


スタッカークレーンの選定を「最大速度」と「保管パレット数」だけで進めると、導入後に入出庫口が詰まり、必要な時間に生産ラインへ材料が届かないことがあります。タイの工場や物流拠点で検討するなら、まず荷姿・ピーク時の入出庫・建屋条件・在庫管理との接続を一枚の要求仕様にまとめることが重要です。この記事では、パレット自動倉庫の方式比較から、見積依頼書、FAT/SATの受入条件まで、発注前に決めるべき事項を順に整理します。
スタッカークレーン選定の結論:先に「何を、いつ、どこへ」を定義する
スタッカークレーンはラック間の通路を走行し、パレットや容器を指定棚へ格納・取り出す設備です。ただし設備単体が速くても、受入コンベヤ、荷姿検査、出庫先、WMS/WCSとの指示連携が遅ければ倉庫全体の処理能力は上がりません。DematicはパレットAS/RSについて、搬送・上流下流システムとの統合が全体性能を左右すると説明しています。Dematic:AS/RSの統合
選定会議では、次の順序が実務的です。第一に荷姿、重量、パレット品質、混載の有無を定義する。第二に15分・1時間・1シフトのピーク入出庫と優先順位を整理する。第三に現在の建屋、ラック、地盤、消防、温度条件を確認する。第四に複数方式のレイアウトとシミュレーションを比較する。第五に設備・制御・ソフト・現地保守を含む総額を同一条件で見積もる。最後にFATとSATで、期待する性能をどう再現して合否判定するかを契約前に確定します。
この順序には理由があります。たとえば在庫3,000パレットという一つの数値だけでは、SKU別の取出頻度も、同時出庫も、工程向け先入先出も分かりません。逆に、棚数がやや少なくても補充頻度と出庫バッファを適切に設計すれば、工場の供給停止を避けられる場合があります。設計案は必ず「ピーク時の実運用」に照らし、平均値だけで採用しないでください。
パレット自動倉庫とクレーンの方式を比較する
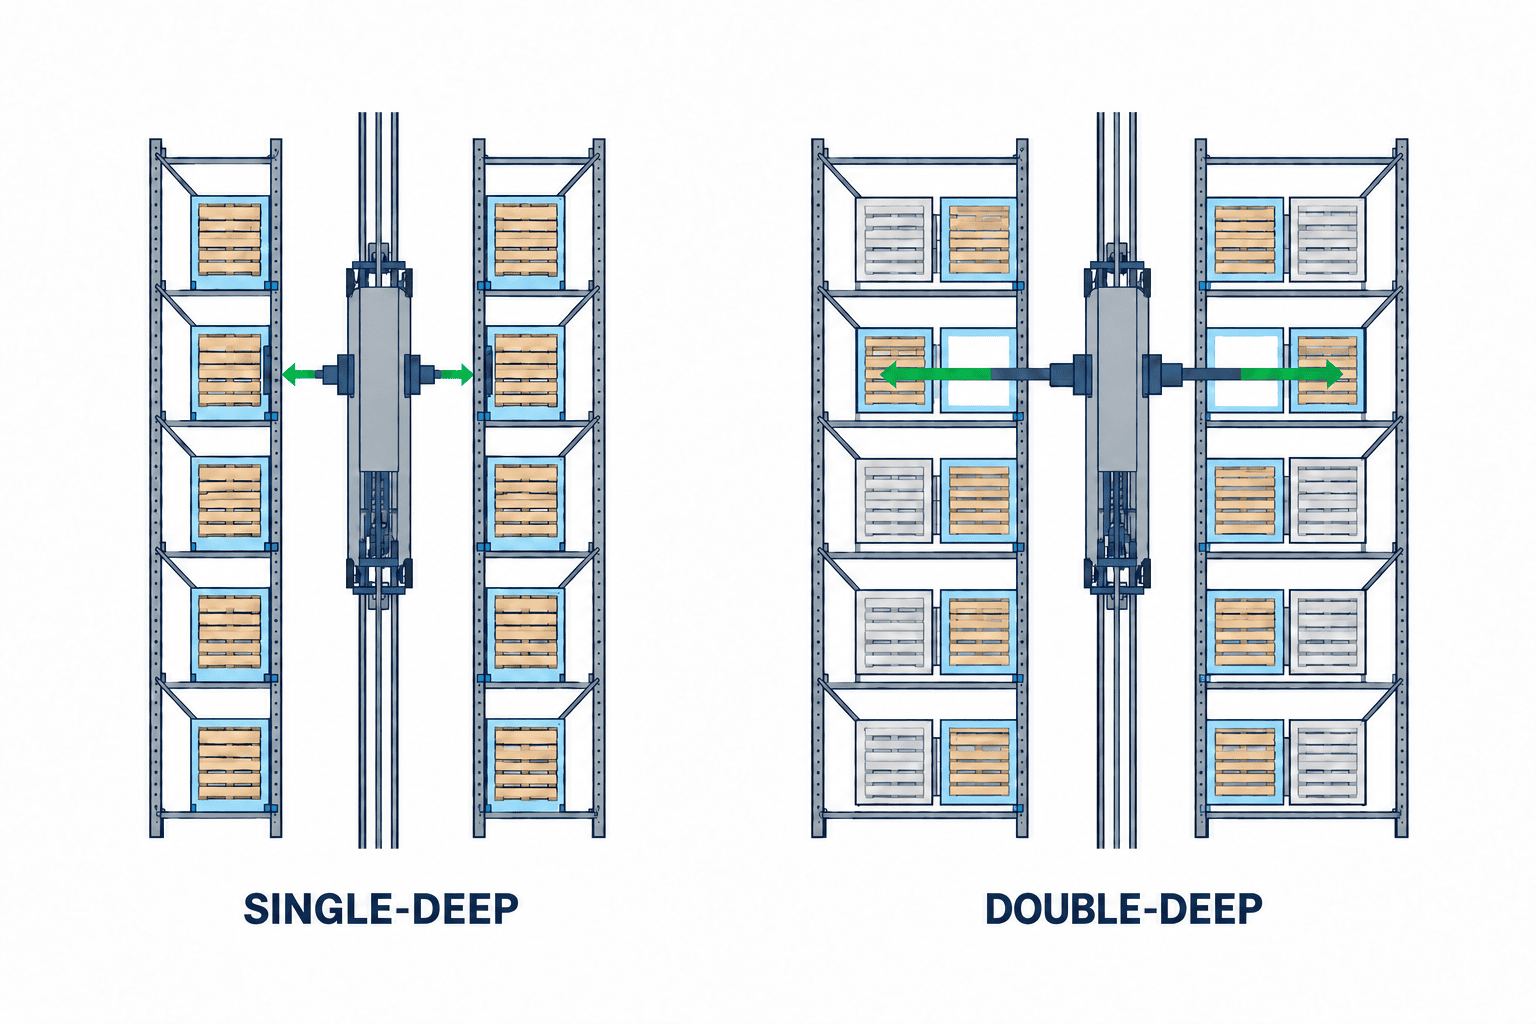
DaifukuはユニットロードAS/RSについて、シングルディープを標準的な構成、ダブルディープを高密度で比較的低~中程度のスループットに向く構成として説明しています。これは特定メーカーの構成説明であり、すべての案件で同じ優劣になるという意味ではありません。Daifuku:Unit Load AS/RS
| 方式・構成 | 強みになりやすい条件 | 必ず確認する制約 |
|---|---|---|
| シングルディープのクレーン | 各パレットに直接アクセスしたい、多品種で出庫順が変わる | 通路数と建屋幅、必要なクレーン台数 |
| ダブルディープのクレーン | 同一品目をまとめて保管したい、保管密度を優先したい | 奥側へのアクセス、入替移動、在庫配置ルール |
| クレーン+シャトル/深型保管 | 同一品目のロットが大きく、奥行きを使える | シャトル台数、取出順、故障時の代替動線 |
| パレットフローと搬送設備 | 先入先出の流れが明確で、定型の補充・出庫が多い | 品種切替、レーンごとの在庫偏り、上流下流の能力 |
方式は保管効率だけで決めません。頻繁にピッキングへ出すSKUを奥に置くと、手前パレットの移動が必要になる場合があります。賞味期限・ロット・製造日で取り出し順を守る業務では、保管位置の自由度とソフトウェアの在庫引当ルールまで確認します。Mecaluxもクレーンのモデルごとに許容荷重・高さなどの仕様が異なることを示しています。単一の最大値を全機種共通の条件として扱うべきではありません。Mecalux:Stacker cranes
通路数と単体能力は別の変数
入出庫能力は、クレーンの走行速度だけでは決まりません。サイクル中には棚位置への走行・昇降・フォーク動作・荷の確認・搬送設備との受渡しが含まれます。ダブルサイクルなら入庫と出庫を組み合わせられることがありますが、実際に組み合わせられる比率はオーダーの到着順と在庫配置次第です。メーカーの「最大パレット/時」は必ず試験条件とセットで読みます。
参考としてInterrollはPM 9770について「最大1,000 kg/パレット」「最大100パレット/時」と示しています。ただし同社の説明はフロー保管と搬送を組み合わせた製品構成についての値です。高層ラックの任意位置から取り出すすべてのクレーンへ、その数値を転用することはできません。Interroll:PM 9770
Dematicも自社ユニットロードAS/RSで「最大1,800 kg」「最大高さ45 m」「最大60ロード/時」という選択肢を紹介しています。これらは同社の製品群と構成に対する公称値で、タイの特定工場の保証値ではありません。方式が違うInterrollの100パレット/時と横並びで優劣を判定してはいけません。Dematic:AS/RS
固定通路以外の選択肢も残す
新設建屋では高層ラックが有力でも、既存棟の柱位置・梁下高さ・床耐荷重・防火区画が制約になる場合があります。そのときはラックの高さを下げて通路を増やす、既存平置きを部分自動化する、搬送とバッファを先行導入する、といった案も比較します。自動倉庫の構成を選ぶ前に、タイにおける自動倉庫の価格と費用項目も確認すると、ラック・搬送・ソフト・建屋改修を混同しにくくなります。
まず荷姿とパレットを測定する
「1,000 kg対応」だけでは荷扱いの仕様として不足します。寸法はパレット外形だけでなく、積荷の最大張り出し、高さ、重心の偏り、包装材のたわみ、底面の構造まで測ります。変形パレットや欠けたデッキボードが混入する場合、フォークが正しく受けられない、コンベヤのチェーンに引っかかる、検知センサーが荷姿異常を出すなどの問題が起こります。発注時には平均値より、受け入れる最大値・最小値と不適合品の排除方法を明記します。
Daifukuのモデルシステムは、たとえば小規模構成に1,100×1,100×150 mmのパレット、最大1,000 kg/パレット、1台のクレーン、139パレットという一組の設計例を示しています。同じページの中規模例は3台のクレーン、1,650パレットです。これは比較のための製品例であり、当社や任意の現場が同じ面積で同じ保管数を得られるという保証ではありません。Daifuku:モデルシステム
荷姿台帳に入れる項目
最低限、パレット種別、実測の外形範囲、最大総重量、偏荷重の上限、積荷の高さ、ストレッチフィルムのはみ出し、袋物の膨らみ、段ボールの損傷基準、荷主別の例外を記録します。冷蔵・冷凍倉庫なら、温度が包装材とセンサーに与える影響、結露、除霜、作業員の立入条件も別に決めます。薬品や食品では清掃・異物・ロット追跡の要求も含みます。
現物を見ずに図面上の「標準パレット」で設計すると、量産後に拒否品が想定より多くなる危険があります。代表SKUだけでなく、最も重い、最も高い、最も柔らかい、最も不安定な荷をサンプルに含め、搬送試験に使ってください。荷姿検査で不適合になった場合の退避場所、再梱包担当、WMS上の在庫状態も設計対象です。
スタッカークレーンの入出庫能力を計算する
能力要件は「月平均の搬送数」ではなく、工程を止めないためのピークに基づいて定義します。出荷便の集中、原材料の一括受入、シフト開始直後の補充、休日明けの生産立上げなどを時間帯別に並べます。入庫と出庫が同じ時間帯に重なるか、片方を後ろへずらせるかで必要設備は変わります。
例として、ある工場でピーク1時間に入庫42パレット、出庫38パレットが必要だとします。この80作業/時は単なる要求量で、必要クレーン能力そのものではありません。クレーンが一往復で入出庫を組み合わせる設計、入出庫口の受渡し時間、在庫位置、クレーン故障時の運転計画、ピーク継続時間を加えてシミュレーションする必要があります。仮に入庫側の受入コンベヤが30パレット/時しか処理できないなら、入庫要求42に対して毎時12パレットの不足が生じます。クレーンだけ速くしても入庫側の不足は解消しません。出庫38は別系統の要求であり、入出庫合算の上限を30と見なすことはできません。ここでの42・38・30は説明用の仮定であり、製品性能や市場平均ではありません。
見積依頼では平均・ピーク・継続時間を別々に渡す
調達側から提供するデータは、1日の入庫・出庫実績、時間帯別ピーク、ピーク継続時間、SKU数、出庫順序制約、棚から出す位置の偏り、想定成長率です。サンプルの注文履歴を匿名化してベンダーへ渡せれば、単純な最短サイクル計算より現実に近い検証ができます。受注パターンが変わる場合は、通常日、月末、繁忙期、設備停止後の回復運転を別シナリオにしてください。
能力評価の単位も統一します。「パレット/時」が入庫だけか、出庫だけか、入出庫合算かを確認します。デュアルサイクルの最大能力を使った提案なら、その前提となる入出庫比率と棚配置ルールを明示してもらいます。処理能力を平均時間で割り戻した数字だけでなく、95パーセンタイルの待ち時間や、出庫要求から実際に取出し口へ出るまでの分布も受入指標にすると、現場の体感に近づきます。95パーセンタイルは評価指標の提案であり、法定基準ではありません。
ボトルネックを線で追う
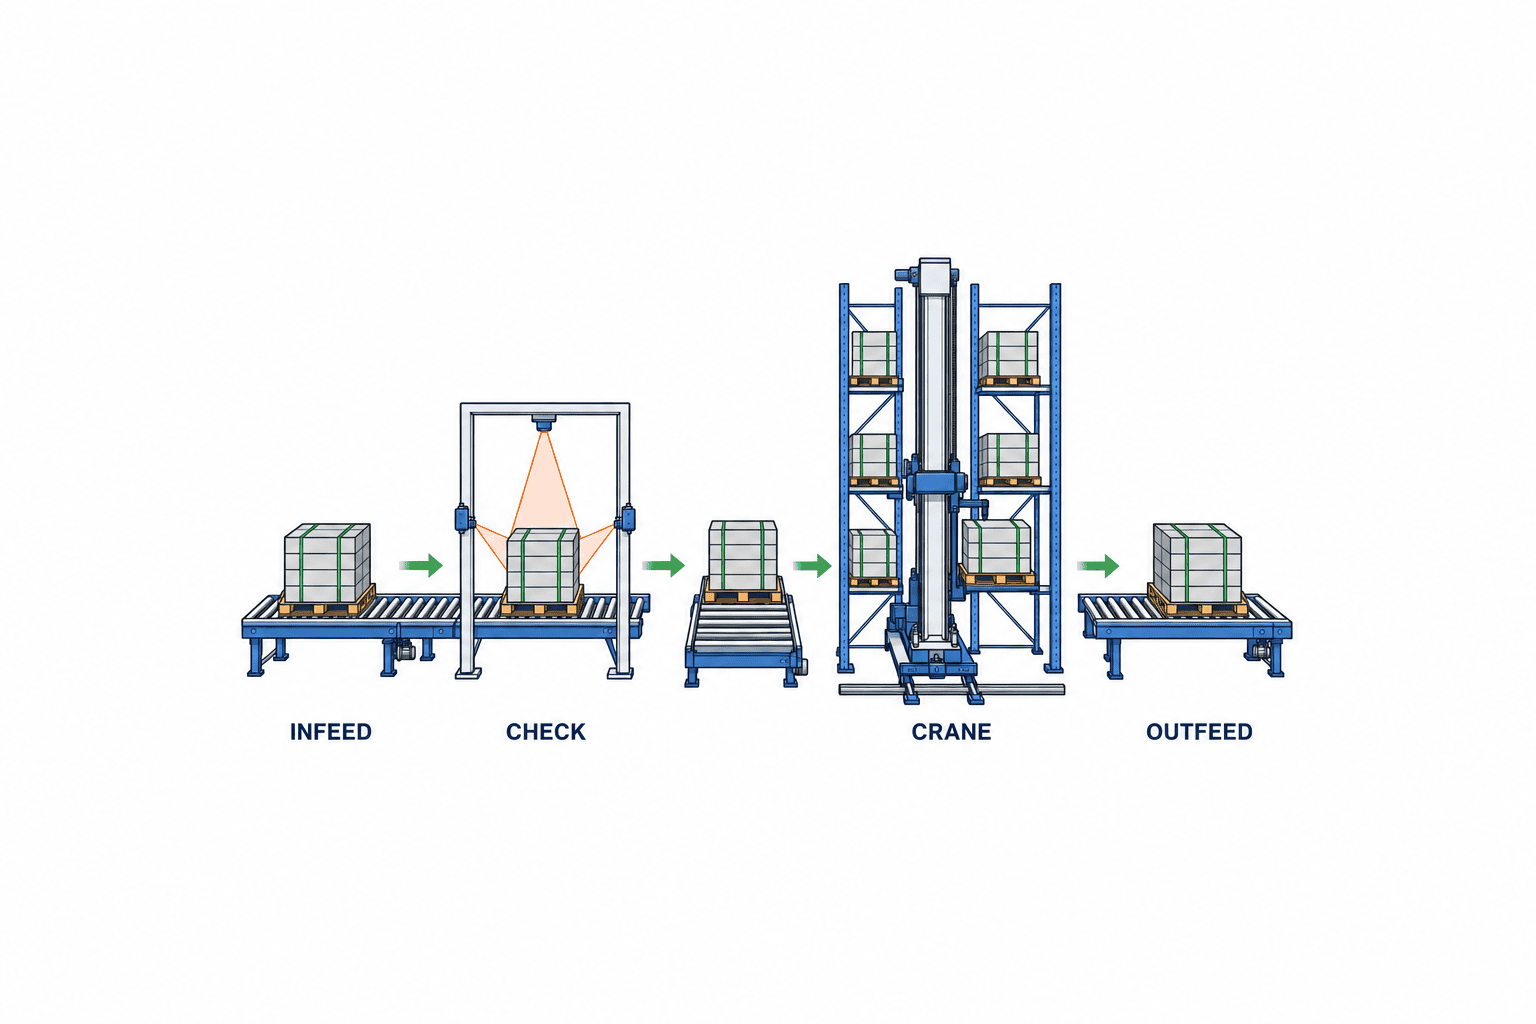
パレットは荷受け、寸法・重量・バーコード検査、入庫搬送、クレーン、棚、出庫搬送、仕分け、出荷口または生産工程を通ります。各区間の最大能力と一時バッファ数を並べ、どこで滞留するかを確認します。Dematicは、クレーンやシャトルが高性能でも上流の供給や下流コンベヤの受入が追い付かなければ効果を発揮できないと指摘しています。Dematic:統合設計
搬送設備を含めるときは、パレットの底面と受渡し方向を揃える必要があります。タイ工場向けチェーンコンベヤ選定ガイドにはチェーン方式で確認すべき荷姿・搬送方向・保守条件をまとめています。クレーン見積の設備境界に搬送装置を含めるか、別発注にするかもこの段階で決めてください。
建屋・ラック・安全を含む現地条件
既設棟への導入では、図面にある寸法と現場実測が一致しないことがあります。柱の出っ張り、梁下、既設配管、消火設備、床面の不陸、地盤・床の設計荷重、機器搬入経路を調査します。ラックが建屋から独立しているか、ラックが建屋を支持する構造なのかによって設計責任も異なります。発注前に、ラック・クレーン・建屋の構造計算の責任分界を文書化してください。
避難通路、防火区画、スプリンクラー、消防設備、保守時の立入動線はタイの所在地・用途・建屋条件に照らして現地の設計者と所管機関に確認します。本記事は特定法令への適合判定を代行するものではありません。安全設計では、通常運転時の立入禁止だけでなく、異常荷の撤去、クレーン停止時の救援、センサー交換、点検中の誤起動防止を検討します。
温度や粉じんも見積条件に入れます。たとえばInterroll PM 9770の技術資料には周囲温度0~40°C(結露しない条件)という製品条件が記載されています。これは当該製品の仕様であり、すべてのクレーンの使用範囲ではありません。冷凍庫、屋外に近い熱環境、洗浄エリアでは、採用候補ごとに正式な仕様書と環境対策を確認します。Interroll:PM 9770技術資料
保守動線と停止時の運用を描く
高いラックほど、日常点検や故障部品の交換にはアクセス方法が必要です。点検プラットフォーム、予備品の保管、ホイストの搬入、ロックアウト手順を設計図に落とし込みます。クレーン1台が止まるとその通路の在庫にアクセスできない構成なら、停止中に生産ラインへ供給する代替手段が必要です。非常用の平置き在庫、他通路への分散配置、重要SKUの安全在庫、24時間以内の現地対応など、対策を運用条件として比較します。現地対応時間は契約で確約を得る事項であり、ここに挙げた24時間は設計例です。
WMS・WCS・PLCの役割を先に決める
機械の見積とITの見積が別々に進むと、後から「入出庫指示は誰が出すか」が空白になりがちです。一般にWMSは在庫・ロケーション・ロット・引当を扱い、WCSまたはMFSは複数設備間の搬送順序と資源配分を扱い、PLCは個別機械の動作・インターロックを扱います。ただし製品や地域でWCS/WES/MFSという名称の使い方は異なります。SSI SCHAEFERはWAMAS WCSがERPからPLCまでをつなぎ、保管、搬送、AGVなどの資源を調整する構成を説明しています。SSI SCHAEFER:WAMAS WCS
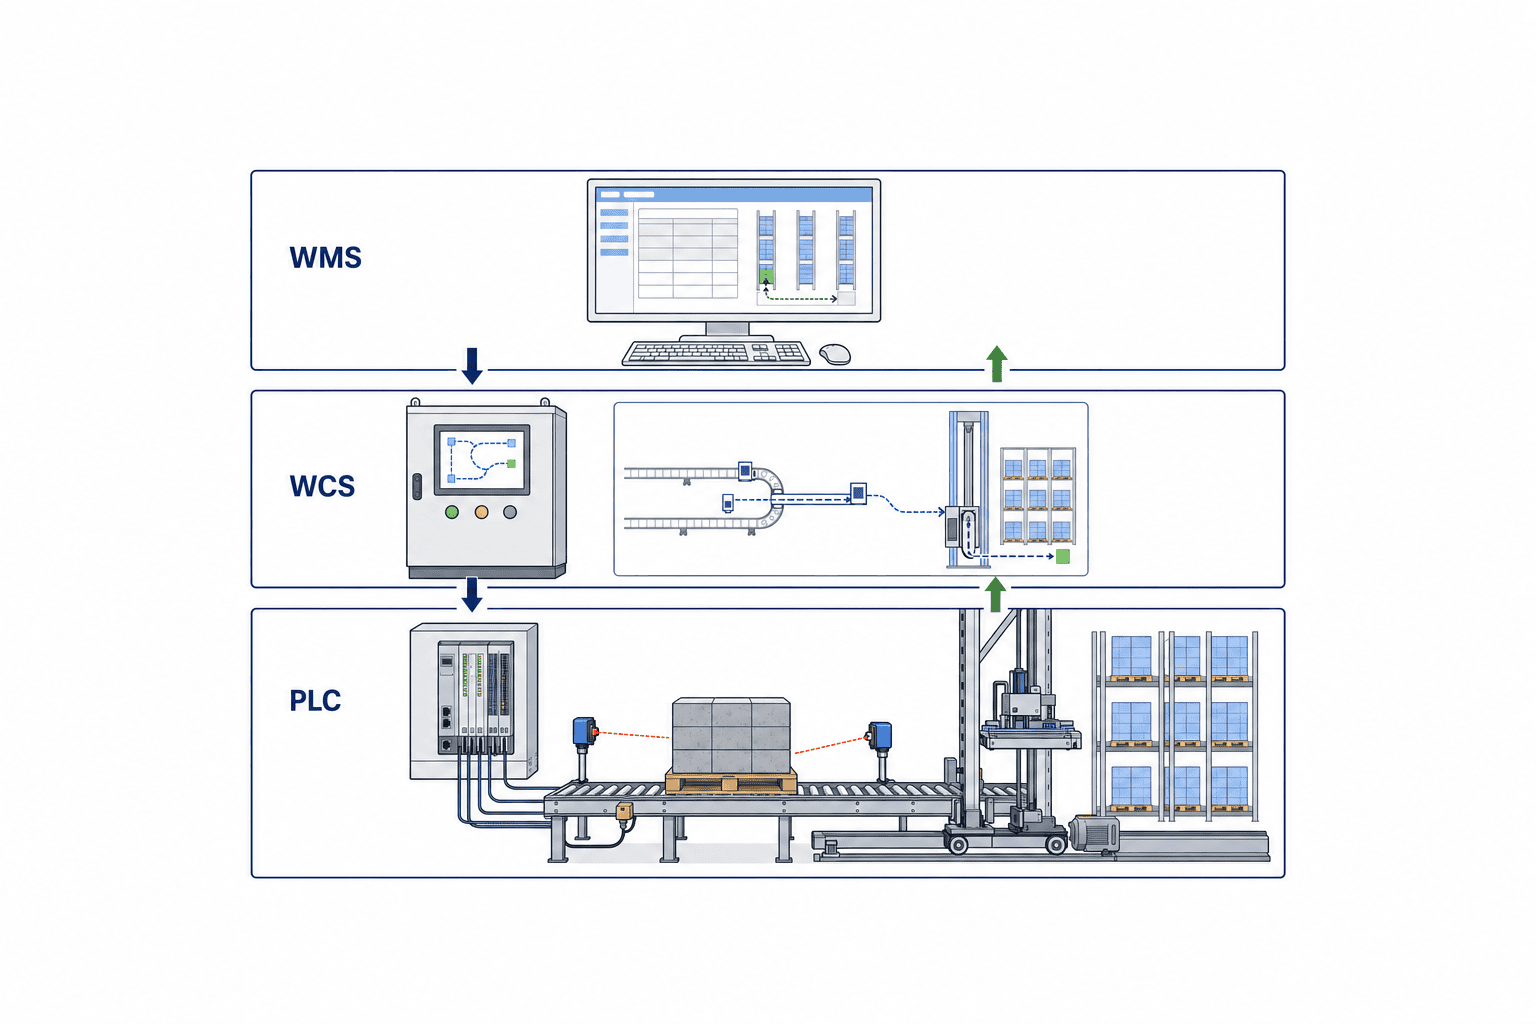
見積依頼では用語よりインターフェースを優先します。たとえば「WMSが入庫許可を出す」「WCSが棚と搬送経路を決める」「PLCが荷姿検知と搬送動作を実行する」という責任表を作り、実際に採用するソフトの機能に合わせて調整します。SKU・ロット・期限・シリアル番号・パレットIDのどれをどの層が持つか、通信断時に最後の指示をどう扱うか、重複指示をどう防ぐかを決めます。
バーコードが読めない荷、ラックに置けない荷、緊急出庫、先入先出の例外、棚卸差異、クレーン停止からの復帰は、正常系と同じくらい重要です。オペレーター画面に何が表示され、誰がどの権限で解除できるかまで確認します。SSI SCHAEFERのHigh Bay MFSは、保管・搬送設備と上位システムを標準化されたインターフェースでつなぐ例を紹介しています。製品名をそのまま設計要件にするのではなく、必要な振る舞いを要件書へ書き下してください。SSI SCHAEFER:High Bay MFS
自動倉庫スタッカークレーンの見積は同じ条件で比較する
見積比較表には「クレーン本体価格」だけでなく、ラック、レール、フォーク、搬送装置、荷姿検査、安全柵、制御盤、WCS/WMS接続、設備工事、据付、FAT/SAT、教育、初年度予備品、保守を分けて載せます。輸入機器なら通貨、輸送、関税・税、通関、タイ国内搬入、為替変動の負担者も確認します。価格は調達時期や現地条件で大きく変わるため、この記事では相場の断定や単価の提示をしません。
| 比較項目 | ベンダーへ同一条件で回答してもらう内容 |
|---|---|
| 対象荷姿 | 寸法・重量の上下限、パレット種類、不適合品処理 |
| 能力保証 | 通常時・ピーク時の入庫/出庫、試験データと前提条件 |
| 保管条件 | 実有効棚数、SKU/ロット配置、アクセス不能位置の扱い |
| 建屋・施工 | 構造計算、床・ラック・消防・電源の責任範囲 |
| ソフト | WMS/WCS/PLCの機能表、API、障害復旧、ライセンス |
| 安全・保守 | 立入管理、点検動線、予備品、現地対応体制 |
| 受入 | FAT/SATのシナリオ、測定方法、未達時の是正方法 |
保証値の境界を明記するのが重要です。「ラック内のクレーン単体で60パレット/時」なのか「荷受け口から出荷口までの系全体で60パレット/時」なのかでは、購買判断が変わります。Dematicの公称値にある最大60ロード/時を採用現場の契約値にするなら、荷重、棚高、通路長、入出庫比率、搬送設備、ソフトウェアの試験条件を別途定めなければなりません。Dematic:製品仕様
TCOを比較するための共通期間
初期価格が安くても、保守契約、交換部品、停止時間、電力、ソフトの年額利用料が違えば総保有費用は変わります。比較期間を社内で同じ年数にそろえ、初期費用、定期保守、消耗品、想定交換部品、ソフト利用料、建屋費、教育費を並べてください。電力削減や人員削減を便益に入れるなら、その根拠となる運転時間、既存の作業時間、賃金、代替作業も明示します。機器カタログの省エネ表現だけで投資回収年数を計算しないことが大切です。
提案が複数あるときは、同一の注文データと荷姿台帳で動的シミュレーションを依頼します。結果には設備稼働率だけでなく、未処理パレット数、ピーク後の回復時間、重要ラインへの供給遅れ、故障時の運用を含めます。シミュレーションのモデル条件とログを受け取り、後のSATシナリオへつなげると、机上計算だけで終わりません。
タイ工場で見積前に集めるデータの具体例
システム設計者が最初に欲しいのは、きれいな設備カタログより、現場で日々起こっている搬送記録です。直近の代表的な週と繁忙週を選び、各パレットの受付時刻、入庫完了時刻、出庫指示時刻、出庫完了時刻、SKU、数量、ロット、搬送先を並べます。記録が紙中心でも、無理にすべてをデジタル化する必要はありません。まず主要な品種・工程・時間帯を抽出し、いつ何が集中するかを見える形にします。生産計画が日ごとに変わる工場なら、ライン別の材料要求時刻と、遅延が許される時間を添えます。これにより「倉庫では出庫完了したが、ライン前のバッファに届かず停止した」といった境界の問題を検討できます。
保管側では、日別の占有パレット数に加え、SKU別の最大同時保管数、滞留日数、ロット混在、季節波動、隔離品や検査待ち品の割合を記録します。名目棚数と有効棚数は異なります。棚の一部を保留品や空き予備に使う場合、満床率100%を前提にした設計は現場で成立しません。必要な安全余裕は在庫変動と補充頻度から決め、単一の「業界標準の空き率」を安易に採用しないでください。出庫口では、トラック出発時刻や生産ラインへの供給締切も、クレーンの処理能力と同じ表へ載せます。
荷姿サンプルの準備も早めに進めます。寸法図に加えて、四方向から撮影した現物写真、底面写真、包装状態、パレットの破損例をベンダーへ渡すと、フォーク幅、受渡し高さ、センサー配置の議論が具体的になります。ただし写真だけで合否を確定せず、FATまたはSATで現物テストを行う前提を残します。採用品種が変わる予定があるなら、将来の最大荷重や高さを「確定仕様」と「拡張余地」に分け、過大仕様による初期費用を避けつつ改造可能性を比較します。
シミュレーション結果を公平に読む
各社のシミュレーションが異なる在庫配置や注文順序を使うと、結果を比較できません。調達側が共通の注文データ、実パレットの寸法分布、棚の使用率、出庫優先順位、設備稼働時間を配布します。ベンダーには、開始時の棚状態、クレーンの加減速、受渡し時間、シングル/ダブルサイクルの成立率、充電や点検などの停止条件を記載してもらいます。結果は最大処理数だけでなく、時間帯別の滞留、重要SKUの待ち時間、ピーク終了後に滞留が解消するまでの時間で見ます。条件の一つを変えた感度分析も有用です。たとえば月末の出庫が想定より増える、パレットの一部が検査で差し戻される、クレーンが一台止まる、といったシナリオで計画がどの程度崩れるかを確認します。
その際、設備側の能力不足と業務ルール側の制約を切り分けます。クレーンが空いているのに出庫が遅い場合、WMSの引当待ち、コンベヤの滞留、出庫口の作業者不在が原因かもしれません。シミュレーション上の「クレーン稼働率が低い」は必ずしも設備が過大であることを意味しません。需要の波に備えるための余力、重要工程の時間保証、故障時の代替性を含めて評価します。
発注範囲と責任境界を文章で固定する
見積図面では接続点が同じに見えても、実際の工事責任が曖昧なことがあります。たとえばクレーンメーカーがコンベヤの受渡し信号まで持つのか、別の搬送ベンダーが持つのか、WMS側のAPI開発を誰が担当するのかを確認します。インターフェース一覧には、信号名、送信側、受信側、正常応答、異常時の再送、タイムアウト、ログ保管期間を記載します。設計変更が生じたときは、能力保証値とFAT/SATの試験手順に影響するかを変更管理票で追跡します。
現地施工の段取りも性能と同じくらい重要です。既存工場を止めずに設置する場合、材料の仮置き、工事区画と人の動線、停電可能な時間帯、既存システムから新システムへの在庫移行を計画します。立上げ初日から全SKUを移すのではなく、代表SKUで先に運転を確認し、異常復旧手順が機能することを見てから対象を広げる方法があります。段階移行を採る場合も、旧運用と新運用の二重記録が生じる期間、在庫差異の解消担当、切戻し条件を文書化してください。これらはクレーンの型式選定だけでは解決できない、導入成否に直結する条件です。
スタッカークレーンのFAT/SATで何を検証するか
FATは出荷前の工場受入試験、SATは据付後の現地受入試験です。どちらも「機械が動いた」だけで完了とせず、契約で合意した荷姿、処理量、ソフト連携、異常時復帰を検証します。FATでは設備単体の制御や模擬上位システムとの通信を中心に、SATでは実建屋、実ラック、実搬送、実運用データによる通し試験を中心に据えます。試験範囲は発注条件で明確にし、FATで実機ラックがない場合に検証できない項目をSATへ引き継ぎます。
| 試験場面 | 確認例 | 合否判定の書き方 |
|---|---|---|
| 正常入出庫 | 複数重量・高さ・パレット種で格納と取出し | サンプル数、成功条件、記録項目を指定 |
| ピーク能力 | 指定時間帯の入庫/出庫を同時投入 | 荷姿・棚配置・時間窓と処理数を指定 |
| 荷姿異常 | 張り出し、バーコード不読、欠けたパレット | 安全停止・退避・在庫状態の一致を確認 |
| 通信障害 | WMS/WCS間、WCS/PLC間の断続 | 重複移動を起こさず復帰できること |
| 停電・非常停止 | 安全停止からの再開 | 保持荷・位置・タスクが一致すること |
| 保守・権限 | 点検モード、インターロック、権限変更 | 現地SOPと教育記録まで確認 |
数値の合否基準を決めるには、ベンダーに「達成値」だけでなく「試験環境」を記載させます。空ラックで軽量パレットを一定位置に往復させた試験と、実在庫が混在するタイ工場の月末ピークでは条件が異なります。受入時に代表データを投入し、処理できなかった理由を機械・搬送・ソフト・人的操作に分けて記録します。未達時の再試験方法と費用負担も、設置後の交渉ではなく契約前に合意してください。
現場引渡しで残すもの
検収時には、as-built図面、電気図面、PLC/WCSのバックアップ、インターフェース仕様、アラーム一覧、予備品表、保守手順、教育記録、障害連絡先、設定変更手順、ソフトのライセンス情報を受け取ります。現地保守チームが理解できる言語の運用手順も確認します。タイで日常操作を担う従業員に日本語だけのマニュアルを渡すと、異常時復帰が属人化します。教育の完了は受講の事実だけでなく、実機での復旧操作を再現できるかで判断します。
発注前のチェックリスト
- 現物パレットと荷の最大・最小、変形品の比率を測定したか。
- ピーク入庫と出庫を時間帯・継続時間ごとに分けたか。
- SKU、ロット、期限、先入先出、緊急出庫を配置ルールに反映したか。
- シングルディープ、ダブルディープ、シャトルなどを同一データで比較したか。
- 通路数、設備停止時にアクセス不能になる棚数を確認したか。
- クレーンと搬送、荷姿検査、仕分けの能力を区間別に並べたか。
- 建屋・床・消防・電源・温度・搬入経路を現地実測したか。
- WMS/WCS/PLCの責任と通信障害時の動作を決めたか。
- 見積の設備境界、通貨、税、据付、保守範囲を同一条件にしたか。
- FAT/SATの試験荷、試験データ、合否基準、再試験条件を契約に添付したか。
一つでも未確定なら「見積不可」ではありません。未確定事項を仮定として明記し、どの仮定が価格・能力・納期へ影響するかを回答してもらう方法があります。比較表で仮定を可視化すれば、安い提案が単に工事やソフトを除外しているだけなのかを見極めやすくなります。
よくある質問
スタッカークレーンは何台必要ですか?
保管数だけでは決められません。通路数、ピーク入出庫、搬送口の能力、在庫位置、停止時に必要な可用性を組み合わせて決めます。まず入出庫実績とSKU別の取出頻度を整理し、異なる台数案を同一条件でシミュレーションしてください。Daifukuのモデル例でも139パレットの構成には1台、1,650パレットの構成には3台と、設備構成が異なりますが、この比率を他施設の台数計算へそのまま適用することはできません。Daifuku:モデル例
パレット自動倉庫のクレーンとシャトル、どちらがよいですか?
単一の正解はありません。直接アクセスしたいSKUの比率、同一ロットの保管量、奥行き、ピーク時の搬送量、停止時の代替動線で比較します。高密度だけを理由に深型保管を選ぶと、奥側パレットの取出順に制約が生じます。製造工程へ時間厳守で供給する荷は、平均能力だけでなく出庫待ち時間のばらつきを評価してください。
自動倉庫のスタッカークレーン見積で価格以外に何を比較しますか?
保証する荷姿と能力の測定条件、ラック・搬送・ソフト・工事の範囲、保守と予備品、FAT/SATの合否基準です。初期費用を同じに見せるために設備範囲が削られていないか確認します。導入費用の内訳は自動倉庫価格の記事も参照してください。
スタッカークレーンのFAT/SATはいつ決めますか?
発注前に試験計画の骨格を決めます。契約後に決めると、性能値の解釈、現地で準備するパレット、ソフト連携範囲をめぐって認識がずれやすくなります。FATで検証できない現場条件はSATへ明示的に引き継ぎ、未達時の是正と再試験まで契約条件に入れます。
既存工場でも導入できますか?
可能性はありますが、梁下高さ、柱位置、床耐荷重、消火設備、電源、搬入経路が制約になります。高層ラック一択にせず、ラック高さ・通路数・部分自動化を比較してください。既設ラインや搬送設備との受渡し点を変えられるかも、現地で確認する必要があります。
まとめ
スタッカークレーン選定では、保管数や機械単体の最高速度より、実荷姿、ピーク時の入出庫、建屋、搬送、WMS/WCS、保守、FAT/SATのつながりを優先します。メーカー公表値は構成と測定条件が異なるため、同じ土俵へ揃える作業が不可欠です。比較可能な要求仕様と受入試験を先につくれば、見積の抜け漏れを減らし、導入後の運用に近い判断ができます。
タイの工場でパレットの実測、入出庫データの整理、クレーン方式の比較を始める段階なら、TOMAS TECHへのお問い合わせから現状をお知らせください。仕様が確定する前でも、見積に必要な条件を一緒に整理できます。
参考情報・出典
- Daifuku, Unit Load AS/RS:単列・二重列構成、荷扱いの例。
- Daifuku, Unit Load AS/RS Model Systems:モデル構成とパレット寸法・荷重・保管数。
- Interroll, PM 9770/技術資料:当該製品の荷重・搬送能力と環境条件。
- Dematic, Automated Storage and Retrieval Systems/Integration article:同社製品群の公称値とシステム統合。
- SSI SCHAEFER, WAMAS WCS/High Bay MFS:倉庫制御・設備連携の例。
- Mecalux, Stacker cranes:モデル別仕様の例。
※数値は各社が示す特定の製品・モデル・構成に関する公称値です。発注案件の保証性能、タイでの適用条件、法令適合を示すものではありません。本文の42・38・30パレット/時、24時間対応などは設計上の説明例です。


