


タイの工場で重量計データ連携を検討するとき、「表示値をMESへ送れば終わり」と考えると、受入後に記録の意味が合わなくなる。原料受入、配合、充填、検査、出荷では、同じ重量でも確定の条件、対象ロット、風袋、単位、訂正権限が違う。本記事は、既設の計量器を含む現場調査から、MES・トレーサビリティのデータ設計、RFP、FAT/SATまで、発注側が確認できる形に整理する。
結論:重量値ではなく「計量イベント」を発注する
必要なのは一つの数値をAPIへ流す機能ではない。「どの秤で、何を、いつ、どの指図とロットに対して、どの状態で量り、誰が確定したか」を一件の監査可能なイベントとして扱う仕組みである。計量器、ゲートウェイ、MES、ERPの責任境界を先に決め、正常系と異常系を同じ受入基準で試す。最初の対象工程を一つに絞れば、仕様と現場運用の食い違いを本番拡大前に見つけられる。
この記事でいう「トレーサビリティ」は製品・材料の履歴を追えることを指す。校正の連鎖によって測定結果を参照標準へ結び付ける「計量トレーサビリティ」とは別の論点である。両者は重量記録の信頼性に関係するが、片方を満たせばもう片方も満たすわけではない。取引・法定計量に使う用途では、適用されるタイの法令、検定、器種、表示・記録要件を現地の専門家と所管当局に別途確認する。OPC Foundationの計量向けCompanion Specification自身も、法的要求が影響するユースケースを対象外としている。
先に工程と計量点を棚卸しする
重量計の台数より、「重量が業務判断を変える点」を数える。受入時の入庫量、調合時の投入量、充填時の実績、検査時の合否、出荷時の梱包重量は別のイベントだ。同じ秤を共有していても、開始条件、確定条件、取り消し条件は一致しない。現場調査では、工程図に計量点を付け、各点ごとにワーク、容器、指図、ロット、秤、端末、作業者、帳票、異常処置を記録する。
現場台帳に残す最低項目
| 確認対象 | 現場で見るもの | RFPへ移す判断 |
|---|---|---|
| 計量器 | メーカー、型式、ファーム、レンジ、最小表示、校正・検定状態 | どの器種を接続対象にし、交換時に何を再試験するか |
| 出力 | RS-232C、USB、Ethernet、PLC経由、ファイル、プリンタ出力 | 読取方式、必要なアダプタ、出力不能時の扱い |
| 値の意味 | 総重量、風袋、正味、安定フラグ、確定キー | 何を正式記録とするか |
| 識別子 | 秤ID、製品、材料、容器、ロット、指図、工程 | どのコードを誰が採番し、どう照合するか |
| 時刻 | 秤、端末、ゲートウェイ、サーバーの時計 | イベント時刻、受信時刻、時差、時計ずれの扱い |
| 例外 | 不安定値、範囲外、再計量、停電、断線、ラベル再発行 | 保留、再送、訂正、破棄、承認の規則 |
古い秤に通信端子があっても、欲しいフィールドを同時に出せるとは限らない。デモ機の仕様ではなく、工場にある型式とファームで、実際の出力サンプルを取得する。可能なら測定開始から値確定、容器交換、電源再起動までを収録する。秤の表示だけを写真に撮っても、通信データの桁、単位、終端文字、状態ビットは分からない。
複数の秤が同じ端末へ集まる場合は、秤IDの付与点と物理ポートの対応表を残す。現場の配線変更後にIDが入れ替わると、正しい数値が誤った工程へ記録される。これは「通信成功」の監視だけでは検出できない。指図と計量点の適合をMES側で確認し、異なる組み合わせを確定させない設計が必要だ。
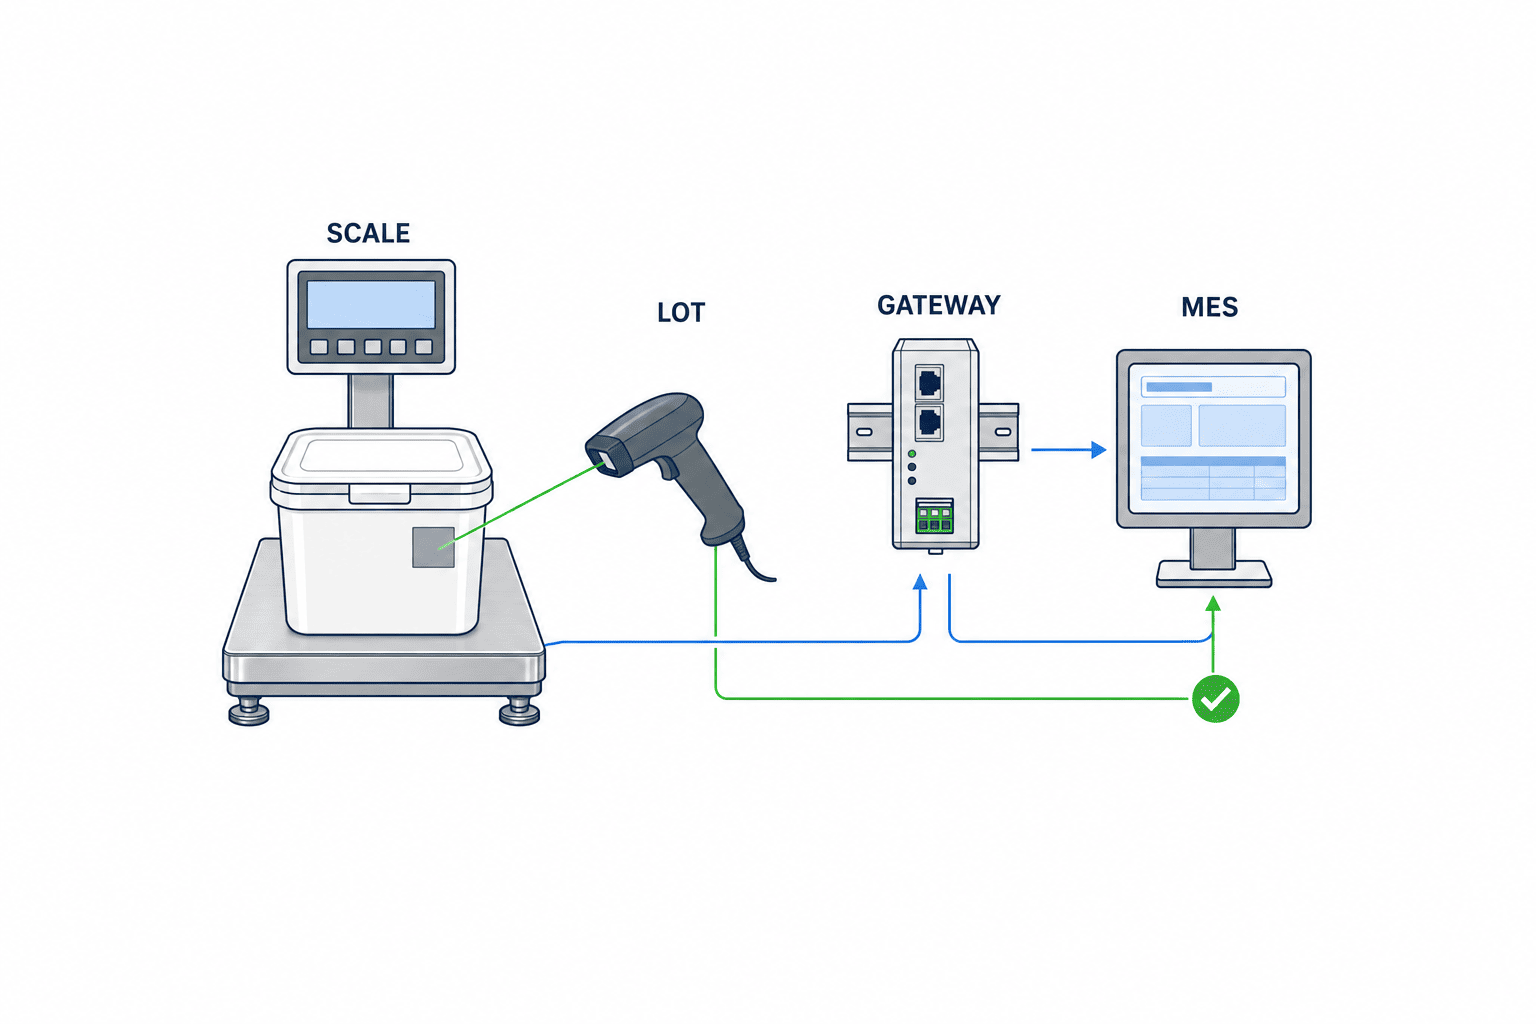
データ契約は総重量・風袋・正味・状態を分ける
最初に決めるのは、数値の精度より記録の意味である。総重量から風袋を引いた正味を記録するなら、風袋が容器マスタ由来なのか、秤で実測したのか、手入力なのかを残す。秤が出す正味とMESが再計算した正味が異なる場合にどちらが正本かも決める。単位は画面の見た目ではなく、保存データに明記する。kgとgを数値だけで混ぜれば、値としては成立しても実績は壊れる。
推奨する最小イベントには、イベントID、秤ID、計量点ID、計量時刻、受信時刻、指図ID、対象ロットID、容器ID、総重量、風袋、正味、単位、安定状態、確定操作、操作者ID、データ取得方法、校正状態への参照、元データのハッシュまたは参照先を含める。すべての工程で全項目が必須という意味ではない。どの項目が必須か、欠損時に確定できるかを工程ごとに決めるための出発点である。
計算式は明示する。例えば「正味kg=総重量kg−風袋kg」とし、丸めは秤の表示桁、保存桁、判定桁を分けて記載する。表示は小数第2位でも、内部値を第3位で保存する設計なら、しきい値ちょうどの判定が画面と食い違わないよう試験する。逆に器械から整数グラムが出るなら、途中で浮動小数点変換して丸め誤差を増やさない。値を変換した箇所、変換前値、変換規則の版を追えるようにする。
「安定」の意味も器種ごとに異なる。安定フラグが取れない器種を、一定時間変化しないというソフトウェア推定だけで代用するなら、その推定は秤の公式な確定表示と同等とは書けない。工程リスクに応じて、作業者確認、時間窓、再計量、品質承認を組み合わせる。充填ラインの連続計量と台秤での単発計量を、同じ一回一件のモデルへ無理に押し込まない。
識別子をつなぐときの順序
最初に物理的な計量点IDと秤IDを分ける。秤を交換しても工程の計量点は残るからだ。次にERPまたはMESの生産指図、材料・製品、ロット、容器をひも付ける。最後に作業者と権限、校正・保守状態を参照する。ロット名を自由入力させるだけでは、表記ゆれが親子関係を切る。バーコードや端末で読み取る場合も、読み取ったコードが現在の指図で許可されているかを照合する。
GS1 EPCIS 2.0は、イベントの「何が、いつ、どこで、なぜ、どのように」を表現する枠組みを示す。計量データをすべてEPCISへ変換すべきという意味ではない。製品追跡の外部連携が必要なら、計量イベントからどの識別子と業務文脈を渡すか検討する際の参照になる。工場内の詳細値、監査履歴、訂正記録はMESまたは品質システムで保持し、相手先に必要な範囲だけ公開する設計も可能だ。
MES・ERP・計量器の責任境界を決める
ISA-95は製造運用と企業システムの情報交換を整理する基準として使える。重量計のセンサー値やローカル制御、MESの工程実績、ERPの在庫・会計を同じアプリケーションに置く必要はない。重要なのは正本と更新権限だ。ERPが指図と品目の正本、MESが工程実績とロットの関係の正本、秤が測定元の正本、というように一行ずつ定義する。工場固有の構成に合わせて変更してよいが、二つのシステムが同じ値を独立に確定させない。
例えば配合工程では、ERPから指図と予定材料を受け、MESが投入可能なロットを確認し、秤の確定値を工程実績に結び付け、承認された消費量をERPへ返す。秤の表示値をERPへ直接送り、MESにも別経路で送ると、片方だけ再送されたときに消費量と製造履歴が一致しなくなる。二重登録を避けるには、イベントIDと業務キーを持たせ、同じイベントの再送では新規実績を増やさないことを明記する。
関連するシステム全体の境界設計はタイ工場のMES導入とFAT/SATで扱った。本記事はその中の計量イベントと設備接続を深掘りする。製品・材料ロットの追跡単位を先に整理したい場合はトレーサビリティ導入の選定ガイドも参照できる。
OPC UAは有力な選択肢だが接続保証ではない
OPC FoundationとVDMAによる「OPC UA for Weighing Technology」v2.00は、台秤、ホッパースケール、チェックウェイヤなど複数の計量システムを対象に情報モデルを定義する。仕様では、通常は秤システムがOPC UAサーバーとなり、クライアントが値や状態を読む構成が説明されている。これをRFPの候補に置く価値はあるが、既設の全秤が対応するわけではない。対応器種でも実装する機能、読み出せる項目、ライセンス、通信負荷、証明書運用を実機で確認する。
RS-232Cなどの旧式インターフェースを持つ秤には、ゲートウェイで受信して正規化する方法がある。ただしゲートウェイが値の意味を推定するなら、元フレームと変換規則を検証対象にする。プリンタ出力の横取りは、印字時のみ値が出るのか、エラー時に再印字されるのかで重複の扱いが変わる。PLC経由なら、PLCが保持する現在値と「確定済み一件」の区別を設計しなければならない。通信規格の名称だけでは、必要な業務イベントが得られる保証はない。
タイ工場での接続方式を4軸で比較する
選定ではプロトコルの新しさより、既設機器への適合、データ完全性、復旧性、保守責任を評価する。新規設備にOPC UAが適していても、既設秤はシリアル出力のままの方が停止時間と費用を抑えられる場合がある。一方で独自ドライバを増やし続けると機種交換時の検証負担が増える。全ライン一律に決めず、計量点ごとに接続方式を記載した台帳を作る。
| 方式 | 向く条件 | 要確認の制約 |
|---|---|---|
| 秤のOPC UAを直接利用 | 対応機種で必要な結果・状態を公開できる | 実装範囲、証明書、時刻、負荷、ネットワーク境界 |
| シリアル・USBをゲートウェイで収集 | 既設機の交換が難しく、出力仕様を取得できる | 文字コード、終端、再接続、ポート識別、元フレーム保存 |
| PLC・SCADA経由 | 制御側に確定信号と値が既にある | 確定パルスの取り逃し、上書き、制御変更の責任 |
| ファイル・バッチ取込 | 低頻度でリアルタイム判断が不要 | 遅延、重複、欠損、ファイル交換、訂正履歴 |
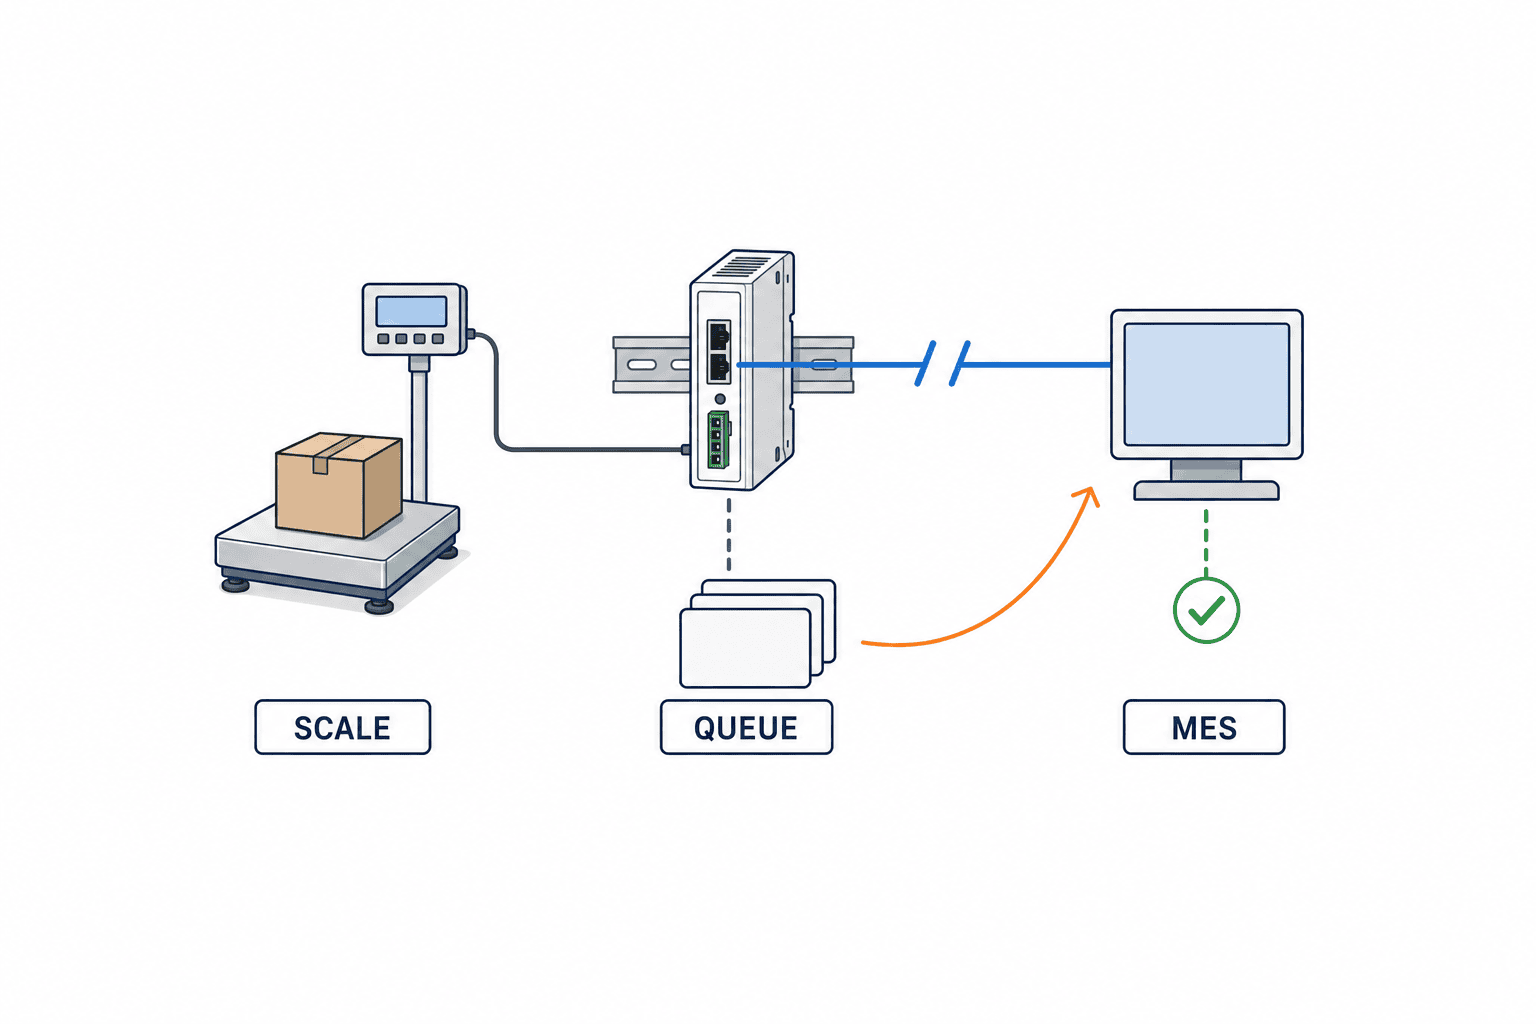
データをクラウドへ送るかどうかは別の選択である。工場の回線が途切れても計量工程を継続する必要があるなら、現場側にキュー、容量上限、再送順序、重複排除、監視を持たせる。オフライン中の操業を許すか、品質判断ができないため停止するかは、業務責任者が工程ごとに決める。IT部門だけで「後で同期すればよい」と決めると、出荷済み製品に対する未承認値が後から到着する。
工程別に計量イベントの粒度を変える
原料受入では、納入者のロットと工場の受入ロット、容器、受入判定を結ぶ。車両スケールなら入場時と退出時の二つの測定が一つの受入量になる場合がある。二つの値の片方が欠けたときに、どの状態で保留するかを先に決める。台秤で袋を一つずつ量る工程なら、袋ごとの識別子を付けるのか、同一納入ロットの合計だけを残すのかでシステム規模が変わる。後から袋単位の不具合調査を求められる可能性があるなら、集約前の一件を消さずに残す。
配合工程では、「予定量に近い」だけで投入完了としない。材料ロットが許可されているか、容器の風袋が正しいか、すでに投入済みのステップを重ねて実行していないかを確認する。計量と実投入の間に材料を取り違えるリスクがある場合は、量った容器に一時IDを付け、投入時に再照合する。秤の値を取得するだけでは、どの材料が実際に槽へ入ったかまでは証明できない。
充填やチェックウェイヤでは、一個ごとの合否、ライン速度、排出装置との対応が重要になる。連続して値が流れる設備でMESが全サンプルを同期処理すると、制御側の応答に悪影響が出る可能性がある。合否判定を制御側で完結させ、MESへは確定した個体イベントまたは検証済みの集約結果を送る構成も候補だ。制御ロジックを変更する提案が出たら、安全、品質、設備保全の承認範囲をRFPに追加する。
出荷では、梱包ID、製品ロット、箱数、計量結果、ラベルの版を結ぶ。再梱包やラベル再発行が起きた場合に、古い梱包IDを無効化するのか履歴として残すのかを決める。重量の再計量だけを新規出荷として数えないよう、業務キーとイベントIDを分ける。これらの例は一律の実装標準ではなく、各工程で「一件とは何か」を決めるための問いである。
ベンダー比較はデモ画面より実機証拠で行う
候補が複数ある場合、機能表の丸印だけでは接続の深さが分からない。同じ「秤対応」でも、現在値の表示、安定した確定値の受領、風袋・単位を含む記録、ロット照合、切断後の再送まで、範囲は異なる。比較表の各行に、対応機種、必要なオプション、再現した試験、提出ログ、残る制約を書かせる。既設機との互換性は型式とファームの組み合わせで判断する。
採点では、最初に必須条件を通過判定にする。例えば、対象秤から必要な確定状態を取得できない、重複を防げない、現場の運用言語を提供できない候補は、価格やダッシュボードが優れていても目的を満たさない。通過した候補について、データ完全性、復旧、保守、拡張、総費用を重み付けして比較する。重みは工程リスクに合わせる。出荷判定に重量を使う工場と、設備稼働の参考値として使う工場で同じ配点にする理由はない。
接続実績を確認するときは、「同じメーカーの秤を接続した」という話だけでなく、同じ器種、同じ出力方式、似た工程でどこまで記録したかを聞く。機器メーカーとSIが異なる場合、改修できる領域と保証が切れる条件を両者から確認する。現地支援の担当者が試験日に実機を扱えるか、夜間・休日の障害時に誰がログを採るかも評価する。工場側が保持すべき設定ファイル、ソース、フィールド定義、運用手順を契約成果物に入れておけば、担当者やベンダーが変わっても次の秤を追加しやすい。
RFPでベンダーに何を出してもらうか
RFPは「秤とMESを連携すること」では不足する。発注側が計量点台帳とサンプルデータを添付し、候補者に対応可否、前提条件、除外事項、試験方法を同じ書式で回答してもらう。最終価格だけを比べると、既設機調査、ドライバ作成、OTネットワーク変更、端末、校正確認、ERP改修、夜間切替、タイ語教育のどれが見積外か見えない。
そのまま使える要求項目の骨子
- 対象と境界:対象ライン・計量点・秤型式・MES/ERPの版、データの正本、各社の改修範囲を列挙する。
- データ定義:総重量、風袋、正味、単位、表示桁、安定状態、時刻、ID、元フレームをフィールド定義書にする。
- 確定条件:誰が、どの画面または信号で確定し、不安定値・範囲外値をどう保留するかを定める。
- 例外と復旧:断線、停電、再起動、ネットワーク断、再送、重複、順序逆転、時計ずれの扱いを決める。
- 品質と監査:校正状態、変更履歴、訂正理由、電子署名が必要な工程の判断、記録保持を定義する。
- セキュリティ:アカウント、権限、証明書、ネットワーク分離、バックアップ、パッチと保守接続を定める。
- 受入:FAT、SAT、運用観察期間の試験データ、合格条件、提出物、責任者を表にする。
- 引継ぎ:タイ語・英語・日本語のどれで画面、手順書、教育、一次対応を提供するか明記する。
RFPには「対応」「標準」「カスタム」「非対応」だけでなく、証拠欄を設ける。対応と回答した項目に、実機のログ、画面、試験ケース、マッピング表のどれを出すか書いてもらう。未確認の既設秤は「要現地確認」と明記させ、その調査費と未対応時の代替案を別建てにする。後から「型式が違ったため追加費用」となる余地を、契約前に可視化できる。
価格は初期ソフト費だけで比較しない。秤接続、端末、ゲートウェイ、ライセンス、ネットワーク、MES設定、ERPインターフェース、試験、教育、保守、将来の型式追加を分解する。保守については、秤メーカー、SI、MESベンダー、工場IT/OTの間で障害の一次切り分け担当を決める。連絡先が複数あっても責任境界が空白なら、停止時の復旧時間を見積もれない。
FATでは元データからMES記録までを追う
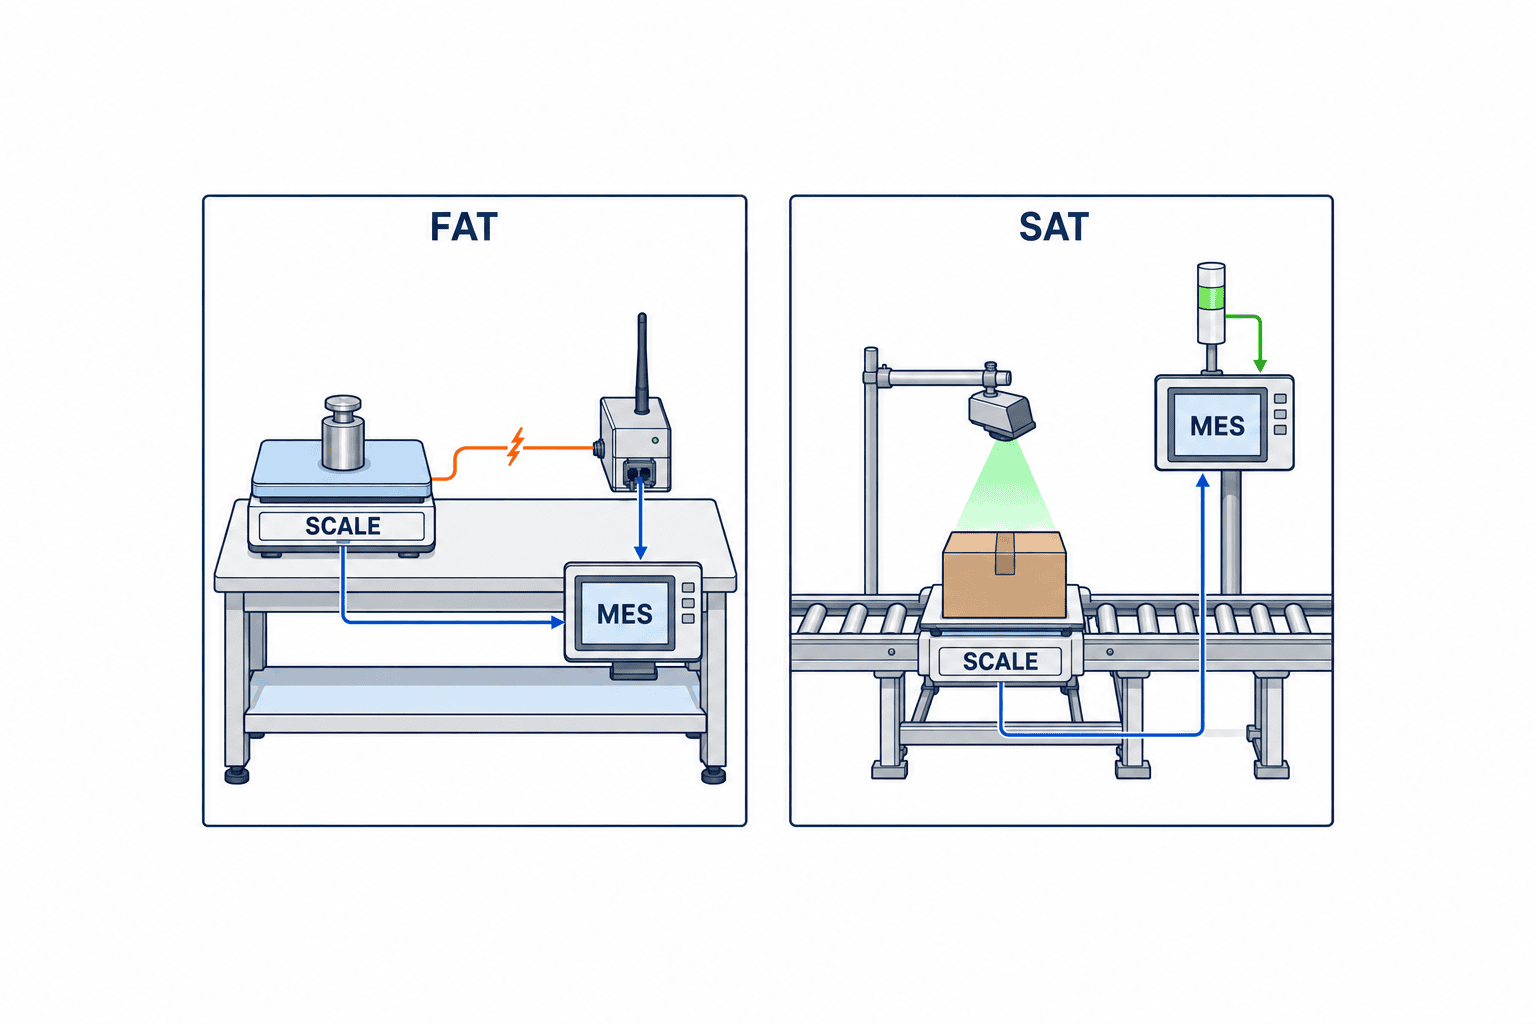
FATはベンダーの設備または試験環境で、仕様どおりに動くかを見る。接続試験を「値が画面に出た」で終えず、秤の元出力、ゲートウェイ受信、変換後イベント、MESの確定記録、ERPへ送る実績を同じイベントIDで追う。受入側は試験ケースと期待結果を事前に承認し、実測結果とログを保存する。シミュレータは境界条件の再現には便利だが、実機固有の出力差を確認した証拠にはならない。
試験データは見栄えのよい正常値だけで作らない。ゼロ、最大付近、負値を許す運用、単位切替、風袋が総重量に近い値、表示桁の境界、許容値の直前・直後を含める。扱えない値は「発生しない」と思い込まず、機器仕様と工程手順を照合して入力可能性を確認する。時間に関しては、秤の時計とゲートウェイの時計が違う場合、どちらの時刻をイベント時刻にするかを試す。タイの現地時刻を画面に表示し、保存データをUTCに統一する設計なら、日付をまたぐ勤務交替でも同じ計量が別日として集計されないか確認する。
再送試験では、通信を切る位置を変える。秤からゲートウェイへの線を抜く場合、ゲートウェイからMESへの回線を止める場合、MESが保存した直後に応答を失わせる場合では、復旧時の挙動が違う。各ケースで元イベントが一件だけ残り、欠損または保留が監視画面に現れ、現場担当者が手順書どおりに対処できることを確認する。自動再送に失敗した記録を黙って捨てる設計なら、合格にしない。
正常系では、指図・ロット照合、容器風袋の選択、安定後の確定、二つの単位、許容値内外、再計量を試す。異常系では、未安定値の送信、同じイベントの二回送信、途中切断、受信後の応答喪失、ゲートウェイ再起動、時計ずれ、ID不一致、権限のない訂正を試す。特に「サーバーが保存した後で応答だけ失われた」状況は、再送時に二重登録しやすい。イベントIDによる冪等性を試験項目に入れる。
FAT用の小さな証拠マトリクス
| 事象 | 期待する結果 | 残す証拠 |
|---|---|---|
| 正しい指図・ロットで安定値を確定 | 一件の正式実績を生成 | 秤出力、変換ログ、MES画面、イベントID |
| 不安定値または範囲外値 | 自動確定しない。理由を表示 | 状態ビット、警告、操作履歴 |
| 同一イベントを再送 | 実績件数は増えない | 送信ログ、重複判定ログ、件数 |
| 切断中に記録し復旧 | 許可した運用規則どおりに保留・再送 | キュー件数、時刻、再送順序 |
| 他の秤ID・ロットIDを混入 | 誤工程へ記録しない | 入力、拒否理由、監査履歴 |
| 訂正・取消 | 元値を消さず、権限・理由・履歴を残す | 変更前後、承認、タイムスタンプ |
表の合格値は工場が決める。例えば許容遅延やオフライン継続時間を、根拠なく一律に数値化しない。サイクルタイム、品質リスク、通信設備、出荷条件から必要値を計算し、その条件で再現可能な試験を定義する。FATで未完了項目をSATへ送るなら、危険度、暫定策、再試験条件、責任者と期限を明記する。
SATでは実機・実ロット・実ネットワークを確認する
SATは工場で、実際の秤、配線、ネットワーク、指図、材料、操作者を使う。FATで合格した変換ロジックでも、長いシリアル線のノイズ、異なるファーム、共有ポート、現場時刻のずれで結果が変わる。SAT前に安全、品質、生産の責任者が試験時の停止窓と対象ロットを承認する。試験のために安全機能をバイパスしたり、製品判断が不明な値を良品実績へ混ぜたりしない。
最初は空運転または隔離したテスト品で、秤IDと計量点の一致を確認する。次に通常生産で、数値、作業者、ロット、指図が現場帳票または基準記録と一致するか照合する。最後に断線と復旧を計画的に試す。比較方法は「画面の数値が同じ」だけではなく、正式記録の件数、未照合件数、重複件数、訂正件数を含める。差異が出た場合は、元フレームまで遡り、どの層で値またはIDが変わったかを突き止める。
運用引継ぎでは、現場が「再計量する」「保留を解除する」「通信断を一次切り分けする」「誤ったロットへの紐付けを訂正申請する」を実行できるかを見る。多言語工場なら、操作画面、警告、手順書、教育は実際の担当者が理解する言語で試す。管理者向け英語資料だけを納品しても、交替勤務の現場で再現できるとは限らない。
受入後の監視と変更管理
公開・稼働した時点を最終ゴールにしない。初期運用期間には、計量イベントの総数、正式確定数、保留数、重複排除数、未照合数、手入力数、訂正数、遅延、ゲートウェイ停止、校正期限切れを定期的に見る。件数がゼロなら正常とは限らない。そもそもデータが届かなくなった場合に備え、計量点ごとの期待稼働時間と最終受信時刻を監視する。
秤の交換、ファーム更新、端末変更、ERPの品目コード変更は再試験の対象である。変更申請には、影響する計量点、データ項目、業務ルール、回帰試験、ロールバック、記録の引継ぎを書き込む。秤メーカーが同じでも出力フォーマットが変わればドライバの解釈が変わる。先行工程のロット採番方式が変われば、重量値は正しくても追跡関係が切れる。変更管理をソフトウェアだけの問題に限定しない。
OTネットワークへ接続する際は、NIST SP 800-82 Rev.3が扱う可用性、安全、性能の制約を前提に、資産台帳、通信経路、権限、リモート保守、バックアップと復旧を設計する。秤が旧式だからといって、ゲートウェイから無制限に社内・外部ネットワークへ送らない。証明書やアカウントの失効、保守ベンダーのアクセス終了も運用手順へ含める。ただしNIST文書を引用すること自体は、特定の構成が認証済みであることを意味しない。
FAQ:重量計データ連携の費用と導入判断
重量計データ連携には必ずOPC UAが必要か?
必要ではない。OPC UA for Weighing Technologyは共通の情報モデルを検討するうえで有用だが、既設秤のインターフェースと必要な業務イベントが優先される。シリアル、PLC、ファイル経由でも、元データ、ID、確定条件、再送と監査を説明できれば成立する。逆にOPC UA接続でも、必要な安定状態や風袋が取得できず、指図と結び付けられなければ目的を満たさない。
既設の重量計を交換せずにMESへ接続できるか?
型式、ファーム、出力、出力タイミング、配線とメーカーの支援状況を調べて判断する。通信端子がない、必要な状態を出せない、改造が検定・保証に影響する、という場合は交換または運用変更も候補となる。最初に実機から一連の元データを採り、FATで解析可能性を確認するのが早い。
重量計連携の見積で比べるべき費用は?
秤本体だけでなく、ゲートウェイ、端末、配線、ネットワーク、ドライバ、MES設定、ERP連携、試験、教育、保守、将来の器種追加を同じ範囲で比較する。公表価格だけから一律の導入費を示すことはできない。接続する計量点と例外処理の数が分からなければ、比較可能な総額にならない。
トレーサビリティには重量の全サンプルを残すべきか?
必ずしもそうではない。離散的な一回計量なら、確定値、元データへの参照、状態、紐付けを残す設計が基本になる。連続計量では、サンプリング間隔、積算方法、欠損時の扱い、集約値と元系列の保存期間を別に定める。何を証明したいか、品質・契約上の保持要件は何かに合わせて決める。
FATとSATを分ける理由は?
FATは定義したロジックや異常系を再現しやすい環境で確認し、SATは実工場の秤、配線、ネットワーク、材料、作業者で成立するかを見るためである。両方で同じイベントIDと期待結果を使えば、差異の原因を特定しやすい。FATの合格をもって現場受入の代わりにはできない。
まとめ:一工程の受入条件から始める
重量計データ連携の成否は、プロトコル名や画面の見栄えでは決まらない。計量点と秤を棚卸しし、総重量・風袋・正味・単位・状態・ID・時刻を一件のイベントとして定義する。MESとERPの正本を分け、重複・断線・訂正をRFPに書き込み、FATでロジック、SATで現場の再現性を確認する。この順序なら、複数ラインへ広げる前に、記録の欠落と責任の空白を見つけやすい。
タイ工場で既設秤の出力調査やMES・トレーサビリティとの接続範囲を整理している段階でも、TOMAS TECHへ相談できる。計量点台帳、出力サンプル、現在の帳票があれば、RFPに必要な確認項目を具体化しやすい。
参考情報
- OPC Foundation / VDMA, OPC UA for Weighing Technology v2.00 — Scope:対象器種と情報モデルの範囲。
- OPC Foundation / VDMA, OPC UA for Weighing Technology — General Use Cases:通常のサーバー・クライアント構成と法的要求の対象外注記。
- International Society of Automation, ISA-95:製造運用と企業システムの境界・情報交換。
- GS1, EPCIS and CBV 2.0:追跡イベントの情報次元。
- OIML R 76-1:2006, Non-automatic Weighing Instruments:非自動はかりの国際勧告。個別用途への適用判断は別途必要。
- NIST SP 800-82 Rev.3, Guide to Operational Technology Security:OTの可用性・安全を踏まえたセキュリティ設計。


