


タイ工場の新設設備や改造案件で「二接点の非常停止ボタンに安全リレーを一台つなげば安全」と考えると、型番の比較はできても危険な動きの停止を証明できません。安全リレーは入力を監視し安全出力を制御する一要素です。非常停止ボタン、ガード扉、配線、接触器、駆動装置、機械が止まるまでの時間、再始動条件まで含めて安全機能を成立させます。本記事は発注側が、リレーの方式、リセット、EDM、出力、要求PL/SIL、FAT・SATを同じ仕様書で比較するための実務ガイドです。メーカー固有の端子名と認証条件は採用機種の現行マニュアルで確認してください。
1. 部品表の前に安全機能表を作る
ISO 12100:2010は機械のリスクアセスメントとリスク低減の原則を示します。ISO 13849-1:2023は安全関連制御部の設計・統合方法を示しますが、個々の機械に必要な安全機能やPLrを一律に指定しません。危険源、作業、接近方向、停止時間、予見可能な誤使用を設備ごとに記録し、必要な機能と要求性能を決めるのは設計側の仕事です。IEC 62061の現行統合版によるSIL評価を採る場合も、製品ページにある最大値だけで機能全体を評価しません。
安全機能表は「どの入力で、どの危険な動きが、どの状態まで、どの時間内に止まり、どの条件まで再始動しないか」を一行で書きます。たとえば「非常停止E1を押したとき、搬送軸の危険な動きを停止させ、原因を除去して手動リセットするまで再始動を禁止する」です。ガード扉、光電式保護装置、保守モードは別機能として書き、同じ出力を共用しても個々の検出条件と試験結果を残します。通常PLCの警報表示を安全停止の証拠として数えません。
| 項目 | 指定する内容 | 証拠 |
|---|---|---|
| 危険と作業 | 危険な動作、接近、介入時点 | リスクアセスメント、配置図 |
| 入力 | E-stop、扉、センサーとチャンネル | 型式、配線図 |
| 論理 | リセット、故障保持、交差短絡監視 | 設定表、ロジック図 |
| 出力 | 接触器またはドライブ安全入力 | 動力回路図、安全マニュアル |
| 性能 | PLrまたはSIL、停止時間 | 計算、測定計画 |
| 検証 | 正常・故障・復電・再始動試験 | FAT・SAT記録 |
非常停止は可動ガードやリスク低減策の代わりにはなりません。人が危険を見つけて押す前提だけに頼らず、ガード、距離、停止時間、残留する空圧・重力・慣性も評価します。要求を後回しにしてリレーを発注すると、停止方式や扉の保持条件が決まった段階で部品一式を再選定することになります。
2. 検知から危険な動きの停止までの境界
Pilzの解説によると安全リレーは非常停止、ガード、ライトカーテンなどの監視に用いられ、内部の冗長性と自己監視を持つ構成があります。同社は外部接触器を監視するフィードバックループも説明します。ただし入力数、接点式と半導体式の出力、短絡監視、スタート方式は製品ごとに異なります。安全リレーの「最大PL e」は、所定の配線・条件における製品の能力を示す情報であり、設備の安全機能を証明する値ではありません。
安全機能は五つの境界で評価します。①E-stopや扉などの入力機器、②入力配線、③リレー内部の評価・安全出力、④接触器やドライブSTOなど最終遮断要素、⑤機械が実際に安全状態になる物理応答です。図1は「E-stopの検知→安全リレーの判断→K1/K2による最終遮断→モーター停止」という概念上の順序だけを示し、配線図ではありません。通常PLCへ停止経路を迂回させたり、接触器の溶着を監視せずに残したりすれば、リレーの認証値をシステム全体へそのまま移すことはできません。
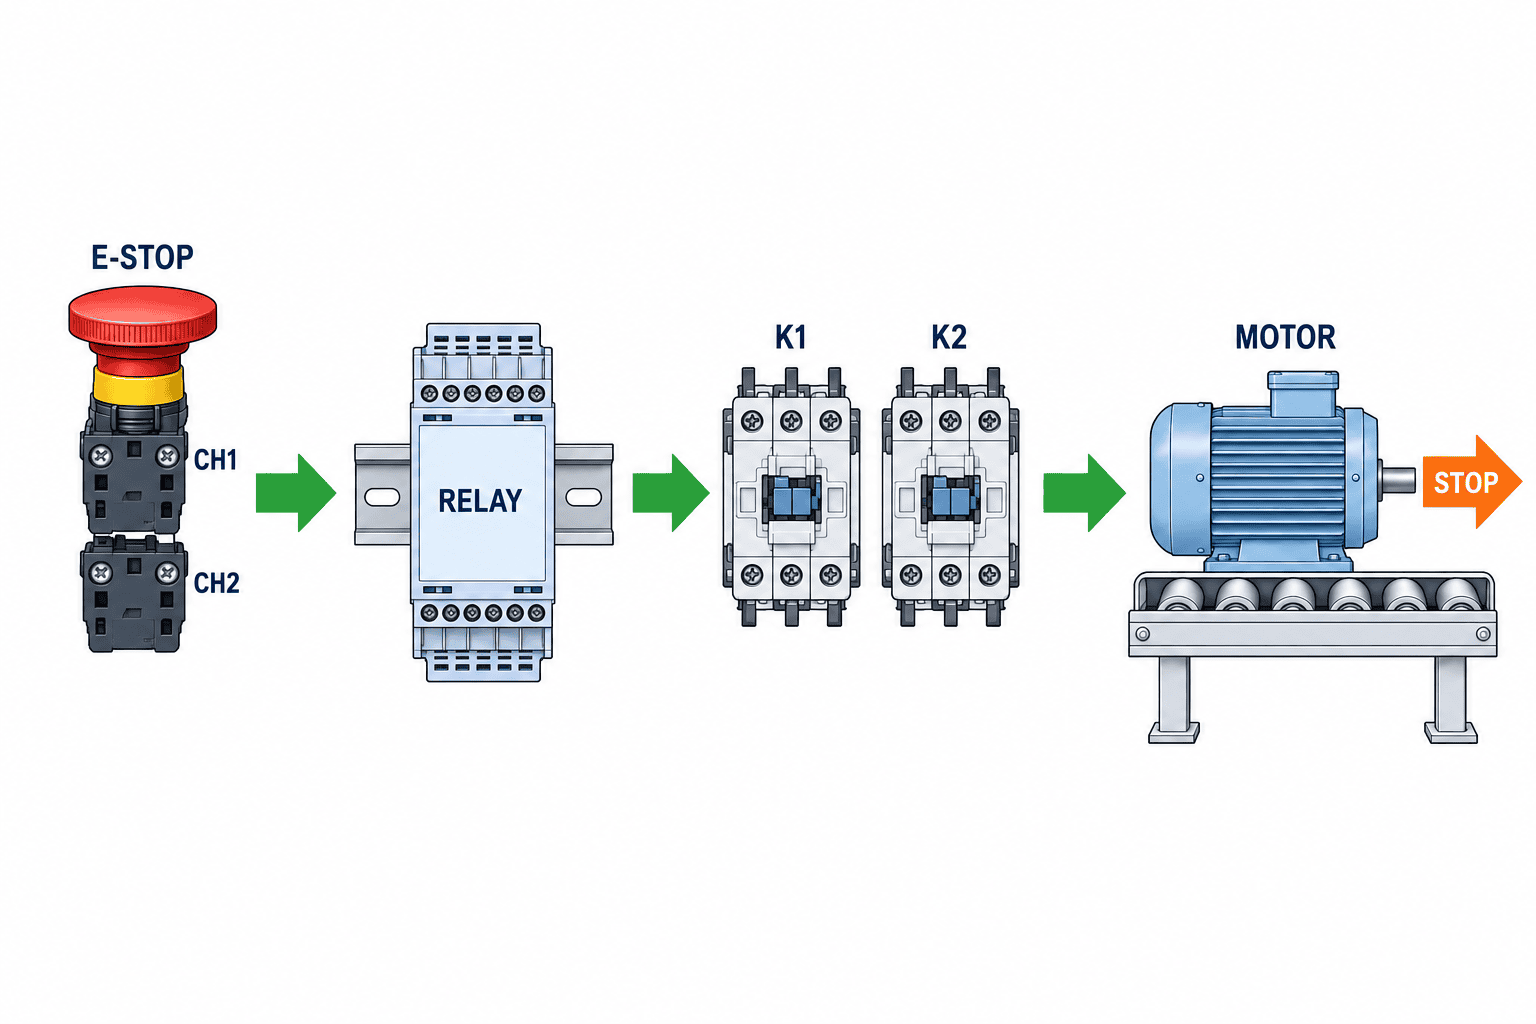
図1の矢印は機器間の動作の流れを表すもので、電気的な接続、EDMの戻り経路、必要なチャンネル数を指定しません。実回路の入力、出力、接触器数、STOとの接続は要求性能と採用機器のマニュアルに従って設計し、安全機能全体を妥当性確認します。E-stopと扉を一台のリレーに接続する場合、どちらの操作でどの軸を止めるか、個別の故障診断やリセットが要るかを先に定義します。入力を増やせるというだけで異なる機能を統合しません。
扉と保護フィールドはリレーだけでは決まらない
ガード扉では、開扉検知に加え、停止するまで扉を開けられないようにする必要があるか、閉扉後の再始動を誰が許可するかを検討します。アクチュエータ固定、抜け・ずれ、バイパス対策は安全ドアスイッチの選定を参照してください。OSSDを出すセンサーなら、接点用入力と同じ配線でよいと推測せず、リレーの対応入力とテストパルス条件を確認します。安全レーザースキャナの選定で決めた保護フィールド、速度、停止距離もリレー入力方式とは別の設計条件です。
3. 二チャンネル入力で何を検出するか
E-stopの二つのNC接点を独立チャンネルに入れるのは一般的な構成ですが、「線が二本ある」だけでは診断は成立しません。片側の断線、接点固着、入力間短絡、電源との短絡を採用リレーがその配線でどう扱うかを調べます。テスト出力からのパルスが必要な機種、センサー側OSSDとの組合せに条件がある機種もあります。同じ信号を二分岐して二入力に入れても独立した入力系にはなりません。
Siemens 3SK1マニュアルは入力チャンネル、テスト出力、スタートボタン、フィードバック回路の接続を示します。3SK2マニュアルは拡張出力や下流接触器のフィードバックを論理に取り込む方法を示します。これらは機種依存の実例です。見積で「3SKシリーズ」とだけ指定しても、端子構成や入力設定は確定しません。センサー型式、ケーブル長、入力の電気的方式、起動時状態、故障時状態、許容配線経路を一組として照合します。
複数扉を直列接続する提案では、一つの扉で生じた故障が他の扉の操作で隠れないか、どの扉が開いたか現場で特定できるかを検討します。保守中に端子を暫定ジャンパして運転を継続しないよう、診断表示と故障対応手順も納入範囲に含めます。入力の選定は電気回路だけでなく、工場でどのように故障を見つけて復旧するかまで含みます。
4. リセットは「安全出力の再投入」と「機械の起動」を分ける
安全入力が正常に戻った瞬間に出力を再投入する自動方式と、別の操作を求める手動方式は、作業者が危険区域に残り得るかで意味が異なります。危険区域に人が残れる設備で、扉を閉めた直後に機械が動けば危険です。リセットは危険区域外で視認できる位置に置き、人がいないことを確認する手順と結びます。リセットボタンだけで運転開始指令を発しないよう、一般制御のスタートと役割を分けます。
監視付き手動リセットでは、ボタンの押下または解放のどのエッジを監視するか、押しっぱなしで起動しないか、故障解除後に古い信号が残らないかを確認します。Siemens 3SK1マニュアルの8.9.2.4節(212頁)は、フィードバック回路エラー中にスタート信号が検出され、その後エラーが消えると起動し得る挙動と、これを避ける接続例を説明しています。「手動リセット」というラベルだけでは再始動経路を閉じた証拠になりません。
FATでは、E-stop解除、扉閉鎖、EDM復旧、電源復帰、リセットボタン固着、上位PLCの起動指令残留を組み合わせて試します。大きな設備で死角がある場合は区域分割や閉じ込め防止を設計します。リセット位置の視界と作業動線は盤内設定で解決できないため、SATで現物を確認します。
5. EDMで下流接触器を監視する
External Device Monitoring、EDMは、リレーの下流にある接触器などの状態をフィードバック接点で監視する考え方です。Pilzは外部接触器のフィードバックループを説明し、Omron SR1もNC接点を使うEDM回路とリセット方式を製品情報に記載します。ただし「EDMがあれば接触器の溶着を動作中に必ず即時検出する」と一般化できません。どの瞬間にどの状態を確認し、エラー時に何を禁止するかは機種・配線・設定ごとに異なります。
例えば接触器の機械的に連動した補助NC接点を戻し、主接点が開いているはずのときにNCが閉じなければ再起動を許可しない構成を検討します。主接点と補助接点の関係、接触器の適合性、配線短絡の扱い、故障除外の根拠は仕様書で確認します。通常PLCの運転中ビットをフィードバックと称するだけでは、最終遮断要素を直接監視した証拠になりません。接触器の補助接点が溶着して常時閉じた場合も検出できるか、設計者に確認します。
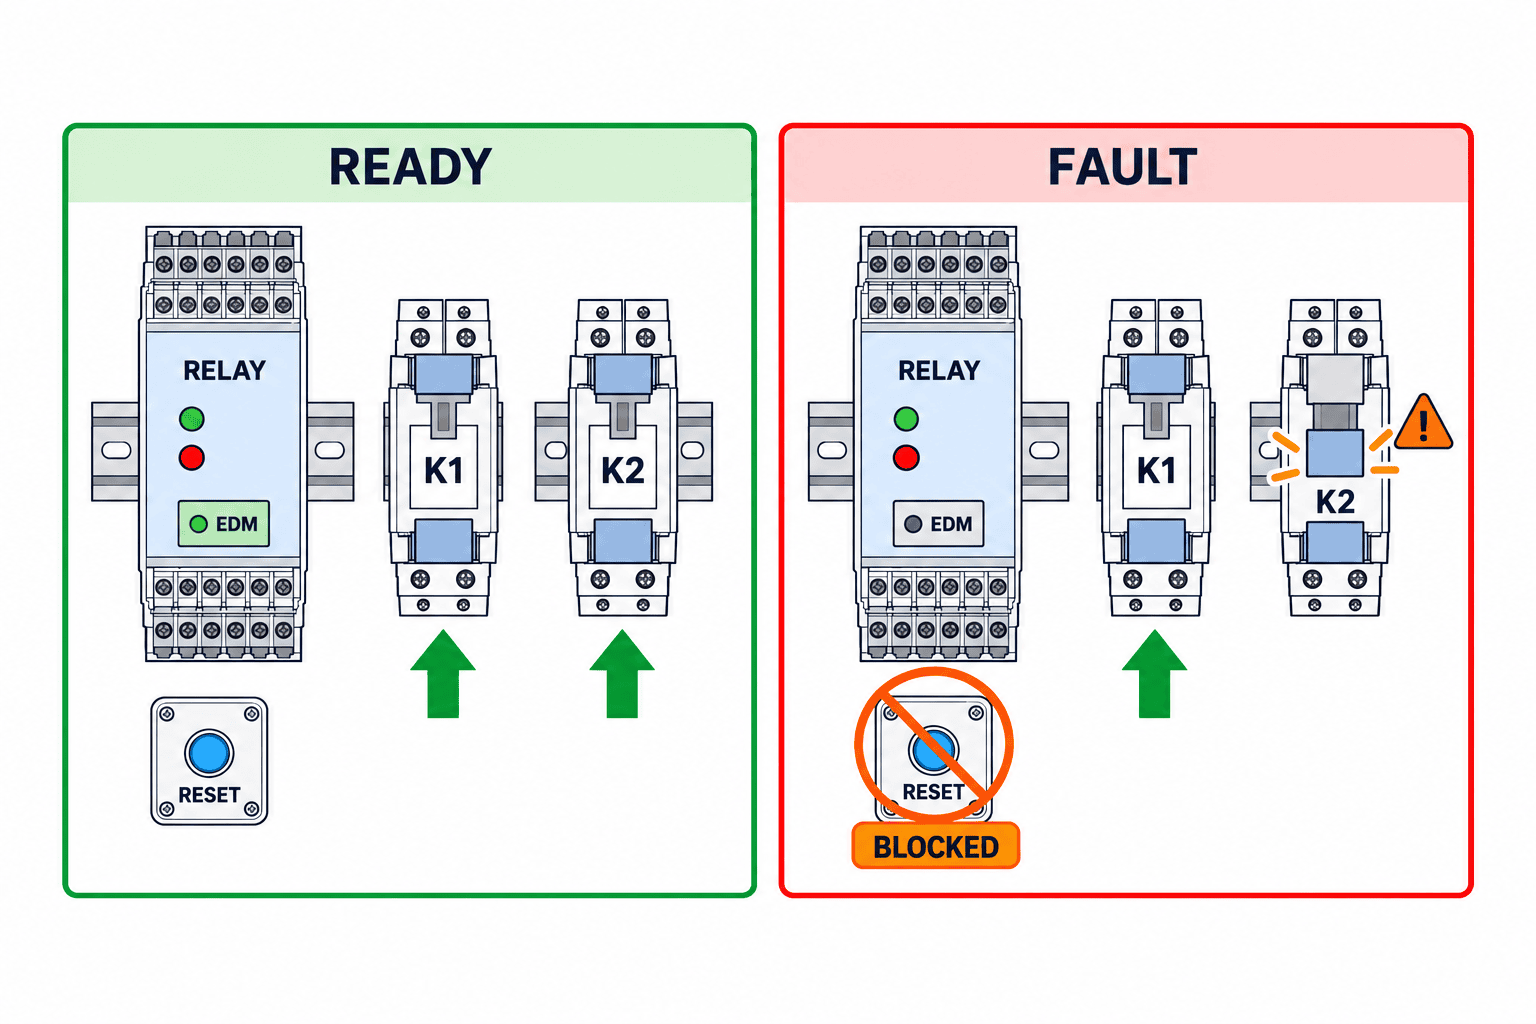
図2はK1とK2の状態を再始動前に確認するというEDMの概念を示すもので、配線の手引きではありません。EDMとスタートを一つの端子へ組み合わせる製品では、回路の意味を理解せずジャンパを入れないことが重要です。実際の図面には採用機器のマニュアルに従って接点と端子を記載し、妥当性を確認します。FATでは安全な模擬環境を設け、片方の接触器が復帰しない状態、EDM線の断線、復電時にEDMが開いた状態を確認します。故障を模擬するために実機の危険な動力を不用意に投入しないよう、試験治具と隔離手順を先に承認します。
6. 出力は接点数より「何をどう止めるか」で比較する
安全リレーにはリレー接点式、半導体出力式、遅延出力付き、拡張モジュール付きなどがあります。安全出力と診断用信号を区別し、接触器コイルを直接駆動するのか、ドライブのSTO入力に接続するのかを指定します。見積表には安全出力の数・形式、許容負荷、電源、突入・保持電流への適合、サージ吸収器、漏れ電流、応答時間、故障時の状態を書きます。単に「出力三点」と記載すると、安全停止に使える三点なのか、表示用を含むのか判断できません。
接触器コイルの開閉なら電気的寿命とサージ対策を確認します。STO入力ならドライブの安全マニュアルに従って二チャンネル配線、入力パルス許容、残るエネルギー、惰走時間を確認します。STOは一般にトルク発生を防ぐ機能ですが、すべての負荷が直ちに静止することを意味しません。垂直軸の落下や慣性で動く搬送軸は、ブレーキや機械側の保持も含めて評価します。通常の制御リレーを安全出力の代わりに置く案は、故障評価と診断根拠がなければ採用できません。
停止カテゴリも部品価格より先に決めます。直ちに動力を切ると搬送物が落ちる設備では、制御された減速後に遮断する設計が必要かもしれません。その場合、遅延出力の時間設定だけを検証しても不十分です。減速指令、実際の速度、ブレーキ、最終遮断が連鎖し、要求時間内に安全状態へ移ることを試験します。電源喪失時にも同じ停止経路が成立するかを別ケースとして見ます。
7. 安全リレーと安全PLCを同じ機能で比較する
安全機能が少なく入出力関係が明快で、保守担当が配線図と本体表示で診断できるなら、安全リレー構成は比較候補になります。区域、モード、相互依存、診断、変更頻度が増えるなら安全PLCも候補です。ただし「PLCだから高安全」「リレーだから単純で安全」とは言えません。必要なPLr/SIL、配線・診断構成、共通原因故障対策、ソフトウェア管理、試験可能性を安全機能ごとに評価します。
| 比較軸 | 安全リレー案の確認点 | 安全PLC案の確認点 |
|---|---|---|
| 機能追加 | ユニットと配線が増える範囲 | I/O容量とロジック変更範囲 |
| 診断 | LED・補助信号で故障を特定できるか | 診断画面、ログ、時刻同期 |
| 保守 | 回路図、予備品、設定の復旧 | バックアップ、ライセンス、編集権限 |
| 変更管理 | 配線変更後の再試験 | ソフト変更の差分検証 |
| 受入証拠 | 端子・設定・測定値 | ロジック版、チェックサム、I/O記録 |
安全PLCを導入しても、扉の誤配線、接触器の溶着、停止距離不足は自動的に解消しません。一方リレー構成でも要求と故障条件が明確なら解析・検証は可能です。相見積では「リレーをPLCに置き換える費用」ではなく、同じ機能表と受入試験を両案へ配布し、回路設計、プログラム、試験、保守引渡しを含む総範囲で比較します。将来増設が具体的なら予備I/Oと再検証工数を評価します。
8. PL/SILの検証に必要な証拠
ISO 13849-1:2023は安全関連制御部の設計と統合の方法を定め、ISO 13849-2:2012は指定された安全機能、達成カテゴリ、達成PLを解析と試験で妥当性確認する手順を扱います。IEC 62061:2021(AMD1:2024・AMD2:2026を含む現行統合版)も機械の安全関連制御システムについて設計、統合、妥当性確認を扱います。どの規格と版を採用するか、顧客要求や機械固有規格との関係を契約で確定します。製品カタログの表記だけで規格適合判定を代行することはできません。
ISO 13849-1による評価なら、要求PLr、アーキテクチャのカテゴリ、各要素のMTTFd、診断範囲DC、共通原因故障対策、故障除外の根拠を追える資料が必要です。センサー、リレー、最終遮断要素を一つの機能としてブロック図にまとめます。リレー本体の「最大PL e」ラベルだけを計算票に貼っても、接触器のB10dと動作回数、配線の故障、診断されない箇所が抜けます。試験で示すことと解析で示すことを区別し、両方を受入資料に残します。
非常停止は押した位置と停止動作、ガードは開扉時点と再始動防止、スキャナは保護フィールドと速度別停止距離、保守モードは選択と意図しない起動を確認します。同じリレーを共用していても、各機能の入力、出力、故障挙動、検証証拠を別に記録します。改造時は既存の妥当性確認書が何を前提としたかを確認し、センサー追加や接触器交換がどの機能へ影響するかを再評価します。
9. タイ工場向けRFPには回路と受入まで書く
タイで設備を調達する場合、海外メーカーのブランド名だけでは現地で保守できるか判断できません。RFPには設備番号、安全機能表、危険区域図、停止時間要求、入力機器、接触器・ドライブ、電源、盤内環境、粉じん・湿気、配線距離を添付します。顧客指定規格、設置地の要求、工場の電気仕様、納入図書の言語、現地の技術支援と予備品の入手方法も書きます。「認証済み」という一般的表示は、採用型式、配線条件、適用範囲の確認に置き換えます。
回答票には候補の完全な型式、ハードウェア・設定版、入力・安全出力・診断出力、リセット方式、EDM配線、停止方式、必要な設定ツール、予備品、マニュアル、PL/SIL計算用データを同じ列で返してもらいます。見積の範囲をリスクアセスメント更新、回路設計、盤製作、FAT、現地SAT、停止時間測定、教育、完成図書に分けます。安く見えるリレー本体の価格に接触器や検証工数が含まれない場合、総額比較はできません。
「既設品と同等」の依頼は同等の意味を明示します。外形、供給電圧、接点数が同じでも、監視付きスタートの意味、EDMの評価タイミング、入力パルス、故障解除後の動作は異なり得ます。既設回路の実測、設定写真、故障履歴、停止時間を添え、変更前後の安全機能表を差分で比べます。代替品は取付互換と機能互換を分け、交換後に再試験する範囲を決めます。
10. FATでは正常系だけでなく故障時の禁止動作を試す
FATの最初は図面と実機の一致です。部品型式、設定、端子、配線番号、接触器の主接点と補助接点、非常停止と扉の作動位置を一対一で照合します。次に入力ごとの正常動作を試し、危険な動きが止まり、停止後に意図せず再始動せず、定めたリセット操作が必要になることを記録します。表示灯が消えるだけを合格とせず、最終遮断要素と機械の動作を見ます。
故障注入は承認された安全な手順で行います。二チャンネルの片側断線、片側接点固着、チャンネル間短絡、EDM開放、接触器の復帰不良、リセットボタンの固着を模擬し、検出と再起動禁止を確認します。機種が検出しない故障を見つけたら、設計時の故障評価と代替診断の根拠を照合します。実機の危険な動力を入れずに試せる治具と隔離方法を設計者が用意し、試験者が勝手に接点を短絡しないようにします。
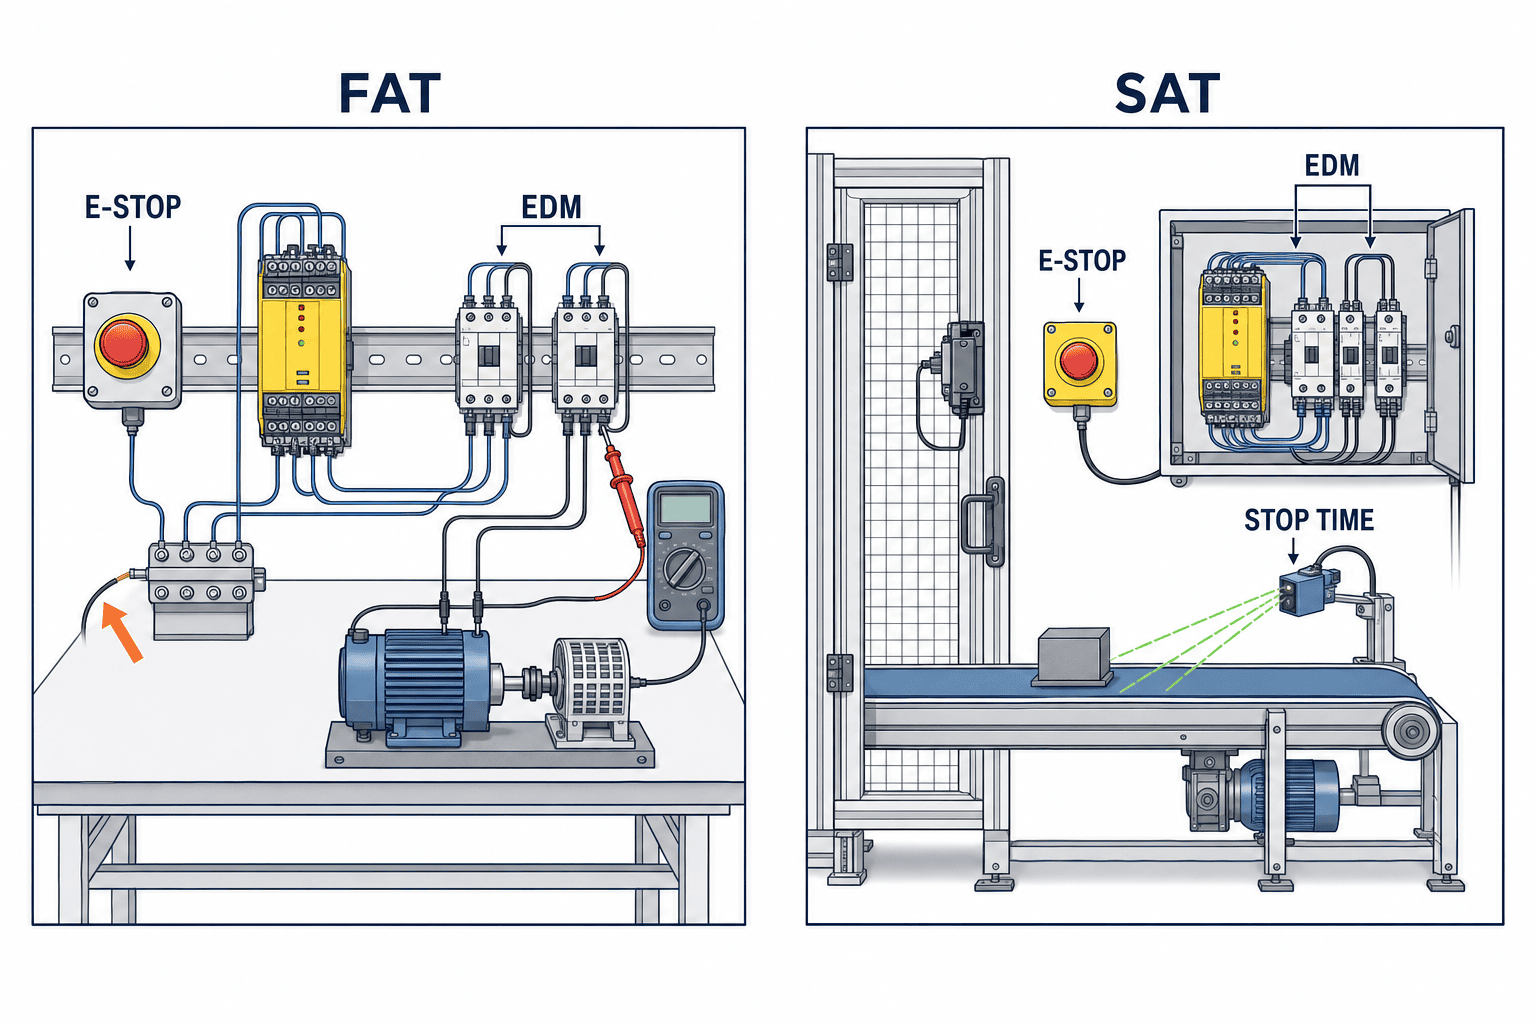
FAT記録には試験番号、機能、回路図版、設定版、入力状態、操作、期待結果、実測結果、担当者、是正処置を残します。停止時間を測るなら試験時の速度、負荷、ブレーキ状態を記録し、現地での条件差を明示します。工場出荷前に盤だけを試した結果は、据付後のガード位置や周辺装置との連動の証拠にはなりません。
11. SATでは現地の負荷・人の動線・復電を試す
SATは現地の実電源、量産速度、最大・最小ワーク、空圧とブレーキ、周辺搬送設備、実際のガード位置で行います。停止時間の試験位置と負荷を記録し、リスクアセスメントで決めた上限と比べます。扉を開けて停止した後、閉じただけで再始動しないか、リセット位置から危険区域を見渡せるか、人が区域内に残れる構造ではないかを確認します。複数の非常停止があるなら場所ごとに動作を確認します。
復電時には電源喪失中の安全状態と、電源回復時に危険な動きが意図せず始まらないことを試します。接触器の診断エラー解除、扉閉鎖、E-stop解除、PLCの通信復旧は別ケースです。上位制御からの自動起動信号が残ったままリレー出力が戻る可能性も見ます。リレーが正常動作しても、ライン全体の別軸が動くなら保護機能の境界を見直します。
引渡し資料には完成回路図、設定値とバックアップ、型式と製造番号、PL/SIL評価、FAT・SAT結果、停止時間、故障診断表、変更管理手順を含めます。予備品の保管場所、交換後の再試験手順、現地担当者の教育も決めます。異なる言語のチームが運用する場合は表示と手順の用語を統一し、どの故障なら停止を維持して設計者へ連絡するかを明記します。
12. 改造・保守で安全機能を失わせない
安全リレーのエラー表示が出たら、繰り返しリセットして一時的に動いたことを修理完了としません。入力不一致なら扉スイッチ、ケーブル、コネクタ、E-stop接点を確認します。EDM不一致なら接触器の主接点と補助接点、戻り配線、サージ対策を調べます。故障履歴、発生時モード、端子状態、交換部品を記録し、根拠のないリレー本体交換で原因を消さないようにします。
同じ型番が入手できない場合、入力数と出力数だけで置換しません。監視付きスタート、EDM、テストパルス、出力負荷、設定初期値、応答時間、適合証明を比較します。接触器やドライブの変更、ガード位置の移設、制御ソフトの改修も安全機能へ影響し得ます。変更前後の回路と試験記録を残し、影響を受ける安全機能と故障経路に沿って再評価します。
13. 停止時間と安全距離をリレーの応答時間だけで決めない
保護装置の配置を決める際、製品カタログに記載された安全リレーの応答時間だけを見て「扉やセンサーを機械から何ミリ離すか」を決めることはできません。入力機器が検知するまでの時間、リレーが出力を落とすまでの時間、接触器やドライブが反応する時間、モーターと機械が止まるまでの時間を同じ時系列に並べます。センサーの検知位置、作業者が危険箇所へ届く経路、機械の最も止まりにくい運転条件も必要です。動力を切っても慣性でワークが流れる場合、接触器の開放時刻を「安全状態になった時刻」として扱えません。
停止時間測定では、何を開始点、何を終了点とするかを試験計画に書きます。たとえばガード扉が開き始めた瞬間、スイッチが安全出力を変えた瞬間、リレーが出力を落とした瞬間、軸速度が安全と定義した状態になった瞬間はそれぞれ異なります。測定器の分解能、取り付け位置、信号の取り出し方、負荷条件を固定し、結果にばらつきがあるなら最大側を設計に反映する方法を決めます。生産速度やブレーキ摩耗が変わったとき再測定する条件も納入時に決めておきます。
リレーの設定を変更しただけで停止距離が短くなるわけではありません。危険源に人が到達する前に止められないなら、ガード位置、侵入経路、速度制限、機械的遮蔽、ブレーキなどを見直します。安全距離や停止時間の算定に適用する規格は設備の種類と採用する保護装置によって変わるため、対象設備の設計者が最新の適用規格を確認します。この記事では普遍的な距離や秒数を提示しません。
14. 故障診断と現場復旧の設計
安全装置が頻繁に止まる工場では、停止原因が分からないまま毎回リセットされ、最終的に保護機能が迂回される危険があります。安全リレーの選定時に、入力チャンネル不一致、EDM開放、電源異常、スタート条件不成立を現場で区別できるかを確認します。LEDの点滅だけでしか区別できないなら、その表示の意味を盤扉の手順書と保守資料に記します。通常PLCやHMIへ診断用信号を送る場合も、その信号を安全出力と混同せず、表示・記録用途として位置付けます。
復旧手順は「停止したらリセットを押す」では足りません。誰が安全を確認し、どの機械状態で電源を隔離し、どの測定器で入力と接触器を調べ、どの部品を交換したらどの試験を再実施するかを書きます。誤配線による停止と真の危険検知を見分けられないと、故障の原因を消したつもりで保護機能を失う可能性があります。接触器が溶着した場合の交換は、同じコイル電圧だけでなく、主接点容量、補助接点の構造、機械的連動条件、取付寸法を確認します。
タイ工場で日本語・タイ語・英語の図書が混在する場合、同じ故障名に異なる訳を付けないよう用語表を作ると有効です。盤内の端子番号、図面の識別子、HMIのメッセージ、保守手順の呼称を一致させます。新しい保守担当者が来ても、図面版と設定版を確認してから交換できるよう、変更履歴とバックアップ場所を示します。現場復旧の速さはリレーの診断表示だけでは決まらず、故障を安全に切り分ける情報の揃い方で決まります。
15. 見積比較で「安い部品」を見誤らない
提案Aは単体リレー一台、提案Bは安全PLC一式、提案Cはリレーと拡張モジュールという比較では、部品点数だけを見ても総費用は分かりません。まず同じ安全機能表、同じ入力機器と最終遮断要素、同じ停止時間要求、同じFAT・SAT範囲を配布します。各提案に機能ごとの構成図と除外範囲を提出させます。どの接触器を供給するか、既設ドライブSTOの検証を含むか、センサーやガードの調整を誰が行うかを明記します。
初期費用には部品、盤改造、配線、現地据付、ソフト設定、検証、教育を含めて比較します。運用面では予備品の保有、保守担当が使うツール、設定ファイルの取得権限、メーカーサポート、交換後の再試験が必要です。電源容量や盤内のスペースが足りず、追加電源や盤更新が必要になることもあります。リレー本体の単価差が小さくても、現場の停止時間や交換手順の差が大きければ選定結果は変わります。価格や納期は案件ごとの見積で確認します。一般的な製品情報だけでは実際の調達費用を判断できません。
受入時の成果物も見積書に入れます。回路図の編集可能な原本とPDF、部品表、設定データ、ソフトウェア版、PL/SIL評価、FAT・SAT記録、停止時間測定、生産モードと保守モードの操作手順を列挙します。供給者の責任範囲が盤端子までなのか、駆動装置と機械の停止までなのかを分けます。引渡し後に別業者が扉を移動する可能性があるなら、変更時の再評価手順と相談窓口を定めておきます。
16. 実務用チェックリスト:発注前の問い
発注前のレビューでは、まず「危険な動きは何か」「その動きが止まったと判定する条件は何か」「作業者はどこから近づくか」を図面上で指差せるか確認します。次に「各E-stop、扉、センサーはどの安全機能に属するか」「一つの入力故障でどの範囲が止まるか」「別の区域の復旧操作が危険な軸を起動しないか」を問います。機能が曖昧なら部品型番の比較を一旦止め、要求文を先に直します。
回路レビューでは「二チャンネル間の故障をどう見つけるか」「リレーの安全出力は最終遮断要素のどこへつながるか」「接触器の開放はEDMで確認できるか」「復電や故障解除の後に古いスタート信号が残らないか」を追います。端子を短絡させて一時的に運転可能にする回路が残っていないかも確認します。設計者には選定した型式のマニュアル該当ページを示してもらい、設定値と図面に矛盾がないか照合します。
受入レビューでは「正常動作だけでなく故障注入を安全に実施できるか」「停止時間を実負荷で測るか」「FATとSATの試験範囲はどう違うか」「図面や設定の最終版を誰が保管するか」を確認します。これらに答えられる見積は、単なる部品調達から安全機能の設計・検証へ一歩進んでいます。逆に回答がすべて「現場で調整」となっているなら、停止後に追加費用と責任分界の争いが発生しやすいため、契約前に範囲を決めます。
記録を次の改造へ引き継ぐ
設備は導入後に扉の位置、搬送速度、ワーク重量、停止時の保持方法が変わることがあります。変更時には元の安全機能表、リスクアセスメント、停止時間記録を参照し、どの前提が失われるかを確認します。安全リレーの型番が同じでも、入力の接続先や接触器の使い方が変われば妥当性確認をやり直す範囲が生じます。変更を図面の赤線だけで終えず、改訂版を発行し、保守担当が参照する盤内図書と同じ版にします。
変更履歴には、変更理由、実施日、変更した端子・設定・機器、影響する安全機能、再試験の結果、承認者を記録します。停止時間が許容上限に近づいたなら、ブレーキ摩耗や負荷増加を点検し、必要に応じて保護装置の配置を再評価します。接触器の寿命や動作回数を管理するなら、交換予定を保全計画へ入れます。次の担当者が「なぜこのリセット方式なのか」を説明できることが、安全機能を継続して使うための条件です。教育資料には図面の読み方、故障表示の解釈、変更時の連絡先を記し、引継ぎ時に実機を使って確認します。
結論:安全リレーは機能を成立させる設計の中で選ぶ
選定の順序は、①危険と安全機能を定義する、②入力・論理・出力・停止動作の境界を描く、③リセットとEDMを含む故障時の動作を決める、④要求PL/SILと実構成を照合する、⑤FAT・SATで安全状態と再始動防止を示す、です。型番比較はこの順序の中で行います。タイ工場の調達では同じ機能表と試験条件を複数社へ渡し、接触器、図面、試験、現地保守まで含めて比較してください。
非常停止、ガード扉、接触器の構成や既設回路の変更範囲を整理する段階でも、TOMAS TECHにご相談ください。安全機能表と現場条件があれば、設計・調達・受入で確認すべき項目を一緒に明確にできます。
よくある質問
Q1. 普通のリレーを二台並べれば安全リレーの代わりになりますか?
二台にしただけでは接点溶着、配線短絡、共通原因故障、診断、再始動防止を満たす証拠になりません。安全機能全体の構成と規格に沿った評価が必要です。Pilzは普通の電磁リレーの接点溶着を典型的な危険として説明します。
Q2. 安全リレーがPL e対応なら設備のPLもeですか?
いいえ。製品の最大値は所定条件での機器データです。入力、配線、論理、最終遮断要素、診断、共通原因対策を含む機能全体で達成値を確認します。必要なPLrも個々の設備のリスクアセスメントから決めます。
Q3. EDMを使えば接触器の溶着を即時に検出できますか?
監視のタイミングと故障時の動作は製品と回路に依存します。典型的には接触器が開放したことを確認できなければ次の起動を許可しない設計です。採用機種のマニュアルを確認し、FATで故障状態を模擬します。
Q4. 手動リセットで復電時の起動は必ず防げますか?
設定名だけでは保証できません。ボタン固着、復電、EDMエラー解除、上位PLCの起動指令残留を組み合わせて試します。リセットと運転開始は役割を分け、危険区域を確認できる位置にボタンを設けます。
Q5. 安全リレーと安全PLCのどちらを選ぶべきですか?
機能数、区域数、変更頻度、診断、保守体制を比較します。どちらも同じ要求安全機能とPLr/SIL、受入試験を満たす必要があります。本体価格だけでなく配線、設計、検証、変更管理まで含めます。
Q6. FATに合格すればSATは不要ですか?
現地では負荷、ガード位置、周辺設備、電源、停止時間、作業動線が変わります。FATの回路と設定を前提に、実条件で停止と再始動防止を再確認します。再試験の範囲は受入計画で指定します。


