


「生産管理システム ランキング」を見ても、自社に合う製品が分からない――その原因は、会社規模や生産方式、既存ERP、タイ語運用、通信環境が違うのに、全社を同じ物差しで順位付けしているからです。本記事では製品を断定的に1位にせず、タイ工場の実データで候補を比較する証拠ベースのスコアカード、90日PoC、TCO、FAT/SATの進め方を解説します。
結論:生産管理システムランキングは「用途別shortlist」で使う
最初に結論を示します。生産管理システムには、すべての工場で一律に勝つ万能の1位はありません。大規模な複数拠点と会計・購買を統合したい企業、少人数で早く製造指図と在庫を立ち上げたい企業、既存ERPを残して制約工程だけ高度化したい企業では、評価すべき製品群も配点も異なります。
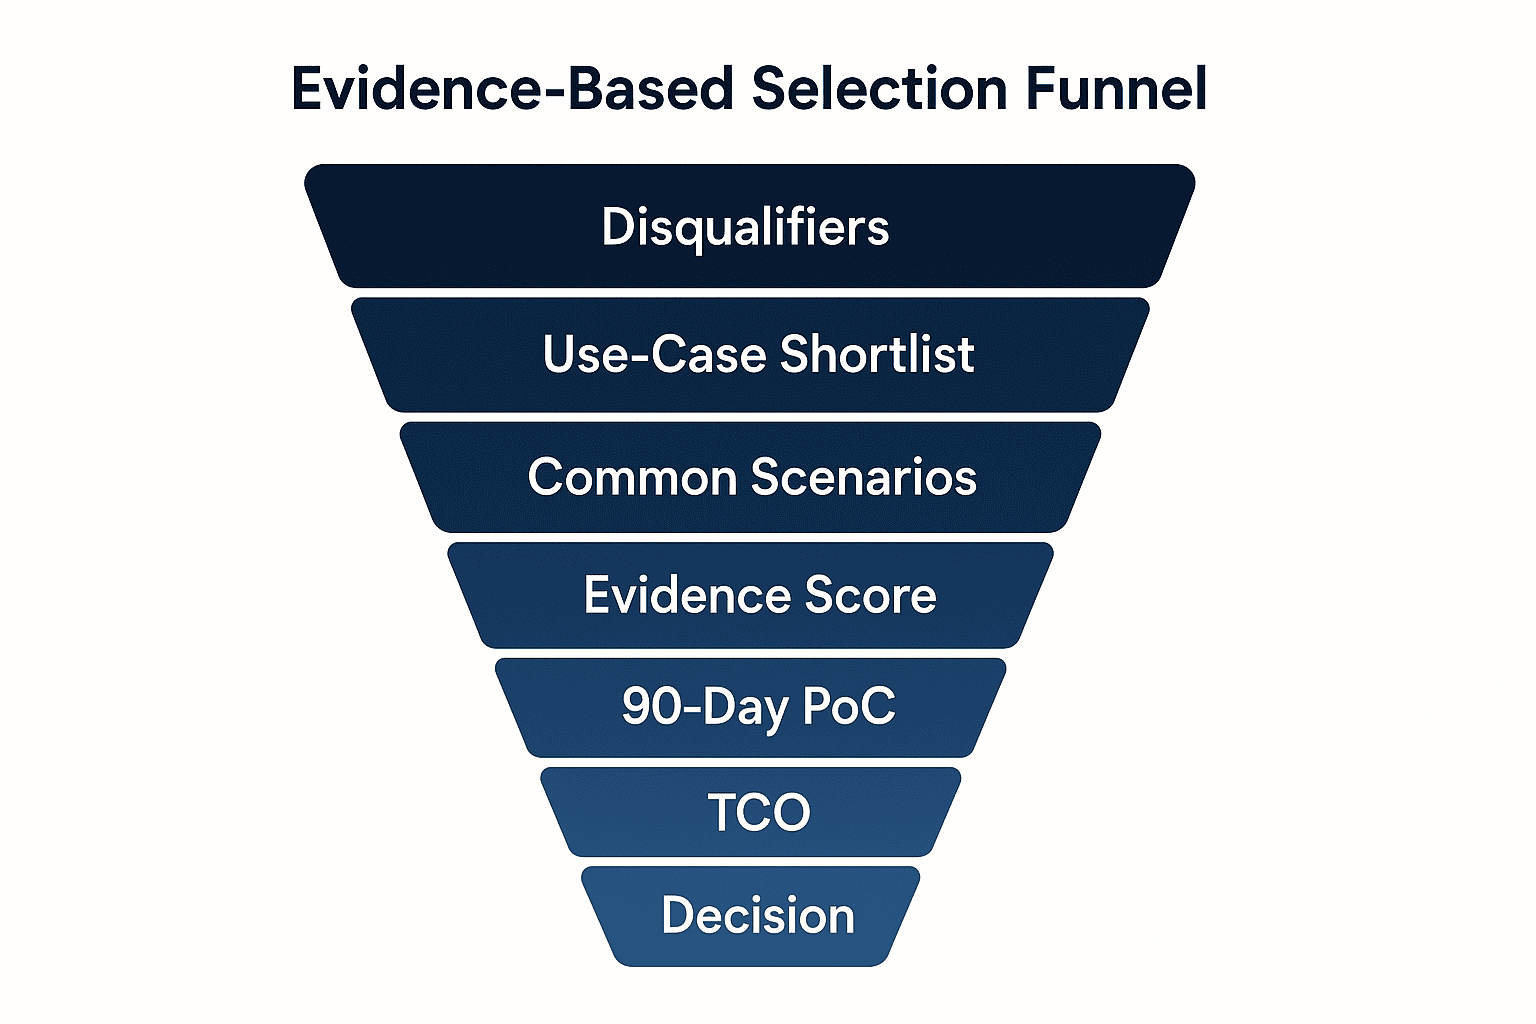
そこで本記事の「ランキング」は、広告的な順位表ではなく、次の順序で絞る評価法を意味します。
- 失格条件を先に決める
- 用途別に候補群を分ける
- 同じシナリオ、同じデータ、同じ時間でデモする
- 証拠が提示された項目だけ採点する
- 90日PoCで現場KPIと運用負荷を測る
- 3〜5年TCOと導入体制を含めて最終判断する
この方法なら、「機能表では満点だったがタイ工場で使われない」「低価格で始めたが個別開発とExcel補完が膨らむ」「高機能ERPを入れたが制約工程の計画が改善しない」といった失敗を減らせます。
タイ工場向け用途別ランキング:まず候補群を分ける
以下は製品の優劣を断定する表ではなく、公式文書で確認できた特徴から作る初期shortlistです。実際の適合性は、契約範囲、国別提供条件、導入パートナー、設定、周辺システムによって変わります。
| 用途別の候補群 | 向いている出発点 | 公式情報で確認できる代表機能 | PoCで必ず確かめる点 |
|---|---|---|---|
| SAP S/4HANA + PP/DS | SAP基盤を持つ複数拠点、長納期品・ボトルネック資源を詳細計画したい | PP/DSは内製・外部調達の提案、資源・部品可用性を考慮した詳細日程計画 | タイ拠点のマスタ量、計算時間、既存SAPテンプレートとの差分 |
| Microsoft Dynamics 365 SCM | Microsoft系基盤、離散・プロセス・リーンを混在させたい | 生産指図、バッチ、かんばんを含むmixed-mode、有限能力を使う資源割当 | 現行ERP連携、ローカル帳票、現場入力、ライセンス境界 |
| Odoo 19 Manufacturing | 中小規模、段階導入、製造・在庫を比較的軽量に始めたい | BoM、工程、作業指図、ロット/シリアル、MPS、工程依存関係 | 複雑な原価・承認・例外処理、拡張コードの保守責任 |
| Asprova APS | 既存ERPを残し、有限能力スケジューリングを重点改善したい | 設備・人員能力を考慮した有限能力計画、可視化、差分入出力連携 | ERP/MESとの双方向データ、段取制約、再計画ルール、運用担当者 |
| 既存ERP + 現場/MES拡張 | 会計・購買は維持し、進捗・品質・ロット実績を現場から整えたい | 製品ではなく構成案。必要機能をAPIで分離できる | 正本データ、オフライン同期、端末、権限、障害時の手作業 |
ここで重要なのは、SAP、Microsoft、Odoo、Asprovaを同じ土俵で単純比較しないことです。ERP全体、製造管理モジュール、APS、MESは役割が違います。たとえば「既存会計を残して納期回答だけ改善したい」なら、ERPの総合点よりAPS連携の実現性が重要です。反対に、受注・購買・在庫・原価・会計まで正本を統一したいなら、スケジューラ単体だけでは目的を満たしません。
生産管理システム比較の前に作る失格条件
配点より先に、満たさなければ採用できない条件を5〜10個決めます。点数制だけでは、致命的な欠点を他の加点で埋めてしまうからです。
タイ工場でよく使う失格条件の例は次の通りです。
- 現場の重要画面をタイ語で運用できない、または用語変更ができない
- ネットワーク断時の業務継続手順を示せない
- 既存ERPとの対象API、更新頻度、エラー再送、照合方法を説明できない
- ロット追跡で原料から完成品、完成品から原料への双方向照会ができない
- 誰がマスタ、計画、実績、原価を変更したか監査できない
- FATとSATの受入基準、移行リハーサル、ロールバック計画を契約範囲に含めない
- タイ時間帯での障害受付、一次対応、エスカレーション責任が不明
- 3〜5年TCOの前提、除外項目、値上げ条件が説明されない
「タイ語対応」はメニュー翻訳の有無だけでは不十分です。品目名、工程名、異常理由、検査項目、作業手順、帳票、検索、並び順、フォント、長い文字列、日付・時刻、単位を現場データで確認します。管理者だけが英語を読めても、作業者が誤入力すれば在庫と原価は崩れます。
100点スコアカード:証拠がある項目だけを採点する
次の配点はタイ工場向けの提案値であり、標準やベンダー公式評価ではありません。自社の経営目的に合わせて変更してください。評価者は「説明を聞いた」を証拠にせず、設定画面、実行ログ、API応答、帳票、テスト結果、契約書付属資料など再確認できる証跡を残します。
| 評価軸 | 提案配点 | 主な確認内容 | 有効な証拠 |
|---|---|---|---|
| 生産方式・計画適合 | 18 | 個別受注、見込、繰返、プロセス、混流、有限能力、段取 | 自社データの計画結果、制約違反一覧 |
| 実績・品質・ロット | 16 | 材料払出、出来高、不良、手直し、検査、双方向追跡 | 作業実演、系譜レポート、監査ログ |
| ERP・API・データ | 14 | 品目、BOM、受注、在庫、実績、原価、再送、照合 | API仕様、ログ、失敗復旧テスト |
| タイ語・現場UX | 10 | 言語、端末、入力数、バーコード、教育、権限 | タイ人作業者のタスク完了率 |
| オフライン・可用性 | 8 | 通信断、再同期、重複防止、バックアップ、復旧 | 断線試験、RTO/RPOの実測 |
| 原価・経営管理 | 10 | 標準/実際原価、差異、仕掛、ロット別採算 | 月次締めシナリオ、照合結果 |
| 導入・サポート体制 | 10 | 日英泰体制、PM、移行、教育、SLA、引継ぎ | 体制表、担当者面談、過去案件の役割 |
| セキュリティ・統制 | 6 | SSO、権限分離、ログ、保持、個人情報 | 設計書、権限試験、監査証跡 |
| TCO・契約柔軟性 | 8 | 3〜5年費用、追加拠点、API、環境、解約、データ返却 | 前提付き見積、契約条項 |
| 合計 | 100 | 目的別に配点を調整 | 採点根拠の保管 |
採点尺度も統一します。たとえば0点は未回答、1点はロードマップまたは口頭説明、2点は標準画面で確認、3点はサンプルデータで実行、4点は自社データで成功、5点は例外・障害・運用まで合格、と定義します。資料にチェックがあるだけで満点にしません。
用途別に配点を変える
同じ候補でも、工場タイプによって重みが変わります。
| 工場タイプ | 重くする評価 | 軽くしてよい評価 | 典型的な検証シナリオ |
|---|---|---|---|
| 多品種少量・個別受注 | 有限能力、段取、納期回答、設計変更 | 長期需要予測 | 特急受注を挿入し既存納期への影響を再計算 |
| 繰返・自動車部品 | かんばん、トレーサビリティ、EDI、品質 | 個別案件原価 | ロット不良から出荷先と使用材料を逆引き |
| 食品・化学などプロセス | 配合、歩留、副産物、期限、品質 | シリアル単品管理 | 原料ロットから配合・製造・出荷を追跡 |
| 中小組立工場 | 操作性、短期導入、在庫、BoM、TCO | 複雑な多拠点最適化 | 受注から不足確認、製造指図、完了、出荷まで通す |
| 既存ERP活用工場 | API、差分連携、正本設計、照合 | ERP機能の置換範囲 | 連携失敗、再送、二重登録防止、日次照合を実演 |
公式情報から読める候補の特徴と、読めないこと
Microsoft Dynamics 365 Supply Chain Management
Microsoft公式の生産プロセス概要では、生産管理が製品情報、在庫、総勘定元帳、倉庫などと連携し、生産指図、バッチ指図、かんばんをmixed modeで扱えると説明されています。有限能力を使う場合は、資源の可用性に基づきジョブが割り当てられます。別のmixed-mode planning文書では、製品、サイト、倉庫などの粒度で供給方針を設定し、製造、バッチ、かんばん、移動、購買を組み合わせる考え方が示されています。
これは複数生産方式を持つ企業のshortlist根拠になります。しかし、タイ語画面の適合度、現行ERPとの個別連携工数、現場の通信断運用、必要ライセンス総額までは、この機能文書だけでは判断できません。PoCと正式見積が必要です。
SAP S/4HANA Production Planning and Detailed Scheduling
SAP Help PortalのS/4HANA 2025 FPS01(2026年2月)文書では、PP/DSは内製または外部調達の調達提案を作り、資源と部品の可用性を考慮して資源計画と注文日時を詳細に最適化する用途とされています。長い補充リードタイムやボトルネック資源を持つ重要品目を計画し、実行可能な生産計画を作ることが中心です。
既にSAPを正本として運用し、複数拠点や重要品目の整合を取りたい企業には有力な候補です。一方、マスタ整備、テンプレート差分、権限、教育、移行、運用組織は別課題です。「SAPだから高得点」ではなく、自社の受注・在庫・資源データを渡し、再計画結果と例外処理を確認します。
Odoo 19 Manufacturing
Odoo 19公式文書では、BoMに部品と工程を持たせ、作業指図を有効化でき、製造品にロットまたはシリアル追跡を設定できます。MPSは手動調整できる需要予測に対して将来期間の補充を提案し、MPSから補充を実行した場合、または自動トリガーを設定した場合に製造指図を生成できます。また、工程依存関係を設定すると、先行工程が終わるまで後工程をブロックして計画できます。
これらは中小工場の段階導入を検討する材料になります。ただし、公式に機能があることと、自社の複雑な承認、原価、品質、税務連携を追加開発なしで満たすことは同義ではありません。Community/Enterprise、ホスティング、保守主体、追加モジュール、カスタマイズのバージョンアップ費用を分けて確認します。
Asprova APS
Asprova公式サイトでは、設備や人員の資源量を超えない有限能力スケジューリング、高速な計画、ガントによる可視化、既存システムとの差分データ入出力が紹介されています。ERPを入れ替えず、納期回答、段取、仕掛、ボトルネックの計画を改善したい場合にshortlistへ入る根拠になります。
一方、APSは会計、購買、在庫実績、品質管理の正本をすべて置き換えるものではありません。どのマスタと注文をERPから受け、どの計画を返し、現場実績でどう再計画するかが成否を決めます。インターフェースだけでなく、計画担当者が制約と優先ルールを維持できるかもPoCで見ます。
タイのe-Tax Invoice & e-Receiptとの境界
タイ歳入局の公式概要は、e-Tax Invoiceとe-Receiptの作成、送信、保存などを扱います。しかし、生産管理機能が存在することだけでは、タイのe-Tax要件への適合を証明できません。RFPとPoCでは、製造実績・出荷から会計・税務システムへ渡すデータ、電子文書の作成主体、送信・保存・訂正の責任を会計/税務境界として確認します。
既存ERPを残すか、統合するか
生産管理システムの選び方で最も大きい分岐は、既存ERPを正本として残すか、製造を含む統合基盤へ置き換えるかです。
既存ERPを残す構成では、品目、取引先、受注、購買、会計の正本をERPとし、APSで計画、MESまたは現場アプリで実績・品質を扱います。置換範囲を抑えやすい一方、連携の責任と照合運用が必要です。統合型ではデータの二重管理を減らせますが、対象範囲が広がり、移行と業務変更の負荷も増えます。
判断には次の質問が有効です。
- 現在困っているのは計画精度か、実績の遅れか、在庫差異か、原価締めか
- 既存ERPの品目・BOM・在庫は信頼できるか
- ERPを3年以内に更新する予定があるか
- 本社テンプレートを変更できるか
- タイ拠点だけで決められる範囲はどこか
- 日次連携停止時に何時間まで耐えられるか
目的が制約工程の計画改善に限定されるなら、ERP全置換は過剰かもしれません。逆に、在庫と会計が合わず、BOMも複数Excelに分散しているなら、スケジューラだけ追加しても根本原因は残ります。
APIとデータ連携は「あるか」ではなく失敗時まで見る
API対応というチェックだけでは不十分です。対象オブジェクト、方向、頻度、上限、認証、エラー形式、再送、冪等性、削除、履歴、バージョン方針を確認します。
PoCでは正常系だけでなく、次の異常系を実行します。
- 受注100件のうち1件だけ不正データにする
- 通信を途中で切る
- 同じ要求を再送する
- ERP側で品目を変更する
- 生産管理側で計画を更新する
- 両者の件数、数量、時刻、エラーを照合する
良い提案は「連携できます」ではなく、正本、更新権限、再送責任、監視、日次照合、復旧目標を説明します。CSV連携でも要件を満たす場合はありますが、人手でファイルを置く運用、文字コード、タイムゾーン、重複取込、途中失敗を設計に含めます。
タイ語運用とオフラインをデモの中心にする
タイ工場では、会議室の英語デモより現場の一連作業を優先します。代表的な作業者に、ログイン、指図確認、材料スキャン、開始、停止理由、不良登録、完了、ラベル再発行まで実行してもらいます。評価者が横から答えを教えず、完了時間、誤操作、戻る回数、質問数を記録します。
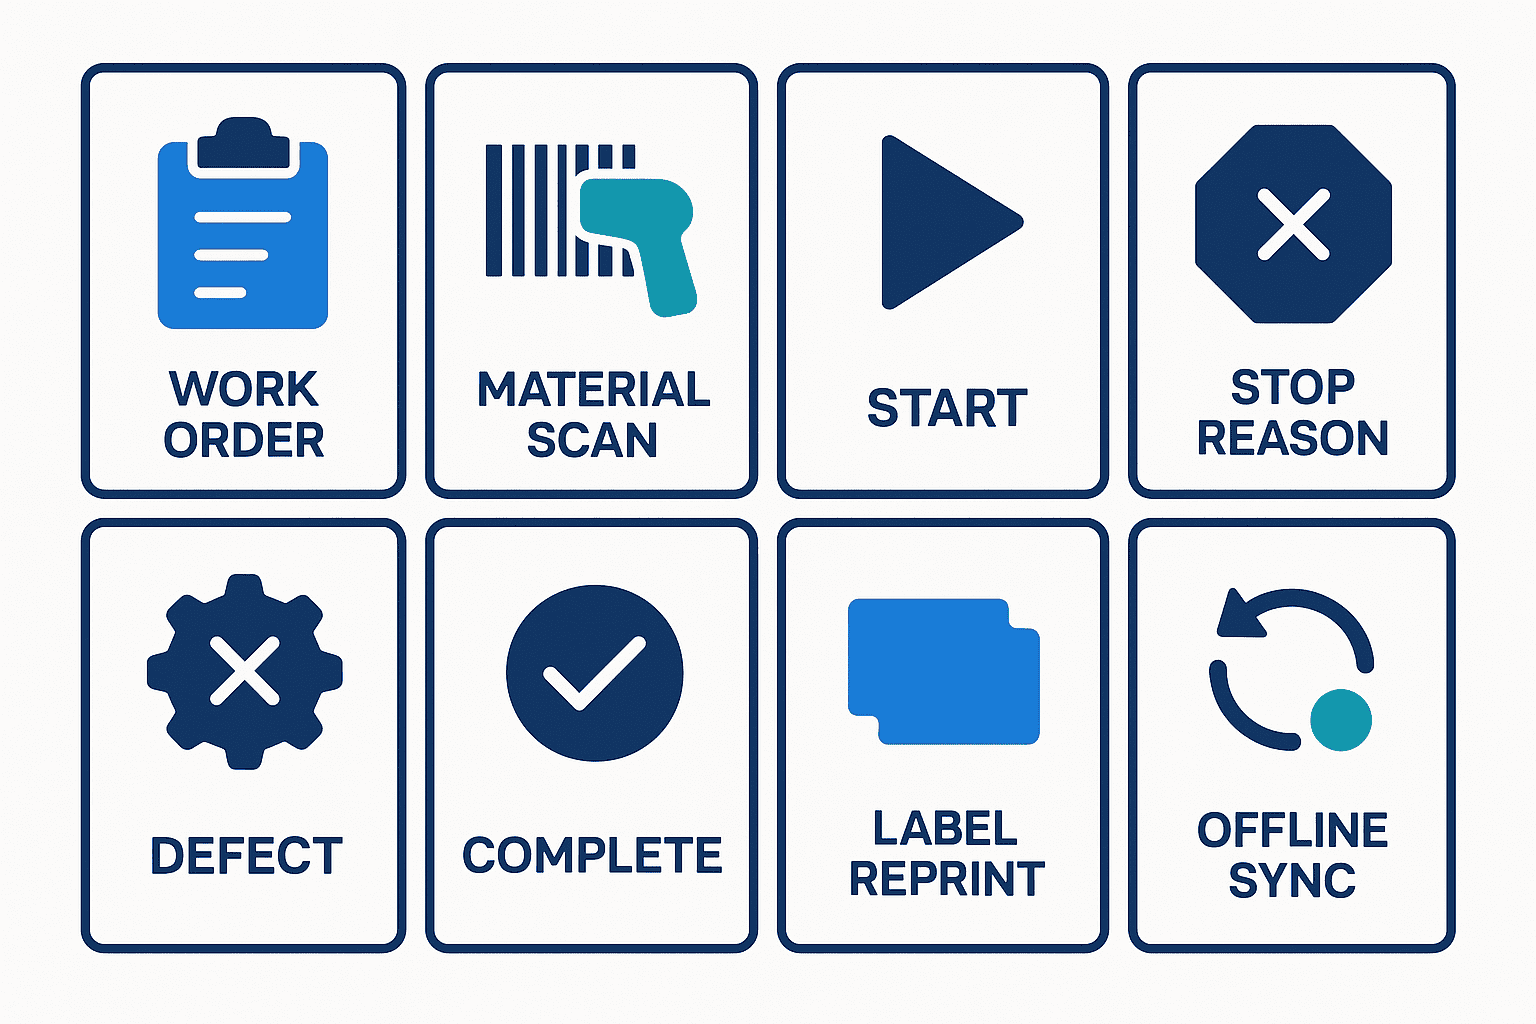
ネットワーク断試験では、単に「オフライン対応」の有無を聞かず、どの機能が何時間使えるかを確認します。端末内に残るデータ、再接続後の同期順序、同じ実績の二重登録防止、時刻の扱い、マスタ更新との競合、未同期件数の見える化が重要です。オフライン非対応でも、停止時の紙票、復旧後入力、二重入力防止、責任者承認が明確なら業務継続は設計できます。
原価・ロット・品質の評価シナリオ
原価
見積段階で「原価計算あり」と書かれていても、必要な粒度は企業ごとに違います。標準原価、実際原価、移動平均、材料差異、作業差異、間接費、外注、仕掛、廃棄、副産物、為替をどこまで扱うかを整理します。会計側への仕訳と製造側の数量が一致するか、月跨ぎ・再作業・返品を含む締めシナリオで確認します。
ロット追跡
原料ロットから、使用した製造指図、工程、設備、検査、完成品ロット、出荷先まで追えるかを測ります。逆方向にもたどれること、分割・混合・再包装・手直しでも系譜が切れないこと、検索結果を監査用に出力できることが重要です。「30秒以内に対象出荷を列挙」など受入基準を数値化します。この30秒は提案値です。
品質
受入、工程内、最終、出荷の各検査、規格値、測定値、合否、特採、隔離、再検、是正処置を確認します。不良登録だけではなく、在庫保留や出荷ブロックへ自動でつながるか、解除権限と監査ログが残るかを見ます。
生産管理システムの費用は3〜5年TCOで比べる
公開価格だけを並べても、タイ工場の実コストは分かりません。製品価格を捏造せず、各社から同じ前提で見積を取り、通貨、税、利用者区分、拠点、取引量、環境数を明記します。より一般的な費用整理は生産管理システム費用の考え方も参照してください。
| TCO区分 | 含める項目 | 見落としやすい点 |
|---|---|---|
| 初期導入 | 要件、設定、開発、連携、移行、テスト、教育、PM | タイ語データ整備、夜間切替、出張、再テスト |
| 継続利用 | ライセンス、クラウド、保守、監視、サポート | API・ストレージ・検証環境・バックアップの追加課金 |
| 社内負荷 | 業務担当、IT、マスタ管理、教育、問い合わせ | キーパーソンの兼務時間、離職時の再教育 |
| 変更・成長 | 追加帳票、品目、拠点、会社、制度、バージョン更新 | カスタマイズの追随、テスト自動化不足 |
| 終了・移行 | データ抽出、契約終了、次システム連携 | 返却形式、履歴、添付、削除証明 |
比較期間は最低3年、基幹刷新なら5年を提案します。現在のExcel作業、人手集計、欠品、特急輸送、在庫差異、月次締め遅延のコストもbaselineとして測ります。ただし「在庫20%削減」のような効果をベンダー説明だけで確定せず、PoCで改善メカニズムと対象範囲を確認します。
90日PoCで生産管理システムのおすすめを決める
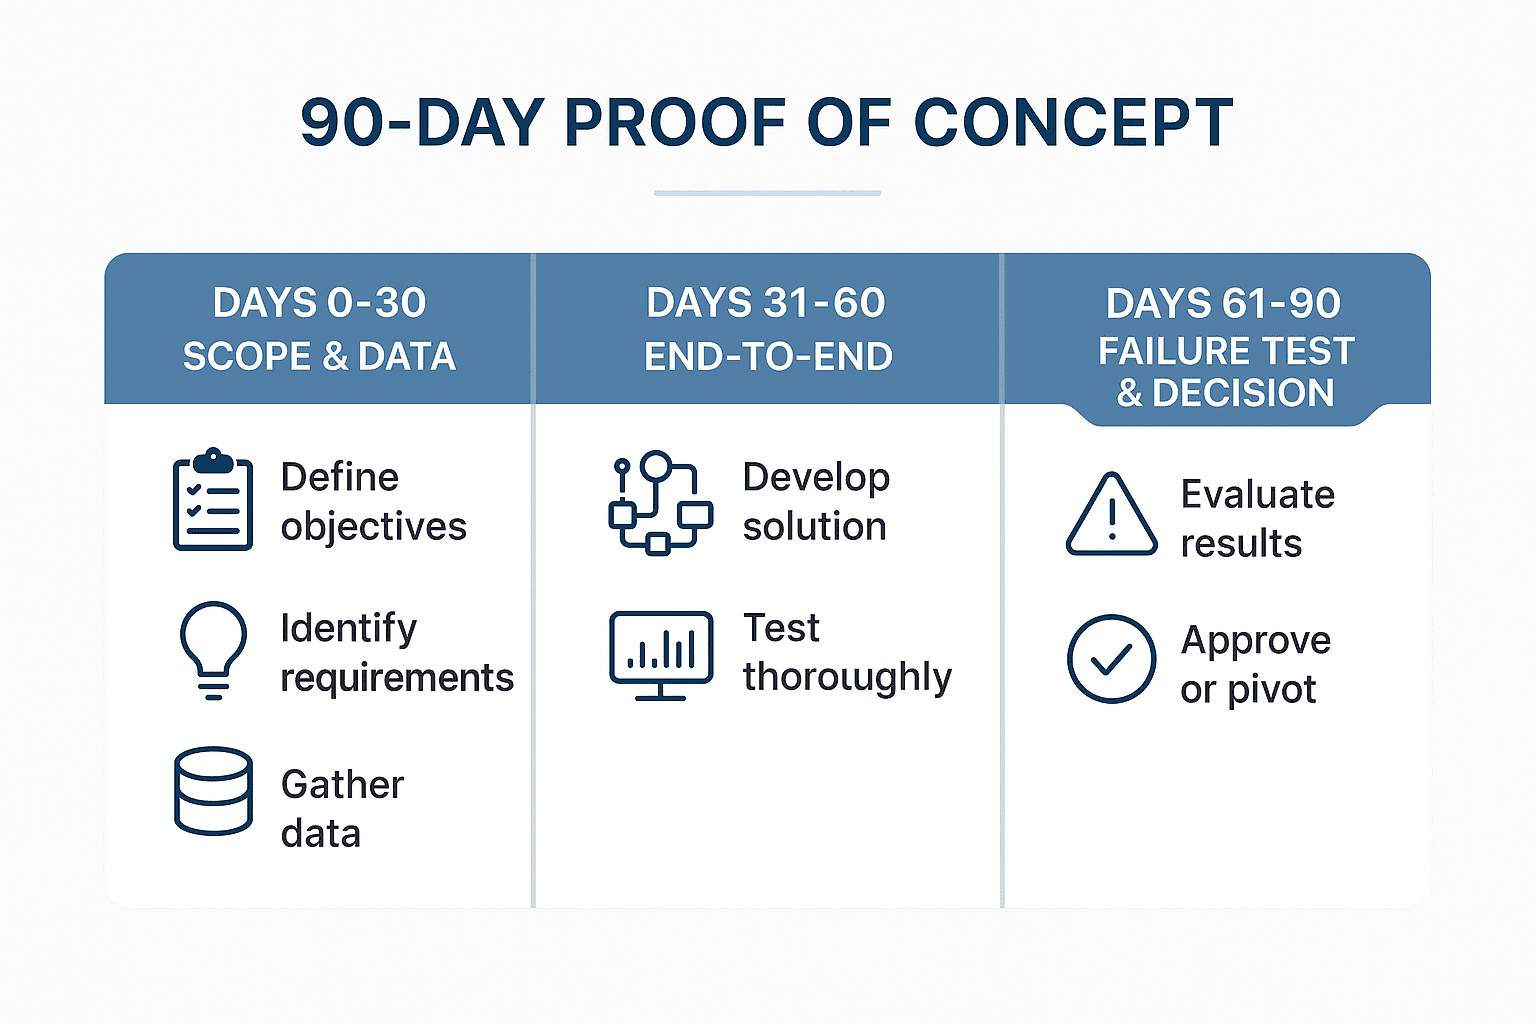
30/60/90日の期間と到達点は、本記事の提案値です。大規模案件の正式導入期間を意味しません。PoCはきれいなサンプルで機能を見る場ではなく、自社データの欠損、例外、現場負荷、連携障害を早く露出させる場です。
| 期間 | 提案する到達点 | 主な成果物 | Go/No-Go例 |
|---|---|---|---|
| 0〜30日 | 目的、範囲、データ、baseline、失格条件を固定 | シナリオ、配点、RACI、データ辞書、移行診断 | 正本と責任者が決まらなければ停止 |
| 31〜60日 | 代表製品・工程でend-to-end実行 | 設定記録、連携ログ、タイ語操作結果、課題一覧 | 致命的要件を標準/許容拡張で満たせないなら停止 |
| 61〜90日 | 異常系、性能、FAT、運用、TCOを評価 | KPI差分、FAT結果、運用手順、見積、リスク登録簿 | 証拠付きスコアと経営判断を実施 |
PoCに入れる7つの共通シナリオ
- 受注変更から再計画し、納期影響を説明する
- 部品不足と設備停止を同時に発生させる
- タイ語画面で材料払出、不良、完了を登録する
- 原料から出荷、出荷から原料へロットを追う
- 連携を失敗させ、再送して件数を照合する
- 月末原価の代表ケースを会計側と照合する
- 新任担当者が手順書だけで日次運用する
各候補に同じデータを渡します。候補ごとに得意なデモを見せてもらう時間は別に設けても構いませんが、共通シナリオの得点と混ぜません。これにより営業プレゼンの上手さではなく適合性を比較できます。
FAT・SAT・本番判定を分ける
FAT(Factory Acceptance Test)は構築側の環境で、合意した要件・連携・帳票・権限・性能を確認します。SAT(Site Acceptance Test)はタイの実拠点で、端末、スキャナ、プリンタ、Wi-Fi、実ユーザー、シフト、現場動線を含めて確認します。名称や厳密な範囲は契約により異なりますが、両者を分けると「会議室では動いたが現場では使えない」を防ぎやすくなります。
受入項目には、手順、入力データ、期待結果、合否、証拠、担当、再試験期限を持たせます。「問題なく動く」ではなく、「500件の製造指図を所定時間内に計画」「ロット検索を提案時間内に完了」「通信復旧後に重複なしで同期」のように観測可能にします。件数と時間は自社baselineをもとに合意する提案値です。
本番移行では、移行リハーサル、在庫freeze、差分移行、権限付与、教育完了、問い合わせ窓口、旧システム参照、ロールバック条件を判定します。SAT合格だけで自動的に本番化しません。
ベンダーと導入体制をランキングする
同じ製品でも、導入体制によって結果は変わります。製品点とパートナー点を分けて採点してください。
確認するのは会社紹介ではなく、今回のプロジェクトで実際に働く人です。PM、製造コンサルタント、連携担当、データ移行、タイ語教育、運用サポートの氏名または役割、稼働率、所在地、使用言語、代替要員を確認します。提案時の専門家と実行時の担当者が同じかも重要です。
RACIでは、BOM修正、移行データcleaning、インターフェース監視、不具合切り分け、追加要望承認、教育、月次締め支援を誰が担うか決めます。ベンダーに依存する作業は、引継ぎ資料、設定一覧、ソースコード、API仕様、テストケース、管理者教育を成果物に含めます。
よくある失敗と回避策
失敗1:知名度を適合性とみなす
大手製品には広い機能がありますが、自社の目的、データ、体制に合うとは限りません。失格条件と共通シナリオを先に決めます。
失敗2:現行Excelをそのまま仕様にする
Excelには有用な例外知識と不要な重複作業が混在します。目的、判断、入力、出力、責任を分解し、残すルールと廃止する作業を分けます。
失敗3:マスタ品質を導入後の課題にする
BOM版、工程時間、歩留、在庫、設備カレンダーが不正確なら、高度な計画も不正確です。PoCの最初にデータ診断を行い、欠損率と責任者を可視化します。
失敗4:タイ語と現場端末を最後に試す
翻訳、フォント、スキャン、手袋、画面距離、Wi-Fiは設定だけで解けない場合があります。SATより前のPoCから現場で試します。
失敗5:価格表だけでおすすめを決める
初期価格が低くても、個別開発、連携、保守、手作業、将来移行でTCOが逆転します。同じ前提の3〜5年見積で比べます。製品軸の一般比較はタイ工場向け生産管理システム比較、小規模導入は小規模向け生産管理システムも参考になります。
RFPにそのまま使える質問
- 当社の生産方式を標準機能、設定、追加開発の3区分で回答してください
- タイ語で利用できる画面と、翻訳・用語変更の責任範囲を示してください
- オフラインまたは通信障害時の継続、同期、重複防止を実演してください
- 品目、BOM、受注、在庫、実績、原価の正本と連携方向を図示してください
- APIの制限、監視、再送、バージョン変更方針を示してください
- 原料から出荷、出荷から原料への追跡時間を実測してください
- 3〜5年TCOを前提・除外・通貨・税とともに示してください
- FAT、SAT、性能、移行、セキュリティの受入基準案を提出してください
- 今回実働する日英泰の担当体制とエスカレーションを示してください
- 契約終了時のデータ返却形式、期間、費用、削除方法を示してください
回答はYes/Noだけでなく、標準、設定、追加開発、外部製品、非対応のどれかに分類します。追加開発には概算費用、納期、保守主体、バージョンアップ影響を記載してもらいます。
FAQ:生産管理システムのおすすめ・比較・選び方・費用
生産管理システムランキングの1位はどれですか?
全工場共通の1位はありません。大規模統合、mixed-mode、軽量な段階導入、有限能力計画など目的が異なるためです。失格条件で候補を絞り、自社データの共通シナリオと90日PoCで用途別1位を決める方が再現性があります。
タイ工場におすすめの生産管理システムは?
タイ語現場運用、通信環境、既存ERP、生産方式、ロット・品質、原価、現地サポートに適合するシステムです。製品名だけでなく、導入パートナーと運用設計を分けて評価してください。
生産管理システム比較では何を重視しますか?
生産計画だけでなく、実績、品質、ロット、ERP/API、タイ語UX、障害復旧、原価、導入体制、TCOを見ます。証拠がある項目だけを採点し、致命条件は加点で相殺しないことが重要です。
生産管理システムの選び方で最初にすることは?
製品デモの依頼ではなく、経営目的、対象工程、baseline、正本データ、失格条件を決めます。その後、用途別shortlistを作り、同じデータで比較します。
生産管理システムの費用はいくらですか?
利用者、拠点、機能、環境、連携、移行、教育、保守、カスタマイズで大きく変わるため、本記事では根拠のない価格を示しません。同一前提の正式見積を取り、3〜5年TCOで比較してください。
90日PoCだけで本番導入できますか?
90日は適合性とリスクを判断する提案期間であり、大規模導入の完了を保証するものではありません。PoC後に詳細設計、移行、FAT、SAT、教育、本番判定が必要です。
APS、ERP、MESの違いは何ですか?
ERPは受注・購買・在庫・会計など企業資源の正本、APSは制約を考慮した計画、MESは現場実行と実績収集を主に担います。製品により境界は重なりますが、どのデータをどこが正本として持つかを決めることが重要です。
まとめ:ランキングを意思決定の仕組みに変える
生産管理システム ランキングは、知名度や機能数の順番ではなく、タイ工場の用途別shortlistとして使うと価値が出ます。失格条件を先に置き、100点スコアカードを目的別に重み付けし、自社データ、タイ語作業者、通信断、API異常、原価、ロット、品質を90日PoCで検証します。最後にFAT/SAT、導入体制、3〜5年TCOを含めて判断すれば、営業資料の印象ではなく再確認できる証拠で選べます。
TOMAS TECHでは、製品が未決定の段階でも、タイ工場の現状整理、RFP、用途別shortlist、PoCスコアカード、ERP/MES/APS連携、FAT/SATの設計をご相談いただけます。候補を絞る前に評価軸を整えたい場合は、お問い合わせページからお気軽にご連絡ください。
参考情報
- Microsoft Learn, “Production process overview – Supply Chain Management” https://learn.microsoft.com/en-us/dynamics365/supply-chain/production-control/production-process-overview (参照日: 2026-09-07)
- Microsoft Learn, “Mixed mode planning – Combine discrete, process, and lean sourcing” https://learn.microsoft.com/en-us/dynamics365/supply-chain/production-control/mixed-mode-plan (参照日: 2026-09-07)
- SAP Help Portal, “Production Planning and Detailed Scheduling (PP/DS), SAP S/4HANA 2025 FPS01” https://help.sap.com/docs/SAP_S4HANA_ON-PREMISE/f899ce30af9044299d573ea30b533f1c/0e1c0651de86d406e10000000a44176d-1594.html (参照日: 2026-09-07)
- Odoo 19 Documentation, “Manufacturing product configuration” https://www.odoo.com/documentation/19.0/applications/inventory_and_mrp/manufacturing/basic_setup/configure_manufacturing_product.html (参照日: 2026-09-07)
- Odoo 19 Documentation, “Master production schedule” https://www.odoo.com/documentation/19.0/applications/inventory_and_mrp/manufacturing/workflows/use_mps.html (参照日: 2026-09-07)
- Odoo 19 Documentation, “Work order dependencies” https://www.odoo.com/documentation/19.0/applications/inventory_and_mrp/manufacturing/advanced_configuration/work_order_dependencies.html (参照日: 2026-09-07)
- Asprova, “Production Scheduling System” https://www.asprova.com/en/ (参照日: 2026-09-07)
- Thailand Revenue Department, “e-Tax Invoice & e-Receipt Overview” https://etax.rd.go.th/etax_staticpage/app/emag/flipbook_2567/pdf/01_Overview.pdf (参照日: 2026-09-07)
※本記事の配点、30/60/90日、受入時間などは実務上の提案値です。各製品の利用可能機能、価格、提供地域、ライセンス、サポート条件は変更され得るため、契約前に各公式窓口と導入パートナーへ確認してください。


