


製造業で生産指図クローズ管理システムの導入を検討するとき、最初に決めるべきことは「完成したら自動的に閉じる」という単純なルールではありません。製品ができたという現場の報告と、払出・返却・不良・保留・仕掛・原価を確定して指図を閉じる判断は別の仕事です。この間に残る未処理を可視化し、担当者と期限を決めて解消する仕組みが、クローズ管理の中心になります。本稿ではタイの製造拠点を想定し、RFPからFAT・SATまで使える確認項目を整理します。
生産指図の「完工」と「クローズ」は何が違うか
生産指図は、計画、承認・リリース、着手、実績登録、完工報告、原価確定、終結という複数の状態を通ります。システム製品により状態名や遷移条件は異なります。たとえばMicrosoft Dynamics 365 Supply Chain Managementでは、完成数量を報告すると完成品の手持在庫が更新され、エラー数量と理由も登録できます。一方、製造オーダーをEndedにすると、実際原価を計算して見積原価を置き換え、追加原価の意図しない計上を防ぐ状態へ進みます。したがって「完工報告済み」と「終結済み」を同じフラグとして設計してはいけません。これは特定製品の画面構成をそのままコピーする話ではなく、物理的な完成と業務・会計上の締めを区別する設計原則です。
SAPの文書でも技術的完了は物流上の終結として説明され、残る所要量や能力所要量への影響があります。技術的完了と決済、最終的なクローズの扱いは製品設定によって異なります。工場独自の「クローズ」という言葉が、現場の作業終了、ERPのステータス変更、経理の月次締めのどれを指すのかを最初に定義してください。定義が曖昧だと、未処理を残したまま指図だけ閉じるか、逆に完工済みの指図が開いたまま滞留します。
実務では三つの時点を分けると議論が進みます。①最終工程が完了し、良品・不良品の数量が報告された時点、②倉庫・品質・生産管理が数量と状態を照合した時点、③ERP側で原価差異・仕掛残高を確認し、追加取引を制限する時点です。三つの間隔は品種や工程により異なるため、単一の「完了日」ではなく、各時点の日時、担当者、根拠レコードを保持します。例外時には何が止まっているかを機械的に示し、解除された条件だけ再評価できるようにします。
閉じられない指図はどこで生まれるか
よくある原因は、最終工程の数量だけ先に入力され、材料の払出や返却が後追いになることです。現場は「製品はできた」と考え、倉庫は「払出伝票が未承認」と考え、経理は「仕掛が残る」と考えます。どれもそれぞれの帳簿では正しいため、指図単位に結びつけて見る仕組みがないと、月末に照合作業が集中します。バックフラッシュを利用する場合も、設定が正しいことと、実績数量に対して期待どおりに計上されたことは別に確認すべきです。
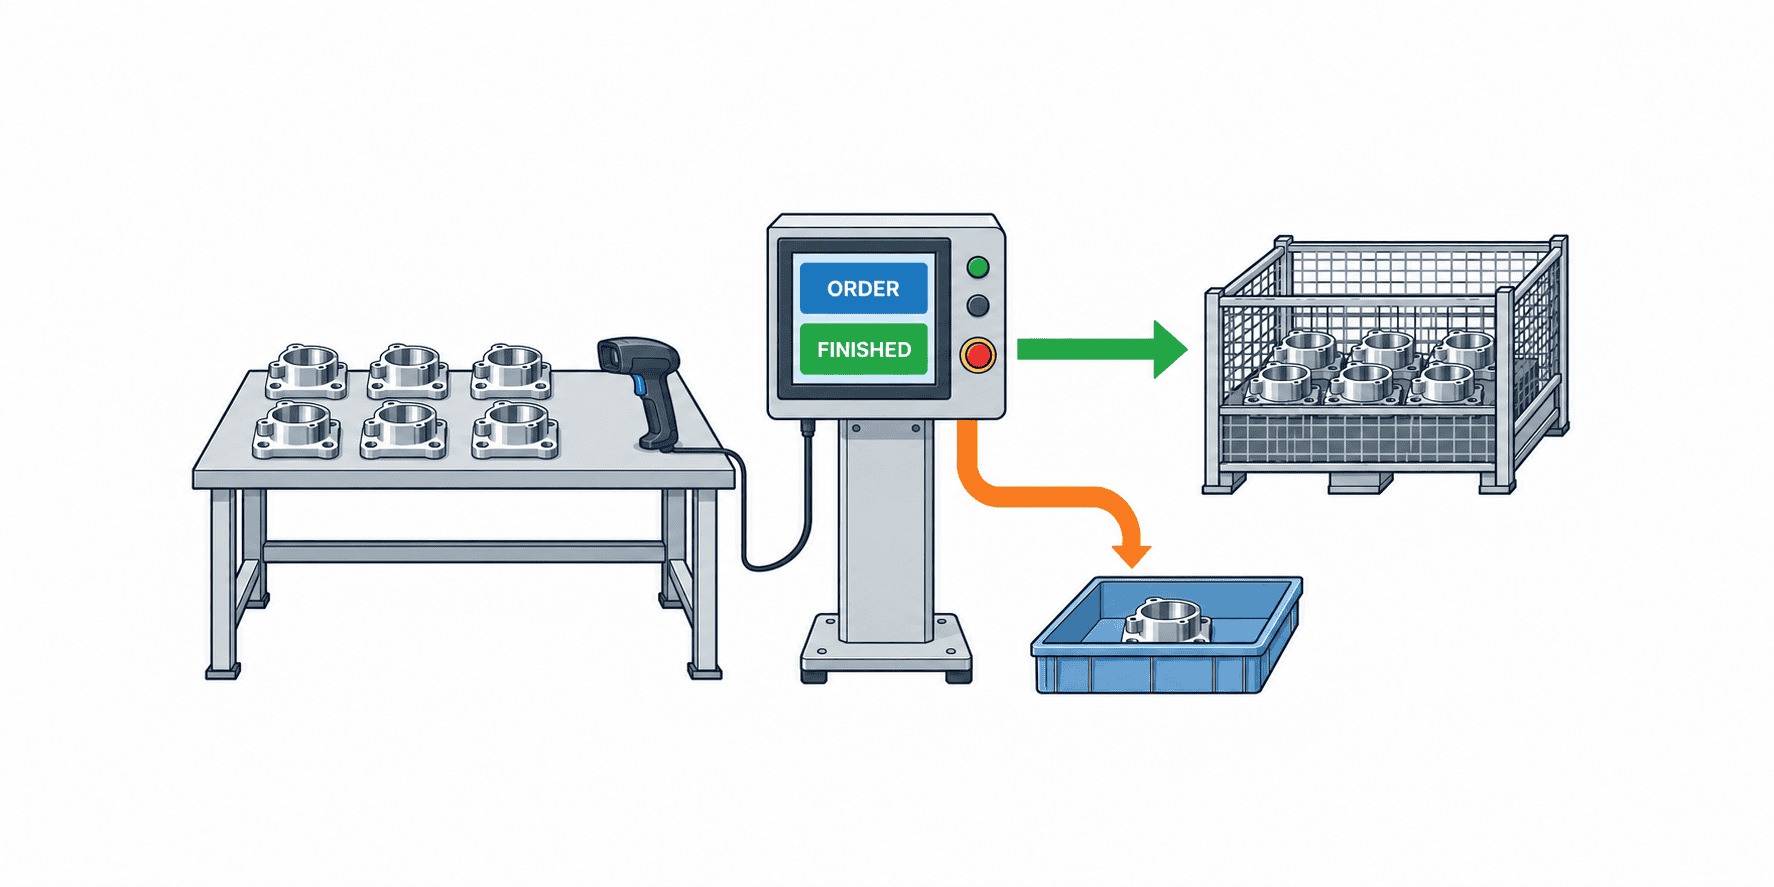
次に、良品・スクラップ・手直し中・品質保留の数量が同じ合計に入ってしまう問題があります。保留品を完成品として在庫計上するか、隔離ロケーションに置くか、追加検査後に良品へ振り替えるかは現場ごとの業務ルールです。重要なのは、指図を閉じる前に未判定数がゼロか、未判定が残る場合の承認された例外があるかを記録することです。不良原因や処置が未入力のまま総数量だけ一致しても、クローズ条件を満たしたことにはなりません。
さらに工程実績の遅延入力、外注工程の受入待ち、ロット追跡の欠落、重複した完成品入庫、仕掛品の現物と帳簿の差が重なります。これらを「月末調整」でまとめて消す設計は、原因を見えなくします。クローズ管理システムは、それぞれの未処理を別の例外コードとして表示し、責任部署、解消手順、証跡、再発条件を持たせるべきです。大量の指図を閉じる前に、少数の指図で未処理の種類を観察することが、要件定義の近道です。
指図クローズの判定ゲートを七つに分ける
第一のゲートは数量です。計画数量、投入数量、良品数、スクラップ数、手直し中数、保留数、未完了数を、単位とロットをそろえて照合します。「計画100、良品96、スクラップ3、保留1」という例なら、合計100でも保留1の処置が決まるまで通常クローズを止める、というルールを明文化できます。部分完工を認める指図では、残数量を別指図へ移すのか、計画差として承認するのかも必要です。数式だけでは許可の有無は決められません。
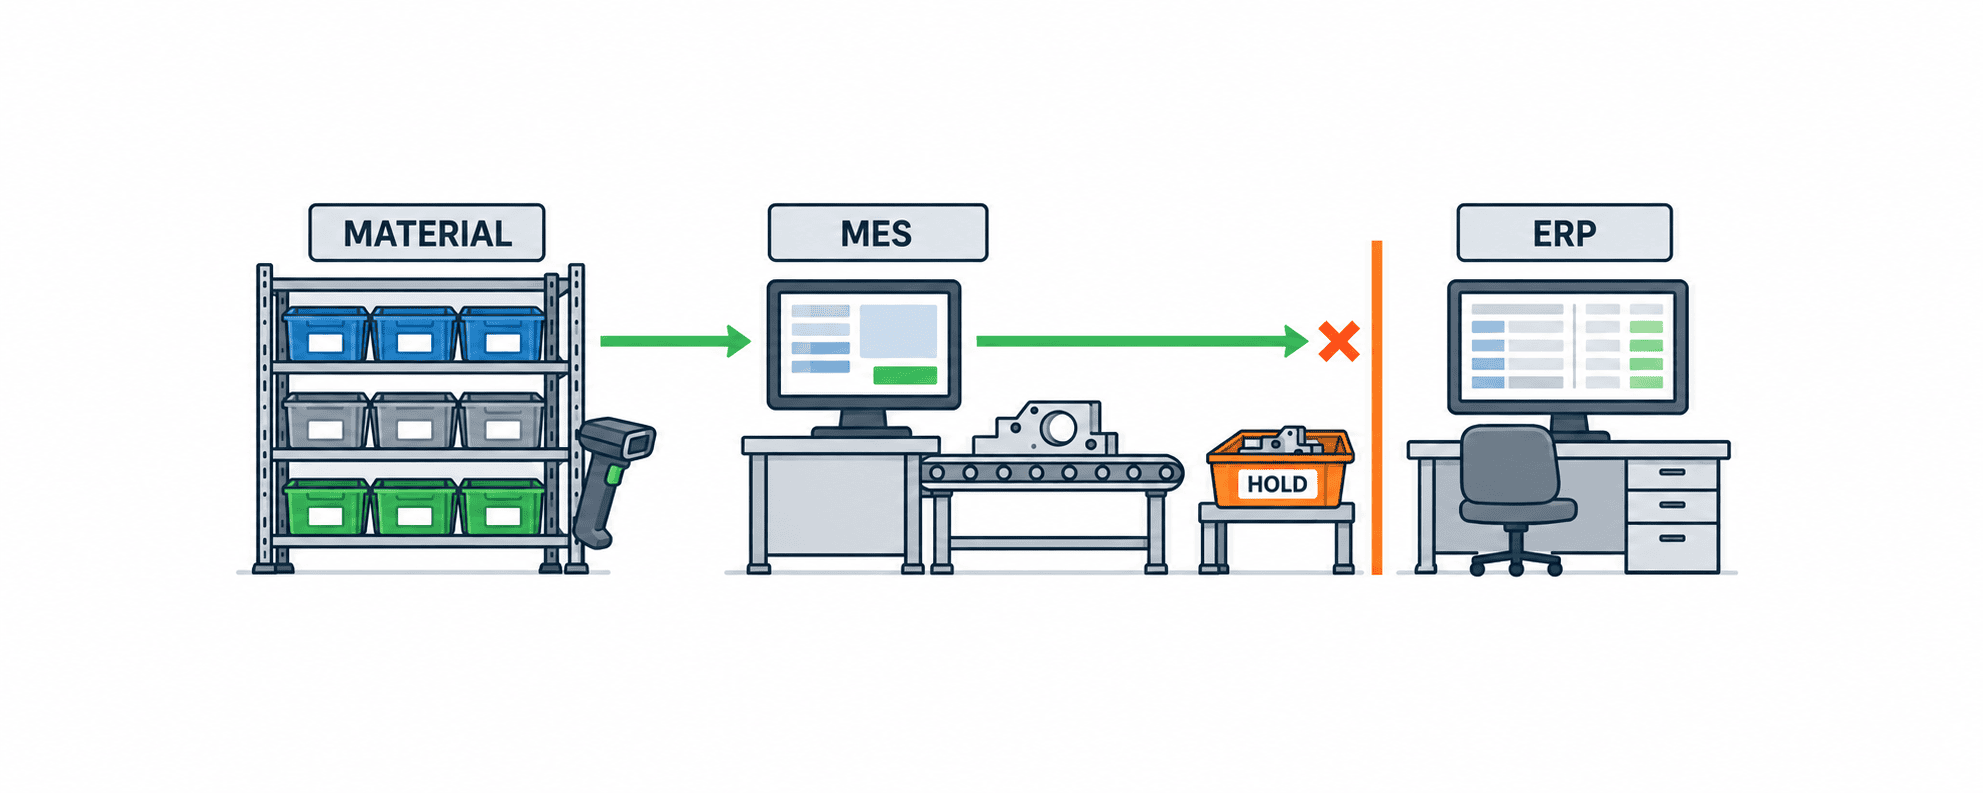
第二は材料です。予定BOMと実際の払出、代替材、追加払出、未使用材の返却、ロット・シリアルを比較します。材料使用量の差異がゼロであることを必須にする工場もあれば、許容範囲と承認理由を持たせる工場もあります。閾値は品目、工程、単位、価格への影響で定義し、共通の固定値を安易に置かないことが肝心です。返却が現場で完了していても、倉庫入庫が未計上ならゲートは未完了として表示します。
第三は作業・設備実績です。予定工程ごとに開始・終了、設備、作業時間、段取り、停止、外注受入など必要な実績が揃ったかを確認します。ただし全設備で同じ粒度を要求すると入力負荷が増えます。原価計算、追跡、能力分析に必要な最小項目を工程別に決め、不要な項目を必須化しない方が運用されます。補正入力を認める場合は、元値と補正値を両方残します。
第四は品質です。検査結果、保留、逸脱、特採、不適合品処置、手直し指示の状態を確認します。品質保留の解除権限と、指図を閉じる権限を同じ人に集中させる必要はありません。むしろ承認区分を分け、品質判断が完了した事実だけをクローズ側が受け取る設計が明快です。ISO 9001の公開ガイダンスも、トレーサビリティが必要な場合の識別や不適合・処置の記録に言及しています。ただし本稿の七つのゲートを規格が一律に義務づけているという意味ではありません。
第五は在庫・仕掛です。指図に紐づく仕掛の残数量・残額、完成品入庫、工程間移動、未処理の倉庫取引を確認します。仕掛残高が残っているときは、現物がどのロケーションにあるのか、帳簿の未計上か、評価額だけの残りかを分けて扱います。帳簿上ゼロでも現物が残る場合、クローズ可とする前に現物の移動と照合を要します。仕掛棚卸全体の設計は別の論点であり、ここでは個々の指図を閉じる際の整合性を扱います。
第六は原価です。材料、労務、設備、外注、製造間接費など、対象となる実績が計上されたか、標準・予定と実際の差異が説明可能かを確認します。差異があること自体をエラーにすると通常の製造差異まで止まります。閾値超過、未計上、異常な負値、仕掛残などを別の理由に分けると、経理担当者が対応できます。Microsoftの文書は、製造オーダー終結時に見積原価を反転し実際原価に置き換える動きを説明しています。利用中のERPで同じ仕訳になると決めつけず、実際の会計設定を検証してください。
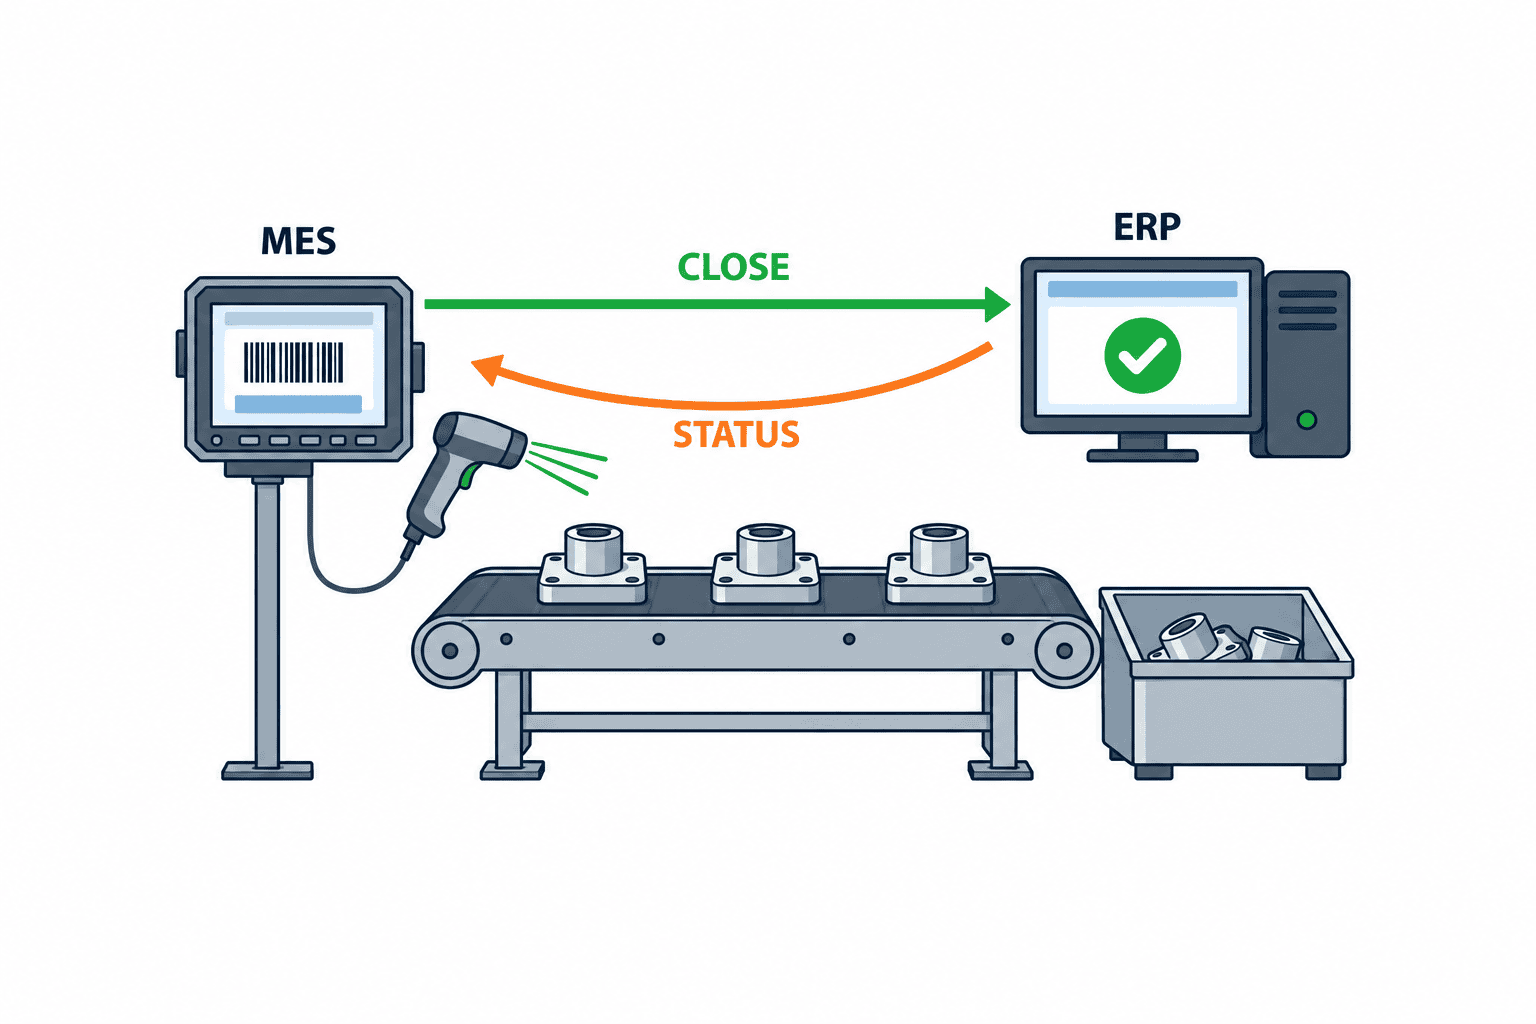
第七は承認と連携です。上記の結果をスナップショットとして固定し、権限者が例外理由を確認して承認します。その後、MESからERPへの完工・終結要求とERPの応答を照合し、両方が同じ状態になったことを確認します。通信に成功したことと、ERP側で業務処理が確定したことは違います。タイムアウト時の再送で二重計上しないよう、指図ID、イベントID、版数、処理日時を持たせる必要があります。
クローズ条件表をRFPにそのまま書ける形にする
RFPには「クローズ機能あり」とだけ書かず、判定条件、例外、権限、証跡、連携を同じ表に並べます。次は工場側が自社ルールに置き換えるための叩き台です。数値は例示であり、推奨閾値や法的基準ではありません。
| 対象 | 通常クローズ条件の例 | 未充足時の表示 | 例外承認の記録 |
|---|---|---|---|
| 数量 | 良品・不良・保留・未完が説明される | 未判定数量と最終登録工程 | 数量差の理由・承認者 |
| 材料 | 払出と返却の取引が確定 | 未計上伝票と対象ロット | 代替材・差異理由 |
| 作業・設備 | 必須工程と設備実績が登録済み | 欠落工程・設備・登録時刻 | 補正理由と承認者 |
| 品質 | 保留と不適合処置が終了 | 保留ID・検査状態 | 特採の根拠・承認 |
| 仕掛 | 残数量と残額の扱いが確定 | ロケーション・残高 | 繰越・振替先 |
| 原価 | 必要な実績が計上済み | 未計上費目・差異 | 差異分析と承認 |
| 承認・連携 | 権限者が承認しERPが終結結果を返す | 未承認・未送信・拒否 | 承認者と再送・訂正履歴 |
この表に「判定時点」「データの正本」「許可される例外」を追加すると、ベンダーが同じ意味で回答できます。たとえば材料ゲートの正本をERPの在庫取引に置くなら、MESの払出入力があるだけでは完了と判定できません。品質ゲートの正本がQMSなら、MESの検査チェック欄を更新しても保留解除とは見なしません。システムごとの表示差を隠すより、出所を明らかにした方が運用時の調査が速くなります。
「エラーを表示する」だけでなく、クリック後にどの伝票を見られるか、担当部署へどう割り当てるか、再評価をいつ走らせるかまで指定します。ユーザーが全件をExcelに出し、目視で調べ、メールで解消を依頼するなら、クローズ管理の中核は自動化されていません。画面試作を評価するときは、典型的な未処理指図を一件選び、原因から担当者、訂正、再判定、承認までの操作時間を測ると比較しやすくなります。
導入前のデータ移行もクローズ条件と一緒に設計します。稼働日に開いている指図を「新システムが最初から管理していた指図」と同じように扱うと、過去の払出伝票や品質記録が欠け、すべて例外に見えるおそれがあります。移行対象を未着手、進行中、完工報告済みで未終結、終結済みに分け、どの状態から新システムが責任を持つかを決めてください。完工済みで未終結の指図は、残材料、未処理品質案件、仕掛残高とその計上日を移行時点で照合し、差異を「移行時差異」として識別します。過去データを無理に補完して正常に見せるより、出所と確認者を残す方が後の調査に役立ちます。
RFPでは、クローズ判定の一括実行、判定結果の再計算、例外一覧の出力、権限変更後の再評価、マスタ変更が既存指図へ及ぼす範囲も尋ねます。たとえばBOMの現在版を古い指図へ遡及適用すると、元々正しかった材料消費が突然差異になることがあります。指図リリース時の基準版、実際に使った代替版、判定に用いる版を分けて保持できるか確認してください。また、数百件を夜間に判定する場合、処理途中で停止したときにどこから安全に再開できるか、判定時刻が異なる結果をどう表示するかも必要です。これらは追加機能の要求というより、運用開始日に大量の誤検知を出さないための基本条件です。
例示:月末に完工した指図を安全に閉じるまで
以下は、システムの判定順序を説明するために作った架空の指図です。月末の23時50分、計画数量120個の組立指図について、現場が最終工程の完了を入力したとします。画面には良品114個、スクラップ4個、品質保留2個が表示され、数量の合計は120個です。しかし、合計が一致した事実だけで自動終結してはいけません。保留2個の処置は未決定で、完成品として在庫へ入れてよい数量はまだ114個だからです。クローズ判定は「数量内訳は説明できたが、品質ゲートは保留」という二つの結果を別々に残します。
材料は予定240単位に対し、現場で242単位を払い出し、未使用の2単位を倉庫へ返した設定にします。差引の使用量は240単位でも、返却の現物確認だけが済み、ERPの入庫伝票は翌日の00時05分まで未計上だったとします。この時点でMESの材料画面は「返却済み」、ERPの在庫取引は「払出242、返却0」です。両方の数字を一つの「使用量240」で上書きすると、なぜ指図が閉じられなかったかを説明できません。画面には予定、現場実績、ERP確定値、未処理伝票ID、最後に受信した時刻を並べ、差異の責任部署を倉庫に割り当てます。
作業・設備のゲートも別に確認します。最終工程の完了ボタンが押されても、前工程の開始・終了時間、手直し工程、外注受入が必要な製品なら、それぞれの記録が揃っているとは限りません。指図のリリース時に固定されたBOMと工順の版を使って、必須工程だけを照合します。月末にマスタを更新した結果、翌日から適用する新しい工程を古い指図へ誤って要求しないようにするためです。欠落した実績があれば、入力者と承認者、設備・ロット、発生日時と登録日時を分けて記録し、単に古い日付を入力して帳尻を合わせないようにします。
翌朝、品質部門が保留2個を検査し、両方を良品として解除したとします。数量は良品116個、スクラップ4個、保留0個となり、合計120個は変わりません。ここで元の「良品114、保留2」の記録を消さず、検査結果IDと解除イベントで116へ更新します。倉庫側では翌日00時05分に返却2単位をERPで確定し、材料の払出242から返却2を引いた実績240を確認します。数量と材料が通っても、品質承認の権限が別であるなら、品質ゲートの解除通知を確認するまで自動クローズを待たせます。
ERPへの終結要求前に経理担当が仕掛残高と原価差異を確認し、どの金額が製品原価へ移り、どの差異が別途説明を要するかを判断します。原価差異がゼロでないという理由だけで全指図を止めるのではなく、未計上や説明不能な差異を区別します。承認者はERP終結要求前に数量・材料・作業・品質・仕掛・原価の各正本のスナップショットを見て、例外承認があればその対象・理由・期限を確認します。完工時刻、返却伝票、品質解除、ERP応答、原価確認、承認の六種類の証拠を同じ指図IDから追えることが、運用上の「閉じられた」の意味です。
その後、MESがERPへ終結要求を送り、ERPでは処理が成功したのにネットワーク応答だけが失われたとします。画面にタイムアウトと出たからといって、同じ終結要求を新しいイベントIDで送ると重複処理の危険があります。まず元の要求IDでERPの処理状況を照会し、終結済みならその結果をMESへ反映します。未処理なら同じイベントIDで安全に再試行できるかを確認し、値が変わっていれば再判定から始めます。送信、ERP確定、MES受信を別の時刻として残せば、23時50分の完工と翌日の終結を誤って同じ会計日に置くことも防げます。
この例をRFPの受入データにする場合は、正常な120個の指図に加え、返却未計上、保留未解除、前工程の実績欠落、ERP成功後の応答喪失を一件ずつ独立したテストにします。すべての例外を同時に投入すると、どのゲートが誤判定したのか分かりにくくなります。各テストでクローズ可否、画面上の理由、通知先、再評価後の状態、ERPとMESの記録を証拠として保存します。テスト終了後には、同じ指図をもう一度閉じようとしても二重に完成品や原価を計上しないことまで確認してください。
MESとERPのどちらがクローズを決めるか
ISA-95は、製造オペレーション管理と企業側の業務システムの間で情報を交換する考え方を整理しています。実装上は、現場実績・設備イベントをMES、在庫評価・原価・財務終結をERPで管理することが多いものの、製品と構成により境界は異なります。「MESの画面で閉じたらERPも閉じる」一段の設計より、MESの事実確認、ERPへの要求、ERPの確定応答を分けて扱う方が障害を検出できます。現場向けの表示は「現場完工」「クローズ判定待ち」「ERP終結待ち」「終結済み」など、実際の意味が伝わる状態名にします。
連携仕様には、最低限、指図IDと拠点、版数、完工数量・単位、材料と作業の対象期間、品質状態、要求イベントID、ERP処理結果、エラーコードを定義します。双方が同じ指図IDを使っていても、分割指図、代替BOM、再作業指図が入ると一対一ではなくなります。親子関係を含むキー設計を先に決め、既存指図の採番規則や月跨ぎ処理で検証します。タイムゾーンや日付境界も拠点ごとに決めてください。
再送は「前回失敗したので同じ要求をもう一度送る」だけではありません。前回要求がERPで成功し、応答だけ失われた可能性があります。イベントIDで処理済みを判定し、同一要求への再応答を返す仕組み、またはERPの状態照会を先に行う仕組みをRFPで要求します。いずれの場合も、前回送信値と現在の現場値が違えば自動再送を止め、訂正経路へ振り分けます。再送履歴には実行者、時刻、元イベント、ERP応答を残します。
クローズ後の訂正をどう扱うか
閉じた指図を絶対に修正できないと運用は硬直し、誰でも再オープンできると監査証跡が弱くなります。必要なのは、訂正の種類に応じて戻せる範囲を決めることです。たとえば入力誤りで完成数量を修正する場合、関連する完成品入庫、ロット、材料消費、原価をまとめて見直す必要があります。単に画面の数字だけ変えることは許さず、訂正前後の差分と理由、承認者、影響する後続伝票を確認します。
また、品質保留の解除や不適合の再判定は、指図の再オープンとは別の業務イベントとして扱える場合があります。どのイベントが既存の原価・在庫・出荷を遡って変えるかで、承認ルートを切り替えます。Microsoftの文書には、Reported as finishedから前の状態へ戻せる場合も、見積やスケジューリングを再実行すべきことが示されています。製品によって逆遷移の許可条件は違うので、自社ERPにおける「戻す」「取消仕訳で訂正する」「補正取引を追加する」の可否を個別に試験します。
例外を許す際には、月次締め後の訂正、出荷済みロットへの影響、顧客への追跡情報更新を別の承認条件にします。訂正の対象が当月中の現場実績だけか、会計確定済みの指図かで、求める証跡は変わります。訂正画面では旧値を消して上書きするのでなく、元イベントと逆イベント、新イベントをつなぐ参照を残す設計が望まれます。権限の分離は「誰が申請し、誰が承認し、誰が実行したか」まで記録して初めて意味があります。
タイ拠点で決めておきたい運用責任
多言語環境では、システムのステータス名を訳すだけでは足りません。「完工」は最終工程が終わったことなのか、倉庫入庫まで終わったことなのかを、日本語・タイ語・英語の操作手順で同じ意味にします。画面上のエラーは長い技術文より、未処理の対象、担当部署、次の操作を示す方が実務に合います。ベトナム拠点へ横展開する場合も、拠点固有の用語をマッピングし、共通の状態コードと分離します。
部署別の責任も先に定めます。製造は工程と数量の実績、倉庫は払出・返却・完成品入庫、品質は保留と処置、経理は原価と残高、生産管理は指図全体の例外と期限を主に持つ構成が一例です。これを「全員で確認」とすると、誰も最後の一件を解消しません。例外一覧には主担当と代理担当、起票日時、目標処理日、エスカレーション先を持たせます。ただし処理期限の数値は製品特性と締め日から工場側が決めるべきで、一般的な一律期限を記事から採用してはいけません。
タイの休日、シフト、夜間完成、月末をまたぐ取引にも注意します。完工報告が現地時刻の深夜直前、ERP取引が翌日になる場合、報告日と転記日が異なることがあります。どの日付を製造日・在庫日・会計日に使うか、日付を戻せるか、承認者が不在の場合どう待機させるかを受入試験に含めます。運用上の確認項目として書いているのであり、特定のタイ法令や会計基準の義務を示しているわけではありません。
導入前に既存データで測るべき指標
現状分析では、すべての指図を対象に複雑なデータ統合を始める必要はありません。直近の代表期間から、完工済みだが未終結の指図件数、完工から終結までの経過日数、残材料・残仕掛・未処理品質案件、月跨ぎ訂正、担当部署別の滞留を抽出します。製品群、ライン、材料タイプ、外注有無で分けると原因が見えます。ただしサンプル期間が短いと季節性や棚卸・月末の影響を見落とすため、採用した期間と除外条件を記録します。
KPIは「クローズ率」一つでは不十分です。未処理のある指図を強制的に閉じれば見かけの率だけ上がります。完工後の未処理指図比率、例外解消までの時間、再オープン率、訂正件数、二重計上・不整合件数、仕掛残高の説明不能額などを併記します。分母と起点を厳密に決め、部分完工や保留中の指図を混ぜないことが必要です。ダッシュボードは早い段階で作り、データが不足して計算できない指標を要件へ戻します。
投資対効果の見積では、短縮される月末照合作業、再入力、在庫差の調査、監査資料の収集を実際の作業時間で測ります。原価差異の縮小など、システム導入だけでは因果を示せない効果を確約値にしないでください。初期費用には連携、マスタ整備、現場端末、教育、FAT・SAT、並行運用も含めます。運用費用には例外ルール変更、ERP更新への追従、マスタの維持を入れ、単なるライセンス比較から一歩進めます。
RFPでベンダーに見せる具体的なシナリオ
製品デモでは正常系を最初に確認したあと、三つの例外を実データに近い形で試します。第一に、100個を投入し、良品96、不良3、品質保留1で完工報告した指図です。画面に合計100と表示するだけでは不十分で、保留の未処置を誰が解除するまで閉じられないかを見ます。第二に、材料10単位の追加払出と2単位の返却が現場には記録済みだが、ERP在庫取引のうち返却だけ未計上の指図です。MESが「処理済み」と表示してもERPの確定を待てるかが焦点です。
第三に、ERPへの終結要求が成功したが応答がタイムアウトした指図です。再送操作が二重計上を起こさず、ERPの状態照会かイベントIDで結果を復元できるかを確かめます。各シナリオでベンダーに「どの画面で異常を発見し、どの人が、どの権限で、何を修正し、どのログが残るか」を通しで実演してもらいます。画面だけでなく連携ログと監査履歴を見せてもらい、標準機能、設定変更、追加開発の境界も回答させます。
RFPの評価表は機能の有無だけで点を付けず、例外時の操作回数、データ正本との整合、訂正の追跡可能性、現場端末での使いやすさ、拠点ごとの設定範囲を比べます。ベンダー提案に「自動クローズ」があれば、その自動化が何をチェックし、保留時にどう止まり、誰が解除できるかまで掘り下げます。サンプル画面の色やレポート枚数より、実際の未終結指図を安全に減らせるかが選定の核心です。
FATとSATで通すべき受入試験
FATでは、設定した判定ゲートと連携の振る舞いを再現可能なテストデータで確認します。正常指図、材料未返却、品質保留、仕掛残、原価未計上、重複要求、タイムアウト、取消・訂正を最低限の組として用意します。各ケースには初期状態、操作、期待結果、ERP・MESの両側で確認する記録、証跡保存場所を設定します。単に「エラーが出た」で合格とせず、誤って閉じられないこと、解消後に正しく再評価されることを確認します。
SATでは実設備や現場端末、実際のネットワーク、倉庫・品質・経理の役割を使って同じ流れを通します。シフト交替、無線不安定、ラベル読取失敗、夜間完工、月末日付境界、権限者不在など、現場の条件を含めます。特に連携の遅延やタイムアウトは、テスト環境で予想した結果と本番相当環境で違う場合があります。二重送信時の安全性と復旧手順を実際の担当者が説明できる状態まで確認します。
受入基準には「何件処理できたか」だけでなく、「誤クローズゼロ」「未処理理由を特定できる」「元値と訂正値を追える」「ERPとMESの状態差を検出できる」などの観測可能な結果を含めます。閾値や処理時間の数値は、対象ラインの実データから合意します。障害をゼロにするという非現実的な保証より、障害時に止まり、担当者へ届き、復旧後に再処理できる手順を受入対象にする方が有効です。
小さく始め、例外辞書を育てる
初期導入は、取引パターンが代表的で、現場と経理が協力できるラインを一つ選びます。最初から全品種に一律ルールを押し付けず、そのラインの指図を一定期間並行監視し、どの例外が多いかを収集します。例外が出たら「操作ミス」と片付けず、入力項目の不足、責任者の曖昧さ、連携の遅延、マスタの不整合に分類します。分類ごとに業務ルールを変えるか、システムの判定を変えるか、教育で解決するかを決めます。
展開時には、指図の種類、ロット管理、外注工程、原価方式が異なるラインで再度FAT・SATを行います。例外コード、権限、訂正経路の共通部分だけをテンプレート化し、拠点ごとの締め日や承認組織は設定として持ちます。KPIを月次で見直し、未終結指図が減っても訂正率が上がるなら、自動クローズを急ぎ過ぎていないか確認します。運用開始後の変更履歴と、変更前後の受入試験を継続することで、改善が帳簿の整合を損なわないようにします。
関連する論点として、リリース後の変更そのものは生産指図の変更管理で、仕掛品の現物と帳簿の差は仕掛品棚卸管理で扱っています。本稿の対象は、これらの記録を踏まえて一件の指図を安全に閉じるためのゲートです。既存記事の内容と混同せず、必要な業務イベントをつなぐことが重要です。
よくある質問:生産指図クローズ管理システムの導入
完工報告したら自動で指図を閉じてよいですか?
条件を満たす指図なら自動化できます。ただし材料、品質、在庫、原価、連携のゲートがすべて通ったことを確認し、未充足時には自動停止する必要があります。完工報告とERPの終結は別段階として扱い、どの状態まで自動化するかを明示してください。
品質保留が一件でもあれば必ずクローズ禁止ですか?
製品、顧客、業務ルールで判断します。保留を残す例外クローズを認めるなら、対象数量、ロット、承認者、後続処置、在庫と原価への影響を記録し、通常クローズと区別します。品質の判断権限を生産管理の操作だけで代替しないことが大切です。
MESとERPの両方にクローズボタンが必要ですか?
必須ではありません。どちらを正本にするか、誰が実行するか、他方へ何を通知するかを決めます。MESで現場完工を確認し、ERPが財務上の終結を確定する構成なら、画面は一つでも内部状態を分けて追跡できる必要があります。
生産指図クローズ管理システムの費用はどう見積もりますか?
指図数だけでなく、連携するERP・MES・QMS・WMSの数、例外の種類、原価方式、訂正要件、端末、教育、テスト範囲を洗い出します。標準機能でできる範囲と追加開発の境界をRFPのシナリオで確認し、初期費用とルール変更後の運用費用を分けて見積もります。
まとめ
生産指図のクローズは、現場で製品が完成したことを示す一回のクリックではありません。材料、数量、品質、仕掛、原価、承認、ERP連携を、各システムの正本で照合し、未処理を担当者につなげ、訂正可能な証跡を残す業務です。最初に「完工」と「終結」の意味を分け、七つの判定ゲート、例外、権限、再送と訂正をRFPに書くと、製品比較と受入試験が具体的になります。
タイ拠点で未終結指図の原因整理やRFPの確認項目を検討中なら、TOMAS TECHへのお問い合わせから現状のシステム構成と代表的な例外を共有してください。構想段階でも、現場・倉庫・品質・経理のどこから確認すべきか一緒に整理できます。
参考情報
- Microsoft Learn: Report production orders as finished — 完工報告、数量、在庫と品質注文の説明。
- Microsoft Learn: Report a production order as finished — 良品・エラー数量と調整用ジャーナルの作成手順。
- Microsoft Learn: Production order posting — 完工報告とEndedの原価・仕掛処理。
- Microsoft Learn: Reverse the production order status — 状態逆遷移後の再計算条件。
- SAP Help Portal: Technically Complete Production Order — 技術的完了の物流上の意味。
- ISA: ISA-95 Series of Standards — 企業システムと製造オペレーション管理の情報交換。
- ISO: Guidance on documented information for ISO 9001:2015 — 識別・不適合・変更に関する記録の例。


