


製造業の工程飛ばし防止システムを導入するとき、作業者に「次の工程」を表示するだけでは十分ではありません。製品やロットごとに必要な工程を確定し、前工程の完了証跡を確認してから次工程の作業開始を許可する設計が必要です。本稿では、MESと現場端末・設備信号をどう結び、工程スキップを検知・保留・正規の例外処理につなぐかを、導入検討からFAT/SATまで具体的に整理します。
タイの工場で多品種生産、工程外注、手直し、シフト交代が重なると、単純な固定順序では運用できません。狙いは「すべてを硬直的に止める」ことではなく、製品ごとに承認された工程経路を機械的に適用し、逸脱が起きたら出荷判断まで追跡できる記録を残すことです。安全機能を担う機械側インターロックとは目的と責任を分けて設計します。
工程飛ばしとは何か:未実施、順序違い、記録漏れを分ける
「工程飛ばし」と呼ばれる現象には少なくとも三つあります。第一は、必要な加工・組立・検査を実施しないまま次工程へ進めた真の未実施です。第二は、工程自体は行ったものの承認された順序に反した状態です。たとえば洗浄前に検査を済ませたり、硬化条件を満たす前に梱包へ回したりする場合です。第三は、作業は実施したが完了記録が欠けている状態です。この三つを同じ「NG」で処理すると、現場は不要な停止を嫌い、後から一括入力する運用に戻りやすくなります。
したがって導入前には、製品群ごとに工程の必要性、順序の固定度、証跡の種類、品質への影響を分類します。「前工程の完了が確認できない」時点では未実施と断定せず、保留理由を「実施不明」として残す。再確認で記録漏れと判明した場合は、実施証拠を添えて権限者が補正する。物理的な作業のやり直しが必要なら、手直し経路へ移す。この区別が、厳密さと現場での継続利用を両立させます。
工程順序管理MESの役割と設備側制御の境界
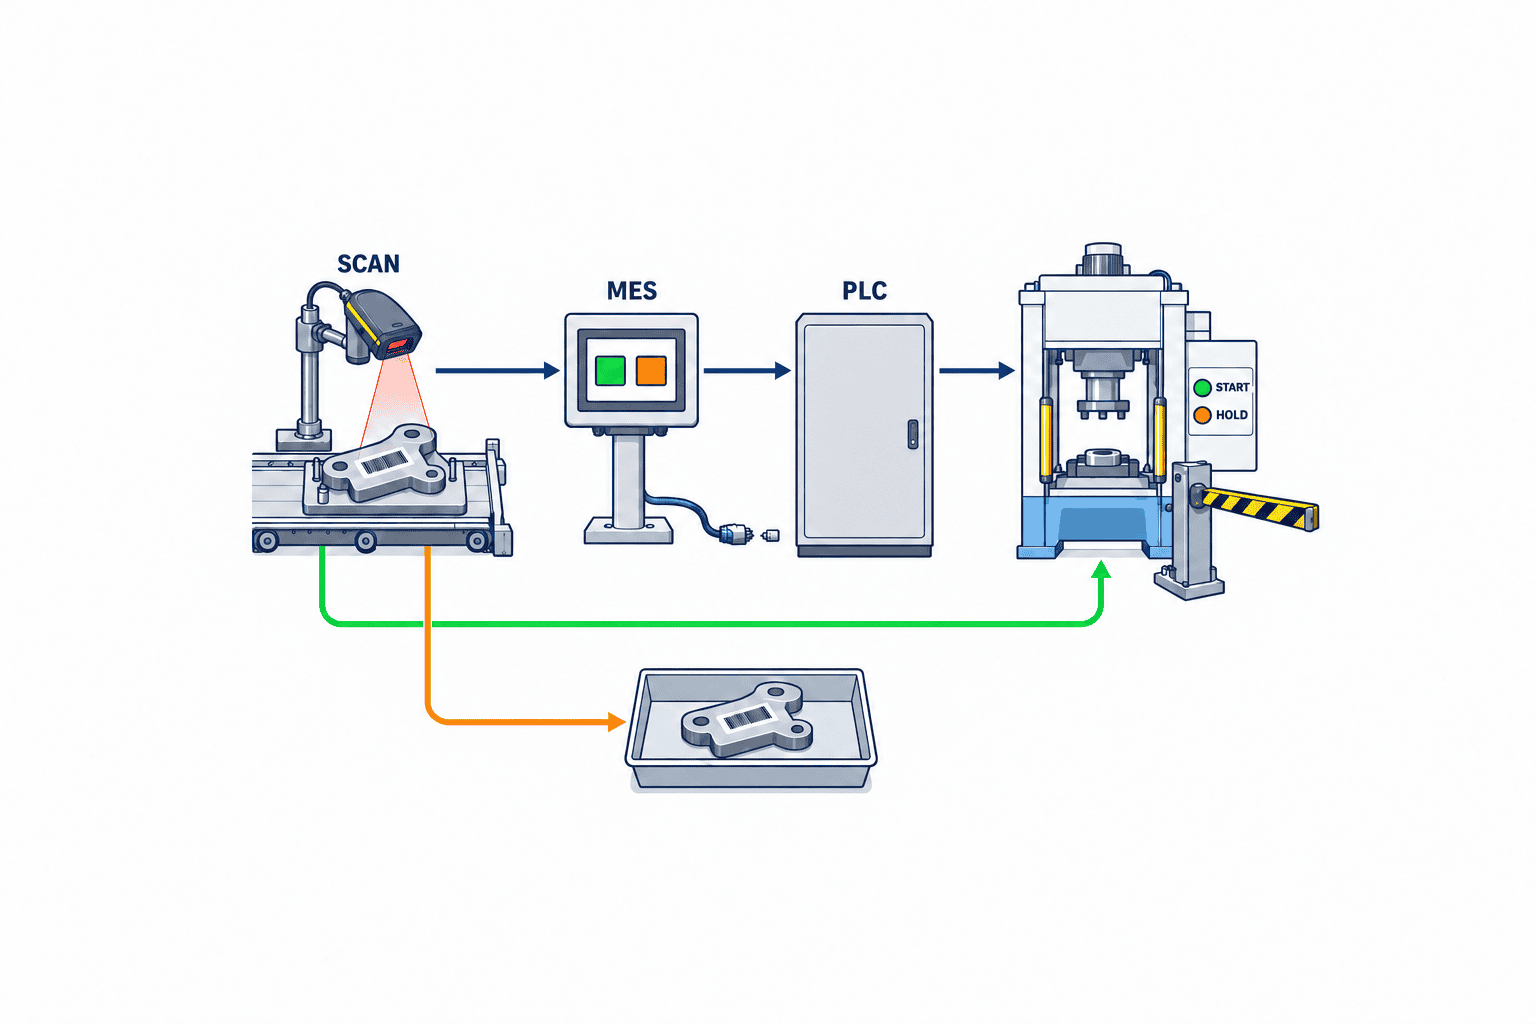
ISA-95の公式説明では、製造実行などの製造オペレーション管理をレベル3、ERPなどの事業計画をレベル4、センサーや制御を下位レベルに整理しています。工程飛ばし防止は、受注・品番・版数から今回の製造ルートを選び、各工程の実績と品質判定を結び付けるレベル3の業務制御が中心です。設備のPLCや治具センサーは、必要に応じて工程完了の事実や起動許可をやり取りします。
ここで「作業開始インターロック」という言葉を曖昧に使わないことが重要です。MESが「前工程未完了のため加工開始を許可しない」と判断する業務上のインターロックと、人の危険を避けるために機械を安全状態にする安全関連制御は別の設計対象です。IEC 62061は機械の安全関連制御システムの設計・統合・妥当性確認を扱います。MES画面やネットワークの許可フラグだけを安全機能の代替にしてはいけません。設備の安全回路は機械メーカーや安全担当と独立に評価し、MESの故障や通信断があっても安全要求を満たす構成を確認します。
導入前に決める工程マスターの最小単位
最初の設計対象は画面ではなく工程マスターです。少なくとも「品番と改訂」「製造ロットまたは個体識別子」「ルート版数」「工程コード」「必須・任意・条件付きの区分」「先行条件」「完了条件」「実施可能設備・場所」「作業者資格」「手直し分岐」「有効開始日」を分けて持ちます。受注時点で古いルートを参照した仕掛品に、新版のルートを無条件で上書きしないため、着手時に適用版数を固定する原則も必要です。
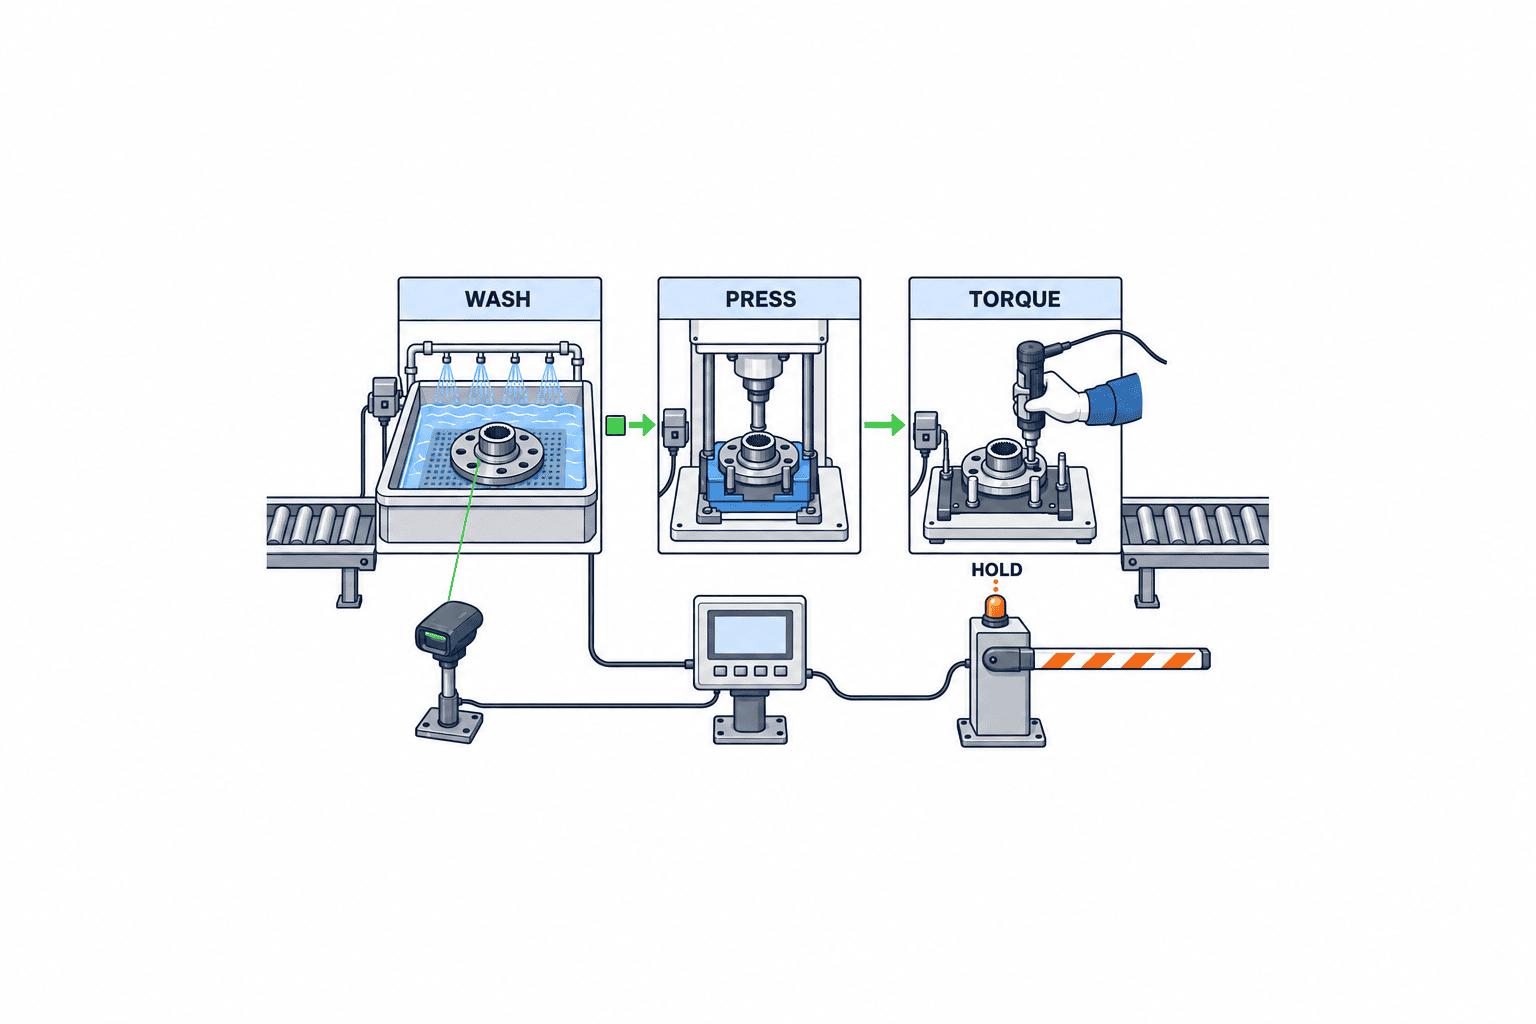
たとえば、部品Aでは「受入→洗浄→圧入→トルク確認→最終検査→梱包」が必須でも、部品Bでは洗浄不要かもしれません。同じ品番でも顧客指定仕様によって最終検査が追加されることがあります。この場合、画面に一列の工程名を並べるだけでは不足します。製品・顧客・仕様・改訂からルートを解決し、決定に使った条件を実績に保存します。後日、なぜそのロットに特定の検査が必要だったか説明できることが大切です。
工程コードを部署名や端末名と同一視しないことも実務上のポイントです。一つの工程を複数の設備で行う場合や、同じ設備で異なる工程を行う場合があります。工程の意味と実施場所・設備を分離すると、増設やライン移管のたびに履歴の意味が変わる問題を避けやすくなります。
作業開始ゲートは何を照合すべきか
現場端末でロット票または製品の二次元コードを読み取った後、システムは少なくとも六つを照合します。①識別子が有効か、②今回の適用ルート版数は何か、③その工程が現在の候補か、④先行工程が必要な証跡付きで完了しているか、⑤保留・隔離・品質判定待ちがないか、⑥設備・治具・作業者などの実施条件が合うか、です。全条件が成立したときだけ開始許可イベントを発行します。許可イベントには時刻、端末、設備、作業者、ロット、ルート版数、照合した条件を残します。
設備連携する場合、許可を一度出したら永久に有効とせず、対象ワーク・設備・工程・有効時間に紐付けた短命な許可として扱います。別ワークへ転用できないようにし、再読取や品種切替時は失効させます。停止後の再開、通信復旧、作業者交代についても再判定条件を決めます。PLC信号のみを「工程完了」とする場合は、どの信号が何を証明するのか明確にします。サイクル終了信号は加工を試みた事実であり、寸法合格や正しい部品投入まで証明するとは限りません。
読み取り後に作業者へ返す表示は、「許可/保留」だけでは不十分です。「前工程のトルク確認が未完了」「対象品番のルート版数が異なる」「品質判定待ち」といった具体的な理由と、現場が次に行う行動を示します。理由が不透明なシステムは、現場の迂回手順を増やします。表示文は日本語・タイ語など現場言語で確認し、コードだけに依存しないようにします。
完了証跡を定義しないと工程スキップ防止は形骸化する
工程完了ボタンは最も簡単な証跡ですが、それだけで十分とは限りません。加工工程なら設備のサイクルID、設備設定値、開始・終了時刻、ワークIDの対応を取る。締結工程なら対象ねじ、工具ID、実測トルクと判定を残す。検査工程なら検査項目、測定値、規格版数、合否、測定器の識別を記録します。必要な粒度は品質リスクと顧客要求で決め、すべてを無差別に保存して検索できない状態にしないことです。
NISTの製造デジタルスレッドの説明は、設計情報と製造・品質活動の情報をつなぎ、結果を戻す重要性を示しています。工程スキップ防止で実務に置き換えると、「どの版数の作業指示に従い、どの設備で、どのロットを処理し、どの検査結果で次工程を許したか」が連続して追える状態です。単に各工程の時刻が並ぶだけでは、誤ったルートや代替条件を後から判断できません。
証跡の改ざん防止も設計に含めます。通常の作業者が自分の記録を後から無痕跡で変更できないようにし、訂正は元値・新値・理由・承認者・時刻を残します。時計のずれ、オフライン端末からの遅延同期、同一ワークの重複読取にも対応が要ります。NISTの製造データの追跡可能性に関する資料も、製造関連データの追跡性と信頼性を扱っています。ここからの実装上の帰結は、出所が曖昧な「完了」だけで次工程へ進めないことです。
手直し・並列工程・外注工程は例外ではなく正規ルートにする
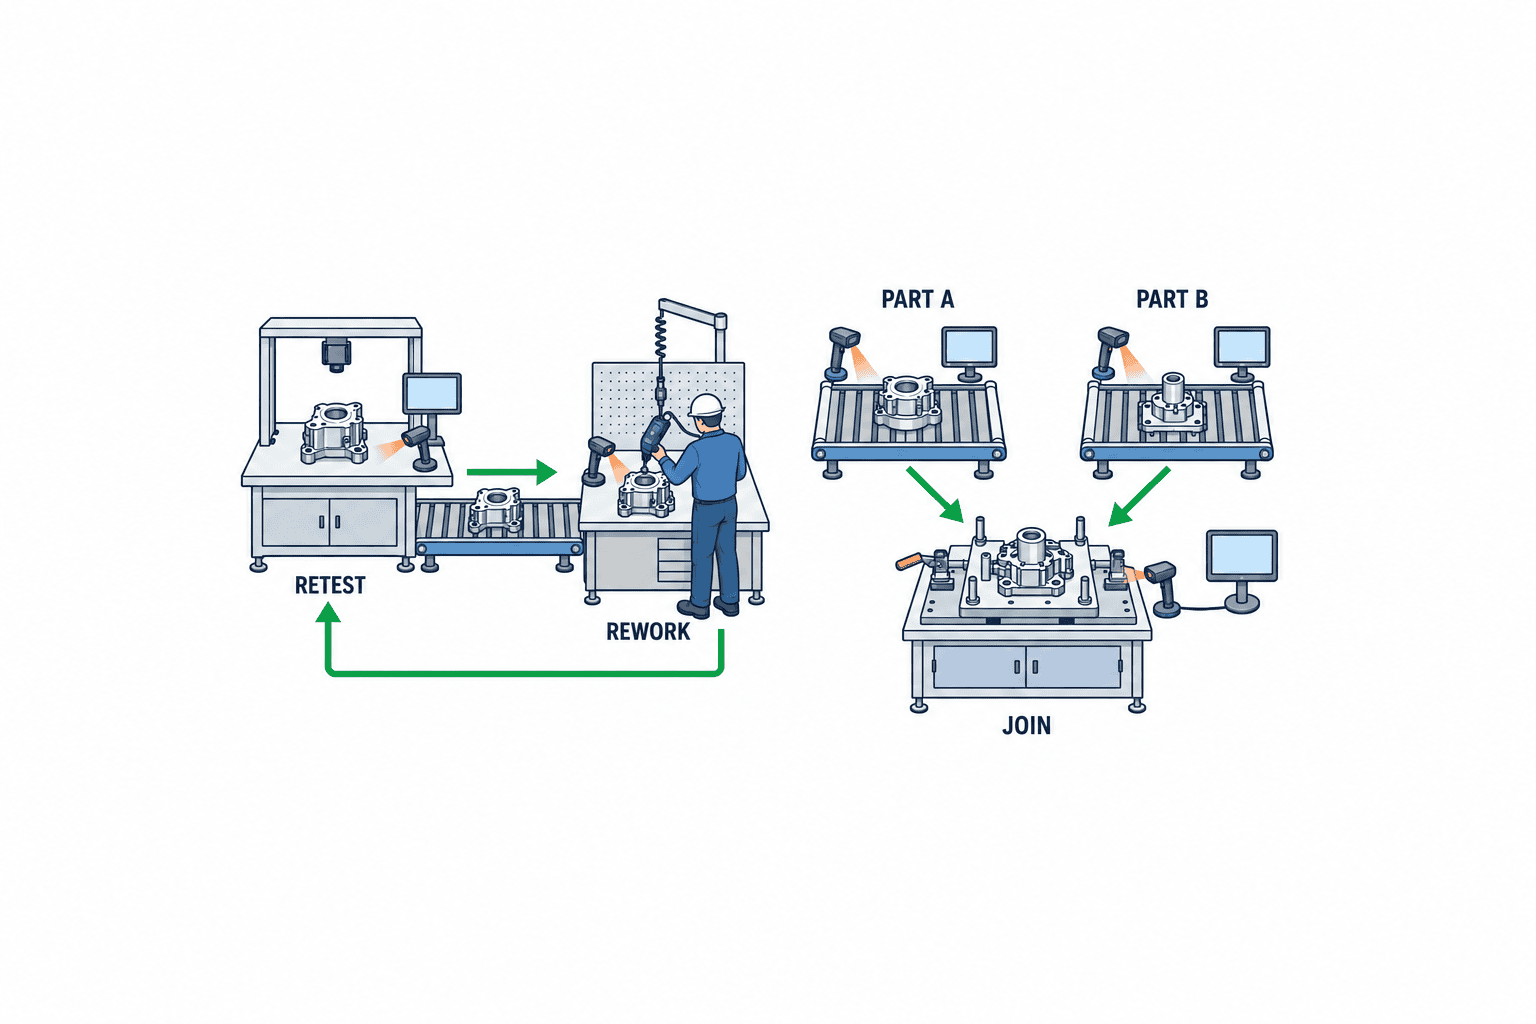
工程飛ばし防止のPoCが本番で破綻しやすいのは、直線の正常系だけを作るためです。手直しで一つ前の工程に戻る、検査後に再洗浄する、二つのサブ組立を並行して進める、外注先で熱処理を行うといった現実のルートを初期設計から入れます。手直しは「通常工程を勝手に再実行」ではなく、理由と承認に基づく別の経路として定義し、元の不適合との関係を残します。
並列工程では、どちらか一方が完了すればよいのか、両方必要なのかをルールにします。複数部品が合流する場合は、親製品の開始条件として子部品の識別と完了状態を確認します。外注工程では、自社端末で直接実績を取れないことがあります。出荷・受入・検査・証明書のどのイベントを完了条件にするかを決め、相手からの電子データが無い場合も書類の照合と承認を記録します。
工程ルートに条件分岐があるなら、分岐時点での判定値を保存します。「ある寸法が閾値以上なら追加検査」という条件の場合、後から閾値だけを変更して過去ロットの判断が変わったように見えないよう、判定に使った規格版数を固定します。これらを例外として自由入力欄に押し込むと、分析も監査も困難になります。
誤読取、通信断、緊急出荷をどう扱うか
運用で必ず発生するのは、ラベルの汚れ、二重読取、端末停止、ネットワーク断、設備側のサイクル遅延です。誤読取に対しては、品番と物理形状の照合、治具側ID、直前工程のロット数など複数の根拠を必要に応じて組み合わせます。ただし端末が読み取れないたびに管理者が無条件で開放できる仕組みでは、工程ゲートの意味が失われます。
通信断時の方針は、品質影響度で事前に決めます。高リスク工程では新規開始を保留し、復旧後に再照合する。低リスク工程で限定的なオフライン作業を許す場合は、端末に保持するルート版数、有効期限、最大処理数、後送する証跡、同期時に矛盾が出た場合の隔離手順を定義します。現場判断で「ネットが遅いから後で入力する」を日常化させないためです。安全機能は通信の可否に依存させません。
緊急出荷のためのバイパスは、単純な管理者パスワードではなく、理由分類、対象ワーク、許可工程、期限、承認者、品質部門への通知、再検査要否を伴う管理された逸脱として扱います。顧客要求や法令上省略できない工程は、承認者がいてもバイパスできないルールにします。実行後に「誰が何件、何の理由で解除したか」を定期レビューし、頻発する解除は工程マスターや設備不具合の改善課題に戻します。
現場端末と既存システムの接続を設計する
ERPは受注、品番、数量、納期、在庫などの業務情報を持ち、MESは製造オーダーと実行履歴を結びます。工程飛ばし防止のためには、ERPが発行した指図番号をそのまま工程完了の証拠とみなさず、MES側でロットや個体の実績を蓄積します。設備からは加工開始・終了・判定・アラームなど必要なイベントを受け、品質システムからは保留や検査結果を受け取ります。ISA-95は、この事業系と製造系の境界を整理する共通語として使えます。
連携仕様書では、イベントの発生主体、識別子、タイムスタンプ、再送時の重複排除、遅延到着時の扱いを表にします。たとえばPLCが同じ完了信号を二回送っても工程を二回完了させない。品質判定が後からNGへ変わったら、後続工程を自動で許可し続けない。再送・順序逆転・一時停止を通常試験に含めます。設備ごとに独自接続を増やす前に、共通イベントモデルを用意すると保守しやすくなります。
既存の作業者資格・有効期限管理と組み合わせる場合は、作業開始時点で資格の範囲と期限を照合します。資格OKは工程完了の代わりにはならず、工程OKも資格の代わりにはなりません。また、製造業のキッティング管理で部材の準備が完了していても、工程順序の承認とは別です。投入部材の同一性と工程の進行状態をそれぞれ確認すると、部材違いと工程抜けを別々に防げます。
導入範囲の決め方:まず一つの高リスク経路から
全工場の全製品を同時に切り替えるより、工程スキップによる品質影響が大きく、ルートが比較的明確な製品群から始めます。対象選定時には、過去の流出・手直し・記録欠落の件数、工程の分岐数、設備連携の難度、作業者の移動、顧客監査の要求を見ます。件数の大きさだけで選ぶと、単純だが価値の低い工程に投資が偏ることがあります。
現状観察では、標準作業票を読むだけでなく、実際のワークがどの順番で動くかをシフト別に追います。現場に「なぜこの順番が必要か」「どの例外が正規か」「現行の暗黙の合図は何か」を聞き、紙上の工程表との差を記録します。夜勤、設備故障時、再加工時、外注戻りを含めた実際の流れがないと、導入後の例外が急増します。
PoCの成功基準は「画面が表示された」ではありません。対象ロットの必須工程について、未完了状態で次工程を開始できないこと、正規の手直しは滞らないこと、保留理由が作業者に伝わること、逸脱承認が追跡できること、処理時間が許容範囲にあることを合意します。検知率を主張するなら、何を真の工程飛ばしとみなすかの基準ケースを用意し、試験母数と方法を明示します。
状態遷移を決めると例外の判断がぶれにくい
工程ごとの状態は、単なる「未完了/完了」の二択にしない方がよい場面があります。たとえば「未着手」「開始許可済み」「実施中」「結果待ち」「完了」「品質保留」「手直し中」「取消済み」を区別します。設備からサイクル終了が来ても、後段の検査判定が必要なら「結果待ち」に置きます。そこで次工程の開始を許すかは、工程ごとの品質ルールに従います。途中でNGになった場合、すでに進んだワークをどこで止め、どの範囲を隔離するかも定義しておきます。
状態の変化には、開始要求、設備応答、検査確定、管理者解除などの「原因」を対応付けます。誰かがデータベースの完了フラグを直接書き換える運用を許すと、後から理由を再現できません。現場の端末と設備が同時に完了を送る場合は、一つの工程に対する重複イベントとして扱うのか、別々の証跡として扱うのか決めます。後者なら両方がそろうまで完了にならないよう設計します。
ロット追跡と個体追跡の境界も重要です。十個を一つのロットとして処理する工程では、ロット完了が全個体の完了を意味するのか、一部が保留になったとき残りを進められるのかを決めます。途中で分割したロットは、元ロットと子ロットの関係を残します。包装前に複数ロットが合流するなら、出荷単位から各子ロットの工程履歴へたどれる必要があります。この規則がないまま「ロットをスキャンすればOK」とすると、数量の食い違いが工程飛ばしに見えたり、逆に未処理品が完了ロットに紛れたりします。
数量の整合性には、投入数、良品数、不良数、手直し待ち数、廃棄数の関係を使います。ただし、工程ごとの歩留まりや分割単位が異なるため、固定の単純式をすべてに当てないようにします。端数やサンプル抜き取りを認める工程では、その規則をマスターに含めます。数量不一致が起きたときは、現場の保留、在庫照合、品質判定のどこへ送るかを事前に決めておきます。
この状態モデルを先に合意すると、MES画面、PLC連携、品質システムとのイベントの意味がそろいます。導入初期に完成した画面が良く見えても、状態定義が曖昧なら例外処理を追加するたびに矛盾が増えます。仕様書には正常系だけでなく、各状態から許可される操作、権限、戻り先、記録される証跡を表にしておくと、FAT/SATで確認しやすくなります。
現場で判断を急ぐ場合に備え、保留中のワークを物理的にどこへ置くかも決めます。画面が保留を示していても、同じ搬送箱に良品と混在すれば、次の作業者が誤って投入できます。保留棚、ラベル色、移動権限、再投入時の再スキャンを一組で設計します。電子記録と現物の位置が一致して初めて、工程ゲートの判断が現場で効きます。
FAT/SATで確認すべき工程飛ばしシナリオ
FAT(工場受入試験)では、システムと模擬設備を使い、ルート条件と状態遷移を確認します。基本ケースは正しい順序での完了、前工程未完了での次工程開始拒否、別品番ルートの誤適用拒否、品質保留中の開始拒否です。境界ケースとして、同一ワークの二重読取、完了信号の再送、日付をまたぐ作業、複数端末からの同時開始、途中でのルート改訂も入れます。拒否が出たことだけでなく、理由と記録が正しいか確認します。
SAT(現地受入試験)では、実際のスキャナー、端末、設備、治具、ネットワーク、現場のラベルで通します。ワークの取り違え、工具交換、通信断からの復旧、シフト交代、手直しの戻り、外注受入、品質判定の後追い修正を試します。設備側の許可・禁止が意図したワークにだけ作用し、安全回路がMESとは独立に成立していることも、担当領域に分けて確認します。試験結果には期待値、実測値、ログ、未解決項目、再試験者を残します。
FAT/SATの合格条件は「全試験項目が緑」だけではありません。現場で処理できる例外の種類と、システム停止時の手順まで合意されている必要があります。未解決の障害を一時的な手作業でしのぐ場合、対象範囲、期限、責任者、照合方法を文書化し、恒久的な隠れ運用にしないことが重要です。
費用と投資対効果をどう見積もるか
工程飛ばし防止システムの費用を、MESライセンスとタブレット台数だけで比較すると判断を誤ります。工程マスターの整備、品番・ルート版数の移行、ラベルや読取器、設備I/O、既存ERP・品質システムとの連携、例外ワークフロー、検証、教育、運用保守を分けて見積もります。高リスク工程だけ設備連携し、他はスキャンと検査記録から始める段階導入も選択肢です。どこまで自動化するかは、工程抜けの影響と作業負荷を見て決めます。
効果試算では、工程抜けによる廃棄・再加工・選別・顧客対応の実績と、記録確認にかかる工数を基準値にします。導入後のKPIは、工程スキップ起因の不適合、未完了での開始試行、正規例外の件数、理由不明の保留、手入力訂正率、端末停止時間などです。「開始拒否が増えた=悪化」と短絡しないでください。初期には隠れていた試行が見えるため、拒否件数が一時的に増えることがあります。品質結果と運用負荷を併せて読みます。
タイの投資制度を検討する場合は、BOIの現行案内で対象活動、申請条件、投資項目を確認します。BOIは製造やサービスの効率改善・スマート化を支援する枠組みを案内していますが、個別のMES案件が必ず認定されるとは限りません。補助・税制を前提に投資回収を断定せず、申請時点の条件を専門担当と照合します。
ベンダー選定時に聞くべきこと
デモ画面ではなく、対象製品の実ルートを一つ持ち込み、未完了での開始拒否から手直し復帰まで見せてもらいます。確認事項は、ルート版数の適用方法、条件分岐の表現、ロットと個体の両方への対応、複数設備での競合制御、品質保留の反映時間、通信断時の挙動、記録訂正の監査証跡、データの取り出し方法です。標準機能でできる範囲と個別開発の範囲を分けた見積りを求めます。
多言語工場では、画面翻訳だけでなく、エラー理由、例外申請、承認通知、教育資料が現場言語に対応するかを確認します。マスターの管理者と承認者を分け、誤改訂時に旧版へ戻せるかも重要です。障害対応の窓口、現地での設備接続試験、改修後の回帰試験体制まで確認すると、稼働後に「機能はあるが運用できない」を避けられます。
稼働後はルート変更と逸脱のレビューを運用に組み込む
導入直後に決めた工程ルートは、そのまま永久に使えるわけではありません。設計変更、顧客仕様の変更、設備更新、工程移管があれば、適用すべきルートと証跡も変わります。変更要求には理由、対象品番、対象工場、適用開始日、仕掛品への適用方針、試験結果、承認者を付けます。新規投入品には新版を使い、すでに着手したロットは旧版のまま完了させるのか、途中で移行するのかを明示します。移行時はどの工程まで旧版で完了したかを保持し、新版の必須工程が意図せず抜けないよう照合します。
月次レビューでは、単に工程飛ばし件数だけを報告しません。未完了での開始試行、理由別の保留、管理者解除、事後訂正、通信断、誤読取、ルートマスターの不整合を見ます。同じ設備や時間帯に保留が集中するなら、作業者の注意不足と決めつけず、端末配置、ラベル品質、信号の遅延、実際の工程順との不一致を調べます。現場が頻繁に迂回するルールは、品質上必要な制約か、現実に合わない設定かを品質・製造・ITの三者で判断します。
監査や顧客照会への対応も最初から考えます。ロット番号を入力したとき、適用ルート、各工程の開始・完了、証跡、保留と解除、手直し経路、出荷時の承認を一つの時系列として出せることが望まれます。記録の保管期間は顧客要求と社内規程で決め、バックアップからの復旧試験や、担当者が変わったときの権限見直しも行います。履歴を集めても検索と説明に数日かかるなら、追跡可能性が十分とは言えません。
最後に、工程飛ばし防止を現場の監視装置として伝えないことです。作業者が見たいのは、自分を責める記録ではなく、次に何を確認すれば安全に進められるかです。導入教育では、拒否理由の読み方、記録漏れの訂正申請、手直しへの移行、通信断時の連絡先を実機で練習します。現場から集まった解除理由を継続的にマスター改善へ戻すことで、ルールが実際の工程を正確に表し、作業を助ける仕組みに育ちます。
多拠点展開では、一つの共通ルートを全工場へ強制する前に、工程の目的と現場の設備構成を照合します。同じ工程コードでも、検査方法や設備から取れる信号が異なる場合があります。共通化すべきなのは「何を完了と認めるか」という品質上の意味であり、入力端末の配置や信号取得方法には工場ごとの設計余地を残します。拠点間で同じ名称なのに証跡の意味が違う状態を放置すると、集計値はそろっても工程飛ばしの判断はそろいません。
データの所有者も明確にします。品番と改訂は設計または生産技術、工程ルートは生産技術、検査の合否基準は品質部門、設備の信号定義は保全または設備メーカーが責任を持つ、といった分担です。MES担当者だけが現場の実態を推測してマスターを更新すると、変更履歴は残っても判断根拠が薄くなります。変更の起票者と承認者を分け、変更前後の対象ロットを照合してから適用します。運用開始後に人員や設備が変わっても、ルールの意味を維持できる管理体制が必要です。
展開前に合意したい運用ルールと受入条件
本番切替の判断には、システム機能一覧よりも「現場がどの状態で何をできるか」を記した表が役立ちます。列に未着手、実施中、結果待ち、品質保留、手直し中、完了を置き、行に開始、再開、完了登録、取消、訂正、出荷を置きます。各交点で許可・拒否・条件付き許可を決め、必要な権限と証跡を記します。たとえば結果待ちのワークを出荷できない一方、次の非破壊工程へ進める製品もあり得ます。その差を品番や顧客仕様に紐付け、担当者の暗黙判断にしないことが重要です。
また、ゲートを設ける工程ごとに「現物をどう識別するか」「完了を何で証明するか」「機械信号が取れないとき誰が確認するか」「NGや通信断で現物をどこへ置くか」を一枚の要件票にまとめます。要件票には、通常ルートだけでなく、手直し、外注、分割・合流、仕様変更途中のロットを含めます。これをベンダー、製造、品質、保全が同じ場で確認すれば、発注後に初めて例外の存在が分かる事態を減らせます。画面の文言もその場で作業者が理解できるかを確かめます。
受入条件には、処理が正しく拒否されることだけでなく、誤って拒否されたときの復旧時間と手順を入れます。装置の信号が遅れているだけなら、信号を再取得し、同じロットに重複した完了記録を作らず再判定できるか。ラベルが破損したら、誰が代替識別を承認し、元の識別子とのつながりを残すか。品質判定の訂正が後から入ったら、下流の仕掛品を特定して保留できるか。正常系で速く動くだけでは十分ではなく、誤差や障害から履歴を壊さず戻れることが実運用の条件です。
切替直後は、工程ゲートの拒否理由を毎日短く確認し、現場が同じ理由で何度も止まっていないかを見るのが有効です。ただし、拒否件数だけを減らす目標にすると必要な制御まで緩める恐れがあります。品質流出、未処理品の混入、手作業訂正の増加と併せて評価し、理由が正しい保留は維持します。改善したルートマスターは版数を上げ、適用日時と対象ロットを記録して再試験します。こうした小さな改善を続けるため、稼働後の変更予算と担当者の時間も導入計画に含めます。
FAQ:工程飛ばし防止システムの導入でよくある質問
工程順序管理MESだけで、設備の起動を必ず止められますか?
MESの画面上で作業開始を拒否するだけでは、設備の物理的な起動を止めたことにはなりません。設備側の制御へ許可信号を渡す設計が必要な場合があります。ただし業務上の許可と機械安全の機能は別に設計・検証します。どの設備まで連携するかは、品質リスク、設備の改造可能性、現場の作業方法から決めます。
工程スキップ防止はバーコードだけで実現できますか?
バーコードや二次元コードはワーク識別の入口です。必要なルート版数、前工程完了、品質保留、作業資格を照合する仕組みがなければ、読み取っただけでは工程飛ばしを防げません。読取困難な部品には治具IDや容器IDとの紐付けも検討します。
手直しや工程の入れ替えが多い工場でも使えますか?
使えますが、正規の手直し・代替ルートをマスターに表現することが前提です。例外をすべて管理者解除で処理すると、現場の速度は保てても履歴が説明できません。まず頻出の手直し経路を整理し、承認の要否と再検査条件を明確にします。
導入費用は何で変わりますか?
対象ライン数よりも、ルートの分岐、設備I/Oの種類、ロットと個体の追跡粒度、既存システム接続、現場の例外件数が大きく影響します。候補ベンダーには同じ対象ルートと試験シナリオを渡し、機能・連携・検証・保守を分けた見積りを依頼すると比較しやすくなります。
まとめ:工程を止める条件と進める証拠を先に決める
製造業の工程飛ばし防止システムは、作業指示を電子化するだけでは完成しません。製品ごとのルート版数、先行条件、工程完了の証拠、品質保留、正規の手直し、設備との許可連携を一貫した状態モデルにします。現場が理由を理解できる保留と、権限を持つ例外処理を用意し、FAT/SATで実際の異常系まで確認することが導入の核です。安全関連制御は別の責任範囲として検証します。
タイ工場で「どの工程からゲートを設けるべきか」「既存ERP・設備信号でどこまで実現できるか」を検討中なら、対象製品の工程表と現場の例外を持ち寄ってお問い合わせください。構想段階から、止める条件と残すべき証跡を一緒に整理できます。


