


製造業で「ライン脇部品補給指示システムを導入したい」と考え始めるきっかけは、ライン停止だけではありません。部品棚は空なのに倉庫の在庫は十分、補給を頼んだはずなのに誰が受けたか分からない、届いた箱の品番が違う、急ぎの口頭依頼が通常便を追い越す。こうした小さなずれが積み重なると、現場は多めに置くことでしのぎ、棚の面積も探索時間も増えます。導入判断の中心は画面の数ではなく、「ライン脇の消費を、誰が、いつ、どの数量で補給するか」を現物と記録の両方で閉じられるかです。
本稿は、タイの製造拠点を想定し、棚の設計、補給要求の発火、倉庫でのピッキング、構内搬送、ライン脇での受領確認、例外復旧までを一つの業務として設計します。一般的な電子かんばんの説明や倉庫内のピックフェース補充とは境界が異なります。実装見積りを比べる前に、対象品目とライン、担当者、データの確定点、FAT・SATの証拠を揃えるための実務ガイドです。
ライン脇部品補給指示とは何を終わらせる仕組みか
ライン脇部品補給指示は、消費側の棚または容器が所定の状態になった時点から、使える部品が決められた置き場に届き、現場が受領したと確認できるまでを扱います。信号を出した時点や倉庫から払い出した時点だけでは完了としません。ラインが必要とする品番・版・数量・ロット条件を満たし、指定棚へ誤りなく入ったかが出口です。容器を交換する方式なら、満箱の投入と空箱の回収も対象に含めます。
対象範囲を混同しないことが重要です。電子かんばんの導入設計は、紙のカードを電子化する際の取引境界や指示粒度を広く扱います。倉庫ピックフェース補充は、倉庫内の取り出し棚をバックストックから補う仕事です。本稿の対象は倉庫から製造ライン脇へ届ける最後の区間と、ラインの消費信号を補給作業へ結ぶことです。一つの製品で三つを実装できても、業務キー、責任者、完了の証拠を同じものとして扱ってはいけません。
トヨタの生産方式の歴史では、後工程が必要な物を前工程から引き取る「スーパーマーケット方式」に、品名・品番・数量を示すかんばんが加わった経緯が記されています。これは現代のソフトウェアに特定の画面や在庫数を要求する根拠ではありません。現場の引き取りと補充の関係を先に定義し、情報化はその関係を正しく伝えるために使う、という設計上の手がかりです。
導入前にライン脇を歩き、現物とマスターを照合する
まず対象ラインを歩き、工程ごとに「使用する部品」「置き場」「容器」「投入単位」「補給経路」を写真と図面で記録します。同一品番でも右側棚と左側棚が別の使用点なら、品番だけで配送先を特定できません。棚番が図面にあるのに現場のラベルと一致しないこともあります。仕組みを導入する前に、現物棚番とライン・工程・品目・容器規格を結びつけ、改造時に誰が更新するかを決めます。
現場調査では通常の生産時だけでなく、段取り替え、少量試作、代替品の投入、品質保留、休日明け、夜勤の引継ぎを見ます。需要がゼロになった旧品番の箱が棚に残るなら、補給を止めるだけでなく、回収や隔離を指示する必要があります。ロット順序が必要な品目では、後から届いた箱を手前に置く運用が先入先出しや期限管理を崩さないか確認します。部品を「届いた」と記録しても、置き場が満杯で通路に仮置きされるなら完了ではありません。
調査表には少なくとも、ライン・工程・棚番、品番と有効版、単位、標準容器量、包装替えの有無、ロット・シリアル要件、要求トリガー、要求締切、供給元、便の頻度、配送経路、受領者、例外時の連絡先を書きます。マスターの正本がERP、MES、倉庫システムのどれかも列ごとに記載します。「マスターはERP」とだけ書くと、棚番や容器量の更新責任が残ります。
min/maxと二箱方式を品目ごとに選ぶ
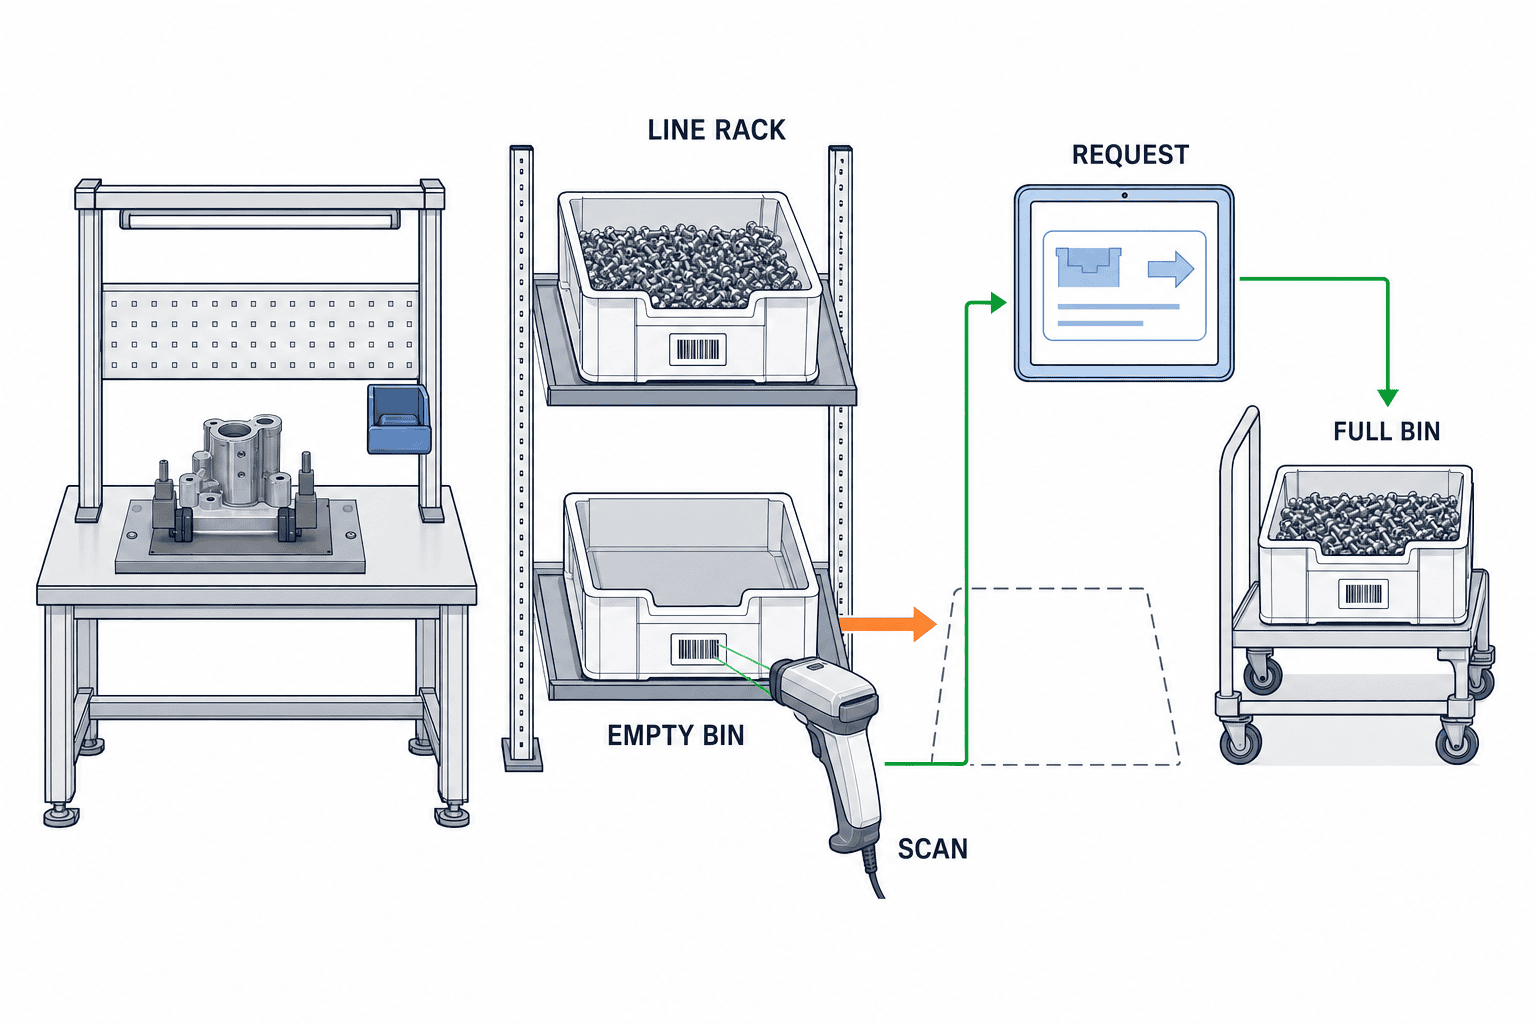
ライン脇の補給トリガーは一つに統一する必要はありません。一定量を使う汎用品には二箱方式が分かりやすい場合があります。使い切った箱を回収側へ移す行為を要求にし、残る箱が補給到着までの需要を受けます。一方、容器に収まらない大型品、消費がまばらな高価品、仕掛品との紐付けが必要な部品には、残量と発注点に相当するmin/maxや指図連動の要求が適する場合があります。
値の決め方は「他工場の標準数」をコピーすることではありません。対象ラインで、便の間隔、ピッキングに要する時間、移動と受領の時間、需要変動、段取り替え、供給元の休憩・夜勤体制を測ります。必要な最低量は、この補給リードタイム中に消費し得る量と、工場が許容する変動をもとに決めます。最大量は棚の物理容量、品質上の保管条件、在庫投資、混載リスクで制約します。値は品番だけでなく「品番×ライン脇棚×適用期間」で管理し、改訂と承認を残します。
例えば二箱方式で片方の箱を空にした時にスキャンするなら、作業者が部品を最後に取り出す瞬間と空箱を戻す瞬間のどちらが発火点かを決めます。空箱だけ回収されてスキャンされなかった場合の検知も要ります。センサーで残量を測る方式でも、容器内の姿勢や金属反射、手動投入で誤検知します。しきい値の検証と現場での手動訂正ができるようにし、センサー値をそのまま確定在庫とみなさない設計にします。
要求から受領までを一つの状態遷移にする
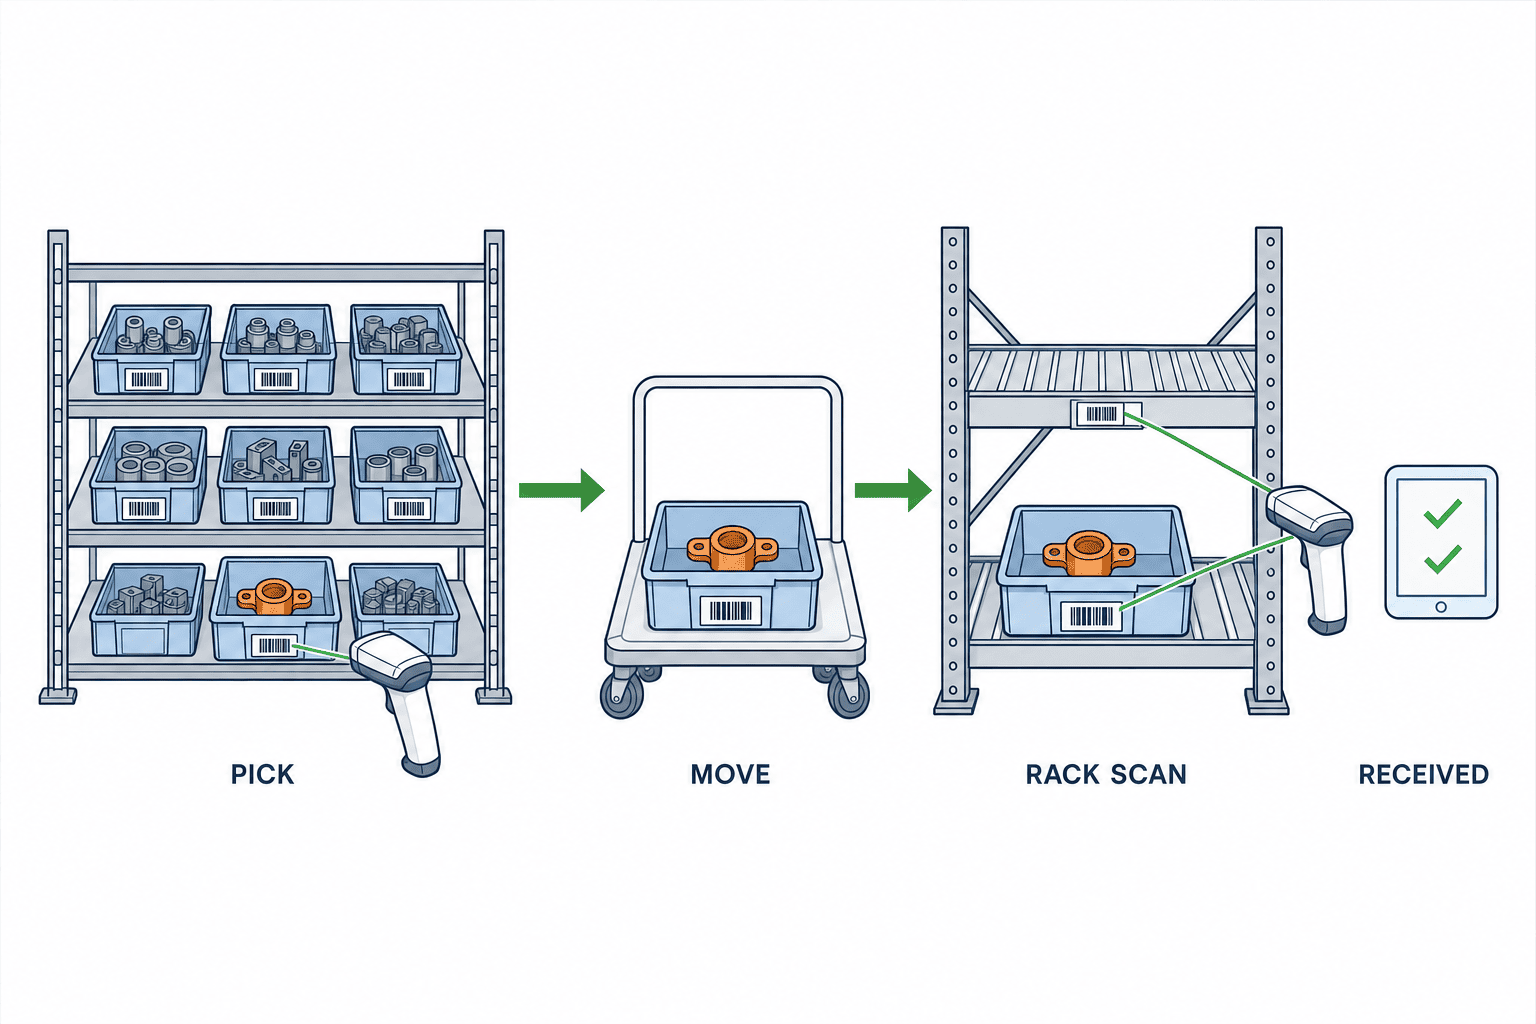
最小の業務状態は「要求発生」「受付」「ピッキング中」「ピッキング完了」「搬送中」「ライン脇受領」「例外」「取消」です。画面の見た目より、状態ごとの責任者と次に許される操作を決めることが先です。要求を出した直後に現場が必要数を変更できるか。ピッキング開始後の変更は差分要求にするか。受領後の返品は同じ要求の訂正か別取引か。ここを曖昧にすると、どの部署も画面上は完了なのに現物は足りない状態が起きます。
要求には、要求ID、ライン・工程・棚番、品番、有効版、希望数量と単位、必要時刻、優先度、要求理由、発生元、作成時刻、要求者を持たせます。必要時刻を「急ぎ」「通常」という二値だけにすると、同じ優先度の要求を搬送便へ割り当てられません。期限は工程の消費速度と残量から求めるのか、監督者が指定するのか、両者をどう比較するのかを決めます。時刻はタイムゾーンを含めて保存し、夜勤の日付またぎを試します。
ピッキング指示では、供給元の棚番、保管単位、取り出す容器ID、数量、代替品可否、品質状態、ロット選択規則を表示します。作業者は供給棚と部品または容器をスキャンし、必要なら数量を入力します。印刷ラベルと実物の一致をチェックする検品点を置きます。バーコードは入力を速くしますが、コード体系が一致しなければ違う部品を正しく読み取っただけになります。GS1のバーコード標準は識別の共通枠組みを示しますが、どのキーと属性をライン補給で必須とするかは対象品目とトレーサビリティ要件から決めます。
搬送指示には便または車両、積載位置、出発予定、届け先の棚を持たせます。構内物流システムの製品例として、SiemensはOpcenter Intra Plant Logisticsを倉庫と現場の材料フロー、補給、搬送の管理に位置づけています。ただし製品機能の存在だけで、自工場の棚番体系、夜勤の指示、受領証跡まで満たすとは判断できません。候補製品には自工場の実物を使ったデモを求めます。
受領点は「運搬者が棚前へ置いた」と「ライン担当者が品番・数量を確認して受けた」を区別します。到着スキャンだけを完了条件にすれば、置き場違いを拾えません。ライン側の受領スキャンは、棚ラベルと容器ラベルの組合せ、要求ID、数量差異を照合します。受領者が不在のときは誰が代理確認できるか、代理の承認記録を残すかまで決めます。
ライン脇棚、端末、ラベルを作業しやすい形にする
棚を増やせば欠品がなくなるとは限りません。似た箱の混在と通路へのはみ出しが増えれば、取り違えや探索時間が増えます。棚の設計では、補給側と使用側のアクセス方向、箱を置く向き、空箱の戻し場所、旧品番の隔離場所、視認できる棚番を定義します。現物ラベルは油や粉じん、手袋、照明、スキャナーの読み取り距離を前提に試してください。表示が英語でも現場のタイ語名称との対応が必要なら、品番を識別キーにし、表示名は両方持たせます。
端末は単に「ハンディを配る」では足りません。スキャン順序を、棚→容器→数量、または要求→容器→棚のどちらにするかで誤配達の検知場所が変わります。操作ボタンは現場の手袋、片手作業、夜勤の照度で試します。通信が切れた時にスキャンを端末に保持するなら、画面に未同期を明示し、復旧後の重複登録を防ぎます。オンラインでなければ作業できない方式なら、停止時の紙または電話による代替手順を決め、復旧後に誰が記録を照合するかを指定します。
一つの容器に複数ロットが混ざる運用を許すかも決めます。単一ロットを原則とするなら、混載時は受領を止めるか、容器を分割する指示が必要です。トレーサビリティを求める場合、GS1のGlobal Traceability Standardが示すように「何が、どこで、いつ、誰の管理下で、何のために」移動したかをイベントとデータ項目で考えると、単なるスキャン履歴と業務上の移動証拠を分けやすくなります。
欠品・誤品・遅延を誰が復旧するか
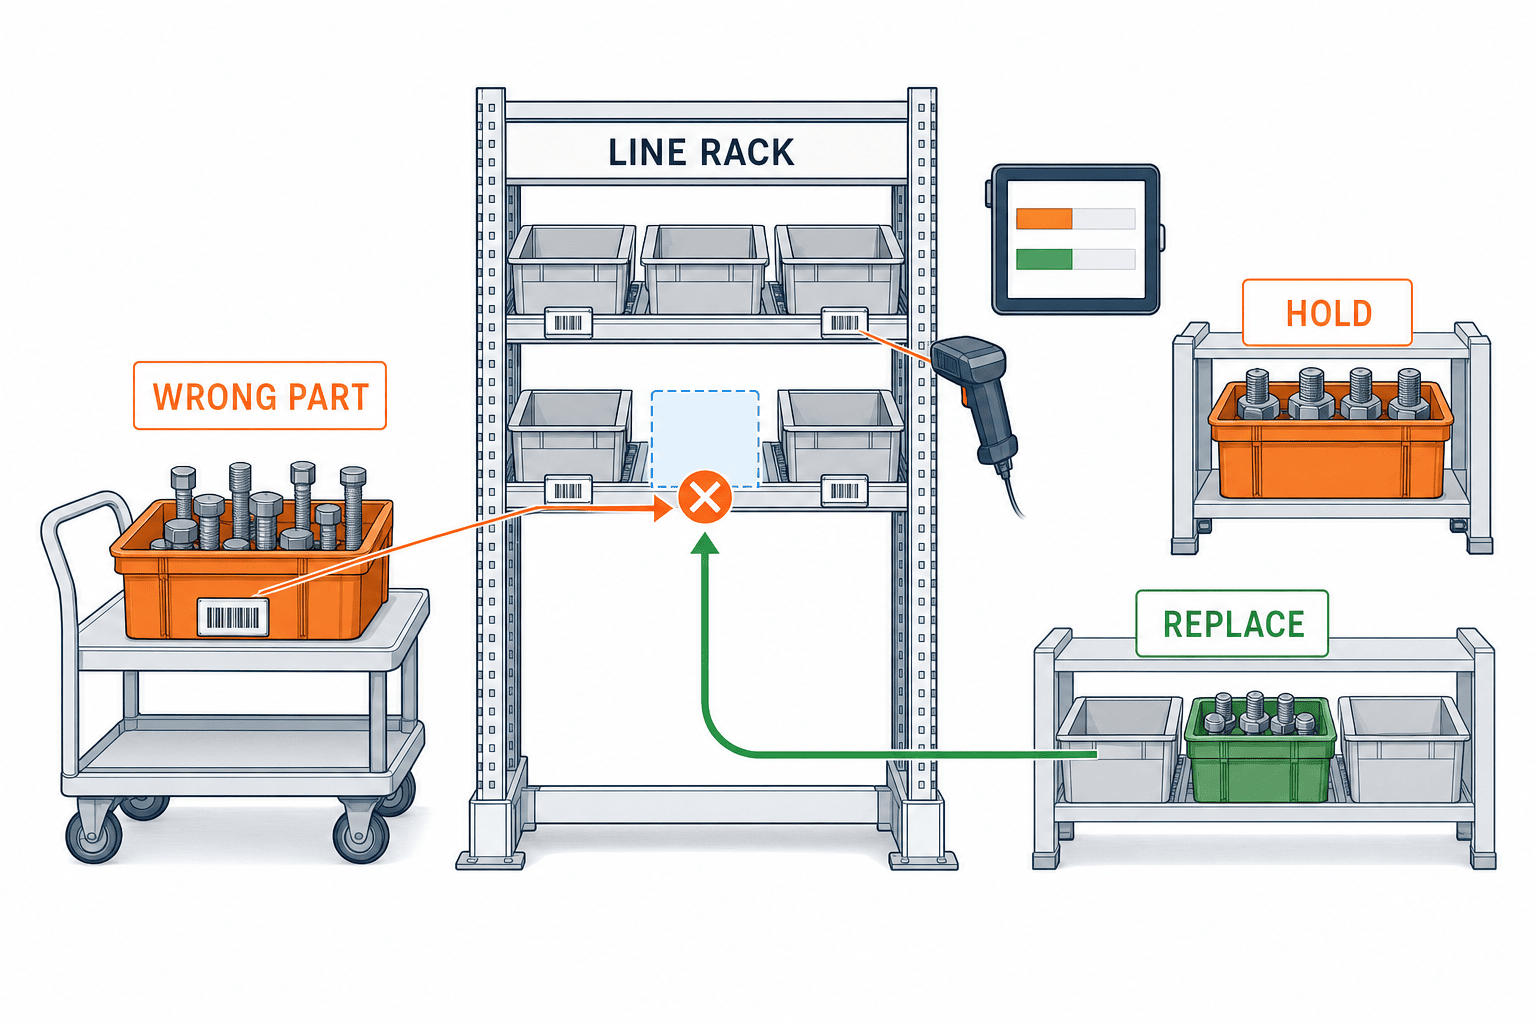
補給要求が出ても、供給元に在庫がなければシステムは部品を作れません。要求を赤く表示するだけでは現場は動けないため、例外を原因と次の行動で分類します。「倉庫在庫なし」「帳簿上あり・現物なし」「品質保留」「品番または版が一致しない」「ピッキング済みだが所在不明」「搬送遅延」「棚満杯」「受領数量差異」「通信断」を区別します。それぞれに一次担当、代行担当、連絡方法、現場で暫定運転できる条件を割り当てます。
たとえば倉庫在庫なしなら、調達や生産計画が納入予定と代替品可否を判断し、ライン責任者が停止または順序変更を決めます。倉庫担当者が承認なく別品番を渡すことは避けます。誤品が届いた場合は、受領拒否、現品隔離、正しい要求の再発行、誤品の倉庫戻し、在庫の訂正を別々に記録します。単に状態を「未完了」に戻すと、どこに誤品が置かれたかを失います。
補給遅延は要求からの経過時間だけで判定しません。必要時刻に対する余裕、残る箱の見込み、次便の予定を併せて表示します。通常便に乗せれば間に合う要求と、直接配送が必要な要求を同じ赤色で扱うと、緊急便が増えて物流の負担を高めます。例外処理が終わったら「誰が、何を確認し、どの状態に戻したか」を保存し、後で同じ原因が繰り返されていないか見ます。
MES・ERP・倉庫システムの役割を取引単位で決める
ERPは購入、計画、評価在庫、会計上の移動を管理することが多く、MESは指図、工程、使用実績、ライン脇の実行状態を扱うことがあります。倉庫管理システムは保管ロケーションとピッキングを持つかもしれません。実際の所有者は既存システムと運用で異なるため、製品名で決めず、取引ごとに「正本」「発生点」「確定点」「送信先」を表にします。ライン脇の棚番と容器数量を誰が改訂し、在庫評価へいつ反映するかも含めます。
| 取引・データ | 発生点の例 | 確定点と照合の問い |
|---|---|---|
| 生産指図と必要品目 | ERPまたは計画システム | MESで有効な版を受けたか |
| ライン脇要求 | 容器スキャン、端末、残量信号 | 重複なく要求IDが発行されたか |
| 倉庫ピッキング | 倉庫端末 | 指定ロット・数量を現物と照合したか |
| 構内移動 | 搬送端末 | 誰がどの容器を持っているか |
| ライン脇受領 | ライン棚と容器のスキャン | 要求内容と現物が一致したか |
| 材料消費・評価在庫 | MESまたはERPの合意点 | 二重計上や未計上がないか |
要求IDと容器IDを別に持ちます。一件の要求が複数箱で満たされる場合、箱ごとの移動イベントを一つの要求へ紐付けます。逆に一箱が複数要求を充当できる運用なら、どの数量をどの要求へ割り当てたかを残します。通信再送のためのメッセージIDだけを業務キーにすると、同じ要求の訂正や分納が表現できません。ERP・MES間の結果不明や再送の設計は、ERP–MES連携エラー監視・再送のガイドも参照できます。
設備や端末から得る「空になった」信号は要求の候補であって、ERP在庫移動の確定ではありません。実物が届いた時点、ラインが受けた時点、実際に組み付けた時点は別です。会計上の払い出しをどこで確定するかは既存のERP運用に合わせ、MESの使用実績と日次で照合できるようにします。品質保留品がスキャンで通ってしまわないよう、品番とロットの有効性確認も接続点に入れます。
システム障害時も現物の所在を失わない
ネットワーク断、端末故障、ERPの保守、倉庫システムの停止は現場で起こります。システムが使えない時間に、ラインを止めるか、限定的に手作業で補給を続けるかを事業側が選びます。手作業を許すなら、連番の紙票や限定権限の代替端末を使い、要求、現物、受領、後入力の責任を明確にします。「後でまとめて入力する」だけでは、同じ要求がオンライン復旧後に再び現れ、二箱届く危険があります。
復旧時には、障害前に確定した要求、受信したが未確定の要求、紙で処理した要求、現物が移動したが記録がない箱を並べ、業務キーで照合します。紙票の番号を再入力時の元IDとして保持し、重複を登録前に警告します。端末にオフラインキューを持たせるなら、時刻だけでなく端末IDとイベント連番を保持します。ライン脇受領の記録が届かない状態は「未着」か「結果不明」かを区別し、運搬者が同じ箱を再配送しないようにします。
変更時の失敗も想定します。棚番の改訂直後に古いラベルの箱が残る、品番の代替設定がMESだけ先に更新される、便の時刻表が変わる、夜勤の担当権限が不足する。新しい設定を公開する前に未処理要求との整合を検査し、旧版の要求を継続するか取消して作り直すかを決めます。操作ログには変更理由と承認を残し、事故時に当時の設定を再現できるようにします。
費用対効果は欠品率だけで判定しない
導入費用は、ソフトウェアのライセンスや開発だけではありません。ライン脇棚の改造、ラベル、スキャナー・タブレット、無線の改善、端末充電、データ移行、マスター整備、ERP・MES・倉庫接続、教育、FAT/SAT、夜勤支援、保守を分けて見積もります。既存の端末を使える場合でも、読み取り範囲、耐環境性、保守契約、予備機を確認します。価格や投資回収年数を一般値として断定せず、対象ラインの測定値と見積り範囲を並べて判断します。
効果測定の起点は、ライン停止のうち部品待ちが占める時間、緊急配送回数、口頭・電話での催促件数、誤品・誤棚の件数、ライン脇の在庫量、ピッキングと搬送の作業時間、受領差異の未解決時間です。導入前後で生産量や品目構成が変わる場合は、単純な総数比較を避け、対象品目または要求一件当たりの指標も併用します。端末操作が増えてライン作業者の負担が増すなら、物流側の時間削減だけを成果にしないでください。
指標を測るための時刻を、要求発生、受付、ピッキング開始・完了、搬送開始、棚前到着、受領完了に分けます。これにより「倉庫が遅い」のか「便への割当が遅い」のか「ライン受領が遅い」のかを分けられます。現場で隠れていた口頭依頼をシステムへ載せると、初期の要求件数が増えることがあります。それを悪化と見なさず、記録率と期限内完了率を併せて読みます。
RFPには画面一覧より一件の補給を追う条件を書く
提案依頼書には、対象ライン・棚・品目の範囲、現状の便と搬送経路、必要な言語、既存システム、通信条件、物理ラベル、トレーサビリティの粒度を添付します。機能要件は「補給指示画面あり」で終わらせず、代表的な一件の要求がどのキーで起き、誰に届き、どうピックされ、どの箱が届き、どの画面で受領を証明できるかまで書きます。標準機能、設定、個別開発、手作業を見積りで分けてもらいます。
ベンダーには、二箱での通常補給、min/max発火、指図変更による需要取消、複数箱の分納、誤品、品質保留、倉庫欠品、夜勤の代理承認、通信断後の再同期を同じ試験データで示してもらいます。処理速度だけでなく、各シナリオで担当者が次の行動を理解できるかを見ます。自動車部品と電子部品ではロットと版の扱いが異なるため、自社の実品番とラベル見本を使うことが大切です。
データ連携のRFPには、品目・棚・容器・ロット・指図のマスター項目、更新の順序、欠落時の扱い、確認応答、再送、重複防止、訂正、取消、監査、保存期間を書きます。クラウドかオンプレミスかだけを比較軸にしないでください。工場内で必要なレスポンスと停止時の継続方法が満たされるかを、現場のネットワーク条件と合わせて評価します。供給製品の将来の機能紹介ではなく、今回の構成で実現できる範囲を契約と受入条件に明記します。
FAT・SATは現物とデータの両方を検収する
FATではテスト環境で、正常系と失敗系の期待結果を事前に書きます。同じ空箱を二度スキャンして要求が二件にならないか。要求後に生産指図が取消されたら、未着の箱と既に出発した箱をどう扱うか。ピッキング後に品質保留が掛かったら配送を止められるか。通信成功の応答が消えた時に、同じ要求を再送しても二重に払い出さないか。各ケースで画面、イベントログ、在庫、作業者の指示を保存します。
SATでは対象ラインの実棚、ラベル、端末、夜勤、通常便、緊急便で試します。実物を別棚へ置こうとした時、棚スキャンで止まるか。満杯棚に届いた箱はどこで保留するか。段取り替えの途中で旧版の箱が来たら現場がどう拒否するか。電波が弱い場所から復旧した端末が未同期イベントをどう表示するか。実運用の許容時間は対象ラインの消費実績と停止影響から決め、外部事例の固定秒数を受入値にしません。
検収は「画面が動いた」だけでは終わりません。要求IDを一つ選び、発火の現場証拠、倉庫の現物スキャン、搬送の引渡し、ライン受領、ERP・MESへの反映を時系列で説明できるか確認します。差異が出た時に誰が訂正し、どの原記録が残るかも見ます。初期運用では毎日、未完了要求と現物を照合し、例外の分類を改善してから対象品目を広げます。
立上げの順序と責任分担
初期対象は、欠品や緊急配送が繰り返され、物理的な置き場が明確で、容器単位を揃えられる品目群から選びます。最初から全ラインを対象にすると、棚マスターと例外処理の調整が追いつきません。まず現物調査と基準値測定、次に棚・品目・容器マスターの整備、要求と受領の操作設計、接続と例外の実装、FAT、SAT、限定運用、改善、段階展開の順に進めます。各段階で業務責任者が出口を承認します。
生産部門は必要時刻と受領基準、物流部門はピッキング・搬送・便、倉庫部門は保管と現物在庫、品質部門はロット・保留・代替の条件、IT部門は接続・権限・バックアップ、計画部門は需要と指図変更を持ちます。担当表は「運用担当者」だけでは足りず、通常時の実行者、例外の意思決定者、システム設定の変更者、日次照合の責任者を別にします。夜勤と休日の代理者も記載してください。
運用開始後は、要求が増えた品目、毎回緊急便になる棚、欠品前に早すぎる要求を出す品目を定例で見直します。min/maxや容器量の変更は、在庫を減らすためだけでなく、補給遅延と誤品リスクのバランスを見て行います。改善履歴を残し、どの変更がどの指標に効いたかを追えるようにします。システムが現場の補給作業を説明できる状態を維持することが、導入後の重要な仕事です。
補給便と緊急配送の割当をどう設計するか
要求が正しく発生しても、すべてを最短経路で個別配送すれば物流の作業量が膨らみます。通常便の時刻、積載量、立ち寄り順、使用点までの歩行距離を先に測り、要求をどの便に載せるかの規則を決めます。優先度は担当者の声の大きさではなく、必要時刻までの残り、現在の棚残量、次便到着の見込み、代替品の有無に基づいて判断します。同じ部品が複数ラインで不足する場合は、倉庫在庫を誰が割り当てるかも必要です。システムが自動で割り当てても、供給不足時の最終判断は生産計画とライン責任者に残る場合があります。
便への割当後に要求数量が変わったら、出発前、出発後、棚前到着後で扱いを分けます。出発前ならピッキング数量を修正できても、既に積んだ箱を別のラインへ回すには現物ラベルと作業指示を同時に変えなければなりません。出発後の変更は、元の箱を配送して余剰を返品するか、途中で引き戻すかを担当者が選びます。状態だけを上書きすると運搬者の端末に古い届け先が残ります。経路変更の通知を受けたこと、箱を実際に載せ替えたこと、ライン側が新しい到着予定を見たことを確認します。
緊急配送は「通常便では必要時刻に間に合わない」などの条件で発行し、理由を記録します。ラインが頻繁に緊急扱いを選ぶなら、補給量や便の時刻、マスターのリードタイムが合っていない可能性を調べます。緊急便の件数を減らす目標だけを置くと、現場が口頭で運んで記録を残さない危険があります。通常便への適正な割当、緊急の正当性、期限内の受領、作業負担を組み合わせて評価します。
データ項目と画面に現場判断を支える情報を残す
要求一覧は単なる赤・黄・緑の表示にせず、品番、棚、必要時刻、残る箱、現在の作業状態、次の担当者を一画面で分かるようにします。倉庫担当者には供給元とロット、運搬者には容器と届け先、ライン担当者には到着予定と受領待ちを優先して示します。全員へ同じ情報を並べると、画面が混み、肝心の作業を見落とします。一方、確認に必要な情報を隠し過ぎると電話問い合わせが戻ります。現場で使う言語と品番表記を合わせ、略称と正式名称の対応をマスターで管理します。
監査と復旧のため、各状態変更には操作者、操作元端末、時刻、変更前後の値、理由、関連する容器IDと要求IDを残します。担当者の名前だけでは、共有端末の誤ログインや代理受領を説明できません。端末の識別、認証方法、代理操作の理由を組み合わせます。権限は、要求を見る、数量を変更する、代替品を承認する、受領差異を閉じる、在庫を訂正する、といった業務行為ごとに分けます。夜勤に必要な権限が無く朝まで案件が止まることも、全員が訂正できて証跡が曖昧になることも避けます。
データ保存期間は、現場のトラブル調査、顧客の追跡要求、ERPの締め、品質記録の要件から決めます。システムのイベント履歴とバーコードの原データ、画像、ERP伝票を同じ期間保存するとは限りません。要求IDから関連データを検索できること、保存期限前に未解決案件を隔離すること、バックアップから一件の履歴を復元できることを試します。単にデータベースのバックアップが成功した表示だけでは、必要な時に「どの箱を誰が受けたか」を答えられる保証にはなりません。
現場教育と切替時の二重運用を抑える
導入教育は画面の操作順だけでは不足します。なぜ空箱を所定位置へ戻すのか、なぜ受領前に棚と箱の両方を読むのか、誤品を見つけた時にどこへ置くのかを現物で練習します。通常作業ができても、ネットワーク断や品番違いを一度も経験していない担当者は、稼働後に口頭指示へ戻りがちです。倉庫、運搬、ライン、品質、計画の担当者が同じ試験要求を順に処理し、引継ぎの言葉が一致するか確認します。手順書はタイ語など現場の使用言語で用意し、画面上の用語と揃えます。
旧紙運用と新システムを並行させる期間には、どちらが正式な要求かを一つに決めます。紙カードと画面がそれぞれ独立して要求を発行すると、同じ棚へ二回配送されます。最初の限定運用では紙を監査用の写しとして残すのか、システムを補助表示として使うのかを明記します。切替時刻には未処理の紙要求、出発済みの箱、受領待ちの箱を一覧化し、重複を確認してから新しい要求を受け付けます。切戻しも同じ一覧を使い、システム側の自動再送が紙運用の箱を再要求しないようにします。
稼働直後は責任者が現場を巡回し、スキャン失敗やラベルの剥がれ、端末充電不足、棚番の不一致をその日のうちに直します。ただし暫定修正を個人の記憶に閉じず、マスター変更や手順改訂として記録します。現場の「使いにくい」という声は、単に教育不足とみなさず、スキャン順序、画面の項目、容器の置き方が実作業に合っているかの入力として扱います。改善を重ねても、要求から受領までの証拠が途切れないことを確認します。
よくある質問
ライン脇の部品補給指示と電子かんばんは同じですか?
重なる部分はありますが、同義ではありません。電子かんばんは消費・引取り・生産の指示を電子的に伝える広い仕組みです。ライン脇補給指示では、特定の棚で生じた要求から倉庫ピッキング、構内搬送、ライン受領までの現物と記録を閉じることを重視します。紙のかんばんを使い続けても、補給便と受領だけをシステム化する選択はあります。
二箱方式とmin/maxのどちらを採用すべきですか?
対象品目の消費の安定性、容器化のしやすさ、価格、保管条件、補給リードタイムで判断します。二箱方式は空箱が分かりやすい信号になりますが、容器量が過大なら在庫と棚面積が増えます。min/maxは残量をきめ細かく扱えますが、残量入力や検知の信頼性を確保する必要があります。代表品目で両方式の運用負担と欠品リスクを比べてください。
欠品防止のために安全在庫を大きくすればシステムは不要ですか?
在庫を増やせば一時的な揺れに耐えられる場合はありますが、誤品、棚違い、要求の行方不明、品質保留、版違いは解決しません。先に不足の原因を測り、在庫量で吸収すべき変動と、補給の連絡・実行を改善すべき問題を分けます。必要在庫は対象ラインの測定値から決めます。
MESやERPとの連携は最初から必須ですか?
必須範囲は、誰が品目・指図・棚・ロットの正本を持つかで変わります。小さな試行では、マスターを限定して要求・ピッキング・受領の流れを検証できます。ただし本番で在庫評価や材料消費に影響するなら、二重入力を残さない接続または照合手順が必要です。先に取引単位の責任分担を決め、接続の順序を選びます。
導入費用と効果はどう見積もりますか?
対象ライン・品目・棚数、端末と無線、既存システムの接続権限、ラベル、夜勤運用、保守の範囲を揃えて見積もります。効果は部品待ち停止、緊急搬送、誤品、棚在庫、現場の操作時間を導入前後で測ります。一般的な削減率や回収年数は、現場条件が異なるため約束できません。
まとめ:要求を出す仕組みではなく、届いたことまで確かめる
ライン脇部品補給指示システムの価値は、空箱や残量の信号を画面に出すことだけではありません。使う場所、必要時刻、品番・版・数量を明確にし、倉庫で正しい現物を選び、搬送中の所在を追い、ライン脇の棚で受領を確認し、例外から復旧できることにあります。min/max、二箱、指図連動は品目ごとに選び、ERP・MESとの確定点は取引単位で定義します。導入前の現物調査とFAT・SATの失敗ケースが、稼働後の欠品防止を支えます。
タイ工場でライン脇棚と補給便の現状整理から始めたい場合は、対象品目を絞った検討段階でもTOMAS TECHにご相談ください。要求から受領までの責任とデータのつながりを一緒に確認できます。


