


製造業で「設備点検写真のAI照合」を導入するなら、写真を集めるだけでなく、どの設備の、どの点検項目を、いつ、どの状態で撮ったかまで記録する必要があります。AIの役割は、撮り忘れ、対象違い、画質不足、前回との違いを点検者と承認者が見落としにくくすることです。設備の安全確認や修理完了の最終判断を画像だけに委ねる設計は避けます。本稿はタイを含む製造拠点を想定し、撮影ルールからCMMS連携、調達仕様、FAT/SATまでを整理します。
設備点検写真のAI照合とは何を確認する仕組みか
ここでいう点検写真は、製品の良否を判定するライン上の外観検査画像とは異なります。対象はポンプのシール周辺、制御盤の扉、配管接続部、フィルタ差圧計、コンベヤのガードなど、設備の状態を記録する画像です。点検票の「異常なし」に写真を添えるだけでは、翌月の別担当者が同じ部位を比較できないことがあります。撮影距離が違う、機器番号が分からない、暗くて見えない、作業前後のどちらかが不明、という問題が残るからです。
AI照合を導入する目的は、画像を一枚ずつ無条件に「正常」「異常」と断定することではありません。第一に、指定した設備と撮影箇所に写真がそろっているかを確認する。第二に、ブレ、逆光、遮蔽、画角のずれなど比較不能な写真を撮り直しに回す。第三に、基準写真や前回写真との差分を表示し、担当者が変化を調べる。第四に、点検結果と作業指示に証跡を結び付ける。この四つを段階的に実装すると、現場が判断できる余地を保ちながら点検の再現性を高められます。
例えば「ポンプP-204の軸封から漏れがない」と記録する場合、写真だけで微小な漏れの有無を確定できるとは限りません。温度、振動、運転状態、清掃直後かどうかなども必要です。画像はあくまで観察の証拠です。漏れの疑いを示す変化があれば、作業員が現物を確認し、必要に応じて停止・隔離・補修の手順へ進みます。AIの出力はその入口を見つけやすくするものとして扱います。
「撮影した」より「再確認できる」を合格基準にする
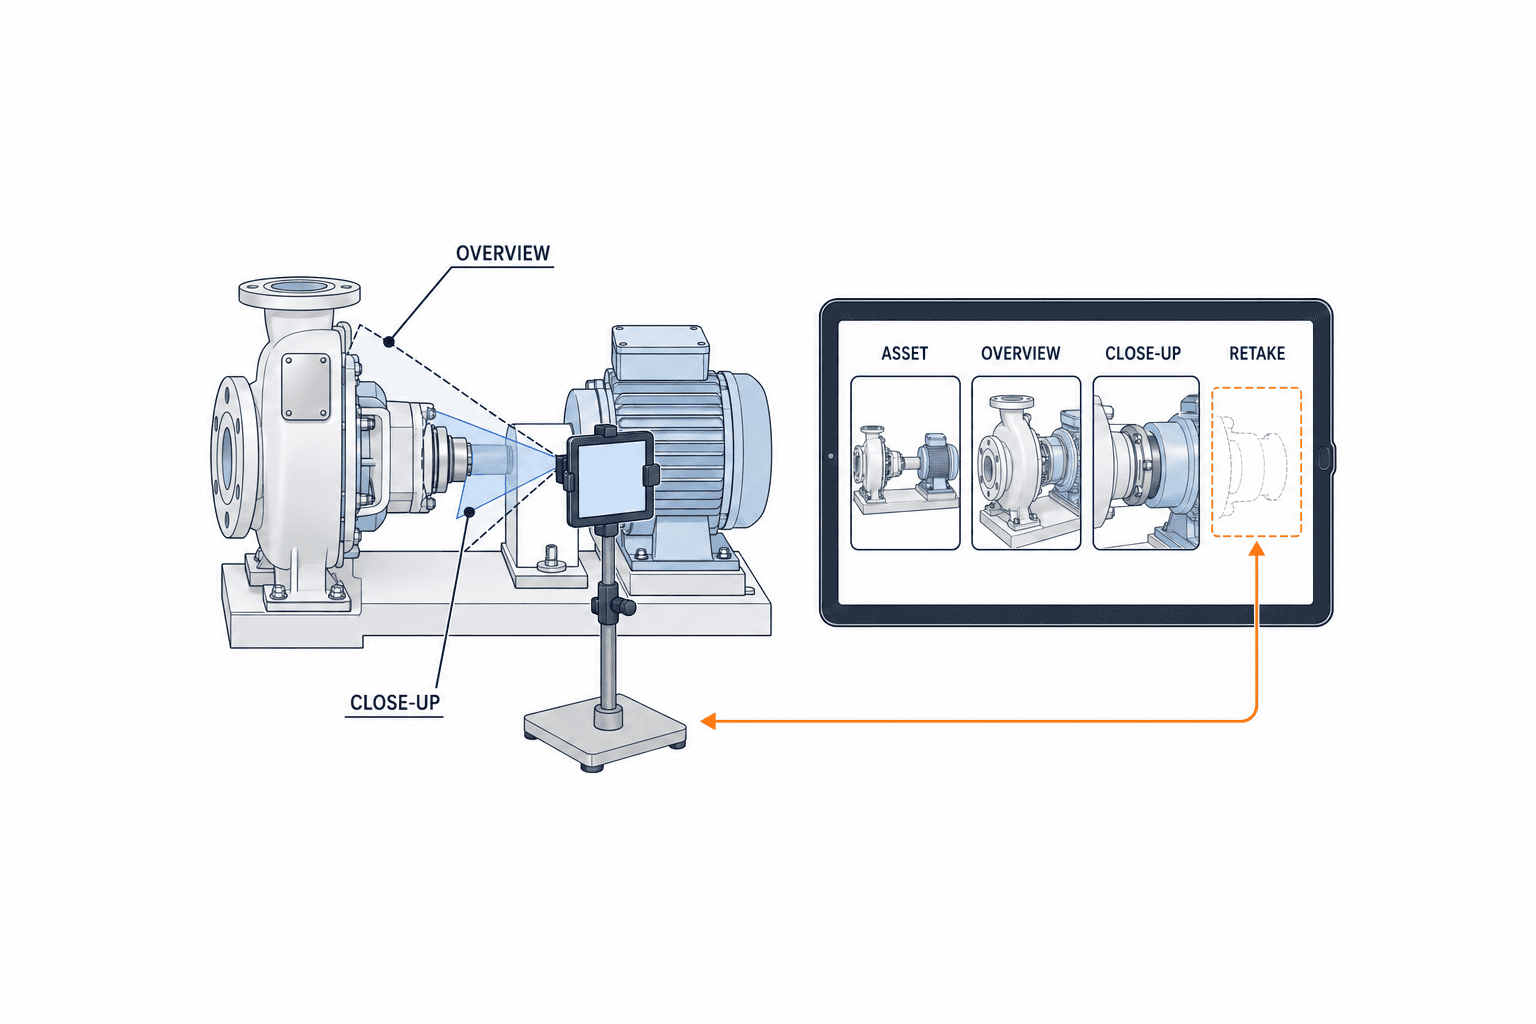
システム導入前に、写真証跡の合格条件を点検項目ごとに決めます。全景写真は設備番号と周辺配置が識別できるか、接写写真は対象部位と状態が読めるか、作業後写真は復旧状態と取り付け状態を示せるか、というように目的を分けます。一枚で全条件を満たす必要はありません。全景と接写の二枚を要求する方が現実的な箇所もあります。
撮影位置は「正面から」だけでは再現できません。床の立ち位置、端末の高さ、対象との距離、縦横、照明、対象部位が画面に占める割合を作業標準に書きます。固定カメラを設置できる箇所と、携帯端末で巡回する箇所も区別します。設備に巻き込まれる危険がある場所で、写真のためにガードを外したり通電部分へ近づいたりする運用は認めません。安全手順を先に置き、撮影可能な範囲で証跡を設計します。
合格条件は「鮮明度スコアが一定以上」の一つだけにしないことが重要です。ピントは合っていても別設備を撮った写真や、機器は正しくても点検箇所が画面外の写真は証跡になりません。設備ID一致、対象部位の存在、時刻・作業指示との一致、比較可能な画角、遮蔽の程度を別々に確認し、それぞれの失敗理由を作業者へ返します。撮り直しの理由が具体的なら、現場は次の一枚で修正できます。
as-found と as-left を同じ設備の履歴として結ぶ
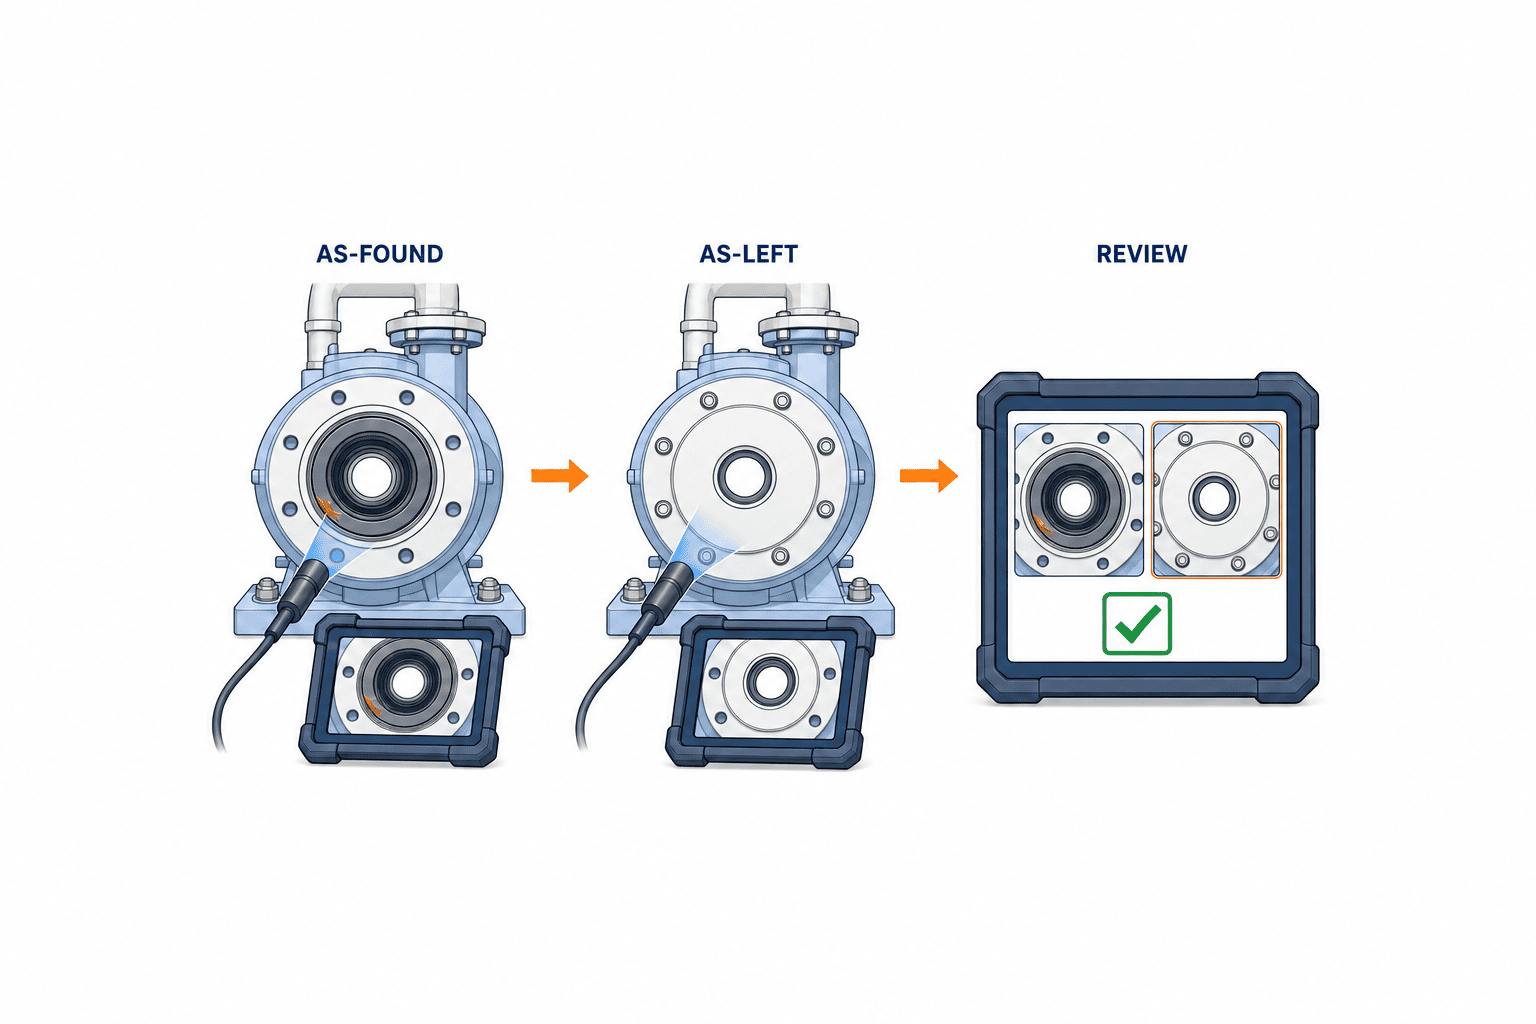
保全作業では、作業前の状態を表す as-found と、作業後の状態を表す as-left を分けて記録します。両者を単に時系列で並べるだけでは、同じ設備・同じ部位・同じ作業指示に対応するか分かりません。推奨する最小キーは、設備ID、点検項目ID、作業指示ID、撮影段階、撮影時刻、撮影者、ファイルIDです。現場で機器タグが交換される可能性もあるため、表示名だけでなく変更履歴を持つ内部IDを使います。
作業前は異常箇所だけでなく、作業対象の全景も保存します。作業後は「部品を交換した」という入力の代わりに、交換箇所が見える写真、取り付け方向や固定状態が確認できる写真を必要な範囲で撮ります。ただし、写真で確かめられない締付トルクや絶縁抵抗を画像認識で代用してはいけません。測定器の数値、校正情報、担当者の記録を別の項目として保持し、写真はそれらにリンクします。
as-found と as-left の比較では、照明や撮影角度が変わるため単純な画素差分が赤く表示されても実際の不具合とは限りません。まず設備と部位の一致を確かめ、必要なら位置合わせを行い、変化領域を候補として示します。油染みが清掃で消えた、ホースの取り回しが変わった、保護カバーの閉鎖状態が変わった、といった意味づけは人が確認します。変化を見落とさずに済むことと、変化の安全性を承認することは別の仕事です。
設備ID・時刻・運転条件を写真から切り離さない
写真のEXIF時刻だけを正本にすると、端末時計のずれ、オフライン保存、再アップロードで順番を誤るおそれがあります。端末で取得した撮影時刻とサーバー受信時刻を両方残し、端末の時刻同期状態も記録します。オフラインで撮った写真は、接続回復後のアップロード時刻を撮影時刻として上書きしません。再送を見分けるファイルIDやハッシュ値を使い、同じ写真を二重登録しない設計が必要です。
設備IDはQRコード、バーコード、NFC、端末上の作業指示などから取得できます。ただしコードの読み取りだけで正しい部位を撮った証明にはなりません。機器タグの写真、周辺の配置、点検箇所の位置を照合し、異なる設備を疑う場合は撮影者に確認します。屋外設備や類似した同型機が並ぶラインでは、位置情報だけに頼らず、設備番号と作業指示の組み合わせを使います。
運転中・停止中、清掃前・清掃後、ガード開・閉、負荷の有無は画像の意味を変えます。例えば停止時の配管接続部の写真で運転時の漏れを否定することはできません。点検手順で必要な状態を定義し、撮影時に状態を選択または設備信号から取得します。信号が使えない場合は「未確認」を許し、推測値を記録しないことが大切です。後から監査する人が、写真の限界を読み取れるようにします。
点検写真のAI確認は四つの判定を分けて設計する
第一は完全性です。作業指示に必要な全景、接写、作業後写真がそろったかを確認します。必須枚数を機械的に数えるだけでは、同じ写真を三回送った場合に通過してしまいます。画像の重複候補、撮影段階、対象部位を組み合わせて確認します。必須写真がないときは作業終了を禁止するか、理由付きの例外承認を求めるかを設備の重要度で決めます。
第二は画像品質です。ぼけ、露出、反射、遮蔽、解像度を点検箇所別に評価します。ガラス越しの計器や暗い盤内など、全設備に共通の閾値は成立しにくいため、設備群ごとに許容範囲を測ります。撮り直しを要求する場合は「左側のタグが読めません」「シール下部が画角から外れています」といった理由を示します。自動判定が自信を持てないときは、人の確認待ちに送ります。
第三は対象一致です。点検票に指定された設備・部位と写真の内容が整合するかを確認します。形が似た同型機は画像だけで判別できない場合があります。このときAIの高い類似度を本人確認のように扱わず、読み取った設備タグと作業指示のIDを突合し、不一致を止める方が堅実です。設備タグが汚れて読めない場合は、撮影者の手入力と承認者の確認を残します。
第四は状態変化です。基準画像や前回画像と比較し、漏れ跡、変色、損傷、固定部の欠落、異物、未復旧のカバーなどの候補を抽出します。候補が出なかったことは「異常がない」の証明ではありません。撮影条件やモデルの対象外にある故障モードは見逃し得ます。比較画面には元画像、基準画像、変更候補、撮影条件、モデル版数を一緒に表示し、人が結論を記録します。
AIが「異常なし」と言った写真をどう扱うか
点検写真の異常検知では、見逃しと誤検知を同じ重さで扱えません。漏れやガード未復旧の見逃しが安全や停止につながる設備なら、AIの陰性だけで作業を閉じない設計が必要です。一方、軽微な外装の変化まで毎回止めると、警報に対応しきれなくなります。設備の重要度、故障モード、点検目的ごとに、AIは「候補表示」「再撮影要求」「承認者へ回す」「作業終了を止める」のどこまで行うかを決めます。
評価では全体の正解率一つでは足りません。対象違いの検出率、必須写真の欠落検出率、撮り直し率、レビュー時間、重大な変化の見逃し率、不要なエスカレーション率を分けます。評価用写真には、昼夜、照明、端末機種、汚れ、清掃後、同型機、オフライン再送など実際の条件を含めます。正常画像だけ大量に集めて高い正解率を示しても、現場で問題となる少数の異常を評価したことにはなりません。
AIモデルの更新時には、過去に人が承認した写真を無条件に再解釈しないことも重要です。モデル版数、判定時刻、判定結果、承認者の最終判断を履歴として固定し、新版は検証用セットで性能を確かめてから適用します。NISTのAIリスク管理フレームワークも、導入状況に近い条件での試験、人の監督、運用中の監視を重視しています。これは当社の個別製品の認証を意味するものではなく、導入設計の参考指針です。
人の承認フローを先に描く
一つの具体例で考えます。夜勤の巡回で作業者がポンプP-204の下部に薄い油跡を見つけたとします。端末は作業指示を開き、設備タグの読み取り、全景、軸封の接写、床面の写真を順に求めます。AIは全景と接写の対応を確認し、接写の下端が切れているため撮り直しを提案します。作業者は同じ場所を再撮影し、「停止時、清掃前、油跡あり」と観察を書きます。ここまででAIが行ったのは証跡の質と変化候補の確認であり、漏れ原因の特定ではありません。
保全担当者は前回写真と運転条件を比較し、現場で漏れ量と周辺温度を確認します。必要なら安全手順に従って設備を停止し、シール交換の作業指示を発行します。交換前の as-found 写真と、交換後の as-left 写真を同じ案件で表示し、交換部品番号と測定値を添えます。承認者は写真だけで復旧を認めるのではなく、試運転結果と必要な測定値を含めて閉鎖します。このように役割を分けると、AI警告が原因分析や安全承認の代わりに見える誤解を防げます。
現場の点検者は写真を撮り、AIが示した品質不足や対象不一致を確認します。異常候補があれば、現物の再確認と必要な測定を行い、コメントを残します。保全担当者は作業指示と写真を比較し、追加作業、再点検、保留を判断します。重要設備では品質・安全・設備の責任者が承認条件を共有します。誰が「撮り直しを要求できるか」「例外を認められるか」「作業指示を閉じられるか」を権限表に書いておきます。
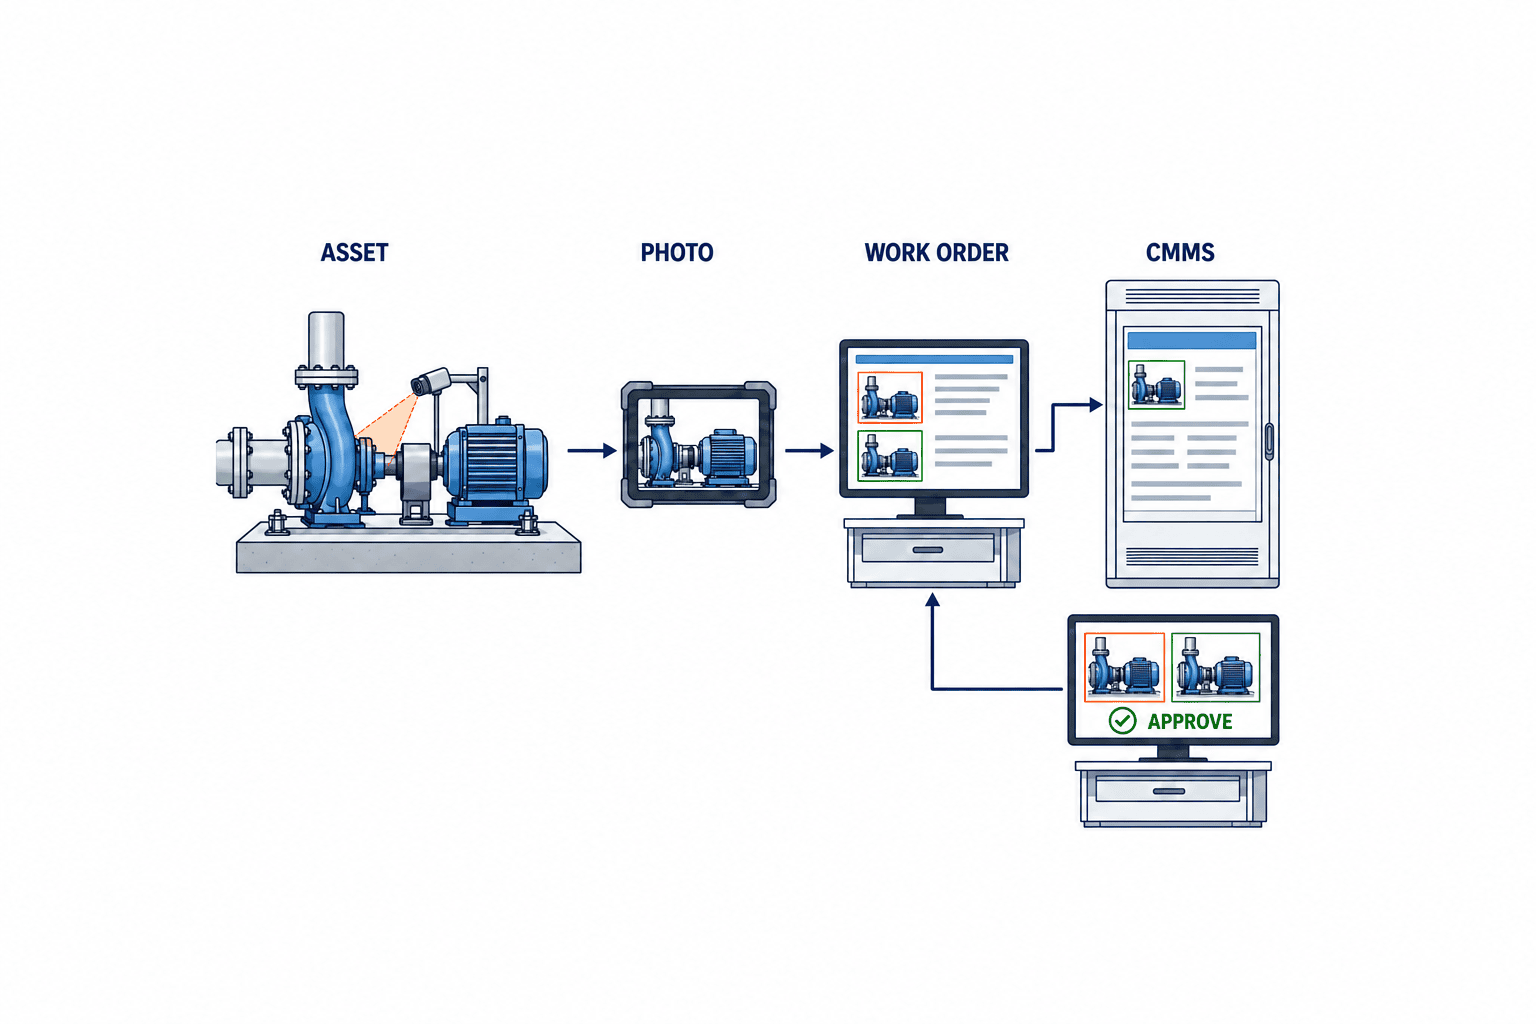
承認画面には、写真だけでなく設備ID、点検項目、作業指示、撮影段階、作業者の観察、測定値、AI候補、過去履歴を同じ文脈で表示します。承認者が別システムを何度も開かなければならない設計では、結局画像を見ずに承認する誘惑が生まれます。画面は一件ごとの根拠を追えるようにしながら、写真が多い設備では重要箇所へ素早く移動できるようにします。
例外処理を消さないことも大切です。雨天で撮影不能、設備が稼働中で近づけない、端末が故障、タグが読めない、といった現実の条件があります。現場で撮れなかった理由、代替確認方法、期限、承認者を記録し、後で未完了案件として追えるようにします。空欄を埋めるために別日の写真を使う運用を許すと、証跡の信頼性は失われます。
CMMSに写真を置くか、参照を渡すか
写真ファイルには変更耐性も必要です。アップロード後に画像を加工する場合は、原本と加工後を別ファイルとして保持し、どの処理でどの領域を強調したかを記録します。AIが赤枠を描いた画像だけを残すと、後で枠の外側にある重要な変化を確認できません。写真を圧縮する場合も、判定用画像と閲覧用サムネイルの区別をつけます。画像原本、判定結果、承認履歴をそれぞれ追跡できる形にしておくと、モデル変更や監査時に判断を再現できます。
データ連携の契約には、設備IDの改番、作業指示の取消、写真の差し替え、再送という通常の例外を含めます。例えば端末がオフラインの間に作業指示が取り消された場合、後から同期した写真を有効な完了証跡として自動採用してはいけません。同期時には作業指示の版数を確認し、衝突があれば承認待ちに回します。多工場で同じ設備番号が使われる場合は、工場IDと設備IDを複合キーにします。画像を検索できることより、誤った設備履歴へ画像が混入しないことを優先します。
CMMS(設備保全管理システム)との接続では、作業指示、設備台帳、点検項目、写真証跡の主キーを先に整理します。写真ファイルをCMMSの添付として保存する方式は閲覧が分かりやすい一方、容量、権限、保管期間、API制限を確認する必要があります。専用の安全な保管領域に原本を置き、CMMSには参照IDと要約を渡す方式は拡張しやすいものの、リンク切れやアクセス権のずれを監視しなければなりません。自社の監査要件と既存製品の機能に合わせて決めます。
Microsoft Dynamics 365 Field Service の公開資料では、点検フォームが作業指示や顧客資産と結び付けられ、画像や添付ファイルを扱えること、モバイルでオフライン入力して後で同期できることが説明されています。作業指示画面には写真などのメディアを参照する場所もあります。これは製品が提供する一般的な機能の例です。本稿の「設備IDと as-found/as-left を一意に結び、AIが撮影品質や変化を判定する」一連の運用は、これらの資料だけで標準機能として保証されるわけではありません。導入時には製品設定、追加開発、API、権限を個別に確認します。
SAP Asset Manager の公開資料にも設備・作業に関連する添付の扱いがあり、IBMの資料は、Maximo Civil Infrastructure の Defects アプリで Maximo Visual Inspection を使う写真分析を説明しています。一般的な Maximo Mobile の標準機能全体を示す資料ではありません。製品名を並べるだけで相互運用性を推定してはいけません。候補製品ごとに、画像原本の取り出し、メタデータ、設備IDの対応、承認履歴、オフライン同期、利用者の権限をデモ環境で確認します。ISO 14224 は石油・ガス等の設備信頼性・保全データ交換を対象とする規格で、設備・故障・保全データの分類と品質管理を示しています。一般の製造工場へそのまま適用義務があるという意味ではなく、データ項目を整理する際の参考になります。
小さく始めるPoCの設計
基準画像の更新ルールもPoCで試します。新しい部品へ交換した後、旧部品の写真をいつまで比較基準として残すかを決めないと、正常な更新が毎回異常候補になります。基準画像の変更には変更理由、対象設備、適用日、承認者を付けます。過去の点検を新しい基準に合わせて書き換えることはせず、撮影時に有効だった基準版を保持します。設備改造や塗装変更のような計画変更と、予期しない劣化を区別できる履歴が必要です。
PoCの責任分担を曖昧にしないため、保全、情報システム、品質・安全、現場監督、ベンダーの担当を表にします。保全は対象故障モードと判断基準、現場監督は撮影作業、情報システムは設備マスタと権限、品質・安全は例外承認、ベンダーはモデルの評価条件と障害対応を受け持ちます。モデルを外部クラウドで実行する場合は、どの画像がどこへ送られるか、学習への二次利用があるか、削除要求にどう対応するかまで確認します。ネットワークが切れた日の点検を止めない代替手順も同時に決めます。
最初の対象は、写真で状態変化を比較しやすく、作業指示と設備IDが既に整理されている設備群にします。似たポンプ十台、頻繁に交換するフィルタ、漏れ跡が視認できる配管接続部などが候補です。安全上の重大判断を画像に任せる前提ではなく、撮影漏れと比較不能な写真の減少を最初の成果に置きます。PoCの範囲を一工場、一設備群、数項目に絞り、作業者と承認者の両方が試せる期間を確保します。
開始前に、現行の点検票、設備台帳、作業指示、過去写真を突合します。既存写真の設備IDが曖昧なら、機械学習より先に台帳とタグの整備が必要です。撮影ルールを決め、基準画像を選び、正常でも撮り直しが必要な例と本当に確認すべき異常例を集めます。異常写真が少ないときは、その不足を明記したうえで、まず品質・欠落・対象一致の判定を評価します。実在しない漏れ写真を生成して現場の検出性能を立証したことにはしません。
PoCでは、従来方式と同じ点検を並行して行い、写真の再撮影率、承認までの時間、設備違いの発見、未添付の件数を比較します。AI警告が多すぎる場合は、モデル閾値だけを調整せず、撮影場所や照明、点検項目そのものを見直します。作業者の負担が増えて点検の継続率が下がるなら、画面操作と撮影枚数を再設計します。数値目標は過去の実績と設備リスクに基づき、導入前に合意しておきます。
RFPで確認する機能と責任の境界
RFP(提案依頼書)には「写真をAIで確認」とだけ書かず、入力、判定、例外、記録、連携、試験を分けます。入力は対応端末、オフライン撮影、原本保存、設備ID取得、写真の撮影段階、必須メタデータです。判定は品質不足、欠落、対象不一致、前後差分のうち何を対象にするかを指定します。モデルが未対応の設備や撮影条件も明示し、スコープ外を隠さない契約にします。
出力は単なる赤・緑の色分けでは不十分です。警告理由、元画像、比較画像、判定日時、モデル版数、担当者の処置を取り出せることを求めます。権限は作業者、レビュー担当、承認者、管理者を分け、訂正と削除の履歴を残します。保管場所、暗号化、アクセスログ、バックアップ、保持期間、工場間のデータ境界も確認します。写真に人物、製品図面、顧客情報が写り込む可能性があるため、撮影禁止領域とマスキングの運用を明確にします。
連携は作業指示と設備台帳の読込、点検結果・写真参照の書込、再送、エラー処理を個別に定義します。APIが停止したとき、端末は撮影を続けられるか。復旧後に同じ記録を二度登録しないか。設備が統合・改番されたとき、旧IDの写真を追えるか。これらはデモで見えにくい部分ですが、運用開始後の手戻りを決めます。ベンダーには画面だけでなくデータ項目表と失敗時の流れを提出してもらいます。
FATとSATで「写真がつながる」ことを検証する
FAT(工場受入試験)では、事前に決めた試験画像と模擬設備台帳を使い、正常写真、別設備、欠落、暗所、反射、ぼけ、重複、作業前後の逆転、オフライン再送を試します。各ケースで何が表示され、誰に通知され、どの記録が残るかまで確認します。単にAIモデルのスコアを見せるだけでは、業務システムとしての合否を判断できません。少数の異常画像しかない場合は、評価範囲を明記し、重大故障の自動判定能力を広く主張しないようにします。
SAT(現地受入試験)では、実際の工場の照明、通信、設備配置、作業手順で同じ流れを確認します。タイ工場なら、作業者が使う言語の警告文と、承認者が確認する画面の用語をそろえることも必要です。端末の手袋操作、夜勤の照明、電波の弱い場所、洗浄後の反射、同型設備の並びを含めます。現地の撮影制約によってFATより撮り直しが増えるなら、モデルだけでなく標準作業の見直しを受入条件に入れます。
合否は「AI精度○%」という単独の数字ではなく、業務の成否で定義します。必須写真が欠けた作業指示を閉じられないか、例外承認が追跡できるか、as-found と as-left が同じ案件で表示されるか、CMMSの設備履歴から原本へ到達できるか、誤った設備の写真を警告するかを確認します。判定性能の閾値は対象故障モードと試験母数を添えて合意します。試験に使った画像と結果を保存し、将来のモデル更新時にも比較できるようにします。
費用を見るときは撮影・レビュー・保存まで含める
見積もりではAIのライセンス料だけでなく、撮影端末、照明や固定具、設備タグ整備、写真保存容量、ネットワーク、CMMS連携、初期データ整備、教育、定期評価を含めます。現場の撮影時間と承認者のレビュー時間も費用です。撮影枚数を増やしすぎれば証跡は増えても点検の実施率が下がります。どの点検項目に写真が必要かをリスクに応じて決める方が、全項目一律より合理的です。
効果を見積もるときは、撮り直し減少、点検漏れの早期発見、作業指示を探す時間の短縮、承認根拠の追跡時間を個別に測ります。故障停止の減少や安全性の改善は重要ですが、短いPoCだけでAIの寄与として断定しにくい指標です。ベースライン、測定期間、対象設備、変更した作業手順を残し、写真証跡の改善と設備成果を分けて報告します。数値の出所を示せない「○%削減」を導入判断に使わないことが大切です。
導入後の運用を止めないための管理項目
稼働後は、写真がたまるほどモデルが自動的に正しくなるわけではありません。撮影ルールを守れているか、撮り直しが特定の設備や時間帯に集中していないか、承認者が警告をどう扱ったかを定期的に見る必要があります。例えば夜勤だけ「暗い」という警告が多いなら、AIを再学習する前に照明と立ち位置を点検します。清掃後だけ誤検知が増えるなら、基準写真の撮影条件と点検項目の説明を見直します。現場の改善につながる原因分類を残さず、警告件数だけを集計しても効果は判断できません。
また、設備改造、部品の型式変更、カメラ交換、端末OS更新、撮影アプリ変更は、写真の見え方やメタデータを変えます。変更が予定された時点で、対象設備の基準画像と試験ケースを更新する担当を決めます。変更後は少数の代表写真で品質、対象一致、前後比較が従来どおり動くかを確認し、必要ならモデルを戻せるようにします。ソフトウエア更新を設備変更と別々に管理すると、いつから誤判定が増えたのか追えなくなることがあります。変更履歴を一つの台帳で照合できるようにします。
定期レビューでは、AI警告を人が覆した理由も見ます。承認者が毎回同じ警告を無視しているなら、警告の条件が現場に合っていない可能性があります。一方、見逃しが現物確認で見つかったなら、対象故障モード、撮影位置、試験データを再評価します。どちらも担当者を責める材料ではなく、手順とシステムを改善する入力です。緊急停止に関わる設備では、モデルの改善待ちの間に人の追加確認を入れるなど、暫定対策を文書化します。
保存期間を決める際は、写真原本だけでなく、その時点の設備マスタ、作業指示、判定モデル版数、承認記録が一緒に読めるかを確認します。画像ファイルだけ十年残しても、どの設備の何を示すか分からなくなれば監査には使えません。逆に、全画像を無期限に残すと容量とアクセス管理の負担が増えます。顧客要求、社内の保全規程、法令上の保存義務を確認して設備群ごとに期間を定め、削除時には参照切れを検出します。これはAI導入後の保守契約にも含めておくべき項目です。
よくある質問
点検写真の異常検知だけで設備の安全確認を終えられますか
終えられません。画像は撮影範囲と条件に制限されます。通電状態、内部劣化、トルク、絶縁、振動など、写真に写らない確認項目は従来の測定や安全手順が必要です。AIは撮影不足や変化候補の確認を助け、最終判断は権限を持つ担当者が記録します。
設備点検の証跡AIには既存写真をそのまま使えますか
使える写真と使えない写真を先に仕分けます。設備ID、撮影箇所、時刻、作業前後が分からない画像を基準写真として扱うと、誤った比較を招きます。過去画像は参考資料として保持し、新しい撮影標準とメタデータを定めてから評価用の写真を集めます。
点検写真とCMMSはどこまで連携すべきですか
最低限、設備台帳、点検項目、作業指示、撮影段階、写真原本の参照が一件の履歴としてつながることが必要です。作業終了や承認をCMMSに戻す範囲は、既存の権限と監査要件によって決めます。最初から全設備へ拡大せず、一設備群で再送と例外処理まで確認します。
タイ工場で導入する際の注意点は何ですか
現場の言語、夜勤の照明、オフライン運用、同型設備の多さ、拠点間の承認権限を実際の点検で確かめます。日本語の管理票をそのまま端末へ移すだけでは、撮影理由や警告の意味が伝わりません。作業者向けの短いタイ語表示と、承認者が読める履歴を合わせて設計します。
まとめ:設備点検写真のAI照合は「判断できる証跡」を作る投資
設備点検写真のAI照合を成功させる鍵は、モデルの性能値だけではありません。設備IDと撮影条件をそろえ、as-found と as-left を作業指示に結び、品質不足と対象違いを早い段階で返し、変化候補を人が確認できる画面にすることです。CMMSとの接続、権限、例外、受入試験まで一つの業務として設計すれば、写真は後から説明できる保全記録になります。最初は点検箇所を絞り、撮り直しとレビューの実績から対象を広げてください。
TOMAS TECHでは、タイの製造拠点での設備台帳・点検票・作業指示の整理から、写真証跡とAI確認をどこに組み込むかまで相談できます。RFPを出す前の撮影項目の整理や小規模PoCの設計段階でも、お問い合わせからご連絡ください。
関連記事
参考資料
- Microsoft: Inspections overview — 作業指示、設備、画像・添付、オフライン同期に関する製品資料。
- Microsoft: Work order experience — 作業指示に紐づく設備と写真などの参照情報。
- SAP: SAP Asset Manager attachments — 資産管理モバイルでの添付機能に関する製品資料。
- IBM: Defects in Maximo Mobile — モバイル写真分析に関する製品資料。
- NIST: AI RMF Core — 人の監督、評価、運用中の監視に関する指針。
- ISO: ISO 14224:2016 — 石油・ガス等の設備信頼性・保全データの分類と品質管理。


