


顧客から改訂Bの図面を受け取ったのに、現場の作業指示書は改訂Aのままだった。寸法の変更点は設計者が認識していても、検査票、治具、加工条件、購買先への支給図面まで更新されているとは限らない。製造業の図面改訂差分AI照合導入で解きたいのは、この「差分の発見」から「影響先の承認・切替」までの断絶である。この記事では、タイの製造拠点で発注側がRFPを書き、PoC、FAT、SATを通じて仕組みを確かめるための要件を整理する。
図面改訂差分検出AIの対象は、公開済み改訂AからBへの変更
まず対象を固定する。比較するのは、同一図番・同一製品の既に現場へリリースされた改訂Aと、次に適用する候補である改訂Bだ。版の真正性、顧客承認状態、適用開始日、対象工場・ラインを確定してから比較する。タイトル欄だけが同じ別製品や、設計途中の草稿を混ぜると、精巧な画像比較でも意味のある答えにはならない。
この用途は二つの既存テーマと異なる。発行前の図面に寸法漏れ、表記矛盾、設計規則違反がないかを見る「検図AI」は一つの候補版の品質確認だ。「図面検索AI」は目的の図面を見つける仕事であり、過去図面の所在と属性を整える手順で扱っている。本稿は、正本として特定されたAとBを比較し、変更がどの製造情報と在庫に波及するかを決める仕事に絞る。画像の差分が見えた時点では、まだ現場への適用を許可していない。
AutodeskのDWG Compareは、版間の差分を色や改訂雲で示せる。これは差分を見つける機能の例であり、部品表、工程、作業指示への影響を自動承認することを意味しない。PTCの変更管理文書も、変更計画、在庫の扱い、承認後の実装、製造へのリリースを別段階としている。購入側は「差分検出率」の一点だけでなく、後段の業務が閉じるかを見る必要がある。
入力の正本をどう決めるか
RFPには次の識別キーを明記する。顧客、製品、図番、改訂、文書種別、発行日、承認者、適用開始条件、PLM/PDMの文書ID、ファイルのハッシュ値である。PDF、スキャン、DWGのどれを正本とするかも図面族ごとに決める。顧客支給PDFと社内変換PDFが併存するなら、変換物は比較用の派生ファイルと明記し、元の支給ファイルを追跡できるようにする。
「最新版」というファイル名は管理キーにならない。改訂Bが届いた直後でも、発効日まではAを製造し続ける製番があり得る。反対に、特定ロット以降はBだけを使う契約もある。そのため最新版と有効版を分け、品目、工場、注文、シリアル、ロット、時点を入力して適用版を判定できるようにする。例外承認がある場合は、承認番号、対象数量、期限を紐付ける。ここを曖昧にしたままAI画面だけ整えても、旧版誤使用は防げない。
差分は「画素」から「製造特性」へ翻訳する
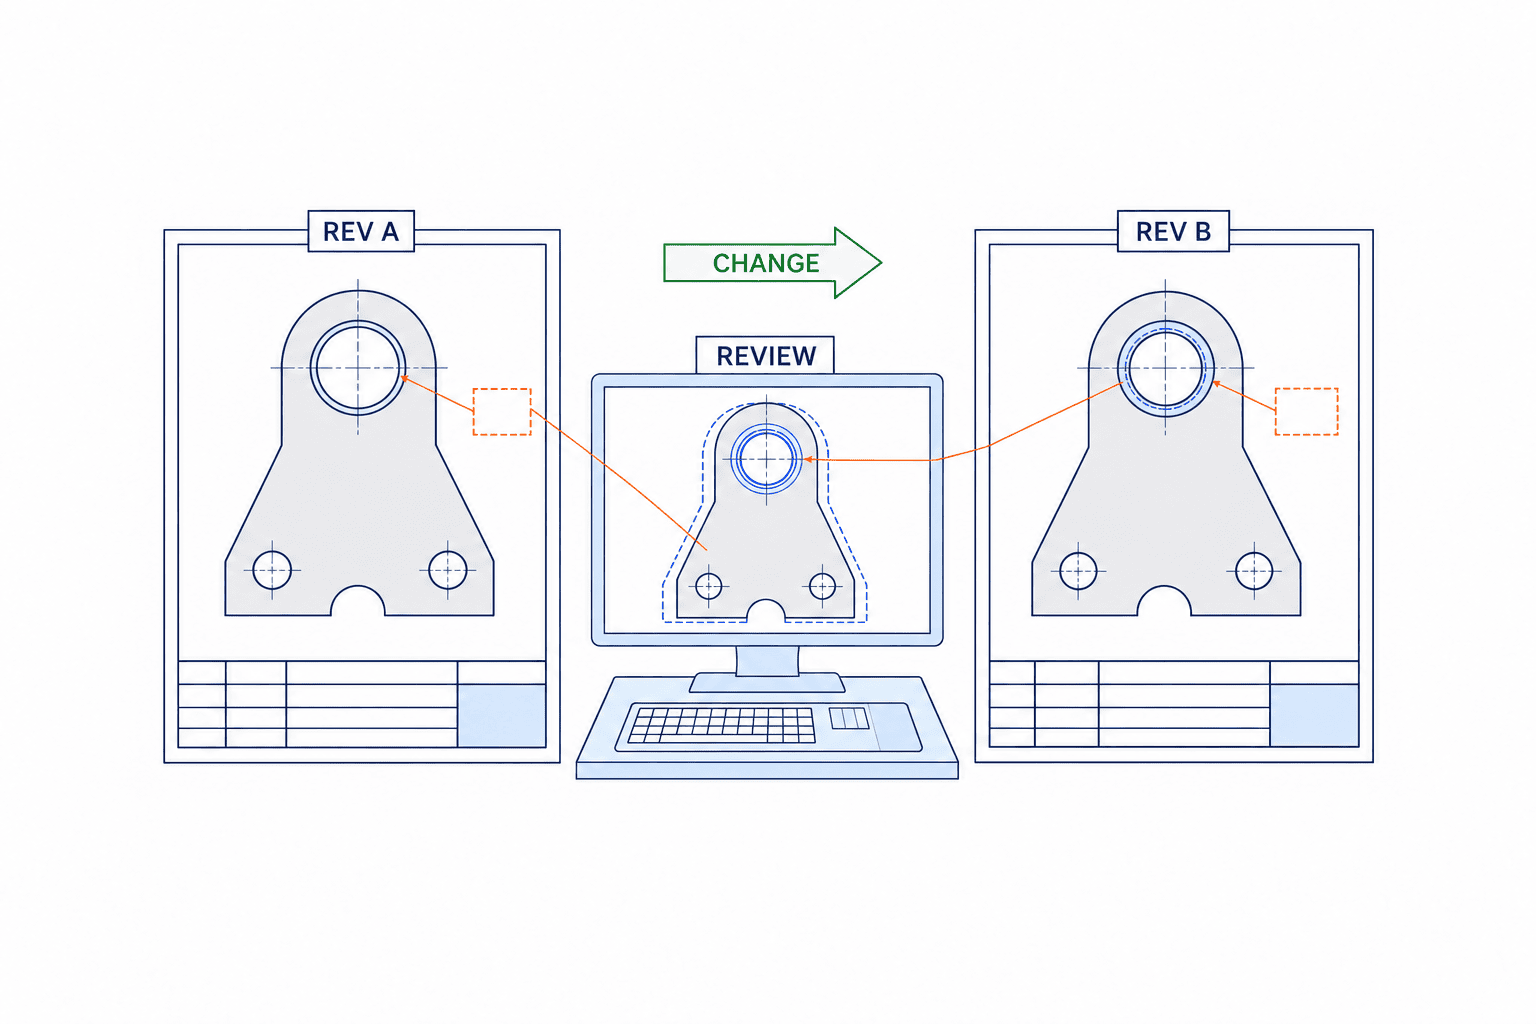
図面の重ね合わせは出発点である。実務で必要なのは、変更を製造上の意味に変換することだ。まず用紙サイズ、回転、縮尺、位置ずれ、図枠、表題欄、注記領域を正規化する。次に変更候補を、形状、寸法・公差、幾何公差、材質、表面処理、熱処理、注記、品番、参照図、検査指定などに分類する。OCRで読み取った文字列は、画像上の位置と元の切り出し画像を一緒に保持する。数値だけのテキスト一覧は、誤読を人が見破りにくい。
たとえば「穴径10.0 ±0.1」が「10.0 ±0.05」になった場合、輪郭画像の変化は小さい。しかし検査方法、ゲージ、加工能力、工程内抜取、外注先の受入条件には影響する可能性がある。逆に、改訂欄の追記だけで製造特性が変わらない場合もある。AIは変更候補と周辺の根拠を並べ、意味の確定は設計・生産技術・品質の担当者に返す。幾何公差のデータム参照や片側公差は、数字の見かけだけで同値判定しない。
差分の状態を三つに分ける
運用画面では「追加・削除・変更」と「判定保留」を分ける。表示上で何かが動いたことと、仕様が変わったことは同義ではない。投影図を移動した、フォントを変えた、PDF生成条件を変えた、複数の線が重なった、スキャンの傾きが違う――これらは視覚差分を大量に作る。ノイズ抑制で誤検出を減らす一方、寸法や公差の見逃しを犠牲にしてはいけない。特性ごとに検出結果を示し、疑わしいものは「差分なし」と断定せず、レビュー待ちにする。
各候補には、旧値、新値、図面上の領域、分類、信頼度、読取元、レビュー担当、判定理由を残す。信頼度は承認権限ではない。数値・単位・公差記号は原画像を開いて確認する。設計者が「意図した変更」「誤差・描画差」「差戻し」に分類し、次の部門へ進める。後で事故が起きたときに、どの版のどの特性を誰がどう判断したかを追える状態が必要だ。
BOM・工程・検査・作業指示への影響表を作る
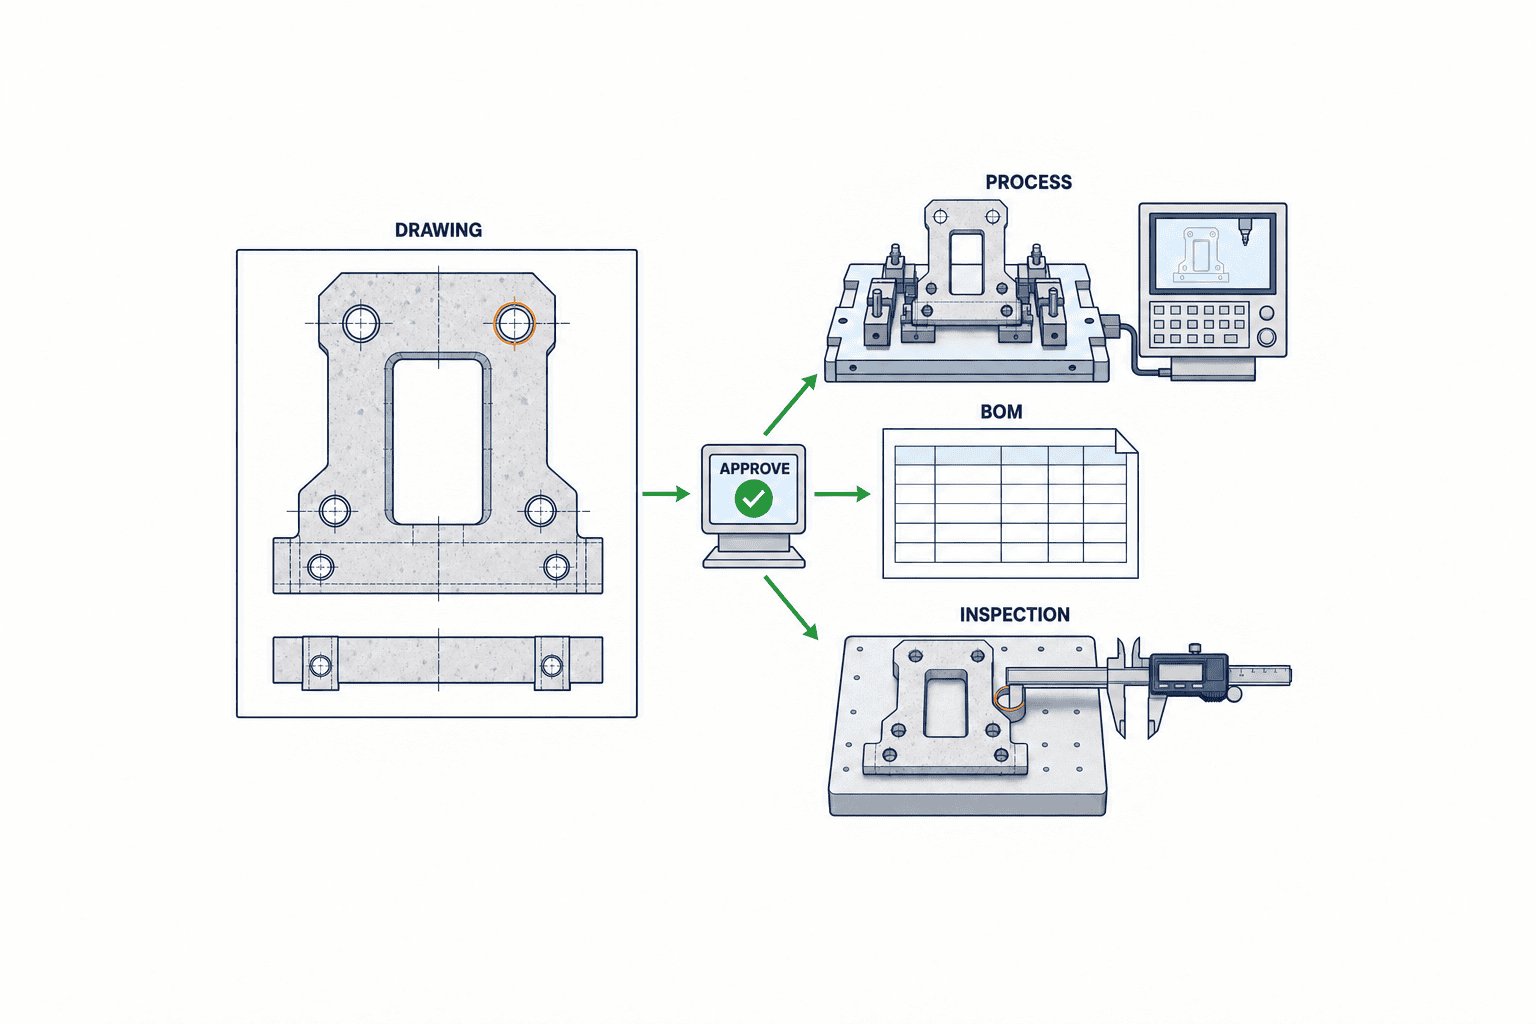
差分検出後に最も重要なのは、特性と業務オブジェクトの対応表である。一つの穴径変更は、部品単体だけでなく、治具ピン、組立手順、検査ゲージ、購入部材にも関わるかもしれない。材質変更なら購買品目、代替材承認、加工条件、熱処理、証明書を確認する。ラベル位置変更なら包装工程と画像検査設定を確認する。影響表はAIが候補を挙げ、人が採否と理由を記録する。
| 差分の例 | 確認する影響先 | 承認役割の例 |
|---|---|---|
| 寸法・公差 | 管理特性、測定器、検査票、工程能力、治具 | 設計・品質・生産技術 |
| 材質・表面処理 | eBOM/mBOM、購買仕様、外注先、処理工程 | 設計・購買・品質 |
| 穴位置・形状 | 加工プログラム、組立治具、段取り、検査プログラム | 生産技術・製造・品質 |
| 注記・適用条件 | 作業指示、顧客承認、製番・ロット適用 | 設計・製造管理 |
PTCの製造工程管理資料は、eBOMをmBOMへ変換し、工程計画、管理特性、作業指示を作って生産系へリリースする流れを示している。したがって、PLMの図面改訂とMES画面を単純に一対一でつなぐだけでは足りない。影響表には品目、BOM行、工程・作業、管理特性、検査項目、設備・治具、手順書、対象注文を紐付ける。リンクが無い特性は「影響なし」ではなく「照合先未登録」と表示する。
寸法検査の自動化で測定方式と公差を切り分ける記事も合わせて参照すると、改訂差分を検査条件へ変換する際に必要な論点が見える。差分を「寸法変更」とだけ渡すのではなく、新しい公差帯、測定方法、治具、検査頻度、結果の記録先まで決めることが重要だ。
PLM/PDMからMESへ渡す最小の契約
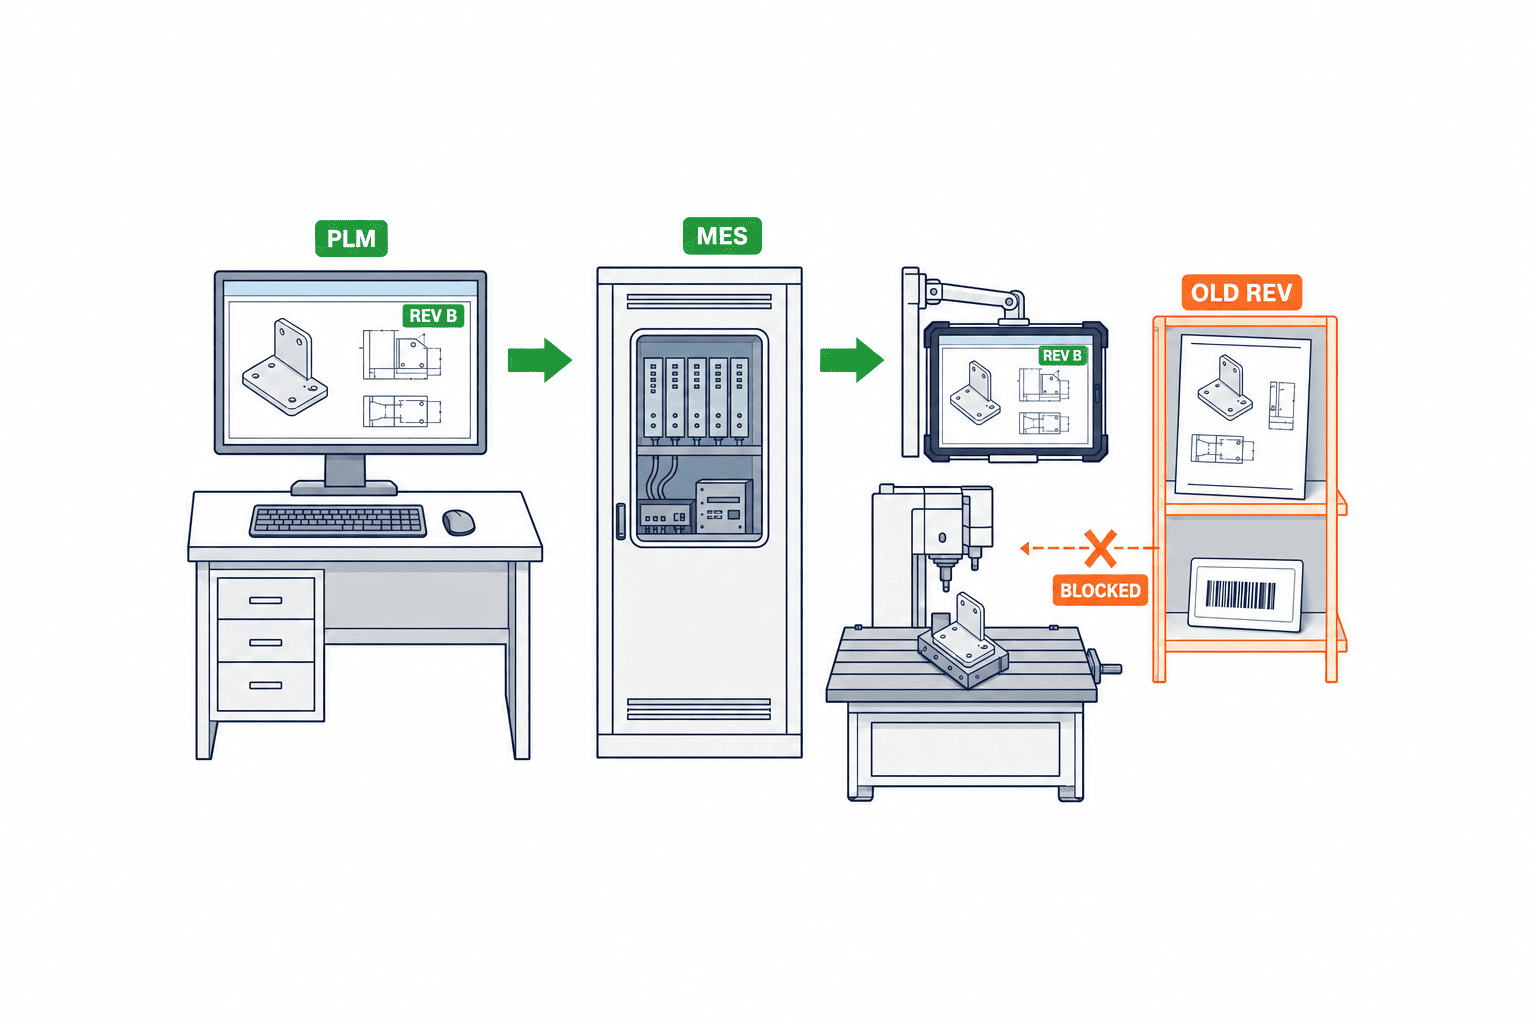
インターフェースには少なくとも、図番・改訂・品目、変更通知ID、有効条件、承認状態、関連mBOM版、工程版、作業指示版、検査仕様版、廃止版の扱いを含める。単なるPDF添付では、MESが「どの注文でどの版を表示すべきか」を機械的に判定できない。PLM側の状態が承認済でも、mBOM・工程・検査票の更新が未完なら、MESへの自動公開を止める条件を設ける。
同期は一回の送信成功で完了としない。MES側が受領し、参照関係を解決し、現場端末で正しい版を表示できたことまで確認する。失敗時の再送、二重受信、順不同到着を想定し、変更通知IDと版で冪等に処理する。図面Bだけが更新され、作業指示Aが残る部分成功を監視対象にする。現場がネットワーク切断中でも動くなら、端末キャッシュの版、同期期限、期限切れ時の動作まで要件に書く。
旧版図面の誤使用防止は「隔離」と「適用条件」で決まる
旧版ファイルの削除だけでは監査証跡が失われる。必要なのは、旧版を参照可能な履歴として保持しながら、通常の製造・購買・検査の選択肢から隔離することだ。共有フォルダのリンク、印刷物、端末のダウンロード、外注先へ送った添付、現場掲示、旧版を複製したExcelまで探索する。版を切り替えるときは、どこに旧版が残っているかを棚卸し、回収や「参考用」透かし等の扱いを決める。ただし画面上の透かしだけをアクセス制御の代わりにしてはいけない。
タイ工場では、設計承認が日本、量産と購買がタイ、外注加工が別拠点という構成もある。承認日時だけで一斉切替すると、輸送中・仕掛中・検査待ちの品にどの版を適用するか不明になる。対象の製番、ロット、注文、シリアル、受注日または製造開始日を条件として合意する。旧版在庫は再加工、特採、廃棄、継続使用などの処置を変更通知に記録する。PTCの変更管理でも、在庫処置を変更計画に含めている。
現場端末の表示テストでは、改訂Bの発効前・発効後、対象注文・対象外注文、ネットワーク切断・復帰、古いQRコード読取を試す。古いQRコードからAを開けても、それが参照履歴なのか作業許可なのかを明確に表示させる。製造実績には実際に参照した図面・指示版を記録し、後から製番単位で再現できるようにする。改訂の発効条件を人が読める文で説明できなければ、システムの自動判定も危うい。
図面改訂AI導入のRFPは「判定責任」を仕様化する
ベンダー比較で「AI精度」という単語だけを並べると、提案ごとに対象が変わる。RFPでは入力形式、対象図面族、言語、版の同定、正規化、差分分類、根拠表示、判定保留、業務リンク、承認、現場配信、ログ、権限をそれぞれ記載する。PDF比較だけの提案とPLM/MES連携まで含む提案を同じ表で金額だけ比較しない。
| RFP項目 | 書くべき検証可能な条件 |
|---|---|
| 対象データ | PDF/DWG/スキャンの種類、図枠の型、サンプルの画質、顧客図面の扱い |
| 版同定 | 図番、改訂、発行・承認状態、ハッシュ、同一図番の別顧客排除 |
| 差分候補 | 寸法、公差、GD&T、注記、形状等の分類と、旧値・新値・位置の表示 |
| 人の承認 | 保留・採用・却下・差戻し、部門別権限、理由と監査ログ |
| 業務影響 | eBOM/mBOM、工程、検査票、治具、作業指示、在庫へのリンク |
| 現場切替 | 有効条件、旧版隔離、MES配信、端末キャッシュ、外注先通知 |
| セキュリティ | 顧客図面の保存地域、アクセス、再学習への利用条件、削除・返却 |
AIモデルに顧客図面を渡せるかは技術論だけでは決められない。顧客契約、図面の機密区分、利用規約を購買・法務・情報管理と確認する。データの保存場所、学習への利用、ログの保持、再委託先、契約終了時の返却方法を見積条件に含める。クラウドに置けない図面があるなら、オンプレミスまたは分離環境の可否も先に聞く。画像の差分候補を外部サービスに送ってよいか、元図面全体を送る必要があるかで設計が変わる。
PoCの評価データは難例を混ぜる
良い条件の図面数枚だけでは選定できない。実際の改訂通知から、重大な公差変更、材質変更、注記変更、図枠変更だけ、スキャン傾き、解像度差、同じ記号の別箇所、複数ページ、言語混在を集める。評価セットには設計・品質が正解差分と影響先をレビューしたラベルを付ける。ベンダーに渡す学習用と、最後まで伏せる評価用を分ける。見逃し、過検出、レビュー時間、根拠の見やすさ、保留の妥当性を別々に測る。
数値目標は自社の図面族と重要特性に応じて決める。たとえば「すべての画素差分を拾う」より「指定した管理特性の変更を見逃さず、人が原画像へ一操作で戻れる」のほうが購買要件として使える。誤検出をゼロに近づけようとして重要差分を落とす設定は避ける。PoC後は失敗例を捨てず、原因を入力品質、版同定、OCR、図形位置合わせ、意味分類、業務マスタの欠落に分解し、本番前の是正範囲を合意する。
FAT・SATで確認するのはAI画面だけではない
FATはベンダー側の制御された環境で、事前に合意した図面セットと業務シナリオを通す。A→Bで公差が狭くなり、検査票とゲージの更新が必要なケースを用意する。AIが変更候補を提示し、担当者が確認し、変更通知に紐付け、承認前にはMESへ公開できないことを確かめる。ファイル欠損、誤った改訂、再投入、取り消しを入れ、ログと復旧手順も確認する。
SATは実際のタイ工場で、既存PLM/PDM、ERP、MES、端末、印刷、外注先通知とつなぐ。注文ごとの適用版、旧版へのアクセス、端末キャッシュ、ネットワーク断、タイ語・日本語・英語の表示、時刻帯を確認する。変更通知を取り消した場合やBを差し替えてB2とした場合も、現場で何が見えるか実演する。最終的な合格者はAIベンダーだけでなく、設計、品質、生産技術、製造管理、ITの担当者である。
合格条件は画面のスクリーンショットだけで終わらせない。試験ID、元データのハッシュ、期待値、実測結果、差異、担当者、是正、再試験結果を残す。特性の見逃しと、MESで旧版が製造可能なまま残る事故は重大度が異なるため、双方を別の不合格条件にする。受入後も、図面の新しい様式や顧客が増えたときの再評価条件を保守契約に入れる。
導入順序と役割分担
まず一つの製品群と顧客に絞り、版の正本、有効条件、改訂通知を整理する。次にA/B比較と人のレビュー画面を作る。その後に影響表、承認ワークフロー、PLM/MES連携、旧版隔離をつなぐ。この順序なら、差分検出の精度と業務マスタの欠落を切り分けられる。比較AIだけを先に全社展開しても、影響先にリンクが無ければ担当者のメール作業が増えるだけだ。
責任分担も明確にする。設計は変更の意図と図面正本を確定する。生産技術はmBOM、工程、設備・治具を評価する。品質は管理特性と検査仕様を更新する。購買は外注先と材料の切替を管理する。製造管理は仕掛・在庫・注文の適用を決める。ITは連携、権限、ログ、復旧を担う。AIは候補を示し、根拠を提示し、未処理を可視化する。承認責任は各部門に残す。
ISOの文書化情報ガイダンスは、設計・開発の変更、そのレビュー結果、承認、必要な処置について記録を挙げている。生産・サービス提供の変更についてもレビュー結果、承認者、必要な処置が挙げられる。これは特定のAI製品を義務付ける根拠ではない。図面改訂を運用するときに、差分画像だけでなく意思決定の記録を残す理由として読むべきだ。
現場で起こりやすい三つの失敗を先に設計へ織り込む
一つ目は「差分を見つけた人」と「切替を決める人」が違うのに、同じ完了ボタンで運用する失敗である。設計担当が寸法の変更を確認した時点で、アプリケーションが通知を完了として閉じてしまう。後から品質が検査票に気づき、製造が旧版の段取り表を使っていたことが分かる。対策は、差分ごとに影響先の確認状態を持ち、設計承認と量産適用承認を別の状態にすることだ。役割ごとの必須確認項目が埋まるまで「現場配信可」に遷移させない。承認者が代理承認する場合も、委任期間と理由がログに残るようにする。
二つ目は、図面ファイルの改訂だけをキーにしてBOMや工程の版を見失う失敗だ。顧客図面Bが受領済でも、社内の工程は変更準備中かもしれない。設計eBOMと製造mBOMの変更時期が異なることもある。画面では「図面B、mBOM A、工程A、検査B」のような組み合わせを隠さず見せ、承認済み構成に含まれない場合は警告する。単一の「最新」フラグを全情報へ使い回さない。BOMの部品置換がない変更でも、取付方向や検査位置が変われば工程と指示書は変わる。影響評価の対象をBOM差分だけに限定しないことが重要だ。
三つ目は、紙と外部配布を「システムの外」として放置する失敗である。MES端末にBが届いていても、机の上の印刷A、作業台のラミネートA、外注先にメール添付したAが残る。紙を全廃できない現場では、印刷時に図番・版・出力日時・適用条件を印字し、期限または変更通知で回収対象を検索できるようにする。外注先には新旧の差分と発効対象を通知し、受領確認を取る。発効日を過ぎてから旧版のPDFを再送する運用は、アクセス権限だけでは防げない。支給先ごとの配布履歴が必要になる。
多言語の運用説明は、版の識別を曖昧にしない
日本語で設計指示を受け、タイ語で作業手順を伝える工場では、「改訂」「版」「発効」「暫定」「特採」の意味が部門で揺れやすい。翻訳された作業指示書にも元の図番、版、変更通知IDを機械的に埋め込み、自由入力の翻訳文だけで紐付けない。注意書きに「Bから適用」と書いたつもりが、現場ではB品番を指すと読まれることもある。画面の表示言語は変えても識別キーは共通にする。作業者が数字や記号を読み違えた場合、原文、元図面、承認された翻訳のどれに戻るかも決めておく。
投資判断ではAIの機能費用と変更管理の整備費用を分ける
見積では「図面を比較するモデル」「入力の整理」「業務へのつなぎ込み」「現場の切替」を別々に見る。比較モデルの試用が短期間で動いても、図番・改訂の台帳整備や工程・検査へのリンク作成には時間がかかる。逆に、版管理が整っている工場では、比較機能は既存のCAD/PDM機能で足り、必要な投資は影響評価ワークフローかもしれない。製品名だけで一式を買う前に、既存機能の範囲を確認する。たとえばAutoCADにはDWG Compareの説明があるが、同じAutodeskでもVaultの特定の図面形式を標準機能で直接比較できるとは限らない。対象の形式と版、必要な書き出し形式を実機で確認する。
発注時の費用表には、対象図面枚数だけでなく、図枠の種類、顧客支給図の形式、月間改訂数、拠点数、利用者の役割、既存PLM/MESのAPI有無、外注先数、保管期間を添える。これらが変われば見積も変わる。AIライセンスの金額だけを比べると、後から「古いPDFは対象外」「工程への連携は別費用」「外注先通知は手動」という条件が出やすい。各提案には、対象、対象外、受入条件、保守範囲、障害時の代替運用を同じ表で記入してもらう。
効果も「処理時間を何%削減」という仮の数字から始めない。現状で一件の改訂通知を何人が開き、何分かけてどのシステムを更新し、何件の未完了が残っているかを測る。評価指標は、重要特性の見逃し件数、承認までの日数、未更新の関連文書数、旧版参照の発生件数、外注先の受領確認率などを候補にする。数値は導入前の実績とPoCで測り、環境ごとに合格値を決める。AIの出力速度だけ速くなっても、承認待ちが増えるなら顧客への回答は早くならない。
変更通知を一件ずつ閉じるための実務チェック
実運用では、改訂AからBへの変更通知を受けた日に、次の順で一件を閉じる。まず、受領したファイルが真正か、改訂Bが承認済みか、発効条件は何かを設計が確認する。次に、比較結果の候補を原図面で確認し、追加・削除・変更・描画差に分類する。変更が見つからなかった場合も、差分なしとした理由と比較したファイルのハッシュを残す。比較処理が失敗した場合は自動で「差分なし」にせず、失敗として担当者へ戻す。
その後、各変更を製造特性として記録する。穴径であれば寸法と公差、位置、適用部品、必要な測定手段を一組にする。材質であれば材料規格と証明書、購買品目、代替材を確認する。表面処理であれば外注先と検査方法を確認する。図枠や会社名など、製造には影響しない変更も「影響なし」と承認者が理由を記録する。自動分類が保留を出したときは、保留数をゼロにするまで配信を待つか、手動承認による例外を記録する。
次に影響先の所有者へタスクを配る。生産技術は工程・設備・プログラム・治具、品質は検査票・測定器・管理計画、購買は材料と外注先、製造管理は仕掛と在庫、ITはシステム配信を確認する。各タスクに対象版と期限を固定し、メールだけで完了扱いにしない。変更が不要な部門も「不要」と理由を返す。全員の確認が揃ったら、変更通知を正式承認し、有効条件を現場システムへ送る。
最後に、MES画面で対象注文の図面・作業指示・検査仕様が同じ承認構成を指すか確かめ、旧版の印刷物と外部配布を処置する。初回製造時に作業者が参照した版を記録し、最初の検査結果と紐付ける。これで変更通知は単なるファイル更新ではなく、製造現場へ届いた変更として閉じられる。監査や不具合解析では、この一連の記録が「誰が、いつ、どの条件でBを有効にしたか」の答えになる。
例外処理を受入試験に含める
通常のA→Bだけが動く仕組みでは、量産で最初に例外が起きたときに手作業へ戻る。たとえば顧客が改訂Bを発行後に取り消した場合、システムはBを単に削除するのではなく、どの注文へ配信済みか、どの製番がBの指示を閲覧したかを示す必要がある。Bの代わりにB2が発行された場合は、A→B2を再比較するのか、B→B2の差分とA→Bの履歴をつなぐのかを決める。変更通知を無効化するときに、旧版Aが自動的に再び有効になるとは限らない。顧客の正式指示と仕掛品の状態を確認し、再発効の承認を別に残す。
もう一つは、同じ図番が複数顧客または製品群で使われる場合だ。図番の文字列だけでAとBを組にすると、別案件の図面を比較する危険がある。顧客ID、製品ID、文書種別、図番、改訂を複合キーにして、候補が複数なら自動処理を止める。OCRが表題欄の一文字を読み違えたときも、ファイル名から推測して先へ進まず、正本台帳との不一致を表示する。識別が曖昧な入力は差分検出の精度以前の問題である。
図面とCADモデルの整合が取れない場合も、AIの出力を確定扱いしない。2D図面Bには公差変更があるのに3DモデルはA形状のまま、あるいはBOMに新しい部品番号があるのに図面の参照表に旧番号が残ることがある。何を製造の正本とするか、顧客との契約と社内規則で定める。比較AIは矛盾を検出して保留へ送ることはできるが、どちらを優先して製造するかを独断で選ばせない。
ダッシュボードは未完了を中心に設計する
現場で欲しいのは「差分が何件出たか」だけではない。変更通知ごとに、承認待ちの差分、影響先未登録、mBOM未更新、工程未更新、検査票未更新、MES未受領、旧版配布未回収、外注先未確認を一覧化する。各状態に担当者と期限を付け、Bの発効日が近づいたときに未完了が残っていれば自動公開を止める。差分がゼロというAI判定でも、元ファイルと処理ログ、レビュー承認が欠けていれば完了ではない。
承認履歴には、元の差分候補、AIの分類、人の修正、採否、理由、時刻を別々に残す。後からモデルを更新した際、過去の判断を書き換えず、新しいモデルで再処理した結果を別の記録として保持する。こうすれば、同じ図面について過去に何が表示され、誰が何を見て承認したかを再現できる。監査や顧客問い合わせで必要なのは現在の画面のスクリーンショットではなく、当時の意思決定の連鎖である。
受入判定では「AIが当てた割合」と「現場に正しい版が届いた割合」を混ぜない。前者は差分候補と正解ラベルを対比して測る。後者は指定した注文を端末で開き、図面、作業指示、検査票、BOMの版を照合して測る。両方の結果が揃って初めて変更通知を閉じる。検査票だけが遅れたケースを平均値に埋もれさせないため、重要特性を含む通知は個別に合否を記録する。顧客監査の対象製品では、承認ログと配信ログを同じ変更通知IDから辿れるようにしておく。これにより、運用担当が退職した後でも当時の適用判断を再現できる。
導入後には月次で「保留のまま放置された差分」「訂正されたAI分類」「旧版を開こうとした操作」「配信失敗と再送」を見直す。誤検出だけを減らす調整では、重要変更の見逃しが増える可能性がある。レビュー担当者が元図面へ戻る操作に時間を使っているなら、モデルの精度ではなく画面設計を直す方がよい場合もある。更新したルールは過去の評価セットで再試験し、変更前後の結果を残す。ここまで含めて、AIを一度きりのPoCではなく変更管理の運用に組み込める。
サプライヤーへの支給図面も版管理の一部にする
加工委託先へメールで図面を送っている場合、社内のPLMを更新しても相手の共有フォルダまでは変わらない。支給先ごとに送付した図番、改訂、ファイルのハッシュ、送付日時、受領者、発効条件を残し、改訂Bの通知に対する受領確認を取る。未確認のサプライヤーを一覧に出し、発効までに確認が取れなければ新規発注を止めるか、購買が例外承認する。受領確認のボタンだけでは、相手が実際にBの治具やプログラムへ切り替えたことは分からない。重要な部品では、初回品の検査記録や工程変更の証跡も確認する。
顧客支給図面が複数拠点へ直接送られる場合、社内の変更通知より先に現地工場へBが届くこともある。受領ルートを一つに絞れないなら、届いたファイルを隔離領域へ置き、正本台帳へ登録して承認が終わるまで現場用の配布領域へ移さない。Bが複数回送られ、同じ改訂名なのに内容が違う場合は、ファイルのハッシュで違いを検出し、顧客へ確認する。改訂名が同じだから同一内容だと決めつけない。これはAIによる図形比較より前段にある、版の真正性の管理である。
FAQ:図面改訂差分AI照合でよくある質問
図面改訂の差分検出AIだけで旧版誤使用を防げますか?
防げない。差分検出は変更候補を知らせる入口である。正本管理、有効条件、部門承認、MES・紙・外注先への版配信、旧版の隔離と実績記録まで必要だ。現場端末だけを更新して印刷物や支給図面が残れば、旧版を使う経路は残る。
図面版管理とPLM/MES連携はどこから始めますか?
最初に図番・改訂・承認状態・有効条件のキーを統一する。次に図面変更とmBOM・工程・検査仕様・作業指示の対応を作る。連携APIの実装は、その対応と承認条件が決まってから行う。PDFを転送するだけでは、対象注文に適切な版が表示されたことを保証できない。
スキャンPDFでもAIでA/B比較できますか?
可能な場合はあるが、画質、傾き、縮尺、汚れ、文字の重なりが結果に強く影響する。PoCに実際の悪条件を含め、図面族ごとに合格範囲を定義する。数値・記号・データムは、画像の原位置を人が確認できる設計を必須とする。
図面改訂AIのRFP、FAT、SATはどう分けますか?
RFPは入力、判定、承認、影響先、連携、セキュリティの契約条件を定める。FATは合意データで機能と失敗時動作を検証する。SATは実工場のシステム、注文、端末、紙、外注先を使って、正しい版だけが適用されることを確認する。PoCはその前に技術的な成立性と難例への対応を見極める。
まとめ
製造業の図面改訂差分AI照合導入は、A/Bの画像を重ねるプロジェクトとして発注すると成果が限定される。正本と有効版を決め、差分を製造特性としてレビューし、BOM・工程・検査・作業指示・在庫へ影響を伝え、人が承認してから現場に渡す。その一連をRFP、PoC、FAT、SATで検証することが、旧版誤使用を減らす現実的な道筋である。
図面の版管理やPLM/MESの現状がまだ整理できていない段階でも、TOMAS TECHへご相談いただけます。対象図面を一つ選び、差分、承認、現場切替のどこに手作業とリスクが残るかから一緒に確認します。


