


位置決めピンを選定するとき、カタログの外径と硬度だけで発注すると、ワークが入らない、装着時に穴を傷める、治具交換後に基準がずれるといった問題が残ります。タイ工場で組立・検査・溶接治具を調達するなら、先にワークの基準穴、工程で必要な位置再現性、着脱方法と検収方法を決めるべきです。本稿では、丸ピンとダイヤピンの役割、穴公差とピン径の考え方、交換構造、RFPとFAT/SATの条件を実務順に整理します。
結論を先に述べると、二つの穴で位置を決める典型的な平面治具では、第一穴を丸ピンで二方向に拘束し、第二穴をダイヤピンで一方向だけ拘束する構成から検討します。二本の丸ピンで両穴の中心距離まで同時に厳しく決めると、ワークと治具の寸法ばらつきが重なった際に挿入が渋くなり得ます。ただし、この組合せが全てのワークに正解という意味ではありません。ワーク形状、基準面、穴の真円度、熱、加工荷重、段取り条件で最終設計は変わります。
位置決めピン 選定で最初に決める「何を再現するか」
治具の位置決めには少なくとも二つの目的があります。一つは加工・組立の工具軌跡に対してワークを毎回同じ場所へ置くこと。もう一つは検査結果を製品図面の基準に結び付けることです。同じピンでも、工程基準と図面基準が異なれば、正確なピンを使っても不良判定や加工ずれを防げません。したがって、発注図面には製品の基準面・基準穴、治具上の当て面、二つの穴の役割、クランプ方向を一枚に示します。
ISO 5459:2024は製品技術文書におけるデータムとデータム系の指定・理解に関する用語と規則を定めています。規格番号をRFPに書くだけでは治具の仕様にはなりません。どの実体形体から基準を取るか、ワークの許容差をどう読んで検証するかを図面で明確にすることが実務上の要点です。丸ピンは工程の便宜で決めた穴、完成品検査は別の面を基準にするなら、その差を工程能力評価へ織り込みます。
まず製品図面の改訂番号を固定し、基準穴の直径・真円度・位置度・面取りの指示、穴間距離、ワーク材質と表面処理を確認します。板金の打抜き穴と切削されたリーマ穴を同じ「φ10穴」と扱わないこと。前者ではバリやテーパ、後者では加工公差・洗浄状態が着脱を左右します。穴寸法が図面にあっても実ワークの分布が不明なら、上限・下限・代表値だけでなくロット間差を試作前に採ります。
仕様書に書くべき再現性とタクト
「高精度に位置決め」とだけ書くと、サプライヤーごとに解釈が変わります。再現性は同一ワークの脱着を繰り返したときの位置ばらつき、交換性はピンまたは治具を交換した後の基準ずれ、工程能力は加工・組立・検査まで含めた結果です。これらを分けて測ります。受入値は製品公差から逆算し、測定器の分解能とばらつきを別途確認します。カタログにあるピン単体の寸法公差を、治具上での再現性と読み替えてはいけません。
手挿入なら持ち方、作業姿勢、手袋、視認性がタクトに効きます。ロボット搬入なら進入角度、グリッパーの姿勢誤差、ワークの揺れと接触速度が効きます。挿入性を優先して隙間を広げると位置ばらつきが増える可能性があるため、必要な最終位置精度と許容する装着時間を同時に渡します。導入時には最も厳しい品種だけでなく、共通治具で流す全品種の穴と形状を評価します。
丸ピンとダイヤピンの役割を拘束方向で理解する
水平な基準面にワークを置き、二つの穴で平面内の位置と回転を決める例を考えます。最初の丸ピンはX・Yの二方向を基準化します。二本目まで丸ピンにすると、ワークの穴間距離と治具のピン間距離が互いに合うことを要求します。加工ばらつき、温度差、治具プレートの加工誤差が重なると、二本目が入らない、押し込んだときに曲げを与える、穴の縁が摩耗するといった事態を招きます。
ダイヤピンは一方向の接触を残し、他方向を逃がす先端形状です。Carr Laneの技術資料は、丸ピンを二軸の主位置決め、ダイヤピンを一軸の副位置決めとして説明し、二穴の過拘束を避ける使い方を示しています。MISUMIの位置決め解説も、丸とダイヤの二本を用い、穴間距離の小さな不一致を吸収して挿入しやすくする構成を示しています。二社の資料は設計の出発点になりますが、ダイヤの接触面の向きと逃がす方向はワークの基準線に合わせて設計図へ明記しなければなりません。
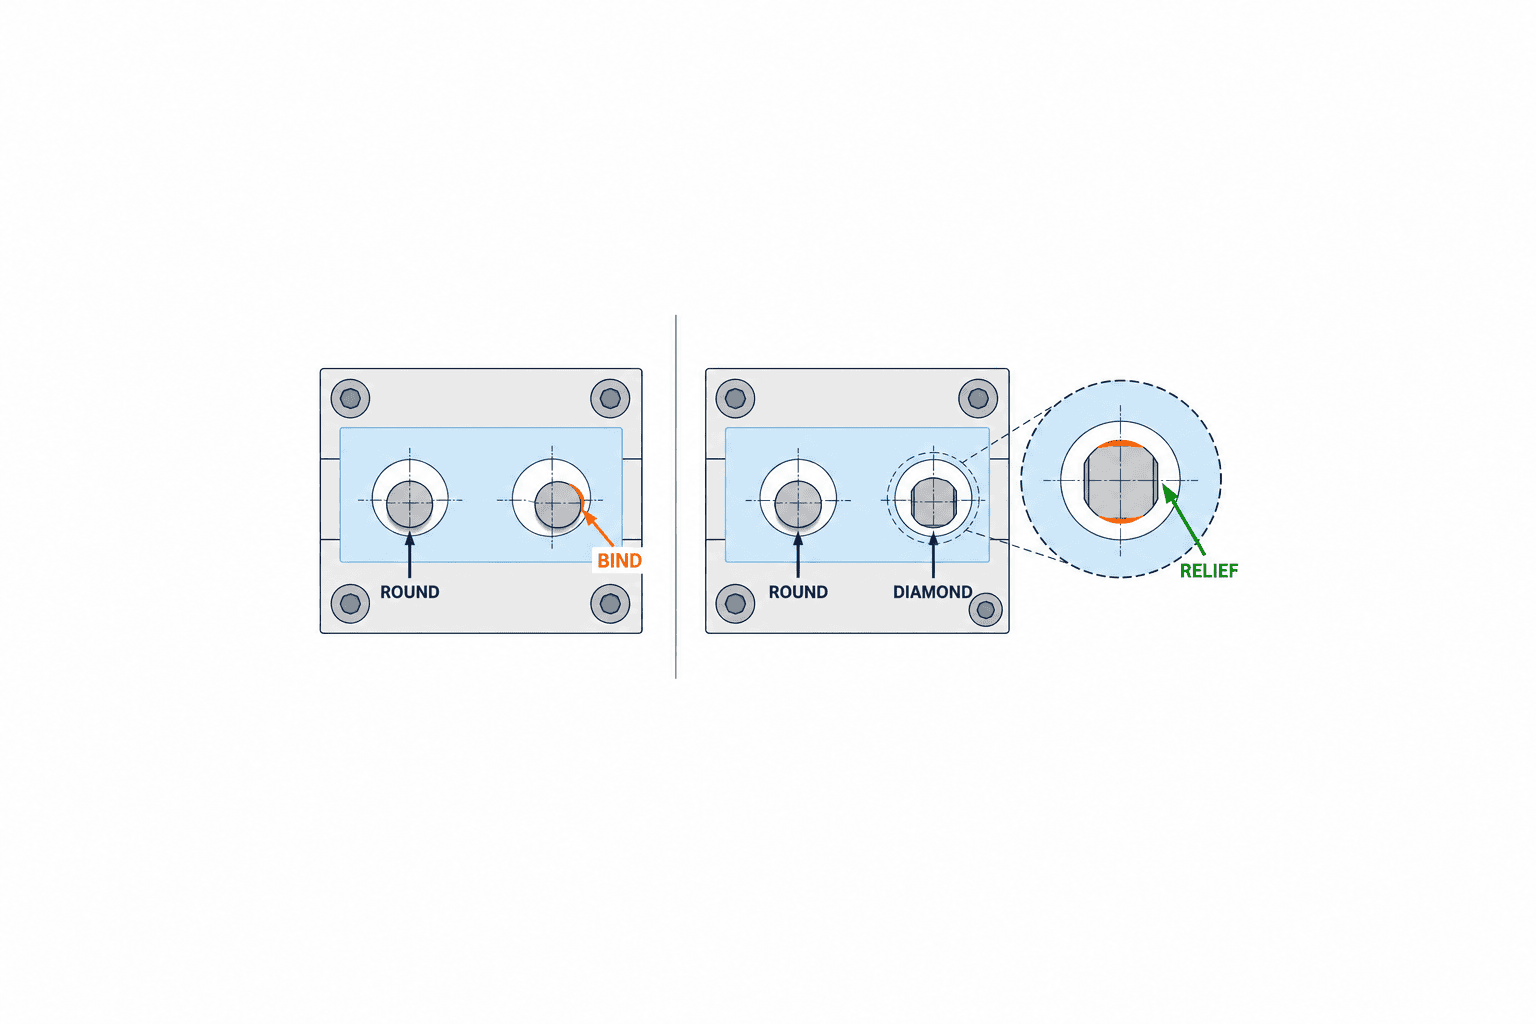
二つの穴の中心を結ぶ線に沿う穴間距離のばらつきを逃がすよう、ダイヤピンの逃げ形状を向けます。ここを九十度誤ると、期待した方向を逃がせず、回転拘束も弱くなり得ます。丸ピン側を一次基準穴として決め、ダイヤ側を二次基準穴とした上で、ダイヤの接触面を図面に描きます。口頭の「ダイヤ向きは現場で調整」は量産立上げ後の再現性を壊すため、CADと部品表に方向を残します。
部品が長い板で穴間距離が大きい場合、温度差や加工寸法の小さな比率差でも穴間の絶対差は大きくなります。一方で穴間距離を広く取るほど、回転角度の位置決めに有利な面もあります。距離を最大にすればよいのではなく、部品の変形、搬送姿勢、ピンの着脱余裕を含めたトレードオフとして決めます。二穴が同じ公差水準かどうかも確認し、品質の安定した穴を主基準にすることが重要です。
三点支持、クランプ、ピンを混同しない
ピンはワークを水平面内で位置決めする部品であり、ワークの荷重全てを受ける台ではありません。基準面の支持パッドで鉛直位置と傾きを決め、クランプでワークをその面へ着座させます。クランプの作用線が支持点から外れると、薄板はたわみ、穴とピンの関係が変わります。加工反力やロボットの押込み力がピンへ集中する設計なら、ピンの太さだけを上げる前に支持・ストッパ・クランプの力の経路を見直します。
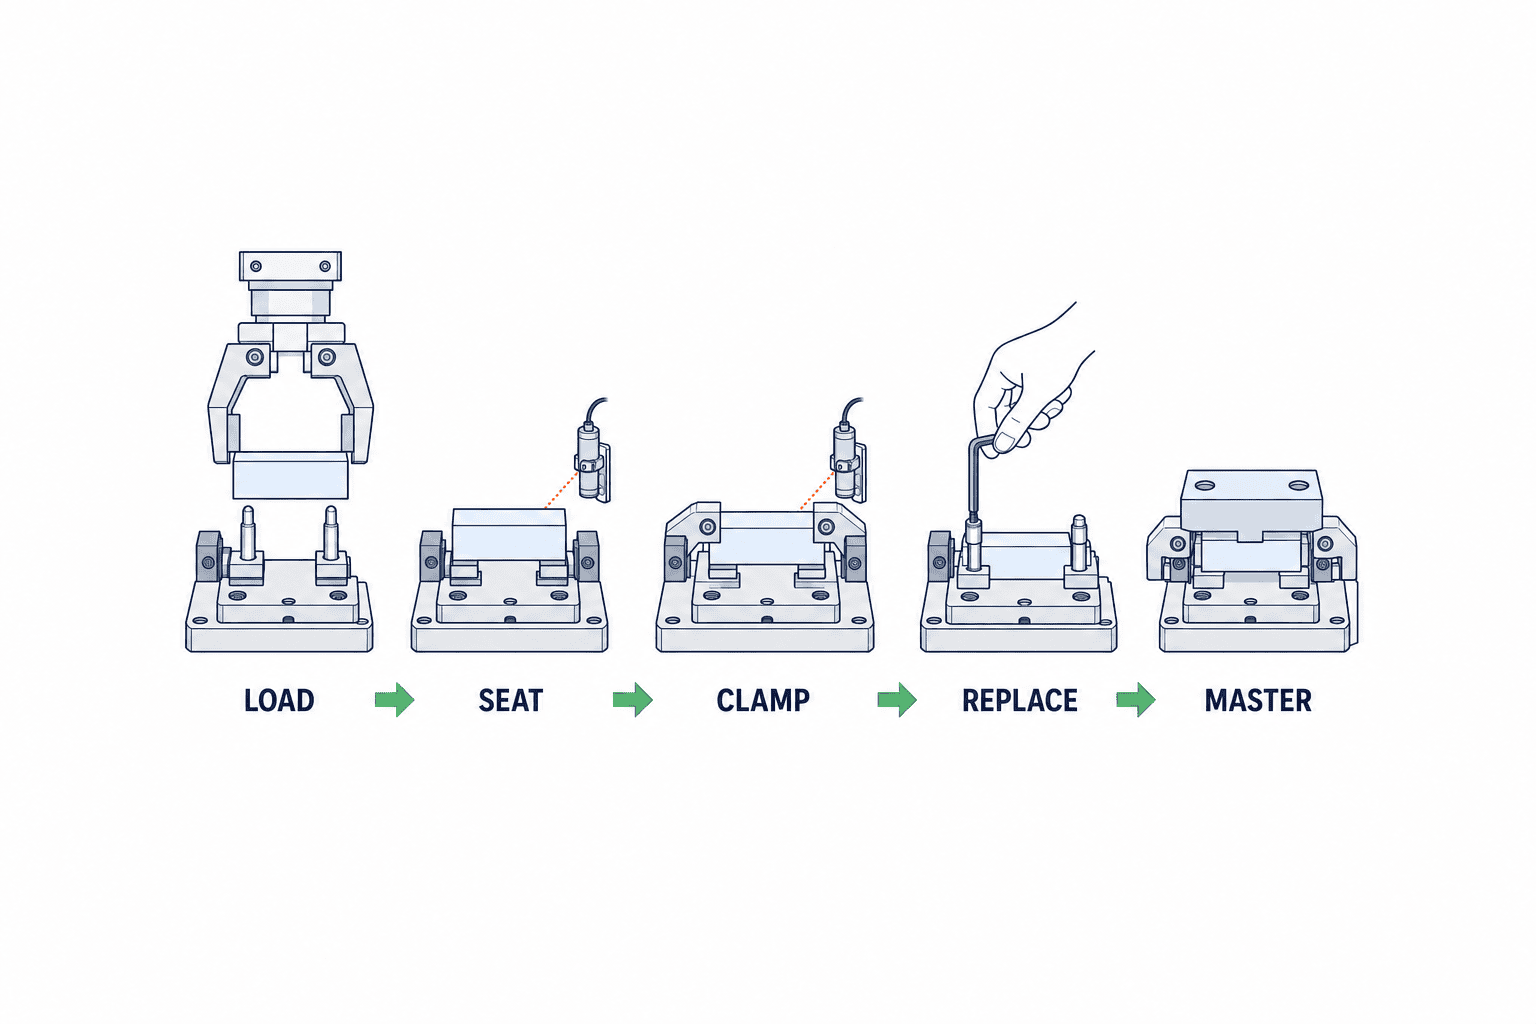
ピンで位置を決めてからクランプを閉じる工程順も明示します。先にクランプが触れると、ワークがずれたまま固定され、位置決め機能が働きません。治具にセンサーを付ける場合は「ピンに入った」だけでなく「基準面に着座した」「クランプが閉じた」を区別してインターロックを設計します。クランプの選定条件は、同じ治具系のトグルクランプ選定記事も参照してください。
穴公差・ピン径・位置度を一つの公差連鎖として扱う
位置決めピンの径を決めるには、ワーク穴の最小径、最大径、穴形状、穴の位置度、ピンの直径公差、治具プレートの加工公差を同時に見ます。ISO 286-2:2010は穴と軸の公差クラス・限界偏差の表を規定しますが、特定のH7/g6を選べばあらゆる治具で適正になるわけではありません。製品側の穴がリーマ加工なのかプレス加工なのか、手作業で上から入れるのか、ロボットで水平挿入するのかによって必要な隙間は変わります。
設計の概算では、最小穴径から最大ピン径を引いた値が直径方向の最小隙間です。ただしこれは径だけの比較で、穴位置のずれ、傾き、バリ、メッキ、汚れを含みません。二穴治具なら、ワーク側の穴間距離許容と治具側のピン間距離許容がどう重なるかを図で示します。設計レビューでは「最悪組合せでも入るか」と「最も緩い組合せでも位置精度を満たすか」の両端を見ます。合わなければダイヤ形状やピン径だけでなく、工程で使う基準そのものを見直すべきです。
例えば、ワーク穴の実測最小径が10.02 mm、購入する丸ピンの最大径が10.00 mmなら、径から見た最小隙間は0.02 mmです。これは説明用の仮定で、推奨する一般値ではありません。片側の半径方向では0.01 mm相当ですが、両中心のずれがそれを超えれば、傾きや面取りを無視しても挿入は成立しません。一方、ピンを細くすれば入るだけなら、測定時の位置ばらつきが大きくなり得ます。設計値は実ワーク分布と要求精度から定めます。
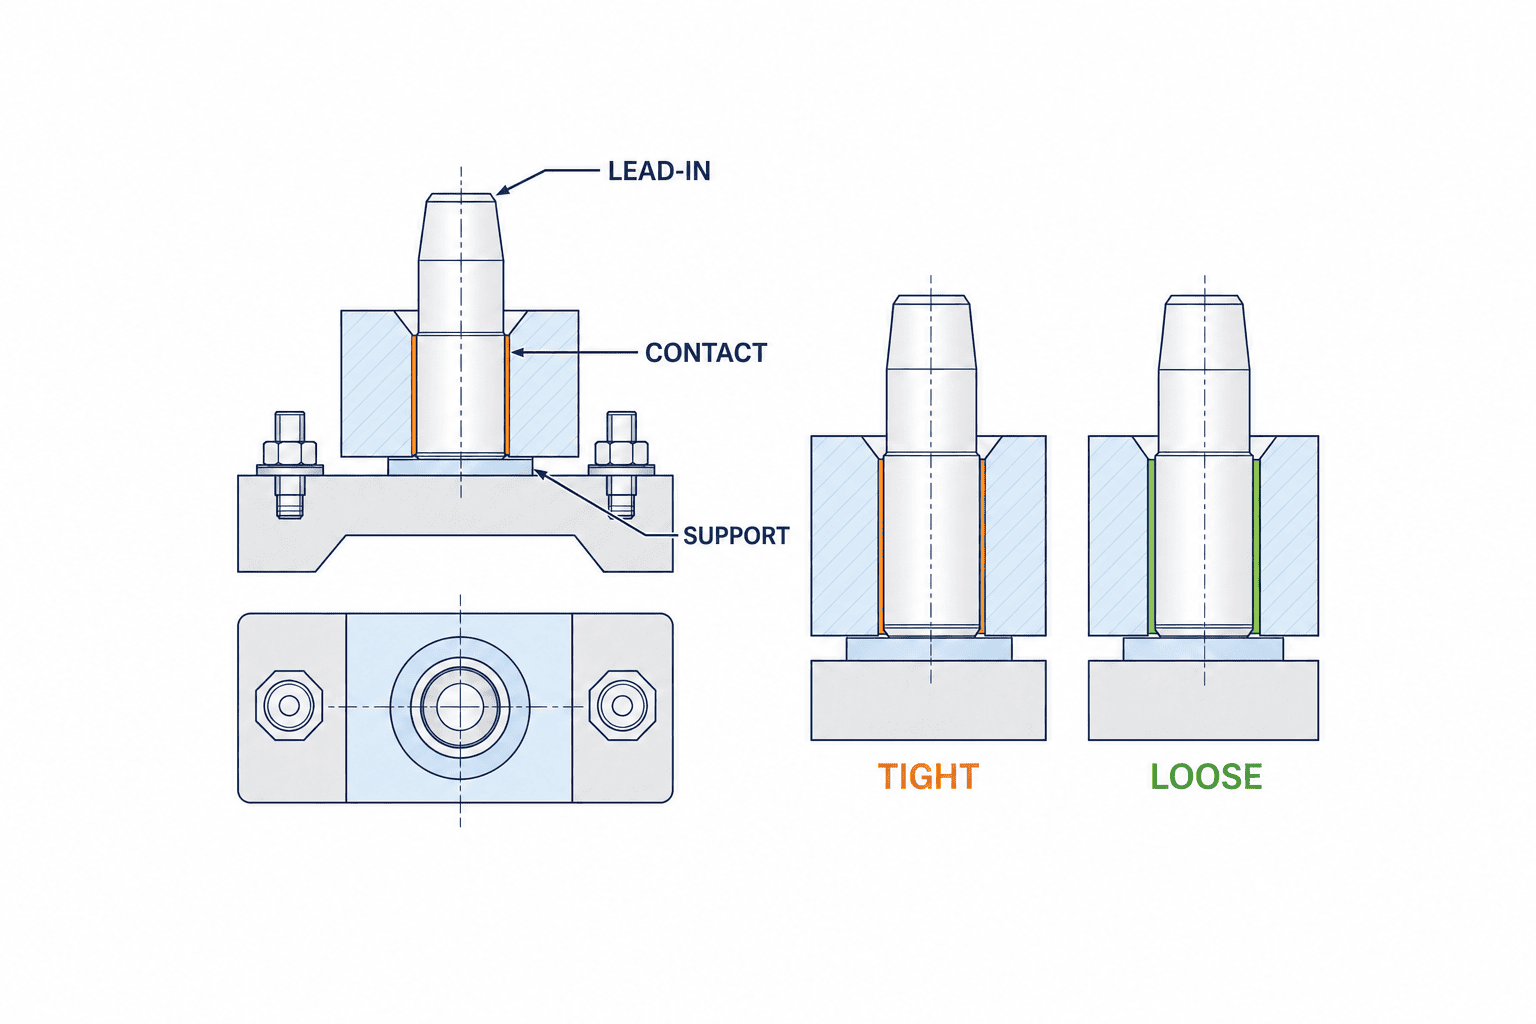
ピンの先端面取りやテーパは挿入時の案内を助けます。MISUMIの解説は、頻繁に挿入する場合の大きなガイド形状と、長短の異なるピンを使って先に一方を導く方法に言及します。ただしテーパでワークを無理に矯正すると薄板を曲げたり穴縁を削ったりします。ガイド部が終わった位置で、円筒の実効定位面が確実に噛み合っていることが必要です。部品供給方向と組み合わせ、進入時だけを動画で確認しても不十分です。着座後の再現性を測って判断します。
熱膨張と環境差は「参考計算」に留めて実機で検証する
タイの工場では屋外から搬入した金属ワーク、空調された検査室、稼働後に温まる溶接治具が同じ設備の中にあります。線膨張の一次近似は ΔL = α×L×ΔT です。例えば鋼の係数を仮に11.5×10^-6/℃、穴間距離を500 mm、温度差を20℃と置けば、長さの変化は約0.115 mmです。NISTのゲージブロック資料にある鋼の熱膨張の記述は参考になりますが、この係数はワーク材質・熱処理・温度範囲の実測値ではありません。設計値として流用せず、実際の材質と温度を確かめます。
異種材料のワークと治具を組み合わせると、双方が同じだけ伸びるとは限りません。ワークがアルミ、治具が鋼、あるいは樹脂成形品を金属プレートに載せる場合には、寸法差の変化が入りやすくなります。ダイヤピンは穴間距離方向の余裕を作れますが、全ての熱変形を吸収する安全装置ではありません。平面が反る、穴が楕円化する、クランプ荷重で動く場合は別の問題です。見積条件には実使用温度と洗浄・冷却・切粉の有無を含めます。
形状を選ぶ:ストレート、肩付き、弾丸形、フローティング
ストレートのピンは単純で、治具プレートへ圧入しやすい構造です。ただし高頻度の段取り替えや摩耗交換が必要な場合、プレートを傷めずに交換できる構造を優先します。Carr Laneの資料には圧入形のほか、ライナーブッシュとロックスクリューを組み合わせた交換形が示されています。選定時にはピン単価だけでなく、交換作業時間、芯出し方法、交換後の再検査、予備品の現地在庫まで見るべきです。
肩付きピンは高さの止まりや荷重の受け方を設計しやすい一方、肩の面を単独の支持面と誤認すると姿勢が変わる可能性があります。先端が丸い弾丸形は進入時の案内に有効で、天井高が限られた装置やロボット搬入に使い分けます。フローティング形は位置差を受ける設計に有効なことがありますが、何を固定し何を逃がすかが曖昧だと工程基準が動きます。導入判断は実際のワークと負荷で行います。
材質は摩耗だけで決めません。洗浄液、腐食、溶接スパッタ、切粉、食品ラインの洗浄頻度、ワーク表面への傷の許容度を併記します。メーカーの熱処理鋼製品の硬度や同軸度は品番ごとに異なります。Jergensの位置決め部品にも用途別のセンターピンやダイヤタイミングピンがあり、カタログ数値はその品番の仕様です。材質一般の保証値として引用せず、採用する型番の図面・検査成績書で確認します。
交換可能なピンは交換後の基準も設計する
交換形を選んでも、現場で新旧ピンを無条件に差し替えれば位置が再現するとは限りません。ブッシュの取付穴、ピンのシャンク、キーや回り止め、締付トルク、ダイヤ先端の向き、肩の着座面が交換後の位置を決めます。保全手順に写真と寸法を残し、交換後にマスターを載せて基準を確認するようにします。交換回数や許容摩耗量は実際のワーク材質と装着回数から決め、初期の一定期間は傾向を測って見直します。
予備品の管理では、丸ピンとダイヤピンを形だけで同一袋に入れないこと。シャンク径が同じでも先端径、接触方向、材質、表面処理が異なる場合があります。部品表に型番、メーカー、図面改訂、取付位置、向きを書き、交換時の取り違えを防ぎます。治具のライフサイクル費用は「部品価格+交換工数+交換停止+再検査」で比較すれば、初期費用だけを下げた案との違いが明確になります。
手動治具と自動機では選定基準が変わる
手動の組立治具では、ワークを片手で持てるか、上から真っすぐ降ろせるか、穴を目視できるかが重要です。先端ガイド、ピンの長短、手が入る空間、着脱時の指挟み対策を設計に含めます。数秒の挿入抵抗がタクトと疲労に影響するため、理論上の最小隙間だけでなく、複数の作業者で着脱を試します。手袋、油膜、表面処理後の寸法も量産条件に近づけます。
ロボット搬入では、ピンをワークの位置ずれを強制修正する部品として使わないことが大切です。ロボット側の繰返し位置決め、グリッパーの把持ずれ、トレイのばらつき、ワークの反りを重ねて、許容する初期ずれを決めます。必要なら機械的な粗ガイドやコンプライアンスを設け、最終ピンへの衝突速度を抑えます。ピンに触れてから無理に押す動作は、穴のかじりやピン折損だけでなく、ロボット停止からの復旧時間を増やします。
自動機の試験では、良品だけでなく、穴の上下限、穴間距離の上下限、バリが残りやすいロット、温度差のある条件を入れます。供給装置との連携は自動ねじ供給機の選定記事のように、部品提示と位置決めを別の機能として受入設計すると責任範囲が明確になります。位置決めピンはワークを決める部品で、ねじ・部材を正しく供給する保証ではありません。
位置決めピンのRFPに入れるべき情報
サプライヤーに「ピン二本付き治具を製作」とだけ伝えると、ワーク穴の公差、取付方式、交換時の検査が見積外になります。RFPは品番だけでなく、ワークの製品図面、三次元CAD、製品の改訂管理、基準面と基準穴、工程で必要な姿勢、年間生産量、装着回数、メンテナンス条件まで渡します。量産品の現物があるなら、良品中央値だけでなく公差端のワークも支給し、サプライヤーの試作時点で挿入性を確認します。試作品の穴が量産穴と異なるなら、その違いを明記します。
ピンの仕様表には、一次丸ピンと二次ダイヤピンの役割、ヘッド径の許容差、シャンク径と嵌合、先端案内形状、突出長、肩の有無、ピン間距離、ダイヤの向き、材質・表面処理、予備品、型番代替の承認手順を記載します。取付プレートの穴径と位置度も図面化します。ISOの公差クラス名を使う場合は、同じ記号がヘッドとシャンクのどちらを指すか曖昧にしないこと。ISO 286-2の公差表を参照しても、完成治具の受入値は別に指定します。
保全を前提とするなら、交換工具が装置内で使える空間、ピンを抜く方向、周辺センサーとの干渉、電源遮断・安全停止の手順、予備品保管位置も考えます。タイ工場で日本から予備品を取り寄せるなら、輸送リードタイムが長くても生産を止めない最低在庫を現地の使用実績から設定します。逆に汎用品へ置換すると、寸法等級や先端形状の微差が工程能力を変える可能性があります。代替可否は実ワークの再試験結果で承認します。
発注仕様の最小セット
| 項目 | 指定する内容 | 受入で見る証拠 |
|---|---|---|
| ワーク | 図面改訂、材質、表面処理、基準穴・基準面 | 実ワークと図面の照合 |
| 位置決め | 一次丸・二次ダイヤ、接触方向、支持面 | 治具図面と組付け現物 |
| 寸法 | 穴・ピンの限界寸法、ピン間距離、位置度 | 部品検査成績書と組付け測定 |
| 着脱 | 手動・ロボット、進入方向、許容タクト | 条件別の反復着脱試験 |
| 寿命・保全 | 交換方式、摩耗判定、予備品、交換手順 | 交換後のマスター測定 |
| 工程品質 | 製品側の位置公差、合否判定、測定系 | 実ワークの繰返し測定 |
見積比較ではピン単品の値段だけを横並びにしないでください。A社は治具板の穴加工と測定を含み、B社はピン支給・現地調整別途なら、安く見える方が実際には高くなるかもしれません。図面作成、初回調整、予備品、FAT、SAT、現地据付、作業者教育、量産開始後の手直しを同じ見積範囲にそろえます。「高精度ピンだから調整不要」といった表現は、完成治具と実ワークによる検証がない限り受入根拠になりません。
FATとSATで実物のばらつきを確認する
検収の準備では、合否の数値だけでなく測定の手順そのものを固定します。たとえばワークを置き直す前にピンや穴を清掃するのか、油膜は製造時の状態を残すのか、クランプを閉じる前後のどちらで寸法を測るのかで結果が変わります。位置を三次元測定機で測る場合は、製品図面の基準と治具上の基準の対応を測定プログラムへ反映させます。ダイヤピン側の逃げ方向に対して、測定点を一か所だけ置くと回転の変動を見逃す場合があるため、ワーク上の離れた二点以上を記録します。試験に使ったワークの穴寸法が公差の中央付近ばかりなら、量産での最悪条件を確認したことにはなりません。試験前に穴の寸法と位置を測り、境界サンプルの選び方を両社で合意しておきます。また、測定器の不確かさが受入限界に近い場合は、合否の断定を避けて測定方法を改善します。測定器が再現できない差を治具の差として議論すると、不要な手直しと納期遅延を招くためです。
FAT(出荷前受入試験)では、まずサプライヤーがピンと取付穴の実測値、組付け位置、ダイヤ先端の向き、材料・熱処理の記録を示します。次にユーザーが支給した実ワークを取り付け、装着時の引っ掛かり、着座、クランプ後の姿勢、取り外し状態を確認します。複数回の脱着で測定点がどう散るかを記録し、治具単体の成績書と区別します。検査治具なら測定器・作業者によるばらつきも含むため、繰返しだけでなく再現性の確認が必要です。MitutoyoのGage R&R資料は測定系の繰返し性、再現性、安定性を分けて扱う考え方を示しています。
量産前のSAT(据付後受入試験)では、現地で使うワーク、手袋、ロボットプログラム、空調、油・切粉、クランプ設定でFATの結果が再現するか確かめます。輸送や据付で治具ベースが歪むこともあるため、FAT合格をもって現地試験を省略しません。ピン交換後の再確認をSAT手順に入れておけば、量産後の保全試験の雛形にもなります。作業者が一人だけの状態で試験を済ませず、通常の交替勤務で想定する持ち方も確認します。
サンプル数や合否値は製品要求、ロット差、工程リスクに合わせて事前合意します。例えば「連続30回の着脱で詰まりゼロ」といった数値は試験仕様の一例であり、あらゆる工場へ推奨する保証値ではありません。より重要なのは、穴寸法が小さいワーク、穴間距離が大きいワーク、基準面の反りが大きいワークなど、境界条件を取り込むことです。良品の平均値だけを繰り返しても、量産の挿入不良は検出できません。試験で傷や削り粉が発生したら、短期の合否だけでなく寿命試験を追加します。
結果は「入った/入らなかった」だけではなく、ワーク番号、穴の実測値、温度、作業者またはロボット条件、挿入時間、位置測定値、擦り傷の有無、異常停止と復旧時間を紐付けます。承認された設定値と治具図面の版も一緒に保存すれば、半年後に交換したピンの影響を追えます。製品品質に直結する治具なら、マスターの校正状態、測定器のトレーサビリティ、測定位置も証拠として残します。
よくある失敗と切り分け方
一つ目は、二本の丸ピンを「高精度だから安心」と考え、ワーク穴間距離の公差を確認しないことです。初回ロットは入っても、別ロットで固くなるなら、個別のピン寸法だけでなく穴間距離・位置度・治具側のピン間距離を比較します。ダイヤピンへ変更する前に、穴を作る工程の変動も見ます。穴の位置が図面外なら、治具を緩くして吸収すると製品品質の問題を見えなくするだけです。
二つ目は、ダイヤピンの逃げ方向を逆に取り付けることです。CAD上では正しくても、現地組立で回転したまま固定されれば動きません。ダイヤの向きに刻印やキーを設け、取付写真と図面の見方を統一します。三つ目は、ピンを長く突出させて手探り挿入を容易にした結果、横荷重と破損リスクを増やすことです。必要な案内長と支持長を分け、突出量を最小化する設計レビューをします。
四つ目は、クランプ荷重でワークをピンへ押し付けることです。ピンが位置決め部材でも、クランプの横成分を常時負担するなら摩耗と変形の原因になります。接触痕が片側に偏るときは、ピン径を上げる前にクランプ方向と支持面を見直します。五つ目は、手動で成立した治具をそのままロボットに載せることです。人は無意識に揺すって穴を合わせますが、ロボットの直線動作にその適応を期待できません。粗ガイド、アプローチ速度、位置検出、停止条件を別途設計します。
六つ目は、交換形を選びながら交換後の検収を定義しないことです。ピンが新品でもブッシュ穴が摩耗していれば位置は戻りません。交換時にはブッシュ、固定ねじ、座面を点検し、マスターで基準位置を再測定します。七つ目は、図面を更新せず現場調整だけで復旧することです。新しいピン位置やスペーサーが製品基準を変えたなら、正式な設計変更と工程確認が必要です。
費用は単価より停止・不良・交換工数で比較する
位置決めピンの調達額は治具全体から見れば小さくても、工程停止や製品流出に与える影響は小さくありません。費用比較では、初期のピン・ブッシュ・板加工、FAT/SAT、段取り時間、摩耗交換、交換後の測定、不良手直し、停止時間を分けます。メーカー別の「部品一個の価格」は仕様・サイズ・供給地域で変わるため、この記事では相場や回収年数を断定しません。複数の見積を取るときは、同じワーク・同じ穴公差・同じ寿命条件で比較します。
例えば、安価な圧入ピンは初期費用で有利でも、摩耗時に治具を外してプレートを修復するなら保全停止が長くなる可能性があります。交換式はブッシュや固定機構の費用が増えても、現地で短時間交換できるなら有利になり得ます。判断には年間装着回数、実際の摩耗速度、部品調達日数が必要です。見積時点では不確かな項目を一つの確定ROIに押し込まず、交換頻度と停止時間に幅を持たせて比較します。
治具設計全体の費用と発注先比較を検討している場合は、治具設計・製作の外注記事も役立ちます。ただし本稿の対象は、治具全体の一般論ではなく、基準穴に触れる位置決めピンの設計・調達・検収です。社内の工程技術、品質保証、保全とサプライヤーが同じ図面を見て判断できる状態を作ることが、単価交渉より先です。
よくある質問:位置決めピン 選定と導入
位置決めピンは丸ピン二本ではだめですか?
二本の丸ピンが常に禁止という意味ではありません。穴間距離、径、位置度、温度、挿入方向のばらつきが小さく、必要な機能と着脱が実ワークで成立すると確認できる場合は設計選択肢です。ただし一般的な二穴定位では過拘束になりやすいため、丸ピン+ダイヤピンを比較案として評価します。二本の丸ピンを採用するなら、最悪公差と異なるロットを使った試験結果を残してください。
ダイヤピンはどの向きに取り付けますか?
一方向を拘束し、穴間距離のずれを逃がす向きにします。言葉だけでは誤解しやすいため、丸ピン中心とダイヤピン中心を結ぶ線、ダイヤの接触面、逃げ方向を治具図面の平面図に描きます。設置後にワークが楽に入ることだけでなく、位置と回転の再現性が要求を満たすことを確認してください。
ピン径を小さくすれば挿入不良は解決しますか?
挿入性は改善する可能性がありますが、位置再現性の悪化、クランプ時の偏り、測定値のばらつきを招くことがあります。先に、ワーク穴の実測分布、二穴の中心距離、バリ、先端案内、ロボット姿勢、クランプ順を切り分けます。最小穴と最大ピンの隙間だけで判断しないでください。
位置決めピンの寿命は何回ですか?
一律の回数はありません。ワーク材質・硬さ、穴の縁、装着力、切粉や研磨粉、潤滑・洗浄、表面処理で摩耗が変わります。初期量産でピン径、傷、位置再現性の推移を測り、交換判定を定めます。メーカーが品番別に保証する条件がある場合は、その条件と実工程が一致するか確認します。
タイのサプライヤーへ何を渡せば見積を比較できますか?
製品図面の版、実ワーク、基準面・穴、工程タクト、位置再現性、年間回数、環境、交換方式、FAT/SATの合否値を同じ条件で渡します。部品単価だけの見積は、治具板の加工、現地調整、試験、予備品の範囲が比較できません。機密上、製品図面全体を渡せない場合は、基準穴周辺の必要寸法と許容差を抽出した発注図を用意します。
まとめ
位置決めピンは小さな部品ですが、治具の基準を物理的に実現する場所です。一次丸ピンと二次ダイヤピンの拘束方向を理解し、製品の基準穴、穴間距離、公差、着脱方法、クランプと支持を一体で設計します。購入する品番の寸法値と、完成治具が実ワークで示す再現性は別の評価です。RFPで図面と合否条件をそろえ、FATで実ワークのばらつきを試し、SATで現地条件を確認すれば、単純な「入る/入らない」を超えて量産品質と保全性を比較できます。
タイ工場で治具の新規製作や既存ラインの挿入不良を検討中なら、ワーク穴の実測、治具図面、現在の停止・不良記録があれば早い段階で論点を整理できます。丸・ダイヤの組合せ、交換構造、検収条件の整理からでもTOMAS TECHへご相談ください。
参考情報
- Carr Lane: Locating Pins, Round and Diamond Principles — 二穴に丸ピンとダイヤピンを組み合わせる定位原理。
- Carr Lane: Types of Locating Pins and Their Applications — 形状、圧入・交換方式、ダイヤピンの方向。
- MISUMI: Principles of Positioning — 丸・ダイヤ、長短ピン、先端ガイドの使い分け。
- Jergens: 5-Axis Locating Pins — 部品別の位置決め用途とダイヤタイミングピン。
- ISO 5459:2024 — データムとデータム系の規定。
- ISO 286-2:2010 — 穴と軸の公差クラス・限界偏差。
- NIST: The Gauge Block Handbook — 鋼の熱膨張と寸法測定の背景。
- Mitutoyo: MeasurLink Gage R&R — 測定系の繰返し性と再現性の評価。


