


レーザーマイクロメータのデータ連携導入を検討するとき、センサーの測定精度だけを比較すると、連続走行する線材・チューブ・押出材の品質管理では重要な設計が抜け落ちます。測定値を「いつ、どのリールの、どの位置で得たか」に結び付け、規格外区間を実際に止められる状態まで設計する必要があります。本稿はタイ工場の担当者が、機器選定からRFP、FAT、SATまで発注条件を具体化するためのガイドです。
レーザーマイクロメータ データ連携 導入で最初に決める対象
点の測定と連続走行ワークの測定は違う
ノギスや据置き測定器で切り出したサンプルの外径を測る場合、作業者はサンプル番号を読み、測定後に記録できます。巻取り中のワイヤ、樹脂チューブ、ゴムホース、押出プロファイルでは、ワークは止まらず測定位置を通過します。後から測定値を見ても、搬送位置やリールIDが残っていなければ、どの長さを隔離すべきか決められません。レーザーマイクロメータをラインに付ける目的は、単に数字を自動入力することではなく、通過した材料の位置と判定を一つの履歴にすることです。
このテーマは、検査室でのCMMと画像測定を比較する寸法検査の自動化とは対象が異なります。また、さまざまな測定器の値を帳票に集める検査データ自動収集の費用と回収よりも、連続走行ワークの「位置を失わない測定」に焦点を当てます。対象を外径か幅か、単一方向か二軸か、製造中の制御に使うか検査記録だけに使うかまで最初に決めてください。
光学式とレーザー走査式を混同しない
市場では「レーザーマイクロメータ」という語が、レーザー走査方式と、それ以外の投受光型光学マイクロメータを広く指すことがあります。たとえばミツトヨのLSM-6902Hはレーザー走査マイクロメータで、連続測定モードを備えます。一方、キーエンスのLS-9000シリーズは同社が光学マイクロメータとして説明し、仕様ページではモデル別の測定範囲やサンプリング周期、外部接続を示しています。両者を同じ「何回/秒」という数字だけで比較してはいけません。測定原理、出力更新周期、平均化後の値が出る周期、外部トリガへの応答、判定出力の遅延を別々に確認する必要があります。ミツトヨ製品情報とキーエンス仕様は機種ごとの事実を確認する一次資料です。ここに記載された性能値を、未選定の装置や設置環境にそのまま当てはめないでください。
ワーク、光学系、搬送を一体で仕様化する
外径・幅・エッジのどれを品質特性にするか
円筒のワイヤやチューブなら外径、シートなら幅、リボン状部材なら両側エッジの位置が候補です。透明材、半透明材、反射の強い金属、振動する細線では、エッジの検出条件が違います。二軸で測っても真円度全体を保証したことにはなりません。二方向の直径差を監視する要件と、断面の全周形状を保証する要件は分けるべきです。検討資料には、材料、色、温度、表面状態、径または幅の範囲、許容差、振れ幅、ライン速度、ワークの張力、パスラインの変動を入れます。これらの最大・最小と組合せを、少なくとも受入試験サンプルで再現します。
センサーの仕様にある分解能、繰返し性、精度は別概念です。分解能が細かくても、ワークが振れて測定光軸からずれれば、工程で必要な判定の確かさは得られません。測定位置をガイドやローラで安定させ、装置の設置剛性、振動、油煙、粉じん、清掃方法を設計します。測定器本体だけの見積と、ラインで安定した値を出すための機械・電気工事を分けて比較してください。NISTは計量トレーサビリティだけでは用途に適した測定であることを自動的に保証しないと説明しています。校正証明書の有無と、実ライン条件での判定能力の確認は別の受入項目です。NISTの解説を参照してください。
サンプリングは「時間」と「材料上の長さ」で決める
サンプル数を増やす前に、検出したい欠陥の最短長さと、隔離したい最小区間を決めます。以下は仕様を考えるための仮定例であり、機種性能や実工場の実績を示す数字ではありません。ライン速度を120 m/分、保存する判定値の間隔を10 msと仮定すると、材料は1秒に2 m進み、隣り合う保存点の間で20 mm進みます。20 mmより短い局所異常は、保存点だけでは見逃す可能性があります。センサーの内部測定周期がもっと短くても、PLCやゲートウェイが10 msごとに最新値だけを読むなら、履歴の空間間隔は20 mmです。
ただし、すべての生波形をMESへ送ることが解決策とは限りません。現場で高頻度の判定を実行し、MES/QMSへは要約値、最大・最小、規格外イベント、対象区間、原データへの参照を送る構成もあります。必要な粒度は、客先要求、品質特性の変化速度、ネットワーク帯域、保存年限、後から再現すべき分析で決めます。サンプル周期を「センサー内部」「制御器の更新」「判定」「履歴保存」「上位システム送信」の五つに分け、発注書に単位付きで書くことが重要です。キーエンスの資料にもサンプリング値が示されていますが、掲載値と上位システムへ残る履歴の粒度は同じ意味ではありません。
リールID、トリガ、時刻、位置を一つのイベントにする
リールの始点を固定する
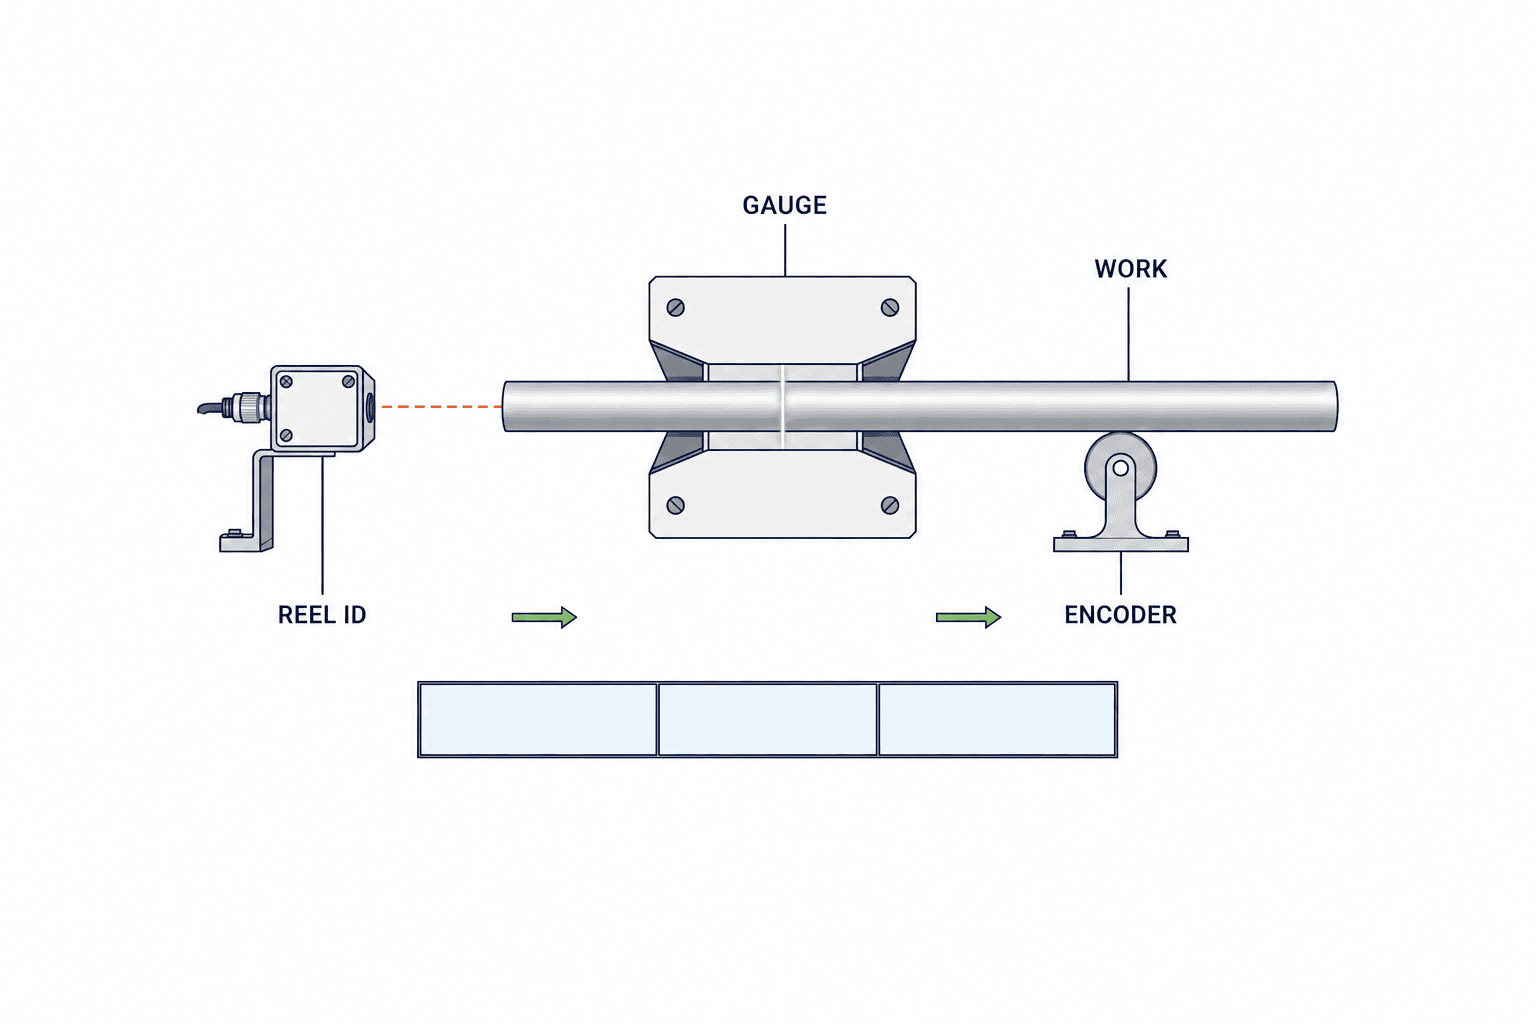
材料が連続していても、製品として管理する単位はリール、巻取りドラム、バッチ、製造オーダーなどで区切られます。まず「今の測定値がどのIDに属するか」を一義に決めます。リール切替時に前リールの最終測定時刻と位置を確定し、次リールの開始をバーコード、PLC信号、上位製造指図などで登録します。自動認識できない切替は保留状態にし、仮のIDで良品確定しない運用が必要です。切替の数秒間に二つのリールへ同じ値が付く、あるいはどちらにも付かないことをFATで試します。
推奨する最小レコードは、測定値、単位、品質特性、センサーID、設備ID、製造オーダー、製品品番、リールID、ライン速度、測定時刻、材料上の位置、規格版、上下限、判定、機器状態、校正状態、イベント連番です。位置はエンコーダの累積長を基本とし、リールごとにゼロ点を持たせます。時刻と速度から積分した位置はバックアップとして使えますが、加減速やスリップで誤差が出るため、エンコーダとの整合を試験してください。位置の基準点がセンサー中心かカッターかで数メートル違う場合もあります。各基準点の物理距離と符号を図面に残します。
トリガと時刻の責任点を明記する
「時刻」は測定器内で値が確定した時刻、PLCが受信した時刻、MESが取り込んだ時刻のいずれかで意味が変わります。ネットワーク遅延が変動する設備でMES到着時刻だけを保存すると、同じ材料上の位置を再現しにくくなります。データ辞書でsource_timestamp、controller_timestamp、received_atを区別し、どの時刻がNG区間計算の基準か決めます。OPC UAの仕様はタイムスタンプの相互運用性のための時刻同期を説明し、UTC値とローカル時刻変換も明確に分けています。OPC UA時刻同期とUTCの定義が根拠です。タイの現場画面はICT表示でも、保存はUTCとタイムゾーン情報を持つ設計が扱いやすいでしょう。
外部トリガが使える場合でも、何を起点にするかを決めます。定周期、エンコーダ距離、リール先端検知、品種切替信号は同義ではありません。定周期は時間に対して一定ですが、ライン速度が変わると材料上の間隔が変わります。エンコーダ距離トリガなら位置の等間隔化に向きますが、スリップやパルス欠損の扱いが必要です。停止中に同じ位置を何度も測る場合、重複値を捨てるのか、停止品質イベントとして残すのかも決めます。再起動時に連番が戻ってデータが二重計上されないよう、設備ID・リールID・セッションID・連番の組を冪等キーにします。
トレーサビリティ標準は実装境界を明らかにする
GS1のEPCISは製品や資産の出来事を「何が、いつ、どこで、なぜ、どのような状態か」の情報として扱い、センサーデータも文脈に含められます。ただし、工場内のレーザーマイクロメータの全サンプルをEPCIS形式で保存すべき、という意味ではありません。現場の高頻度データは適切な時系列または製造履歴に保持し、リール完成、NG区間隔離、出荷可否などの業務イベントを上位へ渡す際に、イベントの対象・時刻・場所・状態を失わない設計の参考にします。GS1 EPCIS 2.0を参照してください。細かな通信仕様より先に、どのシステムがどのIDを発行し、訂正権限を持つかを決めるべきです。
NG判定から隔離までを閉ループにする
規格値は製品、工程、版数とセットで管理する
同じセンサーが複数品番を測るなら、測定値だけでは合否を決められません。製品品番、工程、顧客仕様、規格版、上限・下限、測定点、例外条件を照合して判定します。品種切替信号を受けた瞬間、センサーのレシピとMES側の規格が同じ版になったことを照合し、ずれれば良品扱いを止めます。測定値が欠けた区間、センサーが清掃中の区間、校正期限が切れた期間は「未測定・判定不能」として区別します。NG率を下げるために無効値を自動的にOKへ変える設定は避けてください。
一つの値が上下限を外れたら直ちにリール全体を廃棄する必要はありませんが、無視もできません。ノイズ除外、連続回数、移動平均、ヒステリシスなどの判定規則を採る場合、閾値と元データ、変更履歴を保持します。平均化には短い異常を平らにする作用があるので、製品の品質要求と併せてFATで確認します。判定ロジックは装置の画面設定だけに閉じ込めず、版管理された仕様書として残します。変更者、承認者、適用開始リールIDを記録し、過去データに新規格を遡及適用しないのが基本です。
検出位置と切断・排出位置の差を計算する
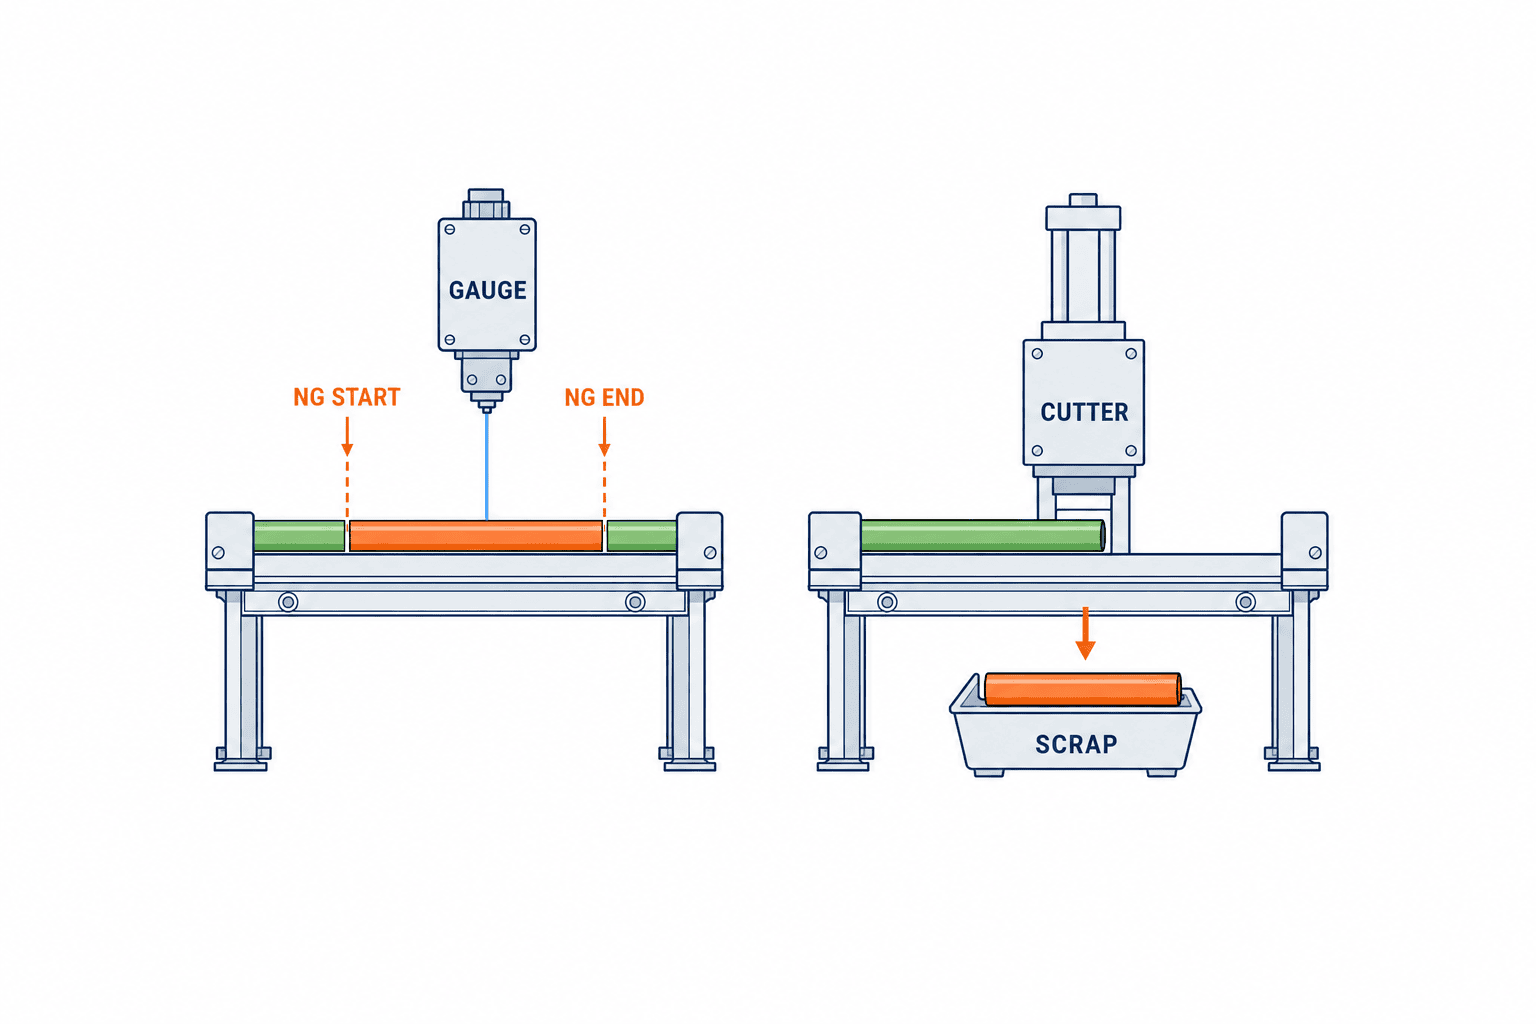
センサーと切断機、マーキング機、ダイバータの間に距離があると、NG信号を出した時点の材料はすでに前へ進んでいます。仮にセンサーからカッターまで4 m、ライン速度120 m/分で一定なら移動に2秒かかります。これも説明用の仮定です。実設備では加減速、搬送スリップ、PLCスキャン、通信、アクチュエータ応答、切断刃の位置を含めた位置誤差を評価します。材料上のNG開始位置と終了位置を積算長で記録し、前後に現場で承認した保護長を付けて隔離区間を確定します。「2秒後に切る」固定タイマーだけでは、速度変更や停止・再起動に対応できません。
物理隔離ができないリール巻取り工程では、NG区間にマーキングを打ち、リールを保留し、後工程でその長さを切り出す方法があります。その場合も、マーキング失敗や区間切除未完了のリールを出荷可能にしてはいけません。保留、切除、再測定、品質承認、出荷許可までステータスを分けます。隔離装置の停止やネットワーク切断時に、データはあるが製品は流れた、という経路を試験します。安全に関わるライン停止は設備の安全設計に従い、品質判定だけで安全機能を代替しないでください。
工程側へのフィードバックは権限を分ける
外径が目標からずれ始めたとき、押出機の温度、引取速度、ダイス条件などの変化を見れば原因探索に役立ちます。しかし品質記録の自動収集と、自動で設備設定値を書き換える制御は別の設計です。最初は傾向を表示して工程担当者に通知し、原因確認と承認を経て調整する構成が現実的な場合があります。閉ループ制御を行うなら、上限・下限、変化率制限、手動への切替、センサー異常時の挙動、変更ログ、責任者をRFPで明記します。測定値を平均化して制御に使う周期と、瞬時NGを検出する周期は別にすることがあります。制御の安定化だけを理由にNG検出を鈍くしないようにします。
MES/QMS連携で送る値と残す証跡
現場制御と品質履歴の境界を決める
PLCやエッジ端末は高速な信号取り込みと即時判定、マーキング・排出の指示を担い、MESは製造オーダー・品番・リールIDと実績を結び、QMSは保留・逸脱・是正処置・承認を管理する、という役割分担が考えられます。ただし既存システムの機能に合わせて境界を決め、同じNGを二重に起票しないようにします。OPC UAはセンサーや制御系からMES等への情報交換の共通基盤を定義しますが、OPC UA対応という表示だけでは、必要なデータ項目や意味が自動的に一致しません。OPC UAの概説は適用範囲を示しています。データ辞書とイベント契約を別途作ります。
送信するイベントには、正常測定の要約、規格外開始、規格外終了、センサー異常、レシピ不一致、通信断、リール切替、隔離完了、品質承認を区別します。各イベントには不変ID、発生時刻、登録時刻、対象ID、対象長さ、発生源、規格版、状態遷移の前後を付けます。再送があっても同じイベントを一度だけ反映するため、受信側もイベントIDで冪等処理します。ネットワーク断の間はエッジで順序を保持して蓄積し、再接続後に送るときは「発生順」と「到着順」を混同しません。通信断中の製品扱いは、ラインを止めるのか、全リールを保留するのか、顧客要求に沿って決めます。
生データと要約の保存方針を分ける
全サンプルを無期限保存すると容量だけでなく検索やバックアップも重くなります。一方、NGイベントだけ保存すると、境界の妥当性を後から確認できません。通常区間は時間または長さごとの要約と統計値、NG前後は高分解能の測定値、重要な立上げ・切替区間は全データ、といった階層化が有効です。何を保存するかは顧客仕様と監査要件に従い、任意の圧縮や間引きで必要証跡を消さないでください。時刻、位置、品番、リールID、規格版で検索し、元の判定と異なる再計算をした場合は結果を別記録に残す設計にします。
計量トレーサビリティも同じ履歴に接続します。校正日、次回校正期限、標準器、校正証明書、測定条件、ゼロ点確認、清掃履歴、交換したヘッドIDを参照できるようにします。ただし「校正済み」だけではライン上の測定の適合を保証しません。NISTが指摘するように、測定の不確かさと用途への適合は別に評価する必要があります。規格幅が狭い場合は特に、測定器の性能表、実ラインでの繰返し性、ワークの姿勢変動、温度の影響を合わせて判定の余裕を確認します。
RFPに書くべき項目と比較表
見積依頼時には「レーザーマイクロメータを付けてMESへ接続」とだけ書かず、対象ワークと受入条件を同じ表にします。下表は購買・品質・設備・ITの共同レビュー用ひな形です。値は各工場で埋める空欄であり、一般的な推奨値ではありません。
| 項目 | RFPに記入する内容 | 受入時に見せてもらう証拠 |
|---|---|---|
| 対象ワーク | 材料、径/幅範囲、表面、透明性、温度、振れ、ライン速度 | 最悪条件の実ワーク測定記録 |
| 品質特性 | 外径/幅/エッジ、許容差、品番・規格版 | 規格切替と判定の試験記録 |
| 測定性能 | 実ラインで必要な更新周期、遅延、測定不確かさ | 生値と出力値の対照、校正・MSA結果 |
| 位置同期 | エンコーダ、トリガ、リール始点、センサーから隔離機までの距離 | NG区間のマーキング・切除試験 |
| データ | ID、時刻、単位、品質フラグ、欠測、再送、保存粒度 | MES/QMS上の検索、欠測表示、再送試験 |
| 異常時 | 停止、保留、手動復旧、権限、監査ログ | 通信断、センサー異常、停電復旧試験 |
| 運用 | 清掃、校正、予備品、タイ語手順、保守窓口 | 交換・復旧実演、手順書、教育記録 |
価格の比較も測定器本体、取付治具、エンコーダ、PLC変更、ゲートウェイ、MES/QMS改修、隔離装置、校正、現場試験、教育、保守を分けます。二社の見積でセンサー価格だけを比べると、後から設備停止工事やデータ項目追加が別費用になりやすいためです。見積前にセンサー方式を固定しすぎず、必須の受入性能と接続契約を記載したうえで、代替方式も同じFAT/SAT条件で比較できるようにします。
FATとSATで「測れた」から「隔離できた」まで試す
FATは工場出荷前のロジックとデータ試験
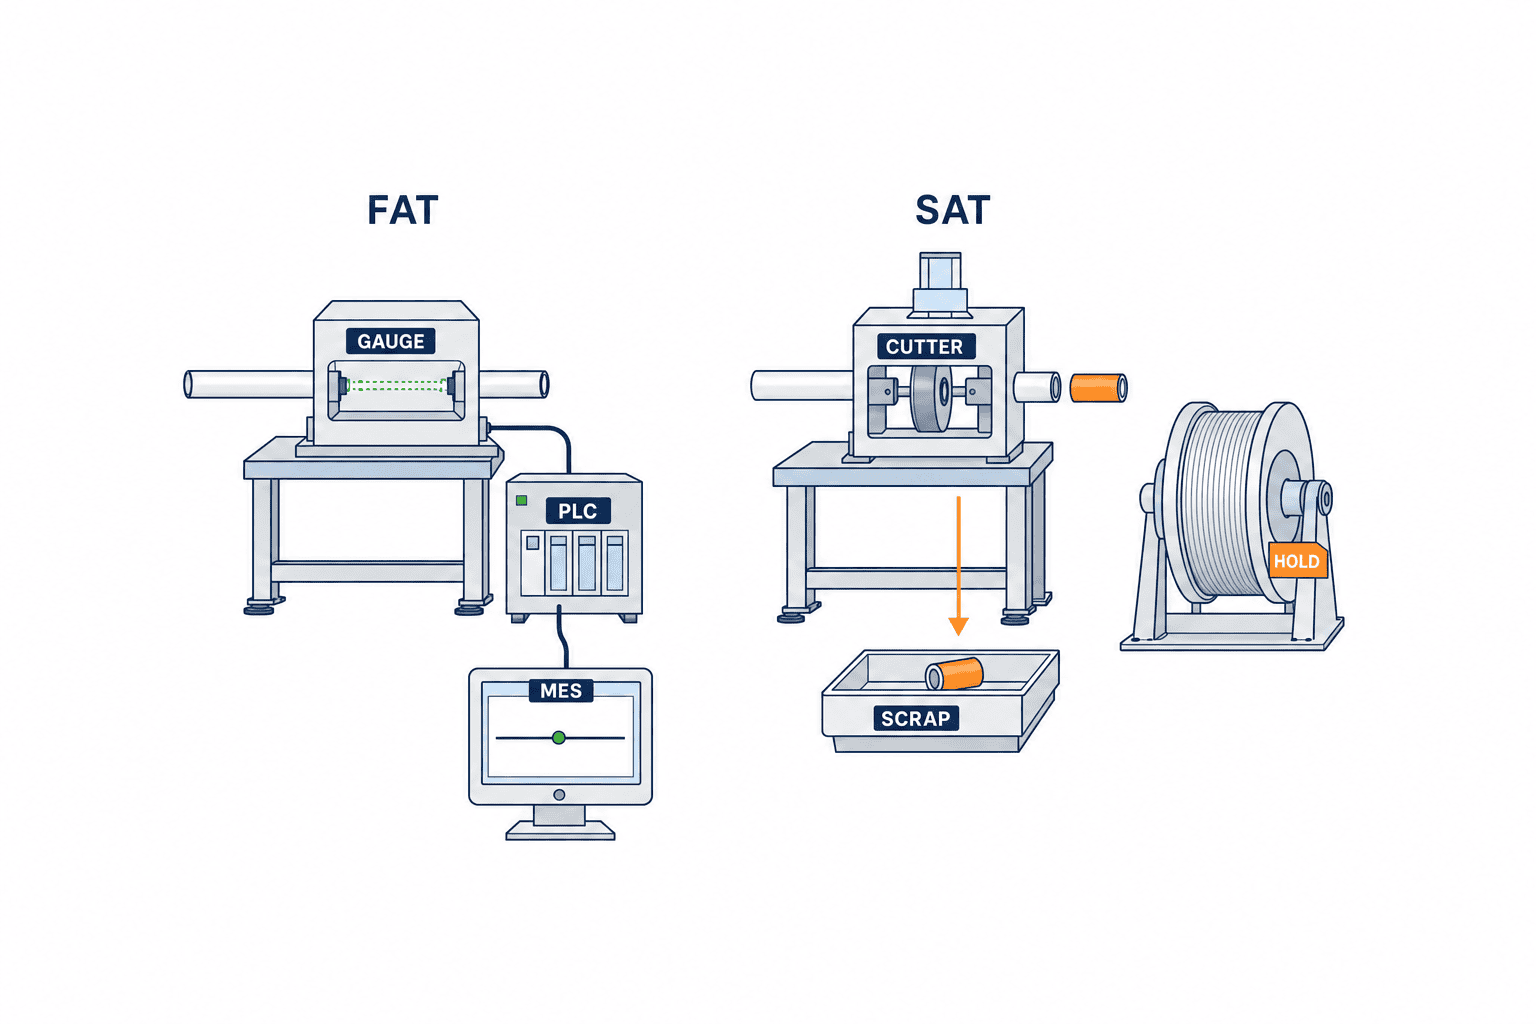
FATでは、良品・上限超過・下限未満・境界値・瞬時ノイズ・連続NG・欠測・センサー異常・リール切替・品番切替・通信断・再送を入力します。測定器の表示、PLCの判定、MES/QMSの履歴が同じワーク・位置・規格版に結び付くかを照合します。期待値は事前に表にし、実測ログと差分を残します。異常を再現するための標準試料や模擬信号が使えるか、発注時点で確認します。FATに実ライン速度を再現できない場合は、その制限を明記し、SATで実測する項目へ移します。
SATはタイ工場の実ラインで位置と運用を確認
SATでは最小・最大速度、加減速、停止・再起動、リールの継ぎ目、ワーク揺れ、温度変化、通常の清掃後を含めます。既知の寸法サンプルを通し、測定位置とマーキング位置、切除した区間を突き合わせます。NGを検知してから最終製品を保留にするまでの経路を作業者の操作込みで試します。通信が失われたときのオフライン記録と復旧後の再送、時刻同期喪失時の扱いも必須です。作業者向けタイ語画面と日本語・英語の管理帳票など、実際の利用者が判定の意味を誤解しない表示を確認します。測定の合否だけでなく、隔離完了の証拠をSATの合格条件にしてください。
試験の終了条件を曖昧にしない
「安定して動く」「全数検査する」といった言葉は判定できる条件に直します。必要な更新周期、測定不確かさ、対象ライン速度、欠測時の扱い、NG位置の許容誤差、MES上で追跡できる最小区間を工場固有の数字で合意します。この記事の仮定値をそのまま転記してはいけません。品質部門は製品の許容差と誤判定の扱いを承認し、製造部門は隔離の物理動線を承認し、ITはIDと時刻、再送、アクセス権を承認します。FATで残った制限事項はSATで消えたかを追跡し、運用開始後の是正期限まで記録します。
レーザーマイクロメータ導入の段階的な進め方
第一段階は現場観察です。対象ラインで測りたい品質特性、実際のワーク揺れ、品番とリール切替、NGの後処理を確認し、現行の検査記録と不具合履歴から「どこで位置情報を失っているか」を見つけます。第二段階は限定した実機検証です。候補センサーを実ワークで試し、安定してエッジを取れるか、PLCに渡る値の遅延と欠測、清掃後の復元性を見ます。第三段階はリールID・積算長・時刻と測定値の結合、NG区間の保留までを一つのラインで実装します。最後にMES/QMSへ展開し、他品番・他ラインへ広げます。各段階で、最初に決めた受入条件を満たしたか確認してから次へ進めます。
導入効果の試算は、削減できる廃棄長、選別工数、クレーム対応時間、品質記録作成時間と、設備停止・校正・保守の増分を並べて評価します。仮に「NG区間の前後各1 mを保護して切除」と設定しても、これは工程実証前の想定値であり、実際の必要長や損失額とは異なります。見積の投資回収年数を一つの数字だけで示すより、NG頻度、ライン速度、保護長、再加工可否を変えた複数ケースを提示する方が意思決定に役立ちます。タイ工場では、現場の作業言語、保守対応時間、予備機の入手性を費用と同じ表で評価することも欠かせません。
導入後の監視指標も受入時に決める
稼働開始後は測定値だけでなく、位置IDを持つ記録の割合、欠測区間の長さ、センサー異常の回数、NG検出から保留確定までの時間、隔離した区間と実際に切除した区間の一致を定期的に見ます。これらの指標に一律の合格値はありません。顧客要求と工程リスクから工場ごとの基準を設定し、超過時の担当者と処置期限を決めます。導入初月の値を基準線として保存すれば、清掃周期、ワークガイド、通信設定の変更が品質記録に与えた影響も追いやすくなります。
FAQ:レーザーマイクロメータ データ連携 導入の疑問
レーザーマイクロメータをMESへ直接つなげば十分ですか?
十分とは限りません。高速の測定値をMESへ直接送れても、リールID、積算長、品番・規格版との結合と、NG区間を隔離する制御が無ければ出荷判断に使えません。即時判定はPLCやエッジ端末が担い、MES/QMSへは対象・位置・判定を持つイベントを送る役割分担を検討します。採用する構成は既存システムと必要な遅延で決めてください。
サンプリングが速ければ短い欠陥を必ず検出できますか?
できません。センサー内部の周期、出力更新、平均化、PLC取込み、履歴保存は異なります。さらに欠陥が測定光軸の外を通る、表面状態でエッジが不安定になる、ワークが大きく振れる場合もあります。検出すべき最短長さと許容見逃しを定義し、実ワークと実速度で確認してください。
計測器の校正証明書があればFAT/SATの測定試験は不要ですか?
不要にはなりません。校正は基準とのつながりを示しますが、取付け、振動、温度、汚れ、材料の違いを含む実ラインでの測定適合性は別です。必要な試験は品質要求に応じて決め、校正状態と測定結果を同じリール履歴から追えるようにします。
NGが出たらリール全体を廃棄すべきですか?
必ずしもそうではありません。対象区間を信頼できる位置精度で特定し、保護長を含めて物理的に切除・再検査できるなら、合格区間を残せる可能性があります。位置情報が欠けた、マーキングに失敗した、隔離を証明できない場合は、品質部門がリール単位で保留範囲を判断する必要があります。
タイ工場のRFPで最優先の確認項目は何ですか?
実ワークでの測定適合、リールIDと位置の紐付け、NG隔離の実演、通信断時の製品扱い、タイ語手順と保守体制を優先します。価格表にセンサー本体だけでなく、機械工事、PLC/MES/QMS改修、FAT/SAT、教育、予備品を分けて記載してもらうと比較できます。
まとめ
レーザーマイクロメータのデータ連携導入は、測定器から数値を取り出す作業で終わりません。連続走行ワークの外径や幅を、リールID、測定時刻、積算長、規格版に結び付け、規格外区間を確実に保留・隔離できるようにすることが中心です。機種の性能表は出発点です。実ワークで測り、位置を再現し、通信断と品種切替まで含めてFAT/SATで確認してはじめて、検査記録と現物が一致します。
対象ラインの現状確認、RFPの項目整理、FAT/SATで何を証明するかの段階から相談したい場合は、TOMAS TECHへのお問い合わせをご利用ください。測定器の型番が未定でも、ワークと隔離したい区間を起点に検討できます。
参考資料・確認日
以下は2026年10月26日に公開ページで確認した一次資料です。機種仕様は型番・条件に依存し、導入先の性能保証値ではありません。
- ミツトヨ:LSM-6902H製品情報 — レーザー走査、連続測定モードなど。
- キーエンス:LS-9000シリーズ仕様 — モデル別範囲、周期、外部接続など。
- キーエンス:光学マイクロメータの用途 — 線材や押出材等のインライン測定。
- OPC Foundation:OPC UA Part 1 — 機器と上位システムの情報交換。
- OPC Foundation:OPC UA Part 6 時刻同期 — タイムスタンプと同期。
- GS1:EPCIS/CBV — 製品イベントとセンサーデータの文脈。
- NIST:計量トレーサビリティFAQ — トレーサビリティと用途適合の区別。


