


省力化 装置を検討するとき、「人を減らせる最新設備は何か」から始めると、投資規模だけが先に膨らみがちです。タイ工場で本当に必要なのは、ボトルネックを定義し、安全、品質証跡、保全性、段取り替えの柔軟性を損なわずに解消できる、最小の検証済み介入です。本稿では、治具・ポカヨケ、半自動機、専用自動化設備、ロボット/協働ロボットセルを同じ基準で比べ、RFP、FAT・SAT、90日実証、費用対効果までを一つの実務手順にします。
結論:最も自動化された機械ではなく、制約を最小構成で除く
投資判断の出発点は設備カタログではありません。現状作業を観察し、タクト、停止、手直し、作業負荷、段取り、技能依存を事実として分解します。そのうえで、次の順に検討します。
- 治具・ポカヨケで位置決め、取り違え、姿勢、順序の問題を除けないか。
- 人の判断や供給を残し、危険・高負荷・反復動作だけを半自動機に移せないか。
- 品種と工程が安定しているなら、専用自動化設備でサイクルと品質を再現できないか。
- 多品種、到達範囲、将来変更に価値がある場合のみ、ロボットまたは協働ロボットセルを選ぶべきか。
この順序は「安い設備を選ぶ」という意味ではありません。必要な安全機能、測定、PLC連携、保全支援を含めた最小構成を選び、FATとSATで証明してから拡張するという意味です。世界では2024年に産業用ロボットが54万2,000台導入され、10年前の年間導入量の2倍超となり、アジアが新規導入の74%を占めました。しかし、この世界統計はタイ固有の導入率や、個別工場でロボットが最適であることを示しません。設備形式ではなく、制約と受入証拠を起点にします。
なぜ「人員削減台数」から始めると失敗しやすいのか
人の作業には、価値を生む動作、運搬、待ち、検査、微調整、異常判断、復旧、記録が混在します。サイクル表だけを見て一人分を設備へ置き換えても、材料供給、品種切替、刃具交換、清掃、チョコ停復旧が残れば、作業者は設備から離れられません。逆に、負荷の高い搬送や締結だけを設備化し、回収した時間を複数工程の監視や品質改善へ再配置できれば、帳簿上の人数を減らさなくても能力と安定性を高められます。
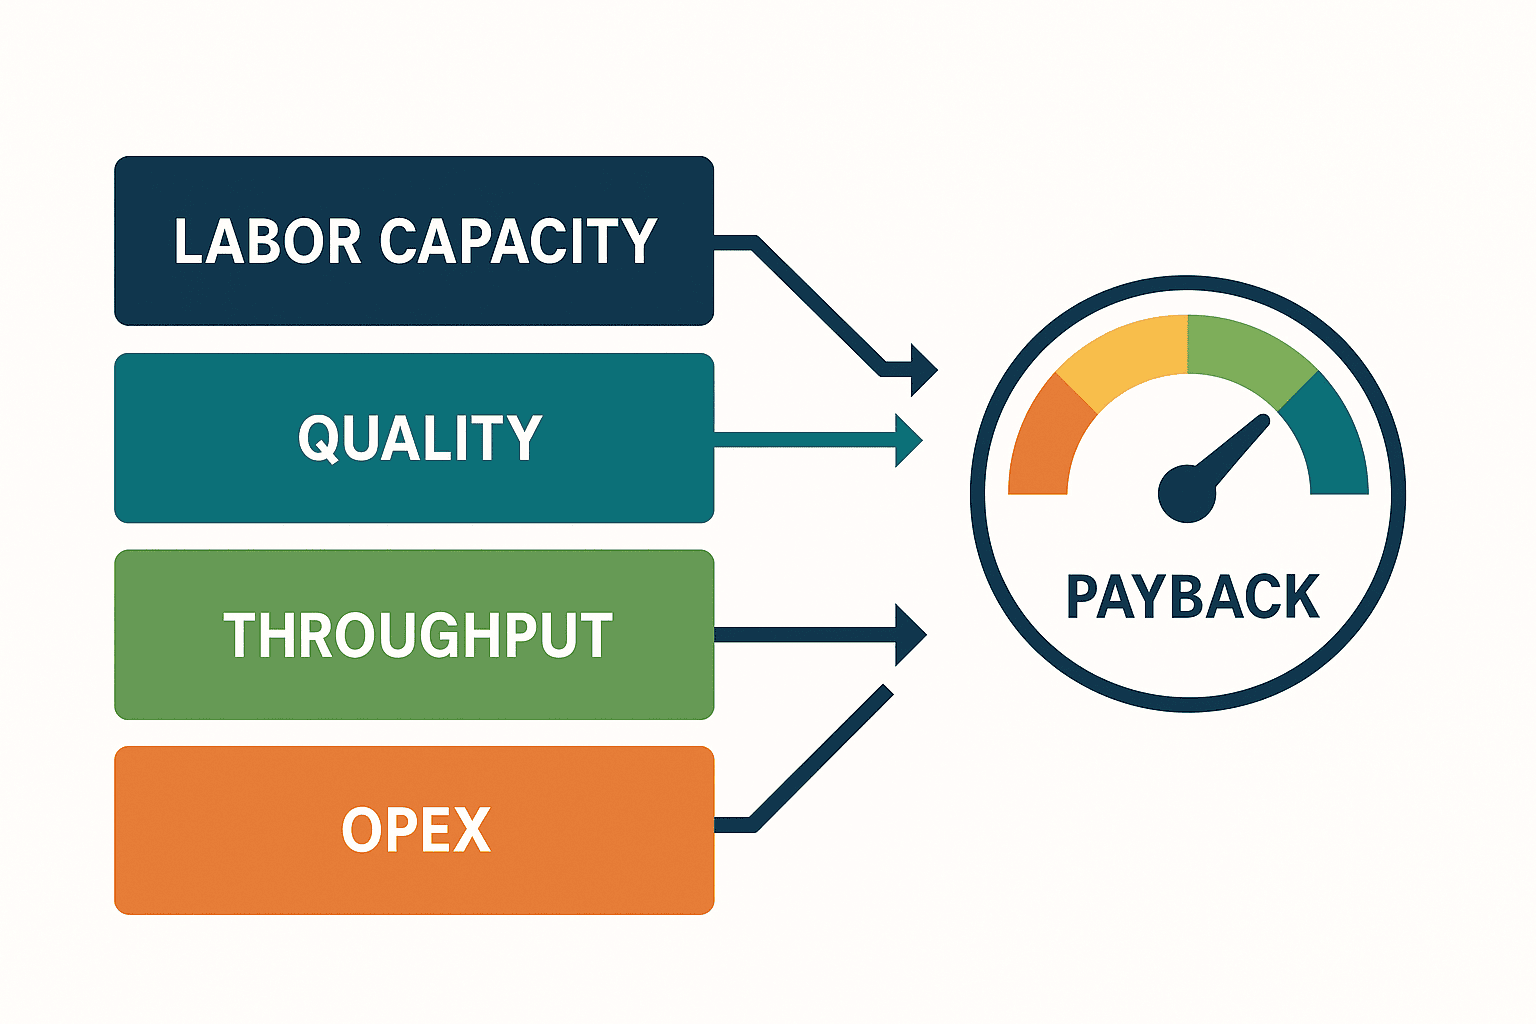
したがって本稿では「労務費削減」ではなく「回収労働能力」と表現します。回収能力は、再配置、残業回避、増産時の追加採用回避など、現場で実現した用途があって初めて経済価値になります。スループット効果も、販売可能な需要と後工程能力がなければ売上にはなりません。スクラップ低減、停止低減、能力回収を別々に測り、同じ効果を二重計上しないことが重要です。
Step 1:設備を探す前に現状工程を測る
最低でも、代表品種、難品種、段取り替え、異常復旧を含む観察を行います。平均サイクルだけでなく、ばらつきと停止理由を残します。作業分解票には、手の移動、部品供給、位置決め、加工・締結、検査、排出、記録、再作業を分けて記載します。
測るべき基準
- 顧客要求またはラインバランスから求めるタクトと、実サイクルの中央値・ばらつき。
- 品種数、ロット、切替頻度、治具交換、レシピ変更、初品確認に要する時間。
- 不良モード、検出位置、見逃しと過検出、再検査、手直し、廃棄の流れ。
- 作業姿勢、重量、挟まれ、切創、熱、薬品、予期しない起動などの危険源。
- チョコ停、故障、材料待ち、品質待ち、上流・下流停止を区別した損失時間。
- PLC、MES、ERPへ渡すべき品種、ロット、結果、時刻、アラーム、作業者・設備ID。
- 現地保全員が交換できる部品、必要工具、ソフトウェア、バックアップ、供給リードタイム。
「現状30秒だから設備は25秒」とだけ書くのは不十分です。製品投入から合格排出までの境界、手作業を含むか、測定開始・終了条件、連続何サイクルを評価するか、異常を含めるかを定義します。工程改造を伴う場合は、既設制約の洗い出しについてタイ工場の生産ライン改造ガイドも参照してください。
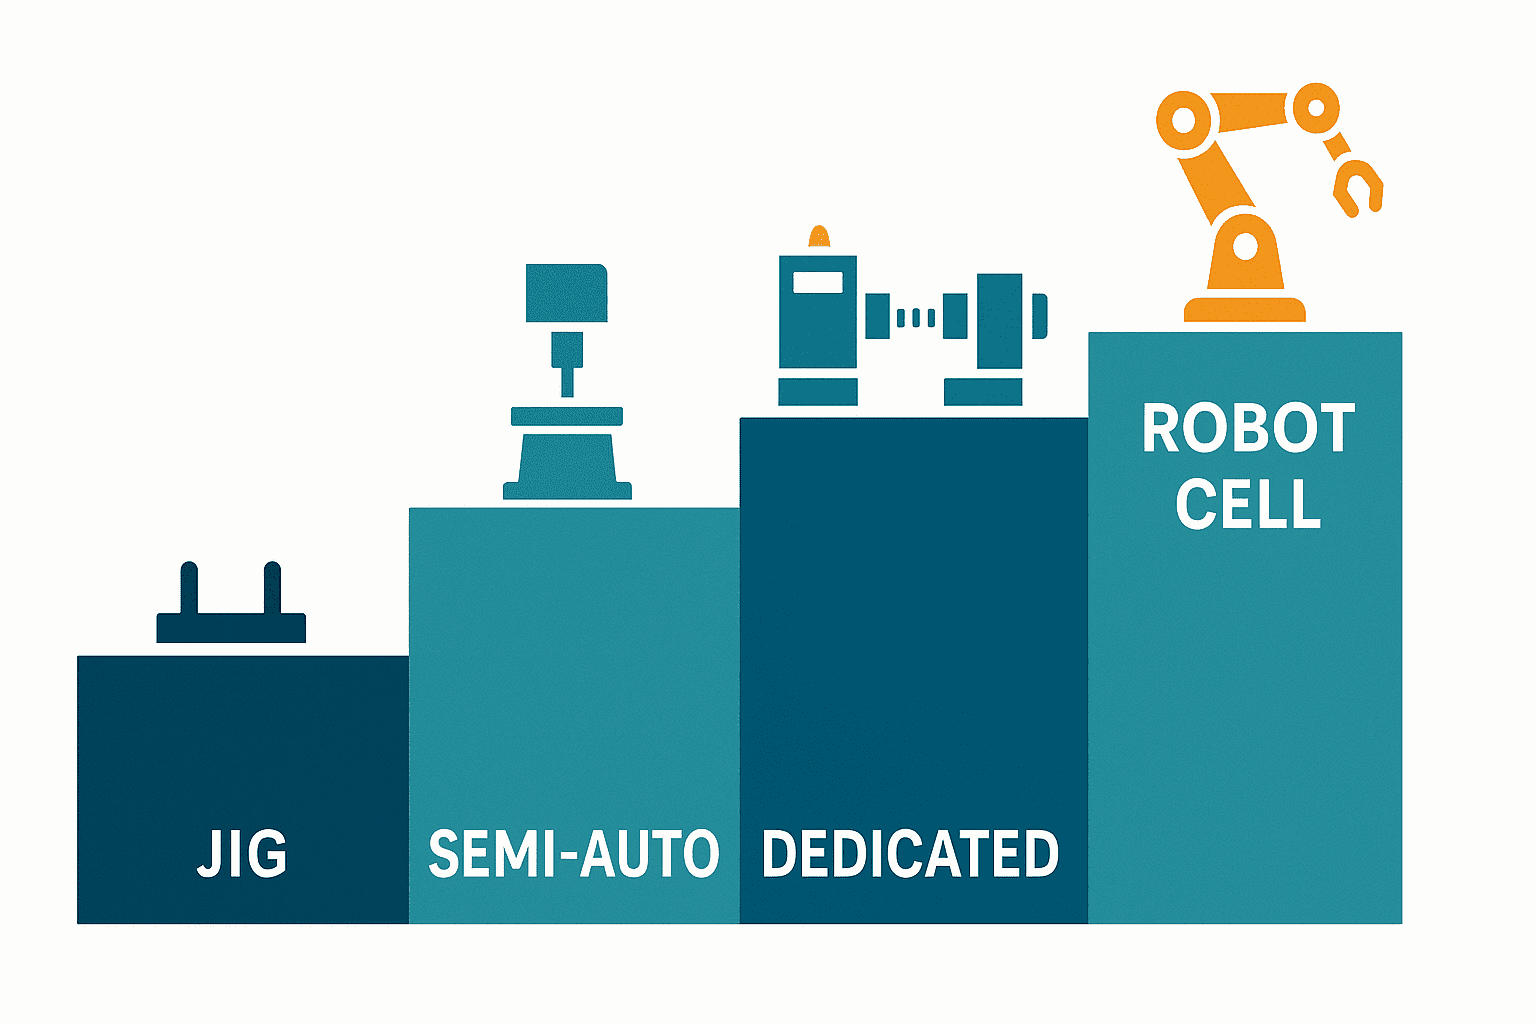
4段階の選択肢:治具からロボットセルまで
レベル1:治具・ポカヨケ
位置決めピン、ガイド、クランプ、部品有無検知、左右取り違え防止、締結順序のインターロックなどで、判断と再作業を減らします。製品変化が多く、投資を小さく始めたい工程に向きます。一方、作業者の反復負荷やサイクルの主要部が残る場合、期待する能力回収には届きません。
レベル2:半自動機
作業者が部品を供給・確認し、設備が加圧、締結、圧入、塗布、検査、排出の一部を行います。人の柔軟性を残しながら、危険、高負荷、品質ばらつきの大きい動作を安定させやすい方式です。作業者が複数台を担当できるかは、自動サイクル時間だけでなく、歩行、供給、異常頻度、安全な介入方法で決まります。
レベル3:専用自動化設備
供給、位置決め、加工、検査、排出を一連で自動化します。品種、量、工程条件が安定し、高速性や再現性が重要なときに適します。ただし専用機は変更に弱く、微小な製品変更でも治具、センサー、ソフトウェア、検証をやり直す可能性があります。予備品と図面・プログラムの引渡しが不十分だと、停止時の復旧がベンダー依存になります。
レベル4:ロボット/協働ロボットセル
多点作業、到達範囲、品種レシピ、将来転用に価値がある場合に検討します。ロボット単体のカタログ性能ではなく、ハンド、治具、供給、検査、安全機器、制御、周辺設備を含むセルとして評価します。ISO 10218-1:2025は産業用ロボット、ISO 10218-2:2025は統合およびロボットアプリケーション/セルを扱います。ロボット本体が適合をうたっていても、統合セル全体の安全が自動的に保証されるわけではありません。中小製造業での進め方はタイ中小製造業のロボット導入ガイドも参考になります。
省力化 装置の意思決定マトリクス
次表は候補を落とすための質問表です。点数だけで自動決定せず、満たせない必須条件を先に除外します。
| 評価軸 | 治具・ポカヨケ | 半自動機 | 専用自動化設備 | ロボット/協働セル | RFPで求める証拠 |
|---|---|---|---|---|---|
| タクト | 手作業主要部は残る | 特定動作を安定化 | 高速・反復に強い | 動作・周辺供給次第 | 代表品種と難品種の連続サイクルログ |
| 品種・段取り | 交換治具で柔軟 | レシピと治具で対応 | 安定品種向け | 再教示・ハンド交換で対応可能 | 切替手順、時間、初品確認、誤レシピ防止 |
| 品質証跡 | センサー追加が必要 | 工程値を記録しやすい | 全数データ化しやすい | 周辺計測との統合が必要 | 結果、単位、時刻、品番、ロット、判定根拠 |
| 安全 | 単純でも危険源を評価 | 人と機械の受渡しが焦点 | 防護・アクセス・復旧を設計 | 用途別リスク低減が必須 | 危険源表、リスク低減、検証記録、残留リスク |
| 保全性 | 現地製作・修理しやすい | 標準部品率を確認 | 専用品依存に注意 | ロボットと周辺の両方が必要 | 部品表、図面、バックアップ、復旧訓練 |
| 現地部品・支援 | 調達しやすい | ブランドと在庫次第 | 特注品の納期が鍵 | サービス拠点と技能が鍵 | タイ在庫、応答時間、代替品、廃番方針 |
| PLC/MES/ERP | 必要最小限 | 結果とアラーム中心 | 詳細な工程連携が可能 | セル境界を明確化 | タグ表、通信仕様、時刻同期、再送、権限 |
この表には価格を最初に置いていません。必須条件を満たした候補について、初期費用、継続費、変更費、停止リスク、経済効果を比較するためです。安い設備でも、品種追加ごとに長時間停止し、専用部品を海外から待つなら、ライフサイクルでは高くなります。
品質証跡と測定システムを設計する
締付トルク、圧入力、寸法、画像判定などを合否に使う場合、センサーが付いているだけでは証拠になりません。意図する用途とリスクに応じて、測定範囲、分解能、校正・検証、トレーサビリティ、不確かさ、環境影響、データ処理を決めます。ISO/IAFの監査ガイダンスも、管理の深さは意図した用途とリスクに依存し、測定機器が指定作業に適していること、校正・検証や不確かさ、トレーサビリティが関連し得ると説明しています。AIAGはMSAを、データ品質を改善し、それによって判断品質を高める品質コアツールと位置付けています。本稿は独自の一律合格閾値を示すものではありません。
画像検査は特に、デモ画面の一枚で判断できません。カメラ、レンズ、照明、ソフトウェアが一つの測定系を構成し、表面、欠陥、距離、姿勢、外光、汚れによって結果が変わります。KEYENCEの技術資料では、照明の形状、種類、寸法、角度、色、波長がコントラストと再現性に影響し、明視野、暗視野、拡散、バックライト、同軸などを対象に合わせて選ぶ必要があると説明されています。対象欠陥と誤判定コストから、2D・3Dを含む方式を選びます。
AI分類を使う場合も、対象を狭めてから検証します。OMRON TECHNICSのシート検査事例では、多様な欠陥パターンを特徴量ルールで分類することが難しく、対象欠陥を絞ったうえでCNNを使っています。そこでは、生産後の目視確認が出荷可否や等級を変える場合、後工程作業が1日4〜5時間あったと報告されています。これは一社のサプライヤー報告事例であり、一般的な削減ベンチマークではありません。
機械安全:ISO 12100を設計プロセスに使う
ISO 12100:2010は2022年の確認後も現行で、後継ドラフトが開発中です。機械ライフサイクルにわたる危険源の同定、リスク見積り・評価、低減、文書化、検証の原則と方法を提供します。ここで重要なのは「ISO 12100認証済み」という広告文句ではなく、具体的な用途で誰がどの危険源を評価し、どの設計方策で下げ、どう検証したかです。
通常運転だけでなく、投入、取出し、段取り、清掃、刃具交換、詰まり除去、保全、教示、停電・圧空低下、再起動を扱います。協働ロボットでも、鋭利なワーク、高温部品、挟まれ、落下、周辺軸があれば危険です。安全PLC、ライトカーテン、スキャナーがあることと、安全機能が要求どおり検証されたことは別です。FATで可能な試験と、実サイトの動線・基礎・周辺設備が必要なSAT試験を分けます。
自動化 費用対効果:二重計上しない仮定モデル
以下は市場相場でも実績保証でもなく、計算方法を示すための仮定モデルです。必ず自社の見積、測定、操業条件へ置き換えてください。
| 項目 | 仮定値 | 扱い |
|---|---|---|
| 初期投資 | 300万THB | 設備・統合の仮定総額 |
| 年間サポート・予備品・ソフトウェア | 25万THB/年 | 年間運用費として控除 |
| 年間回収労働能力 | 80万THB/年 | 再配置・残業回避。自動的な人員削減ではない |
| 年間スクラップ・手直し低減 | 32万THB/年 | 品質効果。労働能力と重複させない |
| 年間スループット・停止寄与 | 28万THB/年 | 実現可能な需要・後工程能力を確認 |
| 年間総便益 | 140万THB/年 | 80 + 32 + 28 |
| 年間純便益 | 115万THB/年 | 140 − 25 |
| 単純回収期間 | 2.61年 | 300 ÷ 115、同じ万THB単位 |
検算すると、総便益は0.80 + 0.32 + 0.28 = 140万THB、純便益は1.40 − 0.25 = 115万THB、単純回収は3.00 ÷ 1.15 = 2.61年です。感度を見ると、純便益が70万THBなら4.29年、115万THBなら2.61年、160万THBなら1.88年です。
| 年間純便益の仮定 | 単純回収期間 |
|---|---|
| 70万THB | 4.29年 |
| 115万THB | 2.61年 |
| 160万THB | 1.88年 |
この単純モデルは、資金調達、税、減価償却、残存価値、立上げ損失、能力増が実売上になるかどうか、BOIインセンティブを除外しています。別途評価してください。特に、作業時間短縮と増産効果を同じ時間に対して両方計上したり、不良低減に含まれる手直し工数を労働能力へ再計上したりしないよう、効果ごとにベースライン、式、責任者を持たせます。
BOIの可能性はベースケースへ入れずに確認する
タイBOIの2026年上期発表では、投資申請が1,299件、約1兆4,700億THBで前年同期比37%増でした。Smart and Sustainable Industryでは、機械更新、デジタル技術、自動化、ロボティクスを含む132件、約172億THBの申請がありました。これは投資環境の文脈であり、その全額が省力化装置であるとも、各案件が優遇対象になるともいえません。
BOIの現行Smart and Sustainable Industryページは、土地・運転資金を除く効率向上投資の最低額を100万THBとし、既存事業に対する機械輸入関税免除と3年間の法人所得税免除を掲げ、その上限を対象効率改善投資の50%としています。また、タイ国内自動化産業につながる機械が自動化・ロボティクス機械価値の30%以上である場合、投資額の100%まで3年間免除と記載しています。適格性、対象費用、申請時期、インセンティブ価値は案件固有です。発注前にBOIまたは適切なアドバイザーへ確認し、基本の投資採算には優遇を入れず、承認時の上振れとして別シナリオにします。
RFPに書くべき12の要求
1. 制約と成果
対象工程、製品、シフト、タクト、停止、不良、作業負荷、回収能力の使途を明記します。「省人化」だけでなく、どの制約をどの証拠で改善するかを書きます。
2. 対象範囲と責任境界
設備本体、治具、ハンド、供給、排出、検査、安全、制御、電源・圧空、基礎、搬入、既設改造、ネットワーク、教育を誰が担当するかをRACIまたは責任表にします。
3. 製品・変更条件
図面、公差、材質、表面、重量、品種、年間量、ロット、将来候補を提示し、治具・レシピ追加の時間、費用、必要技能を回答させます。
4. サイクルと能力
投入・取出しを含む境界、連続運転時間、停止の扱い、代表品種と難品種、良品数の数え方を定義します。瞬間最速値を保証値にしません。
5. 品質と測定
CTQ、測定範囲、単位、校正・検証、データ紐付け、誤判定、再測定、バイパス権限、MSA計画を要求します。検査装置の比較はタイ工場の検査設備ベンダー選定も参照できます。
6. 安全と法令確認
ISO 12100などを参照したリスクアセスメント、保護方策、安全機能の検証、残留リスク、タイ現地で確認すべき法令・届出を明確にします。規格名の記載だけを合格にしません。
7. PLC・MES・ERP統合
信号一覧、データ型、単位、時刻同期、ハンドシェイク、タイムアウト、再送、重複防止、オフライン挙動、マスタ責任、権限を定義します。設備停止と上位システム停止を切り離せる設計が基本です。
8. 保全と予備品
PM項目、消耗品、重要予備品、タイ在庫、リードタイム、代替部品、診断画面、ログ、バックアップ、復元、リモート支援条件を求めます。
9. 文書と知的財産
機械・電気図面、部品表、PLC/HMI/ロボットソース、パスワード、ライセンス、設定、校正証跡、リスク文書、変更履歴の引渡し範囲を契約前に決めます。
10. FAT・SATと未解決事項
試験ケース、サンプル、前提、合格証拠、立会者、再試験、パンチリスト、重大度、期限、保留金・保証開始条件を定義します。
11. 教育と現地支援
運転、段取り、品質、保全、安全、管理者向けに、タイ語・英語など必要言語と実機演習を指定します。昼勤だけでなく、夜勤の復旧経路も確認します。
12. 商務と変更管理
本体、オプション、据付、搬入、停止、旅費、税、ソフトウェア、年次支援、予備品、追加品種、再FAT、再SATを分離し、変更要求の見積・承認手順を定めます。
FATとSAT:同じ「動いた」を別の場所で証明する
FATはベンダー工場で、設計と製作が仕様に合うかを早期に確認する場です。SATは自社工場で、実電源、圧空、床、材料、作業者、上流・下流、ネットワーク、環境のもとで成果を確認します。FAT合格はSAT合格の代わりになりません。
| ゲート | 主な確認 | 代表的な証拠 | 合格前に残してはいけない曖昧さ |
|---|---|---|---|
| 設計レビュー | 範囲、危険源、CTQ、IF、保全 | 承認図、リスク表、I/O・タグ表 | 誰が供給・改造・承認するか |
| FAT | 機能、サイクル、異常、安全、データ | 署名付き手順、ログ、動画、測定記録 | 代替材料で未試験の要件 |
| 搬入前判定 | パンチ、梱包、バックアップ | 未解決一覧、復元確認、出荷承認 | 現地で直す項目の責任と期限 |
| SAT | 実材料、実環境、統合、能力 | 連続運転ログ、良品、停止、IF記録 | 上流下流を含む境界 |
| 引渡し | 教育、文書、予備品、保証 | 受領票、技能確認、バックアップ | 保証開始と支援連絡先 |
合格閾値は工程リスクと顧客要求に合わせて事前合意します。本稿は普遍的なサイクル数、精度率、稼働率を提示しません。試験中に閾値を都合よく変えず、変更が必要なら理由、影響、承認者を残します。
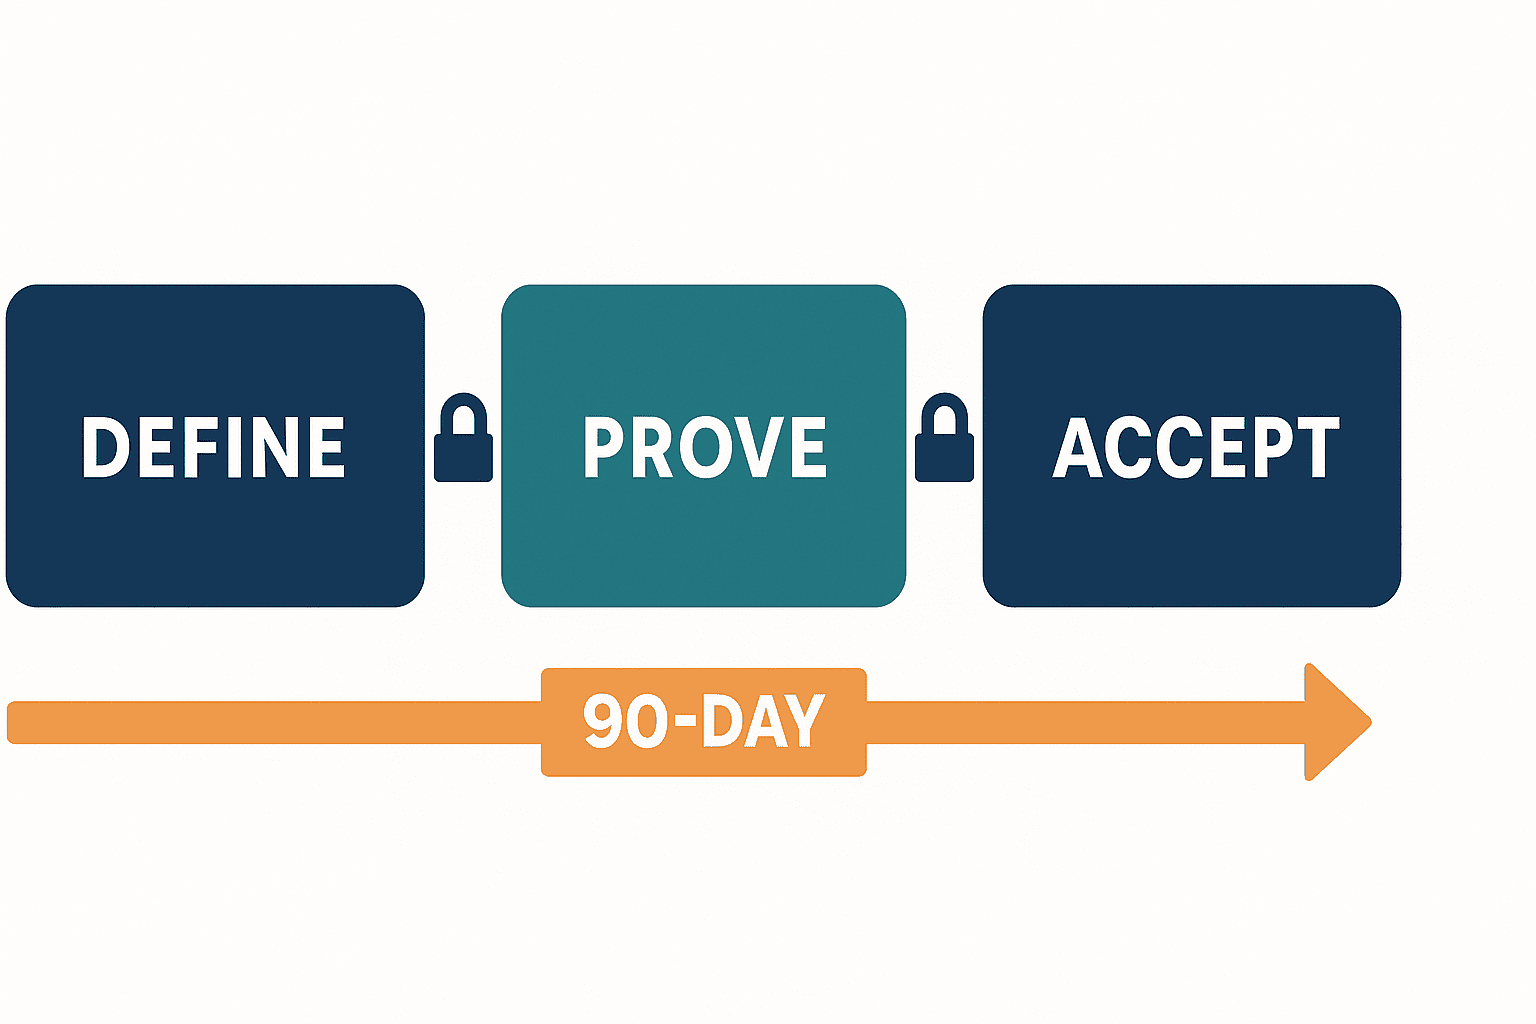
0–30日/31–60日/61–90日の実証計画
0–30日:DEFINE — 制約と測定を固定する
工程観察、作業分解、危険源、CTQ、停止、不良、品種、インターフェースを確認します。4段階の候補を比較し、必要なら簡易治具やオフライン試験で最大の仮定をつぶします。初期投資の精密見積より先に、効果のベースラインと計算式を承認します。
30日ゲートでは、対象制約、範囲、責任、測定方法、データ所有者、回収労働能力の使途、安全上の中止条件が一意であることを確認します。分からない項目があれば、設備を大きくするのではなく、実証範囲を小さくします。
31–60日:PROVE — 代表条件と失敗条件を試す
代表品種だけでなく、難品種、切替、部品欠品、逆向き投入、センサー汚れ、圧空低下、通信断、停電復帰、非常停止、詰まり、NG排出を試します。測定値は品番・ロット・時刻と結び、上位通信が止まっても設備が安全にふるまうか、回復時にデータを重複しないかを確認します。
60日ゲートでは、主要仮定をFATまたは実証機で再現できたか、未解決事項がSATで安全に閉じられるかを判定します。平均値だけでなく、ばらつき、停止理由、誤判定、手介入を確認します。
61–90日:ACCEPT — 現地条件で受入れ、運用へ渡す
SATで実材料、全シフト、上流・下流、MES/ERP、現地保全を含めて確認します。回収能力、スクラップ・手直し、スループット・停止寄与を別々に測り、仮定モデルを実測値へ置換します。教育後、現地担当者だけで品種切替、異常復旧、バックアップ、重要部品交換を実演します。
90日ゲートの判断は、全面展開だけではありません。「限定運用」「条件付き延長」「再設計」「中止」のいずれも正しい結論になり得ます。未解決項目には重大度、暫定策、担当者、期限、残留リスク承認者を置きます。
PLC・MES・ERP連携で決めるデータ境界
省力化設備のデータは、多ければよいわけではありません。工程結果を追跡するため、設備ID、品番、ロットまたはシリアル、開始・完了時刻、レシピ版、測定値、判定、アラーム、バイパス、再作業を候補にします。どのシステムが品番・作業指示・合否の正本かを決め、通信断時のローカルバッファ、再送、重複防止、時刻同期を試験します。
PLCは安全で確定的な設備制御を担い、MESは作業指示・実績・トレーサビリティ、ERPは計画・在庫・原価などを担うのが一般的ですが、実際の境界は既存構成で異なります。上位システム障害が安全機能を損なわないようにし、外部リモート接続は個人ID、承認、時間制限、ログ、必要最小権限で管理します。
ベンダー比較で確認する赤信号
- カタログサイクルだけを提示し、投入・排出・切替・異常を除外している。
- 「一人削減」をうたうが、回収時間の使途と残作業を説明できない。
- リスクアセスメントを納入後に実施すると回答する。
- 検査精度を一つの画像や平均正解率だけで示し、見逃し・過検出・照明変動を出さない。
- PLC/HMI/ロボットのソース、パスワード、バックアップが引渡し対象外である。
- タイ国内の重要予備品、代替部品、応答時間を明示できない。
- MES/ERP連携を「対応可能」とだけ書き、タグ、責任、障害時挙動を示さない。
- FATの未解決事項をすべてSATへ送り、期限と費用負担を定めない。
- BOI優遇を確実な値引きのように投資採算へ入れている。
導入チェックリスト
RFP前
- [ ] ボトルネックと現状作業を、平均だけでなくばらつき・停止理由まで測った。
- [ ] 治具、半自動、専用自動化、ロボットセルを同じ評価軸で比較した。
- [ ] 回収労働能力、品質、スループット、停止のベースラインと式を分けた。
- [ ] 危険源、CTQ、品種変更、保全、現地部品、IT/OT境界を記載した。
発注前
- [ ] 初期費用と年間費用、追加品種、変更、再試験、予備品を分離した。
- [ ] FAT・SATの手順、サンプル、証拠、立会者、再試験条件を合意した。
- [ ] 図面、ソース、ライセンス、パスワード、バックアップの所有・引渡しを決めた。
- [ ] BOI適格性を案件別に確認し、基本採算から切り離した。
90日受入前
- [ ] 難品種、異常、安全、通信断、復帰、切替、清掃、保全を試した。
- [ ] 測定システムが意図した判断に適することを確認した。
- [ ] 現地担当者だけで運転、切替、復旧、バックアップを実演した。
- [ ] 実測値で費用対効果を更新し、二重計上をレビューした。
FAQ:省力化 装置の選定と費用
省力化 装置とは何ですか?
人の負担、反復、危険、待ち、ばらつきを設備や治具で減らす仕組みの総称として使われます。必ずしも完全自動機ではなく、ポカヨケ治具、半自動機、搬送、検査、ロボットセルを含みます。本稿では、人員削減ではなく、定義した制約を安全かつ検証可能に除くことを目的にします。
半自動機と自動化設備はどう選びますか?
品種と切替が多く、人の判断や柔軟な供給が価値を持つなら半自動機が有力です。量と工程が安定し、供給から検査までの再現性が投資に見合うなら専用自動化を検討します。タクトだけでなく、安全、品質証跡、保全、部品、将来変更で比較してください。
自動化 費用対効果は何年なら合格ですか?
一律の合格年数はありません。資本政策、製品寿命、需要、リスク、代替案によって異なります。仮定モデルでは純便益115万THBに対して300万THBを投じ、単純回収2.61年ですが、これは説明用です。自社データで感度と下振れを確認してください。
協働ロボットなら安全柵は不要ですか?
一律にはいえません。ワーク、ハンド、速度、力、挟まれ、周辺設備、工程、接近方法を含む用途別リスクアセスメントが必要です。ロボット単体の特性だけで統合セルの安全を判断しません。
画像検査は何枚のサンプルで受け入れられますか?
普遍的な枚数はありません。欠陥種類、発生頻度、見逃し・過検出のリスク、品種、照明、姿勢、季節・ロット変動から評価計画を決めます。固定評価セットと現場トライの両方を使い、条件と版を記録します。
省人化 事例を自社へ当てはめてもよいですか?
事例は論点発見には役立ちますが、削減時間や回収年数を移植すべきではありません。工程境界、賃金、稼働、品質損失、需要、保全能力が違うためです。事例の方式を仮説にし、自社の90日実証で測定してください。
まとめ:小さく選び、深く検証し、拡張可能にする
省力化 装置の正解は、最も高機能な設備ではありません。作業測定と故障モードから制約を定義し、治具・ポカヨケ、半自動機、専用自動化、ロボットセルの順で必要十分な構成を比較します。安全、品質証跡、保全性、現地支援、段取り柔軟性、PLC/MES/ERP境界をRFPへ入れ、FATとSAT、0–30/31–60/61–90日のゲートで証明します。費用対効果は、回収労働能力、品質、スループット・停止、年間費用を分離し、実測で更新することが肝要です。
設備形式が未確定の検討段階でも、現状工程の測定、候補の切り分け、RFP、FAT/SAT、90日実証の設計から整理できます。TOMAS TECHへお問い合わせください。
参考資料
- Thailand BOI/OSOS, 1H 2026 investment applications: https://osos.boi.go.th/EN/news/2430/Thailand-Secures-43-6bn-1H-2026-Investment-Surge-as-Big-Tec/
- Thailand BOI, Smart and Sustainable Industry: https://www.boi.go.th/index.php?language=en&page=smart_sustainable
- IFR, Global robot demand in factories doubles over ten years: https://ifr.org/ifr-press-releases/news/global-robot-demand-in-factories-doubles-over-10-years
- IFR, World Robotics 2025 Executive Summary: https://ifr.org/img/worldrobotics/Executive_Summary_WR_2025_Industrial_Robots.pdf
- ISO 12100:2010: https://www.iso.org/standard/51528.html
- ISO 10218-1:2025: https://www.iso.org/standard/73933.html
- ISO/IAF, Monitoring and Measuring Resources: https://committee.iso.org/files/live/sites/tc176/files/PDF%20APG%20New%20Disclaimer%2012-2023/ISO-TC%20176-TF_APG-MonitoringMeasuring.pdf
- AIAG, Quality Core Tools: https://www.aiag.org/expertise-areas/quality/quality-core-tools
- KEYENCE, Basics of Lighting Selection: https://www.keyence.com/products/vision/resources/vision-resources/basics-of-lighting-selection.jsp
- KEYENCE, What Are Vision Inspection Systems?: https://www.keyence.com/products/vision/resources/vision-resources/what-are-vision-inspection-systems.jsp
- OMRON TECHNICS, AI defect classification case: https://www.omron.com/global/en/technology/omrontechnics/vol55/004.html


