


「Industry 5.0 導入」を検討するとき、ロボットを追加することやIndustry 4.0を新しい番号へ置き換えることから始めると、本来の目的を見失います。Industry 5.0は欧州委員会が示す、人間中心、持続可能性、レジリエンスを産業の競争力と同時に高めるビジョンです。本稿では、この3本柱をタイ工場の現場に合わせ、3軸診断、RFP、90日PoC、FAT/SAT、GO/HOLD判定へ落とす方法を解説します。
Industry 5.0導入は「次のロボット」ではなく経営判断の枠組み
欧州委員会はIndustry 5.0を、効率と生産性だけを超えて、働く人のウェルビーイング、持続可能性、レジリエンスを産業の中心に置く考え方として説明しています。したがってIndustry 5.0導入は、設備の世代名でも認証制度でもありません。法的義務を満たすための単独規格でもなく、工場の投資判断、運用設計、人材開発、データ活用を整合させるビジョン兼実装枠組みです。
Industry 4.0で整備したセンサー、PLC、MES、ERP、クラウド、AIは捨てません。むしろ、それらを「人にとって安全で判断しやすいか」「資源消費を可視化し改善できるか」「停止や供給変動から回復できるか」という問いに接続します。機械を全部交換しない、というタイのNECTEC ACE 2026の説明は重要です。既設設備から信号を取り、現場の判断と改善を支える設計に変える方が、導入の速度と投資妥当性を両立しやすいからです。
2026年3月20日に開催された欧州委員会のIndustry 5.0 Community of Practice plenaryには120名を超える関係者が参加し、Assessment Toolのプロトタイプが示されました。これはIndustry 5.0が抽象的な理念だけでなく、組織が現在地を評価する段階へ進んでいることを示します。ただし、欧州のツールをそのままタイ工場へ移植するのでは不十分です。日本本社の品質要求、タイ人オペレーターの業務、設備ベンダーの保守範囲、エネルギー契約、サプライチェーンの変動を一つの現場モデルへ翻訳する必要があります。
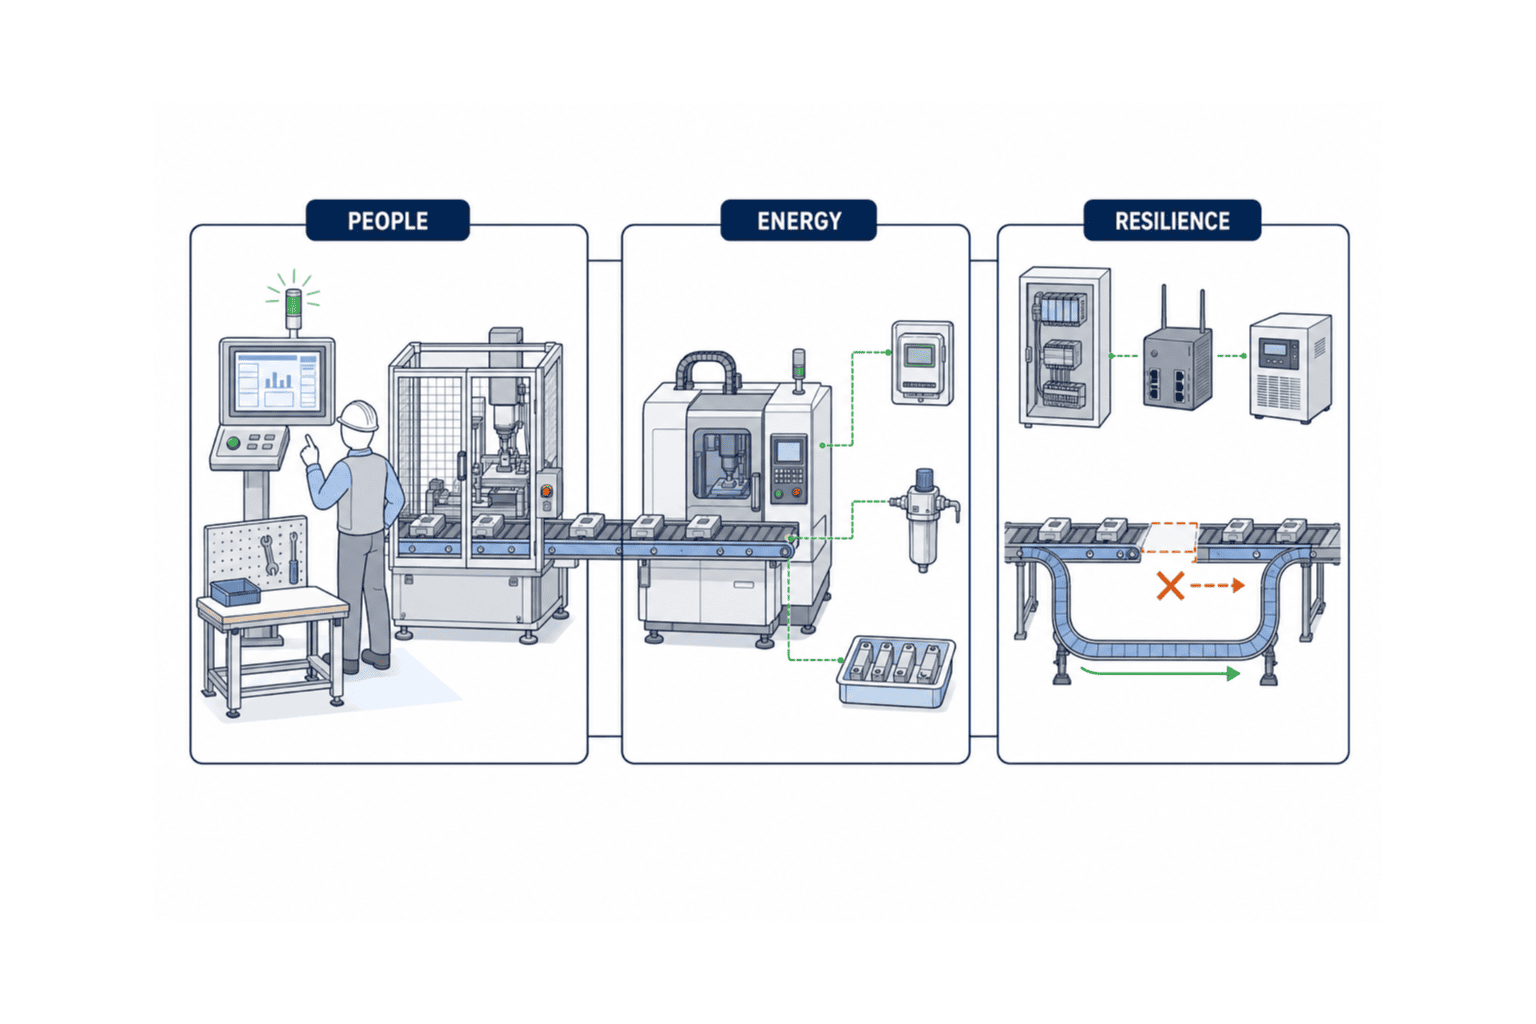
3本柱をタイ工場の具体物へ変換する
人間中心の製造業:作業者を自動化の「例外処理装置」にしない
人間中心とは、単に作業者へタブレットを配布することではありません。異常時に誰が何を判断するのか、アラームの意味が理解できるか、技能差が品質差になっていないか、改善提案が標準作業へ反映されるかまで設計します。AIが24時間監視し、人が最終判断するというWestern Digitalの実装方針は、AIと人の役割分担を考えるよい例です。AIの目的は人を判断ループから外すことではなく、兆候の発見と情報整理を高速化し、人が安全・品質・納期を総合して決められるようにすることです。
評価対象は、設備だけでなく作業画面、アンドン、異常復旧手順、教育教材、権限、交代勤務、保全引継ぎです。たとえば設備停止のアラームが200件並ぶが原因候補が示されない場合、デジタル化されていても人間中心ではありません。停止原因、影響ロット、推奨確認順、過去の類似事例を一画面へまとめ、作業者が根拠を確認して判断できることが受入条件になります。
NECTECのSMC Academyは、3年間で4,000人超、300工場超に関わり、Human Capability Frameworkを通じて技術進歩と人材スキルのギャップを扱っています。ここから得られる教訓は、教育をシステム導入後の操作説明に限定しないことです。経営層には投資ポートフォリオ、管理者にはKPIと変更管理、技術者には接続・分析・保守、作業者には標準作業と異常対応というように、役割ごとの到達能力を定義します。
持続可能な製造:総量ではなく製品・工程単位で測る
持続可能性を「毎月の電気料金を見ること」で終わらせないことも重要です。主配電盤の総量だけでは、どの設備、品種、工程、シフトが消費増の原因か分かりません。電力、圧縮空気、水、蒸気など対象ユーティリティを決め、設備状態、生産数、良品数、停止時間と同じ時刻軸で記録します。
受入指標は、kWh/月のような総量に加えて、kWh/良品、圧縮空気使用量/ロット、待機電力/非稼働時間など、意思決定に使える単位へ変換します。重要なのは、削減率を先に約束することではありません。測定範囲、欠測処理、品種構成の補正、基準期間、再現可能な計算式をRFPで固定することです。これにより、増産で総消費量が上がっても原単位が改善したのか、逆に生産量減少を省エネ成果と誤認していないかを区別できます。
レジリエント工場:止まらない幻想ではなく回復能力を設計する
レジリエンスは「絶対に止まらない工場」を意味しません。設備故障、センサー断線、ネットワーク遅延、電源断、材料不足、クラウド障害が起きたとき、影響範囲を限定し、代替運転へ切り替え、復旧し、事後に原因を追える能力です。
具体的には、ローカルバッファ、オフライン運転、手動復帰条件、予備品、代替設備、バックアップ、時刻同期、権限復旧、連絡網を設計します。レジリエンスのKPIは稼働率だけでは足りません。検知時間、判断時間、復旧時間、欠損データ量、追跡不能ロット数、代替運転中の品質保証範囲を分けて測ります。
Smart Manufacturing Thailand 2026は、high-mixの増加、柔軟性、自動化、デジタル化を扱い、instabilityを中核課題として掲げています。品種が増え、計画変更が日常になる環境では、平均効率だけを最大化した硬直的なラインより、変更を安全に吸収し、根拠を残せる仕組みの方が競争力につながります。
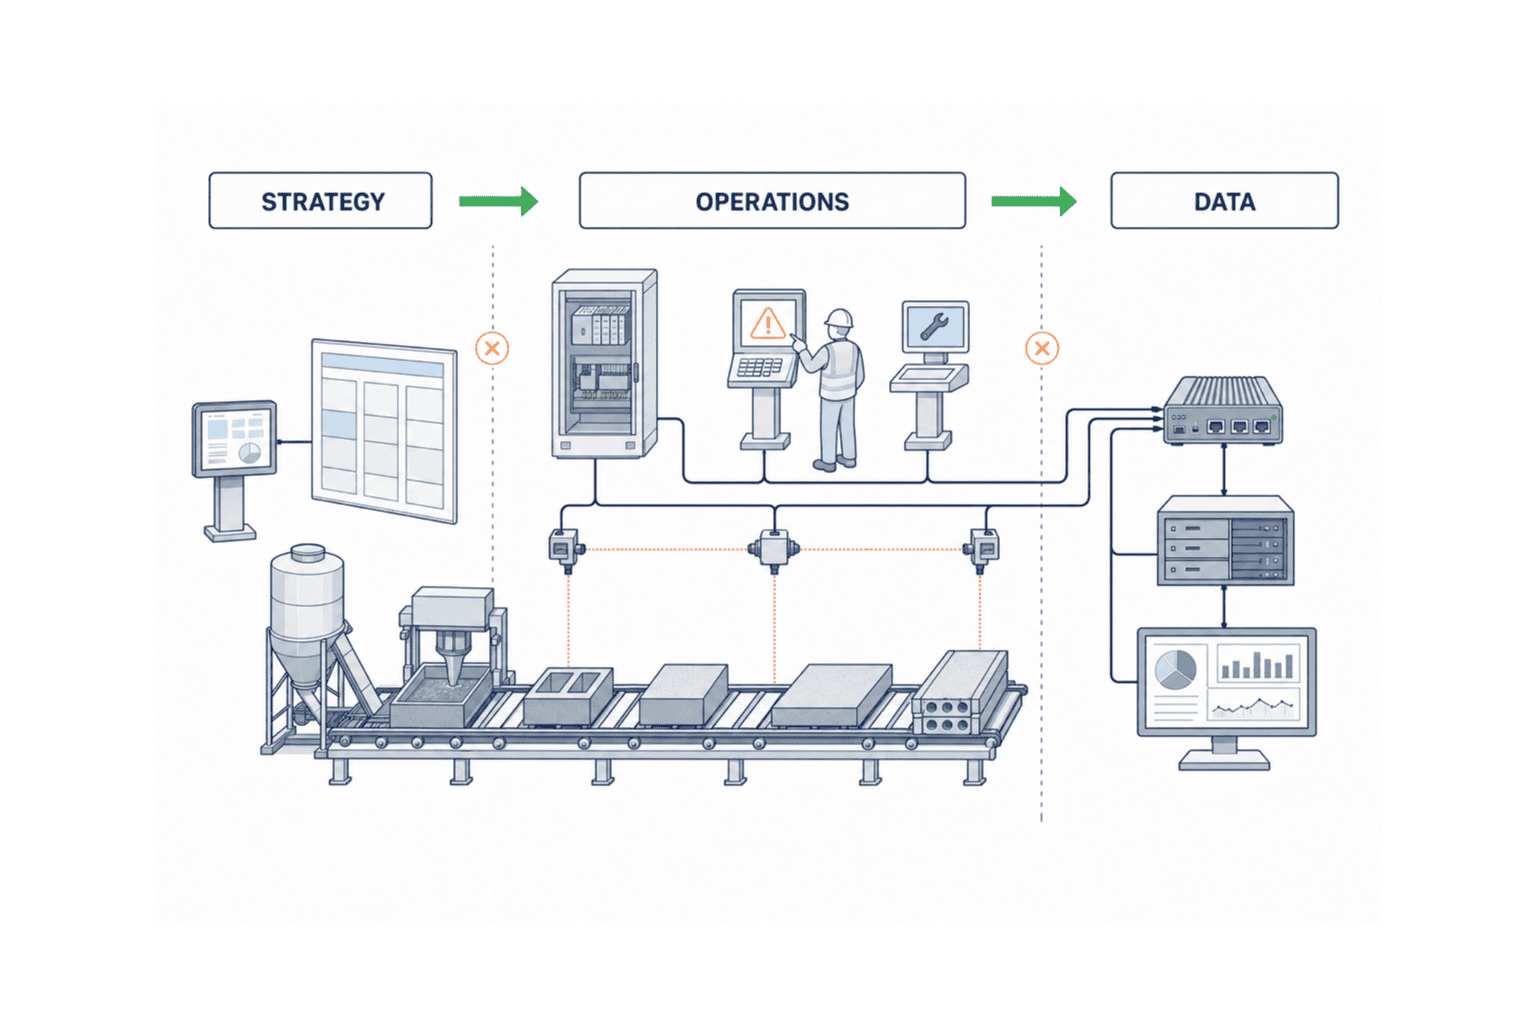
タイ工場向けIndustry 5.0の3軸診断
NECTEC ACE 2026が示した3軸の直接表現は、Data、Operational、Strategicです。この3軸は、Industry 5.0の3本柱をタイ工場の実行計画へ変換する際に使いやすい枠組みです。3本柱が「何を大切にするか」を示し、3軸診断が「どこから実装するか」を示します。本稿では、Data軸を実装へ落とすため、データ量ではなく「意思決定への適合性」という独自の実務観点まで具体化します。
Strategic:経営目的と投資ポートフォリオ
Strategic診断では、工場の課題を設備要望ではなく経営成果へ結びます。「AIを入れたい」ではなく、「夜勤の異常検知が遅れ、復旧判断が特定技術者へ集中している」「エネルギー総量は分かるが製品原単位が不明」「重要設備の停止で代替ルートを即時判断できない」と表現します。
診断質問は次の通りです。
- 人、安全、品質、環境、供給継続のうち、今後12か月で最優先する経営リスクは何か。
- そのリスクを現在どのKPIで測り、誰が月次で意思決定しているか。
- 投資案件間で設備、データ、人材を共有できるか。
- PoCが成功した場合、複数ラインへ展開する予算・責任者・標準はあるか。
- GOだけでなくHOLDを選ぶ基準が経営会議で合意されているか。
NSTDAの実践的DX戦略は61社を対象に、組織・管理、smart operations、IT/data、workforceの4次元を見て、ROIを優先しています。この考え方を使うと、Industry 5.0を「現場設備の購入案件」から、組織能力を含む投資ポートフォリオへ広げられます。
Operational:標準作業、異常対応、保全、ユーティリティ
Operational診断では、実際のシフトを歩き、情報がどこで途切れるかを観察します。正常時のサイクルだけでなく、段取り替え、微停止、品質保留、再加工、センサー異常、ネットワーク切断、停電復帰を対象にします。
DIPROMとJICAのRISMEP活動では、3地域で共同支援6社と自走支援6社を対象に、KaizenとIoTを組み合わせ、センサー、生産信号、リアルタイム監視を活用しています。ここでの実務的な示唆は、IoTを改善活動から切り離さないことです。センサー値を集めても、誰がどの頻度で見て、どの基準で標準を変えるかがなければ成果は続きません。
現場観察では、作業者の非公式メモやチャットも重要な証拠です。それらを禁止するのではなく、なぜ正式システムより速いのかを調べます。入力項目が多すぎる、端末が遠い、権限がない、アラームが分かりにくい、といった摩擦が見つかれば、人間中心設計の要求へ変換します。
Data:本稿では意思決定に使える品質まで具体化
ここでいうData診断の「意思決定への適合性」は、本稿がNECTECのData軸を工場導入向けに具体化した評価観点です。設備ID、品目、ロット、時刻、シフト、作業者権限、停止理由、エネルギー値が接続できるかを確認します。PLC信号が取れていても、設備マスタと時刻がずれていれば、品質や電力との因果を誤ります。
最低限確認すべき項目は、データ所有者、取得周期、単位、タイムゾーン、時刻同期、欠測フラグ、手動訂正履歴、保存期間、アクセス権、バックアップ、モデル更新履歴です。AIを使う場合は、学習データ範囲、誤報・見逃しの扱い、人の最終判断、モデル停止時の代替運転を追加します。
| 診断軸 | 現状を示す証拠 | 望ましい状態 | 最初のPoC候補 |
|---|---|---|---|
| Strategic | KPI会議資料、投資台帳、責任分担 | 3本柱と経営KPIが紐づく | 1課題・1ラインの投資仮説 |
| Operational | 標準作業、停止記録、保全履歴 | 正常・異常・復旧が標準化 | 異常対応または原単位可視化 |
| Data | タグ表、設備マスタ、欠測率 | 時刻・単位・IDが統一 | 既設信号と追加センサーの統合 |
3軸を平均点にしないことがポイントです。Strategicが高くてもDataが低ければ、ダッシュボードは作れても判断根拠が弱くなります。Operationalが低いままAIを導入すれば、標準化されていない作業を学習し、ばらつきを固定化する恐れがあります。最も弱い軸を制約条件として扱い、PoCの範囲を決めます。
Industry 5.0 RFPに必要な12項目
RFPは製品機能一覧ではなく、目的、境界、証拠、責任を揃える文書にします。次の12項目を一組として要求すると、提案価格だけでなく実装能力を比較できます。
1. 対象課題とベースライン
対象ライン、製品、シフト、設備、期間を明示し、現在値の算出式とデータ品質を記載します。「停止を減らす」ではなく、計画停止と非計画停止の区分、微停止の閾値、除外日を固定します。
2. 3本柱の成果仮説
人間中心、持続可能性、レジリエンスの各柱に少なくとも一つの観測可能な成果を設定します。一つの柱だけを最適化して他を悪化させないためです。たとえば速度向上が作業負荷やエネルギー原単位を悪化させた場合、総合判定ではHOLDにできるようにします。
3. 現行アーキテクチャと接続境界
PLC、センサー、SCADA、MES、ERP、ヒストリアン、クラウド、ネットワーク、ID管理を図示し、読取専用接続、書込制御、停止可能時間、責任分界を定義します。機械全交換を前提にせず、既設資産を残す範囲も明記します。
4. 人とAIの役割分担
AIやルールエンジンが通知、推奨、制御のどこまで行うかを分けます。最終判断者、無視できる条件、エスカレーション、ログ、モデル停止時の手順を要求します。
5. データ辞書と品質
タグ名、設備ID、単位、取得周期、許容遅延、欠測、外れ値、時刻同期、保存期間を受入対象にします。「データ取得できた」ではなく、KPIを同じ式で再計算できることを合格条件にします。
6. サイバーセキュリティと権限
ネットワーク分離、最小権限、サービスアカウント、パッチ、バックアップ、監査ログ、遠隔接続、インシデント連絡を対象にします。PoC用の一時アカウントや保守用PCも台帳化します。
7. 操作性とアクセシビリティ
タイ語・英語・日本語の必要範囲、色だけに依存しない表示、手袋利用、画面距離、応答時間、アラーム優先順位を定義します。作業者を被験者にせず、早期に画面プロトタイプを確認します。
8. 教育と能力移管
役割別の学習目標、教材、演習、合格基準、再教育、引継ぎを要求します。操作説明だけでなく、異常時の判断、データ品質の確認、設定変更、復旧を含めます。
9. 持続可能性の測定境界
計測点、メーター精度、負荷配賦、基準期間、品種補正、原単位、欠測補完を定義します。環境効果と費用削減を混同しないことも重要です。
10. レジリエンスとフォールバック
ネットワーク断、クラウド断、センサー故障、電源断、データベース停止を試験ケースにします。安全側の状態、ローカル運転、データ再送、復旧時間、復旧後照合を受入条件にします。
11. FAT/SATと証拠形式
各要求にテストIDを付け、事前条件、入力、期待結果、実測結果、ログ、写真、承認者を定義します。FATはベンダー環境での機能と異常模擬、SATは実工場の設備・ネットワーク・作業での受入と位置づけます。
12. 展開条件と撤退条件
GO、条件付きGO、HOLD、中止の基準を定義します。知的財産、設定ファイル、ソース、データ返却、機器撤去、アカウント削除、運用費も含めます。成功時の横展開単価と必要人員をRFP段階で確認すると、PoCだけ安く本番が高くなるリスクを下げられます。
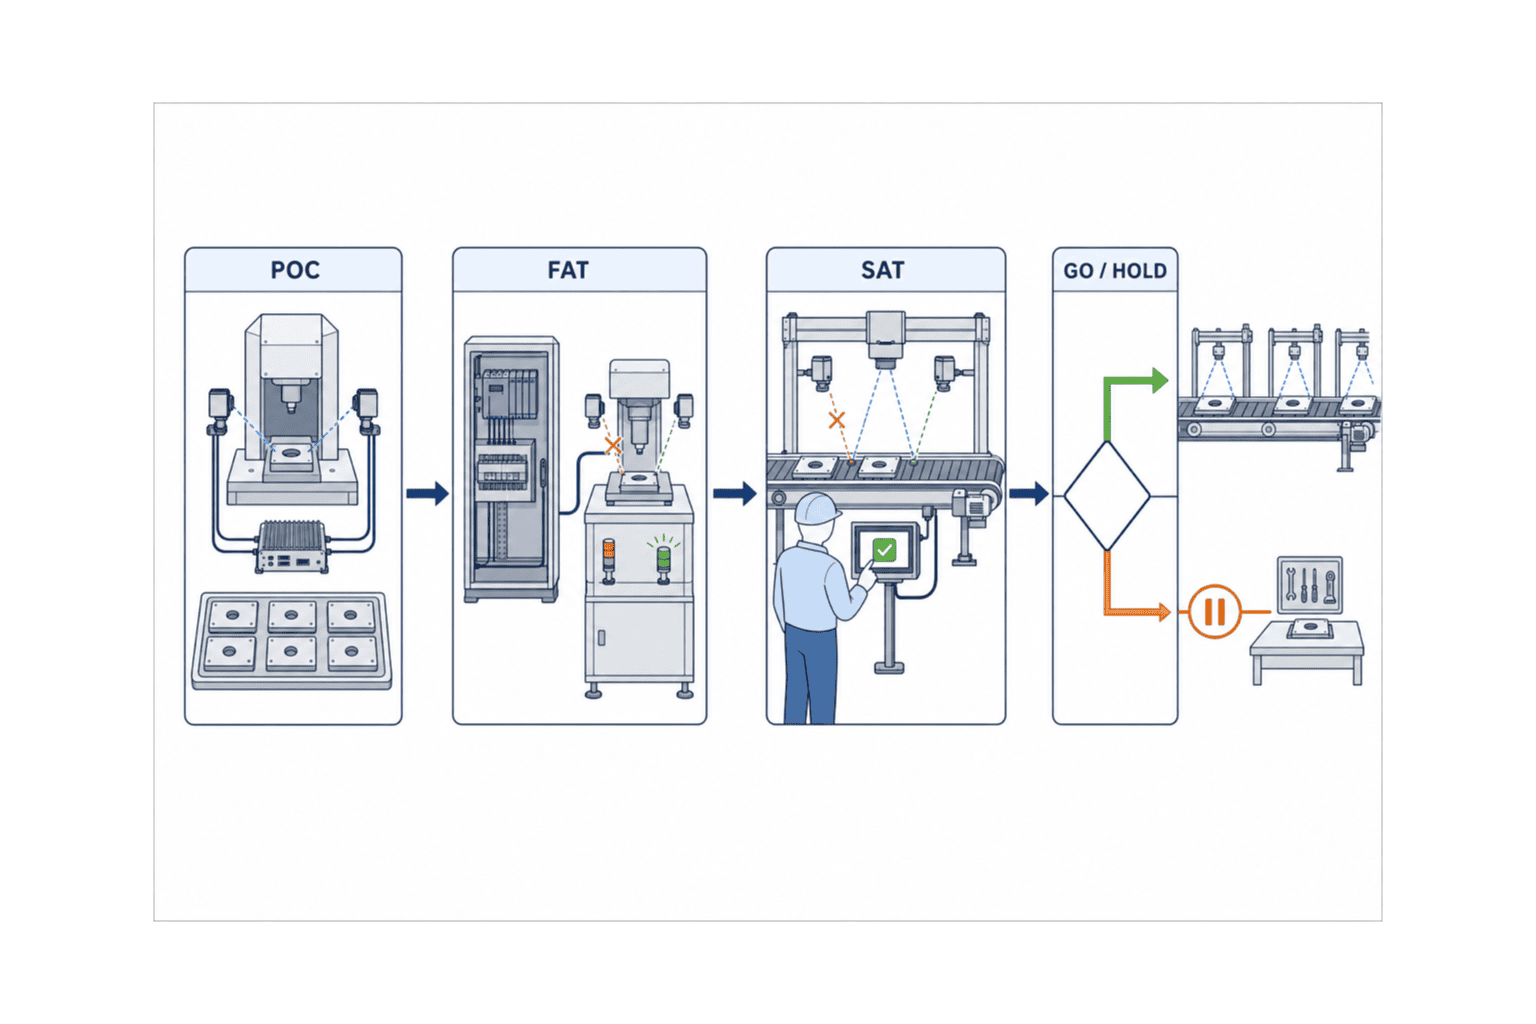
90日PoCからFAT/SATへつなぐ実行計画
PoCはデモではなく、投資仮説を小さな実環境で反証可能にする活動です。90日という期間は一例ですが、入口と出口を明確にすることで、延々と続く検証を避けられます。
0〜15日:基準線と受入条件を固定する
初期段階では現場観察、設備・データ棚卸し、作業者インタビュー、測定計画を行います。主要KPIだけでなく、データ欠測、アラーム件数、判断時間など実装品質の指標も採取します。ここでベースラインが再現できない場合、機能開発を急がずDATA課題を先に解きます。
成果物は、対象範囲図、KPI定義書、データ辞書、リスク一覧、テスト計画、責任分担です。GO条件は「正しい数値が出る」だけでなく、「誰が数値を承認し、誤りを訂正できるか」まで含みます。
16〜35日:最小構成を接続し、人の業務を設計する
既設PLCや機器から読取専用で信号を取得し、必要な箇所だけ追加センサーを設置します。ダッシュボードは画面数を増やさず、対象判断を一つに絞ります。同時に、通知を受けた作業者が確認し、判断し、記録し、引き継ぐ業務フローを作ります。
教育は完成後ではなく、この段階から行います。現場が画面用語やアラーム順序を修正できるようにし、導入チームは変更理由を記録します。これが人間中心設計の実証になります。
36〜55日:FATで正常・異常・復旧を試す
FATでは通常機能だけでなく、欠測、重複信号、時刻ずれ、ネットワーク遅延、センサー断線、権限不足を模擬します。AIを使う場合は、低信頼度、未知パターン、モデル停止も試します。人が推奨を却下した履歴と理由を残せるか確認します。
FATの目的はバグをゼロに見せることではありません。現場投入前に、どの障害が安全に処理でき、どの障害がSATで追加確認を要するかを明らかにすることです。未解決事項には責任者、期限、回避策を付けます。
56〜80日:SATで実シフトと変動を検証する
SATでは実際のライン、品種、シフト、通信、作業者で検証します。日勤だけでなく、監督者が少ない時間帯や段取り替えを含めます。持続可能性は同じ製品・運転条件で比較し、レジリエンスは計画した切断・復旧試験を安全に実施します。
SAT中に新しい要求が出た場合、元の受入条件と混ぜません。欠陥、変更要求、次期候補に分類し、合否判定を守ります。これにより、PoCが要望追加で終わらない状態を避けます。
81〜90日:GO/HOLDと展開設計
最終判定では、技術成功、業務定着、データ品質、経済性、運用体制を別々に評価します。全てが完全でなくても、残課題が管理可能であれば条件付きGOにできます。重要なデータ欠損、作業負荷増、セキュリティ未解決、運用責任者不在があればHOLDを選びます。
| ゲート | 合格証拠 | HOLDの例 |
|---|---|---|
| PoC入口 | 範囲、ベースライン、KPI式、責任者 | 現在値を再計算できない |
| FAT | 要求別テスト、ログ、異常復旧 | 欠測で誤った指示を出す |
| SAT | 実ライン・実シフトの記録 | 作業負荷増、代替運転不可 |
| GO/HOLD | 効果、費用、能力移管、残課題 | 運用責任・継続費が未合意 |
架空モデルで見るIndustry 5.0導入の費用とROI
以下は実在案件の価格や効果ではなく、意思決定方法を示すための完全な架空モデルです。通貨はTHB、期間は12か月、税・金利・減価償却・運転資本は含めません。実案件では設備台数、ネットワーク、データ品質、停止可能時間によって再見積もりが必要です。
初期費用の仮定
| 項目 | 仮定額(THB) | 範囲 |
|---|---|---|
| 3軸診断 | 180,000 | 現場観察、KPI、データ棚卸し |
| 接続・統合 | 420,000 | 既設信号、追加センサー、連携 |
| 人間中心設計・教育 | 300,000 | UI、業務設計、役割別教育 |
| エネルギー測定 | 220,000 | 計測点、原単位、ダッシュボード |
| レジリエンス設計 | 280,000 | バッファ、復旧、バックアップ |
| PM・FAT/SAT受入 | 300,000 | 計画、試験、証拠、判定 |
| 初期費用合計 | 1,700,000 | 上記の合計 |
年間効果と運用費の仮定
| 項目 | 年間粗効果(THB) | 計算上の扱い |
|---|---|---|
| 品質損失の削減 | 720,000 | 不良・再加工の回避額 |
| エネルギー改善 | 360,000 | 原単位改善による回避額 |
| 非計画停止の削減 | 480,000 | 回収可能な粗利益等で定義 |
| 判断・記録時間の削減 | 240,000 | 対象時間×負担単価 |
| 年間粗効果 | 1,800,000 | 四項目の合計 |
| 年間運用費 | 360,000 | 保守、クラウド、校正、教育 |
| 年間純効果 | 1,440,000 | 1,800,000−360,000 |
単純回収期間は、初期費用÷年間純効果×12です。したがって1,700,000÷1,440,000×12=約14.2か月です。このモデルで停止削減と時間削減を同じ出来高として二重計上しないよう、各効果の境界を先に決めます。増産できない市場環境なら、停止時間の削減を売上増として置かず、残業・外注・廃棄など回避可能な費用だけを計上します。
楽観・標準・保守の感度
| シナリオ | 年間粗効果(THB) | 年間運用費(THB) | 年間純効果(THB) | 単純回収 |
|---|---|---|---|---|
| 楽観 | 2,160,000 | 360,000 | 1,800,000 | 約11.3か月 |
| 標準 | 1,800,000 | 360,000 | 1,440,000 | 約14.2か月 |
| 保守 | 1,440,000 | 360,000 | 1,080,000 | 約18.9か月 |
楽観は粗効果が標準比120%、保守は80%という仮定です。初期費用は同じとしています。この感度表の目的は、見栄えのよい単一値を示すことではなく、どの効果項目が外れたらHOLDになるかを事前に議論することです。
導入で起きやすい失敗と回避策
失敗1:Industry 5.0を製品名として調達する
「Industry 5.0対応システム一式」とだけ書くと、ベンダーごとに定義が異なり、比較不能になります。3本柱ごとの課題、測定式、受入証拠をRFPへ書き、製品名は解決手段として評価します。
失敗2:3本柱を別々のプロジェクトにする
安全教育、省エネ、予知保全を完全に分断すると、同じセンサーやデータ基盤を重複購入し、現場には複数画面が増えます。共通の設備ID、時刻、ロット、権限、変更管理を基盤にし、用途ごとのビューを分けます。
失敗3:PoC成功をモデル精度だけで判定する
高精度でも、作業者が理由を理解できない、誤報が多く無視される、停止時に代替運転できないなら本番運用は困難です。精度に加えて、判断時間、採用率、誤報処理、教育到達、復旧時間を評価します。
失敗4:削減額を二重計上する
停止削減、増産、残業削減、納期改善が同じ改善時間から生じる場合、全てを足すと過大評価になります。財務モデルでは、同じ因果経路から一つの金銭効果だけを選び、非金銭KPIは別表で示します。
失敗5:ベンダーがいなくなると直せない
設定、データ辞書、ソース、バックアップ、テスト証拠、管理者教育を納品物にします。保守連絡先だけでなく、工場側が日常確認、一次切り分け、設定変更申請、復旧判断を行える状態をSATで確認します。
段階導入に使える既存の知見
大きな構想を一度に実装せず、小さく接続して判断可能性を確認する進め方は、タイ工場IoT PoCのスモールスタートで詳しく解説しています。Industry 5.0でも、センサー台数ではなく一つの意思決定を選び、データから行動まで通すことが出発点です。
横展開の設計では、スマートファクトリー導入事例を参考に、現場課題、基盤、KPI、定着条件を分けて比較すると、自社へ移植できる部分を見極めやすくなります。
また、人間中心を掲げながら研修を操作説明だけにすると、現場が改善を継続できません。タイ製造業のAIリスキリングで、役割別に能力を設計し、AIの判断を監督する人材を育てる考え方も確認してください。
FAQ:Industry 5.0導入でよくある質問
Industry 5.0とは何ですか?Industry 4.0との違いは?
Industry 5.0は、Industry 4.0のセンサー、接続、自動化、AIを否定するものではありません。それらの技術を、効率・生産性だけでなく、人間中心、持続可能性、レジリエンスという目的へ向ける欧州委員会のビジョンです。番号更新や認証制度と捉えず、投資と運用を評価する枠組みとして使います。
Industry 5.0はタイ工場にも必要ですか?
全工場が同じ名称を採用する必要はありません。ただし、技能不足、high-mix、エネルギー、供給変動、設備老朽化を同時に扱う必要がある工場には、3本柱と3軸診断が有効です。既設設備を活用し、経営課題から優先順位を付けられます。
Industry 5.0導入には機械の全交換が必要ですか?
必要とは限りません。NECTEC ACE 2026でも、全機械の交換を必要としない方向が示されています。既設PLC信号、外付けセンサー、ゲートウェイ、現行MES/ERPを棚卸しし、安全性とデータ品質を確認したうえで再利用範囲を決めます。
人間中心の製造業とは、人を自動化しないという意味ですか?
いいえ。危険、反復、重負荷の作業を自動化しつつ、人が目的、例外、倫理、安全、品質を判断できるようにします。AIは監視や候補提示を担い、人には根拠確認、却下、エスカレーションの権限を残します。
Industry 5.0 RFPでは何を最初に書くべきですか?
製品名より先に、対象課題、範囲、ベースライン、3本柱の成果仮説、受入証拠を書きます。その後に接続、データ、セキュリティ、UI、教育、FAT/SAT、展開・撤退条件を定義します。
90日PoCの成功はどう判定しますか?
技術機能だけでなく、業務定着、データ品質、経済性、運用体制を別々に判定します。PoC入口、FAT、SAT、GO/HOLDの各ゲートで証拠を残し、未解決課題が管理可能かを判断します。
Industry 5.0導入の費用対効果はどう計算しますか?
初期費用、年間粗効果、年間運用費を分け、年間純効果=粗効果−運用費、単純回収月数=初期費用÷年間純効果×12で計算できます。品質、エネルギー、停止、時間の効果境界を決め、同じ効果を二重計上しないことが重要です。
FATとSATの違いは何ですか?
FATは主にベンダーまたは事前環境で機能、接続、異常処理を検証します。SATは実工場の設備、ネットワーク、品種、シフト、作業者で受入を確認します。両方を要求IDと証拠形式でつなぐと、見落としを減らせます。
まとめ:Industry 5.0導入は証拠のある小さな判断から始める
Industry 5.0導入の本質は、ロボットの台数やAIモデルの新しさではありません。人間中心、持続可能性、レジリエンスを、Data、Operational、Strategicの3軸で診断し、RFPの要求、90日PoC、FAT/SAT、GO/HOLDへ一貫してつなぐことです。既設設備を活かしながら、一つの意思決定を改善し、現場が運用できる証拠を残せば、理念を投資可能な計画へ変えられます。
タイ工場で3軸診断の範囲整理、Industry 5.0 RFPの作成、90日PoCの受入条件を検討している段階でもご相談いただけます。TOMAS TECHは既設PLC・センサー・MES/ERPと現場業務を確認し、特定製品ありきではない実行範囲を一緒に設計します。お問い合わせはこちら。
参考情報
- European Commission, Industry 5.0: https://research-and-innovation.ec.europa.eu/research-area/industrial-research-and-innovation/industry-50_en
- European Commission, Industrial technologies roadmap on human-centric research and innovation: https://research-and-innovation.ec.europa.eu/knowledge-publications-tools-and-data/publications/all-publications/industrial-technologies-roadmap-human-centric-research-and-innovation-manufacturing-sector_en
- NECTEC ACE 2026, Road to Industry 5.0: https://www.nectec.or.th/ace2026/ss28-road-to-industry-5-0/
- NECTEC, SMC Academy 2026: https://www.nectec.or.th/news/news-pr-news/smc-academy2026.html
- DIPROM/JICA, RISMEP: https://www.dip.go.th/en/category/activity-news/2026-06-29-09-56-25
- NSTDA, Practical DX Strategy: https://www.nstda.or.th/en/news/news-years-2026/driving-industry-4-0-readiness-through-practical-dx-strategy.html
- Smart Manufacturing Thailand 2026: https://www.smartmanufacturingthailand.com/en


