


工場の濁度計を選定するとき、測定レンジだけを比べると失敗します。排水や工程水のどの流れを監視するのか、粒子と気泡がどう変化するのか、窓の汚れをどう防ぎ、測定値をどの判断に使うのかを先に決める必要があります。オンライン濁度計は、採水による単発値を連続データへつなぐ装置です。しかし濁度はSS、BOD、CODの代わりにはなりません。本稿はタイ工場の設備、環境、購買、制御担当者向けに、計器の比較から配管設計、PLC連携、FAT・SATまでを一つの調達仕様にまとめます。
濁度計で何を判断するかを先に定義する
最初に「濁度が上がったら何をするか」を一文にします。例は、ろ過装置の出口水が濁ったらフィルターと逆洗を確認する、洗浄水の濁りが落ち着いたら次工程へ移す、放流水の変化を早期に検知して現場採水を始める、といった判断です。単に「見える化する」と書くと、必要なレンジ、応答速度、測定点、警報先を決められません。閾値を決める前に、正常運転、立上げ、逆洗、洗浄、停止時のサンプルを集め、実際の変動幅を見ます。
濁度は水中の粒子などによる光の散乱や減衰を利用する光学測定値です。ISO 7027-1は低濁度の水に向く散乱光法と、濁度の高い水などに向く透過光の減衰法を分けています。同じ「濁度計」でも測定原理と光学配置が違えば、同じ試料での表示が完全に一致するとは限りません。機種を比較するときは単位だけでなく測定原理、光源、検出角、レンジ、校正標準、用途を表にします。ISO 7027-1
濁度からSS濃度を一律に換算するのも避けます。粒子の材質、形、粒径、色が変わると光学応答と質量濃度の関係が変わります。米国EPAは濁度を懸濁物の量そのものとして扱わないよう説明しています。SSの推定に使いたい場合は、その現場の代表試料を採水し、試験室のSS測定との関係を工程ごとに作って検証します。原水、凝集後、処理水を一つの換算式でまとめないほうがよい場合があります。EPA turbidity overview
工場排水・工程水の測定点をどう選ぶか
「排水処理設備に一台」では、どの異常を検出するか分かりません。流入の負荷変動、凝集・沈殿後の上澄み、ろ過後、最終放流水では、水の粒子性状も測定の目的も違います。まずプロセスフロー図に採水点とポンプ、薬注、逆洗、バイパス、排水先を記し、異常が生じる位置と検出したい位置を分けます。ろ過膜の破損を早く知りたいなら、遠い共通槽だけでは遅れることがあります。逆に流入の荒い水で高精度な低レンジ計器を選んでも、測定範囲外になり得ます。
候補点ごとに、通常値だけでなく起動時と洗浄時の最大値、流速、温度、圧力、泡、油分、スラッジ、薬品、日光、保守スペースを記録します。設備台帳には、測定値を誰が見るか、警報を受けた時の採水・現場確認・運転操作も入れます。設置後に計器値だけ見て原因が分からない状態を避けるため、流量、ポンプ運転、弁状態、薬注量、ろ過差圧など、解釈に必要な周辺信号も最初から決めます。
既存の排水監視がBOD、COD、pH、流量の管理を中心に組まれている場合、濁度計はその中の「粒子や濁りの急変を早く知る」測定点として位置付けます。排水監視全体の項目と法令上の報告は工場排水モニタリングの解説を参照してください。この記事では濁度計そのものの調達と受入に対象を絞ります。法令上の測定や試験室分析をオンライン表示だけで置き換えられると考えないでください。
オンライン濁度計の方式比較
低濁度の清澄水、一般の工程水、高濃度の排水や汚泥では、選ぶ計器が変わります。低レンジの散乱光式は微小な変化を追う用途に向きますが、気泡や光学窓の汚れが相対的に大きな誤差になります。高濃度では散乱光が単純に増え続けるとは限らず、吸光や多重散乱で応答が変わります。Endress+HauserのCUS51D説明書には、適用範囲を超えたとき、実際の濁度や固形分が増えても表示値が低下し得るという注意があります。レンジ上限の数字だけでなく、対象試料で単調に応答する範囲を確認します。Endress+Hauser CUS51D manual
挿入式・浸漬式は流路や槽にセンサーを置き、バイパス式は試料を計器へ送ります。前者はサンプル配管を減らせる一方、取り出し、洗浄、校正のための作業空間が必要です。後者は機器の保守をしやすくできる一方、配管に詰まりや気泡、滞留、漏れ、流量不足のリスクを追加します。「非接触」と書かれた方式でも実際に測る場所、清掃対象、排液経路を図面で確かめます。供給者に測定原理の名称だけでなく、工場の試料を使った適合性を説明してもらいます。
調達比較表は「測定値の見栄え」ではなく、目的に合うレンジ、対象水の色や粒径への影響、気泡対策、清掃方式、校正手段、保守部品の供給、既設配管との適合を並べます。試料に活性炭や濃い色が入る場合は特に確認が必要です。EPAの比濁法では気泡が高い読みを、真の色や光吸収性物質が低い読みを生むことがあると記載しています。これは同法の条件での干渉説明であり、全機種で誤差方向が同じだと断定せず、採用候補の試験で確かめます。EPA Method 180.1
測定レンジと単位を仕様書にどう書くか
RFPでは「0〜1000 NTU」のような最大レンジだけでは足りません。正常時に見たい差、警報を判断する帯域、起動・洗浄時の上振れを分けて示します。例えば通常水と逆洗水を同じ計器で見る場合、一つのレンジで低濁度の差と高濁度の上限を両立できるか確認します。二台に分けるほうが説明しやすい場合もあります。ただし「何NTUなら必ずこの方式」といった一律の閾値は、試料と用途を確認しない限り書けません。
単位はNTU、FNUなど機種や標準に応じて異なり、表示単位だけを見て値を無条件に同等と扱うべきではありません。原理、校正標準、光学配置を一緒に記録します。工程水の「濁り」を品質判定に使う場合は、従来の試験室計器と新しいオンライン計器を同じ試料で並行測定し、差を受入基準に含めます。これはオンライン値を試験室値へ無理に合わせる作業ではなく、両者の関係と変動を把握するための試験です。
発注側が必要とするのは表示範囲よりも「この水でこの判断ができる」という証拠です。候補機種の試験サンプルは正常だけでなく、想定する泡、沈殿物、色、清掃前後の状態も含めます。評価では一回の良好な値より、一定時間の安定性、洗浄後の戻り、詰まりの有無を重視します。広いダイナミックレンジをうたう機種も、試料の性状によって使える範囲が狭まることがあります。
インライン設置とバイパス配管の設計
インラインまたは浸漬設置では、センサーが代表的な流れに触れる位置を選びます。死水域、空気が溜まる上部、沈殿物が堆積する底部、保守時に手が届かない位置は避けて検討します。配管内でセンサー前後の必要な流れや挿入向きが指定される場合は、採用機種の説明書に従います。電源ケーブルだけでセンサーを吊るすような施工も避けます。Endress+Hauserの設置確認項目は、センサー・ケーブルの損傷、正しい向き、プロセス接続への固定を確認するよう求めています。Endress+Hauser CUS52D manual

バイパス式では、採水口から計器までと排水先までを一つの測定系として図面にします。採水口は代表性のある流れから取り、配管の袋小路を避けます。ポンプ、流量調整、気泡抜き、詰まりを外すための接続、遮断弁、ドレン、溢水時の行先、低流量の検知を確認します。旧機種のHach 1720Eは内部の気泡除去機構を特徴としており、気泡対策が計器の一部になる構造例です。現在の新規調達候補として示すものではありません。ただしその構成がどの現場にも必要または十分とは限りません。Hach 1720E
バイパスの流れが止まっているのに前回の濁度値を画面に残せば、正常な水が流れているように見えます。低流量やポンプ故障を測定無効として扱うか、別警報にするかをRFPで決めます。サンプリングラインの輸送遅れも、工程の切替に合わせて判断したい場合は重要です。清掃と校正の時に試料をどう遮断し、復帰時に十分フラッシュするかまで運転手順を設計します。
汚れ・気泡・色の影響をどう見分けるか
光学窓の汚れは、長期運転で避けて通れません。スライム、油、無機物、凝集剤の残りが付けば光の通り方が変わり、計器値のドリフトや不規則な変動につながります。USGSの連続水質監視手順は濁度センサーが汚れに敏感で、ワイパー付きでも汚れが残る場合があると述べています。自動洗浄機能があるかだけでなく、洗浄部そのものの点検と交換が可能か確認します。USGS monitoring guide
気泡は洗浄直後、ポンプの吸込み、弁の減圧、流路の高所で発生し得ます。EPA Method 180.1も微細な気泡が高い読みを生むとしています。突発的な濁度ピークを全て原水悪化と決めず、サンプル流量、ポンプ、弁、洗浄サイクルとの時刻関係を確認します。色の強い排水や粒径が急変する工程では、採水して試験室値との対応を見ます。故障診断に必要な周辺信号をPLCやデータ収集側に保存する理由はここにあります。
清掃周期を最初から「月一回」と決めるのは危険です。初期運用では清掃前・清掃後の値、外観、標準液での確認結果を記録し、汚れによる変化が許容できる周期を現場で決めます。自動ワイパー、圧縮空気、超音波洗浄などのオプションは、対象試料と設置方式に適合するか、必要なユーティリティと保守部品を含めて比較します。洗浄機能があることと「保守不要」は同じではありません。
校正と現場確認を分けて計画する
校正は計器の目盛りを標準液に合わせる作業、検証は現在の設定で標準液や比較試料を測り、要求した範囲に入るか確かめる作業として分けます。毎回調整してしまうと、汚れやドリフトの傾向が見えにくくなります。点検前の値、清掃後の値、校正・調整後の値を別に残します。USGSは連続監視で、光学面を清潔にし、気泡を除き、既知の校正・検証液を用いて性能を確認する手順を示しています。USGS field manual
EPA Method 180.1は、使用するレンジに標準液を配置してメーカーの説明に従い校正するよう記しています。この試験室向け手法をオンライン計器の法定検査方法と短絡しないことが大切です。オンラインの保守手順は採用機種のマニュアルと現場の品質目的に従います。校正標準の有効期限、保管、温度、容器の清浄度も管理します。標準液に泡や汚れを持ち込めば、正しい計器を誤って調整してしまいます。EPA Method 180.1
現場の代表水を用いた比較は、標準液での校正とは別です。採水時刻とオンライン値の時刻を揃え、サンプル配管の滞留時間も考慮します。試験室と現場で粒子が沈降したり泡が抜けたりすれば、差は計器の故障だけを意味しません。比較条件を記録し、同じプロセス状態で複数回行います。SSとの相関を作る場合も、工程や季節で粒子性状が変われば再検証します。
濁度計のPLC・OT連携で必要な状態信号
測定値だけを4–20 mAでPLCへ取り込む設計は不十分になることがあります。センサー汚れ、洗浄中、校正中、低流量、通信断、レンジ外、計器故障をどう伝えるかを確認します。コントローラーがどの状態を電流、接点、デジタル通信に載せるかは機種で違います。発注時にI/O表を作り、正常・警報・故障・保守状態の出力、断線時の扱い、PLCのスケーリング、履歴のタグ名を定めます。Hachのオンライン製品群にも4–20 mAモジュールや通信モジュールが用意されている例がありますが、採用構成での出力仕様は個別に確認します。Hach TU5300sc product documentation
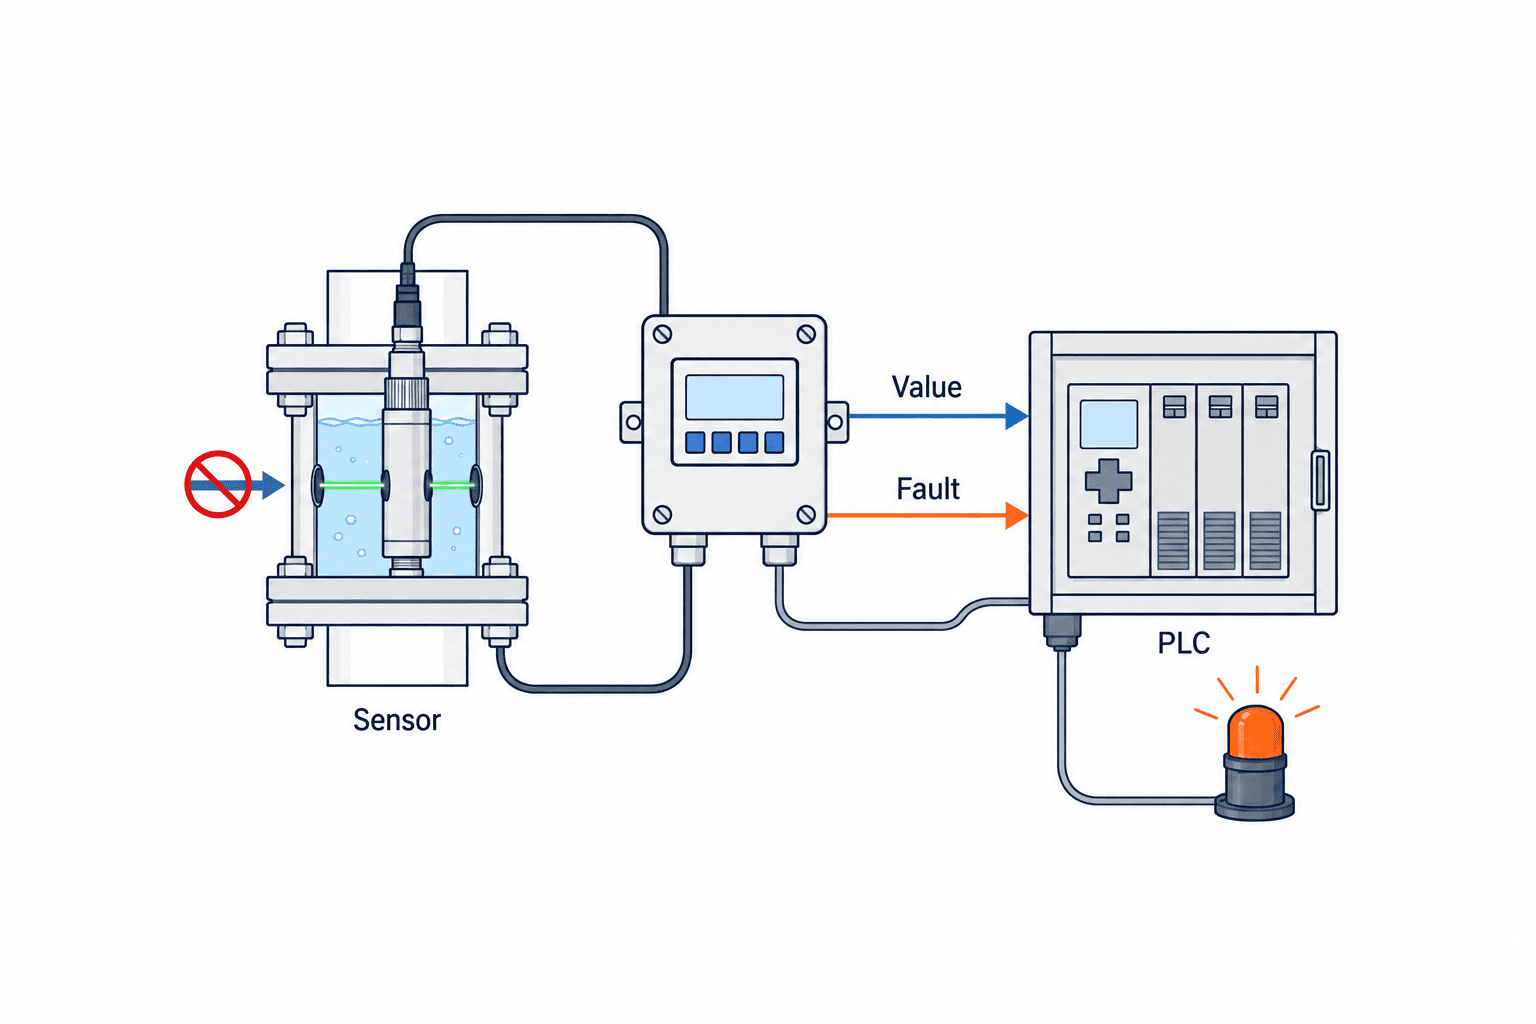
濁度が閾値を超えた時に自動で排水を切り替える、ろ過工程を停止する、といった制御を組むなら、単純な数値比較ではありません。閾値、継続時間、ヒステリシス、立上げ・洗浄時の抑止、センサー故障時の安全側の動作、手動介入、復帰条件をCause & Effect表にします。法令上の放流判断が関わる場合は、オンライン計器だけを根拠にできるかを現地の環境担当・適用要件と確認します。画面上の警報は採水・現場確認のきっかけ、制御操作は承認された手順という設計もあり得ます。
履歴には濁度値と同じ時間軸で流量、ポンプ、逆洗、薬注、清掃、校正、故障を残します。変動の原因を後から説明でき、測定器自体の異常も切り分けやすくなります。既設の設備監視基盤へ接続する時は、タグ名、単位、時刻、データ欠測と無効値の表現を揃えます。工場の冷却水漏れ検知で扱う配管側の異常信号と同様に、濁度のトレンドも流路の状態と併せて読む必要があります。
見積比較では消耗品と保守動線まで含める
本体価格に加え、変換器、取付金具、流通セル、サンプルポンプ、気泡対策、流量監視、洗浄用の圧縮空気や水、電源、盤I/O、ケーブル、保守足場、標準液、ワイパーやランプ等の部品、立上げと教育を分けて見積もります。インライン方式とバイパス方式の価格差は、計器より周辺の配管・清掃・保守作業に現れる場合があります。サンプルを排水へ戻すか廃棄するかによって配管と運転コストも変わります。
保守契約では「定期点検あり」だけでは足りません。通常運転中に安全にセンサーを取り出せるか、停止が必要なら何時間か、標準液と交換部品をタイ国内で入手できるか、故障時に代替測定をどうするかを決めます。自動洗浄の部品が止まると値の信頼性が落ちるなら、その故障をどこで検知するかも必要です。見積の比較期間は発注側が明示し、消耗品と出張費を同じ条件で比較します。架空の年間節約率を入れるより、測定継続に必要な人手と停止条件を明確にするほうが判断に役立ちます。
高精度をうたう低濁度計器が常に最良とは限りません。対象水が泡立ち、頻繁に汚れ、清掃できない場所なら、仕様書上の精度より現場で有効なデータを取り続けられる設計が重要です。評価表には「対象試料で試験したか」「校正・清掃が現場でできるか」「無効値を見分けられるか」の列を設けます。メーカーごとの宣伝文句ではなく、同じ現場条件での証拠を比べます。
濁度計RFPに入れる要求表
RFPには次の情報を入れ、ベンダーに回答・例外・根拠資料を記入してもらいます。機種の候補を先に指定する場合も、なぜその計器で対象水を測れるかを説明してもらいます。
| 項目 | 発注側の提示内容 | ベンダーに求める回答 |
|---|---|---|
| 用途 | 水の種類、判断、警報後の行動 | 推奨方式と用途の適合根拠 |
| 試料 | 通常・起動・洗浄時の値、色、粒子、泡、温度 | 測定可能範囲と干渉・適用外条件 |
| 設置 | P&ID、流量、圧力、電源、保守スペース | 採水・排水・洗浄の配管図 |
| 性能 | 判断帯域、応答、比較試験の方法 | データシートとサンプル試験計画 |
| 制御 | PLC/SCADA、警報・故障・保守状態 | I/O表とCause & Effect表 |
| 保守 | 停止可能時間、作業者、部品供給 | 清掃・検証・校正手順と費用 |
| 受入 | FAT/SAT、立会者、記録様式 | 試験手順、合否、未完了時の処理 |
試料を事前に提供できるなら、複数の運転状態から採水します。机上の仕様選定だけでなく、試料に対する信号の安定性と清掃性を確認します。採水できない段階なら、その不確実性を例外として記載し、現場据付後のSATで確認する項目と、満たさなかった場合の対応を契約前に決めます。これが「仕様表に適合したが現場では使えない」という事態を減らします。
FAT・SATの受入試験をどう設計するか
FATでは、計器、変換器、盤、PLC画面の組み合わせを出荷前に確認します。型式・レンジ・単位・タグ、標準液での応答、アナログ信号のスケーリング、警報、低流量や故障の模擬、校正中の表示と復帰を試します。標準液を当てる試験と模擬電気信号でPLCだけを試す試験を区別し、どこまで確認したか記録します。画面の数字が変わっただけでは、センサーから意思決定まで確認したことになりません。
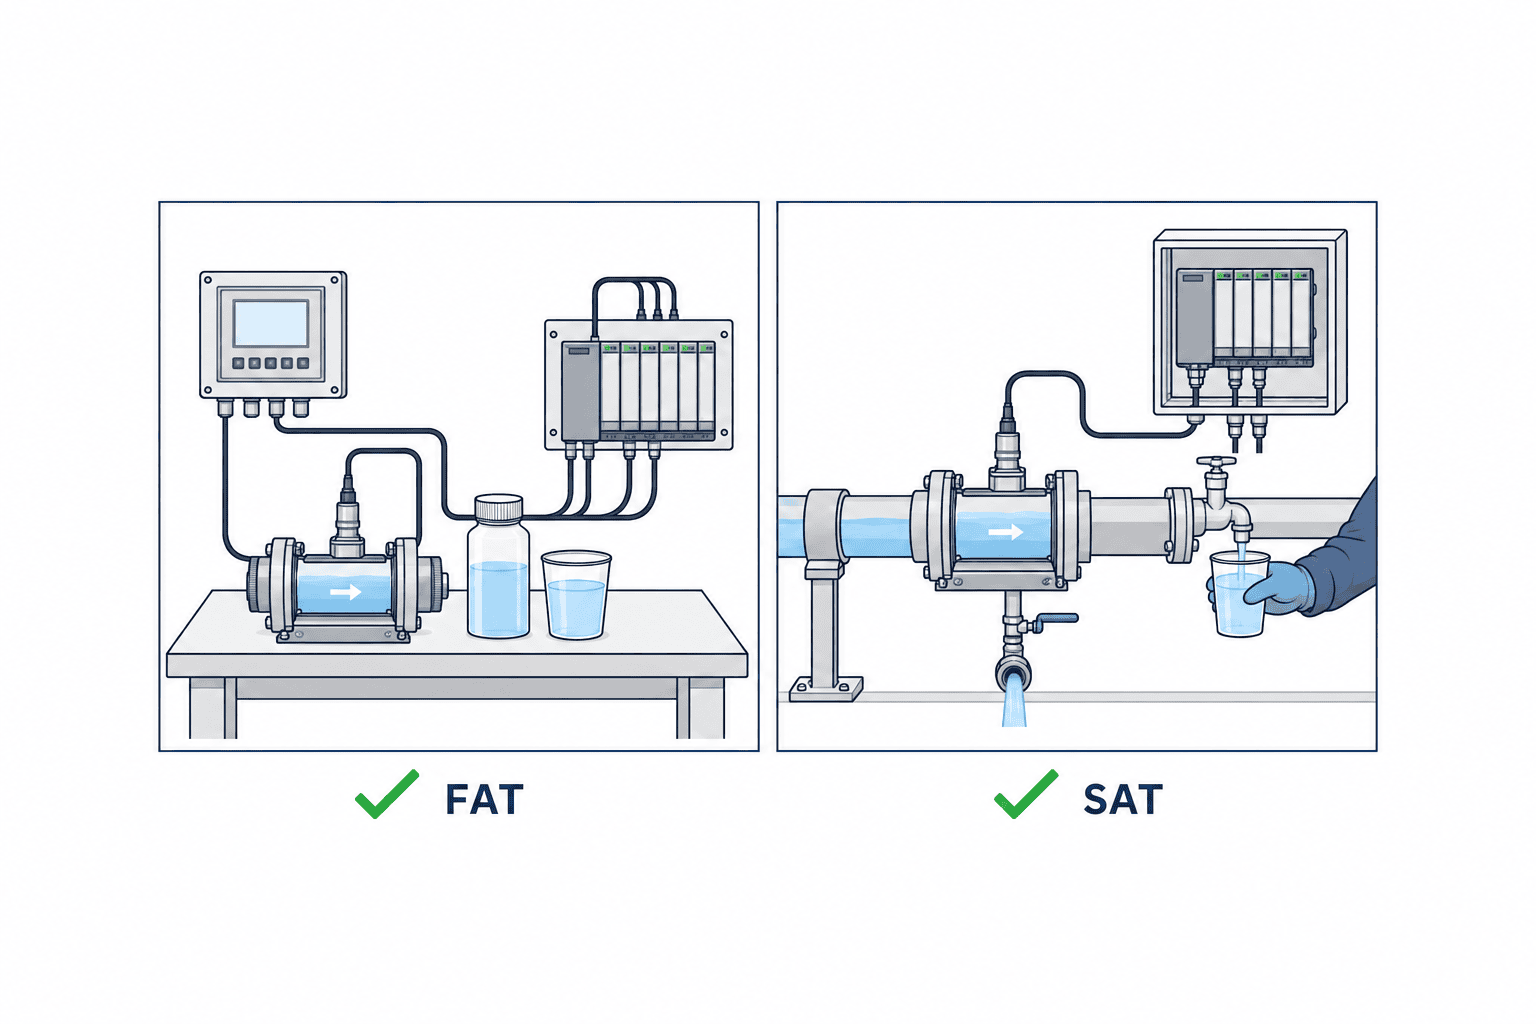
SATでは実際の測定点、流通セル・配管・ドレン、流量、気泡、清掃アクセス、電源、配線を確認します。正常運転、立上げ、洗浄・逆洗など複数の条件で値と状態信号を記録します。可能なら採水し、基準となる試験室計器との並行測定を行います。オンラインと試験室の差が出た場合は、採水位置・時刻・泡・沈殿・校正状態を切り分けます。合否を単一の数字にせず、対象判断ができる安定性と、故障時に値を無効化できることを確認します。
試験記録には測定点ID、試料状態、流量、標準液ロット、清掃前後、入力、期待結果、実結果、担当者、未解決事項と再試験日を残します。受入後に閾値や洗浄周期を調整する場合は、変更理由と承認者を記録します。将来別メーカーへ更新する時も、この記録が比較基準になります。SATで全条件を再現できないなら、保留条件と運転開始後の確認期限を明示します。
導入後のデータ品質を維持する
連続値を使うほど、欠測と誤測定を区別する運用が重要になります。PLCやダッシュボードには、測定値のほかに「有効」「洗浄中」「校正中」「低流量」「センサー故障」などの状態を残します。前回値を保持したまま正常な水質と表示しないようにします。日報では平均値だけでなく、有効データの割合と警報・保守時間も併記します。濁度の急変が工程由来か計器由来か、周辺の流量やポンプ状態を使って切り分けます。
定期点検は固定の一律周期から始めるのではなく、メーカー推奨を起点とし、清掃前後の差、標準液での検証、現場水の変化を見て調整します。USGSの監視手順も、汚れ補正や校正ドリフトを区別して記録・レビューする構成です。工場では取水源、薬品、季節、生産品目が変わるため、前年度の清掃周期がそのまま妥当とは限りません。プロセス変更や配管変更時には測定点の代表性とレンジを再評価します。USGS continuous monitoring procedures
濁度計は数値を増やすための装置ではありません。誰がどの異常を早く知り、どの作業を始めるかが決まっている時に役立ちます。計器の性能、採水系、保守、OTの状態管理を一体で設計し、用途が変わったら評価をやり直します。排水の法定報告に関わる運用は、適用法令と認められる測定方法を現地の専門家に確認してください。
タイ工場での調達と引渡しの実務
海外メーカーの仕様書をそのまま現地施工会社へ渡すと、計器の型式は合っていても保守に必要な構成が抜けることがあります。タイの工場では装置メーカー、排水処理業者、電気・計装施工会社、PLC担当、環境担当が別会社・別部門になることもあります。RFPには誰が採水口を設け、誰がバイパス配管と排水を接続し、誰が電源と盤I/Oを施工し、誰が校正液を用意するかを責任分界表で示します。引渡し時に「計器は動くがデータが監視室に届かない」とならないよう、境界の信号試験を計画します。
現地保守の見積には、現場で使用する言語の手順書、立会教育、校正・洗浄時の排水処理、予備部品の納期を含めます。光学窓が割れた、流通セルが詰まった、サンプルポンプが止まった場合に、誰が一次対応し、何を記録し、いつベンダーへ連絡するかを明文化します。代替測定に使う試験室計器や採水手順も決めます。消耗品を輸入する場合は、標準液の有効期限、保管条件、通関を含む調達時間を供給者に確認します。これらは装置の宣伝資料には載りにくいものの、継続運用を左右します。
受入後は試験結果だけでなく、P&IDの最終版、機器設定、タグ一覧、校正成績、標準液の品名、予備品表、清掃手順、異常時の連絡先を一式で受け取ります。現場図面に測定点とドレンの行先を残し、設備変更時に見直せるようにします。運転開始からしばらくは、正常運転と洗浄時の時系列を見て警報の意味を確認します。調整が必要なら変更前後の設定を保存し、環境担当と設備担当の双方が承認します。
発注判断に使える比較の順序
候補が三機種ある場合、最初に「対象水を測れるか」で不適合を除き、次に「現場へ置けるか」、最後に「維持できるか」を比べます。第一段階では通常時と異常時の試料、粒子・色・泡、レンジと単位、必要な応答を確認します。第二段階では採水・排水、電源、配管の取り外し、清掃用の空間、PLCへの信号を確認します。第三段階で標準液、消耗品、保守要員、故障対応と総費用を比較します。順序を逆にすると、安い計器に合わせて配管を無理に変え、結果的に高い運用費を払う場合があります。
比較表の点数化は便利ですが、「適用外条件」は点数で相殺しないでください。例えば対象の濃い排水では値が単調に増えない、流量が止まっても故障を通知できない、保守のために長時間ラインを止める必要がある、といった制約は合否条件です。性能が良い別項目で平均点を引き上げても、その用途には採用できません。実試料の試験が未了なら、採用前の必須試験かSATの契約条件として明示します。採用判断の記録に、何を確認済みで何が未確認かを残すことが重要です。
見積段階で供給者に渡す試料は、きれいな通常運転水だけでは不十分です。運転開始直後、薬注の切替時、逆洗・洗浄直後、原料変更時など、測定が難しくなる状態を工場側で列挙し、可能な範囲で実試料と運転記録をそろえます。各試料について採取時刻、採取位置、流量、温度、目視で分かる色や泡、近くの工程イベントを記録し、ベンダー間で同じ条件を提示します。試料が取れない条件は「未評価」と書き、販売資料の公称精度で代用しません。これにより、見積書の数値が同じでも、現場で使える範囲と追加試験の費用を区別できます。
受入後の変更管理も発注仕様に含めます。例えば配管を移設した、凝集剤を変えた、洗浄頻度を変更した、PLCのスケーリングを修正した場合は、影響を受ける測定点と警報を洗い出します。現場担当は変更前後のオンライン値、試験室での並行測定、低流量・故障の状態信号を確認し、必要ならSATの関連項目を再実施します。保守会社だけが設定変更を把握し、環境担当や運転担当には伝わらない状態を避けるため、変更理由、承認、設定値の版、再試験結果を同じ引渡し台帳へ追記します。
よくある質問
濁度計のNTUとSSのmg/Lは換算できますか?
粒子の材質・色・粒径が同じ範囲で動く工程なら、実試料と試験室のSS分析から相関を作れる場合があります。しかし普遍的な換算係数はありません。薬注、原料、季節で粒子性状が変わるなら相関を作り直す必要があります。濁度をSS、BOD、CODの法定測定の代用と見なさないでください。
オンライン濁度計はインラインとバイパスのどちらがよいですか?
水の性状と保守条件で決めます。インライン・浸漬は採水配管を減らせますが、清掃・交換のためのアクセスが必要です。バイパスは保守しやすい位置へ置けますが、低流量、気泡、詰まり、排水、サンプル遅れを管理します。両案の配管図と保守手順を同じシナリオで比較します。
光学窓の自動洗浄があれば校正は不要ですか?
不要にはなりません。洗浄は汚れを減らす機能で、校正や標準液による確認とは目的が違います。ワイパーや洗浄ノズルも摩耗・閉塞します。採用機種の手順に従い、清掃前後の値と標準液での検証結果を記録します。
濁度が急上昇したら排水を自動で止めるべきですか?
一律には決められません。泡や低流量、洗浄中の無効値を除外し、閾値、継続時間、確認・復帰を設計します。運転操作の影響と現地の要求を確認し、Cause & Effect表とSATで動作を検証します。最初は採水・現場確認の警報として使う設計もあります。
RFPとFAT/SATは小規模な一台導入でも必要ですか?
書類は簡素化できますが、対象水、測定点、レンジ、清掃・校正、状態信号、現場の受入条件は必要です。一枚のP&ID、I/O表、試験記録にまとめても、誰が何を確認したかを残すと更新時に役立ちます。
まとめ
工場の濁度計選定では、用途と判断、代表的な測定点、試料に合う光学方式・レンジ、気泡や汚れへの対策、校正と保守、PLCの状態信号、FAT/SATを連続した一つの仕様として扱います。カタログ上の最大レンジや精度だけでは、現場で有効なデータが続くか判断できません。見積前に試料と配管条件を共有し、供給者から設置根拠と受入手順を受け取ってください。
測定点やバイパス配管、PLCへの信号設計を検討している段階でも、TOMAS TECHへご相談いただけます。水の性状、P&ID、既存の排水管理方法を共有いただければ、調達仕様と現場で確認すべき条件を一緒に整理します。


