


工場のラベル印字で困るのは、購入したプリンターがカタログどおり動かないことだけではありません。ライン速度で印字するとコードが読みにくい、搬送中に貼り位置がずれる、洗浄後に印字が消える、MESで確定した品番と直前の印字データが食い違う。こうした問題はプリンター本体、ラベル原紙、リボン、レイアウト、読取検証、PLC・MES連携を一組として評価しなければ防げません。
本稿は、タイの製造現場で産業用ラベルプリンターを選定・比較する調達、生産技術、品質、OT担当者向けの実務ガイドです。デスクトップ機と産業用機、感熱と熱転写、203・305・609 dpiの違いを発注条件へ変換し、印字貼付機を含むRFP、FAT、SATまで整理します。型番ごとの公称値はメーカー資料に照らし、現場の合否は自社のラベル・ワーク・速度・環境で試験してください。
最初に決めるのは型番ではなく「印字済みラベルの使用条件」
選定表を開く前に、ラベルを貼る製品・容器・通い箱を一つずつ特定します。印字する情報、最小文字、コードの種類、貼付面、曲率、温度、油・薬品・水への接触、製品の保管期間、輸送中の擦れ、最終読取地点を記録します。屋内で一日だけ使う工程票と、屋外輸送や洗浄を経る製品銘板では、同じ印字方式を前提にしない方が安全です。ラベルの寿命を「出荷まで」「顧客受入まで」「製品の使用期間」など、業務上の判定点で定義します。
ライン側では、時間当たりの必要枚数だけでなく、ピーク時の発行間隔、可変データ量、停止から再起動までに許される時間を採ります。例えば毎分の平均枚数が小さくても、タクトの最後に複数枚を一括発行する工程では瞬間負荷が高くなります。印字だけでなく、剥離、貼付、スキャン、NG排出、再印字、ライン再開までを含むサイクルタイムを測る必要があります。最も遅い一工程がライン能力を制限するからです。
調達では「4インチ幅、300 dpi、熱転写」とだけ書かず、実ラベルの外形と余白、印字領域、搬送方向、巻き方向、芯径、ギャップまたは黒マーク、原紙の厚み、ロール径、リボンの巻き方向を候補ごとに確認します。サプライヤーの標準サンプルが動いても、自社の粘着材やラミネート材で同じ結果になるとは限りません。材質や加工先を変える予定があるなら、代替メディアの試験も発注範囲に入れます。
決めるべき成果物は「候補型番一覧」ではなく、ラベル仕様書と合否試験表です。 そこに、印字してよい対象、許容する読み取り失敗、印字後の耐久条件、データの正本を記します。ラベル番号の採番、版管理、テンプレート承認の運用は工場ラベル発行システムの記事で扱います。本稿ではその確定データを物理的なラベルへ安定して出力する装置と周辺機器に焦点を当てます。
感熱・熱転写とラベル材を一緒に選ぶ
感熱印字が適する条件
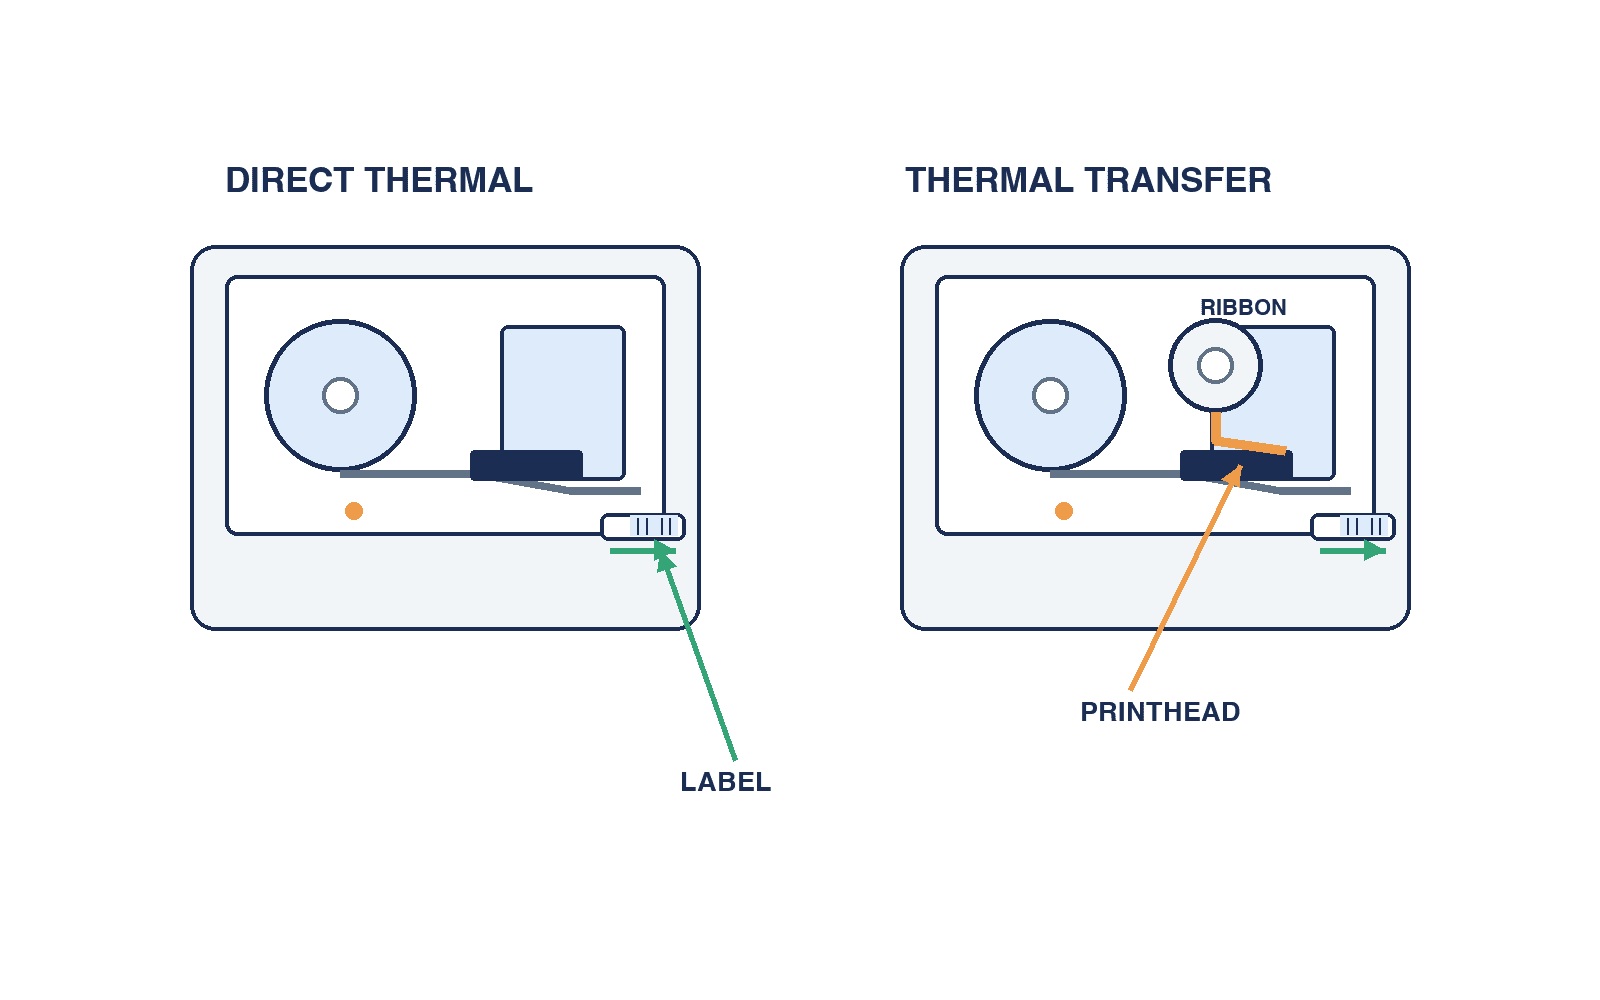
感熱方式は熱に反応する専用紙へ印字し、インクリボンを使いません。部材が一つ減り、短期使用の紙ラベルには運用しやすい選択肢です。一方、熱、紫外線、摩擦などの影響を受ける用途では印字が変化し得ます。Zebraの方式説明も、感熱と熱転写の用途をラベル寿命と環境で区別しています。「リボン不要=最安」と即断せず、交換工数、再発行、読取不良、廃棄を含む費用を比較します。
製造指示票や構内で短期回収する物流ラベルなら、現物を使った保管・擦過・読取試験で感熱方式を候補にできます。顧客へ届く部品ラベル、長期保管品、洗浄や高温工程を通過するものは、感熱原紙だけで期待寿命を満たすか先に検証します。環境試験の結果が合わなければ、熱転写や別のマーキング方式へ切り替えます。製品の使用年数を根拠なく「熱転写なら保証」と書くことも避けます。
熱転写では原紙とリボンの組み合わせが主役
熱転写はリボンのインクを熱でラベルへ移します。紙、合成紙、フィルムなどのラベル材と、ワックス系・混合系・樹脂系などのリボンの適合が印字の定着を左右します。リボンの名称だけでは耐薬品性を判断できません。同じリボンでも、受像層、印字濃度、速度、ヘッド圧、貼付後の養生で結果が変わります。候補サプライヤーにはラベル材・リボン・印字設定をセットで提案させ、変更時は再評価する条件を契約に含めます。
現物試験では、低温や高湿度での貼付、表面の油、洗浄液、アルコール、摩擦、結露、輸送振動など、自社工程に実際にある条件だけを選びます。すべての耐性を一括要求すると、過剰な材料費と供給制約を招きます。反対に「耐久ラベル」という販促表現だけで選ぶと、数カ月後に読めなくなる危険があります。試験片と印字設定を保管し、判定者と読取条件を記録することが大切です。
消耗品の供給は停止時間に直結する
ロール交換の頻度、リボンの長さ、最大ロール径、巻き方向、センサーの検出方式は、現場の補給時間と廃棄に影響します。SATO CL4NX Plusの公開仕様には、ギャップ検出、黒マーク検出、紙切れ、リボン終端・残量などのセンサーが示されています。ただし採用する機種・オプションで使える機能は確認が必要です。RFPでは「不足を検知できるか」に加え、停止の何枚前に通知し、どの画面・PLC・MESへ異常を送るかを指定します。
代替サプライヤーを認める場合は、寸法だけを合わせて承認しません。剥離紙の張力、ギャップ位置、黒マーク濃度、接着剤の滲み、リボンとの摩擦でジャムやスキップ印字が起こり得ます。量産前には二社目の原紙とリボンで同じFAT項目を一部再試験し、良品見本・設定値・発注型番の対応を残します。タイでの調達性は在庫、輸入リードタイム、現地保守部品を候補ごとに見積もり、一般論で判断しないでください。
デスクトップ機か産業用機かは稼働条件で比較する
卓上機は設置面積を抑えやすく、手作業による小規模な発行に向きます。産業用機は大きなロールやリボン、保守しやすい構造、連続運転、拡張オプションなどが選択理由になります。ただし「産業用」という名称だけで耐久時間、環境等級、全速度での印字品質が保証されるわけではありません。Zebra ZD400シリーズのデスクトップ仕様と産業用機の公開仕様を例として参照しつつ、対象型番・オプション・設置場所で比較します。
比較表には、公称最高速度より要求ラベルで合格する実運転速度を記入します。濃度を上げてコードを太らせれば黒く見えても読取品質が下がることがあります。速度を落とすことで初めて合格する機種なら、その速度を発注上の有効能力とします。年間枚数、連続稼働時間、停止許容、ヘッド交換手順、清掃頻度、リボン・ロール交換時間を同じ条件で測ります。
| 比較軸 | 現物で確認すること | 調達上の判断 |
|---|---|---|
| 印字領域 | 最大幅、非印字余白、搬送方向 | 実レイアウトが収まるか |
| 有効速度 | 実メディア・実データでの読取合格速度 | タクトと予備能力を満たすか |
| 補給 | ロール径、巻き、リボン、交換動線 | 停止時間と供給安定性 |
| 保守 | ヘッド・プラテン交換、清掃、診断 | 現地対応と予備品 |
| 接続 | Ethernet、I/O、プロトコル、ログ | PLC・MESと責任分界を組めるか |
| 貼付 | 剥離、カッター、アプリケータ接続 | ワーク上で位置が再現するか |
SATO CL4NX Plusの仕様例では203、305、609 dpiが列挙され、解像度によって最高速度も異なります。これは「どの機種でも609 dpiが最速」という意味ではありません。選定対象ごとに解像度、印字幅、印字速度、使用するオプションの組み合わせを確認してください。低価格の本体で予算を節約しても、狭い印字幅のためラベルを再設計したり、頻繁なロール交換で設備を止めたりすれば総費用は逆転します。
203・305・609 dpiはコードとレイアウトから決める
dpiは一インチ当たりの印字ドット数です。203 dpiはおよそ8ドット/mm、305 dpiは約12ドット/mm、609 dpiは約24ドット/mmというメーカー仕様例があります。高解像度ほど小さな要素を描きやすい一方、最高印字速度、印字幅、価格、ヘッド寿命などは機種と条件で異なります。最初から最高dpiを指定するより、最小バー幅、DataMatrixのモジュール寸法、文字高さ、使用するスキャナーと読取距離を図面に落としてから選びます。
GS1 DataMatrixを使う場合、まずGS1 Application Identifier(AI)で表す項目、可変長データの区切り、符号化する文字列を確定します。コードの外形だけを模写しても、AIの構成が誤っていれば正しい商品・ロット・期限情報にはなりません。GS1のAI一覧とDataMatrixガイドラインを参照し、適用業界や取引先仕様で必要なデータを確認します。なおGS1 DataMatrixを採用することと、あらゆる業界で同じサイズ・印字品質等級が強制されることは別です。
レイアウトの実寸を決めたら、最小モジュールが何ドットで表現されるかを候補解像度で計算します。端数を図面上で丸めると細い要素と太い要素にばらつきが出るため、プリンターネイティブのバーコード描画、回転方向、拡大率、使用フォントまで含めて確認します。画像としてコードをプリンターへ送る場合は、画像リサイズやアンチエイリアスがエッジをぼかすことがあります。採用する描画経路そのものをFATの試験条件にします。
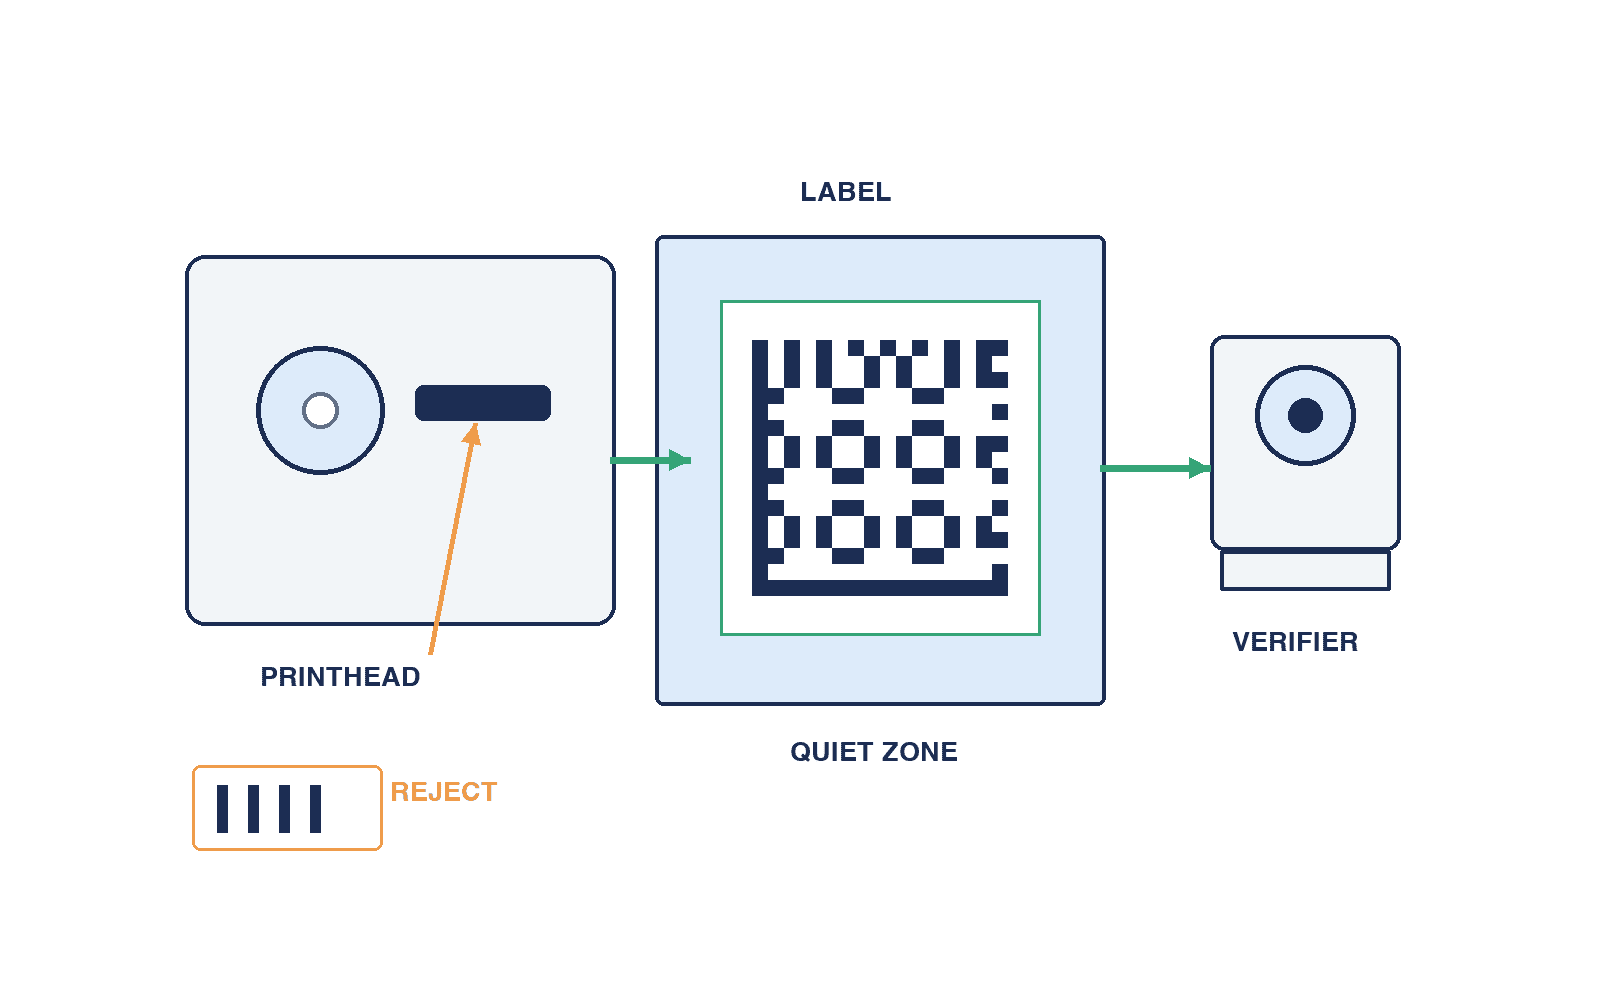
コードの上下左右には、規格や読取器が要求する余白を確保します。ラベル外形に収まるだけでは十分ではありません。ラベルの端、枠線、版番号、ロゴ、貼付面の曲率が余白やコントラストを損ねる場合があります。印字見本は貼付前だけでなく、実ワークへ貼り、通過工程を経た後にも評価します。日付やロットの文字列が最大長になったとき、コードがどこまで大きくなるかも試します。
印字品質は「読めた・読めない」の二択にしない
一台のハンドスキャナーで読めたことだけを合格にすると、読取余裕が少ない状態を見逃します。印字濃度が過大でバーが太る、ヘッドの欠けで白線が入る、リボンが滑ってエッジが乱れる、静電気や粉塵でラベルが浮く、といった現象を原因別に切り分けます。Zebraの印字品質評価ガイドは、印字濃度と速度の調整、テストラベルの確認を案内しています。調整値を上げ下げして「読めたところ」で止めず、量産条件で再現する設定を記録します。
検証器を使う場合は、適用するISO/IEC規格、照明条件、開口径、測定位置、必要な等級を、顧客または業界の要求に合わせてRFPに書きます。1Dコードと2Dコードでは評価項目が異なります。この記事は全工場に共通の合格等級を指定しません。合否の基準が無いまま「GS1準拠」と発注すると、サプライヤーと顧客が異なる測定条件で同じラベルを評価して争いになります。
FATでは、開始直後、連続運転後、ロール残量が少ないとき、交換直後、停電復帰後、最も長いデータ、最も小さいコードを含むサンプルを採ります。平均だけでなく最悪条件の品質を見るためです。連続枚数は自社のピーク運転を代表する値にし、測定頻度も試験計画で決めます。ラベルを抜き取る位置、保管方法、検証器の校正情報、判定ファイルを残せば、後日の不良解析に使えます。
読取不良の原因が印字機にあるとは限りません。透明フィルム、光沢の強い包装、曲面、斜め貼り、ワークの揺れ、照明反射、スキャナーの焦点距離が影響します。印字単体試験と、貼付後に固定式読取器で読む統合試験を分けます。読取器選定の論点は固定式コードリーダーの記事も参照できますが、実際に使う読取器と取り付け位置はこの案件のSATで確認してください。
印字貼付機は「印字・剥離・位置決め・検証」を一連で設計する
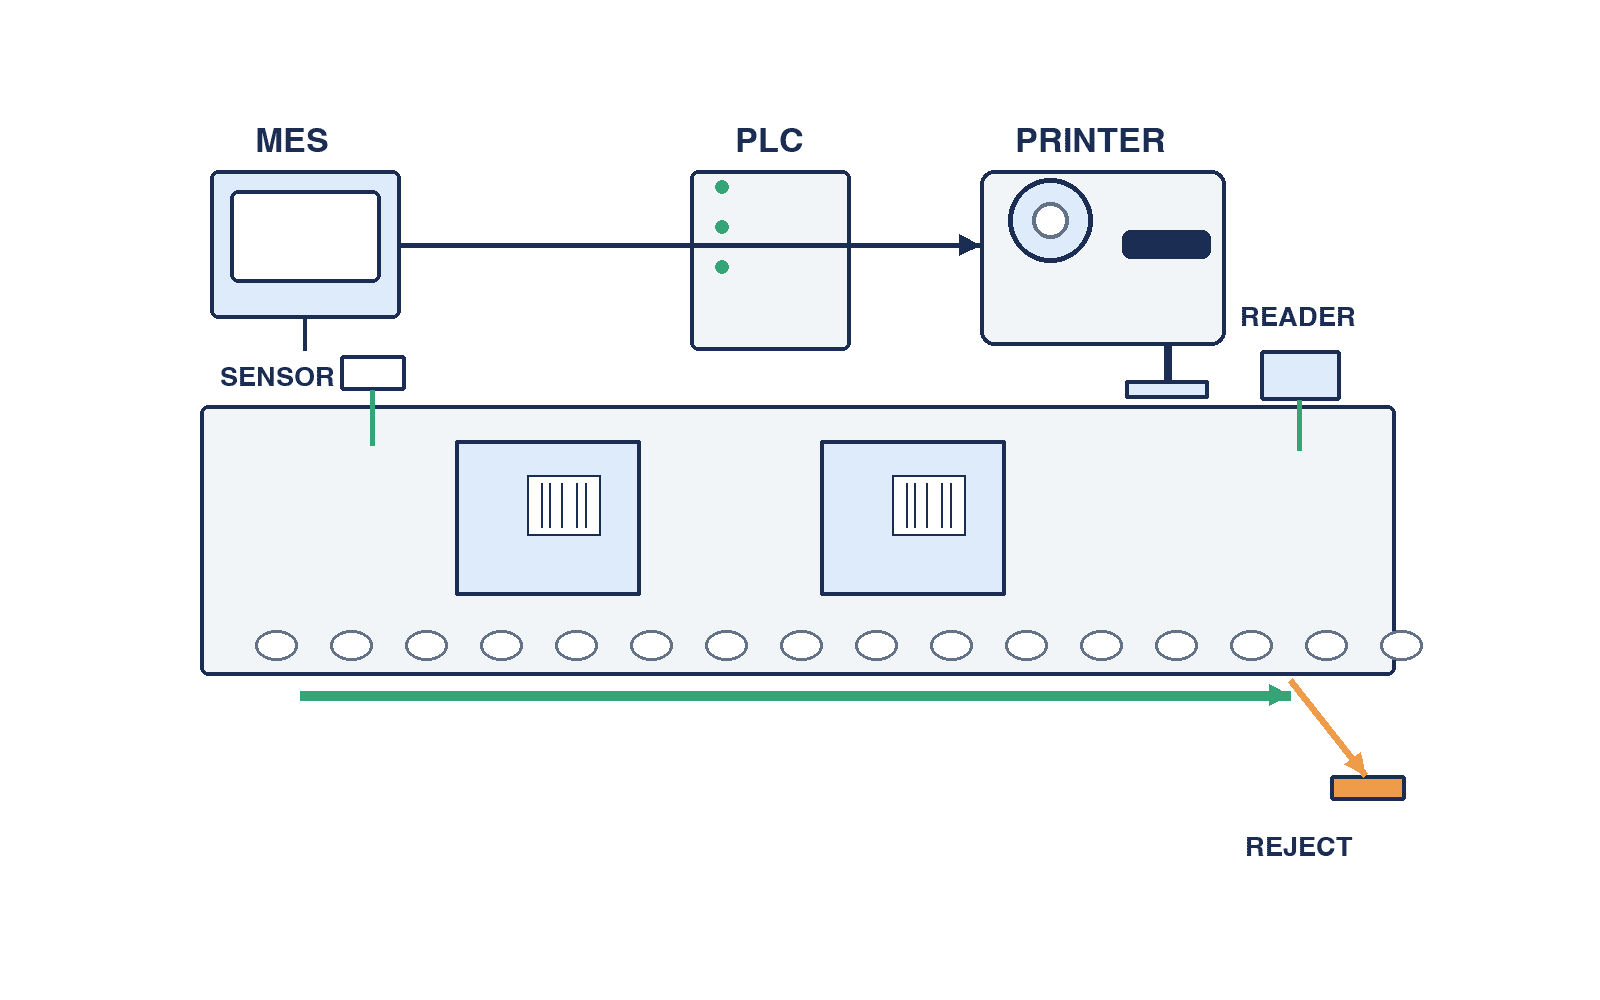
手貼りなら、作業員が誤ったワークへラベルを貼ることが主要リスクです。自動貼付なら、ラベルの剥離、空圧やモーターによる押し付け、ワーク検知、搬送速度への追従、貼付後の読取が追加されます。プリンター単体の印字速度が速くても、アプリケータの戻り時間が長ければタクトは満たせません。図面にはワークの流れ、基準面、検知センサー、貼付位置の公差、ラベルの向き、NG品の退避場所を入れます。
ワークの高さが変わる、箱が柔らかい、フィルムが波打つ、ラベルの角が浮く場合は、貼付圧や保持時間を現物で確認します。貼付位置の許容差は、見た目だけでなく後工程の読取視野と顧客の識別要求から決めます。剥離紙の巻き取りや切断片の回収も安全・保全設計に含めます。空ラベル、二枚送り、ラベルなし貼付を検知できるか、検知後にラインがどう止まるかを試験します。
不良ラベルを印刷した瞬間に次の製品へ進むと、印字データとワークが一つずれることがあります。だから「印字指示ID、ワークID、実際に印字したコード、貼付完了、読取結果」を一つのトランザクションとして追えるようにします。再印字時には古いラベルを破棄し、再発行した理由と操作者を記録します。物理ラベルを再使用できる工程なら、再使用可能条件を別に定義します。自動再試行を無制限にすると、重複ラベルが現場へ流出しかねません。
PLC・MES・プリンター間の責任分界を決める
MESは品番、ロット、シリアル、版、予定数量などの業務データの正本を管理し、PLCはラインのワーク到着・インターロック・排出を制御し、プリンターは確定した印字ジョブを物理出力する、という分担を例にできます。ただし実際のシステム構成は工場ごとに異なります。プリンターの画面で任意に番号を書き換えられる構成を許すか、MES承認済みテンプレートのみ使えるよう制限するかを明示します。
インターフェースでは、ジョブID、ワークID、テンプレート版、可変項目、発行時刻、プリンターID、結果コード、再試行番号を最低限の候補として整理します。どのデータが個体識別の正本で、どこで採番し、どの応答で「印字完了」と見なすかを定義します。通信プロトコル名だけを書いても、タイムアウト後の再送、重複ジョブ、停電後の未処理キュー、PLC停止中の出力防止は決まりません。製造履歴へ保存するのは「送信した文字列」だけではなく、読取で確認した最終コードとワークとの対応です。
ネットワーク断の場合、前回のジョブを無条件で再印刷するか、現物をスキャンして照合するかで事故リスクが変わります。現場が止まらないようオフライン印字を許す場合は、印字してよいデータ範囲、連番の衝突防止、復旧後の照合、権限を別途設計します。データが欠けたまま仮ラベルを印刷する運用を認めるなら、顧客向け正式ラベルと物理的に区別し、出荷ゲートで止める仕組みが必要です。
プリンターのI/OをPLCへ直結する構成でも、ジョブ内容と結果の監査には上位システムが必要になる場合があります。RFPでは、サプライヤーに通信シーケンス図、状態遷移表、エラーコード表、サンプル電文、ログ保存期間を提出させます。設備メーカー、プリンターメーカー、MESベンダーが別なら、どこでテストし、誰が原因を切り分けるかを表にします。システム連携を含むトレーサビリティ全体は製造トレーサビリティシステムの記事で整理しています。
RFPに書くべき具体項目
発注書に「産業用、高速、高品質」と書いても比較可能な見積もりにはなりません。要求と検証方法を一対一で記述します。候補サプライヤーからの回答欄を「標準対応」「オプション」「外部改造」「非対応」「要検証」に分け、追加費用と納期も同じ行で提出してもらいます。型番の変更や後継機への代替提案があれば、差分を明示させます。
| RFP項目 | 記載する内容 | 受入時の証拠 |
|---|---|---|
| 用途・量 | ワーク、ピーク枚数、稼働時間、停止許容 | 実条件の連続試験ログ |
| ラベル | 寸法、材質、接着剤、ロール、巻き方向 | 採用品番と現物サンプル |
| リボン | 材質、幅、巻き方向、代替可否 | 適合表と耐久試験片 |
| 印字 | コード、文字、最小要素、余白、解像度 | 最大データの実印字 |
| 品質 | 検証方法、合格値、抜取頻度 | 校正済み測定記録 |
| 貼付 | ワーク変動、位置公差、検知、NG排出 | 貼付後の位置・読取結果 |
| 連携 | ジョブ、応答、重複防止、障害復旧 | シーケンス・ログ・再現試験 |
| 保守 | 清掃、交換部品、教育、現地SLA | 手順書と予備品明細 |
保守費用の比較では、本体価格に原紙・リボン・ヘッド・プラテン・保守契約・停止損失を加えます。単価を「一枚当たり」に直すと比較しやすいですが、停止損失を根拠なく固定額にしないでください。自社のライン停止時に生じる人員待機、再仕掛かり、廃棄、顧客納期への影響を見積もります。予備機を買うか部品在庫を持つかも、復旧時間目標から判断します。
RFPへの回答を評価する際は、実機デモが自社の材料・データ・速度で行われるかを重視します。カタログの最良条件だけで比較すると、現場で印字濃度を上げて速度を落とす必要が出ても見抜けません。初期の見積価格と、合格する運用条件での総費用を別欄に書きます。供給者の説明で確認できない項目には「合格」と記入せず、FATの未決項目として残します。
FATとSATで確認する順序
FATは出荷前にプリンター、メディア、リボン、貼付装置、模擬PLC・MESを組んで行います。まずバーコードデータの正しさ、実印字寸法、濃度、品質等級、速度を測り、次にロール交換、リボン切れ、紙切れ、ヘッド開放、ジャム、通信断、電源断、再起動を試します。停止中にジョブが失われたり二重印字されたりしないか、復旧後にワークIDと印字結果が一致するかを確認します。検査結果だけでなく、設定バックアップとソフトウェア版を受領します。
SATは現場据付後に実ラインの振動、粉塵、温湿度、照明、搬送変動、作業者動線を含めて行います。ラインを通常速度とピーク速度で動かし、ワークの先頭・末尾、欠品、停止・再開、シフト交代、原紙交換の境目を含むデータを採ります。貼付後の読取だけでなく、後工程や出荷ゲートでも同じコードが読めるか確かめます。FATで通った機械がSATで落ちたとき、設置・照明・ワーク・ソフト設定の差を切り分けられるよう、両試験の条件表を同じ形式にします。
不合格時の扱いも事前に決めます。再調整で直るのか、材料変更が必要か、設計変更かを分類し、再試験対象と費用負担を契約に書きます。品質を上げるため速度を落とした結果、要求タクトを満たさなくなった場合は合格にしません。代替のラベル材やリボンへ変更した場合も、印字品質と耐久を再確認します。設定を「現場で最適化する」こと自体は通常の作業ですが、受入後に無記録で変更するのは不良再発の原因になります。
引渡し物は、採用した装置・オプション・消耗品の型番、合格した印字設定、ラベル版、通信シーケンス、障害一覧、予備品、清掃・交換手順、教育記録、FAT/SAT証拠です。検証器を使ったなら、その設定と校正記録も残します。製造と品質部門が「このラベルなら出荷してよい」と判断できる状態までが導入の完了です。
よくある判断ミスと回避方法
「高dpiなら必ず良い」という判断は、要求する最小要素と速度を無視します。実コードを必要速度で印字し、品質と保守費用を比較します。「スキャナーで一度読めた」という判断は余裕を測れません。検証器の条件と後工程の実読取を併用します。「熱転写なら消えない」という判断は材料との適合を無視します。自社の摩耗・薬品・保管条件で試験します。
「プリンターだけを発注し、PLC・MESは後で接続する」と、完了信号の意味や重複防止が後付けになります。調達段階で信号・データ・異常復帰の責任分界を決めます。「FATに通ったのでSATは簡略化する」と、現場の貼付面、照明、振動、搬送誤差を見逃します。工場でしか再現できない条件をSATに残します。
量産前のパイロットで残す記録
FATとSATに合格した後でも、量産開始直後の数シフトは条件が揺れやすくなります。作業者が原紙を交換する時間帯、リボンを違う向きで入れた場合、ワーク供給が一時停止して再開した場合、ラベルデータが切り替わる品種変更時など、試験室では少ない操作が集中するためです。量産移行計画には、初日から安定とみなすための条件、抜取数、異常を止める権限者を入れます。たとえば「シフトごとに開始品と終了品のコードを照合」「品種変更後の最初の良品を検証器で測定」「リボン交換後に印字・読取の両方を確認」といった行動を、実際の顧客要求とリスクに合わせて採用します。具体的な頻度は記事の例をそのまま転記せず、自社の品質計画で決めます。
パイロット中は、単純な印字枚数だけでなく、試行回数、読み取り失敗、貼付位置不良、再印字、材料交換、ジャム、ヘッド清掃、通信タイムアウトを理由別に数えます。良品率を示す場合は分母を明記します。印字指示件数を分母にするのか、実際の印字枚数にするのかで意味が違います。自動再試行で最終的に読めた品をすべて良品にしてしまうと、設備の劣化や余計な停止が数字から消えます。初期の失敗と再試行成功を別に記録すれば、改善対象を絞れます。
発生した不良は、印字面、貼付面、読取場所のどこで初めて確認されたかを添えます。印字直後は正常で貼付後に不良なら、アプリケータやワーク表面を疑います。貼付後まで正常で後工程で読めないなら、摩耗、汚れ、照明、読取距離を調べます。こうした切り分けには、同じラベルIDがジョブ、ワーク、品質測定、搬送履歴を通して追えることが必要です。データを全て保存できない場合でも、異常時に対象製品と原因候補を遡れる最低限のIDと時刻を残します。
受入後の責任分担も明文化します。製造は日常清掃と材料補給、品質はサンプル検証と出荷判定、保全はヘッド・プラテン交換、OTは通信と時刻・ログ、システム担当はMESのデータとテンプレート版を管理する、といった分担が考えられます。外部保守員が設定を変更したときは、誰が新しい値を承認し、誰が印字見本を再採取するかまで決めます。責任者が曖昧な状態では、機械が復旧してもラベル品質の確認が抜け落ちます。
量産承認の議事記録には、未解決の小さな不具合も残します。「時々読みにくいが手作業で通す」という状態を無期限で運用しないため、発生条件、暫定処置、恒久対策の期限、担当者、再発時のライン停止条件を記載します。品質要求を緩めて見かけの合格率を上げる前に、プリンター設定、原紙・リボン、貼付位置、読取器の順で原因を測定します。量産パイロットは発注前の性能主張を現場で検証する最後の機会です。
まとめ:最終候補は「合格条件」で選ぶ
プリンター選定の要点は、公称値の大きさではなく、自社のワークに貼ったラベルが必要期間、必要速度で正しいデータとして読み取れることです。まず工程別にラベルの寿命と読み取る地点を決め、原紙とリボンを一組にして候補を絞ります。次にコード内容と最小要素から解像度とレイアウトを決め、実ワークで印字・貼付・読取を連続試験します。最後にPLC・MESのジョブと印字結果を突き合わせ、障害復旧を含むFAT/SATを通して採否を決めます。この順序なら、価格や公称速度だけでは見えなかった運用上の差を比較できます。
候補を一台に絞る前に、サプライヤーへ「同じラベル、同じ印字データ、同じ速度、同じ検証器条件」でサンプルを出してもらいます。比較条件が違えば、印字品質の優劣を機種の差と誤認します。リボンや原紙の供給者が異なる場合は、良品条件を満たした組み合わせを一行ごとに残し、別の材料を使った見本と混同しないようにします。複数の候補が合格したら、交換時間、予備品、現地保守、年間の消耗品費、復旧目標まで含めて評価します。
導入後の変更管理も選定条件です。品番や顧客仕様の変更で印字する桁数が増えたら、DataMatrixのセル数や全体寸法、余白が変わる可能性があります。原紙の加工先が変わればギャップ検出や剥離挙動が変わることがあります。プリンターのファームウェア更新でフォントや描画の結果が変わる場合もあります。したがって、ラベル版、原紙・リボンの品番、プリンター設定、ファームウェア、検証器条件を一つの変更記録で結び、変更後に何を再試験するかを決めておきます。すべてを毎回フルテストする必要はありませんが、変更の影響がある性能は再確認します。
複数ラインへ横展開するときは、設定ファイルをコピーして終わりにしません。同型機でもヘッド状態、設置振動、貼付面、照明、読取器との距離が異なります。各ラインでSATの必須試験を繰り返し、ラインID、プリンターID、承認済み材料、最終設定、検証記録を対応づけます。これにより、あるラインだけで発生する読取不良を全工場のテンプレート問題と取り違えにくくなります。記録の責任者を品質部門と製造部門で決め、サプライヤーの保守作業後にも確認する運用を作ります。
現場での日常点検を定義することも、長期の品質維持に役立ちます。始業時に印字見本と読取結果を確認し、ヘッドの汚れ、ラベルの走行、リボンのしわ、剥離紙の巻き取りを観察します。異常があれば、印字濃度を闇雲に上げる前に、清掃、材料の取り付け、ヘッドやプラテンの状態を順に確認します。応急的な設定変更で出荷を続ける場合も、その設定で要求品質と速度が満たされることを記録し、恒久対策と区別します。
TOMAS TECHでは、ラベル仕様、印字・貼付設備、読取、PLC・MES連携を一つの検証計画にまとめるところから相談を受けます。候補機の比較表や既存ラインの不良事例があれば、お問い合わせから共有してください。
参考情報・確認した一次資料
注: メーカーの型番仕様やGS1文書は発注直前に最新版を確認してください。本文中の試験項目と責任分界は、これらの資料を踏まえた導入設計上の提案であり、全機種・全業界へ一律適用される規格値ではありません。


