


製造業 データファブリック 導入を検討するなら、最初の成果物を「全社データを一か所に集めること」にしてはいけません。現場が本当に困るのは、設備停止や品質異常が起きたときに、SCADAのタグ、MESの製造実績、ERPの品目・指図、保全履歴、品質判定が別々に存在し、同じ出来事として追えないことです。まず「この停止の直前に何が変わり、どのロットが影響を受け、同じ条件は過去にあったか」という一つの問いを、権限と証跡を保ちながら再現可能に答えられる状態を作ります。
2026年9月10日、AWSはMahindra & Mahindraの自動車塗装工程を題材にしたIndustrial Data Fabricの事例を公開しました。SCADA、MES、停止記録、エネルギー管理、P&IDなどを取り込み、センサータグを設備・工程・機能位置に結び付け、設備、工程、故障モード、運転条件の関係をグラフとして扱う構成です。時流を示す有用な実装例ですが、特定ベンダーの構成を模写すれば同じ成果が出るわけではありません。本稿では、タイ・ASEANの工場でも発注条件に落とせるよう、タグ辞書、時刻同期、所有者、PoC、RFP、受入基準を中心に、設備停止・品質異常の横断追跡に絞って解説します。
結論:製造データ 基盤ではなく「再現可能な調査経路」を発注する
Industrial Data Fabricの価値は、保存容量や接続本数では測れません。次の六つを契約可能な成果物にすると、ベンダー比較と受入判定が具体化します。
- イベント主軸:一つの停止・異常を開始、検知、対応、復旧、品質影響まで同じIDで追える
- 正規IDと別名表:設備、タグ、品目、指図、ロット、故障コードの対応関係を版管理する
- タグ辞書:意味、単位、値域、品質、更新周期、時刻源、所有者を記録する
- 時刻ポリシー:UTC、現地時刻、機器時刻、受信時刻、補正、遅着を分けて保存する
- 所有者と変更管理:意味を決める人、接続を守る人、利用を承認する人を分ける
- 証拠パック:原データから調査結果までの系譜、欠損、変換、版、再実行結果を提出できる
逆に、「主要データをクラウドに統合」「AIで原因分析」「一元的なダッシュボード」とだけ書かれた提案は、受入条件になりません。停止時刻が5分ずれ、設備名が三つのシステムで異なり、品質データがロット単位なのにSCADAが秒単位であるという実務上の難所を解決した証拠が必要です。
Industrial Data Fabricとは何か:接続、蓄積、文脈を分ける
Industrial Data Fabricは単一製品名でも国際規格名でもありません。本稿では、工場内外に分散したデータへ、統制された接続、意味、関係、品質、所有権、利用経路を与え、利用者が元システムを毎回手作業で結合せずに運用判断へ使える仕組みと定義します。
混同しやすい概念を分けると、RFPの曖昧さが減ります。
| 概念 | 主な役割 | それだけでは不足するもの |
|---|---|---|
| コネクター/ETL | データを取得・変換・転送する | 設備と工程の意味、所有者、継続的な変更管理 |
| データレイク/レイクハウス | 大量データを保存・分析する | タグとロットの対応、イベント順序、現場用語 |
| 時系列DB/Historian | 高頻度の設備値・イベントを保持する | ERP指図、保全履歴、品質結果との関係 |
| Unified Namespace | 工場イベントを一貫した名前空間で配信する | 履歴分析、すべての企業データ、契約上の責任分界 |
| ナレッジグラフ | 設備・工程・材料・異常の関係を表す | 生データの品質、確実な接続、時刻精度 |
| Industrial Data Fabric | 接続、文脈、品質、所有、提供を横断して統制する | 目的と受入基準が無い全社構想は依然として失敗する |
AWS、Ignition、HighByte、SiteWise、Neptuneなどは実装候補です。他社クラウド、オンプレミス、既存Historian、メッセージブローカー、リレーショナルDBでも同じ設計原則を実装できます。製品を先に固定せず、必要な情報契約と受入証拠を先に決めます。
最初のユースケース:一件の停止・品質異常を横断データで追う
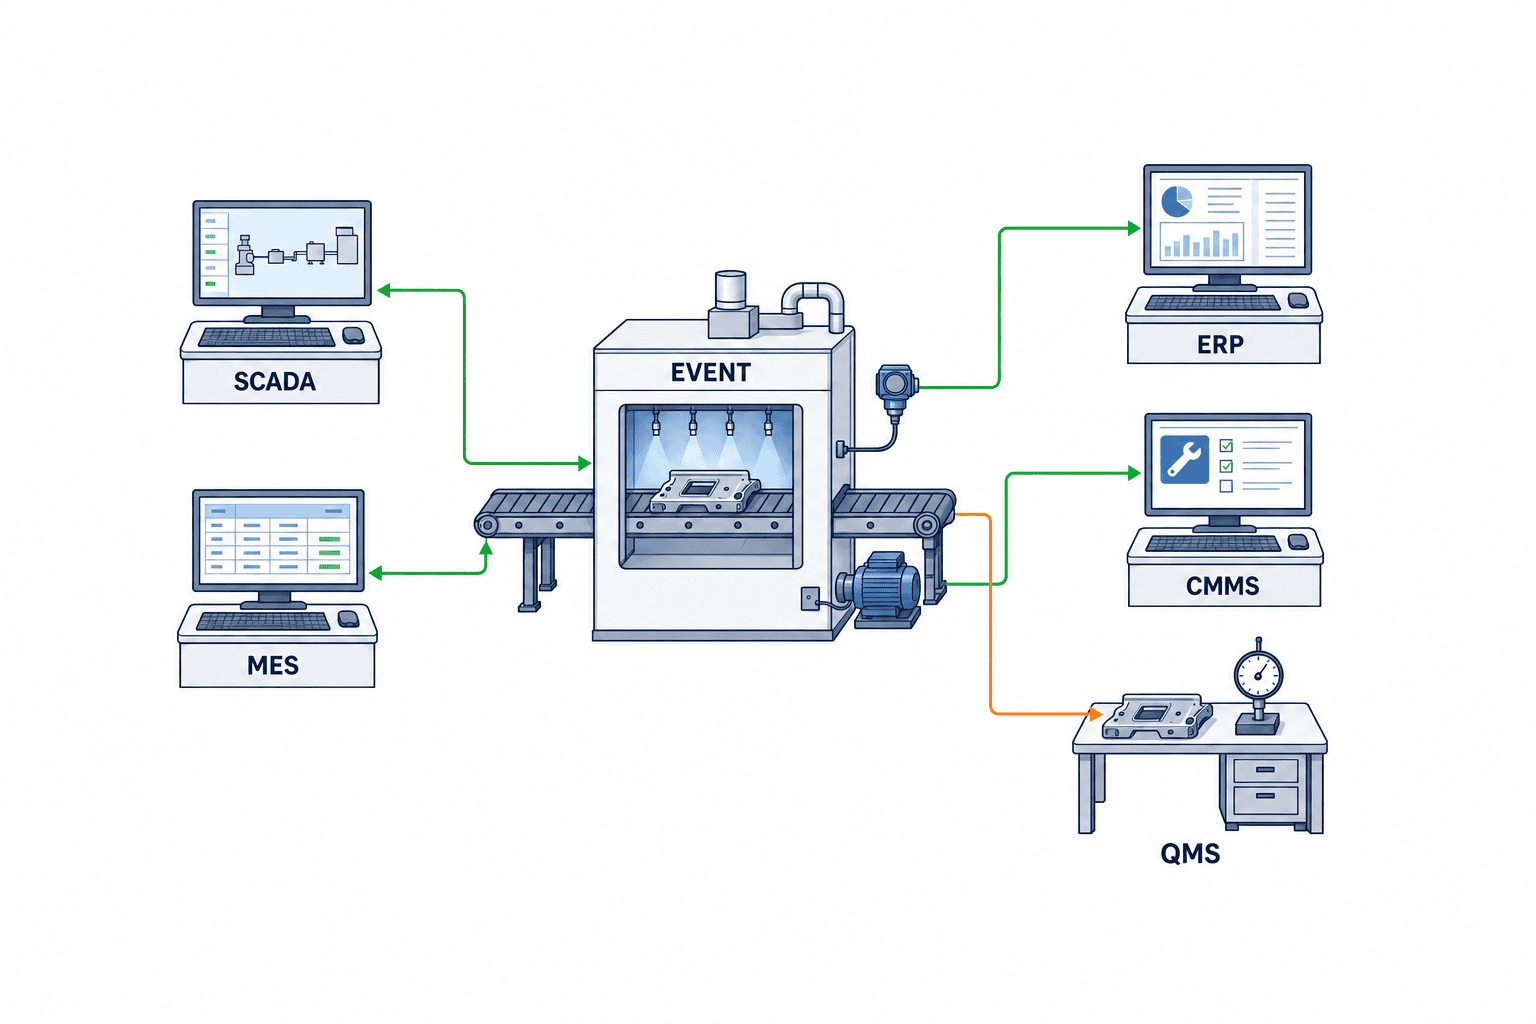
最初のPoCは「全設備の見える化」では広すぎます。対象を一つのライン、一つの停止群、一つの品質異常群に絞ります。例えば塗装工程なら、炉温逸脱、コンベヤ停止、ポンプ圧力低下、塗膜厚不良などです。組立なら、締付トルク異常、ビジョン検査NG、搬送詰まり、部品欠品を選べます。
一つの出来事を追うために、各システムから必要な事実を定義します。
| システム | 取得する事実 | 主な結合キー | 注意点 |
|---|---|---|---|
| SCADA/Historian | 状態、アラーム、温度、圧力、速度、電流 | 設備ID、タグID、event time | タグ改名、単位、品質フラグ、欠測、サンプリング差 |
| MES | 指図、工程、開始終了、良品・不良、作業者、ロット | work order、operation、lot、asset | 再作業、手入力、後入力、工程スキップ |
| ERP | 品目、BOM版、計画、購買ロット、原価用実績 | material、order、batch | 日次粒度と現場イベントの粒度差、マスタ版 |
| CMMS/保全 | 故障コード、作業依頼、部品交換、復旧確認 | asset、work order、failure mode | 自由記述、設備別名、完了時刻の遅延 |
| QMS/検査 | 規格、検査値、判定、隔離、逸脱、処置 | lot、serial、spec version | 抜取検査、結果確定時刻、再検査 |
PoCのゴールは、これらを一画面へ並べることではありません。ある停止IDを選ぶと、対象設備、直前の条件変化、稼働中の品目・指図・ロット、発生した品質判定、保全対応、復旧後の確認を同じ時間軸でたどれ、各値の出所へ戻れることです。
工場 データ統合の中心は「イベント主軸」
データをテーブル単位で考えると、接続は増えても調査は速くなりません。横断追跡では、出来事を中心にモデル化します。最低限、次のオブジェクトを用意します。
Asset:設備、ライン、セル、計器、治具ProcessStep:工程、レシピ段階、検査点MaterialLot/Serial:材料ロット、仕掛、完成品個体ProductionOrder:ERP/MESの指図と版Observation:センサー値、品質フラグ、時刻源Alarm/StopEvent:発生、確認、解除、復旧MaintenanceAction:診断、交換、調整、試運転QualityResult/Deviation:規格版、測定、判定、隔離、処置PersonOrRole:作業者個人が不要なら役割・班で表すEvidence:原データ、変換、ルール版、クエリ版
各イベントには最低でも event_id、event_type、asset_id、event_time、ingest_time、source_system、source_record_id、quality_code、schema_version を持たせます。製造条件を含む場合は、単位と有効な規格版も必要です。個人情報や機密レシピは最小化し、用途と保持期間に合わせて権限を分けます。
関係は「あとから推測」せず明示する
「このタグはどの設備か」「この設備はどの工程に属するか」「この時刻にどのロットが通っていたか」「この不良はどの規格版で判定されたか」を毎回SQLの条件で推測すると、分析者ごとに答えが変わります。関係を版管理されたデータとして持ちます。
例えば次の関係です。
- タグ
PT-204.PVは2026年9月時点で塗装ライン2の供給ポンプP-204の吐出圧を表す - P-204は工程
TOPCOAT_SUPPLYに属し、停止モードLOW_PRESSUREと関連する - その時間帯にMES指図
MO-…のロットが通過した - QMSの塗膜厚結果は、そのロットと規格版に結び付く
- CMMSの作業依頼はP-204のシール交換を記録した
製造業 ナレッジグラフは、こうした多対多の関係を探索するときに有効です。ただし、グラフDBを導入すること自体が文脈化ではありません。ID、関係の根拠、有効期間、所有者が無ければ、見た目の良いグラフに誤った関係が残るだけです。
タグ辞書を「名前一覧」から情報契約へ変える
タグ辞書はCSVのタグ名一覧では不十分です。少なくとも次の列をRFP成果物にします。
| 項目 | 必須内容 | 受入時に確認すること |
|---|---|---|
| Canonical ID | 工場横断で不変のID | 改名・移設後も履歴が切れない |
| Source alias | PLC、SCADA、Historian、MESでの別名 | 双方向に検索でき、有効期間がある |
| Meaning | 現場が理解する意味と工程文脈 | 「TEMP1」のような曖昧語を残さない |
| Data type/unit | 型、工学単位、精度、換算式 | °Cと°F、barとkPaを混在させない |
| Valid range | 物理範囲、通常範囲、警報範囲 | センサー異常と工程異常を区別する |
| Sampling/deadband | 取得周期、変化幅、集約方法 | 平均値がピークを消さないか確認する |
| Timestamp | source/event/ingest時刻と時刻源 | どの時刻で並べるか明示する |
| Quality code | good/bad/uncertain、欠測理由 | 欠測をゼロで埋めない |
| Owner/steward | 意味の承認者、技術担当、利用窓口 | 変更依頼の行き先が分かる |
| Version/effective date | スキーマ版、有効開始終了 | 過去分析を当時の定義で再現できる |
タグ名から意味を自動推定するAIは棚卸し支援には使えますが、承認者の代わりにはなりません。誤った単位や設備対応が根本原因分析へ混入すると、もっともらしい誤答を高速に作ります。候補生成、自動照合、差分抽出は自動化し、承認は設備・工程の所有者が行います。
時刻同期:最も地味で、最も重要な受入項目
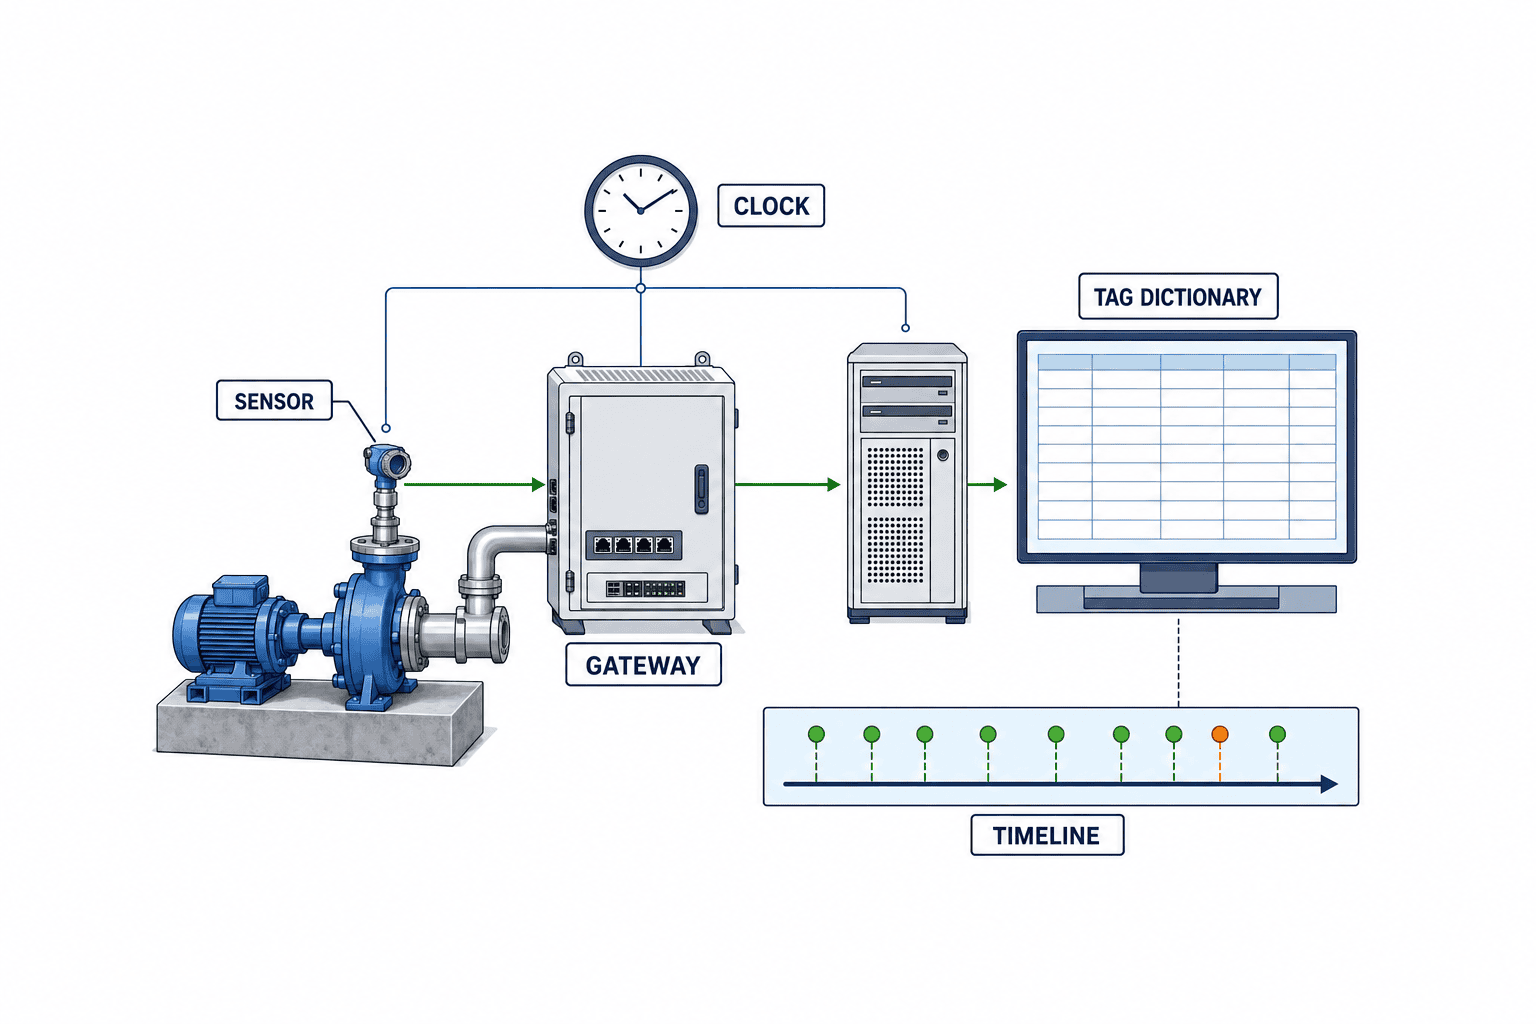
停止の前後関係を追うには、すべてのシステムが完全に同じ時計を持つ必要がある、という単純な話ではありません。必要なのは、各時刻の意味、精度、時刻源、補正履歴、遅着を説明できることです。
OPC FoundationのOPC UA Part 6は、通信する機器の時計が合理的に同期されていないと、証明書や失効リストの有効期限確認だけでなく、データ/イベントのタイムスタンプにも相互運用上の問題が起き得ると説明し、NTP等による同期と同期エラーのログを求めています。工場ではこれを、次の実装ルールへ展開します。
- 保存時の基準はUTCとし、表示時にサイトのタイムゾーンへ変換する
event_time、source_time、ingest_time、必要ならcorrected_timeを分離する- PLC、IPC、SCADAサーバー、Historian、MES、DB、エッジゲートウェイの時刻源を台帳化する
- 同期状態、オフセット、時刻ジャンプ、再起動、夏時間設定を監視する
- 通信断後のstore-and-forwardでは、受信順ではなくイベント時刻と連番を保持する
- 遅着、重複、順序逆転、未来時刻を品質フラグとして扱う
- 許容差は用途別に決める。安全制御、停止分析、日次原価で同じ値を使わない
タイは通常UTC+7で夏時間を採用していませんが、海外本社や複数国拠点、クラウドのUTCログと突合する場合、表示時刻だけを保存すると事故調査で混乱します。装置のローカル時刻、DBのタイムゾーン、ブラウザ表示を分けて試験します。
時刻の受入試験例
以下は例であり、許容値は工程の危険性、サンプリング周期、ネットワーク、機器能力に合わせて工場側が承認します。
| 試験 | 入力 | 期待結果 | 必須証拠 |
|---|---|---|---|
| 基準時刻ずれ | 一台を許容値外へずらす | 監視が検知し、該当データに品質表示 | オフセット履歴、アラーム、対象レコード |
| 通信断 | 10分切断後に再接続 | 元のevent timeと順序を保って再送 | 送受信件数、連番、欠損一覧 |
| 重複送信 | 同じevent IDを再送 | 二重計上せず履歴を記録 | dedup log、最終件数 |
| 順序逆転 | 後のイベントを先に受信 | event timeで再構成し遅着を表示 | ingest/event時刻、再計算結果 |
| タイムゾーン | UTC、ICT、別拠点時刻を混在 | 保存基準と表示変換が一貫 | 入力、保存値、画面、export |
| 再起動 | PLC/IPC/ゲートウェイを再起動 | 断絶と復帰が明示され、ゼロ埋めしない | uptime、quality code、gap report |
OT IT データ連携の責任を決める
Industrial Data FabricはIT部門だけのシステムではなく、OT部門だけの接続案件でもありません。意味、可用性、セキュリティ、利用結果の責任を分けます。
| 役割 | 主な責任 | 承認対象 |
|---|---|---|
| Process owner | 工程・品質上の意味、異常の定義 | KPI、イベント、規格、利用目的 |
| Asset owner/Maintenance | 設備階層、タグ、故障モード | 設備ID、別名、保全コード |
| OT engineer | PLC/SCADA接続、負荷、ネットワーク、安全境界 | 取得方法、周期、停止時動作 |
| MES/QMS owner | 指図、ロット、検査、再作業の意味 | トランザクションと版 |
| ERP/master owner | 品目、BOM、指図、仕入先等の正本 | Level 4のIDと有効期間 |
| Data product owner | 横断データ製品のSLA、優先順位、利用者 | スキーマ、品質、ロードマップ |
| Data steward | 用語、別名、品質課題、変更履歴 | 辞書と例外処理 |
| Platform/security | 基盤、ID、権限、監視、バックアップ | 非機能要件とアクセス |
| Consumer owner | 分析、BI、AI、業務判断の妥当性 | 利用モデルと意思決定 |
重要なのは「誰かがデータオーナー」ではなく、どの決定を誰が承認するかです。例えば設備名の英訳はデータ担当が直せても、圧力タグが工程上何を意味するかは設備・工程責任者が承認します。ERP品目とMES品番の同一性は生産管理・マスタ担当が承認します。停止理由の分類を変えるとKPIの過去比較へ影響するため、データ製品オーナーが影響評価を行います。
変更管理は通常運転として設計する
工場では、タグ追加、設備改造、PLC更新、品目追加、MES画面変更、保全コード統合が日常的に起きます。初期移行だけをきれいにしても、半年後には文脈がずれます。変更要求には対象ID、変更前後、理由、有効日時、影響するデータ製品、後方互換性、再処理要否、試験、承認者を含めます。
製造業 ナレッジグラフはどこで効くか
ナレッジグラフは、単純なキー結合では表しにくい関係を探索するときに効きます。例えば「同じポンプ型式を使う他ライン」「ある故障モードに過去関連した運転条件」「不良ロットが通過した設備と、その直前の保全作業」「同じ材料仕入先とレシピ版の組合せ」といった問いです。
一方で、すべてをグラフに入れる必要はありません。高頻度の生波形は時系列ストア、取引や品質結果はリレーショナル/レイクハウス、文書はオブジェクトストア、関係と索引はグラフという分担が自然です。グラフは元データを置き換えるのではなく、場所、工程、設備、ロット、故障、仕様、文書をつなぐ文脈層になります。
グラフの受入条件
- すべての関係に出所、生成ルール、版、有効期間がある
- 自動推論した関係と承認済み関係を区別できる
- 原システムのレコードへ戻れる
- 存在しない関係を生成しないnegative testがある
- 設備移設、タグ改名、品目統合後も過去時点の関係を再現できる
- 権限の無い利用者が機密レシピや個人情報を関係探索で推測できない
12週間PoC:一つの調査を最後まで通す
ここで示す12週間は計画例で、納期保証ではありません。古いPLC、ネットワーク変更、データ持出し審査、停止工事、規制対応により延びます。重要なのは週数より、通すべき成果物とゲートです。
第1〜2週:問い、範囲、基準線を固定する
- ライン一つ、停止群一つ、品質異常群一つを選ぶ
- 過去20〜30件など、工場が確保できる代表ケースを選定する
- 現状の調査時間、参照システム、手作業、欠測を測る
- 意思決定者とデータ所有者をRACIへ置く
- 機密、個人情報、安全制御からの分離を確認する
件数は固定ルールではありません。頻度が低い重大故障なら少数事例でもよく、頻発する微停止なら統計的に偏りを確認できる量が必要です。
第3〜4週:ソース契約とタグ辞書を作る
各ソースについて、責任者、接続方法、負荷制限、取得周期、再送、保持、ID、スキーマ、品質、テストデータを定義します。代表タグは現場walkdownで設備と照合し、画面名だけで判断しません。MES指図とERP指図の対応、ロット分割・統合、再作業、保全自由記述の扱いを決めます。
第5〜7週:文脈化パイプラインを作る
生データ領域、標準化領域、文脈化領域、提供領域を分け、変換ルールを版管理します。event_timeとingest_timeを保持し、重複排除と遅着処理を実装します。canonical IDとalias tableを使い、手作業のExcel対応表を本番依存にしません。
第8〜9週:調査ワークベンチを作る
停止IDから時系列、指図、ロット、品質、保全へ移動できる画面またはAPIを作ります。チャートの美しさより、各表示値の出所、品質、時刻、版が見えることを優先します。AI要約を使う場合も、根拠リンク、対象期間、欠測警告を必須にし、根本原因を自動確定させません。
第10〜11週:negative testと再現性を検証する
接続断、古いタグ別名、時刻ずれ、単位誤り、欠測、重複、順序逆転、MES後入力、QMS再判定、権限外アクセスを注入します。正常ケースだけでなく、誤った結論を防げるかを確認します。同じ入力・同じルール版で同じ結果を再生成できることを証明します。
第12週:経営判断と次段階を決める
「全社展開」だけでなく、継続、条件付き継続、修正後再試験、範囲縮小、停止を選べるゲートにします。技術デモが動いても、所有者が不在、辞書更新が持続不能、元データ品質が悪い場合は拡大しません。
RFPに必ず書くべき要求事項
1. ユースケースと非対象
停止・品質異常をどこまで再構成するかを記載します。リアルタイム制御、安全PLC変更、ERP刷新、全マスタ統合など、PoCに含めない事項も明記します。境界がないRFPは、価格差ではなく前提差を比較することになります。
2. ソースごとの接続仕様
SCADA、Historian、MES、ERP、CMMS、QMS、Excel、文書ごとに、protocol、read/write、周期、帯域、接続断、再送、認証、監査、環境、責任分界を提示させます。PoCでもOTへの汎用書込権限は与えず、まずread-onlyとします。
3. Canonical modelとalias service
設備、品目、ロット、指図、工程、タグ、故障、品質規格の正規ID、別名、有効期間、統合・分割、版、所有者を求めます。ISA-95 Part 7のalias serviceという考え方は参考になりますが、具体的なID運用は工場側で決めます。
4. データ品質と時刻
完全性、重複、一意性、範囲、単位、freshness、遅着、順序、時刻同期、quality codeを測るルールを要求します。良否のしきい値は、用途ごとに発注者が承認します。
5. 系譜と再実行
原レコード、取り込みジョブ、変換、辞書版、クエリ、API、画面、出力へ追跡できること。訂正時に影響範囲を示し、指定期間を再処理できること。手作業補正も作業者、理由、承認を残します。
6. セキュリティとOT境界
ネットワークゾーン、通信方向、サービスID、最小権限、秘密情報、暗号、パッチ、脆弱性対応、ログ、バックアップ、インシデント対応を要求します。データファブリックがPLC、SIS、装置インターロックの代わりにならないことを明記します。
7. 可用性と縮退
クラウドやWAN停止中の収集、ローカルバッファ、容量、再送順序、重複排除、復旧時間、データ欠損通知を定義します。分析基盤停止で生産制御を止めない設計と、停止時に利用できない機能を明示します。
8. 運用・引継ぎ
ソース追加、タグ変更、辞書承認、ユーザー管理、監視、障害対応、バックアップ復元、コスト監視、ベンダー退場時のexportを成果物にします。コード、設定、モデル、mapping、テスト、runbook、既知制約を納入対象にします。
受入基準:機能一覧ではなく証拠で判定する
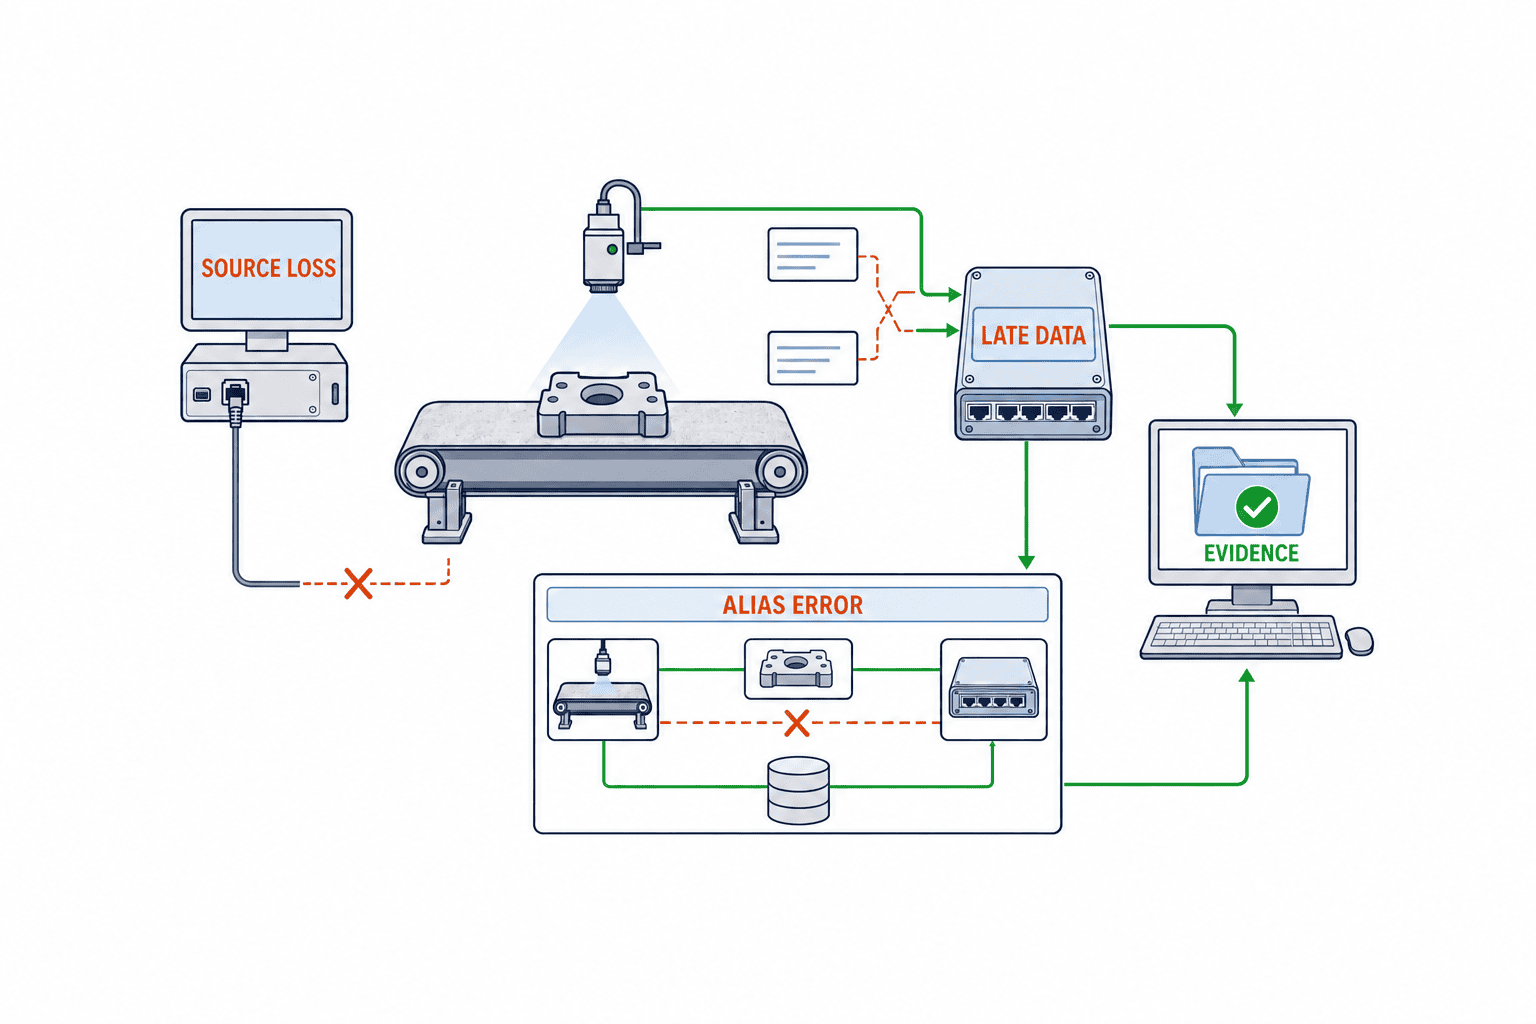
受入基準はPoC開始前に合意します。次はひな型です。数値は工場の基準に置き換えてください。
| 受入項目 | 試験方法 | 合格証拠 | 不合格例 |
|---|---|---|---|
| Source completeness | 指定期間の件数・欠測を原系と比較 | source別reconciliation表 | 合計だけ一致し欠測位置が不明 |
| ID/alias | 改名・移設・統合・分割ケースを照合 | 有効期間付きmappingと承認 | 現在名で過去履歴を書き換える |
| Unit/schema | 単位違い、型違い、版違いを投入 | 変換・拒否・隔離のlog | 暗黙変換して通知しない |
| Event ordering | 遅着、重複、逆順、未来時刻を投入 | event/ingest時刻と再構成結果 | 受信順だけで因果を表示 |
| Cross-system trace | サンプル停止から全ソースを追う | 根拠付きepisode report | 手作業Excelがないと再現不可 |
| Quality impact | 停止前後ロットと検査を照合 | 対象・非対象の根拠 | すべての同日ロットを影響扱い |
| Lineage | 表示値から原レコードへ遡る | source ID、rule version、query | 加工値の計算式が不明 |
| Access control | 役割外データへアクセスする | deny log、権限表 | URLを知れば閲覧可能 |
| Recovery | gateway/WAN/処理を停止・復旧 | gap、buffer、replay、RTO実績 | 復旧後に重複・無言欠損 |
| Reproducibility | 同じsnapshotとrule版で再実行 | checksumと結果比較 | 実行ごとに理由なく結果が変わる |
受入時には正答率の平均だけを見ません。重要な停止で別設備を結合した、異なる単位を混ぜた、時刻順序を逆転した、権限外データを表示した場合は重大欠陥です。重大度別のexit criteria、是正、再試験、残余リスク承認を決めます。
ベンダー提案を比較する評価軸
| 評価軸 | 確認質問 | 強い提案の特徴 |
|---|---|---|
| Use-case fit | 何の判断を何分短縮するか | 対象イベントと現状基準線が具体的 |
| Brownfield connectivity | 古い機器と停止制約へどう対応するか | walkdown、負荷試験、read-only、bufferがある |
| Context model | IDと関係を誰が維持するか | owner、version、effective dateがある |
| Data quality | 欠測・単位・遅着をどう見せるか | 隠さず品質コードと隔離を設計する |
| Openness | 別製品へ移行できるか | 開放形式、API、export、schema文書がある |
| Security | OTへの経路と権限は何か | ゾーン、方向、ID、監査が明確 |
| Operations | 変更と障害を誰が処理するか | runbook、SLA、RACI、教育が具体的 |
| Acceptance | 成功を何で証明するか | negative testとevidence packが契約にある |
ライセンス費だけでなく、コネクター、現場調査、マッピング、データ品質修正、ネットワーク、クラウド利用、監視、教育、変更対応、退場費用を含むTCOで比較します。「接続済みソース数」より「継続運用できるデータ製品数」と「再現可能な調査件数」を重視します。
既存システムとの役割分担
本記事のデータファブリックはMESやERPを置き換えるものではありません。ERPは企業計画・取引・原価・在庫の正本、MESは現場実行・指図・実績・トレーサビリティ、SCADA/PLCは監視・制御、QMSは品質規格と判定、CMMSは保全業務の正本です。ファブリックはそれらから必要な文脈を結び、分析・調査・アプリへ統制して提供します。
OTとITの境界全体を先に整理したい方は、OTとITの融合で越える三つの壁をご覧ください。MESの役割、機械接続、ERP境界、受入を具体化する場合は、タイ工場向けMES導入のGo/No-Goガイドが参考になります。本稿はそれらと重複せず、複数システムに残る一つの停止・品質異常をどう文脈化し、発注・検収するかに焦点を置いています。
よくある失敗
- 全データを先に集める:利用者と判断がないため、品質問題が見つからず、保管費だけ増える
- 設備名を文字列一致する:改名、略称、移設、言語違いで履歴が切れる
- 時刻を一列に上書きする:原時刻、受信時刻、補正が分からず因果を誤る
- ゼロ埋めする:欠測が正常値に見え、異常検出と集計を壊す
- グラフDBを目的にする:関係の所有者と根拠がなく、誤ったリンクが増える
- PoCだけ管理者権限にする:本番の権限・監査・接続制約を検証できない
- AI要約を先に置く:根拠と品質が未整備のため、流暢な誤因果を作る
- 運用移管を後回しにする:タグ変更一件でベンダー待ちになり、辞書が陳腐化する
- 成功率だけで検収する:重大な誤結合や情報漏えいが平均に埋もれる
FAQ:製造業 データファブリック 導入
Industrial Data Fabricとデータレイクの違いは何ですか?
データレイクは主に保存・分析の基盤です。Industrial Data Fabricは、複数の保存先やシステムをまたいで、接続、意味、ID、品質、所有者、権限、系譜、提供方法を統制する運用設計まで含みます。データレイクを構成要素にできますが、置くだけではファブリックになりません。
製造業 ナレッジグラフは必須ですか?
必須ではありません。設備、工程、ロット、故障、品質規格の複雑な関係を探索する場合に有効です。単純な関係ならリレーショナルモデルで十分です。重要なのは技術より、正規ID、関係の根拠、有効期間、所有者、原データへの系譜です。
PoCはどのラインから始めるべきですか?
停止や品質異常が実際に起き、複数システムの照合作業が発生し、現場の所有者が協力できるラインを選びます。もっとも新しいラインより、価値と学習が得られ、ただし安全・生産リスクをread-onlyで管理できる範囲が適します。
時刻同期はNTPを入れれば完了ですか?
いいえ。NTPは重要ですが、機器能力、時刻源、オフセット監視、event/source/ingest時刻、通信断後の遅着、順序、タイムゾーン、補正履歴まで設計・試験します。用途別の許容差も必要です。
工場 データ統合で最初に直すマスタは何ですか?
全社マスタを一度に直すのではなく、対象ユースケースに必要な設備、タグ、工程、品目、指図、ロット、故障、品質規格のIDと別名から始めます。正本、所有者、有効期間を決め、PoCで使った範囲を継続運用できる形にします。
AIや自然言語検索はいつ入れるべきですか?
根拠へ戻れる文脈化データ、権限、品質表示、評価質問ができてからです。最初は検索・要約に限定し、根本原因の自動確定や設備制御には使いません。AIが答えられない、または欠測を警告する能力も受入条件にします。
クラウド必須ですか?
必須ではありません。ネットワーク、データ所在、レイテンシ、可用性、スキル、TCOに応じて、オンプレミス、エッジ、クラウドを組み合わせます。重要なのは、通信断時も生産制御が独立して動き、再送・欠損・権限が説明できることです。
RFPではどの成果物を固定すべきですか?
境界図、ソース一覧、canonical model、alias table、タグ辞書、時刻ポリシー、品質ルール、系譜、権限表、RACI、試験仕様、evidence pack、runbook、export手順を固定します。製品名と機能一覧だけでは不十分です。
まとめ:横断データで「一件を説明できる」ことから始める
製造業 データファブリック 導入の成功条件は、全社のデータを集め切ることではありません。一件の設備停止や品質異常について、SCADAの設備状態、MESの指図とロット、ERPの品目・計画、CMMSの保全、QMSの判定を、時刻とIDの意味を保って結び、根拠へ戻り、同じ条件で再実行できることです。
そのために、イベント主軸、canonical IDとalias、タグ辞書、時刻ポリシー、所有者、系譜を先に作ります。PoCは一ライン・一停止群・一品質群へ絞り、正常デモだけでなく、欠測、時刻ずれ、重複、遅着、誤alias、権限外アクセスを試験します。RFPではプラットフォーム名より、情報契約、変更管理、negative test、引継ぎ、証拠を発注してください。
TOMAS TECHは、タイ・ASEANの製造拠点を対象に、現場walkdown、SCADA/MES/ERP/保全/品質の境界整理、タグ辞書、PoC、ベンダー比較、RFP、受入試験まで支援できます。製品選定前の構想段階や、一つの停止事例だけで接続可能性を確認する段階でも、お問い合わせいただけます。
参考情報
- AWS for Industries, “Reducing paint shop downtime with Industrial Data Fabric on AWS,” 10 Sep 2026: https://aws.amazon.com/blogs/industries/reducing-paint-shop-downtime-with-industrial-data-fabric-on-aws/
- AWS Solutions Guidance, “Industrial Data Fabric with HighByte Intelligence Hub on AWS”: https://docs.aws.amazon.com/solutions/industrial-data-fabric-with-highbyte-intelligence-hub-on-aws/
- AWS Solutions Guidance, “Industrial Data Fabric with Ignition on AWS”: https://docs.aws.amazon.com/solutions/industrial-data-fabric-with-ignition-on-aws/
- AWS IoT SiteWise User Guide: https://docs.aws.amazon.com/iot-sitewise/latest/userguide/
- ISA, “ISA-95 Standard: Enterprise-Control System Integration”: https://www.isa.org/standards-and-publications/isa-standards/isa-95-standard
- OPC Foundation, OPC UA Part 1, Overview and Concepts: https://reference.opcfoundation.org/specs/OPC-10000-1/4
- OPC Foundation, OPC UA Part 6, Time synchronization: https://reference.opcfoundation.org/specs/OPC-10000-6/6.3
- AWS Well-Architected Framework, “Modern Industrial Data Technology Lens”: https://docs.aws.amazon.com/pdfs/wellarchitected/latest/modern-industrial-data-technology-lens/modern-industrial-data-technology-lens.pdf
本記事は2026年9月19日までに確認した公開一次情報をもとにした一般的な実装・調達ガイドです。個別設備の安全評価、法令対応、品質保証、サイバーセキュリティ認証を代替するものではありません。


