


CNC工作機械の導入で本当に短縮したいのは、発注から納入までの日数ではない。機械が据え付けられた日から、図面どおりの初品を安定して加工し、品質部門が承認するまでの時間である。ところが実際の発注仕様は、軸移動量、主軸回転数、工具本数、位置決め精度といった機械仕様で終わりがちだ。図面の版、CAMデータ、NCプログラム、治具、工具、測定方法、MES/DNC接続、FAT・SATの証跡が納入後に初めて一つの机に集まる。その時点から不一致が見つかれば、高価な新設機は「動くが製品を作れない」待機設備になる。
2026年9月15日、Siemensは「Meet at the Machine」構想を発表し、第1段階の焦点を、機械が納入される前に部品メーカーが生産準備を始められるようにすることだと説明した。プログラム、シミュレーション、検証を機械の製作中に進める発想は新しいソフトの紹介だけではない。CNC工作機械導入の合格条件を「機械が着いた」から「承認済みの加工パッケージで初品が通った」へ変える、発注実務の転換である。
この記事では、タイで新しいCNC工作機械を導入する発注者が、納入前に何を凍結し、FAT、SAT、First Part Approvalをどう分け、機械メーカー、CAM担当、治具・工具会社、品質部門、MES/DNC担当の責任境界をどう契約に書くかを具体化する。数値を並べた設備比較ではなく、初品合格を前倒しするための生産準備の設計図である。
CNC工作機械導入の完了点を「納入」から「初品合格」へ移す
設備投資の工程表では、発注、設計承認、製作、FAT、出荷、搬入、据付、SAT、量産開始が一直線に並ぶ。しかし「量産開始」の直前に必要な仕事の多くは、機械の製作と並行できる。加工図面の版を決める、素材の取り代を決める、工程分割と基準面を決める、CAMで工具経路を作る、ポストプロセッサを確認する、NCを検証する、治具と工具を手配する、測定プログラムを作る、MESやDNCとのデータ項目を定義する、といった仕事だ。
納入後でなければできない仕事もある。実機のレベル出し、電源・エア・クーラントの確認、軸の精度確認、実切削、測定、熱変位を含む条件調整、安全機能の確認は現物が必要だ。重要なのは、納入前にできる仕事と実機が必要な仕事を分け、前者を「納入待ち」にしないことである。
発注書のマイルストーンも次のように定義すると判断が明確になる。
| ゲート | 合格の意味 | 主な証跡 | 合格しても未完了のこと |
|---|---|---|---|
| Design Freeze | 対象製品・工程・機械構成・責任境界が承認された | 承認図、仕様差分表、責任分担表 | 実機性能、実切削品質 |
| Virtual Review | CAM、NC、工具、治具、測定、干渉リスクを机上またはデジタルモデルで確認した | シミュレーション記録、NC版、工具表、未解決課題表 | 実機挙動、熱、振動、切りくず |
| FAT | 出荷前の機械で契約した機能と条件を確認した | FAT手順書、測定値、動画、是正一覧 | 輸送・据付後の状態、工場側接続 |
| SAT | 購入者工場に据え付けた状態でユーティリティ、安全、精度、接続を確認した | SAT記録、精度記録、通信ログ | 購入者の生産部品の最終承認 |
| First Part Approval | 指定素材、治具、工具、NC、測定法で初品が図面要求を満たした | 初品検査成績、条件表、承認サイン | 継続能力・量産安定性の確認 |
この分け方なら、「FATに合格したのに初品が通らない」は矛盾ではない。FATが確認した範囲と初品承認の範囲が違うからだ。逆に、FATの合格条件に何も書かず、納入時の立会いで判断しようとすると、どこまでがメーカーの是正責任かを現場で争うことになる。
最新フック:Meet at the Machineが示す工作機械の生産準備
Siemensの発表では、従来は据付後に始まりがちだったプログラミング、検証、教育を前倒しし、機械の製作中に生産準備を進める。最初のパートナーはTRAK Machine Toolsで、ソフトウェア、オートメーション、機械メーカーの知見をつないだワークフローを目指すとされている。ここで注目すべき点は、特定製品を買えば自動的に短納期になるという話ではなく、機械メーカーが購入者へ「実機に対応したデジタルな作業場所」をいつ渡せるかが商談項目になったことだ。
Siemensの基本構成であるRun MyVirtual Machineは、実機と同系統のSINUMERIK CNC・PLC環境を使い、オフラインでNCを作成し、対象CNCでの実行を検証し、操作教育を行う。これとは別に追加オプションのRun MyVirtual Machine /3Dを組み合わせると、詳細な作業空間、機械運動、工具、ワーク、材料除去、干渉を3Dで確認できる。Siemens自身も、CAMシミュレーションは工具経路・加工戦略・形状の確認、Run MyVirtual Machineは実際のCNCがNCをどう実行するかの確認、と役割を分けて説明している。つまり「CAMで干渉なし」と「対象機のコントローラ設定を含めて実行可能」は同じ証拠ではなく、3D確認に必要なライセンスと機械モデルの範囲も発注時に確認すべきである。
ただし、デジタルモデルを過信してはいけない。Siemensのシステムマニュアルも、シミュレーションプロジェクトのデータを確認・受入れなしに実機へ移して運転してはならないと警告する。モデルに含まれていない治具のクランプボルト、工具突出し、補正値、機械固有オプション、実素材のばらつき、クーラント、切りくず、熱変位は、最後は実機で確かめる必要がある。デジタル検証はSATを消すものではなく、SATで初めて発見する問題を減らすための前工程である。
なお、Siemensの製品ページには顧客事例として、サイクルタイムを約20%短縮し、手動プログラミング作業を最大80%削減したとの記載がある。これはSiemensが紹介する特定事例の結果であり、本稿の案件モデルや一般的な保証値ではない。導入効果は、デジタルツインの忠実度、ポストプロセッサ、対象部品、社内標準、担当者の技能、承認プロセスで変わる。
納入前に凍結する「5つの成果物」
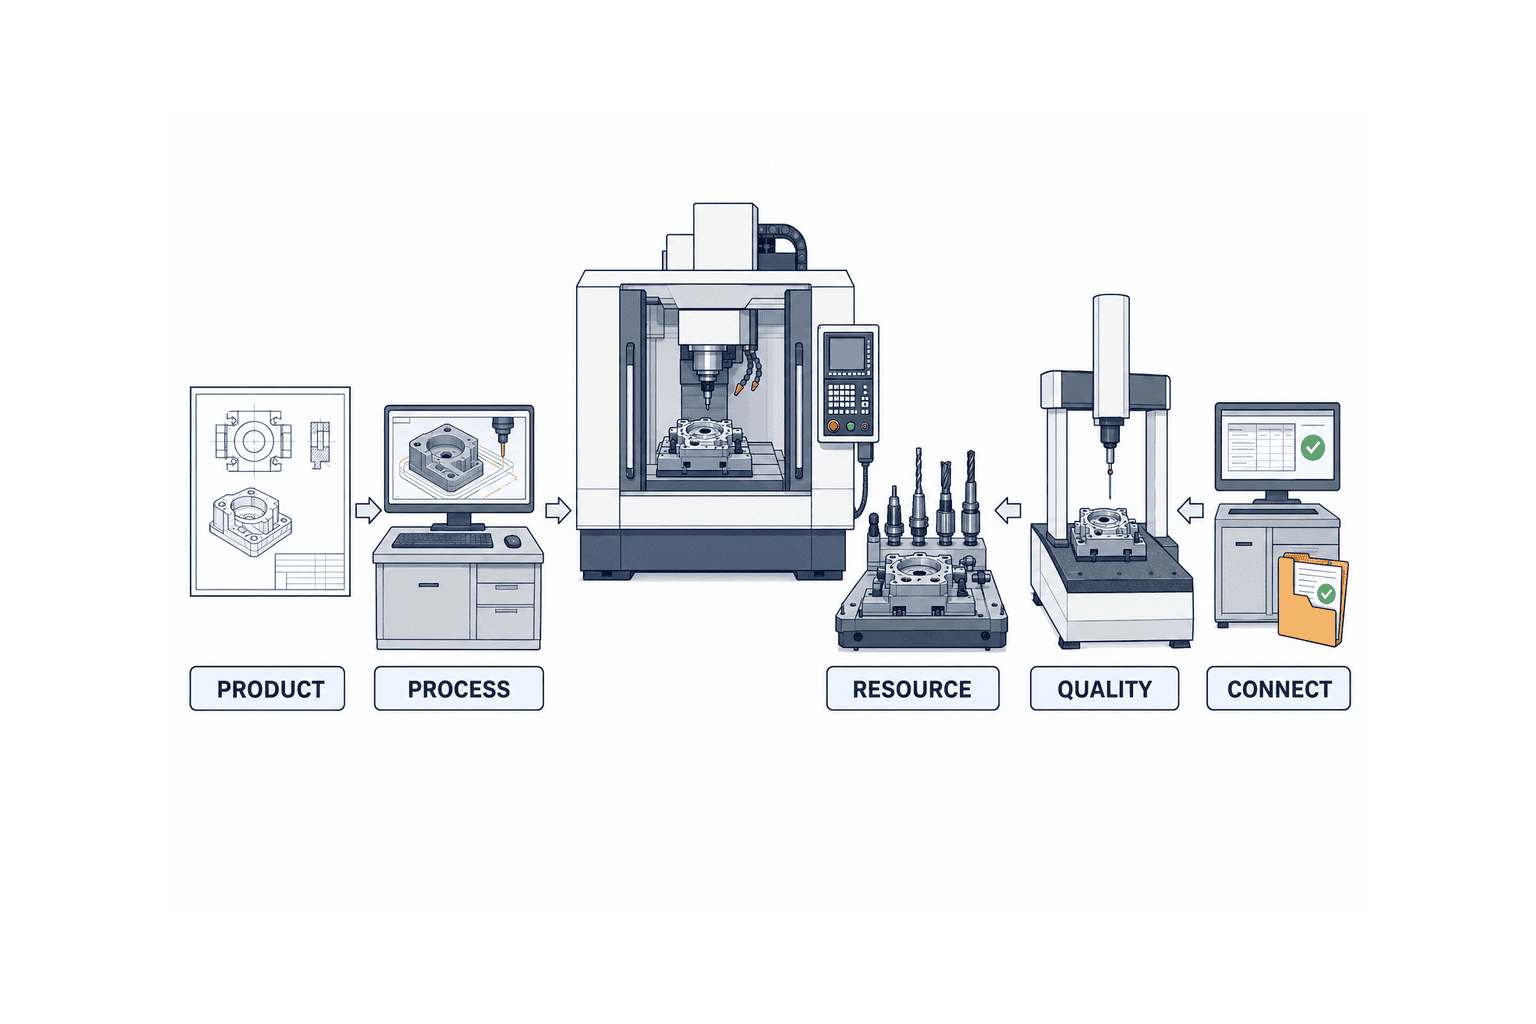
「生産準備を前倒しする」と言っても、会議を早く始めるだけでは効果がない。凍結する対象を、五つの成果物として管理する。ここでいう凍結は変更禁止ではない。変更理由、影響、承認者、反映先を追跡できる状態にすることである。
1. Product Package:図面・素材・品質要求
最初の正本は製品定義である。加工図面の番号と改訂、3Dモデル、素材規格、熱処理、表面処理、素材形状と取り代、基準、幾何公差、重要特性、外観条件、洗浄・防錆・梱包までを一つのリストにする。顧客図と社内工程図が別なら、どちらのどの版をNC作成に使ったかを残す。
ここが曖昧なままCAMだけを進めると、後から図面改訂が届いたとき、工具経路、治具、測定プログラムの全てをやり直す。変更自体より危険なのは、一部だけが旧版のまま残ることだ。図面の改訂番号をNCファイル名、工程表、検査成績書に手入力するのではなく、共通のリリースIDで結ぶと追跡しやすい。
2. Process Package:工程設計・CAM・NC・ポスト
工程パッケージには、工程順、基準面、荒・仕上げの分割、取付け姿勢、工具経路、加工条件、CAMプロジェクト、ポストプロセッサの版、生成したNC、サブプログラム、マクロ、ワーク座標、補正の入力方法を含める。NCだけを納品物にすると、後で加工条件を変更した際に、どのCAMから生成されたか分からなくなる。
NCプログラム検証は三層に分けるとよい。第一層はCAM内での工具経路と残材確認、第二層は対象コントローラと機械構成を含む実行確認、第三層は実機でのドライラン、シングルブロック、送りオーバーライドを使った確認だ。各層で検出できる問題が異なるため、「シミュレーション済み」という一語でまとめない。
3. Resource Package:治具・工具・補助資材
工具リストは工具名だけでなく、ホルダ、コレット、インサート、突出し、刃数、工具番号、寿命管理単位、予備数、調達先、現地在庫の有無まで含める。治具側はベース、位置決め、クランプ、干渉領域、締付け条件、交換部品、エア・油圧条件、原点出し方法を定義する。
治具の設計判断そのものは、位置決めや精度配分を扱う治具設計・製作の外注ガイドで詳しく扱っている。本稿では治具を一から設計する方法ではなく、承認済み治具モデルと実物の版が、CAM、NC、測定方法に一致しているかを管理対象にする。工具が一つ未納なだけでFAT用の代替工具が使われ、そのままSATで条件が変わることを防ぐためだ。
4. Quality Package:測定計画・判定法・初品帳票
品質パッケージには、測定特性、測定機器、測定基準、温度条件、サンプリング、測定プログラム、ゲージR&Rの要否、測定不確かさの扱い、結果の保存先、不合格時の処置を含める。「図面どおりに測る」では、機上プローブ、ハイトゲージ、三次元測定機のどれを正式判定に使うか決まらない。
ISO 230-2:2014は数値制御軸の位置決め精度と繰返し性を直接測定し、各位置で反復測定して評価する方法を規定する。ISO 10791-7:2020はマシニングセンタの仕上げ切削による試験片と、3軸から5軸の切削精度評価に関する最小要求を扱う。どちらも有力な受入れ根拠だが、購入者の量産部品の図面合格を自動的に証明するものではない。機械精度の受入れ、標準試験片、購入者ワークの初品承認を別々に記録する。
5. Connectivity & Evidence Package:MES/DNC接続と受入証跡
最後は、データ接続と証跡である。DNCでNCを配信するなら、誰が承認したどの版を、どの経路で、どの機械番号へ送るか、実機側で編集を許すか、戻しデータをどう照合するかを定める。MESと接続するなら、作業指示、品番、指図番号、開始・完了、数量、アラーム、加工条件、工具寿命、品質結果のうち、初期範囲に含める項目を決める。
OPC UA for Machine Toolsは、異なる技術・メーカー・シリーズの工作機械を上位のMES、SCADA、ERP、分析システムにつなぐための共通情報モデルを示し、機械監視とジョブ概要などを対象にする。OPC UA for CNC SystemsはCNCとのデータ交換モデルを扱う。MTConnectも製造装置データの共通モデルを提供するが、公式資料が明記する通り、対応内容はメーカー、型式、年式、オプションで異なる。したがって「OPC UA対応」「MTConnect対応」だけを仕様書に書いても受入れ条件にならない。
最低でも、規格と版、対象NamespaceまたはData Item、値の意味、単位、タイムスタンプ、品質フラグ、更新周期、イベント欠損時の扱い、認証、証明書、ポート、ネットワーク責任、履歴保持、FAT/SATテストケースを表にする。接続費用に含まれるのがサーバ機能だけなのか、MES側のマッピングまでなのかも契約で分ける。
デジタルモデルから機械まで、同じ版を流す
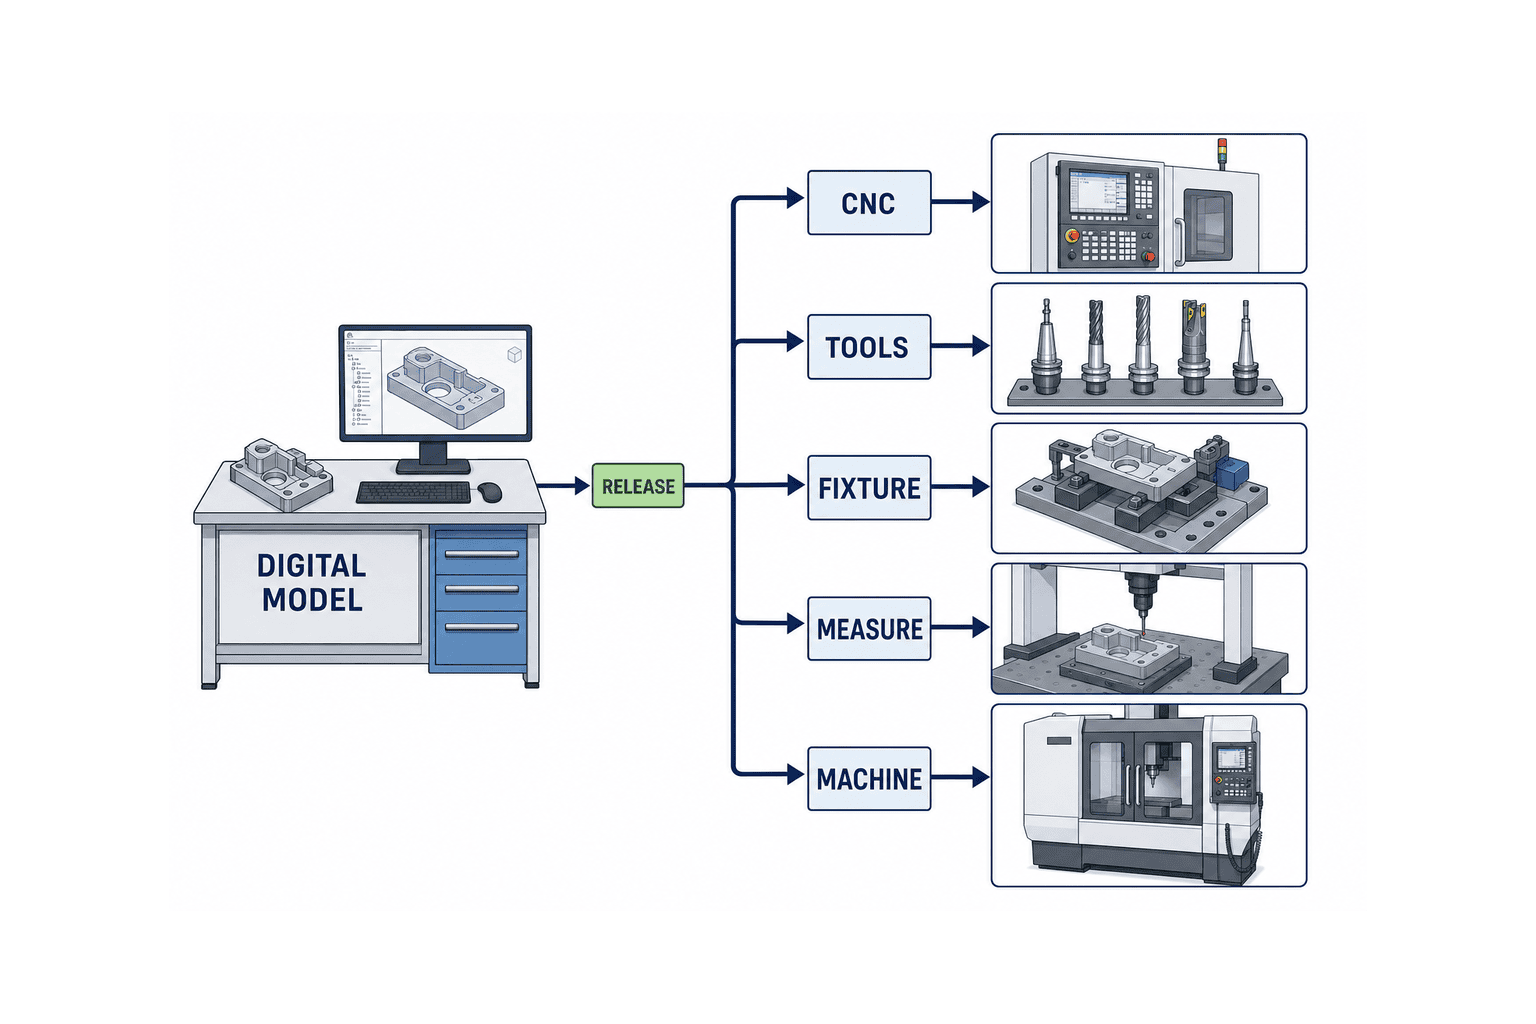
生産準備が止まる典型は、各担当者が別々の「最新版」を持つことだ。設計は改訂Cの3Dモデル、CAMは改訂B、治具メーカーは改訂Aにメール指示を追記、品質はPDFの改訂C、現場のNCはファイル名だけ変えた旧版という状態である。これを防ぐには、高価なPLMを入れる前に、リリース単位と承認経路を決める。
一つのRelease IDに、製品図面、CAM、ポスト版、NC、工具表、治具図、測定プログラム、MES品目・工程マッピングを紐づける。変更要求には「何が変わるか」だけでなく、NC再生成、治具再確認、測定プログラム改訂、FAT再試験の要否を記録する。承認済みファイルは読み取り専用にし、作業中とリリース済みをフォルダ名だけで管理しない。
デジタルモデルの受渡しも仕様化する。機械の3D外形だけでは干渉検証に足りない。軸ストローク、回転軸中心、工具交換位置、主軸・刃物台・チャック、カバー内側、プローブ、テールストック、パレット、実機のソフトウェアオプション、CNC/PLC版など、何がモデルに入るかを一覧で確認する。モデルの提供時期が出荷直前なら、納入前準備という目的を満たさない。発注時に「設計承認後何営業日で、どの忠実度のモデルを渡すか」を合意する。
NCプログラム検証で見るべきもの
NC検証を「衝突がないか」に限定すると、初品承認に必要な半分しか見ていない。少なくとも次の観点を分ける。
- 構文とコントローラ互換性:G/Mコード、固定サイクル、マクロ、変数、オプション機能が対象CNCで使えるか。
- 機械運動:ストローク、回転軸の制限、特異点、リワインド、工具交換、干渉、退避経路が機械構成と一致するか。
- 加工成立性:工具突出し、保持剛性、切削負荷、主軸出力、トルク、振動、切りくず排出、クーラントが成立するか。
- 品質成立性:基準の作り方、工程間のつなぎ、仕上げ代、工具摩耗補正、機上計測、測定基準が図面要求につながるか。
- 運用成立性:工具番号、NC命名、改訂、呼出し、DNC配信、現場での編集権限、バックアップ、異常復帰が標準作業に入るか。
画面上の加工時間も、見積値として条件を明記する。工具交換、プローブ計測、扉開閉、クランプ、洗浄、切りくず処理、作業者の段取りがモデルに含まれなければ、サイクルタイムは実績と一致しない。数値の差を「シミュレーションが外れた」と評価する前に、含まれる時間の境界を合わせる。
工作機械のFAT・SAT・First Part Approvalを三つの受入ゲートにする
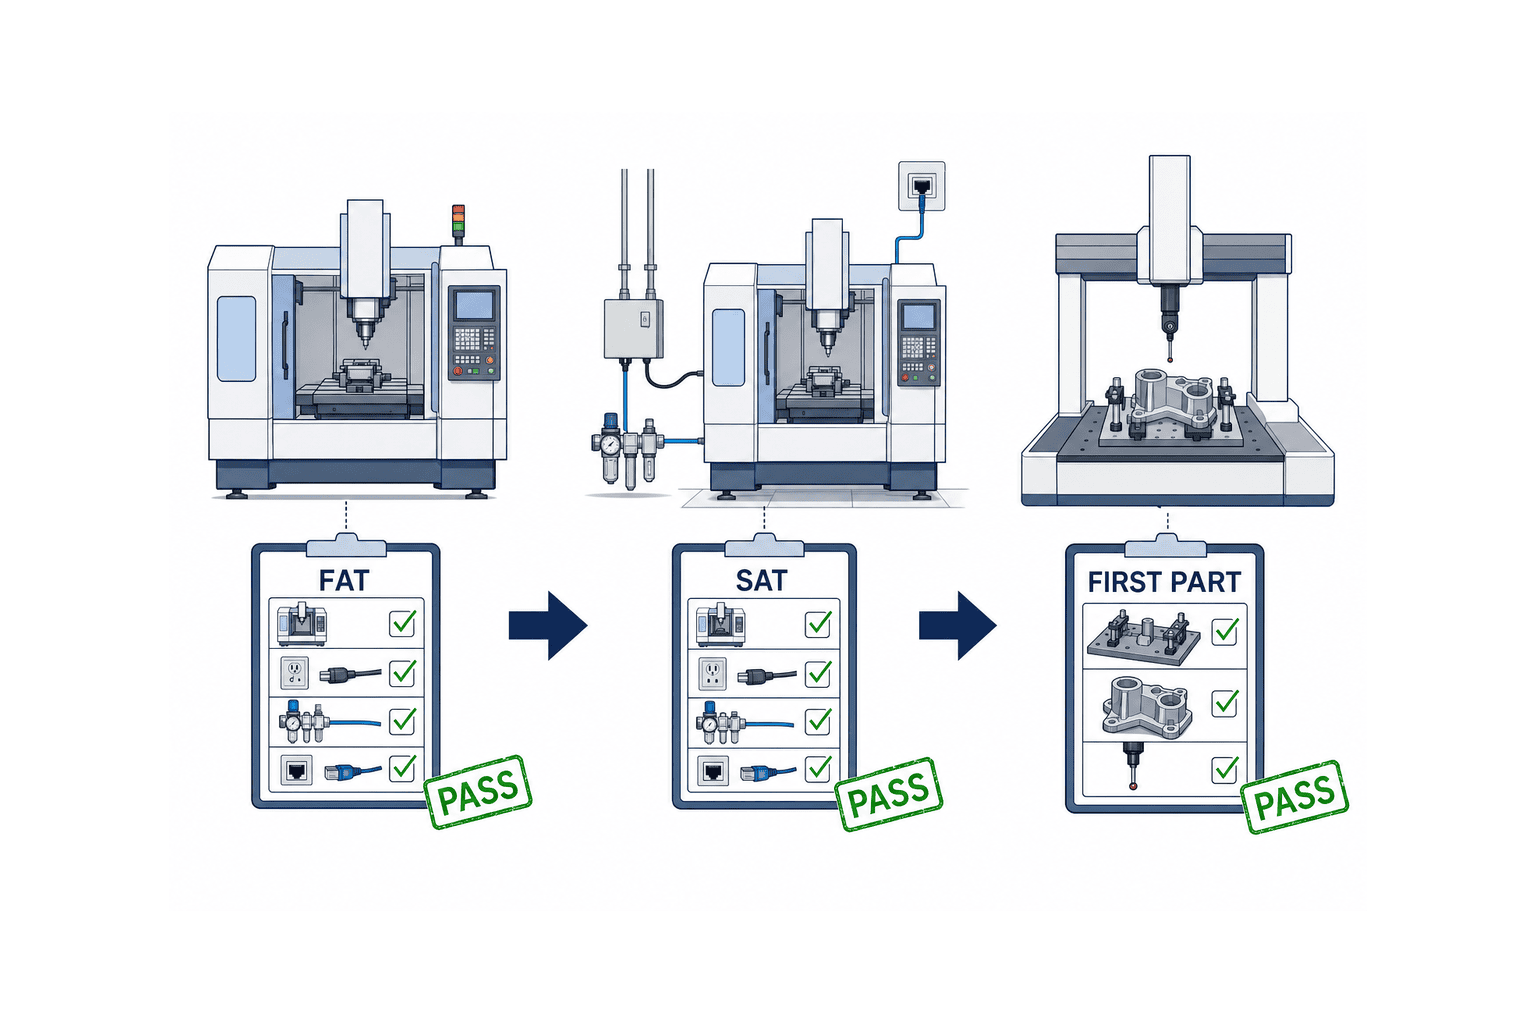
FAT:出荷前に直せる問題を出荷前に出す
FATの価値は、華やかな立会いではなく、メーカー工場でしか直しにくい問題を出荷前に閉じることにある。機械仕様、オプション、軸動作、主軸、工具交換、プローブ、クーラント、切りくず、安全機能、バックアップ、操作教育、データ接続を試験項目にする。購入者ワークを加工できるなら、指定素材、治具、工具、NC、測定方法を事前に送る。
FAT手順書は試験の数週間前に初めて見るのではなく、発注時に目次と判定方法を合意する。「確認する」ではなく、前提条件、操作、期待結果、実測値、合否、証跡、是正期限、再試験方法を書く。未解決項目は、出荷可、条件付き出荷、出荷不可に分ける。出荷許可のサインが支払条件と連動するなら、誰が例外を承認できるかも明記する。
SAT:輸送・据付・工場接続後の差分を確認する
SATでは、輸送後の状態、レベル、アンカー、電源品質、エア、温湿度、クーラント、集塵、排気、安全柵、工場ネットワーク、周辺装置との連携を確認する。FATと同じ試験を全て繰り返す必要はないが、輸送・据付で変わりうる項目と、購入者工場でしか確認できない項目を選ぶ。
ISO 230-2に基づく位置決め精度・繰返し性の確認や、必要に応じたボールバー、幾何精度、主軸振れ、プローブ校正を、契約した測定条件で行う。測定機器の校正、暖機、室温、補正の状態が違えば値の比較はできないため、数値だけでなく条件を記録する。
First Part Approval:設備ではなく製品を承認する
初品承認では、リリース済みの図面、素材、NC、工具、治具、補正、測定プログラムを使って購入者の部品を加工し、全特性の結果と不適合処置を残す。一個が合格しただけで量産能力を保証するとは限らない。重要寸法については複数個、工具摩耗、温度変化、再取付け、段取り替えを考慮し、量産移行に必要な追加確認を品質計画で決める。
ゲートを混ぜないことが重要だ。SATで軸精度が合格しても、部品の基準設定や治具が悪ければ初品は不合格になる。初品が一個通っても、工程能力や工具寿命が未確認なら量産承認とは別である。問題を「機械」「工程」「測定」「運用」のどこに戻すかが明確になれば、是正の速度が上がる。
発注仕様書に書く責任分担
CNC立上げが遅れる案件では、能力不足より責任の空白が問題になる。「CAMは購入者」「機械はメーカー」と二分するだけでは、ポストプロセッサ、機械モデル、干渉、マクロ、試験素材、測定、現地ネットワークが宙に浮く。RACI表を発注書の付属資料にする。
| 成果物・作業 | 購入者 生産技術 | 機械メーカー | CAM/ポスト担当 | 治具・工具 | 品質 | IT/MES |
|---|---|---|---|---|---|---|
| 製品図面・重要特性の承認 | A/R | C | C | C | R | I |
| 機械モデル・CNC/PLC構成 | C | A/R | C | I | I | C |
| CAM・ポスト・NCリリース | A | C | R | C | C | I |
| 治具・工具・突出し | A | C | C | R | C | I |
| FAT計画と実施 | A | R | C | C | C | C |
| SAT精度・安全・接続 | A | R | C | C | R | R |
| 初品検査と承認 | A | C | C | C | R | I |
| MES/DNCマッピング | A | C | C | I | C | R |
Aは最終責任、Rは実行責任、Cは協議、Iは情報共有である。一つの行にAを複数置くと、最終判断が遅れる。会社名だけでなく、担当部署、言語、回答期限、代行者を記載する。タイの現場、日本本社、海外機械メーカーが関わる場合、英語の技術用語表と、承認に使う言語も決めておく。
発注前に見積へ入れるべき12項目
- 対象部品、年間数量、ロット、材質、図面改訂、重要特性。
- 標準試験片と購入者ワークの両方を使うか。
- 機械モデル、CNC/PLCアーカイブ、ソフトウェア版の提供時期と形式。
- CAMとポストプロセッサの責任、検証対象の機械オプション。
- 治具・工具・プローブ・測定機器の供給者と納期。
- FATで使用する素材、数量、加工時間、スクラップの扱い。
- FAT、SAT、初品承認それぞれの試験項目、許容値、証跡。
- 未合格項目の是正、再試験、渡航、部品、遠隔支援の費用負担。
- 操作、保全、NC、品質、復旧の教育内容と使用言語。
- OPC UA、MTConnect、DNC、MESの対象データとセキュリティ条件。
- バックアップ、ライセンス、ソース、編集権限、アカウントの引渡し。
- Design Freeze以降の変更管理、納期・費用・再試験への影響算定。
特に、機械メーカー標準のFATに購入者ワーク加工が含まれるとは限らない。含まれない場合も、デジタルレビューでどこまで確認し、現地の初品加工に誰が何日立ち会うかを見積に入れる。価格比較では、機械本体価格だけでなく、生産準備成果物と受入支援の範囲を同じ表で比較する。
自社想定ケース:納入後に始める計画と並行準備を比較する
以下はTOMAS TECHが説明用に置く仮想ケースであり、市場平均、実績統計、納期保証ではない。対象は縦形マシニングセンタ1台、既存部品2品番、専用治具1式、工具25本、三次元測定、MES/DNC接続ありとする。
| 作業 | 納入後開始モデル | 並行準備モデル | 前倒しの条件 |
|---|---|---|---|
| 図面・工程・測定計画の整合 | 納入後5営業日 | 製作中に完了 | 図面版と承認者を固定 |
| CAM・NC・干渉レビュー | 納入後8営業日 | 製作中に主要問題を解消 | 機械モデルとポストを早期提供 |
| 治具・工具の不足是正 | 納入後5営業日 | FAT前に完了 | 実物とモデルの照合 |
| MES/DNC接続試験 | 納入後4営業日 | 机上試験後、SATで2営業日 | データ項目・ネットワークを事前定義 |
| 実切削・測定・補正 | 8営業日 | 5営業日 | FAT証跡と測定プログラムを再利用 |
| 初品承認までの合計 | 30営業日 | 7営業日 | 未解決課題を出荷前に閉じる |
この差は「デジタルツインで23日必ず短縮できる」という意味ではない。並行準備モデルでは、納入後に行っていた23日分の作業の多くを機械製作中へ移しただけである。モデルの提供が遅い、図面が変更される、治具がFATに間に合わない、測定条件が合意されない場合は差が縮む。
仮に対象ラインの限界利益を1稼働日あたり80,000バーツと社内で置くなら、23稼働日の差は1,840,000バーツになる。これは一般相場ではなく、自社の投資判断式の例である。実際には、受注残、代替機能力、歩留まり、休日、立上げカーブを使って自社値に置き換える。前倒し準備の費用を評価するときは、その費用と「機械があるのに売上を作れない日」の機会損失を同じ表に置く。
タイでのCNC工作機械導入に追加する実務条件
タイ案件では、輸入機の本国仕様と現地工場条件の差を早期に埋める。電源電圧・周波数・接地、電源品質、コンプレッサ容量、冷却水、室温、湿度、切りくず回収、クーラント処理、消防、安全柵、フォークリフトやクレーン、床荷重、搬入経路を機械図面と照合する。通信は工場のIP採番、VLAN、ファイアウォール、リモート保守経路、証明書、時刻同期、アカウント管理まで決める。
言語も立上げ性能の一部である。操作員向けはタイ語、機械メーカーとの技術協議は英語、日本本社承認は日本語という構成が多い。アラーム一覧、復旧手順、工具名、治具名、ボタン名の用語を統一し、教育資料と画面表示を対応させる。通訳がその場で言い換えた言葉だけに依存すると、夜勤の異常復帰で再現できない。
Thailand BOIのSmart and Sustainable Industry向け公式ページは、対象となる効率改善投資について、土地・運転資金を除く最低投資額1百万バーツ、機械の輸入関税免除、条件に応じた3年間の法人税免除枠などを案内している。国内オートメーション産業との連携比率に関する優遇も示されている。ただし、対象事業、申請者、投資内容、申請時期、認可は個別判断であり、CNCを買えば自動的に適用されるものではない。発注前にBOIまたは資格を持つ専門家へ確認し、申請に必要な仕様書、見積、工程、デジタル投資の内訳を保存する。
据付後に制御資料やバックアップがない既存設備を復旧する論点は、設備立ち上げ支援で確認する引き継ぎ情報に分けている。新設CNCの今回こそ、将来その状態を作らないために、最終図面、CNC/PLCバックアップ、パラメータ、ライセンス、アカウント、復旧手順を引渡し成果物に入れる。
失敗しやすい五つの発注パターン
1. 機械仕様だけを比較し、生産準備成果物を比較しない
主軸や軸速度が同等でも、機械モデル、ポスト、FAT加工、現地支援、測定、接続の範囲が違えば、初品までの総費用は変わる。比較表に「含む・含まない・オプション・購入者支給」を追加する。
2. 図面改訂を止めずにNC、治具、検査を同時発注する
変更のたびに全員へメールする方法では漏れが出る。Design Freeze日とRelease IDを決め、変更影響を一枚の記録で回す。急ぎの変更ほど、古いNCの使用停止まで確認する。
3. 「シミュレーション済み」を一つの合否にする
CAM検証、CNC実行検証、機械干渉、実切削は対象が違う。どのモデル、どの版、どの治具・工具、どの検出範囲で確認したかを証跡に残す。
4. FATで見つけた問題を口頭の宿題にして出荷する
課題番号、責任者、期限、出荷条件、再試験、証跡を残す。条件付き出荷の例外承認者を決め、SATで確認する項目へ引き継ぐ。
5. SAT合格を量産承認だと扱う
SATは据付状態の機械と接続の受入れ、初品承認は製品と工程の受入れである。さらに量産能力の承認には、連続加工、段取り替え、工具寿命、工程能力、保全引渡しが必要になる場合がある。
導入プロジェクトを始めるための30日アクション
最初の一週間で、対象部品、図面版、数量、材料、重要特性、目標初品日を一枚にする。二週目に、機械メーカー、CAM、治具・工具、品質、IT/MESを集め、五つの成果物とRACIを決める。三週目に、FAT・SAT・初品承認の試験項目、必要データ、証跡、未合格時の扱いを見積依頼書へ入れる。四週目に、各候補メーカーからデジタルモデルの内容と提供時期、ポスト検証方法、接続仕様、現地支援、引渡し資料を回答してもらい、機械本体価格と分けて比較する。
この30日で機種を決め切る必要はない。先に決めるのは「何をもって生産準備完了とするか」である。評価軸が決まれば、提案の不足が見え、安価だが購入者側の隠れ作業が多い見積と、初品までを含む見積を同じ条件で比較できる。
よくある質問
CNC工作機械の導入前に、実機なしでどこまで生産準備できますか?
図面・素材・工程・CAM・NC・治具・工具・測定計画・教育・MES/DNC項目の整合、CAM内検証、対応するデジタルモデルでのCNC実行・干渉レビューまでは前倒しできる可能性があります。ただし、切削負荷、振動、熱、切りくず、クーラント、実機固有差、最終安全確認、初品測定は実機で確認します。モデルの忠実度と提供時期を発注前に確認してください。
工作機械のFATとSATは何が違いますか?
FATはメーカー工場で出荷前に機能・仕様・試験加工などを確認し、出荷前に直すべき問題を見つけるゲートです。SATは購入者工場で輸送・据付・ユーティリティ・安全・精度・工場ネットワーク接続後の状態を確認します。試験条件、許容値、証跡、未合格時の処置を別々の手順書にします。
NCプログラム検証をすれば試し削りは不要ですか?
不要にはなりません。NC検証は構文、コントローラ挙動、機械運動、干渉などのリスクを事前に減らしますが、実素材の切削、保持剛性、振動、熱、工具摩耗、クーラント、切りくず、測定結果までは代替できません。デジタル検証後も、実機で段階的なドライランと試し削りを行います。
ISO 230-2に合格すれば製品精度も保証されますか?
いいえ。ISO 230-2は数値制御軸の位置決め精度と繰返し性を評価する重要な規格ですが、製品精度は治具、工具、工程、熱、材料、測定にも影響されます。必要に応じてISO 10791-7の試験片評価と、購入者ワークの初品検査を組み合わせます。
OPC UAやMTConnect対応ならMESへすぐ接続できますか?
対応表記だけでは判断できません。機械が実装するモデルと版、必要なNode/Data Item、更新周期、単位、時刻、品質フラグ、認証、ライセンス、ネットワーク、MES側マッピング、試験範囲を確認します。必要データを使ったFATまたはSATの通信テストを合格条件にしてください。
タイでのCNC立上げ支援はいつ依頼すべきですか?
機械が到着してからではなく、仕様書と見積依頼書を作る段階が最も効果的です。メーカー選定後でも、設計承認前なら、成果物、FAT/SAT、モデル、ポスト、測定、接続、引渡しの責任を整理できます。少なくとも出荷前に未解決課題表と現地SAT計画を確定します。
まとめ:工作機械の生産準備を機械製作と同時に進める
CNC工作機械導入の成否は、カタログ性能だけでは決まらない。図面、CAM、NC、治具、工具、測定、MES/DNC、受入証跡を一つのリリースとして扱い、Design Freeze、デジタルレビュー、FAT、SAT、First Part Approvalのゲートを分ける。納入前に閉じられる問題を出荷前に閉じれば、据付後の技術者は「何が正しいかを探す」作業ではなく、実機でしかできない検証に集中できる。
TOMAS TECHは、タイ・ASEANの工場で、機械メーカー、CAM、治具・工具、品質、IT/MESの間にある責任境界を整理し、CNC工作機械の導入仕様、FAT/SAT計画、データ接続、初品承認までの実行計画づくりを支援できます。機種が未決定で、見積依頼書を作る段階からでも相談可能です。お問い合わせはこちら。
参考情報
- Siemens: Meet at the Machine initiative(2026年9月15日)
- Siemens: Run MyVirtual Machine
- Siemens: Create MyVirtual Machine System Manual
- OPC Foundation: OPC UA for Machine Tools Part 1
- OPC Foundation: OPC UA for CNC Systems
- MTConnect Institute: MTConnect Standard
- ISO 230-2:2014
- ISO 10791-7:2020
- Thailand BOI: Smart and Sustainable Industry


