


生産管理システムを化学・バッチ製造業へ導入するとき、一般的な「受注―製造―在庫」だけでは要件が足りません。配合・レシピの版、原料ロットから仕込・中間品・製品までのgenealogy、QC保留と解除、収率・副産物・リワーク、タンク/サイロ在庫、SDSとラベルの改訂を、同じ製造事実につなぐ必要があります。本稿ではタイ工場を想定し、ERP・LIMS・MES・PLCの境界、RFP、PoC、90日導入までを実務単位で整理します。
生産管理システムを化学工場向けに設計する理由
離散組立では、部品表、製造指図、投入実績、完成数量の関係が比較的まっすぐです。化学・バッチ製造では、一つの仕込から複数の中間品や副産物が出る、反応・熟成・移送中に状態が変わる、規格外品を次バッチへ戻す、タンクの残液と新規仕込がつながる、といった分岐が日常的に起きます。製品コードと完成数量だけをERPへ登録しても、「どの原料ロットが、どの設備条件とレシピ版を通り、どの試験結果で出荷可になったか」は再現できません。
したがって導入目的は、紙を画面へ置き換えることではありません。計画、実行、品質、在庫、規制文書を共通IDで結び、次の問いに短時間で答えられる状態をつくることです。
- この製品ロットに入った原料、リワーク、中間品は何か。
- この原料ロットが影響する製品・顧客出荷はどこまでか。
- 現在タンクにある数量・品質状態・所有ロットは何か。
- 実際に使ったレシピ版と、承認者、変更理由は何か。
- QC保留中の物を、誰が、どの試験結果で解除したか。
- 収率差は計量誤差、蒸発、サンプル、廃棄、副産物、リワークのどこで生じたか。
- 出荷時点で有効だったSDS・ラベル版を再現できるか。
この問いに答えるには、データを一つの巨大システムへ集約するより、各システムの責任を決め、事実が境界を越える契約を設計する方が現実的です。
2026年のフック:CLPの日付を三つに分けて管理する
EU向け混合物を扱う工場では、2026年のCLP関連日付を一つの「ラベル法改正」とまとめないことが重要です。少なくとも次の三つは根拠と移行条件が別です。
| 変更群 | 適用の起点 | 既存在庫等の移行 | 生産管理上の扱い |
|---|---|---|---|
| Delegated Regulation (EU) 2023/707の新ハザードクラス | 混合物は2026年5月1日から | 2026年5月1日より前にEU市場へ置かれ、供給網にある混合物は、配合変更がない等の条件下で2028年5月1日まで移行 | 市場投入日、配合版、分類版、ラベル版を結ぶ |
| 22nd ATP(Delegated Regulation (EU) 2024/2564) | 2026年5月1日適用 | 対象物質・混合物への反映を個別判定 | Annex VIの調和分類更新として別change requestにする |
| Regulation (EU) 2024/2865のArticle 61(7)対象規定 | Article 61(7)に列挙された分類・表示・包装に関する特定規定は2026年7月1日から | 同日前にEU市場へ置かれ、既に供給網にある物は2028年7月1日までの移行規定 | 適用条文を法務・EHSが確認し、SDS/ラベル改訂タスクへ落とす |
ECHAの新ハザードクラス案内は、混合物の適用日を2026年5月1日、既に市場にある混合物の移行を2028年5月1日までと説明しています。ECHAの2024/2865移行案内とRegulation (EU) 2024/2865原文は、Article 61(7)に列挙された分類・表示・包装に関する特定規定を2026年7月1日、同日前にEU市場へ置かれ既に供給網にある物の移行を2028年7月1日までとします。またECHAのCLP legislationページは22nd ATPの適用日を2026年5月1日と記載しています。日付が近くても同じ変更ではありません。
生産管理システムは法令解釈を自動決定するものではありません。EHS・法務・製品責任者が判定した「どの製品・市場・配合版に、どの分類/SDS/ラベル版を、いつから適用するか」を実行時に取り違えないための統制基盤です。RFPでは、将来有効日、販売国、顧客、在庫の市場投入日、配合変更有無を条件に版を選べるかを確認します。
配合・レシピ版管理:製品仕様と設備手順を分ける
ISA-88の公式案内は、バッチ制御の用語・モデル、レシピ、設備能力、制御手順、バッチ生産記録を構造化する枠組みを示しています。ここで実務上重要なのは、「配合表」と「PLCシーケンス」を同じファイルの最新版として扱わないことです。
四層の版を持つ
化学工場のレシピは、次のように段階を分けると責任が明確になります。
- 一般レシピ:製品・グレードの基本処方、工程概念、品質目標。
- サイトレシピ:タイ工場の原料、設備、法規、ユーティリティに合わせた仕様。
- マスターレシピ:対象ユニット、操作順、設定値、許容範囲、サンプリング、承認済み版。
- コントロールレシピ:個別バッチに払い出された、製造指図・実使用版・実績を含む実行単位。
名称を厳密にどう採るかはプロジェクトで決めますが、「製品として何を作るか」「どの工場・設備でどう作るか」「今回どの版を実行したか」を別IDで追えることが核心です。ERPのBOMだけで温度ランプ、撹拌、待機条件、サンプル採取、設備能力まで表そうとすると、変更権限が混ざり、現場が表計算やPLCメモへ逃げます。
版の有効日だけでなく適用範囲を持つ
レシピ版には、版番号、状態、承認者、有効開始・終了、変更理由、対象製品・工場・ライン・設備クラス、原料代替条件、規制市場、QC規格、SDS/ラベル版を持たせます。「最新版を使う」では不十分です。製造指図を発行した時点、秤量開始時点、実バッチ開始時点のどこで版を固定するかを決め、開始後の差し替えは権限付きdeviationとして扱います。
改訂の影響評価では、品質、設備、制御、EHS、在庫、ラベル、顧客承認の各観点を分けます。例えば香料供給者の変更は操作手順が同じでも、成分情報とSDS、顧客仕様の再評価が必要かもしれません。撹拌時間変更はSDSに影響しなくても、PLCパラメータ、サイクル、品質試験、標準原価を変えます。

genealogy:原料ロットから製品まで変換を記録する
GS1 Global Traceability Standardは、受入、変換、梱包、出荷などのCritical Tracking Event(CTE)と、それを説明するKey Data Element(KDE)を記録する考え方を示します。製造の変換イベントでは入力と出力の関係を記録することが要点です。化学工場では一本の直線ではなく、分割、合流、循環を含む有向グラフとしてgenealogyを持ちます。
最低限のノードとリンク
| ノード | 代表ID | 必須リンク |
|---|---|---|
| 原料受入 | 原料コード、サプライヤーロット、社内ロット | 供給者、受入、CoA、QC状態、保管場所 |
| 秤量・払出 | 払出ID、容器ID | 原料ロット、数量、秤、作業者、製造指図 |
| 仕込バッチ | batch ID、control recipe版 | 投入ロット、設備、時刻、条件実績、逸脱 |
| 中間品 | 中間品ロット、タンク/容器 | 親バッチ、移送、QC状態、保管条件 |
| リワーク | rework lot、理由コード | 元製品・中間品、投入先、上限、承認 |
| 副産物・廃棄 | output lot、処分ID | 発生バッチ、数量、処置、原価・環境記録 |
| 充填・製品 | 製品ロット、包装ロット | バルク、中間品、包材、ライン、検査、ラベル版 |
| 出荷 | shipment ID | 製品ロット、顧客、数量、出荷日時、販売市場 |
タンク移送では「移送元から減算、移送先へ加算」だけでなく、どのロットがどの割合で移ったかを記録します。混合許容ルールがある場合は、物理的な残液とシステム上のロット所有を一致させます。ロット分割、複数タンクからの合流、部分充填、戻り材投入でも親子関係を失わないことが必要です。
recall drillを要件にする
PoCでは代表ロットを選び、後方追跡と前方追跡を実測します。後方追跡は製品から原料・レシピ・設備・試験へ、前方追跡は原料から影響製品・在庫・出荷先へたどります。検索画面が開くことではなく、対象数量のmass balance、保留対象、顧客別出荷が合うことを合格条件にします。タイムゾーンも保存し、現地時刻とUTCを混同しないようにします。
QC保留・解除を在庫の属性ではなく状態遷移にする
化学品の在庫数量が存在しても、使用・充填・出荷できるとは限りません。QC状態は少なくとも「未試験」「サンプリング済み」「試験中」「保留」「条件付き使用」「合格」「不合格」「廃棄」を定義し、どの状態からどこへ遷移できるかを決めます。
LIMS結果とMESの実行許可を分ける
LIMSはサンプル、試験法、規格、結果、OOS/再試験、承認に責任を持ちます。MESは、その品質判断を受け、対象ロットを秤量・投入・充填・出荷候補に使わせるかを制御します。ERPは販売可能、引当可能、会計在庫などの業務状態を受けます。LIMSの数値をMESへ全転記するより、「規格版、判定、承認者、判定時刻、証拠への参照」を渡す方が境界は安定します。
手入力で解除できる例外経路には、理由、期限、対象数量、用途制限、二者承認を必須にします。解除後に試験結果が訂正された場合、どのバッチ・出荷を再保留すべきかをgenealogyから逆算できなければなりません。

収率・副産物・リワークを同じmass balanceで扱う
収率を「完成数量÷投入数量」だけで計算すると、サンプル、設備残留、蒸発、水分、反応消費、洗浄回収、副産物、廃棄、リワークが混ざります。まず単位と基準を固定します。wet weightかdry basisか、標準比重か実測比重か、どの工程境界と時点を対象にするかを明示します。
基本式は次のように分解できます。
物量差 = 総投入量 −(良品出力量 + 中間品繰越 + 副産物 + 回収物 + サンプル + 承認廃棄 + 計測済み工程損失)
説明不能差率 = 物量差 ÷ 総投入量 × 100
例として総投入10,000 kg、良品9,250 kg、中間品繰越200 kg、副産物180 kg、回収可能物120 kg、サンプル20 kg、承認廃棄80 kg、計測済み蒸発100 kgなら、説明不能差は50 kg、率は0.5%です。これは説明用の仮定例であり、業界標準値ではありません。受入閾値は製品、反応、計量器、設備、原価、環境許可に合わせて設定します。
リワークは原価を下げる魔法の負数ではなく、新しい投入ロットです。元ロット、品質状態、残存期限、投入可能製品、最大比率、投入工程、承認者を持たせます。リワーク投入後の製品に元ロットの影響が残るため、genealogyとラベル・顧客条件へ接続します。副産物も販売、再利用、廃棄のどれかで処置し、収率差の穴埋め項目にしません。
タンク・サイロ在庫:帳簿数量と物理量を二層で持つ
タンクやサイロには、ERP上の所有・評価在庫と、レベル計・流量計・秤による物理量があります。この二つは同じ瞬間でも一致しないことがあります。温度補正、密度、泡、デッドストック、計器誤差、移送中、サンプリングがあるためです。
生産管理システムでは次を分けて記録します。
- 物理設備:tank ID、容量、材質、zone、許容品、洗浄状態、校正状態。
- 物理測定:レベル、質量、体積、温度、密度、測定時刻、センサー品質。
- ロット所有:どの原料・中間品ロットが何kg含まれるかという論理残高。
- 利用可能量:QC、予約、最低残量、移送制限を考慮したusable quantity。
- 調整:測定差、理由、承認、調整前後、会計連携。
RFPでは、連続値を毎秒ERPへ送る設計を求めるのではなく、どのイベントで確定実績を作るかを問います。移送開始・終了、バッチ投入完了、棚卸、QC状態変更を確定点にし、高頻度センサー値はヒストリアンやSCADAに保持します。
SDS・ラベル更新を製造ロットへ結び付ける
SDSとラベルはPDF保管だけでは版統制になりません。製品、配合、販売国、言語、分類根拠、適用開始、市場投入日、顧客固有表示、承認状態を構造化し、出荷・充填の実行時に有効版を選びます。
CLP対応では、変更要求を「法令検知→影響製品抽出→分類評価→SDS/ラベル作成→レビュー→承認→マスター有効化→旧在庫移行判定→現場展開→実行証跡」のワークフローにします。2026年5月1日の新ハザードクラスと22nd ATPを別案件にし、2026年7月1日の2024/2865対象規定も別根拠で扱います。出荷時に印刷したラベル画像または版ID、使用プリンタ、再印刷、廃棄ラベル数まで必要かは製品リスクに応じて決めます。
システムは規制データベースの代わりではありません。供給者情報や規制ソースの更新を受け、資格を持つ担当者が分類と文書を承認し、その結果を製造・物流が正しく使うための仕組みです。
タイDIW報告を数量集計の要件へ落とす
タイのDIW資料では、対象工場について、工場で保管・使用する危険化学物質を1物質当たり年1トン以上の単位で報告する枠組みが案内されています。DIWの案内は「危険化学物質1種類当たり年1トン以上」を示し、DIWのiSingle Form案内から報告システムと利用マニュアルへ接続できます。DIWの年度資料では翌年4月の指定期限が案内されるため、対象年度、対象工場、物質範囲、提出期限、様式は毎年のDIW公表資料と専門家で確認してください。
システム要件は「SDSを保存する」だけでなく、物質ID、CAS等の識別子、原料中濃度、購入、期首・期末、製造使用、移送、廃棄の集計根拠を追えることです。製品名単位の購買数量と、規制上の物質単位の報告数量は同じではありません。配合や濃度の有効期間を使い、集計値から原取引・バッチへドリルダウンできるようにします。
「1トン未満なら何も記録しない」設計は避けます。閾値判定には年累計が必要で、年度途中に超える可能性があるためです。警告は例えば70%、90%、100%など工場が承認した段階で出しますが、この比率は運用上の仮定例でありDIWの法定閾値ではありません。
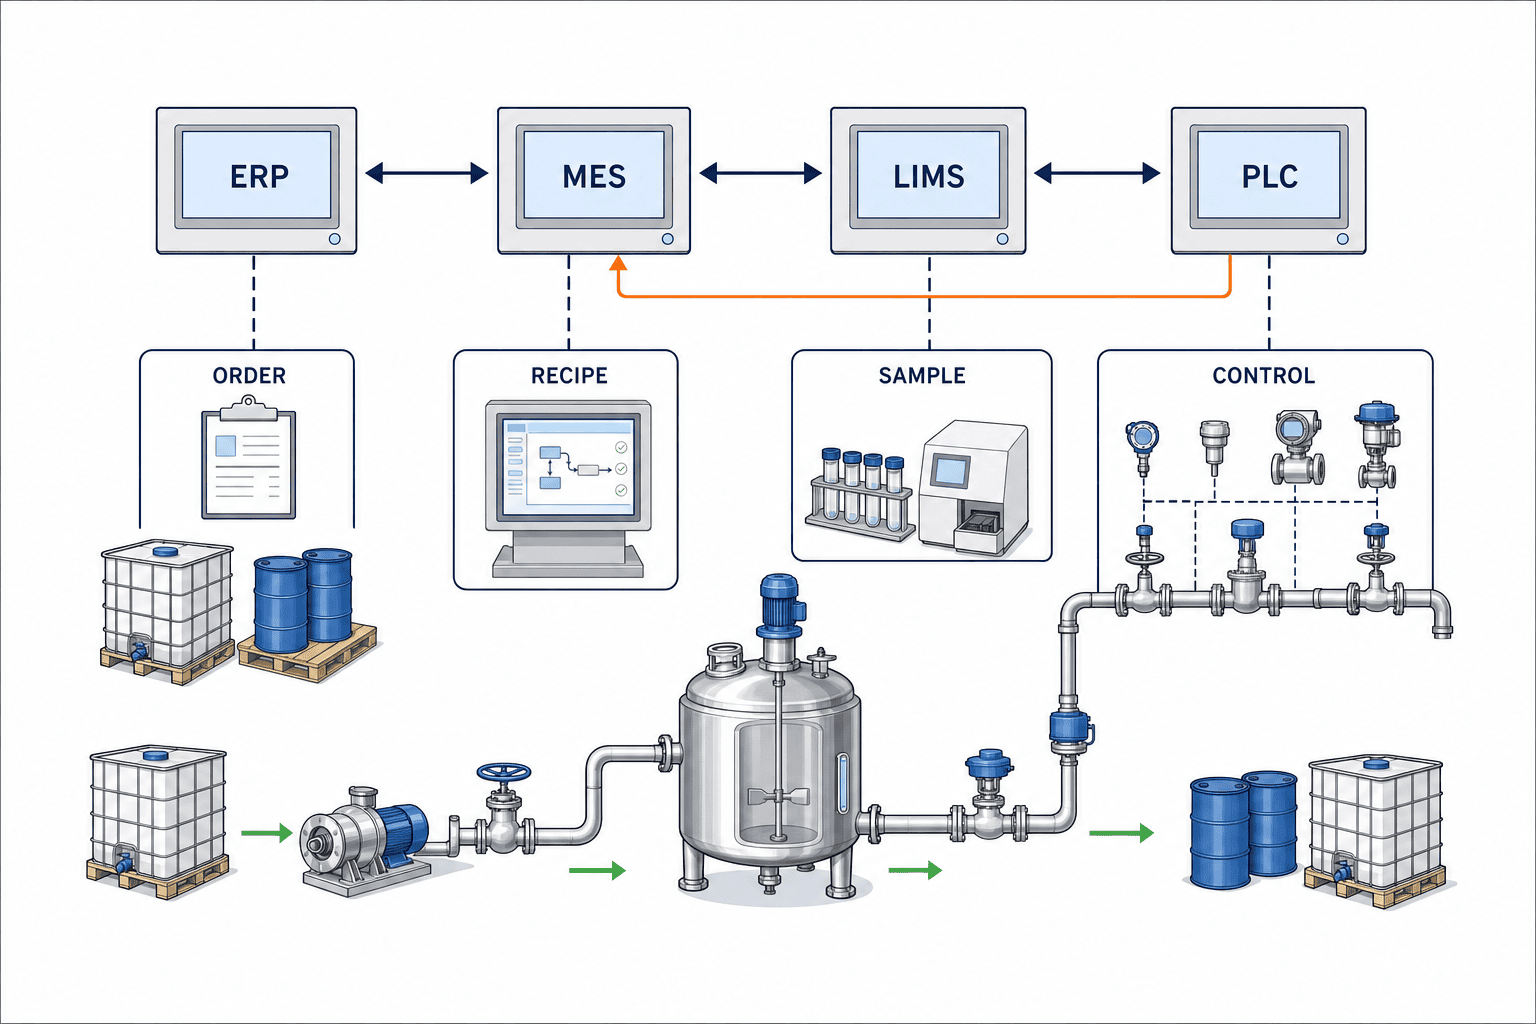
ERP・LIMS・MES・PLCの責任境界
四つのシステムを機能一覧だけで比較すると重複が増えます。「誰がsystem of recordか」「誰が実行を許可するか」「どのイベントで引き渡すか」で分けます。
| 領域 | 主責任 | 持つべきデータ | 持たせすぎないデータ |
|---|---|---|---|
| ERP | 受注、購買、MRP、会計、標準原価、所有在庫、出荷 | 製品・取引先、製造指図、計画数量、業務状態、原価転記 | 高頻度タグ値、詳細制御シーケンス |
| MES/生産管理 | dispatch、レシピ払い出し、genealogy、電子バッチ記録、WIP、実績、例外 | batch、投入・産出、設備・人・版、QC利用可否、実績時刻 | 試験機生データの全量、PLCロジック |
| LIMS | サンプル、試験、規格、結果、OOS、承認 | sample ID、method/spec版、結果、判定、承認 | 生産スケジューリング、設備シーケンス |
| PLC/DCS/SCADA | 実時間制御、interlock、収集、alarm | setpoint、actual、step、設備状態、高頻度履歴への参照 | 受注、原価、規制文書の最終責任 |
インターフェースは、ERP→MESに製造指図、MES→PLCに承認済みcontrol recipeと実行条件、PLC→MESにstep/実績/alarm、MES↔LIMSにsample requestとquality disposition、MES→ERPに消費・産出・廃棄・工数を渡す形が基本です。緊急手動運転、通信断、再送、重複、順序逆転、時刻ずれを正常系と同じレベルで設計します。
生産管理システムの基礎では全体像を、生産管理システム比較では選定軸を整理しています。本稿のRFPでは、化学バッチ固有の境界と証跡を追加してください。トレーサビリティの予算構成はトレーサビリティシステム構築費用も参考になります。
RFP:デモ画面ではなく提出物を比較する
RFPには「対応できますか」ではなく、サンプルデータ、例外シナリオ、責任分界、受入証拠を要求します。
必須質問
- ISA-88をどの範囲で参照し、recipe階層とbatch production recordをどう実装するか。
- 原料→仕込→中間品→リワーク/副産物→製品の分割・合流をどう表現するか。
- タンク残液、混合、部分移送、負在庫、計器補正をどう処理するか。
- LIMS判定の保留・解除・訂正を、MESとERPへどう伝播するか。
- SDS/ラベルの将来有効版と既存在庫移行をどう統制するか。
- PLC/DCSとの通信断、再送、重複イベント、手動操作をどう監査するか。
- タイ語・英語・日本語の画面、作業指示、マスター責任をどう管理するか。
- クラウド/オンプレミス構成、データ所在、backup、RTO/RPO、保守権限は何か。
- 拡張時のlicense、interface、帳票、validation、教育費用をどう見積もるか。
- 90日PoC後に量産へ移行できない場合、データと設定をどう返却するか。
必須提出物
| 提出物 | 受入で確認する内容 |
|---|---|
| fit-gap表 | 標準、設定、追加開発、対象外、将来対応を分離 |
| データモデル | batch、lot、tank、sample、recipe版、document版のキー |
| インターフェース契約 | owner、trigger、payload、単位、時刻、再送、error、監視 |
| security matrix | role、承認、管理者、service account、監査、緊急アクセス |
| migration plan | マスター、在庫、open batch、過去genealogy、文書版 |
| FAT/SAT台本 | 正常、保留、通信断、残液、リワーク、rollbackを含む |
| 運用設計 | shift support、教育、master change、incident、月次KPI |
| 商務表 | 初期、subscription、interface、保守、変更、exit cost |
PoC:一つの製品族で「端から端まで」を通す
PoC対象は、標準的すぎる単純品でも、例外だらけの最難関品でもなく、価値とリスクを観察できる一つの製品族に絞ります。最低でも、原料受入、QC保留、秤量、仕込、設備実績、サンプル、品質解除、中間品移送、充填、ラベル、出荷、追跡を通します。リワークまたは副産物を一度含め、タンク残液と通信断も試します。
PoCの合格は、画面の好みではなく、証拠で決めます。
- 承認済みレシピ版以外を払い出せない。
- 保留ロットの投入・充填・出荷をpreventまたは権限付き例外にできる。
- 親子ロットと数量が分割・合流後も連続する。
- 実績と物量差を説明できる。
- PLCイベントの重複送信で二重消費が起きない。
- SDS/ラベル版を製造・出荷時点で再現できる。
- 後方・前方trace drillを期限内に完了できる。
- backupから復元し、承認版と稼働版の一致を確認できる。
PoCで性能値を置くなら、自社条件の仮説として分母と測定法を明記します。例えば「代表20バッチのうち、手修正なしでgenealogyが閉じたバッチ19以上」のように置けますが、これは仮定例です。製品リスクや現行データ品質に応じて合格数を決めます。
90日導入ロードマップ
1〜30日:範囲とデータ契約を固定する
- Day 1〜5:対象製品族、設備、法規市場、KPI、責任者を決定。
- Day 6〜10:現行フローと例外、紙・Excel・既存システムを棚卸し。
- Day 11〜15:batch/lot/tank/sample/recipe/documentのIDを確定。
- Day 16〜20:ERP・LIMS・MES・PLCの責任分界とイベント契約を承認。
- Day 21〜25:recipe、QC、SDS/ラベル、genealogyのマスターを整備。
- Day 26〜30:PoCシナリオ、合格基準、FATデータを凍結。
最初の30日で画面を作り込みすぎないことが重要です。IDと状態遷移が曖昧なままUIを作ると、後から全インターフェースへ修正が波及します。
31〜60日:設定・連携・例外テスト
- 承認済みレシピの払い出しと実績回収。
- 原料払出、中間品、リワーク、副産物、充填のgenealogy。
- LIMSのsample requestとhold/release/reversal。
- タンク移送、残液、測定差、棚卸調整。
- ラベル版選択、再印刷、誤版prevent。
- 通信断、再送、二重イベント、時刻ずれ、手動運転。
毎日のend-to-end試験で欠陥を早く見つけます。機能別に最後まで作ってから統合すると、「各画面は動くがバッチが閉じない」状態になりやすいためです。
61〜90日:FAT、現場試行、SAT、引継ぎ
- Day 61〜70:凍結データでFAT。欠陥修正後は影響範囲を回帰試験。
- Day 71〜78:super user教育、現場手順、障害時workaround、権限確認。
- Day 79〜85:代表バッチを現地条件で試行し、物量・品質・追跡を照合。
- Day 86〜88:SAT、backup/restore、rollback、未解決事項のリスク承認。
- Day 89〜90:運用責任、support、KPI、master change boardへ正式移管。
90日は全工場展開の期限ではありません。一つの製品族・設備範囲で、量産判断に必要な証拠を得るための導入単位です。危険度、validation、既存システム品質、設備停止窓によって期間は延長します。
費用とROIは仮定を公開して比較する
製品価格はユーザー数、設備数、interface、validation、hosting、保守で変わるため、一般値を断定できません。RFPでは5年TCOを同じ条件で比較します。初期費用にsoftware、設計、設定、interface、migration、test、training、設備改造を含め、運用費にsubscription、infra、support、master maintenance、再validationを含めます。
以下は計算方法を示す仮定例です。
- 初期費用:6,000,000 THB
- 年間運用費:1,200,000 THB
- 年間効果:誤投入・廃棄削減1,800,000 THB、調査工数削減900,000 THB、在庫差削減600,000 THB、計3,300,000 THB
年間純効果 = 3,300,000 − 1,200,000 = 2,100,000 THB
単純回収期間 = 6,000,000 ÷ 2,100,000 = 約2.86年
5年純便益 = 3,300,000 × 5 −(6,000,000 + 1,200,000 × 5)= 4,500,000 THB
5年ROI = 4,500,000 ÷ 12,000,000 × 100 = 37.5%
すべて説明用の仮定例で、TOMAS TECHやベンダーの価格・保証効果ではありません。二重計上を避け、廃棄削減が原料費だけか処分・再製造も含むか、調査時間が実際に削減可能な費用かを定義します。感度分析では効果50%、100%、150%と、導入遅延を比較すると意思決定が安定します。
KPI:ISO 22400を万能な数値表にしない
ISO 22400-1:2014の公式ページは、MOMのKPIを定義・構成・交換・利用する業界中立の枠組みで、batch、continuous、discreteを対象とします。同版は2025年に再確認され、現行版です。ただし規格名を付ければデータ品質が上がるわけではありません。
各KPIに、目的、式、単位、対象製品・設備、期間、除外、data owner、確定時刻を持たせます。化学バッチの初期KPIなら、schedule adherence、batch cycle time、right-first-time、QC lead time、説明不能差率、rework rate、tank inventory variance、trace drill timeが候補です。異なる製品や反応条件の数字を単純平均せず、層別して判断します。
BOIはシステム導入と事業認定を混同しない
Thailand BOI Investment Promotion Guide 2026(2026年7月版)のSection 6は化学・石油化学分野の対象活動・条件を示し、該当項目で「mixing、dilution、phase transitionのみ」のプロジェクトはpromotion対象外としています。これは、生産管理システムを入れれば化学製造プロジェクトが自動的にBOI認定される、または化学工場が一律に対象外という意味ではありません。
申請する活動区分、実際の製造工程、付加価値、機械、環境条件などをBOIと専門家に確認してください。IT投資やIndustry 4.0関連措置を検討する場合も、製造活動の基本認定とアップグレード措置の要件を分け、提案書へ「BOI可能」と断定しないことが安全です。
FAQ:生産管理システム 化学の選び方
化学工場の生産管理システムに最低限必要な機能は何ですか?
recipe版、batch/lot genealogy、QC hold/release、mass balance、rework/by-product、tank inventory、SDS/label版、ERP・LIMS・PLC連携、監査ログが最低構成です。すべてを一製品で持つ必要はありませんが、system of recordとイベント境界は一つに決めます。
ERPだけで化学バッチ生産を管理できますか?
計画、購買、会計、所有在庫はERPが適します。一方、step実績、設備値、recipe実行、sample、複雑なgenealogyはMES/LIMS/制御層が適することが多いです。ERPの拡張性と現場リスクをfit-gapで確認し、重複マスターを増やさない構成にします。
ISA-88へ準拠すれば規制対応は完了しますか?
完了しません。ISA-88はバッチ制御のモデル、recipe、batch recordを構造化する強い土台ですが、個別法令の分類、SDS、ラベル、品質試験、電子記録、労働安全の全要求を代替しません。適用要件を別のcompliance matrixにします。
タンク在庫はレベル計の値を正としてよいですか?
単独では不十分です。レベル、温度、密度、校正、デッドストック等を考慮した物理量と、ロット・QC・予約を含む論理在庫を分け、承認済み調整で照合します。
PoCは何日、何製品で行うべきですか?
本稿の90日は仮定した実装枠です。まず一つの製品族、一つの設備範囲で端から端まで通し、hold、rework、残液、通信断、追跡を含めます。規制・validation・停止窓が重い場合は無理に90日へ収めません。
化学生産管理システムの費用対効果はどう算定しますか?
廃棄、誤投入、調査、在庫差、停止、文書改訂の現状基準を実測し、5年TCOと比較します。削減不能な人件費や、同じ廃棄効果を品質と原料の両方へ二重計上しないことが重要です。
まとめ:一つのバッチ事実を各部門で共有する
化学工場向け生産管理システムの成否は、機能数より、recipe版、原料・中間品・製品のgenealogy、QC状態、mass balance、tank在庫、SDS/label版が一つのbatch IDで結ばれるかで決まります。ERP、LIMS、MES、PLCの責任境界を先に固定し、RFPでは例外と証拠を比較し、PoCでは一つの製品族を90日単位で端から端まで検証してください。2026年のCLP日付、タイDIW報告、BOI条件はそれぞれ別根拠で判断し、システムには承認済み判断を正しく実行させます。
タイ工場の現行帳票、タンク運用、LIMS、PLCを前提にRFPや90日PoCの範囲を整理したい段階でも、TOMAS TECHへご相談ください。製品選定の前に、データ境界と受入シナリオから一緒に組み立てられます。
参考情報
- ISA-88 Series of Standards — ISA
- ISO 22400-1:2014 — ISO
- New hazard classes 2023 — ECHA
- Transitional provisions under Regulation (EU) 2024/2865 — ECHA
- CLP legislation and ATPs — ECHA
- Regulation (EU) 2024/2865 — EUR-Lex
- DIW chemical reporting notice
- DIW iSingle Form
- Thailand BOI Investment Promotion Guide 2026 (July 2026)
- GS1 Global Traceability Standard
※本稿は生産管理・システム要件の一般情報であり、法的助言、化学物質分類、BOI適格性、品質保証を提供するものではありません。適用法令、最新版、当局案内、顧客要求を資格ある担当者・専門家と確認してください。


