


自動仕分けのトレーサビリティを導入するとき、「バーコードを読んだ」と「正しい行先へ到着した」を同じ記録にしてはいけません。前者は識別、後者は現物移動の確認であり、間には行先照会、キャリアとの紐付け、排出指令、シュートでの検知が入ります。本稿はタイの工場・物流拠点で、仕分け工程のイベントをWMSやMESへつなぎ、監査や誤出荷調査に使える履歴を設計するための実務ガイドです。機械方式そのものの比較ではなく、情報と現物の一致に焦点を当てます。
自動仕分けのトレーサビリティで証明したいことを定義する
「追跡できる」は抽象的な要件です。設計に入る前に、あとから答えたい質問を書き出します。特定ロットの製品はどの出荷単位に入ったか。ある箱は何時にどの仕分け機へ投入され、どの配送先に割り当てられ、どのシュートで確認されたか。読取不能で人手へ回った箱は誰が再識別し、再投入したか。これらの質問に必要な粒度は異なります。商品単位で追うのか、カートン単位で追うのか、パレット単位で追うのかを混同しないでください。
GS1のGlobal Traceability Standardは、識別・取得・共有を基礎に、追跡対象の重要なイベントとデータ項目を整える考え方を示します。仕分け工程も「どの対象が、いつ、どこで、何の業務を受けたか」を記録する場所として設計できます。ただし、GS1を採用したという事実だけで監査可能性が生まれるわけではありません。読み取ったコードが一意であること、イベントの時刻・場所・意味が安定していること、箱と中身の関係を保持できることが必要です。
要求の優先順位も決めます。誤仕分け時の発見と戻しを主目的とするのか、食品・医薬・部品などのロット調査を主目的とするのか、顧客へ荷物の位置を通知するのかで、記録の保存期間、照会速度、イベントの厳密さが変わります。法令や顧客契約に関わる場合は対象業種・国の要件を別途確認し、汎用的なシステムの説明を法的適合の保証として扱わないでください。
識別子は製品・箱・物流単位を分ける
品目を表すコード、製造ロット、シリアル番号、箱を表すID、出荷用の物流単位を表すIDは役割が異なります。同じ品目の箱が二つあれば、品目コードだけでその二箱を区別できません。個々の箱やパレットの通過履歴を追うなら、その粒度で一意のIDが必要です。GS1のLogistic Label Guidelineは物流単位を一意に識別するSSCCを扱い、異種混載の物流単位では内容との関係を電子的に共有することを推奨しています。一方、すべての製品にSSCCを付けるという意味ではありません。SSCCを使う対象と、社内の個品IDを使う対象を設計で明示します。
たとえば三つの製造ロットを一箱に混ぜて出荷するなら、「箱ID→品目・ロット・数量」の関係を梱包時に確定して保存します。仕分け機が箱IDを読んでも、この関係が失われればロットの逆引きはできません。逆に、単一ロットの箱でもラベルを貼り替えた場合に旧IDとの関係を残さなければ追跡が切れます。親子関係は梱包、再梱包、分割、まとめ直しの各操作で更新します。どのシステムが正本かを決め、WMSとMESがそれぞれ別の親子関係を持たないようにします。
コードの種類を選ぶ際は、スキャナの対応だけでなく、ラベルを貼る場所、読み取る方向、印字品質、取引先との共有条件を考えます。GS1のバーコード資料は用途に応じた複数のデータキャリアを示しています。既存のコードが品目だけを示している場合、スキャナを高性能にしても箱単位の履歴にはなりません。まず「何を一意にしたいか」からコード体系を決めます。バーコードの印字品質評価は別の課題であり、本稿の中心は読取後のイベント連鎖です。
読取イベントと現物到着イベントは別々に残す
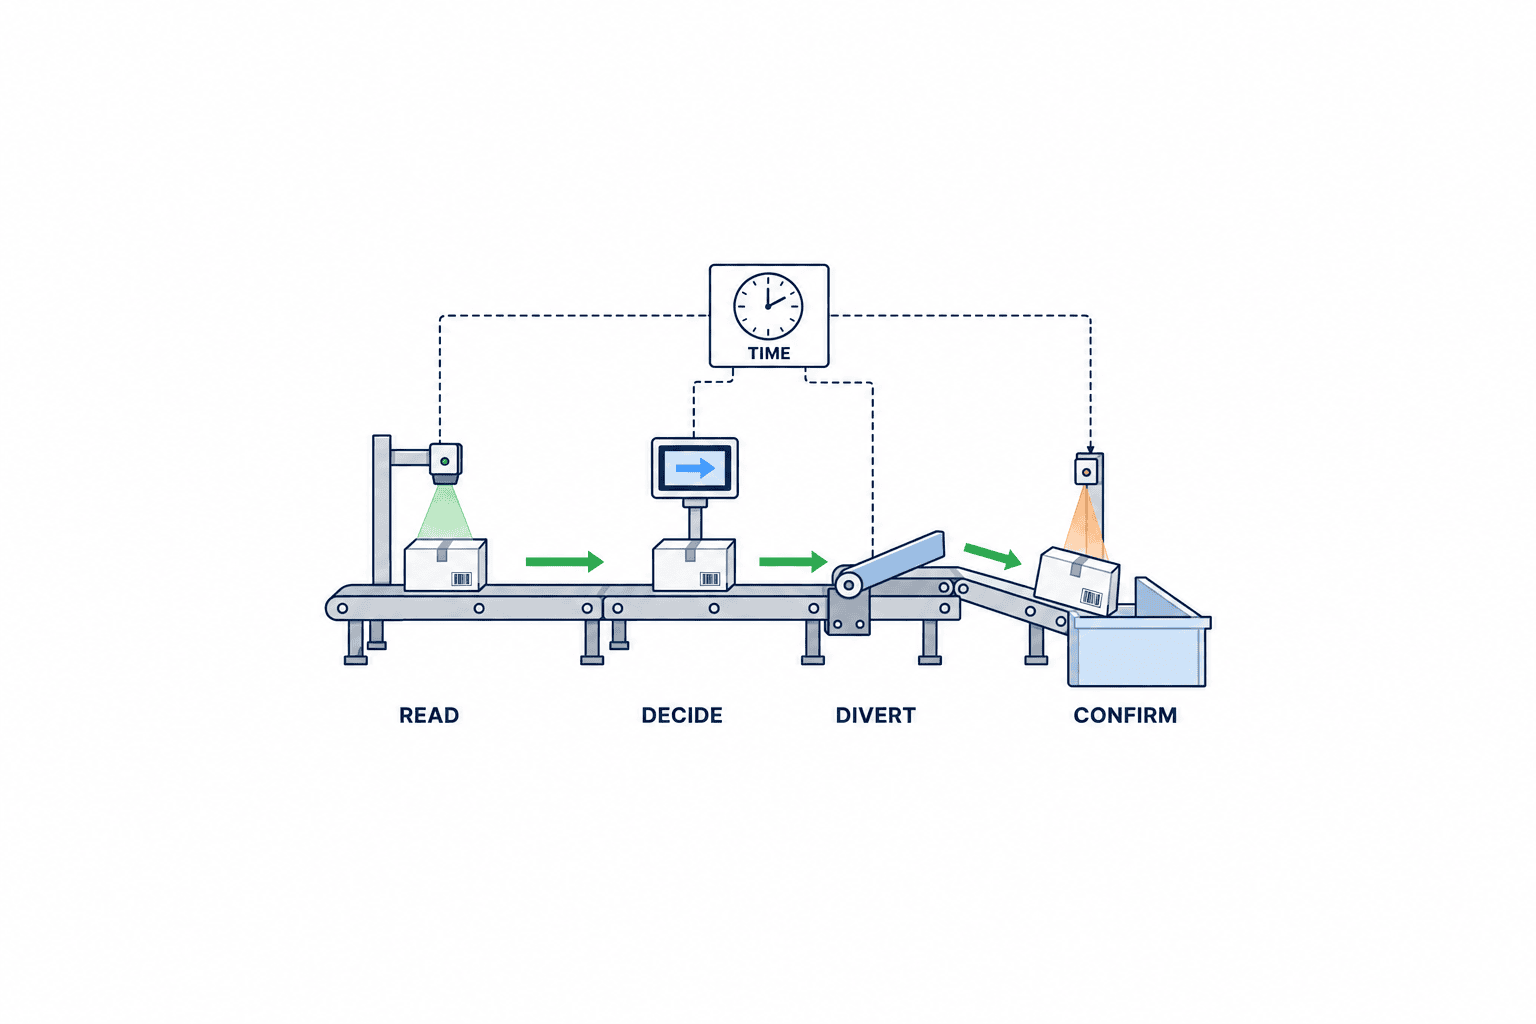
仕分け工程を一つの「処理完了」イベントだけで表すと、トラブルの位置が分からなくなります。最低限、投入・識別、行先決定、排出指令、排出確認、例外処理の境界を考えます。すべてを外部DBへ細かく送る必要はありませんが、機械内部ログと業務システムの間で、どの状態が証拠として使えるかを定義します。
| イベント | 何が分かるか | まだ分からないこと |
|---|---|---|
| 投入検知 | 物体が投入点を通過した | ID、行先、最終到着 |
| コード読取 | コードを読めた | そのコードが現物と正しく結び付いたか |
| 行先決定 | マスタが割当先を返した | 実際にその先へ移動したか |
| 排出指令 | 制御が分岐を動かした | 荷物が指定シュートへ入ったか |
| 到着確認 | センサ等で指定位置への通過を観測した | 人手でその後移動したか |
| 出荷確定 | 業務上の出荷を承認した | 途中の例外をすべて説明できるか |
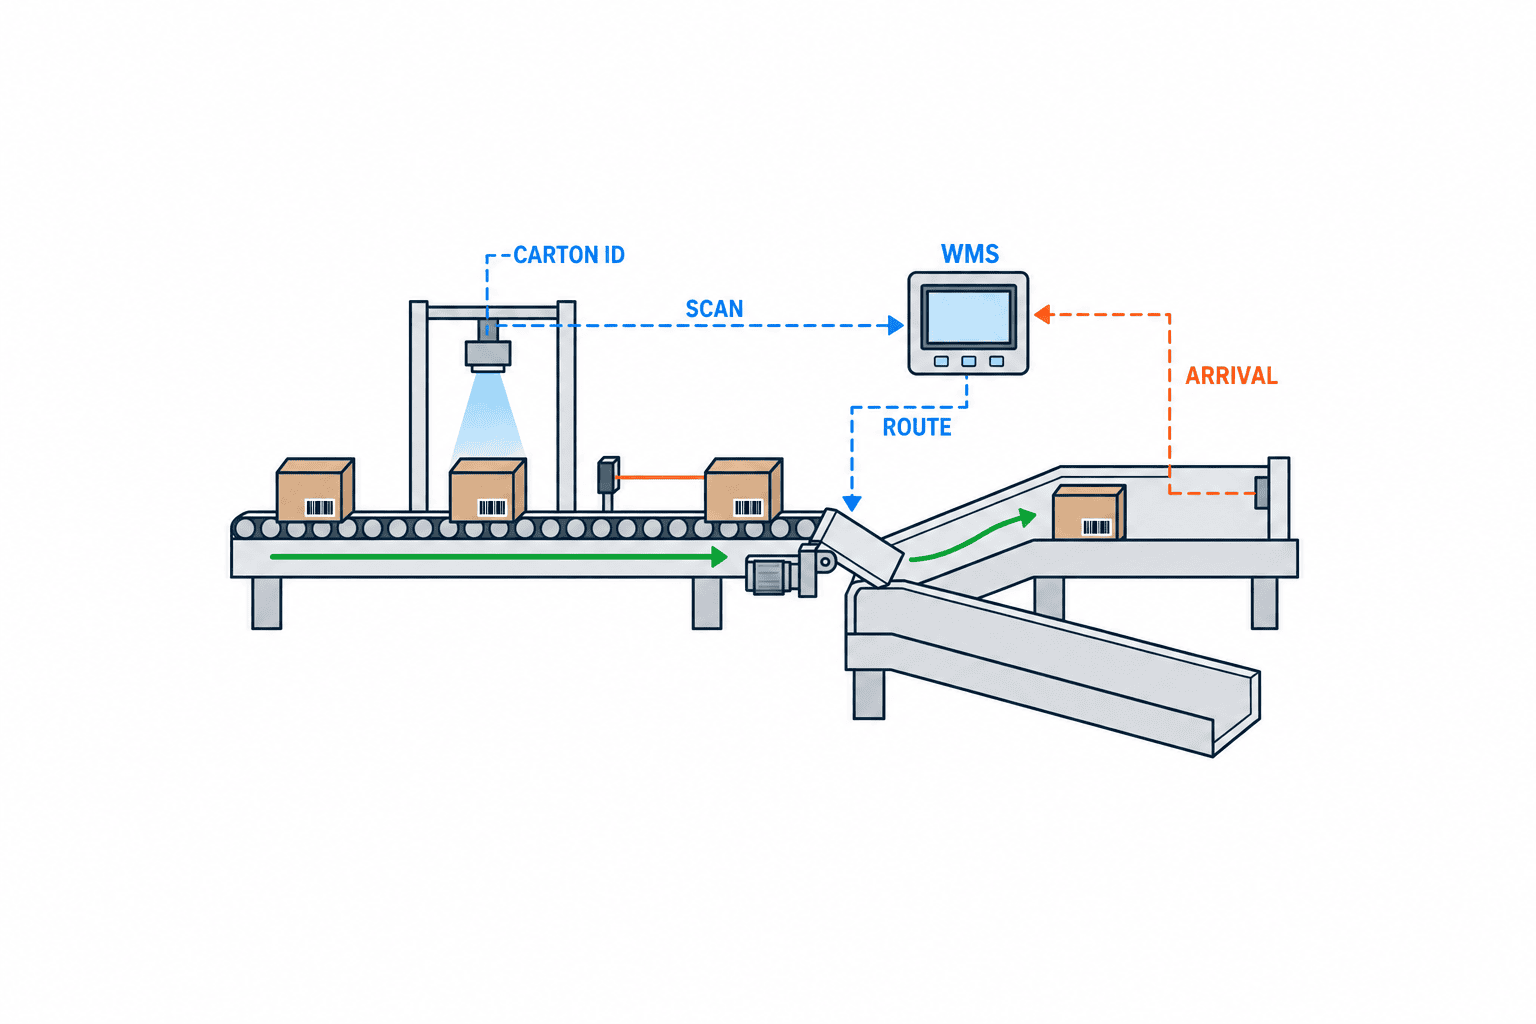
BEUMERのMaterial Flow Controlは、荷物の投入、識別、ルーティング、仕分け、排出、容器化までを一連の処理として説明しています。自社システムでもこの境界を業務イベントへ落とします。たとえば「排出指令を送った」だけを「シュート到着済み」と記録すると、分岐ミスや詰まりを後から識別できません。シュート入口のセンサを置く場合も、センサ検知がどの荷物IDに対応するかの時間・順序管理が必要です。
到着確認は最後ではありません。容器を交換し、出荷エリアへ搬送するなら、その容器IDとの紐付けや出荷確定の操作が次の証拠になります。工場内のどこまでを自動で確認し、どこから人の確認に切り替えるかを一枚の図にします。自動検知がない区間を「確認済み」と見せかけず、最後に確認できた地点を示す設計が誠実です。
イベントレコードに必要な項目を先に決める
基本のレコードは、イベントID、対象ID、イベント種別、発生時刻、取得時刻、設備ID、読取地点、業務上の場所、期待行先、観測行先、結果、理由コード、関連する前後イベントIDです。すべてのイベントに全項目が必要とは限りませんが、空欄が「不明」「未適用」「取得失敗」のどれか区別できるようにします。GS1 EPCISはwhat・when・where・whyの視点を持ち、read pointとbusiness locationを区別します。この考え方は、センサの設置場所と業務上の保管場所を同じ文字列へ潰さない設計に役立ちます。
イベントIDは重複受信への備えです。ネットワーク断後に同じイベントを再送する際、新しい事実として二重登録しないよう、発生元で一意のIDを付けるか、設備ID・連番・時刻などから決定的なキーを作ります。再送の可否、順序の入れ替わり、欠番の検知、最大保持期間をインターフェース仕様に書きます。「通信が復旧したら送る」だけでは、何件失われたかを監査できません。
時刻は設備、PLC、WCS、WMS、MESで同じ時計とは限りません。装置が記録した発生時刻と、サーバーが受け取った取得時刻を分け、タイムゾーンを明示します。タイの現場時刻を表示する場合でも、システム間で比較する基準時刻は統一します。時計がずれていると、読取より前に排出が起きたような履歴になります。時刻同期の監視、許容ずれ、同期障害時の扱いを受入項目に含めてください。
時刻の問題は、単にサーバーの時計を合わせるだけでは閉じません。PLCがイベントを発生時に記録するのか、WCSが後から受け取った時刻で代用するのかによって、停電前後の順序が変わります。通信断中に蓄積したイベントをまとめて送るなら、送信時刻だけでは現物がいつ動いたか分かりません。設備内で時刻を持てない場合は連番と前後関係を必須にし、後から推定した時刻は推定と明記します。時刻同期の方式、監視、アラーム、復旧後の補正を一体で考えます。工場ネットワークの具体的な同期方式は、工場時刻同期の記事で詳しく扱っています。
IDと物体の対応を投入から排出まで保つ
バーコードを正しく読めても、箱間のギャップがなく、二個重なりや横滑りが起きれば、読み取ったIDと排出した現物がずれる可能性があります。そこで、読取地点の物体検知、コード、キャリア番号、位置追跡をどの順序で結び付けるかが重要です。二個の箱を一回のセンサで検知した場合、一つの箱から二つのコードを読んだ場合、コードは読めたが箱を見失った場合には、安易に推測せず例外へ送ります。
追跡の責任範囲を図示します。スキャナから仕分け機のキャリアまでが機械メーカー、行先マスタの応答がWMS、箱とロットの親子関係がMES、といった境界です。境界で渡すIDとイベントの意味が一致していれば、障害調査が容易になります。反対に、同じ「箱番号」という名前で桁数・採番者・再利用規則が異なれば、連携は脆くなります。設備を発注する前に、サンプルIDで一連のメッセージを実際に組み立ててください。
データの完全性を測るには、読取数だけでなく、投入検知数、行先決定数、排出指令数、到着確認数、リジェクト数、機内残数を照合します。たとえば投入100件で到着確認98件・リジェクト1件なら、残り1件が機内にあるのか、イベントが欠落したのかを区別しなければなりません。現物とデータの差分を「翌日にまとめて調整」する運用は、誤出荷調査時に説明が難しくなります。シフト終了時の差分を現場で閉じる運用にします。
差分調査の手順も受入試験で歩いてみます。まず投入の連番から欠けた対象を特定し、次に機械内の追跡テーブルとセンサログを照合します。現物がリジェクト容器にあれば、リジェクト到着イベントが欠けたのか、容器交換時に作業者が移したのかを確認します。機械内にも容器にも現物がない場合は、下流の容器IDとカメラ記録など、現場で利用可能な証拠へ進みます。確認できないときは「到着先不明」として隔離・調査を続け、帳尻合わせのために架空の到着イベントを作らないことが重要です。この手順を運用標準にしておけば、夜勤と日勤で同じ事象に違う解釈を付けずに済みます。
行先決定と到着確認を分けてWMS・MESへ接続する
仕分け先を返すシステムは一つに決めます。WMSが配送先とシュート割当を持ち、MESが製造ロットを持つ構成なら、WCSは対象IDから行先を照会し、排出後に確認イベントをWMSへ返し、必要に応じてMESのロット関係へつなぎます。すべてのシステムへ同じイベントを直接送ればよいわけではありません。更新順序と正本の責任が曖昧になるためです。API、メッセージキュー、ファイル連携のどれを選んでも、イベントの意味、再送、重複排除、異常時の再処理は共通の設計課題です。
行先マスタの版にも注意します。配送先Aを朝はシュート1、午後はシュート2へ割り当てるなら、イベントにはその時点の割当版、あるいは確定した物理シュートを残します。現在のマスタだけを見て過去の仕分けを再計算すると、当時の事実を再現できません。再仕分けをした場合は、最初の行先決定を上書きせず、取消・再決定・再投入の履歴をつなぎます。監査では「最終的に正しい」だけでなく、途中で何が起きたかが必要です。
通信タイムアウト時の動作は品質と能力のトレードオフです。応答がなければ機械を止める、リジェクトへ送る、事前に受け取った行先表を一定時間使うなどの選択があります。どれが適切かは誤仕分けの影響、回復目標、マスタ更新頻度で変わります。ローカルキャッシュを使うなら、有効期限、版不一致、同期復旧時の照合を定めます。障害発生前に行先が確定した荷物と、障害後に流入した荷物も分けて扱います。
No-read、リジェクト、手直しを履歴の本線へ入れる
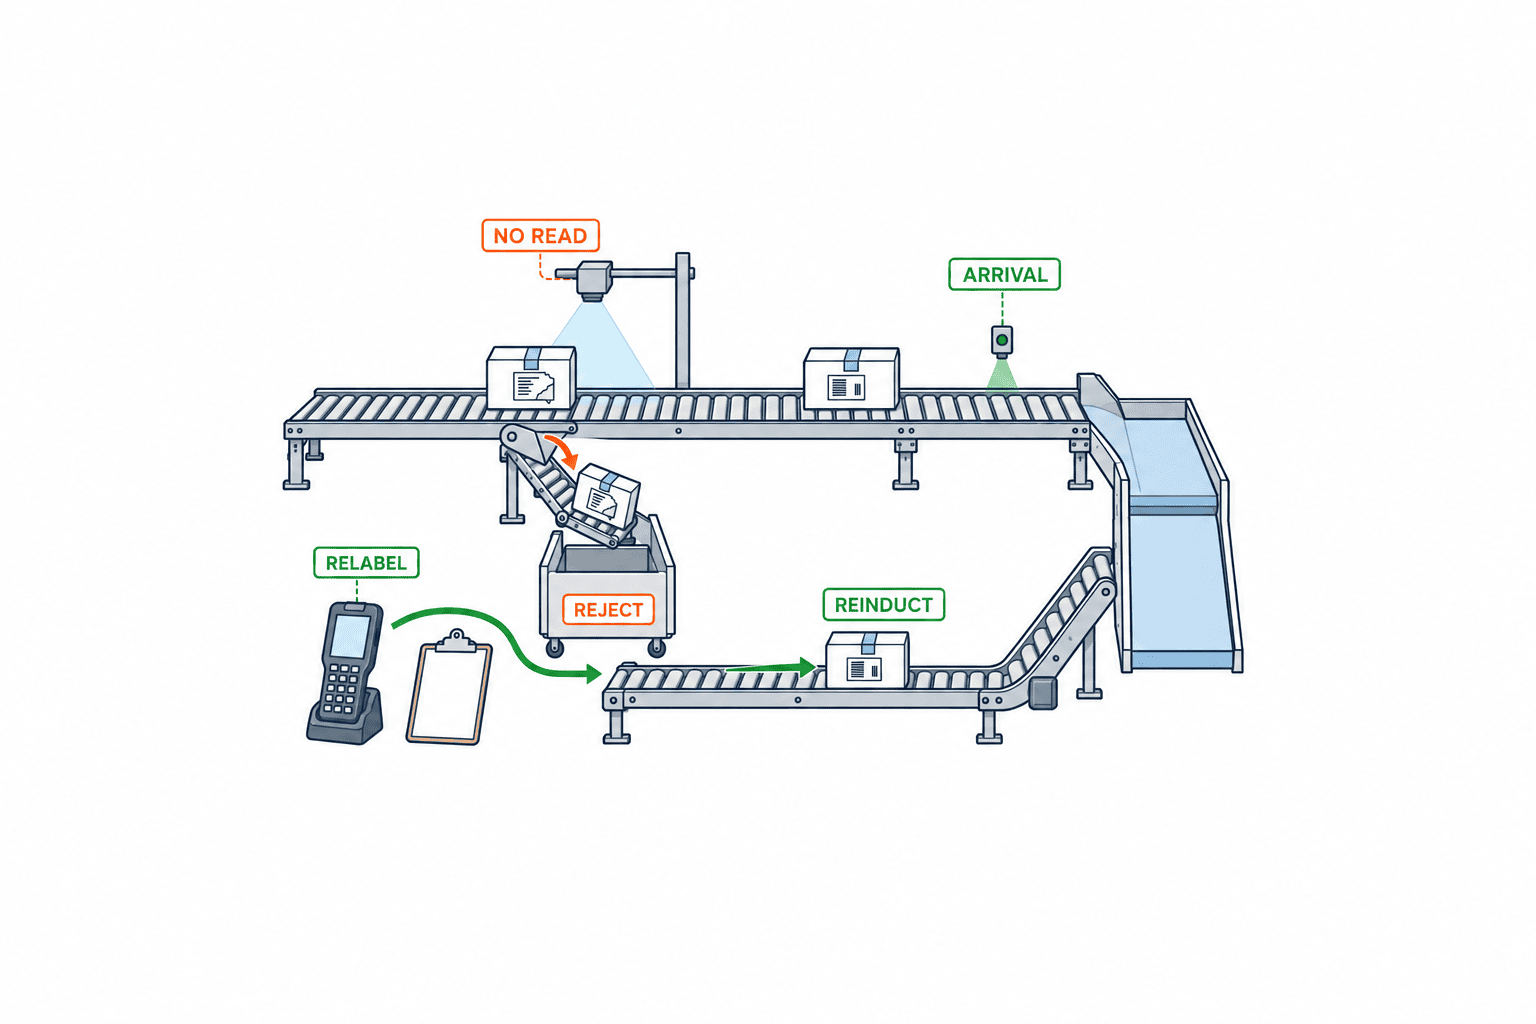
読取不能は、ラベルがない、印字が弱い、貼付面が見えない、二つのコードを読んだ、読み取れたがマスタにない、通信が切れた、という複数の事象です。すべてを「スキャンNG」として残すと、印字工程、設備、マスタ、ネットワークのどこを直すべきか分かりません。理由コードを分け、リジェクト先へ移った確認と、現物を誰がどう処理したかを残します。品質担当が監査で読むなら、自由記述だけでは集計できないため、固定コードと短いコメントを組み合わせます。
人がラベルを貼り直し、再投入する場合には、元のID、貼替後ID、作業者、時刻、理由を結び付けます。再投入した箱を新品の箱として新規登録してしまうと、最初の読取失敗が履歴から消えます。箱を開けて内容を確認したり、別の容器へ移したりした場合は、親子関係が変わったイベントとして保存します。手直しの許可権限も決めます。誤ラベルと確認できていない箱を現場判断だけで通常レーンへ戻さない仕組みが必要です。
リジェクト容器そのものにも容量と責任者を定めます。満杯時に次の品物をどこへ出すか、シフトをまたいだ残品をどう引き継ぐかが曖昧だと、例外品が追跡不能になります。リジェクト率は総量だけでなく理由別・時間帯別に見ます。設備故障がなくても、新しい包材に変えた直後だけ読取率が落ちることがあります。原因が分かる粒度でログを設計すると、対策の担当が明確になります。
誤仕分けとリコール調査を模擬して検索可能性を確認する
トレーサビリティは記録があるだけでは足りず、必要なときに検索できることが重要です。たとえば「製造ロットLを含む出荷箱をすべて列挙する」「箱Xの投入から出荷確定までの経路を時系列で示す」「あるシュートが満杯だった時間に通過した箱を抽出する」といった問いを事前に用意します。答えに必要なデータが複数システムへ分散しているなら、照会の入口と権限を設計します。
検索結果には、確定した事実と推定を区別して表示します。バーコードを読んだ地点を最後の観測場所として扱うことはできますが、シュート到着の確認がないなら「到着済み」とは表示しません。ロットと箱の紐付けが欠ける場合も、「対象外」と「不明」を分けます。監査時には、分からない範囲が明示されているほうが、根拠のない完全性の主張より有用です。
保存期間は、製品の賞味期限や保証期間、顧客契約、業種別規制、紛争対応の必要性から決めます。一律に長く保存すると費用や権限管理が増えます。一方、短すぎれば調査できません。生ログ、業務イベント、集計KPIで保存期間を分ける設計もできます。電子記録を更新・訂正する場合には、元記録、訂正理由、実施者、時刻を保持します。単なる上書きでは、その時点で何を知っていたか説明できません。
模擬リコールでは、答えの速さだけでなく、抜けを見つける力も評価します。事前に選んだロットを含む箱の正解集合を品質部門が準備し、システムが列挙した箱との過不足を比べます。包装工程で分割された箱、貼替ラベル、手直し品、返品品も少数混ぜます。検索結果をCSVで出せるか、抽出条件と実行者を残せるか、閲覧権限に応じて配送先情報を制限できるかも確認します。回答までに必要な手作業が何工程あったかを記録すれば、システム導入の前後を比較できます。模擬訓練の組み立て方は工場の模擬リコール検証の記事を参照してください。
RFPに書くべきイベントと連携の受入条件
見積依頼書には、扱うIDと業務質問から逆算したイベント一覧を添えます。箱IDの採番者、ロットとの親子関係、行先マスタの正本、読取地点、排出確認地点、手直し権限、時計同期、再送、重複排除、保存期間、検索要求を表にします。各項目を「対応可」「条件付き」「不可」で回答してもらい、条件と追加費用、実機試験方法も書いてもらいます。「WMS連携対応」という一行だけでは、どのイベントが、いつ、どちら向きに流れるか分かりません。
必要な性能も、機械の最高速度だけでなくイベント完全性として書きます。指定した混合荷姿・投入パターン・行先分布で一定時間運転し、投入検知と最終状態の件数が説明可能であること、同一IDのイベントが重複しても業務上は一件として扱われること、通信断後に未送信イベントが規定時間内に復旧することなどです。合格しきい値は自社の品質要求から決めます。例としての割合を他社の保証値のように転用しません。
テストデータは正常系だけでなく、意図的に難しい組合せを含めます。同じロットから二つの箱を連続投入し、片方だけラベルを貼り替える。シュートの割当版が変わる境界で箱を投入する。通信を切った直後にリジェクトし、復旧後に再投入する。こうした試験では、単発の画面表示より、一連のIDで全イベントを並べて確認するほうが欠落を発見できます。試験ログの正本をどのシステムに置くか、ベンダーと発注者が同じ抽出結果を見られるかも先に決めます。
ログの閲覧権限、機微な取引先情報、システム停止時のバックアップもRFPへ含めます。荷物IDと配送先が結び付くデータは、閲覧者を制限すべき場合があります。データの所有者、輸出方法、契約終了時の引継ぎ形式を決めておけば、ベンダーを変更するときに履歴が失われにくくなります。タイ語・英語・日本語の画面を使う場合は、表示名が変わっても内部IDと理由コードが同一であることを確認します。
FATでは状態遷移を、SATでは現物とデータの一致を試す
FATはメーカー拠点で制御と連携を確認し、SATは設置先で上流・下流を含めて確認します。FATでは標準品が正しい先へ行く試験だけでなく、同じイベントの二重送信、時刻ずれ、マスタ応答遅延、コードのない箱、二個重なり、行先変更中の箱、シュート満杯などを安全に模擬します。期待する状態遷移を事前に表にし、各ステップで設備画面、WCS、WMSの記録を比較します。結果が一致しなければ、どの境界から差が出たかを記録します。
SATでは現地の実ラベル、実際の箱間隔、タイのネットワーク、現場の容器交換、複数シフトの作業を含めます。停電や通信切断からの復旧では、機内に残った箱と未送信イベントを照合し、二重出荷や履歴欠落が起きないことを確かめます。作業者が手直しをしたときに旧IDとの関係が残るかも重要です。機械側が「完了」と表示しても、WMS側に記録がない場合の警告と再送手順を確認します。
試験記録には、イベントID、対象ID、投入順序、期待行先、観測行先、時刻、各システムの受信結果、差分、原因、再試験結果を残します。合否を判断する人と、未解決事項の責任者を事前に決めます。条件付き合格なら期限を設け、未解決のデータ欠落が本番へ流れないようにします。設備の保守・詰まり除去は安全なエネルギー隔離手順で行い、試験のために安全装置を無効化しないでください。
稼働後は「読取率」より欠落と差分を監視する
読取率は有用ですが、それだけでは情報と現物の一致を示せません。投入検知に対するID確定率、ID確定に対する行先決定率、排出指令に対する物理到着確認率、リジェクト品の処理完了率、未送信イベント数、システム間の件数差分を別々に見ます。分母と集計時刻を固定しないと、同じ日のKPIでもシステムごとに数字が合いません。シフト終了時に、機内残、リジェクト残、下流容器内の残を合わせて照合します。
差分が発生したときは、設備故障、スキャン失敗、マスタ不整合、時刻ずれ、重複送信、通信途絶、人手移動などに分類します。すべてを「システムエラー」にしないことが改善の近道です。繰り返し起こる差分は、センサ追加だけで解決するとは限りません。箱の間隔、ラベル位置、容器交換、手直し手順を見直すと原因が見つかる場合があります。ラベルの印字そのものが原因ならバーコード検証器の記事が検討の入口になります。本稿は、ラベル読取後の仕分けイベントが現物の動きと一致するかを扱います。
ソフトウェアの版変更や配送先追加時には、イベント定義を変えずに済むか確認します。新しい理由コードを導入するなら、過去データとの比較方法を決めます。マスタを切り替えた時刻と版を記録し、過去の仕分けを現在の割当表で再評価しないようにします。教育では「スキャンできたら完了」ではなく、異常時に最後に確認された地点と次の作業を画面から読めるようにします。
タイ工場での導入費用と段階導入
トレーサビリティ導入費用は、スキャナやセンサの台数だけで決まりません。ID体系の整理、ラベル変更、WMS・MESの改修、設備イベントの取得、データ保存・検索、現場教育、FAT・SAT、障害時の運用が範囲に入ります。見積を比較するときは、機械の既存ログをそのまま使う案、WCSから業務イベントを構築する案、EPCISなどの共通形式へ変換する案を同じ要件で評価します。形式の採用自体を成果とせず、必要な質問に答えられるかで判断します。
段階導入なら、まず一つの投入点と二つ程度の行先で、投入から到着確認、リジェクト・手直しまでのイベントをつなぎます。その後、全シュートと複数ライン、ロット逆引きへ広げます。ただし試行段階でも一意のIDと再送・重複排除を省略すると、本番移行時にデータモデルを作り直すことになります。現場で手作業の記録を一時的に使う場合は、入力時刻、作業者、確認の根拠を残します。
投資効果は、誤仕分け調査時間、リコール対象を特定する時間、手書き照合作業、再出荷対応、監査資料の作成時間などの実績から見ます。ただしトレーサビリティの価値を根拠のない「事故削減率」で断定しないでください。発生件数の少ない重大事象は統計的に評価しにくいため、想定シナリオで「何時間で対象箱を列挙できるか」といった能力要件として評価するほうが実務的です。
データの所有者と訂正権限を明確にする
イベントを多く集めても、誰が訂正できるか不明なら監査に使いづらくなります。設備が自動取得した事実は原則として元記録を保持し、人の確認で訂正が必要なら訂正イベントを追加します。たとえば箱がシュートAで検知されたが作業者が手でシュートBへ移した場合、到着イベントをBへ書き換えるのではなく、Aへの到着と手動移動の両方を残します。単純な最終状態の画面にはBを表示しても、履歴画面にはAからBへの経緯を示します。この区別がないと、異常が起きた場所を後から隠してしまいます。
マスタデータの変更者と、現物の手直しを承認する人も分けます。配送先マスタを直せる権限を持つ人が、過去イベントまで書き換えられる必要はありません。設備保全担当はセンサの交換・調整を行いますが、出荷確定を承認する担当とは別です。権限を細かくし過ぎると現場が止まるので、通常時と障害時の代行ルールを決め、代行の使用理由と実施者を記録します。権限表はシステム設定の付録でなく、業務手順書と同じ版で管理します。
イベントデータを顧客や外部物流会社と共有する場合は、共有する粒度と目的を決めます。箱IDと出荷時刻だけで足りる相手に、製造工程の全履歴や内部設備IDを渡す必要はありません。一方、荷物が引き渡された事実を証明したいなら、送り側の出荷確定と受け側の受領確認のIDを結べる形式が必要です。自社内で使うIDと取引先が使うIDが異なる場合、対応表の保存期間と変更管理も含めます。ここでGS1の共通識別子やEPCIS形式が役立つ場合がありますが、導入範囲は相手とのデータ契約で決めます。
運用を開始した後も、毎月少数の箱を抽出し、ラベル、現物、設備ログ、WMS、出荷記録を突き合わせます。大規模な監査だけを待つと、日常的な小さな差分が蓄積します。抽出品には正常品だけでなく、リジェクト後に再投入した品と、行先割当が変更された日の品を含めます。差分の原因、修正、再発防止を記録すれば、システムは単なるログ保管庫でなく、現場の改善に使える証拠になります。
拠点をまたぐ場合は、同じ名称の「出荷完了」がそれぞれ何を意味するかも揃えます。一方の拠点ではシュートへ落ちた時点、別の拠点ではトラックへ積んだ時点を完了と呼んでいれば、中央の集計は比較できません。イベント名を統一するだけでなく、発生条件、記録主体、場所、責任の移転点を定義します。拠点固有の工程を残しても構いませんが、共通の業務イベントへ変換する規則を文書化します。新拠点を追加するときは、その規則とサンプル履歴を受入試験に含めます。
自動仕分けトレーサビリティ導入のよくある質問
バーコードを読めれば仕分け履歴として十分ですか?
十分とは限りません。読取はその地点で識別子を観測した証拠です。行先を決めたこと、分岐指令を出したこと、実際にシュートへ到着したことは別の事実です。必要な追跡範囲に応じて確認点を設け、未確認の区間を明示します。読み取ったコードが品目だけを表す場合は、個々の箱を区別できない点にも注意します。
SSCCはすべての製品に必要ですか?
いいえ。SSCCは物流単位を識別するためのものです。製品、ロット、シリアル、箱、パレットのどの粒度を追うかで適切なIDを選び、親子関係を保存します。取引先との共有要件がある場合はGS1の該当ガイドを確認します。社内の単純な工程でも、箱単位で一意のIDが必要なら採番規則を明確にします。
読取不能品を人が処理した履歴はどう残しますか?
元の投入イベントと理由コード、リジェクト先への移動、作業者の確認、貼替ID、再投入イベントを同じ箱の履歴としてつなぎます。新しい箱として登録し直すと、最初の問題が消えます。箱を開けて中身を移した場合は、親子関係の変更として残してください。
EPCISを導入しないと追跡できませんか?
必須ではありません。EPCISはイベントを組織間で共通の意味で共有する際に役立つ標準です。まず自社の識別粒度、イベントの意味、取得場所、時刻、照会要求を定義することが先です。既存システムで必要な問いに答えられるなら、そのデータを整理するところから始められます。将来の外部連携が必要なら、標準形式への対応をRFPで評価します。
FAT・SATでは何を合格条件にしますか?
指定した荷姿と投入パターンで、投入数と最終状態の件数が説明でき、各IDの行先決定と物理確認の区別が保存されることです。No-read、二重送信、通信断、満杯シュート、貼替・再投入、時刻ずれを含めます。合格値、試験時間、検索方法は試験前に双方で確定してください。
まとめ
自動仕分けのトレーサビリティは、バーコード読取を増やすだけでは成立しません。追跡する単位を決め、箱と中身の関係を保ち、投入・識別・行先決定・排出指令・到着確認・例外処理を別の事実として記録します。時刻、場所、再送、重複排除、変更履歴を設計し、FAT・SATでは現物とシステムの差分を試します。これにより、誤仕分けの原因や対象ロットの出荷先を、後から根拠付きで確認しやすくなります。
タイの工場で仕分け設備の更新やWMS・MES連携を検討中なら、TOMAS TECHへのお問い合わせから、対象IDと必要なイベントの整理をご相談いただけます。設備選定前の現状調査や小さな試行段階でも対応できます。
参考情報
- GS1, Global Traceability Standard — 識別・取得・共有と重要な追跡イベント。
- GS1, Traceability — CTEとKDEの考え方。
- GS1, Logistic Label Guideline — 物流単位のSSCC。
- GS1, EPCIS 2.0 Standard — イベントの時刻・場所・業務文脈。
- GS1, EPCIS/CBV Implementation Guideline — read pointとbusiness locationの違い。
- GS1, Barcodes — コード種別と識別用途。
- BEUMER Group, Material Flow Control — 投入から容器化までの処理境界。
- Dematic, Crossbelt Sortation System — 読取と行先照会・排出の仕組み。


