


タイ工場でパレットディスペンサーを選定するなら、「何枚を積めるか」より先に、現場の空パレットを一枚ずつ確実に分離し、次の設備へ安全に渡せるかを確かめたい。木製と樹脂製が混在する、補修材が飛び出す、寸法が図面と違う、フォークリフトの置き方が揃わない。こうした条件を見積依頼書に書かなければ、カタログ上は適合する装置でも、稼働後に二枚取りや詰まりが起きる。この記事では、空パレット供給に対象を絞り、現物調査、方式選定、搬送設備との受け渡し、安全、RFP、FAT・SATを発注者の順序で整理する。
パレットディスペンサーの仕事は「空を一枚にする」こと
パレットディスペンサーは、空パレットの積み重ねを受け、一枚ずつ取り出す、あるいは戻ってきた空パレットを積み重ねる装置である。パレタイジングロボットは製品や箱をパレット上に並べる。デパレタイジングロボットは積載物を降ろす。AGV・AMRやフォークリフトはパレットを搬送する。役割の境界を明確にすると、ディスペンサーの性能をロボットの能力や搬送車の速度と取り違えずに済む。
メーカーのPALOMAT Inlineは、自動ラインのコンベヤに組み込む空パレットのスタック・デスタック装置として、外部制御用の端子箱と空気圧・電動の選択肢を示している。一方、単体のパレットマガジンを選ぶ設計もある。これは装置の選択肢があることを示す一次情報であり、特定の工場での適合性や歩留まりを保証するデータではない。発注者は設備単体の仕様と、前後の設備まで含むシステム仕様を分けて書く必要がある。
検討範囲の始点は「空パレットを誰が、どの向きで、どの高さに置くか」。終点は「一枚のパレットがどの信号と位置決め状態で、下流へ渡ったと判断するか」である。その間には、積み重ね保持、最下段の分離、昇降、搬出、残数検知、異常時の回収、人のアクセス、安全停止が入る。発注時にこの境界を曖昧にすると、フォークリフト側と設備側が互いを待つ状態や、出したパレットを次工程が受け取れない状態を見落とす。
最初に集めるべきパレット現物データ
カタログには対応サイズや積載枚数が書かれていても、工場で流通する現物のばらつきは表しきれない。購買部門は代表サンプルを一枚渡すだけでなく、良品、使用後、補修品、反りや欠けのあるものを含めた実物群を設備会社に見せるべきだ。複数サプライヤーから回収されるなら、それぞれの実物を分けて記録する。
最低限、縦・横・高さ、爪差し込み口、デッキボードの厚み、脚・ブロックの位置、重量、材質、重心に影響する構造を測る。湿った木材は重量や摩擦の条件を変え、割れや釘の浮きは引っ掛かりを生む。樹脂製のリブと木製の板は、同じ外形でも保持点が異なる可能性がある。どこまでを通常投入として認め、どの状態を投入禁止にするか、写真付きの判定基準に落とす。
「標準パレットに対応」とだけ書くと、同じ公称外寸でも組み方の違いが抜ける。見積依頼では型式ごとに実測の範囲を添え、横材の向き、底面の接触面、段積み時の傾き、パレット間の隙間も記録する。支給サンプルには番号を振り、FATで同一群を再使用できるよう保管する。設備会社に選別を任せる場合でも、採用する受入基準とリジェクト時の責任を契約上で決める。
| 調査対象 | 現場で記録するもの | 仕様に反映する理由 |
|---|---|---|
| サイズ・方向 | 外寸と積み方向の実測分布 | ガイド、保持爪、搬出方向を決める |
| 底面構造 | 脚・ブロック・開口と接触位置 | 持ち上げ、分離、コンベヤ支持を決める |
| 状態 | 反り、欠け、釘、濡れ、汚れ | 許容範囲と排出ルールを決める |
| 段積み | 実際の最大・最小枚数と傾き | マガジン、センサー、補充動線を決める |
| 物流 | 投入機種、置き位置、受け渡し先 | 開口寸法、進入方向、信号を決める |
分離方式をカタログ名ではなく実物で比較する
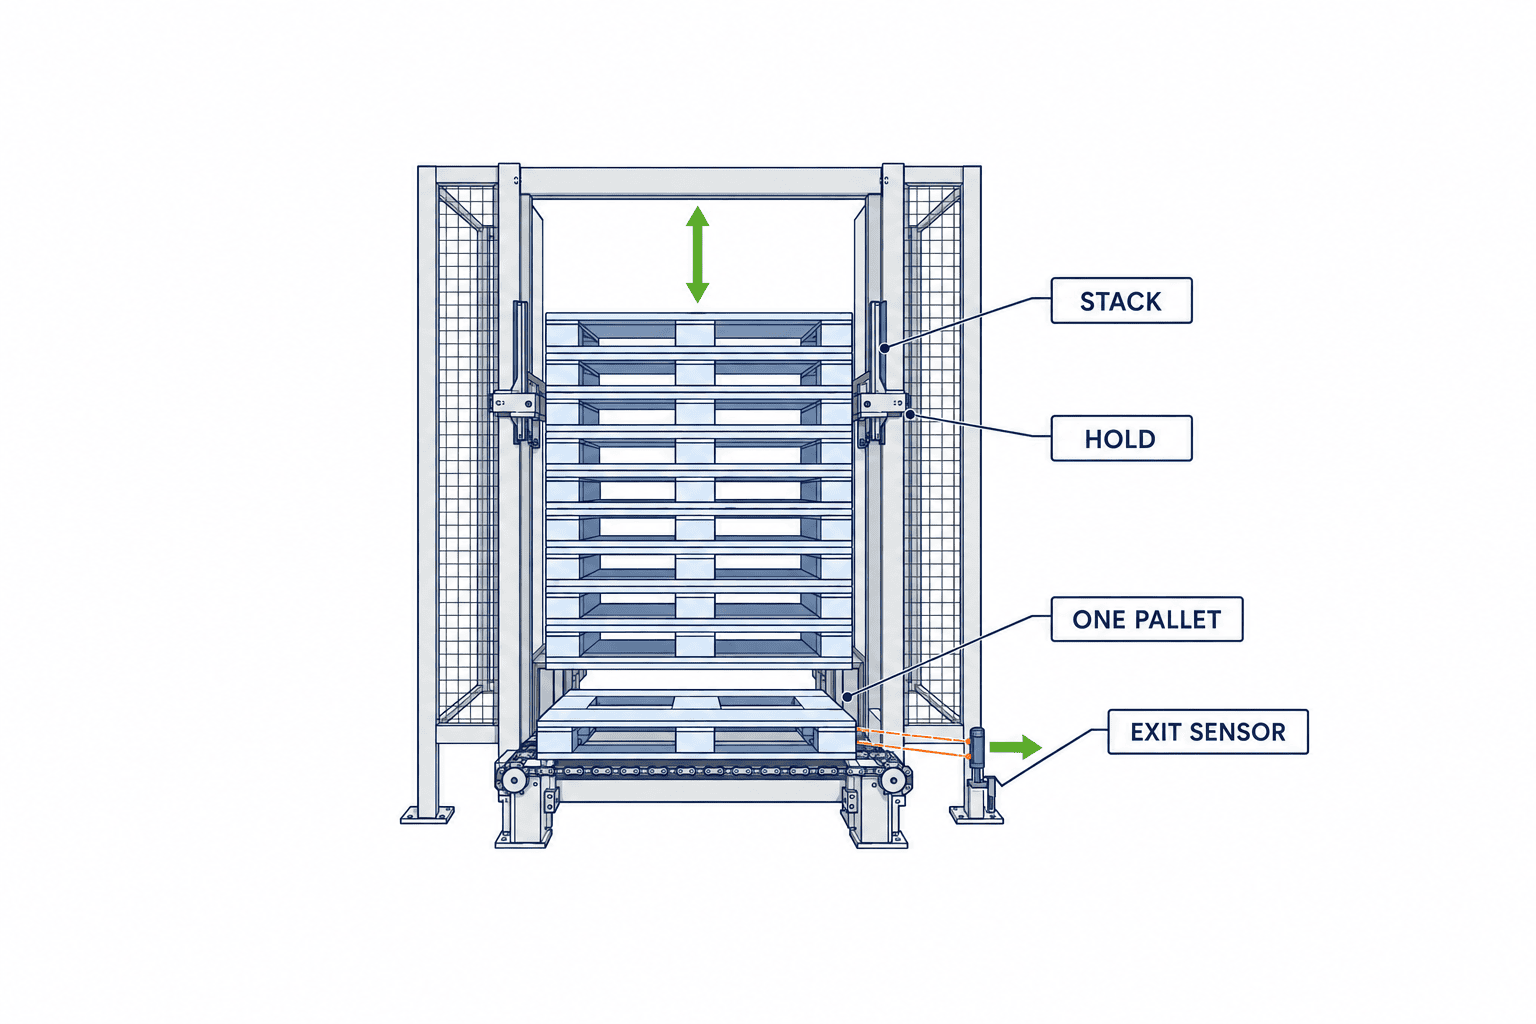
一枚取りには、積み重ねを保持して最下段を送り出す構成、積み重ねを持ち上げて下側に一枚を残す構成、爪やクランプで一枚を掴む構成などがある。メーカーごとの機械構造や制御順序は異なるため、方式の一般名から性能を断定できない。発注側は「この実物サンプルをこの向きで入れ、どの接触面を使い、何が起きたら止まるか」を動作図にして比較する。
木製パレットの板間に爪を入れるなら、板の位置ばらつきと損傷が動作条件になる。底面を支えるなら、搬出コンベヤのローラやチェーンの間隔と支持位置が重要になる。表面が濡れた樹脂製を挟むなら、保持方法を現物で検証する必要がある。ここで「二枚が同時に出たときに次工程が検知するからよい」と考えてはいけない。次工程の検知は被害の拡大を止める二次防護であり、一枚分離そのものの受入判定ではない。
装置の選択肢は単体型かインライン型かでも変わる。単体型は既設ラインから物理的に離して空パレットの置き場を整える用途に向く。インライン型はパレタイザーやコンベヤの供給端に組み込めるが、下流の待ち時間がそのまま上流装置の滞留条件になる。パレット供給点だけを速くしても、搬出先に占有信号が残れば次の一枚は出せない。速度の見積りには、分離機構の動作時間、搬出、受け渡し確認、補充停止、異常復旧を含める。
電動と空気圧の比較も単純な優劣ではない。現場で利用できる動力、保全能力、サイクル、周辺環境、必要な位置制御、停電・低圧時の安全状態で選ぶ。PALOMATの製品情報が両方式と外部制御の選択肢を示すように、設備のインターフェースを先に決めれば、駆動方式だけを価格表で比較する誤りを避けられる。耐久性や寿命はベンダーに保証条件と想定サイクルを記載させ、発注前の実測試験で確認する。
補充方法はフォークリフトとAGVで同じにならない
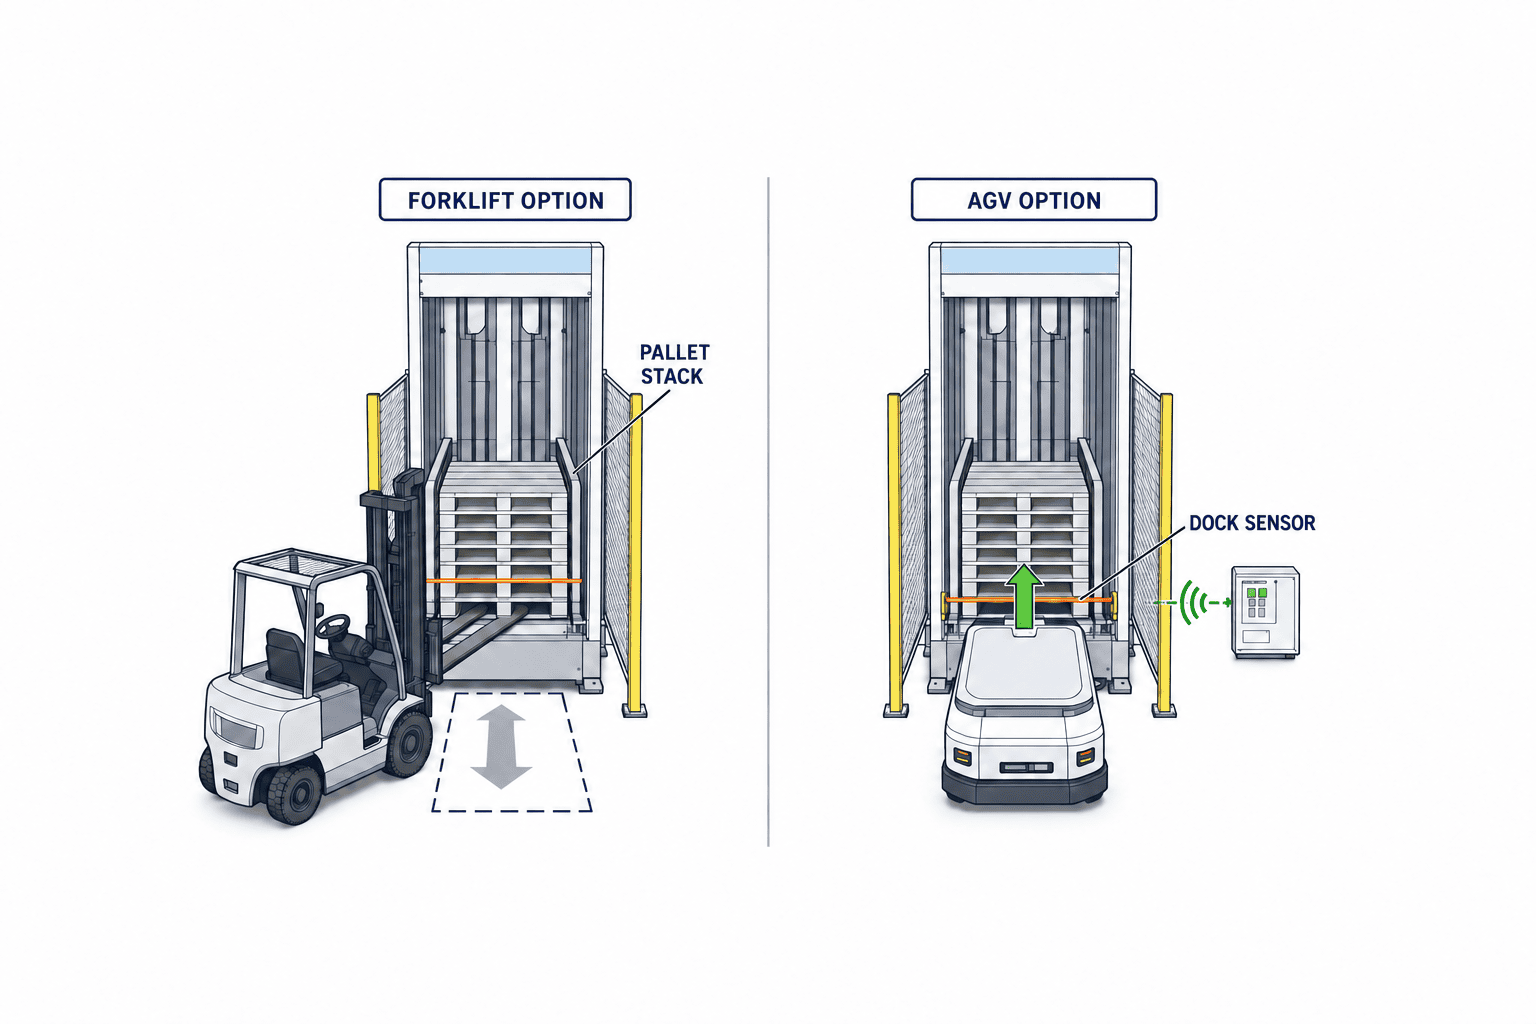
フォークリフト補充なら、積み重ねを持って進入する角度、爪の抜き差し、床の段差、天井・配管との距離、運転者が確認できる視界を現地で測る。作業者が後からパレットの向きを手で直す設計は、自動化投資の効果を減らし、安全上の介入点も増やす。荷下ろし後に爪を抜く余裕、誤ってフレームに接触したときの保護、投入前に装置が停止したことの表示まで、補充手順の一部として定義する。
AGVやAMRが積み重ねを補充する場合は、到着予定だけでなく物理的なドッキング完了を確認する。車両の停止位置、フォークやリフタの高さ、マガジンの空き、保持爪の状態、周辺の人の検知、安全停止の範囲を分ける。車両が「到着」と送信しただけでマガジンを動かしてはならない。通信が途切れた時、車両が途中で離れた時、別の車両が同じ場所へ来た時に誰が停止を保持するかを、状態遷移表に書く。
ISO 3691-4:2023は無人産業車両とそのシステムの安全要求と検証を扱い、AGVやAMRも対象例に含む。ディスペンサーのリスク評価は別途必要だが、車両の運行区域と設備の受け渡し口が重なる箇所では双方の評価を接続しなければならない。AGVレイアウト設計の記事で扱う車両動線・待機位置の設計に加え、この装置の仕様書では停止位置の許容範囲と受け渡し成立条件を指定する。
下流コンベヤへの受け渡しは「出した」だけでは終わらない
一枚分離ができても、コンベヤに正しい姿勢で載らなければ供給は完了しない。パレットの下側を支えるローラやチェーンの配置、搬出高さ、左右のガイド、センタリング、パレットの向き、先端・後端の検知を設備境界図に示す。下流がパレタイザーなら、パレットが置かれる位置とクランプ成立が次の投入許可条件になる。搬送先がAGVなら、車両の積載面に移す方式と、車両が直接パレットを引き取る方式を分ける。
信号は「Ready」「Request」「Transfer」「Received」「Fault」「Reset」といった名前だけでは不足する。誰が発信し、立上りと保持のどちらで意味を持ち、タイムアウト後に状態をどう戻すかが必要だ。たとえばパレットが搬出端で検知されたが下流が受領していない場合、二枚目の分離を禁止し、現在の一枚を人が回収できる安全な手順を設計する。停電復帰時にセンサーがオンのままなら、その一枚を搬出済みとして扱うのか、確認待ちにするのかも決める。
制御仕様はPLC I/O一覧と状態遷移表の両方で発注する。I/O一覧は配線と信号の所在を示す。状態遷移表は正常・待機・異常・復旧を示す。双方が揃えば、装置メーカー、搬送会社、AGV会社、工場側の責任範囲を確認しやすい。上流と下流に別のSIerが入る場合、インターフェース試験の主担当を発注時に指名する。現地で「相手側の信号が出ていない」と主張し合う時間は、据付後の工程を直接圧迫する。
安全要求は後付けの柵ではなく動作条件として設計する
空パレットは軽そうに見えても、積み重ね、昇降部、保持爪、搬出コンベヤ、フォークリフトが同じ区域に集まる。挟まれ、落下、予期しない起動、保全時の残留エネルギー、車両との接触を工程ごとに洗い出す。ISO 12100:2010は機械のリスクアセスメントとリスク低減の方法を示す。規格名を提案書に一行書くことではなく、投入、通常運転、詰まり除去、保守、清掃、廃棄を通じて危険を評価することが重要だ。
アクセス扉のインターロック設計ではISO 14119:2024が選定と設計の原則を扱う。安全関連制御の設計にはISO 13849-1:2023が方法論を示す。ただし、これらの規格が個々の工場に必要な安全機能や要求性能レベルを一律に指定するわけではない。具体的な停止カテゴリやPLrは、装置構成と現地リスク評価から導く。契約書に「規格準拠」とだけ書いて、評価書や検証記録を省くべきではない。
実務上は、フォークリフトが積み重ねを投入する間の分離動作禁止、扉を開けた際の危険動作停止、停止後の再起動条件、詰まり除去時のエネルギー遮断、センサー故障時の安全状態をRFPに列挙する。搬出コンベヤの上流だけ止めても、他の駆動が動くなら保守者を保護できない。安全境界は装置一台の囲いではなく、隣接設備の動作を含めて描く。手動モードの速度や操作場所についても、提案ベンダーにリスク評価を求める。
何をRFPに書けば見積を比較できるか
RFPはブランド名より受入条件を明確にする文書である。「木製パレット対応」「AGV接続可能」では提案範囲が揃わない。添付するのは現物台帳、レイアウト図、搬送フロー、目標サイクル、動力条件、既設PLC・ネットワーク、稼働時間、保全体制、現地言語の要件である。見積回答様式も統一し、装置本体、コンベヤ、ガード、センサー、制御盤、通信、据付、試運転、教育、予備品、保守を分けて記入させる。
パレット台帳には「通常投入可」「条件付き」「投入不可」の区分を付ける。見積側に、どの区分で一枚分離を保証し、どの区分では安全停止にするか答えさせる。許容寸法は、あくまで実測と試験に基づく値として決める。メーカーの一般カタログで許容とされる型式でも、補修状態や混載積みは追加検証が必要な場合がある。サンプル供給の責任は発注者、サンプルを使ったデモと試験条件の提案はベンダー、という分担も書いておく。
| RFP項目 | 発注者が示すもの | ベンダーに回答させるもの |
|---|---|---|
| 対象パレット | 現物、写真、実測の範囲、良否基準 | 対応範囲、保持位置、拒否条件 |
| 運転 | 必要な供給順序、ピーク、停止条件 | 実サンプルによるサイクルと停止理由 |
| 補充 | フォークリフト/AGV、進入方向、置き位置 | ドッキング許容、車両連携、手順 |
| 搬出 | 下流の高さ、向き、受領信号 | 支持方式、センタリング、タイムアウト |
| 安全 | 工場のリスク、隣接設備、アクセス | リスク評価、安全機能、検証証跡 |
| 引渡し | 現地教育・保全・言語要件 | 図面、PLCバックアップ、予備品、支援 |
「一時間当たり何枚」を唯一の比較軸にすると、補充、詰まり、手直しを含まない理想値の競争になる。比較には正常運転での一枚当たり時間と、代表サンプル群を使った連続運転、異常復旧時間を分ける。絶対値をこの記事から転記してはいけない。現場の需要量、パレット状態、稼働時間を基に設定する。予備のパレット置き場と、人が安全に代替供給する経路も用意しておくと、設備停止が即座に全ライン停止へつながるのを防げる。
FATはきれいな一枚だけのデモで終えない
FATは工場出荷前に、契約したパレット群と制御仕様で設備の機能を確かめる試験である。図面承認後に初めて「この木製パレットでは保持できない」と判明すると、現地での改造が必要になる。よって試験サンプルと合否判定を発注前に決め、FAT会場に持ち込む。正常品だけでなく、許容上限・下限、複数型式、実際に出る補修品を含める。投入禁止品については安全に拒否することを確認する。
試験票には、投入向き、積み重ね枚数、パレット個体番号、出力位置、分離結果、異常コード、復旧手順を記録する。二枚取り、空振り、引っ掛かり、傾き、位置ずれを観察する。パレットが次工程の代替治具へ移ったとみなす位置まで確認し、単に機械内部から出たことを合格としない。合否数値や連続回数は現場の要求と契約に基づき決め、試験後に合格基準を変更しない。
制御試験には、下流がBusyのまま、受領信号が来ない、補充途中でフォークリフトが退出する、パレット残数検知が不一致、通信断、停電復帰、非常停止、安全扉開、異常解除後の再起動を含める。危険な故障を実機で無理に作るのではなく、供給者と安全な模擬方法を合意する。試験の動画、信号ログ、版数付きPLCプログラム、未解決項目リストをFATの成果物にする。
受入試験表は「正常・境界・異常・復旧」で組む
試験表を正常運転の一列だけにすると、現場で止まったときの挙動を契約上判断できない。まず通常投入できるパレットを各型式から選び、同じ条件で複数回供給して、毎回一枚だけ出るか、搬出位置が次工程の許容範囲に入るかを記録する。次に、許容寸法や段積み状態の上限・下限に近い個体を使い、ガイドや保持爪が境界で不安定にならないか確認する。故意に投入を禁止したパレットを使う場合は、機械を壊す試験ではなく、検知と安全停止、その後の取り出し手順を確認する。
信号の試験では、下流が「受け取れない」と返した状態、搬出途中で受領信号が失われた状態、残数センサーが物理的な枚数と合わない状態を別々に扱う。単なる警報表示だけでなく、二枚目が出ないこと、解除するまで動作が再開しないこと、作業者が現在位置を把握できることを合否に含める。通信断の模擬は、安全な停止方法を供給者と合意し、ケーブルを無造作に引き抜く方法に依存しない。再接続後に同じ指令が重複実行されないかも確認する。
| 試験群 | 試験に使う条件 | 合否を決める証跡 |
|---|---|---|
| 正常 | 承認済みパレット各型式、通常の積み方 | 一枚分離、姿勢、受領信号と時刻 |
| 境界 | 許容寸法・段積みの端にある実物 | 保持の安定、位置ずれ、次工程の受入 |
| 異常 | 禁止品、受領遅延、検知不一致 | 安全停止、二枚目禁止、警報の識別 |
| 復旧 | 停電後、通信復帰後、詰まり除去後 | 残存パレットの認識と再起動条件 |
表中の「合格」をカタログ値に合わせて後から変えてはならない。連続運転の回数や所要時間は、ラインの必要供給量と停止許容から発注者が設定する。試験に使用したパレットの写真、寸法記録、試験中の配置、センサーのログを一緒に保管すれば、同じ問題が現地で起きた際に原因を再現しやすい。FAT未完了項目を現地SATへ持ち越すなら、持越し理由、暫定措置、費用負担、最終合格条件を双方で署名しておく。
型式切替と混載投入を分けて検証する
複数のパレット型式に対応する装置でも、「設定を変えれば扱える」と「同じ設定で混載できる」は別の仕様だ。前者なら、切替作業の担当者、操作場所、権限、作業時間、切替後の最初の一枚を確認する方法を決める。後者なら、異なる型式が交互に積まれた実物の段積みまで受け付けるのか、型式ごとに積み重ねを分けるのかを明記する。混載を認めないなら、投入前のラベルや識別方法、誤投入した時の停止と取り出しを運用手順に入れる。
パレットの向きも見落としやすい。フォーク差し込み方向を九十度変えた積み重ねが日常的に来るなら、その方向で保持・搬出ができるか試す。できない場合は、床のマーキングと投入ガイドを用意して、人の注意だけに頼らない。型式切替と方向修正を毎回手作業で行うなら、削減予定の作業時間からその工数を差し引く。変更作業の記録が残れば、停止原因が設備の故障か、誤った設定かを判別しやすい。
見積比較では「例外を誰が処理するか」を点数化する
候補機を比較するとき、価格、最高速度、設置面積だけを横並びにしても運用上の差が見えない。最初に必須条件を決める。対象パレット群への対応、安全評価と証跡、工場の搬送高さ、必要な供給能力、現地保守の可否など、満たさなければ購入できない条件である。そのうえで、例外処理、切替の容易さ、故障時の診断、予備品の入手性、将来のAGV接続余地などを評価する。営業資料の「対応可能」は点数にせず、現物試験、図面、制御表、保守手順などの証拠がある項目だけを採点する。
複数社の提案範囲が異なる場合は、同じ範囲に補正してから比較する。一社の価格に安全柵と下流コンベヤが入り、他社には入らないなら、装置本体だけの価格差として扱えない。工事停止に必要な時間、既設PLCの改造、現地通訳、試験用サンプルの輸送、運転教育まで同じ表に載せる。将来パレット型式が増える可能性があるなら、追加設定だけで対応できる範囲と、機械改造が必要になる境界を回答させる。価格未確定の「別途協議」が多い提案は、安いと断定しない。
責任分界も評価対象である。機械、コンベヤ、AGVの三社が関わるとき、一つの不具合が機械の位置ずれ、車両の停止ずれ、受領信号のタイミングのいずれでも起こり得る。試験ログを共通時刻で保存できるか、原因を切り分ける窓口が決まっているか、現地で合同試験に参加するかを確認する。問題を発見できても、契約上どの会社にも改修義務がない状態を避けるため、統合責任者と変更時の承認経路を購買条件に入れる。
採点表は決定を自動化するものではなく、判断の根拠を残す道具である。現場の保全担当が「この方式なら交換できる」「この位置では故障した時に近づけない」と指摘したら、その観察を図面と現地写真に結び付け、購入判断へ反映する。最終的には、通常運転の能力、異常時の安全、現地で復旧できること、変更に耐えることを一つの受入シナリオとして確認する。
契約前の最終確認では、未確定事項を「設計承認までに決める項目」と「現物試験で決める項目」に分ける。前者には搬送高さ、据付位置、電源、信号の所有者、安全境界が入る。後者には現物パレットの保持点や分離時の調整値が入る。どちらも担当者と期限を書き、未確定のまま製作開始しない。とくに現地で使うパレットサンプルの不足をベンダーの経験値で埋めてしまうと、FATの合否を判断できなくなる。必要なサンプルを誰がいつ発送し、試験後にどの個体を現地SATへ持ち込むかまで手配しておく。
SATはタイ工場の実物と周辺設備で繰り返す
SATでは据付後の床、電源、エア、通信、照明、粉じん、湿度、車両動線といった現地条件が加わる。FATで合格した動作を同じサンプル群で再現したうえで、実際のフォークリフト、AGV、コンベヤ、パレタイザーとの受け渡しを確認する。工場側の昼夜の運転要員と保全部門が復旧操作を実施できることも、機械の性能と同じくらい重要な受入条件である。
現地の補充者が手順を守れるかは、安全表示と操作場所の分かりやすさに左右される。英語の画面だけで運用するのか、タイ語表示やタイ語の手順書が必要かを事前に決める。リモート保守を使うなら、ネットワークを誰が接続し、障害時に誰が一次切り分けをするか定義する。現地保全部門が交換できない専用品があれば、予備品とリードタイムを契約に明示する。
SATで保全部門が確認するのは、故障後に部品を交換できるかだけではない。点検扉を開けた後に保持中のパレットが安定しているか、摩耗した爪やセンサーへ安全に手が届くか、清掃後に元の位置へ戻せるかを実機で見る。交換後の位置調整が必要なら、調整治具と手順、確認に使うテストパレットを引渡し品に含める。保全作業のためにフォークリフト通路を塞ぐなら、その間の迂回動線も現地で決める。標準作業書に載っていても工場の実際の配置で実行できなければ、保全可能な設備とは言えない。
SATの最終判定では、未解決項目を「安全・供給停止につながるもの」と「運用開始後に是正できるもの」に分け、是正期限と責任者を記録する。暫定運用のために安全機能を迂回することは受け入れない。アズビルト図面、I/O一覧、パラメータ、バックアップ、予備品表、教育記録、保守連絡先が揃って初めて引渡しとする。
詰まり除去を「想定外」にしない
連続運転のデモでは現れないが、現場で最も慎重に設計すべき作業の一つが詰まり除去である。米国のOSHAの2023年の事故調査公表は、パレットディスペンサー内の詰まりを取り除こうとした作業者が指の一部を切断する事故を報告した。これは米国の個別事例であり、タイの法令や当工場の事故確率を示すものではない。それでも「停止した設備へ人が手を入れる」という場面をRFPと受入試験から外してはならない理由を具体的に示している。
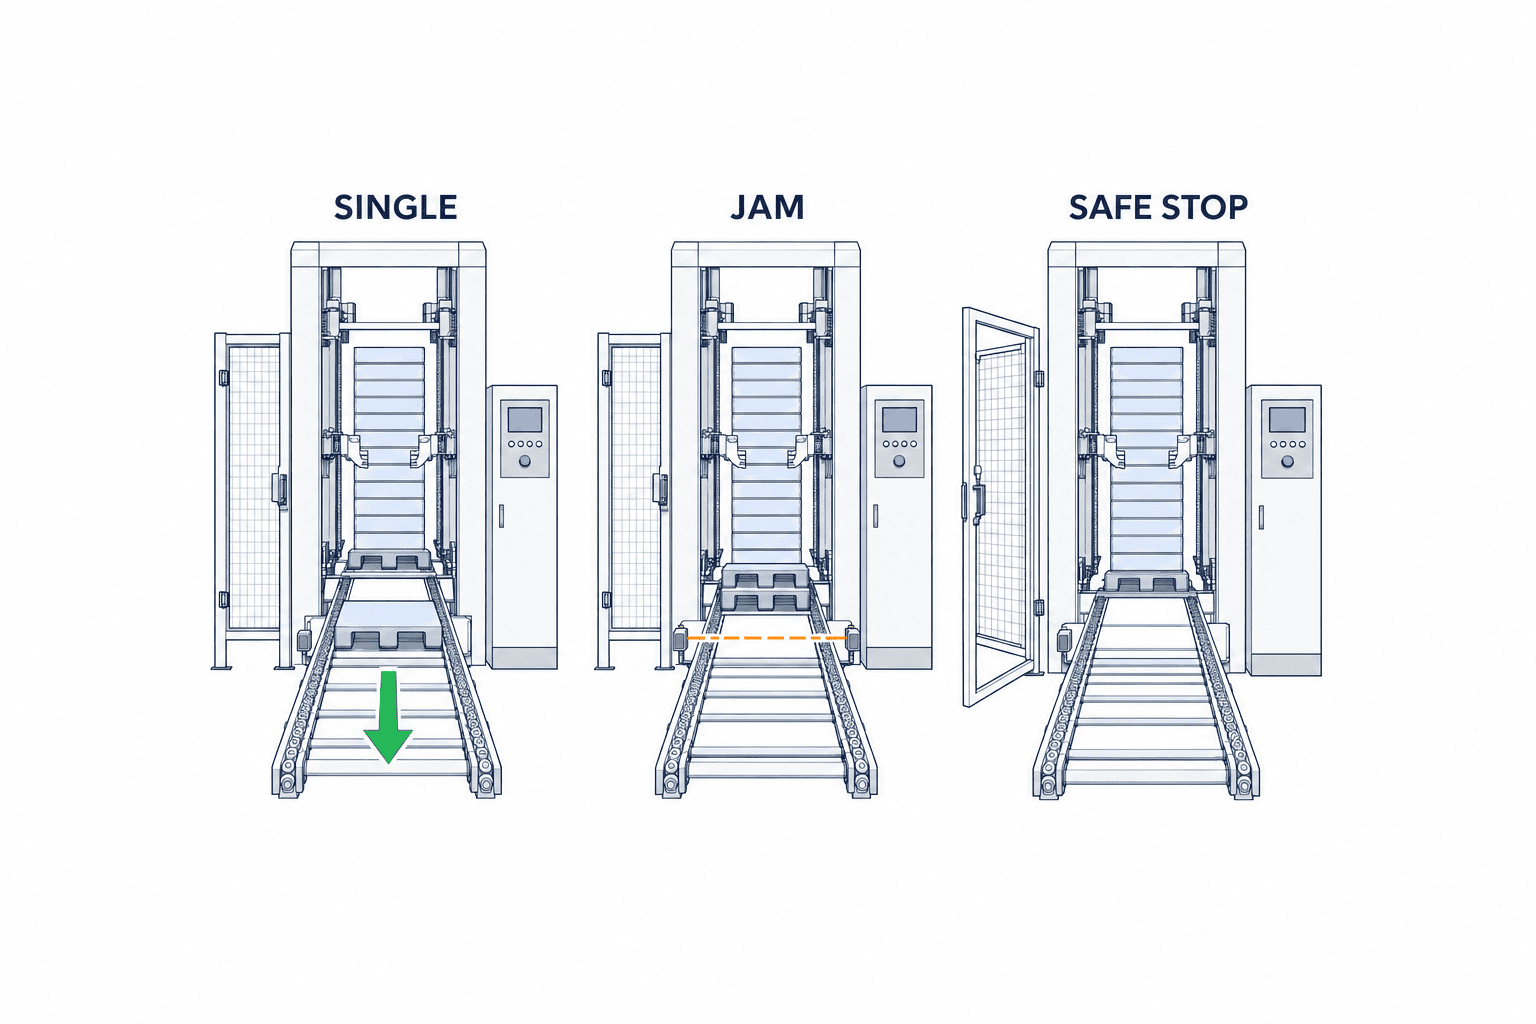
詰まりは、パレットの破損、二枚の引っ掛かり、保持爪への異物、センサーの誤検知、搬出先の滞留など、原因ごとに復旧方法が異なる。HMIに「Jam」と一語出すだけでは、保守者はどの部位に残留エネルギーがあるか分からない。設備会社には故障コード、停止した軸と位置、保持中の積み重ね、再起動可能条件を示す表示を求める。扉を開ける前に何を隔離し、積み重ねをどう支持するか、解放作業に必要な工具は何かを手順書に書かせる。
復旧時間を短くしたいという理由で、安全扉のスイッチを無効化したり、二人作業を一人で済ませたりする運用は受け入れない。代わりに、詰まった一枚を取り出せる方向、点検窓、ガード外から観察できるセンサー、保守用アクセスの広さを機械設計に戻して改善する。SATでは製造、保全、安全衛生の担当者が実機を見て、操作場所から危険箇所が見えるか、停止・隔離・再起動の役割分担が理解できるかを確認する。
変更管理まで含めて「使える設備」にする
導入時に一種類のパレットで合格しても、翌年に仕入先や梱包材が変われば前提が崩れる。購買・物流・製造のどの部門が新しいパレットを採用するかを決め、採用前に設備側の適合審査を通す。型式の追加時には、図面だけでなく現物サンプルを取り、外寸、底面、保持点、重量、段積みの状態を既存台帳と比較する。試験に合格したら、許容型式一覧と設定値、作業標準を同じ版数で更新する。
設備の設定値を現場で変更できる場合は、変更権限、保存、復元方法を決める。たとえばパレット高さのしきい値を広げると、以前は拒否していた不良品を受け入れる可能性がある。生産都合で一時的にしきい値を変えるなら、変更理由、承認者、期限、元の値、変更後の確認結果を残す。安全関連の設定は、通常の生産調整とは別の管理手順にする。
データの保存方法も決めておきたい。設備が何回分離し、どの型式で何回停止し、誰がどの復旧操作をしたかを記録すれば、装置の調整不良とパレットの品質変化を区別しやすい。ただし停止回数だけをKPIにすると、作業者が警報を回避する誘因になる。停止理由の分類、投入したパレットの型式、下流がBusyだった時間、補充に要した時間を併せて見る。初期の安定化期間は毎日確認し、運用が安定した後も仕入先や材料の変更時には重点的に見直す。監視値から特定の作業者を責めるのではなく、分離できなかった現物を保管し、原因を設備・材料・手順に分けて対策する。
発注者が保管する試験資料には、装置の標準プログラムだけでなく、現地で最終調整したパラメータとバックアップを含める。供給者のリモート更新で状態遷移や検知条件が変わるなら、変更前後の版数、試験結果、復旧方法を残す。設備トラブルで交換部品を取り付けた際にも、元の条件へ戻せることが運用上の実力になる。こうした記録の扱いは見積段階で確認し、データを取得できない機種なら現場の点検表で何を代替記録するか決めておく。
また、木製パレットの摩耗によって粉じんや破片が増えるなら、清掃箇所と頻度を決める。センサー表面、ガイド、保持爪、搬出チェーンの点検は、装置側のマニュアルだけでなく、現場の点検表に入れる。予備品は「一覧がある」だけでは足りない。現地で調達できる部品、輸入が必要な専用品、交換後に再調整が必要な部品を分け、停止時間を許容できる在庫を決める。ここまでの運用条件を引渡し成果物にしておけば、設備会社が撤収した後も受入時の性能を維持しやすい。
RFPと受入試験の基準は、将来の改造契約にも役立つ。新たにAGVを接続する場合は、既存の手動・フォークリフト補充モードとの排他、ドッキング許容、車両が離脱した際の状態、通信断時の回復を追加する。装置単体が正しくても、システム全体が新しいモードに対応するとは限らない。変更前の状態遷移表とリスク評価を改訂し、小規模でもFAT相当の確認と現地SATを行う方が、現場で試行錯誤するより再現性が高い。
費用対効果は人件費だけで計算しない
パレットディスペンサーの経済性は、空パレットを人が持ち上げていた時間だけで決まらない。パレタイザーが空パレット待ちで止まる時間、フォークリフトの補充回数、置き場の面積、破損パレットの手直し、保守停止、予備品、電力・空気圧、保護柵と周辺制御まで含める。装置本体が安くても、現地のパレット規格に合わず人が毎回整列させるなら、想定した自動化率は得られない。
計算式は「現状の年当たり総費用 − 導入後の年当たり総費用」を年間便益とし、初期投資をそれと比較する。ただし、停止削減と人員削減を同じ時間で二重計上しない。タイ工場の賃金や稼働日数を一般値で決めるのではなく、自社のシフト、職務、残業、保全体制から入力する。設備導入後に作業者が別作業へ移る場合は、その生産性を実際の配置計画と合わせて評価する。安全改善や身体負荷低減は金額換算が難しくても、評価表から削ってはいけない。
調達額にはパレット条件を追加した時の改造費と、将来の品種変更に必要な調整費も含める。既存のパレタイジングロボット導入記事はロボット周辺の総費用を扱っているが、本件はその手前で空パレットを安定供給する装置を評価するものだ。両者の見積範囲に同じコンベヤや安全柵が入っていないか、逆にどちらにも入っていない工事がないかを確認する。
よくある質問:パレットディスペンサー選定の判断点
木製と樹脂製を一台で扱えるか?
扱える可能性はあるが、外寸だけで判断できない。底面の支持点、爪差し込み口、摩擦、反り、重量、積み重ね時の傾きが異なる。提案装置に両方の実物を投入し、保持・一枚分離・搬出・異常停止を試す。型式切替に調整作業が必要なら、その手順と時間をRFPに書く。
フォークリフト補充とAGV補充を後から切り替えられるか?
開口寸法と置き位置が合えば済む話ではない。車両の停止精度、搬送面高さ、補充中の機械停止、衝突リスク、信号の所有者が変わる。将来AGV化する予定なら、現在のRFPで必要な空間とインターフェースを予備仕様として示し、改造範囲を見積もる。
パレットマガジンの容量は大きいほどよいか?
容量を大きくすると補充頻度は下がり得るが、設置高さ、床荷重、投入作業、視界、故障時の取り出しが変わる。ピーク需要と補充間隔から必要量を計算し、補充が安全にできる容量を選ぶ。固定の推奨枚数はない。
二枚取り検知があれば分離機構の試験は省けるか?
省けない。二枚取り検知は下流への流出を止める役割であり、分離機構の安定性を証明しない。FATでは、通常投入として認めるパレット群で一枚分離が成立し、異常なパレットでは安全停止と復旧ができることを別々に確認する。
FATだけで受入を終えられるか?
装置単体の動作はFATで確認できても、タイ工場の床、電源・エア、フォークリフトの進入、AGVの停止、下流コンベヤの受領、保守者の操作は現地でしか確かめられない。SATの試験項目と残課題の扱いを契約前に決める。
まとめ
パレットディスペンサーの選定は、機械が一枚を出す瞬間だけで評価しない。現物パレットのばらつき、段積みの投入方法、分離機構、下流との受け渡し、周辺設備を含む安全境界、異常復旧を一つの運転シナリオとして定義する。発注前にサンプルと合否基準を固定し、FATで装置と制御、SATで現地の物流と保全まで確認すれば、価格だけでは見えない提案差を比較できる。
タイ工場で空パレット供給の自動化を検討中なら、対象パレットの写真・実測表と現在の補充動線が分かる段階でTOMAS TECHにご相談ください。装置の方式を決める前の要件整理や、複数ベンダーへ渡すRFP作成から相談できます。
参照した一次情報
- PALOMAT Inline:空パレットの自動スタック・デスタックと外部制御の製品情報
- PALOMAT Inline Pneumatic:空気圧方式とライン組み込みの製品情報
- Q-System:単体パレットマガジンの製品情報
- ISO 12100:2010:機械のリスクアセスメントと低減
- ISO 13849-1:2023:安全関連制御の設計方法
- ISO 14119:2024:ガードのインターロック装置
- ISO 3691-4:2023:無人産業車両システムの安全
- 米国OSHAの2023年事故調査公表:パレットディスペンサーの詰まり除去時の負傷
*資料確認日:2026年10月4日。メーカーの製品情報は製品の選択肢を示す例であり、個別現場の性能保証ではありません。安全要求と受入値は現場のリスク評価と契約仕様で決定してください。*


