


「小さいワークが通ったのにカウントされない」「透明容器だけ検出が揺れる」「センサを付ける場所がない」。こうした現場でファイバセンサは有力な選択肢になる。ただし、細い検出ヘッドを選べば解決するわけではない。検出方式、ファイバヘッド、アンプ、配線、取付位置、速度モードを組み合わせ、実ワークで余裕を確認して初めて機種を決められる。本記事はタイの製造ラインで購買・設備設計・保全を担当する方向けに、見積依頼へ移せる選定順序と受入基準を示す。
ファイバセンサは光電センサの一種であり、アンプの電気回路と、光を検出位置まで導くファイバ部を分けて配置する。狭い機械内や熱・薬品が問題になる場所にヘッドだけを置き、アンプを扱いやすい位置に設置できるのが強みである。ただし「ファイバ部なら何度でも耐える」「透明体なら必ず検出する」といった一般化はできない。耐熱温度、曲げ半径、検出距離、適合アンプは型式と条件で変わる。ifmの技術解説も、アンプとファイバ部を別部品として説明している。ifm公式資料
既存の光電センサ全般の選定記事では透過型・反射型などを広く比較した。本記事では、そのうちファイバ式が候補に残った後の仕様決定に絞る。FAシステム全体の発注範囲を先に決める場合は、FAシステム構築の発注ガイドも参照してほしい。
最初に決めるのは製品型番ではなく、検出すべき状態
選定票の先頭には「何を、どの位置で、いつまでに判定するか」を書く。たとえば「コンベヤ上の透明ボトル有無」だけでは、空容器か充填済みか、キャップの有無を見たいのか、容器が傾くか、重なって流れるかが不明である。実ワークで最も小さい/暗い/透明な品種と、最も汚れた状態を代表に選ぶ。ライン速度、品種切替、周囲光、洗浄、設備振動も一緒に記録する。
次に、センサ出力を何に使うかを分ける。単なる存在確認、停止位置決め、カウント、詰まり検知では許される遅れと誤判定が違う。存在確認なら誤検出のたびに停止してもよい場合があるが、カウント用途では二重カウントや取りこぼしが生産実績を直接壊す。PLC入力のフィルタ、エッジ検出、タイマも含めて信号経路を定義する。センサ単体の「最小検出物体」のカタログ値を、ライン全体のカウント保証と取り違えない。
見積依頼前の最低入力は、対象物の寸法・材質・色・表面・透明度、検出方向、センサからワークまでの実距離、取付可能寸法、周辺温度、薬品・油・水、移動部の有無、制御電源と入力仕様、期待タクト、清掃周期である。この情報が欠けたまま候補を絞ると、後からケーブル長やブラケットだけで設計が戻る。
透過型か反射型かをワークとスペースから決める
ファイバヘッドの基本選択は透過型と反射型である。透過型は投光側と受光側をワークの両側に置き、光を遮る変化を見る。向かい合う設置面を確保できるなら、小物の通過や色の違いが大きいワークでまず検討する。透明容器でも光量変化が小さくなる場合があるため、現物で検証する。反射型は投光・受光を同じ側に置き、戻り光を見る。片側からしか近づけない設備で施工しやすい一方、ワークの色、光沢、角度、背景からの反射に結果が左右される。
二者択一で済まない用途もある。狭いピッチのピンや端子を見たいときは、小径スポットやスリット付きのヘッドが候補になる。透明フィルムの端、液面、ガラスなどは、用途専用ヘッドや限定反射型の資料を確認する。カタログで「透明体対応」と書いていても、透明体の材質・厚さ・曲率・背景まで同じとは限らない。OMRONのE32シリーズには光軸、最小検出物体、屈曲半径、アンプと動作モード別の検出距離が別々に示されている。表の一つの数値だけでは仕様は決まらない。OMRON公式資料
図1は、両側に設置面がある場合と、片側しかない場合の光路の違いを示す。採用を決める前に、保護カバーを閉めた状態でもヘッド調整と清掃ができるか確認したい。

| 比較項目 | 透過型 | 反射型 |
|---|---|---|
| 設置面 | 投光・受光の両側が必要 | 原則として片側でよい |
| 典型的な用途 | 通過検知、小物の有無、位置決め | 片側アクセスの有無検知 |
| 主要な確認点 | 光軸ずれ、両側配線、汚れ | 背景反射、色・光沢・角度 |
| 透明体 | 実ワークで遮光差を確認 | 戻り光と背景差を確認 |
この比較は方式の一般的な特徴であり、特定型式の性能保証ではない。装置内部では片側にヘッドを付けられても、反対側に小さなブラケットを付けられることがある。施工費と検出余裕を合わせて比較すると、透過型が総費用で有利になる場合もある。
ヘッド選定は「先端形状→光学条件→環境→ケーブル」の順
まず、狙う位置に入る先端形状を決める。ねじ型なら固定と位置再現がしやすく、円柱型やフラット型は狭所で使いやすい。先端が入ってもコネクタやケーブル引き出し方向が干渉するなら、実際には取り付けられない。CAD上でヘッド本体、ナット、ブラケット、工具の逃げ、ワークの移動軌跡まで確認する。部品単体の外形だけを見て決めない。
次に光学条件である。メーカーの検出距離表は、組み合わせるアンプ、応答モード、ファイバ長、対象物、レンズによって変わる。OMRONの同じE32ファイバヘッドでも、E3X-ZVとE3NX-FA、GIGAや高速モードで掲載値が異なる。実際の距離に余裕を持たせるとともに、最悪ワーク時の受光量としきい値の差を現場で測る。表示値だけでなく、良品と不良品・背景の分布が分離しているかを見る。近接して複数ヘッドを並べるときは相互干渉も条件に入れる。
その後に環境を確認する。高温、洗浄液、油、溶剤、粉じん、結露、振動に対する適合性は「ファイバ」という名称では判定できない。先端金具の材質、被覆材、保護等級、可動用ケーブルの仕様を個別に見る。ifmは製品群に応じて耐熱・耐薬品・高屈曲のファイバを示し、同社の選定ページでは特定製品で最小曲げ半径1 mm、最大100万回の曲げ、最大290°C対応を掲げる。これらはその対象製品の仕様であり、一般のファイバヘッドに適用してはいけない。ifm公式資料
最後にケーブル長と曲げ経路を決める。アンプを保全しやすい盤内へ遠ざけるほど、必要なケーブル長、施工空間、曲げ点が増える。屈曲半径を下回る取り回し、可動部でのねじれ、鋭い板金エッジでの擦れは受光量の変化や破損につながる。ケーブルを短く切れる型式か、切断面を指定工具で加工する必要があるかも型式ごとに確認する。切断可否と予備品の互換性を記録しないと、交換時にヘッドだけ購入して現場で施工できない事態になる。
アンプ選定は速度、受光余裕、出力、保全を同時に見る
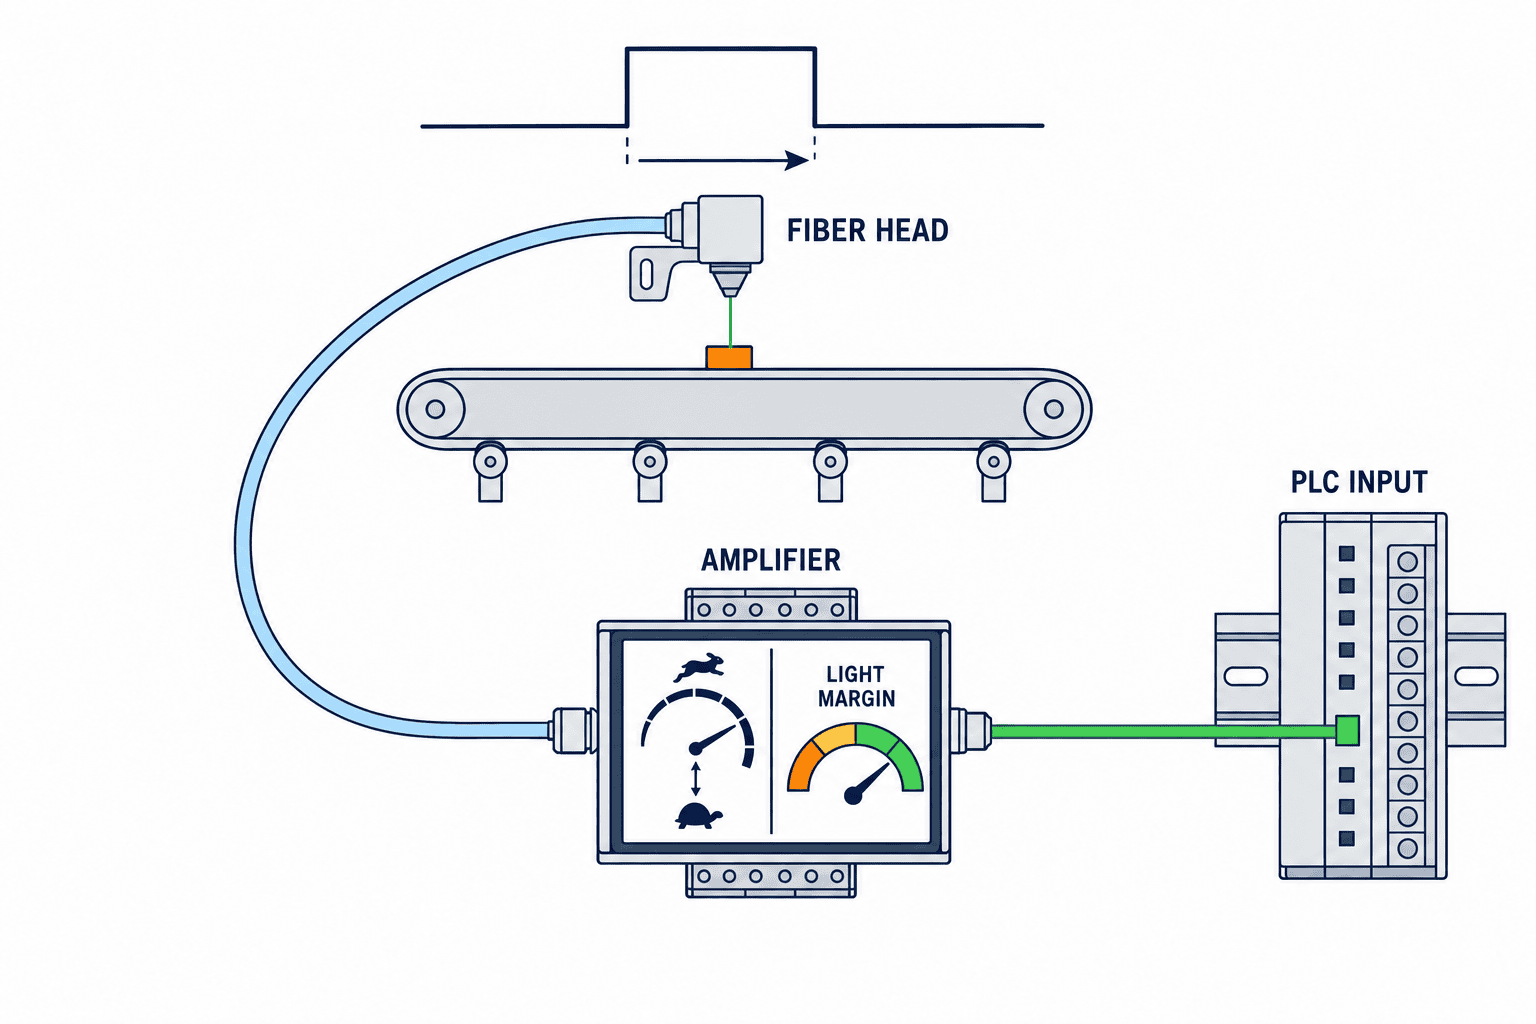
アンプは単なる電源箱ではない。光量を読み、しきい値と応答モードを設定し、PLCへ信号を出す。選定時は(1)適合するファイバヘッド、(2)必要な応答時間、(3)必要な検出余裕、(4)NPN/PNPやIO-Linkなど制御との接続、(5)設定値の表示・保存・交換方法を表に並べる。既設設備のPLC入力がNPN前提なのにPNPモデルを選ぶと、ヘッドが正しくても信号を取り込めない。
高速設定は常に上位互換ではない。一般に短い応答時間を優先すると受光量や検出距離の条件が厳しくなる。ifm OCFのメーカー資料は、同一アンプのモード例としてHIGH SPEED 25 µs、FAST 50 µs、STANDARD 250 µs、FINE 1,000 µs、POWER 4,000 µs、HIGH POWER 12,500 µsを掲載し、速度と光量余裕のトレードオフを明示している。これはOCFの仕様であり、他製品の値ではない。ifm公式資料
Panasonic FX-500の資料でも、H-SP 25 µs以下、FAST 60 µs以下、STD 250 µs以下など、モードごとに応答時間が異なる。さらに検出距離は組み合わせるファイバとモードで確認する必要がある。したがって「カタログ最速値」と「最大検出距離」を同時に仕様として書かない。両方を求めるなら、同一ヘッド・同一モード・同一ワーク条件で成立することをメーカーまたは実機で確認する。Panasonic公式資料
もう一つ重要なのは保全性である。表示値を記録し、良品時・空運転時・汚れ時の光量を比較できる機種は、停止前の変化を追いやすい。しきい値の遠隔変更やIO-Linkの診断が必要なら、対応アンプだけでなく、マスタ、配線、PLC側のデータ点数まで見積対象にする。ifmの資料はOCFアンプの診断・IO-Link機能を紹介しているが、導入現場で使えるかはシステム全体の構成次第である。ifm公式資料
ライン速度は「ワークが光軸を横切る時間」で確認する
応答時間を選ぶとき、コンベヤの速度だけでは足りない。光軸が実際に遮られる長さをワークの最小有効幅として、遮光時間を「有効幅÷搬送速度」で概算する。たとえば有効幅2 mmの部分が1 m/sで通るなら遮光時間は約2 msである。ただしこれは幾何学上の例であり、ワークの揺れ、スポット径、PLCスキャン、入力フィルタ、出力保持時間を含む保証値ではない。これらを含めた信号波形を実測して判定する。
カウント用途では、ワーク同士の最小間隔も必要である。ON時間が十分でも、次のワークまでにOFFが戻らなければ二つを一つとして数える。停止直後の逆走や振動で再度光軸を横切ると二重カウントすることもある。PLC側のエッジ処理、搬送方向、エンコーダ条件、再投入時の処理を仕様書に書く。短いパルスを拾うために高速モードへ上げた結果、受光量が不足して汚れに弱くなれば、現場の可用性は下がる。速度と余裕の両方をFATとSATで確認する。
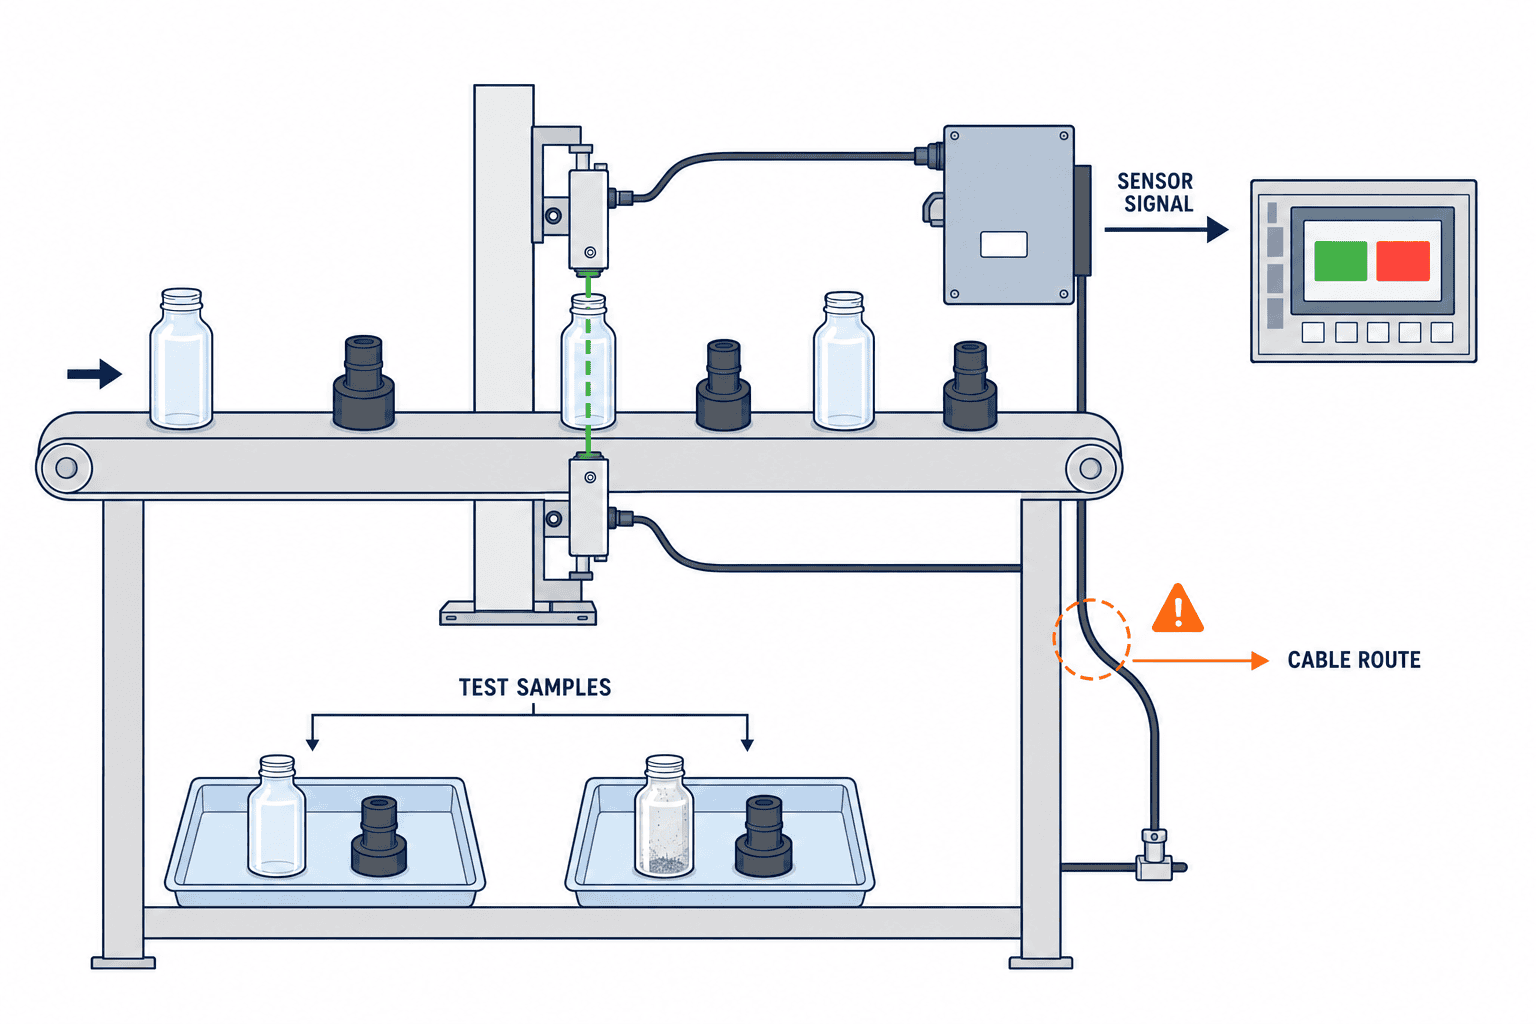
透明体は特に実ワークのばらつきを見落としやすい。透明ボトルでも、ラベル、液体、結露、肉厚、成形の継ぎ目で透過・反射が変わる。同じ型式の新品サンプルだけでティーチングしない。量産ロット、無色・着色、空・充填、乾燥・濡れを含め、誤検出の出やすい端の条件を試す。メーカーのアプリケーション適合は候補絞り込みに有効だが、工程の合否判定は現物で行う。
選定表は7列でつくると見積が比較できる
比較表の列は「用途と失敗モード」「ヘッド」「アンプ・モード」「機械取付」「電気接続」「検証条件」「予備品・保全」の七つを推奨する。型番と価格だけを並べた見積では、用途に合うか判断できない。受入側は最低限、ヘッドとアンプの組合せ型式、ファイバ長、出力形式、必要な付属品、固定部品、納期、国内・タイ現地での交換品入手方法を同じフォーマットで依頼する。
| 発注書に書く項目 | 指定例・確認方法 | 曖昧なままのリスク |
|---|---|---|
| 対象物・最悪条件 | 最小幅、色、材質、透明度、汚れ、姿勢を写真と実物で示す | デモ用ワークだけ成功 |
| 方式・設置 | 透過/反射、取付面、検出距離、光軸方向を図面で示す | 現地でブラケット再設計 |
| ヘッドとアンプ | 両型式、モード、適合表、予備品型式を明記する | 型式の組合せ違い |
| 制御 | NPN/PNP、電源、PLC入力、信号保持・フィルタを記す | 信号が取り込めない |
| 環境 | 温度、洗浄剤、油、屈曲、結露、ケーブル保護を記す | 早期故障・光量低下 |
| 合否 | 良品・不良品・背景の実物と試験時間を定義する | 「検出できた」の解釈差 |
KEYENCEのファイバセンサ紹介では、透過、回帰反射、拡散反射、耐環境・高屈曲などの選択肢が挙げられている。つまり「ファイバセンサ」一品目の見積ではなく、用途に合うヘッド系列とアンプ系列の提案が必要である。KEYENCE公式資料
購買の比較では初期価格だけを評価しない。取付ブラケット製作、配線、アンプの盤内スペース、立上げ時間、予備品、停止時の交換所要時間を合わせて比べる。例えば安いヘッドでも専用ブラケットの調整に時間がかかり、交換のたびに再ティーチングが必要なら、総費用は上がる。逆に多機能アンプを買っても診断値を使わないなら投資効果は限定的である。金額を断定せず、対象ラインの停止損失と交換頻度で比較する。
取付・ティーチング・清掃で検出余裕を残す
現場で安定しない主因は、カタログ値より取り付け状態にあることが多い。まず固定治具の剛性を確認する。ヘッドが薄板に長い片持ちで付くと、振動で光軸が動く。透過型は投光・受光の位置合わせができる調整機構と、調整後にずれない固定を両立する。反射型は背景への斜め入射やワークの光沢を含めて角度を決める。装置の開閉や清掃時に触れやすい位置なら保護カバーを設け、しかし清掃のためにはアクセスを確保する。
ティーチングは代表ワーク一個で終わらせない。良品、空、背景、最も難しいワーク、汚れたレンズ状態で受光表示を記録し、しきい値が両群の間に十分な余裕を持つか確認する。メーカーの二点ティーチングは初期設定を簡単にするが、その後に分布の重なりを確認する作業までは代行しない。ifmの設定案内にも、ワークあり・なしの二点を登録する手順が示されている。ifm公式資料
受光量が時間とともに下がるなら、しきい値を繰り返し下げる前に光学面の汚れ、ケーブルの屈曲、ヘッド固定、周囲光の変化を点検する。しきい値だけで追い込むと、背景まで検出する可能性がある。清掃後の表示値を初期値と比べる。取付時にスマートフォン写真、ヘッド角度、アンプ表示、設定モードを残しておけば、後任者が同じ状態へ復旧しやすい。
FATとSATで「検出した」から「運用できる」へ進める
FAT(出荷前試験)は装置メーカーの条件で確認できる範囲、SAT(現地受入試験)は実ラインのワーク・速度・環境で確認する範囲として分ける。両方の試験票に、ワーク型式、ロット、姿勢、搬送速度、アンプモード、しきい値、受光表示、連続試験時間、誤検出と未検出の件数を記載する。合格判定の数値は、顧客の許容不良率と設備の運転条件から事前合意する。一般のセンサに対して「何千回連続検出すれば必ず安定」といった一律の合格基準はない。
FATで見るべきは、すべてのワーク代表サンプルが定義した位置で判定できるか、空運転・背景で誤出力しないか、品種切替で設定が再現するかである。SATでは、振動、周囲光、清掃後、長時間運転、夜間照明、他センサ同時動作を追加する。タイ工場なら、現地保全者が設定値を読めるか、予備品の調達経路があるか、盤内表示の説明書が現場言語で理解できるかも受入条件に入れる。
不合格の原因を切り分ける順番は、まず対象物と光路、次に固定と汚れ、次にヘッド・アンプの設定、最後にPLCロジックである。センサ出力LEDは正しいのにPLC側だけカウントが欠けるなら、光学式の変更より入力フィルタやスキャン、配線を確認する。アンプ表示自体が不安定なら、光量分布、背景、干渉、ケーブルを先に見る。現象を「ファイバセンサが悪い」で一括りにすると、交換しても再発する。
よくある失敗と、避けるための確認点
第一は、最長検出距離をそのまま設計距離にすること。カタログ表の最大値は特定のアンプ、モード、標準物体を条件とする。自社ラインの最悪ワークを置き、実距離で受光余裕を測って設計する。第二は、先端だけを見てケーブルを無理に曲げること。許容曲げ半径と可動条件を型式ごとに守る。第三は、速度を追って光量余裕を失うこと。応答モードを決めてから、汚れた状態でも判定差が残るか確認する。
第四は、アンプ互換と入出力の思い込みである。既存のファイバヘッドを流用する場合、接続可能か、長さや端面加工の条件は合うかを型式で確認する。NPN/PNPとPLC入力の整合も図面で確認する。第五は、透明体や光沢体を一つのサンプルだけで決めること。量産時の材質・厚み・表面のばらつきが試験に入っていなければ、立上げ時に検出閾値が破綻する。
第六は、検出が安全機能を兼ねてしまうこと。一般的なファイバ式光電センサは設備の状態監視やワーク検出用であり、人の安全を担う安全センサとは区別する。OMRONの選定資料も、製品を人の安全確保に直接・間接に使う設計ではないと注意する。安全回路が必要なら、該当する安全機器とリスクアセスメントを別に設計する。OMRON公式資料
用途別に候補を絞る三つの実例
小さな金属端子を高速で数える場合
まず端子の最小幅と隣の端子との最小隙間を測り、光軸がどこを横切るか図に描く。両側に取り付け面があるなら透過型の細い光軸を第一候補にする。高速搬送ではONだけでなくOFFの持続時間も確認する。ワークが振動して二度光を遮る位置なら、固定位置を変えるかPLCのカウント条件を整理する。アンプの高速モードを選ぶ際は、長い検出距離や汚れたヘッドでの受光余裕を再確認する。検出の成否と、出力をPLCが正しく数えたかを別の列に記録するのが重要である。
透明樹脂容器を片側から確認する場合
両側設置が不可能なら反射型や透明体向け専用ヘッドを候補にする。しかし空容器、充填品、濡れた容器、ラベル付き品では戻り光が異なる。背景が金属か黒色樹脂かでも差が変わる。机上の透明サンプル一つで機種を確定せず、量産品の複数ロットを製造ラインの姿勢で流す。容器の「有無」を見たいのか「内容物の有無」を見たいのかは別の要求である。後者を前者用センサの設定で代用できると決めつけない。合否票には容器の種類と状態を独立した試験項目として残す。
高温工程の近くでワーク位置を見る場合
アンプを熱源から離せる点はファイバ式の利点である。ただしヘッドと被覆材が熱に耐えるか、熱源から離れた配線経路が取れるかは別問題である。熱い金具にケーブルが接触しない距離、温度が上がる清掃・停止時の状態、炉の扉開閉による引っ張りを確認する。メーカーの高温ヘッドと標準ヘッドを同じ温度条件として扱わない。保護管や固定具が必要なら、型式と施工範囲を見積に含める。試験は運転開始直後だけでなく、熱が安定した後に繰り返す。
仕様変更時の判断と保全引継ぎ
品種追加や速度向上が決まったら、まず初期の試験票と受光表示を見直す。新ワークが元の試験範囲に入っていなければ、同じ設定のまま生産を続ける根拠はない。しきい値や応答モードを変更したら、元の品種にも再び試験を行う。アンプ交換で設定が初期化される場合に備え、モード、しきい値、出力論理、タイマ、干渉防止設定を設備図面と一緒に保管する。表示値の写真だけでなく、変更日と変更理由、承認者も残す。
予備品表にはヘッド単体の型番だけでなく、適合アンプ、ケーブル長、取付ナットやブラケット、コネクタ、端面加工用の工具を載せる。タイでの調達日数が長い部品はライン停止時間に直結するため、現地在庫と代替品の組合せ可否を購買と保全で確認する。部品が同じ形でも光学仕様が異なることがある。代替品を導入する場合は「差し込めた」で終わらせず、同じFAT/SAT項目で再検証する。
検出余裕を数字として残すための測定手順
選定会議では「見えた/見えない」だけを報告せず、アンプの受光表示を同じ条件で採取する。最初に新品の清掃済みヘッドで、対象物なしの背景を十数回流して背景側のばらつきを記録する。次に製品ごと、ロットごと、姿勢ごとに通し、最も検出しにくい個体の表示値を確認する。表示値はメーカー間で同じ尺度とは限らないので、他社型式の数値を直接比較せず、同じアンプ内の良品・背景の分離として評価する。設定したしきい値がどちらの分布からも離れているかを、試験票に残す。
その後、試験条件を少しずつ厳しくする。ラインの実速度に上げる、照明を昼夜の運用に合わせて変える、隣のセンサを動かす、ワークを許容範囲内で傾ける、清掃直前相当の汚れを再現する、といった順序である。一度に複数条件を変えると、悪化の原因が分からない。透明体は位置が数ミリずれるだけで曲面や継ぎ目を通る光路が変わることがある。最悪条件の表示値がしきい値へ近づくなら、単にティーチングし直す前に方式や取付位置の変更を比較する。
測定結果は、光学部の問題と制御部の問題を切り分ける道具にもなる。アンプ表示が安定していて出力LEDも正しいのにPLC入力だけが欠けるなら、電源、接地、NPN/PNP、入力フィルタ、ノイズ、PLCスキャンを調べる。一方、アンプ表示自体がワークごとに重なるなら、PLCのプログラム変更だけで物理的な光量差は増えない。現場で同じ症状を繰り返さないため、どの層で差が消えているかを試験票に明記する。
見積依頼書に添える一枚の条件表
設備メーカーとセンサメーカーに別々の質問をすると、回答の前提がそろわない。発注側が一枚の条件表を作り、対象工程、ワークの現物写真、最大速度、最小ピッチ、検出位置の図面、周辺部品、設置可能面、周囲温度、洗浄剤、制御入出力、誤検出時の影響を同じ版で渡す。特に「透明ワーク」とだけ書かず、樹脂材質、厚み、色、内容物、ラベル、濡れの有無を別欄に分ける。サンプルを送る場合は量産品か試作品かを明記し、量産差が残るなら発注条件に現地再評価を入れる。
提案側には、推奨する方式と不採用にした方式、その理由を短く答えてもらう。たとえば片側取付の制約で反射型を選んだなら、背景変動への対策と受光余裕を示す。透過型を選んだなら、両側の取付工数と光軸調整・清掃方法を示す。アンプは型式、出力形式、応答モード、設定方法、交換後の復元方法を明記させる。ファイバヘッドだけで見積金額を比較すると、付属コネクタや取付金具、予備アンプが抜け落ちる。
受入側は「提案機種なら実ワークで検出できます」という表現を、試験条件へ変換する。どのワークを何個、どの速度、どの照明、どの取付距離で試し、誤検出と未検出をどう記録するかを指定する。しきい値の調整を誰が行うか、再調整後の全品種再試験を誰が負担するかも決める。仕様未確定の段階で型番を先に確定するより、この条件表を先に合意するほうが変更時の責任分界が明確になる。
予備品と交換作業まで含む保全設計
センサが故障したとき、部品交換だけで復旧できるかを導入前に試す。ヘッドに印を付けた位置から取り外し、新品を同じ位置へ取り付け、アンプ設定を復元し、最悪ワークと空状態を再試験する。必要な工具、作業時間、再調整の担当者を記録する。少量多品種ラインでは品種レシピごとにしきい値を使っている場合もあるため、特定の一品種だけ動いたことを復旧完了としない。
アンプとファイバの両方を予備に持つかは停止損失、故障しやすい環境、調達リードタイムで判断する。汎用の似た形状が倉庫にあっても、光学特性や適合アンプが違えば代替できない。ケーブルを現場で切る構成では、交換者が正しい切断・挿入手順を知っている必要がある。電気図面だけでなく、ヘッドの向き、光軸合わせ、曲げ経路、取付写真、設定値を同じ設備番号で管理する。交換後の測定値が初期受入値から大きく変わるなら、設置の差か部品の差を調べてから生産を再開する。
ワークが難しいときの検証条件を設計する
黒い樹脂、鏡面金属、透明樹脂は、それぞれ難しさが違う。黒い樹脂では戻り光が弱くなりやすく、反射型を使うなら最も暗いロットで受光余裕を測る。鏡面金属では戻り光が強すぎる方向と弱すぎる方向があり、姿勢が少し変わるだけで表示が跳ねる場合がある。透明樹脂では、光が通る位置と容器の曲率、内部の液体、背景の反射が影響する。これらを「検出しにくいワーク」と一括りにせず、光量が減る問題か、背景との区別が消える問題か、振れ幅が広がる問題かを分けて記録する。方式の変更やヘッド角度の調整は、その原因に合わせて行う。
ワークの姿勢にも許容範囲がある。搬送ガイドの隙間、コンベヤの蛇行、振動で位置は動く。試験時は中心位置だけでなく、実際に許される左右、上下、回転の端で測る。良品の中心では安定しても、端では光軸がワークの穴や切り欠きを通るかもしれない。その場合、アンプの感度を上げるより、光軸が必ず材料を横切る位置を探す方が安定する。検出位置を設計図に寸法で残し、量産時にワークガイドを変更する場合は再評価する。
背景は「何もない空間」ではない。背後のガード、金属フレーム、コンベヤベルト、隣の製品、作業員の手が反射型の光路に入る場合がある。装置のドア開閉で背景が変わることもある。背景を黒い板で隠す、角度を変える、透過型へ切り替えるなど対策はあるが、対策部品自体の清掃性や交換性も確認する。現物試験では通常運転に加え、ワークなしで設備が取り得る状態を一通り通し、誤出力しないことを記録する。
ライン制御との境界を明確にする
センサ出力のON/OFFが正しくても、ライン全体が正しく止まり、数え、記録するとは限らない。PLC入力での電圧、入力応答、プログラムのタイマ、HMIに表示するアラーム名、上位システムへ送る実績イベントまで信号を追う。例えば一つのワーク通過を検知して二つの製品実績が生じるなら、光学検出ではなく再投入や逆走時のロジックが原因かもしれない。逆にPLCが信号を受けていてもHMIに原因が出ないなら、保全担当者はどのヘッドが反応したか分からず復旧が遅れる。
見積書には、誰がヘッド位置を決め、誰がブラケットを作り、誰がアンプを設定し、誰がPLC入力を変更し、誰がFAT/SATの判定記録を承認するかを書く。センサ販売店、設備メーカー、システムインテグレーターが分かれる案件では特に重要である。検出の不安定さが出た時点で責任の押し付け合いが始まると、試験データが残らない。工程上の合格条件と、構成要素ごとの担当範囲を一緒に決めることが、調達後の手戻りを減らす。
小規模な現場実証から発注を確定する
最初から全ライン分をまとめて買う前に、代表工程の一地点を選び、候補二方式または二型式を同じワークで比較する。試験には量産で難しいロットと、空運転の背景、通常の照明、清掃直前の状態を含める。比較項目は、検出率だけでなく、設定に要した時間、取付スペース、受光余裕、現場の清掃しやすさ、交換の再現性である。実機の導入作業で初めて分かる制約が多いため、机上の仕様表だけで全数発注しない。
試験後は候補機種の選定理由と不採用理由を短く文書化する。たとえば「反射型は片側施工で安いが、黒色品種で背景との表示値が重なったため透過型を採用」と書けば、将来の品種追加時にも判断の出発点が分かる。採用機種にも残る制約、たとえば清掃周期を延ばすと余裕が減る、特定方向の傾きでは検出できない、といった条件は運転手順に移す。導入後の保全者に伝えるべきなのは型番だけでなく、その型番が成立した条件である。
検証済みの試験票は設備番号、センサ型式、ヘッド型式、アンプ設定の版数を結び付けて保存する。設備が移設されたりPLCプログラムが更新されたりすると、同じセンサでも判定結果が変わり得る。変更管理の際は、光学部の設定だけでなく、入力フィルタとカウント処理の版数も確認する。清掃担当者には、ヘッドを動かさずに光学面を拭く方法と、拭いた後の確認表示値を伝える。小さな作業手順の差が、交換後の再現性を左右する。
タイ工場向けの実務チェックリスト
導入前に、(1)最悪ワークと背景を持参した実機テスト、(2)ヘッドとアンプの適合型式の確認、(3)速度モードと実距離での余裕測定、(4)電源・NPN/PNP・PLC入力の確認、(5)ブラケットと清掃動線、(6)ケーブル曲げ・保護・交換方法、(7)現地で入手できる予備品、(8)FAT/SATの試験票をそろえる。いずれも購入前に着手できる。仕様が曖昧なまま発注するより、サンプル試験を先に一回行うほうが、装置改造と長い停止を避けやすい。
TOMAS TECHでは、単体センサの型番提案だけでなく、検出位置の機械設計、PLC・HMIへの信号取込み、稼働・品質データの記録まで含めたFA構成を検討できる。既設ラインで「小物の取りこぼし」「透明体の誤判定」「停止原因が残らない」といった課題があれば、対象ワーク、ライン動画、取付部の写真、PLC入力仕様を用意してお問い合わせから相談してほしい。まず一工程の実物テスト条件を整理するところから進められる。


