


製造業で仕入先リスク評価システムの導入を検討するとき、仕入先を会社単位で「優良」「要改善」と並べるだけでは、明日の生産停止は防げません。同じ仕入先でも、代替できる汎用部品と、特定工場の専用金型でしか作れない部品では影響が違います。本稿ではタイの製造拠点を想定し、仕入先×部品×工場の組み合わせを起点に、単一調達の発見、代替先の認定、復旧アクション、再承認までつなぐ導入方法を示します。月次の納期・品質スコアを集計する方法は仕入先評価システムの記事で扱っています。本稿の対象は、異常が発生したときにどの生産計画を守るかという意思決定です。
まず「仕入先の点数」ではなく「供給が止まる単位」を定義する
仕入先Aの納期遵守率が高くても、その会社が唯一の認定元であり、対象部品の在庫が二日分しかなければ、火災や設備停止が一度起きた際の影響は大きくなります。反対に納期実績がやや低い仕入先Bでも、同じ仕様で承認済みの供給元が二社あり、安全在庫と輸送経路を切り替えられるなら、特定ラインの停止可能性は低いかもしれません。平均スコアだけではこの差を表せません。
そのため評価レコードの主キーは、少なくとも「供給元ID、部品番号と改訂、受入工場、用途または製品群、適用期間」を識別できる構成にします。仕入先の法人情報だけをマスターにし、部品や工場との関係をメモ欄に押し込むと、代替先が認定された工場と未認定の工場を区別できません。さらに同一部品番号でも図面改訂、材料、工程、金型、顧客承認条件が異なれば、代替可能性は別判定です。現場で「似た物はある」と言うだけで使用可能としないことが重要です。
Microsoft Dynamics 365 Supply Chain Managementの公開資料には、予定発注品のうち割り当て仕入先が一社だけの品目を示す「Single sourced」の表示があります。また同社のリスク分析は過去の納入実績を将来の予定発注に重ね、数量や金額への影響を見せると説明されています。ただし公開資料は、初期の対象が主に納入実績であり、財務・コンプライアンス・セキュリティなどを包括的に判定する機能ではないことも明記しています。自社が必要とする評価範囲と標準機能の差分をRFPで確認してください。出典:Microsoft概要、画面。
評価対象を仕入先×部品×工場で結ぶと何が変わるか
設計の中心に置くのは「供給エクスポージャー」です。これは一社に依存している比率だけを指しません。対象工場の必要数量、在庫、確定発注、輸送中の数量、代替切替に必要な日数を照合し、いつ不足し、どの製品や注文に波及するかを表す管理上の概念です。具体的な計算式は企業の計画粒度に合わせて決めますが、当日の在庫量だけで判断すると、来週の増産や他工場からの引当で結論が変わることがあります。
最低限、次の関係をたどれるデータを作ります。仕入先の法人・製造サイト、部品と図面改訂、購買契約または供給枠、受入工場、製品BOM、在庫ロケーション、確定注文と計画需要、認定済み代替元、切替条件、リスク事象です。メーカーの工場が変わった場合も同一法人だから同じ認定と扱わないため、法人と実製造サイトは別フィールドにします。顧客から指定仕入先や工程変更通知が求められる場合は、その条件も紐付けます。
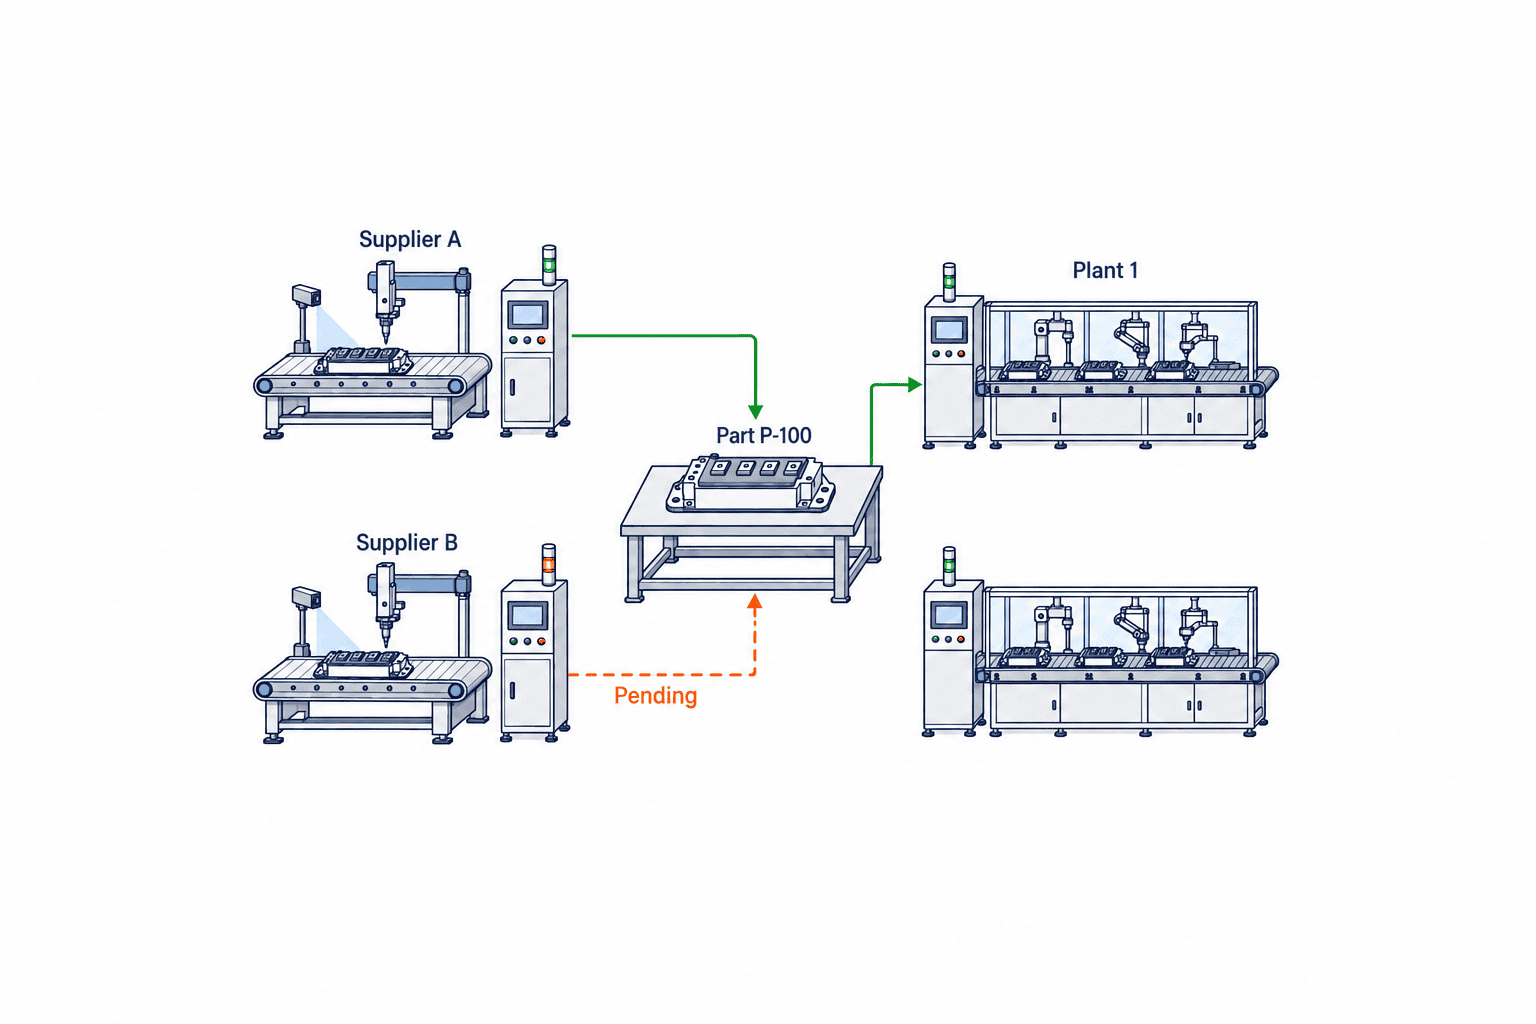
例としてタイ工場の制御盤に使う電源モジュールP-100を考えます。購買台帳には仕入先AとBが登録されていても、Bが供給できるのは旧改訂だけで、新改訂のP-100をタイ工場で使う承認が無ければ、現時点では単一調達です。システムの画面に「登録先二社」と表示するだけでは誤った安心感が生まれます。表示すべきは「現行改訂、対象工場、顧客条件で使用可能な承認済み供給元の数」と、未承認の候補が承認されるまでの残工程です。
単一調達リスクを見つける三つの判定
第一に、認定された実供給元の数を判定します。「契約がある」「見積を取った」「初回サンプルが届いた」は承認と同義ではありません。図面、工程、品質、能力、物流、顧客承認の各条件を満たした状態を区別します。単一調達フラグは部品単位だけでなく、工場と有効日付に紐付けます。一時的に二社へ発注していても、同じ下請けの熱処理設備に依存するなら、共通故障点が残ります。
第二に、代替までの時間を判定します。新しい仕入先へ切り替えるには、調達交渉、サンプル、検査、工程監査、金型移管、顧客承認、初回ロット輸送などが必要になり得ます。日数は業種と部品によって大きく異なるため、記事中の標準値として固定しません。自社の過去案件の実績と担当者の確認から、各工程の最短・想定・遅延時の期間を登録します。代替までの時間が在庫で賄える期間を超えるなら、候補が存在しても残余リスクは高いままです。
第三に、同時に影響を受ける範囲を見ます。A社の一つの製造サイトが三工場へ供給している場合、一工場だけの在庫で影響を評価すると過小評価になります。地域の洪水、停電、港湾遅延、共通原料不足などの事象は複数の供給経路を同時に傷めます。「別法人の二社」だけでは分散にならず、製造サイト、重要工程、輸送経路、Tier 2の共通点まで確認する場面があります。ただし下位サプライヤーの情報は取得可能性が限られるため、不明と安全を同じ表示にしない設計が必要です。
仕入先リスクスコアは意思決定の順序を作る
点数化は便利ですが、合計点を絶対的な事故予測と見なすと危険です。設計段階では、発生しやすさ、供給途絶時の影響、回復に要する時間、検知の早さを別々に表示します。納期実績は発生しやすさの一つの信号であり、財務、能力、品質、災害、物流、法規制などは根拠の異なる別の信号です。情報の有効期限や取得元も表示し、古い回答票を現在の事実のように扱わないようにします。
実務ではまず強制エスカレーション条件を決めます。例えば安全・規制上の不適合、唯一の認定先で在庫カバー期間が切替所要期間を下回る案件、重要設備の停止通知は、総合点に関係なく購買・生産・品質の合同レビューへ回します。その後で、残る案件をスコア順に並べるほうが運用しやすくなります。数値の重みは公開された業界標準があると決めつけず、自社の停止損失と実際の事象記録から試験的に調整します。
「重大度×発生可能性」のような単純式を採用する場合も、部品の重要度と切替可能性を混ぜて一つの説明不能な数字にしないでください。利用者が「なぜこの品目が赤いのか」を追えることが要件です。根拠には、直近の納入遅延、設備の停止報告、監査所見、承認期限、在庫日数、代替の認定段階などをリンクします。根拠が未確認なら「高」「低」へ勝手に分類せず、「情報不足」として確認担当と期限を付けます。
Microsoftの公開レポート資料は、品目・仕入先・配送方法・サイトなどで納入実績を切り分け、予定購買量と過去のOTIF実績を重ねて将来の供給リスクを見る方法を説明しています。これは自社の評価画面を設計する際の参考になりますが、同製品の指標をそのまま全リスクの共通スコアと呼ぶべきではありません。出典:Microsoftレポート。
データ収集は「正確さ・更新頻度・責任者」で決める
導入時に取得したいデータを全部集めようとすると、購買担当者が入力画面を埋める作業に追われます。まずは生産停止に直結する品目から始め、どの判断に使うデータかを一つずつ確認します。ERPの仕入先・品目・発注・入庫、MESの消費実績、生産計画の需要、品質管理の不適合と承認、物流の到着見込みをつなぐのが基本です。タイの複数工場で品番体系や単位が異なる場合は、システム連携以前に同一品を照合するルールが必要です。
更新頻度は情報ごとに変えます。発注・在庫・計画需要は日次または変動時の同期が要ることが多い一方、監査評価や認証書は有効期限とレビュー周期で管理します。財務や外部リスク情報は提供元の更新日も保持します。すべてを「リアルタイム」と呼ぶと、週一回しか届かないデータの鮮度が隠れます。画面上に最終更新時刻、データ所有者、欠損の有無を示す設計にしましょう。
ERPの仕入先コードは法人の識別に使えても、製造拠点まで表していないことがあります。逆に同一法人が工場ごとに別コードで登録される場合もあります。マスター統合では、法的主体、発注先、請求先、製造サイトを別の属性として管理し、名称の似通いだけで自動統合しないことが必要です。買収、拠点移転、工程外注の変更も履歴として残すと、事象発生後に当時の判断根拠を説明できます。
代替仕入先の認定は「候補一覧」から「使える状態」まで追う
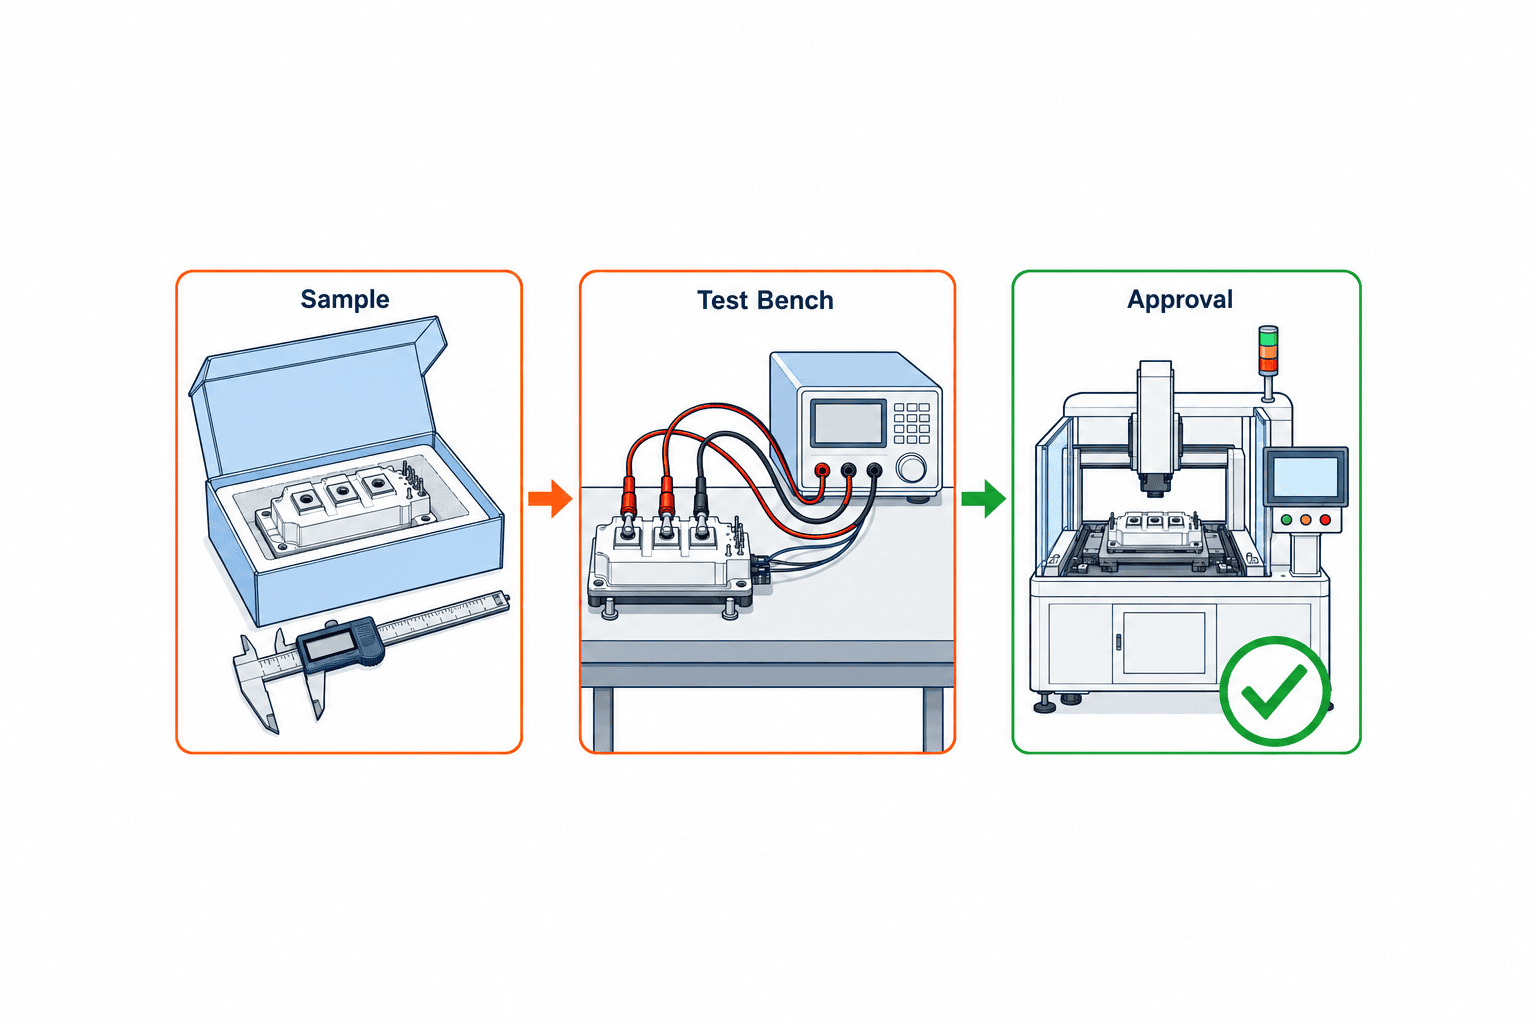
仕入先リスク評価システムの価値は、リスクを赤く塗ることだけではありません。代替候補を実際に発注できる状態へ進めるワークフローが必要です。候補の発見、秘密保持と図面共有、見積、試作、検査、工程・能力確認、顧客承認、マスター登録、初回量産品の受入という段階を、部品と工場ごとに追跡します。すべての業界に一律の承認手順を押し付けず、自社品目の重要度と顧客要求に応じた分岐を設定します。
特に区別したいのは「購買部門が商流として登録した」と「品質・技術部門が量産使用を承認した」の差です。前者だけでは計画発注を自動的に割り振れません。承認対象は製造サイト、材料、設備または金型、工程、図面改訂、適用工場、有効期間まで特定します。承認済みでも、生産能力に余裕が無ければ緊急増量に応じられないため、必要時の供給可能量と割当条件も確認します。
AIAGのMMOG/LEは自動車の材料管理・物流の自己評価と継続改善に用いられ、開発前からアフターサービスまで活用できるとAIAGが説明しています。最新版の説明には能力計画、危機管理、下位供給元への評価展開などが含まれます。自動車関連の工場なら、既存の自己評価を供給継続計画の入力資料として使えます。ただしMMOG/LEの採用そのものが特定部品の代替承認を意味するわけではありません。出典:AIAG MMOG/LE。
リスク発見から復旧までのアクションを閉じる
警告が出た後の処理を電子メールだけに任せると、誰が何をいつまでに実行するかが見えなくなります。事象レコードには、発生日、影響を受ける仕入先サイト・部品・工場、情報源、影響が確定か未確認か、初期封じ込め、担当者、期限、経過、決裁者を記録します。仕入先側の回答と社内の判断を区別し、誤報だった場合も消さずに根拠とともに終結させます。
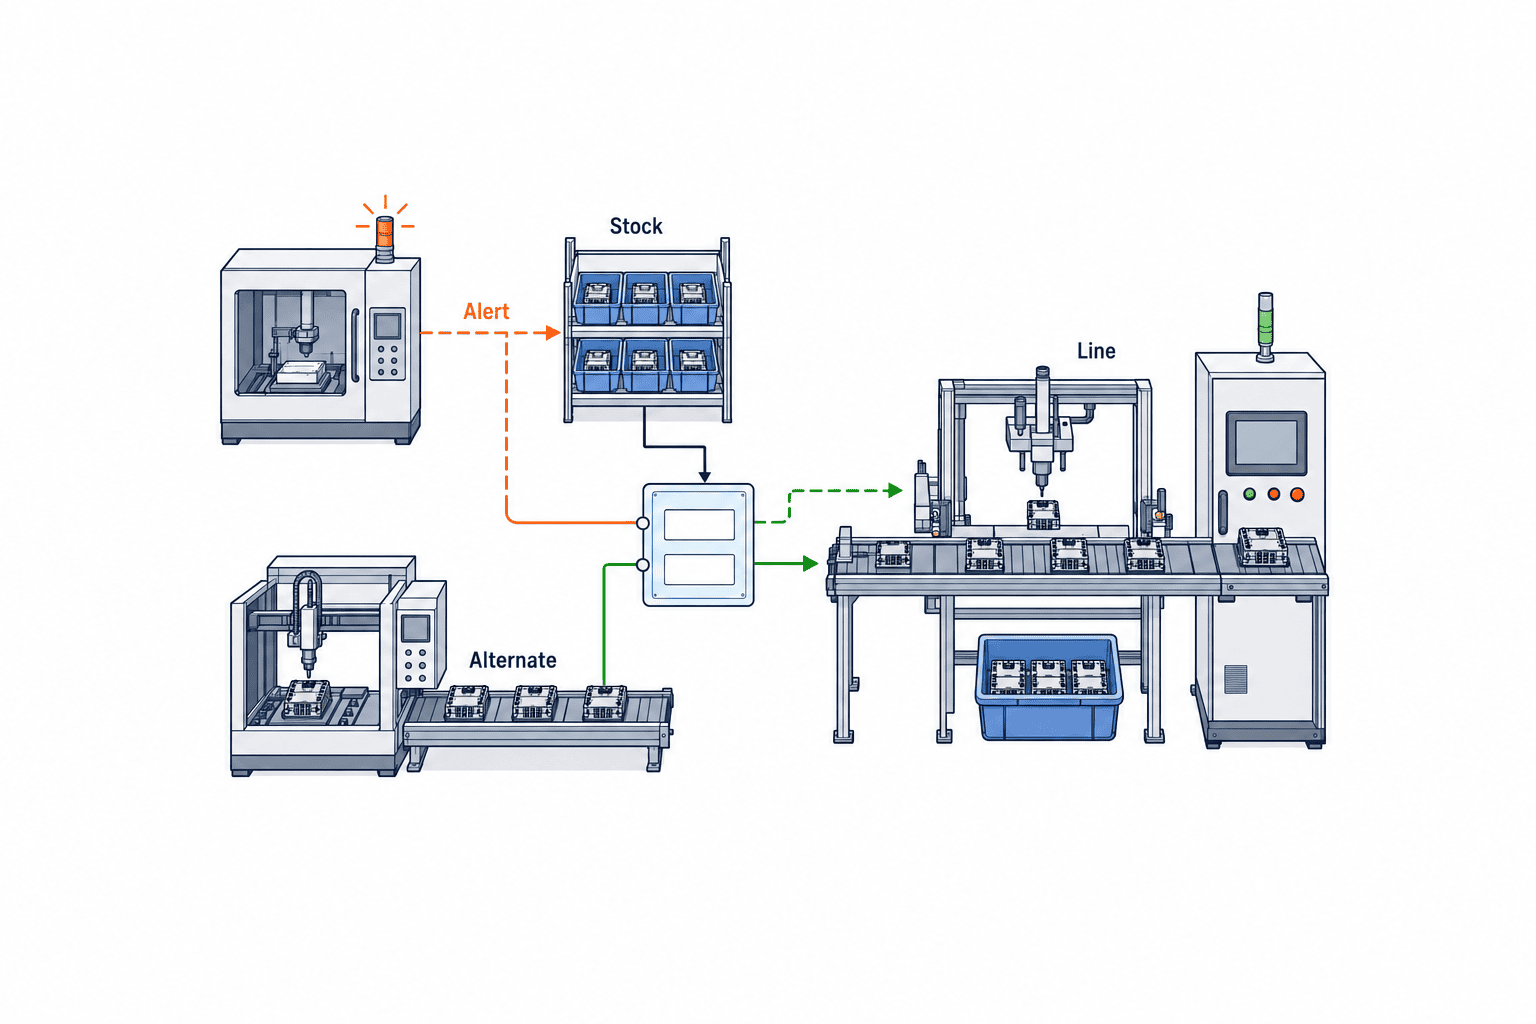
復旧策は一つに決め打ちしません。代替仕入先への発注、在庫の工場間融通、輸送手段の変更、生産順序の組替え、設計変更、顧客との納期調整などを、品質条件と費用、実行までの時間で比較します。代替未認定品を緊急使用するかどうかは、社内ルールと顧客・法規要求に従う個別承認事項です。システムが「最安」だけを推薦して自動発注する設計は避け、意思決定者が条件と影響を見て承認できるようにします。
対策候補を比較するときは、単に実施日を一つ入力するのではなく、実行可能になる条件を明記します。例えば工場間の在庫融通なら、送り出す工場の欠品を起こさない数量、社内移動の輸送時間、受入検査の要否を確認します。航空便への切替なら、製品の梱包・温度条件、輸出入書類、運賃を確認します。生産順序を変えるなら、段取り替えと別製品の納期への影響も見ます。これらの条件が未確認の案を「実行可能な復旧策」と表示すると、会議では決まったように見えても現場で止まります。候補、条件確認中、承認済み、実行中、効果確認済みを分けることで、次の担当者が何をすべきか明確になります。
事象が同時に複数起きる場合には、部品単位の警告を単純に足し合わせないことも大切です。同じ製品に使う二つの部品が同じ製造サイトから来ているなら、そのサイトの停止は二件の独立した問題ではありません。一つの復旧策が両方を解決する場合も、片方だけを救う場合もあります。逆に、在庫を一方の製品へ優先配分すると、別の顧客注文に不足が移る可能性があります。対策画面は、事象、部品、製品、顧客注文の関係をたどり、配分案を変えたときの影響を確認できる形が望まれます。
回復したら終わりではありません。一時的な輸送変更が恒久策になっていないか、暫定代替元が本承認を受けたか、在庫基準と発注配分をどう戻すかを確認します。実際の不足期間と想定値を照合し、スコアの閾値やアラート頻度を修正します。再発防止策が完了したことを担当部門が確認し、対象部品×工場のリスク評価を再承認するところまでが一つのサイクルです。
仕入先との回答依頼、文書交換、進捗共有を日常業務で整える方法は仕入先ポータルの記事でも説明しています。本稿のリスク画面とポータルをつなぐ際は、ポータルから届いた自己申告を検証済みの社内承認と混同しない状態管理が要ります。
タイの複数拠点で運用する際の権限と現場ルール
タイ工場が複数ある企業では、本社購買の契約、現地工場の受入判断、品質部門の承認、営業部門の顧客連絡が別々に動きます。システム導入前に、警報を出す人、影響を確認する人、代替使用を承認する人、顧客へ連絡する人を定義します。単一調達の解消に費用がかかる場合、現場だけで決められないこともあります。アラート画面から決裁資料を作れるようにしておくと、現場の判断が止まりにくくなります。
言語の壁にも注意します。品名の自由記述を機械翻訳して一致判定すると、同じ部品の別名や改訂差を取り違える恐れがあります。部品番号と仕様改訂を軸にし、画面ラベルや作業指示はタイ語・英語・日本語の必要な範囲を整備します。タイ語で入力された異常説明を日本語へ要約する場合も、原文と翻訳を並べ、品質判定の根拠は元の記録へ戻れるようにします。
委託先の機密情報を扱うため、閲覧権限は工場・部門・案件の単位で決めます。仕入先がポータルで更新できるのは自社の回答と添付資料までにし、社内スコアや競合仕入先の情報を見せない設計が必要です。変更履歴には、誰がどの証拠を見て承認状態を変えたかを残します。監査時に必要なのは現在の色分け画面だけでなく、過去の意思決定の再現です。
導入前に用意する最小データセット
初期導入では、全品目を一度に完全整備するより、止まったときの損失が大きい製品群から選びます。対象の選定には、顧客への納期責任、在庫カバー、代替の難しさ、設備や金型の専用性、直近の異常を使えます。対象範囲を決めたら、必要データの欠落率を測ります。欠落を埋める作業そのものが最初の改善になります。
| データ | 最初に必要な項目 | 確認する点 |
|---|---|---|
| 仕入先・製造サイト | 法人ID、サイトID、連絡先、製造工程 | 発注先と実製造サイトを区別できるか |
| 部品・仕様 | 部品番号、改訂、材料、重要度 | 旧改訂の代替候補を現行品として数えていないか |
| 工場・需要 | 受入工場、BOM、計画需要、顧客条件 | 他工場と需要を二重計上していないか |
| 供給と在庫 | 確定発注、輸送中、使用可能在庫、供給枠 | ブロック在庫を使用可能に含めていないか |
| 認定・代替 | 認定範囲、有効期限、能力、承認者 | 見積段階を量産承認と誤表示していないか |
| 異常・対策 | 事象、影響、担当、期限、再承認 | 対策完了後に評価が更新されるか |
品目ごとの入力欄を増やす前に、データの出所と責任部門を一対一で決めます。ERPが正本の項目、品質システムが正本の項目、仕入先からの自己申告の項目を色や注記で識別します。値が矛盾する場合にどちらを優先するかも事前に決めます。例えばERP上で発注可能でも品質側が承認を停止した場合は、発注可能表示を抑止する必要があります。連携頻度だけでは解けない業務ルールです。
RFPで確認する仕入先リスク評価システムの要件
提案依頼書には「リスクを可視化したい」だけでなく、自社の代表的な判断場面を入れます。たとえば、タイ工場向け部品の唯一の認定元から設備停止連絡が来た、在庫は三日分、候補の別工場はサンプル承認済みだが量産承認前、というシナリオです。ベンダーに、影響する製品と顧客注文、代替に必要な承認工程、担当者への通知、対策の完了証跡を一連の画面で示してもらいます。抽象的なダッシュボードのデモより運用可能性を見分けやすくなります。
機能要件には、複数工場・複数改訂を含む関係マスター、単一調達の自動抽出、在庫と需要を使った不足見込み、代替候補の状態管理、証拠付きの承認、期限超過アラート、事象から再承認までの履歴を含めます。非機能要件には、ERP・MES・品質システムとの連携方式、更新失敗時の再処理、権限、監査ログ、多言語画面、モバイルでの現場閲覧、データ移行・エクスポートを含めます。外部データを使うなら、提供元、利用許諾、更新頻度、停止時の扱いも確認します。
導入費用の見積では、ライセンス費だけでなく、部品と仕入先の対応表を整える工数、承認履歴の移行、外部情報の利用料、既存システムの改修、タイ工場での教育、稼働後のデータ管理を分けて見ます。デモでは自動連携に見えても、実際には担当者が毎週表をアップロードする設計かもしれません。逆に、すべてをリアルタイム連携にすると初期費用と運用負荷が増えるため、重要な判断に必要な更新間隔を先に決めるべきです。RFPには、どのデータがどの頻度で入り、失敗したとき誰に通知され、復旧後に欠けた期間をどう再処理するかを書きます。
評価時には、同じシナリオと同じデータを候補ベンダー全員に渡します。品目コードの不一致、古い承認、部分納入、品質ブロック在庫を含め、手作業で修正した箇所を実演中に示してもらいます。「標準機能で可能」「追加設定で可能」「開発が必要」「対応不可」を区別して回答を求めると、提案書の表現だけでは見えない費用と納期が明らかになります。運用を始めてから独自開発が必要だと判明すると、最も必要な単一調達判定や承認履歴が後回しになりかねません。
スコアリングはベンダーのブラックボックスに任せきりにせず、入力値と計算根拠を画面で追えることを要求します。単一調達を「仕入先コード一件」と定義していないか、別製造サイトや別改訂を区別できるかを確認します。過去の遅延実績が無い新規仕入先を、自動的に低リスクとしない処理も確認対象です。警告の設定変更を現場管理者ができるか、変更履歴を残せるかも重要です。
FAT・SATで確かめるべきこと
FATでは、業務ルールを設定した検証環境で代表的なデータを通します。最低でも、承認済み二社、同一法人の別サイト、旧改訂だけが承認済み、代替候補はあるが能力不足、在庫が品質ブロック中、というケースを用意します。期待結果を事前に記載し、単一調達フラグ、影響数量、通知先、承認画面が一致するかを確認します。デモ用の整ったデータだけでは境界条件を見落とします。
SATではタイ工場の実データと実運用者で試します。ERPのコード体系、受入在庫の状態、タイ語表記、現場の通信環境、夜間の連絡先、承認代行を含めます。アラートが出てから担当者が影響する発注を特定し、対策を登録し、品質が代替使用を承認または却下し、再評価するまでを通して計測します。合格基準は「画面が開く」ではなく、判断に必要な証拠が揃い、担当者が遅れなく次の作業に移れることです。
FATとSATで使った判定データ、画面キャプチャ、差異と解決策は保存します。導入後に部品番号体系や承認フローを変更すると、以前は通ったシナリオが壊れることがあります。主要シナリオを回帰確認の材料にすれば、追加工場への展開やシステム更新時も判定品質を維持しやすくなります。
段階導入の進め方と成果の測り方
第一段階では、対象製品群と一工場を選び、部品×工場の単一調達リストを作ります。この段階での成果は、赤い件数を減らすことではなく、隠れていた依存関係と不明データを把握することです。候補仕入先の登録数ではなく、実際に量産使用できる承認済み元の数を確認します。現場が既存のExcelで行っていた判断のどこを新システムへ移すかも決めます。
試行対象を選ぶ際は、すでにトラブルが続く仕入先だけを集めないようにします。納入実績が安定していても、唯一の金型や特殊材料に依存する品目を含めると、従来のスコアカードとの違いが見えます。また、代替認定を進めやすい品目と、顧客承認が重く時間のかかる品目を両方入れると、ワークフローの分岐を検証できます。試行の開始時に対象品目と除外条件を固定し、終了後には追加で見つかった依存関係を別記します。途中で母集団を変えたまま改善率だけを比べると、成果を過大評価するおそれがあります。
第二段階では、上位リスク品目に代替認定と復旧アクションを紐付けます。スコアが変わった理由を見られるか、期限を過ぎた承認工程が追えるか、品質と購買で同じ状態を見ているかを確認します。第三段階でERP・MES・品質・ポータル連携を広げ、複数工場の共通依存を検出します。最初から全拠点の完全統合を前提にすると、マスター整理と権限設計だけで運用開始が遅れます。
成果指標には、重要品目のうち「供給元と製造サイトが判明している割合」「代替候補の承認段階が明確な割合」「重大アラートから影響製品の特定までの時間」「期限内に閉じた是正措置の割合」「再承認を終えた事象の割合」などを使えます。停止件数だけを短期の導入効果にすると、偶然事故が少なかった期間を成功と誤認します。運用の先行指標と実際の不足・停止の結果指標を分けて追いましょう。
数値を追う際には、記録の定義もそろえます。例えば「代替先あり」を、候補が見つかった段階で数えるのか、サンプル合格で数えるのか、量産承認で数えるのかによって割合は大きく変わります。本稿では量産使用可能な承認まで完了した元を「使用可能な代替先」とし、それ以前は承認段階別に示します。「是正措置完了」も、担当者が作業を終えた日と、品質や購買が効果を確認した日を分けます。定義を固定して初めて、工場間や導入前後を比較できます。
現場への定着を確かめるため、警告を見た担当者が実際に判断を変えた事例も記録します。警告件数だけが増えても、通知が多すぎて無視されれば効果はありません。逆に、初期の警告件数が少なくても、重要部品の未認定状態を発見して承認計画を前倒しできたなら、価値があります。月次会議では、誤報、見逃し、対応遅れの原因を一件ずつ見て、データ、閾値、担当割当のどこを直すかを決めます。改善結果を次の工場展開へ反映させることが、システム導入を単発の棚卸しで終わらせない方法です。
AIAGの資料を根拠に「導入すれば在庫や特急輸送費が必ず何%減る」とは言えません。公表されている効果は特定の取り組みに関する記述であり、自社の導入費用対効果は、対象品目の停止損失、検査・認定費用、追加在庫、二社購買の単価差、運用工数を置いて試算する必要があります。初期段階では予測値と実績値を区別して記録し、四半期ごとに前提を更新します。
ISO 9001と業界資料をどう参照するか
ISOが公開したISO 9001:2026の説明では、リスクと機会を区別してより明確に扱うこと、品質マネジメントを事業判断につなげることが強調されています。この記事は、仕入先×部品×工場で根拠を持って判断し、対策後に見直す設計が、その方向と整合するという参考として引用しています。規格本文の特定条項がこのシステムや独自スコアを義務付けているという主張ではありません。認証上の要求は保有する正式な規格本文と審査機関の説明で確認してください。出典:ISO公式解説。
自動車業界では、AIAGのMMOG/LEなど既存の材料管理・供給網評価を活かし、重複入力を避けるのが現実的です。ただし、自己評価、月次実績、個別部品の量産承認、緊急時の使用許可は目的が異なります。各資料を同じ「合格」欄にまとめず、何を証明する情報なのか、いつ失効するのか、誰が確認したのかを分けます。異なる規格や顧客固有要求に対応する場合も、画面の分類と承認経路を調整する必要があります。
よくある質問
仕入先リスク評価システムはExcelから始めてもよいですか?
一工場・少数品目の棚卸しならExcelで構造を試せます。まず「部品×改訂×工場」「認定済み元」「代替の承認段階」「在庫で賄える期間」「次の行動」を列にしてください。一方、複数工場で発注・在庫・品質承認を頻繁に更新する場合、ファイルの版違いが判断ミスを招きます。専用システム導入の判断は、品目数だけでなく、更新頻度、権限、証跡、対応速度で行います。
単一調達が見つかったら直ちに二社購買にすべきですか?
必ずしもそうではありません。二社目の立上げには金型、試験、監査、認定、発注量の分割などの費用がかかります。設計変更や戦略在庫、設備冗長化、契約上の優先供給枠の方が適する部品もあります。重要なのは、単一調達の理由と回復策を把握し、途絶時の損失に見合う対策を選ぶことです。候補が登録されただけで二社購買済みと数えないでください。
仕入先リスクスコアに財務情報を入れるべきですか?
高影響の供給元では検討対象になります。ただし入手可能性、利用許諾、更新頻度、誤判定の扱いを決めてから使います。財務情報が無い仕入先を「安全」と扱わず、未評価として表示します。Microsoftの前述の供給リスク評価機能も、公開資料上は財務を含む包括評価ではないため、製品ごとの機能範囲を確認してください。
RFPとFAT・SATで一番大事な確認は何ですか?
自社の例外を通して確かめることです。旧改訂の代替元しかない、同一企業の別拠点だが共通設備に依存する、品質ブロック在庫がある、夜間に設備停止が起きる、といった実例に近い条件を用意します。画面が正しい赤を出すかだけでなく、影響製品を特定し、担当者が対策を起票し、承認を経て再評価できるかまで追います。
タイ工場と本社で異なる部品番号を使う場合は?
まず対応表と改訂管理を整えます。名称や翻訳だけで自動照合せず、部品番号、仕様、製造サイト、顧客条件を確認したうえで同一性を承認します。中央の共通IDと現地コードを併記し、過去の番号変更も履歴に残すと、複数工場にまたがる影響を探しやすくなります。
まとめ:リスク評価を「代替と復旧の実行計画」に変える
製造業の仕入先リスク評価システムは、仕入先の月次成績表を増やすためだけのものではありません。仕入先×部品×工場で供給の依存と影響を把握し、単一調達を正しく示し、代替元が実際に使えるまでの承認を追い、異常時には復旧策と責任者を結び、対策後に再承認する仕組みです。導入では、重要品目のデータを揃え、RFPに具体的な判断場面を書き、FAT・SATで例外と復旧まで試すことが成功の近道になります。
タイ工場の仕入先・部品・生産計画のデータをどこからつなぐか、代替認定をどの承認フローで扱うかを整理する段階でも、TOMAS TECHへご相談ください。対象品目を絞った試行から、実際の工場業務に合わせて検討できます。
参考情報
- ISO, ISO 9001:2026: What businesses need to know — 2026年版の公開解説。正式規格本文の代替ではありません。
- AIAG, MMOG/LE Global Materials Management Operations Guideline — 自己評価、能力計画、危機管理等の説明。
- Microsoft Learn, Supply risk assessment overview — 対象機能と限界。
- Microsoft Learn, Actionable workspace for discovering and handling supplier risks — 単一調達表示とワークスペース。
- Microsoft Learn, Power BI reports for risks analysis and performance ranking — 品目・サイト・配送方法別の分析。
- Microsoft Learn, Configure Supply risk assessment — 閾値とデータ更新の設定。


