


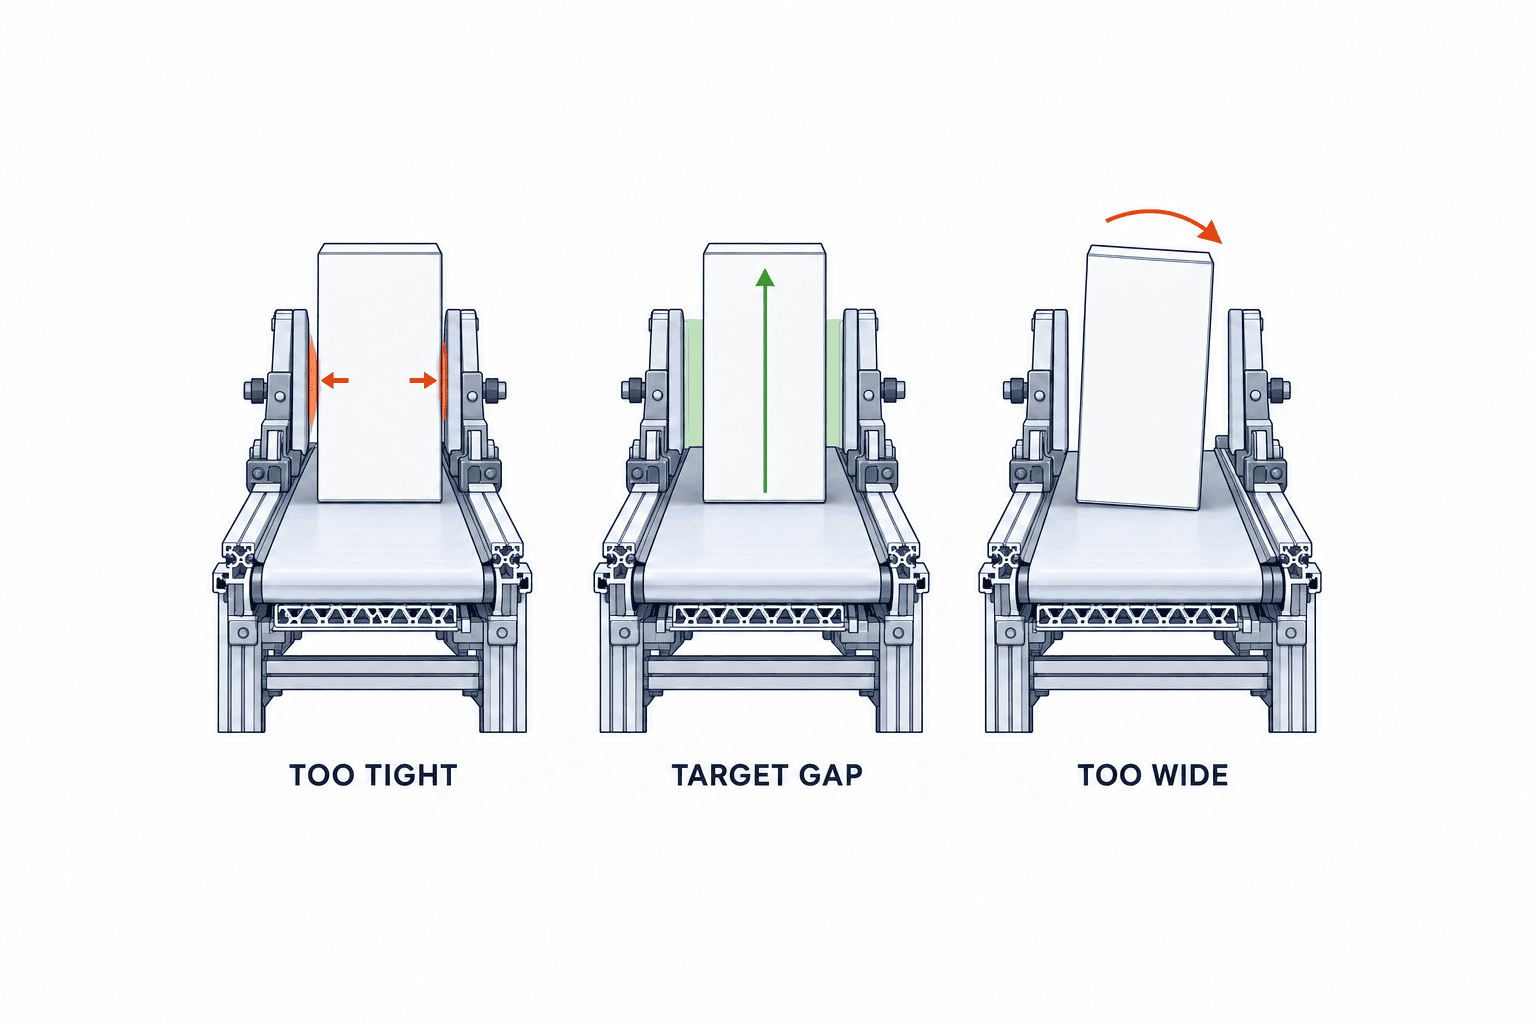
コンベヤを選んだ後に「製品が横へ寄るから、とりあえず両側にレールを付けよう」と決めると、別の問題を生みます。レールが狭すぎれば容器や箱が擦れて止まり、広すぎれば曲線部や受け渡し部で傾きます。製品の寸法が変わるたびに左右の位置を手で測り直す設計では、段取り替えの時間と再現性も見積から抜け落ちます。サイドガイドは単なる落下防止部材ではなく、搬送物と設備との接触条件を決める機能部品です。
この記事は、タイの工場でコンベヤの新設・改造を検討する生産技術、設備保全、購買担当者が、見積依頼書に何を書き、実機で何を確かめるかを整理したものです。対象はベルト、チェーン、ローラー式の製品案内であり、コンベヤ全体の方式比較はチェーンコンベヤの選び方とローラーコンベヤの選び方を参照してください。ここではガイド開口、接触高さ、摩耗、清掃、切替え、受入試験に絞ります。
最初に決めるのは「押さえる」か「触れさせない」か
サイドガイドという名前は同じでも、求める仕事は三つに分かれます。一つ目は通常運転では製品に接触させず、逸脱時だけ落下を防ぐ保持です。二つ目は軽い接触で横位置を整える案内です。三つ目は製品を一方の基準面に寄せ、ラベル貼り、印字、検査、ピックアップ位置を再現する基準化です。三つ目には搬送ベルト、製品底面、横押し機構を含む全体の摩擦設計が必要です。ガイドを狭くすれば自動的に精度が上がるわけではありません。
最初のRFPには各区間を「非接触の保持」「軽接触の案内」「片側基準への寄せ」に分けて記載します。設備業者は、直線、曲線、合流、分岐、受け渡し、停止・蓄積区間ごとに、想定する接触の有無と接触面を図示します。この区別がない見積は、同じ長さのレールを比較しても機能比較になりません。
搬送物の寸法表は最大値だけでは足りない
必要な入力は、品種ごとの幅・長さ・高さ・質量、底面の接地形状、重心高さ、剛性、表面仕上げ、温度、濡れや油の有無です。柔らかい袋、膨らむカートン、凹凸のある樹脂容器、キャスター付き治具では、名目幅と搬送中の実幅が違います。封かん部や取っ手がガイドに当たる場合は、その突出も製品包絡に含めます。長さ方向の向きが変わる製品は、斜行したときの投影幅まで検討します。
「幅180 mmの箱」という一値では受入条件を作れません。例として、実測最小幅176 mm、最大幅184 mm、傾きや膨らみによる追加包絡が片側3 mm、位置決め誤差が片側2 mmなら、非接触保持の開口を184 mmぴったりにする理由はありません。必要開口は少なくとも184+左右の動的余裕を考慮して決め、狭くする必要がある区間は、どの条件で接触させるかを明記します。この数値は説明用の仮定であり、全工場に適用する標準クリアランスではありません。
採寸はサンプル1個ではなく、寸法公差の端、満載・空、乾燥・湿潤、包装材のロット差を含めます。トレーでは底面の脚がレールや搬送面の継ぎ目で引っかかるかも確認します。最高速度だけでなく、停止・再起動、非常停止後の再始動、下流満杯による滞留中の姿勢も撮影しておくと、受入時に同じ条件を再現できます。
ガイド開口を決める実務手順
開口は「最小製品幅+少し」ではなく、最も大きい製品包絡、コンベヤの横振れ、取付誤差、温度変化、製品の姿勢変動から決めます。中心搬送なら左右の余裕を配分し、片側基準なら基準側の許容接触と反対側の逃げを別々に定義します。接触案内の区間では、開口の数値だけでなく、接触してよい場所と時間、許容する表面傷、粉の発生、押し力を確認します。狭いガイドを設置して搬送が成立しても、包装の外観不良が増えれば失敗です。
開口値はレール先端の内々寸法として図面に記載し、入口、中央、出口、曲線の開始・終端で測定します。ブラケットの固定位置しか図示されていない図面では、実際の製品接触面の寸法が分かりません。レール交換後にも同じ基準面を測れるよう、測定点と治具を決めます。調整式なら「可動範囲」だけでは不足で、必要な全SKU幅に対して必要開口が範囲内にあり、締結後に左右平行を保てるかを確認します。
Dornerの2200ベルトコンベヤ向け調整式レーンガイドは、UHMW接触面、アルマイト処理アルミ取付レール、調整ノブを組み合わせ、素早い品種切替えを用途に掲げています。同社ページの6 mm最小レーン幅や127 mm最大製品高さはその製品構成の仕様であり、一般のコンベヤに転用してよい寸法ではありません。自社の搬送物が適合するかはメーカーの該当型式と構成で確認します。Dornerの製品仕様
接触高さとレール形状で転倒の挙動が変わる
ガイドが製品の下端にしか触れない場合、背の高い箱や細長い容器は上部が振れ続けます。逆に高い位置だけを強く押すと、軽い容器は底面を軸に傾くことがあります。接触高さは重心、底面支持、カーブの速度、液体の揺れ、製品剛性に合わせて決めます。箱の角がレールの端に当たるなら、丸みのある入口、フレア状の導入、段差のない接続を検討します。特に短い製品では、ある瞬間に片側のレールだけを失う継ぎ目が姿勢変化の原因になります。
ローラー搬送では、底面がローラー間で揺れる製品をガイドだけで安定させることはできません。ローラーピッチ、製品底面、進行方向を一緒に確認します。チェーン搬送でも、チェーンの種類と製品底面の滑り・引っ掛かりを無視してガイドを狭めると、搬送力が製品側面の摩擦熱や摩耗に変わります。コンベヤ本体とガイドの役割は分けて検討します。
Interrollは、ベルト・ローラーコンベヤ向けサイドガイドをアルミまたはポリマーで用意し、曲線や合流・分岐で流れに合わせた調整を説明しています。公開仕様の40×15×2,000 mmは同社部材の寸法です。また同社のガイド端部キャップは、搬送物が引っかかりにくい輪郭を目的に設けられています。連続したレールでも端部処理とモジュール間接続を設計対象にする根拠になります。Interrollのガイド仕様・同社アクセサリー資料
直線、カーブ、移載部は別々に評価する
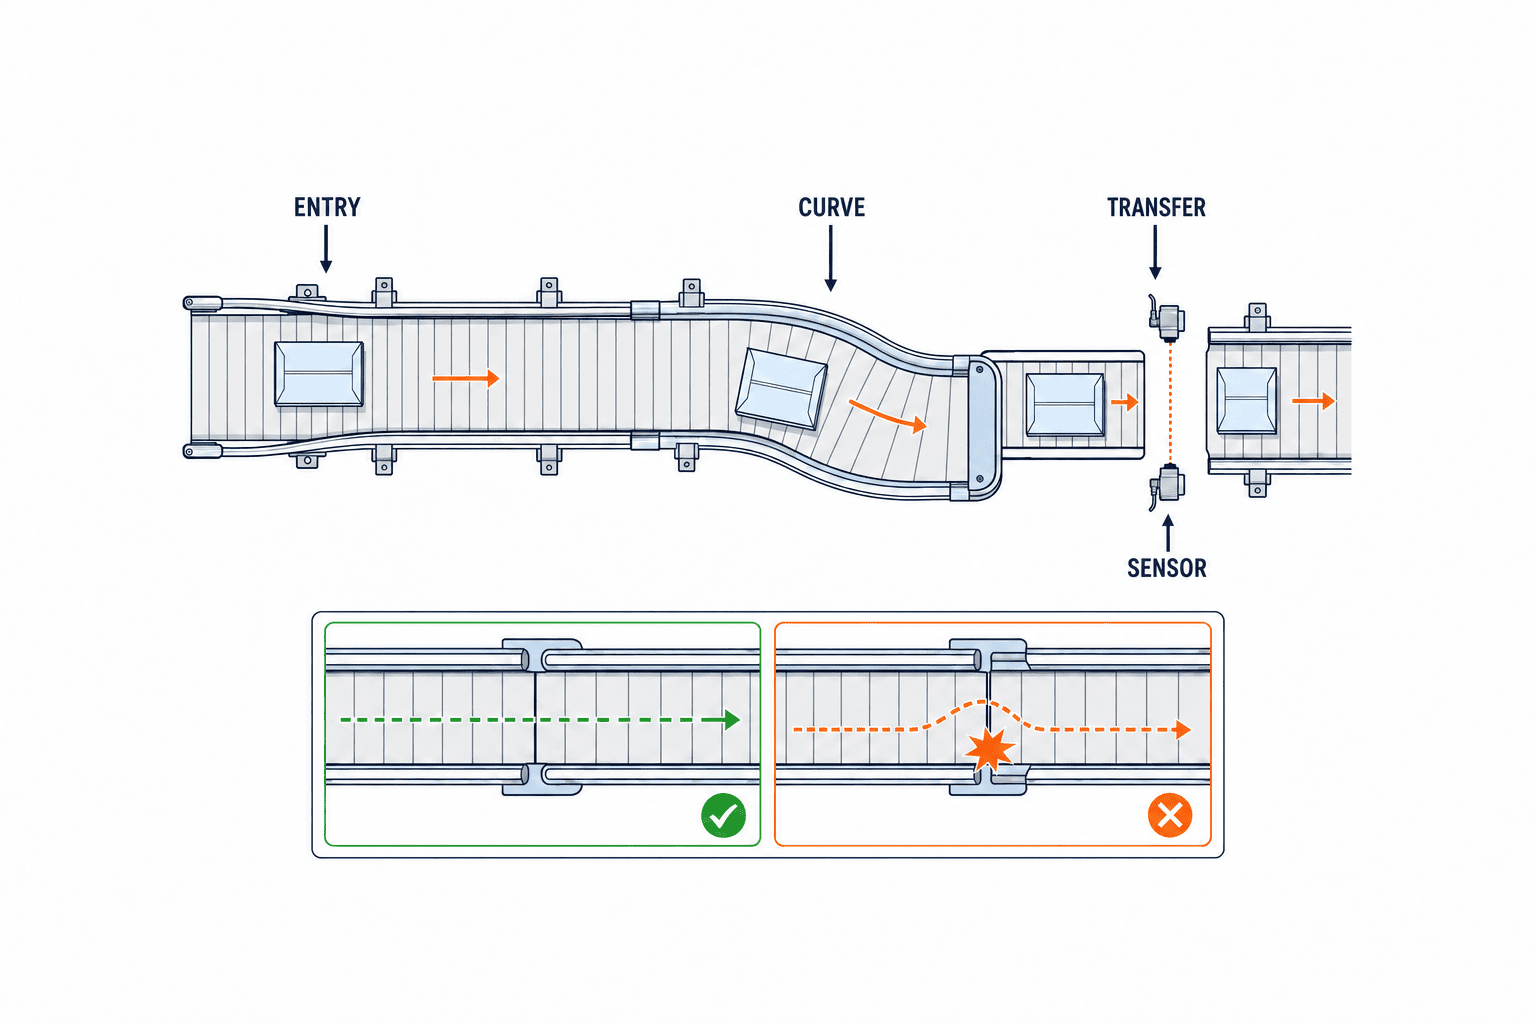
直線区間では、平行度、レールのうねり、支柱間のたわみが主な課題です。カーブでは、製品が外側に寄るだけでなく、角形容器の前角と後角が異なる軌跡を描きます。内側のガイドを直線と同じ開口で延長すると、長い箱の角が擦れる場合があります。サンプルの最長・最短製品を流し、前後端の軌跡と接触位置を透明板や動画で確認します。左右レールの曲率を一致させることより、実製品の通過包絡に沿わせることが重要です。
合流と分岐では、ガイドは通路を作ると同時に挟み込み点を作り得ます。移載部ではコンベヤ間の隙間、速度差、ベルトやローラーの高さ差、レールの不連続が重なります。製品の進行方向が変わるなら、出口側に十分な逃げを設け、上流側のレールが出口を塞がないかを確認します。「長さ当たり何バーツ」の見積だけでは、これらの特殊形状、接続金具、現地調整作業が抜けやすくなります。
装置間で段差がある場合、ガイドを高くしても製品底面の支持欠けは解決しません。移載プレート、小径ローラー、受け側速度などを先に検討します。安定性の判定は、横へ落ちないことだけでなく、転倒しない、蛇行しない、受け側のセンサーで確実に検出される、外観に傷が付かない、次工程の姿勢許容に入る、まで含みます。
固定式か調整式か、段取り替えから逆算する
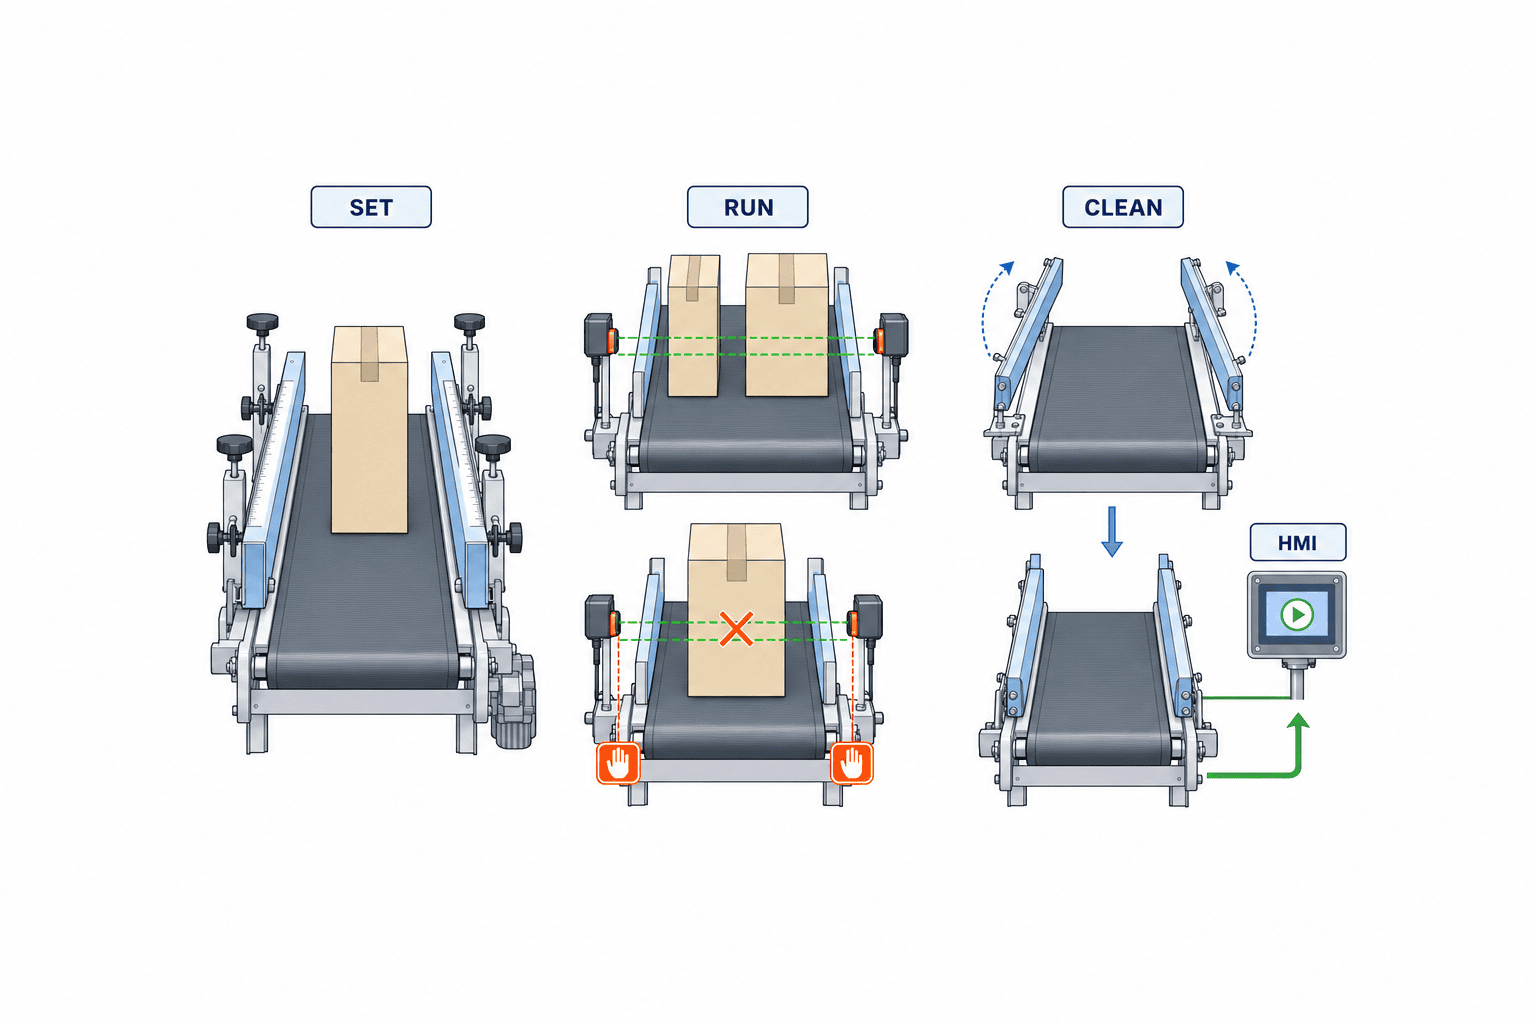
固定式は品種が少なく、製品幅の変動が小さい区間で単純です。調整式は品種が多い区間に向きますが、ノブや長穴があるだけでは段取り替えは速くなりません。現場が必要とするのは、SKUごとの設定値、左右の同時移動か片側基準か、目盛りの読み取り位置、ロック後のずれ、清掃後の復元、工具の要否です。作業者が左右を交互に動かして測り直すなら、調整式の設備費は段取り時間に変換されていません。
品種AからBへの切替えを実測し、開始時点を「前品種の最終品排出」、終了時点を「次品種の初回良品確認」と定義します。機械的なガイド移動だけでなく、レシピ、搬送速度、センサー位置、詰まり確認まで含めます。受入値として「3分以内」と書くなら、その値は自社の生産計画と投資判断から決めた契約目標であり、一般性能値ではありません。初回調整と10回連続切替えの両方を試せば、再現性が見えます。
手動調整では指挟み、締結忘れ、目盛り誤読が課題です。電動調整では、位置センサー、異物を挟んだときの停止、停電復帰後の位置保持、PLCとのレシピ照合、手動復旧が追加の課題です。電動化は複数レールの同期や頻繁な品種変更に価値がありますが、メンテナンスと安全の仕様まで含めて比較します。
材質は「低摩擦」だけで選ばない
製品に触れる面にはUHMW-PEなどの樹脂、ステンレス、アルミなどの候補があります。HabasitのHabiPLAST資料は、主にUHMW-PE製のガイド・ウェアストリップについて、低摩擦、耐摩耗、低騒音、耐薬品性を挙げています。ただし製品との組み合わせ、温度、洗浄剤、接触圧が変われば性能は変わります。樹脂なら必ず無傷、金属なら必ず不適合と決めず、実製品で擦過試験を行います。Habasitの材料資料
包装面に印刷がある場合は、単に製品が通過するかでなく、連続運転後の擦れ、転写、粉、削りくず、静電気を確認します。樹脂の接触面を交換可能なライナーにすれば保全費を計算しやすくなります。レール本体とライナーの締結部が製品側に突き出ないこと、摩耗限界が見て分かることも指定します。洗浄するラインでは洗浄剤との適合と交換後の廃材管理も必要です。
食品・医薬品等の洗浄重視ラインでは、レール裏側とブラケット根元が汚れの残る場所です。DornerのAquaGardアクセサリーには、清掃アクセスのために跳ね上げ可能なステンレスガイドと、高さ・横方向を調整できるヒンジ式ガイドがあります。これは一例であり、自社ラインの衛生要求を満たす証明ではありません。RFPでは分解または開放方法、工具、排水方向、洗浄後の復元位置、清掃に要する時間を指定します。Dornerの衛生ライン用アクセサリー
安全柵とサイドガイドを混同しない
サイドガイドは製品を案内する部品です。作業者の手がローラー、チェーン、ベルト、ガイドの間に入るリスクを単独で解消する安全柵ではありません。ISO 14120:2015は機械的危険源から人を守る固定・可動ガードの設計と選択の一般要求を定めます。ISO 13857:2019は保護構造物から危険域へ上肢・下肢が届かないための安全距離を扱います。どちらも「サイドガイドの高さを何mmにすれば安全」という一律の答えではありません。ISO 14120・ISO 13857
可動ガイドを広げたときに新たな指挟み部ができるか、清掃で開放した状態から機械が起動するか、保全者が工具を落とし込む位置はないかをリスクアセスメントで確認します。レール下の隙間が製品サイズに対しては小さくても、手指に対しては危険なことがあります。保護カバー、停止手順、インターロック、ロックアウトを別途設計し、受入試験で確認します。
見積依頼書には何を載せるか
RFPに必要なのは「サイドガイド一式」という品名ではなく、機能、適合範囲、試験方法です。まずSKU一覧と実測範囲、搬送姿勢、底面・側面の写真、最高・常用速度、停止頻度、蓄積の有無を渡します。次に現設備のフレーム断面、取り付け可能位置、保全動線、洗浄方法、電源・制御の可用点を示します。改造案件では、据付停止可能時間と復旧計画を含めます。
| RFP項目 | 指定する内容 | 受入時の証拠 |
|---|---|---|
| 品種範囲 | 最小・最大寸法、質量、変形・突出 | 実物サンプルと寸法記録 |
| ガイド機能 | 保持、軽接触、片側基準化の別 | 区間別の運転動画 |
| 開口・高さ | SKU別設定値、測定位置、調整範囲 | 実測記録と図面 |
| 搬送条件 | 速度、起動停止、滞留、曲線、移載 | 最悪条件の連続運転 |
| 外観 | 許容傷、擦れ、粉、ラベル損傷 | 前後の写真と判定票 |
| 切替え | 手順、工具、時間、再現性 | 連続切替え試験 |
| 清掃・保全 | 開放方法、復元、交換材 | 清掃実演と部品表 |
| 安全 | 挟み込み、ガード、停止・復帰 | リスク評価と試験記録 |
見積比較では、直線レールの長さだけでなく、カーブ成形、移載入口、端部キャップ、支柱ピッチ、耐食性、調整機構、交換ライナー、追加のセンサー、現地据付・試運転を行ごとに分けます。メーカー標準品の寸法を変える場合は、特注品の交換納期と図面保管を確認します。量産後に一本の傷ついたレールを交換できるかは、初期価格より長く効くことがあります。
FATで試す内容、SATで試す内容
FATは出荷前にメーカーまたは製作場所で機能を確認する場、SATは現地据付後に実ラインとの接続を確認する場として契約上定義します。標準化された言葉だけで範囲が自動的に決まるわけではないので、試験条件と合否判定をRFPと発注書に添えます。FATでは、全SKUの最小・最大幅サンプル、最も不安定な容器、外観が傷つきやすい包装を流します。速度は通常・最高、停止・再起動、蓄積後の再開、曲線、移載、品種切替えを組み合わせます。
合否は「問題なく流れた」という感想ではなく、試験投入数、転倒、停止、詰まり、外観不良、ガイド位置、切替え時間を記録して判定します。例として「対象SKU各100個を通常速度と最高速度で流し、転倒ゼロ」と設定するなら、100個はその案件で合意した試験数であり、一般的な保証水準ではありません。傷の判定は写真、照明、観察距離、合否サンプルを先に揃えます。作業者が手で救済した個数も不良として記録します。
SATでは、隣接機との実際の高さ差、コンベヤ速度同期、現場の湿度・粉じん、既設フレームの誤差、保全者のアクセスを追加で確認します。清掃後の再組立、レール交換、停電後の復旧、非常停止後の再起動も試します。FATで良くてもSATで移載部がずれることはあるため、工場側の実物搬送物で合否を再確認します。引渡し書類には最終図面、SKU別設定表、交換部品、清掃・調整手順、保全点検周期を含めます。
よくある失敗を事前に避ける
一つ目は「広い製品に合わせた固定レールで小さい製品も流す」ことです。小さい製品は曲線と停止時に姿勢が変わり、下流の検査位置でずれます。対策はレールを一律に狭くすることではなく、区間ごとの基準化機能とSKU別設定を決めることです。
二つ目は「ガイドの内々寸法だけを決めて端部を描かない」ことです。角形箱の角やラベル端は、入口のレール先端やモジュール継ぎ目に当たります。端部キャップ、導入テーパー、継ぎ目の位置を図面とFAT動画で確認します。
三つ目は「摩耗材を選べば保全不要」と考えることです。樹脂ライナーでも摩耗粉、取付ねじの緩み、ブラケットの変形は起きます。製品接触面の点検位置と交換限界を部品表・作業標準に含めます。
四つ目は「安全対策をサイドガイドに兼ねさせる」ことです。製品の転落と人の巻き込まれは危険源も評価方法も違います。可動部への接近、清掃時の開放、復旧作業を含む安全評価を別に行います。
五つ目は「FATで一番流しやすい箱だけを試す」ことです。最小幅、最大幅、高重心、濡れた底面、傷つきやすい面、長い箱を組み合わせ、現場で最も不安定な条件を試します。全てを同時に満たす単一サンプルがなければ、条件を分けて試験表を作ります。
発注前に行う小規模な実物試験
ガイド選定で迷ったときは、まず実物で小さな試験を行います。候補となるレール材を短尺で用意し、実際の搬送物を最小・最大幅、最軽量・最重量、高重心の組合せで流します。試験治具では左右の開口と高さを独立に変えられるようにし、各設定の動画と外観写真を残します。サンプルが届くまで設備仕様を確定させない、という判断も納期リスクを減らします。シミュレーションやCADは包絡の検討に有効ですが、薄いフィルムの擦れ、湿った底面の滑り、箱のたわみは実物試験が必要です。
試験で良い結果が出た位置をそのまま量産図面の唯一の寸法にしないことも大切です。製品と取付の公差を確認し、その位置からどちらへ何mmずれても合格するかを調べます。調整式を採用するなら、位置決めマークの視認性と、作業者による再設定のばらつきも調べます。複数の設定で品質が同等なら、清掃しやすく摩耗余裕がある位置を優先します。ぎりぎりの開口だけで成立する設計は、保全と量産で不安定になります。
試験記録には、試験日、製品ロット、温湿度、速度、レール材・形状、開口と高さ、サンプル数、判定者を書きます。傷については「見える」「見えない」だけでなく、観察条件をそろえた写真と合否サンプルを保存します。容器の転倒がなかった場合も、接触頻度とガイドに押し付けられた時間を動画から確認します。高速度で短時間しか接触しない区間と、停止中に長時間押される区間では、摩耗の出方が違います。
総費用に含めるべき運用条件
初期見積の外側にある費用を見落とすと、安いガイドが高い設備になります。固定式を毎週付け替える場合の段取り人時、傷による廃棄、詰まり後の復旧、樹脂ライナーの交換、清掃のための開放・復元、交換部品の輸入納期を年間の運用費として比べます。製品の品種数が増える計画なら、将来の調整範囲と追加レーンのための取付スペースも見積の比較項目に入れます。
たとえば1回の切替えを5分短縮できる設計を評価するなら、年間切替え回数、停止中に失われる有効稼働時間、作業者の配置を自社データから計算します。「年間何百時間の削減」と先に断定しません。品質費用も同様で、現在の傷・転倒・詰まり件数を実測し、改善後の保証値を設備業者と合意します。どの不良がガイド由来か曖昧な場合は、導入前の動画とログを取り、他の要因と切り分けます。
予備品では、レール材の型式、断面、長さ、接触ライナー、端部キャップ、ブラケット、ノブを部品表に明記します。左右で互換性があるか、現地で切断加工できるか、輸入が必要な特殊曲線材かも確認します。現地での修理を想定するなら、再取付後に元の開口と高さへ戻せる測定基準が必要です。こうした情報まで納品されて初めて、試運転時の一回限りの調整ではなく、量産設備として維持できます。
よくある質問
ガイドと製品は常に接触させるべきですか
いいえ。役割が落下防止なら通常搬送で接触させない設計もあります。片側基準への寄せが必要なら意図的な接触を選びます。いずれも接触位置、速度、材質、傷の許容を決めてから開口を設定します。
ガイド開口の万能な余裕値はありますか
ありません。製品公差、包絡、横振れ、区間、速度、接触の目的が違うためです。メーカーの製品カタログにある最小幅は、その構成で設定できる範囲であり、個々の搬送物の適正余裕ではありません。
既設コンベヤに後付けできますか
フレームの取付面と剛性、ベルト・ローラー幅、移載部の隙間、保全動線を確認すれば検討できます。追加ブラケットが可動部や安全カバーに干渉する場合は、ガイド単体では済まず周辺改造が必要です。停止可能時間と現地据付試験を見積に含めます。
清掃ラインではステンレスの固定ガイドだけで十分ですか
材質だけでは判断できません。レール裏やブラケット根元へのアクセス、洗浄後の排水、工具なしで開放できるか、戻したときの位置再現性を確認します。樹脂接触面を併用する場合は洗浄剤と温度への適合も確認します。
SKU別設定表を現場で使える形にする
SKUごとの開口値を表に書くだけでは、現場で誤設定が起きます。設定表には製品名、容器・包装の改訂番号、基準側、左右の目盛り値、測定場所、調整するブラケットの順序、ロック確認方法、試運転するサンプル数を含めます。短いラインでも、入口と出口の数値が違う場合は一行にまとめず別の設定値として書きます。作業者が設定した後は、写真またはゲージで基準位置を確認できるようにします。
新しいSKUを追加するときは、最小・最大寸法だけを見て既存設定表の近い製品を選ばないでください。底面形状、重心、包装の擦れやすさ、ラベルの位置、搬送速度、洗浄条件が同じかを確認します。先行品の設定を仮の出発点にし、実物を流した結果で新しい行を承認します。承認者と日付、変更の理由を残しておくと、後にガイドの摩耗や製品包装変更が起きた際に追跡できます。
設定表をPLCレシピへ入れる場合も、機械位置と実際の接触面の間には製造・取付の誤差があります。位置センサーの値だけで合否を判定せず、初回据付時と定期点検時に内々寸法を実測します。停電復帰後に誤ったレシピで自動起動しないよう、SKU識別、位置到達、レールロック、下流受入準備を起動条件として確認します。手動のレールと電動レールが混在するラインでは、どちらの設定が未完了かHMIで分かるようにします。
詰まりと摩耗の原因を切り分ける
導入後に傷や詰まりが出たら、最初にガイドを広げるのではなく、発生位置と時刻を記録します。同じSKUで常に入口だけ傷が付くなら導入角や端部が疑われます。カーブの外側だけなら速度、遠心方向の移動、支柱のたわみを確認します。停止から再起動するときだけ詰まるなら、滞留中の横圧や下流の受入タイミングを調べます。品種切替え直後だけなら、設定の再現性やロック忘れを確認します。こうした切り分けによって、レール形状を変えるべきか、搬送条件を変えるべきかが見えます。
保全点検では製品接触面の光沢変化、溝、削り粉、端部の欠け、支柱の緩みを同じ場所で観察します。摩耗ライナーが削れて開口が広がると、初期の擦れは減っても位置決め精度が落ちる場合があります。逆にライナーの交換後は開口が狭まり、以前より強く接触することがあります。交換直後の実測と試運転を点検票に組み込みます。劣化の限界値は使用材と品質要求に合わせて設備業者と決め、カタログの耐摩耗性だけで交換周期を推定しません。
設備業者への確認質問
提案説明では、図面を見ながら次の質問をします。「最大幅・最小幅の製品は、どの区間でどちらのレールに触れるか」「箱が斜めに進入した場合、先端はどこへ逃げるか」「カーブと移載でガイドが切れる場所はどこか」「ライナーを交換するとき、必要な停止時間と工具は何か」「作業者が誤った設定をした場合、検知できるか」「FATではどの実物サンプルを使い、SATで何を追加確認するか」。答えが資料に残れば、価格差の理由と残るリスクを判断しやすくなります。
見積条件が曖昧なまま複数社を比較すると、ある業者はサイドガイド本体だけ、別の業者は洗浄用ヒンジ・端部・現地調整まで含むことがあります。同じRFP表へ各社の除外項目を追記し、必要な機能を後から追加した総額で比べます。特殊曲線材や電動調整の価格だけを見るのではなく、ライン停止期間、交換部品、保全教育、実測ゲージを含めた引渡し範囲を明確にします。
製品が変形する場合の追加確認
袋や薄肉容器は、停止中に後続品から押されると断面が変わります。空容器と満杯容器では重さだけでなく重心位置も違い、液体では加速・減速による揺れがあります。常用速度で単品を流す試験だけでは、滞留から再開したときの横圧を再現できません。ライン上で想定する最大滞留数を並べ、停止時間、再起動速度、下流が動き出す順序を設定して確認します。柔らかい包装に跡が残るなら、レールを広げるほか、滞留量や押し込み力の制御も検討します。
搬送物が汚れや水分で滑る条件も分けます。清掃直後の濡れたベルト、乾いた通常運転、油膜がある異常時では、同じガイド設定でも姿勢が変わります。異常時まで量産を継続する設計が必要なのか、検知して停止する設計が適切なのかを先に決めます。どの条件を合格対象にするかをFAT/SATの試験表へ明記すれば、受入時に「想定外だった」という認識差を減らせます。
導入後の初期流動をどう監視するか
FATとSATに合格した後も、量産の最初の数週間は設定と不良の関係を追います。試験時は選び抜いたサンプルを流しますが、量産では包装材のロット、作業者、洗浄直後の状態、夜間の温度などが変わります。日ごとにSKU、ガイド設定値、停止・詰まり回数、転倒、擦れ傷、交換した部品を同じ記録に残します。発生した場所を入口、直線、曲線、合流、移載、出口に分ければ、調整すべき部位が特定しやすくなります。
初期不良が見つかった場合は、許可なくレールを広げたり、速度を下げたりして「一時的に流れた」状態で完了にしないことが大切です。変更前後の開口、接触高さ、速度、使用SKU、試験数と外観判定を残し、品質と生産の双方が変更を承認します。小さい製品が蛇行する問題を直すために全体を狭めると、大きい製品に新しい擦れを作ることがあります。変更は対象SKUだけでなく、同じラインを使う最大・最小品にも再試験します。
定期点検では、据付時の基準寸法と現在の値を同じ測定点で比較します。接触ライナーが摩耗して開口が広がる場合、位置決めに使うレールほど下流の印字や検査に影響します。ブラケットが緩んで一部だけ内側へ寄る場合は、全長の平均値が合っていても局所的な詰まりを起こします。寸法記録に写真と位置番号を添え、どの部品を交換し、交換後にどのSKUで試運転したかを残します。
量産で品種が追加されると、当初の「調整範囲内だから流せる」という判断だけでは不足します。新しい製品の底面、重心、角、ラベル位置、表面材を確認し、既存の設定表に類似品があっても実物で通過と外観を判定します。合格した設定、試験条件、承認者を設定表へ追記し、古い版を現場から回収します。これにより、設備として調整可能な範囲と、品質を保証した運用範囲を混同せずに済みます。
導入判断の短い順序
まず搬送物の実測包絡と現場不良を集めます。次に区間ごとに「保持・案内・基準化」を決め、サンプルで開口・高さ・接触材を仮決めします。その後、品種切替えと清掃・保全の方法を選び、カーブと移載の形状を詳細化します。最後に安全評価とFAT/SATの合否条件を見積に埋め込みます。この順序なら、レール単価だけが安い提案と、量産で安定する提案を同じ土俵で比較できます。
タイ工場で既設コンベヤの転倒、擦れ、詰まり、段取り替えに課題がある場合は、搬送物の寸法表、現場動画、既設図面、対象SKU、希望停止時間をまとめてお問い合わせください。TOMAS TECHは現場条件の整理から、ガイドと周辺搬送設備の仕様化、見積比較、FAT/SAT項目の作成まで相談を受けます。
参考情報
- Dorner 2200/2700 Accessories — 調整式レーンガイドの構成と製品固有の寸法。
- Dorner FlexMove Profiles and Guiding — 高さ・幅調整、工具なし調整などの選択肢。
- Dorner AquaGard Accessories — 洗浄アクセスを考慮したヒンジ式ガイド。
- Interroll Side Guide — アルミ・ポリマー製ガイドと曲線・合流への適用。
- Interroll Side Guide data sheet — 端部キャップと接続部材。
- Habasit HabiPLAST wear strips and guides — UHMW系ガイド材の特性。
- ISO 14120:2015 — 機械ガードの一般要求。
- ISO 13857:2019 — 危険域への到達を防ぐ安全距離。


