


クイックチェンジ治具の選定で問うべきことは、交換動作の速さだけではありません。多品種を同じ加工機や組立セルで流すタイ工場では、交換後にワーク基準が再現され、異なる治具を誤って取り付けず、初品確認まで含めて安全に再開できるかが投資判断を左右します。本稿は固定側のサブプレートと交換側の治具プレートを中心に、構想、見積依頼、FAT・SATまでを一つの実務手順として整理します。
ロボット手首のツールチェンジャーや工作機械の自動パレットチェンジャーは別の装置です。ここでは、機械テーブル、ロボットセルのステーション、検査台などに載るワーク保持治具そのものを交換する境界を扱います。関連する装置選定はロボットツールチェンジャーの調達・受入ガイドと治具設計・製作のRFQ実務を参照してください。
1. 導入前に「何を交換するか」を一枚で固定する
対象製品をA、B、Cと呼ぶだけでは、設計者と現場の理解が揃いません。ワークの外形、基準面、把持位置、加工・組立方向、治具質量、ホースや電線の接続、切りくず・油・粉じんの有無を品種ごとに並べます。同じベースに載る部品だけを交換するのか、プレートごと交換するのか、ステーション全体を台車で入れ替えるのかで、必要な位置決め方式と安全対策が変わります。
品種Aでは固定ピン2本と手締めクランプで足りても、品種Bでは側面からの工具アクセスが必要かもしれません。品種Cではセンサーケーブルが治具に付くかもしれません。「共通化」の見かけで一つの治具に機能を詰め込むと、軽い品種変更のたびに多数の調整点を触ることになります。逆にプレートを分ければ、機外で次品種を準備できます。Jergensのクイックチェンジキットも、一方のプレートを機内で使う間に他方へワークを載せる構成を示しています。ただし、これは製品方式の例であり、自工場の短縮効果を保証する数字ではありません。
最初の成果物は、品種・治具プレート・基準・接続・交換手順を行単位にした「交換マトリクス」です。将来品種も、確定図面がなければ想定寸法範囲として別列に置きます。これでサプライヤーに何を設計させるか、何を顧客側で決めるかを区切れます。
2. クイックチェンジ治具の選定範囲を定義する
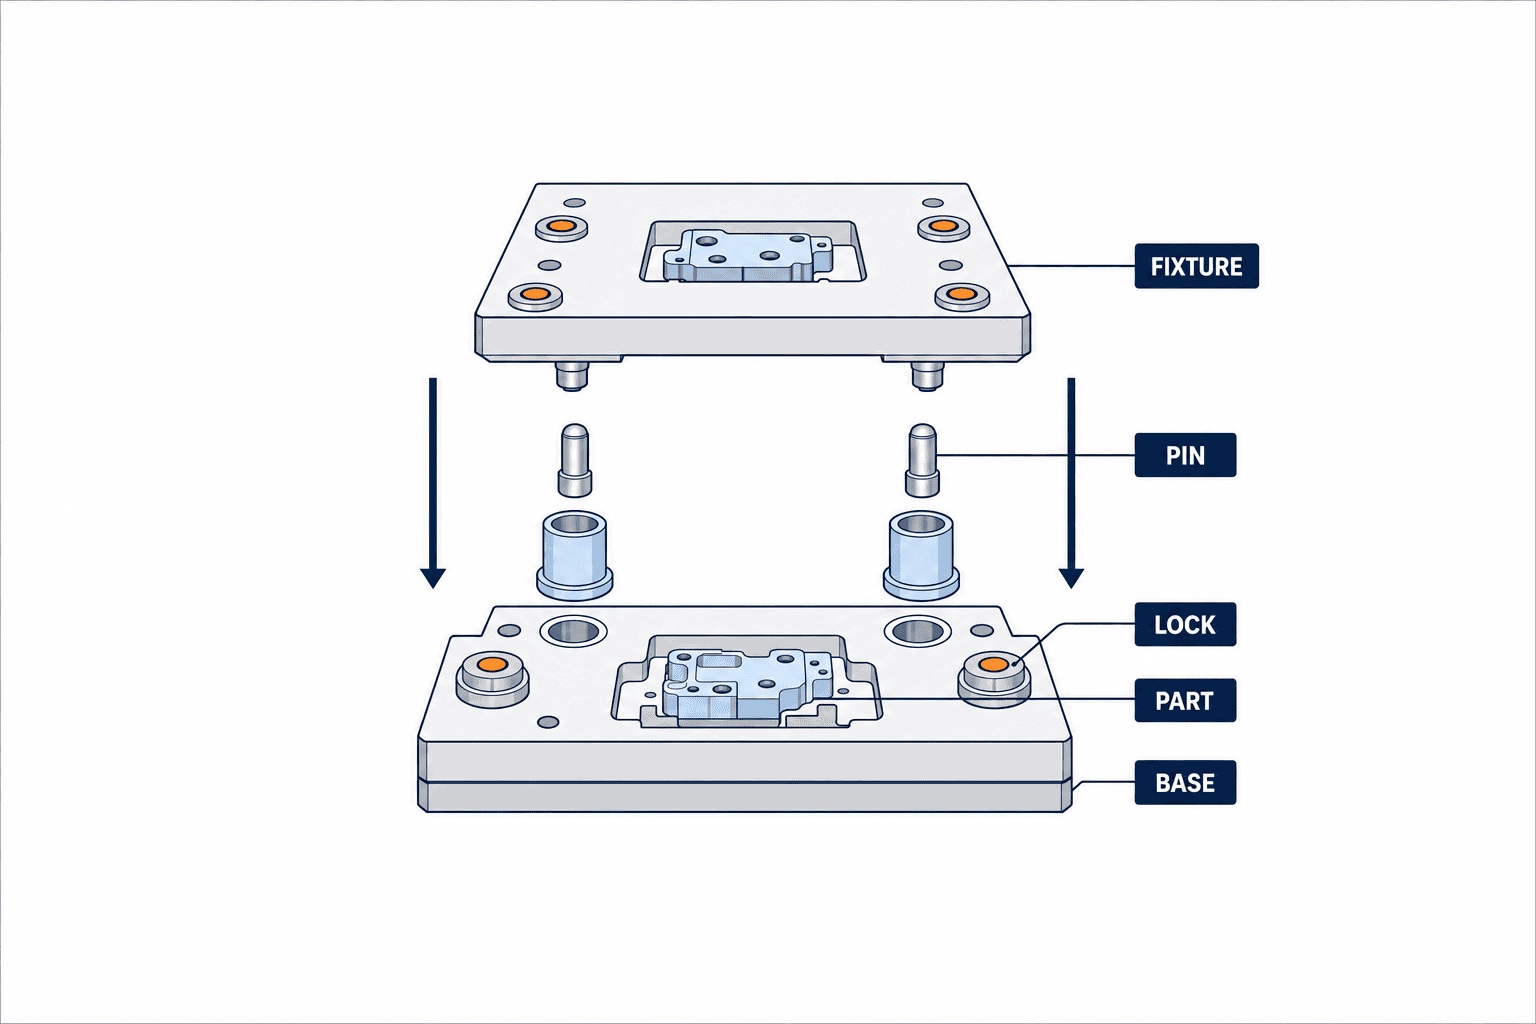
治具交換システムを、(1)機械・セルに恒久固定するサブプレート、(2)品種ごとの治具プレート、(3)両者を位置決めし拘束するピン・ブッシュ・スタッドなど、(4)ワークを保持するクランプ、(5)誤装着や着座を確認するセンサー、(6)交換・保管・清掃の作業方法に分けます。導入見積に「クイックチェンジ治具一式」とだけ書くと、保管ラックや予備ブッシュ、配管コネクター、段取り用ダミーワークが範囲外になりがちです。
サブプレートの基準が機械座標やロボット座標にどうつながるかを図面に書きます。交換側治具の基準面とワークの製品基準面を混同しないことが重要です。固定側の位置が安定していても、ワークの載せ方が品種ごとに異なれば製品寸法の再現性は得られません。位置決めピン、クランプ、ワーク当たりは別の機能として設計レビューします。
選定の単位は「治具単品」ではなく「交換後に良品を出せるセル」です。 そのため、ロボット軌跡、カメラ視野、工具アクセス、ガードとの干渉、初品測定を含めた要求を書きます。NISTのフレキシブルライン研究も、品種切替時には工具調整に加え安全・品質確認の時間が発生することを指摘しています。治具を脱着する数秒だけを採算計算に入れると、実停止時間を過小評価します。
3. 現状の段取り時間を分解して採算の土台を作る
現場で計測する区間を「前品種の最終良品」から「次品種の連続良品開始」までと定義します。ここには停止、安全なアクセス、取り外し、清掃、次治具の搬入・装着、接続、プログラム選択、空運転、初品測定、承認、再開が入ります。各区間を少なくとも複数回記録し、品種の組み合わせと作業者、シフト、ワーク状態を残します。平均値だけでは、特定品種での配線や残留切りくずが隠れます。
段取りのうち、治具が機械を占有しなければできない作業を内段取り、機外で先行できる準備を外段取りとして分けます。交換プレート方式の効果は、固定ボルトを速く回すことだけでなく、次品種を機外で完成させることにあります。ただし、その準備場所がなく、二枚目の治具が不足し、完成品を安全に運べないなら効果は出ません。サプライヤーには交換手順を動画で示してもらい、作業者が実際にどこを歩き、何を持つかを確認します。
採算表には、短縮できると仮定する時間、切替回数、停止中の設備価値、治具プレート・保管ラック・センサー・設計変更費、定期清掃と摩耗部品交換を別欄にします。時間短縮を「労務費削減」と二重計上しないこと、増産分を売上に換算する前にボトルネックと需要を確かめることが必要です。投資回収月数は工場固有の入力で計算し、メーカーのカタログ値をそのまま流用しません。
評価表で先に合意する項目
| 評価項目 | 現状の証拠 | 導入後の受入方法 |
|---|---|---|
| 交換の停止時間 | 品種の組合せ別の実測動画と時刻 | 同じ定義で反復測定 |
| 位置の再現性 | 機械座標・基準点・製品寸法 | 脱着反復後の位置と初品寸法 |
| 誤装着 | 誤ったプレートを置けるか | 間違った組合せの拒否試験 |
| 保持と干渉 | 加工力・搬送力・工具軌跡 | 最大負荷、異常停止、干渉確認 |
| 安全な交換 | ガード、残留エネルギー、手の動線 | リスク評価と異常時の復帰試験 |
| 保全性 | 清掃時間、消耗品、校正方法 | 現場での交換・再測定実演 |
4. 位置決めと締結を一つの数値で選ばない
メーカー資料の「繰返し精度」は、一定条件下でプレートがベースに戻る能力を示すことが多く、製品寸法公差そのものではありません。たとえばJergensはBall Lockの治具プレートについて、位置再現性を±0.013 mmと公表しています。しかし、その数値を自社セルの保証値として記載するべきではありません。サブプレート取付面、治具上のワーク当たり、クランプ変形、機械の熱変位、加工力、測定法が結果に重なります。異なるメーカー同士の数値は試験条件が違えば横並びにできません。
仕様書には「何を何回交換し、どの点を、どの計測器で、どの環境で測るか」を書きます。例えば基準球や検査ピンを装着した治具を繰り返し脱着し、X・Y・Zと回転のばらつきを記録した後、実ワークの初品寸法も測ります。具体的な許容値は製品公差、加工余裕、測定器の不確かさから決めます。ここで「設備側の位置ばらつき」と「ワークの置きばらつき」を分けられる治具を作ると、問題の切り分けが容易になります。
位置決めピンは荷重を支えるクランプそのものではなく、クランプは位置決めの代用ではありません。位置決めと保持が一体の機構を採る場合でも、その機構が想定力と摩耗に耐えるかを図面とメーカー資料で確認します。クランプ点をむやみに増やすと、過拘束や清掃箇所の増加につながります。熱膨張、切りくず、油膜、取付面の傷が着座を妨げるので、面の保護と清掃方法も仕様に含めます。
5. 誤装着防止はラベルだけに頼らない
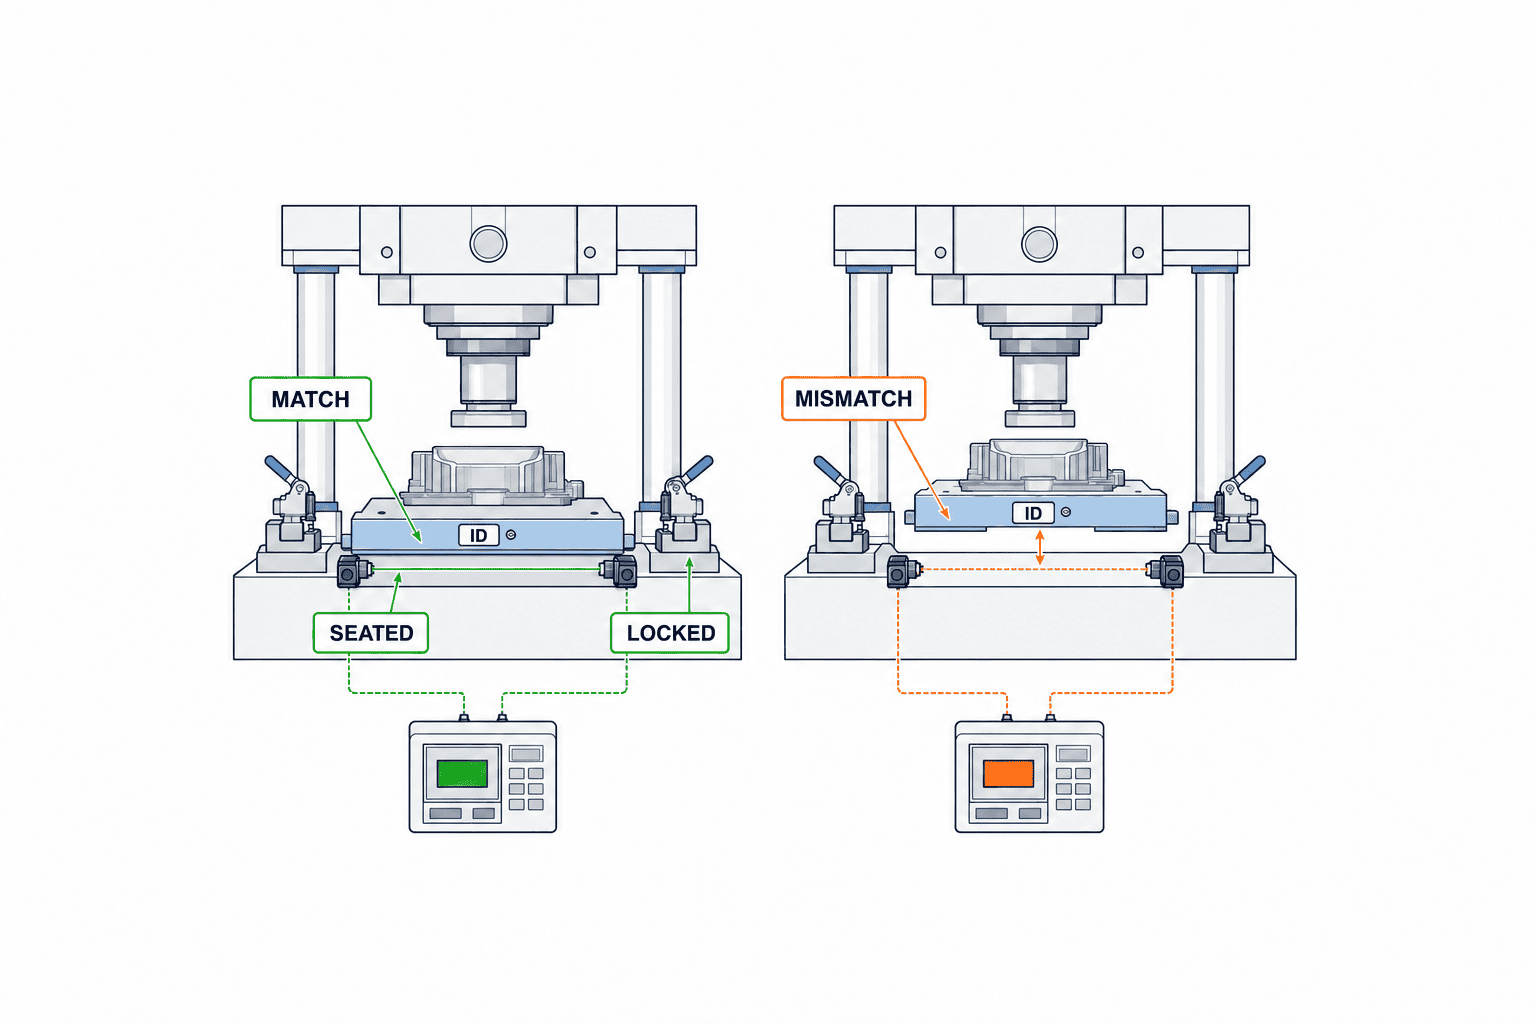
異なる品種の治具が同じベースに物理的に載るなら、作業者が品番を読み違えた場合の挙動を設計します。異なるキー形状や非対称な位置決めで誤ったプレートを座らせない方法、プレートIDを読み取り設備の許可品種と照合する方法、着座・ロック状態を独立して検出する方法を組み合わせます。ラベルと手順書は必要ですが、誤装着を機械的に防げるところを人の記憶だけに委ねるべきではありません。
ID検出は「IDが読めた」だけで良品条件を満たしません。IDが正しいのにプレートが浮いている、正しいプレートだがロックが不完全、通信が切れたまま前回値が残る、という故障を試験します。運転許可は、品種指示、プレートID、着座、ロック、ワーク有無、必要なガード条件を明確な状態遷移で評価します。誤ったプレート、センサー断線、電源再投入、途中停止からの復帰で、自動起動しないことを確認します。
OMRONは包装設備向けの変更事例で、品種ごとのクイックチェンジ部品と自動制御を組み合わせる考え方を示しています。一方で、レシピをボタンで切り替えれば機械的な取り違えが消えるわけではありません。プログラム選択と物理プレートの一致を、制御盤画面だけでなく実際の接続・検知で閉じることが要点です。
6. 搬送、保管、清掃までが治具交換の設計
交換プレートが重い、角が鋭い、重心が偏る場合、手持ちの「簡単な交換」は成立しません。設計時に質量と重心、把持点、台車高さ、移載方向、床の段差、保管ラックの転倒防止を確認します。治具の置き場に保護カバーがなければ、位置決め面を傷つけます。洗浄後の乾燥や防錆が必要な環境では、保管中の管理も初品品質に関わります。
設備内の切りくずや樹脂粉がサブプレートの基準面に残れば、交換を速くしても着座不良が増えます。エアブローで粉を飛ばす設計は、粉の飛散先や作業者曝露も検討します。接触面を見える位置に置き、清掃の前後を確認できる形にするほうが運用しやすい場合があります。予備ブッシュ、シール、クランプ、ケーブルの在庫と交換基準も見積範囲に含めます。
治具を機外で準備するなら、保管ラック上でワーク装着と検査ができるかも確かめます。プレートを逆向きに置けない受け、異品種を混ぜない棚番号、破損を見つける点検票が必要です。搬送用の吊り具や台車を治具本体と別発注にすると、FATでは交換できてもSATで作業者が安全に運べないことがあります。
7. 加工セル・組立セル・検査セルで重点が変わる
加工セルでは、ワーク保持力、工具軌跡、切削液と切りくず、機械原点との関係が中心です。位置再現性だけでは不十分で、最大加工条件で治具が動かないこと、ボルトやスタッドが緩まないこと、熱安定後に寸法が保てることを試します。加工面に近い治具の出っ張りは工具干渉を招きます。品種ごとにプログラム原点を変える場合は、誤った原点の読み込みを拒否します。
組立セルでは、部品投入姿勢、作業者の手の入る方向、締付けトルク、ロボットやドライバーのアクセスが重要です。治具側のワーク位置が再現しても、部品供給位置がばらつけばタクトは安定しません。クランプの開閉確認と完成品取り出し時のひっかかりも評価します。治具を軽く作るために剛性を削りすぎると、締付け荷重で基準が動く可能性があります。
検査セルでは、測定基準、センサー視野、照明、測定器の校正と交換後のマスター確認を重視します。治具自体の温度や汚れが測定値へ影響するなら、温度馴染みや清掃の条件を手順に入れます。製造設備から検査設備へ同じ治具プレートを移す構想では、両設備の基準の互換性を現物で確認します。「同じ規格のインターフェース」だけでは測定結果の一致は証明できません。
8. 安全設計は交換作業を含むリスク評価から始める
治具交換は通常運転時よりも、作業者が設備内部へ近づきます。電源遮断、残圧、重力で落ちる軸、予期しない起動、挟まれ点、鋭利な工具、台車での衝突を作業ごとに洗い出します。米国OSHAのロボット安全資料は、ロボット本体に加えエンドエフェクター、センサー、治具、保護装置を統合したアプリケーションとしてリスク評価することを求めています。ISO 10218-2:2025は産業用ロボットアプリケーションとセルの統合、据付、試運転、運転、保守などを対象とします。適用範囲と現地の法令・社内基準は案件ごとに確認してください。
「協働ロボットだからガード不要」という判断はしません。交換中のモード、運転速度、手動教示、再起動条件、工具やワークの危険をセル全体で評価します。安全回路を一時的に無効化しないとプレートが交換できない設計は、日常運用を壊します。作業者がルールを守れる動線と、異常時に安全に止まる制御を同時に設計します。
FATで行ったリスク評価をSATへ持ち込み、実際の床、周辺設備、保守動線、国と言語の異なる作業者を含めて更新します。納入後の品種追加では、治具だけを複製して終わらせず、ロボット軌跡、積載、アクセス、誤装着、緊急停止からの復帰を再評価します。
9. 見積依頼書に入れるべき境界条件
RFPには品種一覧、2D・3D図面と公差、最大ワーク質量、加工または組立力、設置機械の図面、タクト目標、現状段取り動画、ユーティリティ、対象シフト、安全要求、希望納期を添付します。図面版数が混在している場合は、見積前に正本を一本化します。個別の図面は秘密保持の取り決め後に渡し、見積段階では必要範囲だけを共有します。
提案者に、方式比較を求めます。例えば「現行ボルト固定を改善」「標準化したサブプレートに手動ロック」「自動ロックとID照合」を並べ、初期費用、後続品種追加費、交換時間の見込み、洗浄・摩耗管理、保守部品、技能要件を同じ評価表に記載させます。カタログの繰返し精度は参考値として分離し、実ワークを使う検証方法を提案させます。
発注範囲には、固定側の取付・芯出し、品種別治具の数量、保管・運搬具、センサーと配線、PLC・HMI変更、プログラムのバックアップ、タイ語等の運用表示、交換手順書、教育、FAT・SATの立会いを明記します。量産中に既設機を改造するなら、停止できる日時と原状復帰の条件も取り決めます。後続品種用の追加プレートを誰が設計し、互換性をどう審査するかも決めます。
10. サプライヤー比較では製品価格だけを見ない
装置価格が低くても、品種を増やすたびに固定側を加工し直すなら、拡張費は膨らみます。共通インターフェースの図面、部品の入手性、将来の交換プレート製作権限、摩耗品の調達条件を比較します。専用形状は誤装着防止に有効な場合がありますが、補修部品が一社に依存することもあります。標準部品と専用加工の境界を確認します。
同じ「交換1分」の提案でも、ワークの取り外しを含むか、清掃を含むか、初品承認を含むかで意味が異なります。動画に示された条件と自工場の条件を比べ、異なる箇所を見積の前提条件に記録します。サイクルタイムの短縮を示す場合は、対象品種、設備停止時間、作業者人数、試行回数、ばらつきもセットで提出してもらいます。
工場にとって重要なのは、再現性に問題が出た時にどの部品を測り、誰が直すかです。位置決めピンとブッシュの交換、固定側プレートの再測定、バックアップからのプログラム復帰を現場保全員が実施できるかを評価します。サプライヤーが全対応する場合は、タイ国内の対応時間と予備部品を契約に反映します。
11. FATでは良品だけでなく故障を作って試す
FATの試験片は、最も使いやすい品種だけでは足りません。質量最大、寸法最小、形状差が小さく取り違えやすい品種、センサー接続がある品種を代表として選びます。基準プレートの付け外しを複数回実施し、取付位置のばらつき、ロック完了、着座検知、ワーク寸法、交換手順の所要時間を記録します。試験回数と許容値は発注側が事前合意します。
負の試験では、誤った品種の治具、半ロック、位置決め面への異物、センサー断線、停電復帰、交換途中の非常停止を意図的に作ります。人と設備を危険にさらす試験は安全な模擬方法に置き換えます。期待結果は「動かない」だけではなく、HMIに原因を示し、作業者が安全な手順で復旧できることまで書きます。検知器を外しても前回のOKが残る設計は不合格です。
FAT議事録には図面版数、ソフト版数、試験ワークの識別番号、計測器、測定結果、未完了項目、是正期限、再試験条件を残します。動画は便利ですが、数値記録と受入判定の代わりにはなりません。必要に応じて測定システムの妥当性も確かめます。
12. SATでは実工場の変動を取り込む
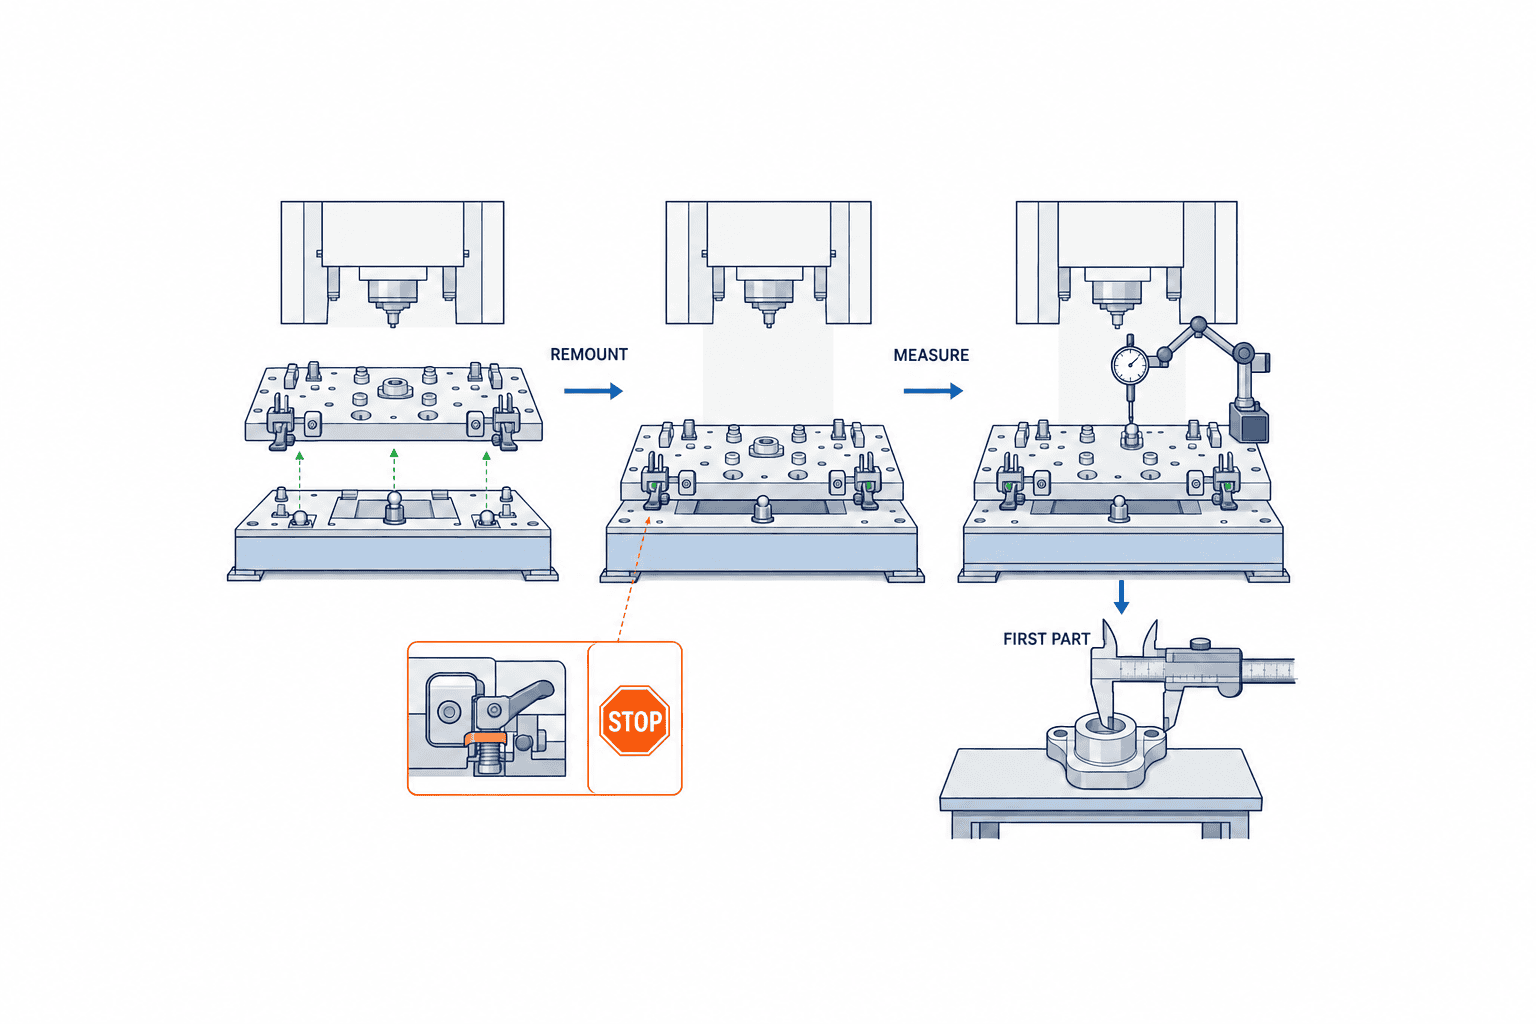
SATは納入場所での取付と初期動作確認だけで終えません。実際の品種、実作業者、実ユーティリティ、温度、粉じん、加工負荷、隣接設備の動線を条件にします。立上げ直後の一回の成功だけでは、量産のばらつきは見えません。代表品種の往復切替を実施し、初品不良、手直し、停止理由を記録します。合格基準を満たさない場合の暫定運転、追加試験、支払条件を事前に契約しておきます。
教育では、通常交換に加え、プレート落下を避ける持ち方、汚れの点検、半ロック警報、ID不一致、位置ずれ発見時のエスカレーションを扱います。手順書は実際に使う言語で作り、現場作業者が未説明の状態で操作できるか観察します。保全員には、摩耗部品の交換後にどの測定をやり直すかを伝えます。
引渡し資料には、交換マトリクス、CAD・図面、基準座標、PLC/HMIプログラム、バックアップ、部品表、保全周期、FAT・SAT記録、リスク評価、残課題を含めます。後で品種を増やす際に、この資料を変更管理の起点にします。口頭で「次の品種にも対応可能」と言われても、寸法・質量・接続の適用範囲が文書化されていなければ投資判断には使えません。
13. 導入後の管理指標は三つの時間を分ける
稼働開始後は、(1)物理的な交換時間、(2)初品が合格するまでの時間、(3)計画切替から安定生産までの時間を分けて監視します。物理交換が短縮しても初品調整が長くなれば、顧客納期への効果は小さいままです。逆に初品承認の手順を整えるだけで、設備追加より改善する場合もあります。
品種別の交換回数、着座・ID・ロック警報、初品再測定、治具清掃、摩耗部品の交換を履歴として残します。警報回数だけを見ると、作業者が警報を避けるためにセンサーを無効化する誘因になり得ます。改善会議では、その警報が異常を早く見つけたのか、センサー配置が悪く誤報だったのかを分けます。
新製品を追加するたびに、交換マトリクスを更新します。「既存のベースに付く」は最低条件で、最大負荷、工具アクセス、安全距離、ID照合、初品測定、保管スペースを再確認します。変更履歴と再受入記録を残せば、後から品種間の品質差が出ても追跡できます。
14. よくある失敗と避け方
失敗1: カタログの位置再現性だけで発注する。 解決策は、実ワーク基準と最終品質の測定計画を追加することです。固定側インターフェースの測定値だけで、製品公差を保証したことにはなりません。
失敗2: 交換時間の短縮だけをKPIにする。 初品承認と安定生産開始までを同じ動画で計測します。治具洗浄や次品種準備を他者へ移しただけなら、工場全体の工数は減っていません。
失敗3: 品種識別を色ラベルだけにする。 ラベルは補助として使い、物理キー、ID照合、着座・ロック確認のうち危険と品質リスクに合った層を設計します。センサー故障時の安全側動作も試します。
失敗4: 現場の運搬・保管を見積から外す。 台車、ラック、持ち手、基準面保護、予備品を最初から発注項目に入れます。作業者が治具を床に置く運用になれば、再現性は維持しにくくなります。
失敗5: FATで一品種一回だけ動かす。 品種間の往復切替、誤装着、半ロック、停電復帰、異物混入などを事前合意した安全な方法で試します。初品寸法と復旧手順を記録します。
発注前に一枚で確認する実務チェックリスト
仕様を社内承認する前に、製造、保全、品質、安全、購買の担当者を同じ図面の前に集めます。製造は交換手順と必要人数、保全はアクセスと予備部品、品質は製品基準と初品の判定方法、安全は交換モードと復帰手順、購買は品種追加時の価格と納期を確認します。この五者の署名が揃わない場合、設備の性能表だけで稟議を通さないほうがよいでしょう。後工程で「治具は動くが検査ができない」「交換時だけ保護柵を外す」と分かると、改造費だけでなく立上げ日程も失います。
確認票には、対象品種と除外品種、固定側インターフェース図面、交換側プレートの数量、ワークと治具の最大質量、危険源、計測点、許容値、試験回数、作業言語、必要な運搬具を一行ずつ記します。仕様が未確定なら空欄を放置せず、決定者と期限を書きます。サプライヤーからの代替案は、この確認票のどの要求を満たすか、または変更するかを明示させます。値引きがあっても受入条件が薄くなるなら同等案とは扱えません。
現場見学では、設備周囲の通路幅、棚の置き場所、清掃用具、圧縮空気と電源の取り出し口、日常のシフト交代方法まで写真と寸法で残します。図面上では余裕のある台車が、実際には隣の設備と干渉することがあります。既設セルの改造なら、交換工事の間に生産を移せるか、初期不良が出た時に旧治具へ戻せるかも工程表に入れます。これらは設計の細部ではなく、稼働を止めずに導入するための前提条件です。
受入試験を現場で実行できる手順に落とす
受入条件は「繰返し精度を満たすこと」という一文で終わらせず、作業指示として読める形にします。まず固定側サブプレートの取付位置と機械原点を確認し、清掃済みの交換側プレートを所定の向きで装着します。ロック完了と着座の信号を記録し、検査ピンまたは基準球を測ります。次にプレートを外し、別品種のプレートを入れてから元の品種に戻します。この往復で「同じプレートを単純に外して戻す」試験では見つからない、保管や運搬の影響が見えます。実施する順番、試験回数、計測器の分解能、温度条件、合否判定を試験票に明記します。
初品では、位置決め値だけでなく製品の重要寸法と、クランプ痕や傷の有無を確認します。工程が複数あるなら、後工程へ渡した後の嵌合や検査値も追います。受入票には「測定値が公差内」だけでなく、測定担当、測定器ID、図面版数、ワークロット、実行したプログラム番号、交換したプレートの個体番号を残します。不適合が出た場合に、プレート位置、ワークの置き方、機械設定、測定方法のどこを再確認するかまで書いておくと、現地で責任の押し付け合いを避けられます。
また、汚れを完全に排除した理想条件だけを試さないことが重要です。意図的に異物を入れる負の試験は安全な模擬材と停止状態で行い、検知できるか、誤ってロック完了にならないかを確認します。その後、正常な清掃手順で復旧し、再測定で元の状態へ戻ることを確かめます。製造・品質・保全の代表者が同じ試験票へ結果を記入すれば、量産開始後の点検にも使える基準になります。
15. クイックチェンジ治具 選定のFAQ
クイックチェンジ治具の費用は何で変わりますか?
固定側サブプレートの改造範囲、品種別プレート数、位置決め機構、保持力、センサー、PLC・HMI改修、搬送・保管具、FAT・SATの範囲で変わります。機械本体とロボット側の改造が必要かも大きな分岐です。製品図面と現状段取り動画を提示して、初期費用と次品種追加費を分けて見積もってください。一律の相場や回収期間を示すより、複数方式の総費用を比較する方が確実です。
交換精度はメーカーの繰返し精度で判断できますか?
参考にはなりますが、それだけでは足りません。公表値は特定製品・条件下のインターフェース再現性です。実際の製品寸法には、サブプレート取付、治具上のワーク基準、保持力、熱変位、測定方法が影響します。脱着反復と実ワーク初品の両方を契約上の試験に入れてください。
手動交換と自動交換はどう選びますか?
切替頻度、交換物の質量、作業者の安全、設備停止価値、追加品種の見込みを並べて判断します。手動でも機外準備と確実な位置決めができれば十分な場合があります。自動化する場合はロック検知、誤接続防止、残留エネルギー、故障復帰、保守の負担が増えるため、機械動作の速さだけで比較しません。
品種追加時に再度SATが必要ですか?
変更範囲に応じて、リスク評価と再受入の範囲を決めます。新プレートが同じ機械インターフェースに合っても、ワーク質量、工具軌跡、保持、センサー、初品品質が変わるなら確認が必要です。全試験の再実施が常に必要とは限りませんが、変更点と確認結果は記録します。
ロボットセルでも同じ考え方を使えますか?
交換境界が固定側のワーク保持ステーションなら使えます。ただし、ロボット軌跡、エンドエフェクターとの干渉、ガード、再起動を含むセル全体のリスク評価が必要です。ロボット手首のツール交換を検討する場合は、別の調達範囲として扱います。
まとめ
クイックチェンジ治具は「速く取り外せる部品」ではなく、品種を変えても同じ基準で安全に良品を作れる交換インターフェースです。品種別の交換マトリクスを作り、現状停止時間を分解し、位置決め・保持・誤装着・清掃・運搬を一組で設計してください。見積は将来品種と保全まで比較し、FAT・SATでは反復脱着と誤操作からの復帰を実物で確かめます。
タイ工場で治具交換の方式選定や既設セルの改造を検討している段階なら、品種一覧、現状の段取り動画、製品図面と困っている不良・停止の記録を添えてTOMAS TECHにご相談ください。発注前に、どの交換境界を標準化し、何を受入条件にするかを一緒に整理できます。
参考情報
- NIST, Flexible Lines with Setups: Analysis, Improvement, and Application — 品種変更時の工具調整、安全・品質確認と停止時間の関係。
- Jergens, Ball Lock Mounting System Overview — 固定側と治具プレートの位置決め・交換方式。掲載値は同社製品の条件付き公表値。
- Jergens, Ball Lock Quick Change Kits — 二枚の治具プレートを用いる機外準備の方式例。
- OMRON, Reduce Change-Over Time — 交換部品と制御設定を組み合わせる方式例。
- OSHA, Industrial Robot Safety Technical Manual — ロボットアプリケーションのリスク評価と統合後の保護方策。
- ISO, ISO 10218-2:2025 — 産業用ロボットアプリケーション・セルの統合等の対象範囲。


