


射出成形のキャビティ圧監視を導入したいが、どの金型に何個のセンサーを付け、何を不良判定に使い、既存の成形機・MESにつなぐのかが決まらない。タイの成形工場でよく起きるこの停滞は、計測器の製品比較から始めても解消しません。最初に「どの品質問題を、どのショットの、どのキャビティで検知したいか」を決める必要があります。本記事は、導入前調査、直接式と間接式、波形の読み方、金型改造、選別、FAT・SATまでを発注仕様に落とすための実務ガイドです。
結論:キャビティ圧監視の発注範囲を「測る・判定する・隔離する・追跡する」で定義する
射出成形機の射出圧や油圧は機械側の状態です。キャビティ圧は金型内部で樹脂が受けた圧力です。両者は関係しますが、同じ値ではありません。流路、ゲート、粘度、温度、金型内の位置が違えば、機械の設定値が同じでも成形品側の状態は変わります。RJGはゲート近傍の測定を保圧・ゲートシール評価、充填末端や重要部位の測定を充填・品質特性の評価に使う考え方を示しています。したがって「キャビティ圧を記録する」とだけ書いた見積依頼では、品質課題に対応するセンサー位置も判定方法も比較できません。RJG: Cavity Pressure Data
導入仕様には少なくとも四つの動詞を入れます。第一に、対象金型・キャビティ・測定位置・サンプリング条件を定めて「測る」。第二に、承認済み条件で得た波形と限界値で「判定する」。第三に、NGショットの全キャビティを一律に落とすのか、キャビティ別に隔離できるのかを決めて「隔離する」。第四に、ショットID、キャビティID、金型番号、機械番号、材料ロット、条件版を結んで「追跡する」。この四つが連動して初めて、監視結果が現場の品質処置に変わります。
以前の記事では、射出成形の生産管理システムの全体要件として、指図、機械、金型、材料、条件版、数量を結ぶデータモデルを扱いました。本記事はその中の「金型内で生じた一ショットの圧力変化」を実測し、品質判定に使う部分を詳しく扱います。全社のトレーサビリティ構築費用と進め方も合わせて読むと、センサーから製品ロットまでの接続範囲を分けて考えられます。
何を検出するか先に決める:ショート、バリ、寸法、キャビティ差
キャビティ圧は万能の良否ラベルではありません。ショートショットを止めたいなら、樹脂が最後に到達する位置や問題が出る部位の信号を見ます。保圧不足やゲートシールが寸法に効くなら、ゲート近傍の圧力上昇と保持・減衰を重視します。多個取り金型で特定キャビティだけ不安定なら、金型全体の代表波形だけでは隔離範囲を狭められません。RJGは問題とする欠陥に応じてセンサー位置を決め、充填末端はショートショットの検知に使うと説明しています。RJG: Sensor Tips & Placement
着手前に品質部門と成形技術部門で「欠陥写真、発生キャビティ、発生条件、抜取検査方法、流出時の影響、現行の隔離単位」を一枚にまとめます。その上で、圧力波形から直接判断できそうな指標と、寸法測定や外観検査でしか確定できない指標を分けます。例えばピーク圧が低いことは充填・保圧状態の変化を示せますが、それだけで全ての寸法を保証するとは言えません。圧力指標と実測品質の相関を対象品種・材料・金型で確認する工程を導入計画に入れます。
PoCに使う金型は、単に台数が多いものを選ばない方がよいでしょう。発生頻度と損失が把握できる品質問題があり、検査結果とショットを対応付けられ、改造可能な図面と保全履歴が残り、成形条件を一定期間維持できる金型が向いています。試験中に樹脂ロット、再生材比率、金型温調、乾燥条件を頻繁に変えると、監視方式の性能と工程変更の影響を切り分けにくくなります。対象を一つに絞って成功条件を明確にしてから水平展開します。
センサーの置き方:ゲート近傍と充填末端は問いが違う
ゲート直後の圧力は樹脂がキャビティに入った後の保圧のかかり方、ゲートシール、圧力保持を観察しやすい位置です。一方、充填末端は樹脂が到達したか、末端に十分な圧力が伝わったかに関係します。重要なリブ、薄肉部、外観面などに欠陥が集中するなら、そこを設計上の「重要部位」として別途検討します。どの位置が最適かは流動経路、ゲート方式、樹脂、金型冷却、品質特性によって異なります。カタログの標準配置をそのまま全金型に当てはめないことが重要です。RJG: Five Questions Before Instrumenting a Mold
充填末端は図面上の最遠点とは限りません。金型が動いているなら短ショット試験で実際の樹脂到達順を見て、未完成の金型なら流動解析とゲート位置の仮説を使います。ホットランナー、多点ゲート、バルブゲートでは枝ごとの流れが変動し得るため、代表キャビティ一本で全キャビティを保証する発想には注意が必要です。RJGも多個取り金型でセンサー数は流れ方とランナー方式を踏まえて決めると説明しています。試験計画では「このセンサーで監視できないキャビティや欠陥」を明示します。RJG: Sensor Tips & Placement
配置設計には、成形品面にセンサー跡が許容されるか、エジェクタピンや冷却水路と干渉しないか、金型厚みとコネクタの余地があるか、清掃や修理で脱着できるかも必要です。特に既設金型の後付けでは、理論上の最良測定点と実際に加工できる点が違うことがあります。その場合は位置をずらした理由、検出力への影響、代替検査を記録し、設置後の相関試験で採用可否を決めます。無理に穴を開けて金型寿命や水漏れリスクを増やす仕様は避けます。
直接式と間接式:何を測り、どこを改造するか
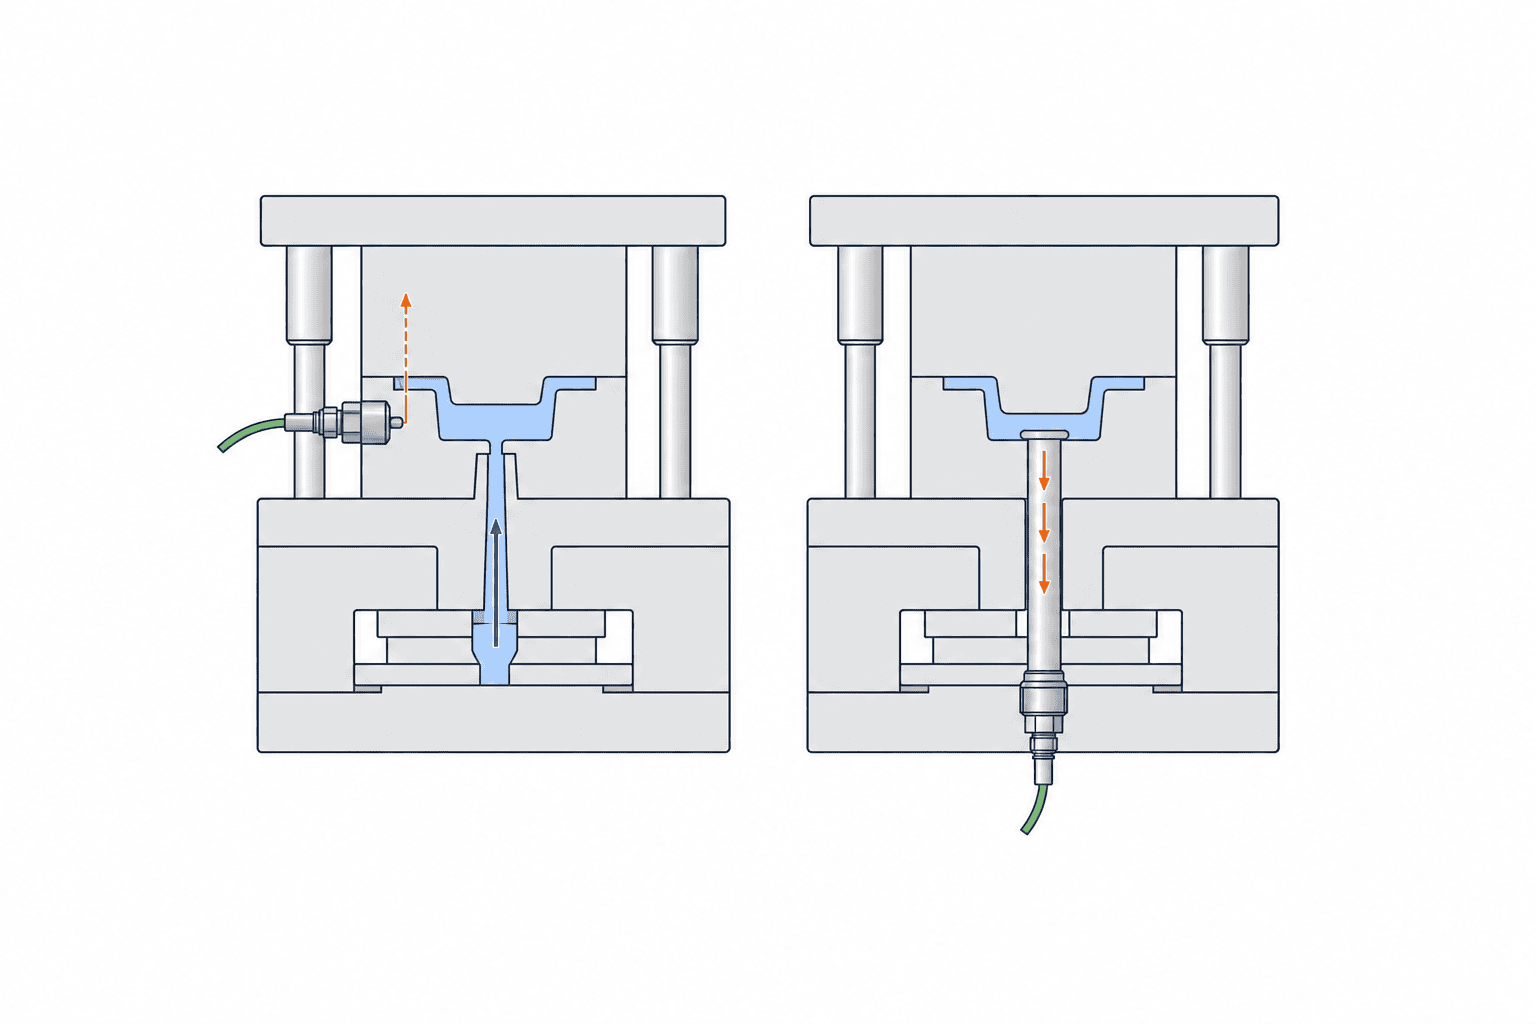
直接式の圧力センサーはキャビティ面に接し、樹脂圧を直接受ける構成です。測定位置の圧力変化を取りやすい反面、成形品表面への痕跡、センサー先端の設置精度、摩耗や汚染、熱、金型加工の制約を評価します。間接式は樹脂圧がエジェクタピンに与える力をピン背後で受ける構成です。キャビティ面の直接センサーを置きにくい場合の選択肢ですが、ピン径・受圧面積・摺動・摩擦・ピンとの接触状態が信号に影響します。RJGの選定資料は、エジェクタピンの寸法、予想圧力、金型温度、ピン背後の空間、チャンネル数を確認事項に挙げています。RJG: What Sensor Is Right for My Molding Process?
両方式の優劣を一言で決めるのではなく、必要な品質判定に対して「何を再現性よく測れるか」を比べます。例えばショートショットの早期検知なら、実際の欠陥ショットと正常ショットが最も分かれる測定点を選ぶことが大切です。間接式の波形を直接式の絶対圧に機械的に読み替えないよう、変換条件と校正手順を仕様化します。複数メーカーのセンサーやアンプを比較する場合も、センサー単体の感度だけでなく、金型への取付け、信号調整、端子、ケーブル、メンテナンス交換まで同じ表で比較します。
金型改造の判断会議には、金型設計者、保全、成形技術、品質、OT担当、センサーベンダーを参加させます。金型図面と実物の差、冷却回路、ホットランナー配線、ピン構造、コネクタの離型方向、クレーン搬送時のケーブル保護、洗浄・保管条件を確認します。見積上は「センサー費」と「金型加工費」を分け、取り外し後の穴埋めや交換部品、予備ケーブルも含めます。発注前には改造図面と加工責任範囲を承認し、加工後には圧力漏れ・冷却漏れ・離型・製品外観を確認します。
波形は一つのピーク値で見ない:充填、保圧、冷却を分ける
圧力曲線の形は、一ショットの中で樹脂がどのように充填され、保圧され、冷却されたかを示します。解析の起点になるのは成形機のサイクル開始、射出開始、V/P切替、保圧終了、型開きなどのイベントです。時刻同期がずれていると同じ波形でも比較位置がずれ、誤判定します。信号収集装置がどのイベントをトリガーに取り、トリガー欠落時にどう扱うかを設計します。KistlerのComoNeoはキャビティ圧と金型温度に基づく成形工程の監視・文書化を目的としたシステムとして説明されています。実際に何を接続できるかは採用構成で確認が必要です。Kistler: ComoNeo
指標候補には、射出後の到達時刻、圧力上昇勾配、V/P切替時の圧力、ピーク圧、保圧中の圧力、曲線下面積、冷却時の減衰があります。しかし全指標を最初からアラームにすると、原因が重なるうえに現場が何を直せばよいか分からなくなります。まず欠陥と関係がある二、三の指標を選び、正常・境界・不良ショットの実測品との関係を確認します。RJGも工程フィンガープリントの候補としてピーク、切替時圧力、圧力積分、冷却時の減衰を挙げています。RJG: Cavity Pressure Data
閾値は「ベンダー初期値」でも「過去の平均±適当な幅」でもなく、承認された成形条件と品質実測から定めます。安定生産中の複数シフト、材料ロット、通常の温度変動を含むデータを集め、意図的に限界側のショットを作る試験は品質部門の管理下で行います。正常品を過剰に廃棄しない偽陽性率と、問題品を取り逃がさない偽陰性率の両方を評価します。具体的な目標値は製品リスクと検査方式で異なるため、RFPには一律の「正解率99%」を書かず、対象欠陥、試験母数、判定基準、承認者を記します。
異常波形の原因をセンサーだけで断定してはいけません。材料粘度、乾燥、再生材、シリンダ温度、金型温調、スクリュ摩耗、逆流防止弁、ゲート詰まり、バルブゲート、センサー接触不良のどれでも曲線は変わり得ます。圧力監視は調査範囲を狭めるための証拠であり、根本原因の確定には成形条件履歴、設備アラーム、材料履歴、外観・寸法測定を併せます。アラーム画面には「何を測ったか」「どの閾値を外れたか」「対象ショット・キャビティ」「隔離状態」を表示し、原因欄を自動で決めつけないようにします。
多個取り金型の選別:ショットNGとキャビティNGを分ける
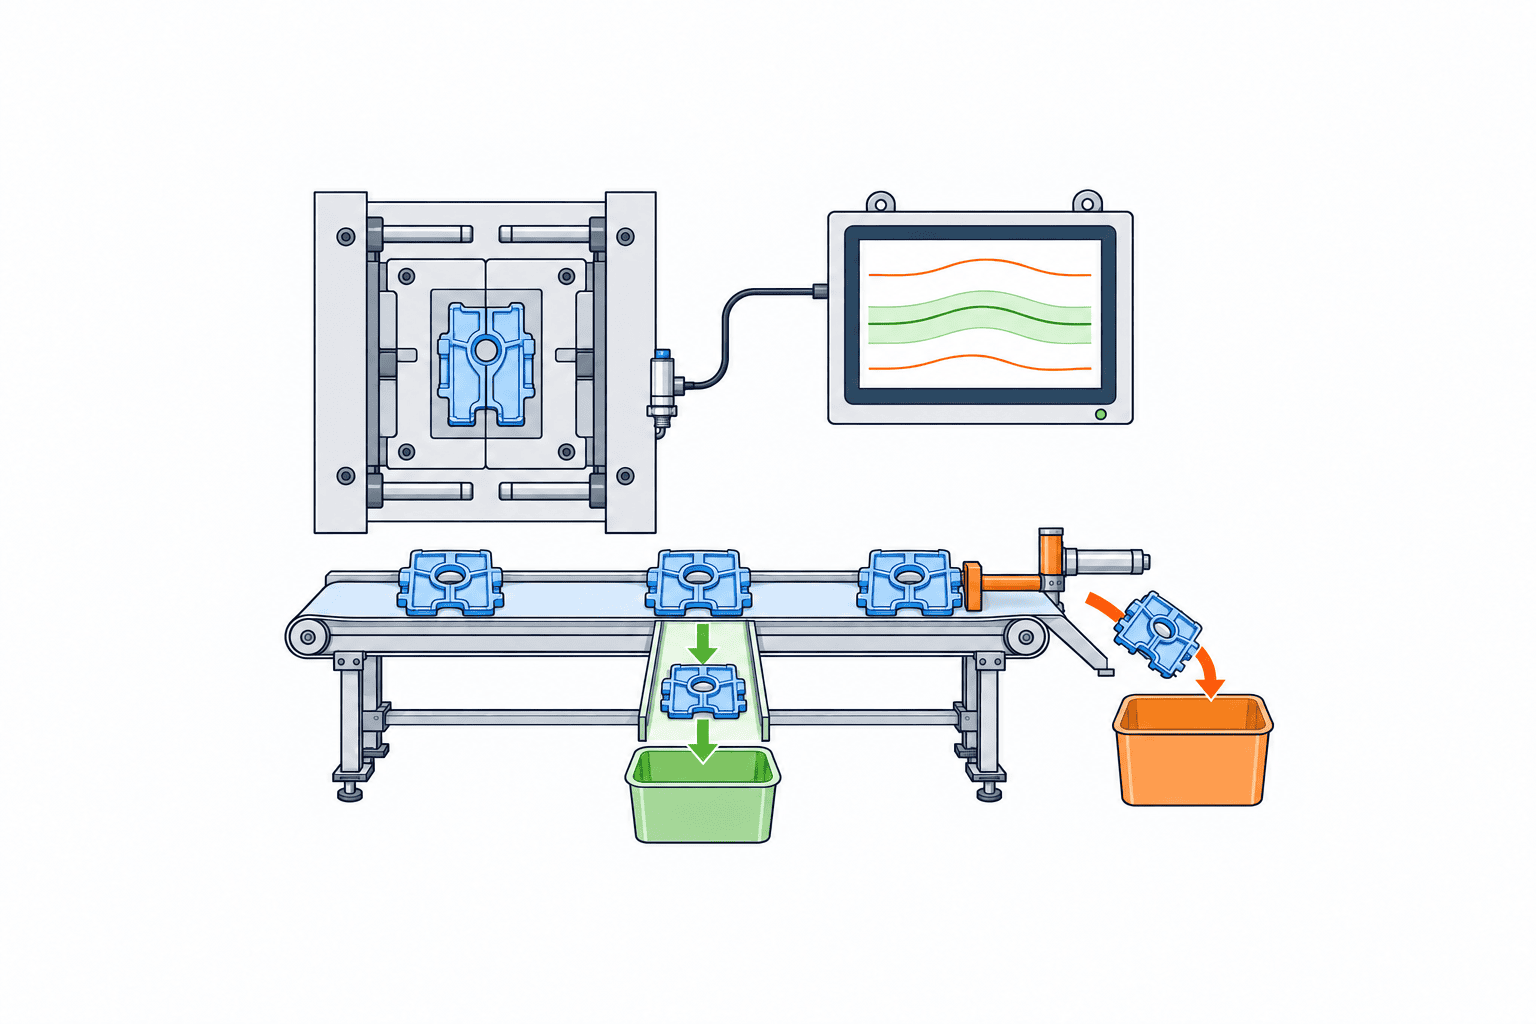
四個取り金型のうち一個のキャビティだけ圧力不足なら、データ上はその一個を特定できても、ロボットやコンベヤが四個を一括で排出する構成では物理的に一個だけを分けられません。選別仕様は監視チャンネル数だけでなく、取出し姿勢、キャビティ対応表、搬送路、排出シュート、箱替え、作業者の確認方法まで確認します。製品にキャビティ番号が刻印されていても、パーツが混流してからでは自動隔離できません。監視装置の「キャビティ別判定」機能と、現場設備の「キャビティ別排出」能力を別項目にします。
NG判定の扱いは、即時廃棄、保留して検査、一定範囲のロット隔離の三つを分けます。センサー断線やトリガー欠落は「圧力が低い」と同義ではなく「測定不能」です。この状態の製品を自動的に良品扱いしないためのフェイルセーフを決めます。一方、過度に全量廃棄すると現場が監視を無効化しかねません。リスクに応じて、停止、保留箱への排出、抜取検査の増加、品質責任者の解除承認を組み合わせます。アラーム抑止には理由、開始・終了時刻、承認者、対象ショット範囲を残します。
品質部門の処置結果を波形側に戻すことも重要です。実測では良品だった警報、不良だった無警報を残せば、閾値やセンサー位置の見直しに使えます。ただし、現場で閾値を変更して過去データを上書きしてはいけません。条件版、判定ルール版、変更理由、承認者、有効開始時刻を保存します。これにより、同じ波形がいつのルールでどう判定されたかを後から再現できます。
OT・MES連携:波形の保管先と製品履歴の結合を分ける
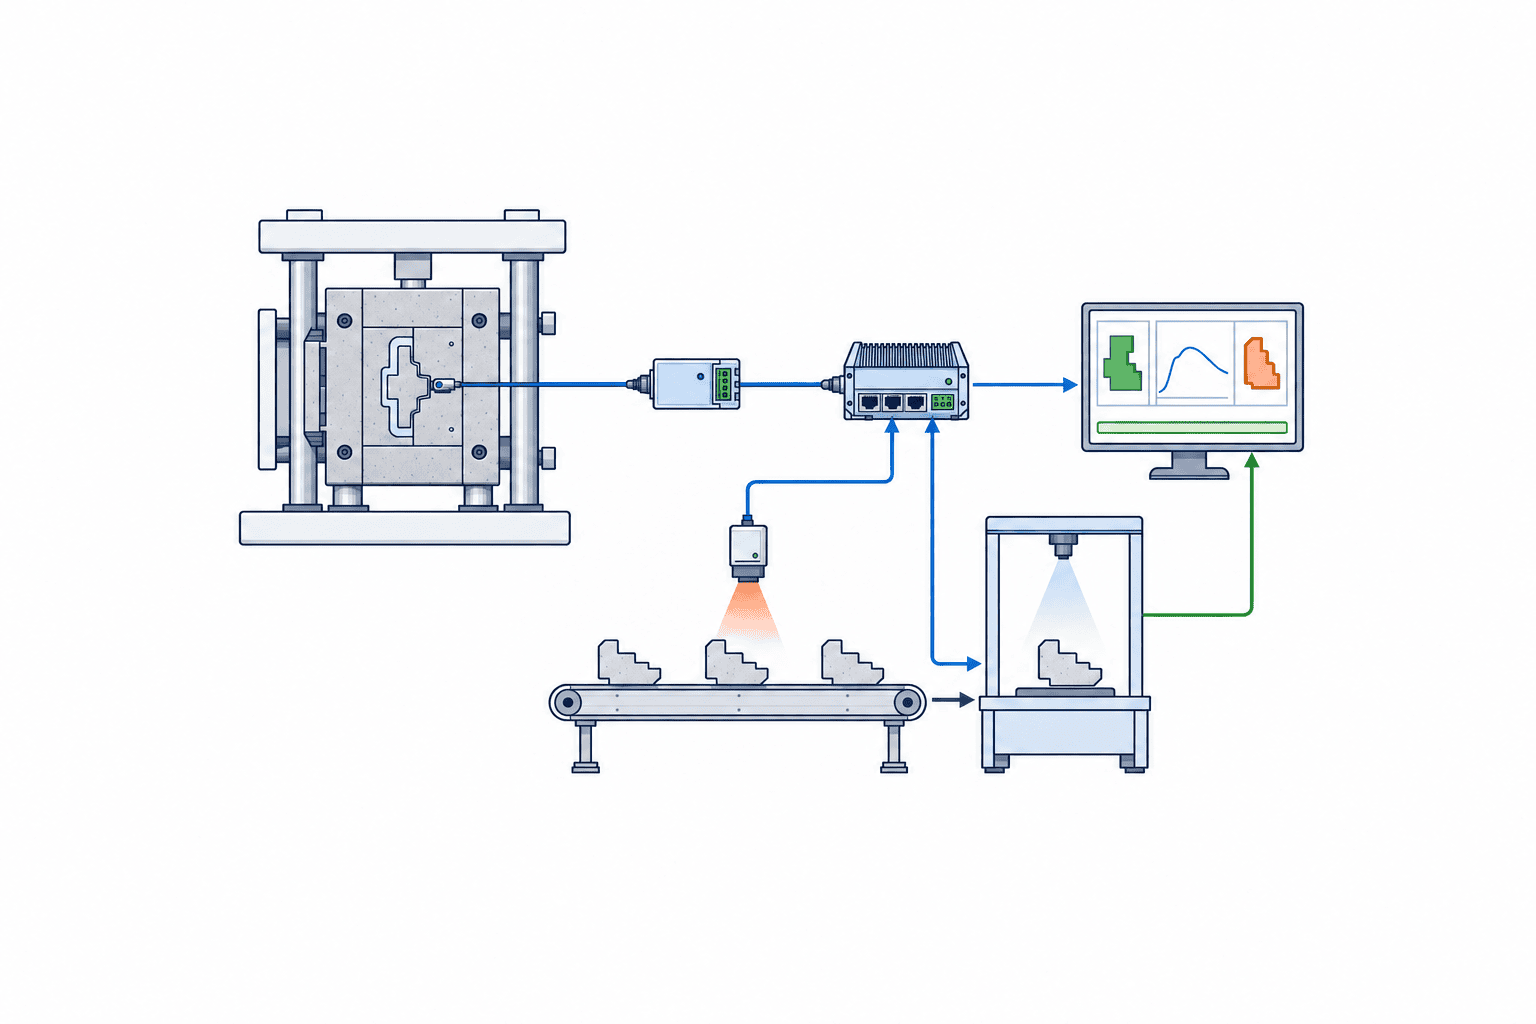
データの流れは、センサー、アンプまたはチャージアンプ、収集器、エッジゲートウェイ、MES・品質DBへと分けて書きます。すべての生波形を長期間MESに送る必要があるとは限りません。判定に使った特徴量、判定結果、波形への参照先、対象ショットIDとキャビティIDをMESに渡し、生波形は現場の時系列基盤に定めた期間保管する設計も可能です。ただし製品リスクや顧客要求で全波形の保存が必要なら、それを優先します。保持期間、容量見積り、検索時間、バックアップ、削除責任者を決めます。
EUROMAP 77は射出成形機とMESのデータ交換インターフェースです。機械・MES間の接続を検討する際の基礎になりますが、この規格を採用しただけでキャビティ圧の高頻度波形が自動的に届くわけではありません。センサー機器の出力、ショットイベント、波形データ形式、タイムスタンプ、再送、機械停止時の欠落処理は別途仕様化します。EUROMAPの説明でも77はIMMとMESのデータ交換、83は共通型定義と位置付けられています。EUROMAP 77 EUROMAP OPC UA概要
一ショットと一キャビティの履歴を結ぶキーは、単純な「現在時刻」だけでは不十分です。機械ごとのサイクル連番、金型ID、キャビティID、成形条件版、指図、材料ロット、採取時刻、取出し結果を定義します。再起動で連番が戻るなら機械IDと稼働セッションIDを組み合わせ、重複しない識別子を作ります。計測器、成形機、ゲートウェイ、MESの時刻ずれを試験し、停電・通信断・バッファ満杯でどこまで保持し、復帰後に同じショットが二重登録されないか確かめます。製品へのマーキングや箱IDへの紐付けがない工程では、追跡の粒度は物理的な混流単位より細かくできません。
既設金型への後付け:改造前の調査で費用と停止を見える化する
後付けの概算はセンサー単価だけでは出せません。金型の搬出入と加工、エジェクタピン変更、冷却回路との調整、コネクタとケーブル保護、アンプ・収集器、成形機信号の取り出し、ゲートウェイ、HMI、MES連携、選別設備、校正治具、教育、予備品が必要になり得ます。既存の保全契約や金型所有者の承認も確認します。外注金型や顧客貸与金型なら、誰が改造を許可し、誰が変更図面を保管し、破損時に誰が負担するかを先に決めます。費用比較は「一キャビティ当たりのセンサー価格」ではなく、対象品質問題を検知・隔離・再現する一式で行います。
停止期間の見積には、金型取り外し、採寸、加工、組立、通水・漏れ確認、空打ち、試し打ち、初品承認、量産復帰を含めます。成形機に信号出力がない場合、PLC盤の改造や外部トリガーが必要になる場合があります。信号を読み取るだけの構成と、成形機やロボットの動作を制御する構成では安全審査が違います。品質判定から排出装置に指令を出すなら、誤作動時の排出先と機械安全インターロックの責任分界を設備担当と確認します。試験用の仮配線を量産に残さないことも検収条件に入れます。
導入順序は、現状データの棚卸し、品質課題と対象金型選定、設置可能性確認、監視だけの試験、閾値と隔離運用の検証、MES連携、他金型への標準化と進めると整理しやすくなります。ただし初期段階で「監視だけだから隔離を考えなくてよい」としてしまうと、後でシステムは警報を出すのに製品は箱に混ざる事態になります。PoCの時点から物理的な良品・保留品の行き先を図示し、量産時に必要な改造を見積へ含めます。
RFPに書くべき項目:機器の型番より受入条件を明確にする
見積依頼には、対象製品と品質リスク、金型とキャビティ数、ゲート・ランナー構成、材料、金型温度範囲、機械信号、既設システム、必要な隔離粒度、保管期間を記します。ベンダーには「直接式または間接式を選ぶ理由」「候補位置と加工図」「各位置で検出したい欠陥」「取れない異常」「保守交換手順」を提出してもらいます。見積行はセンサー、金型加工、アンプ、収集器、ソフトウェア、成形機接続、排出改造、MES連携、据付、校正、試験、教育、予備品、年間保守に分けます。後から必須費用が現れないよう、標準・オプション・除外事項を明示させます。
| 受入項目 | ベンダーに示してもらう証拠 | 工場側の判定者 |
|---|---|---|
| センサー配置 | 金型図面、干渉確認、設置可能性とリスク | 金型・保全 |
| 信号品質 | 正常・境界・異常ショットの波形、トリガー精度 | 成形技術・品質 |
| 品質判定 | 現物検査との対応、誤警報と見逃しの集計 | 品質 |
| 選別 | キャビティ別の物理的な排出・保留実演 | 製造・品質 |
| 連携 | ショットID、キャビティID、条件版、欠落・再送のログ | OT・MES |
| 運用 | 校正、交換、閾値変更、停止時の手順 | 保全・現場管理 |
価格評価では初期費と年間費用を分けます。年間費用にはセンサー交換、校正、ソフトウェア保守、データ保存、ベンダー支援、金型メンテナンス増分を含めます。効果は「不良が何%減るはず」と外部事例を転用せず、自社の現行スクラップ、選別工数、顧客流出、設備停止の基準値と、PoCで実際に確認した改善可能範囲から試算します。良品まで排出する損失や監視不能時の保留コストも差し引きます。仮定は一つずつ見えるようにし、発注判断時に品質部門と財務部門が同じ数字を見るようにします。
FAT・SAT:ラボで動くことと量産で守れることを別々に検収する
FATでは、ベンダーの環境でセンサーとアンプのチャンネル対応、波形収集、ショットトリガー、閾値版、HMI表示、出力信号、断線・通信断・再起動・保存容量上限を試します。正常、低圧、高圧、信号欠落、誤った金型ID、再送、重複イベントを意図的に作り、期待した判定とログが出るか確認します。模擬信号だけで合格とせず、可能なら対象金型または代表的な実波形を使います。FATで残る制約は、現場の配線、温度、振動、作業者操作を含むSATの条件として明記します。
SATでは、タイ工場の実際の成形機、金型、ロボット、排出箱、ネットワーク、MESで試します。指定した金型・キャビティ・条件版が正しく表示され、ショットと現物の対応が維持されることを確認します。正常品を流して誤警報を測り、管理された境界品と不良品で見逃しを確認します。検査の抜取方法と母数は事前に合意し、結果を後から都合よく選び直さないようにします。断線と通信断では、製品が意図した保留経路へ向かうか、復旧後に欠落や重複が見えるかを実演します。MESの画面だけで合格とせず、箱の中身まで確認します。
検収書には「誰が、どの条件版で、どの金型と材料を使い、何ショットを試験し、どの判定・実物検査結果になったか」を残します。合格後の閾値変更は品質管理の変更手順へ移し、未承認の変更を現場だけで実施しないようにします。量産立上げ直後は監視装置の判定と従来検査を並走させ、どの条件で従来検査を縮小できるかを別途承認します。検収の終了と品質保証の移管を同じ瞬間にしてしまわない設計が実務上重要です。
測定と判定の境界条件:良否を決められないショットを設計に含める
量産中の波形は常に「正常」「低圧」「高圧」の三分類に収まるわけではありません。金型交換直後の立上げ、パージ後の初回、手動運転、樹脂替え、温調待ち、サイクルを途中で中止したショット、キャビティを塞いだ状態などは、承認済み量産条件と比較する前提が異なります。収集器が波形を取れたとしても、それだけで通常の良品判定ルールを適用してよいとは限りません。RFPでは工程状態ごとに「監視対象」「参考記録のみ」「自動保留」「成形禁止」のいずれかを定義し、HMI上で作業者が区別できるよう求めます。立上げ品を後から良品箱へ戻す場合も、再検査者、数量、対象ショット範囲と解除理由を履歴に残します。
複数キャビティのうち一つだけセンサーが失われた場合、全ショットを止めるか、そのキャビティだけ保留するかは物理的な排出能力と製品リスクで変わります。センサー断線、アンプ飽和、ゼロ点ドリフト、ノイズ混入、トリガー欠落、金型IDの不一致をそれぞれ別の異常コードにします。「信号がないから圧力ゼロ」と記録すると、真のショートショットと計測故障が混ざり、分析も処置も誤ります。計測の有効性を表すフラグ、信号品質の理由、最終校正日、センサー交換履歴を波形と一緒に保存します。故障後の製品隔離範囲は最終正常ショットからの全数なのか、最後の検査合格点まで遡るのかを品質部門が事前に決めます。
波形の比較には金型・材料・条件版の一致も必要です。同じ金型でも樹脂グレードや色、再生材比率、温調設定が変われば、承認すべき正常範囲を見直す必要があります。別条件の基準波形を誤って呼び出すことは、センサーの精度不足とは別種のリスクです。レシピのダウンロード値と実測値、閾値セットの版、承認状態、有効開始時刻を分けて保管し、未承認の組み合わせで量産判定を開始しない仕組みにします。サイクル途中のリセットや連番の巻き戻りでは新しい稼働セッションを作り、重複IDを防ぎます。この例外設計があると、現場は「異常時に何を箱へ入れるか」を迷わず、品質部門は後から判定の根拠をたどれます。サンプリング周波数やフィルタの設定を変更した場合は、以前の波形と単純比較できるかを再評価します。ノイズを消すための平滑化で短時間の異常も消えていないか、同じショットを生信号と処理後信号で照合します。データ欠落率だけでなく、ピークのずれ、時刻のずれ、圧力の単位、センサー交換前後の基準差を検収記録に残します。画面表示が安定していても、裏側の保存データが欠けている場合があるため、指定ショットを後日検索して波形と判定を再現する試験も入れます。
調達と検収の追加条件:交換可能性、データ所有権、証拠の引渡し
センサーベンダーの提案比較では、初期費用だけでなく交換に要する停止時間と代替品の条件を確認します。金型からセンサーを抜く際に全分解が必要か、ケーブルだけを交換できるか、現地で予備品を入手できるかは量産中の復旧時間を左右します。提案書にはセンサー、アンプ、ケーブル、コネクタ、ソフトウェアの型番と互換範囲、廃番時の代替方針、校正と点検の頻度、故障診断の手順を明記してもらいます。タイ国内のサポート窓口、言語、対応時間、金型メーカーとの責任分担も確認します。ベンダーが示す一般的な寿命を工場の保証値として扱わず、対象金型の熱・汚れ・取扱い条件で予備品計画を立てます。
データの所有権と搬出可能性も発注書に含めます。波形と判定結果を閲覧できるだけでは、別の監視装置へ更新する際や顧客監査の際に不足します。ショットID、キャビティID、タイムスタンプ、特徴量、判定ルール版、欠落理由を標準的な機械可読形式で一括出力できるか、出力時に単位や時刻帯が明記されるか、契約終了後に何日間取得できるかを確認します。クラウドを使う構成では通信停止時の現場判定とローカルバッファ、データ保存先、アクセス権、監査ログも仕様化します。独自形式の波形だけを受け取る場合は、その閲覧ソフトと長期利用条件を含めて比較します。
FAT・SATの合格判定は「画面で曲線が見えた」だけでは足りません。納入証拠として、金型改造図、各センサーの位置とシリアル番号、チャンネル対応表、校正証明または校正手順、配線図、I/O表、判定ルール版、正常・境界・異常ショットの波形、現物検査結果、通信断・復帰ログ、保留箱への排出記録、操作・保全手順を引き渡してもらいます。実演の結果と現物の照合は製造、品質、保全、OTの担当者がそれぞれ署名します。受入時に未解決の項目があれば、暫定運用、代替検査、期限、責任者を明文化し、曖昧な「条件付き合格」のまま量産へ移さないようにします。
よくある質問
射出成形のキャビティ圧監視は何個のセンサーから始めるべきですか?
一定の個数を先に決めず、対象欠陥と流動経路から決めます。最初は一つの金型と一つの品質課題に絞り、ゲート近傍または充填末端など仮説に合う位置を選びます。多個取りでキャビティごとの変動が大きければ、代表点だけでは足りない可能性があります。センサーを減らす場合は「監視しないキャビティ」と、その補完検査を明示します。RJG: Sensor Tips & Placement
直接式と間接式はどちらが既設金型に向いていますか?
金型構造と品質要求によります。直接式はキャビティ面に設置する余地と製品面の痕跡を、間接式はエジェクタピンの寸法、摺動、受圧力、ピン背後のスペースを確認します。既設金型の図面と実物を照合し、加工可能性と測定再現性を比べます。単価だけで選ばず、交換と校正の手順まで確認します。RJG: Sensor Selection
成形機の射出圧が取れればキャビティ圧センサーは不要ですか?
成形機データだけで必要な品質判断ができる場合もありますが、機械側圧力はキャビティ内の樹脂圧そのものではありません。流路の変化や特定キャビティの異常を見たい場合は、直接測定の価値を試験で確かめます。どちらかを前提にせず、対象不良を既存信号で検出できるかを先に検証するのが妥当です。RJG: Match Outputs, Not Setpoints
EUROMAP 77に対応すれば圧力波形は自動でMESへ送れますか?
いいえ。EUROMAP 77は成形機とMESのデータ交換を定めますが、採用する圧力監視装置の高頻度波形が自動的に含まれるという意味ではありません。波形の取得口、ショットへの紐付け、特徴量の計算、データ形式、保持期間、欠落処理を個別に仕様化してください。EUROMAP 77
導入費用と投資回収はどう見積もりますか?
金型加工、センサー、収集器、選別設備、成形機接続、MES連携、校正、保守を分解して見積もります。投資回収は自社の不良・選別・流出・停止の実績を基準にし、PoCで確認した効果だけを採用します。汎用的な費用相場や改善率をそのまま当てはめないでください。全体の費用層はトレーサビリティ構築の費用と進め方も参照できます。
まとめ:買う前に品質課題と検収条件を一枚にする
キャビティ圧監視の導入は、計測器の追加だけでは終わりません。検出したい欠陥から測定点を決め、直接式・間接式と金型改造を評価し、波形と現物品質の関係を検証し、NGショットを物理的に隔離できるようにし、ショット・キャビティ履歴をMESへ結びます。FATで装置機能を、SATで実際の金型と物流を検収します。最初のRFPには「どの欠陥を、どのキャビティで、何ショットの試験で確認し、NG品をどこへ送るか」を書くのが近道です。
対象金型の図面と品質課題を整理している段階でも、TOMAS TECHへご相談ください。センサー位置の仮説、既設設備との接続、見積範囲、FAT・SATの確認項目を工場の実態に合わせて整理できます。
参考資料
- RJG, Cavity Pressure Sensor Tips & Placement — 欠陥と測定位置、多個取り金型での考え方。
- RJG, What Sensor Is Right for My Molding Process? — エジェクタピン、圧力、温度、設置スペースの確認事項。
- RJG, 5 Questions to Ask Before Instrumenting a Mold — ゲート近傍と充填末端の用途。
- RJG, Cavity Pressure Injection Molding Data — 圧力曲線と工程フィンガープリント。
- Kistler, ComoNeo Process Monitoring — キャビティ圧と金型温度による工程監視。
- EUROMAP 77, IMM to MES — 射出成形機とMES間のデータ交換範囲。
- EUROMAP, OPC UA Specifications Overview — 77と83の位置付け。


