


光電センサの選定で最初に決めるべきことは、カタログの最大検出距離ではありません。ライン上で「何を、どの位置で、どの状態なら検知したとするか」です。透明ボトル、光沢金属部品、黒い樹脂、色の変わる包装材では、同じセンサでも受光量と誤検知要因が異なります。タイ工場で新設や改造を検討する生産技術、保全、購買の担当者に向け、透過型・回帰反射型・拡散反射型の使い分けから、配線、現物テスト、見積比較、FAT/SATまでを整理します。
本稿は一般的な設備選定の実務ガイドです。性能は型式、設定、設置条件で変わります。通常の存在検知用光電センサは人を保護する安全機器として使えません。オムロンの安全上の注意に従い、プレスなどの人体保護には用途に適した安全機器と安全設計を別途適用してください。
光電センサの選定前に「検知イベント」を定義する
光電センサは、投光した光がワークで遮られる、あるいは反射して戻るときの受光変化を電気信号に変えます。オムロンの技術解説は透過型、回帰反射型、拡散反射型を基本方式として説明しています。ただし方式を知るだけでは発注できません。検知すべき状態と、検知してはいけない状態を対で定めます。
たとえば「透明ボトルが搬送路の指定位置を通過したとき一回カウントし、ラベルや内容物の色が変わっても維持する」「治具に黒い樹脂部品が完全に着座したときだけ塗布を許可し、奥のステンレス板には反応しない」と書きます。これなら検知物、背景、位置、信号の使い道が一緒に見えます。「ワーク有無検知」だけではデモ用の良好なワークで動いた型式が、量産の色違い、汚れ、位置ばらつきに耐えるか確認できません。
現場で採取する条件は、材質、色、透明度、表面、最小寸法、姿勢、通過速度、振動、取付距離、背後の物、周囲光、油・粉じん・水、清掃方法、PLC入力仕様です。製品切替があるなら最も検知しにくい品種と、誤検知しやすい品種を両方用意します。写真や図面で候補を絞ることはできますが、現物確認を受入条件から外さないでください。
正常状態と異常状態を対にして書く
選定票の左に「検知する状態」、右に「検知しない状態」を書きます。容器なら空、満量、ラベル違い、曇り、搬送ガイドの映り込みを並べます。部品着座なら正規着座、浮き、斜め、類似部品、治具だけの状態を並べます。ワークの端が一瞬だけ光を遮る場合、出力も短く切り替わります。PLCが何ミリ秒続いたら有効とするかは、センサの応答とライン速度に合わせて別途設計します。カタログの応答時間を工程の検知保証と同一視しないことが必要です。
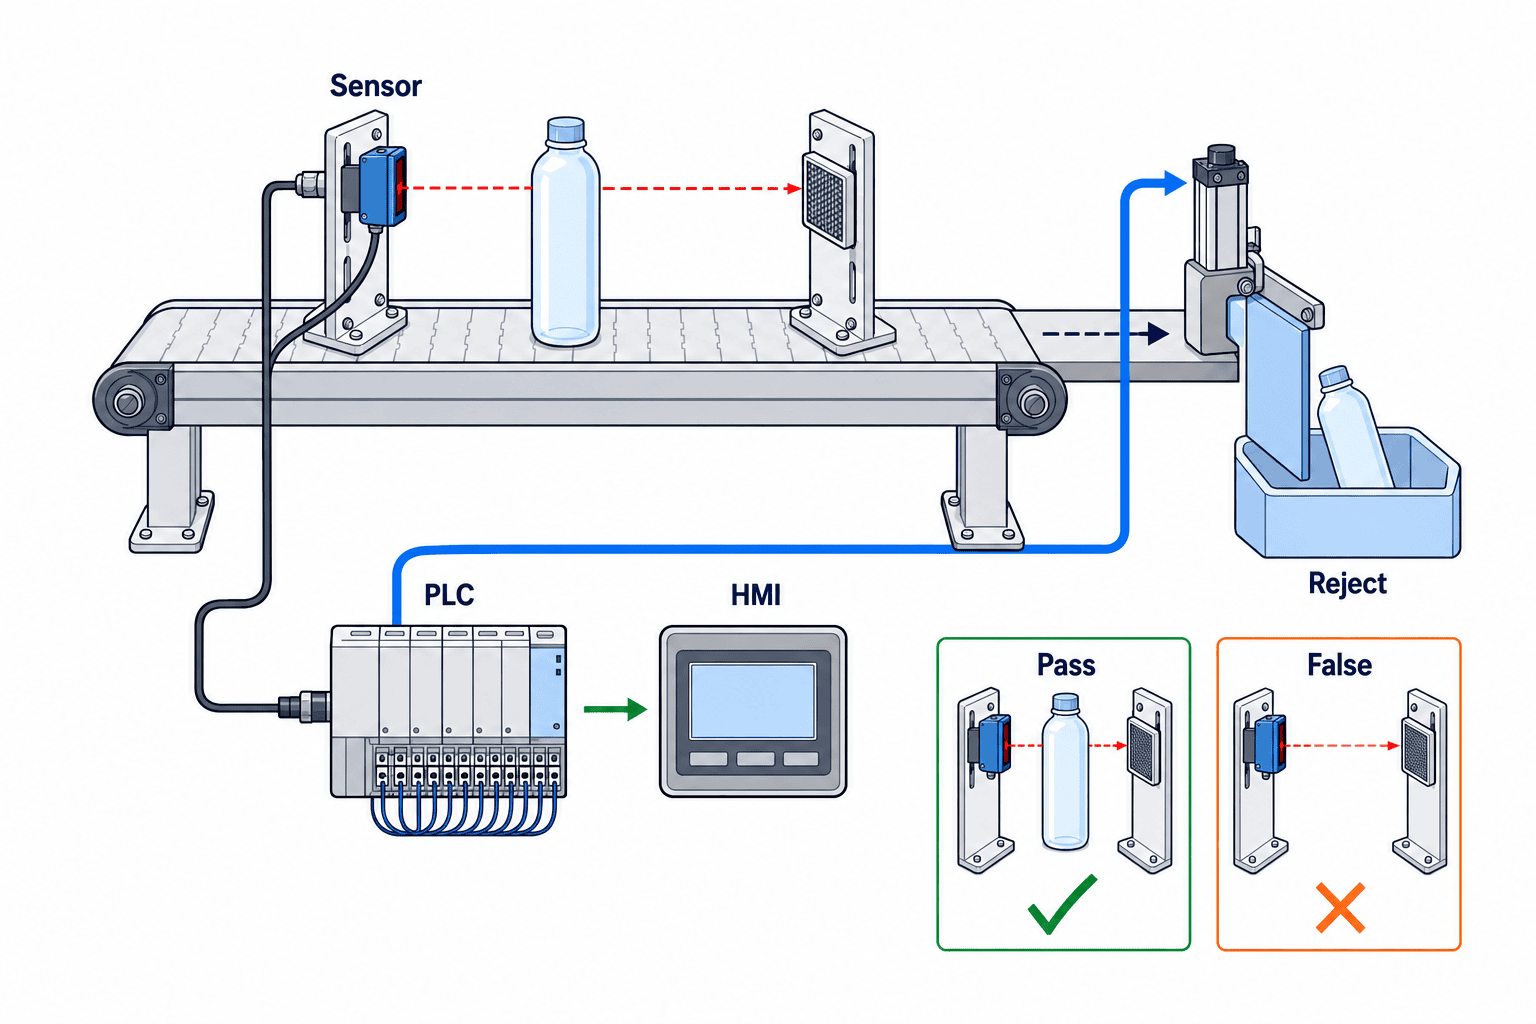
ワーク不在を検知するなら、不在時の出力がONかOFFかも定めます。光を受けたとき出力するLight-ONと、遮られたとき出力するDark-ONは、機種や設定で異なります。オムロンの用語解説も両者を区別しています。PLCラダー、HMI表示、断線時の診断まで含め、期待信号を状態表にすると現場の取り違えを防げます。通常の光電センサの信号論理だけで安全機能を構成できるという意味ではありません。
透過型・回帰反射型・拡散反射型の使い分け
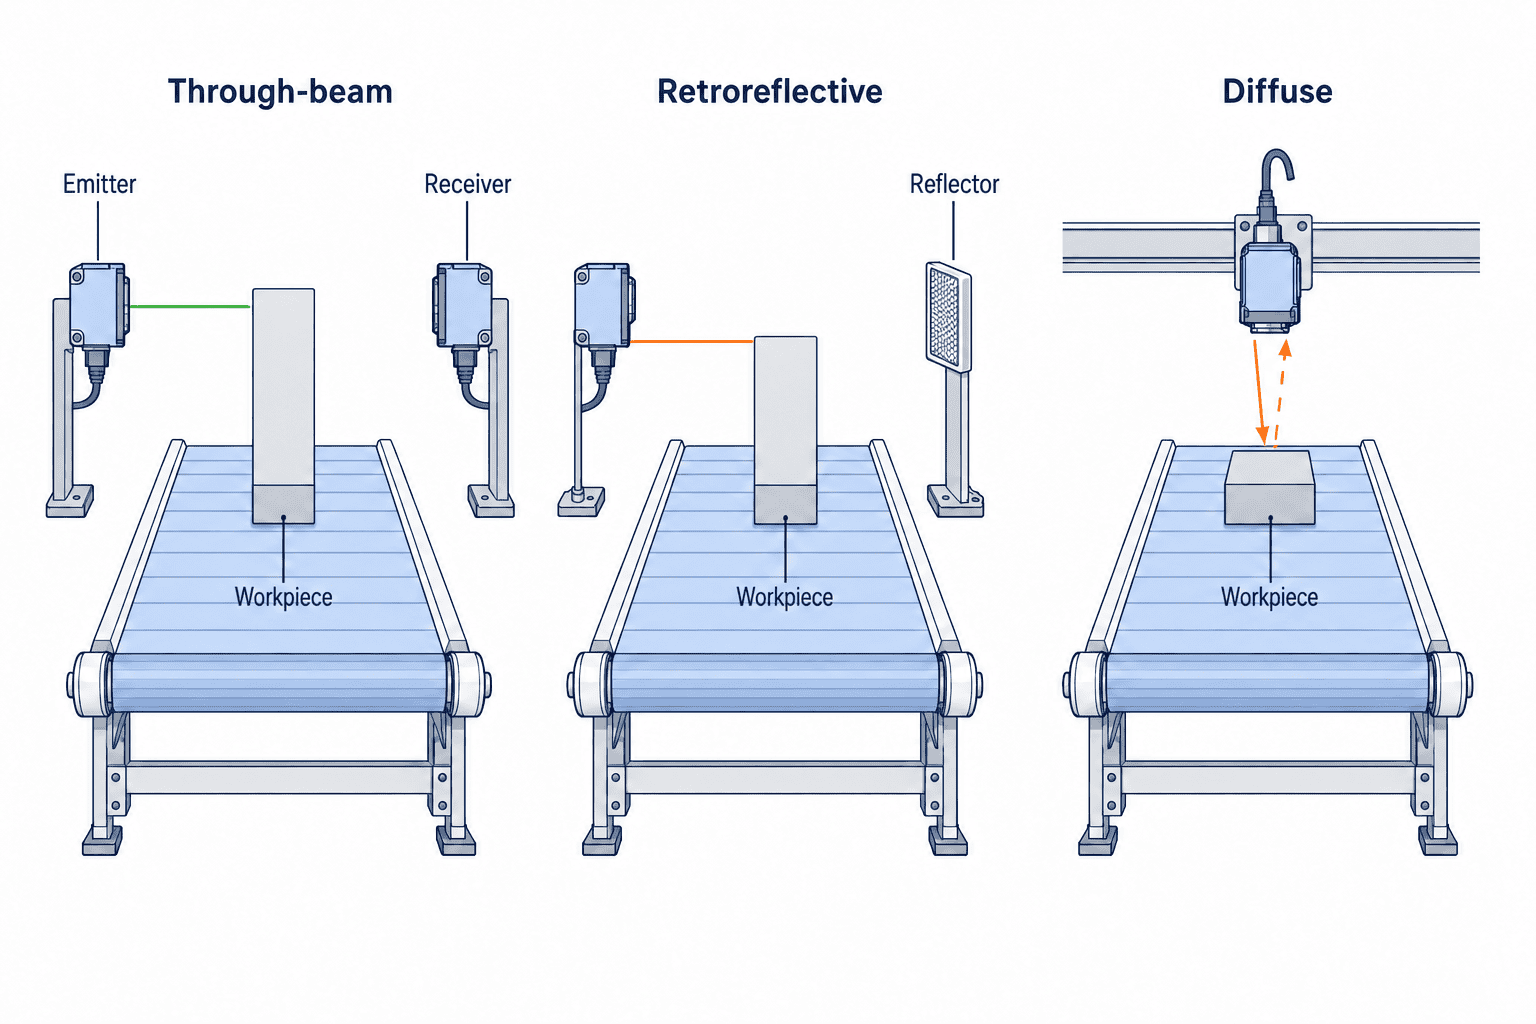
第一の分岐は「反対側へ機器を置けるか」です。置けるなら透過型を候補にします。投光器と受光器を対向させて遮光を見るため、ワーク表面の反射率への依存を小さくしやすい方式です。一方、両側の取付、配線、光軸調整が要ります。透明物が光を通す、または細い部品が光路から外れる場合は、方式名だけでは検出を保証できません。Bannerの選定資料は、不透明なワークで対向配置を強い候補とし、受光差と余裕光量を合わせて評価するよう説明しています。
反対側に電源線を引けず、反射板は置けるなら回帰反射型を検討します。投受光が同じ筐体なので片側配線で済み、反射板との間をワークが横切ると受光が変わります。光沢面は反射板の代わりに光を戻すことがあり、透明物は十分に減光しないことがあります。偏光対応や透明物専用の候補を実ワークで比べます。反射板の汚れ、位置ずれ、洗浄後の水滴も試験対象です。
ワーク側だけに取付場所があり、反射板を固定できないなら拡散反射型が候補です。ワーク自身から戻る光を見るため、白と黒、マットと鏡面、距離、角度の違いが信号に出ます。奥に反射性の強いガイドや金属板があれば背景抑制型も比較します。ifmの用途別選定資料は、背景抑制型を含む方式を用途に合わせて選ぶ資料です。ただしすべての反射背景に対する保証ではありません。現物の高さと背景距離を固定して確かめます。
| 方式 | 設置条件 | 生かしやすい場面 | 潰すべき失敗 |
|---|---|---|---|
| 透過型 | 両側取付・配線と光軸 | 不透明ワークの通過 | 透明物の透過、小物の光路外通過 |
| 回帰反射型 | 反射板の固定・清掃 | 片側配線の搬送路 | 鏡面反射、透明物、反射板汚れ |
| 拡散反射型 | ワークの反射と背景 | 片側からの近距離検知 | 黒・光沢・角度差、背景への反応 |
| 背景抑制型 | ワークと背景の距離差 | 背景を避ける片側検知 | 高さ変動、背景距離変化 |
表は機種を一意に決めるものではなく、試験候補を絞るものです。ifmの用途別選定表は候補の洗い出しに有用ですが、採否は自社のワークと設備で決めます。
透明物・鏡面・黒色ワークを標準サンプルと分ける
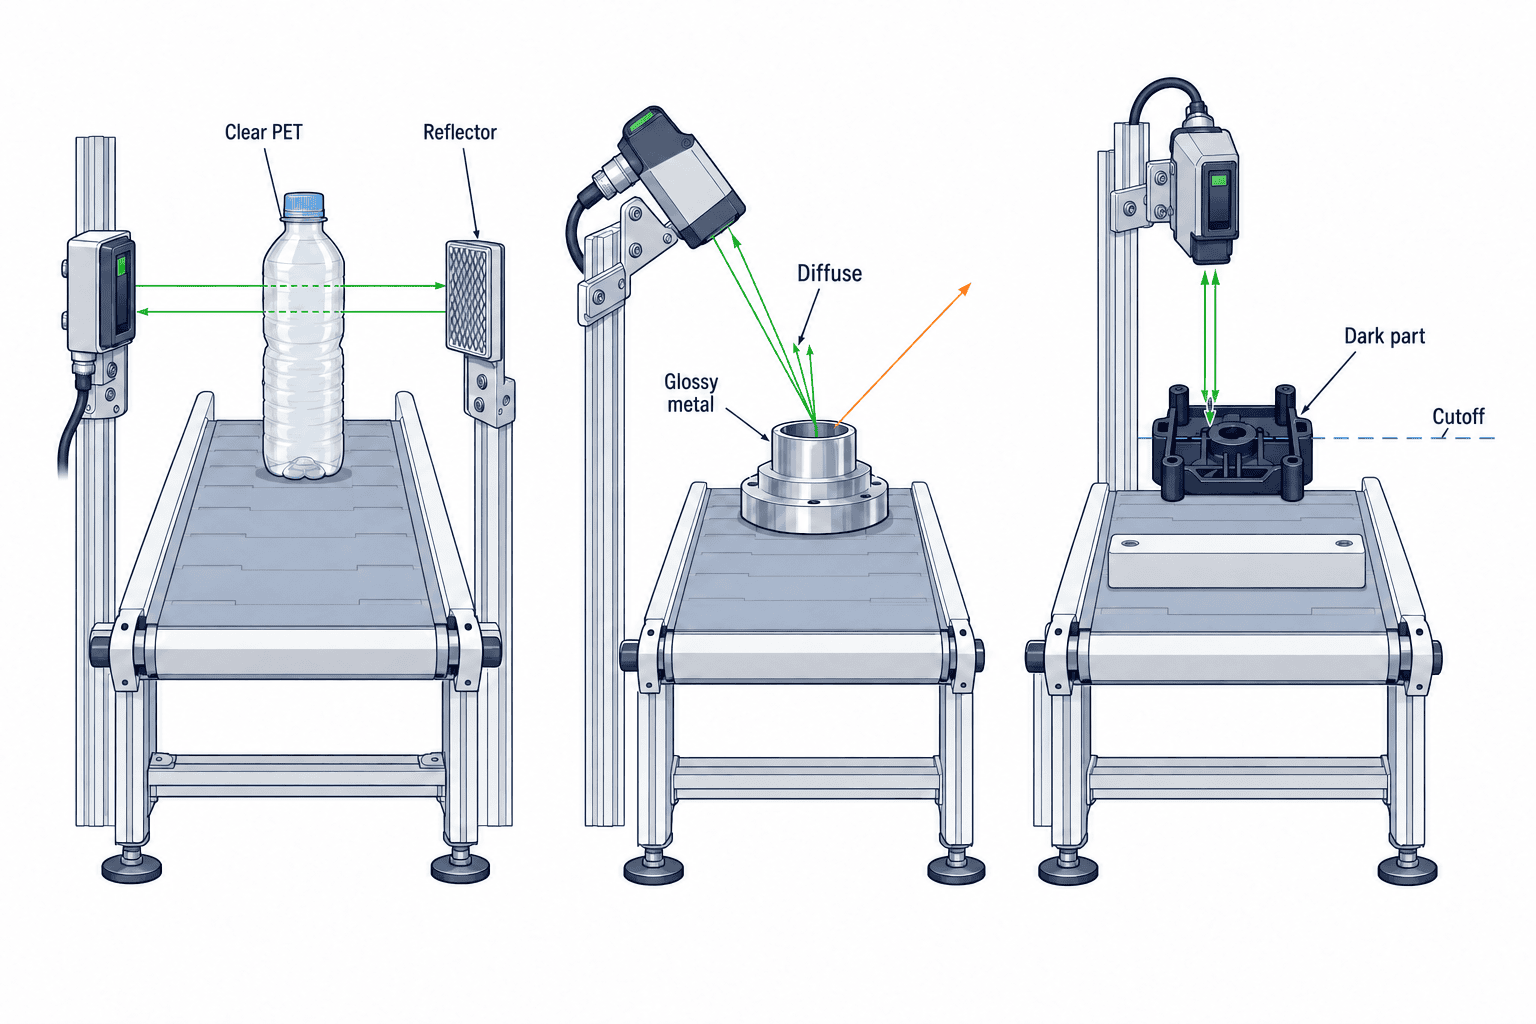
透明ボトルやフィルムは遮光量が小さく、向き、成形痕、結露、液面、ラベルが受光を変えます。透明物専用の回帰反射型を候補にしても「透明なら何でも同じ」ではありません。Bannerの透明物検出ガイドは材料と設置条件で検出方式を選ぶ考え方を示します。KEYENCEのセンサ解説も、透明物に対する光軸と進入方向の関係を説明しています。反射板との全光路ではなく、容器が通る実際の高さと角度で試します。
鏡面の金属部品や蒸着袋では、表面の反射方向が問題です。角度が少し変わるだけで戻り光が大きく変わり、同じ部品でも姿勢によりON/OFFが入れ替わります。偏光回帰反射型、透過型、距離設定型などを比較します。正規の最小・最大姿勢、傷、油膜、照明条件を含めてください。光軸を傾けるなら、取付角度の基準を図面に残します。調整直後だけ動く設定では、保全後に再現できません。
黒色樹脂は戻り光が少なくなりやすく、白色サンプルでのカタログ距離を拡散反射型へそのまま当てると余裕を見誤ります。オムロンの距離定義は拡散反射型の定格条件に標準検出物体があることを示します。色、表面、角度、距離が異なる実ロットで受光表示や動作余裕を記録します。ワーク表面ではなく遮光で判定できるなら、透過型も比較します。
最小ワークと光スポットの関係
検出距離が足りることと、小さい部品を検出できることは別です。ネジ、薄いフィルム端、細いピンが光軸を横切っても、ビームが太ければ受光差が足りない場合があります。オムロンの技術ガイドは最小検出物体の条件が方式や感度設定に依存し、透過型にスリットを付ける場合を別に扱っています。スリットは細い物体の検知に役立つ一方、受光量も減るので汚れへの余裕と一緒に評価します。
試験治具には最小部品だけでなく、公差上限、反り、傾き、振動中の通過も入れます。スポットを狙う位置が毎回同じとは限りません。検知可能な位置の窓をワークの動きから決め、取付公差を含めて光路を確認します。
検出距離と応答時間を同じ条件で比較する
カタログの検出距離は、方式ごとに標準検出物体や反射板、感度の条件が違います。異なる機種の最大距離だけを横並びにすると、実際の光学余裕を比べられません。候補表には型式、使用反射板、実取付距離、ワーク、設定値、受光表示、許容角度、応答時間、電源・出力を書きます。サンプル試験はライン上の実距離で行い、試験室で距離を縮めた結果と分けて残します。
搬送速度が上がると、ワークが光を遮る時間は短くなります。光路上の有効遮光幅を通過速度で割れば概算の遮光時間になりますが、その値だけでは合格にできません。センサの応答時間、PLC入力フィルタ、PLCスキャン、チャタリング対策、エンコーダ同期、カウントロジックを含めた信号経路で確かめます。単発通過だけでなく、最小間隔の連続通過、立ち止まり、逆走、ワークの重なりも試します。
目的が数量カウントなら、立ち上がりで一回数えるのか、方向判別が必要か、詰まり時の扱いはどうするかを制御側へ渡します。着座確認なら、検知直後に動作を許可するのか、安定時間を待つのかを決めます。分担が曖昧なままでは、現場で感度だけ上げて症状を隠す改造が起きます。PLCの基本を説明した関連記事は制御側の理解に使い、本稿ではその入力となる光電検知の仕様に絞ります。
検出距離の余裕は現場のずれで判断する
取付金具は振動や保全で少し動き、ワークの通る高さも一定ではありません。公称距離の範囲内というだけでなく、ずれた最悪位置で受光表示と出力が維持されるか確認します。回帰反射型では反射板の有効面積、透過型では光軸の角度、拡散反射型ではワーク表面と背景の距離が効きます。現場で調整範囲の端に追い込まれた状態は、予備のない設計です。
設定時の写真を撮り、基準寸法と締付け状態を図面へ反映します。型式が同じでも光軸を戻せなければ交換作業に時間がかかります。交換後に確認する良品・不良品サンプルを保全標準に指定し、担当者の勘だけに依存しない復旧方法にします。製品切替が頻繁なら、レシピ設定値と物理位置の組合せを管理します。
汚れ・水・周囲光に対する余裕を確認する
据え付け直後の清潔な状態だけでは、工場の光学センサを評価できません。粉じん、油膜、洗浄水、結露、包装材の粉、照明の点滅で受光条件が変わります。余裕光量(excess gain)は、受光エネルギーと出力切替に必要な閾値の比です。Bannerの解説は汚れの多さに応じて余裕を増やす指針を示しています。そこで示す倍率は同社の一般的な目安であり、別メーカーや個別ラインへの保証値ではありません。採用型式の曲線と実距離を照らし、清掃前後の受光状態を記録します。
保護等級だけで光学面の誤検知を片付けないでください。筐体内への水の侵入を防ぐ条件と、レンズに水滴が付いても検出する条件は別です。オムロンの防水FAQはIP67の機種でもレンズ表面の水で誤動作する場合があると説明します。洗浄工程なら噴流方向、薬剤、拭き取り材、清掃頻度まで仕様に入れます。油がかかる工程は筐体とレンズの素材耐性も確認します。
外乱光は昼夜、設備カバーの開閉、隣接センサの投光、強い照明を含めて試します。相互干渉防止機能を持つ型式でも、台数、取付間隔、光軸方向を実配置で確かめます。センサを近接設置すると、片方の投光が他方の受光器へ入る経路ができます。遮光板や光軸をずらす方法は図面へ残し、後から増設したセンサが既設ラインへ影響しないようにします。
PNP/NPN出力とPLC入力を発注前に照合する
光学方式が決まっても、PLC入力と電気的に合わなければ運転できません。候補型式には電源、消費電流、PNP/NPNなどの出力方式、最大負荷、残留電圧、Light-ON/Dark-ON、コネクタ、ケーブル長を明記します。SICKの光電センサ分類やifmの選定資料も、検出原理と合わせて電気的仕様を選ぶ必要性を示しています。日本で製作した設備をタイで改造するなら、PLC入力ユニットのコモン配線と現地予備品を照合します。
PNPかNPNかは単体の優劣ではなく、PLC入力回路との適合で決まります。既設入力の配線図、端子番号、ON条件を設備側と確認し、試運転ではテスターとPLCモニタの両方を見るべきです。線の色だけで判定せず、該当型式の配線図に従います。型式末尾で出力やコネクタが変わるため、見積書、図面、予備品表を同じ表記に揃えます。
ケーブルの引き回しでは、可動部の曲げ、油・薬剤、ノイズ源、洗浄、コネクタ保護を見ます。交換しやすい取付位置は感度調整の再現性にも効きます。初期設定を標準に残し、誰が変更できるか決めます。IO-Linkなどで受光量や設定を取れる機種でも、誰が監視し、どの変化で清掃・交換するかが決まらなければ通信機能は使われません。データを集めることと、保全行動が変わることを分けて設計します。
故障時の設備動作も仕様に含める
受光がなくなったとき、ワーク不在と見なすのか、センサ異常として設備を止めるのかは用途で違います。断線、電源喪失、汚れ、光軸ずれは異なる故障ですが、単純なデジタル入力一つでは同じOFFに見える場合があります。診断可能な型式、別信号、定期点検、工程側の妥当性確認を組み合わせ、故障を見逃さない運用を決めます。ただしこれらは通常の品質・工程検知の設計であり、人を守る安全機能は専用の安全関連機器で別に設計します。
ポカヨケのためにセンサを使うときも、センサがONならワークが正しいとは限りません。検知位置に別の物が置かれる可能性、作業者がセンサを覆う可能性、治具がずれて背景を拾う可能性があります。ワークの形を治具で制限し、センサでは残った状態だけを確認する構成を先に検討します。必要な識別レベルが光電センサ一点を超えるなら、複数点検知や画像検査など、方法自体を見直すべきです。
PoCでは良品だけでなく境界条件を試す
メーカーのデモで見やすいサンプルを数個通しても、量産時の誤検知は評価できません。試験前に正常検知、誤検知、見逃しを定義し、回数と記録方法を合意します。発生率を出すなら分母を残し、品種、ロット、照明、汚れ、速度、取付位置ごとに分けます。本稿で架空の「検出率99.9%」を一律の受入値にはしません。必要な値は製品流出リスクと設備停止損失を見て、顧客と設備オーナーが決めます。
難しい状態を意図的に作ります。透明容器なら空・満量・ラベルなし・ラベルあり・結露、金属なら姿勢と油膜、黒色樹脂なら最も暗いロット、搬送なら最小間隔と最大速度、設備ならカバー開閉と清掃直前を用意します。取付金具を外して再装着した後も同じ結果になるか確認します。保全員と実際のオペレーターが調整を行い、熟練者だけに依存しないかも見ます。
記録票にはセンサ型式・設定、反射板やスリット、光軸高さ、ワーク条件、受光表示、PLC信号、合否、写真、再現手順を残します。「たまに反応しない」は未解決の不具合です。感度調整で消えた場合も変更前後を残します。光学原因か、配線ノイズか、PLCフィルタかを分けずに機種を替えると、同じ不具合を繰り返します。
FATとSATに同じ判定条件を使う
FAT(出荷前受入)では設備メーカーの工場へ実ワークを持ち込み、合意したシナリオでセンサ出力とPLC動作を確認します。SAT(現地受入)では実際の照明、洗浄、周辺機、配線長、搬送速度で再確認します。FATで合格した設定をSATで変えるなら、理由と影響する試験を明記し、該当試験を繰り返します。照明や反射板の取付は現地で変わるため、FATだけで量産条件を保証できません。
受入表には、検知対象を何回通して何回検知したかだけでなく、検知してはいけない状態を何回流して何回誤検知したかも載せます。信号だけ合えばよい工程と、停止・排出・アラームまで必要な工程を分けます。故障時のワーク処置も設備全体の制御仕様に書きます。これでセンサ選定が制御ロジックと品質記録につながります。
光電センサの費用は本体価格だけで比べない
同じ検知点でも、透過型は投光器と受光器、両側金具と配線が要ります。回帰反射型は反射板と保護、拡散反射型は背景対策が必要になることがあります。見積には本体、反射板、スリット、金具、ケーブル、コネクタ、PLC入力追加、制御改造、取付工事、試験、予備品、現地サポートを分けて書いてもらいます。本体単価が安くても、汚れや位置ずれによる停止が多ければ運用費は増えます。停止時間と再調整頻度は自社のPoC結果で比較します。
型式の入手性もタイ拠点では重要です。代理店在庫、交換リードタイム、設定ツール、日英タイ語資料、代替型式の互換性を確認します。同シリーズでも、方式、出力、コネクタ、取付穴、受光設定が異なればそのまま交換できません。少数点なら標準化した予備品を持つ方が、安い機種を多数混在させるより保全しやすい場合があります。在庫数は故障履歴と調達時間を基に決めます。
仕様書には型式を指定する方法と、性能条件を指定して同等品を認める方法があります。前者は既設標準との整合を取りやすく、後者は提案の幅を広げます。どちらでも実ワークの受入条件、アクセサリ、配線、調整方法、代替時の再試験を明記します。見積比較表に「検出距離○m」だけが並び、透明物と背景の試験結果が空欄なら、購入判断はまだできません。
そのまま使える光電センサ選定票
次のように記入すると、購買、設備メーカー、保全が同じ条件を見られます。数値は実工程で測って埋める欄であり、万能な推奨値はありません。
| 項目 | 記入する内容 | 確認する相手 |
|---|---|---|
| 検知イベント | どの状態でON/OFF、どの動作に使用 | 生産技術・品質 |
| ワーク | 材質、色、透明度、最小寸法、姿勢、公差 | 生産・品質 |
| 光路 | 取付距離、取付可能な側、背景、反射板 | 設備メーカー・保全 |
| 動作条件 | 速度、最小間隔、停止・逆走、PLCフィルタ | 制御設計 |
| 環境 | 照明、粉じん、油、水、清掃薬剤 | 現場・保全 |
| 電気・保全 | 電源、PNP/NPN、交換手順、予備品 | 制御設計・購買 |
| 受入 | 正常・異常試験、合格条件、FAT/SAT担当 | 発注者・供給者 |
選定票ができたら候補を増やし続けず、失敗モードを減らせる二、三方式で比較します。取付スペースや清掃アクセスで不採用になった案も記録してください。後日別のワークを流すとき、当時の判断条件が残っていれば再検討が早くなります。
治具側でワークを一方向にしか置けない設計にできれば、センサに複雑な識別を要求せずに済みます。治具設計とポカヨケの関連記事は形状による防止とセンサによる検知の分担を扱います。本稿はセンサが必要と決まった後、光学原理と現場条件を照合して型式と受入試験を決める範囲に絞っています。
方式を決める前に機械的な対策も比較する
検出したい事象が「部品を置き忘れた」「違う向きで置いた」なら、センサを増やす前に治具の形状を見直します。置けない形状にできるなら、光学条件の変化に左右されず誤りそのものを防げます。一方、同じ形状の部品が複数あり、配置後の有無を確認する必要があるならセンサが有効です。どの誤りを機械形状で防ぎ、どの状態をセンサで確認し、どの結果をPLCのインターロックに使うかを一枚の工程図に落とします。センサの出力を見ているだけで、実際の塗布・締付け・搬送動作を止められなければ、品質対策としては未完成です。通常の光電センサを使う工程インターロックと、作業者の侵入を検出する安全機能は要求が異なるため、設計図書でも分けて扱います。
採用機種を比較する際は「検知できた回数」以外も残す
候補Aと候補Bを比べる試験では、同じ場所、同じワーク、同じ搬送速度、同じ照明で測定します。片方だけ感度を上げたり、片方だけ反射板を大型にしたりすれば、機種差と設定差を分けられません。まずメーカー推奨の初期設定で測り、次に量産に使う予定の設定に合わせます。試験途中で設定を変える場合は、変更時点で記録を区切り、新しい試験条件として扱います。再調整後に合格した結果を、再調整前の失敗と一緒に平均してはいけません。
合否欄のほかに「余裕」を記録します。受光表示が付く機種なら、最も難しいワークでON側とOFF側の表示がどの程度離れるかを見ます。表示方式が異なる機種の値を直接比較するのではなく、各機種のしきい値に対する余裕を評価します。表示がない機種では、取付位置を許容範囲内で少し動かし、どこまで安定するかを確認します。反射板の位置ずれ、レンズの軽い汚れ、ワークの傾きを別々に入れ、どの要因で最初に失敗するかを把握します。汚れを人工的に加える試験は設備を傷めない方法に限定し、材料と清掃方法を供給者と合意します。
スコア表を作る場合、検知性能、設置可能性、調整の再現性、保全のしやすさ、調達性、総費用を別列にします。単純な点数の合計で合否を決めると、重大な見逃しを「本体価格が安い」で相殺できてしまいます。検出漏れや誤停止の許容上限、PLCとの適合、設置スペースは先に必須条件として扱い、残った候補で費用を比べます。特に透明物や鏡面では、試験室で一回成功した機種より、姿勢や汚れが変わっても設定を変えずに通る機種に価値があります。
一つの検知点を変更したときの影響を追う
光電センサを後付けすると、信号はセンサ一台で完結しません。取付金具が搬送ガイドに干渉しないか、ケーブルが可動部に挟まれないか、PLC入力点数は足りるか、ラダーの既存条件を変えないか、HMIに新しい異常を表示できるかを確認します。出荷検査やトレーサビリティで検知結果を記録する場合は、ワークIDと信号時刻を対応付ける設計も必要です。単にセンサを増やして数だけ合う状態では、欠品が起きたときにどのワークが影響したかを追えません。
センサ交換や感度変更は、品質条件の変更でもあります。交換後の簡易確認には、通常ワーク、検出しにくい境界ワーク、誤検知しやすい背景の三種類を使います。確認できないサンプルはなぜ省略したかを記録し、量産再開の判断者を決めます。製品品種が追加されたときも、既存の「全品種で合格」という前提を自動継承せず、追加品種の透明度、色、表面、姿勢を選定票に追記して再評価します。
見積依頼書に書いておくと比較しやすい質問
供給者には「推奨型式を教えてください」だけでなく、根拠を同じ書式で返してもらいます。対象ワークと背景に対し、なぜその光学方式を選んだか、最も検知が難しい状態は何か、その状態をどう試験したか、必要な反射板・スリット・金具は何か、受光余裕をどう評価したかを問いにします。透明物の場合はラベルと結露、鏡面の場合は角度、黒色の場合はロット差を条件に含めます。試験で未確認の条件は「未確認」と記載してもらい、推測のまま合格扱いにしません。
次に、設備側の質問をします。電源と出力は既設PLCに合うか、設定を保全員が再現できるか、交換用の型式がタイ国内で手に入るか、代替機が必要になった場合の再試験範囲は何か。FATとSATのどちらでどのワークを何回流すか、誤検知が出たときの原因切り分けを誰が担当するかも見積に含めます。回答が具体的なら、価格差が光学性能から来るのか、現地支援や付属品から来るのかを読み取れます。
購買部門が比較表を作るときは、各社の提案範囲を同じ検知点数と同じ受入条件に正規化します。ある社はセンサ本体だけ、別の社はPLC改造とSATまで含む見積なら合計金額だけを比べられません。見積の不足項目を追記してから比較すれば、発注後の追加費用と責任の押し付け合いを減らせます。センサ選定の良否は、導入時の単価より、指定した状態を量産中も安定して検知し、故障時に早く復旧できるかで評価します。
設置後の変化を点検できる形にする
量産を始めた日だけ合格しても、工程の検知品質を維持したことにはなりません。点検ではセンサ表面の汚れを見るだけでなく、反射板の固定、光軸の高さ、金具のゆるみ、ケーブルの擦れ、受光状態、実ワークを流した結果を確認します。点検周期は粉じんや洗浄の状況、過去の停止記録を見て決めます。常に「毎週」などの固定値を他工場から移すのではなく、汚れが発生する速さと清掃後の回復を記録して調整します。受光表示のある機種では、点検時の値を同じワーク、同じ停止位置で測ると、徐々に余裕が減る傾向を見やすくなります。値の差だけで交換を決めず、レンズ、反射板、取付位置、ワーク変更を確認して原因を分けます。
保全用の現物サンプルは、いつまでも同じ品質とは限りません。透明ボトルが黄変したり、樹脂部品が傷んだりすると、確認に使う基準自体が動きます。良品確認用と誤検知確認用のサンプルに品番、版数、保管場所、交換基準を付けます。サンプルを使った点検で不合格になったときは、まずセンサの故障と決めつけず、サンプルが合意時の状態にあるかも確認します。検知点が複数ある設備なら、一点ごとの受入条件と予備品を台帳で結び、似た外観の別型式を誤って取り付けることを防ぎます。
設備変更管理では、センサ本体だけでなく周囲を対象にします。搬送ガイドの材質を変えた、新しい照明を追加した、作業台に金属板を付けた、反射板のカバーを交換した、洗浄薬剤を変えたといった変更でも受光条件が変わります。変更申請に「この検知点への影響」を設ければ、後から原因不明の誤停止を追う時間を減らせます。新しい品種が入る場合は、透明度や表面仕上げの違いを選定票へ追記し、最初の受入試験のうち影響するケースを再実施します。これが導入時の試験を一回限りの資料で終わらせない方法です。
また、点検記録には発生した不具合だけでなく、異常がなかった日も残します。正常時の受光状態が分かれば、停止直前に何が変わったかを後から比較できます。現場での再調整は停止を早く解消するために必要な場合がありますが、設定変更の理由と再試験結果を記録しなければ、次回の担当者が同じ原因を見分けられません。
よくある質問
光電センサ選定で透過型と回帰反射型はどちらを先に試しますか?
両側に機器を置け、対象が確実に光を遮るなら透過型を優先候補にできます。反対側の配線が難しく、反射板だけなら置ける場合は回帰反射型を候補にします。透明物や鏡面は光路と戻り光が変わるため、方式名だけで決めず最も難しい現物で比較します。
透明ボトル用の光電センサはどの容器にも使えますか?
型式、設定、容器形状によります。透明物専用機でもラベル、結露、汚れ、反射板の状態による誤検知を確認します。対象品種ごとに通し、切替時の設定を標準化してください。
PNPとNPNはどちらがよいですか?
既設PLC入力の配線方式と電源設計に合わせます。入力ユニット型式、コモン、端子図を確認し、見積型式の末尾まで照合します。変換器を追加すれば故障診断と予備品の範囲も変わります。
IP67なら水滴や油が付いても誤検知しませんか?
IP等級は筐体への侵入保護の条件で、レンズ表面の水滴による光路変化の保証ではありません。油や薬剤は筐体、レンズ、シールの耐性も別に確認し、洗浄後・乾燥前・清掃直前の状態でSATを行います。
誤検知が出たら感度を上げれば解決しますか?
一時的に症状が消えることはありますが、背景まで拾う、透明物の境界を失う、汚れの影響を隠す可能性があります。受光表示、ワーク位置、周囲光、PLC入力ログを同時に見て原因を分け、変更前後の設定と再試験を残してください。
まとめ
光電センサの選定は、方式一覧から機種を選ぶだけではなく、検知イベント、実ワーク、光路、環境、PLC入力、受入条件を一つの仕様につなぐ作業です。透過型・回帰反射型・拡散反射型を取付条件から絞り、透明・鏡面・黒色・小物・汚れの境界サンプルで比べます。見積にはアクセサリと制御改造を含め、FATとSATで同じ検知条件を確認してください。
タイ工場の搬送・治具・検査工程で「何をどこで検知するか」から整理したい場合は、選定票と現物サンプルを基にTOMAS TECHへご相談ください。候補型式が未定の段階でも、設備側の検知条件とPLC連携を一緒に検討できます。


