


生産管理システム 導入期間は、製品を選んだ時点で決まるものではありません。対象業務、標準機能への適合方針、マスタデータ、外部連携、拠点数、受入テスト、移行リハーサル、教育、cutoverの順序で変わります。本稿では、タイ工場で日本本社・タイ拠点・現場の三者が合意できる計画の作り方を、6つのゲートに分けて解説します。
生産管理システム 導入期間の結論:月数ではなく「通過条件」で計画する
経営会議では「何か月で稼働できるか」が最初に聞かれます。しかし、最も信頼できる答えは単一の月数ではなく、各工程を終えるための条件と、その条件が満たされる順番です。たとえば、画面設定が終わっても品目・BOM・工程・設備能力・在庫ロケーションのマスタが検証されていなければ、現実的な生産計画は試せません。UAT(ユーザー受入テスト)が終わっても、本番移行の所要時間を測るリハーサルがなければ、停止可能時間内にcutoverできるかは分かりません。
この記事では、導入計画の初期仮説として次の3つの「例示の計画レンジ」を使います。これらは市場平均や製品別の標準期間ではなく、スコープ議論を始めるための仮置きです。
| 導入パターン | 例示期間 | 前提 |
|---|---|---|
| 限定スコープのパイロット | 12〜20週 | 単一拠点、標準機能中心、連携が少なく、マスタの責任者が決まっている |
| 1工場の標準導入 | 24〜40週 | 計画、実績、在庫、品質、原価の主要フロー、ERP・会計連携、複数回の移行リハーサルを含む |
| 複数拠点または個別開発の多い導入 | 40〜72週 | 拠点テンプレート、複数言語、複雑な連携、段階展開を含む |
実際の期間は、このレンジから足し算するのではなく、依存関係を並べて再計算します。早く始めることより、着手できる状態を早く作ることが重要です。
なぜ生産管理システム 導入の流れは工場ごとに変わるのか
生産管理は、販売、購買、在庫、設計、品質、設備、原価、会計と接続する横断業務です。Microsoftの「Plan to produce」も、生産を単独機能としてではなく、需要予測、在庫、購買、受注、設備、人員、会計などの上流・下流プロセスと関係するエンドツーエンドの流れとして整理しています。つまり「製造モジュールだけを設定すれば終わる」という見積りは、接続先の確認を後工程へ送っているだけです。
ISA-95は、現場の物理プロセス、センサーや制御、製造オペレーション管理、ERPなどの業務計画をレイヤーとして整理し、特に製造オペレーションと企業システムの間で交換する情報を定義するための共通言語を提供します。導入計画でこの境界を明示すると、「設備から取る実績」「作業者が入力する実績」「ERPから受ける指図」「会計へ返す消費・完成・原価」の責任分界が見えます。
OracleのSCM実装ガイドも、対象オファリングを業務要件に合わせて選び、用意されたタスクリストの順序を確認し、対象領域固有の実装ガイドを併用する考え方を示しています。製品名が違っても、スコープを選び、依存タスクを並べ、領域別の詳細に落とすという計画原則は共通です。
タイ工場で期間を見誤りやすい三者構造
タイ拠点のプロジェクトでは、日本本社、タイの管理部門、製造現場の三者が同じ言葉を別の意味で使うことがあります。本社が「標準化」と言うとき、グループ共通の品目体系や承認統制を指す場合があります。タイ拠点の管理部門は、現地会計、税務、輸出入、ローカルERPとの整合を想像します。現場は、実績入力が止まらず、班長が異常を判断でき、ラベルと帳票が読めることを重視します。
この差を放置すると、要件定義会議では合意したように見えても、UATで「現場では使えない」「本社の集計粒度に合わない」「会計仕訳へつながらない」という手戻りが起きます。期間短縮の第一歩は、多言語の資料を作ることだけではありません。各決定について、誰が決め、誰が確認し、どの言語の記録を正本とするかを先に決めることです。
日本語・タイ語・英語の使い分け
プロジェクトの共通言語を英語にしても、現場教育と異常時対応まで英語だけで運用できるとは限りません。推奨する分け方は次の通りです。
- 経営判断と本社報告:日本語または日英併記。スコープ、投資判断、例外承認を残す。
- 設計とベンダー協議:英語を正本にし、用語集で日本語・タイ語を紐づける。
- 作業標準、入力ガイド、教育:タイ語を中心にし、画面上の英語項目名も併記する。
- 障害票と変更要求:同じIDで管理し、要約英語と現場説明タイ語を持たせる。
翻訳は最後の文書作業ではなく、要件の意味を確認するテストです。「生産完了」「工程完了」「入庫完了」の違いを三言語で説明できなければ、システム連携でも誤解が残ります。
タイの稼働カレンダーを最初に入れる
Songkran、年末停止、棚卸し、顧客監査、設備保全、大型受注の繁忙期は、UATや教育に使える人員を左右します。カレンダー上は空いていても、製造、倉庫、品質、原価のキーユーザーが同時に参加できなければゲートは通過しません。日程表にはシステム担当者だけでなく、各業務責任者の参加可能日と代理者を入れます。
6段階で作る生産管理システム 導入期間
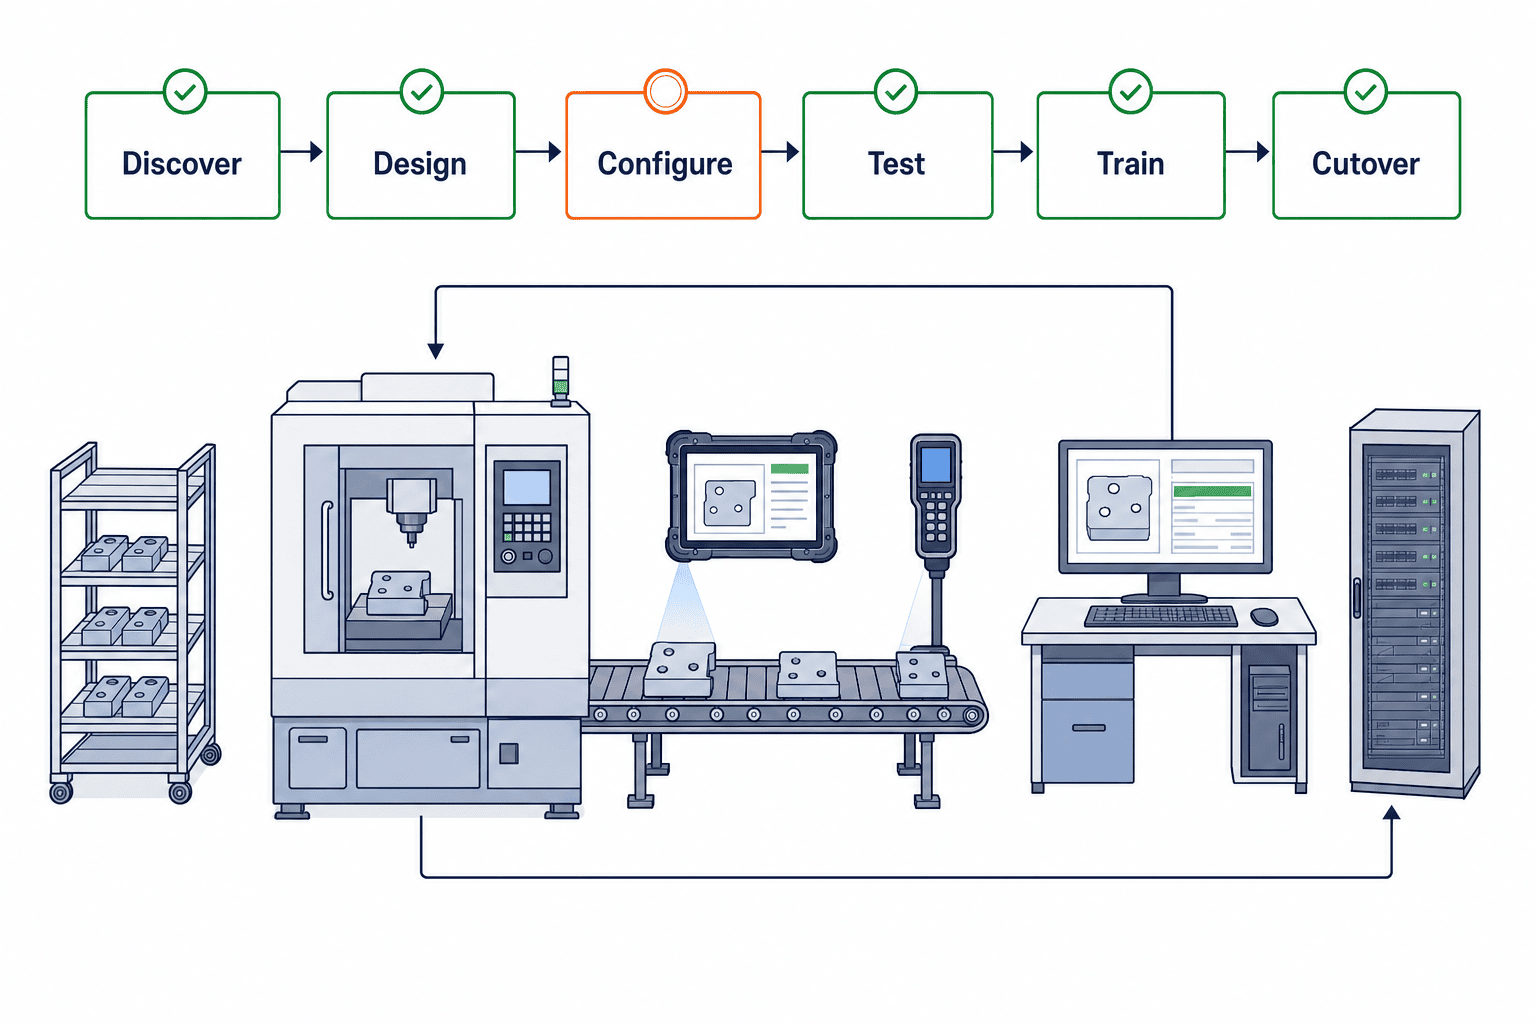
ここからは、期間を「調査」「設計」「構成・開発」「統合テスト」「UAT・教育」「cutover・安定化」の6ゲートで組み立てます。フェーズ名より重要なのは、次へ進むための証拠です。
ゲート1:調査とスコープ確定
最初に決めるのは機能一覧ではなく、対象となる業務シナリオです。受注生産、見込生産、個別受注、プロセス製造、外注工程など、製造方式が違えば必要なマスタとトランザクションも変わります。代表製品だけでなく、例外の多い製品、緊急指図、代替材料、手直し、廃棄、副産物などをシナリオに含めます。
このゲートの成果物は、対象拠点、対象ライン、対象ユーザー、対象プロセス、対象外、成功指標、外部連携一覧、データ所有者、意思決定者を一枚で追えるスコープ表です。Microsoftの実装戦略ガイドが示すように、ビジョン、成功指標、役割、リソース、方法論、展開方針、チェンジマネジメントを早期に合意することが、予測可能な導入につながります。
通過条件は「主要な業務シナリオについて、開始トリガーから会計・分析までの終点を三者が説明できること」です。単に要求一覧が承認されたことではありません。
ゲート2:Fit-to-standardと個別開発の判定
標準機能に業務を合わせるFit-to-standardは、設定と将来アップデートを簡素化しやすい一方、法令、顧客要求、現場制約を無視するものではありません。ワークショップでは、標準プロセスを実機またはプロトタイプで見せ、各差異を次の四つに分類します。
- 業務変更で吸収する。
- 標準設定または権限で吸収する。
- 周辺ツール・帳票・連携で補完する。
- 個別開発する。
四つ目を選ぶ場合は、開発工数だけでなく、仕様確定、設計レビュー、多言語表示、単体テスト、統合テスト、回帰テスト、運用保守まで期間に含めます。「小さな画面追加」でも、品目や指図の状態遷移を変えるなら影響範囲は小さくありません。
比較の観点を先に整理したい場合は、生産管理システム比較の記事が役立ちます。標準パッケージと独自開発の境界を検討する場合は、スクラッチとパッケージの選び方も合わせて確認してください。
ゲート3:設定・開発とマスタ準備
設定とマスタ整備は並行できますが、互いに独立ではありません。品目コードの粒度が決まらなければBOMや工程表を確定できず、設備・作業区・シフトの定義が曖昧なら能力計画を検証できません。ロット、シリアル、有効期限、品質ステータス、代替品、歩留まり、標準時間、原価要素など、業務ルールを運ぶ属性を決めます。
マスタ移行は「旧システムから列をコピーする作業」ではありません。不要コードの廃止、重複統合、単位変換、文字コード、タイ語名称、英語名称、本社コードとの対応、開始日・終了日、責任部署を決める業務改革です。データ所有者が承認しない限り、IT部門が正しさを代行することはできません。
設定側では、会社、工場、倉庫、ロケーション、作業区、カレンダー、能力、計画パラメータ、指図タイプ、採番、権限、承認、原価、品質検査を、業務シナリオに結びつけて管理します。設定値の一覧だけでは、なぜその値になったかが残らないため、決定理由と承認者も記録します。
ゲート4:外部連携と統合テスト
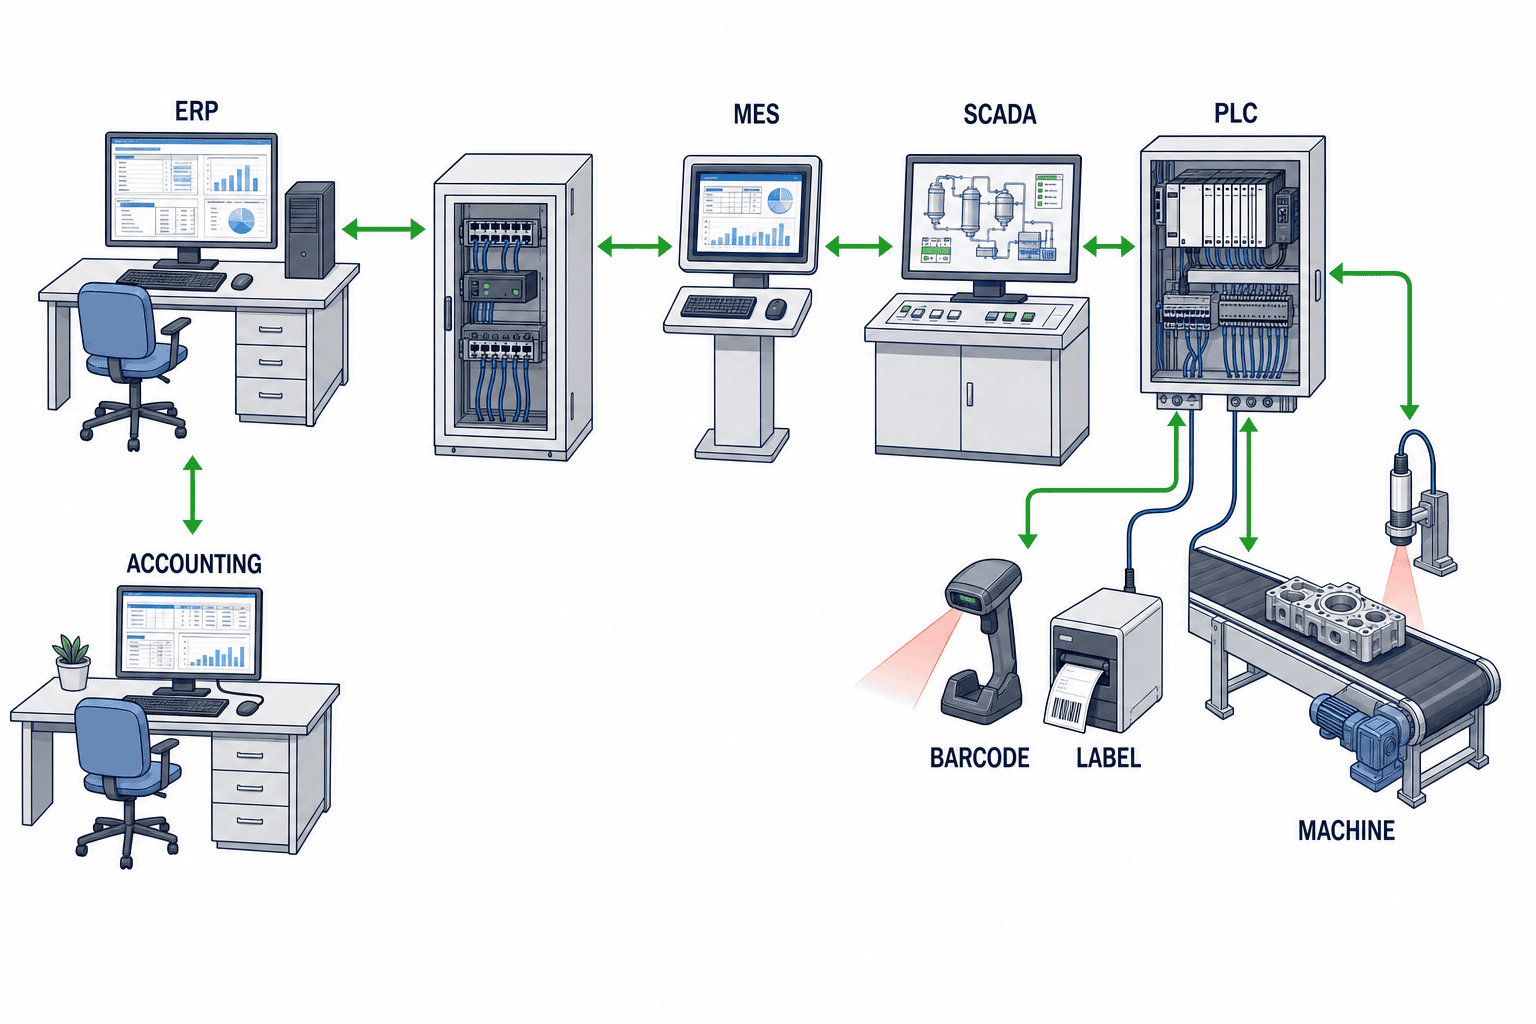
タイ工場では、本社ERP、現地会計システム、WMS、バーコード、計量器、PLC・SCADA・MES、品質機器、ラベルプリンタ、EDIなどが接続候補になります。ISA-95のレイヤーを使うと、どのシステムが指図・実績・在庫・品質・設備状態の正本かを整理しやすくなります。
連携一覧には、送信元、送信先、データ項目、方向、頻度、トリガー、再送、重複防止、時刻基準、エラー通知、照合方法、責任者を持たせます。APIがつながっただけでは統合テスト完了ではありません。たとえば本社ERPから指図を受け、現場で払出・実績・不良を記録し、完成入庫し、現地会計へ原価・仕訳情報を返し、日次照合で一致するまでを一本のシナリオとして試します。
タイではICTとUTC、日本本社のJSTが混在します。日付だけのデータ、夜勤の跨日、月末締め、サマータイムを採用する海外接続先がある場合は、タイムゾーン変換を明示します。また、ネットワーク切断時の現場継続、再接続後の同期、重複送信防止も実運用条件です。
ゲート5:UAT、移行リハーサル、教育
UATは「画面を触って問題がないか確認する会」ではありません。業務責任者が、合意したシナリオを本番に近いデータと権限で実行し、業務上受け入れられる証拠を残す工程です。通常ケースだけでなく、取消、差戻し、材料不足、設備停止、不良、再作業、棚差、緊急指図、月跨ぎも扱います。
移行リハーサルでは、抽出、クレンジング、変換、ロード、検証、業務照合にかかった時間を測ります。静的マスタだけでなく、開始時点で持ち越す在庫、未完了指図、購買残、販売残、仕掛、ロット・シリアル、原価残高の扱いを決めます。リハーサル結果から、本番停止時刻、データ凍結、差分移行、照合、再開の時刻を更新します。
教育は役割別に行います。計画担当、製造管理者、班長、作業者、倉庫、品質、保全、原価、ITサポートでは必要な操作と判断が違います。講義の出席率だけでなく、代表シナリオを自力で完了できるか、異常時の連絡先を説明できるかを確認します。夜勤と派遣・契約社員、交代要員も対象にします。
MicrosoftのGo-live guidanceは、システム統合テスト、UAT、性能テストの承認、移行計画、cutover計画、教育、権限、ライセンス、サポート計画、重大課題の解消をreadinessの項目として挙げています。後半で初めて確認するのではなく、設計段階から完了証拠を定義しておくことが期間の安定につながります。
ゲート6:cutover、Go/No-Go、安定化
cutoverは本番環境への技術的なリリースだけではありません。旧システムの入力停止、最終データ抽出、差分移行、照合、権限付与、端末・プリンタ確認、現場への開始連絡、最初の指図発行、最初の完成・在庫・会計照合、旧システム参照方針までを含みます。
Go/No-Go判定盤には、少なくともデータ、外部連携、UAT、教育、サポート、重大障害、cutover所要時間、事業継続策を並べます。各項目に責任者、証拠、未解決事項、回避策、判定期限を持たせます。完璧を待つのではなく、業務停止につながるリスクと稼働後に管理可能な課題を分けます。
稼働後にはハイパーケア期間を設け、問い合わせ窓口、優先度、一次・二次・三次対応、英語・タイ語でのエスカレーション、日次照合、障害傾向、追加教育を管理します。安定化の終了条件も、問い合わせ件数だけでなく、在庫・生産実績・原価の照合、締め処理、現場の自立度で決めます。
生産管理システム 導入期間を伸ばす9つの依存関係
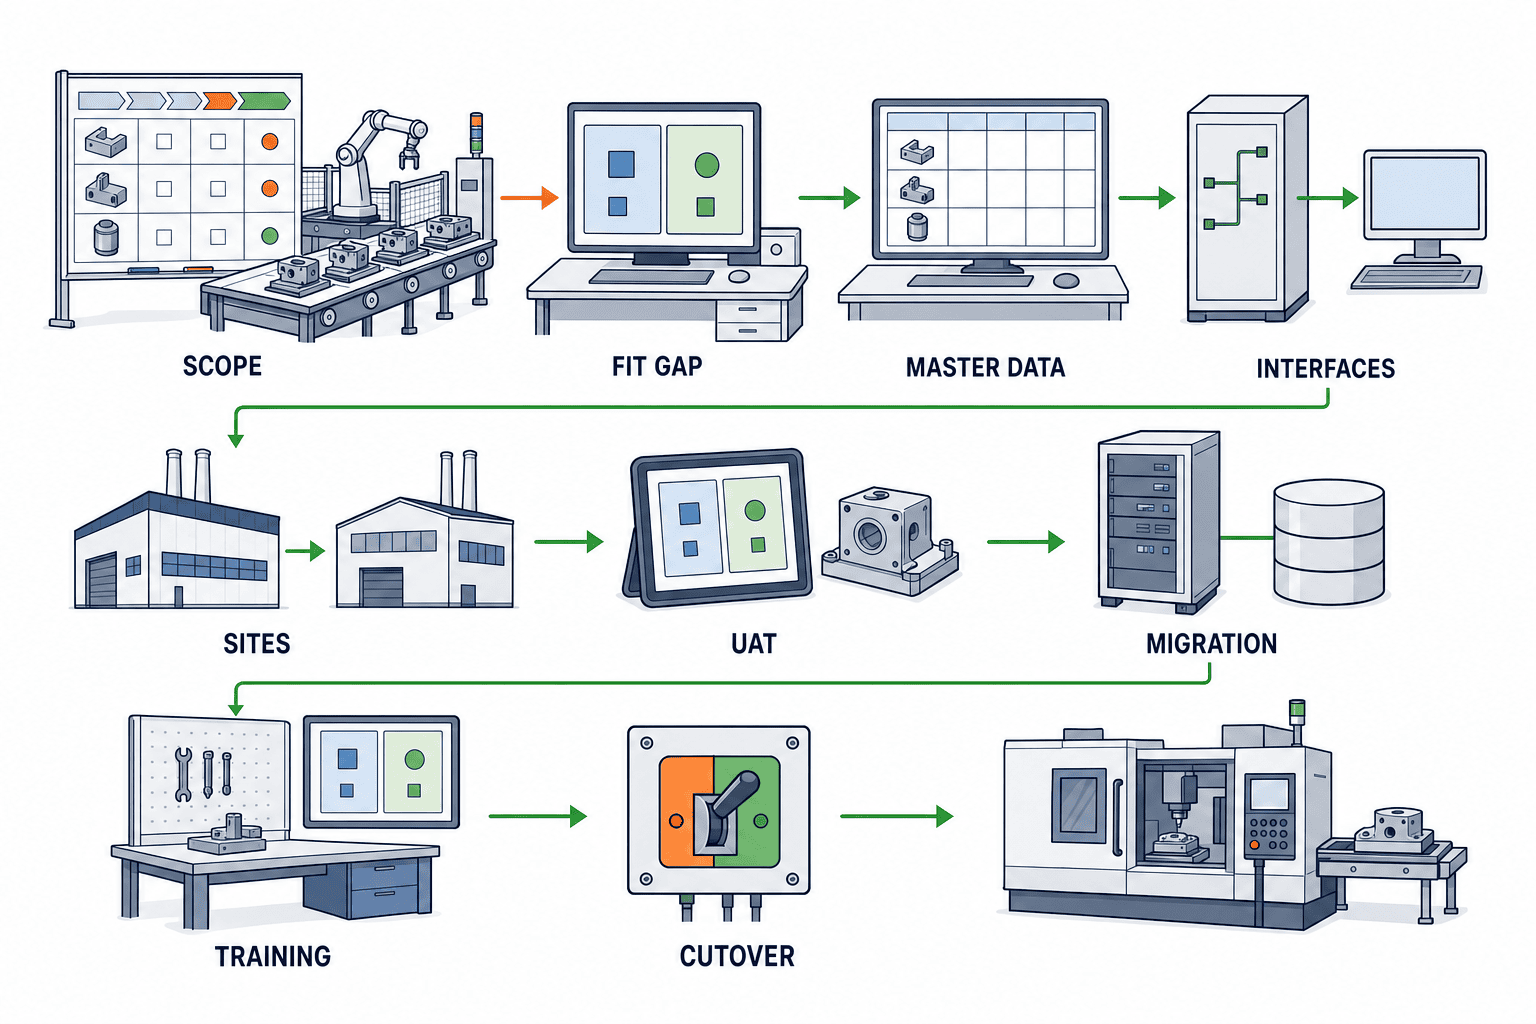
1. 業務範囲
「生産管理」の中に何を含めるかで期間は変わります。計画と実績だけなのか、在庫、購買、品質、原価、保全、トレーサビリティまで含むのかを明示します。対象外の業務にも受け渡し点があるため、境界仕様は必要です。
2. Fit-to-standardと個別開発
標準化率という単一指標ではなく、差異ごとの業務価値、規制・顧客要求、代替案、アップグレード影響で判断します。個別開発は設計と試験の連鎖を増やすため、承認期限を設定します。
3. マスタ品質
マスタの件数ではなく、意味の一貫性と所有者が重要です。BOMの世代、工程の代替、単位、ロット規則、名称言語、廃止コードなどに未決が残ると、後工程のテスト結果が信頼できません。
4. 外部連携
連携本数だけでなく、相手システムの変更可否、担当者、テスト環境、データ準備、再送設計、照合方法が期間を左右します。本社側のリリース審査や現地ベンダーの作業待ちも依存関係です。
5. 拠点数
複数拠点を同時導入すると意思決定が増えます。テンプレートを先行拠点で検証し、共通部分とローカル差異を分けて次拠点へ展開すると、単純なコピーより再現性が高まります。
6. UAT
シナリオ、データ、権限、環境、参加者、合否基準、障害再試験が揃って初めて開始できます。UAT期間だけを確保しても、前提が遅れれば圧縮され、品質リスクが集中します。
7. 移行リハーサル
一回目で課題を発見し、二回目以降で時間と精度を改善する前提を置きます。回数を固定するより、停止可能時間内に完了し、照合基準を満たすまで繰り返す考え方が安全です。
8. 教育と定着
教材の翻訳だけでなく、役割別の判断、例外対応、監督者の支援、夜勤への展開を含みます。画面変更が遅れると教材も遅れるため、変更凍結と教材作成の関係を計画します。
9. cutoverと生産カレンダー
停止可能な窓が短い工場では、移行の自動化、事前ロード、差分移行、ロールバック判断を早期に設計します。月末、棚卸し、連休、顧客立会い、設備停止と競合しない日を選びます。
期間を見積もる実務手順
ステップ1:代表シナリオを10〜20本ではなく「業務を覆う単位」で選ぶ
シナリオ数に普遍的な正解はありません。重要なのは、製造方式、在庫移動、品質判定、例外、会計結果を覆うことです。各シナリオに開始条件、入力、役割、システム、出力、照合先を記載します。
ステップ2:成果物と責任者を置く
WBSを会議や作業の羅列にせず、承認可能な成果物で作ります。「BOM移行ルール承認」「夜勤向け教育完了」「月末仕掛照合合格」のように、完了を観測できる表現にします。RACIなどを使い、日本本社、タイ拠点、現場、導入パートナーの責任を明確にします。
ステップ3:依存関係をつなぐ
外部連携仕様が固まらないと統合テストデータを作れない、権限設計が固まらないとUATを開始できない、移行リハーサルが終わらないとcutover窓を確定できない、といった前後関係をつなぎます。並行作業に見えても、同じキーユーザーを使うタスクは資源制約で同時に進みません。
ステップ4:例示レンジを自社条件で置き換える
前述の12〜20週、24〜40週、40〜72週は例示です。自社の成果物、担当者の稼働率、会議言語、承認リードタイム、テスト環境、停止可能時間で再見積りします。期間には、未決事項を解く時間と、修正後の再試験時間を含めます。
ステップ5:ゲートレビューで予測を更新する
週次進捗率だけでなく、ゲート通過に必要な証拠の完成度を見ます。設計完了率が高くても、重大な業務シナリオが未決なら予測は悪化しています。逆に、画面数が多くても標準設定でシナリオが早期に通れば、後工程の不確実性は下がります。
生産管理システム 導入の失敗を招く期間短縮
要件定義を短くして後ろへ送る
会議回数を減らしても、意思決定が減るわけではありません。未決事項は開発、UAT、cutoverへ移動し、修正範囲が広がります。短縮するなら、標準デモと業務シナリオを使って判断を早め、決定期限と責任者を明確にします。
UATを操作説明会に変える
教育とUATを同時に行うと、操作が分からない問題と、システムが業務を満たさない問題を区別できません。キーユーザーには先に訓練を行い、その後に合否基準のあるUATを実施します。
マスタ整備をITへ丸投げする
ITは形式エラーを検出できますが、工程順、代替材料、標準時間、品質規則が正しいかは業務側の判断です。所有者、期限、検証サンプル、承認を明確にします。
本番移行を一度も時間計測しない
手順書があっても、抽出速度、変換エラー、API制限、照合、プリンタ配布などは実行しなければ分かりません。Microsoftもデータ移行やcutover計画の準備・承認をGo-live readinessに含めています。リハーサルでは実行時間とボトルネックを記録し、ロールバック判断時刻も試します。
教育を稼働直前に集中する
交代勤務の工場では全員を短期間に集めにくく、教育後に操作機会がないと定着もしません。スーパーユーザー、班長、一般利用者の順に展開し、現場で使える短い手順とサポート導線を準備します。
生産管理システムの選び方と期間の関係
製品選定では機能表だけでなく、導入方法も比較します。標準プロセスを確認できるデモ環境、業種テンプレート、タイ語・英語の支援、現地での教育、既存ERPとの連携方式、移行ツール、テスト支援、アップデート方針、稼働後サポートを確認します。
短い導入期間をうたう製品でも、自社側のデータ整理と意思決定が不要になるわけではありません。一方、すべてを個別開発すれば業務へ完全に合わせられるとも限りません。仕様の言語化、試験、保守、将来変更の責任が増えます。選び方の基準は「初回稼働までの速さ」だけでなく、「例外を減らして運用を続けられるか」「次拠点へ展開できるか」です。
RFPには、機能回答に加えて、想定する導入フェーズ、顧客側タスク、必要なキーユーザー、連携前提、データ移行範囲、UAT支援、cutover支援、教育言語、ハイパーケア、成果物と受入条件を回答してもらいます。これにより、ベンダーの期間見積りを同じ土俵で比較できます。
90日前から始める導入準備
契約前でも、期間を短くする準備は可能です。
- 現行システムとExcelの一覧、所有者、更新頻度を整理する。
- 品目、BOM、工程、在庫、取引先のデータ品質をサンプル検査する。
- 日本本社、タイ管理部門、現場の意思決定者と代理者を決める。
- 稼働カレンダー、棚卸し、監査、繁忙期、設備停止を一覧化する。
- 代表業務シナリオと例外を、画面ではなく業務言葉で書く。
- 本社ERP、現地会計、設備、ラベル、EDIなどの連携責任者を確認する。
- 日本語・英語・タイ語の用語集を作り、同義語と禁止語を決める。
- cutover時に許容できる停止時間と、停止できない業務を経営判断する。
この準備があると、提案比較の精度が上がり、導入開始後に「誰に聞けばよいか」を探す時間が減ります。
FAQ:生産管理システム 導入期間と進め方
生産管理システム 導入期間は平均で何か月ですか?
本稿では普遍的な平均期間を示していません。対象範囲、Fit-to-standard、マスタ品質、連携、拠点数、UAT、移行、教育、cutoverによって大きく変わるためです。12〜20週、24〜40週、40〜72週はあくまで例示の計画レンジです。自社の成果物と依存関係で再計算してください。
生産管理システム 導入の流れで最初に決めることは何ですか?
製品機能より先に、対象業務シナリオ、対象拠点、対象外、成功指標、意思決定者、データ所有者を決めます。日本本社、タイ拠点、現場が同じ終点を説明できる状態がスコープ確定の目安です。
生産管理システム 導入の失敗を防ぐ最重要ポイントは?
UAT、データ移行、教育、cutoverを後工程の作業として扱わず、設計段階で合格条件と責任者を決めることです。未決事項を見える化し、ゲートを証拠で通過させます。
生産管理システムの選び方で期間を短くできますか?
できます。ただし製品名だけで決まりません。自社に近い標準プロセス、連携方式、移行ツール、現地支援、教育言語、テストとcutoverの支援範囲を比較します。業務変更で吸収できる差異と、個別開発が必要な差異を早期に分けることが有効です。
タイ工場ではどの言語で要件定義すべきですか?
設計の正本を英語にする方法は実務的ですが、経営判断は日本語、現場手順と教育はタイ語を含めるのが一般に理解しやすい構成です。重要なのは一つの決定IDと用語集で三言語を結び、翻訳ごとに別仕様を作らないことです。
本社ERPと現地会計の連携はいつ決めますか?
調査・スコープ段階で責任分界と対象データを決め、設計段階で項目、タイミング、エラー処理、照合方法を確定します。統合テスト直前まで待つと、データ準備や相手側の変更審査がクリティカルパスになります。
まとめ:導入期間は「準備できた証拠」で管理する
生産管理システム 導入期間を安定させるには、月数を先に約束するのではなく、調査、Fit-to-standard、設定・マスタ、統合テスト、UAT・教育、cutoverの各ゲートに通過条件を置きます。タイ工場では、日本本社・タイ拠点・現場の三者、日英タイの言語、稼働カレンダー、ローカル会計・ERP連携を計画の中心に入れてください。例示レンジは出発点にすぎません。業務範囲、データ、連携、人員、移行可能時間を並べ、ゲートごとに予測を更新することが、無理な短縮と手戻りを防ぎます。
タイ工場の対象範囲や既存ERPがまだ整理途中でも、導入期間の前提整理から相談できます。三者の役割、代表シナリオ、データと連携の依存関係を可視化したい場合は、TOMAS TECHへのお問い合わせをご利用ください。
参考情報
- ISA, ISA-95 Series of Standards: https://www.isa.org/standards-and-publications/isa-standards/isa-95-standard
- SAP Help Portal, SAP Business ByDesign implementation documentation: https://help.sap.com/docs/SAP_BUSINESS_BYDESIGN/2754875d2d2a403f95e58a41a9c7d6de/42d1bbccfd9446618fe59c6c63e3c50f.html
- Oracle, Oracle Fusion Cloud SCM Common Configuration Overview: https://docs.oracle.com/en/cloud/saas/supply-chain-and-manufacturing/25c/faicf/overview-of-oracle-scm-cloud-common-configuration.html
- Microsoft Learn, Plan an implementation strategy: https://learn.microsoft.com/en-us/dynamics365/guidance/implementation-guide/implementation-strategy
- Microsoft Learn, Prepare to go live: https://learn.microsoft.com/en-us/dynamics365/guidance/implementation-guide/prepare-to-go-live
- Microsoft Learn, Plan to produce overview: https://learn.microsoft.com/en-us/dynamics365/guidance/business-processes/plan-to-produce-overview
※本稿の期間レンジは公開資料が示す市場平均ではなく、計画対話のための例示です。法務・会計・税務要件は、対象国と自社条件に応じて専門家および各システム責任者へ確認してください。


