


製造オペレーション管理 MOM導入を検討するとき、最初に確認すべきなのは製品カタログの機能数ではありません。ERPが作った計画と、設備・作業者・材料が実際に動いて生まれた実績の間に、どのような「実行ギャップ」が開いているかを定義することです。本稿は、MOMとMESの違い、ERP–MES連携の責任分界、タイ工場の現実を反映した90日PoCを、発注・受入できる形に整理します。
結論:MOM導入は「統合製品」ではなく「実行判断の設計」から始める
MOM導入の成否は、一枚のダッシュボードに情報を集められるかではなく、変化が起きたときに誰が何を判断し、どのシステムが次の状態を正本として保持するかで決まります。そのため、次の順番で進めます。
- 実行ギャップを業務シナリオで特定する。
- ERP、MOM/MES、SCADA、PLC、作業者の責任を図示する。
- 指図、実績、例外、訂正、再送をデータ契約にする。
- 一つのライン、一つの製品群、一つのシフトに範囲を限定する。
- 90日PoCで通常時だけでなく、例外、通信断、差戻し、復旧まで検証する。
この順番なら、MOMが必要なのか、既存MESの拡張で足りるのか、ERP連携だけを作り直すべきかを、同じ証拠で比較できます。
2026年9月の最新動向から見る「実行ギャップ」
MachineMetricsは2026年9月14日、MaximaOSをManufacturing Operations Management platformとして発表しました。同社の説明では、機械接続、製造実行、生産分析、個別ワークフローを同じ基盤で扱い、機械の信号、作業者入力、ERPの作業指図を関連付けるとしています。これはベンダー発表であり、性能や投資効果を独立検証した資料ではありません。しかし、MOMの論点が「昨日の報告を見る」から「シフト中に計画と実績の差を検知し、次の行動に繋げる」へ移っている例として読めます。
翌9月15日にSiemensが発表したMeet at the Machineの第一段階は、機械が納入される前に生産プログラムを作り、シミュレーションし、検証するワークフローを示しています。ここで重要なのは特定製品の比較ではなく、計画、技術、仮想検証、実行を切れ目なく繋ぐ設計思想です。9月10日のMetso発表にも、計画、現場情報、シミュレーションモデルを組み合わせる方向が見られます。鉱山向けの事例を一般工場の効果に直接外挿はできませんが、「計画と現実の間で判断を循環させる」ことが共通テーマです。
調達側が学ぶべきなのは、「AI付き」や「デジタルスレッド対応」という言葉ではありません。どの原始データが、どのルールで業務状態に変換され、どの責任者が何分以内に判断し、システムに何が戻るのかを質問することです。
MOMとは:単一ソフトではなくLevel 3の業務領域
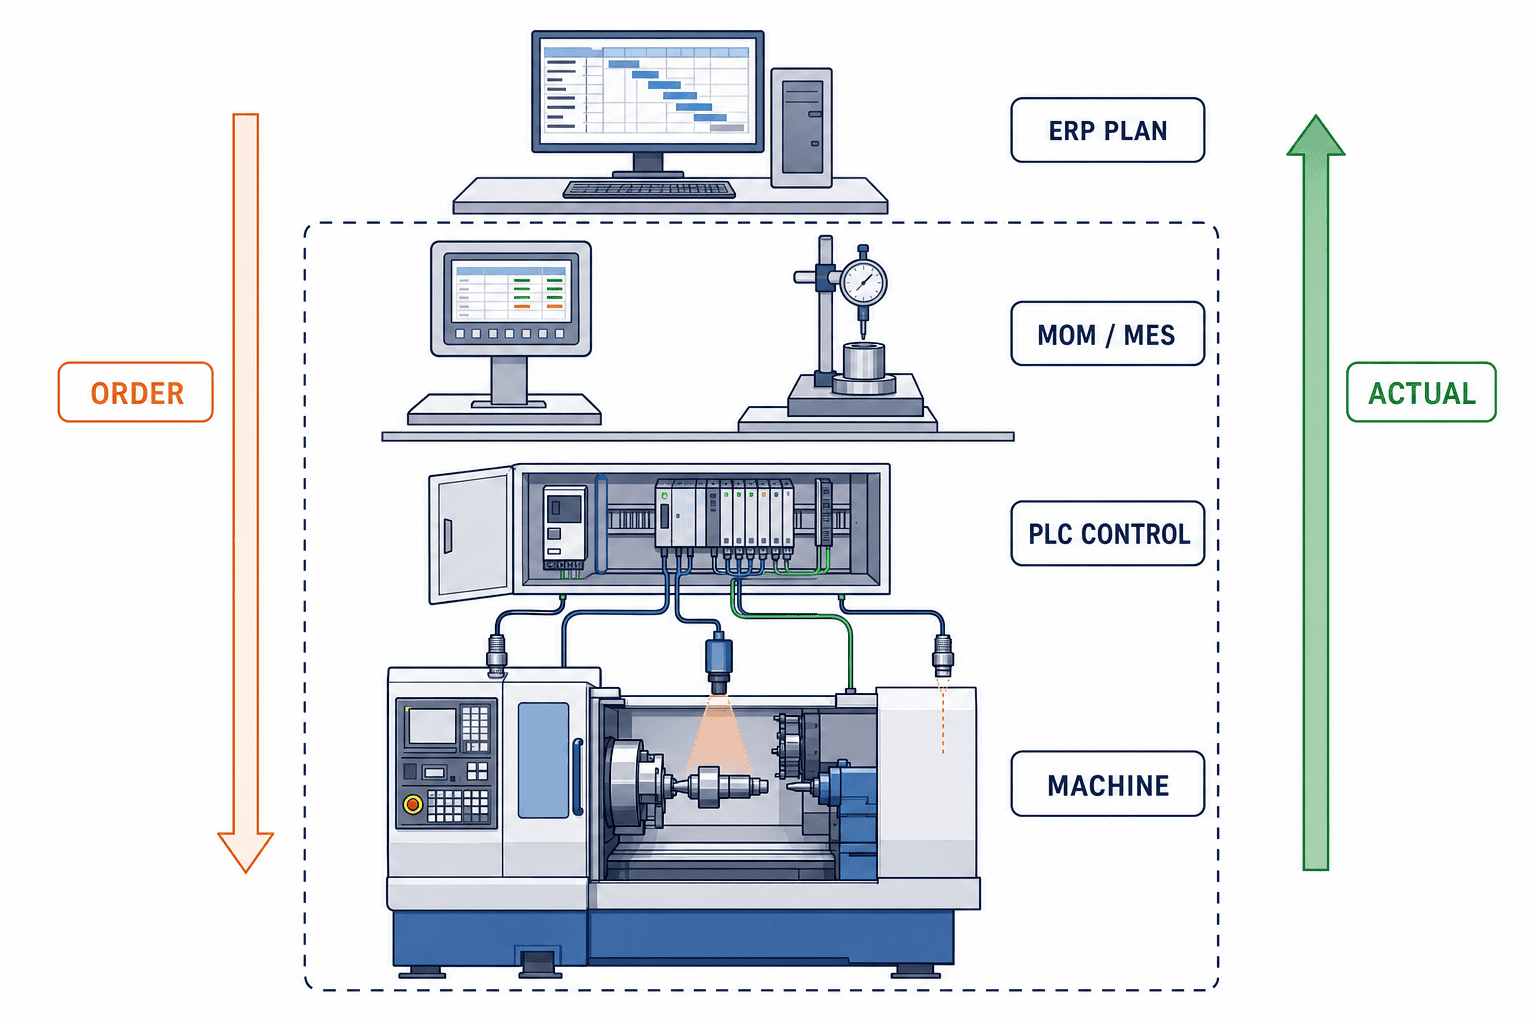
ISA-95の一般的な整理では、Level 4に事業計画と物流があり、ERPがこの領域を支えます。Level 3はManufacturing Operations Managementで、生産、品質、保全、在庫移動を含む現場オペレーションの調整を担います。Level 2以下にはPLC、DCS、センサー、アクチュエーターなどがあり、物理工程の監視・制御を行います。
OPC FoundationのISA-95概要は、生産のMES、品質のLIMS、倉庫・在庫のWMS、保全のEAM/CMMSなどを、集合的にMOMシステムと説明しています。この定義に立てば、MOMを「MESの上位版」と単純化するのは適切ではありません。MOMは業務領域と統合の考え方、MESはその中で生産実行を担う主要なシステムと考えると、発注範囲を切り分けやすくなります。
ISA-95 Part 3はMOMの活動モデル、Part 4はMOM統合で交換するオブジェクト、Part 5は事業と製造の間のトランザクションを扱います。Part 8の公開プレビューは、実装ごとにLevel 4–Level 3間またはLevel 3内で交換するオブジェクト、動詞、名詞、制約を情報交換プロファイルで定義する方法を示しています。規格名は境界と語彙を揃える道具であり、製品を購入するだけで適合性や相互運用性が保証されるわけではありません。
MOM MES違いを機能一覧ではなく責任で比較する
| 論点 | ERP | MES | MOMとして統合する視点 |
|---|---|---|---|
| 主な目的 | 受注、購買、在庫、原価、会計を事業計画につなぐ | 作業指図を工程で実行し、実績・品質・履歴を記録 | 生産・品質・保全・在庫移動の判断を同じオペレーションとして調整 |
| 時間粒度 | 日、週、月、指図 | シフト、工程、ロット、個体 | イベントから判断、是正、上位反映までの循環 |
| 正本の例 | 受注、品目、財務在庫、原価 | 工程状態、実績、追跡履歴、作業記録 | システムを跨ぐ状態遷移と訂正ルール |
| 例外の例 | 指図取消し、品目変更、在庫差異 | 欠品、停止、手直し、品質保留 | 例外検知、責任者呼出し、代替案、再計画、ERP反映 |
同じ「MES」という名前でも、機械データ収集が強い製品、品質・トレーサビリティが中心の製品、詳細スケジューリングを持つ製品があります。比較表のチェックの数ではなく、自社の業務シナリオに対して「誰が、どの画面で、どの原始データを見て、何を更新するか」をデモさせます。導入費用とERPの境界から先に整理したい場合は、「MES導入2026—費用とERPの責任分界」も参照できます。
工場の実行ギャップを「差」ではなく「閉じるフロー」で定義する
実行ギャップは、計画数量と実績数量の差だけではありません。例えば次の連鎖です。
- ERPは作業指図を発行したが、材料はまだ倉庫にある。
- 設備は運転可能だが、前工程の品質保留で仕掛が来ない。
- 段取りが長引き、後続の納期が危険になったが、翌朝まで計画担当に伝わらない。
- 良品、不良、保留、手直しが一つの完了数にまとめられ、ERP在庫が現物とずれる。
- 作業者はシフト終了時に記憶で停止理由を入力し、改善会議の前提が不安定になる。
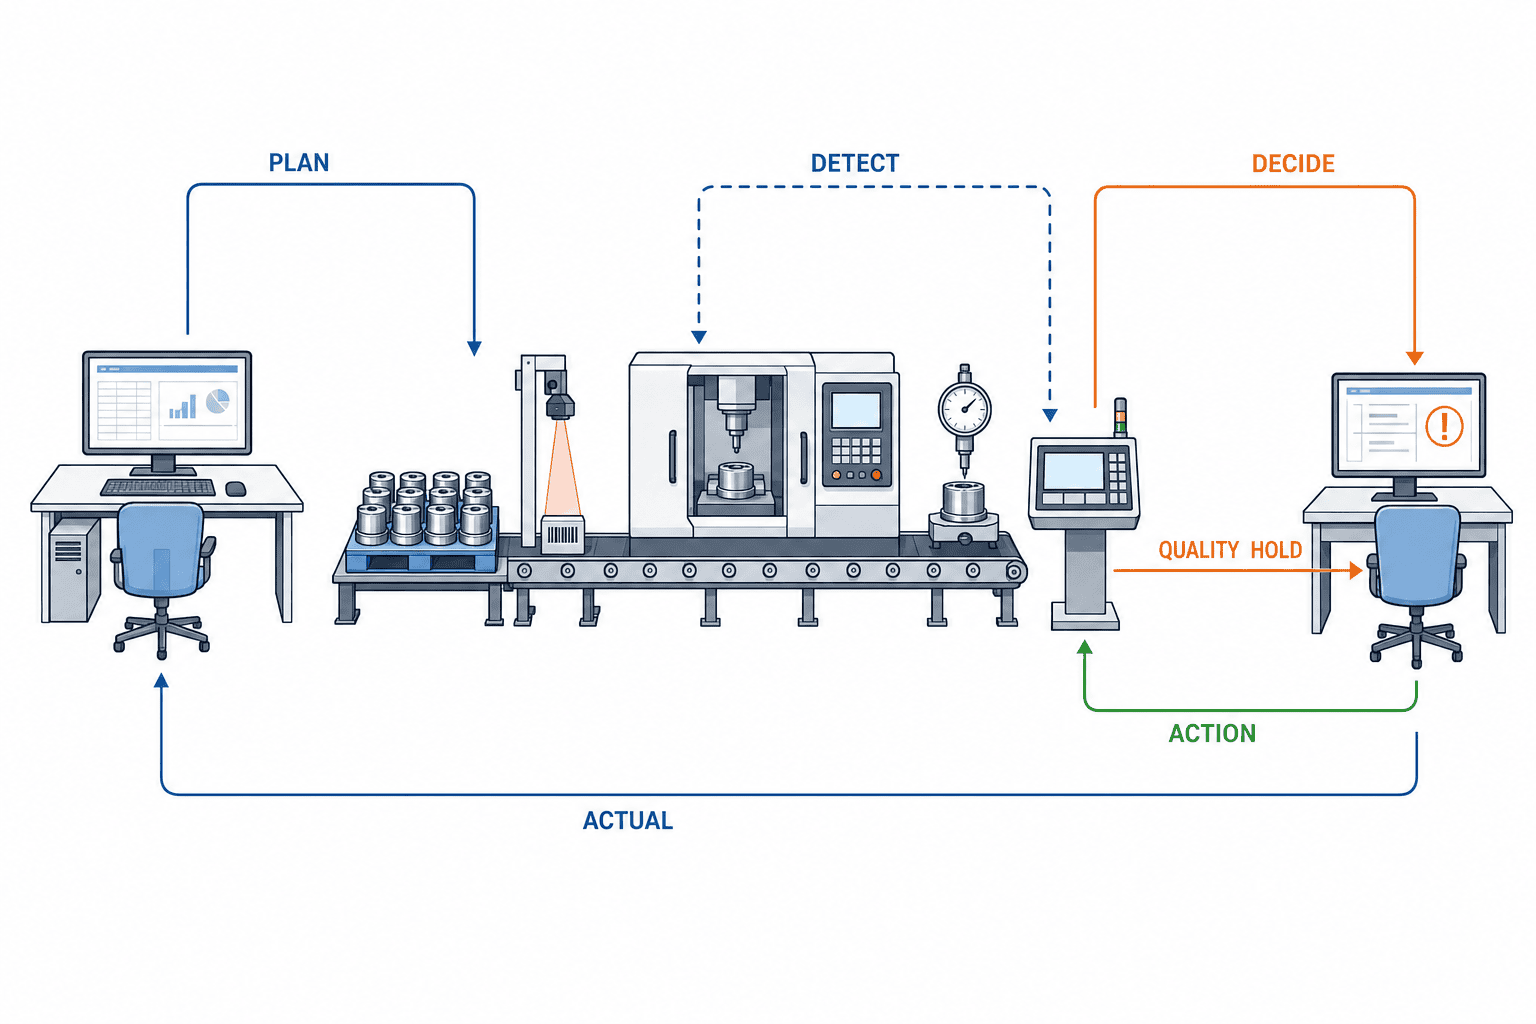
それぞれについて「検知」「文脈付与」「通知」「判断」「実行」「反映」「検証」の七つを書き出します。設備停止なら、PLC信号で検知し、作業指図と設備状態を結び、自動分類できないときだけ作業者に確認し、長時間化する前に班長へ通知し、代替設備または順序変更を判断し、新しい状態をスケジュールとERP実績に反映し、二重計上がないかを照合します。
この七段階のどこまでをMOMシステムが自動化し、どこを人が承認し、どこからERPや保全システムへ渡すかを決めるのが要件定義です。「リアルタイム対応」という言葉だけでは、判断者も許容時間も分かりません。
ERP MES連携の中心はAPIではなくデータ契約
API、メッセージキュー、CSV、データベース連携のどれを使うかは実装手段です。先に決めるべきは、両側が同じ意味で受け渡すデータ契約です。最低限、次の項目を一メッセージごとに定義します。
| 契約項目 | 決めること | 失敗例 |
|---|---|---|
| 一意キー | 指図、工程、ロット、イベントを識別するキー | 再送を新規実績と認識し二重計上 |
| 数量の意味 | 増分、累計、良品、不良、保留、廃棄 | 累計10を10個の増分として毎回加算 |
| 状態遷移 | 発行、開始、中断、完了、取消し、再開 | 取消し済み指図が現場端末で開始可能 |
| 時刻 | タイムゾーン、発生時刻、受信時刻、訂正時刻 | 通信復旧後の再送で順序が入れ替わる |
| 版管理 | BOM、工程、レシピ、検査規格の適用版 | 実績に対応する指図版を後から再現できない |
| 訂正 | 取消し、逆仕訳、理由、申請者、承認者、監査証跡 | 元データを上書きし、差異の理由が消える |
| 異常時 | タイムアウト、再送、隔離キュー、手動再処理、責任者 | 送信成功を業務受入成功と思い込む |
実績連携の設計をさらに詳細に確認するには、「ERP連携 生産管理ガイド」の再送、取消し、日次照合の考え方も役立ちます。本PoCでは、「APIが応答した」ではなく、ERPとMOM/MESの両方で同じ指図・数量・状態を説明できることを受入条件にします。
タイ工場でMOMシステム導入を難しくする六つの現実
1. 本社ERPと現地運用の粒度が違う
本社ERPでは一つの作業指図でも、タイ工場では複数シフト、外注工程、手直し、代替設備に分かれることがあります。本社コードをそのまま画面に出すだけでは作業できません。ERPの会計・財務上の正本と、MOMの実行上の分解ルールを分けます。
2. 新旧設備と手作業が混在する
すべての設備から同じ粒度のデータを取れる前提は危険です。PLC直結、既存SCADA、エッジゲートウェイ、外付けセンサー、バーコード、手入力を使い分けます。取得方法ごとに精度、遅延、置換時の影響、保守責任を記録します。
3. タイ語の現場と英語・日本語の管理が並存する
翻訳済み画面があるだけでは不十分です。停止理由、不良理由、例外処置、承認ボタンの意味をタイ語で検証し、本社向けレポートで同じ分類に集約できるよう辞書とコードを分離します。
4. 通信断でも生産を止められない
中央システムへの接続がないと作業指図を表示できない設計は、生産停止の原因になります。ローカルキャッシュ、オフライン中の作業制限、イベントバッファ、復旧後の順序保証、重複排除をPoCで確認します。
5. 月次締めと現場改善の時間軸が違う
経理に必要なのは締めに耐える数値、現場に必要なのは今のシフトを立て直す判断です。MOMは速い判断を支援しますが、最終的な在庫・仕掛・原価の正本をERPと二重化させてはいけません。日次照合で差異を残さない運用が必要です。
6. 現地で障害を切り分けられない
クラウド、ネットワーク、ゲートウェイ、PLC、ERP、マスターのどこに問題があるかを、タイ側の一次対応者が判断できるようにします。アラートには次の担当、取得すべきログ、縮退運転の方法を含めます。
MOM導入前に作る「実行ギャップ台帳」
ベンダーに見積依頼を出す前に、次の列を持つ台帳を作ります。
| 列 | 記入例 |
|---|---|
| 計画状態 | 作業指図は発行済み |
| 現場事実 | 材料ロット未着、後工程は空き |
| 最初の検知源 | 倉庫スキャン未実施、ライン端末で開始不可 |
| 影響 | 以降の作業開始予定を見直す必要 |
| 判断者 | 班長が倉庫と確認し、生産管理が順序変更を承認 |
| 代替行動 | 次指図を繰上げ、必要な段取りと材料を確認 |
| システム反映 | MOMで作業順変更、ERPの完了予定は承認後に更新 |
| 証拠 | 状態履歴、承認者、タイムスタンプ、反映結果 |
台帳は、停止、品質保留、材料不足、段取り遅延、作業者不足、データ不整合のような、実際に繰り返す場面から作ります。全例外を初回PoCに入れる必要はありません。頻度、納期・品質への影響、判断遅延の大きさ、データ取得可能性で優先順位を決めます。数値しきい値は外部ベンチマークから借りず、対象ラインの現状値から工場責任者が承認します。
90日PoC:製品デモを投資判断の証拠に変える
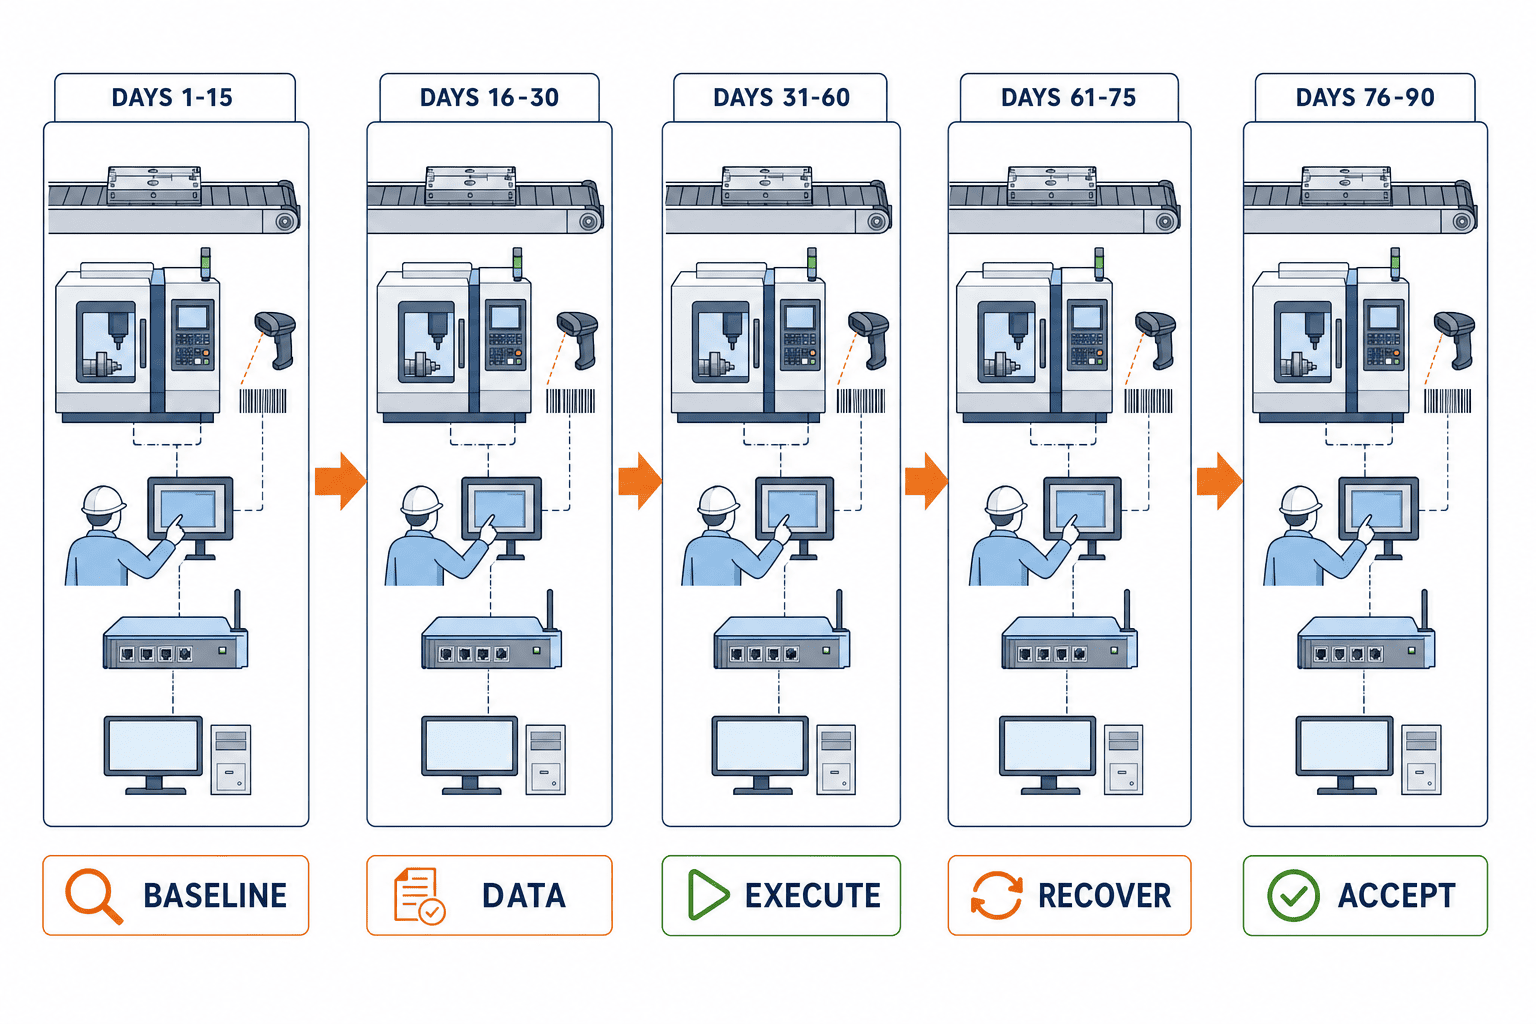
Day 1–15:境界とベースライン
対象ライン、製品群、シフト、指図種別を限定します。実行ギャップ台帳から検証対象を選び、現状の開始から判断・反映までを時間スタンプ付きで記録します。同時に、ERP、MOM/MES、スケジューラ、WMS、QMS/LIMS、CMMS、SCADA/PLCの責任分界を作ります。
Day 16–30:データ契約と試験データ
指図、物料、設備、人員、実績、品質、停止、保全依頼の一意キーと状態遷移を固めます。正常データだけでなく、重複、欠落、順序逆転、未知コード、取消し、日付跨ぎ、オフライン後の再送を含む試験データを作ります。
Day 31–60:一ラインの実行循環
作業指図取込み、作業開始、材料確認、設備データ収集、停止分類、品質判定、完了実績、ERP反映を繋げます。班長は実際のシフトで使い、二重入力、タイ語用語、端末位置、グローブでの操作、スキャン失敗時の復帰を確認します。
Day 61–75:例外と復旧
この期間がPoCの中心です。管理された環境で通信断、エッジ停止、重複送信、ERPタイムアウト、作業指図取消し、未知の材料ロット、誤った品質判定の訂正、バックアップ復元を試験します。作業を続ける場合と止める場合を区別し、復旧後に両システムの件数と状態を照合します。
Day 76–90:UATとGo/No-Go
ユーザー受入は画面が動くかではなく、実行ギャップ台帳のシナリオをタイの実運用者が完了できるかで判定します。未解決項目は、安全・法令・顧客品質、生産中断、データ整合性、運用負荷、使い勝手に分類し、オーナーと再試験日を指定します。Go、条件付きGo、再PoC、No-Goのいずれも、同じ証拠包で判断します。
生産スケジューラ自体の選定が未決なら、「生産スケジューラ比較2026」で計画作成の境界を整理し、その後にMOM側の実行・フィードバック要件を重ねると、スコープの二重化を避けられます。
PoCの受入試験:正常系より例外系を具体化する
| 試験 | 操作 | 期待する結果 | 証拠 |
|---|---|---|---|
| 重複イベント | 同じ一意キーを再送 | 一度だけ受入れ、重複を記録 | 受信ログ、業務レコード、照合表 |
| 順序逆転 | 開始より先に完了を送る | 隔離し、勝手に完了しない | 隔離キュー、アラート、再処理履歴 |
| 通信断 | 合意した区間を切断 | 許可された作業のみ継続し、データを保持 | 端末表示、バッファ件数、復旧後照合 |
| 取消し | ERPで未開始指図を取消し | 端末から開始不可になる | 状態履歴、端末画面、メッセージID |
| 訂正 | 不良を保留へ訂正 | 元値と新値、理由、承認者を保持 | 監査証跡、ERP反映、在庫状態 |
| 権限 | 作業者が承認専用操作を実行 | 拒否し、試行を記録 | ロール設定、拒否画面、監査ログ |
| 復元 | バックアップから手順どおり復元 | 合意した整合点へ戻り、未反映分を識別 | 復元ログ、件数照合、業務確認 |
時間、件数、誤差の目標は、工場の現状と生産・品質要件から決めます。本稿では一般的な合格数値を作りません。入力データ、設定版、実施者、実施時刻、ログ位置、差異、再試験結果を一組で保存します。
MOM導入のRFPに入れる必須成果物
RFPは機能名の一覧ではなく、提案者が同じ前提で見積もれる入力資料と、納入後に購入者が保有する成果物を指定します。
- 業務シナリオ、例外シナリオ、責任分界図
- 設備・PLC・プロトコル・停止窓の接続台帳
- 品目、工程、設備、停止、不良理由のコード対応表
- ERP–MOM/MESのデータ契約、インターフェース一覧、再送・訂正仕様
- タイ語、英語、日本語の用語辞書と画面承認手順
- 通信断、オフライン、縮退運転、復旧、日次照合の運用手順
- FAT、SAT、UATのテストケースと証跡保管先
- 監視、アラート、バックアップ、復元、アカウント、リモート保守の責任表
- 設定、カスタム開発、データ、ソース、外部出力、契約終了時の引継条件
「標準対応」と回答した機能は、対象版、追加ライセンス、設定作業、工場固有データの準備、クラウド/オンプレミス差分まで確認します。デモでは自社のコード、自社の例外、自社の役割を使わせます。
計画とMOMをつなぐ際の判断ループ
生産計画は、能力、材料、納期、段取り、外注などの前提で作られます。MOMは実際の開始・完了、停止、サイクル、不良、作業者、材料ロットを収集します。両者をつなぐときは、実績を全て計画側へ投げるのではなく、どの変化で再計画を要求するかを決めます。
例えば、短い停止はライン内で吸収し、本当に後続指図に影響するときだけ再計画候補とします。ただし数値しきい値は全工場で一律ではありません。製品、ライン、シフト、後続制約ごとに定義します。計画案の代替比較が必要な場合は、「生産計画シミュレーション2026」で、前提条件とシナリオ比較の考え方を整理できます。
投資判断で作ってはいけない数字
MOMの市場規模、一般的なROI、平均導入費用、標準回収期間は、対象範囲、国、業種、設備接続、既存システム、カスタマイズ、支援範囲で大きく変わります。根拠の異なる数字を一つの事業計画に入れると、見かけだけ精密になります。
代わりに、自社のベースラインを同じ定義でPoC期間中に比較します。例えば、差異調査に使った作業時間、指図から現場反映までの経過時間、未送信イベントの滞留、二重入力、訂正件数、理由未分類の停止を、定義と測定者を固定して観測します。金額へ変換する場合は、労務単価、生産機会、不良・廃棄、納期の各仮定を分け、二重計上を防ぎます。
TCOにはライセンスと初期構築だけでなく、設備接続、ネットワーク、端末、テスト、マスター維持、監視、夜間支援、バックアップ、バージョンアップ、多言語翻訳、他拠点展開、契約終了時のデータ出力を含めます。
MOM導入後の運用体制
本番移行後は、L1を現場、L2をタイ拠点のIT/OT、L3を統合ベンダー・製品ベンダーとするなど、切り分けを文書化します。アラートごとに「誰が最初に見るか」「どのログを取るか」「生産を続けるか」「何を次に渡すか」を決めます。
運用KPIは稼働率だけでは足りません。未送信イベント、再送回数、手入力率、未知コード、マスター不整合、訂正、紙・表計算への戻り、アラート滞留、復元試験、教育完了を監視します。複数工場へ展開する場合は、データモデル、インターフェース原則、権限、監査、受入試験を標準化し、機械プロトコル、製品ルール、言語、シフト、顧客要求を管理された差分にします。
よくある質問
MOMシステム導入はMES入替えと同じですか?
同じとは限りません。MOMは生産、品質、保全、在庫移動を含むLevel 3の運用領域と統合の考え方です。既存MESを残してインターフェースと判断フローを拡張する場合もあります。
MOM MES違いはどこで判断しますか?
名前より責任範囲で判断します。MESが作業指図、実績、品質、追跡に加え、保全・在庫・詳細計画の判断まで支えることもあります。製品名ではなく、業務シナリオとデータ正本で境界を固定します。
ERP MES連携は双方向にすべきですか?
必要なトランザクションだけを双方向にします。指図・マスターはERPから下り、完了・消費・品質状態は現場から戻るのが典型ですが、同じフィールドを両側が無制限に更新する設計は避けます。
90日PoCで何を合格とするのですか?
この期間は本稿の提案テンプレートで、一般的な導入保証ではありません。合格条件は、工場が選んだ実行ギャップを、正常時と例外時の両方で検知・判断・反映・照合できることです。数値目標は現状測定から承認します。
旧い設備が多いタイ工場でもMOMを導入できますか?
可能性はあります。全設備を同時に直結する前提を置かず、既存SCADA、読取り専用ゲートウェイ、外付けセンサー、スキャン、管理された手入力を比較します。停止リスクと保守性をPoCで確認します。
MOM導入費用やROIの目安はありますか?
一律の目安は安全な判断材料になりません。接続設備、機能範囲、カスタマイズ、システム形式、運用支援、展開拠点で変わります。同じ範囲のTCOと、自社PoCで検証した効果を比較します。
まとめ:タイ工場のMOM導入は、計画と実績の間にある判断を設計する
製造オペレーション管理は、ERPより細かいデータを集めるだけのプロジェクトではありません。生産、品質、保全、在庫移動の事実を同じ業務文脈に結び、計画から外れたときに次の行動と上位反映を管理する設計です。
MOMとMESの名称比較から始めず、自社の実行ギャップ台帳を作り、ISA-95を参考にERP、MOM/MES、制御の責任を分けます。その上でデータ契約を作り、90日PoCで正常系、例外系、復旧、日次照合、現地運用を検証します。製品デモを証拠設計に変えれば、新規MOM、既存MES拡張、ERP連携改修のどれが適切かを、同じ基準で判断できます。
タイ工場のMOM導入検討、ERP–MESの責任分界、90日PoCの設計段階でもご相談いただけます。旧設備、手作業、タイ語運用、本社ERPの制約を含む現状の境界図から始めたい方は、TOMAS TECHへのお問い合わせをご利用ください。
参考情報
- MachineMetrics, Introducing MaximaOS, 2026-09-14: https://www.machinemetrics.com/blog/introducing-maximaos-the-manufacturing-operations-management-platform
- ISA, ISA-95 Series of Standards: https://www.isa.org/standards-and-publications/isa-standards/isa-95-standard
- OPC Foundation, ISA-95 Summary: https://reference.opcfoundation.org/specs/OPC-10030/4.2
- Siemens, Manufacturing Operations Management: https://www.siemens.com/en-gb/technology/manufacturing-operations-management-mom/
- Siemens, Meet at the Machine, 2026-09-15: https://press.siemens.com/global/en/pressrelease/siemens-launches-meet-machine-initiative-next-level-cnc-productivity
- Metso, three digital solutions, 2026-09-10: https://www.metso.com/corporate/media/news/2026/9/metso-launches-three-new-digital-solutions-to-help-mining-customers-optimize-production-improve-operational-outcomes-and-enhance-safety/
- ISA-95 Part 8 public preview: https://www.isa.org/getmedia/ca0c1efd-860b-4fe0-bb2d-2b7d2f58c2f9/ISA-95-00-08_2020_Preview.pdf
情報は2026年9月16日時点で確認しました。ベンダー発表は各社の主張として扱い、性能や投資効果を保証するものではありません。


