


小規模工場が生産管理システムを選ぶとき、最初から販売、購買、生産計画、品質、保全、原価、会計までを一度に入れる必要はありません。大切なのは、いま止めたい損失に直結する管理対象だけを選び、Excelを残す部分とシステムへ移す部分を明確にすることです。本稿では、タイ・ASEANの中小製造業を想定し、「品目・BOM」「受注・生産指示」「実績」「在庫」「原価・納期」の5対象から最小構成を決め、Excel継続、パッケージ、個別開発を判断する方法を実務レベルで整理します。
結論:小規模工場の生産管理システムは「5つ全部」ではなく、損失につながる2〜3対象から始める
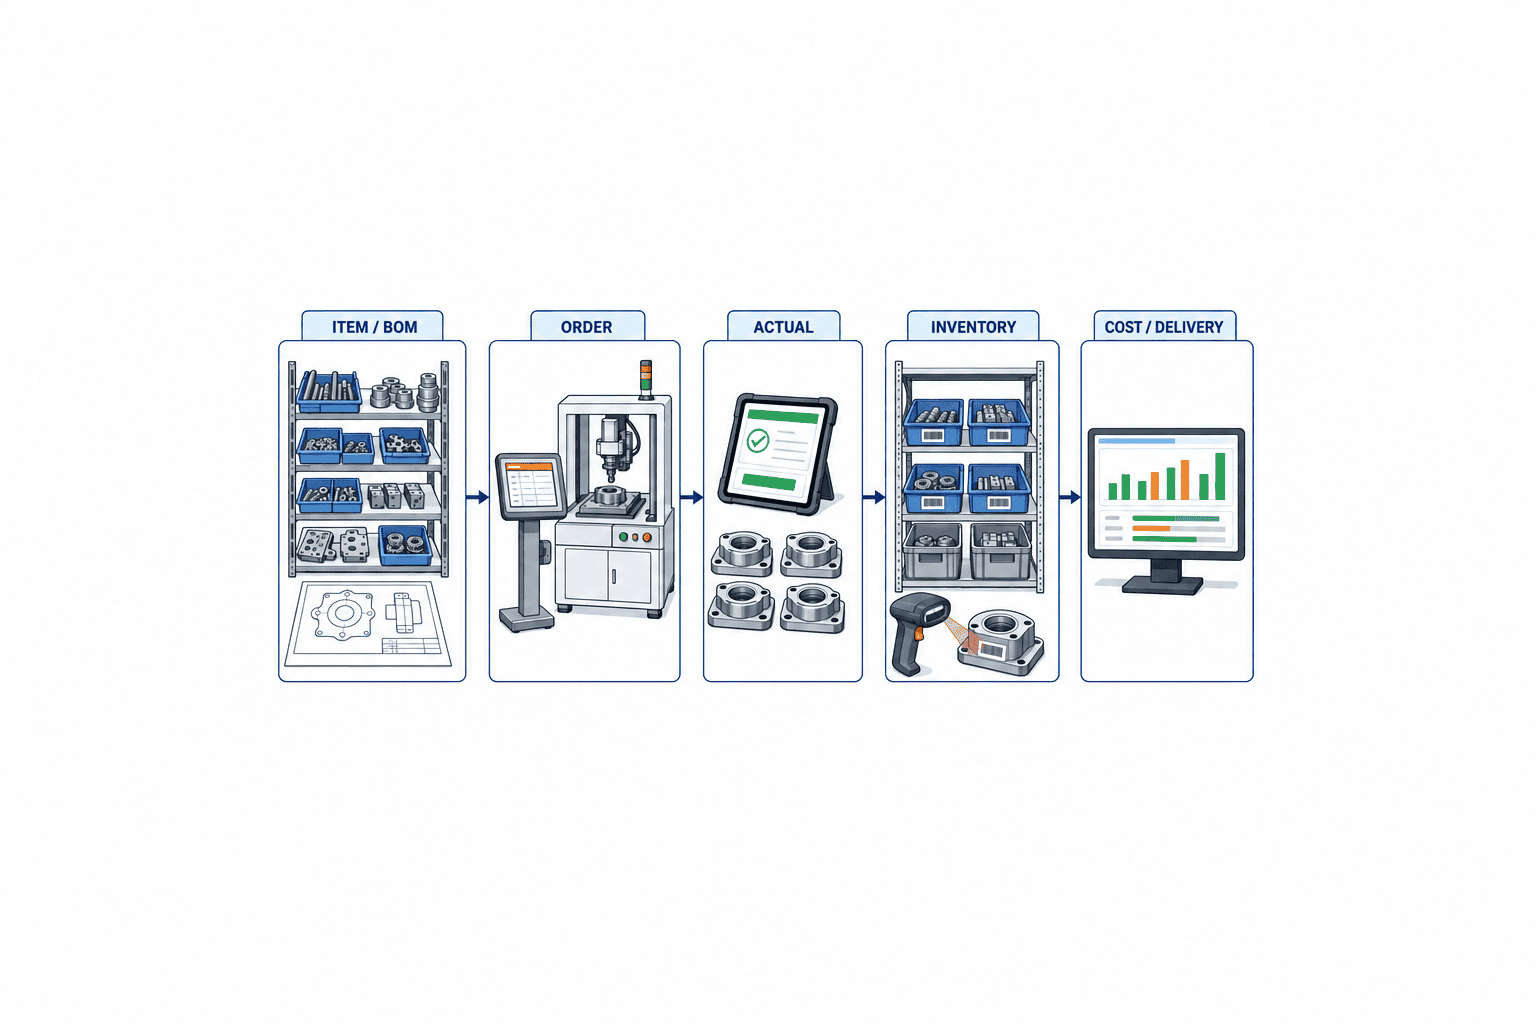
最初に結論を示します。小規模工場のスモールスタートでは、次の5対象をすべて実装するのではなく、現場で繰り返し起きる損失に関係する2〜3対象を一つの流れとして選びます。
| 最小管理対象 | 答えられるようにする問い | 主なデータ | 優先しやすい症状 |
|---|---|---|---|
| 1. 品目・BOM | 何を、何から、どの版で作るか | 品目、BOM、代替品、改訂 | 手配違い、旧図面、材料の取り違え |
| 2. 受注・生産指示 | 何を、いつ、何個作るか | 受注、納期、指示番号、工程 | 指示漏れ、二重指示、優先順位の混乱 |
| 3. 実績 | 何を、どこまで、何個作ったか | 良品、不良、工数、停止理由 | 進捗不明、日報集計、翌日報告 |
| 4. 在庫 | 何が、どこに、いくつあるか | 入出庫、ロット、ロケーション、仕掛 | 欠品、過剰在庫、棚卸差異 |
| 5. 原価・納期 | いくら掛かり、間に合うか | 材料費、工数、外注、予定・実績日 | 採算不明、遅延の発見が遅い |
たとえば「欠品で生産が止まる」工場なら、品目・BOM、受注・生産指示、在庫を先に結びます。「納期回答が担当者の勘に依存する」工場なら、受注・生産指示、実績、納期を先に結びます。原価計算が最大課題でも、材料使用量や工数実績の記録が不安定な状態では、精密な原価機能を先に入れても信頼できる数字になりません。入力の起点から経営指標まで、切れない最短の鎖を作るのが基本です。
「小規模」は従業員数だけでは決まらない
タイのOffice of SMEs Promotion(OSMEP)は、製造業のSmall Enterpriseを、年間売上が180万バーツ超1億バーツ以下、または従業員が5人超50人以下と定義しています。売上と雇用が異なる区分に該当する場合は、より上位の区分で判定します。これは支援制度上の定義であり、システム規模をそのまま決める基準ではありません。OSMEP: Definition of MSMEs
生産管理システムの難易度を左右するのは、人数より次の複雑性です。
- 品目数とBOM階層、設計変更の頻度
- 見込生産、受注生産、個別受注生産の混在
- 工程数、外注工程、共用設備、段取り制約
- 原材料、仕掛品、完成品のロット追跡範囲
- タイ語、英語、日本語をまたぐ承認と帳票
- 本社ERP、会計、顧客EDI、ラベル機器との接続
- 手修正、戻し、再加工、代替材など例外の量
従業員30人でも、品目が少なく工程が安定していればシンプルな構成で運用できます。一方、従業員10人でも、受注ごとに仕様が変わり、BOM改訂と外注工程が多ければ要件は複雑です。「中小企業向け」という製品ラベルだけで決めず、1件の受注が出荷されるまでに何種類の記録が作られ、誰が何回判断するかを数える必要があります。
タイのdepaが2025年4月に公表した2024 Digital Density Surveyでは、タイ産業の多くがIndustry 2.0の段階にあり、製造業の取引先対応ではサンプルの57%がオンライン受注・決済などのIndustry 2.0: Solutionへ移行したと説明されています。これは個別工場の成熟度を判定する数字ではありませんが、「高度な最適化より先に、取引と生産の基礎データをつなぐ」余地が広いことを示します。depa: 2024 Digital Density Survey
なぜ“全部入り”が小規模工場で失敗しやすいのか
全部入りの提案が悪いわけではありません。複数拠点を統合し、購買・在庫・会計まで共通化したい企業には合理的です。しかし、小規模工場で問題になるのは、機能数ではなく同時変更の量です。マスター整備、入力手順、承認権限、帳票、月次締め、教育、移行を一度に変えると、通常業務を続けながら検証できる量を超えます。
現場では次のような連鎖が起きます。
- デモで多機能に見えた製品を選ぶ。
- 要件定義で各部門が「念のため」の機能を足す。
- 品目コードや単位の不整合が見つかる。
- 本番直前にExcelの例外処理を再現し始める。
- 教育が画面説明だけになり、現場は旧Excelも並行使用する。
- システムとExcelのどちらが正しいか分からなくなる。
対策は、機能を削ること自体ではありません。「今回の正本は何か」「誰がいつ更新するか」「更新できないときにどう戻すか」を、対象ごとに決めることです。IPAの中小規模製造業向けDXガイドも、先進事例を基に、目指す姿、自己診断、推進ステップ、事例という順で段階的に取り組む構成を示しています。IPA: 中小規模製造業の製造分野におけるDXの推進
最小管理対象1:品目・BOMは「登録件数」より変更統制を設計する
品目・BOMは、材料所要量、払出、原価、トレーサビリティの土台です。ただし、最初からすべての属性を整備しようとすると止まります。開始時に最低限必要なのは、次の項目です。
- 一意な品目コードと現場で通じる名称
- 購買品、半製品、完成品の区分
- 基準単位と購買・保管・生産単位の換算
- 親品目と子品目、標準使用量、歩留まりの扱い
- BOMの有効開始日、改訂番号、承認者
- 代替材料を許す条件と承認方法
小規模工場では、図面、見積書、購買表、材料払出表に別々の品目名が残りがちです。システムへ移す前に、コードを一斉に作り直す必要はありません。まず受注から出荷まで追いたい代表製品群を選び、その範囲だけ「一つの品目に一つのコード」というルールを適用します。
受入テストでは、正常なBOMを表示できることだけでなく、改訂日をまたぐ指示、代替材、単位換算、子部品の廃止を確認します。旧BOMで発行済みの生産指示が、新BOMの登録によって勝手に書き換わらないことも重要です。個別受注生産なら、標準BOMと案件BOMのどちらを正本とするかを決めます。
Excelを継続できるのは、対象品目が少なく、改訂者が限定され、履歴と承認を運用規則で守れる場合です。複数人が同時に変更し、誤った版の使用が品質や納期に直結するなら、BOMだけでもデータベース化する価値があります。
最小管理対象2:受注・生産指示は「番号の連鎖」を切らない
受注と生産指示の役割は、計画を美しく表示することではありません。顧客の要求を、現場が実行できる単位へ変換し、変更履歴を残すことです。最低限、受注番号、顧客品番、自社品番、数量、要求納期、生産指示番号、対象BOM版、指示数量、予定日を結びます。
タイ工場では、本社や顧客から英語・日本語の注文情報を受け、現場ではタイ語の指示書を使うことがあります。画面全体を3言語化する前に、コードは共通、表示名は言語別、自由記述は入力言語を明示、という原則を決めると混乱を減らせます。
変更時には、上書きではなく「何が、誰によって、いつ、なぜ変わったか」を残します。数量減、納期前倒し、分納、キャンセル、優先順位変更が実務の主要例です。ホワイトボードやチャットで優先順位だけ変え、システムに反映しない運用を許すと、実績と計画が比較できません。緊急変更を禁止するのではなく、変更後に必ず指示番号へ理由を記録できる経路を用意します。
受入テストには、同じ受注の分割指示、指示後の数量変更、キャンセル済み指示への実績入力防止、過剰完了、前倒しと材料不足の警告を含めます。スケジューラを導入しなくても、「最新の指示一覧が一つ」「今日変更された指示が分かる」だけで、朝会の判断品質は上がります。
最小管理対象3:実績は最も細かく取れる粒度ではなく、毎日続く粒度で取る
実績収集では、設備信号を1秒ごとに取る、作業者の全動作を記録する、といった高度な構想に引かれがちです。しかし最初に必要なのは、受注または生産指示に対し、工程、良品数、不良数、開始・完了時刻、担当または設備、停止理由を一貫して記録できることです。
入力単位は、1個、1箱、1ロット、1作業終了時、1シフト終了時から選びます。最も細かい単位ではなく、入力負担と判断速度の釣り合いで決めます。1個ごとの入力が必要なのは、個体追跡や高額品など明確な理由がある場合です。日次集計で十分な工程にリアルタイム入力を強いると、後入力や代理入力が増え、時刻データの意味が失われます。
タブレット、ハンディ端末、共有PC、設備連携の選択も、見栄えではなく作業点で決めます。手袋、油、粉塵、通信断、端末の充電、交代勤務、タイ文字入力、バーコードの汚れを実機で確認します。画面のボタンを大きくしても、入力対象となる指示を見つけるのに毎回検索が必要なら定着しません。指示書のQRコードを読み、候補を一件に絞る方が実務的な場合があります。
実績の訂正も設計対象です。誤入力を削除して終わらせず、訂正前、訂正後、理由、承認者を残します。月次原価へ渡した後の修正、前日分の追加、重複送信、オフライン端末からの再送をテストします。
最小管理対象4:在庫は数量より先に「イベント」を統一する
在庫管理の基本式は単純です。前残に入庫を足し、出庫を引けば現在庫になります。それでも在庫が合わないのは、計算式より、移動イベントが記録されないからです。最低限のイベントは、受入、払出、工程間移動、完成入庫、出荷、返品、廃棄、棚卸調整です。
最初から全倉庫、全品目、全ロットを対象にせず、欠品や棚卸差異の影響が大きい材料群、あるいは一つの倉庫から始められます。ただし、対象範囲の境界を明示しないと、システム在庫と対象外Excelが重複します。「原材料倉庫Aの対象20品目」「受入から生産払出まで」のように場所・品目・イベントの3軸で範囲を書きます。
バーコードやQRコードは入力を速くしますが、コード体系とラベル再発行の統制がなければ誤差を増やします。同じロットに複数ラベルを再発行したとき、古いラベルが無効になるのか、数量を分割するのかを決めます。通信断時は一時記録し、再送時に同じ取引を二重計上しない識別子が必要です。
在庫を始める前に、負在庫を禁止するか許容するかも決めます。禁止すれば誤りを早く検知できますが、記録遅れがある工場では生産入力が止まります。許容する場合は、負在庫一覧の解消責任者と期限を設定します。どちらが正しいかではなく、現場の記録速度に合わせた統制が必要です。
最小管理対象5:原価・納期は結果ではなく、差異の原因へ戻れるようにする
原価と納期は経営に近い数字ですが、元データは現場にあります。最初から会計原価と完全一致を目指すより、標準と実績の差を説明できる単位を決めます。
原価の最小構成は、材料標準または実使用、作業時間、外注費です。設備減価償却、電力、間接人員、工場経費まで精密に配賦するのは次段階にできます。まず、材料使用量差、工数差、不良・再加工、外注差のうち、改善判断に使う差異を一つ選びます。
納期では、顧客要求日、回答日、社内予定日、実績出荷日を分けます。「納期」という一列だけでは、顧客希望が厳しかったのか、社内計画が遅れたのか、製造が遅れたのかを判別できません。工程完了予定と実績が取れれば、出荷後に遅延率を報告するだけでなく、仕掛の段階で遅れを検知できます。
原価と納期のダッシュボードは、経営者向けの合計値と、現場が修正できる明細を往復できることが重要です。赤い数字を表示するだけでは改善につながりません。受注、指示、実績、材料移動、外注発注まで戻れるリンクを設計します。
生産管理システムをExcelで継続できる条件
Excelには、入力開始が早い、現場で修正できる、計算や帳票を柔軟に組めるという強みがあります。Microsoftの現行仕様では、1ワークシートは1,048,576行×16,384列まで扱えます。ただし、行数上限は生産管理の実用限界ではありません。複数人更新、版管理、権限、取引の一意性、変更履歴、他システムとの同期が先に限界になります。Microsoft: Excel specifications and limits
次の条件がそろうなら、Excel継続は合理的です。
- 更新者が1〜2人に限定される
- 同時更新がほぼなく、締切時刻を決められる
- 対象品目・受注が少なく、検索と転記の負担が許容できる
- 数式、入力規則、保護、バックアップの管理者がいる
- どのファイルが正本か一意に決まっている
- 誤入力や変更を日次でレビューできる
- 在庫や実績のリアルタイム性を要求しない
逆に、共有フォルダへ「最新版」「最新版2」「最終修正」のファイルが増える、担当者以外は数式を直せない、複数部署がコピーして使う、入力後に別表へ再転記する、月末に差異調整が集中するなら、行数が少なくてもシステム化の候補です。
Excelを残す場合も、野放しにしません。入力用と集計用を分け、列定義、コード表、ファイル所有者、更新締切、バックアップ、変更申請を決めます。Power Queryなどで集計を自動化する場合は、接続元、更新失敗時の検知、列追加による破損も管理します。Excel継続は「何もしない」選択ではなく、軽量な統制を選ぶ判断です。
生産管理システムのパッケージが向く条件
パッケージが向くのは、対象業務が標準的で、工場側が一定範囲で手順を合わせられる場合です。在庫入出庫、購買、受注、定型BOM、日次実績などは標準機能に乗せやすい領域です。
評価では機能表の○×より、実データを使ったシナリオを重視します。代表品目、複雑なBOM、分納受注、返品、再加工、棚卸差異を用意し、担当者自身が操作します。デモ担当者の説明を見て「できる」と判断せず、設定だけでできるのか、追加開発が必要か、運用回避なのかを分類します。
パッケージの利点は、既に用意されたデータ構造と業務ルール、更新、サポートです。弱点は、現場独自の例外を無理に当てはめたときの入力負担と、追加開発が増えた場合の更新影響です。導入時の価格だけでなく、ユーザー追加、保守、環境、帳票変更、連携、バージョンアップ、教育を3〜5年の総費用で見ます。
タイでは、タイ語UIだけでなく、タイ語の問い合わせ対応、現地時間帯の障害対応、VAT・税務帳票との境界、日系本社への英語・日本語報告を確認します。タイ歳入局はe-Tax Invoice & e-Receiptの技術標準を公開していますが、生産管理システムが税務書類の正本になるとは限りません。会計・税務システムとの責任境界を決め、必要な連携項目を確認してください。Thai Revenue Department: e-Tax technical standards
個別開発が向く条件
個別開発が向くのは、差別化された工程、特殊なトレーサビリティ、設備連携、顧客固有EDIなどが競争力や契約条件に直結し、標準パッケージへ合わせる方が高くつく場合です。ただし、「今のExcelをそのまま画面化したい」は十分な理由ではありません。Excelに埋まった不要な転記や例外まで再現する危険があるからです。
個別開発では、画面より先に次を契約と設計に含めます。
- データ所有者と正本システム
- API、CSV、設備接続の入出力仕様
- 同じデータを再送したときの重複防止
- エラー監視、再処理、照合の担当
- ソースコード、設定、データの引渡し条件
- バックアップ、復元試験、保守時間帯
- 変更要求の見積・承認方法
- FAT、SAT、UATと安定化期間の完了条件
最小構成を個別開発し、会計や一般購買は既存ERP・パッケージへ残すハイブリッドも有効です。たとえば、現場の指示・実績・仕掛だけを専用アプリで扱い、品目と受注はERPから受け、完了実績を返します。この場合、接続が止まったときのキュー、再送、日次照合が恒久業務になるため、連携の運用費を忘れてはいけません。
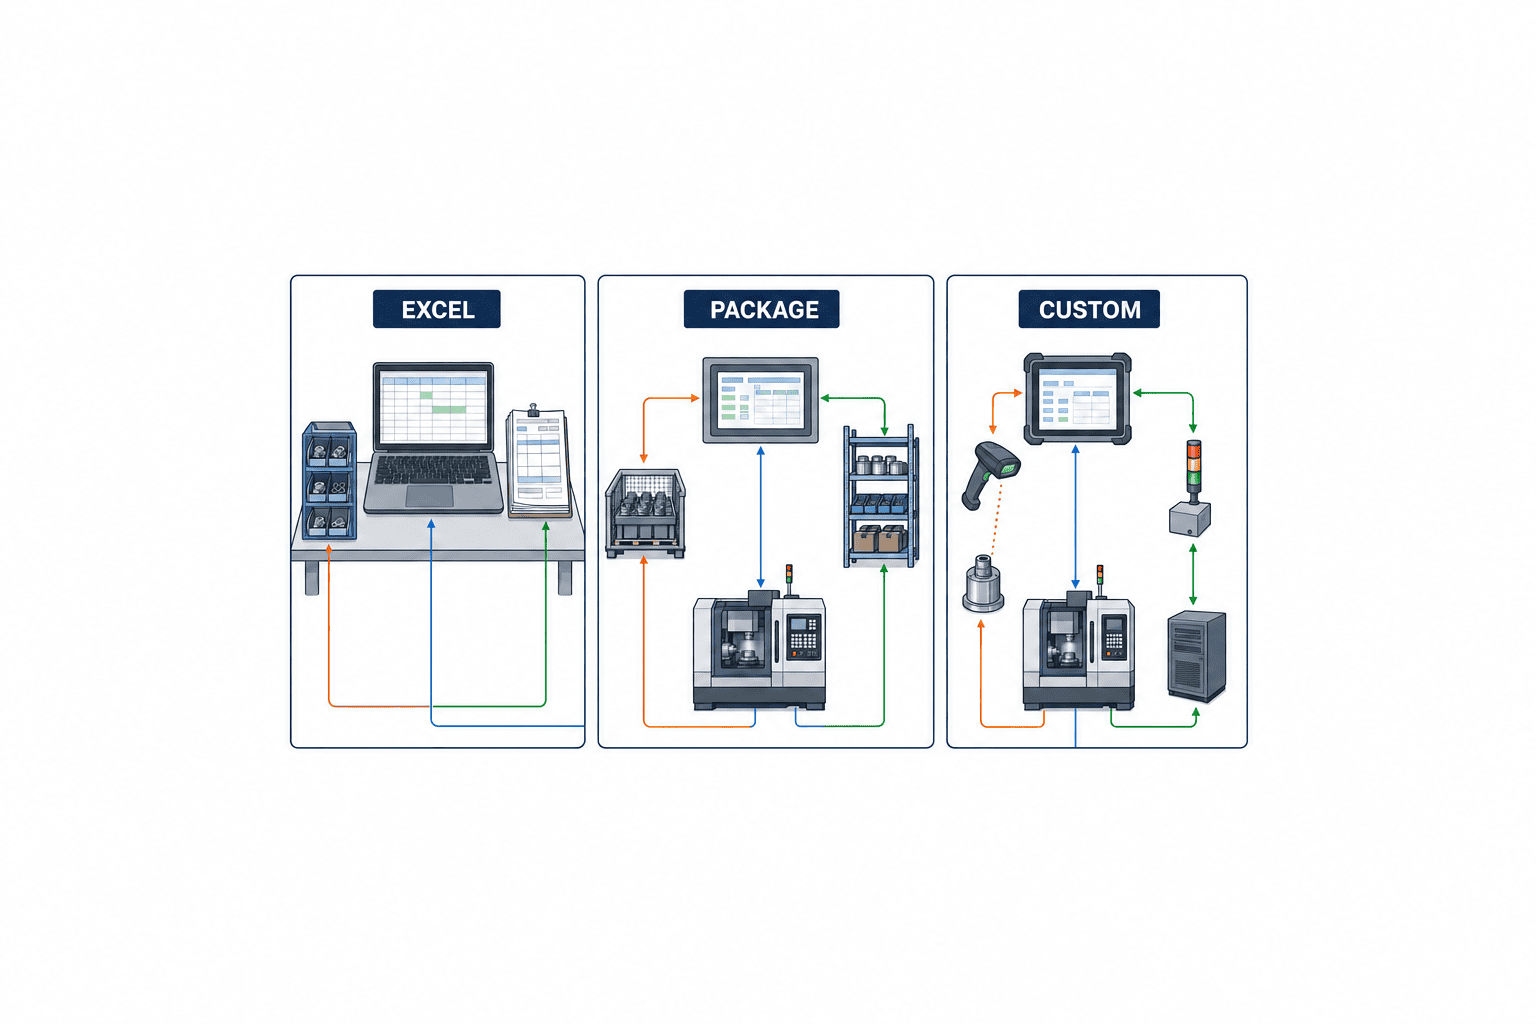
Excel・パッケージ・個別開発の判断表
| 判断軸 | Excel継続 | パッケージ | 個別開発/ハイブリッド |
|---|---|---|---|
| 業務の標準性 | 高い、件数が少ない | 高〜中 | 低い、独自工程が重要 |
| 同時利用 | 少人数 | 複数部門 | 複数部門・設備・外部システム |
| 変更履歴・権限 | 軽い統制で足りる | 標準機能で対応 | 独自の承認・追跡が必要 |
| リアルタイム性 | 日次・シフト単位 | 分〜日次 | 秒〜分、設備イベントを含む |
| 連携 | 手動CSVで足りる | 標準API・CSVが合う | 独自API・EDI・PLCが必要 |
| 初期速度 | 速い | 設定で速い | 要件設計に時間が必要 |
| 将来変更 | 管理者依存 | 製品ロードマップ依存 | 自社優先度で変更可能 |
| 主なリスク | 属人化、版違い | 業務とのギャップ | 過剰開発、保守依存 |
判断を一つに固定する必要はありません。品目・BOMはパッケージ、現場実績は個別アプリ、経営集計はExcel/BIという構成もあり得ます。重要なのは、同じ項目を複数の場所で自由に更新しないことです。品目名、標準単価、在庫、納期の「書き込み権限」をシステムごとに一つに決めます。
より広い製品比較の進め方は、生産管理システム比較|タイ工場の選び方・RFP実務で、事例を条件別に読む方法は生産管理システム導入事例|3つの実装パターンとKPIで詳しく整理しています。
最小構成を決めるための「損失→判断→データ」ワークショップ
要件定義を機能一覧から始めると、全部が必要に見えます。90〜120分のワークショップでは、次の順で対象を絞ります。
1. 過去3か月の損失事象を10件出す
「在庫が見えない」のような抽象語ではなく、いつ、何が、どの判断を遅らせ、どんな損失になったかを書きます。例は、材料不足でライン停止、旧図面で加工、出荷後に赤字判明、分納変更が現場へ伝わらなかった、棚卸で原因不明差異が出た、などです。
2. その場で必要だった判断を一文にする
「代替材を使うか」「どの指示を先に流すか」「追加シフトが必要か」「再手配するか」のように、人が決める内容を書きます。システムの目的は、画面を作ることではなく、この判断に必要な情報を期限内に出すことです。
3. 判断に必要な最小データを特定する
材料不足なら、現在庫だけでなく、引当、入荷予定、他指示の消費予定が必要かもしれません。一方、初期段階で需要予測までは不要かもしれません。必要な粒度、鮮度、正確性を決めます。
4. データの発生点と更新者を決める
受入担当、計画担当、作業者、検査員など、事実に最も近い人または設備が入力します。後で事務員がまとめて転記する設計は、速報性と責任を失います。入力できない場合は、その理由が端末、通信、権限、教育、作業負荷のどれかを特定します。
5. 対象を2〜3個に絞り、対象外も明記する
対象外には、将来候補、既存運用を残すもの、廃止する帳票を分けて記載します。対象外を明示すると、途中で機能が膨らむのを防げます。
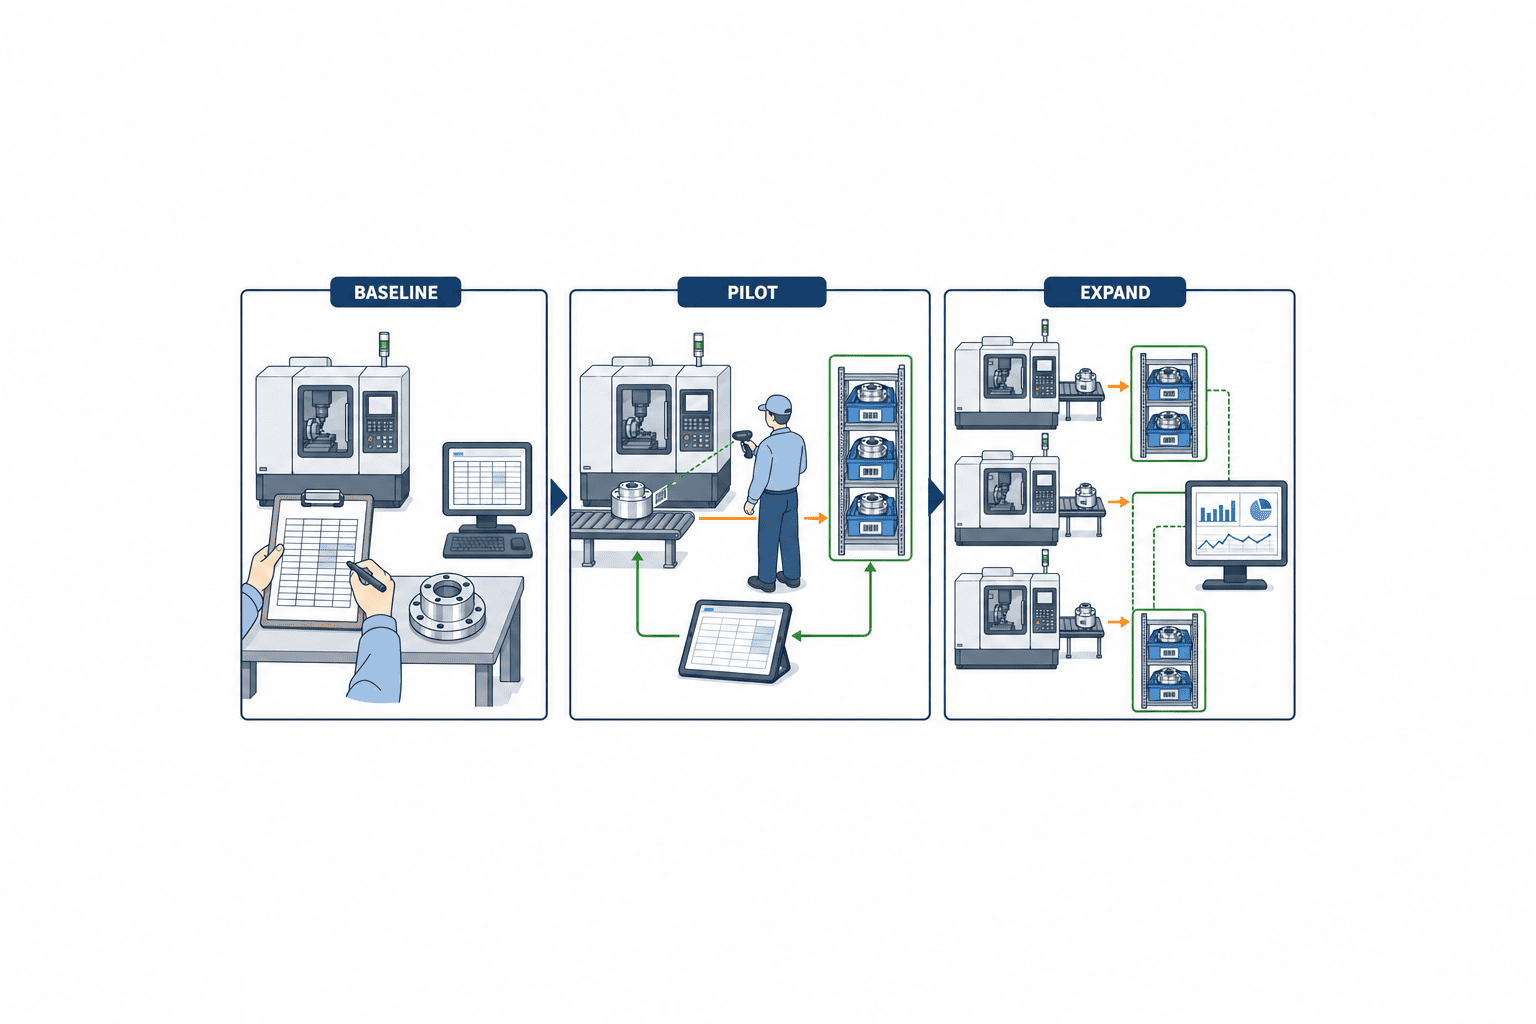
スモールスタートの12週間モデル
以下は契約納期の保証ではなく、単一工場・限定範囲で検討するための計画例です。データ品質、設備接続、承認速度により変わります。
1〜2週:現状と基準値を固定する
対象製品、工程、利用者、既存ファイルを棚卸しします。欠品停止時間、日報集計時間、棚卸差異件数、納期回答時間など、今回改善したいKPIの定義と測定方法を固定します。KPIに基準値がなければ、導入後の効果を証明できません。
3〜4週:最小データと例外を設計する
項目一覧だけでなく、正常、変更、取消、訂正、再送、通信断の流れを書きます。品目コード、指示番号、取引IDの採番、正本、更新権限を決めます。代表データを整備し、移行できない項目を早めに見つけます。
5〜7週:設定または最小開発と現場レビュー
週単位で動く画面を見せ、実際の担当者が操作します。会議室で管理者だけが確認するのではなく、作業場所、端末、ラベル、ネットワークを使います。要望は「便利そう」ではなく、対象KPIと受入シナリオへの影響で優先順位を付けます。
8〜9週:移行リハーサルと教育
本番と同じ順序でマスターと未完了取引を移します。件数、数量、金額を旧データと照合します。教育は役割別に、通常操作だけでなく、誤入力、取消、通信断、責任者への連絡まで含めます。タイ語の用語が現場で通じるかも確認します。
10〜11週:限定運用と日次照合
一つの製品群、倉庫、ラインで運用し、旧記録との二重照合期間を短く設定します。並行運用を長引かせると両方が正本になり、差異解消の作業が増えます。毎日、未処理、負在庫、重複、エラー、修正を確認します。
12週:判定と次段階
KPI、入力完了率、差異、問い合わせ、回避運用を確認します。合格なら対象品目や工程を広げます。不合格なら、機能追加の前に、データ、手順、教育、端末、責任分担のどこが原因かを分けます。拡張判断を「予定日が来たから」ではなく証拠で行います。
タイ・ASEAN工場で外せない設計条件
多言語は翻訳ではなくコードと責任の設計
品目コード、工程コード、停止理由コードは言語に依存しないキーにし、表示名をタイ語・英語・日本語で持たせます。自由記述は、誰が読むかに応じて入力言語を決めます。現場用語は直訳せず、実際の作業者と確認します。
本社と現地の決定権を分ける
本社が統一するのは、品目コード体系、会計科目、連結報告、セキュリティ基準などです。現地が決めるのは、シフト、倉庫ロケーション、現場端末、停止理由、日常の優先順位などです。項目単位で決定権を示し、「全部本社」「全部現地」という粗い分け方を避けます。
通信断と保守時間を正常系に含める
クラウドかオンプレミスかだけでなく、機能ごとの停止許容時間を決めます。ラベル発行は数分でも止められない一方、月次原価は翌日でもよい場合があります。オフライン記録、ローカル印刷、再送、手順書を機能別に用意します。
セキュリティを後付けにしない
NISTは小規模製造業向けに、資産とリスクの把握、保護、検知、対応、監視を段階的に実施する資料を公開しています。また、小規模製造環境のセキュリティ分割を、通信・セキュリティ要件に基づいて資産をグループ化する費用対効果のある方法として示しています。NIST: Where to Start、NIST CSWP 28
生産端末を導入するときは、共有IDを避ける、権限を役割別にする、退職・異動時に停止する、バックアップから復元する、ベンダーの遠隔接続を記録する、といった基礎を範囲に含めます。ITと設備ネットワークを接続する場合、通信相手と必要ポートを図にし、不要な通信を許可しません。
投資優遇は要件確定後に適格性を確認する
BOIはSmart and Sustainable Industry施策で、機械更新、デジタル技術、自動化・ロボット導入などを対象にした制度を公開しています。2026年7月23日付のBOI/OSOS発表によると、2026年上半期の同イニシアチブへの申請は132件、約172億バーツでした。これは申請件数・申請額であり、個別の承認や投資実行を保証する数字ではありません。BOI/OSOS: Thailand Secures $43.6bn 1H 2026 Investment Surge
補助や税制を前提に機能を増やすのではなく、業務効果で最小構成を決めた後、現行条件をBOIまたは専門家へ確認します。申請、発注、稼働の順序条件がある場合は、システム開発計画とは別の依存関係として管理します。
見積を比較できるRFPの最小項目
小規模案件でも、口頭説明だけでは見積範囲が揃いません。次の項目を3〜5ページにまとめれば、提案の前提を比較しやすくなります。
- 対象工場、利用者、言語、シフト、拠点
- 解決したい損失とKPIの基準値
- 今回対象にする2〜3の管理対象と対象外
- 代表的な正常・例外シナリオ
- 品目、BOM、受注、在庫などの件数と品質
- 既存ERP、会計、設備、ラベルとの接続
- クラウド/オンプレミス、停止許容、セキュリティ条件
- 移行、教育、タイ語資料、運用支援
- FAT、SAT、UAT、安定化の受入条件
- 初期費、継続費、追加作業単価、契約終了時のデータ返却
見積では「含む」の一語を分解します。データ移行が含まれるなら、何回、何件、誰がクレンジングするのか。連携が含まれるなら、項目、方向、頻度、エラー処理まで。教育が含まれるなら、言語、回数、対象者、教材を確認します。
導入効果は売上ではなく「避けた損失」と「減った運用負荷」で測る
小規模工場では、壮大なDX指標より、毎週確認できる指標が有効です。
- 欠品による停止時間と緊急購入件数
- 指示変更の未反映件数
- 日報の未入力・再入力・集計時間
- 棚卸差異の件数・金額・原因不明比率
- 納期回答までの時間と遅延予兆の検知日数
- BOM誤版、材料取り違え、再加工件数
- 月次原価確定までの日数と手修正件数
効果額は、削減時間×人件費だけでなく、停止損失、緊急輸送、廃棄、過剰在庫の資金負担も候補にします。ただし、改善率を先に保証しません。導入前の定義と測定期間を固定し、同じ式で導入後を比較します。
運用負荷も測ります。マスター登録時間、エラー解消時間、問い合わせ件数、月次照合時間が増えていないかを確認します。現場の集計が減っても、管理部門の修正作業が増えれば全体最適ではありません。
典型的な3つの最小構成
構成A:欠品と棚卸差異を止める
対象は品目・BOM、受注・生産指示、在庫です。受注/指示から必要材料を見せ、受入・払出・完成入庫を記録します。実績はまず完成数量だけでも構いません。原価の精密化は、在庫イベントが安定してから進めます。
構成B:進捗問い合わせと納期遅延を止める
対象は受注・生産指示、実績、納期です。工程ごとの開始・完了、良品・不良を取り、指示の残数と予定を表示します。材料在庫は既存ERPまたはExcelから日次連携でも始められます。ボトルネック工程だけ入力粒度を細かくします。
構成C:赤字受注の発見遅れを止める
対象は品目・BOM、実績、原価です。材料標準、実使用、作業時間、外注を受注/指示へ結びます。最初から全間接費を配賦せず、材料差・工数差・外注差を説明できる状態を目指します。
どの構成でも、将来の拡張に備えて番号とデータ境界を決めます。小さく始めるとは、場当たり的に作ることではありません。対象範囲を小さくし、設計原則は全体へ拡張できる形にすることです。
よくある質問
生産管理システムは小規模工場にも必要ですか?
人数だけでは判断できません。複数人更新、版違い、欠品、在庫差異、進捗問い合わせ、月末の手修正が繰り返され、その損失がシステムの運用費を上回るなら検討価値があります。逆に、取引件数が少なく、更新者と正本が明確で、Excel統制が効くなら急いで置き換える必要はありません。
生産管理システムを中小企業が導入するとき、最初に何を決めますか?
製品名ではなく、止めたい損失、必要な判断、最小データ、入力責任者、対象外を決めます。その後で、5つの管理対象から切れない2〜3対象を選びます。
生産管理システムをExcelで運用し続ける限界はどこですか?
行数ではなく、同時更新、変更履歴、権限、転記、版管理、リアルタイム性で判断します。コピーが増え、誰の更新が正しいか分からない、日次照合ができない状態が限界のサインです。
生産管理システムのパッケージと個別開発はどう選びますか?
標準業務へ合わせられ、代表的な例外を設定で扱えるならパッケージが有力です。独自工程や設備接続が競争力・顧客要求に直結し、運用回避の負担が大きいなら個別開発またはハイブリッドを検討します。いずれも同じシナリオ、受入条件、3〜5年費用で比較します。
スモールスタートのシステム導入で対象を絞りすぎる心配はありませんか?
対象外と将来の接続点を明記すれば、絞ること自体は問題ではありません。危険なのは、番号体系やデータ所有者を決めず、後でつながらない小ツールを増やすことです。最小範囲でも、一意ID、正本、API/CSV境界、拡張時の責任を決めます。
タイ工場ではクラウドとオンプレミスのどちらがよいですか?
工場全体で一つに決めず、機能ごとの停止許容、通信品質、遠隔支援、データ要件、保守能力で判断します。現場のラベルや実績入力は停止時の継続策が必要で、分析・月次集計はクラウドでも支障が少ない、といったハイブリッドも可能です。
まとめ:機能を買う前に、管理対象と正本を決める
小規模工場の生産管理システムは、全部入りを小さく買うことではありません。品目・BOM、受注・生産指示、実績、在庫、原価・納期の5対象から、現在の損失を止める2〜3対象を選び、入力から判断までを切れずにつなぐことです。Excel、パッケージ、個別開発にはそれぞれ適所があります。選定基準は製品ランキングではなく、同時更新、例外、連携、停止許容、変更責任、受入証拠です。小さく始め、基準値と日次照合で定着を確認し、合格した範囲だけを広げることで、タイ・ASEANの多言語現場でも持続する仕組みになります。
TOMAS TECHでは、タイ・ASEANの小規模工場向けに、現状のExcelを残す範囲、最初にシステム化する管理対象、パッケージと個別開発の境界を整理する段階からご相談いただけます。RFP作成前や「まず一ラインだけ試せるか」という検討段階でも、お問い合わせフォームからお気軽にご連絡ください。
参考資料
- OSMEP: Definition of MSMEs
- depa: 2024 Digital Density Survey
- BOI/OSOS: Thailand Secures $43.6bn 1H 2026 Investment Surge
- IPA: 中小規模製造業の製造分野におけるDXの推進
- Microsoft: Excel specifications and limits
- NIST: Where to Start — Cybersecurity Resources for Manufacturers
- NIST CSWP 28: Security Segmentation in a Small Manufacturing Environment
- Thai Revenue Department: e-Tax Invoice & e-Receipt technical standards


