


段取り時間 短縮 分析を始めるとき、最初に導入すべきものは高価なセンサーでも、作業者を急がせる標語でもありません。「最後の良品」から「次品種の最初の良品」までを共通の境界として、その間に起きた待ち、移動、交換、調整、確認、初品品質を同じ時刻軸で記録することです。本稿では、タイ工場で安全を損なわずに段取り損失を分解し、30日PoCからRFP・受入試験へ進める実務を解説します。
1. 定義境界:速さを競う前に「どこからどこまで」を決める
段取り替え 時間は、部署によって違う数字になりがちです。生産管理は計画上の停止時間、設備は機械停止から再起動まで、品質は初品承認まで、作業者は治具交換の手作業だけを数えることがあります。数字の境界が違えば、同じ改善でも成果が増減して見えます。
NISTのリーン生産解説が示す実務的な境界は、旧品種の「最後の良品」から新品種の「最初の良品」までです。この定義には、機械停止だけでなく、材料待ち、工具探索、清掃、治具交換、条件入力、試運転、測定、再調整、初品不良が含まれます。改善会議では、次の四つを設備・生産・品質・EHSで合意します。
| 定義項目 | 合意する内容 | 証拠 |
|---|---|---|
| 開始点 | 旧品種の最後の良品が確定した時刻 | 生産実績、品質結果、PLCイベント |
| 終了点 | 新品種の最初の良品が確定した時刻 | 初品承認、検査結果、生産実績 |
| 除外・停止 | 計画休憩、設備故障、材料欠品を含めるか | 理由コードと承認ルール |
| 品質条件 | 「運転開始」ではなく良品確定とする条件 | 測定項目、許容値、承認者 |
| 安全条件 | 危険エネルギー管理、ガード、安全確認 | 承認済み手順、実施記録 |
総段取り時間だけでは原因は分かりません。そこで、全体を「準備」「停止・安全化」「取外し」「清掃」「取付け」「条件設定」「試運転」「測定」「調整」「初品承認」といったイベントに分けます。短縮の対象はムダ、待ち、手戻り、不要な移動です。危険エネルギー管理、機械ガード、必要な安全確認を省いた時間を成果にしてはいけません。
指標は平均値だけでなく、ばらつきと初品品質を持つ
代表値を平均だけにすると、短い段取りが長い異常を覆い隠します。品種組合せ別に中央値、90パーセンタイル、最長値を持ち、初回合格率、再調整回数、計画開始からの遅れも併記します。たとえば中央値22分でも90パーセンタイルが49分なら、標準作業が安定しているとは言えません。
| KPI | 算出 | 読み方 |
|---|---|---|
| 総段取り時間 | 最初の良品時刻-最後の良品時刻 | 共通の主指標 |
| P50 / P90 | 品種組合せ別の分布 | 通常値と悪化側のばらつき |
| 初回合格率 | 再調整なしの初品合格件数÷全段取り件数 | 速さと品質の両立 |
| 外部化率 | 停止前後に移せた作業時間÷対象作業時間 | SMEDの進展 |
| 待ち比率 | 待ち時間÷総段取り時間 | 供給・承認・情報の損失 |
| 安全逸脱 | 手順逸脱・ヒヤリハット件数 | ゼロを維持すべき制約 |
2. ベースライン収集:まず二週間、現状を変えずに見る
現状を知らずに目標時間を決めると、現場は「急げ」という圧力だけを受けます。最初の1〜2週間は、代表的な製品ファミリーと段取りパターンを選び、現行手順を変えずにベースラインを取ります。全品種を一度に対象にせず、高頻度・長時間・変動大の組合せを優先します。
最低限のデータは、設備ID、旧品種、新品種、ロット、開始・終了、各イベントの開始・終了、担当人数、理由コード、初品結果、再調整、停止理由です。PLCやMESの自動時刻だけで説明できないイベントは、タブレットの選択式入力、バーコード、アンドンボタン、観察票で補います。動画を使う場合は、目的、保存期間、閲覧権限、従業員への説明、現地の法令・社内規程を先に確認します。監視を目的にせず、工程改善の証拠に限定します。
サイクルタイム計測の実務と同様に、時刻同期が重要です。PLC、検査機、タブレット、MESの時計がずれていると、待ち時間が負値になったり因果関係が逆転したりします。PoC開始前に時刻源、タイムゾーン、日付変更、オフライン時の扱いを確認します。
観察者が付ける理由コードを少なく始める
理由コードは細かすぎると入力されません。最初は「材料・部品待ち」「工具・治具待ち」「人待ち」「指示・承認待ち」「清掃」「交換」「移動」「条件設定」「試運転」「測定」「再調整」「設備異常」「安全措置」程度で十分です。自由記述は補助にし、後から頻出項目だけを分割します。
ベースラインでは個人ランキングを作りません。同じ担当者でも品種、治具の状態、供給タイミング、設備条件で結果が変わります。評価単位を「人」ではなく「段取りイベントとシステム条件」に置くことで、問題が隠されにくくなります。
3. 内部段取りと外部段取りを分ける
Lean Enterprise InstituteのSMED解説では、SMED(Single-Minute Exchange of Die)は段取りを一桁分、すなわち10分未満へ近づける考え方として説明され、内部段取りと外部段取りの分離が中心になります。ただし、名称は「すべての工程が必ず10分未満になる」という保証ではありません。設備、製品、安全、品質、規制上の条件により、妥当な目標は異なります。
内部段取りは設備を止めなければできない作業、外部段取りは設備稼働中または停止時間の外で安全にできる作業です。現状の内部作業を一覧にし、「本当に停止中でなければならないか」を一件ずつ検討します。
| 現状イベント | 現状分類 | 改善後の例 | 注意点 |
|---|---|---|---|
| 次品種の工具探索 | 内部 | 工具台車を事前キッティング | 欠品確認を開始前に完了 |
| 材料・ラベル準備 | 内部 | 検証済みセットをライン脇へ供給 | 取り違え防止と保管条件 |
| レシピ入力 | 内部 | 承認済みレシピを事前登録 | 権限、版、品種照合 |
| 治具予熱 | 内部 | 専用設備で事前予熱 | 火傷・火災・品質リスク評価 |
| 危険エネルギー隔離 | 内部 | 短縮対象にしない | 承認手順を完全実施 |
| 初品検査 | 内部 | 測定準備を外部化、検査は維持 | 測定器校正と合否権限 |
外部化は単なる前倒しではありません。次品種を誤って投入しない識別、承認済み版の保証、保管場所、準備完了の確認が必要です。準備完了率をKPIにし、「材料・工具・治具・レシピ・測定器・担当者」の六条件が揃ってから計画停止へ入るゲートを設けると、停止中の待ちが減ります。
4. ECRS、並列化、プリセット:順番に改善する
イベントを分けたら、ECRS、すなわちEliminate(なくす)、Combine(まとめる)、Rearrange(順番を変える)、Simplify(簡単にする)で検討します。いきなり人員を増やす前に、不要な承認、二重入力、使わない清掃、工具探索、同じ測定の重複をなくします。次に外部化と順序変更を行い、それでも必要な作業だけを簡素化します。
並列化は、二人を投入すれば半分になるという意味ではありません。左右同時交換、清掃と材料準備の同時進行、品質担当の事前待機など、干渉しない作業に限ります。作業エリアが重なる、共通のクレーンを使う、エネルギー隔離の責任が曖昧になる場合は直列のままにします。並列化後は役割、合図、完了確認、異常時の停止権限を標準作業に書きます。
プリセットは、位置、圧力、温度、工具長、ガイド幅、レシピなどを停止前に再現可能な状態へ合わせることです。目盛り、ストッパー、クイックコネクター、専用台車、色・形状による誤接続防止を使えますが、変更後のリスク評価と検証を伴います。品質条件を緩めて試運転を減らすのではなく、初回から条件を再現しやすくして再調整を減らします。
標準作業は「最速者の動き」ではなく再現可能な安全手順
標準作業には、順序、役割、必要物、目標時間、品質確認、安全条件、異常時対応、記録方法を含めます。時間は作業者を追い立てるノルマではなく、異常を発見する基準です。改訂履歴、教育対象、力量確認、旧版回収も管理します。
トヨタ生産方式の公式解説は、ジャスト・イン・タイムと自働化を柱に、ムダを徹底的に減らす考え方を示しています。段取り短縮も、在庫を増やして問題を隠すのではなく、必要なものを必要な時に準備し、異常を見えるようにする方向で設計します。
5. イベントデータ設計:ダッシュボードより先に証拠を設計する
生産ライン 見える化では、美しいグラフを作る前に、誰が何をいつ記録し、どのデータが正で、修正履歴をどう残すかを決めます。基本モデルは「段取りヘッダー」「イベント明細」「品質結果」「理由マスター」「改善アクション」の五つです。
| データ群 | 主な項目 | 設計上のポイント |
|---|---|---|
| 段取りヘッダー | ID、設備、旧/新品種、開始/終了、班 | 一件を一意にし、跨日を扱う |
| イベント明細 | 種別、開始/終了、内部/外部、担当 | 重複・並列イベントを許容 |
| 品質結果 | 測定値、合否、初品番号、承認者 | 最初の「良品」と結ぶ |
| 理由マスター | コード、分類、有効期間、言語 | 後から定義を変えても履歴保持 |
| 改善アクション | 仮説、担当、期限、前後比較 | データと改善判断を追跡 |
自動取得できるのは、設備停止、モード、レシピ選択、サイクル開始、アラーム、検査結果などです。一方、「工具が見つからない」「承認者を待った」「図面と現物が違う」は人の入力が必要です。自動データを過信せず、最初は観察と組み合わせます。
データ品質の受入条件も決めます。たとえば、必須イベント欠損率、時計ずれ、重複段取り、未分類時間、初品結果との結合率、手修正率を毎日確認します。ダッシュボードの総時間が現場観察と一致しなければ、改善前に計測系を直します。
OEE改善の記事で扱う可動率損失へ段取りを接続するときも、OEEの数字だけを追いません。段取り時間を無理に短くして初品不良や微停止が増えれば、ライン全体では改善にならないからです。生産進捗モニターには、予定対実績に加え、準備完了、段取り中、初品待ち、復旧完了の状態を表示すると、支援が必要な場所を早く判断できます。
6. 30日PoC:計測、仮説、検証を一つの小さなラインで回す
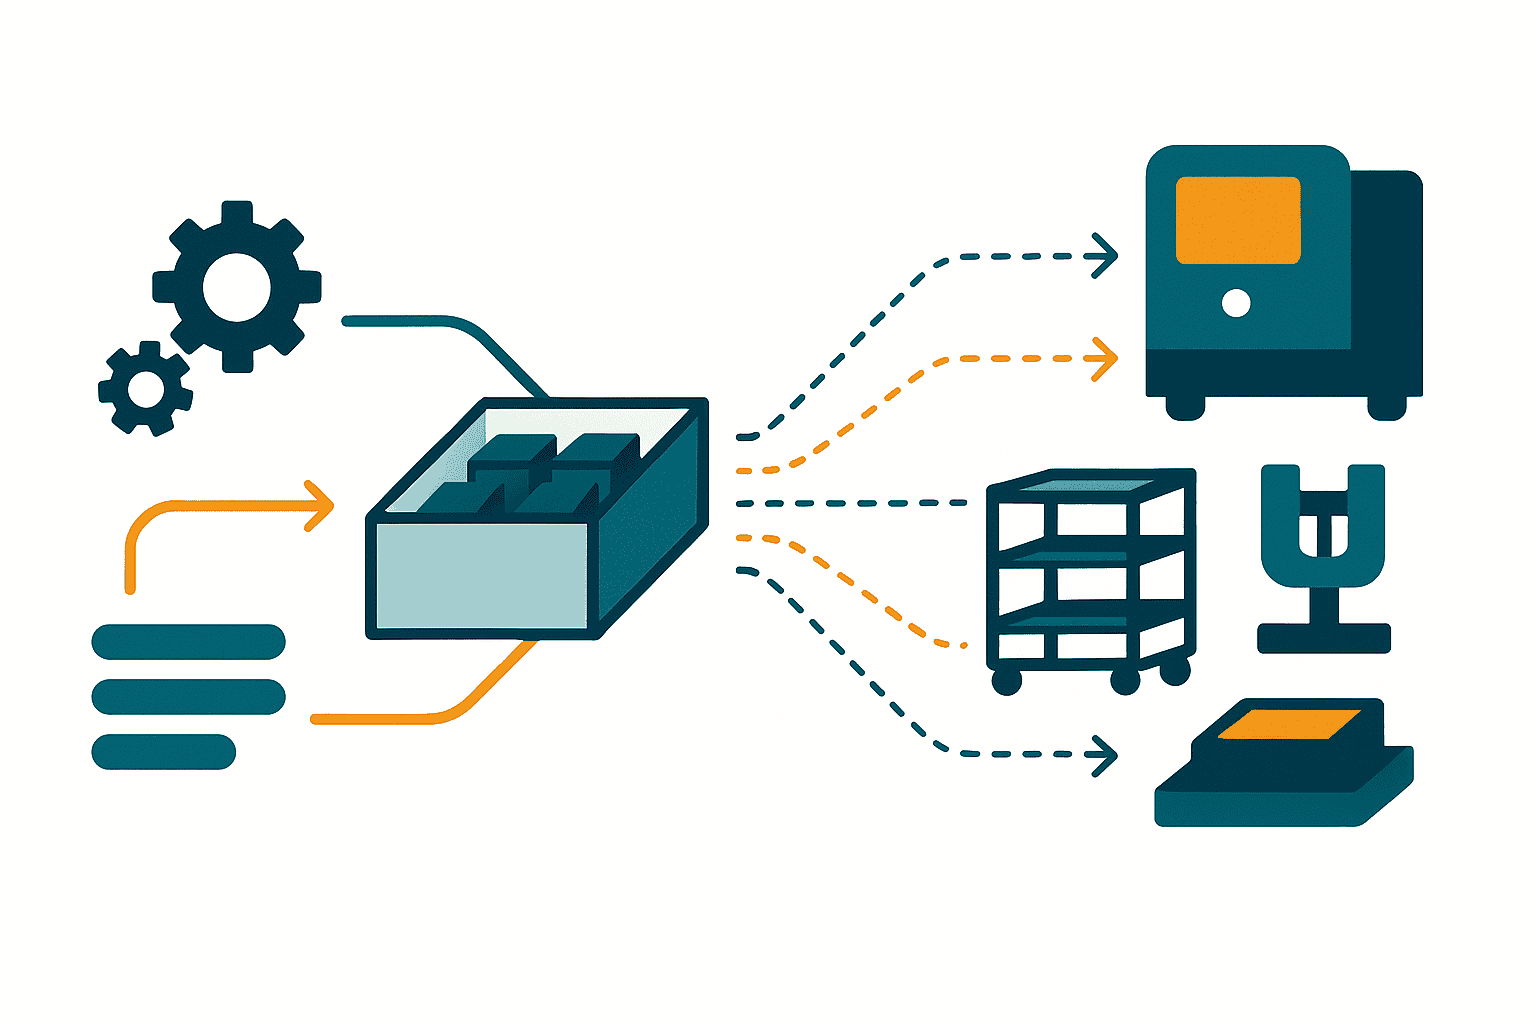
PoCはシステムのデモではなく、「どの損失が大きく、どの対策が再現可能か」を確かめる期間です。対象は一設備または一製品ファミリーに絞り、現場リーダー、生産技術、品質、保全、IT/OT、EHSが参加します。
| 期間 | 実施内容 | 成果物・判定 |
|---|---|---|
| 1〜5日 | 定義合意、時計同期、理由コード、観察 | データ辞書、現状手順、安全境界 |
| 6〜12日 | ベースライン収集、動画/観察、分布分析 | P50/P90、イベントPareto、初回合格率 |
| 13〜18日 | 外部化、キッティング、プリセット試行 | 改善案、リスク確認、改訂標準作業 |
| 19〜25日 | 複数回反復、Kata/PDCA、教育 | 前後比較、ばらつき、逸脱記録 |
| 26〜30日 | 効果・データ品質・横展開条件を評価 | PoC報告、RFP要件、次の判断 |
NISTのToyota Kata事例が示すように、漠然と「改善する」のではなく、具体的なtarget conditionを置き、小さな実験とPDCAを反復します。たとえば「対象A→BのP90を45分から30分へ、初回合格率95%以上、安全逸脱ゼロ」という形です。改善後の最短記録だけでなく、複数班・複数回で維持できるかを確認します。
週次レビューでは、①先週何を期待したか、②実際に何が起きたか、③差から何を学んだか、④次の一手は何か、⑤いつ確認するかを記録します。設備投資を先に決めず、台車の位置変更、準備チェック、承認タイミングなど低コストの仮説から試します。
7. RFPと受入テスト:PoCの学びを調達可能な要件に変える
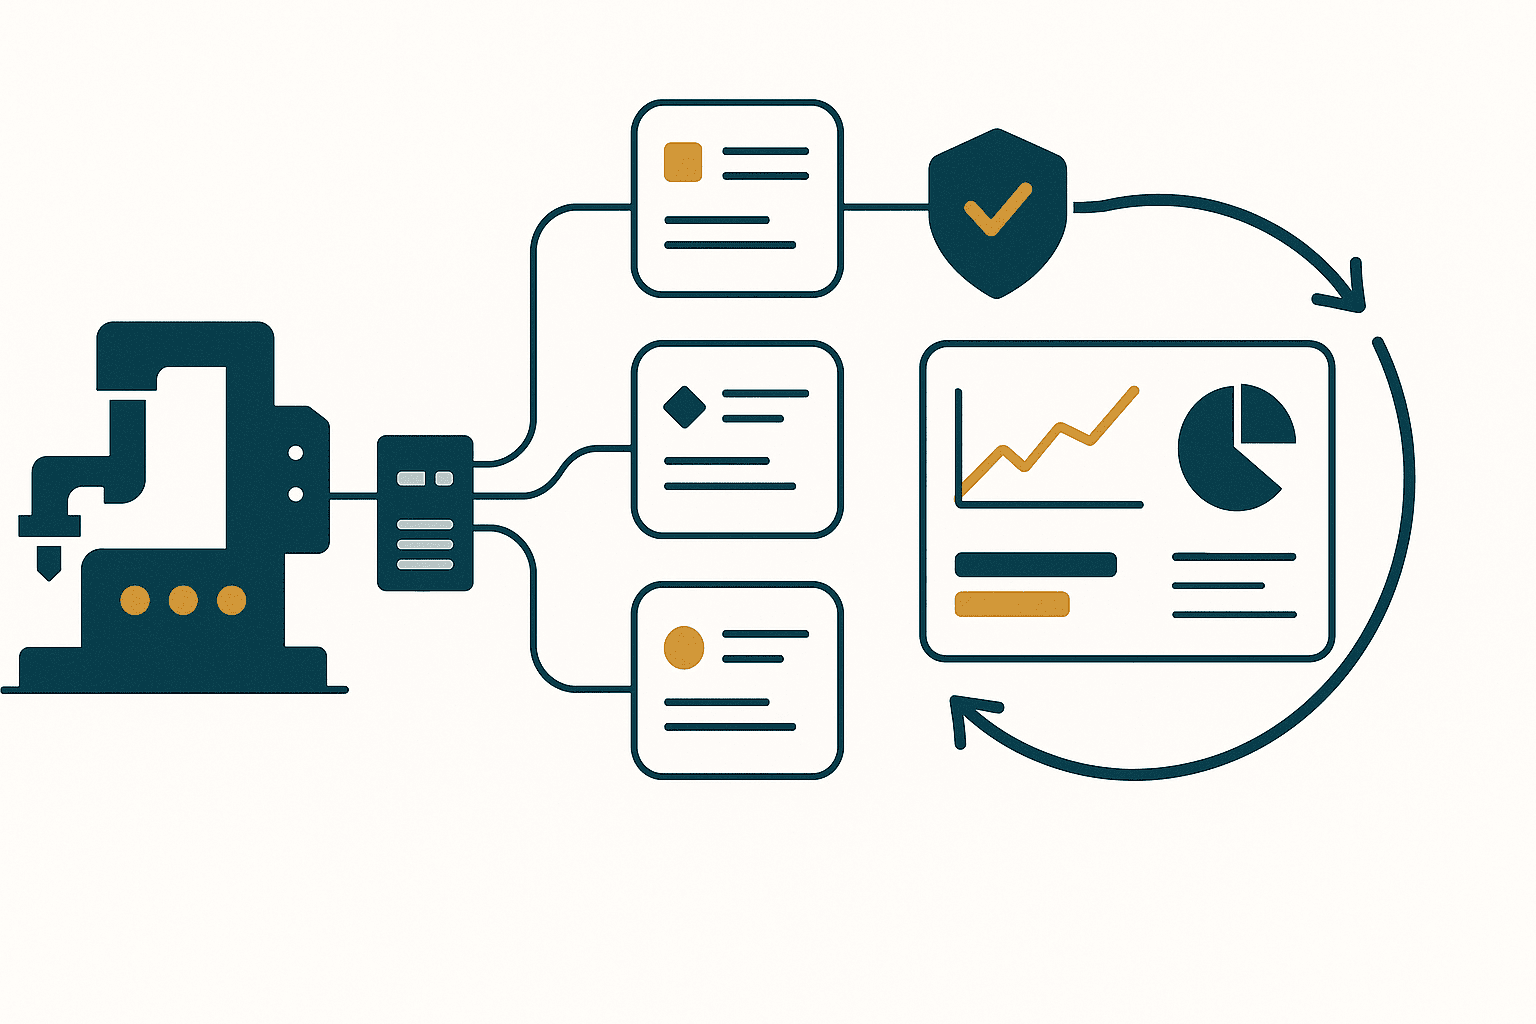
PoCで有効性が見えたら、センサー、エッジ端末、PLC接続、タブレット、データベース、ダッシュボードをRFPに落とします。「段取りを見える化する」だけでは見積を比較できません。対象設備数、取得信号、手入力項目、接続周期、保存期間、時刻同期、品種マスター、権限、言語、既存MES/ERP連携、サイバーセキュリティ、保守境界、ソース・設定の引渡しを明記します。
| RFP領域 | 要求例 | 受入テスト例 |
|---|---|---|
| イベント検出 | 最後の良品、停止、レシピ、最初の良品 | テストロットで時系列を照合 |
| 手入力 | 理由選択、訂正、コメント、オフライン | 欠損・再送・競合を確認 |
| 時刻 | 全機器を共通時刻へ同期 | 端末間の許容差を測定 |
| 分析 | P50/P90、品種組合せ、Pareto | 既知データで再計算一致 |
| 品質連携 | 初品結果と段取りIDを結合 | 不合格・再測定を追跡 |
| 権限・監査 | 閲覧、修正、承認、履歴 | 各ロールと変更履歴を試験 |
| 可用性 | 通信断時の保持と復旧 | 切断・再接続で欠損確認 |
| 引渡し | 図面、タグ、設定、バックアップ、教育 | 復元試験と文書照合 |
受入試験は画面の表示確認だけで終えません。既知の段取りシナリオを流し、原始イベント、集計、品質結果、画面、出力が同じ結果になることを追跡します。通信断、時計ずれ、品種変更の取消し、初品不合格、段取り跨日、並列作業、手修正も試します。
8. 投資効果:時間削減を生産能力へ二重計上しない
段取り時間の削減分は、そのまま売上ではありません。回収できた時間に需要、ボトルネック、要員、材料、後工程の能力がそろって初めて追加生産へ使えます。効果は、①残業削減、②外注・特急費削減、③同じ時間での増産、④小ロット化と在庫削減、⑤納期安定、⑥初品不良削減に分け、重複を避けます。
年間回収時間は「一回当たり削減時間×年間段取り回数」で算出できますが、計画停止、需要不足、他工程制約を反映する実現係数を置きます。増産価値は売上高ではなく、原材料など変動費を除いた限界利益で見る方が適切です。投資にはハードウェアだけでなく、設計、接続、サイバーセキュリティ、教育、標準作業改訂、保守、ライセンス、データ管理を含めます。
NISTが紹介するBrighton NC Machine Corporation(Brighton, Michigan)の事例では、改善支援の成果としてchangeover 70%減、travel 98%減、new sales 460,000米ドル、cost savings 125,000米ドルが報告されています。これはその一社・その条件の事例であり、TOMAS TECHや一般の工場が同じ成果を保証するものではありません。自社のベースライン、需要、制約、実績値で投資判断します。
タイのマクロ背景として、NESDCの2026年第1四半期経済報告は、製造業が前年同期比0.9%増、平均設備稼働率が61.26%(前四半期57.50%、前年同期61.61%)と報告しています。これは国全体のマクロ統計で、個別工場の能力不足や投資効果を示す数字ではありません。
BOIの2026年上期公式発表も投資動向を把握する参考になりますが、本稿は投資優遇の適格性を判定するものではありません。制度の条件、対象、申請時期、証拠は変わり得るため、個別案件はBOIの最新公式情報と専門家へ確認してください。
投資計算で分ける三つの数字
| 区分 | 内容 | 避ける誤り |
|---|---|---|
| 技術効果 | 段取り分数、P90、初回合格率、移動距離 | 最良一回だけを採用 |
| 操業効果 | 回収時間、残業、計画遵守、在庫 | 同じ時間を複数効果へ計上 |
| 財務効果 | 限界利益、回避費用、総保有費用、回収期間 | 売上をそのまま利益扱い |
9. 安全と変更管理:安全工程は短縮対象ではない
段取りでは、電気、空圧、油圧、重力、熱、回転体、蓄積エネルギー、薬品などの危険があり得ます。危険エネルギー管理、機械ガード、安全確認は、待ちやムダと同列に削除してはいけません。対象設備のリスク評価、メーカー指示、社内EHS、顧客仕様、現地法、適用規格に基づき、権限と力量のある担当者が手順を定めます。
OSHAのminor servicing exception解説は、production中のminor servicingについて、routine、repetitive、integral to productionという全条件に当てはまり、かつ有効な代替保護が用いられる場合に限る例外を説明しています。一条件だけを取り出してロックアウト/タグアウトを省略できるという意味ではありません。また、OSHAは米国の枠組みであり、その文言をタイの全工場へ一律の法的義務または例外として転用できません。タイの現地法、設備メーカー、顧客仕様、社内EHS、適用規格を案件ごとに確認します。
クイッククランプ、コネクター、ガイド、治具台車、レシピ自動読込みなどの変更にも、誤接続、挟まれ、落下、予期せぬ起動、アクセス変更、新しい単一故障といったリスクがあります。変更前に技術・品質・保全・EHSでレビューし、図面、リスク評価、標準作業、予備品、教育を更新します。暫定対策には責任者と期限を付け、恒久化前に複数回の検証を行います。
本稿は、法務助言、安全手順、設備別のリスクアセスメントを提供するものではありません。現場での隔離、試験、改造、復旧は、承認された手順と正しい設備情報に基づき、権限と力量のある担当者が実施してください。
10. よくある質問(FAQ)
段取り替え 時間はどこからどこまで測りますか?
原則として旧品種の最後の良品から、新品種の最初の良品までを共通境界にします。機械再起動時刻で終えると、試運転、調整、初品不良が見えません。開始・終了の品質条件と除外ルールを文書化してください。
SMEDなら必ず10分未満にできますか?
いいえ。SMEDは一桁分、すなわち10分未満を目標に内部・外部段取りを分けて改善する考え方ですが、全工程で達成を保証するものではありません。設備、安全、品質、製品、規制条件を踏まえ、妥当なtarget conditionを置きます。全工程へ一律に適用する必要もありません。
OEE 改善では段取り時間だけを短くすればよいですか?
いいえ。段取り短縮で可動率が上がっても、初品不良、微停止、速度低下、安全逸脱が増えれば全体最適ではありません。OEEの構成要素に加え、P90、初回合格率、安全指標、計画遵守を一緒に見ます。
サイクルタイム 計測と段取り計測は同じですか?
異なります。サイクルタイムは連続生産中の一個または一サイクルの時間、段取り時間は品種切替えの最後の良品から最初の良品までです。ただし、PLCイベント、時刻同期、品質結果との結合というデータ基盤は共用できます。
生産ライン 見える化にはセンサー追加が必須ですか?
必ずしも必要ではありません。既存PLC、検査機、MESの信号と、タブレットやバーコードの簡単な人入力でPoCを始められる場合があります。原因説明に必要なデータが欠けると分かった段階で、追加センサーの費用対効果を評価します。
段取り改善で人員を増やすのは有効ですか?
干渉しない作業を安全に並列化できるなら有効ですが、単純に二人で時間が半分になるわけではありません。まず不要作業を除去し、外部化とプリセットを行い、役割・合図・完了確認を定めてから検証します。
30日PoCの成功条件は何ですか?
短縮率だけでなく、定義済みデータの取得率、P50/P90、初回合格率、安全逸脱ゼロ、標準作業の遵守、複数班での再現性、RFPへ移せる要件が揃うことです。改善が出なくても、大きな損失原因とデータ不足が明確になれば次の判断材料になります。
まとめ:段取り時間を「イベントの連鎖」として改善する
段取り時間の短縮は、一発のストップウォッチ測定や人員増では続きません。最後の良品から最初の良品までを共通定義し、内部・外部段取り、待ち、移動、調整、初品品質をイベントで捉えます。そのうえでECRS、外部化、並列化、プリセットを安全な順序で試し、30日PoCでばらつきと再現性を確認し、RFPと受入テストへつなげます。危険エネルギー管理、ガード、安全確認は短縮対象ではなく、改善を成立させる独立した制約です。
タイ工場の段取りデータ収集PoC、PLC/MES連携、改善ダッシュボード、RFP作成を具体化したい方は、TOMAS TECHへご相談ください。現状の設備信号と運用を確認し、小さく検証できる対象と受入条件の整理から支援します。
参考情報
- Lean Enterprise Institute: Single-Minute Exchange of Die
- NIST: Improvement Effort Reduces Changeover Time
- NIST: Toyota Kata — A Lean Strategy for Keeping Pace With Change
- NIST: Lean Manufacturing — Don’t Leave Home Without It
- OSHA: Minor Servicing Exception
- Toyota Motor Corporation: Toyota Production System
- Thailand BOI: Investment Applications in H1 2026
- NESDC: Thai Economic Performance in Q1 2026


