


2024年4月、チョンブリ県の製氷工場で起きた爆発は、被害が工場の外にまで広がりました。2025年7月には同じ地域で再びアンモニア漏洩が発生し、産業大臣が繰り返す漏洩を許さないとタイ工業省工場局に指示を出しています。工場局が示す注意事項は「機械室と作業室にそれぞれ最低1台の検知器」を求めますが、この最低ラインと、実際に事故を防ぎ説明責任を果たすために必要な水準には差があります。本記事では工場のガス漏れ検知システムを、単体アラームとIoT型連続監視の違いという軸で整理します。
なぜ今、工場のガス漏れ対策が問われているのか – 2024年から2025年に繰り返された事故
タイの製氷工場と冷蔵倉庫は、冷媒としてアンモニアを使う設備が非常に多い業種です。アンモニアは冷凍能力が高く、環境負荷の面でもフロン系冷媒より有利という特性を持ちます。一方で、毒性と可燃性を併せ持つ危険物でもあります。この二面性が、タイの冷凍設備をめぐる状況を難しくしています。
2024年4月、チョンブリの製氷工場で起きたこと
Naewna紙が仏暦2567年、西暦2024年の4月18日付で報じたところによれば、その前日となる2024年4月17日の深夜、チョンブリ県バーンラムン郡ノーンプルー地区にある製氷工場で爆発が発生しました。工場の作業員が負傷したほか、被害は敷地の内側にとどまりませんでした。漏れ出したアンモニアによるガス中毒の被害が、周辺の住民にまで拡大したのです。
この事故が示したのは、冷凍設備の漏洩が「工場内の労働安全」の問題にとどまらず、漏れたガスの影響が敷地境界を越えて周辺にまで及びうるという事実です。製氷工場や冷蔵倉庫は、都市近郊や住宅と隣接した立地にあることが少なくありません。事故が起きたとき、影響を受けるのは自社の従業員だけではないということです。
2025年7月、同じ地域で繰り返された漏洩
さらに深刻なのは、同じ地域で事象が繰り返されている点です。Thai Examinerが2025年7月14日付で報じた記事によれば、その前夜にあたる2025年7月13日の夜、パタヤのソイ・ヌンプラップワン、行政区分としてはやはりチョンブリ県バーンラムン郡ノーンプルー地区にあたる製氷・冷蔵工場で、再びアンモニア漏洩が発生しました。周辺住民が避難する事態となっています。
原因として報じられたのは、アンモニアタンクのバルブが開いていたことでした。工場側は発見後すぐにバルブを閉止しています。つまり、複雑な設備故障や想定外の事象ではなく、バルブの状態管理という基本的な運用の問題が、住民避難を伴う事案に発展したということです。
ここに、単体の検知器と連続監視システムの差が典型的に表れます。バルブが開いていたという状態は、漏洩が起きた瞬間に突然生まれるものではありません。開いた時点から濃度は上がり始めます。その立ち上がりを誰かが見ていれば、住民避難に至る前の段階で止められた可能性があります。
産業大臣が「繰り返す漏洩は許さない」と表明
こうした状況を受け、タイ工業省工場局は方針を明確にしました。工場局のプレスリリースおよびMatichon紙の報道によれば、産業大臣のエーカナット・プロムパン氏は、アンモニアを冷媒として使用する工場、とりわけ製氷工場と冷蔵倉庫に対する安全管理を厳格化するよう工場局に指示しています。繰り返し漏洩を起こす工場については、法令違反として即時に操業停止とする方針が示されました。
この方針の背景には、2つの省令があります。仏暦2567年12月8日、西暦では2024年12月8日に発効したものと、仏暦2568年2月19日、西暦では2025年2月19日に発効したものです。この2つによってアンモニア冷凍設備の安全基準が強化され、対象となる工場は2,341工場とされています。
日系の製造業にとって、この数字の意味は「自社は製氷工場ではないから関係ない」ということではありません。食品工場の冷凍設備、水産加工の冷蔵倉庫、物流拠点の低温倉庫、そして製造プロセスの冷却設備。アンモニア冷媒を使う可能性のある設備は、業種をまたいで存在します。まず確認すべきは、自社の冷凍設備の冷媒がアンモニアかどうか、そして当該工場が2,341工場に含まれるかどうかです。
工場局が示す最低ライン – アンモニア検知器と8項目の注意事項
前述のNaewna紙の記事は、工場局が作成した「アンモニアを冷媒とする冷凍システムを使用する工場の注意事項」として、8項目を引用しています。この8項目が、タイでアンモニア冷凍設備を運用する工場に求められる実務上の基本形です。
内容を整理すると、次のようになります。
- 冷凍システムについて専門知識を持つ管理者を配置すること
- 主要なバルブ類へのアクセス性を確保し、表示を行うこと
- 機械室から他エリアへの唯一の避難経路には、アンモニア配管を通さないこと
- 排油バルブは常時閉のLoaded Valveとすること
- 機械室および作業員のいる作業室に、それぞれ最低1台のアンモニア検知器を設置すること
- 手袋、マスク、防護服、呼吸器といった個人防護具を常備すること
- アンモニアガスの拡散を防止する噴霧水、いわゆるウォーターカーテンの設備を備えること
- 年1回以上の緊急時対応訓練を含む緊急時計画を策定すること
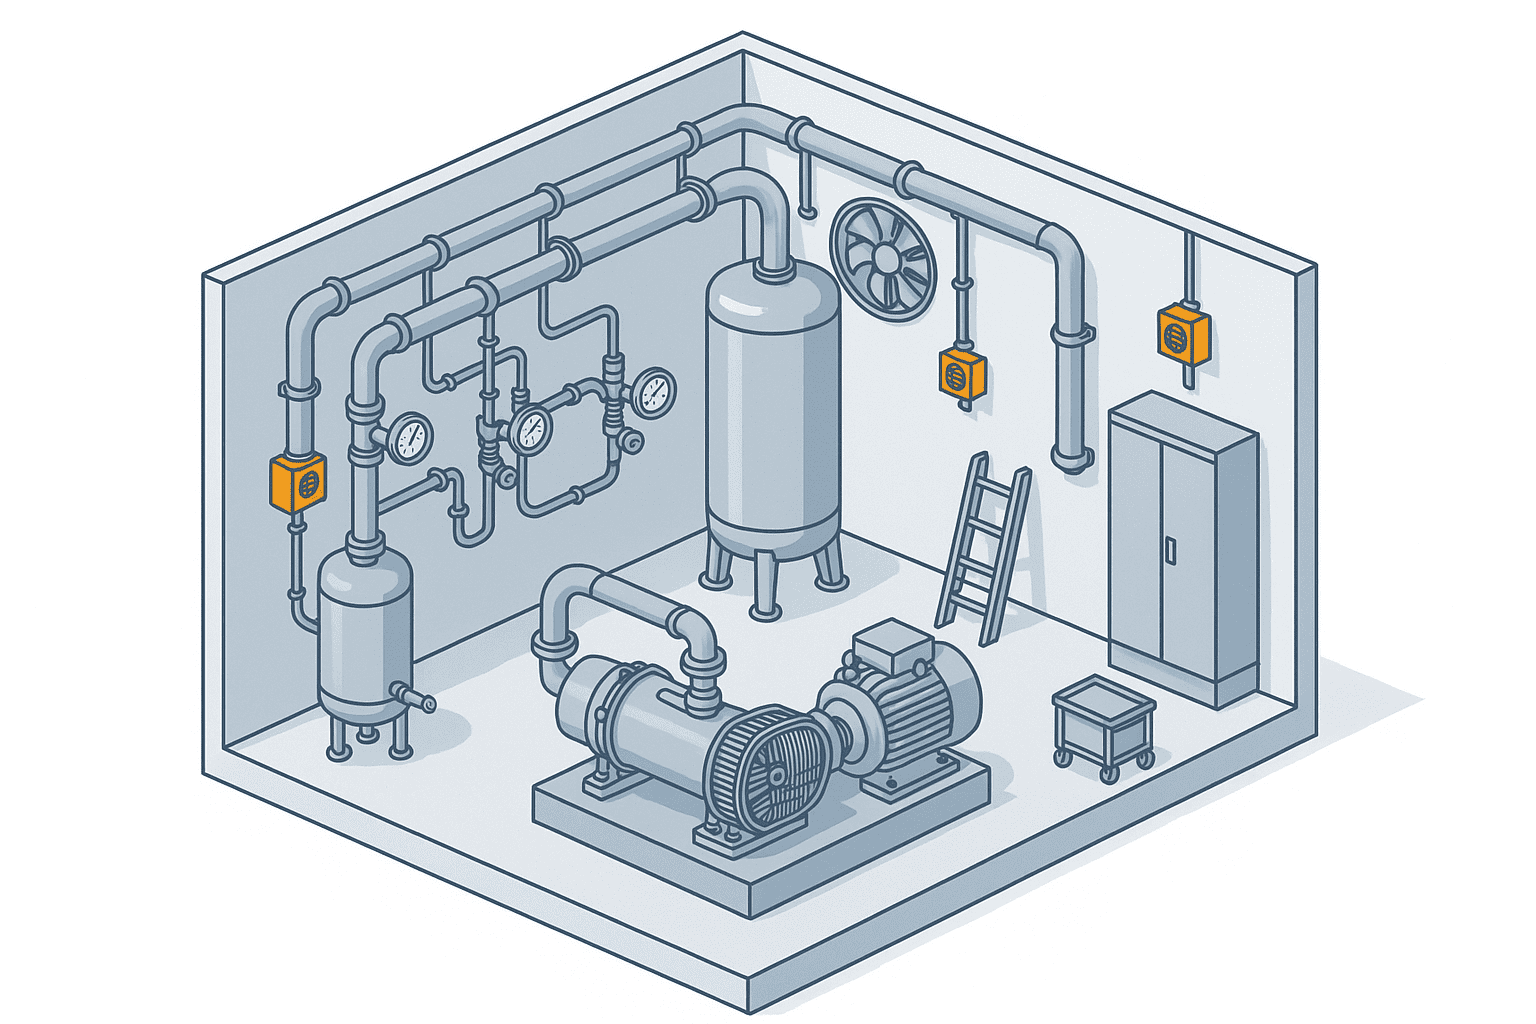
この8項目を眺めると、一つの構造が見えてきます。8項目のうち、漏洩を「検知する」ことに直接関わるのは検知器の項目だけです。残りは、専門知識を持つ管理者の配置という体制面、漏洩が起きにくい設計、漏洩が起きたときに人が逃げられる経路、漏洩後に人を守る防護具、拡散を抑える設備、そして訓練という運用面の備えです。
つまり、この8項目の全体は「漏洩は起こりうる」という前提の上に組み立てられています。起きたときに被害を最小化するための多層防御です。そして、その多層防御のうち現場で実際に動き出す部分、すなわちウォーターカーテン、防護具の着用、避難、緊急時計画の起動は、いずれも「漏洩が起きていると分かってから」でなければ発動できません。検知が遅れれば、これらの発動もそのぶん遅れます。
「それぞれ最低1台」という記述の読み方
検知器に関する項目を、もう一度正確に読んでみます。求められているのは「機械室および作業員のいる作業室に、それぞれ最低1台のアンモニア検知器を設置すること」です。以降では、この作業室を作業エリアと呼びます。
ここで重要なのは、「最低1台」という表現が、安全上の十分条件ではなく管理上の最低ラインだということです。この種の基準は通常、すべての工場に適用できる最低限の共通ラインとして書かれます。機械室の広さも、配管の長さも、冷凍能力も、作業エリアのレイアウトも工場ごとに違いますから、「あなたの工場には何台必要か」を一律に書くことはできません。だからこそ最低ラインが示されているのであって、その台数で漏洩を確実に捉えられると保証されているわけではありません。
もう一つ、この項目が定めていないことにも注目してください。求められているのは検知器の「設置」です。検知した値を記録することも、記録を保存することも、誰かに通知することも、この項目自体は求めていません。つまり、各室の壁に検知器を1台ずつ取り付けてブザーが鳴る状態にしておけば、注意事項に記載された求めは満たされます。
ここに、示された最低ラインと実際の安全確保の間にあるギャップの正体があります。ギャップは「台数」だけではありません。「記録」と「通知」という、もっと本質的な部分に空いているのです。
なお、2024年12月8日と2025年2月19日に発効した2つの省令が具体的にどこまでの要件を課しているかについては、自社設備への適用関係を含めて所管当局または現地の専門家にご確認ください。ここで扱っているのは、あくまで工場局が公表した注意事項の水準です。
2つの省令と2,341工場という対象範囲
2つの省令によって基準が強化され、2,341工場が対象となったという事実は、実務上2つの意味を持ちます。
一つは、対象となる2,341工場が特定され、指導や立入検査の対象として明確になっているということです。この状態で、産業大臣が取締り強化を指示しています。「自社が把握されていない」という前提は成り立ちません。
もう一つは、繰り返し漏洩を起こした工場が即時操業停止の対象になるという点です。ここで言う「繰り返し」は、過去の事象の記録があって初めて判定できるものです。そして裏返せば、工場側が「今回が初めてであり、以前から予兆を監視して対応してきた」ことを示すには、工場側にも記録が必要だということです。監督官庁の記録に対して、自社の記録で説明できる状態を作っておく。これがコンプライアンス証跡という考え方の出発点になります。
「検知器1台」の限界 – 有毒ガス監視を工場で成立させるために足りないもの
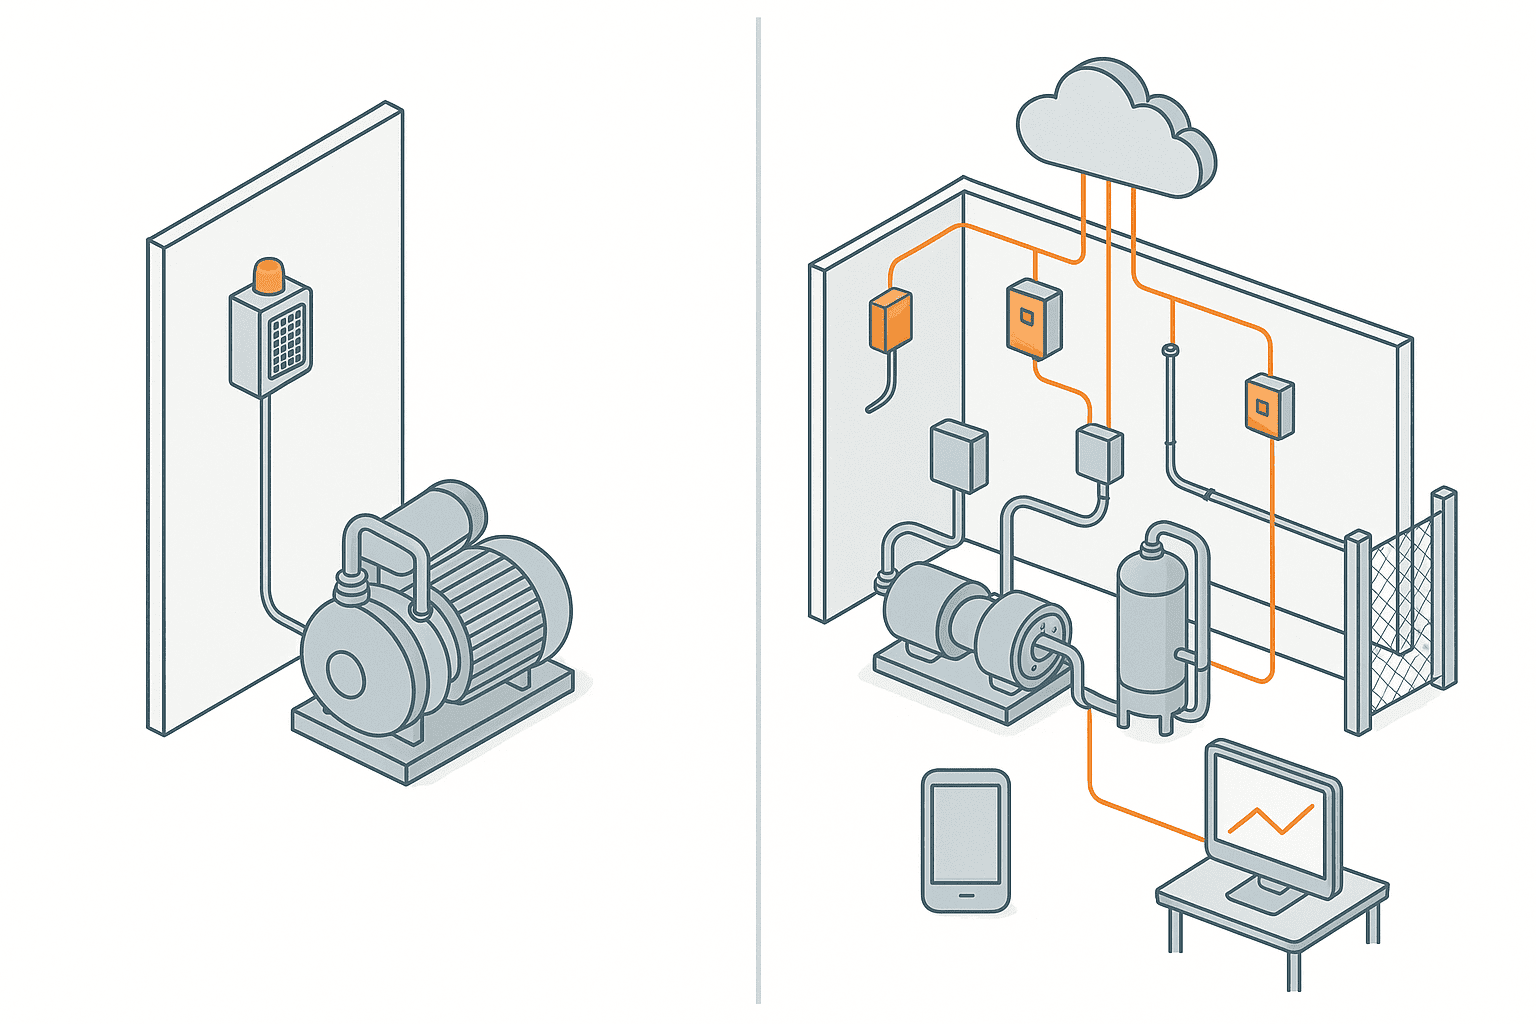
ここからが本題です。壁に取り付けられた単体のガス検知器と、複数箇所に設置してネットワーク化したIoT型の監視システムは、何が違うのか。「台数が多いか少ないか」という量の違いだと理解されがちですが、実際には機能の質が違います。
記録が残らないという最大の問題
単体の検知器は、設定した閾値を超えたときにブザーやランプで警報を出します。裏を返せば、それ以外のことは何もしません。閾値を超えるまでの濃度推移は、どこにも残りません。
これが実務上どういう事態を招くか、具体的に考えてみます。深夜に機械室の検知器が鳴り、当直の作業員が駆けつけて換気を行い、警報が止まったとします。翌朝、この事象を報告書に書こうとすると、書けることは「深夜に警報が鳴り、換気により復旧した」だけです。
いつ濃度が上がり始めたのか。ピーク濃度はどの水準だったのか。上昇の速度はどのくらいだったのか。同じ機械室の別の場所でも上がっていたのか、それとも一箇所だけだったのか。換気を始めてから下がるまで何分かかったのか。どれも分かりません。
そして、この情報が無いということは、原因の特定ができないということです。どの配管のどの継手から漏れたのかを絞り込む手がかりが無ければ、点検は機械室全体をしらみつぶしに見ることになります。時間がかかるうえ、見落とせば同じ事象が繰り返されます。同種の漏洩が同じ設備で何度も再発する構図は、こうした「原因が特定できないまま復旧してしまう」プロセスからも生まれます。
予兆としての緩やかな濃度上昇を見逃す
もう一つの限界が、予兆の検知です。
配管の継手やバルブグランドからの漏れは、ある日突然大量に発生するとは限りません。シール材の劣化や振動による緩みが進むにつれ、微量の漏れが少しずつ増えていくケースがあります。この段階では、濃度は閾値のはるか下です。単体検知器は当然、何も鳴りません。
しかし連続的にログを取っていれば、話が変わります。同じ時間帯、同じ運転条件で比較したときに、機械室の平常時濃度が先月より上がっている。この変化は、閾値を超える前に見つけられます。閾値到達を待つ設計と、平常値の変化を見る設計では、対応できるタイミングが根本的に違います。
アンモニアには刺激臭があり、一般に低い濃度でも人が匂いで気づけるとされています。このため「匂いがしたら分かる」という前提で運用されている現場もあります。しかし匂いによる検知には、順応という問題があります。同じ環境に長時間いる作業員は、緩やかに上がった濃度に気づきにくくなるとされています。毎日その機械室で作業している人ほど、じわじわとした変化を感じ取れなくなるということです。人の嗅覚は、突然の変化には敏感でも、緩やかな変化の記録装置にはなりません。
なお、曝露濃度の目安として、一般に用いられる値では時間加重平均で25 ppm、短時間曝露限界で35 ppmといった水準が広く参照されています。ただし、これらの数値は参照する機関や国の基準によって異なりますので、自社の警報閾値を設計する際には、適用される法令・社内基準・産業医の意見を踏まえて個別に設定してください。
事故後に説明できないという問題
三つ目の限界は、コンプライアンスの側面です。
監督官庁の立入検査で問われるのは、設備の有無だけではありません。「この設備を、どのように運用してきたか」が問われます。検知器が設置されていることは目視で確認できますが、それが正常に機能していたか、警報が出たときにどう対応したか、その後に是正措置を取ったかは、記録がなければ示せません。
繰り返し漏洩を起こす工場を即時操業停止とする方針が示されている状況では、この差は決定的です。事象が起きたときに、濃度推移のログ、警報の発報時刻、通知を受けた担当者、現場到着時刻、実施した措置、復旧までの時間が時系列で出せる工場と、口頭の記憶しか無い工場では、監督官庁から見た信頼性がまったく違います。前者は「管理された設備で発生した事象」として扱われる余地がありますが、後者は「管理されていない設備」と判断されるリスクを負います。
単体アラームとIoT型連続監視の比較
ここまでの内容を、機能軸で整理します。
| 比較軸 | 単体のガス検知器 | IoT型連続監視システム |
|---|---|---|
| 検知の考え方 | 閾値を超えたら警報を出す | 濃度を連続的に測定し記録し続ける |
| 検知点の数 | 最低ラインは機械室1台・作業エリア各1台(この記事のモデルでは計3台)が基本 | 機械室内の複数点、各作業エリア、必要に応じて風下側の敷地境界まで配置 |
| 記録 | 残らない。事象は人の記憶と手書きの日誌に依存 | 全検知点の濃度を時系列で自動保存 |
| 予兆の把握 | できない。閾値到達まで無反応 | 平常値の推移から緩やかな上昇を検出できる |
| 通知 | 現場のブザーとランプのみ。無人時間帯は誰も気づかない | 段階に応じて担当者のスマートフォンや管理室へ即時通知 |
| 漏洩箇所の絞り込み | できない。機械室全体を点検することになる | 検知点ごとの濃度差と時間差から発生源を推定できる |
| 立入検査での提出資料 | 設置の事実と点検記録のみ | 濃度ログ、警報履歴、対応記録を時系列で提出できる |
| 保全との連携 | 独立して存在し、他の設備情報とつながらない | 冷凍機の運転データや設備異常通知と同じ基盤に載せられる |
この表で本質的なのは、下の3行です。漏洩箇所の絞り込み、立入検査での提出資料、保全との連携。この3つは、検知器を増やすだけでは手に入りません。データを集めて記録し、他の情報とつなぐ仕組みがあって初めて成立します。
言い換えれば、単体検知器を3台から6台に増やしても、それは「鳴る場所が増える」だけです。ここが、投資の考え方として最も誤解されやすい部分です。
ガス漏れ検知器のIoT化における設計の勘所 – センサー方式と設置位置とアラート設計
では、IoT型のガス漏れ検知システムを実際に設計するとき、どこで判断を誤りやすいのか。実務上の論点を3つに絞って整理します。
センサー方式の選定
アンモニア検知に用いられるセンサーには複数の方式があり、それぞれ得意な領域が異なります。
電気化学式は、対象ガスとの化学反応で生じる電流を測る方式です。低濃度領域での精度が高く、人の曝露を管理する目的、つまり作業エリアの監視に向いています。一方で、センサー素子に寿命があり、一般には2年から3年程度で交換が必要とされます。この交換周期を運用計画に織り込んでいないと、数年後に「動いているように見えて実は測れていない」検知器が並ぶことになります。
半導体式は、ガス吸着による半導体の電気抵抗変化を検出する方式です。比較的安価で寿命が長い一方、対象ガス以外にも反応しやすく、選択性の面で劣ります。冷凍機の潤滑油ミストや洗浄剤の蒸気が飛ぶ環境では、誤報の原因になり得ます。
触媒燃焼式は、可燃性ガスを触媒上で燃焼させ、その熱を検出する方式です。アンモニアの可燃性、すなわち爆発リスクの側を見る用途に適しますが、検出できるのは高濃度域であり、人の曝露管理には向きません。
実務上の要点は、「どの方式が優れているか」ではなく「何を守りたいのか」を先に決めることです。人の曝露を守るのか、爆発を防ぐのか、設備の健全性を監視するのか。目的が違えば見るべき濃度域が違い、濃度域が違えば適した方式が違います。アンモニアは毒性と可燃性の両方の性質を併せ持つ物質ですので、現実的な設計では、目的の異なる方式を組み合わせることになります。
また、センサーには校正という前提があります。設置して終わりではなく、定期的な校正によって指示値の正しさを維持する必要があります。校正の周期と、校正時に発行される記録の保管方法を、設計段階で決めておいてください。この記録もまた、立入検査で意味を持つ証跡になります。
設置位置の設計
最低ラインとして示されているのは機械室と作業エリアです。しかし実際にどこへ付けるかは、注意事項には書かれていません。
まず、機械室内であっても1台では足りない理由があります。漏れが起きうる箇所は、圧縮機のシャフトシール、受液器まわりの継手、バルブのグランド部、油分離器の排油バルブ、安全弁の吐出配管など複数に分散しています。機械室の中央に1台だけ置いた場合、換気の気流によっては特定の隅で発生した漏れが検知器まで届くのに時間がかかります。逆に、想定される発生源の近傍に複数点を置けば、どの点が先に上がったかという時間差から発生源を絞り込めます。
次に、最低ラインに含まれない場所も検討に値します。風下側の敷地境界です。2024年と2025年の2つの事案がいずれも周辺住民に影響を及ぼしたことを踏まえれば、敷地の外へ出ていく濃度を把握できるかどうかは、事後の説明において大きな差になります。敷地境界での濃度データがあれば、「どの時点で外部に影響が及びうる水準に達したか」を自社の記録で示せます。無ければ、周辺からの申告に対して反証も追認もできません。
そして、無人となる時間帯の考慮です。夜間や休日に機械室が無人になる工場では、現場のブザーは物理的に誰にも届きません。無人時間帯を持つ設備において、通知経路のないアラームは実質的に機能していないと考えるべきです。
アラートのエスカレーション設計
IoT化の価値が最も出るのが、この部分です。
単体検知器のアラームは、二値です。鳴っているか、鳴っていないか。これに対して連続監視では、複数の濃度帯を設けて段階的に扱いを変えられます。
たとえば、日常的な変動の範囲を超えた最初の水準を「注意」として担当者に通知のみを行い、次の水準を「警戒」として現場確認と換気を指示し、最も高い水準を「危険」として避難と緊急連絡網の起動につなげる、という三段構えです。それぞれの段階で「誰に」「どの経路で」通知するかを変えます。注意はチャットへの通知、警戒は担当者と保全リーダーへのプッシュ通知、危険は管理職を含む複数名への同時通知と現場の警報装置の連動、といった具合です。
ここで設計を誤りやすいのが、閾値の水準そのものよりも「通知先が一人に集中している」ことと「通知が届かなかったときの次の手がない」ことです。深夜に保全担当者一人のスマートフォンへ通知して、その人が気づかなければ、システムは何も達成していません。一定時間内に確認操作が行われなければ次の宛先へ自動転送する、といったエスカレーションの設計が必要になります。この考え方は設備異常の通知全般に共通しますので、設備異常通知システムの選び方2026も併せて参照してください。通知経路の冗長化と確認応答の設計は、ガス検知に限らず有効です。
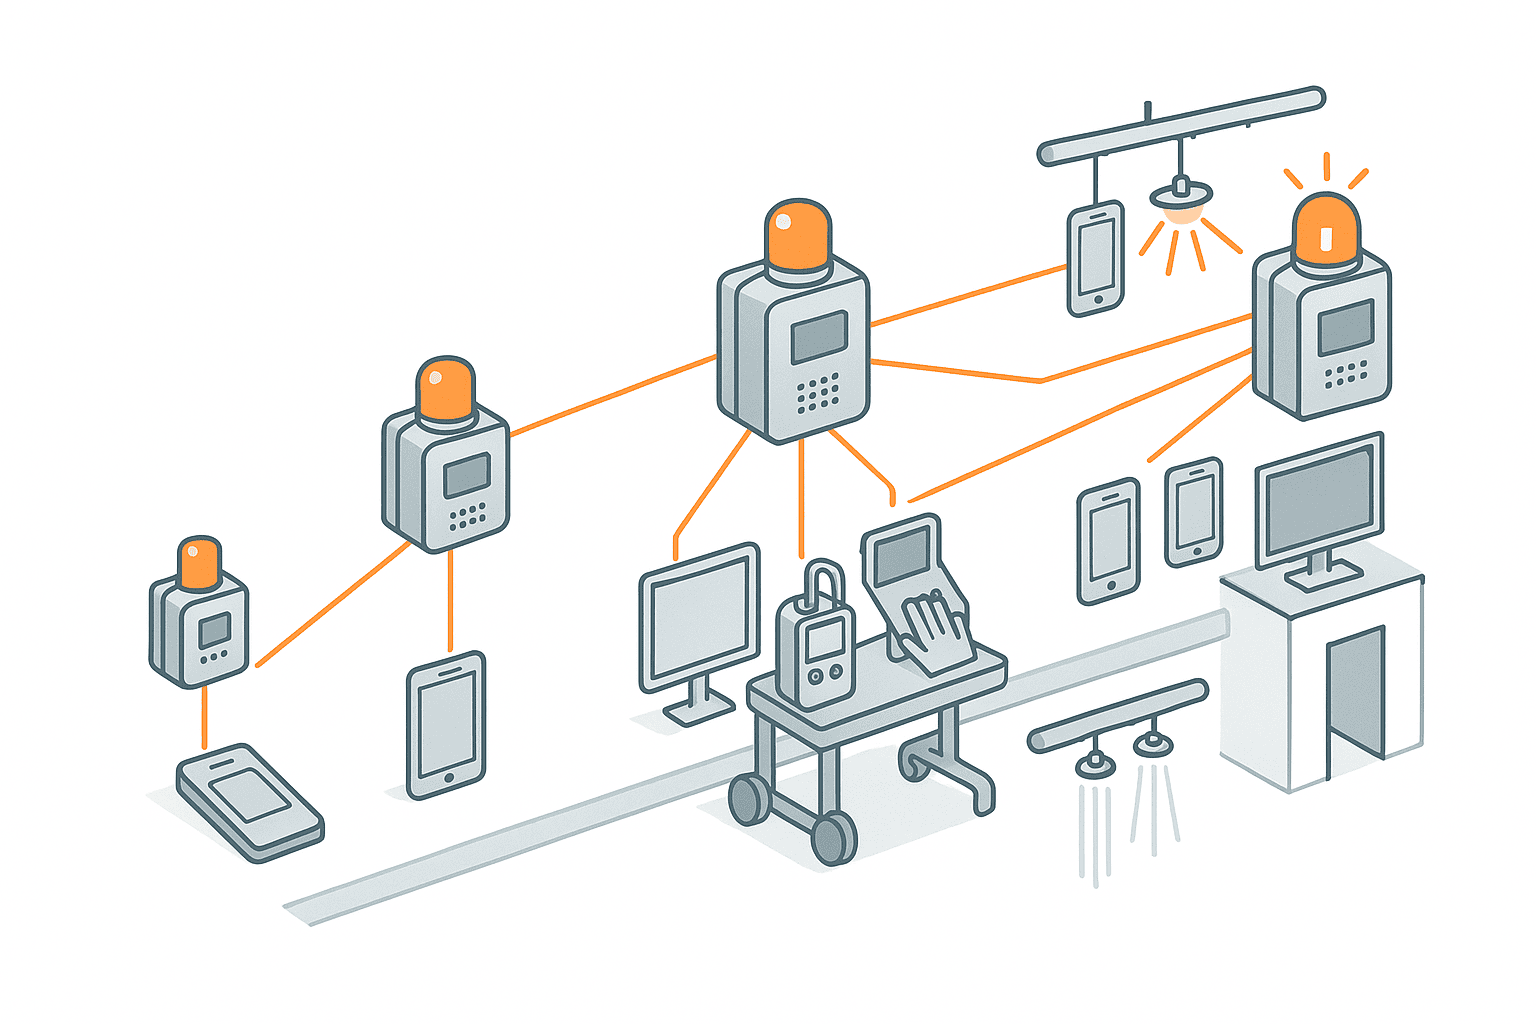
もう一点、アラートの疲弊という問題があります。閾値を低く設定しすぎると通知が頻発し、やがて現場は通知を無視するようになります。段階を分ける本来の意図は、頻度の高い低位の通知を「記録して傾向を見るもの」として扱い、頻度の低い高位の通知を「必ず動くもの」として扱う点にあります。すべての段階で同じ強さの通知を出せば、段階を分けた意味がなくなります。
ログの保存とダッシュボード
最後に、集めたデータをどう持つかです。
保存期間は、少なくとも監督官庁の点検や立入検査のサイクルをまたげる長さが必要です。「前回の検査以降の全期間」を出せる状態が最低ラインで、設備更新や事故対応の議論では数年単位の比較が求められることもあります。
ダッシュボードの設計では、リアルタイムの現在値だけを大きく表示する構成に陥りがちです。現在値は現場の警報装置が担っています。管理者が見るべきなのは、検知点ごとの平常値が時間とともにどう変わってきたかという傾向です。同じ運転条件下での月次比較が一目で分かる画面があれば、予兆の議論ができます。
なお、安全に関わる監視をIoT基盤に載せるという発想は、ガス検知に固有のものではありません。工場内の別の安全監視、たとえば産業用蓄電池(BESS)の火災安全と監視システムでも、温度や電圧の連続監視と段階的なアラート、そして事後説明のためのログという同じ構造が現れます。設備ごとに別々の監視の島を作るのではなく、通知経路とログ基盤を共通化しておくと、運用負荷と将来の拡張コストの両方を抑えられます。
導入費用とコンプライアンス証跡としての価値 – 独自試算のモデルケース
ここでは、投資判断の材料として費用の考え方を整理します。以下の金額はTOMAS TECHによる独自試算であり、公表された相場や統計に基づくものではありません。実際の見積は設備構成、機械室の広さ、既設配線の状況、選定するセンサー方式によって大きく変動しますので、あくまで検討の出発点としてご覧ください。
モデルとして、アンモニア冷凍設備を持つ中規模の冷蔵倉庫を想定します。機械室が1室、作業エリアが2箇所という構成です。連続監視を組む場合は、機械室内の発生源が分散しているため機械室に3点、作業エリアに各1点、風下側の敷地境界に1点を置き、合計の検知点数を6点とします。
まず、示された最低ラインを満たすだけの構成です。機械室に1台、2箇所の作業エリアにそれぞれ1台で、計3台となります。
| 項目 | 内容 | 金額 |
|---|---|---|
| 検知器本体 | 機械室1台、作業エリア2台の計3台 | 75,000バーツ |
| 設置工事 | 取付と電源配線 | 25,000バーツ |
| 初期費用の合計 | – | 100,000バーツ |
| 年間の運用費用 | 校正と素子交換の積立 | 30,000バーツ |
この構成でも、8項目の注意事項における検知器の記述は満たします。次に、IoT型の連続監視システムを組む場合の構成です。
| 項目 | 内容 | 金額 |
|---|---|---|
| センサー | 6検知点分。方式は用途に応じて混在 | 210,000バーツ |
| コントローラとゲートウェイ | 信号集約と通信 | 80,000バーツ |
| 配線と設置工事 | 機械室内および敷地境界までの引き回しを含む | 120,000バーツ |
| ダッシュボードと通知の設定 | 段階閾値、エスカレーション、画面構築 | 60,000バーツ |
| 初期費用の合計 | – | 470,000バーツ |
| 年間の運用費用 | 校正、素子交換の積立、クラウド利用 | 90,000バーツ |
初期費用の差は370,000バーツ、年間の運用費用の差は60,000バーツです。この金額をどう評価するかが、稟議における実際の論点になります。
省人化投資であれば削減工数から回収年数を計算できますが、安全監視の投資にはその計算式が使えません。ここで置くべき変数は、回避できる損失のほうです。仮に、操業停止1日あたりの逸失利益を150,000バーツと置いてみます。この仮定のもとでは、初期費用の差である370,000バーツは操業停止2日半程度に相当します。繰り返し漏洩を起こした工場が即時操業停止の対象になるという方針が示されている以上、この比較は現実味を帯びます。
さらに、金額に換算しにくい価値もあります。事象が発生したときに、濃度ログと警報履歴と対応記録を時系列で提出できるかどうか。これは監督官庁との関係だけでなく、本社への報告、保険の請求、周辺住民への説明のすべてに効きます。記録は事後に作ることができません。事象が起きた時点で持っていたものしか、証跡にはならないのです。
投資の判断材料として整理すると、次のようになります。
- 最低ライン構成の初期100,000バーツは、注意事項に示された水準を満たすための費用である
- IoT型構成との初期の差額370,000バーツは、記録と通知と予兆検知を手に入れるための費用である
- 前者は「指摘を受けないため」の支出であり、後者は「事故を起こさないため」および「起きたときに説明できるため」の支出である
- この2つは目的が異なるため、どちらが安いかという比較には意味がない
稟議書でこの区別を明示できるかどうかが、決裁の通りやすさを左右します。安全投資を単価比較の土俵に乗せると、必ず最低ライン構成が選ばれるからです。
タイの冷凍設備における安全対策 実務チェックリスト
以下は、アンモニア冷凍設備を持つ工場で確認しておきたい項目です。設備の新設時だけでなく、既存設備の棚卸しにも使えます。
- 自社の冷凍設備の冷媒がアンモニアであるかを、設備台帳と現物の両方で確認したか
- 当該工場が2024年12月8日および2025年2月19日発効の省令の対象範囲に入るかを、所管当局または専門家に確認したか
- 工場局が示す8項目の注意事項について、項目ごとに現状の充足状況を書き出したか
- 機械室と作業エリアの検知器が、設置されているだけでなく正常に動作しているかを校正記録で確認できるか
- 検知器の校正周期と、電気化学式センサーの素子交換時期を保全計画に組み込んでいるか
- 漏洩が起きうる箇所を機械室内で洗い出し、検知点の配置がその分布と対応しているか
- 無人となる時間帯に警報が鳴った場合、誰にどう届くかの経路が定義され、実際に試験されているか
- 通知先が一人に集中していないか、応答が無い場合の次の宛先が設定されているか
- 濃度の測定値が連続的に記録され、前回の立入検査以降の全期間を提出できる状態にあるか
- 過去に発生した警報について、発報時刻・対応者・実施措置・復旧時刻が時系列で残っているか
- 風下側の敷地境界における濃度を把握する手段があるか、あるいは検討したか
- 段階的な警報閾値を設け、段階ごとに通知先と要求される行動を書き分けているか
- ウォーターカーテンと個人防護具が、警報発報から何分で使用可能になるかを実測したか
- 年1回以上の緊急時対応訓練が実施され、その記録が残っているか
- 緊急時計画に、周辺住民への影響が生じた場合の連絡手順が含まれているか
このうち実務で最も飛ばされやすいのが、無人時間帯の通知経路の実試験と、過去の警報履歴の記録です。前者は「設定してあるから届くはずだ」で済まされがちですが、通信の設定変更や担当者の交代で静かに壊れます。後者は、事象が起きた直後は覚えているため必要性を感じにくく、数か月後の説明の場面で初めて欠落に気づきます。
よくある質問
アンモニア検知器はどこに設置すればよいですか
工場局が示す注意事項では、機械室と作業員のいる作業室に、それぞれ最低1台とされています。ただしこれは全工場に共通して適用できる最低限の水準であり、実際の必要台数を示すものではありません。実務では、機械室内の漏洩発生源、たとえば圧縮機のシャフトシール、受液器まわりの継手、バルブのグランド部、排油バルブといった箇所の分布に合わせて複数点を配置し、検知点ごとの時間差から発生源を絞り込める構成にすることをおすすめします。加えて、周辺住民への影響を把握する目的で、風下側の敷地境界への設置も検討に値します。
ガス漏れ検知システムの費用相場はどのくらいですか
構成によって大きく変わります。当社の独自試算によるモデルケース、すなわち機械室1室と作業エリア2箇所を持つ中規模の冷蔵倉庫では、最低ラインを満たす検知器3台の構成が初期費用100,000バーツ程度で年間の運用費用が30,000バーツ程度、6検知点をネットワーク化しログ保存と通知まで行うIoT型の構成が初期費用470,000バーツ程度で年間の運用費用が90,000バーツ程度という水準になりました。この2つは目的が異なるため、単純な価格比較には意味がありません。前者は注意事項に示された水準を満たすための支出、後者は予兆検知と記録と通知を手に入れるための支出です。実際の金額は機械室の広さ、既設配線の状況、選定するセンサー方式によって変動しますので、現地確認を前提にご検討ください。
有毒ガスの監視を工場で行う場合、記録はどれくらいの期間保存すべきですか
保存年数が一律に定められているとは限らないため、実務的な考え方としてお答えします。最低限、監督官庁の点検や立入検査のサイクルをまたげる長さ、つまり「前回の検査以降の全期間」を提出できる状態が必要です。加えて、設備更新の判断や、繰り返し発生する事象の傾向分析には数年単位の比較が求められることがあります。IoT型のシステムであれば保存自体のコストは大きくありませんので、短く切る理由はあまりありません。むしろ重要なのは、必要なときに時系列で取り出せる形式で持っているかどうかです。
アンモニア漏洩の検知にはどのセンサー方式が適していますか
守りたい対象によって答えが変わります。人の曝露を管理する目的、つまり作業エリアの低濃度域の監視であれば、精度の高い電気化学式が向いています。ただし素子に寿命があり、一般に2年から3年程度で交換が必要とされる点を運用計画に織り込む必要があります。爆発リスクの側、つまり高濃度域を見るのであれば触媒燃焼式が適しています。半導体式は安価で寿命が長い一方、対象ガス以外にも反応しやすく、油ミストや洗浄剤の蒸気が飛ぶ環境では誤報の要因になり得ます。アンモニアは毒性と可燃性の両方の性質を持ちますので、現実的な設計では目的の異なる方式を組み合わせることになります。
単体の検知器をすでに設置していますが、IoT化する必要はありますか
工場局が示す注意事項の水準という観点では、既存の設置で満たしている可能性があります。判断の分かれ目は、事象が起きたときに何を示せるかです。単体検知器では、濃度がいつ上がり始め、どこまで達し、どのくらいで下がったのかという記録が残りません。原因箇所の特定が難しく、同じ事象の再発を防ぎにくくなります。繰り返し漏洩を起こした工場が即時操業停止の対象になるという方針が示されている状況では、この記録の有無が実務上の差になります。まずは、無人時間帯に警報が鳴った場合の通知経路と、過去の警報履歴の残り方の2点を確認してみてください。ここに穴があれば、IoT化の検討に入る価値があります。
立入検査ではどのような資料を求められますか
個別の検査内容については所管当局または現地の専門家にご確認いただく必要がありますが、8項目の注意事項を踏まえれば、備えておくべき資料の方向性は見えます。冷凍システムについて専門知識を持つ管理者の配置を示す資料、主要バルブの表示状況、避難経路の図面と配管ルートの関係、検知器の設置位置と校正記録、個人防護具の配備状況と点検記録、ウォーターカーテン設備の点検記録、そして年1回以上の緊急時対応訓練の実施記録です。これに加えて、連続監視を行っている場合は濃度ログと警報対応の記録を提出できます。設備があることを示す資料と、それが運用されていることを示す資料は別物であり、後者のほうが揃えにくいという点にご注意ください。
参考情報
- タイ工業省工場局のプレスリリース「ห้องเย็น โรงน้ำแข็ง มีหนาว!! เอกนัฏ ประกาศจะไม่ทน แอมโมเนียรั่วซ้ำซาก」は 工場局ウェブサイトの当該ページ でご確認いただけます。産業大臣エーカナット・プロムパン氏の指示、繰り返し漏洩を起こす工場の即時操業停止という方針、仏暦2567年12月8日および2568年2月19日、西暦では2024年12月8日および2025年2月19日発効の2つの省令と対象2,341工場という記述は、このプレスリリースに基づきます
- 同じ方針発表に関する報道は Matichon紙の記事 でも確認できます
- 西暦2024年4月17日深夜にチョンブリ県バーンラムン郡ノーンプルー地区の製氷工場で発生した爆発と、周辺住民へのガス中毒被害の拡大、および工場局が示すアンモニア冷凍システム使用工場向けの8項目の注意事項は、Naewna紙の仏暦2567年4月18日、西暦2024年4月18日付の記事「แอมโมเนีย ประโยชน์หลากหลายภาคอุตสาหกรรม แต่เป็นสารอันตรายต้องระวัง」に基づきます
- 西暦2025年7月13日夜にパタヤのソイ・ヌンプラップワンで発生したアンモニア漏洩と住民避難、およびアンモニアタンクのバルブ開放という原因に関する記述は、Thai Examinerの2025年7月14日付記事に基づきます
- センサー方式ごとの特性、電気化学式センサーの一般的な寿命、曝露濃度の目安、アンモニアの臭気に関する一般的な性質といった技術的事項は、広く用いられている知見に基づく参考情報です。適用される法令上の要件や自社設備における具体的な閾値設定については、所管当局および専門家にご確認ください
- 費用に関する金額はすべてTOMAS TECHによる独自試算であり、公表された相場や統計に基づくものではありません
まとめ
タイの製氷工場と冷蔵倉庫では、アンモニア冷媒の漏洩事故が繰り返されています。2024年4月のチョンブリ県の爆発は被害が周辺住民にまで及び、2025年7月には同じ地域で再び漏洩が発生しました。工場局は2つの省令で安全基準を強化し、2,341工場が対象範囲とされています。産業大臣は、繰り返し漏洩を起こす工場の即時操業停止を含め、取締りを強化するよう指示しています。
工場局が示す注意事項が求めるのは、機械室と作業エリアにそれぞれ最低1台のアンモニア検知器です。この記述は明確ですが、同時に何を求めていないかも明確です。記録することも、通知することも、そこには書かれていません。だからこそ、最低ラインを満たした状態と、実際に事故を防ぎ、起きたときに説明できる状態の間には差が残ります。
その差を埋めるのは、検知器の台数ではありません。複数点の連続測定によって漏洩箇所を絞り込めること、平常値の推移から予兆を捉えられること、無人時間帯にも通知が届き応答がなければ次へ回ること、そして事象の全経過が時系列の記録として残ること。この4つが、単体アラームでは手に入らない部分です。
安全投資の稟議が通りにくいのは、削減工数から回収年数を計算できないからです。しかし、繰り返し漏洩を起こした工場が即時操業停止の対象になるという方針が示されている以上、置くべき変数は削減工数ではなく、回避できる損失と、事後に説明できるという状態の価値です。この2つを稟議書に並べられるかどうかが、判断の分かれ目になります。
TOMAS TECHはバンコクを拠点に、タイの製造・食品・物流拠点で設備監視とデータ収集の仕組みづくりをお手伝いしています。既存の検知器を活かしながら記録と通知の層だけを足す構成も含めて、現場の条件に合わせた設計をご提案できます。まだ導入を決めていない検討段階でも構いませんので、まずは現状の棚卸しからご一緒できればと思います。ご相談はお問い合わせページよりお気軽にどうぞ。


