


タイの工場で「今月は計画数量に届かなかった」という報告が上がったとき、その原因を特定する作業は、いまだに人の記憶と手作業に依存していることがほとんどです。製造課長がラインを歩き、気になった工程でストップウォッチを回し、日報のExcelを集計し、経験から原因を推定する。この方法自体は間違っていません。ただし多品種少量で段取り替えが日に何度も走る工場や、複数ラインが並列で動いている工場では、人が観測できる範囲が現場の変化に追いつかなくなります。本記事では、設備単位の異常ではなく工程と工程のあいだの流れ、すなわちスループットを対象にした「工程改善AI」を、データ収集層・分析層・提案層という3つの層に分けて整理し、タイの日系工場がどこから着手すべきかを具体化します。
ベテランの気づきに依存したカイゼンが限界を迎える理由
まず前提を共有しておきます。工程改善そのものは、AIが登場する前から製造業が最も得意としてきた活動です。問題は方法論ではなく、観測の密度です。
現在の一般的なカイゼン活動には、構造的な弱点が3つあります。
第一に、観測が断続的であることです。ストップウォッチによる時間測定は、測定した日の測定した時間帯の記録でしかありません。ところが工場の詰まりは、特定の受注が入った週、特定の品種が流れた日、特定のシフトにだけ現れることがあります。年に数回の測定でその瞬間を捉えられる確率は高くありません。
第二に、ボトルネックが移動することです。ある工程の能力を引き上げると、制約は別の工程に移ります。改善が成功すればするほど、次にどこを見るべきかが変わっていきます。人の観測に依存する体制では、この移動を追いかけるたびに同じ調査工数が発生します。
第三に、記録が個人に帰属することです。どの工程がなぜ詰まりやすいのかという知識が、特定のベテランの頭の中と個人のExcelファイルに蓄積されます。タイの工場では日本人駐在員の任期交代や現地スタッフの転職によって、この知識が数年単位で失われます。
この状況は、統計的にもスマートファクトリー技術の適用が遅れている領域として指摘されています。知財・技術情報プラットフォームのPatsnapがまとめた2026年時点のボトルネック特定技術の整理によれば、2022年の調査時点で、インダストリー4.0が掲げる15の設計原則のうちボトルネック分析に適用されていたのは5つ、11の要素技術のうち適用されていたのは5つにとどまっていました。設備の予知保全や外観検査にはAIが入っているのに、工程全体の流れを見る領域は手つかずのまま残っている工場が多い、という実感と一致します。
ボトルネックが工場全体の産出量を決めるという前提
工程改善AIを設計する前に、何を最適化するのかを言語化しておく必要があります。ここで土台になるのが制約理論(Theory of Constraints、TOC)です。
TOCの主張は単純です。複数の作業が連なった系には必ず制約が存在し、その制約が系全体の産出速度を決めます。Lean Productionの解説では、複雑な系は連結された複数の活動から成り、そのうちの1つが系全体に対する制約、すなわち「鎖の中の最も弱い環」として働く、と説明されています。そして「すべてのプロセスには単一の制約が存在し、プロセス全体のスループットは制約が改善されたときにのみ改善されうる」と明示されています。
この命題からは、現場の直感に反する帰結が出てきます。ボトルネック以外の工程の稼働率を上げても、工場の産出量は増えません。増えるのは工程間の仕掛在庫だけです。ところがライン別・設備別の稼働率を並べて管理していると、数字が低い工程を上げたくなります。TOCはその判断を明確に否定します。
TOCが示す改善手順は5つのステップにまとめられています。
| ステップ | 内容 | 工程改善AIとの関係 |
|---|---|---|
| Identify | 目標達成の速度を制限している現在の制約を特定する | AIが継続的に一次抽出を担う層 |
| Exploit | 既存の資源のまま制約工程のスループットを引き上げる | 稼働率・チョコ停・段取り時間の可視化が効く層 |
| Subordinate | 他のすべての活動を制約工程の必要に合わせて調整する | 前後工程の投入計画・在庫水準の見直し |
| Elevate | 制約が動かない場合、それを制約でなくする追加策を検討する | 設備増強・人員配置の投資判断 |
| Repeat | 制約が解消したら直ちに次の制約に取りかかる | AIによる継続監視が最も価値を出す局面 |
注目すべきは最後のRepeatです。制約は必ず移動します。人手の調査でRepeatを回し続けるのは現実的に困難で、ここが自動化の価値が最も大きい部分になります。工程改善AIは、5つのステップのうちIdentifyとRepeatを人から引き受け、ExploitとElevateの判断材料を用意する仕組みだと理解すると、投資の目的がぶれません。
工程改善AIを3つの層に分けて考える
「AIで工程改善」という言葉は、実態としてまったく性質の違う3つの作業を含んでいます。この3つを混ぜたまま製品を選ぶと、データ基盤がないのに提案機能だけ買ってしまう、あるいは大量のデータを集めたのに誰も読まないダッシュボードだけが残る、という失敗が起きます。
| 層 | 担当する仕事 | 主な技術 | 失敗したときの症状 |
|---|---|---|---|
| データ収集層 | 工程ごとの稼働・停止・数量・時刻を継続的に記録する | PLC信号取得、MES/ERP連携、後付けIoTセンサー | そもそも分析対象のデータが欠測だらけになる |
| 分析層 | 制約工程の一次抽出とOEE分解、What-ifの試算 | 統計手法、機械学習、シミュレーション | 出力が現場の実感と合わず信用されなくなる |
| 提案層 | 改善案の下書き作成と多言語での共有 | 生成AI、既存文書の検索連携 | もっともらしいが実行できない提案が量産される |
重要なのは、下の層が成立していないと上の層は機能しないという点です。提案層が生成する文章の品質は、分析層が出す数値の正確さに依存し、分析層の精度は収集層の欠測率に依存します。順番を飛ばせません。
なお、AI活用のパターンを工程改善に限らず整理したい場合は、現場のAI活用事例と4つの型の見分け方も併せて参照してください。本記事はそのうち「流れを見る型」に絞って掘り下げています。
第1層 データ収集層、既存の設備からどこまで拾えるか
工程改善AIで最初につまずくのは、ほぼ例外なくデータです。しかも足りないのは量ではなく、粒度と時刻の正確さです。
日次の生産実績が日報として存在していても、それだけではボトルネックは特定できません。必要なのは「どの工程が、いつからいつまで、どの品種を、何個流し、どの理由で何分止まったか」という時系列の記録です。日単位の集計値は、工程間の待ち時間を平均化して消してしまいます。
| データ源 | 取得できる指標 | 典型的な取得方法 | よくある欠落 |
|---|---|---|---|
| PLC・設備コントローラ | 運転・停止・非常停止の状態変化、サイクルタイム | OPC UA、既設の設備ネットワークからの信号取得 | 停止理由コードが未設定で停止の中身が分からない |
| 生産実績システム、MES | 品種、指図番号、投入と完成の数量、工程通過時刻 | データベース連携、CSV連携 | 工程通過が工程単位でなくロット単位でしか残らない |
| ERP、生産管理システム | 受注、計画数量、標準工数、リードタイム | API連携、日次バッチ | 標準工数が数年前のまま更新されていない |
| 後付けIoTセンサー | 電流値、振動、光電センサーの通過カウント | 設備に触らない外付け設置 | 設置点が少なく工程の一部しか見えない |
| 作業者の入力 | 停止理由、不良理由、段取りの開始と終了 | タブレット、アンドン端末 | 選択肢が実態に合わず「その他」に集中する |
タイの工場で現実的な出発点になるのは、多くの場合ERPとMESに既にある実績データと、既設のPLC信号です。すべての設備に新しいセンサーを付ける必要はありません。逆に、停止理由コードの設計が甘いまま大量のセンサーを追加しても、「止まっていた」という事実は分かるが「なぜ止まっていたか」が分からないデータが積み上がるだけです。
既にトレーサビリティや設備監視のためのOT基盤を持っている工場は、その配線とゲートウェイをそのまま再利用できる場合が多く、追加投資は分析側のソフトウェアに集中させられます。着手前に、既存基盤がどの工程まで信号を拾っているかを図面レベルで棚卸ししてください。この棚卸しの結果が、次に述べる分析層の精度の上限を決めます。
第2層 分析層、AIはボトルネックをどう見つけるのか
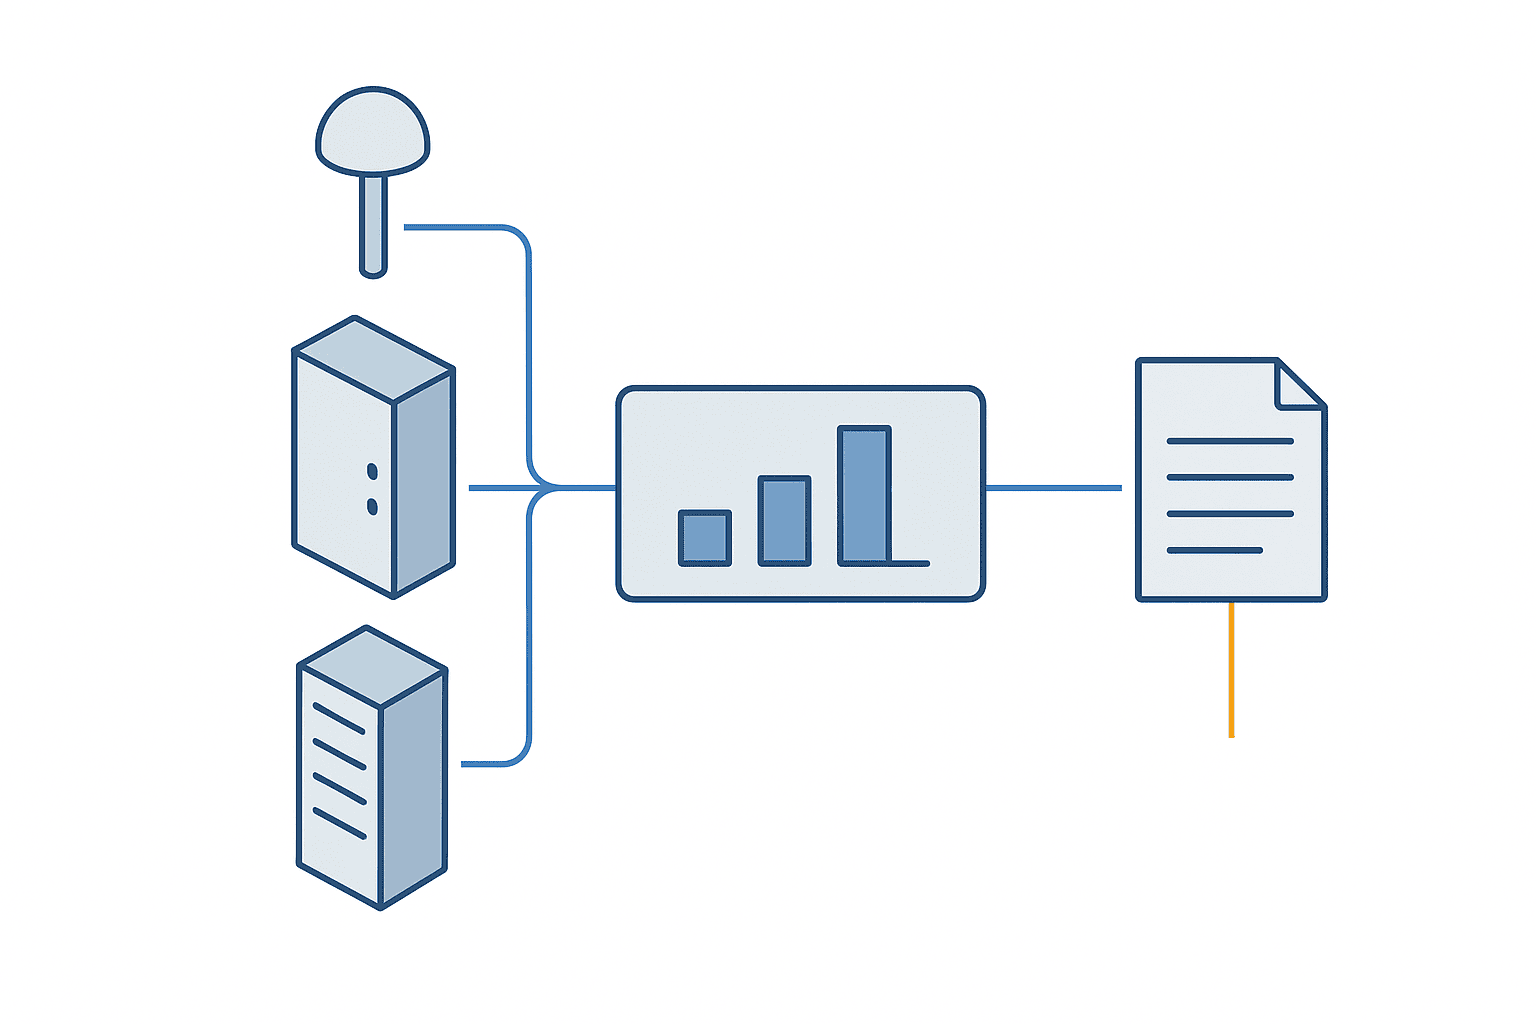
分析層の仕事は2つに分かれます。制約工程を継続的に一次抽出することと、その工程の時間の使われ方を分解して示すことです。
制約工程の一次抽出
ボトルネックの検出手法は1つではありません。前掲のPatsnapの整理では、2023年の系統的レビューが14種類の異なるボトルネック検出手法を特定していると紹介されています。実務上よく使われる考え方の1つが、アクティブ期間法です。これは「最も長い連続稼働期間を持つ設備」をスループットの制約とみなす方法で、同整理では、データに基づくボトルネック検出における中心的な分析基盤と位置づけられています。
考え方は直感的です。前工程からの供給待ちも後工程の詰まりも受けずに、最も長く止まらずに動き続けている設備が、系全体のペースを決めています。この判定は稼働と停止の時刻データさえあれば計算でき、専門家の常駐を必要としません。だからこそ継続監視に向いています。
機械学習を使う手法も実績が出ています。同じ整理では、Bosch Thermotechnologyの2022年の事例として、ランダムフォレストと多層パーセプトロンのモデルが95%を超える精度を達成したことが挙げられています。ただし注意が必要なのは、この種の精度は「その工場のその期間のデータで学習したモデル」の精度だという点です。他工場にそのまま持ち込める汎用モデルが売られているわけではありません。工程改善AIの導入とは、自社データでの学習と検証を含む作業です。
稼働率の中身を分解する
制約工程が分かったら、次はその工程の時間がどう失われているかを分解します。ここで標準的な枠組みになるのがOEE(Overall Equipment Effectiveness、設備総合効率)です。OEEは製造時間のうち本当に価値を生んでいた割合を示す指標で、3つの要素に分解されます。
| 要素 | 捉える損失 | 100%が意味すること |
|---|---|---|
| Availability(時間稼働率) | 計画停止と非計画停止 | 計画生産時間のあいだ常にプロセスが動いている |
| Performance(性能稼働率) | 速度低下と小さな停止、いわゆるチョコ停 | 動いているとき常に最速で動いている |
| Quality(良品率) | 不良と手直しを要する製品 | 不良がなく良品だけが生産されている |
OEEを運用に載せるうえで役に立つのが、外部のベンチマークです。OEE.comの解説では、離散生産の世界水準としてOEE 85%が挙げられ、その内訳はAvailability 90%、Performance 95%、Quality 99%とされています。一方で、多くの製造企業の実際のOEEスコアは60%に近いところにあるとも述べられています。これらの水準はもともと1970年代の日本の自動車産業における中嶋清一氏の仕事に由来するものです。同解説は同時に、絶対値にこだわるのではなく自社の数字を改善できるかどうかにこだわるべきだ、とも明言しています。他社比較のためではなく、自工場の前月比のために使う指標だと理解してください。
AIがここで効くのは、分解そのものよりも、分解に必要な分類作業です。数十秒の停止が1日に何十回も発生するチョコ停は、作業者が毎回理由を入力することを期待できません。停止パターンと前後の信号から停止の種類を自動分類し、段取り替えの開始と終了を推定する、といった処理が入って初めて、OEEは毎日更新できる指標になります。
なお、不良率の側をさらに掘り下げる場合は、検査データそのものの分析が別のテーマになります。この領域は品質検査データのAI分析で扱っており、本記事の工程改善AIとは対象データも判断の時間軸も異なります。工程改善AIは「どの工程が全体を止めているか」を、検査データAIは「なぜその製品が不良になったか」を見ています。
What-ifシミュレーション
制約が分かり、損失の内訳が分かると、次に出てくる問いは「どこを直せばいくつ増えるのか」です。ここでシミュレーションが登場します。前掲のPatsnapの整理では、2023年の産業用IoTに関する論文が、ヒューリスティックなボトルネック検出と機械学習、そして人が解釈できる説明可能AI(XAI)を組み合わせた自己学習型のデジタルツインを提示したことが紹介されています。
実務的な意味は「説明可能」の部分にあります。制約工程の候補を出すだけのモデルは、現場から「その工程は前から詰まっているのを知っている」と言われて終わります。なぜその工程が制約だと判定したのか、どの時間帯のどの停止が効いているのかを提示できて、初めて改善の議論が始まります。
第3層 提案層、生成AIに何をさせるか
分析層の出力は、依然として数字とグラフです。これを改善提案という文章に変換する作業を、生成AIに任せられる範囲が広がってきました。
生成AI基盤を提供するZBrainの解説では、断片的な検査記録や試験結果、監査所見、作業者のコメントといった情報源を生成AIが統合してより明確な根本原因の記述にまとめ、エージェント型AIが担当者への割り振り、裏付けとなる証拠の取得、是正措置案の下書き作成までを行う、という構成が説明されています。工程改善に置き換えると、停止ログと品種別の実績、過去の改善履歴を突き合わせ、「この工程のこの品種の段取り替えが全体のリードタイムに効いている」という筋の通った説明文の下書きを作らせる、という使い方になります。
より踏み込んだ方向性も出てきています。前掲のPatsnapの整理によれば、2025年に出願された中工互聯(北京)の特許は、大規模モデルによって生産ノードをまたぐボトルネックの伝播経路を特定するもので、時間の競合領域、空間の競合領域、資源の競合領域を同時に分析し、緊急の割り込み生産に対するタスク調整指示のセットを生成する、と説明されています。ボトルネックを点として指すのではなく、詰まりがどう伝播するかを経路として扱う考え方です。
こうしたエージェント型の使い方は、まだ多くの工場にとって先の話ですが、方向としては明確です。デロイトが2026年1月21日に公表した「State of AI in the Enterprise」の発表では、エージェント型AIを2年以内に導入する計画を持つ企業が全体の約4分の3に近い、と述べられています。同発表は、物理AI(Physical AI)が世界的に業務に不可欠なものになりつつあり、製造・物流・防衛がその導入を先導している、とも記しています。
多言語でのレポート化が効く理由
タイの日系工場において、提案層には日本の工場にはない固有の価値があります。言語です。
生産会議の資料は日本語で作られ、現場への指示はタイ語で出され、本社への報告は日本語または英語で書かれます。同じ改善テーマが3回、別々の担当者によって書き直されているのが実態です。分析層が出した同じ数値をもとに、日本語の本社報告、タイ語の現場向け作業指示、英語の経営層向け要約を同時に生成できると、この重複がなくなるだけでなく、3つの文書のあいだで数字が食い違う事故も減ります。
先行事例としては、メルセデス・ベンツがChatGPTをMicrosoft Azure OpenAI経由で試験導入し、工場データへの問い合わせを音声で行うインターフェースとして使った例が報じられています。BMWグループも、技術者でない従業員が自分でAIの仕組みを組み立てられる生成AIのセルフサービス基盤を展開し、品質プラットフォームを生産運用に統合しています。いずれも、専門部署に依頼しないと数字が出てこない状態を解消しようとする動きです。
ただし前提を1つ強調しておきます。生成AIが出すのは下書きであり、決定ではありません。停止理由の解釈にも、段取り時間の短縮案にも、現場でなければ分からない制約があります。提案層を導入するときは、生成された案を誰が承認し、誰が実行し、実施後の効果を誰が測るのかという運用を先に決めてください。決めないまま導入すると、実行されない提案が毎週配信される仕組みになります。
先行事例をどう読むか
工程改善AIの事例には、大規模投資による華々しい数字が並びます。読み方を間違えないために、代表例を1つ分解しておきます。
LGエレクトロニクスは韓国・昌原の家電工場を刷新し、LG Smart Parkとして世界経済フォーラムのライトハウス工場に選定されました。同社の2022年3月31日付の発表では、2020年と2021年の比較として、1時間あたりの生産台数が17%増加し、不良品返品にかかる費用が70%減少したとされています。物流面では立体的な物流自動化システムによって倉庫スペースの所要が30%削減され、1時間あたりの資材搬送に要する時間が25%短縮されたと記されています。分析面では、エッジコンピューティングと機械学習に基づく分析システムが、今後10分以内に発生しうる生産上の問題を予測し、先回りした対処を可能にしたと説明されています。
この事例から取り出すべきは、パーセンテージそのものではありません。注目すべきは、改善が単一の施策ではなく、物流の自動化、リアルタイムの予測、そして品種切り替えへの対応という複数の層の同時変更によって達成されていることです。つまり工場全体を作り直す規模のプロジェクトです。タイの中堅規模の工場が同じ投資を再現することは現実的ではありません。
一方で、「今後10分以内に起きうる問題を予測する」という部分は、規模を落としても成立する考え方です。制約工程1つに絞り、停止の予兆を数分先まで示すだけでも、段取り担当者の待機位置は変わります。事例の読み方としては、全体の数字ではなく、その工場が何を観測できるようにしたのかを取り出すのが実務的です。
導入の進め方
工程改善AIは、全社展開から始めると必ず失敗します。データの粒度が工程ごとに違い、最初の数か月は前処理に時間を取られるからです。次の順序を推奨します。
| 段階 | やること | 期間の目安 | 判断に使うKPI |
|---|---|---|---|
| 対象ラインの絞り込み | 品種が多く、停止が多く、かつ受注が安定して入っているラインを1本選ぶ | 2週間 | 対象ラインの月次の計画達成率 |
| 既存データの棚卸し | PLC信号、MES、ERPの各データについて、欠測率と時刻精度を実測する | 3から4週間 | 停止理由コードが付いている停止の割合 |
| PoCでの効果測定 | 制約工程の一次抽出とOEE分解を回し、現場の実感と突き合わせる | 2から3か月 | OEE、制約工程のスループット、リードタイム |
| 他ラインへの展開 | データ取得の標準形を固定し、対象を広げる | 6か月以降 | 展開1ラインあたりの追加工数 |
対象ラインの選定で最も重要な条件は、受注が安定していることです。生産量そのものが月ごとに大きく変動するラインでは、改善の効果と需要変動の影響を分離できず、PoCの結論が出ません。
既存データの棚卸しでは、停止理由コードの付与率を必ず測ってください。ここが低いと、分析層は「止まっていた時間の合計」までは出せますが、改善の打ち手には結びつきません。棚卸しの結果、理由コードの付与率が低いと分かった場合は、AI導入の前にアンドン端末の選択肢を作り直すほうが先です。
PoCの評価では、KPIを3つに絞ります。制約工程のOEE、ライン全体のスループット、そして受注から出荷までのリードタイムです。OEEだけを見ると、制約でない工程の稼働率を上げて数字を良くする誘惑が生まれます。スループットとリードタイムを併記することで、その誘惑を構造的に防げます。
費用感と体制
金額はデータの状態に強く依存するため、幅を持った目安として整理します。以下はタイの日系製造業向けに当社が案件を組み立てるときの、1ラインを対象としたPoC規模での考え方です。
| 費目 | 規模感の目安 | 変動要因 |
|---|---|---|
| データ収集の整備 | 既存PLCとMESから取得できる場合は小、新規センサー設置が必要な場合は中から大 | 設備の年式、通信規格、既設OT基盤の有無 |
| 分析基盤の構築 | 中。クラウド利用料は対象工程数にほぼ比例する | 対象ライン数、保存するデータの粒度と保管期間 |
| 提案層の追加 | 小から中。生成AIの利用料は文書生成の頻度に依存する | 生成する言語数、既存文書との連携範囲 |
| 社内体制 | 生産技術1名と情報システム1名の兼任で開始可能 | 停止理由コードの再設計を伴うかどうか |
体制について1点補足します。工程改善AIのプロジェクトが止まる原因は、技術ではなく所管の曖昧さであることが多いです。設備データは生産技術、基幹システムのデータは情報システム、停止理由の入力運用は製造部という分かれ方をしているため、誰も全体のデータ品質に責任を持たない状態が生まれます。開始時に、対象ラインのデータ品質に責任を持つ担当者を1名決めてください。この1名がいるかどうかで、PoCが結論を出せるかどうかが決まります。
よくある質問
工程改善AIと異常検知AIは何が違いますか
見ている対象が違います。異常検知AIは設備やセンサーの値が普段と違う挙動を示していないかを監視し、故障や品質不良の予兆を捉えます。対象は設備単位です。一方、工程改善AIが見るのは工程と工程のあいだの流れで、個々の設備が正常に動いていても、能力のバランスが崩れていれば全体の産出は増えません。異常検知が「壊れそうな設備」を探すのに対し、工程改善は「全体を遅くしている工程」を探します。両方を導入する場合でも、データ収集層は共通化できることが多く、二重投資にはなりません。
AIによる生産性向上は工場のどこから効果が出ますか
制約工程の停止時間の削減から出ます。理由はTOCの前提そのもので、制約工程が止まっている時間はそのまま工場全体の産出の損失になるためです。逆に、制約でない工程を高速化しても産出は増えません。したがって効果が出る順序は、制約工程の特定、その工程のチョコ停と段取り時間の削減、前後工程の投入調整、という並びになります。最初の1つを飛ばして全ラインの自動化から入ると、投資に対する産出の反応が読めなくなります。
AI品質管理の仕組みと工程改善AIは統合すべきですか
データ収集層は統合し、分析と判断は分けるのが現実的です。不良の発生は制約工程のスループットを直接押し下げるため、両者は無関係ではありません。ただし品質側のAIは製品1個ごとの判定を扱い、工程改善側のAIは時間あたりの流量を扱うため、モデルも評価指標も別物です。共通化すべきなのは、品種・指図番号・工程通過時刻といった識別子の設計です。ここが揃っていれば、後から「この不良が多発した時間帯に制約工程で何が起きていたか」を突き合わせられます。
MESがない工場でも工程改善AIは始められますか
始められます。必要最小限は、工程ごとの稼働と停止の時刻、および完成数量です。MESがない場合、PLCからの信号取得と、アンドン端末または簡易な実績入力の組み合わせで代替できます。むしろMES導入とAI導入を同時に進めるほうが、両方のスケジュールが相互に遅延して失敗しやすくなります。先に制約工程を1つ特定し、その工程周辺だけデータを厚くするほうが、投資対効果は読みやすくなります。
PoCはどのくらいの期間で判断すべきですか
2から3か月を推奨します。1か月では、月末の生産集中や特定品種の集中投入といった変動要因を分離できません。逆に6か月を超えると、参加者の関心が薄れ、当初の仮説を検証しないまま延長が続きます。判断基準は「制約工程の特定結果が現場の実感と一致したか」と「分解された損失時間のうち、実際に手を打てるものが特定できたか」の2点です。この2つが満たされていれば、数値目標に届いていなくても展開に進む価値があります。
まとめ
工程改善AIは、新しい改善手法ではありません。制約理論という古典的な枠組みの、IdentifyとRepeatの部分を機械に任せる仕組みです。だからこそ、投資の目的は「AIを導入すること」ではなく「制約工程の特定と再特定を、人の観測に依存せず継続できるようにすること」に置くべきです。
設計は3つの層に分けて考えてください。データ収集層では、既存のPLC信号とMES、ERPからどこまで拾えるかを図面レベルで棚卸しします。分析層では、制約工程の一次抽出とOEEによる損失の分解を行い、世界水準の85%ではなく自工場の前月比を追います。提案層では、生成AIに改善案の下書きと多言語での共有を任せ、判断そのものは人が持ちます。順序を飛ばすと、必ずどこかで止まります。
そして最初の一歩は、AI製品の選定ではありません。対象ラインを1本選び、そのラインの停止理由コードがどれだけ実態を表しているかを測ることです。この数字が低いままでは、どのAIを買っても出てくる答えは同じ精度にしかなりません。逆にここが整っていれば、既存のOT基盤を再利用して、想定より小さい投資で分析層まで到達できる工場は少なくありません。
自社のラインでどこまでデータが取れているのか、既存の設備監視の仕組みを工程改善にも使えるのかを整理したい段階であれば、お問い合わせページからご相談ください。現在の設備構成と生産品種の状況を伺ったうえで、どのラインから着手するのが現実的かを一緒に整理します。
参考情報
- Theory of Constraints Lean Production — 制約が系全体のスループットを決めるという原則、鎖の最も弱い環という比喩、Identify・Exploit・Subordinate・Elevate・Repeatの5つの集中ステップの定義
- OEE Overall Equipment Effectiveness — OEEの定義、Availability・Performance・Qualityの3要素がそれぞれ捉える損失と100%の意味
- World Class OEE — 離散生産における世界水準のOEE 85%とその内訳90%・95%・99%、多くの製造企業の実績が60%近辺であること、1970年代の中嶋清一氏の仕事に由来すること
- Smart Factory Bottleneck Identification 2026 Landscape Patsnap — 2026年4月30日付。2023年の系統的レビューによる14種類の検出手法、アクティブ期間法の位置づけ、Bosch Thermotechnologyの2022年事例で95%超の精度、2022年時点でインダストリー4.0の15の設計原則のうち5つ・11の要素技術のうち5つのみが適用、中工互聯(北京)の大規模モデルによるボトルネック伝播経路特定の特許、説明可能AIを組み合わせた自己学習型デジタルツイン
- LG Smart Park Named Lighthouse Factory for Futuristic Manufacturing Technology — 2022年3月31日付。2020年と2021年の比較で1時間あたり生産台数17%増、不良品返品費用70%減、倉庫スペース30%削減、資材搬送時間25%短縮、エッジコンピューティングと機械学習による今後10分以内の問題予測
- State of AI in the Enterprise The Untapped Edge Deloitte — 2026年1月21日付。エージェント型AIを2年以内に導入予定の企業が約4分の3に近いこと、物理AIの導入を製造・物流・防衛が世界的に先導していること
- Generative AI for Manufacturing ZBrain — 断片的な検査記録・試験結果・監査所見・作業者コメントを生成AIが根本原因の記述に統合し、エージェント型AIが担当者への割り振りと是正措置案の下書きを行う構成、ERP・MES・PLM等をまたぐ統合レイヤーの考え方
- Utilizing AI in Manufacturing 2026 ConverSight — 品質検査、在庫管理、生産スケジューリングにおけるエージェント型AIの役割と、需要変動・設備停止・供給網の混乱に応じて生産計画を動的に調整するという位置づけ
- 工場のカイゼンにおける生成AI活用事例 emuni — 2026年7月27日付。メルセデス・ベンツがMicrosoft Azure OpenAI経由でChatGPTを工場データへの音声問い合わせに試験導入した事例、BMWグループの生成AIセルフサービス基盤と品質プラットフォームの生産統合
- 生産管理におけるAI活用 スマートマット — ボトルネック工程の中間在庫の可視化、仕掛品状況と生産計画とのずれの見える化、生成AIが実証段階から実運用前提の導入検討へ移りつつあるという整理


