


朝一番でラインが止まり、復旧したのは翌日の夕方だった。原因は「たぶんあのモーター」で片づけられ、報告書には再発防止策として「日常点検の徹底」と書かれる。タイやベトナムの日系工場で、こうした光景は珍しくありません。ドカ停 分析を勘と経験に頼っている限り、同じ停止は形を変えて何度でも戻ってきます。この記事では、ドカ停をチョコ停と切り分けたうえで、停止要因分析の手順と、その土台になる稼働実績データの収集方法を実務目線で整理します。
ドカ停とは何か|チョコ停との決定的な違い
現場で「設備が止まった」と言うとき、そこには性質のまったく異なる二種類の停止が混ざっています。この二つを同じ台帳で管理していることが、原因究明が進まない最大の理由です。
JISが定義するチョコ停と、ドカ停の位置づけ
チョコ停は、JIS Z8141で「設備の部分的な停止、または設備の作用対象の不具合による停止で、短時間に回復できる故障」と定義されています。実務上は数十秒から10分程度で、その場にいる現場作業者がワークを取り除いたりリセットボタンを押したりすれば復旧できる停止を指します。専門の保全担当者を呼ぶ必要も、部品を手配する必要もありません。
一方のドカ停は、モーターの焼損や制御基板の故障のように、復旧までに数時間から数日を要する重大故障です。部品交換が必要で、専門の保全担当者が介入しなければ直りません。タイの工場であれば、交換部品が国内在庫になく日本や中国から取り寄せるところから始まる、というケースも頻繁に起こります。
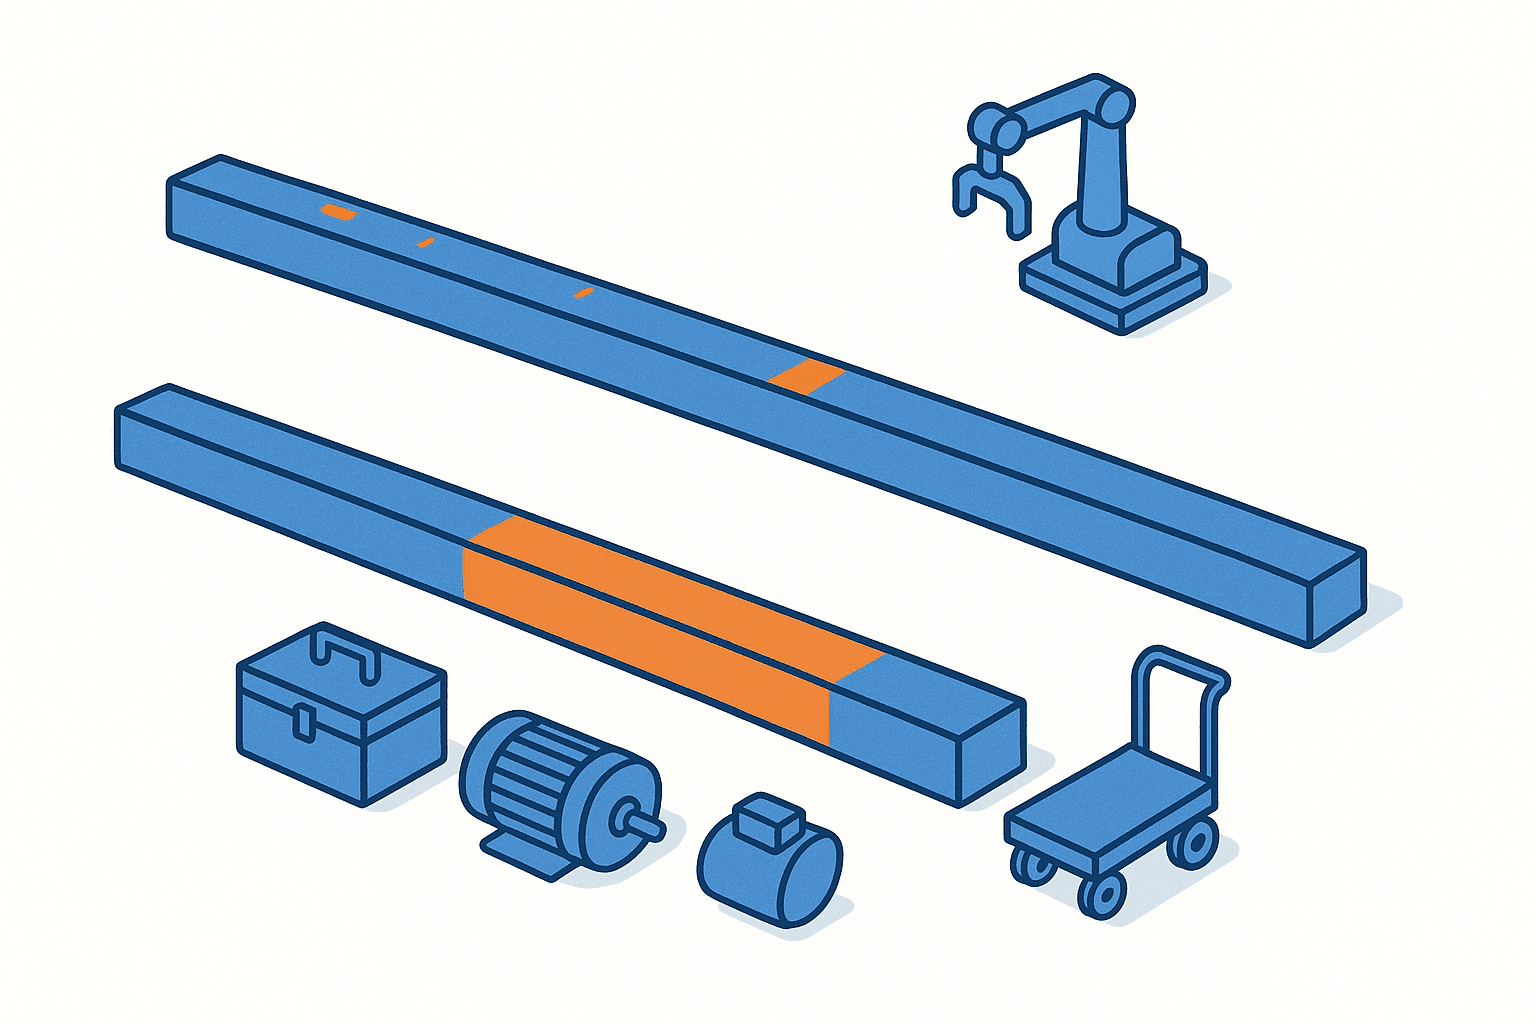
つまり両者を分けているのは「止まった時間の長さ」だけではありません。復旧に必要な人・部品・意思決定の階層がまるごと違うのです。この違いを整理すると次のようになります。
| 観点 | チョコ停 | ドカ停 |
|---|---|---|
| 停止時間の目安 | 数十秒から10分程度 | 数時間から数日 |
| 復旧する人 | その場の現場作業者 | 専門の保全担当者 |
| 必要なもの | ワーク除去、リセット操作 | 部品交換、外部業者の手配 |
| 発生頻度 | 高い(日常的) | 低い(散発的) |
| 1回あたりの損失 | 小さい | きわめて大きい |
| 有効な打ち手 | 現場改善、機構の見直し | 予兆検知、根本原因分析 |
この表のうち最後の行が、この記事でもっとも伝えたい点です。頻度の高いチョコ停には現場のカイゼン活動が効きますが、頻度が低く1回が致命的なドカ停には、まったく別のアプローチが要ります。
1回あたりの損失規模が桁違いになる理由
チョコ停の損失は「塵も積もれば」で効いてきます。よく引かれる試算に、単価10円の電子部品を毎分100個生産するラインで、1回10分のチョコ停が1時間に1回発生した場合、24時間稼働・年300日を前提とすると年間で約7,200万円の損失に達するというものがあります。1回あたりで見れば1万円程度でも、年間の累計は経営インパクトになるという考え方です。
ドカ停の損失構造はこれと逆です。いま挙げたのはあくまでチョコ停向けの試算ですが、同じ前提、つまり1分あたり1,000円分を生産しているラインに当てはめると、8時間のドカ停は逸失生産だけで48万円に相当します。しかもドカ停の場合、逸失した生産はコストのごく一部にすぎません。
- 緊急部品の航空便手配とスポット価格での購入
- 保全担当者と作業者の休日出勤・残業
- 納期遅延を埋めるための他ラインへの割り込みと段取り替え
- 顧客への特別便出荷、あるいは納期遅延によるペナルティ
- 停止中の仕掛品の品質劣化と廃棄
- 日本本社・顧客への説明と、再発防止報告書の作成工数
タイの日系工場では、この最後の項目が想像以上に重くのしかかります。工場長が停止翌日から報告資料の作成に追われ、肝心の原因究明が後回しになる。そして「原因は不明だが対策として点検頻度を上げる」という結論に落ち着き、次の同種故障が半年後に再発する。この悪循環を断つのが停止要因分析の目的です。
チョコ停対策の延長線上ではドカ停は防げない
チョコ停は頻度が高いため、数週間データを取ればパターンが見えます。センサーの誤検知が多い工程、ワークが詰まりやすいシュートといった形で、現象と場所が素直に対応します。
ドカ停はそうはいきません。年に数回しか起きない事象について、発生後に「なぜ起きたか」を遡ろうとしても、そのときの設備の状態を示すデータが残っていないのです。残っているのは日報の「モーター故障により停止」という一行だけ。これでは分析のしようがありません。
ドカ停 分析の本質は、事後の調査ではなく事前のデータ設計にあります。故障が起きる前から、電流値・温度・振動・サイクルタイムといった稼働実績を継続的に取り続けているかどうかで、原因が特定できるかどうかが決まります。チョコ停側の打ち手についてはチョコ停対策の記事で整理していますので、あわせてご覧ください。
なぜ東南アジアの日系工場でドカ停分析が急がれるのか
同じドカ停でも、日本国内の工場とタイ・ベトナムの工場では深刻度が違います。背景には現地固有の構造要因があります。
労働力不足と生産性という構造課題
タイの製造業を取り巻く環境について、2026年1月時点のKrungsriの産業見通しは、産業競争力の低下、労働力不足、労働生産性の低さが中期的な成長の構造的な足かせになっていると指摘しています。さらにIMDの世界競争力ランキングでは、タイは2025年に30位へ後退しました。前年の25位からの低下です。
これが現場に何を意味するか。人を増やして力技で挽回する余地が年々小さくなっている、ということです。ドカ停が起きたときに「土曜を休出でつぶして取り返す」という従来の解決策が、人員確保の面でも人件費の面でも通用しにくくなっています。
属人的な保全体制のリスク
多くの日系工場で、設備の癖を知っているのは特定のタイ人保全リーダー1人か2人です。「この音がしたら要注意」という判断が、その人の頭の中だけにあります。この体制には二つのリスクがあります。
一つは、その人が休暇や離職で不在のときに判断できる人がいないこと。もう一つは、判断根拠がデータとして残らないため、日本本社に説明できないことです。「経験上わかります」は、本社の設備投資稟議を通す材料にはなりません。
日本本社への説明責任
現地工場長が本社に対して負っている説明責任は、年々具体的になっています。停止が起きたときに求められるのは、「いつ・どの設備が・何時間止まり・原因は何で・再発防止策は何か」を数字で示すことです。
日報ベースの管理では、この問いに答えるだけで数日かかります。しかも答えの精度が低い。稼働実績 収集の仕組みを持っている工場と持っていない工場では、同じ停止が起きても、その後の社内的な立場がまったく変わります。
停止要因分析の全体像|RCAの6ステップ
ドカ停の原因を特定する標準的な手順が、根本原因分析(RCA、Root Cause Analysis)です。製造業向けのRCAは、次の6ステップで構成されます。
| ステップ | 内容 | 主なアウトプット |
|---|---|---|
| 1 | 問題定義 | 停止事象の特定と定量化 |
| 2 | データ収集 | 稼働実績、アラーム履歴、作業記録 |
| 3 | 原因候補の特定 | パレート図、なぜなぜ分析、特性要因図 |
| 4 | 根本原因の検証 | 仮説の裏づけとなる証拠 |
| 5 | 是正措置の実施 | 対策の実行と担当者の割り当て |
| 6 | 継続監視 | 効果測定と再発の有無の確認 |
この6ステップは順番に意味があります。以下、各ステップで現場が実際に何をするのかを具体的に見ていきます。
ステップ1 問題定義
まず「何を問題とみなすか」を数字で決めます。「設備が止まって困る」では定義になりません。「A号ラインの充填機が30分以上停止する事象を対象とする」といった形で、対象設備・閾値・期間を明示します。
閾値を決めることが、チョコ停とドカ停を台帳上で分離する第一歩です。30分以上という線を引けば、その瞬間から二つの停止は別々の分析対象になります。
ステップ2 データ収集
ここが分析の成否を分けます。集めるべきは停止の記録だけではなく、停止に至るまでの設備の状態です。詳細は後半の稼働実績の収集の章で扱います。
ステップ3 原因候補の特定
集めたデータから原因の候補を挙げます。ここでパレート図・なぜなぜ分析・特性要因図という三つの道具を使い分けます。まず全体をパレート図で俯瞰し、上位に来た事象だけをなぜなぜ分析と特性要因図で掘り下げる、という二段構えにすると、限られた分析工数が薄く広がらずに済みます。
ステップ4 根本原因の検証
候補が挙がったら、それが本当に根本原因かを検証します。検証の基準はシンプルで、「その原因を取り除けば、この停止は起きなくなるか」に自信を持って答えられるかどうかです。答えられないなら、まだ現象を見ているだけで原因には届いていません。
ステップ5 是正措置の実施
対策には必ず担当者と期限をつけます。「点検の徹底」のように主語のない対策は、実行されたかどうかを後から確認できないため、対策として成立しません。「軸受温度が規定値を超えたら自動でアラートを出す設定を、保全課のAが今月中に実装する」まで落とし込みます。
ステップ6 継続監視
対策後に同じ停止が起きていないかを継続的に見ます。ここでOEEなどの指標を使って、対策の効果を数字で示せるようにしておくと、本社報告の材料がそのまま揃います。
パレート図で「20%の原因」を見つける
停止要因 分析でまず使うべき道具がパレート図です。原因別の停止時間を長い順に棒グラフで並べ、累積比率を折れ線で重ねます。
80/20の法則で優先順位をつける
製造現場のダウンタイムには、20%の原因が80%のダウンタイムを占めるという80/20の法則がよく当てはまるとされます。停止要因を数えると20も30も出てきますが、時間で見ると上位の数個で全体の大半を説明できる、という構造です。
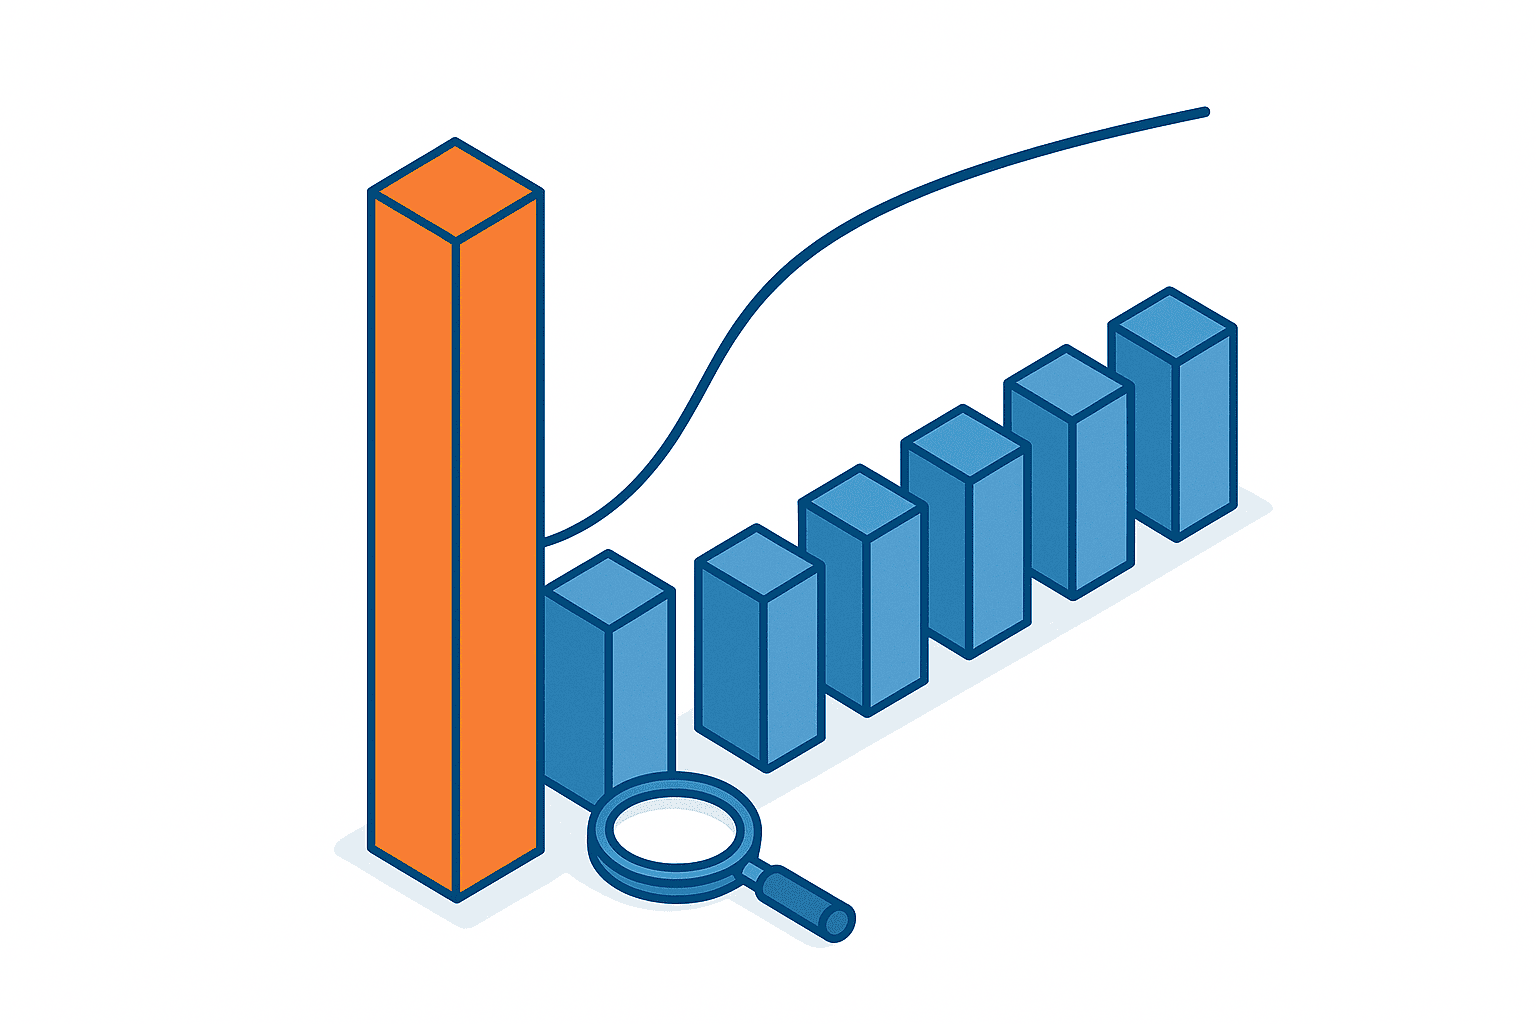
この事実が実務上なぜ重要かというと、限られた保全リソースをどこに投じるかの答えが、議論ではなくデータで決まるからです。会議で声の大きい人の主張ではなく、パレート図の左端から順に着手する。それだけで対策の費用対効果は大きく変わります。
逆に言えば、発生「件数」でパレート図を作ると失敗します。件数で並べればチョコ停が上位を独占し、年に2回しか起きないモーター焼損は最下位に埋もれます。ドカ停 分析のパレート図は、必ず累計停止「時間」または損失金額で作ってください。
なぜなぜ分析と特性要因図の使い分け
パレート図で「どこを攻めるか」が決まったら、次は「なぜそれが起きたか」です。ここで二つの道具を使い分けます。
なぜなぜ分析は、一つの事象について「なぜ」を繰り返し掘り下げ、因果の鎖をたどる縦方向の道具です。原因の見当がある程度ついている事象に向いています。
特性要因図(フィッシュボーン図)は、人・設備・材料・方法・測定・環境といった観点から原因候補を広く洗い出す横方向の道具です。原因の見当がまったくついていない事象に向いています。
実務では、特性要因図で候補を広げてから、有力な枝についてなぜなぜ分析で深掘りする、という順序が扱いやすい流れです。
分析でやりがちな三つの失敗
一つ目は、なぜなぜを人の責任で止めてしまうことです。「作業者が点検を怠ったから」で止まると、対策は精神論にしかなりません。「点検を怠っても気づけない仕組みだったから」まで進めます。
二つ目は、記憶を頼りに分析することです。停止から1週間経って集めた関係者の証言は、すでに再構成された記憶です。データがなければ、分析は必ず声の大きい人の仮説に収束します。
三つ目は、対策を打ちっぱなしにすることです。ステップ6の継続監視まで回して初めて、その対策が正しかったかが分かります。
稼働実績データの収集をどう始めるか
RCAの6ステップの中で、東南アジアの工場がもっとも苦戦するのがステップ2のデータ収集です。ここを人手の日報で埋めようとすると、精度も鮮度も足りません。
収集すべきデータ項目
ドカ停 分析に必要なデータは、大きく三層に分かれます。
- 稼働状態の層:運転・停止・段取り・空転の区別と、その切り替わり時刻
- 停止情報の層:停止の開始時刻、終了時刻、停止理由コード、復旧作業者
- 設備状態の層:モーター電流値、軸受温度、振動、油圧、サイクルタイム
日報で取れるのは二層目の一部だけです。そして焼損や基板故障といったドカ停の予兆が現れるのは、三層目です。三層目を取っていない工場では、故障後にいくら会議をしても原因は特定できません。
収集手段の三つの選択肢
現場の設備構成によって、現実的な収集手段は変わります。
| 手段 | 適する設備 | 導入負荷 | 取得できる粒度 |
|---|---|---|---|
| PLCから直接取得 | 比較的新しい国産・欧米製設備 | 中 | 高い(内部状態まで) |
| 後付けIoTセンサー | 古い設備、改造できない設備 | 低 | 中(電流・振動・温度) |
| 信号灯・接点信号の監視 | メーカー混在の混流ライン | 低 | 低(稼働・停止のみ) |
どれか一つに絞る必要はなく、ラインの中で設備ごとに手段を混ぜるのが現実的です。まず信号灯監視でライン全体の稼働・停止を漏れなく取り、ドカ停の原因になりやすい重要設備だけ後付けセンサーで電流と温度を追加する、という組み合わせがタイの工場では扱いやすい構成です。具体的な取得方法は設備の稼働ログ取得に関する記事で詳しく解説しています。
停止理由コードの設計が分析の質を決める
自動で取れるのは「止まった事実」までで、「なぜ止まったか」は人が入力するしかありません。ここで停止理由コードの設計が効いてきます。
コード設計の要点は三つあります。第一に、選択肢を20前後に絞ること。50を超えると作業者は先頭の項目か「その他」しか選ばなくなります。第二に、タイ語で表示すること。英語の技術用語だけの選択肢は、正確に選ばれません。第三に、「その他」を選んだ件数を毎月レビューして、多い順にコードへ昇格させることです。
第三の点は運用として地味ですが、これを続けている工場とそうでない工場では、半年後の分析精度が明確に分かれます。
タイの工場でつまずきやすいポイント
現地でデータ収集を始めるとき、技術以外の理由で止まることが多くあります。
- 設備メーカーが通信仕様を開示せず、PLCから値が取れない
- 工場のネットワークが生産系と情報系で分離されておらず、IT部門の承認が下りない
- 停電やサージで収集端末が落ち、データに欠損が生じる
- 入力を求められた作業者が、監視されていると受け取って協力しなくなる
最後の点は特に重要です。停止理由の入力は「作業者を評価するため」ではなく「設備を直すため」だと最初に明示し、収集したデータを現場に還元して見せることが、定着の分かれ目になります。データが月次会議でしか使われないなら、現場が入力を続ける理由はありません。
集めたデータを予兆検知につなげる
稼働実績 収集の本当の価値は、月次レポートが自動で出ることではなく、次のドカ停が起きる前に手を打てることにあります。ドカ停の代表格であるモーター焼損や軸受破損は、ある日突然起きるように見えて、実際には数週間から数か月かけて設備状態のデータに兆候が現れているケースが少なくありません。
予兆を捉える手順は、難しい統計処理から始める必要はありません。まず、正常に運転できていた期間の電流値や温度の推移を「基準の波形」として保存します。次に、直近の同じ条件での波形を重ね、基準から離れていないかを見ます。同じ製品を同じ速度で流しているのにモーター電流の平均値が緩やかに上がり続けているなら、機械的な抵抗が増えている可能性があります。
この比較を人が毎日行うのは現実的ではないため、閾値を超えたら自動でアラートを出す仕組みを組み込みます。ここでの閾値は、設備メーカーが示す保護動作の値ではなく、自工場の正常運転時の実測分布から決めるのが要点です。メーカーの保護値は設備を壊さないための最終防衛線であり、そこに達したときにはすでにドカ停が始まっています。
そしてアラートが出たら、誰が何時間以内に何を確認するかを事前に決めておきます。アラートだけが増えて誰も見ない状態は、データを取っていない状態と実質的に変わりません。むしろ現場の信頼を失う分だけ状況は悪くなります。予兆検知は技術の問題であると同時に、運用ルールの問題です。
OEEでドカ停分析の成果を測る
分析と対策の効果を示す共通指標として、OEE(設備総合効率)が広く使われています。
世界クラス85%と業界平均60%
OEEは、可用率(時間稼働率)・性能稼働率・良品率の三つを掛け合わせて算出します。世界クラスとされる水準は85%以上で、その内訳は可用率90%、性能稼働率95%、良品率99.9%の掛け算です。一方、業界平均は約60%とされています。
この85%という基準は、中島清一氏のTPM(全社的生産保全)フレームワークに由来するもので、2025年に実施されたFabrico社の欧州250工場調査でも改めて裏付けられました。TPMの中で示された基準が、現在の欧州工場の実測でも妥当性を保っているという点で、自工場の目標値として使う根拠があります。
ドカ停はOEEのどこに効くか
ドカ停が直撃するのは可用率です。8時間の計画稼働時間のうち1時間止まれば、それだけで可用率は87.5%まで落ち、世界クラスの90%には届きません。年に数回のドカ停であっても、月次・年次で均せば可用率を数ポイント押し下げます。
さらに見落とされがちなのが、ドカ停後の立ち上げロスです。長時間停止した設備を再起動した直後は、温度や品質が安定するまで速度を落として運転することが多く、これは性能稼働率と良品率の両方を下げます。つまりドカ停はOEEの三要素すべてに波及します。OEE全体の改善の考え方はOEE改善の記事にまとめています。
導入事例に見る効果
RCAを体系的に導入した事例として、CNC加工機を使うある製造業者では、突発停止時間を40%削減、保全コストを25%削減、OEEを10%改善したという報告があります。この事例で実際に見つかった根本原因はフィルターの清掃不足で、対策として自動アラートの導入・作業者教育・温度監視の強化が実施されました。
注目すべきは、停止時間の削減と保全コストの削減が同時に達成されている点です。一般に、停止を減らそうとすれば点検頻度と予備品在庫を増やすことになり、保全コストは上がります。両方が同時に下がったのは、フィルター清掃という地味だが的確な原因に、パレート図とRCAで的を絞って対策を打てたからです。これがデータドリブンな停止要因 分析の本質的な効果です。
90日で始めるドカ停分析ロードマップ
いきなり全ラインにセンサーを入れる必要はありません。タイの工場で現実的に回る立ち上げ手順を、90日を目安に整理します。
| 期間 | やること | 完了の目安 |
|---|---|---|
| 1週目から2週目 | 対象ライン選定と停止の定義づけ | 30分以上の停止を対象とする、等の閾値を文書化 |
| 3週目から6週目 | 稼働・停止の自動収集を1ラインに導入 | 信号灯監視で稼働率が日次で見える |
| 5週目から8週目 | 停止理由コードの設計とタイ語入力の運用開始 | その他の比率が20%未満 |
| 7週目から10週目 | 重要設備に電流・温度センサーを追加 | 停止前の設備状態が遡って見える |
| 9週目から12週目 | 停止時間ベースのパレート図で初回RCAを実施 | 上位3要因に対策担当と期限が付く |
| 13週目以降 | OEEで効果測定し、対象ラインを横展開 | 月次で本社報告に使える資料が自動で出る |
このロードマップで重要なのは、3週目からの自動収集を先に立ち上げ、分析は9週目以降に回している点です。分析から始めようとすると、必ずデータ不足で立ち往生します。
段階を追うときの判断基準も決めておくと、社内の合意形成が速くなります。次の三つが揃った段階で、次のラインへ展開してよいと考えてください。第一に、対象ラインの停止時間が自動で日次集計されていること。第二に、停止理由の「その他」比率が20%未満に収まっていること。第三に、初回RCAで挙げた上位3要因のうち少なくとも1件で対策が完了し、効果が数字で確認できていることです。
よくある質問
ドカ停とチョコ停の違いは何ですか
停止時間と復旧に必要な体制が違います。チョコ停はJIS Z8141で「設備の部分的な停止、または設備の作用対象の不具合による停止で、短時間に回復できる故障」と定義され、数十秒から10分程度で現場作業者がその場で復旧できる停止です。ドカ停はモーター焼損や基板故障など、復旧に数時間から数日を要し、部品交換と専門の保全担当者の介入が必要な重大故障を指します。頻度が高く1回の損失が小さいチョコ停には現場改善が効き、頻度が低く1回の損失が大きいドカ停には予兆検知と根本原因分析が必要です。両者を同じ台帳で管理していると、件数の多いチョコ停に分析が引きずられ、ドカ停の原因が埋もれます。
停止要因分析はどこから始めればいいですか
対象を1ラインに絞り、「何をドカ停とみなすか」の閾値を決めるところから始めてください。30分以上の停止を対象とする、といった線引きを文書にすることで、チョコ停と混ざらない台帳ができます。その後は、問題定義、データ収集、原因候補の特定、根本原因の検証、是正措置、継続監視という6ステップのRCAに沿って進めます。原因候補を絞る段階では、停止「時間」の累計でパレート図を作り、20%の原因が80%のダウンタイムを占めるという80/20の法則を使って着手順を決めます。件数でパレート図を作るとチョコ停が上位を占めてしまうため、必ず時間または損失金額で並べてください。
稼働実績データはどう収集すればいいですか
設備の年式と通信仕様に応じて手段を使い分けます。比較的新しい設備はPLCから直接取得でき、内部状態まで細かく見られます。古い設備や改造できない設備には、電流・振動・温度を測る後付けIoTセンサーが現実的です。メーカーが混在する混流ラインでは、まず信号灯や接点信号を監視してライン全体の稼働・停止を漏れなく取り、ドカ停の原因になりやすい重要設備だけセンサーを追加する組み合わせが扱いやすい構成です。あわせて、停止理由コードをタイ語で20前後の選択肢に設計し、「その他」の内訳を毎月レビューしてコードを育てていく運用を用意してください。
分析の成果はどう評価すればいいですか
OEE(設備総合効率)で測るのが一般的です。世界クラスの水準は85%以上で、これは可用率90%、性能稼働率95%、良品率99.9%の掛け算によるものです。業界平均は約60%とされています。ドカ停は可用率を直撃するだけでなく、再起動後の立ち上げロスを通じて性能稼働率と良品率にも波及するため、OEEの三要素すべてに現れます。RCAを体系的に導入した、CNC加工機を使うある製造業者の事例では、突発停止時間を40%削減、保全コストを25%削減、OEEを10%改善したと報告されています。
まとめ
ドカ停 分析で押さえるべき点を整理します。
- ドカ停とチョコ停は、停止時間だけでなく復旧に必要な体制が根本的に異なる別物である
- 頻度の低いドカ停は、事後の聞き取りではなく事前の稼働実績データの蓄積でしか原因を特定できない
- 停止要因分析は問題定義から継続監視までの6ステップで進め、パレート図は件数ではなく停止時間で作る
- 稼働実績の収集は信号灯監視から始め、重要設備に電流・温度センサーを足す段階導入が現実的である
- 停止理由コードはタイ語で20前後に絞り、「その他」を毎月レビューして育てる運用が分析精度を決める
- 効果はOEEで測り、世界クラス85%と業界平均60%を基準線として本社報告に使う
タイの製造業が労働力不足と生産性という構造課題に直面している以上、ドカ停を人海戦術でリカバリーする従来のやり方は限界に近づいています。属人的な勘に頼った対応から、データに基づく根本原因分析へ。その第一歩は、大がかりな投資ではなく、1ラインで稼働と停止を自動で記録し始めることです。
TOMAS TECHはバンコクを拠点に、タイおよび東南アジアの日系製造業向けにPEGASUS生産管理システムやIoTによる現場データ活用を支援しています。既存設備を活かした稼働実績の収集方法、停止理由コードの設計、日本本社へ提出する報告フォーマットの整備など、現場の実情に合わせたご相談を承っています。まだ検討段階で構想を整理したい、という段階でも構いません。お問い合わせページから、現場の状況をお聞かせください。
参考情報
- チョコ停とドカ停の定義の違い、およびチョコ停の年間損失試算例 inasho.com コラム
- 製造業における根本原因分析の6ステップとパレート図による80/20の優先順位づけ、CNC加工機を使う製造業者の導入効果 FourJaw|Root Cause Analysis in Manufacturing
- OEEの世界クラス水準85%と業界平均60%、中島清一氏のTPMフレームワークとFabrico社の欧州250工場調査 Fabrico|OEE Benchmark
- タイ製造業の構造課題とIMD世界競争力ランキングの推移 Krungsri Research|Thailand Industry Outlook 2026-2028


