


治具 設計 製作をタイで外注するとき、図面と価格だけで発注先を決めると、完成した金属部品は受け取れても、工程能力を支える「測定可能なインターフェース」は手に入らないことがあります。重要なのは、製品の基準、位置決め・クランプ、誤差配分、測定・受入、摩耗限界、設計変更を一つの証拠体系としてつなぐことです。本稿では、生産治具、検査 治具、溶接 治具のRFQからFAT、SAT、保全までを、タイの日系製造業が実務で使える順序で整理します。
治具 設計 製作で買うべきものは「金属」ではなく再現性
治具の価値は、形状の美しさや重量ではなく、異なる作業者、ロット、時間帯、設備状態でも、要求された基準へ製品を繰り返し置き、保持し、加工または検査できることにあります。したがって発注仕様は、「この形の治具を作る」ではなく、「何を基準に、どの状態を、どの方法で、誰が合格と判定できるようにするか」を定義しなければなりません。
完成品だけを検収する方式には三つの弱点があります。第一に、位置決めの基準が製品図面のデータム体系と一致しているか見えません。第二に、治具自身の誤差、製品のばらつき、クランプ変形、温度、測定器の不確かさが一つの合否値へ混ざります。第三に、摩耗後や設計変更後に同じ性能へ戻すための情報が残りません。
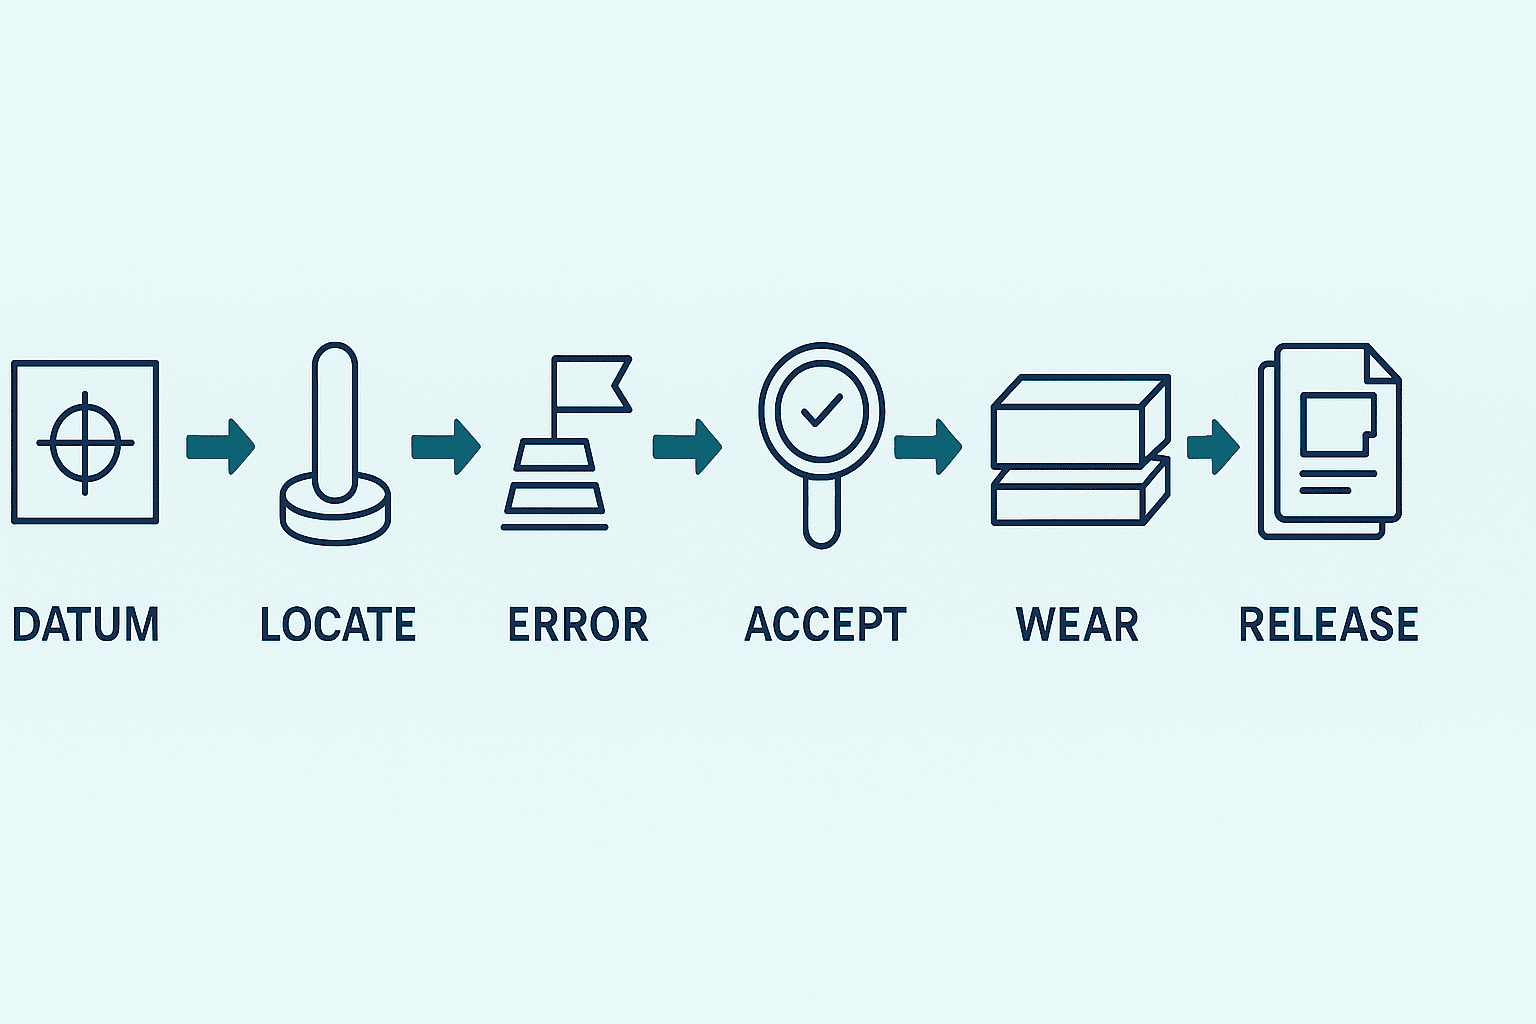
そこで、治具を次の六つの連結記録として調達します。
- 製品データム体系:どの面、穴、軸、中心面を基準とするか
- 位置決め・クランプ構想:自由度をどう拘束し、荷重をどこへ流すか
- 誤差予算:各要因をどう積み上げ、何を設計余裕として残すか
- MSA・受入計画:どの部品、測定器、環境、判定規則で合格を示すか
- 摩耗・保全限界:交換部品、点検箇所、新品時と使用限界をどう管理するか
- 変更管理・リリースデータ:図面、CAD、BOM、I/O、ソフトウェア、改訂履歴をどう引き渡すか
六つは別々の文書ではなく、相互参照できる必要があります。たとえば製品データムが変われば、位置決め構想、誤差予算、FAT用部品、検査プログラム、交換部品図面まで影響範囲を追跡します。この連結が、価格比較を「同じ成果物の比較」に変えます。
最初に製品データムと位置決め 治具の考え方を合わせる
ISO 5459:2024は、技術製品文書におけるデータムとデータムシステムの用語、規則、方法論を規定し、仕様と、物理的または数学的に実現する検証演算子を区別します。この区別は治具調達で重要です。図面に示された理想的な基準と、現物をパッド、ピン、Vブロック、チャック、測定プローブで実現する方法は同じではありません。
ISO 1101:2017は、形状、姿勢、位置、振れの幾何公差について、記号言語と解釈規則を定めます。治具サプライヤーは製品図面の幾何公差を読めるだけでなく、拘束点とクランプ力が、その公差を検証または実現する考え方と矛盾しないことを説明すべきです。
3-2-1位置決め原理を使うときの注意
剛体を平面上で安定させる説明として、3-2-1位置決めは有用です。概念的には、一次基準を三点、二次基準を二点、三次基準を一点で受け、必要な自由度を重複なく拘束します。RFQでは「3-2-1を採用」と一行書くのではなく、各接触点の位置、接触形状、反力方向、進入性、清掃性、製品公差との関係を図示させます。
ただし、薄板、樹脂、鋳肌、ゴム、溶接前の不安定な組立品など、変形しやすい、または基準面が不安定な製品へ単純な3-2-1を当てはめると、クランプで形を作ってしまうことがあります。多点支持、輪郭支持、フローティング機構、等荷重化、真空保持など別の拘束方式が必要な場合は、剛性、接触、変形、ばらつきを案件ごとに解析してください。原理名は解析の代わりにはなりません。
データムの損傷と異物を設計条件にする
位置決めピンの先端、受けパッド、ブッシュ周辺に切粉、溶接スパッタ、油、粉塵が残れば、基準は意図した面から浮きます。対策は「作業者が清掃する」だけでは不十分です。切粉が逃げる溝、エアブローの向き、異物を押し込まない接触形状、目視できる清掃面、交換可能な受け、清掃確認センサーの要否を設計レビューで確認します。
製品側のデータム傷も見逃せません。硬いピンが柔らかい材料へ局所荷重を与える場合、治具は短期的に繰り返しても製品を劣化させます。接触面積、材質、表面処理、先端形状、許容荷重、交換方法を仕様へ含め、FATとSATで傷、圧痕、塗膜剥離も確認します。
治具 設計 公差は誤差予算から決める
「製品公差より厳しく作る」だけでは、設計根拠になりません。製品公差、位置決め部の加工誤差、組立誤差、すきま、クランプ変形、機械の運動誤差、測定器、温度、摩耗を列挙し、どの要因を最悪値で扱い、どれを統計的に評価し、どこに調整代を持たせるかを合意します。
ISO 286-1:2010は、円筒および平行な対向面に対する公差、寸法差、はめあいのISOコード体系を定めます。この規格は2026年6月19日にISOが再確認しています。ピンとブッシュ、軸と穴、スライド部などのはめあいを共通言語で定義する助けになりますが、治具全体の能力を自動的に保証するものではありません。
誤差予算表で問いを可視化する
誤差予算は、単一の合計値よりも、仮定を共有する道具として使います。以下は形式を示す架空例であり、数値は普遍的な設計ルールでも推奨値でもありません。実案件では製品図面、工程、温度、材料、測定方法から設定します。
| 要因 | 架空の配分例 | 確認方法 | 責任者 |
|---|---|---|---|
| 基準受けの製作・組立 | ±0.015 mm | 基準測定と組立検査 | 治具サプライヤー |
| 位置決め部のすきま | ±0.010 mm | ピン・穴測定と計算 | 治具サプライヤー |
| クランプによる変形 | ±0.020 mm | クランプ前後比較 | 買い手+品質 |
| 温度・環境影響 | ±0.010 mm | 温度記録付き反復試験 | 品質チーム |
| 測定不確かさへの余裕 | ±0.015 mm | MSAと校正情報 | 品質チーム |
| 摩耗後の変化 | ±0.020 mm | 耐久後再測定 | 治具サプライヤー |
表の合計方法も案件定義です。すべてを単純加算するのか、独立性を検証したうえで別の合成を使うのか、シミュレーションや実測で裏付けるのかを明記します。Cpk、GR&R、精度比、治具への公差配分にも一律の必須値はありません。顧客要求、リスク、測定分解能、生産量、工程能力から、合否値とサンプル設計を定めてください。
熱ドリフトと時間軸を受入条件へ入れる
FATの空調室で合格しても、タイの実ラインで設備が暖まり、日中の環境が変わり、溶接熱や油温が蓄積すれば、基準位置は移動し得ます。材質の熱膨張差、熱源、ウォームアップ、測定時刻、温度センサー、補正の要否をレビューします。
受入試験は、立ち上げ直後だけでなく、定常運転後、清掃後、部品交換後にも再現できる形にします。「室温」という曖昧語ではなく、記録すべき環境項目と許容範囲を案件ごとに記述します。これも値を一律に流用せず、実際の設置場所と製品要求から決めます。
クランプ方式を手動・空圧・油圧で比較する
クランプは製品を強く押さえる装置ではなく、位置決め要素へ安定した反力を与え、加工・測定中の外乱に耐え、解除時に製品を傷めず取り出せる機構です。
手動クランプ
手動トグル、ねじ、カムは構成が理解しやすく、保全もしやすい一方、作業者による締付差、締め忘れ、順序違いを管理する必要があります。力の管理が重要ならトルク管理、ストローク終端検出、クランプ完了センサー、標準作業を組み合わせます。作業頻度が高い場合は、手首姿勢、把持、必要力、手の挟まれ、リーチを実作業者で確認します。
空圧クランプ
空圧は高速動作と制御連携に向きますが、供給圧変動、漏れ、圧縮性、排気、停電・圧力喪失時の状態を定義します。「圧力スイッチON」だけでは、製品へ必要な反力が届いた証拠にならない場合があります。シリンダー位置、圧力、製品着座を別々に監視し、どの組合せで機械開始を許可するかI/O表へ落とします。
油圧クランプ
油圧は大きな保持力やコンパクトな機構に適しますが、過大な力による変形、漏油、温度による粘度変化、配管保全、残圧を評価します。設定圧力を固定しても、接触位置や受圧面が変われば製品変形は同じとは限りません。クランプ力の根拠、圧力設定、リリーフ、監視、解除確認を設計・受入資料へ残します。
方式を問わず、クランプ前に着座が成立し、クランプによって位置がずれず、加工力や溶接収縮へ耐え、異常時に安全な状態へ移れることを試験します。
検査 治具は「測れる」だけでなく判定規則まで設計する
検査治具では、測定子、マスター、限界ゲージ、センサー、ソフトウェアが結果を出しても、その結果が製品仕様の適合をどう証明するかを説明できなければなりません。
ISO 14253-1:2017は、測定不確かさを考慮し、仕様限界付近を含めて適合・不適合を証明する判定規則を定めます。受入仕様では、表示値だけでなく、測定不確かさ、判定規則、再測定、保留品、異議処理を定義します。
ISO 1938-1:2026は2026年5月に発行され、500 mmまでのプレーン限界ゲージについて、計量・設計特性、新品時および摩耗限界の最大許容限界、使用を規定します。GO/NO-GOゲージを採用する場合は、ゲージ寸法だけでなく、新品時の確認、摩耗限界、識別、校正、保管、交換を一つの運用にします。
NISTのGauge R&Rガイダンスは、測定プロセスの特性として、反復性、再現性、安定性、偏り、分解能、直線性、ヒステリシス、ドリフト、不確かさを扱います。GR&Rの単一値だけを見ず、治具が使われる時間、測定範囲、作業者、製品状態に応じて必要な特性を選びます。
ゴールデン部品とワーストケース部品
FATでは、良品の代表であるゴールデン部品だけを通すと、誤組付け、限界付近、変形、欠品、逆向き、異物といった失敗を検証できません。買い手と品質チームが、良品、既知の不適合品、仕様限界付近、形状ばらつき、意図的な誤投入を含む部品セットを承認し、各部品の期待結果とトレーサビリティを持たせます。
「ワーストケース」は想像で選ばず、製品公差、工程由来の変形、左右・型違い、表面状態、温度、クランプ順序から定義します。部品が入手できない段階では、代替マスターやシミュレーションを使った範囲と未検証事項を明確にし、SATで閉じます。
溶接 治具では熱・スパッタ・収縮を工程として扱う
溶接治具は、溶接前の寸法を保持するだけではありません。溶接順序、入熱、収縮、アクセス、トーチ角度、アース、ヒューム、スパッタ、取り外し時の引っ掛かりまで工程と一体で設計します。
基準受けやピンへスパッタが堆積すると、少量でも着座を乱します。保護カバー、交換チップ、スパッタが抜ける形状、清掃工具へのアクセス、清掃頻度の根拠を含めます。銅合金などの材料選定や表面処理を行う場合も、寿命、安全、交換性、対象材料への影響を案件で評価します。
溶接収縮を治具の力だけで抑え込むと、解除後に製品が戻る、または残留応力が残る場合があります。溶接シーケンス、仮付け、拘束位置、クランプ解除のタイミングを工程条件として凍結し、変更時は再検証します。ロボット溶接では、治具座標、TCP、ワーク原点、干渉領域、センサーI/Oの改訂を同期させます。
ポカヨケ、センサー、I/Oは故障モードから決める
ポカヨケはセンサーを増やす活動ではなく、誤りを物理的に入らなくする、検出して開始させない、発生時に追跡できるようにする設計です。左右違い、逆向き、部品欠品、未着座、クランプ未完了、誤品種、ピン折損、切粉噛みを列挙し、予防、検出、反応を割り当てます。
センサーには故障があります。近接センサーの常時ON、ケーブル断線、位置ずれ、汚れ、バイパスを想定し、診断、タイムアウト、相互矛盾、起動時チェックを決めます。PLCやロボットと接続する場合、信号名、方向、通常状態、安全状態、タイミング、インターロック、アラーム、復旧、シミュレーション方法をI/Oリストとシーケンス図へ記載します。
ソフトウェアを含む治具では、プログラム、設定値、レシピ、バックアップ、開発環境、ライセンス、パスワード引渡し方法、ソースコード範囲、変更履歴をリリースパックへ含めます。ファイルを受け取るだけでなく、別PCまたは交換機器で復元できるかを受入試験へ入れます。
人間工学と機械安全を後付けにしない
作業者が毎サイクル触れる場所では、製品重量、持ち方、手首角度、視認性、リーチ、鋭利部、挟まれ、落下、誤作動をレビューします。治具単体が使いやすくても、実機の扉、コンベア、ロボット、照明、保護具と組み合わさると姿勢や危険源が変わります。そのためSATは実際の機械・環境・作業者で行います。
OSHA 1910.212は、操作点、挟まれ点、回転部、切粉、火花などの危険から防護することを求め、特殊な手工具は防護を補助しても置き換えないとしています。これは一般的な設計上の注意として参照し、タイ法の助言として扱ってはいけません。現地で適用される法令、顧客基準、機械リスクアセスメントは、資格を持つ関係者が別途確認してください。
安全回路に関連するクランプ、扉、ライトカーテン、非常停止、圧力喪失時保持などは、治具RFQだけで閉じません。設備ビルダーと安全責任者を設計レビューへ入れ、誰がリスク評価、回路設計、妥当性確認、文書化を担うかを責任表にします。
治具 設計 製作の実務フロー
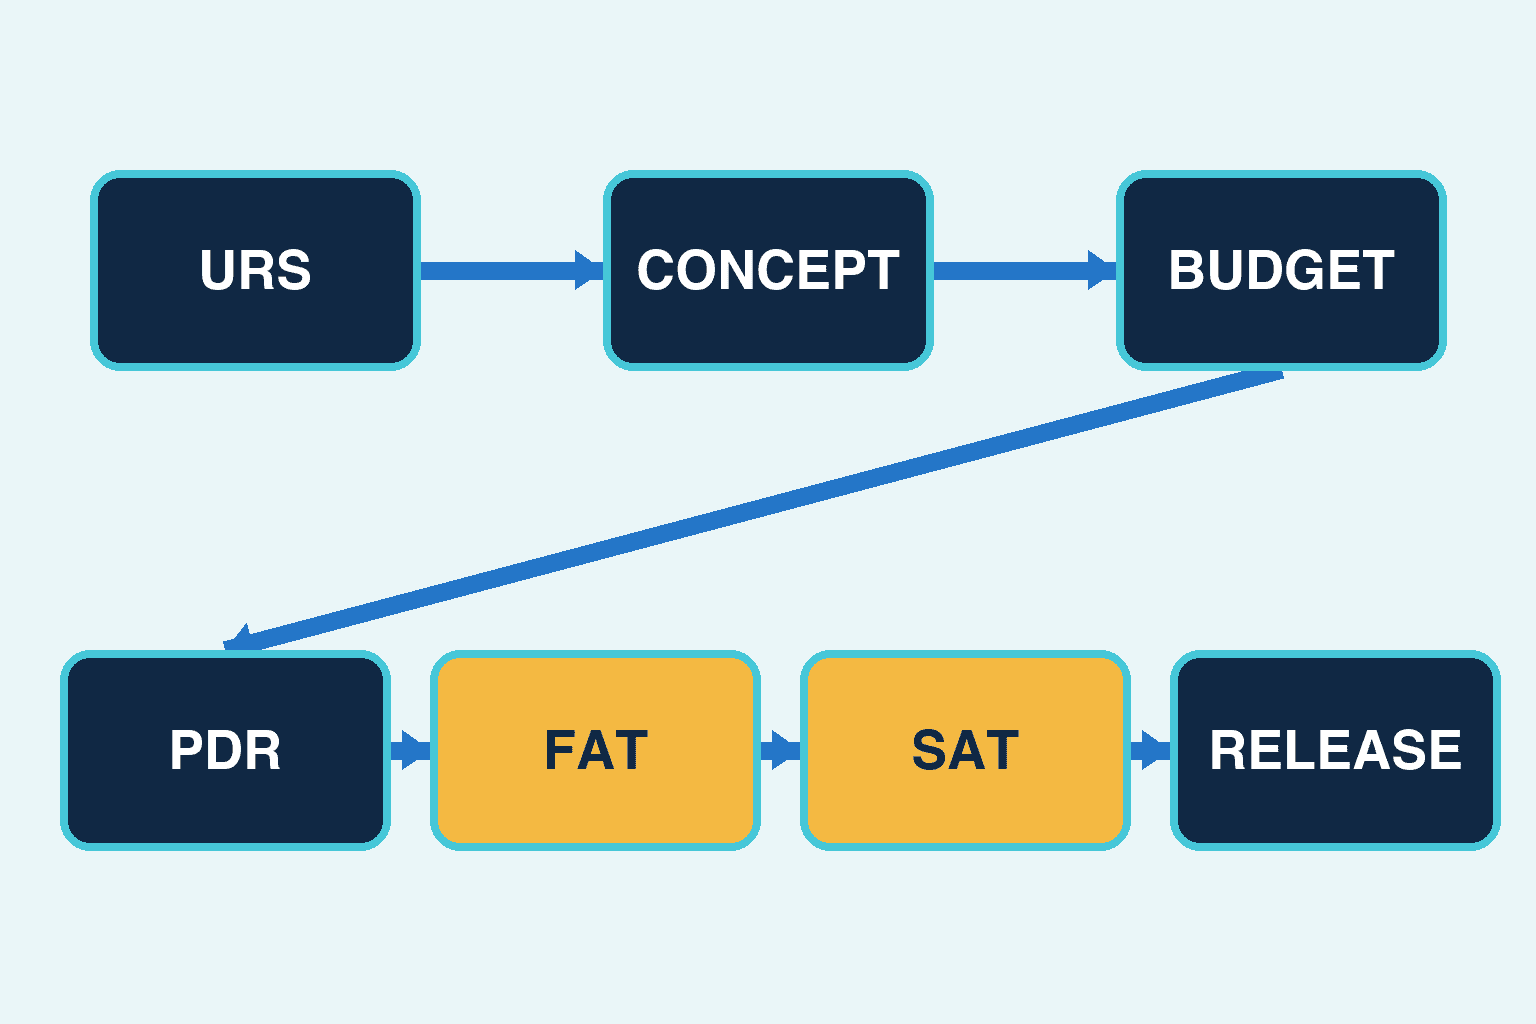
成功しやすい調達では、URS/RFQから保全までを一つのゲート列として管理します。途中で決めたことを次の工程が検証し、変更は前工程へ戻して影響を確認します。
URS・RFQ:用途と合格証拠を定義する
買い手は製品3D・2D、データム、公差、工程条件、設備インターフェース、生産品種、想定環境、安全要求、引渡し物を提示します。未確定事項は空欄にせず「未確定」と責任者・決定ゲートを記します。RFQ回答には、価格だけでなく構想図、前提、除外、工程表、検証計画、保全案、変更単価の考え方を求めます。
データム・位置決め構想レビュー
製品要求から各拘束点へ線を引き、自由度、反力、クランプ順序、異物逃げ、取り出し、傷、誤投入をレビューします。位置決め 治具の構想が固まる前に詳細図面を進めると、後戻りが高くなります。設備ビルダーも参加し、機械座標、ロボットアクセス、配線配管、保護装置との干渉を確認します。
公差・誤差予算レビュー
治具部品の公差を個別に厳しくする前に、機能上の閉ループを示します。測れない公差を図面へ書かず、測定基準、測定器、温度、組立状態まで決めます。調整シム、偏心、交換ブッシュなど調整機構を使う場合、調整手順、固定方法、改ざん防止、再確認を定義します。
設計レビューとPDR・試作
設計レビューでは、3Dだけでなく、図面、BOM、材料、表面処理、購入品、センサー、I/O、空圧・油圧回路、保全性、安全、検査計画を横断します。PDRまたは試作段階では、重要な接触、クランプ変形、作業性、センサー検出を早く検証し、量産加工前に不確実性を閉じます。
FAT:供給者側で証拠をそろえる
FATでは、ゴールデン部品とワーストケース部品を使い、着座、クランプ、精度、測定、ポカヨケ、異常反応、繰返し、清掃、交換、データ保存を確認します。未完成項目を口頭で持ち越さず、パンチリスト、責任者、期限、SATでの再試験条件へ落とします。
SAT:実機・実環境で閉じる
SATはFATのコピーではありません。実際の機械、電源、空圧、油圧、温度、照明、切粉、材料、作業者、上位システムで、インターフェースと運用を確認します。設備側の座標、ロボット動作、ライン速度、前後工程、データ収集、復旧を含めて合否を判定します。
リリースパック・予防保全・変更管理
最終受入では、承認済み図面、ネイティブCAD、中間形式、BOM、購入品型式、回路、I/O、PLC・HMI・ロボット・検査ソフト、設定バックアップ、校正・検査記録、FAT/SAT結果、取扱・清掃・保全手順、交換部品表、教育記録、改訂履歴を受け取ります。
予防保全は「定期点検」とだけ書かず、どの接触部を何で確認し、どの状態で交換し、交換後に何を再検証するかを記述します。変更管理では、製品、治具、設備、ソフトウェアの変更を同じ申請に結び、影響するデータム、誤差、測定、スペア、文書、教育を再評価します。
責任分担マトリクスをRFQへ入れる
責任の空白は、技術不良と同じくらい立ち上げを遅らせます。以下はたたき台で、契約形態に合わせて責任者と承認者を明記してください。
| 成果物・判断 | 買い手 | 治具サプライヤー | 設備ビルダー | 品質チーム |
|---|---|---|---|---|
| 製品要求・データム承認 | 主担当・承認 | 技術確認 | インターフェース確認 | 公差・検査確認 |
| 位置決め・クランプ構想 | 要求提示 | 主担当 | 干渉・機械連携確認 | 測定への影響確認 |
| 誤差予算 | 要求・リスク承認 | 治具要因の根拠 | 設備要因の根拠 | 測定不確かさ・判定規則 |
| 安全・人間工学 | 使用条件・承認 | 治具危険源の対策 | 機械全体の統合 | 監査・記録支援 |
| FAT | 部品・立会・承認 | 計画・実行・是正 | 接続模擬 | 測定・判定承認 |
| SAT | 現場調整・承認 | 治具是正 | 実機統合・復旧 | 実環境での測定承認 |
| リリース・スペア | 受領・構成管理 | 完成図書・スペア提示 | 設備ソフト・回路 | 校正・検査記録 |
| 変更管理 | 変更起票・最終判断 | 影響分析・治具改訂 | 設備影響分析 | 再検証範囲決定 |
「協力」「支援」のような曖昧語だけで終わらせず、作る人、確認する人、承認する人、情報を提供する人を区別します。特に製品データムの最終承認、受入判定規則、設備全体の安全責任は契約前に確定させます。
そのまま使える治具RFQチェックリスト
製品・工程情報
- 製品番号、改訂、2D・3D、材料、表面状態、重量
- データム体系、幾何公差、重要特性、検査方法
- 生産、検査、溶接のどの用途か、前後工程は何か
- 品種、左右違い、切替方法、誤品種防止
- 加工力、溶接順序、熱、切粉、油、粉塵、洗浄条件
- 設置国・工場・ライン、電源、空圧、油圧、通信条件
治具構想
- 各自由度を拘束する位置決め要素とクランプ要素
- 接触点の材質、硬度、表面処理、交換性
- データム傷、変形、圧痕、異物噛みへの対策
- 手動・空圧・油圧の選定根拠と異常時状態
- ポカヨケ、着座、クランプ、品種確認センサー
- 清掃、エアブロー、切粉・スパッタ逃げ、排液
精度・測定・受入
- 誤差予算と仮定、製品公差との関係
- 測定基準、測定器、測定不確かさ、判定規則
- MSA対象特性、作業者、部品、繰返し、環境
- ゴールデン部品、既知不適合、ワーストケース部品
- FATとSATの試験項目、合格証拠、パンチ処理
- 新品時、調整後、摩耗時、交換後の再確認
安全・保全・引渡し
- 危険源、ガード、インターロック、非常時、残圧
- 作業姿勢、リーチ、持上げ、挟まれ、鋭利部
- 摩耗部品、予備品、標準品、現地調達可否、納期
- 点検方法、清掃工具、交換手順、復旧確認
- 図面、ネイティブCAD、BOM、回路、I/O、ソフトウェア
- バックアップ・復元、教育、保証、サービス、変更管理
数値入り受入表のテンプレート
以下の値は、表の書き方を示す完全な架空例です。業界標準、推奨値、TOMAS TECHの保証値ではありません。各案件の製品図面、工程リスク、測定能力、環境、安全要求から置き換えてください。
| 受入項目 | 架空の要求例 | 試験条件の架空例 | 合格証拠 |
|---|---|---|---|
| 基準位置の再現性 | 変動幅 0.030 mm以下 | 架空の代表部品10個を各3回着脱 | 生データ、温度、測定器ID |
| クランプ変形 | クランプ前後差 0.040 mm以下 | 架空の薄板部品5個 | 位置別比較表 |
| 誤投入検出 | 架空の誤投入ケース8種類を全て停止 | 左右違い、欠品、逆向き等 | I/Oログ、アラーム履歴 |
| サイクル | 架空の目標45秒以下 | 実作業者と実設備 | 時間記録、動画 |
| 耐久後の基準変化 | 架空の試験後0.050 mm以下 | 架空の5,000サイクル後 | 前後測定、摩耗写真 |
| 復元 | 架空の交換作業60分以内 | 交換部品と引渡し手順を使用 | 作業記録、再受入結果 |
数値だけでなく、部品状態、測定方向、測定器、環境、反復方法、生データ、判定者をセットにします。限界付近の結果にはISO 14253-1に沿う案件の判定規則を適用し、再測定の繰返しで都合のよい値だけを採らない運用を定めます。
摩耗部品とスペア戦略を新品時に決める
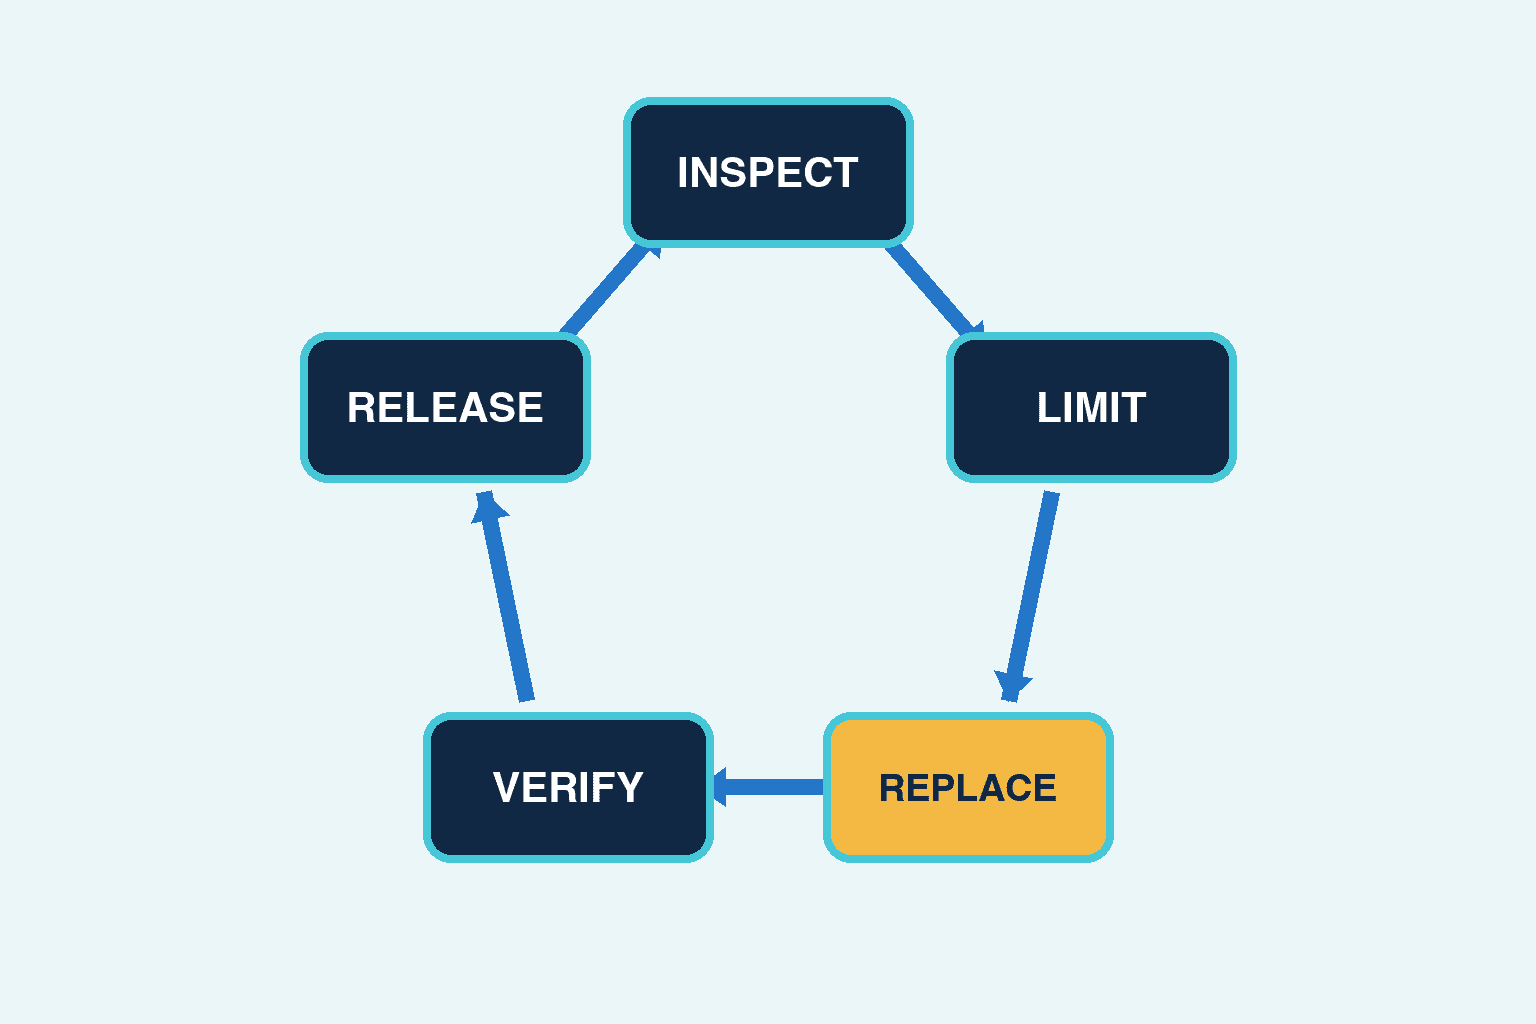
位置決めピン、ブッシュ、受けパッド、クランプ先端、シール、ホース、センサー、ケーブル、スプリングは、同じ寿命ではありません。部品ごとに故障モード、点検方法、交換限界、交換時間、交換後の検証、在庫区分を決めます。
スペアは「一式」ではなく、停止影響と調達リードタイムで分類します。現地で加工できる部品には完成図面、材料、熱処理、表面処理、検査条件を付けます。メーカー購入品には正確な型式と代替承認手順を付けます。専用ソフトや設定が必要なセンサー・コントローラーにはバックアップと復元確認を持たせます。
摩耗限界を外観だけに頼ると判断がばらつきます。寸法、ガタ、保持力、センサー余裕、漏れ、表面状態など、測れる指標へ変換し、点検記録を製品不良や停止履歴と結びます。交換部品を入れた後は、基準復元、クランプ、ポカヨケ、必要なMSA項目を再確認します。
タイで治具 設計 製作を発注するときの商務条件
見積比較では、初期価格に加えて、設計レビュー回数、試作、FAT、現地据付、SAT、教育、図書、スペア、出張、変更、保証対応を同じ境界でそろえます。安い見積が、重要な検証やネイティブデータを除外しているだけなら、立ち上げ後の追加費用と停止リスクが増えます。
支払マイルストーンは、単なる日付ではなく、承認可能な成果物へ連動させます。構想承認、詳細設計承認、PDR完了、FAT合格、SAT合格、完成図書受領などのゲートを契約へ反映します。仕様変更は、費用と納期だけでなく、影響する誤差予算、受入試験、スペア、図書を変更票へ記載します。
タイBOIは2026年上半期に、約1兆3,100億THB相当の1,300プロジェクトを承認し、その中には機械更新、デジタル技術、オートメーション、ロボティクス向け172億THBが含まれると報告しました。これは設備投資のマクロ背景であり、個別の治具が対象になることを意味しません。BOI発表で文脈を確認できます。
BOI Investment Promotion Guideには、条件を満たすオートメーション・ロボティクスによる効率向上プロジェクトについて、適格投資額の50%を上限とする3年間の法人所得税免除、または適格な国内オートメーション連携が30%以上の場合に100%を上限とする枠組みが示されています。適用条件は必ずBOIへ最新状況を確認し、単体の治具が自動的に対象になると予算へ織り込まないでください。
設備全体の立ち上げリスクを先に整理したい場合は、タイ製造業の自動化プロジェクト失敗リスクと受入ゲートを参照してください。治具とロボット作業の接点、運用設計を検討する場合は、タイ工場の協働ロボット導入ガイドも関連します。
よくある質問
治具 設計 製作の見積で最低限そろえる情報は?
製品の承認済み2D・3D、改訂、データム、幾何公差、工程条件、品種、設備インターフェース、環境、安全、FAT/SAT、引渡しデータをそろえます。未確定事項は前提として明記し、どのゲートで誰が決めるかを指定してください。価格だけでなく、位置決め構想、誤差予算、検証、保全、変更の範囲を同じにして比較します。
位置決め 治具は3-2-1なら必ず安定しますか?
いいえ。3-2-1は剛体の自由度拘束を考える有用な原理ですが、薄板、柔軟部品、鋳肌、溶接前組立などでは接触点が部品を変形させることがあります。接触剛性、荷重、基準面の安定性を解析し、多点・輪郭・フローティング支持などを案件に応じて検討します。
治具 設計 公差は製品公差の何分の一にすべきですか?
普遍的な比率はありません。製品要求、位置決め、すきま、変形、設備、温度、摩耗、測定不確かさを誤差予算にし、リスクと検証方法から配分します。Cpk、GR&R、精度比も案件定義であり、根拠なく一律値を必須条件にしないでください。
検査 治具のFATで何を使いますか?
ゴールデン部品に加え、既知の不適合、仕様限界付近、形状ばらつき、誤投入など、期待結果が追跡できる部品を使います。測定不確かさと判定規則、作業者、環境、生データを含めて証拠にし、実機条件でしか閉じられない項目はSATへ明示的に移します。
溶接 治具の保全で優先する箇所は?
基準受け、位置決めピン、クランプ先端、スパッタ保護、アース、配管配線、センサー、交換部品を、故障モードに沿って点検します。溶接順序や入熱が変われば、治具が同じでも収縮結果が変わるため、工程変更として再検証します。
まとめ:六つの記録を一つの受入証拠へつなぐ
治具 設計 製作の成功は、加工精度の高い部品を納めることだけではありません。製品データム、位置決め・クランプ、誤差予算、MSA・受入、摩耗・保全、変更・リリースの六つをつなぎ、URS/RFQ、構想レビュー、設計、PDR、FAT、SAT、保全の各ゲートで証拠を残すことが重要です。そうすれば、初期検収だけでなく、量産中の変化、部品交換、製品改訂にも再現可能な基準で対応できます。
タイで生産治具、検査治具、溶接治具のRFQや受入条件をこれから整理する段階でも、TOMAS TECHへご相談いただけます。図面が完全に固まる前から、データム、責任分担、検証、引渡し条件を中立的に整理するお手伝いが可能です。
参考情報
- ISO 5459:2024 — Datums and datum systems
- ISO 1101:2017 — Geometrical tolerancing
- ISO 286-1:2010 — ISO code system for tolerances on linear sizes
- ISO 14253-1:2017 — Decision rules for conformity
- ISO 1938-1:2026 — Plain limit gauges
- NIST — Gauge R&R and measurement-process characterization
- OSHA 1910.212 — General requirements for all machines
- Thailand BOI — H1 2026 investment approvals
- Thailand BOI — Investment Promotion Guide


