


Giới thiệu: phá mẫu bằng đục mỗi ngày nhưng vẫn không biết các điểm hàn ở giữa
Bài viết này dành cho giám đốc nhà máy, kỹ sư công nghệ sản xuất, đảm bảo chất lượng và bảo trì đang cân nhắc triển khai giám sát hàn điểm tại nhà máy ở Thái Lan. Trên nhiều dây chuyền chi tiết thân xe và chi tiết khung gầm, mỗi ngày người ta dùng đục phá từ 1 đến vài chi tiết để kiểm tra vùng hàn. Tuy nhiên, cách đó chỉ cho biết các điểm hàn trên chính chi tiết bị phá. Còn hàng trăm, hàng nghìn chi tiết chạy qua trước lần kiểm tra kế tiếp có điểm hàn tốt hay không thì nếu không có dữ liệu ghi lại, không ai giải thích được.
Khách hàng yêu cầu “hãy cung cấp giá trị dòng điện của các điểm hàn trên những chi tiết chạy trong khung giờ này”, bạn mở màn hình bộ điều khiển hàn thì dữ liệu đã bị ghi đè và không còn. Các chi tiết mới cho xe điện (EV) dùng nhiều thép cường độ cao và thép mạ hơn, đầu điện cực mòn nhanh hơn trước. Nếu bạn từng gặp những tình huống như vậy, bài viết này dành cho bạn.
Xin lưu ý, nội dung ở đây là giám sát dữ liệu theo từng điểm hàn của hàn điểm điện trở và liên kết bản ghi đó với chi tiết. Việc kiểm tra đường hàn (bead) của hàn hồ quang bằng camera và AI là một công nghệ hàn khác, một hệ thống khác; vui lòng xem bài viết về kiểm tra chất lượng đường hàn bằng AI.
Xin nêu kết luận trước. Giám sát hàn điểm không phải là chuyện “lắp thêm thiết bị”. Đó là chuyện phải quyết định trước: lưu dữ liệu của điểm hàn nào, gắn với mã chi tiết nào, và lưu trong bao nhiêu năm. Theo các công bố của nhà sản xuất, phần lớn bộ điều khiển hàn hiện nay đã xử lý được dữ liệu như dòng điện và thời gian hàn cho từng điểm hàn. Ba việc cần làm đầu tiên là:
- Xác định các điểm hàn cần quản lý (điểm hàn trọng yếu)
- Thu thập dữ liệu từ bộ điều khiển hiện có và liên kết với mã chi tiết (ID)
- Ghi lại việc mài đầu điện cực (tip dressing, tức sửa lại hình dạng đầu điện cực) và tuổi thọ điện cực
Việc bổ sung bộ giám sát gắn ngoài hoặc nâng cấp lên điều khiển thích ứng (adaptive control) sẽ được cân nhắc sau đó, và chỉ cho các điểm hàn trọng yếu. Ngoài ra, các thử nghiệm phá hủy như thử bóc (peel test) hay thử đục (chisel test) không mất đi dù đã đưa giám sát vào. Muốn thay đổi tần suất thử thì cần có sự chấp thuận của khách hàng.
Bài viết này không giới thiệu hay xếp hạng sản phẩm cụ thể. Tính năng sản phẩm được trình bày như công bố của nhà sản xuất. Phần chi phí và hiệu quả ở cuối bài là một phép tính dựa trên số liệu giả định lập riêng cho bài viết này.
Vì sao các nhà máy tại Thái Lan nên xem lại việc giám sát hàn điểm ngay lúc này
Trước hết, hãy xem tình hình sản xuất ô tô hiện tại ở Thái Lan. Các con số được ghi đúng theo nguồn công bố và phạm vi thống kê, không cộng gộp và không áp vào doanh nghiệp cụ thể.
- Theo công bố ngày 28/9/2026 của Liên đoàn Công nghiệp Thái Lan (FTI), sản lượng ô tô bốn bánh tháng 8/2026 đạt 124.646 xe, tăng 10,9% so với cùng kỳ năm trước. Động lực tăng là sản xuất xe du lịch BEV (tăng hơn 77%) và xe bán tải xuất khẩu (tăng hơn 18%).
- Sản lượng lũy kế tháng 1–7/2026 là 834.595 xe; theo báo chí, trong tháng 7 sản xuất BEV, PHEV và HEV đã đỡ cho đà tăng.
- Mặt khác, theo bài báo đưa tin về sản lượng tháng 7, trước đó FTI đã dự báo sản lượng cả năm 2026 giảm 3,33%. Sản lượng tháng 6 giảm 7,55% so với cùng kỳ, mức dao động giữa các tháng vẫn lớn.
- Sản lượng cả năm 2025 là 1,455 triệu xe (công bố của FTI ngày 28/1/2026). Ở mảng xe du lịch, xe động cơ đốt trong (ICE) giảm 29% so với năm trước, còn khoảng 248.000 xe, trong khi BEV tăng hơn gấp đôi lên 71.000 xe, cơ cấu thay đổi mạnh.
- Krungsri Research (ngày 3/8/2026) dự báo sản lượng giai đoạn 2026–2028 tăng 0,5–1,5% mỗi năm, đạt 1,49–1,51 triệu xe mỗi năm. Báo cáo này cũng cho rằng các hãng Nhật Bản chiếm khoảng 80% (ước tính) năng lực sản xuất trong nước.
Chính sách liên quan đến EV cũng ảnh hưởng tới nhà máy linh kiện. Theo công bố tháng 12/2024 của Ủy ban Đầu tư Thái Lan (BOI), theo chương trình EV 3.5, năm 2026 phải sản xuất trong nước 2 xe cho mỗi 1 xe nhập khẩu, và đến năm 2027 tỷ lệ này tăng lên 3 xe. Đợt điều chỉnh tháng 11/2025 đã gắn trực tiếp việc chi trả trợ cấp với việc đạt mục tiêu sản xuất trong nước; nếu không đạt thì trợ cấp bị cắt giảm. Khi các hãng xe đẩy mạnh sản xuất trong nước, việc khởi động vật liệu mới và hình dạng chi tiết mới sẽ chuyển xuống các nhà máy linh kiện.
Cũng cần để ý các rủi ro trước mắt. Theo báo chí ngày 8/10/2026, tại khu công nghiệp Amata City Chonburi đã xảy ra lũ do vỡ đê đất ở Zone 7, 8, 9, khiến hơn 10 nhà máy linh kiện ô tô phải ngừng hoạt động. Báo chí cho biết ảnh hưởng chủ yếu rơi vào các doanh nghiệp Nhật Bản, đặc biệt là Toyota, và thiệt hại công nghiệp theo ước tính tạm thời là khoảng 6 tỷ baht. Khi thiết bị phải dừng rồi khởi động lại, việc có hay không bản ghi chứng minh “đang hàn với cùng điều kiện như trước khi dừng” sẽ tác động đến quyết định xuất hàng sau khi khôi phục.
Về con người, tháng 5/2026, TWI Thailand và Cục Phát triển Kỹ năng (DSD) thuộc Bộ Lao động Thái Lan đã ký biên bản ghi nhớ, bắt đầu đưa chứng chỉ thợ hàn CSWIP vào hệ thống phát triển kỹ năng quốc gia. Cơ chế chứng minh tay nghề hàn đang dần hoàn thiện, nhưng với hàn điểm do robot và máy hàn cố định thực hiện với số lượng lớn mỗi ngày, ngoài chứng chỉ của con người, bản ghi theo từng điểm hàn có sức nặng như một căn cứ để giải thích chất lượng.
Các yếu tố quyết định chất lượng hàn điểm và vì sao phải phá mẫu mới biết
Hàn điểm (hàn điểm điện trở) kẹp các tấm thép chồng lên nhau giữa điện cực trên và dưới, vừa ép vừa cho dòng điện lớn chạy qua, dùng điện trở tại vùng tiếp xúc để sinh nhiệt và tạo mối nối. Bốn yếu tố chính quyết định chất lượng là:
- Dòng điện hàn: quyết định nhiệt lượng sinh ra. Quá cao hay quá thấp đều dẫn tới lỗi
- Thời gian hàn (thời gian dẫn điện): khoảng thời gian cho dòng điện chạy. Cùng một dòng điện nhưng thời gian khác thì nhiệt đưa vào cũng khác
- Lực ép điện cực: lực điện cực ép giữ tấm thép. Ảnh hưởng đến điện trở tiếp xúc và việc giữ kim loại nóng chảy bên trong
- Đường kính mặt đầu điện cực: diện tích dòng điện đi qua. Khi đầu điện cực mòn và mặt đầu loe rộng ra, mật độ dòng điện giảm dù dòng điện không đổi
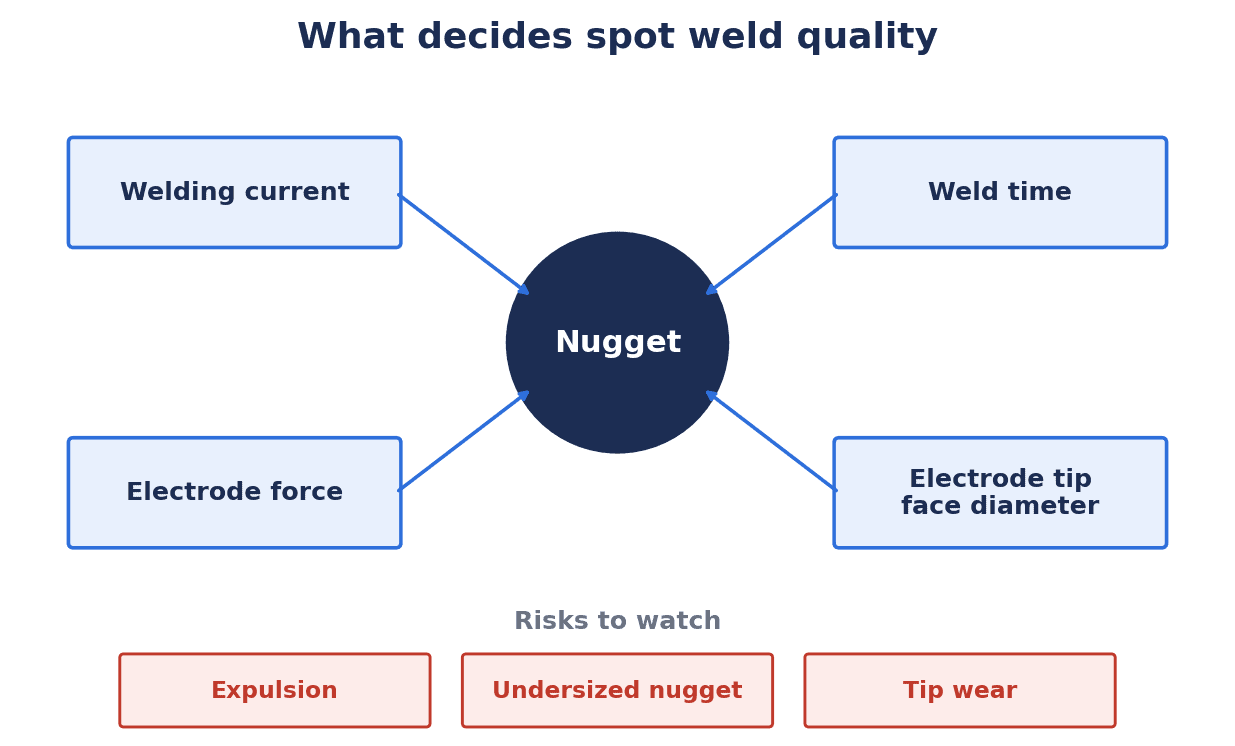
Khi các điều kiện này phù hợp, giữa hai tấm thép sẽ hình thành nugget (vùng kim loại nóng chảy rồi đông đặc tạo thành mối nối). Nếu nhiệt đưa vào không đủ, nugget nhỏ và không đạt độ bền. Nếu nhiệt quá nhiều hoặc lực ép không đủ, sẽ xảy ra bắn tóe (expulsion, tức kim loại nóng chảy bắn ra ngoài), làm nugget bị hụt hoặc ảnh hưởng tới ngoại quan và công đoạn sau. Thêm vào đó, đầu điện cực mòn dần theo số điểm hàn và hình dạng mặt đầu thay đổi.
Để thống nhất thuật ngữ, có thể tham khảo ISO 17677-1:2021 (Resistance welding — Vocabulary — Part 1: Spot, projection and seam welding). Đây là tiêu chuẩn tập hợp thuật ngữ và định nghĩa của hàn điểm, hàn nổi (projection) và hàn đường (seam), với bản tiếng Anh và tiếng Pháp là bản chính thức. Nếu nhân viên Thái, cán bộ Nhật biệt phái và nhà sản xuất thiết bị nước ngoài gọi “bắn tóe”, “nugget”, “đầu điện cực” theo những cách khác nhau, câu chuyện sẽ lệch nhau ngay từ lúc báo cáo bất thường. Đồng bộ bảng thuật ngữ nội bộ theo thuật ngữ tiếng Anh của tiêu chuẩn này cũng giúp việc trao đổi với nhà cung cấp dễ dàng hơn.
Tiêu chí đạt/không đạt của đường kính nugget thường được quy định bằng đường kính tối thiểu theo chiều dày tấm, trong tiêu chuẩn hoặc quy cách của khách hàng. Hướng dẫn của AHSS Insights về điều kiện hàn điểm thép cường độ cao (AHSS), có tham chiếu AWS C1.1, chỉ ra rằng đường kính nugget có hai loại: “đường kính tối thiểu để được coi là mối hàn đạt” và “đường kính mục tiêu ban đầu”. Cách nghĩ ở đây là không đặt mục tiêu sát đường kính tối thiểu mà chọn điều kiện có dư địa.
Vấn đề là nugget nằm bên trong giữa các tấm thép nên không nhìn thấy từ bên ngoài. Có trường hợp ngoại quan đẹp nhưng nugget bên trong nhỏ; ngược lại, có trường hợp bị bắn tóe nhưng đường kính nugget vẫn đủ. Chính vì vậy mà lâu nay người ta phá chi tiết mỗi ngày để kiểm tra. Giám sát là phương tiện ghi lại “điều kiện có đúng như mục tiêu hay không” cho mọi điểm hàn mà không cần phá mẫu, và có vai trò khác với thử nghiệm phá mẫu để kiểm tra. Sự khác biệt này sẽ được trình bày chi tiết ở chương 10.
So sánh các phương thức giám sát hàn điểm
Cùng gọi là “giám sát” nhưng mỗi phương thức cho biết những điều khác nhau. Dưới đây là 5 phương thức tiêu biểu.
| Phương thức | Cho biết điều gì | Không cho biết điều gì | Điều kiện và lưu ý |
|---|---|---|---|
| (1) Ghi dữ liệu tích hợp trong bộ điều khiển và điều khiển dòng không đổi | Dòng điện, thời gian hàn, số chương trình của từng điểm hàn, kết quả đánh giá do bộ điều khiển đưa ra | Mức độ ảnh hưởng của các yếu tố bên ngoài (tấm ghép không khít, rẽ dòng v.v.) lên nugget | Cần kiểm tra chức năng truyền thông và dung lượng lưu trữ của máy hiện có |
| (2) Bộ giám sát gắn ngoài (cuộn đo dòng, điện áp, lực ép, dịch chuyển) | Giá trị đo thực tế phía thứ cấp, dạng sóng, diễn biến của lực ép và dịch chuyển | Không thể đánh giá trực tiếp đường kính nugget từ giá trị đo | Cần lắp đặt và hiệu chuẩn cảm biến |
| (3) Giám sát điện trở động | Dấu hiệu thay đổi do mòn điện cực, chuyển đổi sản xuất (setup), nhiễm bẩn bề mặt v.v. | Tự nó không đảm bảo được độ bền | Cần đo cả điện áp lẫn dòng điện |
| (4) Điều khiển thích ứng | Bản ghi việc điều chỉnh dòng điện hay lực ép theo biến động trong lúc hàn | Cách xử lý các bất thường không bù được khác nhau tùy dòng máy | Thường đi kèm việc nâng cấp bộ điều khiển |
| (5) Dự đoán chất lượng bằng AI | Ở giai đoạn nghiên cứu, đã có báo cáo dự đoán bắn tóe và đường kính nugget | Khả năng tái lập trên dây chuyền sản xuất hàng loạt cần được kiểm chứng riêng | Cần dữ liệu đúng (ground truth) để huấn luyện, ví dụ kết quả thử phá hủy |
Về điện trở động ở mục (3), nghiên cứu của Summerville và cộng sự tại Đại học Quốc gia Úc (Welding Journal, 2017) cho biết bằng cách trích xuất thông tin từ dạng sóng điện trở động trong khi hàn và theo dõi các biến động như mòn điện cực, chuyển đổi sản xuất và nhiễm bẩn bề mặt, có thể phát hiện nhanh lỗi mà không cần lấy chi tiết ra khỏi dây chuyền. Phần tóm tắt không nêu số liệu hiệu năng.
Về AI ở mục (5), chương 12 và chương 16 sẽ giới thiệu kèm phạm vi của các nghiên cứu.
Dưới đây là ví dụ sản phẩm, trình bày như công bố của nhà sản xuất (hoặc đại lý phân phối).
- Về PRC7000 của Bosch Rexroth, theo công bố của nhà sản xuất (tháng 1/2022), thiết bị điều chỉnh chất lượng hàn theo đơn vị mili giây, dùng cơ chế phản hồi lực ép đã được cấp bằng sáng chế để đọc sự giãn nở nhiệt của nhôm và điều khiển thích ứng lực ép cùng dòng điện. Nhà sản xuất cho biết có thể lưu tối đa 10.000 chương trình hàn.
- Cũng về PRC7000, theo công bố của nhà sản xuất (tháng 8/2023), tính năng mới “Adaptive Position Regulation” kết hợp các biến quá trình điện và cơ, và “IoT Connector” cùng “Weld Spot Analytics – Insights” cho phép ghi dữ liệu tự động phục vụ đảm bảo chất lượng.
- Về WM-R100A của AMADA WELD TECH, theo trang sản phẩm của nhà sản xuất, thiết bị đo được dòng điện, điện áp, lực ép, dịch chuyển và lưu lượng khí bảo vệ, và được quảng cáo là giám sát được với mọi máy hàn điện trở.
- Về MG-300A của cùng hãng, theo trang sản phẩm của nhà sản xuất, thiết bị đo dòng điện, điện áp, thời gian, công suất, năng lượng và điện trở; phiên bản cao hơn còn xử lý dịch chuyển, tốc độ và lực ép, và có thể tạo giá trị giới hạn từ tính toán SPC.
- Về Genius HWI của Harms+Wende, theo trang giới thiệu của đại lý phân phối, thiết bị có chức năng điều khiển dòng thứ cấp không đổi (CCR) và quản lý điện cực; cơ chế phản hồi thích ứng “IQR” là tiêu chuẩn ở bản PRO cao cấp và là tùy chọn ở các bản thấp hơn.
- Về bộ điều khiển MFDC của ARO Welding Technologies, theo trang sản phẩm của nhà sản xuất, chức năng hàn thích ứng bù được sự khác biệt về vật liệu tấm và chiều dày tấm, mòn đầu điện cực, keo dán, tấm ghép không khít và rẽ dòng.
Tất cả đều là mô tả của phía nhà sản xuất, không phải kết quả kiểm chứng của bên thứ ba. Dây chuyền của bạn có đạt hiệu quả tương tự hay không cần được kiểm chứng riêng. Mục đích so sánh là nắm được “phương thức nào cho biết điều gì”, không phải phân định dòng máy nào tốt hơn.
Ghi gì: các trường dữ liệu cho từng điểm hàn (ghi thông số hàn)
Thành bại của giám sát được quyết định một nửa bởi thiết kế “ghi những gì”. Càng nhiều trường dữ liệu thì khối lượng dữ liệu và tải truyền thông càng tăng, vì vậy nên chia thành “bắt buộc” và “khuyến nghị”.
| Trường dữ liệu | Nội dung | Phân loại |
|---|---|---|
| ID điểm hàn | Số hiệu điểm hàn trên bản vẽ chi tiết (ví dụ: mã nhận diện điểm hàn trọng yếu) | Bắt buộc |
| Số chương trình hàn | Số hiệu bộ điều kiện trong bộ điều khiển | Bắt buộc |
| Dòng điện đo thực tế | Dòng điện hàn của từng điểm hàn | Bắt buộc |
| Thời gian hàn | Thời gian thực tế đã dẫn điện | Bắt buộc |
| Lực ép | Giá trị cài đặt; giá trị đo thực tế nếu lấy được | Khuyến nghị (bắt buộc với điểm hàn trọng yếu) |
| Điện áp/điện trở | Dùng để tính điện trở động | Khuyến nghị |
| Kết quả đánh giá | OK/NG từ bộ điều khiển hoặc bộ giám sát | Bắt buộc |
| Phát hiện bắn tóe | Cờ báo có hay không có bắn tóe | Khuyến nghị |
| Số điểm hàn của đầu điện cực và số lần mài | Số điểm hàn kể từ lần mài trước, tổng số lần mài lũy kế | Bắt buộc |
| Số hiệu súng hàn | Điểm hàn được thực hiện bằng súng hàn nào | Bắt buộc |
| ID bộ điều khiển | Điểm hàn được thực hiện bằng bộ điều khiển nào | Bắt buộc |
| Thời điểm | Ngày giờ thực hiện điểm hàn (thời gian đã đồng bộ) | Bắt buộc |
| Mã chi tiết (ID) | Số sê-ri hoặc số lô | Bắt buộc |
| Người thao tác/robot | Người thao tác nếu dùng súng hàn cầm tay, số hiệu robot nếu dùng robot | Khuyến nghị |
Điều quan trọng ở đây không phải là bản thân giá trị dòng điện hay thời gian, mà là ba trường “mã chi tiết”, “ID điểm hàn” và “thời điểm”. Dù giá trị được ghi hoàn hảo, nếu không biết đó là điểm hàn nào trên chi tiết nào thì cũng không thể dùng làm căn cứ giải thích với khách hàng.
Ghi thông số hàn là công việc cùng kiểu với ghi điều kiện lò nhiệt luyện. Bài viết về ghi điều kiện gia công nhiệt luyện, xử lý cùng vấn đề trong khuôn khổ CQI-9, cũng là tài liệu tham khảo tốt cho việc phân chia các trường dữ liệu. Ngoài ra, bài viết về lựa chọn máy siết bu lông (nutrunner), nơi mô-men siết của từng bu lông được lưu gắn với từng sản phẩm, có cấu trúc rất giống dữ liệu điểm hàn.
Thiết kế truy xuất nguồn gốc mối hàn điểm: liên kết điểm hàn với mã chi tiết
Để liên kết dữ liệu điểm hàn với chi tiết, cần xác định chắc chắn “khi điểm hàn này được thực hiện, chi tiết nào đang nằm trên đồ gá”. Về trình tự, mã chi tiết được nắm bắt ở ba thời điểm sau.
- Khi phôi đến: xác nhận chi tiết đã nằm trên đồ gá bằng cảm biến có phôi và đọc mã chi tiết
- Trong khi hàn: gán các điểm hàn thực hiện trong lúc tín hiệu có phôi của đồ gá còn duy trì cho mã chi tiết đó
- Khi lấy phôi ra: ngắt tại thời điểm chi tiết rời khỏi đồ gá để không lẫn với chi tiết kế tiếp
Cách gán mã chi tiết thay đổi tùy phương thức khắc mã hoặc mã hai chiều (2D code). Cách nghĩ về đánh số được tổng hợp trong bài viết về hệ thống quản lý số sê-ri, còn thiết bị khắc mã trong bài viết về lựa chọn máy khắc laser công nghiệp. Với chi tiết dập không thể khắc mã lên từng cái, có phương án dung hòa là liên kết theo đơn vị lô hoặc số chu kỳ của đồ gá. Mức độ chi tiết đến đâu được tính ngược từ yêu cầu của khách hàng và phạm vi muốn cách ly.
Điều dễ bị bỏ sót là thời gian. Nếu đồng hồ của bộ điều khiển, PLC, đầu đọc mã và máy chủ lệch nhau vài giây, điểm hàn sẽ bị gán nhầm cho chi tiết trước hoặc sau. Thiết kế khớp thời gian giữa điểm hàn và chi tiết được trình bày, kể cả phương pháp thử nghiệm nghiệm thu, trong bài viết về đồng bộ thời gian trong nhà máy. Không chỉ dựa vào dấu thời gian (timestamp) mà kết hợp thêm tín hiệu có phôi và số chu kỳ sẽ giúp việc liên kết chịu được độ lệch tốt hơn.
Cũng nên ước tính khối lượng dữ liệu ngay từ đầu. Theo công bố của Audi (2023), tại nhà máy Neckarsulm của hãng, mỗi xe có khoảng 5.000 điểm hàn, một ca sản xuất 300 xe, tương đương khoảng 1,5 triệu điểm hàn. Đây là ví dụ ở xưởng thân xe của hãng ô tô; số điểm hàn ở nhà máy linh kiện hẳn là ít hơn nhiều, nhưng nếu cho chạy hàng nghìn chi tiết, mỗi chi tiết có vài chục điểm hàn, thì bản ghi mỗi ngày sẽ lên tới hàng chục nghìn đến hàng trăm nghìn dòng. Hãy nhân số trường dữ liệu với thời gian lưu trữ để ước tính dung lượng lưu trữ và sao lưu.
Thời gian lưu trữ không có một đáp án chung. Hãy quyết định dựa trên yêu cầu của khách hàng và quy định quản lý tài liệu nội bộ. Nếu mỗi khách hàng yêu cầu số năm khác nhau, thiết kế cho phép đặt thời gian lưu trữ theo từng mã số chi tiết sẽ tránh rắc rối về sau.
Thiết kế “liên kết dữ liệu công đoạn với từng sản phẩm” này có bộ khung gần như giống hệt bài viết về truy xuất nguồn gốc theo từng lần bắn của đúc áp lực. Dù công nghệ khác nhau, những điểm khó đều chung ở ba chỗ: thời điểm đọc ID, thời gian và khối lượng dữ liệu.
Thu thập dữ liệu từ bộ điều khiển hàn hiện có
Ở nhiều nhà máy, việc cần kiểm tra trước tiên là “bộ điều khiển đang có lấy được những gì”. Phương thức truyền thông khác nhau rất nhiều theo dòng máy và thế hệ. Các ví dụ thấy trong công bố của nhà sản xuất như sau.
- Về PRC7000 của Bosch Rexroth, blog của nhà sản xuất (tháng 5/2022) tự nhận đây là sản phẩm đầu tiên trên thị trường tích hợp hoàn toàn MQTT và OPC UA. Nhà sản xuất cho biết thiết bị ghi và truyền được dữ liệu tối đa 30.000 điểm hàn mỗi ngày, dữ liệu gửi đi ở định dạng JSON, và quảng cáo là giải pháp “tất cả trong một” không cần gateway.
- Về View-Net của WTC (Weld Technology Corp), theo trang sản phẩm của nhà sản xuất, hệ thống thu thập dữ liệu hàn qua Ethernet, giám sát được toàn bộ bộ điều khiển hàn trong nhà máy trên một màn hình, lưu trữ, hiển thị và vẽ biểu đồ dữ liệu hàn, cũng như sao lưu và khôi phục tệp của bộ xử lý hàn.
- Theo trang sản phẩm của nhà sản xuất, WM-R100A của AMADA WELD TECH có truyền thông TCP/IP, cơ sở dữ liệu tích hợp và phần mềm thống kê Minitab 15, còn MG-300A truyền thông qua RS232 hoặc Ethernet IP.
- Theo trang sản phẩm của nhà sản xuất, bộ điều khiển MFDC của ARO hỗ trợ Ethernet IP, Profinet IO, DeviceNet, Interbus-S và Profibus DP.
- Theo trang giới thiệu của đại lý phân phối, Genius HWI của Harms+Wende có Ethernet là tiêu chuẩn, đồng thời hỗ trợ Interbus, Profibus và I/O rời (discrete I/O).
Khi lập danh sách model, firmware và cổng truyền thông của các bộ điều khiển trên dây chuyền, chúng thường chia thành ba nhóm: “lấy được ngay”, “lấy được nếu thay đổi cài đặt” và “không lấy được”. Với bộ điều khiển đời cũ không lấy được, có thể bù bằng cách đo dòng điện phía thứ cấp bằng bộ giám sát gắn ngoài, hoặc lấy kết quả đánh giá tối thiểu thông qua PLC và gateway. Không cần thay mới tất cả cùng lúc.
Nơi lưu dữ liệu đã thu thập được quyết định dựa trên quan hệ với các hệ thống sẵn có. Nếu cần lưu lâu khối lượng lớn dữ liệu chuỗi thời gian, hãy tham khảo bài viết về lựa chọn historian công nghiệp; nếu thu thập cùng sản lượng và tình trạng vận hành, xem bài viết về tự động thu thập kết quả sản xuất; nếu cần nối lịch sử bảo trì thiết bị với lô sản xuất, xem bài viết về truy xuất nguồn gốc thiết bị sản xuất. Nếu lập một cơ sở dữ liệu riêng chỉ cho hàn, về sau dễ rơi vào cảnh quản lý trùng lặp khi liên kết với MES hoặc hệ thống chất lượng.
Quản lý mài đầu điện cực và tuổi thọ điện cực
Đầu điện cực là vật tư tiêu hao. Khi số điểm hàn tăng, mặt đầu mòn và loe rộng ra, nugget dần nhỏ đi dù dòng điện không đổi. Việc khôi phục lại chính là mài đầu điện cực: cắt gọt mặt đầu để sửa lại hình dạng. Khi dùng nhiều thép mạ hơn, quá trình suy giảm này diễn ra nhanh hơn.
Dưới đây là các kết quả nghiên cứu, kèm phạm vi.
- Nghiên cứu của Kondo và cộng sự (Quarterly Journal of the Japan Welding Society, 2009; hợp tác giữa Toyota và Đại học Tohoku) báo cáo rằng khi hàn xen kẽ thép mạ kẽm nhúng nóng hợp kim hóa (GA) và thép không mạ, tuổi thọ điện cực rút ngắn cực độ và dễ xuất hiện nugget dạng vòng. Cơ chế là: cặn hợp kim sinh ra khi hàn thép GA bám sang thép không mạ, thúc đẩy mòn và làm dẹt mặt đầu điện cực, đồng thời một lớp chứa carbon có điện trở cao tích tụ ở tâm điện cực, cản trở sự hình thành nugget bình thường.
- Nghiên cứu của Chen và Zhou (Surface & Coatings Technology, 2006) là nghiên cứu trong phòng thí nghiệm sử dụng điện cực có lớp phủ, giải thích rằng kẽm phản ứng với điện cực đồng tạo thành đồng thau (brass) và bám dính, rồi qua quá trình bong tróc và rỗ bề mặt (pitting), đường kính đầu điện cực tăng lên và tuổi thọ điện cực giảm. Nghiên cứu cũng nêu rằng việc mài hoặc thay điện cực thường xuyên trở thành yếu tố giới hạn tốc độ sản xuất.
Quy trình đánh giá tuổi thọ điện cực có trong ISO 18278-2:2016 (Resistance welding. Weldability – Evaluation procedures for weldability in spot welding), dưới dạng quy trình thử nghiệm xác định dải dòng điện hàn phù hợp và tuổi thọ điện cực. Đối tượng là thép không phủ và có phủ với chiều dày mỗi tấm 0,4–6,0 mm.
Bao nhiêu điểm hàn thì mài một lần thay đổi rất nhiều theo vật liệu, chiều dày tấm, hình dạng đầu điện cực và dòng điện, nên không có con số chung. Nguyên tắc cơ bản là thử nghiệm với vật liệu và điều kiện của chính nhà máy, rồi quyết định khoảng cách mài sao cho đường kính nugget không xuống dưới mục tiêu. Trên cơ sở đó, ghi lại các mục sau.
- Ngày giờ mài, số hiệu súng hàn, số hiệu máy mài
- Số điểm hàn sau khi mài (đã hàn bao nhiêu điểm cho tới lần mài kế tiếp)
- Ngày giờ thay đầu điện cực và tổng số điểm hàn lũy kế
- Số bậc của chức năng stepper (tăng dần dòng điện theo bậc tương ứng với độ mòn đầu điện cực) và bậc hiện tại
- Bản ghi phát hiện mài lỗi hoặc mài chưa đủ, nếu có
Khi có bản ghi này, bạn sẽ thấy được các xu hướng như “NG chỉ tăng ở những điểm hàn ngay trước khi thay đầu điện cực” hay “chỉ riêng một súng hàn có số điểm hàn sau mài quá nhiều”. Cả việc giảm thay quá sớm để hạ chi phí đầu điện cực lẫn việc tránh thay quá muộn gây ra lỗi đều bắt đầu từ bản ghi này.
Tiêu chuẩn và yêu cầu của khách hàng: ISO, AWS, JIS, CQI-15
Phần này chỉ giới thiệu số hiệu, phiên bản và tên của các tiêu chuẩn chính liên quan đến kiểm soát chất lượng hàn điểm. Nội dung chi tiết của các yêu cầu cần được kiểm tra trong nguyên văn tiêu chuẩn và quy cách của khách hàng.
| Tiêu chuẩn | Tên (tiếng Anh) | Liên quan đến bài viết |
|---|---|---|
| ISO 14373:2024 | Resistance welding — Procedure for spot welding of uncoated and coated low-carbon steels | Quy trình hàn điểm thép carbon thấp (không phủ và phủ kim loại), chồng 2 tấm và 3 tấm, chiều dày mỗi tấm 0,4–3,0 mm. Phiên bản thứ 3, thay thế bản năm 2015 |
| ISO 10447:2022 | Resistance welding – Testing of welds – Peel and chisel testing of resistance spot and projection welds | Quy trình thử bóc và thử đục. Chiều dày tấm 0,5–3,0 mm |
| ISO 18278-2:2016 | Resistance welding. Weldability – Evaluation procedures for weldability in spot welding | Quy trình đánh giá dải dòng điện phù hợp và tuổi thọ điện cực |
| ISO 17677-1:2021 | Resistance welding — Vocabulary — Part 1: Spot, projection and seam welding | Thuật ngữ và định nghĩa |
| ISO 17657-4:2005 | Resistance welding – Welding current measurement for resistance welding – Part 4: calibration system | Hệ thống đo dòng điện hàn, cảm biến dòng, hiệu chuẩn đồng hồ đo dòng |
| AWS D8.1M:2021 | Specification for Automotive Weld Quality – Resistance Spot Welding of Steel | Tiêu chí nghiệm thu mối hàn điểm trên thép bằng quan sát và đo đạc |
| JIS Z 3140:2017 | Tên tiếng Anh: Method of inspection and acceptance levels for resistance spot welds | Phương pháp kiểm tra và mức nghiệm thu mối hàn điểm điện trở |
| AIAG CQI-15 phiên bản 2 | Special Process: Welding System Assessment | Đánh giá hệ thống quản lý hàn dành cho các tổ chức sản xuất linh kiện ô tô |
Tiêu chuẩn có liên quan đặc biệt mật thiết với giám sát là ISO 17657-4. Tiêu chuẩn này đề cập hệ thống và quy trình hiệu chuẩn cho đồng hồ đo dòng điện hàn và thiết bị giám sát có cảm biến dòng (AC 50/60 Hz hoặc DC). Thiết bị kiểm tra hàn cầm tay dùng để kiểm tra dòng điện tại hiện trường cũng là dụng cụ đo và thuộc đối tượng hiệu chuẩn. Theo trang sản phẩm của nhà sản xuất, thiết bị kiểm tra hàn cầm tay MM-410A của AMADA WELD TECH dùng cuộn dây hình xuyến (toroidal coil) tuân thủ ISO 17657 và đo được dòng điện 0,010–200,0 kA. Cách đưa thiết bị kiểm tra và bộ giám sát vào sổ quản lý hiệu chuẩn được trình bày trong bài viết về hệ thống quản lý hiệu chuẩn.
CQI-15 là bộ đánh giá hệ thống quản lý hàn mà AIAG đã thông báo phát hành phiên bản 2 vào tháng 11/2019. Phiên bản 2 bổ sung hàn nổi chi tiết kẹp chặt (fastener) và hàn MIAB, đồng thời tích hợp các câu hỏi đánh giá vào Process Tables. Giống CQI-9 cho nhiệt luyện, đây là một phần của loạt đánh giá công đoạn đặc biệt của AIAG. Tuy nhiên, thông báo của AIAG không nêu yêu cầu cụ thể về cách ghi dữ liệu điểm hàn. Hợp lý hơn cả là không coi việc ghi dữ liệu điểm hàn là bản thân yêu cầu của CQI-15, mà xem đó là một trong các căn cứ để giải thích thực trạng quản lý hàn. Cách nghĩ về bằng chứng đủ sức vượt qua đánh giá được trình bày trong bài viết về truy xuất nguồn gốc theo IATF 16949 và bài viết về chuẩn bị cho IATF 16949 2nd Edition.
Phương pháp kiểm tra mối hàn điểm: phân vai giữa thử phá hủy, không phá hủy và giám sát
Các phương pháp kiểm tra mối hàn điểm gồm ba nhóm lớn: thử phá hủy, thử không phá hủy (chủ yếu là siêu âm) và giám sát. Không phải dùng một phương pháp để thay thế tất cả, mà phân chia vai trò rồi kết hợp.
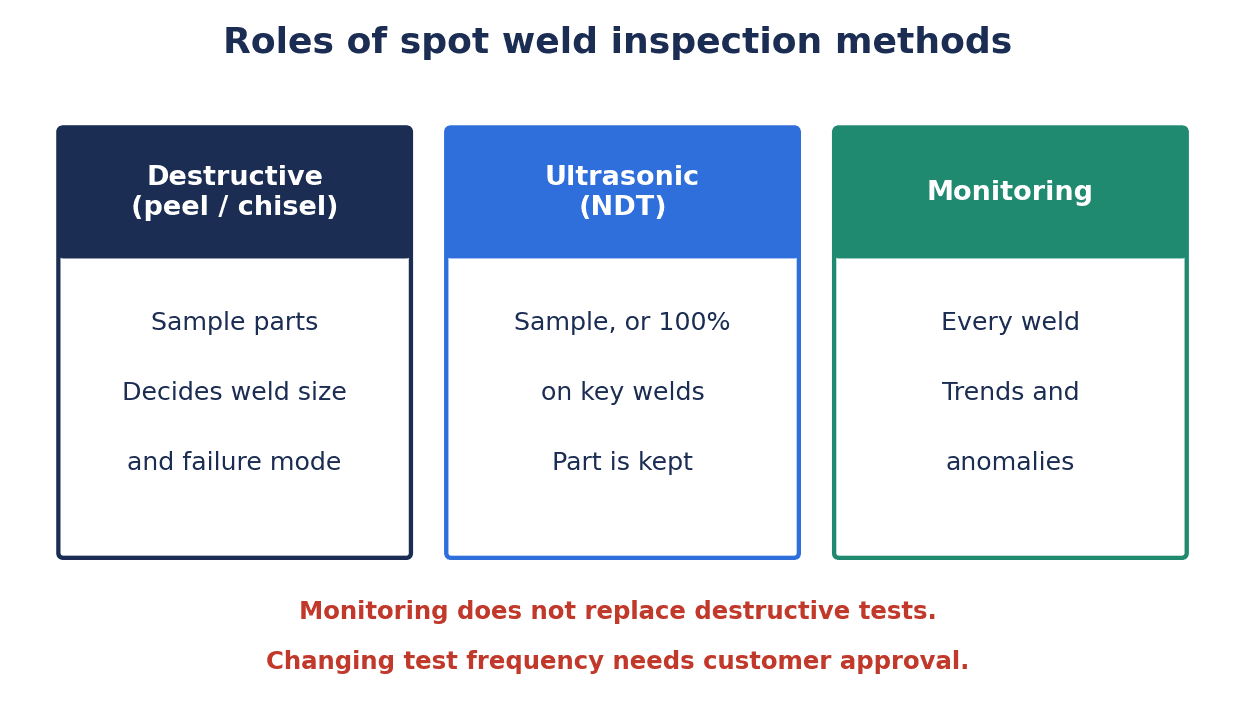
Thử phá hủy (thử bóc, thử đục): ISO 10447:2022 quy định quy trình đánh giá kích thước vùng hàn và dạng phá hủy bằng thử bóc và thử đục, bao gồm cả kiểm tra bằng thử đục không phá hủy. Chỉ có thử phá hủy mới cho phép nhìn trực tiếp kích thước nugget và cách mối hàn bị phá hủy, nên đây là chuẩn mực cho việc xác lập điều kiện hàn và kiểm tra hằng ngày.
Mặt khác, thử phá hủy cũng có điểm yếu. Báo cáo năm tài chính 2006 của Bộ Năng lượng Hoa Kỳ (Phòng thí nghiệm Quốc gia Lawrence Berkeley) liệt kê các nhược điểm của thử phá hủy gồm chi phí phế phẩm, chấn thương về công thái học cho người thao tác, độ trễ từ khi phát sinh vấn đề đến khi phát hiện, và không để lại dữ liệu xu hướng; đồng thời cho rằng với nhôm, do vật liệu đắt và khó sửa lại, chi phí thử nghiệm tháo rời là không tương xứng. Cùng báo cáo này đặt mục tiêu phát triển siêu âm mảng pha (phased array) kiểm tra mỗi điểm hàn trong chưa đến 4 giây. Đây là tài liệu cũ của năm tài chính 2006, vì vậy nên đọc như bối cảnh của vấn đề chứ không phải hiện trạng công nghệ.
Thử không phá hủy (siêu âm): Một nghiên cứu đăng trên tạp chí khoa học Materials năm 2022 đã chế tạo 75 mẫu mối nối (5 mẫu cho mỗi mức dòng điện) từ tổ hợp thép mạ kẽm điện phân 0,8 mm và thép mạ kẽm nhúng nóng 1,2 mm, rồi khảo sát quan hệ giữa tín hiệu phản xạ siêu âm (echo) và cơ tính. Hệ số tương quan giữa số echo phản xạ và lực phá hủy là 0,41, với đường kính nugget là 0,50; giữa echo trung gian và lực phá hủy là −0,69, với đường kính nugget là −0,72; và nghiên cứu báo cáo đạt độ chính xác 95% bằng phương pháp học máy. Đây là nghiên cứu trong phòng thí nghiệm, và không chắc dây chuyền sản xuất hàng loạt sẽ đạt độ chính xác tương tự.
Ví dụ về sản phẩm: Krautkrämer SpotVision của Waygate Technologies, theo công bố của nhà sản xuất (tháng 9/2022), là thiết bị siêu âm mảng pha cầm tay dành cho hàn điểm, dùng đầu dò ma trận 2D 13 MHz (32 phần tử) và TFM (Total Focusing Method).
Giám sát: có vai trò ghi lại điều kiện của mọi điểm hàn và phát hiện xu hướng cũng như bất thường. Giám sát không đo trực tiếp đường kính nugget. Theo công bố của Audi (2023), hãng chuyển từ cách phân tích lấy mẫu bằng siêu âm trước đây sang cách dùng AI phân tích dữ liệu của toàn bộ điểm hàn và tập trung vào các bất thường. Hãng cho biết đang phối hợp với Hiệp hội Chất lượng Đức (DGQ) và Fraunhofer để xem xét một hình thức đủ sức đáp ứng đánh giá và chứng nhận.
Xin nhắc lại điểm quan trọng. Dù đưa giám sát vào, thử phá hủy vẫn không mất đi. Nếu muốn giảm tần suất thử phá hủy, điều kiện tiên quyết là đối chiếu bản ghi giám sát với kết quả thử phá hủy trong một khoảng thời gian nhất định, trình bày căn cứ đó và được khách hàng chấp thuận. Không thể giảm tần suất khi chưa có sự chấp thuận.
Xử lý khi có bất thường: dừng, cách ly, sửa chữa
Nếu không quyết định trước cách xử lý khi giám sát phát hiện bất thường, sẽ có tình trạng cảnh báo kêu mà không ai hành động. Với từng loại bất thường như đánh giá NG, phát hiện bắn tóe hay dòng điện vượt ngưỡng, hãy quyết định ba bước sau.
- Dừng: phân biệt, ví dụ NG ở điểm hàn trọng yếu thì dừng dây chuyền, các trường hợp khác chỉ cảnh báo và xem lại ở lần kiểm tra kế tiếp. Nếu mọi thứ đều dẫn tới dừng, dây chuyền sẽ dừng liên tục vì báo động giả và cuối cùng cảnh báo sẽ bị tắt đi
- Cách ly: nếu dữ liệu điểm hàn đã liên kết với mã chi tiết, có thể thu hẹp phạm vi cách ly xuống “chi tiết có điểm hàn bất thường và vài chi tiết trước và sau nó”. Nếu không có liên kết, toàn bộ chi tiết chạy qua kể từ lần thử phá hủy trước sẽ thuộc diện cách ly
- Sửa chữa: khi hàn sửa (hàn lại), ghi lại ai đã sửa điểm hàn nào trên chi tiết nào và với điều kiện gì. Cũng cần quyết định trước cách kiểm tra sau khi sửa
Một số bộ điều khiển quảng cáo tự động hóa cả khâu sửa chữa. Theo trang sản phẩm của nhà sản xuất, chức năng “SQA (Steel Quality Assurance)” của bộ điều khiển MFDC của ARO gán cho mỗi điểm hàn một đánh giá chất lượng dưới dạng tỷ lệ phần trăm và tự động hàn lại các điểm hàn thấp hơn ngưỡng. Ngay cả khi dùng chức năng hàn lại tự động, việc lưu sự kiện hàn lại vào bản ghi của chi tiết là không thể thiếu.
Hệ thống ghi lại toàn bộ luồng từ cách ly, sửa chữa đến kiểm tra lại được giải thích chi tiết trong bài viết về hệ thống quản lý sửa lại (rework). Nếu quản lý việc sửa mối hàn trong cùng sổ với việc sửa lại ở các công đoạn khác, phần giải thích với khách hàng sẽ được thống nhất một đầu mối.
Khi vật liệu thay đổi: thép cường độ cao, thép dập nóng, thép mạ và nhôm
Các chi tiết mới cho EV dùng nhiều thép cường độ cao (AHSS), thép dập nóng (hot stamping), thép mạ và nhôm hơn. Khi vật liệu thay đổi, cả điều kiện hàn lẫn ngưỡng giám sát đều phải xác định lại.
Dưới đây là các ví dụ nghiên cứu, kèm phạm vi.
- Nghiên cứu của Kershaw và cộng sự thuộc Đại học Kentucky và GM (Journal of Manufacturing Processes, 2024) khảo sát thép dập nóng Usibor 1500 có lớp mạ AlSi (40 μm), ghi lại điện trở động, lực ép điện cực và dịch chuyển để tìm quan hệ với bắn tóe. Đối tượng là tổng cộng 627 điểm hàn với chiều dày tấm 1 mm, 1,4 mm và 1,8 mm, hàn tay trong phòng thí nghiệm. Các tác giả chỉ ra rằng phần lớn mô hình vật lý hiện có chỉ xử lý vật liệu không phủ trong môi trường phòng thí nghiệm được kiểm soát, trong khi ở sản xuất thực tế, thép có lớp phủ mới là tiêu chuẩn.
- Nghiên cứu của Fraunhofer IPK (đăng trên AHSS Insights) dự đoán bắn tóe bằng AI dựa trên điện trở động và lực ép điện cực, cộng thêm tốc độ phát triển nugget tính bằng mô phỏng. Nghiên cứu báo cáo độ chính xác khoảng 96% khi kết hợp dữ liệu tĩnh, dữ liệu đo động và mô phỏng, và khoảng 90% khi chỉ dùng dữ liệu 30 mili giây đầu tiên sau khi bắt đầu hàn. Phạm vi là phòng thí nghiệm, dữ liệu 500 điểm hàn, chồng 2 tấm gồm 1 loại AHSS và 1 loại thép mềm (mác thép và chiều dày không công bố). Nghiên cứu cho biết khi dòng điện cao, nugget phát triển nhanh hơn đáng kể và dễ xảy ra bắn tóe.
Ví dụ sản phẩm cho nhôm: Fronius giới thiệu DeltaSpot trong một bài viết trên tạp chí của hãng năm 2018. Theo công bố của nhà sản xuất, đây là phương thức có băng quá trình (process tape) chạy giữa điện cực và phôi; một cuộn băng hàn được tối đa 7.000 điểm hàn liên tục không gián đoạn, và tuổi thọ điện cực tối đa 20.000 điểm hàn tùy ứng dụng.
Về điều kiện hàn AHSS, hướng dẫn của AHSS Insights đã nêu ở trên có tham chiếu AWS C1.1. Khi khởi động chi tiết mới, trình tự thực tế để xác định điều kiện và ngưỡng như sau.
- Xác nhận yêu cầu về đường kính nugget tối thiểu và dạng phá hủy theo quy cách khách hàng và tiêu chuẩn
- Thay đổi dải dòng điện trên mẫu thử, đo đường kính nugget bằng thử phá hủy và quyết định điều kiện mục tiêu
- Chạy thử sản xuất hàng loạt với điều kiện mục tiêu và lấy phân bố các giá trị giám sát (dòng điện, thời gian, điện trở v.v.)
- Đối chiếu phân bố với kết quả thử phá hủy và đặt tạm ngưỡng cảnh báo và ngưỡng NG
- Trong giai đoạn đầu sản xuất hàng loạt, giữ tần suất thử phá hủy ở mức cao và xem xét lại ngưỡng
Nếu không cố định ngưỡng ngay từ đầu mà xác định trước rằng sẽ điều chỉnh bằng dữ liệu giai đoạn khởi động, có thể giảm cả báo động giả lẫn bỏ sót.
Các yêu cầu cần ghi trong RFP
Khi nhờ nhà cung cấp báo giá hệ thống giám sát, nếu yêu cầu mơ hồ thì phạm vi đề xuất sẽ mỗi nơi một kiểu và không thể so sánh. Dưới đây là các mục cần ghi trong RFP (hồ sơ mời đề xuất).
| Hạng mục | Nội dung cần ghi | Điều cần xác nhận trong phản hồi của nhà cung cấp |
|---|---|---|
| Thiết bị đối tượng | Danh sách súng hàn và bộ điều khiển (model, firmware, cổng truyền thông, số lượng) | Phân loại theo từng dòng máy: “lấy được ngay / lấy được bằng cài đặt / cần thêm thiết bị” |
| Trường dữ liệu và chu kỳ lấy | Các trường bắt buộc trong bảng ở chương 5, lấy theo từng điểm hàn hay lấy cả dạng sóng | Khối lượng dữ liệu và cách lưu trữ khi lấy dạng sóng |
| Liên kết mã chi tiết | Thời điểm đọc ID, tín hiệu có phôi, có vận hành theo lô hay không | Cách xử lý khi liên kết thất bại (hiển thị số bị thiếu, liên kết lại) |
| Logic đánh giá và ngưỡng | Ngưỡng được lưu ở đâu (phía bộ điều khiển hay phía hệ thống cấp trên), cách dùng SPC | Quy trình thay đổi ngưỡng và luồng phê duyệt |
| Thời gian lưu trữ và sao lưu | Số năm lưu trữ theo từng mã số chi tiết, tần suất và nơi lưu bản sao lưu | Ước tính dung lượng và cách mở rộng |
| Màn hình và báo cáo | Danh sách theo từng điểm hàn, tìm kiếm theo mã chi tiết, báo cáo nộp khách hàng | Có thay đổi được mẫu báo cáo hay không |
| Thông báo cảnh báo | Người nhận, phương tiện, cơ chế leo thang (escalation) | Cách cài đặt để giảm báo động giả |
| Đồng bộ thời gian | Phương thức đồng bộ và độ lệch cho phép | Cách giám sát độ lệch |
| Quyền người dùng và lịch sử thay đổi | Phạm vi người được thay đổi điều kiện hay ngưỡng, lưu lịch sử thay đổi | Có xuất được lịch sử thay đổi khi đánh giá hay không |
| Liên kết với hệ thống hiện có | Kết nối với MES, historian, hệ thống chất lượng | Phương thức kết nối và phân định trách nhiệm |
| Hiệu chuẩn | Hiệu chuẩn cảm biến dòng, bộ giám sát, thiết bị kiểm tra (theo cách nghĩ của ISO 17657-4) | Đề xuất quy trình và chu kỳ hiệu chuẩn |
| Đào tạo và bảo trì | Đào tạo cho hiện trường, bảo trì, đảm bảo chất lượng; tổ chức bảo trì (bao gồm hỗ trợ tiếng Thái) | Thời gian phản hồi khi có sự cố và đầu mối liên lạc |
Cách lưu giữ ngưỡng là điểm dễ gây tranh luận. Theo trang sản phẩm của nhà sản xuất, MG-300A của AMADA WELD TECH có thể tạo giá trị giới hạn từ tính toán SPC. Dù có chức năng lập ngưỡng theo thống kê, việc ai phê duyệt ngưỡng cuối cùng và lưu lịch sử thay đổi như thế nào vẫn phải do nhà máy tự quyết định.
FAT/SAT và tiêu chí nghiệm thu
Khi nghiệm thu thiết bị và phần mềm, hãy kiểm tra qua hai bước: thử nghiệm nghiệm thu tại xưởng trước khi xuất hàng (FAT) và thử nghiệm nghiệm thu tại hiện trường (SAT).
Những gì kiểm tra ở FAT (trước khi xuất hàng)
- Đưa tín hiệu mô phỏng vào và xác nhận bản ghi dữ liệu điểm hàn không bị thiếu
- Logic đánh giá cho ra OK và NG đúng theo quy cách (kể cả trước và sau giá trị biên)
- Việc liên kết mã chi tiết với điểm hàn diễn ra chính xác với luồng chi tiết mô phỏng
- Khi truyền thông bị ngắt rồi phục hồi, không xảy ra thiếu hoặc trùng dữ liệu
Những gì kiểm tra ở SAT (tại hiện trường)
- Chạy trên dây chuyền thực trong một khoảng thời gian nhất định và xác nhận tỷ lệ ghi nhận của mọi điểm hàn
- Xác nhận tỷ lệ liên kết với mã chi tiết (số điểm hàn không liên kết được và nguyên nhân)
- Độ lệch thời gian giữa bộ điều khiển, đầu đọc ID và máy chủ
- Cảnh báo đến đúng người đã định trong thời gian đã định
- Đối chiếu kết quả thử phá hủy hiện có với bản ghi giám sát của cùng chi tiết
Không có con số chung của ngành cho mức đạt của tỷ lệ ghi nhận hay tỷ lệ liên kết. Nhà máy tự quyết định. Ví dụ, có thể đặt mục tiêu riêng cho điểm hàn trọng yếu và các điểm hàn khác, như “điểm hàn trọng yếu không thiếu bản ghi nào trong thời gian thử nghiệm, các điểm hàn còn lại đạt từ giá trị mục tiêu do nhà máy đặt ra trở lên”. Điều quan trọng là ghi giá trị mục tiêu vào RFP trước khi ký hợp đồng, không để đến giai đoạn nghiệm thu mới quyết định.
Mô hình tính chi phí và hiệu quả (số liệu giả định)
Mọi con số từ đây trở đi đều là số liệu giả định lập riêng cho bài viết này. Do không xác nhận được giá chính thức của thiết bị giám sát, chi phí cũng là giả định. Hãy dùng như một khung tham khảo khi tự tính toán.
Nhà máy giả định: nhà máy chi tiết thân xe ô tô vốn Nhật tại Thái Lan. 40 súng hàn điểm (30 trên robot, 10 cố định và cầm tay), 4 dây chuyền, 2 ca, vận hành 250 ngày mỗi năm. Đơn giá nhân công theo giờ là 300 THB.
Chi phí hiện tại (mức cơ sở, hằng năm)
| Nhóm chi phí | Mức cơ sở (năm) |
|---|---|
| Sửa lại và phế phẩm nội bộ do hàn | 2.400.000 THB |
| Xử lý khiếu nại của khách hàng do hàn (phân loại, vận chuyển, thay thế) | 1.500.000 THB |
| Chi phí đầu điện cực và chụp điện cực | 1.200.000 THB |
| Lập và tổng hợp phiếu kiểm tra hàn trên giấy và Excel | 60 giờ mỗi tháng |
| Thử phá hủy (thử đục, thử bóc) | 4.200.000 THB |
Thử phá hủy là 4 dây chuyền × 2 ca × 250 ngày × 1 chi tiết = 2.000 chi tiết mỗi năm. Tiền chi tiết là 1.500 THB mỗi cái, 2.000 × 1.500 = 3.000.000 THB; công thao tác là 2 giờ mỗi cái × 300 THB = 600 THB, 2.000 × 600 = 1.200.000 THB; tổng cộng 4.200.000 THB.
Cấu hình A: thu thập dữ liệu từ bộ điều khiển hiện có + liên kết mã chi tiết + ghi mài đầu điện cực + dashboard
Giả định chi phí ban đầu 2.000.000 THB, chi phí hằng năm 300.000 THB.
| Hiệu quả | Cách tính | Hiệu quả hằng năm |
|---|---|---|
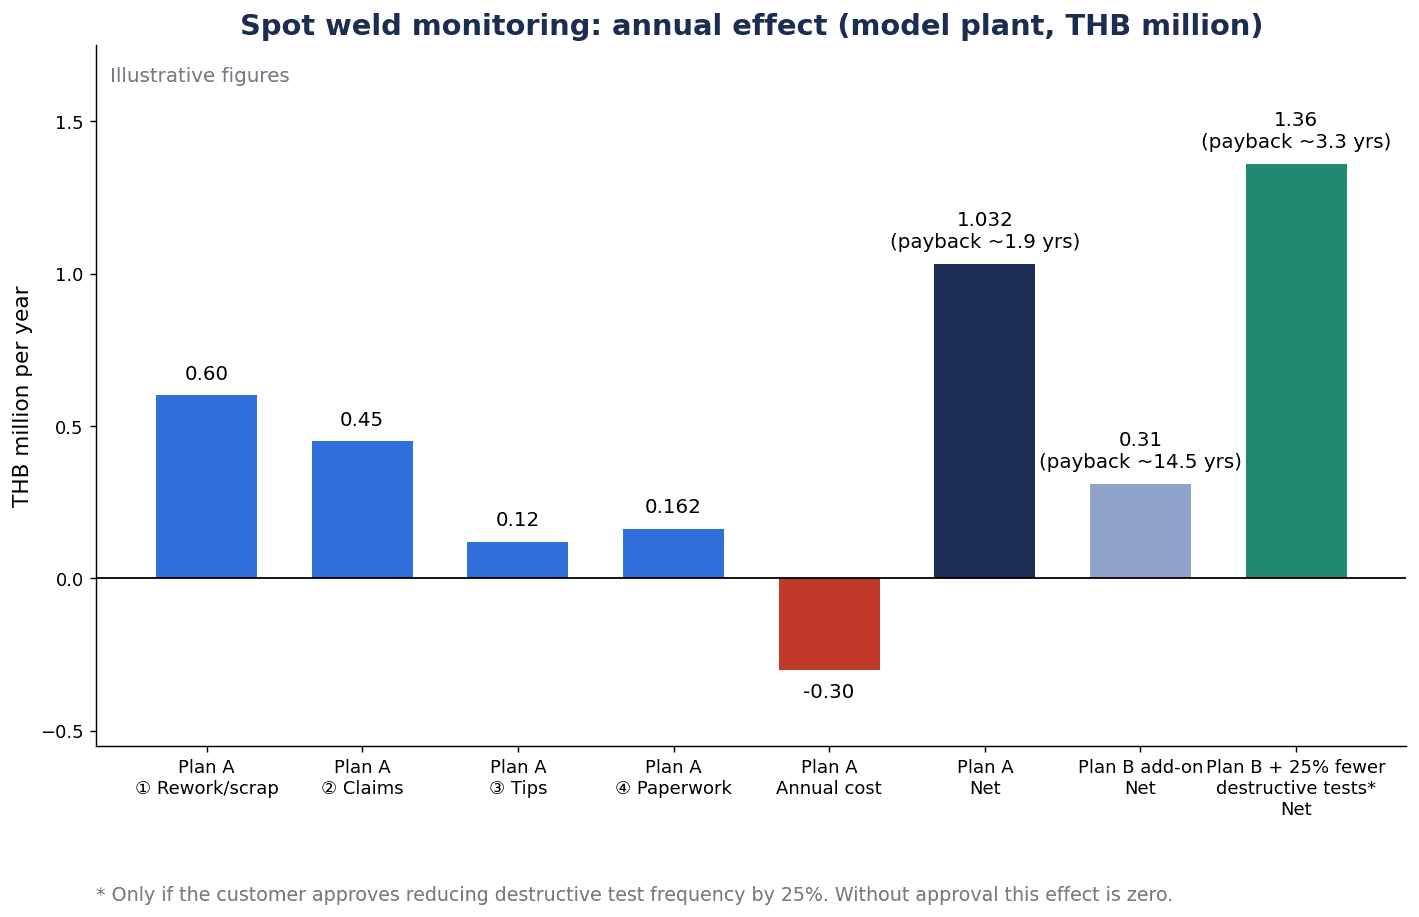
| (1) Giảm 25% sửa lại và phế phẩm nội bộ | 2.400.000 × 25% | 600.000 THB |
| (2) Giảm 30% chi phí xử lý khiếu nại (vì thu hẹp được phạm vi cách ly nhờ dữ liệu điểm hàn) | 1.500.000 × 30% | 450.000 THB |
| (3) Giảm 10% chi phí đầu điện cực (giảm thay quá sớm nhờ bản ghi mài và thay) | 1.200.000 × 10% | 120.000 THB |
| (4) Giảm công việc thủ công với phiếu kiểm tra từ 60 giờ xuống 15 giờ mỗi tháng | 45 giờ × 12 tháng × 300 THB | 162.000 THB |
| Tổng hiệu quả | 600.000 + 450.000 + 120.000 + 162.000 | 1.332.000 THB |
Hiệu quả ròng là 1.332.000 − 300.000 = 1.032.000 THB/năm, thời gian hoàn vốn là 2.000.000 ÷ 1.032.000 ≈ khoảng 1,9 năm. Ở cấu hình A, phần giảm thử phá hủy không được tính.
Cấu hình B: cấu hình A cộng thêm bộ giám sát gắn ngoài/điều khiển thích ứng cho 10 súng hàn của điểm hàn trọng yếu
Đánh giá phần chênh lệch sau khi đã có cấu hình A. Giả định chi phí ban đầu bổ sung 4.500.000 THB, chi phí hằng năm bổ sung 200.000 THB.
- Giảm thêm sửa lại và phế phẩm nội bộ một lượng bằng 15% của mức cơ sở 2.400.000 THB: 360.000 THB. Đây không phải 15% của phần 1.800.000 THB còn lại sau cấu hình A
- Giảm thêm chi phí xử lý khiếu nại một lượng bằng 10% của mức cơ sở 1.500.000 THB: 150.000 THB
- Tổng hiệu quả bổ sung: 360.000 + 150.000 = 510.000 THB/năm
Hiệu quả ròng của phần bổ sung là 510.000 − 200.000 = 310.000 THB/năm, thời gian hoàn vốn là 4.500.000 ÷ 310.000 ≈ khoảng 14,5 năm. Với điều kiện như vậy, nên xem khoản đầu tư bổ sung của cấu hình B là không thu hồi được.
Phân tích độ nhạy (chỉ trong trường hợp khách hàng chấp thuận giảm 25% tần suất thử phá hủy): khi cộng chi phí thử phá hủy 4.200.000 × 25% = 1.050.000 THB vào hiệu quả bổ sung, hiệu quả bổ sung là 510.000 + 1.050.000 = 1.560.000 THB, hiệu quả ròng là 1.560.000 − 200.000 = 1.360.000 THB/năm, thời gian hoàn vốn là 4.500.000 ÷ 1.360.000 ≈ khoảng 3,3 năm. Nếu không được khách hàng chấp thuận, hiệu quả 1.050.000 THB này bằng không.
Các giả định để tránh tính trùng
- (a) (1) sửa lại và phế phẩm nội bộ và (2) xử lý khiếu nại của khách hàng được tách thành hai nhóm chi phí riêng
- (b) Phần bổ sung của cấu hình B được đặt theo tỷ lệ của mức cơ sở, không phải của phần còn lại sau cấu hình A. Gộp cấu hình A và B lại, sửa lại nội bộ giảm 40% (25% + 15%), xử lý khiếu nại giảm 40% (30% + 10%)
- (c) Phần giảm thử phá hủy chỉ được đưa vào phân tích độ nhạy của cấu hình B. Không đưa vào cấu hình A và cũng không đưa vào trường hợp cơ bản
- (d) Phần giảm chi phí đầu điện cực (3) chỉ được tính ở cấu hình A, không tính ở cấu hình B
Điều rút ra từ phép tính
Phần lớn hiệu quả đến từ việc thu thập dữ liệu của bộ điều khiển hiện có và liên kết với chi tiết (cấu hình A). Bộ giám sát gắn ngoài và điều khiển thích ứng nên được cân nhắc khi đã khoanh vào các điểm hàn trọng yếu và có triển vọng thống nhất với khách hàng về việc xem lại tần suất thử phá hủy.
Ngoài ra, tổn thất cơ hội do dừng dây chuyền, việc giành được đơn hàng mới cho EV, việc giảm công sức đánh giá liên quan đến tiêu chuẩn và hiệu quả của dự đoán bằng AI không được đưa vào phép tính này.
Câu hỏi thường gặp
Kiểm soát chất lượng hàn điện trở nên bắt đầu từ đâu?
Bắt đầu từ việc xác định điểm hàn trọng yếu. Từ bản vẽ và quy cách của khách hàng, chọn ra các điểm hàn ảnh hưởng đến độ bền và chức năng, rồi đặt mục tiêu đầu tiên là lưu chắc chắn dòng điện, thời gian hàn, kết quả đánh giá và mã chi tiết của các điểm hàn đó. Nếu cố quản lý mọi điểm hàn với cùng mức độ ưu tiên, hiện trường sẽ không theo kịp khối lượng dữ liệu và số lượng cảnh báo.
Chỉ giám sát dòng điện hàn có đủ để đảm bảo chất lượng không?
Không đủ. Giám sát dòng điện hàn là căn cứ cho thấy điều kiện có đúng như mục tiêu hay không, nhưng chỉ nhìn giá trị dòng điện thì không biết được nugget có bị nhỏ đi do các yếu tố như tấm ghép không khít, mòn đầu điện cực hay rẽ dòng hay không. Ngoài bản ghi dòng điện, cần kết hợp bản ghi mài đầu điện cực, giám sát điện áp và lực ép khi cần thiết, cùng với thử phá hủy để giải thích chất lượng.
Truy xuất nguồn gốc mối hàn điểm cần chi tiết đến mức nào?
Điều này phụ thuộc vào yêu cầu của khách hàng và mức độ bạn muốn thu hẹp phạm vi cách ly khi có bất thường. Liên kết điểm hàn theo số sê-ri cho từng chi tiết là mức chi tiết nhất; liên kết theo đơn vị lô hoặc số chu kỳ của đồ gá là lựa chọn ở mức thấp hơn một bậc. Thời gian lưu trữ cũng được quyết định theo yêu cầu khách hàng và quy định nội bộ.
Quản lý mài đầu điện cực cần ghi lại những gì?
Cơ bản gồm ngày giờ mài, số hiệu súng hàn, số điểm hàn sau khi mài, ngày giờ thay đầu điện cực và tổng số điểm hàn lũy kế, số bậc stepper. Không có đáp án chung cho khoảng cách mài, vì vậy hãy thử nghiệm với vật liệu và điều kiện của nhà máy để quyết định, và lưu lại cả căn cứ đó.
Có những phương pháp kiểm tra mối hàn điểm nào?
Có ba nhóm: thử phá hủy (thử bóc, thử đục), thử không phá hủy (chủ yếu là siêu âm) và giám sát. Thử phá hủy là chuẩn mực để kiểm tra trực tiếp kích thước nugget và dạng phá hủy; siêu âm là phương tiện kiểm tra lấy mẫu hoặc kiểm tra điểm hàn trọng yếu mà không cần phá; giám sát là phương tiện phát hiện xu hướng và bất thường của mọi điểm hàn. Vì vai trò khác nhau nên cần kết hợp sử dụng.
Bộ điều khiển hàn đời cũ có lấy được dữ liệu không?
Còn tùy dòng máy. Trước tiên hãy lập danh sách model, firmware và cổng truyền thông, rồi hỏi nhà sản xuất những trường dữ liệu lấy được. Ngay cả khi không lấy được qua truyền thông, vẫn có thể bù bằng cách đo dòng điện phía thứ cấp bằng bộ giám sát gắn ngoài, hoặc chỉ lấy kết quả đánh giá qua PLC. Việc nâng cấp bộ điều khiển được cân nhắc sau đó, và chỉ cho các điểm hàn trọng yếu.
AI có đánh giá được mối hàn điểm đạt hay không đạt không?
Đã có các nghiên cứu báo cáo kết quả, nhưng phạm vi còn hạn chế. Dự đoán bắn tóe của Fraunhofer IPK là kết quả trong phòng thí nghiệm với 500 điểm hàn và tổ hợp 2 loại thép tấm. Nghiên cứu của Zhou và cộng sự thuộc Bosch và KIT (2018) tạo dữ liệu có gán nhãn bằng mô phỏng phần tử hữu hạn để dự đoán đường kính nugget; đối tượng là mô phỏng đơn giản hóa với 1 máy hàn và 3 chương trình, và chính các tác giả ghi rõ rằng không thể khái quát hóa. Nghiên cứu này cũng chỉ ra rằng nên bắt đầu với 250 điểm dữ liệu có gán nhãn, và hiệu năng giảm mạnh do độ không đảm bảo của phép đo. Nếu dùng trên dây chuyền sản xuất hàng loạt, không thể thiếu giai đoạn tích lũy kết quả thử phá hủy của chính nhà máy làm dữ liệu đúng và tự kiểm chứng độ chính xác.
Tóm tắt
- Giám sát hàn điểm, trước khi là chuyện lắp thêm thiết bị, là chuyện quyết định “lưu dữ liệu của điểm hàn nào, gắn với mã chi tiết nào, trong bao nhiêu năm”
- Ba việc đầu tiên: xác định điểm hàn trọng yếu; thu thập dữ liệu từ bộ điều khiển hiện có và liên kết với mã chi tiết; ghi lại việc mài đầu điện cực và tuổi thọ điện cực
- Dữ liệu điểm hàn chỉ dùng được để giải thích với khách hàng khi có đủ “mã chi tiết”, “ID điểm hàn” và “thời điểm”. Củng cố việc liên kết bằng đồng bộ thời gian và tín hiệu có phôi
- Đọc tính năng sản phẩm như công bố của nhà sản xuất và tự kiểm chứng trên dây chuyền. Phương thức truyền thông khác nhau nhiều theo dòng máy và thế hệ, nên trước hết hãy lập danh sách
- Nắm bức tranh tổng thể của tiêu chuẩn qua số hiệu và tên gọi, kiểm tra chi tiết trong nguyên văn và quy cách của khách hàng. Đồng hồ đo dòng điện hàn và bộ giám sát thuộc đối tượng hiệu chuẩn
- Thử phá hủy không mất đi dù đưa giám sát vào. Muốn thay đổi tần suất thì phải được khách hàng chấp thuận, dựa trên căn cứ đối chiếu với bản ghi
- Trong phép tính với số liệu giả định, phần lớn hiệu quả đến từ cấu hình A (thu thập dữ liệu và liên kết). Bộ giám sát gắn ngoài và điều khiển thích ứng nên được cân nhắc chỉ cho các điểm hàn trọng yếu
Về cách xử lý dữ liệu hàn trong tổng thể quản lý sản xuất, vui lòng tham khảo thêm bài viết về hệ thống quản lý sản xuất cho nhà máy linh kiện ô tô.
Ngay cả ở giai đoạn cân nhắc ban đầu, như kiểm kê xem nên chọn điểm hàn nào làm điểm hàn trọng yếu, bộ điều khiển hiện có lấy được những dữ liệu gì, hay sắp xếp các yêu cầu cho RFP, bạn đều có thể trao đổi với TOMAS TECH. Vui lòng liên hệ qua biểu mẫu này.
Thông tin tham khảo
- https://www.sis.se/en/produkter/manufacturing-engineering/welding-brazing-and-soldering/welding-processes/iso-143732024/
- https://www.evs.ee/en/evs-en-iso-10447-2022
- https://knowledge.bsigroup.com/products/resistance-welding-weldability-evaluation-procedures-for-weldability-in-spot-welding
- https://www.boutique.afnor.org/en-gb/standard/iso-1767712021/resistance-welding-vocabulary-part-1-spot-projection-and-seam-welding/xs138930/241179
- https://www.boutique.afnor.org/en-gb/standard/iso-1765742005/resistance-welding-welding-current-measurement-for-resistance-welding-part-/xs015482/111797
- https://pubs.aws.org/p/2067/d81m2021-specification-for-automotive-weld-quality-resistance-spot-welding-of-steel
- https://din.de/de/wdc-beuth:din21:281800771
- https://blog.aiag.org/new-publication-alert-version-2-of-the-cqi-15-special-process-welding-system-assessment-is-now-available-at-the-aiag-store
- https://www.boschrexroth.com/en/us/company/press/adaptive-resistance-welding-controller-1984.html
- https://boschrexroth.com/en/au/blog/welding-a-gateway-to-industry-4-0
- https://www.boschrexroth.com/en/at/company/press/welding-control-prc7000-20160.html
- https://www.amadaweldtech.eu/products/resistance-welding/weld-checkers/mm-410a-portable-weld-checker
- https://www.amadaweldtech.eu/print/products/resistance-welding/advanced-process-monitoring/wm-r100a-advanced-data-analysis-monitor
- https://www.amadaweldtech.eu/products/resistance-welding/advanced-process-monitoring/mg-300a-digital-weld-monitor-resistance-spot
- https://weldtechcorp.com/products/View-Net.html
- https://tjsnow.com/resistance-welding-supplies/controls/harms-wende/genius-inverter/
- https://www.arotechnologies.com/?p=1171
- https://www.fronius.com/en-us/usa/welding-technology/info-centre/magazine/2018/getting-straight-to-the-point
- https://www.bakerhughes.com/waygate-technologies/news/waygate-technologies-launches-new-ultrasonic-inspection-solution-0
- https://www.marklines.com/en/news/351560
- https://www.nst.com.my/amp/business/economy/2026/08/1518403/thailand-car-production-rises-61pct-year-july
- https://www.mreport.co.th/en/tag/news/%E0%B8%81%E0%B8%A5%E0%B8%B8%E0%B9%88%E0%B8%A1%E0%B8%A2%E0%B8%B2%E0%B8%99%E0%B8%A2%E0%B8%99%E0%B8%95%E0%B9%8C%20%E0%B8%AA.%E0%B8%AD.%E0%B8%97.
- https://www.mreport.co.th/en/news/statistic-and-ranking/552-thailand-automotive-production-june-2026
- https://www.argusmedia.com/news-and-insights/latest-market-news/2781852-thailand-ev-boom-drives-auto-market-in-2025
- https://www.krungsri.com/en/research/industry/industry-outlook/hi-tech-industries/automobiles/io/automobile-2026
- https://osos.boi.go.th/article_attach/PR167_2567EN.pdf
- https://osos.boi.go.th/EN/news/2302/
- https://www.nationthailand.com/business/automobile/40071986
- https://www.twi-global.com/locations/south-east-asia/news-and-events/news/2026/twi-thailand-partners-with-department-of-skill-development
- https://researchportalplus.anu.edu.au/en/publications/process-monitoring-of-resistance-spot-welding-using-the-dynamic-r/
- https://ahssinsights.org/?p=661923
- https://ahssinsights.org/?p=1073
- https://publikationen.bibliothek.kit.edu/1000105460/56698070
- https://par.nsf.gov/servlets/purl/10499757
- https://www.jstage.jst.go.jp/article/qjjws/27/3/27_3_230/_article
- https://uwaterloo.ca/centre-advanced-materials-joining/sites/default/files/uploads/files/sct-20062_chen.pdf
- https://pmc.ncbi.nlm.nih.gov/articles/PMC8911221/
- https://www1.eere.energy.gov/vehiclesandfuels/pdfs/alm_06/6a_hopkins.pdf
- https://www.audi.com/en/press-releases/audi-begins-roll-out-of-artificial-intelligence-for-quality-control-of-spot-welds-15443


