


“Khi bo mạch này đi qua lò reflow, nhiệt độ là bao nhiêu?”. Khi bị hỏi như vậy trong một đợt đánh giá của khách hàng hoặc khi điều tra lỗi đã lọt ra ngoài, trong tay chỉ có kết quả vài lần đo bằng cặp nhiệt điện (thermocouple) và màn hình giá trị cài đặt của lò. Về quản lý biên dạng nhiệt reflow (reflow temperature profile), chúng tôi thường nghe những băn khoăn như vậy từ các nhà máy lắp ráp bo mạch tại Thái Lan. Số lần chuyển đổi mã sản phẩm càng tăng thì số lần đo cũng tăng theo, và thời gian dừng chuyền để đo cũng trở thành gánh nặng.
Bài viết này chỉ có một luận điểm. Quản lý biên dạng nhiệt reflow được thiết kế không dựa trên “tần suất đo”, mà dựa trên việc “sau này có chứng minh được bo mạch nào đã đi qua điều kiện nào hay không”. Cụ thể gồm 6 điểm sau.
- Giá trị cài đặt của lò (nhiệt độ từng vùng, tốc độ băng tải) không phải là nhiệt độ thực tế của bo mạch. Cần lưu cả giá trị cài đặt lẫn biên dạng đo thực tế.
- Biên dạng đạt hay không đạt được quyết định từ hai phía: dải khuyến nghị của kem hàn và giới hạn chịu nhiệt trên của linh kiện. “Cửa sổ quy trình” (process window) này được văn bản hóa cho từng tổ hợp kem hàn, linh kiện và bo mạch, rồi quy về một con số bằng chỉ số như PWI.
- Thiết bị đo biên dạng bằng thermocouple (profiler) sẽ không biến mất. Giám sát liên tục là cơ chế dựa trên chuẩn tham chiếu được tạo bằng thermocouple để theo dõi toàn bộ bo mạch chạy qua lò giữa hai lần đo.
- Giá trị của giám sát liên tục nằm ở việc rút ngắn độ trễ cho đến khi phát hiện sai lệch, và ở bản ghi theo từng bo mạch.
- Bản ghi được kết nối với MES và hệ thống truy xuất nguồn gốc. Liên kết số serial của bo mạch (ID bo mạch) với kết quả đánh giá biên dạng, giá trị cài đặt của lò và trạng thái N2/O2. Giữa các thiết bị có thể dùng IPC-HERMES-9852, còn lên hệ thống cấp trên có thể dùng IPC-CFX.
- Trên cơ sở đó, trong RFP ghi rõ “lưu cái gì, theo đơn vị nào, trong bao lâu, và dừng như thế nào khi có sai lệch”, rồi trong kiểm thử nghiệm thu (FAT/SAT) kiểm tra việc đối chiếu với số đo thermocouple thực tế và hoạt động dừng khi có sai lệch.
Lưu ý, bài viết này không phải là khuyến nghị hay xếp hạng sản phẩm cụ thể nào. Mọi chức năng sản phẩm đều là “tuyên bố của nhà cung cấp” dựa trên tài liệu công khai của từng hãng. Phần tính thử ở nửa sau là các con số giả định đặt ra để giải thích, không phải số liệu của một nhà máy thực tế.
Biên dạng nhiệt reflow là gì: gia nhiệt sơ bộ, ngâm nhiệt, reflow, làm nguội cùng TAL và nhiệt độ đỉnh
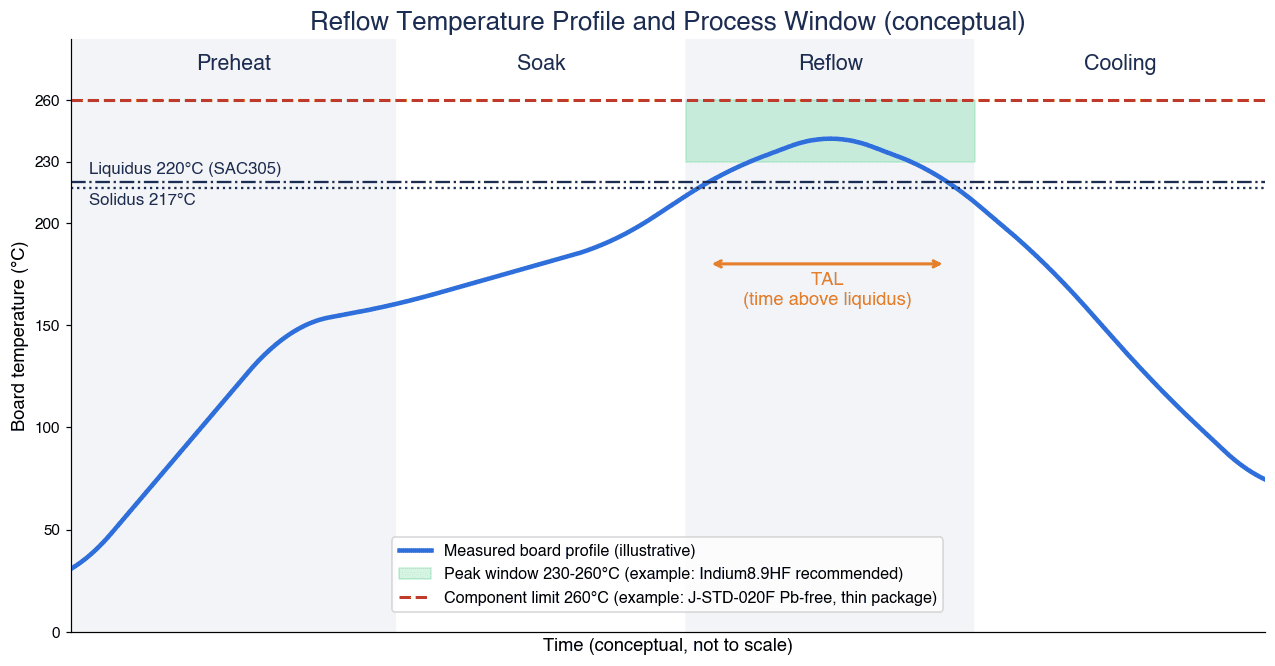
Biên dạng nhiệt reflow là sự thay đổi nhiệt độ theo thời gian (đường cong nhiệt độ – thời gian) mà các điểm đo trên bo mạch phải chịu trong khi bo mạch đi qua lò reflow. Người ta gắn thermocouple vào các linh kiện đại diện, cho đi qua lò cùng thiết bị đo và ghi lại. Quan điểm phổ biến được cho là mỗi bo mạch đã lắp ráp có một đường cong riêng.
Trong mục lục của IPC-7530B “Guidelines for Temperature Profiling for Mass Soldering Processes (Reflow and Wave)” (bản tháng 1/2025, Rev. B), hướng dẫn đo biên dạng nhiệt của IPC, chương về đo biên dạng cho reflow đối lưu liệt kê 4 vùng: gia nhiệt sơ bộ (Preheat), ngâm nhiệt (Soak), reflow (Reflow) và làm nguội (Cooling). Phần định nghĩa thuật ngữ có đường lỏng (Liquidus), đường rắn (Solidus), nhiệt độ đỉnh (Peak), tốc độ gia nhiệt (Ramp Rate), thời gian trên đường lỏng (Time Above Liquidus, TAL) và các thuật ngữ khác. Lưu ý, nội dung chính của tiêu chuẩn này là tài liệu trả phí, bài viết này chỉ đề cập trong phạm vi đã xác nhận được từ mục lục.
Vai trò của 4 vùng có thể sắp xếp đại thể như sau.
| Vùng | Vai trò chính | Ví dụ giá trị cần quản lý |
|---|---|---|
| Gia nhiệt sơ bộ (Preheat) | Làm nóng dần bo mạch và linh kiện từ nhiệt độ phòng | Tốc độ gia nhiệt (°C/giây) |
| Ngâm nhiệt (Soak) | Giảm chênh lệch nhiệt độ trong bo mạch, kích hoạt chất trợ hàn (flux) | Nhiệt độ và thời gian ngâm nhiệt |
| Reflow (vùng nóng chảy) | Làm nóng chảy thiếc hàn, tạo mối hàn | Nhiệt độ đỉnh, TAL |
| Làm nguội (Cooling) | Làm đông đặc thiếc hàn, hình thành cấu trúc tế vi | Tốc độ làm nguội (°C/giây) |
Đường lỏng là 217°C hay 220°C
SAC305 (Sn-3.0Ag-0.5Cu), loại thiếc hàn không chì được dùng rộng rãi, có đường rắn 217°C và đường lỏng 220°C theo bảng dữ liệu kỹ thuật của hãng AIM. Trong catalogue vật liệu hàn năm 2025 của Senju Metal Industry, M705 (Sn-3.0Ag-0.5Cu) cũng có đường rắn 217°C và đường lỏng 220°C. Nói cách khác, SAC305 là hợp kim đi qua trạng thái “nóng chảy một nửa” trong khoảng từ 217°C đến 220°C.
Mặt khác, trong tài liệu của các nhà sản xuất linh kiện, có ví dụ dùng 217°C làm nhiệt độ chuẩn của TAL. Tài liệu “Reflow soldering profile” của Nexperia (Rev. 1.2, ngày 10/2/2026) lấy nhiệt độ đường lỏng TL của quy trình không chì là 217°C để định nghĩa thời gian trên đường lỏng.
Vì vậy, việc đo TAL theo nhiệt độ chuẩn nào là khác nhau tùy tài liệu (nhiều ví dụ dùng 217°C). Thay vì coi một trong hai là đáp án đúng duy nhất, điều quan trọng là ghi rõ trong văn bản cửa sổ quy trình của công ty mình rằng “TAL được tính theo chuẩn X°C”. Lý do là nếu nhiệt độ chuẩn chênh nhau 3°C, thì cùng một đường cong, số giây TAL cũng thay đổi và kết quả đạt hay không đạt có thể thay đổi.
“Mức tham khảo chung” cho nhiệt độ đỉnh và TAL
Bài báo kỹ thuật “Best Practices Reflow Profiling for Lead-Free SMT Assembly” của Indium Corporation (năm 2016, đăng lại trên trang của KIC) viết rằng TAL “điển hình là 30–90 giây” để tạo hợp chất liên kim, nhiệt độ đỉnh “thường cao hơn đường lỏng của hợp kim 20–30°C”, và tốc độ làm nguội “khoảng 4°C/giây là thông thường”. Tất cả đều được diễn đạt bằng “điển hình”, “thường”, và đây cũng là tài liệu từ 10 năm trước. Trong quy trình thực tế, như chương tiếp theo trình bày, dải giá trị được quyết định từ dữ liệu của kem hàn và linh kiện đang sử dụng.
Cách xác định cửa sổ quy trình: dải khuyến nghị của kem hàn và giới hạn chịu nhiệt của linh kiện
Để đánh giá biên dạng đạt hay không đạt, cần có một dải “từ đâu đến đâu thì coi là hàng tốt”, tức là cửa sổ quy trình. Sẽ dễ sắp xếp hơn nếu nghĩ theo cấu trúc: cửa sổ này chủ yếu được quyết định bởi dải khuyến nghị của kem hàn, và giới hạn trên còn bị thu hẹp thêm bởi giới hạn chịu nhiệt của linh kiện.
Phía kem hàn: ví dụ từ bảng dữ liệu của Indium8.9HF
Lấy ví dụ biên dạng khuyến nghị cho SAC305 trong bảng dữ liệu sản phẩm của Indium8.9HF (bột T5/T6) (Form No. 99211 R6, ©2026). Đây là giá trị khuyến nghị của sản phẩm kem hàn này; với kem hàn của hãng khác hoặc sản phẩm khác, giá trị sẽ khác.
| Thông số | Khuyến nghị | Cho phép | Ghi chú trong bảng dữ liệu |
|---|---|---|---|
| Gia nhiệt (trung bình từ nhiệt độ phòng đến đỉnh) | 1,0–1,5°C/giây | 0,5–2,5°C/giây | Hạn chế bi hàn, hạt hàn (beading), sụt kem khi nóng (hot slump) |
| Thời gian ngâm nhiệt (tùy chọn) | 20–60 giây | 30–120 giây | Có khả năng giảm void ở BGA/CSP |
| Nhiệt độ ngâm nhiệt | 140–160°C | 140–170°C | Không có |
| TAL (thời gian trên đường lỏng) | 45–60 giây | 30–100 giây | Giá trị đo bằng thermocouple |
| Nhiệt độ đỉnh | 230–260°C | 230–262°C | Không có |
| Tốc độ làm nguội | 2–6°C/giây | 0,5–6°C/giây | Làm nguội nhanh tạo cấu trúc tế vi mịn |
| Môi trường khí | N2 (khuyến nghị cho linh kiện nhỏ dưới 180µm) | Không có | Không có |
Bảng dữ liệu này ghi rõ đây là hướng dẫn chung, và việc nằm ngoài dải tùy theo yêu cầu quy trình như kích thước, độ dày, mật độ lắp ráp của bo mạch là được phép, và đôi khi là cần thiết. Kèm theo lưu ý “mọi thông số chỉ là giá trị tham khảo, có thể cần điều chỉnh cho phù hợp với quy trình và thiết kế”.
Phía linh kiện: nhiệt độ phân loại của J-STD-020F
Mức tham khảo cho giới hạn chịu nhiệt trên của linh kiện là nhiệt độ phân loại (Tc) của IPC/JEDEC J-STD-020F (phân loại độ nhạy ẩm và độ nhạy reflow của linh kiện dán bề mặt không kín khí). Tài liệu của Nexperia (tháng 2/2026) giải thích rằng J-STD-020F quy định nhiệt độ phân loại của linh kiện, nhiệt độ đỉnh mà nhà cung cấp linh kiện chứng nhận là từ Tc trở lên, và người dùng được khuyến nghị giữ nhiệt độ đỉnh thấp hơn Tc. Vì vỏ linh kiện càng nhỏ và mỏng thì nhiệt độ thân càng dễ tăng, Tc được xác định theo độ dày và thể tích của vỏ linh kiện.
Nhiệt độ phân loại cho quy trình không chì (hợp kim SAC) trong bảng của tài liệu này như sau.
| Độ dày vỏ linh kiện | Thể tích dưới 350 mm³ | 350–2.000 mm³ | Trên 2.000 mm³ |
|---|---|---|---|
| Dưới 1,6 mm | 260°C | 260°C | 260°C |
| 1,6–2,5 mm | 260°C | 250°C | 245°C |
| Trên 2,5 mm | 250°C | 245°C | 245°C |
Hãy chú ý rằng linh kiện càng dày và lớn thì Tc càng thấp. Nếu trên bo mạch có lẫn vỏ linh kiện lớn và dày, ràng buộc phía linh kiện có thể có hiệu lực trước giới hạn trên của nhiệt độ đỉnh khuyến nghị trong bảng dữ liệu kem hàn (260°C trong ví dụ trên). Ngược lại, vùng có linh kiện lớn có nhiệt dung lớn nên nhiệt độ đỉnh thấp hơn, khiến nhiệt độ đỉnh và TAL dễ dồn về phía giới hạn dưới của cửa sổ. Đối với linh kiện do chính Nexperia sản xuất (độ dày từ 2,5 mm trở xuống, thể tích dưới 350 mm³), hãng này đưa ra khuyến nghị như tốc độ hạ nhiệt tối đa 6°C/giây, thời gian từ 25°C đến đỉnh tối đa 8 phút, và nêu 245°C là giá trị điển hình của nhiệt độ đỉnh. Mức 245°C này được chú thích là “thiết lập điển hình, không phải giá trị tối đa”.
Văn bản hóa cửa sổ theo từng “tổ hợp”
Trong thực tế, cửa sổ được xác định và lưu thành văn bản cho từng tổ hợp của 3 yếu tố sau.
- Kem hàn: tên sản phẩm, cỡ hạt bột, phiên bản bảng dữ liệu
- Linh kiện: linh kiện có giới hạn chịu nhiệt thấp nhất trên bo mạch và linh kiện khó nóng lên nhất
- Bo mạch: độ dày, số lớp, lượng đồng, mật độ lắp ráp, cách ghép panel
Ngay cả với kem hàn cùng hệ SAC305, khi đổi sản phẩm thì dải khuyến nghị trong bảng dữ liệu cũng thay đổi. Việc thêm linh kiện hoặc chuyển sang linh kiện thay thế cũng có thể làm Tc thay đổi. Nếu đưa quản lý phiên bản vào văn bản cửa sổ và lưu được “đã đánh giá theo cửa sổ phiên bản nào”, việc giải thích trong các đợt đánh giá sau sẽ dễ dàng hơn. Quản lý khả năng chịu nhiệt và quản lý hút ẩm của linh kiện là hai mặt của một vấn đề; về quản lý floor life, xem chi tiết trong bài viết về triển khai hệ thống quản lý MSD.
Vì sao giá trị cài đặt của lò không khớp với nhiệt độ thực tế của bo mạch
“Nhiệt độ các vùng của lò chạy với cùng giá trị cài đặt mỗi ngày, nên nhiệt độ bo mạch chắc cũng giống nhau”. Đây là một ngộ nhận thường gặp trong quản lý biên dạng nhiệt reflow.
Bài viết kỹ thuật “The Science Behind Conveyor Oven Thermal Profiling” của KIC (năm 2006, tài liệu cũ) giải thích rằng biên dạng của lò chủ yếu phụ thuộc vào nhiệt độ cài đặt của các vùng, nhưng cũng chịu ảnh hưởng của luồng khí trong lò, tổng nhiệt dung của tải và cách bố trí tải, cũng như nhiệt độ phòng xung quanh. Vùng có linh kiện lớn có nhiệt dung lớn nên nhiệt độ đỉnh thấp hơn. Bài viết còn khẳng định rằng nếu không giám sát nhiệt độ trong lò một cách độc lập thì việc phát hiện trôi (drift) trong quá trình sản xuất là “gần như không thể”.
Nói cách khác, dù cùng giá trị cài đặt, nhiệt độ bo mạch phải chịu vẫn thay đổi theo các yếu tố như sau.
- Độ dày, số lớp, lượng đồng của bo mạch, có hay không có linh kiện lớn
- Có bao nhiêu bo mạch trên băng tải và cách nhau bao xa (tải)
- Thay đổi luồng khí do tình trạng quạt và vòi phun
- Nhiệt độ phòng của nhà máy
Ở đây, hãy sắp xếp “nói được điều gì” theo từng loại bản ghi.
| Loại bản ghi | Nội dung | Nói được điều gì | Không nói được điều gì |
|---|---|---|---|
| Nhật ký lò | Giá trị cài đặt và giá trị đo của các vùng, tốc độ băng tải, nồng độ O2 v.v. | Lò có chạy đúng cài đặt hay không | Linh kiện trên bo mạch có nhận được lịch sử nhiệt độ mục tiêu hay không |
| Biên dạng thermocouple | Đường cong nhiệt độ – thời gian tại các điểm đo trên bo đo | Riêng bo đã đo, tại thời điểm đó, có nhận được lịch sử nhiệt độ mục tiêu hay không | Trạng thái của các bo mạch chạy qua giữa hai lần đo |
| Giám sát liên tục | Tính biên dạng từng bo mạch từ cảm biến cố định trong lò và tốc độ băng tải | Đánh giá từng bo mạch theo cửa sổ (dựa trên ước tính) | Nhiệt độ thực tế tuyệt đối khi không có chuẩn tham chiếu |
Giá trị cài đặt và nhật ký của lò là bản ghi về “trạng thái của lò”, không phải bản ghi về “nhiệt độ của bo mạch”. Trong các đợt đánh giá, điều được hỏi thường là cái sau. Chính vì vậy cần lưu cả giá trị cài đặt lẫn biên dạng đo thực tế.
Các lỗi được cho là do biên dạng nhiệt
Biên dạng nhiệt bị lệch dẫn đến những lỗi nào? Dưới đây sắp xếp nội dung từ bài báo kỹ thuật của Indium nêu trên (năm 2016) và bảng dữ liệu kem hàn, giữ nguyên mức độ khẳng định của cách diễn đạt gốc.
| Lỗi | Giải thích trong nguồn | Ví dụ biện pháp phía biên dạng được nêu |
|---|---|---|
| Void | Xảy ra ở BGA, SGA, QFN, LGA v.v., nhiệt độ reflow càng cao thì càng tăng (bài báo). Với hàn không chì, ngâm nhiệt để giảm void không hiệu quả bằng với SnPb (bài báo) | Ngâm nhiệt có khả năng giảm void ở BGA/CSP (bảng dữ liệu Indium8.9HF) |
| Head-in-pillow (HiP) | Xảy ra khi bi hàn của BGA mất tiếp xúc với kem hàn và bị oxy hóa (bài báo) | Biên dạng Ramp-to-Peak ít hoặc không ngâm nhiệt, gia nhiệt chậm 1–1,5°C/giây, nhiệt độ đỉnh thấp (bài báo). Giảm ngâm nhiệt có thể giúp giảm HiP và graping trong một số trường hợp (bảng dữ liệu) |
| Tombstoning (linh kiện dựng đứng) | Chủ yếu ở linh kiện thụ động, nguyên nhân là lực thấm ướt không cân bằng. Gia nhiệt không đồng đều do mặt phẳng nối đất, đường mạch, bóng che của linh kiện lớn (bài báo) | Làm chậm tốc độ gia nhiệt từ nhiệt độ phòng đến đỉnh, hoặc thêm một đoạn ngâm nhiệt ngắn ngay dưới điểm nóng chảy (bài báo) |
| Bi hàn, hạt hàn (beading) | Gia nhiệt quá nhanh làm dung môi trong flux bay hơi mạnh, quá chậm thì flux chảy tràn (bài báo) | Khuyến nghị tốc độ gia nhiệt tối đa từ nhiệt độ phòng đến đỉnh là 1–1,5°C/giây (bài báo) |
| Graping | Hiện tượng các hạt chưa nóng chảy còn sót lại trên bề mặt thiếc hàn. Dễ xảy ra khi nhiệt độ cao, lượng in ít, bột mịn (bài báo) | Gia nhiệt chậm dưới 1°C/giây có thể làm tình trạng xấu đi (bài báo) |
| Làm nguội và cấu trúc tế vi | Làm nguội nhanh tạo cấu trúc tế vi mịn (bảng dữ liệu). Tốc độ làm nguội được cho là một trong các yếu tố ảnh hưởng đến cấu trúc tế vi của thiếc hàn và hình thái hợp chất liên kim | Đưa tốc độ làm nguội vào cửa sổ để quản lý |
Về hiện tượng bắc cầu (bridge), do lần khảo sát này không tìm thấy tài liệu gốc nào nêu mối quan hệ trực tiếp với biên dạng, nên chúng tôi không đưa vào bảng này. Để phân định “điều kiện nào của công đoạn nào đã tác động” khi phát hiện lỗi, tiền đề là phải đối chiếu được kết quả kiểm tra và bản ghi biên dạng theo cùng một ID bo mạch. Cách xử lý dữ liệu đánh giá của AOI được giải thích trong bài viết về ứng dụng AI kiểm tra mối hàn, còn kiểm tra các mối hàn khuất như BGA được giải thích trong bài viết về kiểm tra X-ray AXI.
3 phương thức đo và giám sát: profiler thermocouple, đo biên dạng tự động, giám sát liên tục trong lò
Phương pháp đo biên dạng reflow có thể chia thành 3 nhóm lớn. Hai phương thức sau dựa trên ý tưởng đo biên dạng liên tục, nhằm theo dõi toàn bộ bo mạch kể cả giữa hai lần đo; bài viết này coi đó là cơ chế giám sát biên dạng lò reflow. Toàn bộ nội dung dưới đây là “tuyên bố của nhà cung cấp” dựa trên tài liệu công khai của từng hãng, và không đề cập đến giá.
Phương thức 1: profiler thermocouple (cho thiết bị đo chạy cùng bo mạch)
Đây là phương pháp cơ bản nhất. Bo đo biên dạng (profile board) có gắn thermocouple và bộ ghi dữ liệu (data logger) được đặt trong hộp cách nhiệt rồi cho đi qua lò.
- Datapaq Reflow Tracker của Fluke Process Instruments gồm bộ ghi, rào cách nhiệt, thermocouple và phần mềm phân tích, được cho là đo với tối đa 12 cảm biến (theo bài giới thiệu sản phẩm trên tạp chí ngành năm 2021). Cũng theo bài giới thiệu này, bộ ghi DP5 có độ chính xác ±0,5°C và độ phân giải ±0,1°C.
- Solderstar nêu trong dòng sản phẩm của mình các profiler 6/9/12 kênh, cùng với thiết bị kiểm tra nhiệt độ lò, shuttle dùng để xác nhận lò và phần mềm xác nhận quy trình và SPC.
Điểm mạnh là đo trực tiếp được các điểm đo thực tế trên bo mạch, nhưng chỉ đo được “một bo đo” tại “thời điểm đo”.
Phương thức 2: đo biên dạng tự động (ước tính biên dạng của toàn bộ bo mạch)
ProBot của KIC được giải thích trên trang sản phẩm là “tự động ghi biên dạng của mọi bo mạch được xử lý”. Biên dạng được so sánh tại chỗ với cửa sổ quy trình đã thiết lập, và được cho là đánh giá có nằm trong thông số kỹ thuật hay không mà không cần con người can thiệp và không dừng sản xuất. Đồng thời, trang này cũng ghi rõ “ProBot được lập trình bằng cách chạy một biên dạng thủ công với profiler của KIC”. Chức năng đọc mã vạch để đối chiếu biên dạng của từng bo mạch với số hiệu bo mạch cũng được nêu.
Trong webinar do KIC và E-tronix thông báo vào tháng 5/2026, đo biên dạng tự động cũng được giới thiệu là phương pháp dùng cảm biến tích hợp và thuật toán dự đoán để tạo biên dạng nhiệt thời gian thực cho toàn bộ bo mạch sản xuất mà không dừng sản xuất.
Phương thức 3: giám sát liên tục trong lò (tính biên dạng từng bo mạch bằng cảm biến cố định)
Theo tài liệu giới thiệu (Rev 2301A) của KIC, RPI (Reflow Process Inspection) gồm 2 đầu dò thermocouple lắp cố định trong lò (mỗi đầu 15 thermocouple), bộ thu thập dữ liệu, bộ mã hóa tốc độ (encoder), cảm biến bo mạch, rơ-le cảnh báo, tháp đèn và phần mềm. Bộ thu thập dữ liệu được cho là có độ chính xác ±1,2°C và đọc 13 lần mỗi giây. Các chức năng được nêu gồm biên dạng từng bo mạch và mức phù hợp với cửa sổ, thông tin sản xuất như tên sản phẩm, ID lô, ngày giờ, tên lò, truy xuất nguồn gốc theo từng bo mạch, SPC, biểu đồ Pareto các trường hợp ngoài thông số. Việc đọc mã vạch để ngăn “sai chương trình lò” và “sai bo mạch”, thông báo tức thì khi quy trình ra ngoài thông số và có thể dừng băng tải đầu vào nếu cần, cũng đều là tuyên bố của nhà cung cấp. Và tài liệu giới thiệu này có chú thích “RPI cần có profiler của KIC”.
Về phía nhà sản xuất lò, blog của Rehm (năm 2020) giới thiệu ProCap dùng cảm biến để đo liên tục nhiệt độ và lượng nhiệt truyền vào toàn bộ cụm lắp ráp, và lưu thông số theo từng sản phẩm. Nội dung này được đề cập ở chương “Chức năng nhật ký phía nhà sản xuất lò” phía sau.
So sánh 3 phương thức
| Góc độ | Profiler thermocouple | Đo biên dạng tự động | Giám sát liên tục trong lò |
|---|---|---|---|
| Đo cái gì | Nhiệt độ thực tế tại các điểm đo trên bo đo | Biên dạng từng bo mạch (bằng cảm biến và tính toán) | Biên dạng từng bo mạch (tính từ cảm biến cố định và tốc độ) |
| Bo mạch được đo | Một bo đo | Toàn bộ bo mạch (tuyên bố của nhà cung cấp) | Toàn bộ bo mạch (tuyên bố của nhà cung cấp) |
| Dừng chuyền để đo | Thường phải dừng (tùy cách vận hành) | Không dừng sản xuất (tuyên bố của nhà cung cấp) | Không dừng sản xuất (tuyên bố của nhà cung cấp) |
| Liên kết với ID bo mạch | Chỉ có bản ghi của bo đo | Đối chiếu bằng mã vạch (tuyên bố của nhà cung cấp) | Đối chiếu bằng mã vạch (tuyên bố của nhà cung cấp) |
| Vai trò của thermocouple | Chính là phép đo | Cần biên dạng thủ công cho thiết lập ban đầu | Ghi rõ là cần profiler |
| Điểm yếu | Không thấy được bo mạch giữa hai lần đo | Dựa trên ước tính, phụ thuộc chất lượng chuẩn tham chiếu | Dựa trên ước tính, phụ thuộc chất lượng chuẩn tham chiếu |
Điều chúng tôi muốn nhấn mạnh ở đây là giám sát liên tục và đo biên dạng tự động không thay thế phép đo bằng thermocouple. Chỉ khi có biên dạng chuẩn tạo bằng thermocouple thì mới tính được biên dạng từng bo mạch từ giá trị của cảm biến trong lò. Nói cách khác, phép đo thermocouple chuyển vai trò sang “tạo chuẩn tham chiếu và xác nhận định kỳ”, còn giám sát liên tục theo dõi toàn bộ bo mạch giữa hai lần đo. Đó là cách phân công.
Quy biên dạng về một con số bằng PWI (Process Window Index)
Một biên dạng có nhiều giá trị cần quản lý như nhiệt độ đỉnh, TAL, tốc độ gia nhiệt, tốc độ làm nguội, và mỗi giá trị lại có số lượng bằng số thermocouple. So sánh tất cả mỗi lần là việc rất vất vả. Vì vậy người ta dùng PWI (Process Window Index).
Theo bài giải thích “What is your PWI?” của KIC, PWI là chỉ số biểu thị bằng một con số mức độ biên dạng nằm trong cửa sổ quy trình (giới hạn trên và dưới) do người dùng định nghĩa. Cách tính như sau.
- Với từng thermocouple và từng đại lượng thống kê (nhiệt độ đỉnh, TAL, tốc độ gia nhiệt v.v.), lấy “chênh lệch giữa giá trị đo và điểm giữa của giới hạn trên và dưới” chia cho “một nửa độ rộng giữa giới hạn trên và dưới”, rồi đổi ra phần trăm
- Lấy giá trị lớn nhất (trường hợp xấu nhất) trong số đó làm PWI
- PWI dưới 100% là nằm trong thông số, từ 100% trở lên là ngoài thông số. Giá trị càng nhỏ thì càng gần tâm cửa sổ
Viết dưới dạng công thức: PWI = giá trị lớn nhất của (|giá trị đo − điểm giữa của giới hạn trên và dưới| ÷ (độ rộng giới hạn trên và dưới ÷ 2)) × 100%.
Ví dụ tính (giá trị giả định)
Dưới đây là giá trị giả định để minh họa cách tính, không phải kết quả đo thực tế. Cửa sổ dùng làm ví dụ là dải khuyến nghị của Indium8.9HF đã nêu ở chương “Cách xác định cửa sổ quy trình”.
| Đại lượng thống kê | Cửa sổ (ví dụ) | Điểm giữa | Nửa độ rộng | Giá trị đo (giả định) | Tỷ lệ |
|---|---|---|---|---|---|
| Nhiệt độ đỉnh | 230–260°C | 245°C | 15°C | 251°C | 6 ÷ 15 = 40% |
| TAL | 45–60 giây | 52,5 giây | 7,5 giây | 58 giây | 5,5 ÷ 7,5 ≈ 73% |
Trong ví dụ này, PWI là giá trị lớn hơn trong hai giá trị, khoảng 73%. Vì dưới 100% nên nằm trong thông số, nhưng có thể thấy TAL đang dồn về phía trên của cửa sổ. Trên thực tế, việc tính toán được thực hiện tương tự cho số thermocouple và số đại lượng thống kê, rồi lấy giá trị lớn nhất.
Có 2 điểm cần lưu ý. Thứ nhất, PWI là chỉ số do KIC phát triển và là nhãn hiệu của hãng này, không phải chỉ số của tiêu chuẩn ngành. Thứ hai, giá trị PWI thay đổi theo cách xác định cửa sổ. Nếu đặt cửa sổ rộng thì PWI sẽ nhỏ đi, vì vậy chỉ có thể nói “PWI nhỏ = quy trình tốt” khi căn cứ của cửa sổ (dữ liệu kem hàn và linh kiện) đã được văn bản hóa. Khi yêu cầu PWI hoặc chỉ số tương đương trong RFP, cách hợp lý là yêu cầu kèm cả việc thiết lập cửa sổ và quản lý phiên bản.
Chức năng nhật ký phía nhà sản xuất lò
Ngoài hệ thống chuyên dụng cho giám sát liên tục, bản thân lò reflow cũng có chức năng xuất dữ liệu và ghi nhật ký. Ở đây, nội dung cũng là “tuyên bố của nhà cung cấp” dựa trên tài liệu công khai của từng hãng.
| Nhà sản xuất, chức năng | Nội dung xác nhận được trong tài liệu công khai | Điểm lưu ý |
|---|---|---|
| BTU (Amtech) Wincon | Khi đọc mã vạch ở cửa vào lò, tạo nhật ký sản xuất cho bo mạch đó. Bản ghi gắn với công thức (recipe) kèm dấu thời gian theo từng bo mạch, có thể liên kết với MES. Ghi giá trị cài đặt và giá trị đo của từng vùng, giá trị cài đặt và giá trị đo của tốc độ băng tải, nồng độ O2 (khi có trang bị thiết bị lấy mẫu khí). Hỗ trợ GEM, CFX, MQTT, OPC, REST, Hermes | Thứ được ghi là trạng thái của lò, không phải nhiệt độ linh kiện trên bo mạch |
| Rehm ProCap | Dùng cảm biến đo liên tục nhiệt độ và lượng nhiệt truyền vào toàn bộ cụm lắp ráp, tự động lưu thông số theo từng sản phẩm. Khi tạo chuẩn tham chiếu, đo 50 bo đầu tiên của sản phẩm hoặc tấm kim loại hay bo giả (dummy) để so sánh. Cảnh báo khi lệch khỏi chuẩn. Phát hiện thay đổi từ từ như tắc vòi phun. Xuất báo cáo PDF, liên kết với phần mềm ViCON | Dựa trên bài blog năm 2020 |
| Heller MK7 | Bài viết tình huống triển khai năm 2026 giới thiệu rằng nhờ giám sát quy trình tích hợp và kết nối Industry 4.0, trạng thái quy trình và truy xuất nguồn gốc trở nên hiển thị được | Lần này chưa xác nhận được chi tiết giao thức hỗ trợ |
| Kurtz Ersa HOTFLOW THREE | Nền tảng mạng “Kurtz Ersa CONNECT”, phần mềm quản lý chương trình “ERSASOFT 5”, bộ nguồn được cho là thu dữ liệu quy trình chính xác của từng vùng | Trên trang sản phẩm chưa xác nhận được ghi rõ kết nối MES hay chuẩn truyền thông |
Về các nhà sản xuất lò Nhật Bản, lần khảo sát này chưa tìm thấy tài liệu công khai giải thích chức năng truy xuất nguồn gốc của lò reflow. Điều này không có nghĩa là không có chức năng đó; nếu nhà máy đang dùng lò của các hãng này, hãy xác nhận trực tiếp với nhà sản xuất.
Điều cần nắm về nhật ký lò, giống như phần sắp xếp ở chương “Vì sao giá trị cài đặt của lò không khớp với nhiệt độ thực tế của bo mạch”, là nhật ký lò là bản ghi “lò có chạy đúng cài đặt hay không”. Giá trị đo của các vùng, tốc độ băng tải và nồng độ O2 là thông tin không thể thiếu khi tìm nguyên nhân sai lệch biên dạng, nhưng chỉ với chúng thì không thể nói “linh kiện trên bo mạch này đã lên đến bao nhiêu độ”. Chỉ khi chồng nhật ký lò với biên dạng từ thermocouple hoặc giám sát liên tục theo cùng một ID bo mạch thì mới giải thích được nguyên nhân và kết quả trong một bản ghi thống nhất. Về cách kết nối dữ liệu vận hành thiết bị với lịch sử sản phẩm, bài viết về truy xuất nguồn gốc từ thiết bị đến sản phẩm cũng là tài liệu tham khảo hữu ích.
Bản ghi theo từng bo mạch và truy xuất nguồn gốc: liên kết serial và kết nối MES
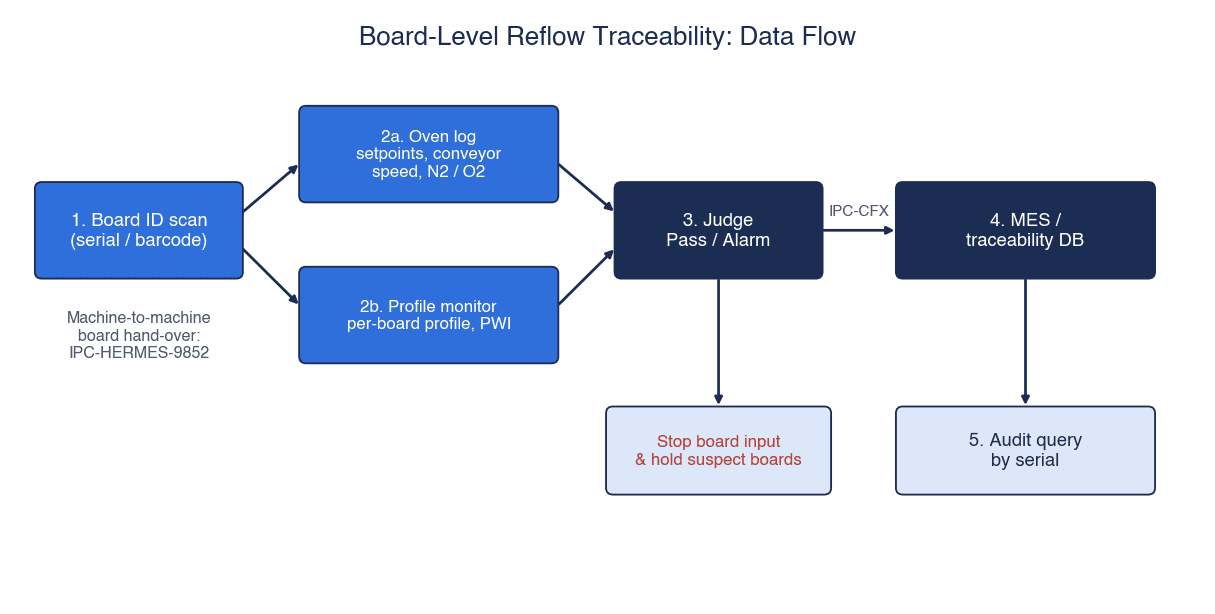
Phần này tổng hợp nội dung từ đầu đến giờ thành “bản ghi có thể chứng minh về sau”. Từ góc độ truy xuất nguồn gốc SMT, điều cần thiết cho việc ghi điều kiện reflow là liên kết 4 yếu tố sau với cùng một ID bo mạch.
- ID bo mạch: số serial của bo mạch hoặc panel (mã vạch, mã 2 chiều v.v.)
- Điều kiện lò: tên và phiên bản công thức, giá trị cài đặt và giá trị đo của các vùng, tốc độ băng tải, trạng thái N2/O2
- Kết quả biên dạng: biên dạng từng bo mạch (ước tính bằng giám sát liên tục), chỉ số như PWI, kết quả đạt hay không đạt
- Thông tin chuẩn tham chiếu: phiên bản cửa sổ dùng để đánh giá, ngày giờ và kết quả của lần đo thermocouple gần nhất
Đọc ID bo mạch ở đâu
Về cơ bản, ID bo mạch được đọc ở cửa vào lò. Wincon của BTU cho biết đọc mã vạch ở cửa vào lò để tạo nhật ký theo từng bo mạch, và RPI của KIC cũng nêu chức năng truy xuất nguồn gốc theo từng bo mạch bằng đọc mã vạch. Ở những chuyền đã đọc ID bo mạch từ công đoạn máy in kem hoặc máy gắn linh kiện, phương án chuyển tiếp ID đó đến lò (như Hermes ở chương sau) cũng là một lựa chọn.
Với panel (ghép nhiều bo), cần quyết định trước sẽ giữ bản ghi theo “ID panel” hay “ID bo đơn”. Vì reflow đi qua theo đơn vị panel, có thể thiết kế theo hướng bản ghi của lò giữ theo ID panel, còn bảng đối ứng giữa panel và bo đơn được giữ ở phía MES.
Mức độ chi tiết và thời gian lưu trữ của bản ghi
Dung lượng cần thiết thay đổi rất nhiều tùy theo việc giữ đến mức “chính đường cong biên dạng của từng bo mạch” hay chỉ dừng ở “giá trị tóm tắt của từng bo mạch (nhiệt độ đỉnh, TAL, PWI, đạt hay không đạt)”. Sau khi xác nhận đợt đánh giá có yêu cầu chính đường cong hay không, cùng yêu cầu của khách hàng và thời hạn bảo hành sản phẩm, hãy cân nhắc lưu trữ theo tầng, ví dụ đường cong lưu trong một thời gian nhất định, còn giá trị tóm tắt lưu lâu hơn. Thời gian lưu trữ được quyết định theo yêu cầu của khách hàng và chính sách chất lượng của công ty, bài viết này không đưa ra một số năm áp dụng chung.
Phân vai với MES
Cách phân vai phổ biến là hệ thống giám sát “đánh giá và ghi lại biên dạng”, còn MES “gắn kết quả công đoạn vào ID bo mạch, dùng cho xuất hàng và tra cứu”. Phía MES cũng có thể có khóa liên động (interlock), chẳng hạn không cho bo mạch có kết quả reflow “không đạt” hoặc “không có bản ghi” chuyển sang công đoạn tiếp theo. Việc chọn đơn vị theo dõi ở nhà máy linh kiện điện tử được sắp xếp trong bài viết về truy xuất nguồn gốc linh kiện điện tử, còn thiết kế ghi điều kiện công đoạn nói chung được trình bày trong bài viết về hệ thống ghi thông số quy trình. Nếu là nhà máy sản xuất cho ngành ô tô và chịu đánh giá IATF 16949, việc thống nhất cách lưu bằng chứng cùng với bài viết về truy xuất nguồn gốc IATF 16949 sẽ hiệu quả.
IPC-CFX và IPC-HERMES-9852: gửi gì bằng chuẩn nào
Hai chuẩn truyền thông thường được nhắc đến để kết nối bản ghi theo từng bo mạch là IPC-HERMES-9852 và IPC-CFX (IPC-2591). Tên gọi tương tự nhưng vai trò khác nhau.
IPC-HERMES-9852: trao đổi bo mạch và dữ liệu giữa các thiết bị trong chuyền
Phiên bản mới nhất của IPC-HERMES-9852 là Version 1.7 (tháng 6/2026). Theo mục lục và phần mô tả phạm vi áp dụng, đây là giao thức trao đổi giữa các thiết bị (M2M) về việc vận chuyển bo mạch trong chuyền SMT và dữ liệu đi kèm, dựa trên TCP/IP. Các mục đích được nêu gồm thay thế giao diện điện của IPC-SMEMA-9851, và truyền ID riêng của bo mạch, ID của thiết bị phát hiện đầu tiên, mã vạch, tốc độ và lộ trình băng tải, bản sao số (digital twin) gọn nhẹ của sản phẩm (ID mã sản phẩm, chiều dài, chiều rộng, độ dày, trạng thái bo mạch).
Điều quan trọng đối với bản ghi reflow là cách xử lý ID bo mạch. Board ID là một GUID, do thiết bị đầu tiên trong chuỗi thiết bị liên tiếp có hỗ trợ Hermes tạo ra và được chuyển tiếp từ thiết bị này sang thiết bị khác. Nếu xen giữa một thiết bị không hỗ trợ Hermes, ID sẽ bị mất và thiết bị hỗ trợ tiếp theo sẽ tạo ID mới. Nói cách khác, nếu muốn giữ một ID duy nhất từ máy in kem đến lò reflow, tất cả các thiết bị ở giữa đều phải hỗ trợ. Mục lục còn liệt kê các thông điệp BoardArrived và BoardDeparted dành cho hệ thống cấp trên, và phần phụ lục có kịch bản “Oven Error Loop”. Lịch sử phiên bản bắt đầu từ v1.0 (tháng 3/2017), qua v1.6 (năm 2024) rồi đến v1.7.
IPC-CFX: kết nối thiết bị với hệ thống cấp trên
IPC-2591 CFX (Connected Factory Exchange) là chuẩn truyền thông kết nối kiểu cắm là chạy (plug and play) giữa thiết bị với thiết bị và giữa thiết bị với hệ thống. Ở Version 2.0 được IPC công bố ngày 22/4/2025, hàn tay và hàn sóng được bổ sung, nâng số loại thiết bị được hỗ trợ lên 14. Các điểm khác được nêu gồm các trường dữ liệu để theo dõi khác biệt của bo mạch (như nhận diện nhà cung cấp bo mạch), mở rộng thông tin chu kỳ lắp ráp SMT, và cải thiện cách xử lý thay đổi công thức động trong khi sản xuất. Tuy nhiên, thông cáo này không ghi điểm bổ sung nào riêng cho reflow.
Mức tham khảo để phân biệt cách dùng
| Góc độ | IPC-HERMES-9852 | IPC-CFX |
|---|---|---|
| Kết nối với ai | Các thiết bị kề nhau trong chuyền | Giữa các thiết bị, và giữa thiết bị với hệ thống cấp trên (MES v.v.) |
| Nội dung chính | Vận chuyển bo mạch, ID bo mạch, mã vạch, tốc độ băng tải, kích thước và trạng thái bo mạch | Thông điệp giữa thiết bị và hệ thống cấp trên (ở v2.0 mở rộng các trường như trường theo dõi khác biệt của bo mạch, chẳng hạn nhận diện nhà cung cấp bo mạch) |
| Cách dùng trong bản ghi reflow | Chuyển tiếp ID bo mạch từ thượng nguồn đến lò | Gửi kết quả từ lò và hệ thống giám sát lên MES |
| Điểm lưu ý | Xen thiết bị không hỗ trợ thì ID bị đứt | Cần xác nhận mức hỗ trợ của lò và hệ thống giám sát theo từng sản phẩm |
Trong thực tế, cần xác nhận theo từng sản phẩm “lò và hệ thống giám sát hỗ trợ thông điệp nào của chuẩn nào”. Ví dụ, Wincon của BTU nêu hỗ trợ CFX và Hermes, cùng với GEM, MQTT, OPC, REST, nhưng sản phẩm khác chưa chắc đã giống vậy. Trong RFP, cách chắc chắn là không chỉ ghi tên chuẩn mà ghi đến mức “gửi dữ liệu nào, bằng thông điệp nào, đến đâu”.
Mô hình tính thử: thời gian dừng chuyền và độ trễ phát hiện giữa đo thủ công và giám sát liên tục
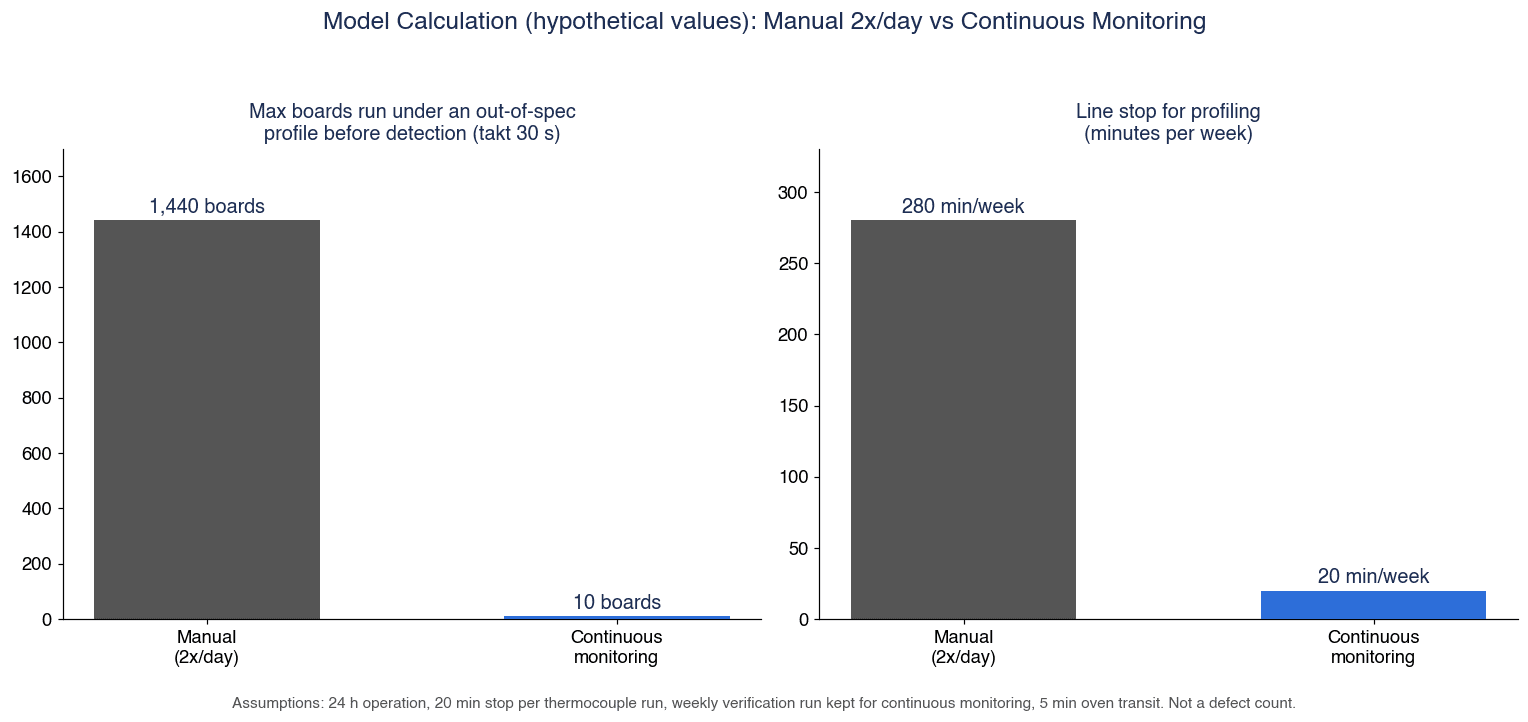
Ở đây so sánh đo thủ công bằng thermocouple với giám sát liên tục theo 2 tiêu chí: “thời gian dừng chuyền để đo” và “có thể có bao nhiêu bo mạch chạy qua trước khi phát hiện sai lệch”. Mọi con số đều là giá trị giả định để giải thích, không phải số liệu của một nhà máy thực tế. Không quy đổi ra số lượng lỗi hay số tiền.
Tiền đề (tất cả đều là giả định)
- Chuyền: chạy 24 giờ (1 ngày = 1.440 phút), nhịp (takt) của lò reflow 30 giây/bo mạch
- Phương thức thủ công: đo 2 lần mỗi ngày bằng bo đo biên dạng gắn thermocouple (mỗi 12 giờ). Mỗi lần dừng chuyền 20 phút để đo
- Phương thức giám sát liên tục: đánh giá toàn bộ bo mạch bằng cảm biến cố định trong lò. Vẫn giữ phép đo thermocouple mỗi tuần 1 lần (dừng 20 phút) để tạo chuẩn và xác nhận
- Thời gian đi qua lò (cửa vào đến cửa ra): 5 phút (= 300 giây)
Lý do không đưa phép đo thermocouple về 0 ngay cả khi giám sát liên tục là vì, như đã nêu, giám sát liên tục dựa trên chuẩn tham chiếu tạo bằng thermocouple.
(1) Thời gian dừng chuyền để đo
| Hạng mục | Thủ công (2 lần mỗi ngày) | Giám sát liên tục (chỉ xác nhận mỗi tuần 1 lần) |
|---|---|---|
| Mỗi ngày | 2 lần × 20 phút = 40 phút | 20 phút ÷ 7 ngày ≈ 2,86 phút |
| Mỗi tuần | 40 phút × 7 ngày = 280 phút | 20 phút |
| Chênh lệch (1 tuần) | 280 phút − 20 phút = 260 phút | Không áp dụng |
| Bo mạch không chạy được trong lúc dừng (1 ngày) | 40 phút × 60 giây ÷ 30 giây = 80 bo mạch | 2,86 phút × 60 giây ÷ 30 giây ≈ 5,7 bo mạch |
(2) Độ trễ phát hiện kể từ khi sai lệch
| Hạng mục | Thủ công (mỗi 12 giờ) | Giám sát liên tục |
|---|---|---|
| Thời gian chưa phát hiện tối đa | Khoảng cách đo 12 giờ = 720 phút = 43.200 giây | Thời gian đi qua lò 5 phút = 300 giây |
| Số bo mạch tối đa có thể chạy qua | 43.200 giây ÷ 30 giây = 1.440 bo mạch | 300 giây ÷ 30 giây = 10 bo mạch (số bo mạch đang ở trong lò) |
| Số bo mạch chưa phát hiện trung bình (giả định thời điểm bắt đầu sai lệch phân bố đều trong khoảng cách đo) | 1.440 bo mạch ÷ 2 = 720 bo mạch | Từ 10 bo mạch trở xuống |
| Tỷ lệ (tối đa) | 1.440 ÷ 10 = 144 lần | Không áp dụng |
(3) Trường hợp chỉ thay đổi nhịp (thủ công, số bo mạch chưa phát hiện tối đa)
| Nhịp | Phép tính | Số bo mạch tối đa có thể chạy qua |
|---|---|---|
| 20 giây | 43.200 giây ÷ 20 giây | 2.160 bo mạch |
| 30 giây | 43.200 giây ÷ 30 giây | 1.440 bo mạch |
| 60 giây | 43.200 giây ÷ 60 giây | 720 bo mạch |
Chuyền có nhịp càng ngắn (tức sản lượng càng lớn) thì càng có nhiều bo mạch chạy qua giữa hai lần đo. Nếu rút khoảng cách đo xuống một nửa thì số bo mạch chưa phát hiện cũng giảm một nửa, nhưng thời gian dừng để đo lại tăng tương ứng. Điểm mấu chốt của phép tính thử này là: với phương thức thủ công, “tốc độ phát hiện” và “thời gian dừng” là quan hệ đánh đổi (trade-off), còn giám sát liên tục có thể đồng thời làm giảm cả hai.
Lưu ý về phép tính thử này
- “Tối đa 1.440 bo mạch” của phương thức thủ công là giới hạn trên trong trường hợp sai lệch bắt đầu ngay sau một lần đo và không được nhận ra cho đến lần đo tiếp theo. Khả năng lỗi được phát hiện ở công đoạn sau như AOI hay kiểm tra X-ray không được tính vào phép tính thử này.
- “Bo mạch đã chạy qua trong điều kiện sai lệch” không đồng nghĩa với “sản phẩm lỗi”. Ra ngoài cửa sổ quy trình chưa chắc đã lập tức thành lỗi. Vì vậy không quy đổi ra tỷ lệ lỗi hay số tiền tổn thất.
- 10 bo mạch ở phía giám sát liên tục là “số bo mạch nằm trong lò cho đến khi có kết quả đánh giá ở cửa ra của lò”. Không bao gồm độ trễ vận hành từ khi nhận cảnh báo đến khi dừng nạp bo.
- 20 phút mỗi lần, 2 lần mỗi ngày, xác nhận mỗi tuần 1 lần, 5 phút trong lò, nhịp 30 giây đều là giả định. Giá trị thực tế khác nhau tùy nhà máy, lò và sản phẩm.
Khi tự tính thử, trước hết hãy thay “tần suất đo”, “thời gian dừng mỗi lần”, “nhịp” và “thời gian đi qua lò” hiện tại bằng giá trị đo thực tế. Chỉ riêng việc đó đã trở thành tư liệu để giải thích hiệu quả của giám sát liên tục.
Xu hướng ngành điện tử Thái Lan và vì sao là lúc này
Tại Thái Lan, đầu tư và xuất khẩu của ngành điện tử tiếp tục tăng trưởng. Vì phạm vi và thời điểm của các con số khác nhau tùy tài liệu, chúng tôi ghi kèm để sắp xếp.
| Chỉ tiêu | Giá trị | Phạm vi, thời điểm | Nguồn |
|---|---|---|---|
| Xuất khẩu hàng hóa của Thái Lan | 34,62 tỷ USD, +24,3% so với cùng tháng năm trước (sản phẩm công nghiệp +27,1%) | Riêng tháng 8/2026, tính bằng USD | Văn phòng Chính sách và Chiến lược Thương mại, Bộ Thương mại (The Nation, ngày 25/9/2026) |
| Xuất khẩu hàng hóa của Thái Lan lũy kế | 266,15 tỷ USD, +18,9% | Tháng 1–8/2026 | Như trên |
| Đơn xin ưu đãi đầu tư BOI (điện, điện tử) | 120,23 tỷ baht, 179 dự án | Tháng 1–6/2026, tính theo đơn đăng ký | The Nation (ngày 23/7/2026) |
| Đơn xin ưu đãi đầu tư BOI (toàn bộ) | 1,47 nghìn tỷ baht (47,47 tỷ USD), 1.299 dự án, +37% so với cùng kỳ năm trước | Tháng 1–6/2026 | Thông cáo báo chí BOI No.124/2569 |
| Kim ngạch xuất khẩu HDD | 9,8 tỷ USD, +21,1% | Tháng 1–10/2025 | Krungsri Research (ngày 17/12/2025) |
| Kim ngạch xuất khẩu IC | 9,3 tỷ USD, +30,5% | Tháng 1–10/2025 | Như trên |
Về xuất khẩu tháng 8/2026, báo chí đưa tin máy tính và linh kiện, mạch tích hợp, mạch in đạt kết quả tốt nhờ đầu tư hạ tầng AI. Thông cáo ngày 4/8/2026 của BOI cũng cho biết trong lĩnh vực điện, điện tử và chuỗi cung ứng AI, các hoạt động liên quan đến thiết bị quang tử (photonics), PCB và bán dẫn đang có đà tăng.
Về lĩnh vực PCB, thông cáo báo chí No.122/2569 của BOI (ngày 3/8/2026) ghi rằng đơn xin ưu đãi đầu tư trong lĩnh vực bán dẫn và điện tử tiên tiến trong 3 năm qua đạt hơn 26,8 tỷ USD, trong đó lĩnh vực PCB chiếm 224 dự án, 9,85 tỷ USD (khoảng 331 tỷ baht). Kỳ tổng hợp riêng của PCB không được nêu rõ trong văn bản gốc. Trong thông cáo này, Tổng Thư ký BOI cho biết “hơn một nửa các nhà sản xuất PCB lớn trên thế giới đã chọn Thái Lan làm cơ sở sản xuất”.
Riêng biệt với thông tin trên, The Nation (ngày 23/2/2026) dẫn dữ liệu của BOI cho biết từ năm 2022 đến tháng 6/2025 đã có hơn 180 dự án đầu tư PCB với tổng hơn 200 tỷ baht nộp đơn. Hai con số này khác nhau về kỳ và phạm vi tổng hợp, nên không thể cộng lại hay so sánh với nhau.
Krungsri Research dự báo giai đoạn 2026–2028, kim ngạch xuất khẩu HDD của Thái Lan tăng 7,5–8,5% mỗi năm, kim ngạch xuất khẩu IC tăng 2,5–3,5% mỗi năm (dự báo của công ty này).
Vì sao nên xem lại quản lý biên dạng ngay lúc này
Khi số nhà máy PCB và linh kiện điện tử mới tại Thái Lan tăng lên, có thể hình dung rằng trong việc lựa chọn nhà cung cấp và đánh giá từ phía khách hàng, bản ghi điều kiện công đoạn sẽ bị so sánh nhiều hơn trước. Nhà máy càng chuyển đổi mã sản phẩm nhiều thì số lần đo thủ công và thời gian dừng càng tích lũy. Ở giai đoạn lập kế hoạch đầu tư thiết bị như hiện nay, việc xem lại cơ chế quản lý biên dạng cùng với việc thay mới hoặc bổ sung lò là có ý nghĩa.
Các bước triển khai: tiến hành theo giai đoạn trong khoảng 90 ngày
Dưới đây là mức tham khảo cho cách tiến hành; thời gian có thể dài hoặc ngắn hơn tùy quy mô nhà máy, số chuyền, tình trạng lò và hệ thống hiện có.
| Giai đoạn | Thời gian tham khảo | Công việc chính | Sản phẩm đầu ra |
|---|---|---|---|
| 1. Kiểm kê hiện trạng | Tuần 1–3 | Xác nhận tần suất đo thermocouple, nơi lưu và định dạng bản ghi; xác nhận model lò và khả năng xuất dữ liệu; xác nhận vị trí đọc ID bo mạch | Danh sách bản ghi hiện có, tình trạng có hay không văn bản cửa sổ quy trình theo từng mã sản phẩm |
| 2. Văn bản hóa cửa sổ | Tuần 2–5 | Sắp xếp cửa sổ theo từng tổ hợp kem hàn, linh kiện và bo mạch; ghi rõ nhiệt độ chuẩn của TAL; quy định quy tắc quản lý phiên bản | Văn bản cửa sổ quy trình (có phiên bản) |
| 3. So sánh trên 1 chuyền | Tuần 5–10 | Chạy thử giám sát liên tục (hoặc nhật ký lò) trên 1 chuyền, đồng thời đo thermocouple trong cùng kỳ để đối chiếu | Kết quả so sánh, phương án điều kiện cảnh báo |
| 4. Liên kết MES | Tuần 8–12 | Liên kết ID bo mạch với kết quả biên dạng và điều kiện lò, thiết kế khóa liên động, xác nhận màn hình tra cứu | Đặc tả liên kết, hồ sơ kiểm thử |
| 5. Quyết định mở rộng | Từ tuần 12 trở đi | Quyết định phạm vi và thứ tự mở rộng sang các chuyền khác, quy tắc vận hành (tần suất đo thermocouple, cách xử lý khi có cảnh báo) | Kế hoạch mở rộng, quy trình vận hành |
Điều thường phát hiện ở giai đoạn 1 là tình trạng “kết quả đo thermocouple còn lưu nhưng không lưu đã đánh giá theo cửa sổ nào” và “không lưu lịch sử thay đổi công thức của lò”. Chỉ riêng kết quả kiểm kê này đã quyết định được phần lớn yêu cầu trong RFP. Ở giai đoạn 3, hãy chuẩn bị luôn phương án quy tắc vận hành về việc tin vào bên nào khi cảnh báo của giám sát liên tục và kết quả đo thermocouple mâu thuẫn nhau.
Về cách định vị bản ghi reflow trong tổng thể hệ thống quản lý sản xuất, mời xem thêm bài viết về hệ thống quản lý sản xuất cho linh kiện điện tử và EMS.
12 hạng mục cần ghi trong RFP
Khi mua sắm cơ chế quản lý biên dạng nhiệt reflow, chúng tôi đã sắp xếp các hạng mục nên ghi trong RFP thành 12 mục. Trọng tâm là “lưu cái gì, theo đơn vị nào, trong bao lâu, và dừng như thế nào khi có sai lệch”.
| STT | Hạng mục | Ví dụ nội dung cần ghi |
|---|---|---|
| 1 | Phạm vi áp dụng | Số chuyền áp dụng, model và số lượng lò, quan hệ với hệ thống hiện có (MES v.v.) |
| 2 | Đơn vị bản ghi | ID panel hay ID bo đơn, đối ứng giữa panel và bo đơn được giữ ở đâu |
| 3 | Hạng mục cần ghi | ID bo mạch, tên và phiên bản công thức, giá trị cài đặt và giá trị đo của các vùng, tốc độ băng tải, trạng thái N2/O2, giá trị tóm tắt của biên dạng, chỉ số, kết quả đạt hay không đạt |
| 4 | Phương pháp đánh giá biên dạng | Cách giữ cửa sổ (đại lượng thống kê, giới hạn trên và dưới), nhiệt độ chuẩn của TAL, phương pháp tính chỉ số như PWI |
| 5 | Quản lý phiên bản cửa sổ | Bản ghi người thay đổi, ngày giờ thay đổi, phê duyệt; bản ghi phiên bản đã dùng khi đánh giá |
| 6 | Tạo chuẩn tham chiếu và xác nhận | Quy trình tạo biên dạng chuẩn bằng thermocouple, phương pháp xác nhận định kỳ, lưu kết quả xác nhận |
| 7 | Hoạt động khi có sai lệch | Cách phát cảnh báo (màn hình, tháp đèn, thông báo), có hay không và điều kiện dừng nạp bo, quyền giải trừ |
| 8 | Chống nhầm lẫn | Đối chiếu ID bo mạch với công thức, xác nhận khi chuyển đổi mã sản phẩm |
| 9 | Thời gian lưu trữ và dung lượng | Thời gian lưu trữ riêng cho dữ liệu đường cong và giá trị tóm tắt, ước tính dung lượng |
| 10 | Tra cứu và xuất dữ liệu | Tra cứu theo ID bo mạch, ngày giờ, lô; định dạng xuất phục vụ đánh giá |
| 11 | Liên kết cấp trên | Dữ liệu cần gửi, chuẩn truyền thông (CFX, Hermes v.v.) và thông điệp hỗ trợ, cách xử lý khi liên kết thất bại |
| 12 | Bảo trì và đào tạo | Hiệu chuẩn và thay thế cảm biến, cập nhật phần mềm, đào tạo vận hành bằng ngôn ngữ địa phương, hệ thống hỗ trợ trong nước Thái Lan |
“Hạng mục cần ghi” và “hoạt động khi có sai lệch” là những phần mà phạm vi chức năng tiêu chuẩn khác nhau tùy nhà cung cấp. Ngay cả khi được ghi là “làm được”, đôi khi vẫn cần cảm biến hoặc thiết bị bổ sung làm tiền đề (ví dụ với nồng độ O2 là thiết bị lấy mẫu khí), vì vậy nếu yêu cầu nhà cung cấp trả lời đến cả điều kiện tiền đề thì việc so sánh sẽ dễ dàng hơn.
Các hạng mục xác nhận trong kiểm thử nghiệm thu (FAT/SAT)
Trong kiểm thử nghiệm thu, không chỉ xác nhận “bản ghi có được thu đúng như đặc tả hay không”, mà còn xác nhận “khi có sai lệch thì có thực sự dừng hay không”. Tiêu chí số cho đạt hay không đạt được công ty tự quyết định theo sản phẩm, yêu cầu của khách hàng và năng lực quy trình, và ghi trước vào RFP cùng kế hoạch kiểm thử.
| Hạng mục xác nhận | Phương pháp kiểm thử | Cách quyết định tiêu chí đạt |
|---|---|---|
| Đối chiếu với số đo thermocouple thực tế | Cho cùng một bo mạch gắn thermocouple chạy qua, so sánh giá trị tính toán của giám sát liên tục với giá trị đo thực tế (nhiệt độ đỉnh, TAL v.v.) | Công ty tự quyết định mức chênh lệch cho phép |
| Tính đúng đắn của đánh giá theo cửa sổ | Kết quả đánh giá có khớp với kết quả tính tay từ cửa sổ hay không | Công ty tự quyết định có yêu cầu không có sai khác nào hay không |
| Cảnh báo khi mô phỏng sai lệch | Cố ý thay đổi công thức hoặc tốc độ băng tải, ghi lại việc có phát cảnh báo hay không và thời gian đến khi phát | Công ty tự quyết định thời gian cho phép |
| Hoạt động dừng nạp bo | Băng tải đầu vào có dừng theo cảnh báo hay không, quyền giải trừ có được tuân thủ hay không | Có đúng như đặc tả về hoạt động và quyền hạn hay không |
| Thiếu liên kết serial | Đối chiếu ID bo mạch đã chạy trong thời gian kiểm thử với ID bo mạch được ghi lại, đếm số bị thiếu và bị trùng | Công ty tự quyết định tỷ lệ thiếu cho phép |
| Chống nhầm lẫn | Nạp công thức sai, bo mạch sai và xác nhận có bị phát hiện hay không | Có phát hiện được hay không |
| Liên kết cấp trên | Dữ liệu có đến đúng phía MES hay không, khi ngắt kết nối truyền thông thì việc thiếu dữ liệu và gửi lại được xử lý thế nào | Có đúng như đặc tả liên kết hay không |
| Lưu trữ và tra cứu | Trong trạng thái đã nạp dữ liệu của khoảng thời gian dự kiến, tra cứu theo ID bo mạch và đo thời gian cho đến khi có kết quả | Công ty tự quyết định thời gian tra cứu cho phép |
| Đồng bộ thời gian | Thời gian của lò, hệ thống giám sát và MES có khớp nhau hay không | Công ty tự quyết định mức chênh lệch thời gian cho phép |
Trong FAT (kiểm thử trước khi xuất xưởng) xác nhận chức năng trong môi trường của nhà cung cấp, còn trong SAT (kiểm thử nghiệm thu tại hiện trường) lặp lại các hạng mục đó với lò, bo mạch và mạng của chính công ty. Đặc biệt, “đối chiếu với số đo thermocouple thực tế” chỉ có ý nghĩa khi dùng lò và bo mạch thật, vì vậy nhất định phải thực hiện trong SAT.
Câu hỏi thường gặp
Biên dạng nhiệt reflow là gì?
Đó là sự thay đổi nhiệt độ theo thời gian (đường cong nhiệt độ – thời gian) mà các điểm đo trên bo mạch phải chịu trong khi bo mạch đi qua lò reflow. Thông thường được chia thành các vùng gia nhiệt sơ bộ, ngâm nhiệt, reflow, làm nguội, và được quản lý bằng tốc độ gia nhiệt, nhiệt độ và thời gian ngâm nhiệt, nhiệt độ đỉnh, TAL (thời gian trên đường lỏng), tốc độ làm nguội v.v. Dải đạt hay không đạt được quyết định từ bảng dữ liệu của kem hàn đang dùng và giới hạn chịu nhiệt trên của linh kiện.
Nên đo biên dạng nhiệt reflow với tần suất nào?
Lần khảo sát này không tìm thấy nguồn đáng tin cậy nào đưa ra tần suất tiêu chuẩn chung của ngành. Cách thực tế là quyết định theo sản phẩm, tần suất chuyển đổi mã sản phẩm, yêu cầu của khách hàng và độ ổn định của quy trình. Như phép tính thử trong bài cho thấy, khoảng cách đo càng dài thì càng có nhiều bo mạch có thể chạy qua trước khi phát hiện sai lệch, vì vậy hãy dùng việc có chấp nhận được số bo mạch đó hay không làm căn cứ để quyết định.
Đưa giám sát liên tục vào thì có thể bỏ việc đo biên dạng bằng thermocouple không?
Không thể bỏ. Ví dụ, RPI và ProBot của KIC đều ghi rõ cần có biên dạng thủ công bằng profiler thermocouple làm tiền đề. Vai trò của phép đo thermocouple chuyển từ “xác nhận mỗi lần” sang “tạo chuẩn tham chiếu và xác nhận định kỳ”, nhưng không biến mất.
PWI là gì?
Là viết tắt của Process Window Index, chỉ số do KIC phát triển, biểu thị bằng một con số mức độ biên dạng nằm trong cửa sổ quy trình. Lấy giá trị lớn nhất trong các tỷ lệ “độ lệch so với điểm giữa” chia cho “một nửa độ rộng cửa sổ” của từng đại lượng thống kê, và coi là nằm trong thông số nếu dưới 100%. Cần lưu ý đây không phải chỉ số của tiêu chuẩn ngành, và giá trị thay đổi theo cách xác định cửa sổ.
Chỉ nhật ký lò reflow có đủ cho truy xuất nguồn gốc không?
Nhật ký lò là bản ghi “lò có chạy đúng cài đặt hay không”, không phải bản ghi linh kiện trên bo mạch đã lên đến bao nhiêu độ. Nhật ký lò liên kết với ID bo mạch hữu ích cho việc điều tra nguyên nhân, nhưng để giải thích đến mức biên dạng đạt hay không đạt, cần kết hợp với biên dạng của bo mạch từ phép đo thermocouple hoặc giám sát liên tục.
IPC-CFX và Hermes khác nhau thế nào?
IPC-HERMES-9852 là giao thức trao đổi dữ liệu như vận chuyển bo mạch và ID bo mạch giữa các thiết bị kề nhau trong chuyền SMT. IPC-CFX là chuẩn truyền thông kết nối giữa các thiết bị và giữa thiết bị với hệ thống cấp trên (MES v.v.); trong bản ghi reflow chủ yếu dùng để gửi lên cấp trên. Với bản ghi reflow, có thể phân biệt cách dùng: Hermes để chuyển tiếp ID bo mạch từ thượng nguồn đến lò, CFX để gửi kết quả từ lò và hệ thống giám sát lên MES.
Chi phí của hệ thống giám sát biên dạng reflow là bao nhiêu?
Chi phí thay đổi rất nhiều tùy theo số chuyền và số lò áp dụng, lò hiện có xuất được dữ liệu đến mức nào, có bổ sung cảm biến giám sát liên tục hay không, có liên kết MES hay không và phạm vi liên kết, nên không thể đưa ra một số tiền chung. Cách chắc chắn là cố định phạm vi áp dụng, hạng mục cần ghi và phạm vi liên kết trong RFP, rồi lấy báo giá từ nhiều công ty để so sánh.
Tổng kết
- Quản lý biên dạng nhiệt reflow được thiết kế không dựa trên “tần suất đo” mà dựa trên việc “sau này có chứng minh được bo mạch nào đã đi qua điều kiện nào hay không”
- Giá trị cài đặt và nhật ký của lò là bản ghi về “trạng thái của lò”, không phải nhiệt độ thực tế của bo mạch. Cần lưu cả giá trị cài đặt lẫn biên dạng đo thực tế
- Cửa sổ quy trình được quyết định từ hai phía: dải khuyến nghị của kem hàn (ví dụ: nhiệt độ đỉnh khuyến nghị 230–260°C và TAL khuyến nghị 45–60 giây của Indium8.9HF) và giới hạn chịu nhiệt trên của linh kiện (ví dụ: nhiệt độ phân loại của J-STD-020F, 260°C cho linh kiện không chì dày dưới 1,6 mm), rồi được văn bản hóa kèm phiên bản cho từng tổ hợp
- Nhiệt độ chuẩn của TAL (217°C hay 220°C) khác nhau tùy tài liệu, nên cần ghi rõ trong văn bản của công ty
- Giám sát liên tục không thay thế phép đo thermocouple. Thermocouple chuyển vai trò sang tạo chuẩn tham chiếu và xác nhận định kỳ
- Trong phép tính thử giả định, đo thủ công 2 lần mỗi ngày có thể để tối đa 1.440 bo mạch chạy qua trong điều kiện sai lệch, trong khi với giám sát liên tục chỉ khoảng 10 bo mạch trong lò. Thời gian dừng để đo giảm từ 280 phút xuống 20 phút mỗi tuần (tất cả đều là giá trị giả định)
- Liên kết điều kiện lò, kết quả biên dạng và phiên bản cửa sổ với ID bo mạch. Giữa các thiết bị có thể dùng IPC-HERMES-9852, lên cấp trên có thể dùng IPC-CFX
- Trong RFP ghi rõ “lưu cái gì, theo đơn vị nào, trong bao lâu, và dừng như thế nào khi có sai lệch”, rồi trong FAT/SAT kiểm tra việc đối chiếu với số đo thermocouple thực tế và hoạt động dừng
TOMAS TECH hỗ trợ các doanh nghiệp sản xuất Nhật Bản tại Thái Lan xây dựng cơ chế ghi điều kiện công đoạn và truy xuất nguồn gốc. Ngay cả khi chưa quyết định chọn sản phẩm nào, quý vị vẫn có thể trao đổi với chúng tôi từ các bước như kiểm kê bản ghi đo hiện tại, sắp xếp cửa sổ quy trình, thiết kế liên kết MES hay soạn RFP. Vui lòng liên hệ qua trang liên hệ.
Thông tin tham khảo
- AIM Solder, SAC305 Lead-Free Solder Alloy TDS: https://assets.testequity.com/te1/Documents/AIM_SAC305_TDS.pdf
- Senju Metal Industry, 2025 soldering materials catalogue (12/2025): https://www.senju.com/ja/download/pdf/2025_soldering_materials_catalogue.pdf
- Indium Corporation, Indium8.9HF (T5/T6) Product Data Sheet Form No. 99211 R6: https://www.indium.com/wp-content/uploads/2025/01/Indium8.9HF-T5-and-T6-Powders-PDS-99211-R6-1.pdf
- IPC, IPC-7530B Table of Contents (bản tháng 1/2025): https://www.ipc.org/TOC/IPC-7530B-TOC.pdf
- Indium Corporation (đăng lại trên KIC), Best Practices Reflow Profiling for Lead-Free SMT Assembly (2016): https://kicthermal.com/article-paper/best-practices-reflow-profiling-for-lead-free-smt-assembly/
- Nexperia, Reflow soldering profile Rev. 1.2 (10/2/2026): https://assets.nexperia.com/documents/other-type/REFLOW_BG-BD-1.pdf
- IPC, IPC Releases Version 2.0 of IPC-2591 Connected Factory Exchange (22/4/2025): https://www.electronics.org/news-release/ipc-releases-version-20-ipc-2591-connected-factory-exchange-expanded-device-coverage
- IPC, IPC-HERMES-9852 Version 1.7 Table of Contents (tháng 6/2026): https://www.electronics.org/TOC/IPC-HERMES-9852v1.7-toc.pdf
- EPP Europe News, Fluke Process Instruments showcases temperature profilers for reflow processes (11/11/2021): https://epp-europe-news.com/technology/products/fluke-process-instruments-showcases-temperature-profilers-for-reflow-processes/
- Solderstar, Reflow solutions: https://solderstar.com/en/solderstar-solutions/solutions-reflow
- KIC, trang sản phẩm RPI: https://kicthermal.com/kic-rpi/
- KIC, tài liệu giới thiệu RPI Rev 2301A: https://kicthermal.com/wp-content/uploads/2026/05/kic-rpi-en-r2301a.pdf
- KIC, ProBot: https://kicthermal.com/products/automatic-thermal-process-inspection/probot/
- KIC, KIC and E-tronix to Host Webinar on Automatic Profiling (8/5/2026): https://kicthermal.com/kic-and-e-tronix-to-host-webinar-on-automatic-profiling-for-modern-smt-manufacturing/
- KIC, What is your PWI?: https://kicthermal.com/why-kic/what-is-your-pwi/
- Rehm Thermal Systems, Reliable Soldering Through Innovative Process Monitoring (14/10/2020): https://www.rehm-group.com/en/news/blog/details/reliable-soldering-through-innovative-process-monitoring.html
- KIC, The Science Behind Conveyor Oven Thermal Profiling (2006): https://kicthermal.com/article-paper/the-science-behind-conveyor-oven-thermal-profiling/
- BTU International, Reflow Oven Traceability (Wincon): https://www.btu.com/fr/wincon-control-system/industry-4-0/
- Circuits Assembly, UberSMT Installs Heller MK7 Oven: https://www.circuitsassembly.com/ca/current/43297-smarter-reflow-stronger-output-ubersmt-installs-heller-mk7-oven.html
- Kurtz Ersa, HOTFLOW THREE: https://kurtzersa.com/products/electronics-production/soldering-machines/reflow-soldering-systems/hotflow-three
- The Nation Thailand (25/9/2026), xuất khẩu tháng 8/2026: https://www.nationthailand.com/business/economy/40071468
- The Nation Thailand (23/7/2026), đơn đăng ký BOI nửa đầu năm 2026: https://www.nationthailand.com/business/economy/40068948
- Thông cáo báo chí BOI No.124/2569 (4/8/2026): https://www.boi.go.th/upload/content/No.124_2569.pdf
- Thông cáo báo chí BOI No.122/2569 (3/8/2026): https://www.boi.go.th/upload/content/PR122_2569EN.pdf
- The Nation Thailand (23/2/2026), đầu tư PCB: https://www.nationthailand.com/business/investment/40062873
- Krungsri Research, Industry Outlook 2026-2028: Electronics Industry (17/12/2025): https://www.krungsri.com/en/research/industry/industry-outlook/hi-tech-industries/electronics/io/electronics-2026-2028


