


Mở đầu: truy xuất nguồn gốc máy gắn chip là quyết định ghi nhận ở độ chi tiết nào và chặn lỗi ở đâu
Lý do khiến nhà máy xem xét lại việc truy xuất nguồn gốc máy gắn chip thường bắt đầu từ một email của khách hàng: “Lô tụ điện này bị nghi ngờ có lỗi. Hãy gửi gấp danh sách số serial các bo mạch đã gắn lô linh kiện đó.” Thế nhưng trong tay nhà máy chỉ có hồ sơ xuất kho linh kiện theo từng lệnh sản xuất và kết quả sản xuất theo từng ngày. Nhà máy không trả lời được cuộn linh kiện nào đã được lắp lên feeder nào vào thời điểm nào và đã dùng cho bo mạch nào, nên cuối cùng phải báo cáo phạm vi bị ảnh hưởng là “toàn bộ số bo mạch sản xuất trên dây chuyền đó trong tuần đó”.
Tại các nhà máy SMT vốn Nhật ở Ayutthaya hay Chonburi, Thái Lan, số mã sản phẩm tăng lên và số lần chuyển đổi thiết lập (changeover) cũng tăng theo. Trong ca đêm, người vận hành đẩy xe feeder đến dây chuyền, dùng máy quét cầm tay đọc nhãn cuộn linh kiện, nhìn màn hình rồi chuyển sang vị trí khe (slot) tiếp theo. Cuộn có nhãn bị mờ không đọc được thì phải nhập tay, còn việc ai đã xác nhận kết quả đối chiếu vào lúc nào thì chỉ được lưu trên phiếu kiểm tra giấy. Tình trạng như vậy không hề hiếm.
Xin tóm tắt trước luận điểm của bài viết. Truy xuất nguồn gốc máy gắn chip không phải là chuyện “có ghi nhận hay không”, mà là quyết định 6 điểm sau.
- Độ chi tiết (granularity): giữ ID cuộn linh kiện theo từng lệnh sản xuất, giữ cuộn đang được lắp theo từng bo mạch, hay xác định linh kiện đến cả thời điểm nối cuộn (splice) và thay cuộn. Đây là điều cần thống nhất với khách hàng.
- Chuỗi ghi nhận: nối liền mạch 4 mắt xích là cuộn linh kiện, feeder, khe của máy gắn chip và số serial bo mạch. Chỉ cần một mắt xích bị đứt, độ chi tiết sẽ tụt xuống một bậc.
- Cơ chế chặn lỗi: đối chiếu khi thiết lập và khi nối cuộn, nếu không khớp thì không cho bắt đầu sản xuất.
- Kết nối lên hệ thống cấp trên: quyết định gửi gì lên MES qua IPC-CFX bằng tên chức năng và tên thông điệp, chứ không chỉ bằng cụm từ “tương thích CFX”.
- Hiệu quả nhìn thấy được: tùy độ chi tiết của ghi nhận mà số bo mạch phải điều tra khi có lỗi lô linh kiện sẽ thay đổi (trong bài, chúng tôi ước tính bằng các con số giả định).
- Đặt hàng và nghiệm thu: đưa các điểm trên vào RFP và thử thực tế bằng cách cố ý lắp cuộn sai trong FAT/SAT.
Bài viết này không khuyến nghị hay so sánh bất kỳ máy gắn chip hoặc phần mềm cụ thể nào. Chức năng của từng hãng được giới thiệu như nội dung mà chính hãng đó mô tả trong tài liệu công khai. Phần ước tính ở nửa sau đều là tính toán mô hình dựa trên các con số giả định.
Bức tranh tổng thể về truy xuất nguồn gốc linh kiện điện tử (các đơn vị cần theo dõi và các lớp chi phí) được trình bày trong bài “Truy xuất nguồn gốc linh kiện điện tử 2026: 4 đơn vị theo dõi và 5 lớp chi phí“. Bài viết này tập trung riêng vào công đoạn máy gắn chip trong bức tranh đó.
Truy xuất nguồn gốc máy gắn chip là gì: ghi nhận nối những gì với nhau
Nói ngắn gọn, truy xuất nguồn gốc máy gắn chip là bản ghi cho phép trả lời cả hai câu hỏi: “Linh kiện nằm ở vị trí này trên bo mạch này đến từ cuộn nào?” và ngược lại “Linh kiện của cuộn này đã được gắn lên những bo mạch nào?”.
Bản ghi đó được tạo thành từ chuỗi sau.
- Cuộn linh kiện: nhà sản xuất linh kiện, lô của nhà sản xuất, date code, ID cuộn do nhà máy tự cấp, mức độ nhạy ẩm (MSL)
- Feeder: ID feeder, cuộn nào đã được lắp vào feeder nào
- Khe và bàn feeder của máy gắn chip: feeder nào đã được cắm vào vị trí nào của máy nào
- Số serial bo mạch: mã định danh của bo mạch đi qua máy đó vào thời điểm đó
- MES và cơ sở dữ liệu truy xuất: nơi nối các dữ liệu trên theo thời gian và lưu ở dạng tra cứu được
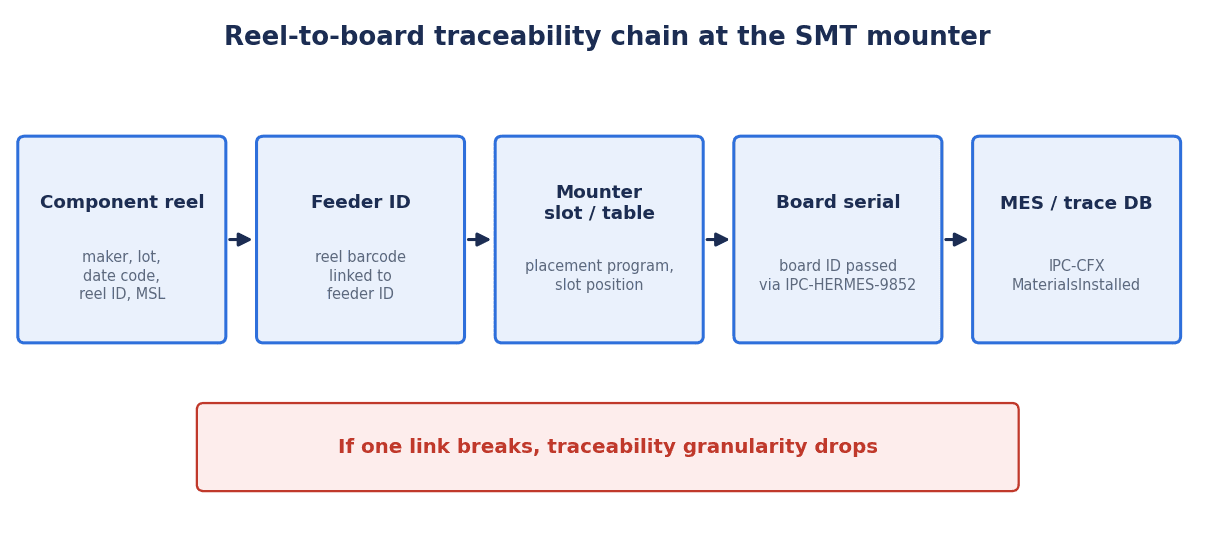
Chỉ cần một mắt xích trong chuỗi bị đứt, độ chi tiết sẽ giảm. Ví dụ, dù liên kết giữa ID cuộn và ID feeder được ghi nhận khi thiết lập, nếu việc thay cuộn chỉ được ghi trên phiếu kiểm tra giấy thì không thể xác định theo từng bo mạch là cuộn trước hay cuộn sau khi thay đã được dùng. Ngoài ra, nếu thiết bị đọc số serial bo mạch chỉ đặt ở một chỗ đầu dây chuyền và các máy ở giữa không kế thừa được ID bo mạch, thì phải đối chiếu bản ghi của máy gắn chip với số serial bo mạch theo thời gian, và các bo mạch liền trước, liền sau sẽ bị lẫn vào nhau.
Một điểm quan trọng nữa là chuỗi ghi nhận không khép kín chỉ “bên trong máy gắn chip”. Về nguyên tắc, ID cuộn nên được cấp khi linh kiện nhập kho. Nếu mối liên hệ giữa nhãn nhập kho và nhãn của nhà sản xuất không rõ ràng, thì dù sau đó máy gắn chip ghi nhận chính xác đến đâu cũng không thể truy ngược về lô của nhà sản xuất. Cách nhận diện khi nhập kho và cách cấp phép sử dụng được trình bày trong bài “Triển khai hệ thống kiểm tra đầu vào: Từ nhà cung cấp đến phê duyệt sử dụng“.
Cách nghĩ về độ chi tiết: IPC-1782 và giải thích M1–M4 ở giai đoạn soạn thảo
Khi bàn về độ chi tiết, thước đo chung có thể dùng là tiêu chuẩn truy xuất nguồn gốc IPC-1782 của IPC.
Theo mục lục và phạm vi công khai của IPC-1782B, phiên bản mới nhất là bản B (tháng 9/2023), thay thế bản A (tháng 11/2020) và bản đầu tiên (tháng 10/2016). Tên chính thức là “Standard for Manufacturing and Supply Chain Traceability of Electronic Products”. Phần phạm vi nêu rằng tiêu chuẩn đặt ra yêu cầu tối thiểu về truy xuất nguồn gốc trong sản xuất và chuỗi cung ứng dựa trên rủi ro đã được nhận diện, áp dụng cho sản xuất PCBA, lắp ráp cơ khí và sản xuất PCB, và bao gồm cả truy xuất nội bộ trong phạm vi nhà máy lắp ráp lẫn truy xuất bên ngoài giữa các cơ sở. Yêu cầu tối thiểu được cấu trúc với 4 cấp độ cho vật liệu và 4 cấp độ cho quy trình, và được cho là có thể tương ứng với các class của IPC hay thị trường cuối (như ô tô).
Xem mục lục thì có một mục riêng về ô truy xuất (traceability cell) dành cho công đoạn gắn linh kiện SMT (Placement), cùng các chương như ô truy xuất vật liệu, truy xuất từng vật liệu riêng lẻ, yêu cầu đối với hệ thống máy tính hóa, truy xuất bên ngoài (như ghi nhận sự kiện chống chỉnh sửa). Phần mục đích cũng đề cập đến việc giúp giảm linh kiện giả và khuyến nghị thu thập dữ liệu tự động. Tuy nhiên, ô truy xuất SMT Placement ghi cụ thể những hạng mục nào thì phải xem bản toàn văn của tiêu chuẩn (có phí) mới biết.
Về nội dung của các cấp độ, có thể tham khảo bài giải thích năm 2016 của ông Michael Ford (khi đó thuộc Mentor Graphics), người tham gia soạn thảo IPC-1782. Bài viết này thuộc giai đoạn tiêu chuẩn còn đang soạn thảo, nên cần kiểm tra trong bản toàn văn xem bản B hiện hành có cùng mô tả hay không. Theo bài viết, vật liệu (M1–M4) và quy trình (P1–P4) mỗi bên có 4 cấp độ, có thể kết hợp tự do như “M3 và P1”, và do người sử dụng và nhà cung cấp thống nhất với nhau để quyết định.
| Cấp độ | Mô tả truy xuất vật liệu trong bài giải thích năm 2016 (tóm tắt) | Cách hiểu khi áp vào công đoạn máy gắn chip |
|---|---|---|
| M1 | Liệt kê theo từng lệnh sản xuất, bằng mã linh kiện và đơn nhập hàng | Đến mức “lệnh sản xuất này đã dùng mã linh kiện này” |
| M2 | Liệt kê theo từng batch hoặc lệnh sản xuất, bằng ID vật liệu duy nhất | Giữ danh sách ID cuộn đã dùng theo từng lệnh sản xuất |
| M3 | Liệt kê theo từng bo mạch (PCB-A), bằng ID vật liệu duy nhất đang được lắp (trong giới hạn ràng buộc của quy trình) | Giữ theo từng bo mạch ID cuộn đang nằm trên feeder tại thời điểm đó |
| M4 | Ghi nhận chính xác vật liệu thực tế đã dùng cho từng bo mạch | Xác định linh kiện đã dùng theo từng bo mạch, kể cả vị trí nối cuộn và thay cuộn |
Cũng bài viết đó mô tả cấp độ 4 là trạng thái không còn nghi ngờ về việc vật liệu đã được thay hoặc bổ sung ở đâu trong quá trình gắn linh kiện. Bài viết cũng nêu các hạng mục ví dụ của ô truy xuất SMT Placement như sự kiện thay vật liệu, sự kiện đối chiếu, tự động phát hiện nối cuộn, thời gian phơi nhiễm còn lại của từng linh kiện MSD, và đầu hút (nozzle) thực tế đã dùng cho từng reference designator. Về cuộn linh kiện, bài viết đưa ra cách nghĩ là khi một cuộn được dùng cho nhiều bo mạch, bản ghi của từng bo mạch chỉ giữ ID cuộn, còn thông tin của chính cuộn đó được giữ một lần duy nhất ở nơi khác.
Điều cần nắm ở đây là tiêu chuẩn không quy định đồng loạt phải nhắm đến cấp độ nào. Cấp độ là khuôn khổ do khách hàng và nhà cung cấp thống nhất với nhau, tùy theo rủi ro của sản phẩm và yêu cầu của khách hàng. Trước khi nội bộ tự kết luận “bắt buộc phải là M4”, cần đặt yêu cầu của khách hàng cạnh khả năng ghi nhận của dây chuyền để cùng xem xét.
Độ chi tiết thay đổi điều gì: phạm vi điều tra khi có lỗi lô linh kiện
Sự khác biệt về độ chi tiết phát huy tác dụng trong thực tế sau khi sự cố đã xảy ra. Khi nhận được thông báo lỗi lô từ nhà sản xuất linh kiện, hoặc khi phát hiện lỗi trên thị trường, độ chi tiết quyết định có thể khoanh vùng “những bo mạch nào bị ảnh hưởng” đến mức nào.
Dù không phải chuyện của công đoạn gắn linh kiện, một ví dụ cho thấy hồ sơ ghi nhận quyết định phạm vi ảnh hưởng là báo cáo thu hồi của Honda (18V-664, năm 2018) nộp cho NHTSA của Mỹ. Nội dung là trong quy trình sản xuất bộ điều khiển SRS do Denso chế tạo, chân nối đất bị cong ở trạm nạp chương trình flash có nguy cơ làm hỏng đường mạch của bo mạch. Báo cáo giải thích rằng phạm vi thu hồi được xác định dựa trên hồ sơ sản xuất, và vì có truy xuất 100% giữa các bộ điều khiển bị nghi ngờ và xe (VIN), nên các xe cùng mẫu không nằm trong phạm vi được lắp hàng tốt. Phạm vi tiềm năng là 118 xe, trong đó 19 xe Insight là hàng sản xuất từ ngày 23 đến 30/8/2018. Nguyên nhân không nằm ở máy gắn chip, nhưng có thể thấy nhờ hồ sơ sản xuất gắn với từng cá thể sản phẩm mà phạm vi được khoanh lại trong một khoảng thời gian và các cá thể cụ thể.
Mặt khác, cũng có những lỗi mà việc đối chiếu trên máy gắn chip không ngăn được. Báo cáo thu hồi của Weldon (Akron Brass) (22E-037, năm 2022) cho biết trong mô-đun truyền thông đa kênh, điện trở đầu cuối lẽ ra chỉ được lắp ở phía bó dây (harness) lại được gắn cả trên bo mạch, làm giảm điện trở của bus CAN và có nguy cơ mất liên lạc. Phạm vi tiềm năng là 860 xe, giai đoạn sản xuất từ 21/1/2022 đến 29/4/2022, và công ty ghi rằng họ có số serial và dữ liệu xuất hàng. Nguyên nhân là lỗi BOM, không phải lỗi nạp linh kiện sai trên máy gắn chip.
Ví dụ này cho thấy xác minh thiết lập là việc kiểm tra “linh kiện đang nằm trên máy có đúng như chương trình và BOM hay không”, và không thể phát hiện lỗi nằm ngay trong chương trình hay BOM. Dù đã đưa cơ chế đối chiếu vào, vẫn cần quản lý thay đổi thiết kế và kiểm tra sản phẩm đầu tiên một cách riêng biệt. Việc phân biệt lỗi mà đối chiếu ngăn được và lỗi mà đối chiếu không ngăn được cũng được bàn trong bài “Chống nạp nhầm nguyên vật liệu 2026: xóa trạng thái có thể nhầm, không phải siết đối chiếu“.
Cơ chế xác minh thiết lập (setup verification): thiết lập ngoài máy, thiết lập trên máy và chặn bắt đầu sản xuất
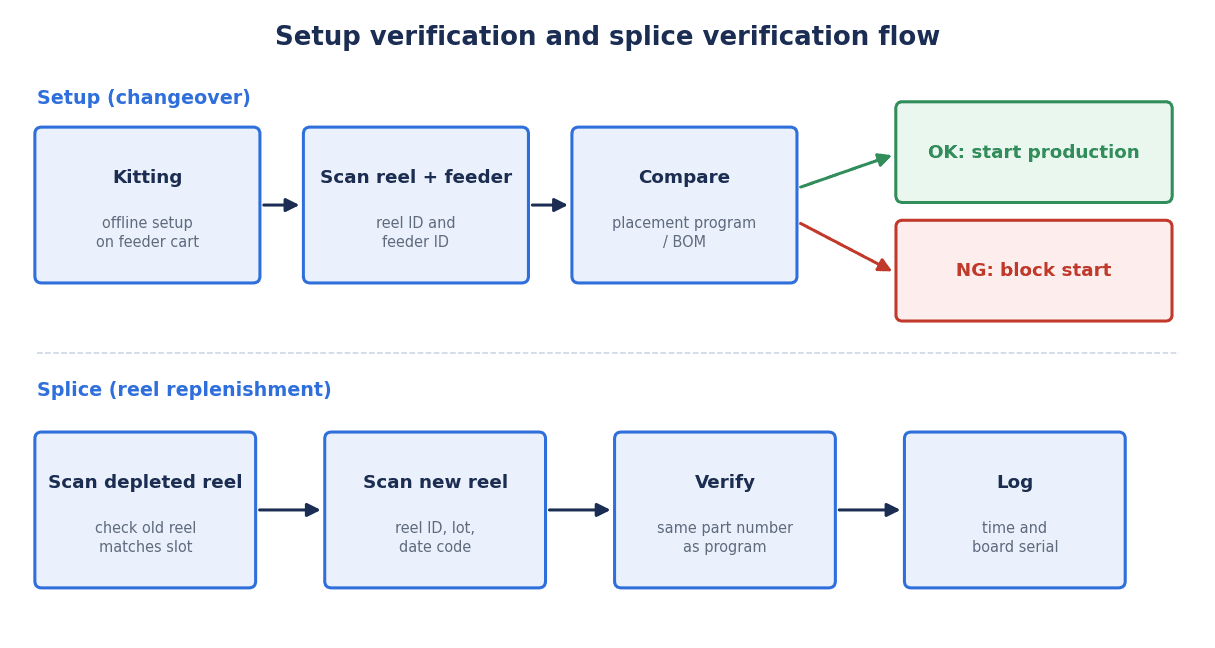
Về cơ bản, hệ thống xác minh linh kiện SMT đối chiếu 3 sự khớp nhau sau.
- Cuộn này (mã linh kiện) có đang nằm trên feeder này không
- Feeder này có được cắm đúng khe và vị trí bàn feeder theo chương trình không
- Tổ hợp đó có khớp với chương trình gắn linh kiện và BOM của mã sản phẩm sắp chạy không
Thiết lập gồm hai kiểu: thiết lập ngoài máy (offline setup, kitting), tức là lắp cuộn vào feeder và gom lên xe feeder ở bên ngoài dây chuyền, và thiết lập trên máy, tức là thay feeder hoặc cuộn ngay trên máy. Ở cả hai kiểu, quy trình chung là đọc mã vạch của cuộn và feeder, đối chiếu với chương trình, nếu không khớp thì phát cảnh báo và chặn bắt đầu sản xuất.
Tài liệu công khai của các hãng mô tả như sau.
- Panasonic: hãng mô tả rằng mô-đun Material Verification của PanaCIM Gen2 có thể đối chiếu bằng máy quét mã vạch cầm tay xem linh kiện đúng đã được nạp vào feeder hay chưa trong các tình huống chuyển đổi mã sản phẩm, thiết lập, nối cuộn hoặc hết linh kiện. Catalog của hãng cho biết dữ liệu linh kiện được ghi vào bộ nhớ của feeder để đối chiếu ở cấp thiết bị, kiểm soát việc bắt đầu sản xuất và ngăn gắn sai.
- ASMPT: hãng mô tả rằng WORKS Preparation dùng tín hiệu đèn để hướng dẫn người vận hành khi thiết lập, đối chiếu toàn bộ thiết lập trên bàn feeder, nhằm sản xuất không lỗi ngay từ đầu.
- Yamaha: hãng mô tả rằng chức năng đối chiếu thiết lập linh kiện của YSUP ngăn trạng thái thiết lập sai, và hỗ trợ thiết lập ngoài máy bằng trạm thiết lập offline và xe feeder.
- FUJI: hãng mô tả rằng Nexim hỗ trợ chuyển đổi thiết lập hiệu quả, không lỗi nhờ chức năng dẫn hướng lấy linh kiện (picking) và lắp feeder.
- JUKI: các chức năng dữ liệu của JaNets của hãng có liệt kê đối chiếu linh kiện (Parts Verification) và truy xuất nguồn gốc. Ngoài ra, tài liệu năm 2005 của hãng mô tả rằng SCS (Setup Control System) thời đó dùng máy cầm tay không dây để kiểm tra linh kiện đúng có ở đúng vị trí hay không khi thay cuộn hoặc feeder, và dùng interlock để dừng sản xuất cho đến khi đối chiếu xong.
Như tài liệu năm 2005 này cho thấy, bản thân cơ chế “đối chiếu bằng mã vạch, không khớp thì dừng bằng interlock” là công nghệ đã chín muồi, có từ những năm 2000. Điều mới không nằm ở việc có đối chiếu hay không, mà ở việc kết quả đối chiếu được ghi lại ở đâu và được kết nối với hệ thống cấp trên đến mức nào.
Điều cần quyết định trong thực tế là khi đối chiếu báo NG thì “ai, với quyền hạn nào, sau khi kiểm tra điều gì, được phép mở khóa”. Có thể xảy ra trường hợp ca đêm báo NG, trưởng chuyền phân vân, rồi cuối cùng dùng thao tác bỏ qua để chạy lại sản xuất. Ai được mở khóa interlock, và việc mở khóa cùng lý do có được lưu lại hay không, là điều cần quyết định trước khi triển khai, như một quy tắc vận hành hơn là một chức năng của hệ thống.
Thêm một điểm nữa, độ tin cậy của việc đối chiếu phụ thuộc vào việc có đọc được mã vạch hay không. Nếu số lần nhập tay tăng lên vì chất lượng in nhãn cuộn kém hoặc máy quét cầm tay không đủ khả năng đọc, thì ý nghĩa của việc đối chiếu sẽ giảm. Chất lượng nhãn được trình bày trong bài “Triển khai máy kiểm định mã vạch: cấp chất lượng in, RFP và nghiệm thu cho nhà máy Thái Lan“, còn cách chọn đầu đọc cố định được trình bày trong bài “Lựa chọn đầu đọc mã cố định: độ phân giải, chiếu sáng, DPM và RFP cho nhà máy tại Thái Lan“.
Ghi nhận nối cuộn (splice) và thay cuộn
Ngay cả ở nhà máy đã áp dụng xác minh thiết lập, điểm dễ bị bỏ sót là nối cuộn. Khi linh kiện trong quá trình sản xuất sắp hết, người vận hành nối băng của cuộn mới vào mà không dừng máy. Khác với chuyển đổi thiết lập, việc nối cuộn diễn ra lặp đi lặp lại trong lúc sản xuất. Nếu ở bước này nối nhầm cuộn có mã linh kiện khác, vì đối chiếu lúc thiết lập đã đúng nên lỗi chỉ được phát hiện ở công đoạn kiểm tra phía sau, hoặc trong trường hợp xấu nhất là trên thị trường.
Có cần xác minh nối cuộn hay không gắn trực tiếp với cuộc bàn luận về độ chi tiết. Nếu muốn xác định linh kiện của cuộn nào đã được dùng cho từng bo mạch (tương đương M4 theo bài giải thích ở giai đoạn soạn thảo), thì bản ghi tại thời điểm nối cuộn là không thể thiếu.
Theo mô tả của các hãng, có những cơ chế như sau.
- Panasonic: hãng mô tả việc đối chiếu cuộn cũ trước khi nối cuộn mới (verify the old material before splicing the new one). Hãng cũng mô tả rằng feeder thông minh có bộ nhớ ghi nhớ tối đa 4 cuộn đã lắp vào feeder.
- Cogiscan: hãng mô tả rằng khi nối cuộn, ứng dụng di động TTC Go yêu cầu người vận hành quét cả cuộn mới lẫn cuộn sắp hết để xác nhận tính liên tục của linh kiện. Đây là ví dụ về giải pháp của bên thứ ba không phụ thuộc vào nhà sản xuất máy gắn chip.
- Yamaha: hãng mô tả rằng có thể đặt ngưỡng số linh kiện còn lại trên cuộn để ưu tiên bổ sung bằng cách nối cuộn.
Thách thức tại hiện trường khi đưa xác minh nối cuộn vào vận hành là công sức thao tác. Vì đây là thao tác nối mà không dừng sản xuất, nếu thêm bước quét thì người vận hành sẽ muốn bỏ qua. Cần cả giải pháp phía hệ thống, như việc nối cuộn không được tính là hoàn tất nếu chưa quét cả cuộn cũ lẫn cuộn mới, hoặc phát cảnh báo nếu gắn một số lượng nhất định mà chưa đối chiếu, lẫn giải pháp phía hiện trường, như dán nhãn ở vị trí dễ quét.
Về mặt ghi nhận, điều quan trọng không chỉ là thời điểm nối cuộn, mà còn là biết được số serial các bo mạch đi qua máy đó vào thời điểm đó. Vì nguồn gốc linh kiện thay đổi trước và sau mối nối, cần có thông tin để quyết định bo mạch ở gần ranh giới thuộc về cuộn nào.
Quản lý ID feeder, cuộn linh kiện và đầu hút
Để nối chuỗi ghi nhận một cách tự động, không chỉ cuộn mà cả feeder cũng cần có ID riêng. Việc liên kết giữa ID cuộn và ID feeder, giữa ID feeder và vị trí khe có được lấy tự động hay không sẽ làm thay đổi số lần quét của người vận hành và độ tin cậy của bản ghi.
Mycronic mô tả rằng magazine và feeder Agilis có ID riêng, cho phép kiểm tra số lượng, vị trí, dữ liệu MSD và batch code vào bất kỳ lúc nào trong sản xuất. Tài liệu của hãng cho biết mã vạch riêng giúp nhận diện một cuộn cụ thể và gắn nó với một feeder cụ thể, và máy tự động phát hiện vị trí cuộn từ ID feeder. Việc Panasonic ghi dữ liệu linh kiện vào bộ nhớ feeder cũng là cơ chế cùng hướng.
Mặt khác, tại các nhà máy ở Thái Lan, có khi máy gắn chip và feeder thuộc nhiều thế hệ khác nhau cùng tồn tại trong một nhà máy. Dây chuyền mới dùng feeder thông minh, còn dây chuyền cũ thì feeder không có ID, người vận hành phải nhìn số khe bằng mắt rồi quét. Trong trường hợp này, chuỗi ghi nhận ở dây chuyền cũ phụ thuộc vào “việc nhập tay số khe”. Có yêu cầu cùng một độ chi tiết cho mọi dây chuyền hay không, hay bắt đầu từ dây chuyền chạy các mã sản phẩm có yêu cầu khách hàng khắt khe, là điều cần quyết định cùng với kế hoạch thay mới thiết bị.
Về đầu hút, bài giải thích năm 2016 nêu “đầu hút thực tế đã dùng cho từng reference designator” trong các hạng mục ví dụ của ô truy xuất SMT Placement. Tuy nhiên, đây là ví dụ trong bài giải thích ở giai đoạn soạn thảo, còn ghi nhận đến mức nào thì tùy vào thỏa thuận với khách hàng và việc máy gắn chip xuất được dữ liệu gì. Về hình ảnh nhận diện linh kiện, Yamaha mô tả rằng YSUP có thể lưu toàn bộ hình ảnh nhận diện linh kiện của máy gắn chip. Bản ghi hình ảnh nhận diện và đầu hút là tư liệu không chỉ cho nguồn gốc linh kiện mà còn khi muốn kiểm tra lại trạng thái gắn linh kiện về sau.
Thiết kế lịch sử nối trạng thái thiết bị với sản phẩm nói chung được trình bày trong bài “Truy xuất nguồn gốc từ thiết bị đến sản phẩm: RFP và FAT/SAT“.
Kết nối với quản lý MSD và kho linh kiện
Bản ghi của cuộn bắt đầu từ trước khi cuộn được lắp lên máy gắn chip. Linh kiện nhạy ẩm (MSD) bắt đầu hút ẩm từ lúc mở túi chống ẩm, và nếu vượt quá floor life thì có nguy cơ bị hỏng khi reflow. Bảng của J-STD-033 được tài liệu của TI trích dẫn quy định floor life theo từng MSL với điều kiện nhiệt độ từ 30°C trở xuống và độ ẩm dưới một mức nhất định. Thời gian nằm trên máy gắn chip cũng tiêu tốn floor life, nên cần quyết định thời gian còn lại được giữ ở phía máy gắn chip hay phía MES. Chi tiết về quản lý MSD xin xem bài “Hệ thống quản lý MSD: theo dõi floor life, bảo quản khô và RFP cho nhà máy SMT tại Thái Lan“.
Về kết nối với kho, ASMPT mô tả rằng Factory Material Manager gán ID duy nhất (UID) cho từng kiện và vật chứa khi nhập kho, liên kết số lượng, mã linh kiện, nhà sản xuất, số batch, ngày nhập, độ nhạy ẩm và hạn sử dụng, và quét UID mỗi khi di chuyển vị trí lưu kho. Hãng cho biết mức tiêu thụ trên dây chuyền được báo cáo qua giao diện chuẩn hóa, có xét đến xuất kho theo nguyên tắc nhập trước xuất trước (FIFO) và thời gian phơi nhiễm của MSD. Hãng cũng mô tả rằng WORKS Preparation có chức năng quản lý MSD và hạn sử dụng.
Panasonic mô tả rằng Material Control quản lý số lượng còn lại bằng ID duy nhất của từng linh kiện (Reel ID), và cung cấp quản lý vòng đời MSD cũng như tra cứu linh kiện và lô lỗi (khoanh vùng ứng viên thuộc phạm vi thu hồi). FUJI mô tả rằng Nexim quản lý vị trí, số lượng còn lại và floor life của linh kiện. Yamaha mô tả rằng YSUP giám sát thời gian thiết lập và thời gian sản xuất của linh kiện MSL. JUKI mô tả rằng ISM Interface của JaNets trích xuất danh sách linh kiện cần thiết từ chương trình sản xuất và gửi đến tháp lưu trữ (ISM).
Điểm cốt lõi của thiết kế là “theo dõi bằng cùng một ID cuộn đã cấp khi nhập kho, qua kho, thiết lập cho đến tiêu thụ trên dây chuyền”. Ở nhà máy dán lại nhãn nội bộ khi nhập kho, việc thông tin trên nhãn nhà sản xuất (lô, date code) có được chuyển đúng sang ID nội bộ hay không chính là điểm khởi đầu của việc truy ngược. Về quản lý lô và tồn kho cơ bản, xin tham khảo thêm bài “Hệ thống quản lý lô hàng – cách chọn và chi phí 2026“.
Chuyển giao ID bo mạch: IPC-HERMES-9852
Để gắn bản ghi linh kiện với số serial bo mạch, máy gắn chip cần biết “hiện đang gắn linh kiện lên bo mạch nào”. Đóng vai trò ở đây là IPC-HERMES-9852 (The Hermes Standard), tiêu chuẩn chuyển giao thông tin bo mạch giữa các máy.
Theo văn bản tiêu chuẩn Hermes, tiêu chuẩn này thay thế giao diện điện của SMEMA (IPC-SMEMA-9851) trước đây, và dùng TCP/IP và XML để truyền ID duy nhất của bo mạch, ID của thiết bị đầu tiên phát hiện bo mạch, mã vạch, tốc độ băng tải, thông tin mã sản phẩm (ID sản phẩm, chiều dài, chiều rộng, độ dày) và các thông tin khác. ID bo mạch là GUID, được tạo bởi máy đầu tiên của đoạn có các máy hỗ trợ Hermes liên tiếp, rồi được chuyển từ máy này sang máy khác. Trang chính thức của Hermes mô tả rằng có thể theo dõi mọi bo mạch đang lắp ráp mà không cần đọc lại mã vạch hay thẻ ID ở từng máy.
Phiên bản 1.6 năm 2024 bổ sung các trường mã vạch mặt trên và mặt dưới, và phụ lục có mô tả các tình huống đặc biệt như theo dõi khi bo mạch bị lấy ra khỏi dây chuyền. Phiên bản mới nhất là 1.7 (tháng 6/2026), theo mục lục thì có thêm thông điệp mới để trao đổi thông tin bo mạch mở rộng.
Điểm cần chú ý nhất trong thực tế là hành vi sau được văn bản tiêu chuẩn mô tả. Nếu có máy không hỗ trợ Hermes nằm ở giữa, ID bo mạch sẽ bị mất tại đó và máy hỗ trợ Hermes tiếp theo sẽ tạo ID mới. Chỉ cần một trong các máy in, SPI, máy gắn chip, reflow, AOI không hỗ trợ, hoặc có băng tải không hỗ trợ, thì cùng một bo mạch sẽ mang ID khác nhau trước và sau điểm đó. Dù đã đọc số serial bo mạch ở đầu dây chuyền, nếu ID bị đứt giữa chừng thì phải đối chiếu theo thời gian mới gắn được bản ghi của máy gắn chip với số serial bo mạch, và độ chi tiết sẽ giảm.
Ngoài ra, Hermes xử lý việc chuyển giao ID bo mạch và thông tin bo mạch. Đây không phải tiêu chuẩn quy định truy xuất nguồn gốc linh kiện (cuộn). Vai trò gửi bản ghi linh kiện lên MES do IPC-CFX, được trình bày tiếp theo, và cơ chế phía MES đảm nhận. Có thể sắp xếp cho dễ hiểu rằng liên kết ngang (theo dõi cùng một bo mạch giữa các máy) là Hermes, còn liên kết dọc (gửi từ máy lên MES) là CFX. Liên kết bản ghi theo từng bo mạch với kiểm tra in kem hàn và reflow được trình bày trong bài “Triển khai kiểm tra kem hàn SPI tại Thái Lan: chọn máy, MES và FAT/SAT” và bài “Quản lý biên dạng nhiệt reflow: giám sát liên tục, lưu vết từng bo mạch và RFP“.
Kết nối lên MES: IPC-CFX
IPC-CFX (IPC-2591, Connected Factory Exchange) là tiêu chuẩn mở để trao đổi thông tin hai chiều giữa quy trình sản xuất và hệ thống chủ cấp trên. Theo trang sản phẩm của IPC, đối tượng là các quy trình PCBA tự động, bán tự động và thủ công, và văn bản tiêu chuẩn là tài liệu có phí.
Phiên bản mới nhất là V2.0, công bố vào tháng 4/2025. Theo thông báo của IPC, V2.0 mở rộng số loại thiết bị được hỗ trợ lên 14 (bổ sung hàn tay và hàn sóng), và bổ sung các thông điệp cho AGV và AMR, thông tin chu kỳ pick-and-place theo từng linh kiện trong gắn linh kiện SMT, nhật ký thay đổi động công thức (recipe) trong lúc sản xuất, các trường để truy xuất khác biệt của bo mạch như nhận diện nhà cung cấp bo mạch, cùng các nội dung khác. SDK của V2.0 được cho là tương thích ngược với SDK trước đó.
Về việc chức năng nào bắt buộc và chức năng nào tùy chọn đối với máy gắn chip, IPC có công bố bảng chức năng bắt buộc và tùy chọn theo từng loại thiết bị. Tuy nhiên, bảng mà chúng tôi xác nhận được là bảng tại thời điểm V1.3 (năm 2021), và chưa xác nhận được V2.0 có giống như vậy hay không. Cột máy gắn chip SMT (Pick and Place) trong bảng V1.3 như sau.
| Chức năng (tên trong bảng chức năng V1.3) | Cách xử lý đối với máy gắn chip SMT (V1.3) | Thông điệp tương ứng chính |
|---|---|---|
| Exact Material Trace with External Setup | Bắt buộc (M) | MaterialsInstalled |
| Exact Material Trace with Internal Setup | Bắt buộc nếu được trang bị đầu đọc mã vạch hoặc RFID (MR) | MaterialsInstalled |
| Internal Setup Validation | Tùy chọn (O) | GetLoadedMaterialsRequest/Response, MaterialsLoaded, MaterialsUnloaded, ValidateStationSetupRequest/Response |
| External Setup Validation | Tùy chọn (O) | GetRequiredSetupRequest/Response, SetupRequirementsChanged, LockStationRequest/UnlockStationRequest |
| Offline Setup | Tùy chọn (O) | MaterialCarriersLoaded/Unloaded |
| Material Blocking (External/Internal) | Tùy chọn (O) | BlockMaterialLocationsRequest, BlockMaterialsRequest |
| Station Locking | Tùy chọn (O) | — |
| WIP Tracking | Bắt buộc (M) | — |
Nói cách khác, trên bảng chức năng V1.3, MaterialsInstalled (CFX.Production.Assembly.MaterialsInstalled), thông điệp gửi “đã gắn linh kiện nào”, là bắt buộc đối với máy gắn chip, nhưng xác minh thiết lập (Setup Validation) và khóa trạm (Station Locking) là tùy chọn. Dù RFP chỉ ghi “tương thích IPC-CFX”, chưa chắc đã thực hiện được xác minh thiết lập hay interlock liên kết với MES. Điều quan trọng là phải chỉ định cả tên chức năng, tên thông điệp cần thiết và phiên bản IPC-2591 áp dụng.
Để kiểm tra sự phù hợp, có thể dùng danh sách sản phẩm đạt chuẩn (QPL) của IPC-CFX. Theo giải thích của IPC, nhà cung cấp đã ký hợp đồng hệ thống tự kiểm định sẽ tự kiểm định mẫu máy, nộp cho kiểm toán điện tử tự động, và nếu đạt thì được đưa vào QPL. Trong RFP và FAT, có thể đưa vào hạng mục kiểm tra việc máy gắn chip sắp đưa vào có trong QPL hay không và phiên bản IPC-2591 tại thời điểm được đưa vào danh sách là gì.
Phần mềm của các hãng máy gắn chip và MES: đối chiếu ở đâu, giữ bản ghi ở đâu
Xác minh thiết lập và bản ghi truy xuất có thể được thực hiện bằng phần mềm của nhà sản xuất máy gắn chip, bằng MES, hoặc bằng giải pháp của bên thứ ba. Giao cho bên nào là điểm thiết kế đầu tiên của RFP. Sắp xếp mô tả trong tài liệu công khai của các hãng thì được như sau (không nhằm thể hiện hơn kém hay khuyến nghị).
| Hãng và sản phẩm | Mô tả trong tài liệu công khai (tóm tắt) |
|---|---|
| Panasonic PanaCIM Gen2 | Đối chiếu khi thiết lập, nối cuộn và hết linh kiện, đối chiếu ở cấp thiết bị bằng bộ nhớ feeder và kiểm soát bắt đầu sản xuất, quản lý số lượng còn lại bằng Reel ID, quản lý vòng đời MSD, tra cứu linh kiện và lô lỗi |
| ASMPT WORKS Preparation / Factory Material Manager | Hướng dẫn thiết lập bằng tín hiệu đèn và đối chiếu toàn bộ bàn feeder, gán UID khi nhập kho và quản lý vị trí lưu kho, xuất kho FIFO có xét thời gian phơi nhiễm MSD |
| Yamaha YSUP | Đối chiếu thiết lập linh kiện, thiết lập offline, tra cứu lịch sử sản xuất, lưu hình ảnh nhận diện linh kiện, giám sát thời gian của linh kiện MSL, kết nối MES qua YSUP-Link |
| FUJI Nexim | Liên kết và quản lý dữ liệu panel, linh kiện, thiết bị và kiểm tra, quản lý vị trí, số lượng còn lại và floor life của linh kiện, dẫn hướng picking và lắp feeder |
| JUKI JaNets | Đối chiếu linh kiện, truy xuất nguồn gốc, giao diện với tháp lưu trữ (ISM) |
| Mycronic (feeder Agilis) | ID riêng của magazine và feeder, gắn cuộn với feeder, tự động phát hiện vị trí cuộn từ ID feeder |
| Cogiscan (TTC Go) | Yêu cầu quét cả cuộn mới và cuộn cũ khi nối cuộn để xác nhận tính liên tục |
| Aegis FactoryLogix (MES) | Xác minh thiết lập cho máy lắp ráp SMT, quản lý MSD, nhận vật liệu và in nhãn, kitting và cấp phát, truy xuất nguồn gốc, các giao thức như IPC-CFX và OPC UA |
| Siemens Opcenter Execution Electronics (MES) | Truy xuất nguồn gốc đầy đủ cho công việc và vật liệu, kết nối trực tiếp với dây chuyền SMT và thiết bị sản xuất, quản lý vật liệu nâng cao |
Điều có thể rút ra từ bảng này là cả phần mềm của nhà sản xuất máy gắn chip lẫn MES đều mô tả chức năng xác minh thiết lập và truy xuất nguồn gốc. Việc giao cho bên nào được cân nhắc theo các góc độ sau.
- Một hay nhiều nhà sản xuất máy gắn chip: nếu chỉ dùng một hãng, việc hoàn tất đối chiếu và ghi nhận bằng phần mềm của hãng sẽ dễ hơn. Nếu nhiều hãng cùng tồn tại, sẽ xuất hiện lựa chọn giao cho MES hoặc giải pháp của bên thứ ba để thống nhất cơ chế đối chiếu và định dạng bản ghi.
- Đặt bản gốc của bản ghi ở đâu: có cấu hình đối chiếu bằng phần mềm phía máy gắn chip và chỉ gửi kết quả lên MES, cũng có cấu hình thực hiện chính việc đối chiếu trên MES. Dù chọn cách nào, nếu không quyết định trước việc tra cứu “từ số serial bo mạch ra cuộn” và “từ cuộn ra số serial bo mạch” được thực hiện trên hệ thống nào, thì khi có sự cố sẽ phải đối chiếu thủ công giữa nhiều hệ thống.
- Quan hệ với MES hiện có: nếu đã dùng MES, hãy kiểm tra MES đó nhận được những thông điệp nào từ máy gắn chip. Cách chọn MES được trình bày trong bài “MES Thái Lan 2026: RFP, PoC 90 ngày và kiểm thử nghiệm thu“.
Ước tính mô hình: độ chi tiết của bản ghi và số bo mạch phải điều tra, cách ly
Chúng tôi ước tính bằng các con số giả định xem độ chi tiết của bản ghi làm thay đổi điều gì. Tất cả các con số dưới đây là giá trị giả định để minh họa, không phải số liệu thực tế của một nhà máy cụ thể. Chúng tôi cũng không quy đổi sang số tiền hay tỷ lệ lỗi.
Tiền đề (tất cả là giá trị giả định)
- Một dây chuyền SMT sản xuất 4.800 bo mạch mỗi ngày với 2 ca
- Một cuộn (5.000 linh kiện) của một loại linh kiện bị nghi ngờ có lỗi
- Linh kiện đó được dùng 2 cái trên mỗi bo mạch. Do đó, số bo mạch đã dùng cuộn đó tối đa là 5.000 cái ÷ 2 cái = 2.500 bo mạch
- Từ hồ sơ nhập xuất kho, đã biết khoảng thời gian cuộn có vấn đề có thể đã được sử dụng là 3 ngày
- Trong khoảng thời gian đó, mã sản phẩm liên quan có 1 lệnh sản xuất, gồm 6.000 bo mạch
Số bo mạch phải điều tra, cách ly theo từng độ chi tiết của bản ghi
| Độ chi tiết của bản ghi | Cách xác định phạm vi | Số bo mạch thuộc phạm vi (giá trị giả định) |
|---|---|---|
| Theo ngày và dây chuyền | Toàn bộ số bo mạch sản xuất trên dây chuyền đó trong 3 ngày mà cuộn có vấn đề có thể đã được sử dụng | 4.800 bo mạch × 3 ngày = 14.400 bo mạch |
| Theo lệnh sản xuất (tương đương M2) | Toàn bộ số bo mạch của lệnh sản xuất có ghi ID của cuộn có vấn đề | 6.000 bo mạch |
| Ghi nhận cuộn đang lắp theo từng bo mạch (tương đương M3) | Các bo mạch có ID cuộn có vấn đề trong bản ghi của từng bo mạch | 5.000 cái ÷ 2 cái = tối đa 2.500 bo mạch |
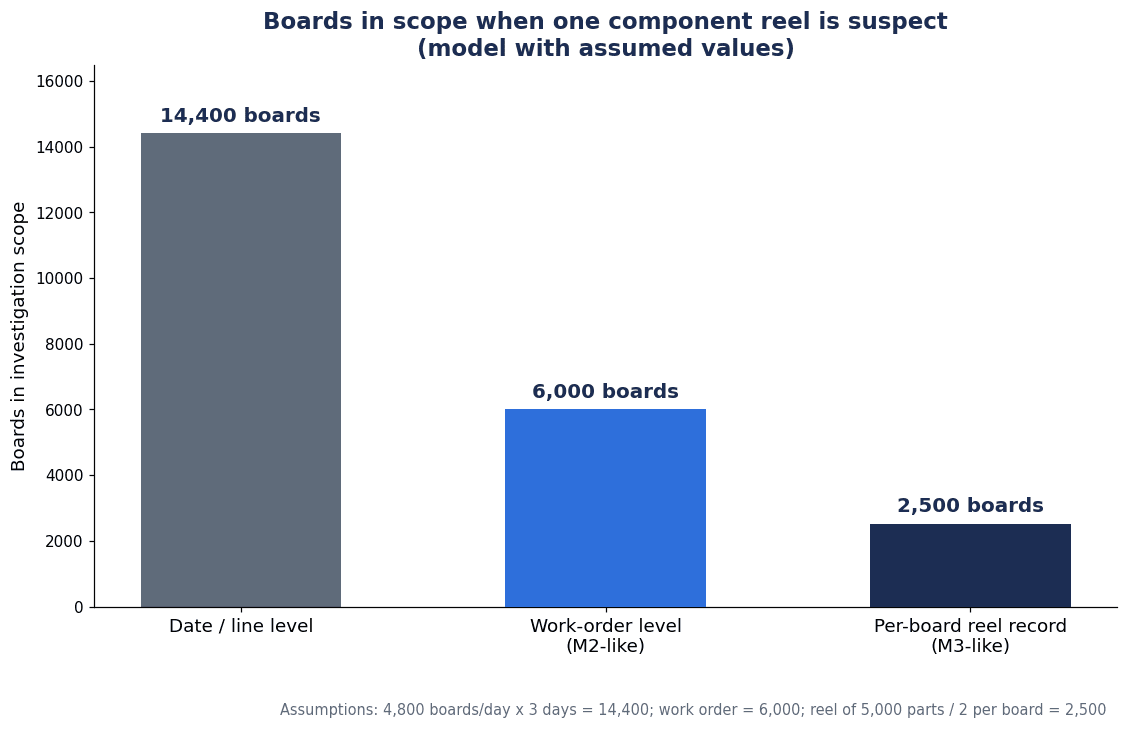
Phép tính cho thấy nếu chỉ có bản ghi theo ngày và dây chuyền thì phạm vi là 14.400 bo mạch, nếu giữ ID cuộn theo lệnh sản xuất thì là 6.000 bo mạch, còn nếu giữ cuộn đang lắp theo từng bo mạch thì có thể khoanh phạm vi cần điều tra xuống tối đa 2.500 bo mạch. Trong báo cáo gửi khách hàng, việc có xuất được danh sách số serial các bo mạch thuộc phạm vi hay không cũng do độ chi tiết này quyết định.
Ước tính này có 4 lưu ý sau.
- Tất cả đều là giá trị giả định. Sản lượng, số linh kiện trên mỗi cuộn, số linh kiện dùng trên mỗi bo mạch, khoảng thời gian và quy mô lệnh sản xuất thay đổi rất nhiều tùy nhà máy và mã sản phẩm.
- Số bo mạch thực tế thuộc phạm vi thay đổi theo tồn kho, nối cuộn và số linh kiện còn lại trên cuộn. Nếu cuộn bị tháo ra giữa chừng rồi trả về kho, hoặc cuộn còn linh kiện được dùng lại cho lệnh sản xuất khác, thì số lệnh sản xuất thuộc phạm vi sẽ tăng lên.
- Điều quyết định phạm vi cuối cùng là yêu cầu của khách hàng. Dù trên bản ghi có thể khoanh xuống 2.500 bo mạch, khách hàng vẫn có thể yêu cầu phạm vi rộng hơn để an toàn. Ngược lại, nếu độ chi tiết của bản ghi quá thô, nhà máy không thể đưa ra căn cứ cho phạm vi với khách hàng.
- Ngay cả ở mức tương đương M3, nếu không ghi nhận thời điểm nối cuộn, các bo mạch nằm sát trước và sau mối nối (vùng ranh giới) sẽ thuộc phạm vi của cả cuộn cũ lẫn cuộn mới. Để quy bo mạch ở ranh giới về một cuộn, cần có bản ghi thời điểm nối cuộn và số serial các bo mạch đi qua vào thời điểm đó.
Xu hướng ngành điện tử Thái Lan và vì sao là lúc này
Tại Thái Lan, các hồ sơ xin đầu tư vào lĩnh vực điện tử, đặc biệt là liên quan đến bo mạch, đang tập trung với số lượng lớn. Theo công bố tháng 8/2026 của Ủy ban Đầu tư Thái Lan (BOI), trong khoảng 3 năm từ 2023 đến giữa năm 2026, lĩnh vực bán dẫn và điện tử tiên tiến có 880 hồ sơ xin đầu tư, với giá trị khoảng 26,8 tỷ USD (khoảng 900 tỷ baht). Trong đó, PCB lớn nhất với 224 hồ sơ, khoảng 9,85 tỷ USD (khoảng 331 tỷ baht). BOI cho biết hơn một nửa số nhà sản xuất PCB lớn trên thế giới đã chọn Thái Lan làm cơ sở sản xuất. Đây là giá trị đăng ký xin đầu tư, không phải giá trị được phê duyệt hay giá trị đã thực hiện. Ngoài ra, PCB ở đây chủ yếu là sản xuất bo mạch trần, là công đoạn khác với PCBA, tức công đoạn gắn linh kiện.
Về xuất khẩu, theo Văn phòng Chính sách và Chiến lược Thương mại (TPSO) thuộc Bộ Thương mại Thái Lan, kim ngạch xuất khẩu tháng 6/2026 là 34.655,9 triệu USD, tăng 20,8% so với cùng kỳ năm trước, trong đó theo mặt hàng thì bo mạch (circuits board) tăng 23,2% so với cùng kỳ năm trước. Tài liệu này không phân biệt bo mạch là bo mạch trần hay PCBA. Theo bài báo của The Nation (25/9/2026), kim ngạch xuất khẩu tháng 8/2026 là 34,62 tỷ USD, tăng 24,3% so với cùng kỳ năm trước, mức tăng cao nhất trong 56 tháng, được dẫn dắt bởi máy tính và linh kiện, điện thoại và linh kiện, và IC.
Báo cáo triển vọng ngành của Krungsri Research (tháng 12/2025) cho biết tỷ trọng PCB trong kim ngạch xuất khẩu điện tử của Thái Lan là 2,5%. Báo cáo này cũng đưa ra dự báo sản lượng IC sẽ tăng 3,0–4,0% mỗi năm trong giai đoạn 2026–2028. Đây là các con số khác nhau cả về giai đoạn lẫn định nghĩa, nên không thể cộng gộp hay so sánh với con số của BOI.
Những con số này không trực tiếp đòi hỏi truy xuất nguồn gốc máy gắn chip. Tuy nhiên, khi khách hàng trong lĩnh vực điện tử tăng lên và tỷ trọng khách hàng có yêu cầu khắt khe như điện tử ô tô tăng cao, sẽ ngày càng có nhiều tình huống mà khả năng trả lời các yêu cầu theo đơn vị lô linh kiện trở thành điều kiện tiên quyết để giao dịch. Ở nhà máy xử lý bo mạch điện tử ô tô, yêu cầu của IATF 16949 cũng có liên quan. Theo các bài giải thích và trích dẫn điều khoản được công khai, mục 8.5.2.1 của IATF 16949 không quy định đồng loạt độ chi tiết truy xuất nguồn gốc, mà yêu cầu kế hoạch truy xuất dựa trên rủi ro và cơ chế cho phép nhận diện, cách ly sản phẩm không phù hợp hoặc sản phẩm bị nghi ngờ, đáp ứng thời gian phản hồi mà khách hàng hoặc luật định yêu cầu. Việc nhận diện bằng số serial của từng sản phẩm được xác định là yêu cầu trong trường hợp khách hàng hoặc luật định chỉ định. Chi tiết được trình bày trong bài “Truy xuất nguồn gốc IATF 16949: Xây dựng chuỗi bằng chứng sẵn sàng đánh giá“.
Các bước triển khai: từ rà soát bản ghi đến 1 dây chuyền, kết nối cấp trên và mở rộng
Cách thực tế là triển khai theo 4 giai đoạn sau. Thời gian thay đổi rất nhiều tùy quy mô nhà máy và mức độ hỗ trợ của thiết bị hiện có, nên xin hiểu các mốc dưới đây chỉ là tham khảo.
Bước 1: Rà soát bản ghi hiện tại (tham khảo: vài tuần)
Trước tiên, hãy chọn thực tế một lô linh kiện trong quá khứ và thử xem với bản ghi hiện tại có thể xuất được “số serial các bo mạch đã gắn lô linh kiện này” đến mức nào. Lần lượt lần theo nhãn nhập kho, hồ sơ xuất kho, phiếu kiểm tra thiết lập, log của máy gắn chip và bản ghi của thiết bị kiểm tra, rồi xác định chuỗi bị đứt ở đâu. Đồng thời, rút ra từ hợp đồng và văn bản yêu cầu chất lượng xem các khách hàng chính yêu cầu gì về truy xuất nguồn gốc (độ chi tiết, thời gian phản hồi, thời gian lưu trữ). Ở giai đoạn này, lập phương án độ chi tiết mục tiêu (tương đương M2, tương đương M3, hay bao gồm cả nối cuộn).
Bước 2: Khởi động đối chiếu và ghi nhận trên 1 dây chuyền (tham khảo: vài tháng)
Chọn một dây chuyền chạy mã sản phẩm có yêu cầu khắt khe, khởi động việc cấp ID cuộn khi nhập kho, xác minh thiết lập, xác minh nối cuộn và liên kết với số serial bo mạch. Ở đây, cần hoàn thiện vận hành bao gồm cả quy tắc mở khóa interlock khi đối chiếu NG, quy trình khi không đọc được nhãn và đào tạo người vận hành ca đêm. Chuẩn bị hướng dẫn thao tác và màn hình bằng tiếng Thái cho người vận hành tại hiện trường, và điều chỉnh trình tự quét cho phù hợp với luồng công việc thực tế, là yếu tố quyết định việc có duy trì được hay không.
Bước 3: Kết nối lên hệ thống cấp trên (tham khảo: vài tháng)
Gửi bản ghi của máy gắn chip lên MES hoặc cơ sở dữ liệu truy xuất, để có thể tra ngược từ số serial bo mạch và tra xuôi từ cuộn trên cùng một màn hình. Ở giai đoạn này, chốt việc ID bo mạch trong dây chuyền có được nối liền bằng Hermes hay không và dùng những thông điệp CFX nào.
Bước 4: Mở rộng
Mở rộng cách vận hành và mẫu RFP đã hoàn thiện trên 1 dây chuyền sang các dây chuyền khác. Với dây chuyền còn máy gắn chip cũ, quyết định phạm vi áp dụng theo thời điểm thay mới thiết bị.
12 hạng mục cần ghi trong RFP
Trong RFP, hãy ghi cụ thể 12 hạng mục sau, thay vì những cụm từ như “hỗ trợ truy xuất nguồn gốc” hay “tương thích CFX”.
| STT | Hạng mục | Ví dụ nội dung ghi trong RFP |
|---|---|---|
| 1 | Độ chi tiết mục tiêu | Nhắm đến cấp độ nào theo cách nghĩ của IPC-1782 (nội dung đã thống nhất với khách hàng). Theo lệnh sản xuất, theo cuộn đang lắp trên từng bo mạch, hay bao gồm cả thời điểm nối cuộn |
| 2 | Chuỗi ghi nhận | ID cuộn, ID feeder, khe và bàn feeder, số serial bo mạch, cái nào được ghi nhận vào thời điểm nào, bởi thiết bị nào |
| 3 | Cấp ID cuộn | Ai cấp khi nhập kho, chuyển lô và date code của nhà sản xuất sang như thế nào |
| 4 | Xác minh thiết lập | Đối chiếu cái gì với cái gì ở thiết lập ngoài máy và thiết lập trên máy |
| 5 | Cách chặn khi đối chiếu NG | Có chặn bắt đầu sản xuất (interlock) hay không, quyền mở khóa, bản ghi việc mở khóa |
| 6 | Xác minh nối cuộn | Quét cả cuộn mới và cuộn cũ, đối chiếu trước cuộn cũ, ghi nhận thời điểm nối cuộn và số serial bo mạch |
| 7 | Quản lý feeder và đầu hút | Có ID feeder hay không, tự động liên kết với cuộn, phạm vi ghi nhận đầu hút và hình ảnh nhận diện |
| 8 | Kết nối MSD và kho | Thời gian còn lại của MSD được giữ ở máy gắn chip hay MES, kết nối với vị trí lưu kho và FIFO |
| 9 | Chuyển giao ID bo mạch | Mức hỗ trợ IPC-HERMES-9852 của tất cả các máy trong dây chuyền, cách nối ID bo mạch nếu có máy không hỗ trợ |
| 10 | Kết nối cấp trên | Phiên bản IPC-2591, tên chức năng cần thiết (Exact Material Trace, Setup Validation, Station Locking, v.v.) và tên thông điệp, có trong QPL hay không |
| 11 | Lưu trữ và tra cứu | Thời gian lưu trữ bản ghi (nhà máy tự quyết định theo yêu cầu của khách hàng), tra cứu hai chiều từ serial ra cuộn và từ cuộn ra serial, mục tiêu thời gian phản hồi |
| 12 | Vận hành và đào tạo | Màn hình và hướng dẫn thao tác bằng tiếng Thái, đào tạo bao gồm cả ca đêm, quy trình khi không đọc được nhãn, tổ chức bảo trì |
Hạng mục 10 đặc biệt quan trọng. Như đã nêu ở trên, trong bảng chức năng V1.3, xác minh thiết lập và khóa trạm là chức năng tùy chọn đối với máy gắn chip. Nếu đặt hàng chỉ với dòng chữ “tương thích CFX”, có thể xảy ra trường hợp MaterialsInstalled được gửi đi nhưng xác minh thiết lập liên kết với MES lại không nằm trong phạm vi cung cấp.
Thời gian phản hồi ở hạng mục 11 là khoảng thời gian có thể dành cho việc xuất danh sách số serial các bo mạch thuộc phạm vi, tính từ khi nhận yêu cầu của khách hàng. Hãy xác nhận yêu cầu của khách hàng và đưa việc tra cứu được trong khoảng thời gian đó vào điều kiện của RFP.
Hạng mục kiểm tra trong nghiệm thu (FAT/SAT)
Cơ chế đối chiếu và truy xuất nguồn gốc không thể được kiểm chứng bằng phép thử chỉ chạy một lần thiết lập bình thường. Hãy cố ý đưa lỗi vào để xác nhận máy có dừng hay không và bản ghi có được lưu hay không. Dưới đây là ví dụ các hạng mục kiểm tra do TOMAS TECH đề xuất, không phải phép thử do tiêu chuẩn quy định. Tiêu chí số để đánh giá đạt hay không đạt xin quyết định theo yêu cầu của khách hàng và cách vận hành của nhà máy.
| Hạng mục kiểm tra | Phương pháp thử | Góc độ đánh giá (giá trị tiêu chuẩn do nhà máy tự quyết định) |
|---|---|---|
| Mô phỏng lắp cuộn sai | Lắp cuộn có mã linh kiện khác vào feeder và thực hiện xác minh thiết lập | Có phát cảnh báo và chặn bắt đầu sản xuất không |
| Mô phỏng cắm sai khe | Cắm feeder đúng vào một khe khác | Có phát hiện vị trí không khớp và dừng lại không |
| Mở khóa interlock | Thực hiện thao tác mở khóa từ trạng thái đối chiếu NG | Có phải chỉ người có quyền mới mở khóa được không, việc mở khóa có được ghi lại không |
| Mô phỏng nối cuộn (bình thường) | Nối cuộn mới cùng mã linh kiện, quét cả cuộn mới và cuộn cũ | Thời điểm nối cuộn và số serial bo mạch trước và sau có được ghi nhận không |
| Mô phỏng nối cuộn (sai) | Thử nối cuộn có mã linh kiện khác | Có phát cảnh báo không, nếu tiếp tục mà không đối chiếu thì điều gì xảy ra |
| Thay cuộn và hết linh kiện | Tháo cuộn trong lúc sản xuất và lắp một cuộn khác | Việc thay cuộn có được ghi nhận và đối chiếu không |
| Tính liên tục của ID bo mạch | Cho bo mạch chạy từ máy in đến AOI, so sánh ID bo mạch ở từng máy | Cùng một ID có được kế thừa trong đoạn Hermes không, trước và sau máy không hỗ trợ thì thế nào |
| Thông điệp CFX | Kiểm tra thông điệp nhận được phía MES | Thông điệp đã chỉ định trong RFP có đến với nội dung đã chỉ định không |
| Tra ngược | Từ số serial bo mạch, tra cứu ID cuộn, lô và date code đã gắn | Kết quả có đúng không, thời gian cần thiết có nằm trong mục tiêu không |
| Tra xuôi | Từ ID cuộn hoặc lô của nhà sản xuất, xuất danh sách số serial các bo mạch liên quan | Có xuất đầy đủ không sót không, thời gian cần thiết có nằm trong mục tiêu không |
| Thời gian còn lại của MSD | Dùng cuộn có floor life còn lại ít để thiết lập | Cảnh báo hoặc hạn chế sử dụng có hoạt động không |
| Mất điện và mất kết nối | Ngắt mạng trong lúc sản xuất rồi khôi phục | Bản ghi có bị thiếu hoặc trùng không, sau khi khôi phục có nhất quán không |
Trong FAT, kiểm tra hoạt động của riêng máy và phần mềm, còn trong SAT, kiểm tra hoạt động trên dây chuyền thực tế khi người vận hành ca đêm thao tác với nhãn thật và máy quét cầm tay thật. Đặc biệt với thời gian tra cứu, sẽ yên tâm hơn nếu kiểm tra với giả định dữ liệu đã tích lũy trong vài tháng, thay vì dữ liệu thử nghiệm ít ỏi.
Câu hỏi thường gặp
Truy xuất nguồn gốc máy gắn chip là gì?
Đó là cơ chế ghi nhận nối cuộn linh kiện, feeder, khe của máy gắn chip và số serial bo mạch theo thời gian, để có thể trả lời cả hai câu hỏi “bo mạch này đã gắn linh kiện của cuộn nào” và “linh kiện của cuộn này đã được gắn lên những bo mạch nào”. Trọng tâm là quyết định ghi nhận ở độ chi tiết nào (theo lệnh sản xuất, theo từng bo mạch, hay đến cả thời điểm nối cuộn).
Hệ thống xác minh linh kiện SMT đối chiếu những gì?
Chủ yếu đối chiếu xem tổ hợp cuộn (mã linh kiện) với feeder, và tổ hợp feeder với vị trí khe, có khớp với chương trình gắn linh kiện và BOM của mã sản phẩm sắp chạy hay không. Về cơ bản, việc đối chiếu không chỉ thực hiện khi chuyển đổi thiết lập mà cả khi nối cuộn và thay cuộn. Tuy nhiên, việc đối chiếu không thể phát hiện lỗi nằm ngay trong chương trình hay BOM.
Có cần xác minh nối cuộn không?
Nếu muốn xác định linh kiện của cuộn nào đã được dùng cho từng bo mạch, thì cần. Chỉ với xác minh thiết lập thì không ngăn được lỗi nối nhầm cuộn có mã linh kiện khác trong lúc sản xuất. Tài liệu của các hãng cũng mô tả các cơ chế như đối chiếu cuộn cũ trước khi nối, hoặc yêu cầu quét cả cuộn mới lẫn cuộn cũ.
Nếu tương thích IPC-CFX thì việc đối chiếu linh kiện cũng kết nối được với MES?
Không hẳn. Trong bảng chức năng tại thời điểm V1.3 (năm 2021) do IPC công bố, MaterialsInstalled, thông điệp gửi linh kiện đã gắn, là bắt buộc đối với máy gắn chip, nhưng xác minh thiết lập (Setup Validation) và khóa trạm là chức năng tùy chọn. Trong RFP, thay vì “tương thích CFX”, hãy chỉ định phiên bản IPC-2591 cùng tên chức năng và tên thông điệp cần thiết.
IPC-1782 yêu cầu cấp độ nào?
Tiêu chuẩn không yêu cầu một cấp độ chung cho tất cả. Theo mục lục và phạm vi được công khai, IPC-1782 (mới nhất là bản B, tháng 9/2023) là khuôn khổ đặt 4 cấp độ cho vật liệu và 4 cấp độ cho quy trình, tùy theo rủi ro. Theo bài giải thích ở giai đoạn soạn thảo, việc áp dụng cấp độ nào do người sử dụng và nhà cung cấp thống nhất với nhau để quyết định.
IATF 16949 có yêu cầu truy xuất theo số serial bo mạch không?
Không yêu cầu đồng loạt. Theo các bài giải thích và trích dẫn điều khoản được công khai, mục 8.5.2.1 yêu cầu kế hoạch truy xuất dựa trên rủi ro và cơ chế đáp ứng thời gian phản hồi mà khách hàng hoặc luật định yêu cầu, còn việc nhận diện bằng số serial của từng sản phẩm được xem là yêu cầu trong trường hợp khách hàng hoặc luật định chỉ định. Điểm xuất phát là kiểm tra văn bản yêu cầu chất lượng của khách hàng.
Chi phí triển khai là bao nhiêu?
Chúng tôi không tìm thấy giá công khai cho phần mềm xác minh thiết lập hay truy xuất nguồn gốc (tại thời điểm tháng 10/2026). Chi phí thay đổi rất nhiều tùy số dây chuyền và số máy gắn chip, feeder hiện có là feeder thông minh hay loại cũ, và mức độ kết nối với MES. Cách thực tế là cố định phạm vi trong RFP rồi lấy báo giá từ nhiều ứng viên.
Tổng kết
- Truy xuất nguồn gốc máy gắn chip không phải là “có ghi nhận hay không”, mà là quyết định “ghi nhận ở độ chi tiết nào, ở đâu và chặn lỗi như thế nào”.
- Độ chi tiết có các bậc: theo lệnh sản xuất (tương đương M2), theo cuộn đang lắp trên từng bo mạch (tương đương M3), xác định đến cả thời điểm nối cuộn (tương đương M4) (cách phân chia theo bài giải thích năm 2016 ở giai đoạn soạn thảo), và được quyết định qua thống nhất với khách hàng.
- Chuỗi ghi nhận gồm 4 mắt xích: cuộn linh kiện, feeder, khe và số serial bo mạch. Chỉ cần một mắt xích bị đứt, độ chi tiết sẽ giảm.
- Cơ chế chặn lỗi cần cả xác minh thiết lập lẫn xác minh nối cuộn. Cũng cần quyết định trước quy tắc mở khóa interlock khi đối chiếu NG.
- Hermes là liên kết ngang cho ID bo mạch, CFX là liên kết dọc lên MES. Nếu có máy không hỗ trợ Hermes nằm ở giữa, ID bo mạch sẽ bị đứt.
- Trong bảng chức năng CFX V1.3, MaterialsInstalled là bắt buộc, xác minh thiết lập và khóa trạm là tùy chọn. Trong RFP, hãy ghi bằng tên chức năng và tên thông điệp.
- Trong ước tính bằng con số giả định, tùy độ chi tiết của bản ghi mà phạm vi điều tra thay đổi thành 14.400 bo mạch, 6.000 bo mạch và tối đa 2.500 bo mạch.
- Ghi cụ thể 12 hạng mục trong RFP, và trong FAT/SAT hãy thử thực tế việc mô phỏng lắp cuộn sai, mô phỏng nối cuộn, tính liên tục của ID bo mạch và thời gian tra cứu.
TOMAS TECH, với vai trò nhà tích hợp IT/OT/FA cho các doanh nghiệp sản xuất Nhật Bản tại Thái Lan, hỗ trợ xây dựng cơ chế ghi nhận cho dây chuyền SMT. Ngay cả ở giai đoạn xem xét ban đầu, như rà soát xem với bản ghi hiện tại có thể truy ngược từ lô linh kiện đến đâu, sắp xếp độ chi tiết mục tiêu hay soạn RFP, quý vị cũng có thể trao đổi với chúng tôi. Vui lòng liên hệ tại đây.
Thông tin tham khảo
- IPC-1782B Table of Contents (IPC)
- IPC-1782 Standard for Traceability Supporting Counterfeit Components (Michael Ford, Mentor Graphics, năm 2016)
- IPC-CFX Mandatory and Optional Capabilities by Equipment Type, IPC-2591 V1.3 (IPC, năm 2021)
- IPC-2591 Connected Factory Exchange (CFX) (IPC)
- IPC Releases Version 2.0 of IPC-2591 Connected Factory Exchange (IPC, 2025-04-22)
- IPC-CFX 2591 Qualified Products List (QPL) (IPC)
- The Hermes Standard Version 1.0.4
- IPC-HERMES-9852 Version 1.6
- IPC-HERMES-9852 Version 1.7 Table of Contents (IPC)
- The Hermes Standard
- IATF 8.5.2.1 Identification and Traceability (diễn đàn Elsmar Cove, trích dẫn điều khoản)
- Identification and Traceability (16949store, bài giải thích)
- Power Module MSL Ratings and Reflow Profiles, SLVA840 (Texas Instruments)
- PanaCIM Gen2 Material Verification (Panasonic)
- Catalog PanaCIM-EE Gen2 (Panasonic, bản tháng 1/2026)
- WORKS Preparation (ASMPT)
- Maximum uptime with 100 percent transparency (ASMPT, 2025-07-15)
- Intelligent Factory / YSUP (Yamaha)
- Nexim (FUJI)
- JaNets (JUKI Americas)
- SCS Ver. 1.20 (JUKI, 2005-09-09)
- Smart Feeder brochure (Mycronic, tháng 12/2021)
- Blog Cogiscan: Material Control (2024-08-07)
- FactoryLogix brochure (Aegis)
- Opcenter Execution Electronics fact sheet (Siemens)
- Part 573 Safety Recall Report 18V-664 (NHTSA)
- Part 573 Safety Recall Report 22E-037 (NHTSA)
- Thailand Attracts 26.8 Billion Investment Surge in High-Tech (Thailand BOI, 2026-08-03)
- Thai International Trade in June 2026 (TPSO)
- Bài báo về xuất khẩu tháng 8/2026 của Thái Lan (The Nation, 2026-09-25)
- Industry Outlook 2026-2028: Electronics (Krungsri Research, 2025-12-17)


