


บทนำ: การตรวจสอบย้อนกลับของเครื่องเมาท์ชิปคือการตัดสินใจว่า “จะบันทึกละเอียดระดับใด และจะหยุดที่จุดใด”
สิ่งที่ทำให้โรงงานต้องทบทวนการตรวจสอบย้อนกลับ (traceability) ของเครื่องเมาท์ชิป (chip mounter) ส่วนใหญ่มักเริ่มจากอีเมลฉบับเดียวจากลูกค้า “ล็อตของตัวเก็บประจุ (capacitor) ตัวนี้สงสัยว่ามีปัญหา ขอหมายเลขซีเรียลของบอร์ดที่ใช้ล็อตนี้โดยด่วน” แต่สิ่งที่มีอยู่ในมือมีเพียงบันทึกการเบิกชิ้นส่วนแยกตามใบสั่งงาน กับผลการผลิตรายวันเท่านั้น จึงตอบไม่ได้ว่ารีลใดถูกใส่เข้าฟีดเดอร์ใดเมื่อเวลาใด และถูกใช้กับบอร์ดแผ่นใด สุดท้ายต้องรายงานโดยถือว่า “ทุกแผ่นที่ผลิตบนไลน์นั้นในสัปดาห์นั้น” เป็นขอบเขตที่เกี่ยวข้อง
ในโรงงาน SMT ของบริษัทญี่ปุ่นที่อยุธยาและชลบุรี จำนวนรุ่นสินค้าเพิ่มขึ้น และจำนวนครั้งของการเปลี่ยนรุ่นการผลิต (changeover) ก็เพิ่มตามไปด้วย ในการเปลี่ยนรุ่นช่วงกะดึก พนักงานจะเข็นรถเข็นฟีดเดอร์ (feeder cart) มาที่ไลน์ ใช้เครื่องสแกนมือถือ (handheld terminal) อ่านฉลากของรีลชิ้นส่วน ดูผลบนหน้าจอ แล้วย้ายไปยังสล็อตถัดไป รีลที่ฉลากถลอกจนอ่านไม่ได้ต้องป้อนข้อมูลด้วยมือ และหลักฐานว่าใครยืนยันผลการตรวจสอบเมื่อใดก็มีอยู่แค่ในใบตรวจสอบที่เป็นกระดาษ สภาพเช่นนี้ไม่ใช่เรื่องแปลก
ขอสรุปข้อเสนอของบทความนี้ไว้ก่อน การตรวจสอบย้อนกลับของเครื่องเมาท์ชิปไม่ใช่เรื่องของ “จะบันทึกหรือไม่” แต่เป็นการตัดสินใจ 6 ข้อต่อไปนี้
- ระดับความละเอียด (granularity): จะเก็บรหัสรีล (reel ID) ในระดับใบสั่งงาน (work order) หรือเก็บรีลที่ติดตั้งอยู่ในขณะนั้นแยกตามบอร์ดแต่ละแผ่น หรือจะระบุชิ้นส่วนให้แน่ชัดโดยรวมถึงจังหวะการต่อเทป (splice) และการเปลี่ยนรีลด้วย เรื่องนี้ต้องตกลงร่วมกับลูกค้า
- สายโซ่ของบันทึก: เชื่อม 4 สิ่ง คือ รีลชิ้นส่วน ฟีดเดอร์ (feeder) สล็อตของเครื่องเมาท์ และหมายเลขซีเรียลของบอร์ด ให้ต่อเนื่องไม่ขาดตอน หากขาดไปเพียงจุดเดียว ระดับความละเอียดจะลดลงหนึ่งขั้น
- กลไกการหยุด: ตรวจสอบความถูกต้องทั้งตอนตั้งค่าและตอนต่อเทป และหากไม่ตรงกันต้องไม่ยอมให้เริ่มการผลิต
- การเชื่อมต่อกับระบบระดับบน: กำหนดว่าจะส่งอะไรไปยัง MES ผ่าน IPC-CFX โดยระบุด้วยชื่อฟังก์ชันและชื่อข้อความ (message) ไม่ใช่ด้วยคำว่า “รองรับ CFX”
- ผลที่มองเห็นได้: ระดับความละเอียดของบันทึกทำให้จำนวนบอร์ดที่ต้องตรวจสอบเมื่อเกิดปัญหาล็อตชิ้นส่วนแตกต่างกัน (ในบทความนี้จะคำนวณด้วยตัวเลขสมมติ)
- การจัดซื้อและการรับมอบ: เขียนเรื่องเหล่านี้ลงใน RFP และทดสอบใน FAT/SAT โดยใส่รีลผิดเข้าไปจริง
บทความนี้ไม่ได้แนะนำหรือเปรียบเทียบเครื่องเมาท์หรือซอฟต์แวร์รายใดรายหนึ่ง ฟังก์ชันของแต่ละบริษัทนำเสนอในฐานะเนื้อหาที่บริษัทนั้นอธิบายไว้ในเอกสารเผยแพร่ของตน ส่วนการคำนวณในช่วงหลังทั้งหมดเป็นการคำนวณแบบจำลองด้วยตัวเลขสมมติ
ภาพรวมของการตรวจสอบย้อนกลับชิ้นส่วนอิเล็กทรอนิกส์ (หน่วยที่ใช้ไล่ตามและชั้นของค่าใช้จ่าย) อธิบายไว้ใน “การสอบกลับชิ้นส่วนอิเล็กทรอนิกส์ 2026 | 4 หน่วยไล่ตาม 5 ชั้นค่าใช้จ่าย” บทความนี้เจาะเฉพาะกระบวนการของเครื่องเมาท์ในภาพรวมนั้น
การตรวจสอบย้อนกลับของเครื่องเมาท์ชิปคืออะไร: บันทึกที่เชื่อมอะไรเข้ากับอะไร
การตรวจสอบย้อนกลับของเครื่องเมาท์ชิป หากพูดสั้น ๆ คือบันทึกที่ตอบได้ทั้งคำถาม “ชิ้นส่วนที่อยู่ตำแหน่งนี้บนบอร์ดแผ่นนี้มาจากรีลใด” และคำถามกลับด้าน “ชิ้นส่วนจากรีลนี้ถูกวางลงบนบอร์ดแผ่นใดบ้าง”
บันทึกนั้นประกอบขึ้นจากสายโซ่ต่อไปนี้
- รีลชิ้นส่วน: ผู้ผลิตชิ้นส่วน ล็อตของผู้ผลิต (maker lot) รหัสวันที่ผลิต (date code) รหัสรีลที่ออกภายในบริษัท และระดับความไวต่อความชื้น (MSL)
- ฟีดเดอร์: รหัสฟีดเดอร์ (feeder ID) และข้อมูลว่ารีลใดถูกติดตั้งในฟีดเดอร์ใด
- สล็อตและโต๊ะฟีดเดอร์ของเครื่องเมาท์: ฟีดเดอร์ใดถูกเสียบไว้ที่ตำแหน่งใดของเครื่องใด
- หมายเลขซีเรียลของบอร์ด: รหัสระบุตัวของบอร์ดที่ผ่านเครื่องนั้นในเวลานั้น
- MES และฐานข้อมูลการตรวจสอบย้อนกลับ: ที่เชื่อมข้อมูลเหล่านี้เข้าด้วยกันตามเวลา และจัดเก็บในรูปแบบที่ค้นหาได้
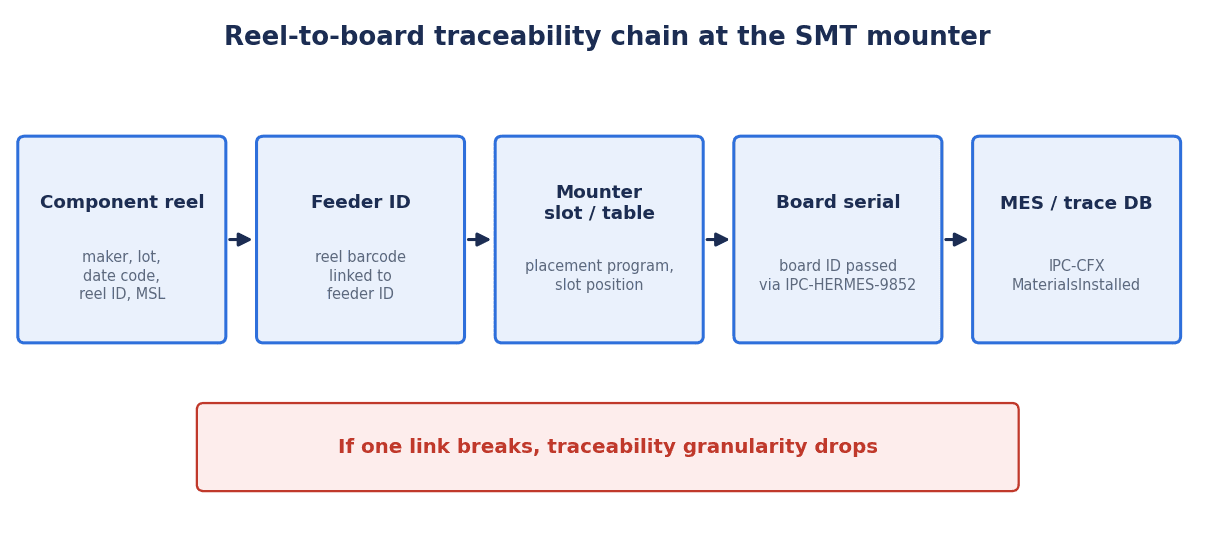
หากสายโซ่ขาดไปเพียงจุดเดียว ระดับความละเอียดจะลดลง ตัวอย่างเช่น แม้จะบันทึกการผูกรหัสรีลกับรหัสฟีดเดอร์ไว้ตอนตั้งค่า แต่หากการเปลี่ยนรีลบันทึกไว้แค่ในใบตรวจสอบกระดาษ ก็จะไม่สามารถระบุแยกตามบอร์ดได้ว่าใช้รีลก่อนหรือหลังการเปลี่ยน อีกกรณีหนึ่ง หากเครื่องอ่านหมายเลขซีเรียลของบอร์ดมีอยู่จุดเดียวที่ต้นไลน์ และเครื่องจักรระหว่างทางส่งต่อรหัสบอร์ด (board ID) ไม่ได้ ก็ต้องจับคู่บันทึกของเครื่องเมาท์กับหมายเลขซีเรียลของบอร์ดด้วยเวลา ซึ่งจะทำให้บอร์ดแผ่นก่อนหน้าและแผ่นถัดไปปะปนกัน
อีกเรื่องที่สำคัญคือ สายโซ่ของบันทึกไม่ได้จบอยู่แค่ “ภายในเครื่องเมาท์” โดยหลักแล้วรหัสรีลควรออกตั้งแต่ตอนรับชิ้นส่วนเข้า หากการจับคู่ระหว่างฉลากรับเข้ากับฉลากของผู้ผลิตไม่ชัดเจน ต่อให้บันทึกที่เครื่องเมาท์ละเอียดเพียงใดก็ย้อนกลับไปถึงล็อตของผู้ผลิตไม่ได้ แนวคิดเรื่องการระบุตัวตอนรับเข้าและการอนุมัติให้ใช้ ได้สรุปไว้ใน “ติดตั้งระบบตรวจรับสินค้าเข้า: วางแผนตรวจจนถึงการอนุมัติใช้“
แนวคิดเรื่องระดับความละเอียด: IPC-1782 และคำอธิบาย M1 ถึง M4 ในช่วงจัดทำมาตรฐาน
ไม้บรรทัดร่วมที่ใช้เมื่ออภิปรายเรื่องระดับความละเอียด คือมาตรฐานการตรวจสอบย้อนกลับของ IPC ได้แก่ IPC-1782
ตามสารบัญและขอบเขต (scope) ของ IPC-1782B ที่เผยแพร่สู่สาธารณะ ฉบับล่าสุดคือฉบับ B (กันยายน 2023) ซึ่งแทนที่ฉบับ A (พฤศจิกายน 2020) และฉบับแรก (ตุลาคม 2016) ชื่อเต็มคือ “Standard for Manufacturing and Supply Chain Traceability of Electronic Products” ในส่วนขอบเขตระบุว่ามาตรฐานนี้กำหนดข้อกำหนดขั้นต่ำของการตรวจสอบย้อนกลับในการผลิตและห่วงโซ่อุปทาน โดยอิงจากความเสี่ยงที่ระบุได้ ใช้กับการผลิต PCBA การประกอบชิ้นส่วนเชิงกล และการผลิต PCB และครอบคลุมทั้งการตรวจสอบย้อนกลับภายในไซต์ประกอบและการตรวจสอบย้อนกลับภายนอกระหว่างไซต์ ข้อกำหนดขั้นต่ำมีโครงสร้างที่แบ่งเป็น 4 ระดับสำหรับวัสดุและสำหรับกระบวนการแต่ละด้าน และระบุว่าเชื่อมโยงกับคลาสของ IPC และตลาดปลายทาง (เช่น ยานยนต์) ได้
เมื่อดูสารบัญ จะพบหัวข้อเซลล์การตรวจสอบย้อนกลับเฉพาะสำหรับการวางชิ้นส่วน SMT (Placement) และมีบทต่าง ๆ เช่น เซลล์การตรวจสอบย้อนกลับของวัสดุ การตรวจสอบย้อนกลับของวัสดุแต่ละชิ้น ข้อกำหนดต่อระบบคอมพิวเตอร์ และการตรวจสอบย้อนกลับภายนอก (เช่น การบันทึกเหตุการณ์แบบป้องกันการแก้ไข) ในส่วนวัตถุประสงค์ยังกล่าวถึงว่ามาตรฐานนี้ช่วยลดชิ้นส่วนปลอมได้ และแนะนำให้เก็บข้อมูลแบบอัตโนมัติ อย่างไรก็ตาม เซลล์การวางชิ้นส่วน SMT ระบุรายการใดไว้บ้างอย่างเจาะจง ต้องตรวจสอบจากตัวมาตรฐานฉบับเต็ม (มีค่าใช้จ่าย) จึงจะทราบ
สำหรับเนื้อหาของแต่ละระดับ บทความอธิบายที่ Michael Ford (ขณะนั้นอยู่ที่ Mentor Graphics) ผู้มีส่วนร่วมในการจัดทำ IPC-1782 เขียนไว้ในปี 2016 เป็นแหล่งอ้างอิงที่มีประโยชน์ บทความดังกล่าวเขียนในช่วงที่มาตรฐานยังอยู่ระหว่างจัดทำ จึงต้องตรวจสอบจากตัวมาตรฐานว่าฉบับ B ปัจจุบันยังมีข้อความเดียวกันหรือไม่ ตามบทความดังกล่าว วัสดุ (M1 ถึง M4) และกระบวนการ (P1 ถึง P4) มีด้านละ 4 ระดับ สามารถเลือกผสมกันได้อิสระ เช่น “M3 กับ P1” และผู้ใช้กับผู้จัดหา (supplier) จะตกลงร่วมกันว่าจะใช้ระดับใด
| ระดับ | คำอธิบายการตรวจสอบย้อนกลับของวัสดุในบทความอธิบายปี 2016 (สรุป) | ความหมายเมื่อนำมาใช้กับกระบวนการเครื่องเมาท์ |
|---|---|---|
| M1 | ระบุรายการตามรหัสชิ้นส่วนและใบสั่งรับเข้า แยกตามใบสั่งงาน | ระบุได้ถึงระดับ “ใบสั่งงานนี้ใช้รหัสชิ้นส่วนนี้” |
| M2 | ระบุรายการด้วยรหัสวัสดุเฉพาะตัว แยกตามแบตช์หรือใบสั่งงาน | มีรายการรหัสรีลที่ใช้ในระดับใบสั่งงาน |
| M3 | ระบุรายการด้วยรหัสวัสดุเฉพาะตัวที่ติดตั้งอยู่ แยกตามบอร์ด (PCB-A) แต่ละแผ่น (ภายใต้ข้อจำกัดของกระบวนการ) | มีรหัสรีลที่อยู่บนฟีดเดอร์ ณ เวลานั้น แยกตามบอร์ดแต่ละแผ่น |
| M4 | บันทึกวัสดุที่ใช้จริงกับบอร์ดแต่ละแผ่นอย่างแม่นยำ | ระบุชิ้นส่วนที่ใช้กับบอร์ดแต่ละแผ่นได้แน่ชัด รวมถึงจุดที่ต่อเทปหรือเปลี่ยนรีล |
บทความเดียวกันอธิบายระดับ 4 ว่าเป็นสภาพที่ไม่มีข้อสงสัยว่าวัสดุถูกเปลี่ยนหรือเติมที่จุดใดระหว่างการวางชิ้นส่วน นอกจากนี้ยังยกตัวอย่างรายการในเซลล์การวางชิ้นส่วน SMT เช่น เหตุการณ์การเปลี่ยนวัสดุ เหตุการณ์การตรวจสอบความถูกต้อง การตรวจจับการต่อเทปอัตโนมัติ เวลาสัมผัสอากาศที่เหลือของชิ้นส่วน MSD แต่ละชิ้น และหัวดูด (nozzle) ที่ใช้จริงสำหรับแต่ละตำแหน่งอ้างอิง (reference designator) สำหรับรีล บทความเสนอแนวคิดว่า เมื่อรีลหนึ่งม้วนถูกใช้กับบอร์ดจำนวนมาก ให้บันทึกของบอร์ดแต่ละแผ่นเก็บรหัสรีลไว้ และเก็บข้อมูลของตัวรีลเองไว้ที่อื่นเพียงครั้งเดียว
ประเด็นที่ควรจับไว้ตรงนี้คือ มาตรฐานไม่ได้กำหนดตายตัวว่าต้องมุ่งไปที่ระดับใด ระดับเป็นกรอบที่ลูกค้าและผู้จัดหาตกลงร่วมกันตามความเสี่ยงของผลิตภัณฑ์และข้อกำหนดของลูกค้า ก่อนจะตัดสินภายในบริษัทว่า “ต้องเป็น M4 เท่านั้น” ควรนำข้อกำหนดของลูกค้ามาวางเทียบกับขีดความสามารถในการบันทึกของไลน์แล้วพิจารณาร่วมกัน
ระดับความละเอียดเปลี่ยนอะไร: ขอบเขตการสืบสวนเมื่อล็อตชิ้นส่วนมีปัญหา
ความแตกต่างของระดับความละเอียดจะส่งผลในทางปฏิบัติหลังจากเกิดปัญหาแล้ว เมื่อผู้ผลิตชิ้นส่วนแจ้งว่าล็อตมีปัญหา หรือเมื่อพบความบกพร่องในตลาด ระดับความละเอียดจะเป็นตัวกำหนดว่าจะจำกัดขอบเขต “บอร์ดแผ่นใดเกี่ยวข้อง” ได้แคบเพียงใด
แม้จะไม่ใช่เรื่องของกระบวนการวางชิ้นส่วน แต่ตัวอย่างที่บันทึกมีผลต่อขอบเขตที่เกี่ยวข้อง คือรายงานการเรียกคืน (recall) ของ Honda ที่ยื่นต่อ NHTSA ของสหรัฐฯ (18V-664, ปี 2018) เนื้อหาคือในกระบวนการผลิตชุด SRS ที่ผลิตโดย Denso มีความเป็นไปได้ที่ลายวงจรบนบอร์ดจะเสียหายจากขากราวด์ที่งอของสถานีเขียนแฟลช (flash programming station) รายงานอธิบายว่ากลุ่มที่ต้องเรียกคืนกำหนดจากบันทึกการผลิต และเนื่องจากมีการตรวจสอบย้อนกลับ 100% ระหว่างชุดที่สงสัยกับรถยนต์ (VIN) รถรุ่นเดียวกันที่ไม่อยู่ในกลุ่มเรียกคืนจึงติดตั้งชิ้นส่วนที่ดี กลุ่มที่อาจได้รับผลกระทบมี 118 คัน ในจำนวนนี้ Insight 19 คันเป็นการผลิตระหว่างวันที่ 23 ถึง 30 สิงหาคม 2018 สาเหตุไม่ได้มาจากเครื่องเมาท์ แต่ตัวอย่างนี้แสดงให้เห็นว่าเมื่อบันทึกการผลิตผูกกับตัวสินค้าแต่ละชิ้น ก็สามารถจำกัดขอบเขตให้แคบลงเหลือช่วงเวลาและตัวสินค้าที่เจาะจงได้
ในทางกลับกัน ก็มีความผิดพลาดที่การตรวจสอบความถูกต้องของเครื่องเมาท์ป้องกันไม่ได้ รายงานการเรียกคืนของ Weldon (Akron Brass) (22E-037, ปี 2022) ระบุว่าในโมดูลสื่อสารแบบมัลติเพล็กซ์ ตัวต้านทานปลายสาย (termination resistor) ซึ่งควรอยู่เฉพาะฝั่งชุดสายไฟ (harness) ถูกวางบนบอร์ดด้วย ทำให้ความต้านทานของบัส CAN ลดลงจนอาจสูญเสียการสื่อสาร กลุ่มที่อาจได้รับผลกระทบมี 860 คัน ช่วงการผลิตคือ 21 มกราคม ถึง 29 เมษายน 2022 และบริษัทระบุว่ามีหมายเลขซีเรียลและข้อมูลการจัดส่ง สาเหตุคือความผิดพลาดของ BOM ไม่ใช่การใส่ชิ้นส่วนผิดที่เครื่องเมาท์
สิ่งที่ตัวอย่างนี้ชี้ให้เห็นคือ การตรวจสอบการตั้งค่าเป็นการยืนยันว่า “ชิ้นส่วนที่อยู่บนเครื่องตรงตามโปรแกรมหรือ BOM หรือไม่” แต่หาความผิดพลาดของตัวโปรแกรมหรือ BOM เองไม่พบ ถึงจะติดตั้งกลไกตรวจสอบแล้ว ก็ยังต้องมีการควบคุมการเปลี่ยนแปลงแบบ (design change) และการตรวจชิ้นงานแรก (first article) แยกต่างหาก การแยกแยะความผิดพลาดที่การตรวจสอบป้องกันได้และป้องกันไม่ได้ อธิบายไว้ใน “ป้องกันการใส่วัตถุดิบผิด 2026 | กำจัดสภาพที่ทำให้หยิบผิด ได้ผลกว่าการเร่งสแกนเทียบ” เช่นกัน
กลไกการตรวจสอบการตั้งค่า (setup verification): การตั้งค่านอกเครื่องและบนเครื่อง และการบล็อกการเริ่มผลิต
สิ่งที่ระบบตรวจสอบชิ้นส่วน SMT ตรวจสอบโดยพื้นฐานคือความตรงกัน 3 ข้อต่อไปนี้
- รีลนี้ (รหัสชิ้นส่วน) อยู่บนฟีดเดอร์นี้หรือไม่
- ฟีดเดอร์นี้ถูกเสียบไว้ที่ตำแหน่งสล็อตหรือโต๊ะฟีดเดอร์ที่ถูกต้องตามโปรแกรมหรือไม่
- การจับคู่ทั้งหมดนั้นตรงกับโปรแกรมการวางชิ้นส่วนและ BOM ของรุ่นที่กำลังจะผลิตหรือไม่
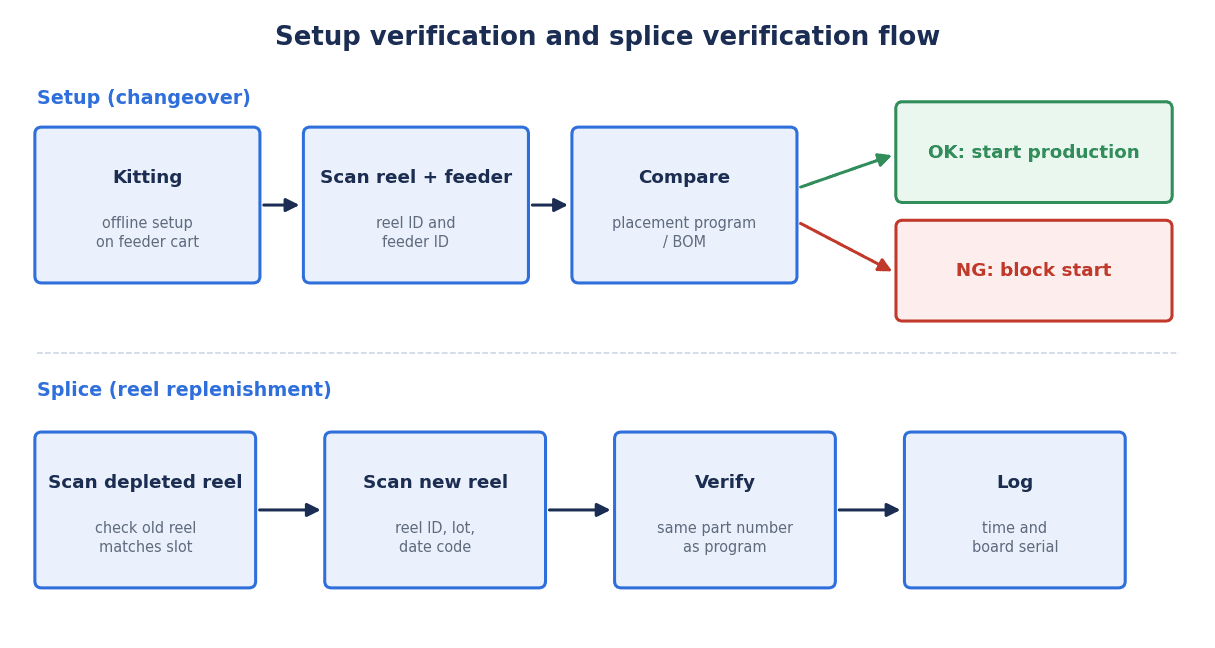
การตั้งค่ามี 2 แบบ คือการตั้งค่านอกเครื่อง (offline setup หรือ kitting) ซึ่งติดตั้งรีลเข้ากับฟีดเดอร์นอกไลน์แล้วรวมไว้บนรถเข็น กับการตั้งค่าบนเครื่อง ซึ่งเปลี่ยนฟีดเดอร์หรือรีลบนตัวเครื่อง ทั้งสองแบบมีขั้นตอนร่วมกัน คืออ่านบาร์โค้ดของรีลและฟีดเดอร์ เทียบกับโปรแกรม และหากไม่ตรงกันจะแจ้งเตือนและหยุดการเริ่มผลิต
เอกสารเผยแพร่ของแต่ละบริษัทอธิบายไว้ดังนี้
- Panasonic: บริษัทอธิบายว่าโมดูล Material Verification ของ PanaCIM Gen2 สามารถใช้เครื่องสแกนบาร์โค้ดมือถือตรวจสอบว่าชิ้นส่วนที่ถูกต้องถูกบรรจุในฟีดเดอร์หรือไม่ ในสถานการณ์การเปลี่ยนรุ่น การตั้งค่า การต่อเทป และชิ้นส่วนหมด ในแคตตาล็อกระบุว่าเขียนข้อมูลชิ้นส่วนลงในหน่วยความจำของฟีดเดอร์เพื่อตรวจสอบในระดับเครื่องจักร ควบคุมการเริ่มผลิต และป้องกันการวางชิ้นส่วนผิด
- ASMPT: บริษัทอธิบายว่า WORKS Preparation ใช้สัญญาณไฟนำทางพนักงานในการตั้งค่า และตรวจสอบการตั้งค่าทั้งหมดบนโต๊ะฟีดเดอร์ เพื่อมุ่งสู่การผลิตที่ไม่มีข้อผิดพลาดตั้งแต่แรก
- Yamaha: บริษัทอธิบายว่าฟังก์ชันตรวจสอบการตั้งค่าชิ้นส่วนของ YSUP ป้องกันสภาพการตั้งค่าที่ผิด และรองรับการตั้งค่านอกเครื่องด้วยสถานีตั้งค่าแบบออฟไลน์และรถเข็นฟีดเดอร์
- FUJI: บริษัทอธิบายว่า Nexim ช่วยให้การเปลี่ยนรุ่นมีประสิทธิภาพและไม่มีข้อผิดพลาด ด้วยการนำทางการหยิบชิ้นส่วนและการติดตั้งฟีดเดอร์
- JUKI: ฟังก์ชันข้อมูลของ JaNets ของบริษัทระบุการตรวจสอบชิ้นส่วน (Parts Verification) และการตรวจสอบย้อนกลับไว้ นอกจากนี้ เอกสารของบริษัทในปี 2005 อธิบายว่า SCS (Setup Control System) ในขณะนั้นใช้เครื่องมือถือไร้สายยืนยันว่าชิ้นส่วนที่ถูกต้องอยู่ในตำแหน่งที่ถูกต้องเมื่อเปลี่ยนรีลหรือฟีดเดอร์ และใช้ระบบล็อก (interlock) หยุดการผลิตไว้จนกว่าการตรวจสอบจะเสร็จ
ดังที่เอกสารปี 2005 นี้แสดง กลไก “ตรวจสอบด้วยบาร์โค้ด และหากไม่ตรงกันให้หยุดด้วยระบบล็อก” เป็นเทคโนโลยีที่สุกงอมแล้วซึ่งมีมาตั้งแต่ทศวรรษ 2000 สิ่งที่ใหม่จึงไม่ใช่การมีหรือไม่มีการตรวจสอบ แต่เป็นการบันทึกผลการตรวจสอบไว้ที่ใด และเชื่อมกับระบบระดับบนได้มากเพียงใด
สิ่งที่ต้องกำหนดในทางปฏิบัติคือ เมื่อผลตรวจสอบไม่ผ่าน (NG) “ใคร ด้วยสิทธิ์ใด ต้องยืนยันอะไรก่อนจึงจะปลดล็อกได้” อาจเกิดกรณีที่ผลตรวจสอบ NG ในกะดึก หัวหน้าไลน์ลังเลในการตัดสินใจ แล้วสุดท้ายใช้การข้ามขั้นตอน (skip) เพื่อกลับมาผลิตต่อ ใครปลดระบบล็อกได้ และข้อเท็จจริงกับเหตุผลของการปลดล็อกถูกบันทึกไว้หรือไม่ เป็นเรื่องที่ต้องกำหนดเป็นกฎการปฏิบัติงานก่อนนำระบบมาใช้ มากกว่าจะเป็นเรื่องฟังก์ชันของระบบ
อีกเรื่องหนึ่งคือ ความแน่นอนของการตรวจสอบขึ้นอยู่กับว่าอ่านบาร์โค้ดได้หรือไม่ หากต้องป้อนข้อมูลด้วยมือบ่อยขึ้น เพราะคุณภาพการพิมพ์ฉลากรีลไม่ดี หรือประสิทธิภาพการอ่านของเครื่องสแกนมือถือไม่พอ ความหมายของการตรวจสอบก็จะลดลง คุณภาพของฉลากอธิบายไว้ใน “การติดตั้งเครื่องตรวจสอบคุณภาพบาร์โค้ด | เกรดคุณภาพการพิมพ์ RFP และการทดสอบรับมอบสำหรับโรงงานไทย” ส่วนวิธีเลือกเครื่องอ่านแบบติดตั้งถาวรอธิบายไว้ใน “การเลือกเครื่องอ่านโค้ดแบบติดตั้งถาวร — ความละเอียด แสง DPM และ RFP สำหรับโรงงานในไทย“
การบันทึกการต่อเทป (splice) และการเปลี่ยนรีล
แม้ในโรงงานที่ติดตั้งการตรวจสอบการตั้งค่าแล้ว สิ่งที่มักถูกมองข้ามคือการต่อเทป เมื่อชิ้นส่วนใกล้หมดระหว่างการผลิต พนักงานจะต่อเทปของรีลใหม่เข้าไปโดยไม่หยุดเครื่อง การต่อเทปเกิดขึ้นซ้ำ ๆ ระหว่างการผลิต แยกจากการเปลี่ยนรุ่น หากต่อรีลที่เป็นรหัสชิ้นส่วนอื่นเข้าไป เนื่องจากการตรวจสอบตอนตั้งค่าผ่านไปอย่างถูกต้องแล้ว ความผิดพลาดจะถูกพบที่การตรวจในกระบวนการถัดไป หรือในกรณีที่แย่ที่สุดคือในตลาด
ความจำเป็นของการตรวจสอบการต่อเทปเชื่อมโยงโดยตรงกับเรื่องระดับความละเอียด หากต้องการระบุให้แน่ชัดว่าบอร์ดแต่ละแผ่นใช้ชิ้นส่วนจากรีลใด (เทียบเท่า M4 ตามคำอธิบายในช่วงจัดทำมาตรฐาน) บันทึก ณ จังหวะการต่อเทปเป็นสิ่งที่ขาดไม่ได้
คำอธิบายของแต่ละบริษัทแนะนำกลไกดังต่อไปนี้
- Panasonic: บริษัทอธิบายว่าจะตรวจสอบรีลเดิมก่อนต่อรีลใหม่ (verify the old material before splicing the new one) นอกจากนี้บริษัทยังอธิบายว่าฟีดเดอร์อัจฉริยะ (intelligent feeder) ที่มีหน่วยความจำจะจดจำรีลที่ติดตั้งบนฟีดเดอร์ได้สูงสุด 4 รีล
- Cogiscan: บริษัทอธิบายว่าเมื่อต่อเทป แอปมือถือ TTC Go จะให้พนักงานสแกนทั้งรีลใหม่และรีลที่ใกล้หมด เพื่อยืนยันความต่อเนื่องของชิ้นส่วน เป็นตัวอย่างของโซลูชันจากบุคคลที่สามที่ไม่ขึ้นกับผู้ผลิตเครื่องเมาท์
- Yamaha: บริษัทอธิบายว่าสามารถตั้งค่าเกณฑ์จำนวนชิ้นส่วนคงเหลือในรีล เพื่อให้การเติมชิ้นส่วนด้วยการต่อเทปมีลำดับความสำคัญก่อน
ปัญหาหน้างานในการนำการตรวจสอบการต่อเทปมาใช้จริงคือภาระงาน เนื่องจากเป็นงานต่อเทปโดยไม่หยุดการผลิต หากขั้นตอนการสแกนเพิ่มขึ้น พนักงานก็จะอยากข้ามไป จึงต้องมีทั้งการออกแบบฝั่งระบบ เช่น การต่อเทปจะไม่ถือว่าเสร็จจนกว่าจะอ่านทั้งรีลเดิมและรีลใหม่ หรือจะมีการแจ้งเตือนเมื่อวางชิ้นส่วนไปจำนวนหนึ่งโดยไม่ได้ตรวจสอบ และการปรับปรุงฝั่งหน้างาน เช่น ติดฉลากในตำแหน่งที่สแกนได้ง่าย
ในแง่ของบันทึก สิ่งสำคัญไม่ใช่แค่เวลาที่ต่อเทป แต่ต้องรู้ด้วยว่าบอร์ดหมายเลขซีเรียลใดกำลังผ่านเครื่องนั้นในเวลานั้น เนื่องจากแหล่งที่มาของชิ้นส่วนเปลี่ยนไปก่อนและหลังรอยต่อ จึงต้องมีข้อมูลที่ใช้ตัดสินได้ว่าบอร์ดที่อยู่ใกล้รอยต่อควรนับเป็นของรีลใด
การจัดการรหัสของฟีดเดอร์ รีล และหัวดูด
การเชื่อมสายโซ่ของบันทึกด้วยเครื่องจักร ต้องมีรหัสเฉพาะตัวไม่เฉพาะที่รีล แต่ที่ฟีดเดอร์ด้วย การผูกรหัสรีลกับรหัสฟีดเดอร์ และการผูกรหัสฟีดเดอร์กับตำแหน่งสล็อต ทำได้อัตโนมัติหรือไม่ จะเปลี่ยนทั้งจำนวนครั้งที่พนักงานต้องสแกนและความแน่นอนของบันทึก
Mycronic อธิบายว่าแม็กกาซีน (magazine) และฟีดเดอร์ Agilis มีรหัสเฉพาะตัว ทำให้ตรวจสอบจำนวน ตำแหน่ง ข้อมูล MSD และรหัสแบตช์ได้ทุกเมื่อระหว่างการผลิต เอกสารของบริษัทระบุว่าใช้บาร์โค้ดเฉพาะตัวระบุรีลที่เจาะจงและผูกเข้ากับฟีดเดอร์ที่เจาะจง และเครื่องจะตรวจจับตำแหน่งของรีลจากรหัสฟีดเดอร์ได้อัตโนมัติ การเขียนข้อมูลชิ้นส่วนลงในหน่วยความจำของฟีดเดอร์ของ Panasonic ก็เป็นกลไกในทิศทางเดียวกัน
ในทางกลับกัน โรงงานในไทยบางแห่งมีเครื่องเมาท์และฟีดเดอร์ต่างรุ่นต่างยุคปะปนกันอยู่ในโรงงานเดียว ไลน์ใหม่ใช้ฟีดเดอร์อัจฉริยะ แต่ไลน์เก่าฟีดเดอร์ไม่มีรหัส และพนักงานต้องดูหมายเลขสล็อตด้วยตาแล้วสแกน ในกรณีนี้ สายโซ่ของบันทึกในไลน์เก่าจะขึ้นอยู่กับ “การป้อนหมายเลขสล็อตด้วยมือ” จะกำหนดให้ทุกไลน์มีระดับความละเอียดเท่ากัน หรือจะเริ่มปรับปรุงจากไลน์ที่ผลิตรุ่นซึ่งลูกค้ามีข้อกำหนดเข้มงวด ต้องตัดสินใจควบคู่กับแผนการปรับปรุงเครื่องจักร
สำหรับหัวดูด บทความอธิบายปี 2016 ยก “หัวดูดที่ใช้จริงสำหรับแต่ละตำแหน่งอ้างอิง” เป็นตัวอย่างรายการในเซลล์การวางชิ้นส่วน SMT แต่นี่เป็นเพียงตัวอย่างในคำอธิบายช่วงจัดทำมาตรฐาน จะบันทึกถึงระดับใดขึ้นกับข้อตกลงกับลูกค้าและข้อมูลที่เครื่องเมาท์ส่งออกได้ ส่วนภาพการจดจำชิ้นส่วน (recognition image) Yamaha อธิบายว่า YSUP สามารถบันทึกภาพการจดจำชิ้นส่วนของเครื่องเมาท์ได้ทั้งหมด บันทึกภาพการจดจำและหัวดูดไม่เพียงใช้ดูแหล่งที่มาของชิ้นส่วน แต่ยังเป็นข้อมูลสำหรับตรวจสอบสภาพการวางชิ้นส่วนย้อนหลังด้วย
การออกแบบประวัติที่เชื่อมสภาพของเครื่องจักรเข้ากับผลิตภัณฑ์โดยรวม อธิบายไว้ใน “การตรวจสอบย้อนกลับจากเครื่องจักรถึงชิ้นงาน: RFP และ FAT/SAT“
การเชื่อมต่อกับ MSD และคลังชิ้นส่วน
บันทึกของรีลเริ่มต้นตั้งแต่ก่อนขึ้นเครื่องเมาท์ ชิ้นส่วนที่ไวต่อความชื้น (MSD) จะเริ่มดูดความชื้นตั้งแต่เปิดถุงกันความชื้น และหากเกินอายุบนพื้นที่ผลิต (floor life) อาจเสียหายระหว่างการรีโฟลว์ ในตารางของ J-STD-033 ที่เอกสารของ TI อ้างถึง อายุบนพื้นที่ผลิตของแต่ละ MSL ถูกกำหนดภายใต้เงื่อนไขอุณหภูมิไม่เกิน 30°C และความชื้นไม่เกินค่าที่กำหนด เวลาที่อยู่บนเครื่องเมาท์ก็นับเป็นการใช้อายุบนพื้นที่ผลิตด้วย จึงต้องกำหนดว่าจะเก็บเวลาที่เหลือไว้ฝั่งเครื่องเมาท์หรือฝั่ง MES รายละเอียดการจัดการ MSD ขอยกไปไว้ที่ “ระบบบริหาร MSD: การติดตาม Floor Life การเก็บแบบแห้ง และ RFP สำหรับโรงงาน SMT ในไทย“
สำหรับการเชื่อมกับคลังสินค้า ASMPT อธิบายว่า Factory Material Manager จะกำหนดรหัสเฉพาะตัว (UID) ให้กับบรรจุภัณฑ์และภาชนะแต่ละชิ้นตอนรับเข้า ผูกกับจำนวน รหัสชิ้นส่วน ผู้ผลิต หมายเลขแบตช์ วันที่รับเข้า ความไวต่อความชื้น และวันหมดอายุ และสแกน UID ทุกครั้งที่ย้ายตำแหน่งจัดเก็บ บริษัทอธิบายว่าการใช้ชิ้นส่วนที่ไลน์จะรายงานผ่านอินเทอร์เฟซที่เป็นมาตรฐาน และการเบิกจ่ายคำนึงถึงหลักเข้าก่อนออกก่อน (FIFO) และเวลาสัมผัสอากาศของ MSD บริษัทยังอธิบายว่า WORKS Preparation มีฟังก์ชันจัดการ MSD และวันหมดอายุด้วย
Panasonic อธิบายว่า Material Control จัดการจำนวนคงเหลือด้วยรหัสเฉพาะตัวของแต่ละชิ้นส่วน (Reel ID) และให้ฟังก์ชันจัดการอายุของ MSD และการค้นหาชิ้นส่วนหรือล็อตที่บกพร่อง (การจำกัดขอบเขตรายการที่อาจต้องเรียกคืน) FUJI อธิบายว่า Nexim จัดการตำแหน่ง จำนวนคงเหลือ และอายุบนพื้นที่ผลิตของชิ้นส่วน Yamaha อธิบายว่า YSUP เฝ้าติดตามเวลาการตั้งค่าและเวลาการผลิตของชิ้นส่วน MSL ส่วน JUKI อธิบายว่า ISM Interface ของ JaNets ดึงรายการชิ้นส่วนที่ต้องใช้จากโปรแกรมการผลิตแล้วส่งไปยังตู้จัดเก็บ (ISM)
หัวใจของการออกแบบคือ “ไล่ตามรหัสรีลที่ออกตอนรับเข้าด้วยรหัสเดียวกัน ตั้งแต่คลังสินค้า การตั้งค่า จนถึงการใช้ที่ไลน์” ในโรงงานที่ติดฉลากภายในบริษัทใหม่ตอนรับเข้า การส่งต่อข้อมูลบนฉลากของผู้ผลิต (ล็อตและรหัสวันที่ผลิต) ไปยังรหัสภายในได้อย่างถูกต้องหรือไม่ คือจุดเริ่มต้นของการย้อนกลับ การจัดการล็อตและสต็อกขั้นพื้นฐาน ดูเพิ่มเติมได้ที่ “วิธีเลือกระบบจัดการล็อต พื้นฐานทุกอุตสาหกรรมและงบประมาณ 2026“
การส่งต่อรหัสบอร์ด: IPC-HERMES-9852
การผูกบันทึกชิ้นส่วนเข้ากับหมายเลขซีเรียลของบอร์ด เครื่องเมาท์ต้องรู้ว่า “ขณะนี้กำลังวางชิ้นส่วนบนบอร์ดแผ่นใด” สิ่งที่ทำหน้าที่นี้คือ IPC-HERMES-9852 (The Hermes Standard) ซึ่งเป็นมาตรฐานสำหรับส่งต่อข้อมูลบอร์ดระหว่างเครื่องจักร
ตามเอกสารมาตรฐาน Hermes มาตรฐานนี้ใช้แทนอินเทอร์เฟซไฟฟ้าแบบเดิมของ SMEMA (IPC-SMEMA-9851) และใช้ TCP/IP กับ XML ส่งข้อมูล เช่น รหัสเฉพาะของบอร์ด รหัสของเครื่องที่ตรวจพบบอร์ดเป็นเครื่องแรก บาร์โค้ด ความเร็วคอนเวเยอร์ และข้อมูลรุ่นสินค้า (รหัสรุ่น ความยาว ความกว้าง ความหนา) รหัสบอร์ดเป็น GUID ที่สร้างโดยเครื่องแรกของช่วงที่เครื่องซึ่งรองรับ Hermes เรียงต่อกัน และส่งต่อจากเครื่องสู่เครื่อง เว็บไซต์ทางการของ Hermes อธิบายว่าสามารถติดตามบอร์ดทุกแผ่นที่อยู่ระหว่างการประกอบได้ โดยไม่ต้องอ่านบาร์โค้ดหรือแท็ก ID ซ้ำที่แต่ละเครื่อง
ในเวอร์ชัน 1.6 ปี 2024 มีการเพิ่มฟิลด์บาร์โค้ดด้านบนและด้านล่างของบอร์ด และในภาคผนวกยังอธิบายสถานการณ์พิเศษ เช่น การติดตามเมื่อบอร์ดถูกดึงออกจากไลน์ ฉบับล่าสุดคือเวอร์ชัน 1.7 (มิถุนายน 2026) ซึ่งตามสารบัญมีการเพิ่มข้อความใหม่สำหรับแลกเปลี่ยนข้อมูลบอร์ดแบบขยาย
ประเด็นที่ต้องระวังที่สุดในทางปฏิบัติคือพฤติกรรมต่อไปนี้ที่เอกสารมาตรฐานอธิบายไว้ หากมีเครื่องที่ไม่รองรับ Hermes คั่นอยู่ระหว่างทาง รหัสบอร์ดจะสูญหายที่จุดนั้น และเครื่องที่รองรับ Hermes เครื่องถัดไปจะสร้างรหัสใหม่ หากในบรรดาเครื่องพิมพ์ครีมบัดกรี SPI เครื่องเมาท์ เตารีโฟลว์ และ AOI มีเครื่องที่ไม่รองรับแม้เพียงเครื่องเดียว หรือมีคอนเวเยอร์ที่ไม่รองรับ บอร์ดแผ่นเดียวกันจะกลายเป็นคนละรหัสก่อนและหลังจุดนั้น แม้จะอ่านหมายเลขซีเรียลของบอร์ดที่ต้นไลน์ แต่หากรหัสขาดตอนระหว่างทาง การผูกบันทึกของเครื่องเมาท์กับหมายเลขซีเรียลของบอร์ดต้องอาศัยการจับคู่ด้วยเวลา และระดับความละเอียดจะลดลง
นอกจากนี้ สิ่งที่ Hermes จัดการคือการส่งต่อรหัสบอร์ดและข้อมูลบอร์ด ไม่ใช่มาตรฐานที่กำหนดการตรวจสอบย้อนกลับของชิ้นส่วน (รีล) บทบาทในการส่งบันทึกชิ้นส่วนไปยัง MES เป็นของ IPC-CFX และกลไกฝั่ง MES ที่จะอธิบายต่อไป หากจัดระเบียบว่าการเชื่อมต่อแนวนอน (ติดตามบอร์ดแผ่นเดียวกันระหว่างเครื่องจักร) คือ Hermes และการเชื่อมต่อแนวตั้ง (ส่งจากเครื่องจักรไปยัง MES) คือ CFX ก็จะเข้าใจได้ง่าย การเชื่อมบันทึกรายบอร์ดกับการตรวจการพิมพ์และรีโฟลว์ อธิบายไว้ใน “คู่มือนำ SPI ตรวจครีมบัดกรีมาใช้ในไทย: เลือกเครื่อง เชื่อม MES และ FAT/SAT” และ “การจัดการโปรไฟล์อุณหภูมิรีโฟลว์: ตรวจติดตามต่อเนื่อง บันทึกรายแผ่น และ RFP“
การเชื่อมต่อขึ้นสู่ MES: IPC-CFX
IPC-CFX (IPC-2591, Connected Factory Exchange) เป็นมาตรฐานเปิดสำหรับแลกเปลี่ยนข้อมูลสองทางระหว่างกระบวนการผลิตกับระบบโฮสต์ระดับบน ตามหน้าผลิตภัณฑ์ของ IPC มาตรฐานนี้ครอบคลุมกระบวนการ PCBA แบบอัตโนมัติ กึ่งอัตโนมัติ และงานมือ และเอกสารมาตรฐานมีค่าใช้จ่าย
ฉบับล่าสุดคือ V2.0 ที่ประกาศในเดือนเมษายน 2025 ตามประกาศของ IPC ใน V2.0 ประเภทอุปกรณ์ที่รองรับขยายเป็น 14 ประเภท (เพิ่มการบัดกรีด้วยมือและการบัดกรีแบบโฟลว์) และมีการเพิ่มข้อความสำหรับ AGV/AMR ข้อมูลรอบการหยิบและวาง (pick and place) รายชิ้นส่วนในการวางชิ้นส่วน SMT บันทึกการเปลี่ยนสูตร (recipe) แบบไดนามิกระหว่างการผลิต และฟิลด์สำหรับติดตามความแตกต่างของบอร์ด เช่น การระบุผู้ผลิตบอร์ด มีการระบุว่า SDK ของ V2.0 เข้ากันได้ย้อนหลังกับ SDK รุ่นก่อน
สำหรับคำถามว่าอะไรเป็นฟังก์ชันบังคับและอะไรเป็นทางเลือกสำหรับเครื่องเมาท์ IPC ได้เผยแพร่ตารางฟังก์ชันบังคับและทางเลือกแยกตามประเภทอุปกรณ์ อย่างไรก็ตาม ตารางที่ยืนยันได้คือตาราง ณ V1.3 (ปี 2021) และยังไม่ได้ยืนยันว่า V2.0 เหมือนกันหรือไม่ คอลัมน์เครื่องเมาท์ SMT (Pick and Place) ในตาราง V1.3 เป็นดังนี้
| ฟังก์ชัน (ชื่อในตารางฟังก์ชัน V1.3) | สถานะสำหรับเครื่องเมาท์ SMT (V1.3) | ข้อความหลักที่เกี่ยวข้อง |
|---|---|---|
| Exact Material Trace with External Setup | บังคับ (M) | MaterialsInstalled |
| Exact Material Trace with Internal Setup | บังคับหากมีเครื่องอ่านบาร์โค้ดหรือ RFID (MR) | MaterialsInstalled |
| Internal Setup Validation | ทางเลือก (O) | GetLoadedMaterialsRequest/Response, MaterialsLoaded, MaterialsUnloaded, ValidateStationSetupRequest/Response |
| External Setup Validation | ทางเลือก (O) | GetRequiredSetupRequest/Response, SetupRequirementsChanged, LockStationRequest/UnlockStationRequest |
| Offline Setup | ทางเลือก (O) | MaterialCarriersLoaded/Unloaded |
| Material Blocking (External/Internal) | ทางเลือก (O) | BlockMaterialLocationsRequest, BlockMaterialsRequest |
| Station Locking | ทางเลือก (O) | — |
| WIP Tracking | บังคับ (M) | — |
กล่าวคือ ตามตารางฟังก์ชัน V1.3 ข้อความ MaterialsInstalled (CFX.Production.Assembly.MaterialsInstalled) ที่ส่งข้อมูลว่า “วางชิ้นส่วนใดไปแล้ว” เป็นฟังก์ชันบังคับสำหรับเครื่องเมาท์ แต่การตรวจสอบการตั้งค่า (Setup Validation) และการล็อกสถานี (Station Locking) เป็นทางเลือก แม้จะเขียนใน RFP เพียงว่า “รองรับ IPC-CFX” ก็ไม่ได้หมายความว่าจะได้การตรวจสอบการตั้งค่าและระบบล็อกที่เชื่อมกับ MES เสมอไป สิ่งสำคัญคือต้องระบุชื่อฟังก์ชันและชื่อข้อความที่ต้องการ รวมถึงเวอร์ชันของ IPC-2591 ที่เป็นเป้าหมาย
การยืนยันความสอดคล้องสามารถใช้รายการผลิตภัณฑ์ที่ผ่านการรับรองของ IPC-CFX (QPL) ได้ ตามคำอธิบายของ IPC ผู้จำหน่ายที่ทำสัญญาใช้ระบบตรวจสอบตนเองจะตรวจสอบรุ่นเครื่องด้วยตนเอง แล้วส่งเข้าการตรวจสอบอิเล็กทรอนิกส์อัตโนมัติ เมื่อผ่านจะได้รับการขึ้นทะเบียนใน QPL ใน RFP หรือ FAT สามารถตั้งเป็นรายการตรวจสอบได้ว่าเครื่องเมาท์ที่จะนำมาใช้ขึ้นทะเบียนใน QPL หรือไม่ และเป็น IPC-2591 เวอร์ชันใด ณ เวลาที่ขึ้นทะเบียน
ซอฟต์แวร์ของผู้ผลิตเครื่องเมาท์กับ MES: ตรวจสอบที่ไหน เก็บบันทึกที่ไหน
การตรวจสอบการตั้งค่าและบันทึกการตรวจสอบย้อนกลับ สามารถทำได้ทั้งในซอฟต์แวร์ของผู้ผลิตเครื่องเมาท์ ใน MES หรือในโซลูชันของบุคคลที่สาม การเลือกว่าจะให้ระบบใดทำหน้าที่นี้ คือประเด็นการออกแบบแรกของ RFP เมื่อเรียงคำอธิบายจากเอกสารเผยแพร่ของแต่ละบริษัทจะได้ดังนี้ (ไม่ได้แสดงความเหนือกว่าหรือเป็นการแนะนำ)
| บริษัทและผลิตภัณฑ์ | คำอธิบายในเอกสารเผยแพร่ (สรุป) |
|---|---|
| Panasonic PanaCIM Gen2 | การตรวจสอบเมื่อตั้งค่า ต่อเทป และชิ้นส่วนหมด การตรวจสอบระดับเครื่องจักรด้วยหน่วยความจำฟีดเดอร์และการควบคุมการเริ่มผลิต การจัดการจำนวนคงเหลือด้วย Reel ID การจัดการอายุของ MSD การค้นหาชิ้นส่วนหรือล็อตที่บกพร่อง |
| ASMPT WORKS Preparation / Factory Material Manager | การนำทางการตั้งค่าด้วยสัญญาณไฟและการตรวจสอบทั้งโต๊ะฟีดเดอร์ การกำหนด UID ตอนรับเข้าและการจัดการตำแหน่งจัดเก็บ การเบิกจ่ายแบบ FIFO โดยคำนึงถึงเวลาสัมผัสอากาศของ MSD |
| Yamaha YSUP | การตรวจสอบการตั้งค่าชิ้นส่วน การตั้งค่าแบบออฟไลน์ การค้นหาประวัติการผลิต การบันทึกภาพการจดจำชิ้นส่วน การเฝ้าติดตามเวลาของชิ้นส่วน MSL การเชื่อม MES ด้วย YSUP-Link |
| FUJI Nexim | การผูกและจัดการข้อมูลแผง (panel) ชิ้นส่วน เครื่องจักร และการตรวจ การจัดการตำแหน่ง จำนวนคงเหลือ และอายุบนพื้นที่ผลิตของชิ้นส่วน การนำทางการหยิบชิ้นส่วนและการติดตั้งฟีดเดอร์ |
| JUKI JaNets | การตรวจสอบชิ้นส่วน การตรวจสอบย้อนกลับ อินเทอร์เฟซไปยังตู้จัดเก็บ (ISM) |
| Mycronic (ฟีดเดอร์ Agilis) | รหัสเฉพาะตัวของแม็กกาซีนและฟีดเดอร์ การผูกรีลกับฟีดเดอร์ การตรวจจับตำแหน่งรีลจากรหัสฟีดเดอร์อัตโนมัติ |
| Cogiscan (TTC Go) | ให้สแกนทั้งรีลใหม่และรีลเดิมตอนต่อเทปเพื่อยืนยันความต่อเนื่อง |
| Aegis FactoryLogix (MES) | การตรวจสอบการตั้งค่าของเครื่องประกอบ SMT การจัดการ MSD การรับวัสดุเข้าและการออกฉลาก การจัดชุด (kitting) และการเบิกจ่าย การตรวจสอบย้อนกลับ โปรโตคอลเช่น IPC-CFX และ OPC UA |
| Siemens Opcenter Execution Electronics (MES) | การตรวจสอบย้อนกลับของงานและวัสดุอย่างสมบูรณ์ การเชื่อมต่อโดยตรงกับไลน์ SMT และเครื่องจักรการผลิต การจัดการวัสดุขั้นสูง |
สิ่งที่อ่านได้จากตารางนี้คือ ทั้งซอฟต์แวร์ของผู้ผลิตเครื่องเมาท์และ MES ต่างก็อธิบายว่ามีฟังก์ชันตรวจสอบการตั้งค่าและการตรวจสอบย้อนกลับ การเลือกว่าจะให้ฝั่งใดทำหน้าที่นี้ ให้พิจารณาจากมุมมองต่อไปนี้
- ผู้ผลิตเครื่องเมาท์มีรายเดียวหรือหลายราย: หากใช้ของผู้ผลิตรายเดียวทั้งหมด การตรวจสอบและการบันทึกจะจบได้ง่ายภายในซอฟต์แวร์ของผู้ผลิต หากมีหลายรายปะปนกัน ก็จะมีทางเลือกให้ MES หรือโซลูชันของบุคคลที่สามทำหน้าที่นี้ เพื่อให้กลไกการตรวจสอบและรูปแบบของบันทึกเป็นแบบเดียวกัน
- จะเก็บต้นฉบับของบันทึกไว้ที่ใด: มีทั้งโครงสร้างที่ตรวจสอบด้วยซอฟต์แวร์ฝั่งเครื่องเมาท์แล้วส่งเฉพาะผลไปยัง MES และโครงสร้างที่ตรวจสอบใน MES เอง ไม่ว่าแบบใด หากไม่กำหนดไว้ว่าการค้นหา “จากหมายเลขซีเรียลของบอร์ดไปหารีล” และ “จากรีลไปหาหมายเลขซีเรียลของบอร์ด” ทำในระบบใด เมื่อเกิดปัญหาก็จะต้องจับคู่ข้อมูลหลายระบบด้วยมือ
- ความสัมพันธ์กับ MES ที่มีอยู่: หากใช้ MES อยู่แล้ว ให้ตรวจสอบว่า MES นั้นรับข้อความใดจากเครื่องเมาท์ได้บ้าง วิธีเลือก MES สรุปไว้ใน “MES ประเทศไทย 2026: คู่มือ RFP, PoC 90 วัน และการทดสอบรับมอบ“
การคำนวณแบบจำลอง: ระดับความละเอียดของบันทึกกับจำนวนบอร์ดที่ต้องสืบสวนและกักแยก
ขอคำนวณด้วยตัวเลขสมมติว่าระดับความละเอียดของบันทึกเปลี่ยนอะไร ตัวเลขต่อไปนี้ทั้งหมดเป็นค่าสมมติเพื่อการอธิบาย ไม่ใช่ผลจริงของโรงงานใด และจะไม่แปลงเป็นจำนวนเงินหรืออัตราของเสีย
สมมติฐาน (ทั้งหมดเป็นค่าสมมติ)
- ไลน์ SMT หนึ่งไลน์ผลิตบอร์ดวันละ 4,800 แผ่นใน 2 กะ
- รีลหนึ่งม้วนของชิ้นส่วนหนึ่ง (บรรจุ 5,000 ชิ้น) ถูกสงสัยว่ามีปัญหา
- ชิ้นส่วนนั้นใช้บอร์ดละ 2 ชิ้น ดังนั้นบอร์ดที่ใช้รีลนั้นมีสูงสุด 5,000 ชิ้น ÷ 2 ชิ้น = 2,500 แผ่น
- จากบันทึกการรับเข้าและเบิกจ่าย ทราบว่าช่วงเวลาที่อาจใช้รีลที่มีปัญหาคือ 3 วัน
- ใบสั่งงานของรุ่นที่เกี่ยวข้องในช่วงนั้นมี 1 ใบ จำนวน 6,000 แผ่น
จำนวนบอร์ดที่ต้องสืบสวนและกักแยก แยกตามระดับความละเอียดของบันทึก
| ระดับความละเอียดของบันทึก | วิธีกำหนดขอบเขต | จำนวนบอร์ดในขอบเขต (ค่าสมมติ) |
|---|---|---|
| ระดับวันที่และไลน์ | ทุกแผ่นที่ผลิตบนไลน์นั้นใน 3 วันที่อาจใช้รีลที่มีปัญหา | 4,800 แผ่น × 3 วัน = 14,400 แผ่น |
| ระดับใบสั่งงาน (เทียบเท่า M2) | ทุกแผ่นของใบสั่งงานที่มีการบันทึกรหัสรีลที่มีปัญหา | 6,000 แผ่น |
| บันทึกรีลที่ติดตั้งแยกตามบอร์ด (เทียบเท่า M3) | บอร์ดที่บันทึกรายแผ่นมีรหัสรีลที่มีปัญหา | 5,000 ชิ้น ÷ 2 ชิ้น = สูงสุด 2,500 แผ่น |
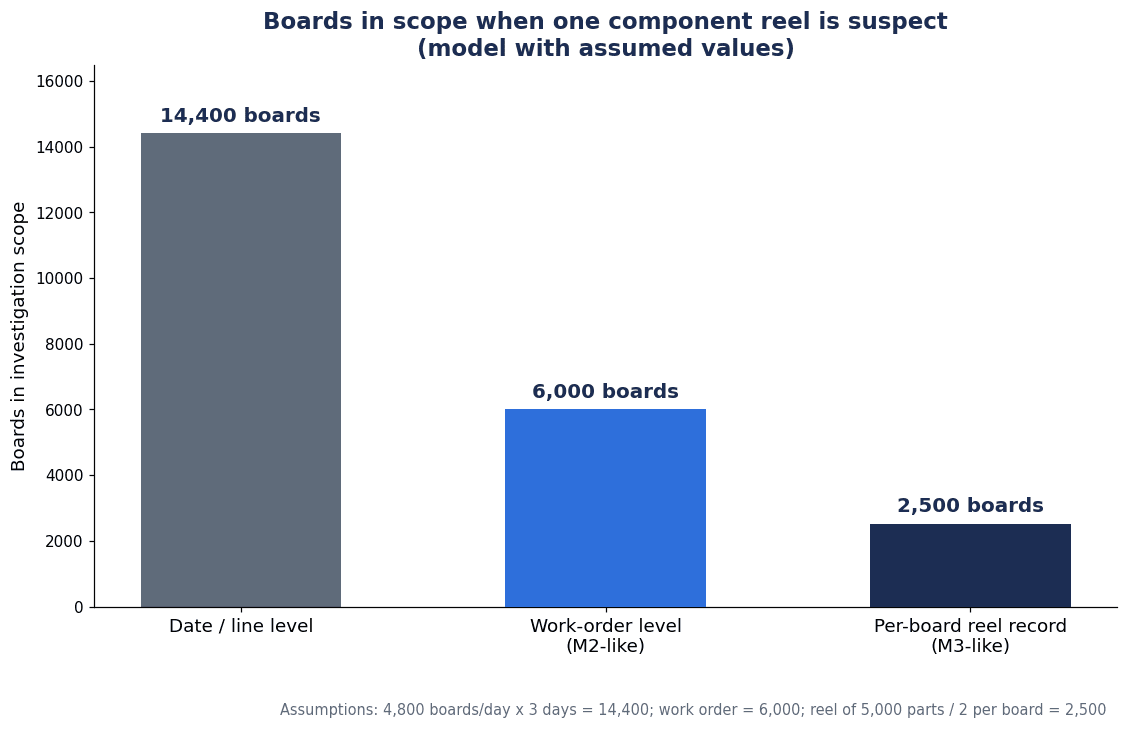
ผลการคำนวณคือ หากมีเพียงบันทึกระดับวันที่และไลน์ ขอบเขตคือ 14,400 แผ่น หากเก็บรหัสรีลในระดับใบสั่งงาน ขอบเขตแคบลงเหลือ 6,000 แผ่น และหากเก็บรีลที่ติดตั้งอยู่แยกตามบอร์ด ขอบเขตจะแคบลงเหลือสูงสุด 2,500 แผ่น ในการรายงานลูกค้าเช่นกัน ระดับความละเอียดนี้เป็นตัวกำหนดว่าจะส่งรายการหมายเลขซีเรียลของบอร์ดในขอบเขตได้หรือไม่
การคำนวณนี้มีข้อควรระวัง 4 ข้อ
- ทั้งหมดเป็นค่าสมมติ จำนวนการผลิต จำนวนชิ้นส่วนต่อรีล จำนวนที่ใช้ต่อบอร์ด ช่วงเวลา และขนาดของใบสั่งงาน แตกต่างกันมากตามโรงงานและรุ่นสินค้า
- จำนวนบอร์ดในขอบเขตจริงจะเปลี่ยนไปตามสต็อก การต่อเทป และจำนวนชิ้นส่วนคงเหลือในรีล หากรีลถูกถอดออกกลางทางแล้วส่งกลับคลัง หรือรีลที่ยังมีชิ้นส่วนเหลือถูกนำไปใช้ซ้ำในใบสั่งงานอื่น ใบสั่งงานที่อยู่ในขอบเขตก็จะเพิ่มขึ้น
- ผู้กำหนดขอบเขตขั้นสุดท้ายคือข้อกำหนดของลูกค้า แม้บันทึกจะจำกัดขอบเขตได้ถึง 2,500 แผ่น ลูกค้าก็อาจขอขอบเขตที่กว้างกว่าเพื่อความปลอดภัย ในทางกลับกัน หากบันทึกหยาบ ก็จะแสดงหลักฐานของขอบเขตให้ลูกค้าเห็นไม่ได้
- แม้จะเทียบเท่า M3 แต่หากไม่ได้บันทึกจังหวะการต่อเทป บอร์ดในช่วงรอยต่อ (บริเวณก่อนและหลังรอยต่อ) จะถูกนับอยู่ในขอบเขตของทั้งรีลเดิมและรีลใหม่ การระบุบอร์ดบริเวณรอยต่อให้เป็นของรีลใดรีลหนึ่ง ต้องมีบันทึกเวลาที่ต่อเทปและหมายเลขซีเรียลของบอร์ดที่ผ่านเครื่องในเวลานั้น
แนวโน้มอุตสาหกรรมอิเล็กทรอนิกส์ของไทยและเหตุผลว่าทำไมต้องเป็นตอนนี้
ในไทย มีคำขอรับการส่งเสริมการลงทุนจำนวนมากในด้านอิเล็กทรอนิกส์ โดยเฉพาะด้านที่เกี่ยวกับแผ่นวงจร (PCB) ตามประกาศของสำนักงานคณะกรรมการส่งเสริมการลงทุน (BOI) ในเดือนสิงหาคม 2026 ในช่วงประมาณ 3 ปีตั้งแต่ปี 2023 ถึงกลางปี 2026 มีคำขอรับการส่งเสริมการลงทุนในด้านเซมิคอนดักเตอร์และอิเล็กทรอนิกส์ขั้นสูง 880 โครงการ มูลค่าประมาณ 26,800 ล้านดอลลาร์สหรัฐ (ประมาณ 900,000 ล้านบาท) ในจำนวนนี้ PCB มีมากที่สุด 224 โครงการ ประมาณ 9,850 ล้านดอลลาร์สหรัฐ (ประมาณ 331,000 ล้านบาท) BOI ระบุว่าผู้ผลิต PCB รายใหญ่ของโลกมากกว่าครึ่งหนึ่งได้เลือกไทยเป็นฐานการผลิต ตัวเลขนี้เป็นมูลค่าคำขอรับการส่งเสริมการลงทุน ไม่ใช่มูลค่าที่ได้รับอนุมัติหรือมูลค่าที่ลงทุนจริง และ PCB ในที่นี้เน้นการผลิตแผ่นวงจรเปล่า (bare board) ซึ่งเป็นคนละกระบวนการกับ PCBA ที่วางชิ้นส่วน
ด้านการส่งออก ตามข้อมูลของสำนักงานนโยบายและยุทธศาสตร์การค้า (สนค. หรือ TPSO) กระทรวงพาณิชย์ การส่งออกเดือนมิถุนายน 2026 มีมูลค่า 34,655.9 ล้านดอลลาร์สหรัฐ เพิ่มขึ้น 20.8% เมื่อเทียบกับเดือนเดียวกันของปีก่อน และแยกตามสินค้า แผงวงจรไฟฟ้า (circuits board) เพิ่มขึ้น 23.2% เมื่อเทียบกับเดือนเดียวกันของปีก่อน เอกสารนี้ไม่ได้แยกว่าแผงวงจรไฟฟ้าเป็นแผ่นวงจรเปล่าหรือ PCBA ตามรายงานของ The Nation (25 กันยายน 2026) การส่งออกเดือนสิงหาคม 2026 มีมูลค่า 34,620 ล้านดอลลาร์สหรัฐ เพิ่มขึ้น 24.3% เมื่อเทียบกับเดือนเดียวกันของปีก่อน ซึ่งเป็นการเติบโตสูงสุดในรอบ 56 เดือน โดยมีคอมพิวเตอร์และชิ้นส่วน โทรศัพท์และชิ้นส่วน และ IC เป็นตัวขับเคลื่อน
บทวิเคราะห์แนวโน้มอุตสาหกรรมของวิจัยกรุงศรี (Krungsri Research, ธันวาคม 2025) ระบุสัดส่วนของ PCB ในการส่งออกอิเล็กทรอนิกส์ของไทยไว้ที่ 2.5% รายงานเดียวกันยังคาดการณ์ว่าการผลิต IC จะเพิ่มขึ้นปีละ 3.0 ถึง 4.0% ในปี 2026 ถึง 2028 ตัวเลขเหล่านี้มีช่วงเวลาและนิยามต่างกัน จึงนำไปรวมหรือเปรียบเทียบกับตัวเลขของ BOI ไม่ได้
ตัวเลขเหล่านี้ไม่ได้เรียกร้องการตรวจสอบย้อนกลับของเครื่องเมาท์โดยตรง แต่เมื่อลูกค้าในด้านอิเล็กทรอนิกส์เพิ่มขึ้น และสัดส่วนของลูกค้าที่มีข้อกำหนดเข้มงวด เช่น อิเล็กทรอนิกส์ยานยนต์ สูงขึ้น สถานการณ์ที่ความสามารถในการตอบคำถามระดับล็อตชิ้นส่วนกลายเป็นเงื่อนไขพื้นฐานของการค้าขายก็จะเพิ่มขึ้น โรงงานที่ผลิตบอร์ดอิเล็กทรอนิกส์ยานยนต์ยังเกี่ยวข้องกับข้อกำหนดของ IATF 16949 ด้วย ตามบทอธิบายและการอ้างอิงข้อกำหนดที่เผยแพร่สู่สาธารณะ ข้อ 8.5.2.1 ของ IATF 16949 ไม่ได้กำหนดระดับความละเอียดของการตรวจสอบย้อนกลับแบบตายตัว แต่กำหนดให้มีแผนการตรวจสอบย้อนกลับที่อิงความเสี่ยง และกลไกที่ระบุและกักแยกผลิตภัณฑ์ที่ไม่เป็นไปตามข้อกำหนดหรือที่สงสัยได้ ภายในเวลาตอบสนองที่ลูกค้าหรือกฎหมายกำหนด การระบุตัวผลิตภัณฑ์แต่ละชิ้นด้วยหมายเลขซีเรียลถูกวางไว้เป็นข้อกำหนดในกรณีที่ลูกค้าหรือกฎหมายระบุ รายละเอียดอธิบายไว้ใน “การสอบกลับตาม IATF 16949: ออกแบบสายโซ่หลักฐานให้พร้อมรับการตรวจ“
ขั้นตอนการนำไปใช้: จากการสำรวจบันทึก สู่ 1 ไลน์ การเชื่อมระบบระดับบน และการขยายผล
การนำไปใช้ที่เป็นจริงได้คือการดำเนินการ 4 ขั้นตอนต่อไปนี้ ระยะเวลาแตกต่างกันมากตามขนาดของโรงงานและความพร้อมของเครื่องจักรที่มีอยู่ ขอให้อ่านตัวเลขต่อไปนี้เป็นเพียงแนวทางคร่าว ๆ
ขั้นตอนที่ 1: สำรวจบันทึกในปัจจุบัน (แนวทาง: หลายสัปดาห์)
ก่อนอื่น ให้เลือกล็อตในอดีตมาหนึ่งล็อต แล้วลองดูว่าบันทึกปัจจุบันสามารถระบุ “หมายเลขซีเรียลของบอร์ดที่ใช้ล็อตชิ้นส่วนนี้” ได้ถึงระดับใด ไล่ตามฉลากรับเข้า บันทึกการเบิกจากคลัง ใบตรวจสอบการตั้งค่า log ของเครื่องเมาท์ และบันทึกของเครื่องตรวจตามลำดับ เพื่อดูว่าสายโซ่ขาดที่จุดใด พร้อมกันนั้นให้รวบรวมจากสัญญาและเอกสารข้อกำหนดคุณภาพว่าลูกค้าหลักต้องการอะไรเกี่ยวกับการตรวจสอบย้อนกลับ (ระดับความละเอียด เวลาตอบสนอง ระยะเวลาจัดเก็บ) ในขั้นนี้ให้จัดทำร่างระดับความละเอียดที่มุ่งหวัง (เทียบเท่า M2 หรือ M3 หรือรวมถึงจังหวะการต่อเทป)
ขั้นตอนที่ 2: เริ่มการตรวจสอบและการบันทึกใน 1 ไลน์ (แนวทาง: หลายเดือน)
เลือกไลน์หนึ่งไลน์ที่ผลิตรุ่นซึ่งมีข้อกำหนดเข้มงวด แล้วเริ่มการออกรหัสรีลตอนรับเข้า การตรวจสอบการตั้งค่า การตรวจสอบการต่อเทป และการผูกกับหมายเลขซีเรียลของบอร์ด ในขั้นนี้ให้วางแนวปฏิบัติให้มั่นคง รวมถึงกฎการปลดระบบล็อกเมื่อผลตรวจสอบ NG ขั้นตอนเมื่ออ่านฉลากไม่ได้ และการฝึกอบรมพนักงานกะดึก การเตรียมคู่มือขั้นตอนและหน้าจอเป็นภาษาไทยให้พนักงานหน้างาน และปรับขั้นตอนการสแกนให้เข้ากับลำดับงานจริง คือจุดชี้ขาดว่าระบบจะใช้งานได้ยั่งยืนหรือไม่
ขั้นตอนที่ 3: เชื่อมระบบระดับบน (แนวทาง: หลายเดือน)
ส่งบันทึกของเครื่องเมาท์ไปยัง MES หรือฐานข้อมูลการตรวจสอบย้อนกลับ ให้ค้นหาย้อนกลับจากหมายเลขซีเรียลของบอร์ด และค้นหาไปข้างหน้าจากรีลได้ในหน้าจอเดียว ในขั้นนี้ให้ยืนยันว่ารหัสบอร์ดภายในไลน์เชื่อมต่อกันด้วย Hermes หรือไม่ และจะใช้ข้อความใดของ CFX
ขั้นตอนที่ 4: ขยายผล
ขยายแนวปฏิบัติและรูปแบบ RFP ที่วางไว้ใน 1 ไลน์ไปยังไลน์อื่น สำหรับไลน์ที่ยังมีเครื่องเมาท์รุ่นเก่า ให้กำหนดขอบเขตการรองรับตามจังหวะการปรับปรุงเครื่องจักร
12 รายการที่ต้องเขียนใน RFP
ใน RFP ให้เขียน 12 รายการต่อไปนี้อย่างเจาะจง แทนการใช้คำว่า “รองรับการตรวจสอบย้อนกลับ” หรือ “รองรับ CFX”
| No. | รายการ | ตัวอย่างเนื้อหาที่เขียนใน RFP |
|---|---|---|
| 1 | ระดับความละเอียดเป้าหมาย | มุ่งไปที่ระดับใดตามแนวคิดของ IPC-1782 (เนื้อหาที่ตกลงกับลูกค้า) ระดับใบสั่งงาน รีลที่ติดตั้งแยกตามบอร์ด หรือรวมถึงจังหวะการต่อเทป |
| 2 | สายโซ่ของบันทึก | รหัสรีล รหัสฟีดเดอร์ สล็อตและโต๊ะฟีดเดอร์ หมายเลขซีเรียลของบอร์ด รายการใดบันทึก ณ จังหวะใด โดยอุปกรณ์ใด |
| 3 | การออกรหัสรีล | ใครออกรหัสตอนรับเข้า และส่งต่อล็อตและรหัสวันที่ผลิตของผู้ผลิตอย่างไร |
| 4 | การตรวจสอบการตั้งค่า | ในการตั้งค่านอกเครื่องและบนเครื่อง ตรวจสอบอะไรกับอะไร |
| 5 | วิธีหยุดเมื่อผลตรวจสอบ NG | มีการบล็อกการเริ่มผลิต (interlock) หรือไม่ สิทธิ์ในการปลดล็อก และบันทึกการปลดล็อก |
| 6 | การตรวจสอบการต่อเทป | การสแกนทั้งรีลเดิมและรีลใหม่ การตรวจสอบรีลเดิมก่อนต่อ และบันทึกเวลาที่ต่อเทปกับหมายเลขซีเรียลของบอร์ด |
| 7 | การจัดการฟีดเดอร์และหัวดูด | มีรหัสฟีดเดอร์หรือไม่ การผูกกับรีลอัตโนมัติ ขอบเขตการบันทึกหัวดูดและภาพการจดจำ |
| 8 | การเชื่อมกับ MSD และคลังสินค้า | เก็บเวลาที่เหลือของ MSD ไว้ที่เครื่องเมาท์หรือ MES และการเชื่อมกับตำแหน่งจัดเก็บในคลังและ FIFO |
| 9 | การส่งต่อรหัสบอร์ด | สถานะการรองรับ IPC-HERMES-9852 ของทุกเครื่องในไลน์ และวิธีเชื่อมรหัสบอร์ดเมื่อมีเครื่องที่ไม่รองรับ |
| 10 | การเชื่อมระบบระดับบน | เวอร์ชันของ IPC-2591 ชื่อฟังก์ชันที่ต้องการ (Exact Material Trace, Setup Validation, Station Locking เป็นต้น) และชื่อข้อความ และการขึ้นทะเบียนใน QPL |
| 11 | การจัดเก็บและการค้นหา | ระยะเวลาจัดเก็บบันทึก (บริษัทกำหนดเองให้สอดคล้องกับข้อกำหนดของลูกค้า) การค้นหาสองทางจากซีเรียลไปหารีลและจากรีลไปหาซีเรียล และเป้าหมายเวลาตอบสนอง |
| 12 | การปฏิบัติงานและการฝึกอบรม | หน้าจอและคู่มือภาษาไทย การฝึกอบรมรวมถึงกะดึก ขั้นตอนเมื่ออ่านฉลากไม่ได้ และระบบการบำรุงรักษา |
รายการที่ 10 สำคัญเป็นพิเศษ ดังที่กล่าวไว้ข้างต้น ในตารางฟังก์ชัน V1.3 การตรวจสอบการตั้งค่าและการล็อกสถานีเป็นฟังก์ชันทางเลือกสำหรับเครื่องเมาท์ หากสั่งซื้อโดยเขียนเพียงว่า “รองรับ CFX” ก็อาจเกิดกรณีที่ MaterialsInstalled ถูกส่งมา แต่ไม่มีการตรวจสอบการตั้งค่าที่เชื่อมกับ MES รวมอยู่
เวลาตอบสนองในรายการที่ 11 คือเวลาที่ใช้ได้นับจากได้รับคำถามจากลูกค้า จนถึงส่งรายการหมายเลขซีเรียลของบอร์ดในขอบเขต ให้ยืนยันข้อกำหนดของลูกค้า และกำหนดเป็นเงื่อนไขใน RFP ว่าต้องค้นหาได้ภายในเวลานั้น
รายการตรวจสอบในการทดสอบรับมอบ (FAT/SAT)
กลไกการตรวจสอบความถูกต้องและการตรวจสอบย้อนกลับ ไม่สามารถพิสูจน์ได้ด้วยการทดสอบที่เพียงแค่ป้อนการตั้งค่าปกติ ต้องจงใจใส่ความผิดพลาดเข้าไป แล้วยืนยันว่าระบบหยุดหรือไม่ และมีบันทึกเหลืออยู่หรือไม่ รายการต่อไปนี้เป็นตัวอย่างรายการตรวจสอบที่ TOMAS TECH เสนอ ไม่ใช่การทดสอบที่มาตรฐานกำหนด เกณฑ์ตัวเลขสำหรับตัดสินผ่านหรือไม่ผ่าน ขอให้กำหนดตามข้อกำหนดของลูกค้าและการปฏิบัติงานของบริษัทเอง
| รายการตรวจสอบ | วิธีทดสอบ | มุมมองในการตัดสิน (บริษัทกำหนดค่าเกณฑ์เอง) |
|---|---|---|
| จำลองการใส่รีลผิด | ติดตั้งรีลที่เป็นรหัสชิ้นส่วนอื่นบนฟีดเดอร์แล้วตรวจสอบการตั้งค่า | มีการแจ้งเตือนและบล็อกการเริ่มผลิตหรือไม่ |
| จำลองการใส่ผิดสล็อต | เสียบฟีดเดอร์ที่ถูกต้องไว้ที่สล็อตอื่น | ตรวจพบตำแหน่งที่ไม่ตรงกันและหยุดหรือไม่ |
| การปลดระบบล็อก | ปลดล็อกจากสภาพที่ผลตรวจสอบ NG | เฉพาะผู้มีสิทธิ์เท่านั้นที่ปลดล็อกได้หรือไม่ และมีบันทึกการปลดล็อกหรือไม่ |
| จำลองการต่อเทป (ปกติ) | ต่อรีลใหม่ที่เป็นรหัสชิ้นส่วนเดียวกัน แล้วสแกนทั้งรีลเดิมและรีลใหม่ | มีการบันทึกเวลาที่ต่อเทปและหมายเลขซีเรียลของบอร์ดก่อนและหลังหรือไม่ |
| จำลองการต่อเทป (ผิด) | พยายามต่อรีลที่เป็นรหัสชิ้นส่วนอื่น | มีการแจ้งเตือนหรือไม่ และหากดำเนินการต่อโดยไม่ตรวจสอบจะเกิดอะไรขึ้น |
| การเปลี่ยนรีลและชิ้นส่วนหมด | ถอดรีลออกระหว่างการผลิตแล้วติดตั้งรีลอื่น | มีการบันทึกการเปลี่ยนและการตรวจสอบหรือไม่ |
| ความต่อเนื่องของรหัสบอร์ด | ป้อนบอร์ดจากเครื่องพิมพ์ครีมบัดกรีถึง AOI แล้วเปรียบเทียบรหัสบอร์ดของแต่ละเครื่อง | รหัสเดียวกันถูกส่งต่อในช่วงของ Hermes หรือไม่ และก่อนและหลังเครื่องที่ไม่รองรับเป็นอย่างไร |
| ข้อความ CFX | ตรวจสอบข้อความที่ฝั่ง MES ได้รับ | ข้อความที่ระบุใน RFP มาถึงพร้อมเนื้อหาที่ระบุหรือไม่ |
| การค้นหาย้อนกลับ | ค้นหารหัสรีล ล็อต และรหัสวันที่ผลิตที่ถูกวางลงบนบอร์ด จากหมายเลขซีเรียลของบอร์ด | แสดงผลถูกต้องหรือไม่ และเวลาที่ใช้อยู่ในเป้าหมายหรือไม่ |
| การค้นหาไปข้างหน้า | แสดงรายการหมายเลขซีเรียลของบอร์ดที่เกี่ยวข้อง จากรหัสรีลหรือล็อตของผู้ผลิต | แสดงครบไม่ตกหล่นหรือไม่ และเวลาที่ใช้อยู่ในเป้าหมายหรือไม่ |
| เวลาที่เหลือของ MSD | ใช้รีลที่อายุบนพื้นที่ผลิตเหลือน้อยในการตั้งค่า | การแจ้งเตือนหรือการจำกัดการใช้งานทำงานหรือไม่ |
| ไฟดับและการสื่อสารขาด | ตัดเครือข่ายระหว่างการผลิตแล้วกู้คืน | บันทึกขาดหายหรือซ้ำหรือไม่ และหลังกู้คืนข้อมูลสอดคล้องกันหรือไม่ |
ใน FAT ให้ยืนยันพฤติกรรมของเครื่องจักรและซอฟต์แวร์แยกเดี่ยว ส่วนใน SAT ให้ยืนยันพฤติกรรมบนไลน์จริง เมื่อพนักงานกะดึกใช้งานด้วยฉลากจริงและเครื่องสแกนมือถือจริง โดยเฉพาะเวลาที่ใช้ในการค้นหา จะมั่นใจได้มากขึ้นหากยืนยันโดยสมมติสภาพที่มีบันทึกสะสมหลายเดือน แทนที่จะใช้ข้อมูลทดสอบจำนวนน้อย
คำถามที่พบบ่อย
การตรวจสอบย้อนกลับของเครื่องเมาท์ชิปคืออะไร
คือกลไกการบันทึกที่เชื่อมรีลชิ้นส่วน ฟีดเดอร์ สล็อตของเครื่องเมาท์ และหมายเลขซีเรียลของบอร์ดเข้าด้วยกันตามเวลา เพื่อให้ตอบได้ทั้ง “บอร์ดแผ่นนี้มีชิ้นส่วนจากรีลใด” และ “ชิ้นส่วนจากรีลนี้ถูกวางบนบอร์ดแผ่นใด” หัวใจคือการกำหนดว่าจะบันทึกในระดับความละเอียดใด (ระดับใบสั่งงาน รายบอร์ด หรือรวมถึงจังหวะการต่อเทป)
ระบบตรวจสอบชิ้นส่วน SMT ตรวจสอบอะไร
โดยหลักแล้วจะตรวจสอบว่า การจับคู่รีล (รหัสชิ้นส่วน) กับฟีดเดอร์ และการจับคู่ฟีดเดอร์กับตำแหน่งสล็อต ตรงกับโปรแกรมการวางชิ้นส่วนหรือ BOM ของรุ่นที่กำลังจะผลิตหรือไม่ โดยพื้นฐานควรตรวจสอบไม่เพียงตอนเปลี่ยนรุ่น แต่ตอนต่อเทปและตอนเปลี่ยนรีลด้วย อย่างไรก็ตาม ความผิดพลาดของตัวโปรแกรมหรือ BOM เองไม่สามารถพบได้ด้วยการตรวจสอบ
จำเป็นต้องตรวจสอบการต่อเทปหรือไม่
จำเป็น หากต้องการระบุให้แน่ชัดว่าบอร์ดแต่ละแผ่นใช้ชิ้นส่วนจากรีลใด การตรวจสอบการตั้งค่าเพียงอย่างเดียวไม่สามารถป้องกันความผิดพลาดจากการต่อรีลที่เป็นรหัสชิ้นส่วนอื่นระหว่างการผลิตได้ เอกสารของผู้ผลิตแต่ละรายก็อธิบายกลไก เช่น การตรวจสอบรีลเดิมก่อนต่อเทป และการให้สแกนทั้งรีลเดิมและรีลใหม่
ถ้ารองรับ IPC-CFX การตรวจสอบชิ้นส่วนจะเชื่อมกับ MES ด้วยหรือไม่
ไม่เสมอไป ในตารางฟังก์ชัน ณ V1.3 (ปี 2021) ที่ IPC เผยแพร่ MaterialsInstalled ที่ส่งข้อมูลชิ้นส่วนที่วางแล้วเป็นฟังก์ชันบังคับสำหรับเครื่องเมาท์ แต่การตรวจสอบการตั้งค่า (Setup Validation) และการล็อกสถานีเป็นฟังก์ชันทางเลือก ใน RFP ขอให้ระบุเวอร์ชันของ IPC-2591 และชื่อฟังก์ชันกับชื่อข้อความที่ต้องการ แทนคำว่า “รองรับ CFX”
IPC-1782 กำหนดให้ใช้ระดับใด
ไม่ได้กำหนดระดับตายตัว ตามสารบัญและขอบเขตที่เผยแพร่สู่สาธารณะ IPC-1782 (ฉบับล่าสุดคือฉบับ B, กันยายน 2023) เป็นกรอบที่แบ่งเป็น 4 ระดับสำหรับวัสดุและสำหรับกระบวนการแต่ละด้านตามความเสี่ยง ตามบทความอธิบายในช่วงจัดทำมาตรฐาน การเลือกระดับใดขึ้นกับข้อตกลงระหว่างผู้ใช้กับผู้จัดหา
IATF 16949 กำหนดให้ตรวจสอบย้อนกลับถึงระดับหมายเลขซีเรียลของบอร์ดหรือไม่
ไม่ได้กำหนดแบบตายตัว ตามบทอธิบายและการอ้างอิงข้อกำหนดที่เผยแพร่สู่สาธารณะ ข้อ 8.5.2.1 กำหนดให้มีแผนการตรวจสอบย้อนกลับที่อิงความเสี่ยง และกลไกที่ตอบสนองได้ภายในเวลาที่ลูกค้าหรือกฎหมายกำหนด ส่วนการระบุตัวผลิตภัณฑ์แต่ละชิ้นด้วยหมายเลขซีเรียลเป็นข้อกำหนดในกรณีที่ลูกค้าหรือกฎหมายระบุ จุดเริ่มต้นคือการตรวจสอบเอกสารข้อกำหนดคุณภาพของลูกค้า
ค่าใช้จ่ายในการนำมาใช้เท่าไร
ไม่พบราคาที่เผยแพร่สู่สาธารณะสำหรับซอฟต์แวร์ตรวจสอบการตั้งค่าหรือการตรวจสอบย้อนกลับ (ณ เดือนตุลาคม 2026) ค่าใช้จ่ายแตกต่างกันมากตามจำนวนไลน์และจำนวนเครื่องเมาท์ ฟีดเดอร์ที่มีอยู่เป็นฟีดเดอร์อัจฉริยะหรือรุ่นเก่า และขอบเขตการเชื่อมกับ MES วิธีที่เป็นจริงได้คือกำหนดขอบเขตให้ชัดใน RFP แล้วขอใบเสนอราคาจากผู้เสนอหลายราย
สรุป
- การตรวจสอบย้อนกลับของเครื่องเมาท์ชิปไม่ใช่เรื่อง “จะบันทึกหรือไม่” แต่เป็นการกำหนดว่า “บันทึกละเอียดระดับใด ที่จุดใด และหยุดอย่างไร”
- ระดับความละเอียดมีหลายขั้น ได้แก่ ระดับใบสั่งงาน (เทียบเท่า M2) รีลที่ติดตั้งแยกตามบอร์ด (เทียบเท่า M3) และการระบุให้แน่ชัดรวมถึงจังหวะการต่อเทป (เทียบเท่า M4) (การแบ่งนี้อิงบทความอธิบายในช่วงจัดทำมาตรฐานปี 2016) และต้องตกลงร่วมกับลูกค้า
- สายโซ่ของบันทึกมี 4 ส่วน คือ รีลชิ้นส่วน ฟีดเดอร์ สล็อต และหมายเลขซีเรียลของบอร์ด หากขาดไปส่วนใดส่วนหนึ่ง ระดับความละเอียดจะลดลง
- กลไกการหยุดต้องมีทั้งการตรวจสอบการตั้งค่าและการตรวจสอบการต่อเทป และต้องกำหนดกฎการปลดระบบล็อกเมื่อผลตรวจสอบ NG ไว้ด้วย
- Hermes คือการเชื่อมต่อแนวนอนของรหัสบอร์ด ส่วน CFX คือการเชื่อมต่อแนวตั้งไปยัง MES หากมีเครื่องที่ไม่รองรับ Hermes คั่นอยู่ รหัสบอร์ดจะขาดตอน
- ในตารางฟังก์ชัน CFX ของ V1.3 MaterialsInstalled เป็นฟังก์ชันบังคับ ส่วนการตรวจสอบการตั้งค่าและการล็อกสถานีเป็นทางเลือก ใน RFP ให้เขียนด้วยชื่อฟังก์ชันและชื่อข้อความ
- ในการคำนวณด้วยตัวเลขสมมติ ขอบเขตการสืบสวนเปลี่ยนไปเป็น 14,400 แผ่น 6,000 แผ่น และสูงสุด 2,500 แผ่น ตามระดับความละเอียดของบันทึก
- ใน RFP ให้เขียน 12 รายการอย่างเจาะจง และใน FAT/SAT ให้ทดสอบจริงทั้งการจำลองใส่รีลผิด การจำลองการต่อเทป ความต่อเนื่องของรหัสบอร์ด และเวลาในการค้นหา
TOMAS TECH ในฐานะผู้รวมระบบ IT/OT/FA สำหรับผู้ผลิตญี่ปุ่นในไทย ให้การสนับสนุนการสร้างกลไกการบันทึกของไลน์ SMT สามารถปรึกษาเราได้ตั้งแต่ขั้นเริ่มต้นของการพิจารณา เช่น การสำรวจว่าบันทึกปัจจุบันย้อนกลับจากล็อตชิ้นส่วนได้ถึงระดับใด การจัดระเบียบระดับความละเอียดที่มุ่งหวัง หรือการจัดทำ RFP ติดต่อเราได้ที่นี่
แหล่งอ้างอิง
- IPC-1782B Table of Contents (IPC)
- IPC-1782 Standard for Traceability Supporting Counterfeit Components (Michael Ford, Mentor Graphics, 2016)
- IPC-CFX Mandatory and Optional Capabilities by Equipment Type, IPC-2591 V1.3 (IPC, 2021)
- IPC-2591 Connected Factory Exchange (CFX) (IPC)
- IPC Releases Version 2.0 of IPC-2591 Connected Factory Exchange (IPC, 2025-04-22)
- IPC-CFX 2591 Qualified Products List (QPL) (IPC)
- The Hermes Standard Version 1.0.4
- IPC-HERMES-9852 Version 1.6
- IPC-HERMES-9852 Version 1.7 Table of Contents (IPC)
- The Hermes Standard
- IATF 8.5.2.1 Identification and Traceability (ฟอรัม Elsmar Cove, การอ้างอิงข้อกำหนด)
- Identification and Traceability (16949store, บทอธิบาย)
- Power Module MSL Ratings and Reflow Profiles, SLVA840 (Texas Instruments)
- PanaCIM Gen2 Material Verification (Panasonic)
- แคตตาล็อก PanaCIM-EE Gen2 (Panasonic, ฉบับมกราคม 2026)
- WORKS Preparation (ASMPT)
- Maximum uptime with 100 percent transparency (ASMPT, 2025-07-15)
- Intelligent Factory / YSUP (Yamaha)
- Nexim (FUJI)
- JaNets (JUKI Americas)
- SCS Ver. 1.20 (JUKI, 2005-09-09)
- Smart Feeder brochure (Mycronic, ธันวาคม 2021)
- บล็อก Cogiscan: Material Control (2024-08-07)
- FactoryLogix brochure (Aegis)
- Opcenter Execution Electronics fact sheet (Siemens)
- Part 573 Safety Recall Report 18V-664 (NHTSA)
- Part 573 Safety Recall Report 22E-037 (NHTSA)
- Thailand Attracts 26.8 Billion Investment Surge in High-Tech (Thailand BOI, 2026-08-03)
- Thai International Trade in June 2026 (TPSO)
- ข่าวการส่งออกของไทยเดือนสิงหาคม 2026 (The Nation, 2026-09-25)
- Industry Outlook 2026-2028: Electronics (Krungsri Research, 2025-12-17)


