


“ตอนที่บอร์ดแผ่นนี้ผ่านเตารีโฟลว์ อุณหภูมิเป็นเท่าไร” เมื่อถูกถามเช่นนี้ระหว่างการตรวจประเมินของลูกค้าหรือการสืบสวนของเสียที่หลุดไปถึงลูกค้า สิ่งที่มีอยู่ในมือกลับมีเพียงผลการวัดด้วยเทอร์โมคัปเปิลไม่กี่ครั้ง กับหน้าจอแสดงค่าที่ตั้งไว้ของเตา ในเรื่องการจัดการโปรไฟล์อุณหภูมิรีโฟลว์ เรามักได้ยินปัญหาแบบนี้จากโรงงานประกอบแผงวงจรในประเทศไทย ยิ่งเปลี่ยนรุ่นผลิตบ่อยขึ้น จำนวนครั้งที่ต้องวัดก็ยิ่งเพิ่มขึ้น และเวลาที่ต้องหยุดไลน์เพื่อวัดก็กลายเป็นภาระ
บทความนี้มีข้อเสนอเพียงข้อเดียว การจัดการโปรไฟล์อุณหภูมิของรีโฟลว์ควรออกแบบโดยยึดว่า “พิสูจน์ย้อนหลังได้หรือไม่ว่าบอร์ดแผ่นใดผ่านเงื่อนไขใด” ไม่ใช่ยึดที่ “ความถี่ในการวัด” โดยมีรายละเอียด 6 ข้อดังนี้
- ค่าที่ตั้งไว้ของเตา (อุณหภูมิของแต่ละโซนและความเร็วคอนเวเยอร์) ไม่ใช่อุณหภูมิจริงของบอร์ด สิ่งที่ต้องบันทึกคือทั้งค่าที่ตั้งไว้และโปรไฟล์ที่วัดได้จริง
- ผลผ่านหรือไม่ผ่านของโปรไฟล์ถูกกำหนดจากสองด้าน คือช่วงที่แนะนำของครีมบัดกรี (solder paste) และขีดจำกัดความทนความร้อนสูงสุดของชิ้นส่วน ควรจัดทำเอกสาร “process window” นี้แยกตามชุดผสมของครีมบัดกรี ชิ้นส่วน และบอร์ด แล้วสรุปเป็นตัวเลขเดียวด้วยดัชนีอย่าง PWI
- โปรไฟเลอร์เทอร์โมคัปเปิลจะไม่หายไป การตรวจติดตามแบบต่อเนื่องคือกลไกที่ใช้ค่าอ้างอิงซึ่งสร้างจากการวัดด้วยเทอร์โมคัปเปิลเป็นพื้นฐาน เพื่อดูบอร์ดทุกแผ่นที่ไหลผ่านในช่วงระหว่างการวัดแต่ละครั้ง
- คุณค่าของการตรวจติดตามแบบต่อเนื่องอยู่ที่การลดความล่าช้ากว่าจะรู้ตัวว่ามีการหลุดเกณฑ์ และการมีบันทึกรายบอร์ด
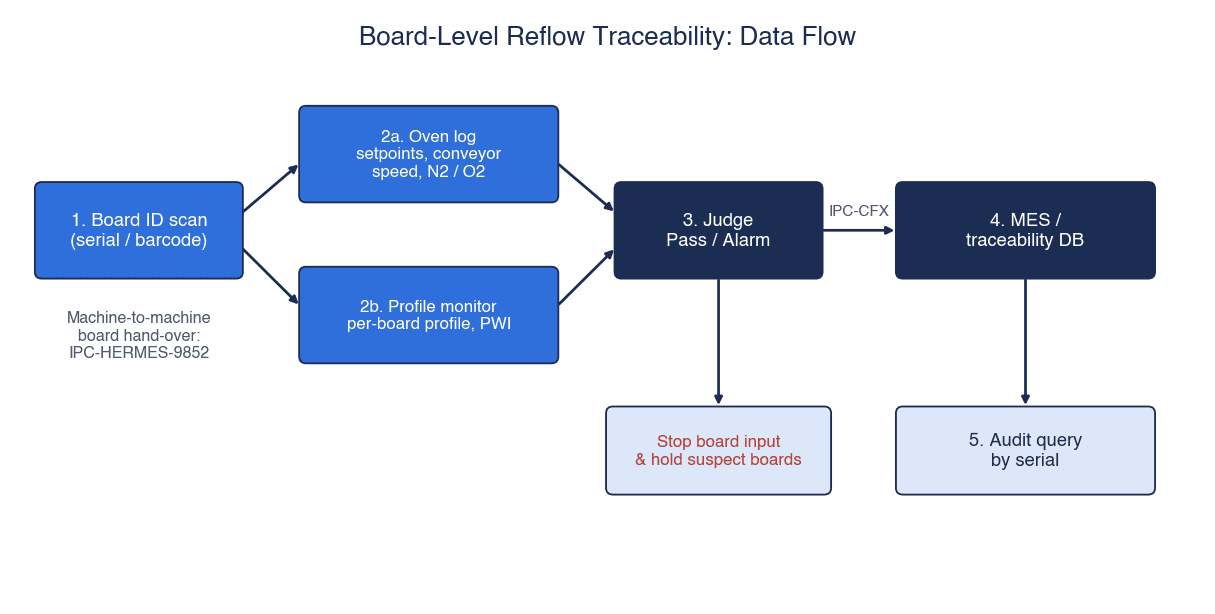
- เชื่อมบันทึกเข้ากับ MES และระบบตรวจสอบย้อนกลับ โดยผูกหมายเลขซีเรียลของบอร์ด (Board ID) เข้ากับผลการตัดสินโปรไฟล์ เงื่อนไขของเตา และสถานะ N2/O2 ระหว่างเครื่องจักรด้วยกันมี IPC-HERMES-9852 และสำหรับระบบระดับบนมี IPC-CFX เป็นทางเลือก
- จากนั้นจึงเขียนลงใน RFP ว่า “จะเก็บอะไร ในหน่วยใด นานเท่าใด และเมื่อหลุดเกณฑ์จะหยุดอย่างไร” แล้วทดสอบในการทดสอบรับมอบ (FAT/SAT) ทั้งการเทียบกับค่าที่วัดจริงด้วยเทอร์โมคัปเปิล และการหยุดทำงานเมื่อหลุดเกณฑ์
บทความนี้ไม่ใช่การแนะนำหรือจัดอันดับผลิตภัณฑ์ใด ฟังก์ชันของผลิตภัณฑ์ทั้งหมดเป็น “คำกล่าวอ้างของผู้ผลิต” ตามเอกสารเผยแพร่ของแต่ละราย ส่วนการประมาณการในช่วงท้ายใช้ตัวเลขสมมติที่ตั้งขึ้นเพื่ออธิบาย ไม่ใช่ข้อมูลของโรงงานจริง
โปรไฟล์อุณหภูมิรีโฟลว์คืออะไร: Preheat, Soak, Reflow, Cooling กับ TAL และอุณหภูมิสูงสุด
โปรไฟล์อุณหภูมิของรีโฟลว์ คือการเปลี่ยนแปลงของอุณหภูมิตามเวลา ซึ่งจุดวัดบนบอร์ดได้รับระหว่างที่บอร์ดเคลื่อนผ่านเตารีโฟลว์ (กราฟอุณหภูมิเทียบกับเวลา) วิธีวัดคือติดเทอร์โมคัปเปิลไว้กับชิ้นส่วนที่เป็นตัวแทน แล้วส่งผ่านเตาไปพร้อมกับเครื่องวัดเพื่อบันทึกค่า โดยทั่วไปถือกันว่าบอร์ดที่ประกอบชิ้นส่วนแล้วแต่ละแบบจะมีกราฟเฉพาะของตัวเอง
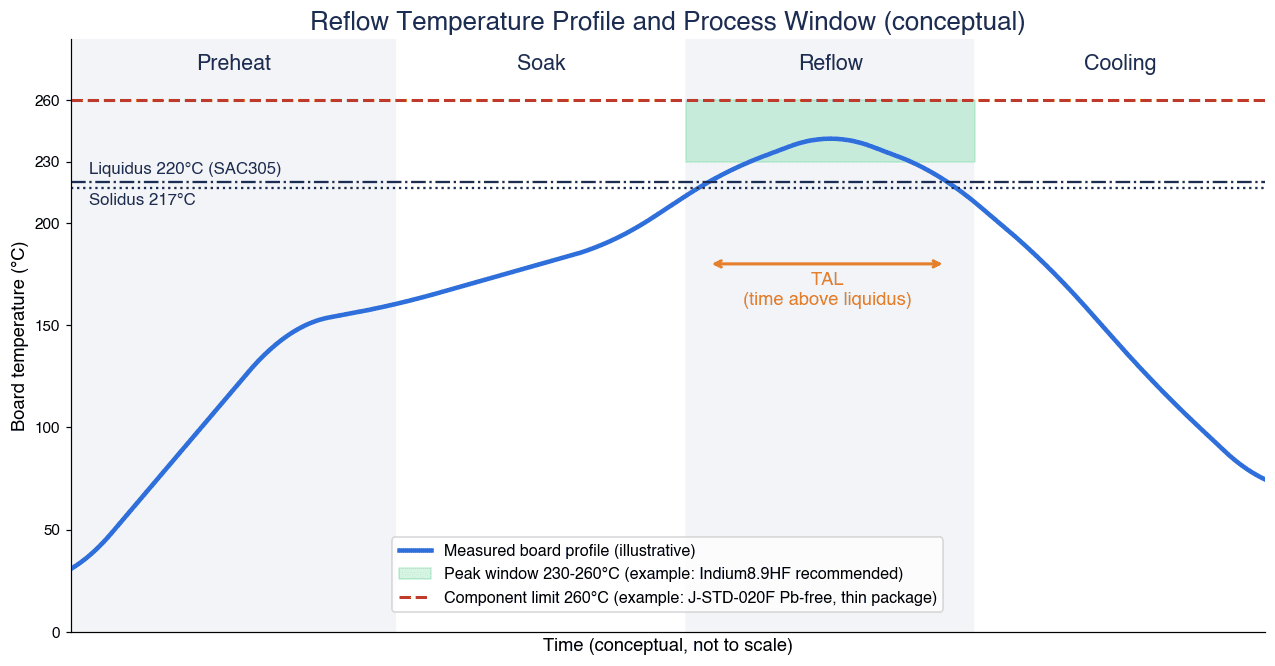
ในสารบัญของ IPC-7530B “Guidelines for Temperature Profiling for Mass Soldering Processes (Reflow and Wave)” ซึ่งเป็นแนวทางการวัดโปรไฟล์ของ IPC (ฉบับเดือนมกราคม 2025, Rev. B) บทที่ว่าด้วยการวัดโปรไฟล์ของรีโฟลว์แบบพาความร้อน (convection reflow) ได้แสดงโซนไว้ 4 โซน ได้แก่ Preheat (อุ่นล่วงหน้า), Soak (ช่วงคงอุณหภูมิ), Reflow (ช่วงหลอมบัดกรี) และ Cooling (ช่วงทำให้เย็น) ส่วนนิยามศัพท์มีรายการอย่าง Liquidus (ลิควิดัส), Solidus (โซลิดัส), Peak (อุณหภูมิสูงสุด), Ramp Rate (อัตราการเพิ่มอุณหภูมิ) และ Time Above Liquidus (TAL หรือเวลาที่อุณหภูมิอยู่เหนือลิควิดัส) ทั้งนี้เนื้อหาฉบับเต็มของมาตรฐานนี้ต้องซื้อ บทความนี้จึงกล่าวถึงเฉพาะส่วนที่ตรวจสอบได้จากสารบัญเท่านั้น
บทบาทของทั้ง 4 ช่วงสรุปคร่าว ๆ ได้ดังนี้
| ช่วง | บทบาทหลัก | ตัวอย่างค่าที่ดูในการควบคุม |
|---|---|---|
| Preheat (อุ่นล่วงหน้า) | ค่อย ๆ อุ่นบอร์ดและชิ้นส่วนจากอุณหภูมิห้อง | อัตราการเพิ่มอุณหภูมิ (°C/วินาที) |
| Soak (ช่วงคงอุณหภูมิ) | ลดความต่างของอุณหภูมิภายในบอร์ดและให้ฟลักซ์ทำงาน | อุณหภูมิและเวลาของช่วง Soak |
| Reflow (ช่วงหลอมบัดกรี) | หลอมบัดกรีเพื่อสร้างรอยต่อ | อุณหภูมิสูงสุด, TAL |
| Cooling (ช่วงทำให้เย็น) | ทำให้บัดกรีแข็งตัวและเกิดโครงสร้างจุลภาค | อัตราการลดอุณหภูมิ (°C/วินาที) |
ลิควิดัสคือ 217°C หรือ 220°C
SAC305 (Sn-3.0Ag-0.5Cu) ซึ่งเป็นบัดกรีไร้สารตะกั่วที่ใช้กันแพร่หลาย ระบุไว้ในเอกสารข้อมูลทางเทคนิคของบริษัท AIM ว่ามีโซลิดัส 217°C และลิควิดัส 220°C ในแคตตาล็อกวัสดุบัดกรีฉบับปี 2025 ของ Senju Metal Industry ก็ระบุว่า M705 (Sn-3.0Ag-0.5Cu) มีโซลิดัส 217°C และลิควิดัส 220°C เช่นกัน กล่าวคือ SAC305 เป็นโลหะผสมที่ผ่าน “สภาวะหลอมเพียงครึ่งเดียว” ในช่วงระหว่าง 217°C ถึง 220°C
ในทางกลับกัน เอกสารฝั่งผู้ผลิตชิ้นส่วนมีตัวอย่างที่ใช้ 217°C เป็นอุณหภูมิอ้างอิงของ TAL เอกสาร “Reflow soldering profile” ของ Nexperia (Rev. 1.2, 10 กุมภาพันธ์ 2026) กำหนดอุณหภูมิลิควิดัส TL ของกระบวนการไร้สารตะกั่วไว้ที่ 217°C แล้วนิยามเวลาที่อยู่เหนือลิควิดัสจากค่านี้
ด้วยเหตุนี้ การวัด TAL โดยอ้างอิงที่อุณหภูมิใดจึงแตกต่างกันไปตามเอกสาร (มีตัวอย่างที่ใช้ 217°C อยู่มาก) สิ่งสำคัญไม่ใช่การยึดค่าใดค่าหนึ่งเป็นคำตอบที่ถูกเพียงหนึ่งเดียว แต่คือการระบุไว้ให้ชัดในเอกสาร process window ของบริษัทว่า “TAL วัดโดยอ้างอิงที่ X°C” เพราะหากอุณหภูมิอ้างอิงต่างกัน 3°C แม้จะเป็นกราฟเดียวกัน จำนวนวินาทีของ TAL ก็จะเปลี่ยนไป และผลผ่านหรือไม่ผ่านก็อาจเปลี่ยนได้
“ค่าประมาณทั่วไป” ของอุณหภูมิสูงสุดและ TAL
บทความทางเทคนิคของ Indium Corporation เรื่อง “Best Practices Reflow Profiling for Lead-Free SMT Assembly” (ปี 2016 ซึ่งนำไปเผยแพร่ซ้ำบนเว็บไซต์ของ KIC) เขียนไว้ว่า TAL “โดยทั่วไปอยู่ที่ 30 ถึง 90 วินาที” เพื่อให้เกิดสารประกอบเชิงโลหะ (intermetallic compound) อุณหภูมิสูงสุด “โดยทั่วไปสูงกว่าลิควิดัสของโลหะผสม 20 ถึง 30°C” และอัตราการทำให้เย็น “ประมาณ 4°C/วินาทีเป็นค่าปกติ” ทุกข้อใช้ถ้อยคำว่า “โดยทั่วไป” และเป็นเอกสารเมื่อ 10 ปีก่อน ในกระบวนการจริงควรกำหนดช่วงจากข้อมูลของครีมบัดกรีและชิ้นส่วนที่ใช้อยู่ ตามที่อธิบายในหัวข้อถัดไป
วิธีกำหนด process window: ช่วงที่แนะนำของครีมบัดกรีและขีดจำกัดความทนความร้อนของชิ้นส่วน
การตัดสินว่าโปรไฟล์ผ่านหรือไม่ผ่าน ต้องมีช่วงที่บอกว่า “ตั้งแต่เท่าใดถึงเท่าใดจึงถือว่าเป็นงานดี (ผ่าน)” ซึ่งก็คือ process window หากคิดตามโครงสร้างว่า window นี้ถูกกำหนดโดยช่วงที่แนะนำของครีมบัดกรีเป็นหลัก และขอบบนจะถูกบีบให้แคบลงอีกด้วยขีดจำกัดความทนความร้อนสูงสุดของชิ้นส่วน ก็จะจัดระเบียบความคิดได้ง่ายขึ้น
ฝั่งครีมบัดกรี: ตัวอย่างจากเอกสารข้อมูลของ Indium8.9HF
ขอยกตัวอย่างโปรไฟล์ที่แนะนำสำหรับ SAC305 จากเอกสารข้อมูลผลิตภัณฑ์ Indium8.9HF (ผง T5/T6) (Form No. 99211 R6, ©2026) ค่าเหล่านี้เป็นค่าแนะนำของครีมบัดกรีผลิตภัณฑ์นี้เท่านั้น ครีมบัดกรีของผู้ผลิตรายอื่นหรือผลิตภัณฑ์อื่นจะมีค่าต่างออกไป
| พารามิเตอร์ | แนะนำ | ยอมรับได้ | หมายเหตุในเอกสารข้อมูล |
|---|---|---|---|
| การเพิ่มอุณหภูมิ (ค่าเฉลี่ยจากอุณหภูมิห้องถึงอุณหภูมิสูงสุด) | 1.0 ถึง 1.5°C/วินาที | 0.5 ถึง 2.5°C/วินาที | ลด solder ball, beading และ hot slump |
| เวลาของช่วง Soak (ไม่บังคับ) | 20 ถึง 60 วินาที | 30 ถึง 120 วินาที | อาจช่วยลด void ใน BGA/CSP |
| อุณหภูมิช่วง Soak | 140 ถึง 160°C | 140 ถึง 170°C | – |
| TAL (เวลาที่อยู่เหนือลิควิดัส) | 45 ถึง 60 วินาที | 30 ถึง 100 วินาที | ค่าที่วัดด้วยเทอร์โมคัปเปิล |
| อุณหภูมิสูงสุด | 230 ถึง 260°C | 230 ถึง 262°C | – |
| อัตราการลดอุณหภูมิ | 2 ถึง 6°C/วินาที | 0.5 ถึง 6°C/วินาที | การทำให้เย็นอย่างรวดเร็วทำให้เกิดโครงสร้างจุลภาคละเอียด |
| บรรยากาศ | N2 (แนะนำสำหรับชิ้นส่วนขนาดเล็กกว่า 180µm) | – | – |
เอกสารข้อมูลเดียวกันระบุไว้ชัดว่าค่าเหล่านี้เป็นแนวทางทั่วไป และการออกนอกช่วงตามความต้องการของกระบวนการ เช่น ขนาด ความหนา และความหนาแน่นของการประกอบบอร์ด เป็นสิ่งที่ยอมรับได้และบางครั้งก็จำเป็น พร้อมหมายเหตุว่า “พารามิเตอร์ทั้งหมดเป็นค่าอ้างอิง และอาจต้องปรับให้เข้ากับกระบวนการและการออกแบบ”
ฝั่งชิ้นส่วน: อุณหภูมิจำแนกประเภทตาม J-STD-020F
ค่าที่ใช้เป็นเกณฑ์ของขีดจำกัดความทนความร้อนสูงสุดของชิ้นส่วนคืออุณหภูมิจำแนกประเภท (classification temperature, Tc) ตาม IPC/JEDEC J-STD-020F (การจำแนกระดับความไวต่อความชื้นและการรีโฟลว์ของชิ้นส่วนติดตั้งบนผิวแบบไม่ปิดผนึกแน่นสนิท (non-hermetic)) เอกสารของ Nexperia (กุมภาพันธ์ 2026) อธิบายว่า J-STD-020F กำหนดอุณหภูมิจำแนกประเภทของชิ้นส่วน อุณหภูมิสูงสุดที่ผู้จำหน่ายชิ้นส่วนรับรองจะไม่ต่ำกว่า Tc และผู้ใช้ได้รับคำแนะนำให้รักษาอุณหภูมิสูงสุดให้ต่ำกว่า Tc เนื่องจากแพ็กเกจที่เล็กและบางจะมีอุณหภูมิตัวถังสูงขึ้นได้ง่าย Tc จึงถูกกำหนดตามความหนาและปริมาตรของแพ็กเกจ
อุณหภูมิจำแนกประเภทของกระบวนการไร้สารตะกั่ว (โลหะผสม SAC) ในตารางของเอกสารเดียวกันมีดังนี้
| ความหนาของแพ็กเกจ | ปริมาตรน้อยกว่า 350mm³ | 350 ถึง 2,000mm³ | มากกว่า 2,000mm³ |
|---|---|---|---|
| น้อยกว่า 1.6mm | 260°C | 260°C | 260°C |
| 1.6 ถึง 2.5mm | 260°C | 250°C | 245°C |
| มากกว่า 2.5mm | 250°C | 245°C | 245°C |
ขอให้สังเกตว่าชิ้นส่วนที่หนาและใหญ่ยิ่งมี Tc ต่ำลง หากบนบอร์ดมีแพ็กเกจขนาดใหญ่และหนาปะปนอยู่ ข้อจำกัดฝั่งชิ้นส่วนอาจมีผลก่อนขอบบนของอุณหภูมิสูงสุดที่แนะนำในเอกสารข้อมูลครีมบัดกรี (ในตัวอย่างข้างต้นคือ 260°C) ในทางกลับกัน บริเวณที่มีชิ้นส่วนขนาดใหญ่มีความจุความร้อนสูงและอุณหภูมิสูงสุดจะต่ำลง ค่าอุณหภูมิสูงสุดและ TAL จึงมักเอียงไปทางขอบล่างของ window Nexperia ให้คำแนะนำสำหรับชิ้นส่วนของตนเอง (ความหนาไม่เกิน 2.5mm และปริมาตรน้อยกว่า 350mm³) เช่น อัตราการลดอุณหภูมิไม่เกิน 6°C/วินาที และเวลาจาก 25°C ถึงอุณหภูมิสูงสุดไม่เกิน 8 นาที และยกค่า 245°C เป็นค่าทั่วไปของอุณหภูมิสูงสุด โดยมีหมายเหตุว่า 245°C นี้ “เป็นการตั้งค่าทั่วไป ไม่ใช่ค่าสูงสุด”
จัดทำเอกสาร window แยกตาม “ชุดผสม”
ในทางปฏิบัติ ควรกำหนด window และบันทึกเป็นเอกสารแยกตามชุดผสมของ 3 องค์ประกอบต่อไปนี้
- ครีมบัดกรี: ชื่อผลิตภัณฑ์ ขนาดผง และฉบับของเอกสารข้อมูล
- ชิ้นส่วน: ชิ้นส่วนบนบอร์ดที่มีขีดจำกัดความทนความร้อนต่ำที่สุด และชิ้นส่วนที่ร้อนขึ้นช้าที่สุด
- บอร์ด: ความหนาของแผ่น จำนวนชั้น ปริมาณทองแดง ความหนาแน่นของการประกอบ และการจัดวางหลายชิ้นในแผงเดียว (panelization)
แม้เป็นครีมบัดกรีกลุ่ม SAC305 เหมือนกัน หากเปลี่ยนผลิตภัณฑ์ ช่วงที่แนะนำในเอกสารข้อมูลก็เปลี่ยนไป การเพิ่มชิ้นส่วนหรือเปลี่ยนไปใช้ชิ้นส่วนทดแทนก็อาจทำให้ Tc เปลี่ยนได้ หากใส่การควบคุมฉบับ (version control) ไว้ในเอกสาร window และจัดให้บันทึกได้ว่า “ตัดสินด้วย window ฉบับใด” ก็จะอธิบายได้ง่ายขึ้นเมื่อถูกตรวจประเมินภายหลัง ความทนความร้อนของชิ้นส่วนกับการควบคุมความชื้นเป็นเรื่องที่เกี่ยวพันกันเหมือนสองด้านของเหรียญ รายละเอียดเรื่องการจัดการ floor life อยู่ในบทความระบบบริหาร MSD
เหตุใดค่าที่ตั้งไว้ของเตาจึงไม่ตรงกับอุณหภูมิจริงของบอร์ด
“โซนของเตาทำงานด้วยค่าที่ตั้งไว้เหมือนเดิมทุกวัน อุณหภูมิของบอร์ดก็น่าจะเท่าเดิมด้วย” นี่คือความเชื่อที่พบบ่อยในการจัดการโปรไฟล์อุณหภูมิรีโฟลว์
บทความทางเทคนิคของ KIC เรื่อง “The Science Behind Conveyor Oven Thermal Profiling” (ปี 2006 ซึ่งเป็นเอกสารเก่า) อธิบายว่าโปรไฟล์ของเตาขึ้นกับอุณหภูมิที่ตั้งไว้ของแต่ละโซนเป็นหลัก แต่ก็ได้รับอิทธิพลจากการไหลของอากาศภายในเตา ความจุความร้อนรวมของสิ่งที่บรรทุกและการจัดวาง รวมถึงอุณหภูมิห้องโดยรอบด้วย บริเวณที่มีชิ้นส่วนขนาดใหญ่จะมีความจุความร้อนสูงและอุณหภูมิสูงสุดจะต่ำลง ยิ่งไปกว่านั้น บทความเดียวกันยังกล่าวถึงขั้นว่า หากไม่ตรวจติดตามอุณหภูมิภายในเตาอย่างเป็นอิสระ การตรวจจับการเลื่อนของค่า (drift) ระหว่างการผลิตนั้น “แทบเป็นไปไม่ได้”
กล่าวคือ แม้ค่าที่ตั้งไว้จะเหมือนเดิม อุณหภูมิที่บอร์ดได้รับก็เปลี่ยนไปตามปัจจัยต่อไปนี้
- ความหนาของแผ่น จำนวนชั้น ปริมาณทองแดง และการมีหรือไม่มีชิ้นส่วนขนาดใหญ่
- จำนวนบอร์ดบนคอนเวเยอร์และระยะห่างระหว่างบอร์ด (ภาระในเตา)
- การเปลี่ยนแปลงของการไหลของอากาศตามสภาพของพัดลมและหัวฉีด
- อุณหภูมิห้องของโรงงาน
ตรงนี้ขอสรุปว่าบันทึกแต่ละประเภท “บอกอะไรได้บ้าง”
| ประเภทบันทึก | เนื้อหา | สิ่งที่บอกได้ | สิ่งที่บอกไม่ได้ |
|---|---|---|---|
| Log ของเตา | ค่าที่ตั้งไว้และค่าที่วัดได้ของแต่ละโซน ความเร็วคอนเวเยอร์ ความเข้มข้น O2 ฯลฯ | เตาทำงานตามค่าที่ตั้งไว้หรือไม่ | ชิ้นส่วนบนบอร์ดได้รับประวัติอุณหภูมิตามเป้าหมายหรือไม่ |
| โปรไฟล์จากเทอร์โมคัปเปิล | กราฟอุณหภูมิเทียบกับเวลาของจุดวัดบนบอร์ดสำหรับวัด | บอร์ดสำหรับวัดแผ่นนั้นแผ่นเดียว ณ เวลาที่วัด ได้รับประวัติอุณหภูมิตามเป้าหมายหรือไม่ | สภาพของบอร์ดที่ไหลผ่านในช่วงระหว่างการวัดแต่ละครั้ง |
| การตรวจติดตามแบบต่อเนื่อง | คำนวณโปรไฟล์ของแต่ละบอร์ดจากเซนเซอร์ที่ติดตั้งถาวรในเตาและความเร็วการลำเลียง | ตัดสินบอร์ดแต่ละแผ่นด้วย window (บนพื้นฐานการประมาณค่า) | อุณหภูมิจริงแบบสัมบูรณ์ หากไม่มีการสร้างค่าอ้างอิง |
ค่าที่ตั้งไว้และ log ของเตาเป็นบันทึกของ “สถานะของเตา” ไม่ใช่บันทึกของ “อุณหภูมิของบอร์ด” สิ่งที่ถูกถามในการตรวจประเมินส่วนใหญ่คืออย่างหลัง ด้วยเหตุนี้จึงต้องเก็บทั้งค่าที่ตั้งไว้และโปรไฟล์ที่วัดได้จริง
ของเสียที่ถือกันว่าเกิดจากโปรไฟล์
โปรไฟล์อุณหภูมิที่หลุดเกณฑ์นำไปสู่ของเสียแบบใดได้บ้าง ต่อไปนี้เป็นการสรุปข้อความจากบทความทางเทคนิคของ Indium (ปี 2016) ที่กล่าวถึงข้างต้น และจากเอกสารข้อมูลของครีมบัดกรี โดยคงระดับความหนักแน่นของถ้อยคำตามต้นฉบับ
| ของเสีย | คำอธิบายในแหล่งข้อมูล | ตัวอย่างมาตรการฝั่งโปรไฟล์ที่ถูกยกขึ้นมา |
|---|---|---|
| Void (ช่องว่างในรอยบัดกรี) | เกิดใน BGA, SGA, QFN, LGA เป็นต้น และเพิ่มขึ้นเมื่ออุณหภูมิรีโฟลว์สูงขึ้น (บทความ) ในกระบวนการไร้สารตะกั่ว ช่วง Soak เพื่อลด void ได้ผลน้อยกว่าในกระบวนการ SnPb (บทความ) | ช่วง Soak อาจช่วยลด void ใน BGA/CSP (เอกสารข้อมูล Indium8.9HF) |
| Head-in-Pillow (HiP) | เกิดเมื่อลูกบัดกรีของ BGA สูญเสียการสัมผัสกับครีมบัดกรีและเกิดออกซิเดชัน (บทความ) | โปรไฟล์แบบ Ramp-to-Peak ที่มีช่วง Soak น้อยหรือไม่มีเลย การเพิ่มอุณหภูมิช้า 1 ถึง 1.5°C/วินาที และอุณหภูมิสูงสุดต่ำ (บทความ) การลดช่วง Soak อาจช่วยลด HiP และ graping ได้ในบางกรณี (เอกสารข้อมูล) |
| Tombstoning (ชิ้นส่วนตั้งชัน) | เกิดกับชิ้นส่วน passive เป็นหลัก สาเหตุคือแรงเปียก (wetting force) ไม่สมดุล จากการได้รับความร้อนไม่สม่ำเสมอเพราะ ground plane ลายวงจร หรือเงาของชิ้นส่วนขนาดใหญ่ (บทความ) | ทำให้การเพิ่มอุณหภูมิจากอุณหภูมิห้องถึงอุณหภูมิสูงสุดช้าลง หรือใส่ช่วง Soak สั้น ๆ ก่อนถึงจุดหลอมเหลวเล็กน้อย (บทความ) |
| Solder ball และ beading | หากเพิ่มอุณหภูมิเร็วเกินไป ตัวทำละลายในฟลักซ์จะระเหยอย่างรุนแรง หากช้าเกินไป ฟลักซ์จะไหลออก (บทความ) | แนะนำให้อัตราการเพิ่มอุณหภูมิจากอุณหภูมิห้องถึงอุณหภูมิสูงสุดไม่เกิน 1 ถึง 1.5°C/วินาที (บทความ) |
| Graping | ปรากฏการณ์ที่อนุภาคบัดกรีที่ไม่หลอมค้างอยู่บนผิวบัดกรี เกิดง่ายเมื่ออุณหภูมิสูง พิมพ์ครีมบัดกรีปริมาณน้อย หรือใช้ผงละเอียด (บทความ) | การเพิ่มอุณหภูมิช้ากว่า 1°C/วินาทีอาจทำให้แย่ลง (บทความ) |
| การทำให้เย็นและโครงสร้างจุลภาค | การทำให้เย็นอย่างรวดเร็วทำให้เกิดโครงสร้างจุลภาคละเอียด (เอกสารข้อมูล) อัตราการทำให้เย็นถือกันว่าเป็นปัจจัยหนึ่งที่มีผลต่อโครงสร้างจุลภาคของบัดกรีและรูปร่างของสารประกอบเชิงโลหะ | กำหนดอัตราการลดอุณหภูมิเป็นหนึ่งในรายการของ window แล้วควบคุมไปด้วย |
สำหรับ bridging (บัดกรีเชื่อมข้ามขา) การสำรวจครั้งนี้ไม่พบเอกสารปฐมภูมิที่กล่าวถึงความสัมพันธ์โดยตรงกับโปรไฟล์ จึงไม่ได้ใส่ไว้ในตาราง เมื่อพบของเสีย การแยกแยะว่า “เงื่อนไขใดของกระบวนการใดมีผล” ต้องสามารถนำผลตรวจกับบันทึกโปรไฟล์มาเทียบกันได้ด้วย Board ID เดียวกัน การจัดการข้อมูลผลตัดสินของ AOI อธิบายไว้ในบทความการตรวจสอบรอยบัดกรีด้วย AI ส่วนการตรวจรอยต่อที่มองไม่เห็นอย่าง BGA อธิบายไว้ในบทความการตรวจ X-ray ด้วย AXI
การวัดและตรวจติดตาม 3 วิธี: โปรไฟเลอร์เทอร์โมคัปเปิล การวัดโปรไฟล์อัตโนมัติ และการตรวจติดตามในเตาแบบต่อเนื่อง
วิธีการวัดโปรไฟล์รีโฟลว์แบ่งได้เป็น 3 แบบใหญ่ ๆ สองวิธีหลังอยู่บนแนวคิดการวัดโปรไฟล์แบบต่อเนื่อง (continuous profiling) ที่พยายามดูบอร์ดทุกแผ่นแม้ในช่วงระหว่างการวัดแต่ละครั้ง บทความนี้ถือว่าสองวิธีนี้เป็นกลไกการตรวจติดตามโปรไฟล์ของเตารีโฟลว์ ข้อมูลต่อไปนี้ทั้งหมดเป็น “คำกล่าวอ้างของผู้ผลิต” ตามเอกสารเผยแพร่ของแต่ละราย และไม่กล่าวถึงราคา
วิธีที่ 1: โปรไฟเลอร์เทอร์โมคัปเปิล (ส่งเครื่องวัดผ่านเตาไปพร้อมบอร์ด)
เป็นวิธีพื้นฐานที่สุด นำบอร์ดสำหรับวัดโปรไฟล์ที่ติดเทอร์โมคัปเปิลไว้ และ data logger ใส่ในกล่องกันความร้อน แล้วส่งผ่านเตา
- Datapaq Reflow Tracker ของ Fluke Process Instruments ประกอบด้วย logger, thermal barrier, เทอร์โมคัปเปิล และซอฟต์แวร์วิเคราะห์ โดยระบุว่าวัดได้สูงสุด 12 เซนเซอร์ (จากการแนะนำผลิตภัณฑ์ในนิตยสารอุตสาหกรรมเมื่อปี 2021) การแนะนำเดียวกันระบุว่า logger รุ่น DP5 มีความแม่นยำ ±0.5°C และความละเอียด ±0.1°C
- Solderstar แสดงกลุ่มผลิตภัณฑ์ที่ประกอบด้วยโปรไฟเลอร์ 6/9/12 ช่องสัญญาณ ตัวตรวจอุณหภูมิของเตา ชัตเทิลสำหรับตรวจรับรองเตา และซอฟต์แวร์สำหรับการตรวจรับรองกระบวนการและ SPC
จุดแข็งคือวัดจุดวัดจริงบนบอร์ดได้โดยตรง แต่สิ่งที่วัดได้มีเพียง “บอร์ดสำหรับวัดแผ่นเดียว” ณ “เวลาที่วัด” เท่านั้น
วิธีที่ 2: การวัดโปรไฟล์อัตโนมัติ (ประมาณโปรไฟล์ของบอร์ดทุกแผ่น)
หน้าผลิตภัณฑ์ ProBot ของ KIC อธิบายว่า “บันทึกโปรไฟล์ของบอร์ดทุกแผ่นที่ผ่านการผลิตโดยอัตโนมัติ” โปรไฟล์จะถูกเปรียบเทียบกับ process window ที่กำหนดไว้แล้วในทันที และระบุว่าตัดสินว่าอยู่ในสเปกหรือไม่โดยไม่ต้องใช้คนและไม่ต้องหยุดการผลิต ในขณะเดียวกันก็ระบุไว้ชัดว่า “ProBot ถูกตั้งโปรแกรมด้วยการวัดโปรไฟล์แบบแมนนวลโดยใช้โปรไฟเลอร์ของ KIC” นอกจากนี้ยังมีฟังก์ชันอ่านบาร์โค้ดเพื่อจับคู่โปรไฟล์ของแต่ละบอร์ดกับหมายเลขของบอร์ด
ในเว็บบินาร์ที่ KIC และ E-tronix ประกาศเมื่อเดือนพฤษภาคม 2026 ก็แนะนำว่าการวัดโปรไฟล์อัตโนมัติคือการใช้เซนเซอร์ที่ติดตั้งในตัวกับอัลกอริทึมเชิงคาดการณ์ เพื่อสร้างโปรไฟล์ความร้อนแบบเรียลไทม์ของบอร์ดที่ผลิตทุกแผ่นโดยไม่ต้องหยุดการผลิต
วิธีที่ 3: การตรวจติดตามในเตาแบบต่อเนื่อง (คำนวณโปรไฟล์รายบอร์ดจากเซนเซอร์ติดตั้งถาวร)
แผ่นพับของ KIC (Rev 2301A) ระบุว่า RPI (Reflow Process Inspection) ของบริษัทประกอบด้วยโพรบเทอร์โมคัปเปิล 2 ชุดที่ติดตั้งถาวรในเตา (ชุดละ 15 เทอร์โมคัปเปิล) หน่วยเก็บข้อมูล เอ็นโค้ดเดอร์วัดความเร็ว (speed encoder) เซนเซอร์ตรวจจับบอร์ด รีเลย์สัญญาณเตือน ไฟสัญญาณแบบทาวเวอร์ และซอฟต์แวร์ หน่วยเก็บข้อมูลมีความแม่นยำ ±1.2°C และอ่านค่า 13 ครั้งต่อวินาที ฟังก์ชันที่ระบุ ได้แก่ โปรไฟล์ของแต่ละบอร์ดและความสอดคล้องกับ window ข้อมูลการผลิต เช่น ชื่อสินค้า Lot ID วันเวลา และชื่อเตา การตรวจสอบย้อนกลับรายบอร์ด SPC และแผนภูมิพาเรโตของค่าที่หลุดสเปก การอ่านบาร์โค้ดเพื่อป้องกัน “โปรแกรมเตาผิด” และ “บอร์ดผิด” การแจ้งเตือนทันทีเมื่อกระบวนการหลุดสเปก และการหยุดคอนเวเยอร์ขาเข้าได้หากจำเป็น ก็เป็นคำกล่าวอ้างของผู้ผลิตเช่นกัน และในแผ่นพับเดียวกันมีหมายเหตุว่า “RPI ต้องใช้โปรไฟเลอร์ของ KIC”
ฝั่งผู้ผลิตเตาเองก็มีตัวอย่าง เช่น บล็อกของ Rehm (ปี 2020) แนะนำว่า ProCap ใช้เซนเซอร์วัดอุณหภูมิและปริมาณความร้อนที่ป้อนเข้าสู่ชิ้นงานประกอบทั้งชิ้นอย่างต่อเนื่อง และบันทึกพารามิเตอร์แยกตามผลิตภัณฑ์ เรื่องนี้จะกล่าวถึงในหัวข้อ “ฟังก์ชัน log ฝั่งผู้ผลิตเตา” ภายหลัง
เปรียบเทียบ 3 วิธี
| มุมมอง | โปรไฟเลอร์เทอร์โมคัปเปิล | การวัดโปรไฟล์อัตโนมัติ | การตรวจติดตามในเตาแบบต่อเนื่อง |
|---|---|---|---|
| สิ่งที่วัด | อุณหภูมิจริงของจุดวัดบนบอร์ดสำหรับวัด | โปรไฟล์ของแต่ละบอร์ด (จากเซนเซอร์และการคำนวณ) | โปรไฟล์ของแต่ละบอร์ด (คำนวณจากเซนเซอร์ติดตั้งถาวรและความเร็ว) |
| บอร์ดเป้าหมาย | บอร์ดสำหรับวัด 1 แผ่น | ทุกบอร์ด (คำกล่าวอ้างของผู้ผลิต) | ทุกบอร์ด (คำกล่าวอ้างของผู้ผลิต) |
| การหยุดเพื่อวัด | มักต้องหยุด (ขึ้นกับการปฏิบัติงาน) | ไม่ต้องหยุดการผลิต (คำกล่าวอ้างของผู้ผลิต) | ไม่ต้องหยุดการผลิต (คำกล่าวอ้างของผู้ผลิต) |
| การผูกกับ Board ID | มีเพียงบันทึกของบอร์ดสำหรับวัด | จับคู่ด้วยบาร์โค้ด (คำกล่าวอ้างของผู้ผลิต) | จับคู่ด้วยบาร์โค้ด (คำกล่าวอ้างของผู้ผลิต) |
| บทบาทของเทอร์โมคัปเปิล | เป็นตัวการวัดเอง | ต้องมีโปรไฟล์แมนนวลเป็นพื้นฐานในการตั้งค่าเริ่มต้น | ระบุไว้ชัดว่าต้องใช้โปรไฟเลอร์ |
| จุดอ่อน | มองไม่เห็นบอร์ดในช่วงระหว่างการวัด | อยู่บนพื้นฐานการประมาณค่า ขึ้นกับคุณภาพของค่าอ้างอิง | อยู่บนพื้นฐานการประมาณค่า ขึ้นกับคุณภาพของค่าอ้างอิง |
ประเด็นที่ต้องการเน้นคือ การตรวจติดตามแบบต่อเนื่องและการวัดโปรไฟล์อัตโนมัติไม่ได้มาแทนที่การวัดด้วยเทอร์โมคัปเปิล ต้องมีโปรไฟล์อ้างอิงที่สร้างจากเทอร์โมคัปเปิลก่อน จึงจะคำนวณโปรไฟล์ของแต่ละบอร์ดจากค่าของเซนเซอร์ในเตาได้ กล่าวอีกนัยหนึ่ง การวัดด้วยเทอร์โมคัปเปิลจะย้ายบทบาทไปเป็น “การสร้างค่าอ้างอิงและการตรวจรับรองตามรอบ” ส่วนบอร์ดทุกแผ่นในช่วงระหว่างการวัดแต่ละครั้งให้การตรวจติดตามแบบต่อเนื่องเป็นผู้ดู นี่คือการแบ่งหน้าที่
สรุปโปรไฟล์เป็นตัวเลขเดียวด้วย PWI (Process Window Index)
โปรไฟล์มีค่าควบคุมหลายตัว เช่น อุณหภูมิสูงสุด TAL อัตราการเพิ่มอุณหภูมิ และอัตราการลดอุณหภูมิ และมีค่าเหล่านี้ครบทุกตัวสำหรับเทอร์โมคัปเปิลแต่ละเส้น การนำทุกค่ามาเทียบกันทุกครั้งจึงเป็นงานหนัก สิ่งที่ใช้ในกรณีนี้คือ PWI (Process Window Index)
ตามคำอธิบาย “What is your PWI?” ของ KIC นั้น PWI คือดัชนีที่แสดงเป็นตัวเลขเดียวว่าโปรไฟล์อยู่ภายใน process window (ขอบบนและขอบล่าง) ที่ผู้ใช้กำหนดได้ดีเพียงใด วิธีคำนวณมีดังนี้
- สำหรับเทอร์โมคัปเปิลแต่ละเส้นและค่าสถิติแต่ละตัว (อุณหภูมิสูงสุด TAL อัตราเพิ่มหรือลดอุณหภูมิ ฯลฯ) นำ “ผลต่างระหว่างค่าที่วัดได้กับจุดกึ่งกลางของขอบบนและขอบล่าง” หารด้วย “ครึ่งหนึ่งของความกว้างระหว่างขอบบนและขอบล่าง” แล้วแปลงเป็นร้อยละ
- นำค่าที่มากที่สุด (กรณีเลวร้ายที่สุด) ในบรรดาค่าเหล่านั้นมาเป็น PWI
- หาก PWI น้อยกว่า 100% ถือว่าอยู่ในสเปก หาก 100% ขึ้นไปถือว่าอยู่นอกสเปก ยิ่งค่าน้อยยิ่งใกล้กึ่งกลางของ window
เขียนเป็นสูตรได้ว่า PWI = ค่าสูงสุดของ (|ค่าที่วัดได้ − จุดกึ่งกลางของขอบบนและขอบล่าง| ÷ (ความกว้างระหว่างขอบบนและขอบล่าง ÷ 2)) × 100%
ตัวอย่างการคำนวณ (ค่าสมมติ)
ต่อไปนี้เป็นค่าสมมติเพื่อแสดงวิธีคำนวณ ไม่ใช่ผลการวัดจริง window ที่ใช้เป็นตัวอย่างคือช่วงที่แนะนำของ Indium8.9HF ที่ยกมาในหัวข้อ “วิธีกำหนด process window”
| ค่าสถิติ | window (ตัวอย่าง) | จุดกึ่งกลาง | ครึ่งหนึ่งของความกว้าง | ค่าที่วัดได้ (สมมติ) | สัดส่วน |
|---|---|---|---|---|---|
| อุณหภูมิสูงสุด | 230 ถึง 260°C | 245°C | 15°C | 251°C | 6 ÷ 15 = 40% |
| TAL | 45 ถึง 60 วินาที | 52.5 วินาที | 7.5 วินาที | 58 วินาที | 5.5 ÷ 7.5 ≈ 73% |
ในตัวอย่างนี้ PWI คือประมาณ 73% ซึ่งเป็นค่าที่มากกว่าในสองค่า เนื่องจากน้อยกว่า 100% จึงอยู่ในสเปก แต่ก็เห็นได้ว่า TAL เอียงไปทางขอบบนของ window ในการใช้งานจริง จะคำนวณแบบเดียวกันนี้ครบทุกเทอร์โมคัปเปิลและทุกค่าสถิติ แล้วนำค่าที่มากที่สุดมาใช้
มีข้อควรระวัง 2 ข้อ ข้อแรก PWI เป็นดัชนีที่ KIC พัฒนาขึ้นและเป็นเครื่องหมายการค้าของบริษัท ไม่ใช่ดัชนีตามมาตรฐานอุตสาหกรรม ข้อสอง ค่า PWI เปลี่ยนไปตามวิธีกำหนด window หากกำหนด window กว้าง PWI ก็จะเล็กลง ดังนั้นจะกล่าวได้ว่า “PWI เล็ก = กระบวนการดี” ก็ต่อเมื่อมีการจัดทำเอกสารเหตุผลรองรับของ window (ข้อมูลของครีมบัดกรีและชิ้นส่วน) ไว้แล้วเท่านั้น เมื่อจะกำหนดให้มี PWI หรือดัชนีที่เทียบเท่าใน RFP ก็ควรกำหนดให้มีการตั้งค่า window และการควบคุมฉบับควบคู่กันไปด้วย
ฟังก์ชัน log ฝั่งผู้ผลิตเตา
นอกจากระบบเฉพาะสำหรับการตรวจติดตามแบบต่อเนื่องแล้ว ตัวเตารีโฟลว์เองก็มีฟังก์ชันส่งออกข้อมูลและบันทึก log ในส่วนนี้เนื้อหาก็เป็น “คำกล่าวอ้างของผู้ผลิต” ตามเอกสารเผยแพร่ของแต่ละรายเช่นกัน
| ผู้ผลิตและฟังก์ชัน | เนื้อหาที่ยืนยันได้จากเอกสารเผยแพร่ | ข้อควรสังเกต |
|---|---|---|
| BTU (Amtech) Wincon | เมื่ออ่านบาร์โค้ดที่ทางเข้าเตา จะสร้าง log การผลิตของบอร์ดแผ่นนั้น เป็นบันทึกรายบอร์ดที่มีการประทับเวลา ผูกกับสูตรการผลิต (recipe) และเชื่อมกับ MES ได้ บันทึกค่าที่ตั้งไว้และค่าที่วัดได้ของแต่ละโซน ค่าที่ตั้งไว้และค่าที่วัดได้ของความเร็วคอนเวเยอร์ และความเข้มข้น O2 (กรณีติดตั้งอุปกรณ์สุ่มตัวอย่างก๊าซ) รองรับ GEM, CFX, MQTT, OPC, REST และ Hermes | สิ่งที่บันทึกคือสถานะของเตา ไม่ใช่อุณหภูมิของชิ้นส่วนบนบอร์ด |
| Rehm ProCap | ใช้เซนเซอร์วัดอุณหภูมิและปริมาณความร้อนที่ป้อนเข้าสู่ชิ้นงานประกอบทั้งชิ้นอย่างต่อเนื่อง และบันทึกพารามิเตอร์แยกตามผลิตภัณฑ์โดยอัตโนมัติ ในการสร้างค่าอ้างอิงจะวัด 50 แผ่นแรกของผลิตภัณฑ์ หรือแผ่นโลหะหรือบอร์ดหุ่น (dummy) เพื่อเปรียบเทียบ แจ้งเตือนเมื่อหลุดจากค่าอ้างอิง ตรวจจับการเปลี่ยนแปลงที่ค่อย ๆ เกิดขึ้น เช่น หัวฉีดอุดตัน ส่งออกรายงาน PDF และเชื่อมกับซอฟต์แวร์ ViCON | อ้างอิงจากบทความบล็อกปี 2020 |
| Heller MK7 | บทความกรณีศึกษาการติดตั้งปี 2026 แนะนำว่าการตรวจติดตามกระบวนการในตัวและการเชื่อมต่อแบบ Industry 4.0 ทำให้มองเห็นสถานะของกระบวนการและการตรวจสอบย้อนกลับได้ | ครั้งนี้ยืนยันรายละเอียดโปรโตคอลที่รองรับไม่ได้ |
| Kurtz Ersa HOTFLOW THREE | แพลตฟอร์มเครือข่าย “Kurtz Ersa CONNECT” การจัดการโปรแกรม “ERSASOFT 5” และชุดจ่ายไฟที่ระบุว่าเก็บข้อมูลกระบวนการของแต่ละโซนได้อย่างแม่นยำ | ไม่พบการระบุการเชื่อม MES หรือมาตรฐานการสื่อสารในหน้าผลิตภัณฑ์ |
สำหรับผู้ผลิตเตาของญี่ปุ่น การสำรวจครั้งนี้ไม่พบเอกสารเผยแพร่ที่อธิบายฟังก์ชันการตรวจสอบย้อนกลับของเตารีโฟลว์ ซึ่งไม่ได้หมายความว่าไม่มีฟังก์ชันนั้น หากมีเตาที่ใช้งานอยู่ โปรดสอบถามผู้ผลิตโดยตรง
สิ่งที่ต้องเข้าใจเกี่ยวกับ log ของเตา ก็เช่นเดียวกับที่สรุปไว้ในหัวข้อ “เหตุใดค่าที่ตั้งไว้ของเตาจึงไม่ตรงกับอุณหภูมิจริงของบอร์ด” คือ log ของเตาเป็นบันทึกว่า “เตาทำงานตามค่าที่ตั้งไว้หรือไม่” ค่าที่วัดได้ของแต่ละโซน ความเร็วคอนเวเยอร์ และความเข้มข้น O2 เป็นข้อมูลที่ขาดไม่ได้ในการหาสาเหตุของโปรไฟล์ที่หลุดเกณฑ์ แต่ข้อมูลเหล่านี้อย่างเดียวบอกไม่ได้ว่า “ชิ้นส่วนบนบอร์ดแผ่นนี้ร้อนถึงกี่องศา” ต้องนำ log ของเตามาซ้อนกับโปรไฟล์จากเทอร์โมคัปเปิลหรือจากการตรวจติดตามแบบต่อเนื่องด้วย Board ID เดียวกัน จึงจะอธิบายสาเหตุและผลลัพธ์ได้ในบันทึกชุดเดียว แนวคิดการเชื่อมข้อมูลการเดินเครื่องของเครื่องจักรเข้ากับประวัติของผลิตภัณฑ์ อ่านเพิ่มเติมได้ที่บทความการตรวจสอบย้อนกลับจากเครื่องจักรถึงชิ้นงาน
บันทึกรายบอร์ดและการตรวจสอบย้อนกลับ: การผูกหมายเลขซีเรียลและการเชื่อม MES
ต่อไปจะนำเนื้อหาทั้งหมดข้างต้นมาประกอบเป็น “บันทึกที่พิสูจน์ย้อนหลังได้” ในมุมของการตรวจสอบย้อนกลับ SMT สิ่งที่จำเป็นสำหรับการบันทึกเงื่อนไขรีโฟลว์คือการผูก 4 องค์ประกอบต่อไปนี้เข้ากับ Board ID เดียวกัน
- Board ID: หมายเลขซีเรียลของบอร์ดหรือแผง (บาร์โค้ด รหัส 2 มิติ ฯลฯ)
- เงื่อนไขของเตา: ชื่อและฉบับของ recipe ค่าที่ตั้งไว้และค่าที่วัดได้ของแต่ละโซน ความเร็วคอนเวเยอร์ และสถานะ N2/O2
- ผลของโปรไฟล์: โปรไฟล์ของแต่ละบอร์ด (ค่าประมาณจากการตรวจติดตามแบบต่อเนื่อง) ดัชนีอย่าง PWI และผลผ่านหรือไม่ผ่าน
- ข้อมูลค่าอ้างอิง: ฉบับของ window ที่ใช้ตัดสิน วันเวลาและผลของการวัดด้วยเทอร์โมคัปเปิลครั้งล่าสุด
อ่าน Board ID ที่จุดใด
โดยพื้นฐานควรอ่าน Board ID ที่ทางเข้าเตา Wincon ของ BTU ระบุว่าอ่านบาร์โค้ดที่ทางเข้าเตาเพื่อสร้าง log รายบอร์ด และ RPI ของ KIC ก็ระบุการตรวจสอบย้อนกลับรายบอร์ดด้วยการอ่านบาร์โค้ด ในไลน์ที่อ่าน Board ID ไว้แล้วตั้งแต่ขั้นตอนเครื่องพิมพ์ครีมบัดกรีหรือเครื่องวางชิ้นส่วน วิธีส่งต่อ ID นั้นไปจนถึงเตา (เช่น Hermes ในหัวข้อถัดไป) ก็เป็นทางเลือกหนึ่ง
ในกรณีแผงที่จัดวางหลายชิ้น ต้องตัดสินใจไว้ก่อนว่าจะเก็บบันทึกด้วย “ID ของแผง” หรือ “ID ของแต่ละชิ้น” เนื่องจากรีโฟลว์ผ่านเตาทีละแผง แนวทางออกแบบที่เป็นไปได้คือเก็บบันทึกของเตาด้วย ID ของแผง แล้วให้ฝั่ง MES เก็บตารางจับคู่ระหว่างแผงกับแต่ละชิ้น
ความละเอียดของบันทึกและระยะเวลาเก็บรักษา
ความละเอียดของบันทึก ไม่ว่าจะเก็บถึงระดับ “กราฟโปรไฟล์ของแต่ละบอร์ดทั้งเส้น” หรือหยุดไว้ที่ “ค่าสรุปของแต่ละบอร์ด (อุณหภูมิสูงสุด TAL PWI ผลผ่านหรือไม่ผ่าน)” จะทำให้พื้นที่จัดเก็บที่ต้องใช้ต่างกันมาก ควรตรวจสอบก่อนว่าการตรวจประเมินจะขอดูกราฟทั้งเส้นหรือไม่ รวมถึงข้อกำหนดของลูกค้าและระยะเวลารับประกันของผลิตภัณฑ์ แล้วพิจารณาการเก็บแบบเป็นขั้น เช่น เก็บกราฟไว้ช่วงหนึ่ง และเก็บค่าสรุปไว้นานกว่า ระยะเวลาเก็บรักษาเป็นสิ่งที่กำหนดตามข้อกำหนดของลูกค้าและนโยบายคุณภาพของบริษัท บทความนี้จึงไม่ระบุจำนวนปีแบบตายตัว
การแบ่งบทบาทกับ MES
การแบ่งหน้าที่ที่พบทั่วไปคือ ระบบตรวจติดตามทำหน้าที่ “ตัดสินและบันทึกโปรไฟล์” ส่วน MES ทำหน้าที่ “ผูกผลของแต่ละกระบวนการเข้ากับ Board ID และใช้ในการส่งมอบและการค้นหา” ฝั่ง MES ยังสามารถมีระบบ interlock เช่น ไม่ให้บอร์ดที่ผลตัดสินรีโฟลว์เป็น “ไม่ผ่าน” หรือ “ไม่มีบันทึก” ไปสู่กระบวนการถัดไปได้ การเลือกหน่วยที่ใช้ติดตามในโรงงานชิ้นส่วนอิเล็กทรอนิกส์สรุปไว้ในบทความระบบตรวจสอบย้อนกลับสำหรับชิ้นส่วนอิเล็กทรอนิกส์ และการออกแบบการบันทึกเงื่อนไขกระบวนการโดยรวมสรุปไว้ในบทความระบบบันทึกพารามิเตอร์กระบวนการ สำหรับโรงงานที่ผลิตให้อุตสาหกรรมยานยนต์และรับการตรวจประเมิน IATF 16949 การจัดรูปแบบการเก็บหลักฐานให้สอดคล้องกันโดยอ่านควบคู่กับบทความการตรวจสอบย้อนกลับตาม IATF 16949 จะช่วยให้ทำงานได้มีประสิทธิภาพ
IPC-CFX และ IPC-HERMES-9852: อะไรควรส่งด้วยมาตรฐานใด
มาตรฐานการสื่อสารสำหรับเชื่อมบันทึกรายบอร์ดที่มักถูกกล่าวถึงมี 2 ตัว คือ IPC-HERMES-9852 และ IPC-CFX (IPC-2591) ชื่อคล้ายกันแต่มีบทบาทต่างกัน
IPC-HERMES-9852: ส่งต่อบอร์ดและข้อมูลระหว่างเครื่องจักรภายในไลน์
IPC-HERMES-9852 ฉบับล่าสุดคือ Version 1.7 (มิถุนายน 2026) ตามสารบัญและคำอธิบายขอบเขต มาตรฐานนี้เป็นโปรโตคอลบนพื้นฐาน TCP/IP สำหรับแลกเปลี่ยนการลำเลียงบอร์ดในไลน์ SMT และข้อมูลที่มากับบอร์ดระหว่างเครื่องจักรด้วยกัน (M2M) วัตถุประสงค์ที่ระบุ ได้แก่ การแทนที่อินเทอร์เฟซทางไฟฟ้าของ IPC-SMEMA-9851 และการส่งต่อ ID เฉพาะของบอร์ด ID ของเครื่องจักรที่ตรวจพบบอร์ดเป็นเครื่องแรก บาร์โค้ด ความเร็วและเส้นทางของคอนเวเยอร์ และ digital twin แบบเบาของผลิตภัณฑ์ (ID รุ่นผลิตภัณฑ์ ความยาว ความกว้าง ความหนา และสถานะของบอร์ด)
สิ่งที่สำคัญต่อบันทึกรีโฟลว์คือการจัดการ Board ID โดย Board ID เป็น GUID ที่เครื่องจักรเครื่องแรกในแถวเครื่องจักรต่อเนื่องที่รองรับ Hermes เป็นผู้สร้าง แล้วส่งต่อจากเครื่องหนึ่งไปยังอีกเครื่องหนึ่ง หากมีเครื่องจักรที่ไม่รองรับ Hermes คั่นอยู่ตรงกลาง ID จะสูญหาย และเครื่องจักรเครื่องถัดไปที่รองรับ Hermes จะสร้าง ID ใหม่ กล่าวคือ หากต้องการใช้ ID เดียวตั้งแต่เครื่องพิมพ์ครีมบัดกรีไปจนถึงเตารีโฟลว์ เครื่องจักรทุกเครื่องในระหว่างนั้นต้องรองรับ Hermes ในสารบัญยังมี BoardArrived และ BoardDeparted สำหรับระบบระดับบน และในภาคผนวกมีสถานการณ์ “Oven Error Loop” ด้วย ประวัติฉบับเริ่มจาก v1.0 (มีนาคม 2017) ผ่าน v1.6 (ปี 2024) จนถึง v1.7
IPC-CFX: เชื่อมเครื่องจักรกับระบบระดับบน
IPC-2591 CFX (Connected Factory Exchange) เป็นมาตรฐานการสื่อสารที่เชื่อมระหว่างเครื่องจักรกับเครื่องจักร และระหว่างเครื่องจักรกับระบบ แบบ plug-and-play ใน Version 2.0 ที่ IPC ประกาศเมื่อวันที่ 22 เมษายน 2025 ได้เพิ่มการบัดกรีด้วยมือและการบัดกรีแบบคลื่น (wave soldering) ทำให้ประเภทเครื่องจักรที่รองรับมีทั้งหมด 14 ประเภท นอกจากนี้ยังมีการเพิ่มฟิลด์สำหรับติดตามความแตกต่างของบอร์ด (เช่น การระบุผู้จำหน่ายบอร์ด) การขยายข้อมูลรอบการประกอบ SMT และการปรับปรุงการจัดการการเปลี่ยน recipe แบบไดนามิกระหว่างการผลิต อย่างไรก็ตาม ประกาศฉบับนี้ไม่มีการระบุสิ่งที่เพิ่มขึ้นเฉพาะสำหรับรีโฟลว์
เกณฑ์การเลือกใช้
| มุมมอง | IPC-HERMES-9852 | IPC-CFX |
|---|---|---|
| คู่ที่เชื่อมต่อ | เครื่องจักรที่อยู่ติดกันภายในไลน์ | ระหว่างเครื่องจักร และระหว่างเครื่องจักรกับระบบระดับบน (เช่น MES) |
| เนื้อหาหลัก | การลำเลียงบอร์ด Board ID บาร์โค้ด ความเร็วคอนเวเยอร์ ขนาดและสถานะของบอร์ด | ข้อความระหว่างเครื่องจักรกับระบบระดับบน (v2.0 ขยายฟิลด์สำหรับติดตามความแตกต่างของบอร์ด เช่น การระบุผู้จำหน่ายบอร์ด) |
| การใช้ในบันทึกรีโฟลว์ | ส่งต่อ Board ID จากต้นน้ำมายังเตา | ส่งผลจากเตาและระบบตรวจติดตามไปยัง MES |
| ข้อควรระวัง | หากมีเครื่องที่ไม่รองรับคั่น ID จะขาดตอน | ต้องตรวจสอบการรองรับของเตาและระบบตรวจติดตามเป็นรายผลิตภัณฑ์ |
ในทางปฏิบัติ ต้องตรวจสอบเป็นรายผลิตภัณฑ์ว่า “เตาและระบบตรวจติดตามรองรับข้อความใดของมาตรฐานใด” ตัวอย่างเช่น Wincon ของ BTU ระบุว่ารองรับ CFX และ Hermes รวมถึง GEM, MQTT, OPC และ REST แต่ผลิตภัณฑ์อื่นไม่จำเป็นต้องเหมือนกัน ใน RFP การเขียนให้ละเอียดถึงระดับ “ส่งข้อมูลอะไร ด้วยข้อความใด ไปที่ใด” ไม่ใช่เพียงระบุชื่อมาตรฐาน จะช่วยให้แน่นอนกว่า
แบบจำลองการประมาณการ: เวลาหยุดและความล่าช้าในการตรวจจับ ระหว่างการวัดแบบแมนนวลกับการตรวจติดตามแบบต่อเนื่อง
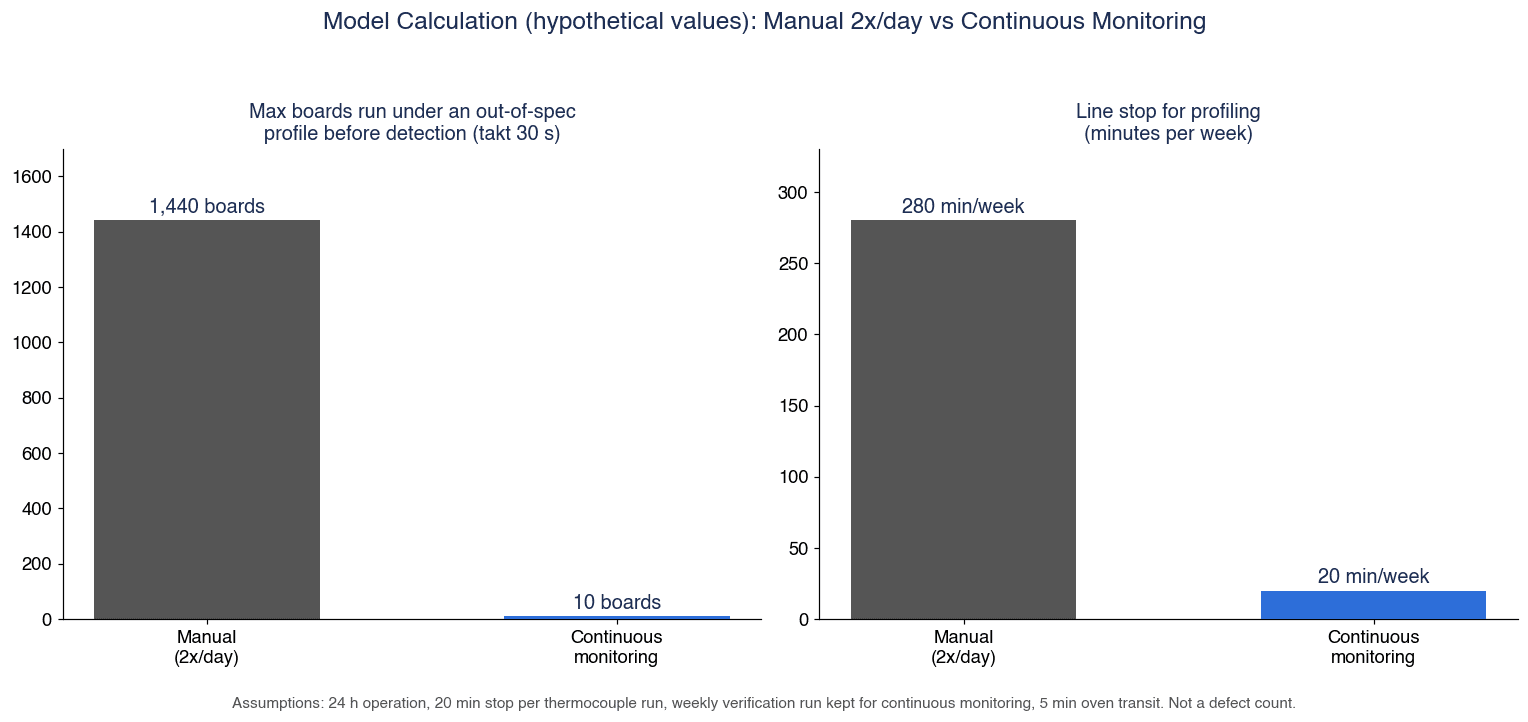
ในส่วนนี้จะเปรียบเทียบการวัดด้วยเทอร์โมคัปเปิลแบบแมนนวลกับการตรวจติดตามแบบต่อเนื่องใน 2 มุม คือ “เวลาหยุดไลน์เพื่อการวัด” และ “จนกว่าจะรู้ตัวว่าหลุดเกณฑ์ อาจมีบอร์ดไหลผ่านไปกี่แผ่น” ตัวเลขทั้งหมดเป็นค่าสมมติเพื่อการอธิบาย ไม่ใช่ข้อมูลของโรงงานจริง และจะไม่แปลงเป็นจำนวนของเสียหรือมูลค่าเงิน
สมมติฐาน (ทั้งหมดเป็นค่าสมมติ)
- ไลน์: เดินเครื่อง 24 ชั่วโมง (1 วัน = 1,440 นาที) แทคไทม์ของเตารีโฟลว์ 30 วินาทีต่อแผ่น
- วิธีแมนนวล: วัดด้วยบอร์ดสำหรับวัดโปรไฟล์ที่ติดเทอร์โมคัปเปิลวันละ 2 ครั้ง (ทุก 12 ชั่วโมง) หยุดไลน์เพื่อวัดครั้งละ 20 นาที
- วิธีตรวจติดตามแบบต่อเนื่อง: ตัดสินบอร์ดทุกแผ่นด้วยเซนเซอร์ที่ติดตั้งถาวรในเตา โดยยังคงการวัดด้วยเทอร์โมคัปเปิลสัปดาห์ละ 1 ครั้งไว้เพื่อสร้างค่าอ้างอิงและตรวจรับรอง (หยุด 20 นาที)
- เวลาผ่านเตา (ทางเข้าถึงทางออก): 5 นาที (= 300 วินาที)
เหตุที่แม้ใช้การตรวจติดตามแบบต่อเนื่องก็ไม่ลดการวัดด้วยเทอร์โมคัปเปิลลงเป็นศูนย์ ก็เพราะตามที่กล่าวไว้ข้างต้น การตรวจติดตามแบบต่อเนื่องต้องอาศัยการสร้างค่าอ้างอิงด้วยเทอร์โมคัปเปิลเป็นพื้นฐาน
(1) เวลาหยุดไลน์เพื่อการวัด
| รายการ | แมนนวล (วันละ 2 ครั้ง) | ตรวจติดตามแบบต่อเนื่อง (ตรวจรับรองสัปดาห์ละ 1 ครั้งเท่านั้น) |
|---|---|---|
| ต่อ 1 วัน | 2 ครั้ง × 20 นาที = 40 นาที | 20 นาที ÷ 7 วัน ≈ 2.86 นาที |
| ต่อ 1 สัปดาห์ | 40 นาที × 7 วัน = 280 นาที | 20 นาที |
| ส่วนต่าง (1 สัปดาห์) | 280 นาที − 20 นาที = 260 นาที | – |
| บอร์ดที่ผลิตไม่ได้ระหว่างหยุด (1 วัน) | 40 นาที × 60 วินาที ÷ 30 วินาที = 80 แผ่น | 2.86 นาที × 60 วินาที ÷ 30 วินาที ≈ 5.7 แผ่น |
(2) ความล่าช้าในการตรวจจับนับจากเริ่มหลุดเกณฑ์
| รายการ | แมนนวล (ทุก 12 ชั่วโมง) | ตรวจติดตามแบบต่อเนื่อง |
|---|---|---|
| เวลาสูงสุดที่ยังตรวจไม่พบการหลุดเกณฑ์ | ช่วงห่างการวัด 12 ชั่วโมง = 720 นาที = 43,200 วินาที | เวลาผ่านเตา 5 นาที = 300 วินาที |
| จำนวนแผ่นที่อาจไหลผ่านได้สูงสุด | 43,200 วินาที ÷ 30 วินาที = 1,440 แผ่น | 300 วินาที ÷ 30 วินาที = 10 แผ่น (จำนวนที่อยู่ในเตา) |
| จำนวนแผ่นที่ตรวจไม่พบโดยเฉลี่ย (สมมติว่าจุดเริ่มหลุดเกณฑ์กระจายสม่ำเสมอภายในช่วงห่างการวัด) | 1,440 แผ่น ÷ 2 = 720 แผ่น | ไม่เกิน 10 แผ่น |
| อัตราส่วน (สูงสุด) | 1,440 ÷ 10 = 144 เท่า | – |
(3) กรณีเปลี่ยนเฉพาะแทคไทม์ (แมนนวล จำนวนแผ่นสูงสุดที่ยังตรวจไม่พบ)
| แทคไทม์ | การคำนวณ | จำนวนแผ่นที่อาจไหลผ่านได้สูงสุด |
|---|---|---|
| 20 วินาที | 43,200 วินาที ÷ 20 วินาที | 2,160 แผ่น |
| 30 วินาที | 43,200 วินาที ÷ 30 วินาที | 1,440 แผ่น |
| 60 วินาที | 43,200 วินาที ÷ 60 วินาที | 720 แผ่น |
ไลน์ที่แทคไทม์สั้น (หมายถึงปริมาณการผลิตมาก) จะมีบอร์ดไหลผ่านในช่วงระหว่างการวัดแต่ละครั้งมากขึ้น หากลดช่วงห่างการวัดลงครึ่งหนึ่ง จำนวนแผ่นที่ตรวจไม่พบก็จะลดลงครึ่งหนึ่ง แต่เวลาหยุดเพื่อการวัดก็จะเพิ่มขึ้นตามไปด้วย ประเด็นสำคัญของการประมาณการนี้คือ ในวิธีแมนนวล “ความเร็วในการตรวจจับ” กับ “เวลาหยุด” เป็นสิ่งที่ต้องแลกกัน ขณะที่การตรวจติดตามแบบต่อเนื่องมีศักยภาพที่จะลดทั้งสองอย่างได้พร้อมกัน
ข้อควรระวังของการประมาณการนี้
- “สูงสุด 1,440 แผ่น” ของวิธีแมนนวล คือขีดบนในกรณีที่การหลุดเกณฑ์เริ่มขึ้นทันทีหลังการวัด และไม่มีใครรู้ตัวจนถึงการวัดครั้งถัดไป การประมาณการนี้ไม่ได้รวมความเป็นไปได้ที่จะพบเป็นของเสียในกระบวนการปลายน้ำ เช่น AOI หรือการตรวจด้วย X-ray
- “บอร์ดที่ไหลผ่านภายใต้เงื่อนไขที่หลุดเกณฑ์” ไม่ได้เท่ากับ “ของเสีย” แม้จะออกนอก process window ก็ไม่จำเป็นต้องกลายเป็นของเสียทันที จึงไม่ได้แปลงเป็นอัตราของเสียหรือมูลค่าความสูญเสีย
- 10 แผ่นฝั่งการตรวจติดตามแบบต่อเนื่อง คือ “จำนวนแผ่นที่อยู่ในเตาจนกว่าผลตัดสินจะออกที่ทางออกเตา” ยังไม่รวมความล่าช้าในการปฏิบัติงาน ตั้งแต่ได้รับสัญญาณเตือนจนถึงหยุดการป้อนบอร์ด
- ครั้งละ 20 นาที วันละ 2 ครั้ง การตรวจรับรองสัปดาห์ละ 1 ครั้ง เวลาในเตา 5 นาที และแทคไทม์ 30 วินาที ล้วนเป็นค่าสมมติ ค่าจริงแตกต่างกันไปตามโรงงาน เตา และผลิตภัณฑ์
เมื่อจะประมาณการด้วยตนเอง ขอให้เริ่มจากการแทนค่า “ความถี่ในการวัด” “เวลาหยุดต่อครั้ง” “แทคไทม์” และ “เวลาผ่านเตา” ในปัจจุบันด้วยค่าที่วัดได้จริง เพียงเท่านี้ก็จะได้ข้อมูลสำหรับอธิบายผลของการตรวจติดตามแบบต่อเนื่องแล้ว
แนวโน้มอุตสาหกรรมอิเล็กทรอนิกส์ของไทย และเหตุใดจึงเป็นตอนนี้
การลงทุนและการส่งออกของอุตสาหกรรมอิเล็กทรอนิกส์ในไทยยังคงเติบโตต่อเนื่อง เนื่องจากขอบเขตและช่วงเวลาของตัวเลขแตกต่างกันไปตามแหล่งข้อมูล จึงขอสรุปโดยระบุไว้คู่กัน
| ตัวชี้วัด | ค่า | ขอบเขตและช่วงเวลา | แหล่งที่มา |
|---|---|---|---|
| การส่งออกสินค้าของไทย | 34,620 ล้านดอลลาร์สหรัฐ เพิ่มขึ้น 24.3% จากเดือนเดียวกันของปีก่อน (สินค้าอุตสาหกรรม +27.1%) | เฉพาะเดือนสิงหาคม 2026 คิดเป็นดอลลาร์สหรัฐ | สำนักงานนโยบายและยุทธศาสตร์การค้า กระทรวงพาณิชย์ (The Nation, 25 กันยายน 2026) |
| การส่งออกสินค้าของไทย สะสม | 266,150 ล้านดอลลาร์สหรัฐ +18.9% | มกราคม ถึง สิงหาคม 2026 | แหล่งเดียวกัน |
| คำขอรับการส่งเสริมการลงทุน BOI (ไฟฟ้าและอิเล็กทรอนิกส์) | 120,230 ล้านบาท 179 โครงการ | มกราคม ถึง มิถุนายน 2026 ตามยอดคำขอ | The Nation (23 กรกฎาคม 2026) |
| คำขอรับการส่งเสริมการลงทุน BOI (ทั้งหมด) | 1.47 ล้านล้านบาท (47,470 ล้านดอลลาร์สหรัฐ) 1,299 โครงการ เพิ่มขึ้น 37% จากช่วงเดียวกันของปีก่อน | มกราคม ถึง มิถุนายน 2026 | ข่าวประชาสัมพันธ์ BOI No.124/2569 |
| มูลค่าส่งออก HDD | 9,800 ล้านดอลลาร์สหรัฐ +21.1% | มกราคม ถึง ตุลาคม 2025 | Krungsri Research (17 ธันวาคม 2025) |
| มูลค่าส่งออก IC | 9,300 ล้านดอลลาร์สหรัฐ +30.5% | มกราคม ถึง ตุลาคม 2025 | แหล่งเดียวกัน |
มีรายงานว่าการส่งออกในเดือนสิงหาคม 2026 กลุ่มคอมพิวเตอร์และชิ้นส่วน วงจรรวม และแผงวงจรพิมพ์ขยายตัวได้ดี โดยมีการลงทุนโครงสร้างพื้นฐาน AI เป็นแรงหนุน ข่าวประชาสัมพันธ์ของ BOI เมื่อวันที่ 4 สิงหาคม 2026 ก็ระบุว่า ในสาขาไฟฟ้าและอิเล็กทรอนิกส์และห่วงโซ่อุปทาน AI กิจกรรมด้านอุปกรณ์โฟโตนิกส์ PCB และเซมิคอนดักเตอร์มีโมเมนตัมที่ดี
สำหรับสาขา PCB ข่าวประชาสัมพันธ์ BOI No.122/2569 (3 สิงหาคม 2026) ระบุว่าคำขอรับการส่งเสริมการลงทุนในสาขาเซมิคอนดักเตอร์และอิเล็กทรอนิกส์ขั้นสูงในช่วง 3 ปีที่ผ่านมามีมูลค่าเกิน 26,800 ล้านดอลลาร์สหรัฐ ในจำนวนนี้สาขา PCB มี 224 โครงการ มูลค่า 9,850 ล้านดอลลาร์สหรัฐ (ประมาณ 331,000 ล้านบาท) ต้นฉบับไม่ได้ระบุช่วงเวลาที่ใช้รวบรวมตัวเลขของ PCB โดยเฉพาะไว้อย่างชัดเจน ในข่าวประชาสัมพันธ์เดียวกัน เลขาธิการ BOI กล่าวว่า “ผู้ผลิต PCB รายสำคัญของโลกมากกว่าครึ่งหนึ่งเลือกไทยเป็นฐานการผลิต”
แยกจากข้อมูลข้างต้น The Nation (23 กุมภาพันธ์ 2026) รายงานโดยอ้างข้อมูลของ BOI ว่า ตั้งแต่ปี 2022 ถึงมิถุนายน 2025 มีคำขอลงทุนด้าน PCB มากกว่า 180 โครงการ มูลค่ามากกว่า 200,000 ล้านบาท ตัวเลขทั้งสองชุดนี้มีช่วงเวลาและขอบเขตการรวบรวมต่างกัน จึงไม่สามารถนำมาบวกกันหรือเปรียบเทียบกันได้
Krungsri Research คาดการณ์ว่าในปี 2026 ถึง 2028 มูลค่าส่งออก HDD ของไทยจะเติบโตปีละ 7.5 ถึง 8.5% และมูลค่าส่งออก IC จะเติบโตปีละ 2.5 ถึง 3.5% (เป็นการคาดการณ์ของบริษัท)
เหตุใดจึงควรทบทวนการจัดการโปรไฟล์ในตอนนี้
หากโรงงาน PCB และชิ้นส่วนอิเล็กทรอนิกส์แห่งใหม่ในไทยเพิ่มขึ้น ก็อาจเป็นไปได้ว่าในการคัดเลือกผู้จำหน่ายและการตรวจประเมินของฝั่งลูกค้า บันทึกเงื่อนไขกระบวนการจะถูกนำมาเปรียบเทียบมากกว่าที่ผ่านมา โรงงานที่เปลี่ยนรุ่นผลิตบ่อยขึ้น จำนวนครั้งของการวัดแบบแมนนวลและเวลาหยุดก็จะสะสมมากขึ้น การทบทวนกลไกการจัดการโปรไฟล์ไปพร้อมกับการเปลี่ยนหรือเพิ่มเตาในช่วงที่กำลังวางแผนลงทุนเครื่องจักรอยู่ในตอนนี้จึงมีความหมาย
ขั้นตอนการนำไปใช้: แนวทางแบบเป็นขั้นในระยะประมาณ 90 วัน
ต่อไปนี้เป็นแนวทางคร่าว ๆ ระยะเวลาอาจสั้นหรือยาวกว่านี้ตามขนาดโรงงาน จำนวนไลน์ และสภาพของเตาและระบบที่มีอยู่
| ขั้นตอน | ระยะเวลาโดยประมาณ | งานหลัก | ผลลัพธ์ |
|---|---|---|---|
| 1. สำรวจสภาพปัจจุบัน | สัปดาห์ที่ 1 ถึง 3 | ตรวจสอบความถี่ของการวัดด้วยเทอร์โมคัปเปิล ที่เก็บและรูปแบบของบันทึก ตรวจสอบรุ่นของเตาและการส่งออกข้อมูล ตรวจสอบจุดอ่าน Board ID | รายการบันทึกที่มีอยู่ การมีหรือไม่มีเอกสาร process window ของแต่ละรุ่นผลิตภัณฑ์ |
| 2. จัดทำเอกสาร window | สัปดาห์ที่ 2 ถึง 5 | จัดระเบียบ window ตามชุดผสมของครีมบัดกรี ชิ้นส่วน และบอร์ด ระบุอุณหภูมิอ้างอิงของ TAL กำหนดกฎการควบคุมฉบับ | เอกสาร process window (มีหมายเลขฉบับ) |
| 3. เปรียบเทียบใน 1 ไลน์ | สัปดาห์ที่ 5 ถึง 10 | ทดลองการตรวจติดตามแบบต่อเนื่อง (หรือ log ของเตา) ใน 1 ไลน์ และวัดด้วยเทอร์โมคัปเปิลในช่วงเวลาเดียวกันเพื่อนำมาเทียบกัน | ผลการเปรียบเทียบ ร่างเงื่อนไขการแจ้งเตือน |
| 4. เชื่อม MES | สัปดาห์ที่ 8 ถึง 12 | ผูก Board ID กับผลของโปรไฟล์และเงื่อนไขของเตา ออกแบบ interlock ตรวจสอบหน้าจอค้นหา | ข้อกำหนดการเชื่อมต่อ บันทึกการทดสอบ |
| 5. ตัดสินใจขยายผล | ตั้งแต่สัปดาห์ที่ 12 เป็นต้นไป | กำหนดขอบเขตและลำดับการขยายไปยังไลน์อื่น และกฎการปฏิบัติงาน (ความถี่ของการวัดด้วยเทอร์โมคัปเปิล การรับมือเมื่อมีสัญญาณเตือน) | แผนการขยายผล คู่มือขั้นตอนการปฏิบัติงาน |
สิ่งที่มักพบในขั้นตอนที่ 1 คือสภาพที่ “ผลการวัดด้วยเทอร์โมคัปเปิลยังเก็บไว้ แต่ไม่มีบันทึกว่าตัดสินผ่านหรือไม่ผ่านด้วย window ใด” หรือ “ไม่มีบันทึกประวัติการแก้ไข recipe ของเตา” ผลของการสำรวจนี้เพียงอย่างเดียวก็กำหนดข้อกำหนดส่วนใหญ่ของ RFP ได้แล้ว ในขั้นตอนที่ 3 ควรจัดทำร่างกฎการปฏิบัติงานไว้ด้วยว่า เมื่อสัญญาณเตือนของการตรวจติดตามแบบต่อเนื่องกับผลการวัดด้วยเทอร์โมคัปเปิลขัดแย้งกัน จะเชื่อข้อมูลฝั่งใด
การวางตำแหน่งบันทึกรีโฟลว์ในภาพรวมของระบบบริหารการผลิต โปรดอ่านควบคู่กับบทความระบบบริหารการผลิตสำหรับชิ้นส่วนอิเล็กทรอนิกส์และ EMS
12 รายการที่ควรเขียนใน RFP
เราได้สรุปรายการที่ควรเขียนไว้ใน RFP เมื่อจัดซื้อกลไกการจัดการโปรไฟล์อุณหภูมิรีโฟลว์ออกมาเป็น 12 รายการ แกนกลางคือ “จะเก็บอะไร ในหน่วยใด นานเท่าใด และเมื่อหลุดเกณฑ์จะหยุดอย่างไร”
| No. | รายการ | ตัวอย่างเนื้อหาที่เขียน |
|---|---|---|
| 1 | ขอบเขต | จำนวนไลน์เป้าหมาย รุ่นและจำนวนเตา ความสัมพันธ์กับระบบที่มีอยู่ (เช่น MES) |
| 2 | หน่วยของบันทึก | ใช้ ID ของแผงหรือ ID ของแต่ละชิ้น และเก็บการจับคู่ระหว่างแผงกับแต่ละชิ้นไว้ที่ใด |
| 3 | รายการที่บันทึก | Board ID ชื่อและฉบับของ recipe ค่าที่ตั้งไว้และค่าที่วัดได้ของแต่ละโซน ความเร็วคอนเวเยอร์ สถานะ N2/O2 ค่าสรุปของโปรไฟล์ ดัชนี และผลผ่านหรือไม่ผ่าน |
| 4 | วิธีตัดสินโปรไฟล์ | วิธีกำหนด window (ค่าสถิติ ขอบบนและขอบล่าง) อุณหภูมิอ้างอิงของ TAL วิธีคำนวณดัชนีอย่าง PWI |
| 5 | การควบคุมฉบับของ window | บันทึกผู้แก้ไข วันเวลาที่แก้ไข และการอนุมัติ บันทึกฉบับที่ใช้ในการตัดสิน |
| 6 | การสร้างค่าอ้างอิงและการตรวจรับรอง | ขั้นตอนสร้างโปรไฟล์อ้างอิงด้วยเทอร์โมคัปเปิล วิธีตรวจรับรองตามรอบ การเก็บผลการตรวจรับรอง |
| 7 | การทำงานเมื่อหลุดเกณฑ์ | วิธีแจ้งเตือน (หน้าจอ ไฟสัญญาณแบบทาวเวอร์ การแจ้งเตือน) การหยุดป้อนบอร์ดหรือไม่และเงื่อนไข สิทธิ์ในการยกเลิก |
| 8 | การป้องกันการสับสน | การจับคู่ Board ID กับ recipe การตรวจสอบเมื่อเปลี่ยนรุ่นผลิต |
| 9 | ระยะเวลาเก็บรักษาและพื้นที่จัดเก็บ | ระยะเวลาเก็บรักษาของข้อมูลกราฟและค่าสรุปแต่ละประเภท การประมาณพื้นที่จัดเก็บ |
| 10 | การค้นหาและส่งออก | การค้นหาด้วย Board ID วันเวลา และ Lot รูปแบบการส่งออกสำหรับการตรวจประเมิน |
| 11 | การเชื่อมระบบระดับบน | ข้อมูลที่ส่ง มาตรฐานการสื่อสาร (เช่น CFX, Hermes) และข้อความที่รองรับ การจัดการเมื่อการเชื่อมต่อล้มเหลว |
| 12 | การบำรุงรักษาและการฝึกอบรม | การสอบเทียบและเปลี่ยนเซนเซอร์ การอัปเดตซอฟต์แวร์ การฝึกอบรมการใช้งานเป็นภาษาท้องถิ่น ระบบการสนับสนุนภายในประเทศไทย |
“รายการที่บันทึก” และ “การทำงานเมื่อหลุดเกณฑ์” เป็นจุดที่ขอบเขตของฟังก์ชันมาตรฐานแตกต่างกันไปตามผู้ผลิต แม้จะเขียนว่า “ทำได้” ก็อาจต้องมีเซนเซอร์หรืออุปกรณ์เพิ่มเติมเป็นเงื่อนไข (เช่น กรณีความเข้มข้น O2 ต้องมีอุปกรณ์สุ่มตัวอย่างก๊าซ) หากกำหนดให้ผู้เสนอตอบถึงเงื่อนไขเบื้องต้นด้วย ก็จะเปรียบเทียบได้ง่ายขึ้น
รายการตรวจสอบในการทดสอบรับมอบ (FAT/SAT)
ในการทดสอบรับมอบ ไม่ได้ตรวจเพียงว่า “เก็บบันทึกได้ตามข้อกำหนดหรือไม่” แต่ต้องยืนยันด้วยว่า “เมื่อหลุดเกณฑ์แล้วหยุดได้จริงหรือไม่” เกณฑ์ตัวเลขสำหรับผ่านหรือไม่ผ่านควรกำหนดเองโดยบริษัทให้เหมาะกับผลิตภัณฑ์ ข้อกำหนดของลูกค้า และความสามารถของกระบวนการ แล้วเขียนไว้ใน RFP และแผนการทดสอบล่วงหน้า
| รายการตรวจสอบ | วิธีทดสอบ | วิธีกำหนดเกณฑ์ผ่าน |
|---|---|---|
| การเทียบกับค่าที่วัดจริงด้วยเทอร์โมคัปเปิล | ส่งบอร์ดแผ่นเดียวกันที่ติดเทอร์โมคัปเปิลผ่านเตา แล้วเปรียบเทียบค่าที่คำนวณจากการตรวจติดตามแบบต่อเนื่องกับค่าที่วัดได้จริง (อุณหภูมิสูงสุด TAL ฯลฯ) | บริษัทกำหนดผลต่างที่ยอมรับได้เอง |
| ความถูกต้องของการตัดสินด้วย window | ผลการตัดสินตรงกับผลที่คำนวณด้วยมือจาก window หรือไม่ | บริษัทกำหนดเอง เช่น จะกำหนดให้ไม่มีความไม่ตรงกันเลยหรือไม่ |
| การแจ้งเตือนเมื่อจำลองการหลุดเกณฑ์ | จงใจเปลี่ยน recipe หรือความเร็วคอนเวเยอร์ แล้วบันทึกว่ามีสัญญาณเตือนหรือไม่ และใช้เวลาเท่าใดกว่าจะแจ้งเตือน | บริษัทกำหนดเวลาที่ยอมรับได้เอง |
| การหยุดป้อนบอร์ด | คอนเวเยอร์ขาเข้าหยุดตามสัญญาณเตือนหรือไม่ และสิทธิ์ในการยกเลิกเป็นไปตามที่กำหนดหรือไม่ | การทำงานและสิทธิ์เป็นไปตามข้อกำหนดหรือไม่ |
| การขาดหายของการผูกหมายเลขซีเรียล | เทียบ Board ID ที่ส่งผ่านในช่วงทดสอบกับ Board ID ที่ถูกบันทึก แล้วนับจำนวนที่ขาดหายและซ้ำ | บริษัทกำหนดอัตราการขาดหายที่ยอมรับได้เอง |
| การป้องกันการสับสน | ป้อน recipe ผิดหรือบอร์ดผิด แล้วตรวจสอบว่าตรวจจับได้หรือไม่ | ตรวจจับได้หรือไม่ |
| การเชื่อมระบบระดับบน | ข้อมูลไปถึงฝั่ง MES อย่างถูกต้องหรือไม่ และเมื่อตัดการสื่อสาร การขาดหายและการส่งซ้ำได้รับการจัดการอย่างไร | เป็นไปตามข้อกำหนดการเชื่อมต่อหรือไม่ |
| การจัดเก็บและการค้นหา | ในสภาพที่ใส่ข้อมูลครบตามระยะเวลาที่คาดไว้ ให้ค้นหาด้วย Board ID แล้ววัดเวลาจนได้ผลลัพธ์ | บริษัทกำหนดเวลาค้นหาที่ยอมรับได้เอง |
| ความสอดคล้องของเวลา | นาฬิกาของเตา ระบบตรวจติดตาม และ MES ตรงกันหรือไม่ | บริษัทกำหนดความต่างของเวลาที่ยอมรับได้เอง |
FAT (การทดสอบก่อนจัดส่งจากโรงงานผู้ผลิต) เป็นการยืนยันฟังก์ชันในสภาพแวดล้อมของผู้ขาย ส่วน SAT (การทดสอบรับมอบ ณ สถานที่ติดตั้ง) จะทำรายการเดียวกันซ้ำด้วยเตาของบริษัท บอร์ดของบริษัท และเครือข่ายของบริษัท โดยเฉพาะ “การเทียบกับค่าที่วัดจริงด้วยเทอร์โมคัปเปิล” จะไม่มีความหมายหากเตาและบอร์ดไม่ใช่ของจริง จึงต้องทำใน SAT เสมอ
คำถามที่พบบ่อย
โปรไฟล์อุณหภูมิรีโฟลว์คืออะไร
คือการเปลี่ยนแปลงของอุณหภูมิตามเวลา ซึ่งจุดวัดบนบอร์ดได้รับระหว่างที่บอร์ดเคลื่อนผ่านเตารีโฟลว์ (กราฟอุณหภูมิเทียบกับเวลา) โดยทั่วไปจะแบ่งเป็นช่วง Preheat, Soak, Reflow และ Cooling แล้วควบคุมด้วยค่าต่าง ๆ เช่น อัตราการเพิ่มอุณหภูมิ อุณหภูมิและเวลาของช่วง Soak อุณหภูมิสูงสุด TAL (เวลาที่อยู่เหนือลิควิดัส) และอัตราการลดอุณหภูมิ ช่วงที่ถือว่าผ่านจะกำหนดจากเอกสารข้อมูลของครีมบัดกรีที่ใช้และขีดจำกัดความทนความร้อนสูงสุดของชิ้นส่วน
ควรวัดโปรไฟล์อุณหภูมิรีโฟลว์บ่อยเพียงใด
การสำรวจครั้งนี้ไม่พบแหล่งข้อมูลที่เชื่อถือได้ซึ่งระบุความถี่มาตรฐานที่ใช้ร่วมกันทั้งอุตสาหกรรม ในทางปฏิบัติควรกำหนดตามผลิตภัณฑ์ ความถี่ในการเปลี่ยนรุ่นผลิต ข้อกำหนดของลูกค้า และความเสถียรของกระบวนการ ดังที่แสดงในการประมาณการของบทความนี้ ยิ่งช่วงห่างการวัดยาว บอร์ดที่อาจไหลผ่านไปก่อนจะรู้ตัวว่าหลุดเกณฑ์ก็ยิ่งมาก ขอให้ใช้จำนวนแผ่นนั้นว่ายอมรับได้หรือไม่เป็นข้อมูลประกอบการตัดสินใจ
หากติดตั้งการตรวจติดตามแบบต่อเนื่องแล้ว จะเลิกวัดโปรไฟล์ด้วยเทอร์โมคัปเปิลได้หรือไม่
เลิกไม่ได้ ตัวอย่างเช่น RPI และ ProBot ของ KIC ระบุไว้ชัดว่าต้องอาศัยโปรไฟล์แบบแมนนวลจากโปรไฟเลอร์เทอร์โมคัปเปิลเป็นพื้นฐาน บทบาทของการวัดด้วยเทอร์โมคัปเปิลจะย้ายจาก “การตรวจสอบทุกครั้ง” ไปเป็น “การสร้างค่าอ้างอิงและการตรวจรับรองตามรอบ” แต่ไม่ได้หายไป
PWI คืออะไร
PWI ย่อมาจาก Process Window Index เป็นดัชนีที่ KIC พัฒนาขึ้นเพื่อแสดงเป็นตัวเลขเดียวว่าโปรไฟล์อยู่ภายใน process window ได้ดีเพียงใด โดยนำ “ระยะเบี่ยงจากจุดกึ่งกลาง” ของค่าสถิติแต่ละตัวหารด้วย “ครึ่งหนึ่งของความกว้างของ window” แล้วเลือกค่าที่มากที่สุด หากน้อยกว่า 100% ถือว่าอยู่ในสเปก ควรระวังว่าดัชนีนี้ไม่ใช่ดัชนีตามมาตรฐานอุตสาหกรรม และค่าจะเปลี่ยนไปตามวิธีกำหนด window
ใช้ log ของเตารีโฟลว์อย่างเดียวเป็นการตรวจสอบย้อนกลับได้หรือไม่
log ของเตาเป็นบันทึกว่า “เตาทำงานตามค่าที่ตั้งไว้หรือไม่” ไม่ใช่บันทึกว่าชิ้นส่วนบนบอร์ดร้อนถึงกี่องศา log ของเตาที่ผูกกับ Board ID มีประโยชน์ต่อการสืบหาสาเหตุ แต่หากจะอธิบายไปถึงผลผ่านหรือไม่ผ่านของโปรไฟล์ ต้องใช้ร่วมกับโปรไฟล์ของบอร์ดจากการวัดด้วยเทอร์โมคัปเปิลหรือจากการตรวจติดตามแบบต่อเนื่อง
IPC-CFX กับ Hermes ต่างกันอย่างไร
IPC-HERMES-9852 เป็นโปรโตคอลสำหรับส่งต่อการลำเลียงบอร์ดและข้อมูลอย่าง Board ID ระหว่างเครื่องจักรที่อยู่ติดกันในไลน์ SMT ส่วน IPC-CFX เป็นมาตรฐานการสื่อสารที่เชื่อมระหว่างเครื่องจักรด้วยกัน และระหว่างเครื่องจักรกับระบบระดับบน (เช่น MES) สำหรับบันทึกรีโฟลว์ CFX จะใช้ส่งข้อมูลขึ้นไปยังระบบระดับบนเป็นหลัก ดังนั้นอาจแบ่งการใช้งานได้ว่า ใช้ Hermes ส่งต่อ Board ID จากต้นน้ำมายังเตา และใช้ CFX ส่งผลจากเตาและระบบตรวจติดตามไปยัง MES
ระบบตรวจติดตามโปรไฟล์รีโฟลว์มีค่าใช้จ่ายเท่าใด
ค่าใช้จ่ายเปลี่ยนแปลงมากตามจำนวนไลน์และจำนวนเตาเป้าหมาย ความสามารถในการส่งออกข้อมูลของเตาที่มีอยู่ การเพิ่มเซนเซอร์สำหรับการตรวจติดตามแบบต่อเนื่องหรือไม่ และการเชื่อม MES ว่ามีหรือไม่และครอบคลุมเพียงใด จึงไม่สามารถระบุจำนวนเงินทั่วไปได้ วิธีที่แน่นอนคือกำหนดขอบเขต รายการที่บันทึก และขอบเขตการเชื่อมต่อให้ชัดเจนใน RFP แล้วขอใบเสนอราคาจากหลายรายมาเปรียบเทียบ
สรุป
- การจัดการโปรไฟล์อุณหภูมิของรีโฟลว์ควรออกแบบโดยยึดว่า “พิสูจน์ย้อนหลังได้หรือไม่ว่าบอร์ดแผ่นใดผ่านเงื่อนไขใด” ไม่ใช่ “ความถี่ในการวัด”
- ค่าที่ตั้งไว้และ log ของเตาเป็นบันทึกของ “สถานะของเตา” ไม่ใช่อุณหภูมิจริงของบอร์ด ต้องเก็บทั้งค่าที่ตั้งไว้และโปรไฟล์ที่วัดได้จริง
- กำหนด process window จากสองด้าน คือช่วงที่แนะนำของครีมบัดกรี (ตัวอย่าง: อุณหภูมิสูงสุดที่แนะนำของ Indium8.9HF 230 ถึง 260°C และ TAL ที่แนะนำ 45 ถึง 60 วินาที) และขีดจำกัดความทนความร้อนสูงสุดของชิ้นส่วน (ตัวอย่าง: อุณหภูมิจำแนกประเภทตาม J-STD-020F สำหรับกระบวนการไร้สารตะกั่วและความหนาน้อยกว่า 1.6mm คือ 260°C) แล้วจัดทำเอกสารแยกตามชุดผสมพร้อมหมายเลขฉบับ
- อุณหภูมิอ้างอิงของ TAL (217°C หรือ 220°C) แตกต่างกันไปตามเอกสาร จึงต้องระบุให้ชัดในเอกสารของบริษัท
- การตรวจติดตามแบบต่อเนื่องไม่ได้มาแทนที่การวัดด้วยเทอร์โมคัปเปิล เทอร์โมคัปเปิลจะย้ายบทบาทไปเป็นการสร้างค่าอ้างอิงและการตรวจรับรองตามรอบ
- ในการประมาณการด้วยค่าสมมติ การวัดแบบแมนนวลวันละ 2 ครั้งอาจมีบอร์ดไหลผ่านภายใต้เงื่อนไขที่หลุดเกณฑ์ได้สูงสุด 1,440 แผ่น ขณะที่การตรวจติดตามแบบต่อเนื่องอยู่ที่ประมาณ 10 แผ่นที่อยู่ในเตา และการหยุดเพื่อวัดลดจากสัปดาห์ละ 280 นาทีเป็น 20 นาที (ทั้งหมดเป็นค่าสมมติ)
- ผูกเงื่อนไขของเตา ผลของโปรไฟล์ และฉบับของ window เข้ากับ Board ID ระหว่างเครื่องจักรด้วยกันมี IPC-HERMES-9852 และสำหรับระบบระดับบนมี IPC-CFX เป็นทางเลือก
- เขียนลงใน RFP ว่า “จะเก็บอะไร ในหน่วยใด นานเท่าใด และเมื่อหลุดเกณฑ์จะหยุดอย่างไร” แล้วทดสอบใน FAT/SAT ทั้งการเทียบกับค่าที่วัดจริงด้วยเทอร์โมคัปเปิลและการหยุดทำงาน
TOMAS TECH ให้การสนับสนุนบริษัทผู้ผลิตญี่ปุ่นในประเทศไทยในการสร้างกลไกการบันทึกเงื่อนไขกระบวนการและการตรวจสอบย้อนกลับ แม้ในขั้นที่ยังไม่ได้เลือกผลิตภัณฑ์ ท่านก็สามารถปรึกษาเราได้ตั้งแต่ขั้นการสำรวจบันทึกการวัดที่มีอยู่ การจัดระเบียบ process window การออกแบบการเชื่อม MES ไปจนถึงการจัดทำ RFP ติดต่อเราได้ที่หน้าติดต่อเรา
ข้อมูลอ้างอิง
- AIM Solder, SAC305 Lead-Free Solder Alloy TDS: https://assets.testequity.com/te1/Documents/AIM_SAC305_TDS.pdf
- Senju Metal Industry, 2025 soldering materials catalogue (2025-12): https://www.senju.com/ja/download/pdf/2025_soldering_materials_catalogue.pdf
- Indium Corporation, Indium8.9HF (T5/T6) Product Data Sheet Form No. 99211 R6: https://www.indium.com/wp-content/uploads/2025/01/Indium8.9HF-T5-and-T6-Powders-PDS-99211-R6-1.pdf
- IPC, IPC-7530B Table of Contents (ฉบับเดือนมกราคม 2025): https://www.ipc.org/TOC/IPC-7530B-TOC.pdf
- Indium Corporation (เผยแพร่ซ้ำโดย KIC), Best Practices Reflow Profiling for Lead-Free SMT Assembly (2016): https://kicthermal.com/article-paper/best-practices-reflow-profiling-for-lead-free-smt-assembly/
- Nexperia, Reflow soldering profile Rev. 1.2 (2026-02-10): https://assets.nexperia.com/documents/other-type/REFLOW_BG-BD-1.pdf
- IPC, IPC Releases Version 2.0 of IPC-2591 Connected Factory Exchange (2025-04-22): https://www.electronics.org/news-release/ipc-releases-version-20-ipc-2591-connected-factory-exchange-expanded-device-coverage
- IPC, IPC-HERMES-9852 Version 1.7 Table of Contents (มิถุนายน 2026): https://www.electronics.org/TOC/IPC-HERMES-9852v1.7-toc.pdf
- EPP Europe News, Fluke Process Instruments showcases temperature profilers for reflow processes (2021-11-11): https://epp-europe-news.com/technology/products/fluke-process-instruments-showcases-temperature-profilers-for-reflow-processes/
- Solderstar, Reflow solutions: https://solderstar.com/en/solderstar-solutions/solutions-reflow
- KIC, หน้าผลิตภัณฑ์ RPI: https://kicthermal.com/kic-rpi/
- KIC, แผ่นพับ RPI Rev 2301A: https://kicthermal.com/wp-content/uploads/2026/05/kic-rpi-en-r2301a.pdf
- KIC, ProBot: https://kicthermal.com/products/automatic-thermal-process-inspection/probot/
- KIC, KIC and E-tronix to Host Webinar on Automatic Profiling (2026-05-08): https://kicthermal.com/kic-and-e-tronix-to-host-webinar-on-automatic-profiling-for-modern-smt-manufacturing/
- KIC, What is your PWI?: https://kicthermal.com/why-kic/what-is-your-pwi/
- Rehm Thermal Systems, Reliable Soldering Through Innovative Process Monitoring (2020-10-14): https://www.rehm-group.com/en/news/blog/details/reliable-soldering-through-innovative-process-monitoring.html
- KIC, The Science Behind Conveyor Oven Thermal Profiling (2006): https://kicthermal.com/article-paper/the-science-behind-conveyor-oven-thermal-profiling/
- BTU International, Reflow Oven Traceability (Wincon): https://www.btu.com/fr/wincon-control-system/industry-4-0/
- Circuits Assembly, UberSMT Installs Heller MK7 Oven: https://www.circuitsassembly.com/ca/current/43297-smarter-reflow-stronger-output-ubersmt-installs-heller-mk7-oven.html
- Kurtz Ersa, HOTFLOW THREE: https://kurtzersa.com/products/electronics-production/soldering-machines/reflow-soldering-systems/hotflow-three
- The Nation Thailand (2026-09-25) การส่งออกเดือนสิงหาคม 2026: https://www.nationthailand.com/business/economy/40071468
- The Nation Thailand (2026-07-23) คำขอรับการส่งเสริมการลงทุน BOI ครึ่งแรกของปี 2026: https://www.nationthailand.com/business/economy/40068948
- ข่าวประชาสัมพันธ์ BOI No.124/2569 (2026-08-04): https://www.boi.go.th/upload/content/No.124_2569.pdf
- ข่าวประชาสัมพันธ์ BOI No.122/2569 (2026-08-03): https://www.boi.go.th/upload/content/PR122_2569EN.pdf
- The Nation Thailand (2026-02-23) การลงทุน PCB: https://www.nationthailand.com/business/investment/40062873
- Krungsri Research, Industry Outlook 2026-2028: Electronics Industry (2025-12-17): https://www.krungsri.com/en/research/industry/industry-outlook/hi-tech-industries/electronics/io/electronics-2026-2028


