


เมื่อได้รับแจ้งว่าเกิดของเสียที่โรงงานในประเทศไทย คุณใช้เวลากี่ชั่วโมงกว่าจะตอบได้ว่าสินค้าตัวนั้นใช้วัตถุดิบล็อตไหน และสินค้าที่ใช้วัตถุดิบล็อตเดียวกันถูกส่งออกไปแล้วมากเท่าใด โรงงานที่ตอบทันทีไม่ได้นั้นพบเห็นได้ทั่วไปโดยไม่จำกัดประเภทอุตสาหกรรม เพราะต้องไล่เชื่อมสมุดรับเข้าที่เป็นกระดาษ บันทึกการผลิตใน Excel และความทรงจำของผู้รับผิดชอบเข้าด้วยกัน การตรวจสอบจึงกินเวลาตั้งแต่ครึ่งวันไปจนถึงหลายวัน ระบบจัดการล็อตคือกลไกที่เปลี่ยนเวลาที่หมดไปกับการค้นหานี้ให้เหลือเพียงไม่กี่นาที บทความนี้ไม่จำกัดอยู่ที่อุตสาหกรรมใดอุตสาหกรรมหนึ่ง แต่เรียบเรียงตั้งแต่พื้นฐานของการจัดการล็อต ความต่างจากการจัดการหมายเลขซีเรียล การตรวจสอบย้อนกลับสองทิศทาง การเลือกใช้บาร์โค้ดกับ RFID ไปจนถึงงบประมาณและขั้นตอนการนำมาใช้ ให้สอดคล้องกับสภาพจริงของโรงงานสัญชาติญี่ปุ่นในไทยและอาเซียน
การจัดการล็อตคืออะไร – ความต่างระหว่างการจัดการหมายเลขล็อตกับหมายเลขซีเรียล
ล็อตคือกลุ่มของสิ่งที่ผลิตภายใต้เงื่อนไขเดียวกัน
ล็อตหมายถึงกลุ่มของผลิตภัณฑ์หรืองานระหว่างทำที่ผลิตต่อเนื่องกันจากวัตถุดิบเดียวกัน เครื่องจักรเดียวกัน และเงื่อนไขเดียวกัน การกำหนดว่าอะไรนับเป็นหนึ่งกลุ่มนั้นโรงงานเป็นผู้กำหนดเอง ไม่มีกฎหมายหรือมาตรฐานใดบังคับหน่วยที่ตายตัว ในทางปฏิบัติมักแบ่งด้วยวิธีต่อไปนี้
- แบ่งตามหน่วยการผลิต เช่น การผสมหนึ่งครั้ง การทำปฏิกิริยาหนึ่งแบตช์ หรือหนึ่งถังบรรจุ
- แบ่งตามเวลา เช่น หนึ่งวัน หรือหนึ่งกะการทำงาน
- นับเป็นหนึ่งล็อตจนกว่าจะใช้วัตถุดิบจากล็อตรับเข้าเดียวกันหมด
- แบ่งโดยใช้การเปลี่ยนแม่พิมพ์หรือการปรับตั้งเครื่องจักรเป็นเส้นแบ่ง
การจัดการล็อตคือการให้หมายเลขเฉพาะ หรือหมายเลขล็อต แก่กลุ่มดังกล่าว แล้วเก็บบันทึกไว้ว่าล็อตนั้นผลิตเมื่อใด ด้วยเครื่องจักรใด จากวัตถุดิบใด ผลิตได้เท่าใด และส่งไปที่ใดบ้าง โดยอยู่ในสภาพที่ดึงออกมาใช้ได้เมื่อต้องการ สิ่งสำคัญคือ เป้าหมายของการจัดการล็อตไม่ใช่การเก็บบันทึกในตัวมันเอง แต่คือการจำกัดขอบเขตผลกระทบได้อย่างรวดเร็วและพอดี ไม่ขาดไม่เกิน เมื่อเกิดปัญหาขึ้น ต่อให้มีบันทึกครบแต่ต้องใช้เวลาค้นครึ่งวัน ก็ยังเรียกไม่ได้ว่ามีการบริหารจัดการ
ความต่างระหว่างการจัดการหมายเลขล็อตกับระบบจัดการหมายเลขซีเรียล
สิ่งที่มักถูกสับสนกับการจัดการล็อตคือการจัดการหมายเลขซีเรียล หรือที่เรียกกันว่าการจัดการรายชิ้น ทั้งสองอย่างคล้ายกันตรงที่ให้หมายเลขระบุตัวตนแล้วตามประวัติ แต่หน่วยของการให้หมายเลขและภาระในการปฏิบัติงานต่างกันอย่างสิ้นเชิง
| ประเด็น | การจัดการหมายเลขล็อต | การจัดการหมายเลขซีเรียล |
|---|---|---|
| หน่วยของการให้หมายเลข | กลุ่มที่ผลิตภายใต้เงื่อนไขเดียวกัน | ผลิตภัณฑ์ทีละ 1 ชิ้น |
| จำนวนหมายเลขที่ออกต่อวัน | ไม่กี่รายการถึงหลายสิบรายการ | เท่ากับจำนวนที่ผลิตทั้งหมด |
| วัตถุประสงค์หลัก | จำกัดขอบเขตผลกระทบ และเชื่อมโยงกับวัตถุดิบ | สอบถามประวัติรายชิ้น รองรับงานรับประกันและซ่อม |
| ผลิตภัณฑ์ที่เหมาะ | ของเหลว ผง ชิ้นงานขึ้นรูป ชิ้นส่วนทั่วไป ที่ผลิตต่อเนื่อง | ของมูลค่าสูง หรือสินค้าที่กฎหมายและลูกค้าต้องการระบุรายชิ้น |
| ภาระของหน้างาน | ค่อนข้างต่ำ | สูง ต้องอ่านและจัดเก็บครบทุกชิ้น |
| ขอบเขตการเรียกคืนเมื่อเกิดของเสีย | กว้างกว่า เพราะคิดเป็นหน่วยล็อต | จำกัดได้ถึงระดับรายชิ้น |
จากตารางนี้จะเห็นว่า การจัดการหมายเลขซีเรียลให้ความแม่นยำในการติดตามสูงกว่า แต่แลกมาด้วยการที่หน้างานต้องอ่านรหัสครบทุกชิ้น ทำให้ต้นทุนและชั่วโมงงานพุ่งขึ้น ในทางกลับกัน การจัดการล็อตมีภาระการปฏิบัติงานเบากว่า แต่เมื่อเกิดปัญหา ขอบเขตการเรียกคืนจะขยายเป็นหน่วยล็อต เรื่องนี้ไม่ใช่ว่าแบบใดเหนือกว่า แต่เป็นทางเลือกที่ตัดสินจากราคาต่อหน่วยของผลิตภัณฑ์ ต้นทุนการเรียกคืน และความแม่นยำที่ลูกค้าหรือกฎหมายเรียกร้อง เกณฑ์ตัดสินว่าควรลงลึกถึงระดับรายชิ้นหรือไม่นั้น เราเรียบเรียงไว้อย่างละเอียดในแนวทางการนำระบบจัดการแบบรายชิ้นมาใช้
ในทางปฏิบัติมีโรงงานจำนวนมากที่ใช้ทั้งสองแบบร่วมกัน คือให้หมายเลขซีเรียลกับสินค้าสำเร็จรูป แล้วผูกว่าสินค้าชิ้นนั้นใช้วัตถุดิบล็อตใดด้วยหมายเลขล็อต เป็นการออกแบบสองชั้น ในกรณีนี้ ฝั่งระบบจัดการล็อตจำเป็นต้องมีโครงสร้างที่ค้นหมายเลขซีเรียลกับหมายเลขล็อตข้ามไปมาได้ทั้งสองทาง
คำว่า lot trace หมายถึงอะไร
lot trace หมายถึงการกระทำในการไล่ตามประวัติโดยใช้หมายเลขล็อตเป็นเบาะแสนั่นเอง หากเข้าใจว่า traceability คือคุณสมบัติของการอยู่ในสภาพที่ตามได้ ส่วน lot trace คือปฏิบัติการที่ลงมือตามจริง ก็จะแยกแยะสองคำนี้ได้ง่ายขึ้น
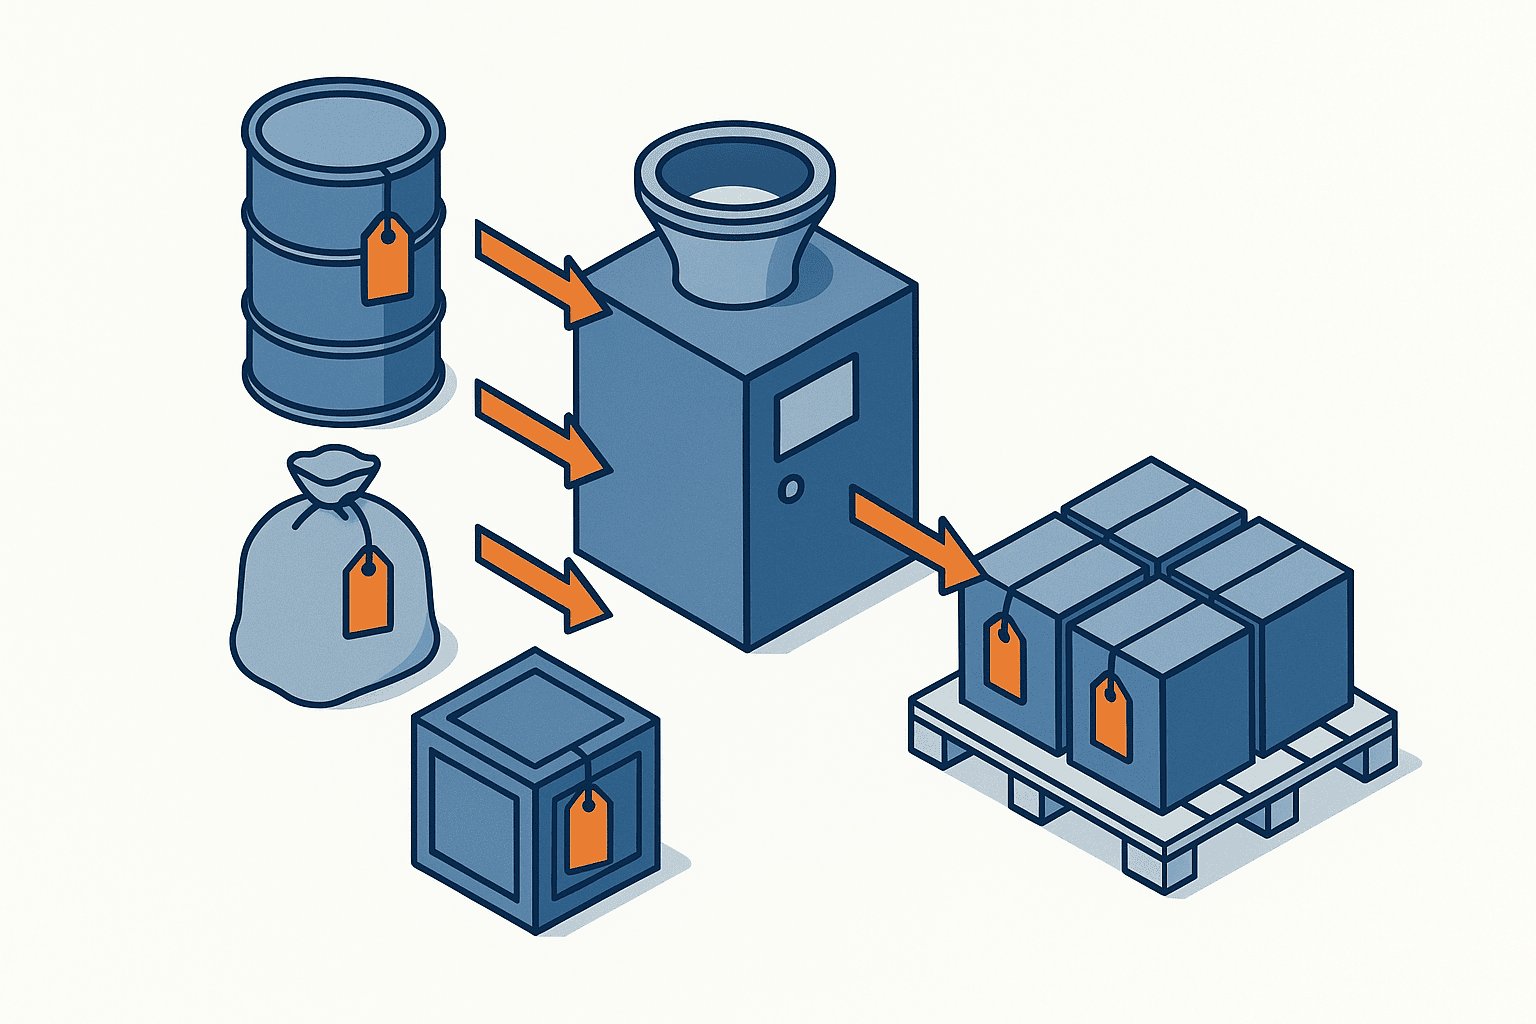
การจะทำ lot trace ได้จริง อย่างน้อยต้องมีบันทึก 3 ชุดต่อไปนี้เชื่อมต่อกันอยู่
- บันทึกการรับเข้า วัตถุดิบที่รับจากผู้ขายต้องได้รับหมายเลขล็อตรับเข้าของบริษัทเราเอง
- บันทึกการใช้ ต้องมีบันทึกว่าล็อตการผลิตใดใช้ล็อตรับเข้าใด ในปริมาณเท่าใด
- บันทึกการส่งออก ต้องมีบันทึกว่าล็อตการผลิตใดถูกส่งไปยังปลายทางใด เมื่อใด ในปริมาณเท่าใด
หากขาดไปเพียงชุดเดียว โซ่ก็ขาด รูปแบบการขาดที่พบบ่อยที่สุดคือ มีบันทึกการรับเข้าและการส่งออกครบ แต่ข้อมูลตอนผลิตว่าใส่ล็อตใดลงไปนั้นมีอยู่แค่บนไวท์บอร์ดที่หน้างานหรือในความทรงจำของพนักงาน กล่าวได้ว่าคุณค่าส่วนใหญ่ของการนำระบบจัดการล็อตมาใช้ อยู่ที่การเก็บบันทึกการป้อนวัตถุดิบนี้ให้ได้อย่างแน่นอน
ทำไมตอนนี้ทุกอุตสาหกรรมจึงต้องการระบบจัดการล็อต
เงื่อนไขเชิงโครงสร้างของฐานการผลิตในไทยและอาเซียน
ในกลุ่มผู้ผลิตสัญชาติญี่ปุ่นในประเทศไทย ต้นทุนค่าแรงที่สูงขึ้นและความยากในการหาพนักงานท้องถิ่นที่ไว้ใจให้ดูแลงานคุณภาพได้ กำลังเกิดขึ้นพร้อมกัน เมื่อสองเรื่องนี้ซ้อนทับกัน การจัดการล็อตที่เคยอาศัยพนักงานอาวุโสประสบการณ์สูงคอยดูแลด้วยสมุดบันทึกและความจำ ก็ไม่สามารถดำเนินต่อไปได้ เพราะทันทีที่พนักงานคนนั้นย้ายงานหรือลาออก จะไม่มีใครสร้างข้อมูลย้อนหลังได้อีกว่าล็อตไหนใช้วัตถุดิบอะไร
ยิ่งไปกว่านั้น ข้อกำหนดด้านคุณภาพจากสำนักงานใหญ่ในญี่ปุ่นและจากลูกค้าก็ระบุเจาะจงมากขึ้นทุกปี จากเดิมที่ถามว่ามีระบบตรวจสอบย้อนกลับหรือไม่ ตอนนี้เปลี่ยนเป็นคำถามที่วัดเวลา เช่น สำหรับล็อตที่ระบุนี้ ท่านตอบย้อนไปถึงผู้ขายวัตถุดิบได้ภายในกี่ชั่วโมง นั่นแปลว่าเราเข้าสู่ยุคที่ถูกประเมินด้วยความเร็วในการตอบสนอง ไม่ใช่แค่การมีหรือไม่มีกลไกอีกต่อไป
3 สัญญาณว่า Excel และสมุดกระดาษถึงขีดจำกัดแล้ว
คุณสามารถประเมินได้ว่าการจัดการของโรงงานตนเองใกล้ถึงขีดจำกัดหรือยัง จาก 3 ข้อต่อไปนี้
- ประเมินเวลาตรวจสอบไม่ได้ เมื่อลูกค้าสอบถามเรื่องล็อต คุณไม่สามารถคาดการณ์ล่วงหน้าได้ว่าจะตอบได้ภายในกี่ชั่วโมง และเวลาที่ใช้ต่างกันเกินเท่าตัวขึ้นอยู่กับว่าใครเป็นคนค้น
- การคัดลอกข้อมูลซ้ำสองซ้อนสาม บันทึกกระดาษจากหน้างานถูกพิมพ์ซ้ำลง Excel ที่ออฟฟิศ แล้วยังคัดลอกลงตารางสรุปอีกชุดในรอบรายเดือน ทุกครั้งที่คัดลอกก็เปิดช่องให้ความผิดพลาดแทรกเข้ามา
- ล็อตของสินค้าจริงกับในบัญชีไม่ตรงกัน ล็อตของวัตถุดิบที่วางอยู่บนชั้นจริงกับล็อตในระบบไม่ตรงกัน ทำให้ทำระบบเข้าก่อนออกก่อนได้ไม่ครบถ้วน
หากเข้าข่ายแม้เพียงข้อเดียว การปรับปรุงที่ตัว Excel จะแก้ปัญหาไม่ได้ เพราะ Excel เป็นภาชนะเก็บบันทึกที่ดีเยี่ยม แต่ไม่มีกลไกที่รับข้อเท็จจริงซึ่งเกิดขึ้นที่หน้างานเข้ามาได้อย่างแน่นอน ณ จุดที่เกิด คุณค่าที่แท้จริงของระบบจัดการล็อตจึงไม่ได้อยู่ที่ฟังก์ชันสรุปผล แต่อยู่ที่กลไกการป้อนข้อมูลที่ดึงข้อมูลเข้ามา ณ เวลาและจุดที่เหตุการณ์เกิดขึ้นจริงที่หน้างาน
เหตุผลที่จำเป็นโดยไม่ขึ้นกับประเภทอุตสาหกรรม
การจัดการล็อตมักถูกเข้าใจว่าเป็นเรื่องของอาหารหรือยา แต่ในความเป็นจริง ความจำเป็นกำลังเพิ่มขึ้นในทุกอุตสาหกรรม เหตุผลนั้นเรียบง่าย เพราะของเสียที่มีต้นเหตุจากวัตถุดิบเกิดขึ้นได้กับทุกอุตสาหกรรม
- งานฉีดพลาสติก ความชื้นในเม็ดพลาสติกบางล็อตทำให้เกิดของเสียจากการขึ้นรูป
- งานแปรรูปโลหะ ความแข็งที่กระจายตัวไม่สม่ำเสมอในวัสดุบางล็อตส่งผลต่ออายุเครื่องมือตัดและขนาดชิ้นงาน
- งานประกอบแผงวงจร ครีมโซลเดอร์บางล็อตหรือรีลชิ้นส่วนบางรีลกลายเป็นต้นเหตุของของเสีย
- อุตสาหกรรมเคมี ความบริสุทธิ์ของวัตถุดิบและสารพลอยได้กำหนดคุณสมบัติของผลิตภัณฑ์สุดท้าย
ในทุกกรณี หากระบุไม่ได้ว่าวัสดุล็อตนั้นเข้าไปอยู่ในสินค้าตัวใดบ้าง ก็จำเป็นต้องตัดสินใจด้วยวิธีที่แพงที่สุด คือหยุดทุกอย่างที่น่าสงสัยไว้ทั้งหมด ข้อกำหนดเชิงกฎระเบียบเฉพาะอุตสาหกรรมนั้นมีอยู่จริง แต่โครงกระดูกของการจัดการล็อตนั้นเหมือนกันทุกอุตสาหกรรม ส่วนเรื่องว่าอุตสาหกรรมที่กฎระเบียบเข้มควรทำละเอียดถึงระดับใด สามารถดูการจัดการล็อตสารเคมี และคู่มือเลือกระบบบริหารการผลิตสำหรับโรงงานอาหาร ประกอบได้
3 ผลลัพธ์ที่ได้จากการนำระบบจัดการล็อตมาใช้
ผลลัพธ์ที่ 1 ยกระดับการตรวจสอบย้อนกลับและลดเวลาการสืบค้น
ผลลัพธ์ที่ใหญ่ที่สุดคือ เมื่อเกิดของเสียขึ้น คุณจะระบุขอบเขตผลกระทบได้ทันที หากบันทึกจุดรับเข้า จุดป้อนเข้าผลิต และจุดส่งออก ด้วยเครื่องอ่านมือถือหรือการสแกนบาร์โค้ดไว้แล้ว เพียงสอบถามด้วยหมายเลขล็อตครั้งเดียว หน้าจอก็จะแสดงรายการว่าวัสดุนั้นเข้าไปอยู่ในล็อตการผลิตใด และส่งต่อไปยังปลายทางใดบ้าง
ผลลัพธ์นี้ไม่ได้หยุดอยู่แค่การค้นหาที่เร็วขึ้น การที่การตรวจสอบจบภายในไม่กี่นาที ยังหมายความว่าไม่จำเป็นต้องขยายขอบเขตการเรียกคืนเกินความจำเป็น โรงงานที่ตามไม่ได้ต้องหยุดสินค้าทั้งช่วงเวลาที่น่าสงสัยไว้ทั้งหมด ส่วนโรงงานที่ตามได้จะหยุดเฉพาะล็อตที่เกี่ยวข้องเท่านั้น ความต่างตรงนี้กลายเป็นความต่างของมูลค่าที่ต้องทิ้งและผลกระทบต่อลูกค้าโดยตรง
ผลลัพธ์ที่ 2 ลดความผิดพลาดจากมนุษย์ที่เกิดจากงานมือ
การทำงานด้วยกระดาษและ Excel ย่อมหลีกเลี่ยงการเขียนหมายเลขล็อตผิด การลืมคัดลอก และการอ่านจำนวนหลักคลาดเคลื่อนไม่ได้ โดยเฉพาะที่หน้างานในประเทศไทย ซึ่งพนักงานที่ใช้ภาษาแม่ต่างออกไปต้องคัดลอกระบบหมายเลขที่ผสมทั้งภาษาญี่ปุ่น ตัวอักษรโรมัน และตัวเลขด้วยมือ ความเสี่ยงที่จะเขียนผิดจึงมีสูงเป็นพิเศษ
เมื่อเปลี่ยนมาเป็นการป้อนข้อมูลด้วยการสแกน ความผิดพลาดประเภทนี้จะลดลงในเชิงโครงสร้าง นอกจากนี้ หากตั้งเงื่อนไขไว้ในระบบว่ากระบวนการนี้ป้อนได้เฉพาะล็อตนี้ของรายการนี้เท่านั้น ระบบจะแจ้งเตือนทันทีที่มีการป้อนวัสดุผิด แทนที่จะไปพบความผิดพลาดตอนกระทบยอดสมุดบันทึกภายหลัง กลายเป็นการหยุดทันทีที่ความผิดพลาดเกิดขึ้น นี่คือผลลัพธ์ที่ใช้งานได้จริงที่สุดจากการรวมการทำบันทึกให้เป็นดิจิทัลเข้ากับการป้อนข้อมูลที่หน้างาน
ผลลัพธ์ที่ 3 กดต้นทุนทั้งการทิ้งของ สต็อกเกิน และของขาด ไปพร้อมกัน
เมื่อข้อมูลล็อตตรงกับสต็อกจริง คุณจะทำระบบเข้าก่อนออกก่อนตามวันหมดอายุหรือวันผลิตได้อย่างครบถ้วน ผลคือของที่ต้องทิ้งเพราะหมดอายุลดลง ในเวลาเดียวกัน เมื่อจำนวนจริงและตำแหน่งของสต็อกแม่นยำขึ้น ก็จะกดทั้งสต็อกเกินที่เกิดจากการหาของไม่เจอแล้วสั่งซื้อเพิ่ม และของขาดที่เกิดจากการคิดว่ามีของแต่ใช้ไม่ได้จนการผลิตหยุด ได้พร้อมกัน
ทั้งสามเรื่องนี้เมื่อมองเผินเหมือนเป็นคนละปัญหา แต่สาเหตุร่วมกันคือจุดเดียว คือการไม่สามารถรับรู้สถานะของสต็อกได้อย่างแม่นยำ ดังนั้นเวลาพิจารณาความคุ้มค่าของการลงทุนในระบบจัดการล็อต การแยกเป็นหลายรายการแล้วสะสมขึ้นมาตามตารางต่อไปนี้ จะเป็นการประเมินที่ใกล้เคียงความจริงมากกว่าการนับเฉพาะการลดของทิ้ง
| ประเภทของผลลัพธ์ | สิ่งที่เปลี่ยนไป | ตัวชี้วัดที่ควรติดตาม |
|---|---|---|
| ลดชั่วโมงงานในการสืบค้น | การตอบคำถามเรื่องล็อตลดจากหลายชั่วโมงเหลือไม่กี่นาที | จำนวนคำถามต่อปีและเวลาเฉลี่ยที่ใช้ต่อหนึ่งคำถาม |
| ลดขอบเขตการเรียกคืน | ขอบเขตที่ต้องหยุดเมื่อเกิดของเสียแคบลงถึงระดับล็อต | ปริมาณและมูลค่าที่เคยต้องทิ้งในการรับมือของเสียที่ผ่านมา |
| ลดการเขียนผิด | งานแก้ไขและการตรวจซ้ำที่เกิดจากการคัดลอกผิดลดลง | จำนวนครั้งของการแก้ไขบันทึกต่อเดือน |
| ลดของทิ้ง | ของที่ต้องทิ้งเพราะหมดอายุหรือเสื่อมสภาพลดลง | แนวโน้มรายเดือนของมูลค่าของทิ้งจากการหมดอายุ |
| ปรับสต็อกให้เหมาะสม | สต็อกเกินและของขาดลดลงพร้อมกัน | มูลค่าสต็อกและเวลาที่การผลิตหยุดเพราะของขาด |
| เพิ่มประสิทธิภาพการรับการตรวจสอบ | ชั่วโมงเตรียมงานสำหรับการตรวจของลูกค้าและการตรวจรับรองลดลง | ชั่วโมงเตรียมงานต่อการตรวจหนึ่งครั้ง |
ตัวชี้วัดเหล่านี้ ขอให้วัดค่าปัจจุบันเก็บไว้ก่อนเริ่มโครงการเสมอ เพราะหากจะพูดถึงผลลัพธ์หลังนำมาใช้แล้วแต่ไม่มีตัวเลขก่อนหน้าไว้เปรียบเทียบ คุณจะอธิบายความสมเหตุสมผลของการตัดสินใจลงทุนต่อภายในองค์กรไม่ได้
การตรวจสอบย้อนกลับสองทิศทาง – forward traceability และ backward traceability
การตามไปข้างหน้าคือคำถามว่าล็อตนี้ไปอยู่ที่ไหนบ้าง
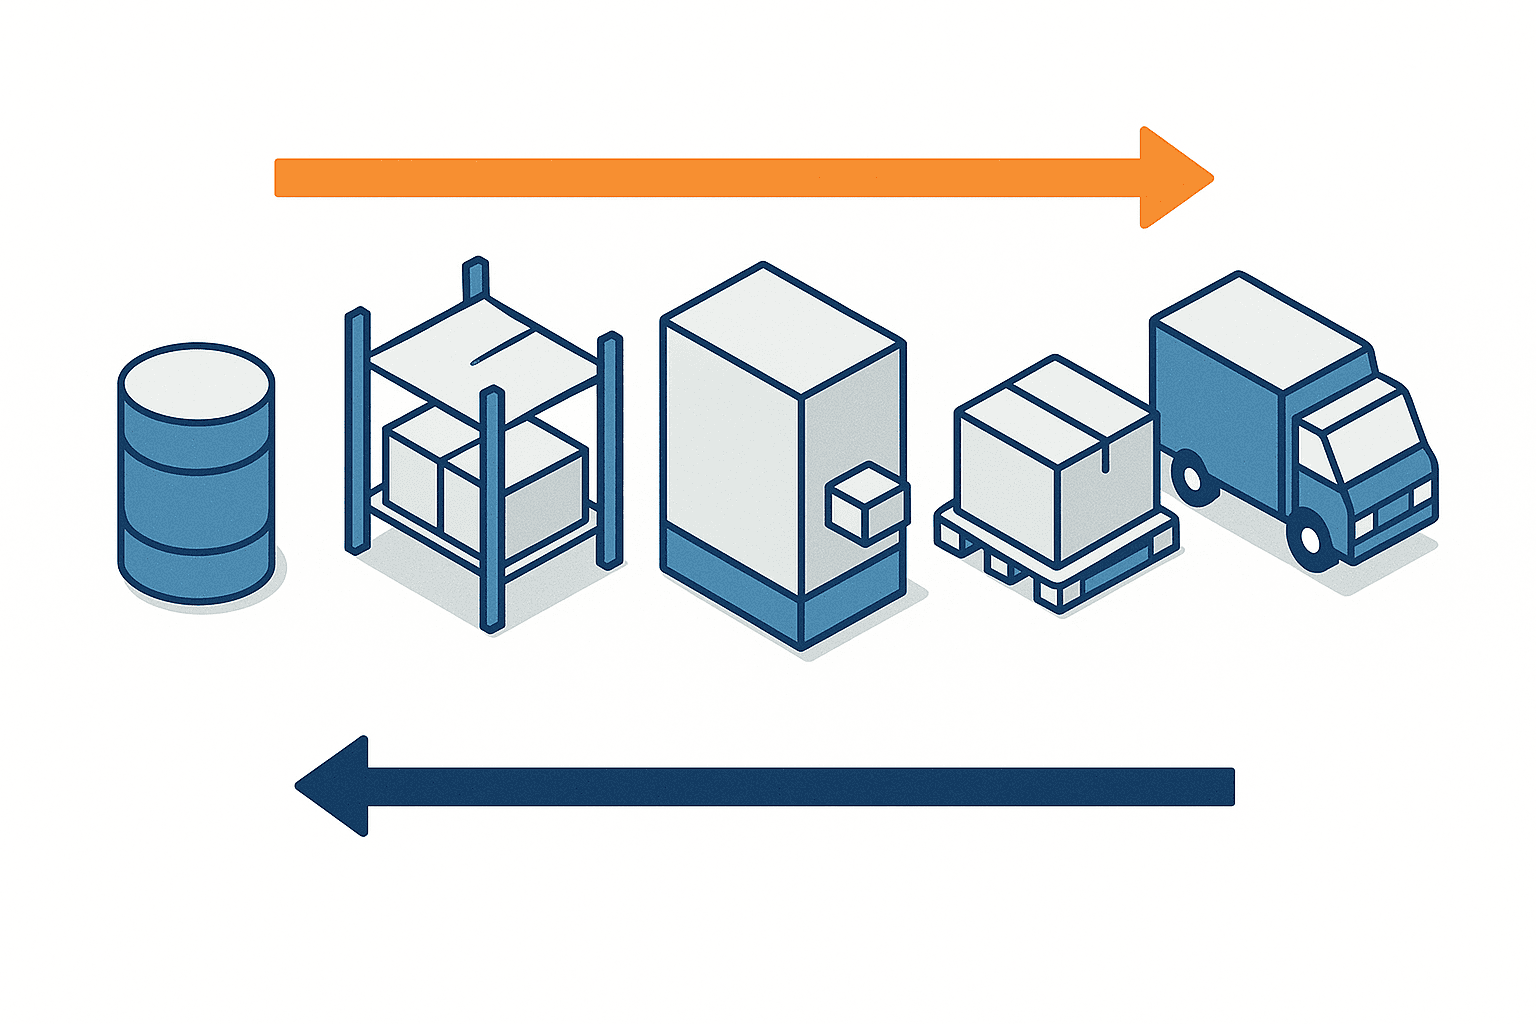
forward traceability หรือการตามไปข้างหน้า คือแนวคิดที่ตั้งต้นจากล็อตวัตถุดิบหรือล็อตการผลิตหนึ่ง แล้วไล่ดูว่ามันไหลลงไปทางปลายน้ำถึงจุดใดบ้าง เป็นการติดตามที่ใช้เมื่อได้รับแจ้งจากผู้ขายว่าพบปัญหาในล็อตวัตถุดิบที่ส่งมอบเมื่อเดือนที่แล้ว
สิ่งที่ต้องตอบให้ได้คือคำถามต่อไปนี้ ล็อตวัตถุดิบนั้นถูกป้อนเข้าไปในล็อตการผลิตใดบ้าง ล็อตการผลิตนั้นถูกส่งไปยังปลายทางใด เมื่อใด ในปริมาณเท่าใด และของที่ยังคงเหลืออยู่ในคลังของเราคือส่วนไหน ความเร็วและความแม่นยำของการตามไปข้างหน้าเป็นตัวกำหนดความเร็วในการตัดสินใจเรื่องการเรียกคืนหรือการระงับการส่งมอบโดยตรง
การตามย้อนกลับคือคำถามว่าสินค้าตัวนี้ใช้อะไรบ้าง
backward traceability หรือการตามย้อนกลับ เป็นทิศทางตรงข้าม คือตั้งต้นจากสินค้าที่พบปัญหาในตลาดหรือที่ลูกค้า แล้วย้อนกลับไปหาว่าสินค้าตัวนั้นใช้อะไรบ้าง เมื่อของเสียถูกส่งกลับมาจากลูกค้า เราจะระบุจากหมายเลขล็อตของสินค้าตัวนั้นว่าใช้วัตถุดิบล็อตใด ผลิตด้วยเครื่องจักรใด ผลิตวันเวลาใด และภายใต้เงื่อนไขการทำงานแบบใด
เมื่อการตามย้อนกลับทำงานได้ เราจะแยกแยะได้ว่าสาเหตุอยู่ที่กระบวนการภายในของเราเอง หรือมาจากล็อตของผู้ขายรายใดรายหนึ่ง โรงงานที่แยกแยะไม่ได้จะจบลงที่การต้องตรวจสอบทุกกระบวนการโดยไม่รู้สาเหตุ ทำให้ต้นทุนในการรับมือพุ่งสูงขึ้น
ต้องครบทั้งสองทิศทางจึงจะใช้งานได้จริง
สิ่งสำคัญคือ สองอย่างนี้ไม่ใช่ฟังก์ชันคนละตัว แต่เป็นการไล่ตามบันทึกชุดเดียวกันในทิศทางตรงข้ามเท่านั้น ความสัมพันธ์ของการป้อนระหว่างล็อตรับเข้ากับล็อตการผลิต และความสัมพันธ์ของการส่งมอบระหว่างล็อตการผลิตกับปลายทาง หากบันทึกความสัมพันธ์สองชุดนี้ไว้ ก็ตามได้ทั้งสองทิศทาง
แต่ที่หน้างานกลับเกิดสภาพที่มีเพียงทิศทางเดียวขึ้นบ่อยครั้ง กรณีที่พบทั่วไปคือ บันทึกการส่งออกอยู่ในระบบบริหารการขาย ส่วนบันทึกการป้อนวัตถุดิบอยู่บนกระดาษที่หน้างาน และทั้งสองไม่ได้ถูกเชื่อมกันด้วยหมายเลขล็อต ในสภาพเช่นนี้ ต่อให้ตามไปข้างหน้าได้ แต่โซ่จะขาดระหว่างทางของการตามย้อนกลับ
ดังนั้นเวลาพิจารณาระบบ อย่าถามเพียงว่ามีฟังก์ชันตรวจสอบย้อนกลับหรือไม่ แต่ขอให้ยืนยันจากการสาธิตว่าตามได้ทั้งทิศทางไปข้างหน้าและย้อนกลับ จากหน้าจอเดียว ด้วยการคลิกกี่ครั้ง วิธียืนยันที่แน่นอนที่สุดคือส่งหมายเลขล็อตจริงให้ผู้ขายระบบ แล้วให้เขาไล่ตามทั้งสองทิศทางให้ดูตรงนั้น ส่วนเรื่องที่ว่าการขยายขอบเขตการติดตามส่งผลต่อต้นทุนการสร้างระบบอย่างไร เราแยกตามกระบวนการไว้ในต้นทุนและขั้นตอนการสร้างระบบตรวจสอบย้อนกลับ
บาร์โค้ดหรือ RFID – ทางออกจริงคือการใช้ผสมกัน
เหตุผลที่บาร์โค้ดยังเป็นกระแสหลัก
ในฐานะวิธีอ่านหมายเลขล็อต บาร์โค้ดยังคงเป็นกระแสหลักในปัจจุบัน ด้วยเหตุผล 3 ข้อ ข้อแรก ต้นทุนการพิมพ์ฉลากถูกมาก และการติดใหม่หรือออกใหม่ทำได้ง่าย ข้อที่สอง อุปกรณ์อ่านมีตัวเลือกกว้าง และเมื่อเครื่องเสียก็จัดหาของทดแทนได้จบภายในประเทศ ข้อที่สาม พนักงานหน้างานคุ้นเคยกับการใช้งานอยู่แล้ว ต้นทุนการฝึกอบรมจึงต่ำ
ที่โรงงานในประเทศไทย ข้อที่สามนี้มีน้ำหนักเป็นพิเศษ ในสภาพแวดล้อมที่มีการเปลี่ยนตัวพนักงานอยู่เป็นระยะ การที่พนักงานเข้าใหม่เรียนรู้ได้ในเวลาอันสั้นหรือไม่ คือปัจจัยชี้ขาดว่ากลไกนั้นจะฝังตัวได้หรือไม่
RFID ได้ผลเฉพาะบางกระบวนการ
RFID มีข้อได้เปรียบชัดเจนตรงที่อ่านได้ทีละหลายชิ้นพร้อมกัน และอ่านแท็กในตำแหน่งที่มองไม่เห็นได้ แต่ก็มีข้อจำกัดคือราคาต่อแท็กสูงกว่าฉลากบาร์โค้ด และการอ่านจะไม่เสถียรเมื่ออยู่ใกล้โลหะหรือของเหลว การใส่ RFID ในทุกกระบวนการจะทำให้ค่าใช้จ่ายบานปลาย ขณะที่ผลที่ได้ในหลายกระบวนการก็ไม่ต่างจากบาร์โค้ด
ในทางปฏิบัติจึงมีหลักการว่า ใส่เฉพาะกระบวนการที่มีความถี่สูงหรือได้ประโยชน์จากการอ่านทีละหลายชิ้น ดังตารางต่อไปนี้
| กระบวนการ | วิธีอ่านที่แนะนำ | เหตุผล |
|---|---|---|
| การตรวจรับวัตถุดิบ | RFID หากรับเข้าทีละมาก ๆ บ่อย | อ่านหลายกล่องพร้อมกันทีละพาเลทได้ |
| การจัดเก็บและนำขึ้นชั้น | บาร์โค้ด | ความถี่ต่ำ ตรวจทีละรายการก็เพียงพอ |
| การป้อนเข้าสู่การผลิต | บาร์โค้ด | ต้องตรวจสอบทีละชิ้นให้แน่นอน |
| การส่งต่อระหว่างกระบวนการ | RFID หากความถี่สูง | เพียงเคลื่อนผ่านก็บันทึกได้ ไม่ต้องหยุดงาน |
| การตรวจสอบก่อนส่งออก | RFID หากหน่วยการส่งมอบใหญ่ | ตรวจครบทุกชิ้นก่อนขึ้นรถได้ในเวลาสั้น |
| การตรวจนับสต็อก | RFID หากปริมาณที่ต้องนับมาก | เพียงเดินผ่านหน้าชั้นก็รู้จำนวนได้ |
เกณฑ์ตัดสินนั้นเรียบง่าย กระบวนการที่มีจำนวนครั้งการอ่านต่อวันมากเท่าใด การลงทุนใน RFID ก็ยิ่งคืนทุนได้ง่ายขึ้นเท่านั้น
เงื่อนไขการออกแบบที่ทำให้การใช้ผสมกันสำเร็จ
เมื่อใช้บาร์โค้ดร่วมกับ RFID มีจุดที่ต้องระวังในฝั่งระบบ นั่นคือ ต่อให้วิธีอ่านต่างกัน ตัวระบุที่ใช้ต้องรวมเป็นระบบหมายเลขล็อตชุดเดียวกัน หาก ID ของแท็ก RFID กับหมายเลขบนบาร์โค้ดเป็นคนละระบบ ทุกครั้งที่ติดตามข้ามกระบวนการก็ต้องผ่านตารางแปลงค่า ซึ่งกลายเป็นแหล่งเพาะปัญหา
ในทางรูปธรรม ให้ออกแบบโดยเขียนหมายเลขล็อตของบริษัทเราลงในแท็ก RFID หรือกำหนดการผูก ID ของแท็กกับหมายเลขล็อตให้แน่นอนตั้งแต่ตอนออกแท็ก หากไม่ตัดสินใจเรื่องการออกแบบนี้ตั้งแต่แรก เมื่อจะเพิ่มกระบวนการที่ใช้ RFID ในภายหลัง จะต้องรื้อทำใหม่ทั้งระบบ
วิธีเลือกระบบจัดการล็อตให้เหมาะกับโรงงานของคุณ
จุดที่ต้องเพ่งเล็งแยกตามอุตสาหกรรม
โครงกระดูกที่ไม่ขึ้นกับอุตสาหกรรมนั้นเหมือนกัน แต่จุดที่ต้องให้น้ำหนักจะต่างกันไปตามสาขา
- การผลิตแบบกระบวนการ เช่น อาหาร เคมี เครื่องสำอาง สี ให้เลือกผลิตภัณฑ์ที่รองรับการจัดการสูตรและอัตราส่วนผสม การจัดการวันหมดอายุการบริโภคและวันหมดอายุการใช้งาน และการตรวจสอบย้อนกลับระดับแบตช์อย่างเข้มงวด ต้องตรวจสอบการรองรับเรื่องอัตราผลผลิต การจัดการสารพลอยได้ และการแปลงหน่วยระหว่างน้ำหนักกับปริมาตรด้วย
- การประกอบและแปรรูป เช่น ชิ้นส่วนยานยนต์ ชิ้นส่วนอิเล็กทรอนิกส์ เครื่องจักร จุดโฟกัสอยู่ที่การเชื่อมกับรายการวัสดุหรือ BOM การใช้ร่วมกับหมายเลขซีเรียล และการจัดการล็อตของงานระหว่างทำภายในกระบวนการ หากลูกค้ามีข้อกำหนดระดับรายชิ้น จำเป็นต้องออกแบบเป็นสองชั้น
- การแปรรูปวัสดุ เช่น โลหะและพลาสติก สิ่งสำคัญคือการผูกใบรับรองวัสดุ เช่น mill sheet เข้ากับหมายเลขล็อต และการจัดการหมายเลขย่อยเมื่อหนึ่งล็อตถูกแบ่งออกเป็นหลายส่วนจากการตัดหรือการแบ่ง
- การรับจ้างผลิต เนื่องจากรายการบันทึกและรูปแบบที่ลูกค้าแต่ละรายเรียกร้องต่างกัน จึงต้องตรวจสอบว่าระบบยืดหยุ่นพอให้เราเพิ่มหรือแก้ไขรายการบันทึกได้ด้วยตนเองหรือไม่
เลือกแพ็กเกจสำเร็จรูปหรือพัฒนาเฉพาะ
การตัดสินใจแยกที่คำถามว่าหน่วยการจัดการของเราเป็นมาตรฐานหรือไม่ หากวิธีแบ่งล็อต ระบบหมายเลข และรายการบันทึกอยู่ในรูปแบบทั่วไปของอุตสาหกรรม แพ็กเกจสำเร็จรูปจะได้เปรียบ เพราะระยะเวลานำมาใช้สั้น ค่าใช้จ่ายคาดการณ์ได้ และองค์ความรู้จากการใช้งานของบริษัทอื่นถูกสะท้อนอยู่ในผลิตภัณฑ์แล้ว
ในทางกลับกัน โรงงานที่มีโครงสร้างซึ่งล็อตแตกแขนงจากการแบ่งหรือการบรรจุใหม่ หรือมีการผสมล็อตรับเข้าหลายล็อตให้เป็นล็อตการผลิตเดียว อาจอยู่นอกกรอบฟังก์ชันมาตรฐานของแพ็กเกจ แม้ในกรณีนี้ ขอให้พิจารณาทางออกตรงกลางก่อน คือยกส่วนที่ฟังก์ชันมาตรฐานรองรับได้ให้แพ็กเกจดูแล แล้วสร้างส่วนที่เหลือเป็นส่วนเสริม หากเลือกพัฒนาเฉพาะทั้งหมดตั้งแต่ต้น ค่าใช้จ่ายและระยะเวลาจะบานปลายมาก และยังรับมือกับการเปลี่ยนข้อกำหนดได้ยากอีกด้วย
ต่อไปนี้คือรายการตรวจสอบที่ใช้ได้จริงตอนคัดเลือกระบบ
- ลงทะเบียนจำนวนหลักและชนิดตัวอักษรของหมายเลขล็อตของเราได้ตามเดิมหรือไม่ ย้ายระบบได้โดยไม่ต้องเปลี่ยนระบบหมายเลขเดิมหรือไม่
- ผูกล็อตรับเข้าหลายล็อตเข้ากับล็อตการผลิตเดียวได้หรือไม่ รองรับการผสมหลายล็อตหรือไม่
- รักษาความสัมพันธ์แม่ลูกของล็อตไว้ได้หรือไม่เมื่อมีการแบ่งหรือบรรจุใหม่
- สลับการแสดงผลระหว่างภาษาไทย ภาษาญี่ปุ่น และภาษาอังกฤษได้หรือไม่ หน้าจอที่หน้างานแสดงเป็นภาษาไทยได้หรือไม่
- ทำงานแบบออฟไลน์ได้หรือไม่ เมื่อสัญญาณขาด เครื่องอ่านมือถือเก็บข้อมูลไว้ชั่วคราวได้หรือไม่
- เพิ่มรายการบันทึกได้ด้วยตนเองหรือไม่ มีค่าใช้จ่ายเรียกเก็บจากผู้ขายทุกครั้งที่เพิ่มหรือไม่
การเชื่อมต่อกับระบบบริหารการผลิตหรือ MES ที่มีอยู่เดิม
โรงงานที่มีระบบบริหารการผลิตหรือระบบบัญชีเดินอยู่แล้ว จะเจอการตัดสินใจว่าจะใส่การจัดการล็อตเป็นระบบอิสระ หรือขยายฟังก์ชันของระบบเดิม
โดยหลักการแล้ว ให้มีระบบที่ถือจำนวนสต็อกเพียงระบบเดียว จึงจะปลอดภัย หากทั้งระบบจัดการล็อตและระบบบริหารการผลิตเดิมต่างถือจำนวนสต็อกไว้ทั้งคู่ จะต้องเกิดความคลาดเคลื่อนขึ้นที่ใดที่หนึ่งแน่นอน และกลายเป็นการทำงานที่ต้องให้คนมาตัดสินว่าฝั่งไหนถูก หากจะเชื่อมต่อกัน ขอให้ออกแบบโดยยกความถูกต้องของสต็อกไปไว้ที่ฝั่งใดฝั่งหนึ่ง แล้วให้อีกฝั่งทำหน้าที่อ้างอิงอย่างเดียว
หากกำลังพิจารณานำ MES มาใช้ควบคู่กันไปด้วย การรวมข้อกำหนดของการจัดการล็อตเข้าไปในเกณฑ์การประเมิน MES แล้วเปรียบเทียบพร้อมกันจะมีประสิทธิภาพกว่า วิธีตั้งเกณฑ์การประเมินนั้นเราสรุปไว้ในเปรียบเทียบ MES ด้วย 4 เกณฑ์การประเมิน
งบประมาณในการนำมาใช้และแนวคิดเรื่องการคืนทุน
ตัวเลขงบประมาณโดยประมาณ
สำหรับระบบบริหารการผลิตสำหรับผู้ผลิตขนาดกลางและขนาดย่อม คือมีพนักงานราว 10 ถึง 100 คน มีการระบุค่าใช้จ่ายตั้งต้นเป็นช่วงตามขนาดของโรงงาน โดยขนาดพนักงาน 10 ถึง 30 คน อยู่ที่ราว 1,000,000 ถึง 3,000,000 เยน ขนาด 30 ถึง 50 คน อยู่ที่ 2,000,000 ถึง 5,000,000 เยน และเมื่อถึงขนาด 50 ถึง 100 คน จะอยู่ที่ราว 4,000,000 ถึง 10,000,000 เยน ตัวเลขนี้ยังเปลี่ยนตามรูปแบบการให้บริการ โดยแหล่งเดียวกันระบุการแบ่งไว้ว่า แบบคลาวด์อยู่ที่ค่าเริ่มต้น 300,000 ถึง 1,000,000 เยน บวกค่าใช้บริการรายเดือน ส่วนแบบซื้อขาดติดตั้งภายในองค์กรอยู่ที่ค่าเริ่มต้น 2,000,000 ถึง 8,000,000 เยน บวกค่าบำรุงรักษารายปี การจัดการล็อตนั้นมีทั้งที่ให้บริการเป็นหนึ่งฟังก์ชันของระบบบริหารการผลิต และที่ให้บริการเป็นผลิตภัณฑ์อิสระ มูลค่าจึงเปลี่ยนไปมากตามวิธีกำหนดขอบเขต
สิ่งที่สำคัญคือ มีการระบุว่าหากเป็นการนำมาใช้แบบเป็นขั้นเป็นตอน คือเริ่มจากเครื่องมือขนาดเล็กแล้วค่อยขยายไปสู่ตัวหลักของการบริหารการผลิต ก็สามารถเริ่มต้นได้จากหลัก 1,000,000 เยน หากพยายามครอบคลุมทุกโรงงานและทุกสายการผลิตพร้อมกัน มูลค่าจะพุ่งขึ้นทันที แต่การแบ่งเป็นขั้นตอนนั้นทำได้จริง คือจำกัดขอบเขตไว้ที่หนึ่งสายการผลิตหรือหนึ่งกลุ่มผลิตภัณฑ์ก่อน เชื่อมตั้งแต่การรับเข้าไปจนถึงการป้อนและการส่งออกให้ครบ แล้วจึงขยายออกด้านข้าง
แยกใบเสนอราคาออกเป็น 4 ชั้นแล้วค่อยเปรียบเทียบ
การเปรียบเทียบใบเสนอราคาจากผู้ขายด้วยยอดรวมอย่างเดียวจะทำให้ตัดสินใจผิด ขอให้แยกออกเป็น 4 ชั้นต่อไปนี้ แล้วปรับให้แต่ละรายรวมสิ่งเดียวกันก่อนจึงเปรียบเทียบ
| ชั้นของค่าใช้จ่าย | สิ่งที่รวมอยู่ | จุดที่มักมองข้าม |
|---|---|---|
| ชั้นซอฟต์แวร์ | ค่าลิขสิทธิ์ ค่าบำรุงรักษารายปี | อัตราการเพิ่มของค่าใช้จ่ายตามจำนวนผู้ใช้หรือจำนวนเครื่อง |
| ชั้นฮาร์ดแวร์ | เครื่องอ่านมือถือ เครื่องพิมพ์ฉลาก ระบบ LAN ไร้สาย | งานปรับปรุงสภาพแวดล้อมไร้สายที่หน้างานมักถูกคิดแยกต่างหาก |
| ชั้นงานติดตั้ง | การตั้งค่าเริ่มต้น การลงทะเบียนข้อมูลหลัก การย้ายข้อมูลเดิม | บางกรณีตั้งสมมติฐานว่าเราต้องจัดการข้อมูลหลักรายการสินค้าเอง |
| ชั้นสนับสนุนการใช้จริง | การอบรมหน้างาน การจัดทำกฎการใช้งาน การประกบหลังเปิดใช้ | บางครั้งไม่รวมการจัดทำเอกสารอบรมภาษาไทย |
ในบรรดา 4 ชั้นนี้ ชั้นที่มักถูกประเมินต่ำกว่าความเป็นจริงมากที่สุดในโครงการจริงคือชั้นที่ 4 คือการสนับสนุนการใช้จริง เพราะต่อให้ระบบเดินได้ แต่ถ้าหน้างานไม่สแกน ก็จะไม่มีบันทึกเหลืออยู่
แนวคิดเรื่องการคืนทุน
สำหรับตัวเลขคร่าว ๆ ของการคืนทุน มีการประมาณการไว้ว่า กรณีโรงงานขนาดพนักงาน 30 คนนำระบบระดับ 5,000,000 เยนมาใช้ จะคืนทุนได้ในราว 1 ถึง 2 ปี หากขนาดที่เป็นเงื่อนไขตั้งต้นเปลี่ยนไป จำนวนปีที่คืนทุนก็เปลี่ยนตาม ขอให้แปลงตัวเลขนี้มาเป็นขนาดของโรงงานตนเอง เมื่อวัตถุประสงค์คือการจัดการล็อต การสะสมรายการคืนทุนจะเป็นดังนี้
- มูลค่าชั่วโมงงานที่ลดลงจากการตอบคำถามและการค้นหาบันทึก คำนวณจากเวลาที่ใช้ต่อปีในปัจจุบันคูณด้วยอัตราค่าแรงต่อชั่วโมง
- มูลค่าการเรียกคืนและการทิ้งของที่ลดลงจากการไม่ต้องเผื่อเกิน ประเมินจากปริมาณที่เคยทิ้งจริงในการรับมือของเสียที่ผ่านมา เฉพาะส่วนที่ไม่ต้องหยุดหากตามได้
- มูลค่าของทิ้งที่ลดลงจากการหมดอายุและการเสื่อมสภาพ คำนวณจากผลจริงของการทิ้งใน 12 เดือนล่าสุด
- มูลค่าชั่วโมงงานตรวจนับสต็อกที่ลดลง ใช้เวลารวมที่ใช้ในการตรวจนับปีละ 2 ครั้งเป็นฐาน
สิ่งที่ต้องระวังคือ อย่าให้การคืนทุนส่วนใหญ่ไปพึ่งกับผลของการหลีกเลี่ยงการเรียกคืนครั้งใหญ่ หากวางเหตุการณ์ที่มีโอกาสเกิดต่ำไว้เป็นแกนกลางของเหตุผลการคืนทุน จะถูกตีกลับแน่นอนตอนอธิบายต่อผู้บริหาร ขอให้ประกอบโครงกระดูกของการคืนทุนด้วยการลดชั่วโมงงานสืบค้นและการลดของทิ้งที่เกิดขึ้นเป็นประจำทุกวัน แล้ววางการหลีกเลี่ยงการเรียกคืนไว้เป็นผลเสริมเท่านั้น
ขั้นตอนการนำระบบจัดการล็อตมาใช้
ขั้นที่ 1 สำรวจสถานะปัจจุบัน
สิ่งแรกที่ต้องทำไม่ใช่การคัดเลือกระบบ แต่คือการสำรวจบันทึกที่มีอยู่ในปัจจุบัน ขอให้เขียน 3 ข้อต่อไปนี้ลงบนกระดาษ
- กระบวนการใด ใครเป็นคนบันทึก บันทึกอะไร ลงในสื่อชนิดใด ไม่ว่าจะเป็นกระดาษ Excel หรือการบอกด้วยปาก
- บันทึกนั้นถูกส่งต่อไปยังกระบวนการถัดไปหรือไปยังออฟฟิศอย่างไร เกิดการคัดลอกกี่ครั้ง
- เมื่อได้รับคำถามเรื่องล็อต เราไปเปิดดูบันทึกชุดใด ตามลำดับใด
เมื่อทำการสำรวจนี้ ส่วนใหญ่จะเห็นโครงสร้างที่ว่ามีการเก็บบันทึกอยู่ แต่บันทึกแต่ละชุดไม่ได้เชื่อมถึงกัน การระบุว่าจุดขาดของการเชื่อมต่ออยู่ตรงไหน คือจุดตั้งต้นของการกำหนดข้อกำหนด
ขั้นที่ 2 กำหนดข้อกำหนดและตกลงขอบเขต
จากผลการสำรวจ ให้ตัดสินว่าจะทำอะไร ถึงระดับใด สิ่งสำคัญตรงนี้คือ อย่าโลภกับขอบเขตของรอบแรก หากตั้งเป้าที่การตรวจสอบย้อนกลับอย่างสมบูรณ์ทุกกระบวนการตั้งแต่รอบแรก เพียงแค่การจัดทำข้อมูลหลักก็กินเวลาไปหลายเดือน และความกระตือรือร้นของหน้างานจะเย็นลง
ขอบเขตรอบแรกที่เป็นไปได้จริงคือ 3 จุด ได้แก่ การให้หมายเลขล็อตตอนรับเข้า บันทึกการป้อนเข้าสู่การผลิต และบันทึกล็อตตอนส่งออก เมื่อ 3 จุดนี้เชื่อมถึงกัน โครงกระดูกของการตรวจสอบย้อนกลับสองทิศทางก็จะตั้งอยู่ได้ ส่วนบันทึกกลางทางที่ละเอียดภายในกระบวนการ และการดึงข้อมูลอัตโนมัติจากเครื่องจักร ขอให้ยกไปไว้ในเฟสที่ 2 เป็นต้นไป
ขั้นที่ 3 ทดสอบที่หน้างานจริงด้วย PoC
ก่อนเซ็นสัญญาจริง ให้กำหนดช่วงเวลาสำหรับทดลองใช้งานจริงโดยจำกัดไว้ที่หนึ่งสายการผลิตหรือหนึ่งคลังสินค้า สิ่งที่ตรวจสอบในขั้นนี้ไม่ใช่การมีหรือไม่มีฟังก์ชัน แต่คือระบบใช้งานได้จริงที่หน้างานหรือไม่
- ใช้เครื่องอ่านมือถือได้หรือไม่ในขณะสวมถุงมือ ตัวอักษรบนหน้าจออ่านออกหรือไม่ภายใต้แสงไฟที่หน้างาน
- การอ่านหนึ่งครั้งใช้เวลากี่วินาที ทำให้จังหวะการทำงานเสียหรือไม่
- จุดใดที่สัญญาณขาด คลื่นส่งไปถึงหรือไม่ในซอกลึกของคลังและระหว่างชั้นเหล็ก
- กระบวนการใดที่ฉลากเปื้อนหรือถลอก วัสดุฉลากทนต่อสภาพแวดล้อมนั้นหรือไม่
- เมื่ออ่านผิด หน้างานยกเลิกรายการเองได้หรือไม่
ปัญหาส่วนใหญ่ที่พบใน PoC ไม่ได้เกี่ยวกับฟังก์ชัน แต่เกี่ยวกับสภาพแวดล้อมทางกายภาพและความสะดวกในการใช้งาน หากคัดกรองออกมาได้ในขั้นนี้ ก็จะป้องกันการเกิดระบบที่ไม่มีใครใช้หลังนำมาใช้จริง
ขั้นที่ 4 นำมาใช้จริงและขยายผล
จากสิ่งที่ยืนยันได้ใน PoC ให้เดินหน้าสู่การใช้งานจริง ประเด็นสำคัญตรงนี้คือการจัดทำกฎการใช้งานเป็นเอกสาร แล้วแจกจ่ายให้หน้างานเป็นภาษาไทย ใครอ่านรหัสเมื่อใด เมื่อรู้ตัวว่าลืมอ่านต้องทำอย่างไร และใครเป็นผู้อนุมัติกรณียกเว้น ระบบที่ไม่มีเอกสารครบ 3 ข้อนี้จะพังลงทันทีที่ผู้รับผิดชอบเปลี่ยนตัว
สำหรับการขยายผล ขอให้เริ่มลงมือหลังจากสายการผลิตแรกเดินได้นิ่งแล้ว 3 เดือน หากขยายไปหลายสายพร้อมกัน เมื่อเกิดปัญหาขึ้นจะแยกแยะสาเหตุไม่ได้
คำถามที่พบบ่อย
การจัดการล็อตคืออะไร
คือวิธีการบริหารจัดการที่ให้หมายเลขเฉพาะแก่กลุ่มของผลิตภัณฑ์ที่ผลิตจากวัตถุดิบเดียวกัน เครื่องจักรเดียวกัน และเงื่อนไขเดียวกัน แล้วทำให้ประวัติการผลิตและประวัติการรับเข้าออกของกลุ่มนั้นอยู่ในสภาพที่ติดตามได้ วัตถุประสงค์ไม่ใช่การเก็บบันทึกในตัวมันเอง แต่คือการทำให้จำกัดขอบเขตผลกระทบได้อย่างรวดเร็วและพอดี ไม่ขาดไม่เกิน เมื่อเกิดปัญหาขึ้น
หมายเลขล็อตกับหมายเลขซีเรียลต่างกันอย่างไร
หมายเลขล็อตคือหมายเลขที่ให้กับกลุ่มการผลิต ส่วนหมายเลขซีเรียลคือหมายเลขที่ให้กับผลิตภัณฑ์ทีละ 1 ชิ้น หมายเลขซีเรียลมีความแม่นยำในการติดตามสูงกว่า แต่ต้องอ่านครบทุกชิ้น ภาระและต้นทุนจึงสูง หากราคาต่อหน่วยของผลิตภัณฑ์สูง หรือลูกค้าและกฎหมายต้องการการระบุรายชิ้น จึงค่อยพิจารณาระบบจัดการหมายเลขซีเรียล นอกเหนือจากนั้นการจัดการด้วยหมายเลขล็อตก็มักเพียงพอแล้ว
ระบบจัดการล็อตมีค่าใช้จ่ายเท่าไร
สำหรับระบบบริหารการผลิตสำหรับผู้ผลิตขนาดกลางและขนาดย่อม มีการระบุค่าใช้จ่ายตั้งต้นโดยประมาณไว้ที่ ขนาดพนักงาน 10 ถึง 30 คน อยู่ที่ 1,000,000 ถึง 3,000,000 เยน ขนาด 30 ถึง 50 คน อยู่ที่ 2,000,000 ถึง 5,000,000 เยน และขนาด 50 ถึง 100 คน อยู่ที่ราว 4,000,000 ถึง 10,000,000 เยน หากเป็นการนำมาใช้แบบเป็นขั้นเป็นตอนโดยจำกัดขอบเขตไว้ที่หนึ่งสายการผลิต ก็มีการระบุว่าเริ่มต้นได้จากหลัก 1,000,000 เยน ส่วนการคืนทุนนั้นมีการประมาณการไว้ว่า กรณีโรงงานขนาดพนักงาน 30 คนนำระบบระดับ 5,000,000 เยนมาใช้ จะอยู่ที่ราว 1 ถึง 2 ปี ขอให้ระวังด้วยว่าค่าเครื่องอ่านมือถือ เครื่องพิมพ์ฉลาก และการจัดเตรียมสภาพแวดล้อม LAN ไร้สาย เป็นค่าใช้จ่ายที่ต้องเตรียมเพิ่มต่างหาก
lot trace ทำด้วย Excel ไม่ได้จริงหรือ
การใช้ Excel เป็นภาชนะเก็บบันทึกนั้นทำได้ แต่ในทางปฏิบัติจะชนกำแพง 2 ด้าน ด้านแรกคือ ไม่สามารถรับข้อเท็จจริงที่เกิดขึ้นที่หน้างานเข้ามาได้อย่างแน่นอน ณ จุดที่เกิด จึงหลีกเลี่ยงความล่าช้าและความผิดพลาดของการคัดลอกไม่ได้ อีกด้านคือ การติดตามสองทิศทางที่คร่อมหลายไฟล์กินเวลามาก ทำให้เวลาที่ใช้ตอบคำถามต่างกันมากขึ้นอยู่กับว่าใครเป็นผู้รับผิดชอบ หากขนาดงานเล็ก มีจำนวนล็อตน้อยและมีเพียงกระบวนการเดียว Excel ก็ยังพอรับไหว แต่โรงงานที่มีหลายกระบวนการและมีการผสมหรือการแบ่งล็อตจะถึงขีดจำกัดตั้งแต่ระยะแรก
หากมีระบบบริหารการผลิตอยู่แล้ว ยังต้องมีระบบจัดการล็อตแยกอีกหรือไม่
ก่อนอื่นขอให้ทดลองด้วยหมายเลขล็อตจริงว่า ฟังก์ชันล็อตของระบบเดิมทำการติดตามสองทิศทางจากหน้าจอเดียวได้ด้วยการคลิกกี่ครั้ง หากติดตามได้ สิ่งที่ขาดมักไม่ใช่ระบบ แต่คือวิธีการป้อนข้อมูลที่หน้างาน และแก้ได้ด้วยการเพิ่มการอ่านรหัสด้วยเครื่องอ่านมือถือเท่านั้น ลำดับที่สมเหตุสมผลคือ ค่อยพิจารณาระบบเพิ่มเติมหรือการขยายฟังก์ชันเมื่อพบว่าติดตามไม่ได้เลย หรือรองรับการผสมล็อตรับเข้าหลายล็อตไม่ได้
สรุป
การนำระบบจัดการล็อตมาใช้จะได้ผลหรือไม่นั้น ไม่ได้ตัดสินที่ว่าเลือกผลิตภัณฑ์ตัวไหน แต่ตัดสินที่ว่าบันทึกตั้งแต่การรับเข้า การป้อน ไปจนถึงการส่งออก เชื่อมต่อกันเป็นโซ่เส้นเดียวหรือไม่ ในสภาพที่มีบันทึกครบแต่ต้องค้นครึ่งวัน หรือสภาพที่มีเฉพาะบันทึกการป้อนตกค้างอยู่บนกระดาษที่หน้างาน ต่อให้ใส่ระบบที่มีฟังก์ชันสูงเพียงใดก็ตอบคำถามไม่ได้อยู่ดี
ลำดับการตัดสินใจคือ เริ่มจากสำรวจบันทึกของตนเองแยกตามกระบวนการเพื่อระบุจุดขาดของโซ่ จากนั้นกำหนดขอบเขตรอบแรกให้จำกัดอยู่ที่ 3 จุด คือการรับเข้า การป้อน และการส่งออก สำหรับวิธีอ่านรหัส ให้ใช้บาร์โค้ดเป็นพื้นฐาน แล้วซ้อน RFID เฉพาะการรับเข้า การส่งออก และการตรวจนับสต็อกที่การอ่านทีละหลายชิ้นได้ผล การใช้ผสมกันแบบนี้คุ้มค่าที่สุดในแง่ต้นทุนต่อผลลัพธ์ ส่วนค่าใช้จ่ายให้แยกเปรียบเทียบเป็น 4 ชั้น คือซอฟต์แวร์ ฮาร์ดแวร์ งานติดตั้ง และการสนับสนุนการใช้จริง และให้ประกอบโครงกระดูกของการคืนทุนจากการลดชั่วโมงงานสืบค้นและการลดของทิ้งที่เกิดขึ้นเป็นประจำ
ที่ฐานการผลิตในไทยและอาเซียน ต้นทุนค่าแรงที่สูงขึ้นและความยากในการหาบุคลากรด้านการจัดการคุณภาพกำลังเกิดขึ้นพร้อมกัน การทำงานที่พึ่งพาประสบการณ์ของพนักงานอาวุโสจึงดำเนินต่อไปได้ยากขึ้นเรื่อย ๆ ระบบจัดการล็อตคือวิธีที่เป็นไปได้จริงในการย้ายประสบการณ์เหล่านั้นมาใส่ไว้ในกลไก ข้อกำหนดเฉพาะของแต่ละอุตสาหกรรมนั้นมีอยู่จริง แต่ตัวโครงกระดูกเหมือนกันทุกอุตสาหกรรม และประกอบขึ้นได้ด้วยลำดับเดียวกันไม่ว่าจะเป็นโรงงานแบบใด
TOMAS TECH ช่วยผู้ผลิตสัญชาติญี่ปุ่นในไทยและอาเซียนสร้างกลไกการจัดการล็อตและการตรวจสอบย้อนกลับ โดยผสมระบบบริหารการผลิต PEGASUS เข้ากับการเก็บข้อมูลหน้างานด้วยบาร์โค้ดและ RFID เรายินดีรับปรึกษาตั้งแต่ระยะเริ่มพิจารณา เช่น ยังไม่ถึงขั้นเลือกผลิตภัณฑ์ แต่อยากเรียบเรียงก่อนว่าจุดขาดของบันทึกอยู่ตรงไหน เริ่มจากการเล่าสภาพหน้างานให้เราฟังก่อนก็ได้ ติดต่อเราได้ที่แบบฟอร์มติดต่อ ตามสะดวก
ข้อมูลอ้างอิง
- การจัดการล็อตคืออะไร อธิบายความสัมพันธ์กับการตรวจสอบย้อนกลับและประโยชน์ที่ได้ — บทความอธิบายพื้นฐานเรื่องความสัมพันธ์ระหว่างการจัดการล็อตกับการตรวจสอบย้อนกลับ หน่วยของการให้หมายเลขล็อต และประโยชน์ที่ได้จากการนำมาใช้
- ความรู้พื้นฐานเรื่องการจัดการล็อตและจุดสำคัญในการเพิ่มประสิทธิภาพ — อธิบายแนวคิดพื้นฐานของการจัดการล็อต และจุดที่ควรเพ่งเล็งเมื่อต้องการเพิ่มประสิทธิภาพงานบันทึกที่หน้างาน
- การจัดการล็อตคืออะไร ลำดับขั้นจนถึงการนำระบบมาใช้ — อธิบายเป็นขั้นตอนตั้งแต่นิยามของการจัดการล็อต จนถึงวิธีดำเนินการเมื่อพิจารณานำระบบมาใช้
- ตั้งแต่พื้นฐานของการจัดการล็อตจนถึงการใช้ประโยชน์จากระบบ — ครอบคลุมความรู้พื้นฐานของการจัดการล็อต และวิธีที่เป็นรูปธรรมในการใช้ระบบเพื่อยกระดับการตรวจสอบย้อนกลับ
- Lot Tracking and Traceability Guide for Process Manufacturers — คู่มือการติดตามล็อตสำหรับอุตสาหกรรมการผลิตแบบกระบวนการ อธิบายแนวคิดการตรวจสอบย้อนกลับสองทิศทางแบบ forward traceability และ backward traceability รวมถึงแนวคิดการใช้บาร์โค้ดร่วมกับ RFID
- ราคากลางของระบบบริหารการผลิตสำหรับผู้ผลิตขนาดกลางและเล็ก — บทความอธิบายราคากลางของระบบบริหารการผลิตสำหรับผู้ผลิตขนาดกลางและเล็กที่มีพนักงาน 10 ถึง 100 คน ระบุค่าใช้จ่ายตั้งต้นแยกตามขนาด คือ 10 ถึง 30 คน อยู่ที่ 1,000,000 ถึง 3,000,000 เยน 30 ถึง 50 คน อยู่ที่ 2,000,000 ถึง 5,000,000 เยน และ 50 ถึง 100 คน อยู่ที่ 4,000,000 ถึง 10,000,000 เยน พร้อมการแบ่งค่าใช้จ่ายตามรูปแบบการให้บริการทั้งแบบคลาวด์และแบบติดตั้งภายในองค์กร ระบุว่าหากนำมาใช้แบบเป็นขั้นเป็นตอนจะเริ่มได้จากหลัก 1,000,000 เยน และประมาณการว่ากรณีโรงงานขนาดพนักงาน 30 คนนำระบบระดับ 5,000,000 เยนมาใช้จะคืนทุนได้ในราว 1 ถึง 2 ปี


