


เมื่อโรงงานอิเล็กทรอนิกส์หรือ EMS ในไทยต้องการติดตั้ง SPI (Solder Paste Inspection) คำถามแรกไม่ควรเป็นว่าเครื่องใดมีความละเอียดตามโบรชัวร์สูงสุด แต่ควรถามว่า ต้องหยุดความผิดปกติของการพิมพ์ชนิดใดก่อนวางชิ้นส่วน ต้องส่งแนวโน้มใดกลับไปยังเครื่องพิมพ์ และต้องผูกหลักฐานใดกับรหัสบอร์ด SPI ตรวจครีมบัดกรีที่ผ่านช่องสเตนซิลลงบนแพดหลังพิมพ์และก่อนวางชิ้นส่วน จึงต่างจาก AOI หลังรีโฟลว์, AXI สำหรับจุดบัดกรีที่มองไม่เห็น และการควบคุมชิ้นส่วนไวต่อความชื้นหรือ MSD หากซื้อเครื่องโดยไม่ออกแบบวิธีจัดการบอร์ด NG และข้อมูล อาจทำให้สายการผลิตหยุดจากการแจ้งเตือนผิดโดยไม่ช่วยแก้กระบวนการ
บทความนี้จัดทำสำหรับวิศวกรรมการผลิต ประกันคุณภาพ จัดซื้อ และทีม IT/OT ที่กำลังสร้างหรือปรับปรุงไลน์ SMT ในไทย ครอบคลุมการเปรียบเทียบเครื่อง การควบคุมการพิมพ์ สัญญาข้อมูลระหว่าง SPI กับ MES คำถามในเอกสารขอข้อเสนอ (RFP) และการทดสอบรับมอบที่โรงงานผู้ขาย (FAT) กับสถานที่ติดตั้งจริง (SAT) ตัวเลขรับมอบต้องกำหนดจากผลิตภัณฑ์และความเสี่ยงของลูกค้า ไม่ควรใช้ค่าเดียวกับทุกไลน์
ตำแหน่งของ SPI และปัญหาที่ต้องแก้
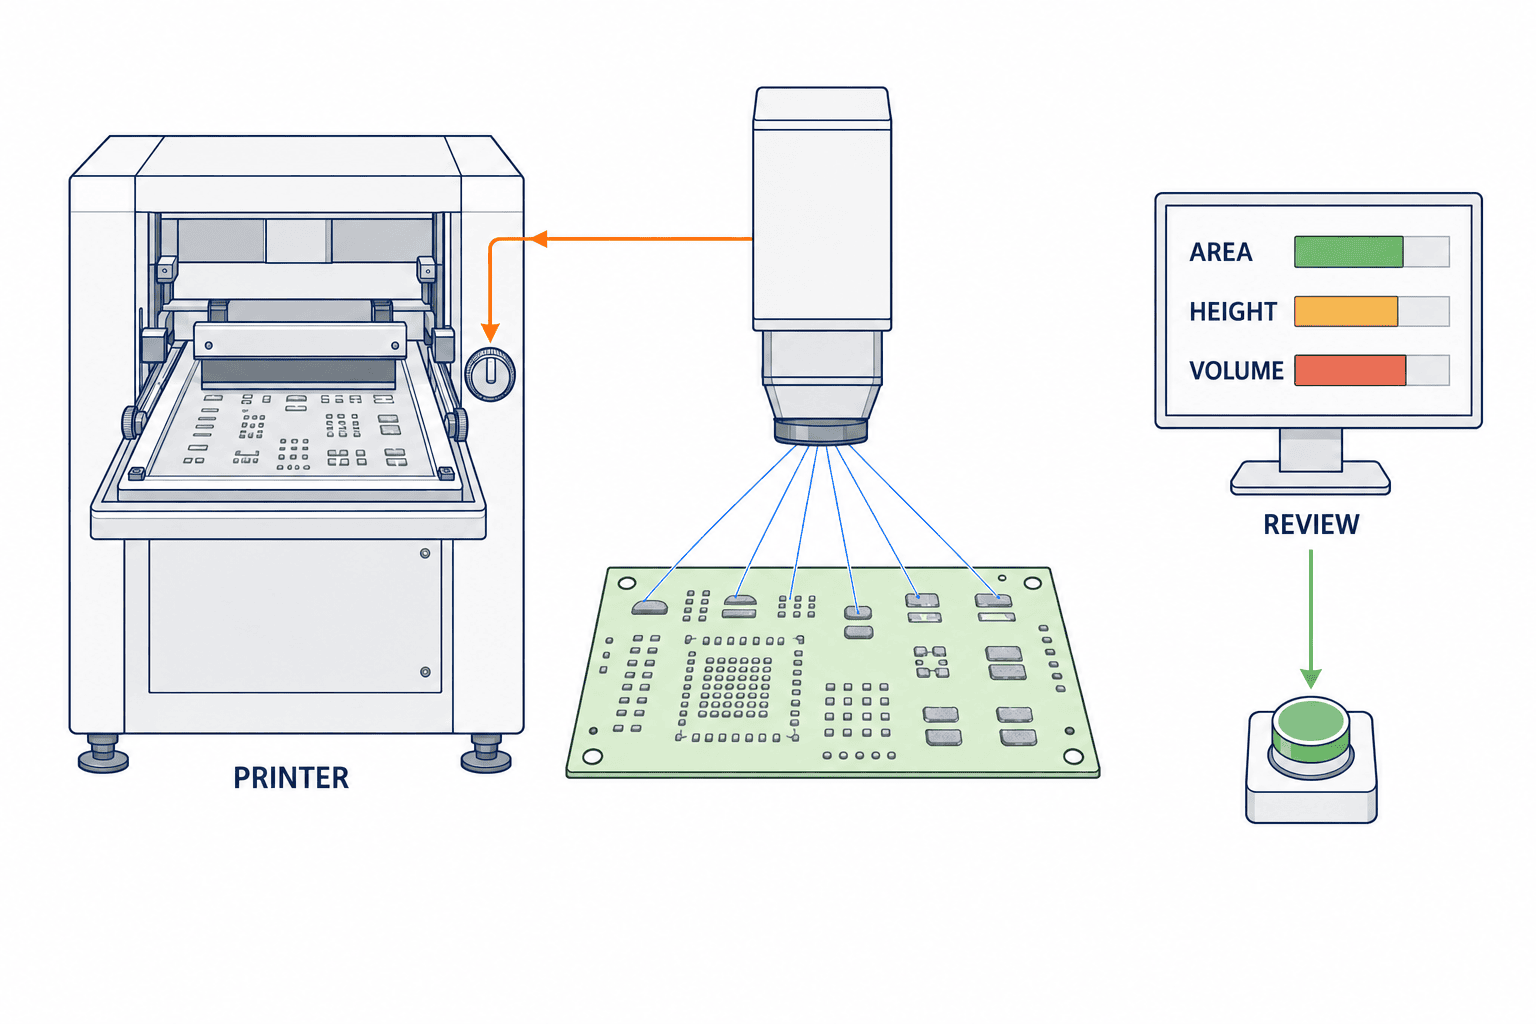
ลำดับทั่วไปคืออ่านรหัสบอร์ด → เครื่องพิมพ์ครีมบัดกรี → SPI → เครื่องวางชิ้นส่วน → เตารีโฟลว์ → AOI → AXI ตามความจำเป็น SPI เห็นเนื้อครีมบนแต่ละแพดก่อนถูกชิ้นส่วนบัง เครื่องที่มีการวัดสามมิติสามารถประเมินพื้นที่ ความสูง ปริมาตร และการเยื้องตำแหน่งได้ ตัวอย่าง YSi-SP ของ Yamaha อธิบายการแยกขอบภาพ 2D การวัดความสูง 3D เพื่อคำนวณปริมาตร ตลอดจนการส่งข้อมูลการเยื้องและรอบทำความสะอาดกลับเครื่องพิมพ์ ฟังก์ชันส่งกลับดังกล่าวขึ้นกับเครื่องพิมพ์และระบบที่รองรับ ไม่ใช่คุณสมบัติมาตรฐานของเครื่องทุกคู่ ต้องทดสอบเงา การสะท้อน แผ่นบอร์ดโก่ง พื้นที่ตรวจและความเร็วกับบอร์ดจริง
IPC-7527 ช่วยประเมินเกณฑ์ยอมรับด้านรูปลักษณ์ของการพิมพ์ครีมบัดกรี เอกสารที่เผยแพร่ระบุขอบเขตต่างจากการประเมินวัสดุครีมตาม J-STD-005 และการออกแบบสเตนซิลตาม IPC-7525 อีกทั้งปริมาตรที่ออกแบบไว้ไม่ใช่สิ่งที่ประเมินได้ด้วยสายตา ดังนั้นคำว่า “สอดคล้อง IPC” เพียงบรรทัดเดียวไม่ใช่ค่าเกณฑ์ปริมาตร 3D ที่ใช้ได้กับทุกผลิตภัณฑ์ ต้องตกลงวิธีวัด เกณฑ์และวิธีจัดการของแต่ละกลุ่มแพดกับลูกค้า แล้วพิสูจน์ด้วยบอร์ดจริง
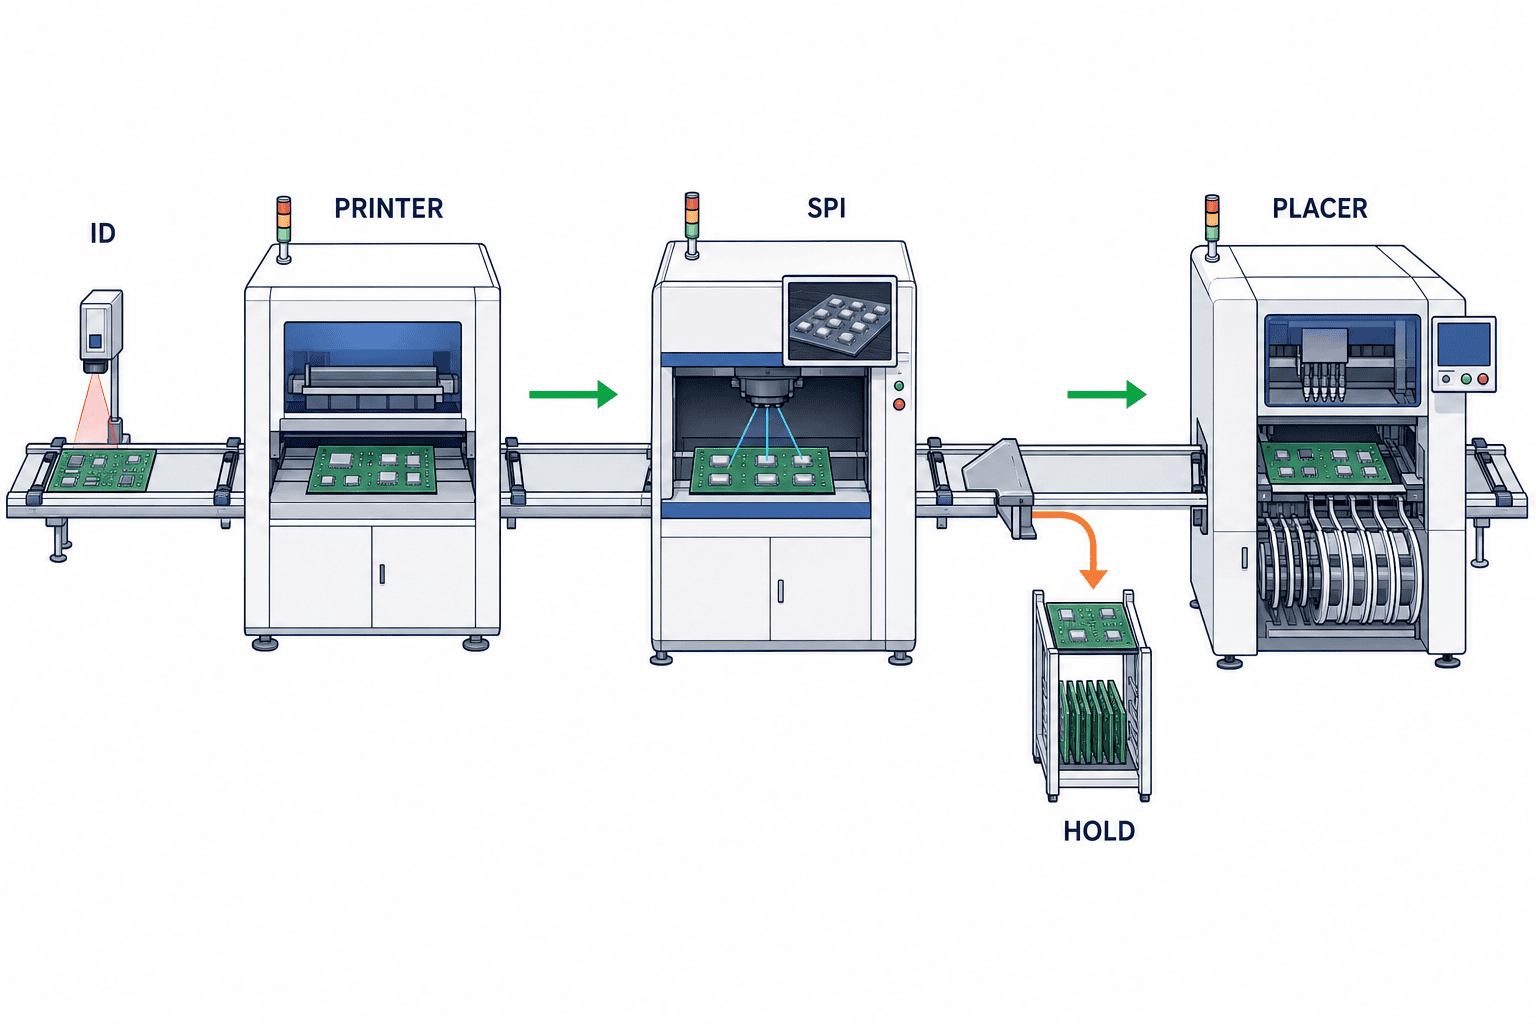
ภาพแรกแสดงการยืนยันรหัสบอร์ดที่อ่านก่อนพิมพ์ ณ จุด SPI แล้วตรวจก่อนเครื่องวางชิ้นส่วน และแยกทางสำหรับบอร์ดผ่านกับบอร์ดพักตรวจ กำหนดว่าใครทบทวนผล NG และเมื่อใดบอร์ดที่ล้างหรือพิมพ์ใหม่จึงกลับเข้ากระบวนการได้ การผ่านครั้งที่สองต้องเชื่อมกับผลครั้งแรก ไม่ใช่ลบประวัติเดิม
ขอบเขตสี่ด้านที่ต้องตกลงก่อนซื้อ
ขอบเขตข้อบกพร่อง: ระบุสิ่งที่จะลด เช่น ครีมเชื่อมเป็นสะพาน ครีมน้อยหรือมากเกิน ขาดบางส่วน หรือวางเยื้อง แยกตามรูปทรงแพดและความสำคัญของสินค้า ค่า SPI ที่ผิดปกติเป็นสัญญาณของกระบวนการ ไม่ใช่หลักฐานว่าจุดบัดกรีหลังรีโฟลว์เสียแน่นอน ต้องตรวจความสัมพันธ์กับผลปลายน้ำ
ขอบเขตหน่วยวัด: เลือกว่าจะเก็บระดับพาเนล บอร์ด แพด หรือแต่ละก้อนครีม PASS/FAIL ระดับบอร์ดอาจเพียงพอสำหรับด่านกั้น แต่ไม่พอสำหรับวิเคราะห์แนวโน้มรายแพดหรือรายงานรากเหตุ เชื่อมรหัสบอร์ด รุ่นและฉบับโปรแกรม รหัสสเตนซิล ล็อตวัสดุ และเวลาเท่าที่จำเป็น ภาพที่ไม่ได้เก็บไว้สร้างย้อนหลังไม่ได้
ขอบเขตการควบคุม: แยกการแจ้งเตือน ข้อเสนอที่ผู้ปฏิบัติงานอนุมัติ และคำสั่งเครื่องพิมพ์อัตโนมัติ ASMPT อธิบายระบบวงปิดของเครื่องพิมพ์ Process Lens SPI และซอฟต์แวร์ปรับแต่งของตน แต่ไลน์ที่ใช้หลายยี่ห้อต้องพิสูจน์รุ่นเครื่อง รุ่นซอฟต์แวร์และอินเทอร์เฟซจริง คำว่า “เชื่อมต่อได้” ยังไม่ยืนยันว่าคำสั่งปรับ offset ทำความสะอาด หยุด และการตอบรับทำงานสองทางครบ
ขอบเขตความรับผิดชอบ: ระบุผู้สร้างโปรแกรม ผู้กำหนดเกณฑ์รายแพด ผู้ตัดสินบอร์ด NG ผู้ดูแลรหัสและเวลา MES และผู้อนุมัติการเปลี่ยนเกณฑ์ เก็บค่าเดิม ค่าใหม่ เหตุผล ผู้อนุมัติ และบอร์ดแรกที่ใช้ค่าใหม่ การลดความเข้มงวดโดยไม่มีบันทึกอาจทำให้กราฟดูดีขึ้นแต่หลักฐานคุณภาพหายไป
เปรียบเทียบเครื่อง SPI ด้วยแปดมิติ
| มิติ | คำถามถึงผู้ขาย | หลักฐานที่ต้องดู |
|---|---|---|
| การวัด | ได้ขอบภาพ 2D ความสูง/ปริมาตร 3D อย่างไร จัดการบอร์ดโก่ง เงา และแสงสะท้อนอย่างไร | วัดบอร์ดเดิมซ้ำพร้อมภาพ |
| ชิ้นงาน | ขนาด ความหนา ความโก่ง พาเนล และงานสองด้านมีขีดจำกัดใด | ลำเลียงและวัดบอร์ดที่ยากที่สุดของโรงงาน |
| โปรแกรม | รับ CAD/Gerber จัดกลุ่มแพด คุมฉบับและเปลี่ยนรุ่นได้อย่างไร | ให้พนักงานสร้างโปรแกรมรุ่นใหม่ |
| การตัดสิน | เกณฑ์รายกลุ่มแพด mask ทบทวนผล และจำแนก NG ได้หรือไม่ | ตัวอย่างดีและเสียที่รู้ผลแล้ว |
| เวลา | รวมลำเลียง อ่าน ID ติดต่อ MES และแยก NG หรือไม่ | เดินต่อเนื่องตามความเร็วไลน์ |
| เครื่องพิมพ์ | ส่ง offset คำสั่งล้าง และหยุดได้ในเงื่อนไขใด | ทดสอบ handshake กับเครื่องจริง |
| ข้อมูล | ส่ง ID พิกัด ค่าวัด ผล ภาพ และฉบับโปรแกรมได้หรือไม่ | ตัวอย่าง CSV/API/event จริง |
| บริการ | อะไหล่ สอบเทียบ กู้คืนและอัปเดตในไทยเป็นอย่างไร | สัญญาและแบบฝึกกู้คืน |
ทุกยี่ห้อควรใช้ บอร์ด ครีม สเตนซิล เงื่อนไขพิมพ์ และนิยามของเสียชุดเดียวกัน ในการสาธิต บันทึกทุกครั้งที่เปลี่ยนเงื่อนไข อย่าดูเพียงความละเอียดตามแค็ตตาล็อก ต้องดูพื้นที่ครอบคลุม เวลาตรวจ อัตราตรวจซ้ำ และวิธีเก็บภาพด้วย
แยกความสามารถวัดซ้ำกับความคงเส้นคงวาในการทำงาน
วัดบอร์ดเดิมหลายครั้งเพื่อดูความแปรปรวนของความสูงหรือปริมาตรที่แพดเดียว จากนั้นทดสอบอีกเรื่องหนึ่ง คือผู้ตรวจต่างกะตัดสินภาพเดียวกันตรงกันหรือไม่ และโปรแกรมเดิมให้ผลคงที่ในวันถัดไปหรือไม่ ก่อนทำการวิเคราะห์ระบบการวัด ให้กำหนดว่าจะเทียบกับปริมาตรออกแบบหรือกลุ่มบอร์ดดีที่อนุมัติแล้ว อย่าใช้คำว่า “ความแม่นยำสูง” แทนหลักฐานว่าการตัดสินสินค้าคงที่
วัดเวลารอบทั้งหมด
เวลาถ่ายภาพอาจสั้นกว่า takt ของเครื่องพิมพ์ แต่การลำเลียง อ่าน ID โหลดโปรแกรม รอ MES หรือส่งบอร์ด NG อาจทำให้คอขวด ทดสอบบอร์ดที่มีก้อนครีมมากที่สุด ช่วงเปลี่ยนรุ่นถี่ และการเริ่มใหม่หลังสื่อสารขัดข้อง กำหนดชัดว่าจะเก็บภาพและข้อมูลใด อย่าปิดการบันทึกหลักฐานโดยไม่บอกเพื่อให้ตัวเลขความเร็วดูดี
ออกแบบตัวอย่าง PoC ก่อนสาธิตเครื่อง
บอร์ดมาตรฐานที่ผลิตบ่อยเพียงแบบเดียวอาจซ่อนเงื่อนไขยาก ควรมีแพดระยะห่างละเอียด แพดกราวด์ขนาดใหญ่ ขอบบอร์ด แผ่นบางที่โก่งง่าย ตำแหน่งกลางและริมพาเนล และรุ่นที่มีจุดพิมพ์จำนวนมาก แยกกลุ่มแพด BGA กับชิ้นส่วนพาสซีฟขนาดเล็ก ในโรงงานที่มีหลายรุ่น การเปลี่ยนรุ่นบ่อยเป็นเงื่อนไขทดสอบเอง เตรียมตัวอย่างดีที่อนุมัติแล้วพร้อมตัวอย่างครีมขาด ครีมเชื่อมกัน งานพิมพ์เยื้อง และตัวอย่างก่อน/หลังล้างสเตนซิล ให้ฝ่ายคุณภาพกำหนดคำตอบที่คาดก่อนส่งให้ผู้ขาย และแยกบอร์ดที่จงใจทำให้เสียออกจากงานลูกค้าอย่างชัดเจน
บันทึกเหตุผลที่เลือกแต่ละตัวอย่าง ฉบับบอร์ด รหัสสเตนซิล ชนิด/ล็อตครีม การตั้งค่าเครื่องพิมพ์ สภาพห้อง และลำดับทดสอบ ครีมอาจเปลี่ยนสภาพระหว่างสาธิตแต่ละยี่ห้อ ทำให้ดูเหมือนเครื่องต่างกัน ทั้งที่ตัวอย่างเปลี่ยน ถ้าเป็นไปได้ให้เตรียมหลายบอร์ดจากการพิมพ์เงื่อนไขเดียวกันและสลับลำดับเครื่อง รายงานการตัดสินผิดแยกตามกลุ่มแพด ไม่ใช่เพียงคะแนนรวม เครื่องที่ได้คะแนนรวมสูงที่สุดอาจพลาดผลิตภัณฑ์สำคัญของโรงงาน
ใช้ Gauge R&R กับค่าที่นิยามแล้ว
พื้นที่ ความสูงสูงสุด ความสูงเฉลี่ย และปริมาตรมีความแปรปรวนต่างกัน การส่ง บอร์ดเดิม ผ่านเครื่องซ้ำวัดความสามารถวัดซ้ำของเครื่อง แต่การวัดบอร์ดที่พิมพ์ใหม่ต่างใบจะรวมความแปรปรวนของการพิมพ์ด้วย ต้องแยกการศึกษา หากมีผู้ตรวจทบทวน ให้สุ่มลำดับภาพและวัดความเห็นตรงกันโดยไม่แสดงคำตัดสินเดิม กำหนดค่าความแปรปรวนที่ยอมรับจากรูปทรงแพด การใช้งานสินค้า ข้อกำหนดลูกค้า และความแปรปรวนกระบวนการจริง ขอบเขตที่เผยแพร่ของ IPC-7527 ไม่ได้ให้เกณฑ์ปริมาตร SPI ค่าเดียวที่ใช้ได้ทั่วไป รายงานการตรวจพลาดกับการแจ้งผิดแยกกัน รวมเวลาที่ใช้ทบทวน ตรวจด้วยว่าค่าใกล้เส้นแบ่งสลับ PASS/FAIL บ่อยหรือไม่ เพราะความไม่แน่นอนนี้อาจกดดันให้คนผ่อนเกณฑ์
ทดสอบเครื่องพิมพ์กับ MES พร้อมกันบนบอร์ดหนึ่งใบ
เมื่อการวัดของเครื่องเดี่ยวผ่านแล้ว ให้ติดตามบอร์ดเดียวตั้งแต่พิมพ์ SPI พบค่าผิดปกติ ผู้มีสิทธิ์ทบทวน อนุมัติคำขอล้างเครื่องพิมพ์ และดูบอร์ดถัดไป ค้นรหัสบอร์ดเดียวกันใน MES ว่าย้อนดูค่าครั้งแรก ผลใหม่ และการแก้ไขได้หรือไม่ หน้าจอเครื่องอาจดูสำเร็จ แต่ MES ได้เพียง PASS/FAIL ให้จำลองเครือข่ายล่ม MES หยุดชั่วคราว และเครื่องพิมพ์ปฏิเสธคำขอล้าง ทดสอบการพักบอร์ด การส่งข้อมูลที่ค้าง และการบันทึกซ้ำของการกระทำมือ/อัตโนมัติ เมื่อจบ PoC ให้ทำรายการพื้นที่วัดไม่ได้ กลุ่มแพดที่ต้องปรับ ภาระงาน review ฟิลด์เชื่อมต่อที่ยังไม่เสร็จ และรุ่นสินค้าที่ยังไม่ได้ลอง รวมเจ้าของโปรแกรมและรูปแบบสำรองข้อมูลในเอกสารส่งมอบ การอนุมัติควรระบุขอบเขตสินค้าและเงื่อนไขการใช้งาน ไม่ใช่แค่อนุมัติซื้อเครื่อง
เปลี่ยนการตรวจเป็นวงจรปรับปรุงการพิมพ์
ประโยชน์ของ SPI คือการตรวจความสัมพันธ์ระหว่างค่าที่เปลี่ยนกับการเปลี่ยนแปลงต้นทาง ไม่ใช่จำนวนช่องแดงบนหน้าจอ หากปริมาตรหรือ offset ของกลุ่มแพดค่อย ๆ เคลื่อน ให้ตรวจสเตนซิล การจัดตำแหน่ง สภาพครีม และการล้าง หากบางจุดขาดเฉพาะบอร์ดหนึ่ง ให้ดูช่องเปิด แท่นรอง บอร์ดโก่ง หรือการทำความสะอาด ค่าวัด SPI อย่างเดียวไม่พิสูจน์สาเหตุ ต้องเทียบเวลากับ log เครื่องพิมพ์ รหัสครีมและสเตนซิล สภาพแวดล้อม และงานซ่อมบำรุง
ช่วงเริ่มต้นควรแจ้งเตือนก่อน ให้คนอนุมัติการกระทำกับเครื่องพิมพ์ แล้วค่อยเปิดคำสั่งอัตโนมัติที่พิสูจน์ผลและผลข้างเคียงแล้ว การปรับ offset อัตโนมัติต้องมีเพดาน จำนวนครั้งต่อเนื่องสูงสุด และเงื่อนไขหยุดเมื่อค่าเบี่ยงไปทิศเดียวซ้ำ ๆ กำหนดกรณีการสื่อสารขาดว่าจะคงค่าเดิม กลับสู่ manual หรือหยุดไลน์ตามความเสี่ยงของสินค้า และทดสอบใน SAT
อย่าสัญญาว่า “ลดของเสียครึ่งหนึ่ง” โดยไม่มีฐานเปรียบเทียบ ใช้นิยามข้อบกพร่อง กลุ่มสินค้าและวิธีติดตามปลายน้ำเดียวกัน วัดอัตราของเสียจากการพิมพ์ การตรวจพบกับการแจ้งผิด เวลา review เวลาหยุดเครื่อง และของเสียที่เกี่ยวข้องหลังรีโฟลว์ ตกลงช่วงสังเกตและสินค้าที่รวมในการทดลองล่วงหน้า
พจนานุกรมข้อมูลสำหรับ SPI–MES
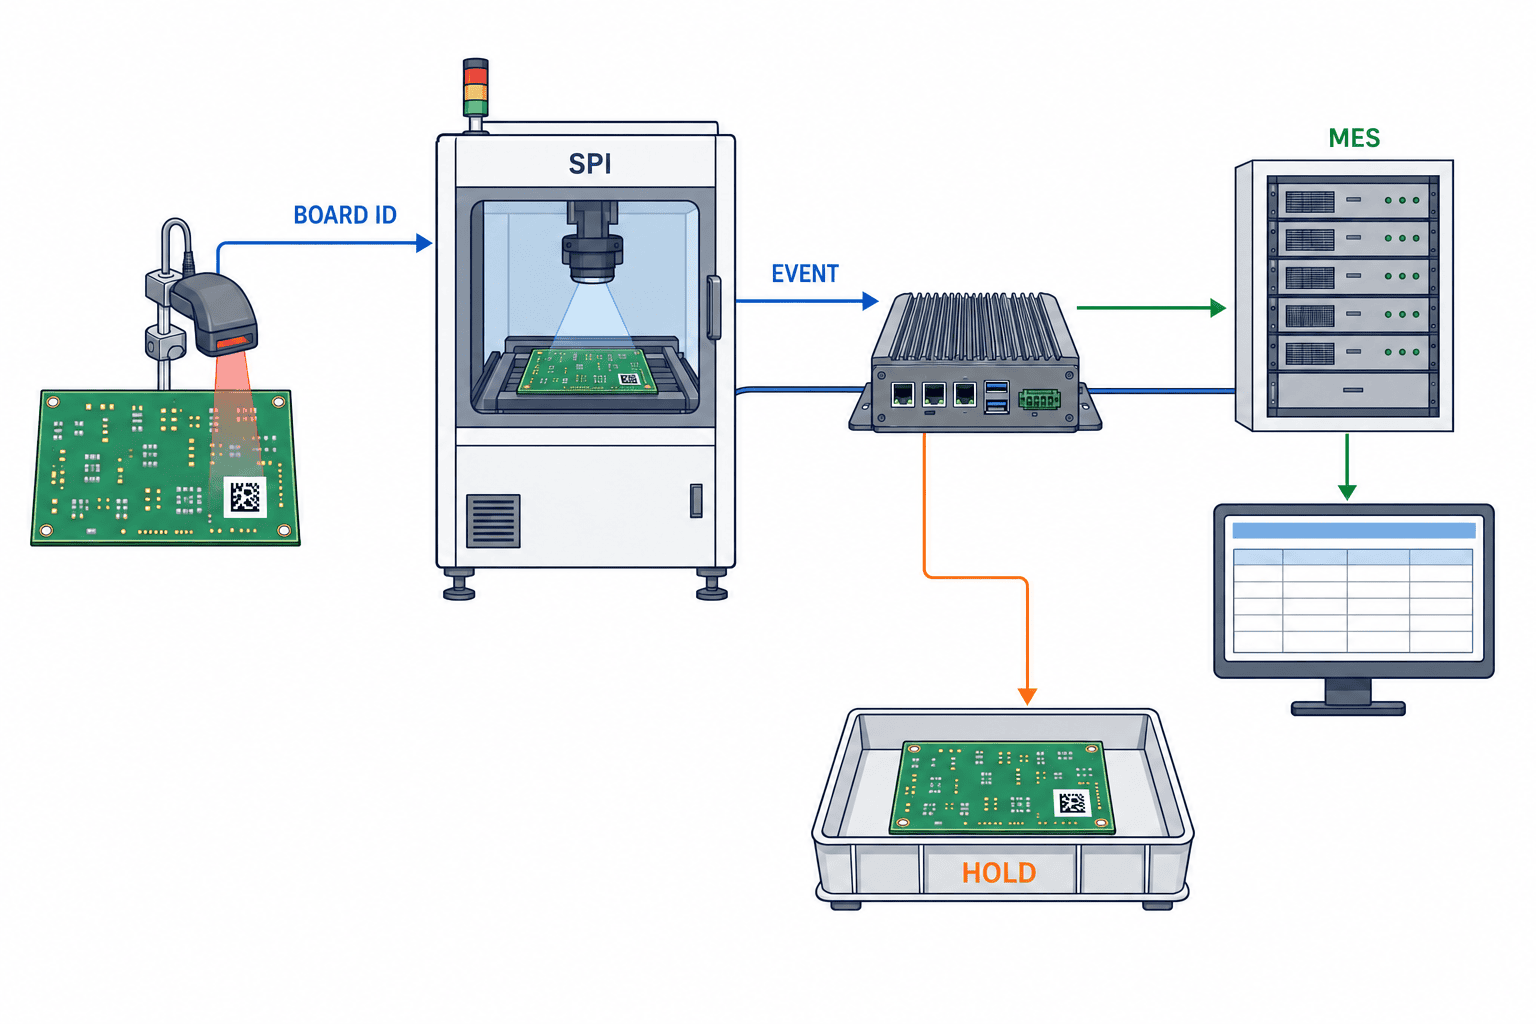
คำว่า “ส่งผลตรวจ” ยังไม่เพียงพอสำหรับออกแบบอินเทอร์เฟซ ต้องตกลง ตัวตนของบอร์ดและความหมายของ event ก่อน หากผลิตเป็นพาเนล อาจต้องมีรหัสพาเนลหลัก ตำแหน่งช่อง และรหัสบอร์ดย่อย หากยังติดฉลากไม่ได้ก่อนพิมพ์ ต้องมีกฎจับคู่รหัสชั่วคราวกับรหัสจริงภายหลัง จัดการกรณีอ่านไม่ออก อ่านซ้ำ ป้อนมือ ทิ้งงาน และพิมพ์ซ้ำ เพื่อให้รู้ผลสุดท้ายโดยไม่ลบผลก่อนหน้า
| ฟิลด์ | สิ่งที่ต้องตกลง |
|---|---|
| board_id / panel_id | ขอบเขตความเป็นเอกลักษณ์ รูปแบบ และการใช้ซ้ำ |
| product_code / revision | รุ่นแบบและโปรแกรมที่ใช้กับบอร์ดนั้น |
| event_time / receive_time | เวลาเครื่องเทียบเวลา MES การซิงก์และเขตเวลา |
| machine_id / recipe_revision | เครื่องและโปรแกรมฉบับที่อนุมัติ |
| inspection_result | ความหมายของ PASS FAIL REVIEW ERROR BYPASS |
| pad_id / xy / measured_value | พิกัด หน่วย สูตรคำนวณ และแพดที่ไม่ตรวจ |
| limit_version | เกณฑ์ที่ใช้ขณะตัดสิน |
| image_reference | ที่เก็บภาพต้นฉบับ อายุข้อมูลและสิทธิ์เข้าถึง |
MES ไม่จำเป็นต้องรับภาพทุกแพด อาจเก็บต้นฉบับบนเครื่องหรือเซิร์ฟเวอร์ภาพ แล้วส่งผลระดับบอร์ด สรุปค่าวัด และตำแหน่งอ้างอิงภาพไป MES แต่ต้องระบุแหล่งข้อมูลหลัก อายุเก็บ สำรอง และวิธีลบ รวมทั้งขนาดคิวเมื่อเครือข่ายล่ม ลำดับส่งซ้ำ คีย์กัน event ซ้ำ และการตรวจเวลาเหลื่อม หาก ACK หาย การส่งซ้ำต้องไม่สร้างบอร์ดเพิ่ม แต่การทบทวนผลใหม่ต้องไม่ถูกทิ้งเป็นข้อมูลซ้ำ
อินเทอร์เฟซอาจเป็นไฟล์ API ผู้ขาย หรือซอฟต์แวร์คุมไลน์ ชื่อมาตรฐานในโบรชัวร์ยังไม่ยืนยันว่ารุ่นที่ซื้อส่งทุกฟิลด์ได้ ขอข้อมูลตัวอย่าง พจนานุกรมข้อมูล เงื่อนไขส่ง รหัสข้อผิดพลาด และสภาพแวดล้อมทดสอบ กำหนดด้วยว่าการทบทวนผลจะเขียนทับหรือสร้าง event ใหม่ การเก็บ event ใหม่ทำให้ตรวจลำดับการตัดสินได้ชัดกว่า
หากต้องออกแบบ BOM แผนงานและการเปลี่ยนรุ่นด้วย อ่านคู่มือระบบบริหารการผลิตสำหรับอิเล็กทรอนิกส์และ EMS ส่วนการเชื่อมรีล ล็อตชิ้นส่วนและบอร์ดรายตัว อ่านการออกแบบระบบสอบกลับชิ้นส่วนอิเล็กทรอนิกส์ บทความนี้เจาะเฉพาะ event หลังพิมพ์
IPC-2591 Connected Factory Exchange (CFX) เป็นกรอบแลกเปลี่ยนข้อมูลระหว่างอุปกรณ์ กระบวนการ และระบบแม่ข่าย แต่คำว่า “รองรับ CFX” ไม่ยืนยันว่าเครื่องรุ่นและออปชันที่ซื้อจะส่งทุกฟิลด์ข้างต้น ต้องตรวจข้อความและฟิลด์ที่ติดตั้งจริงจากข้อมูลตัวอย่าง
ขั้นต่อไปของกระบวนการดูการจัดการโปรไฟล์อุณหภูมิรีโฟลว์ ส่วนการตรวจสภาพรอยบัดกรีหลังประกอบดูAI ตรวจรอยบัดกรี การแยกการพิมพ์ การให้ความร้อน และการตรวจรอยต่อช่วยให้กำหนดสเปกโดยไม่ซ้ำซ้อน
12 คำถามสำหรับ RFP เครื่อง SPI
ให้ผู้เสนอราคาจัดคำตอบเป็น ฟังก์ชันมาตรฐาน / ออปชันมีค่าใช้จ่าย / พัฒนาเฉพาะ / ไม่รองรับ และแสดงหน้าจอ log หรือไฟล์จริงประกอบ
- บอร์ดเล็ก ใหญ่ โก่ง หรือเป็นพาเนลของเรามีบริเวณใดที่วัดไม่ได้?
- วัดพื้นที่ ความสูง ปริมาตร offset และ bridging ด้วยหลักการ สูตร และหน่วยอะไร?
- ระบุ สอบเทียบ หรือยกเว้นแพดที่วัดซ้ำแล้วไม่นิ่งได้อย่างไร?
- นำเข้า CAD/Gerber สร้างโปรแกรมแรก เปลี่ยนรุ่นและอนุมัติใช้เวลาจริงเท่าใด?
- ตั้งเกณฑ์แยกกลุ่มแพดและจำกัดสิทธิ์ review, hold, override ได้หรือไม่?
- กับรุ่นเครื่องพิมพ์และซอฟต์แวร์ของเรา คำสั่ง offset ล้าง และหยุดใดทำงานสองทางได้?
- มีเพดานปรับชดเชย วิธีรับมือสื่อสารขัดข้องและป้องกันโปรแกรมผิดอย่างไร?
- ส่งรหัสบอร์ด ตำแหน่งในพาเนล เวลา โปรแกรม ผล ค่าวัดและอ้างอิงภาพจริงได้หรือไม่?
- ตรวจและกู้ event MES ที่ล่าช้า สูญหาย หรือซ้ำได้อย่างไร?
- ภาพและข้อมูลดิบมีค่าเก็บ สำรอง ค้นหา ส่งออก และสิทธิ์เข้าถึงเท่าใด?
- ใครติดตั้ง สอบเทียบ ฝึกอบรม ซ่อม และจัดอะไหล่ในไทย ใช้ภาษาใด?
- แผน FAT/SAT ใช้บอร์ด ตัวอย่างเสีย หลักฐานและการจัดการข้อค้างอย่างไร?
ให้แยกราคาเครื่อง สายพาน เครื่องอ่าน ใบอนุญาตเชื่อมเครื่องพิมพ์ การต่อ MES ที่เก็บภาพ ติดตั้ง ฝึกอบรม บำรุงรักษา และอะไหล่ ราคาซื้อถูกอาจซ่อนค่าบริการสร้างโปรแกรมหรือค่าพื้นที่จัดเก็บ ใช้หมวดค่าใช้จ่ายเดียวกันและความถี่เปลี่ยนรุ่นจริงของโรงงานเทียบทุกข้อเสนอ
FAT และ SAT ต้องทดสอบเหตุผิดปกติและการกู้คืน
FAT ตรวจหน้าที่หลักในสภาพแวดล้อมผู้ขาย SAT ทดสอบซ้ำกับเครื่องพิมพ์ เครือข่าย MES กะการทำงานและสินค้าจริงในโรงงานไทย บันทึกเงื่อนไขก่อนทดสอบ สิ่งป้อน ผลที่คาด ผลจริง ตำแหน่ง log ผู้รับผิดชอบ และวันทดสอบซ้ำ อย่าลบผลที่ไม่ผ่านเมื่อเปลี่ยนเงื่อนไข
| รายการ | FAT | SAT |
|---|---|---|
| บอร์ดดี/เสียที่รู้ผล | วัดและจัดประเภทตัวอย่างที่ตกลง | เดินต่อเนื่องภายใต้การพิมพ์จริง |
| ฉบับโปรแกรม | เตือนรุ่นผิด อนุมัติและคืนค่ารุ่น | เปลี่ยนรุ่นและอนุมัติชิ้นแรกจริง |
| ตัวตนบอร์ด | จำลองอ่านไม่ได้ ซ้ำ ตำแหน่งผิด | ใช้เครื่องอ่านและการลำเลียงจริง |
| ข้อมูลกลับเครื่องพิมพ์ | จำลองเพดาน หยุด ล้าง สื่อสารล่ม | ทดสอบเฉพาะคำสั่งที่อนุมัติกับเครื่องจริง |
| MES | ส่งปกติ ซ้ำ ช้า และส่งใหม่ | กระทบยอดจำนวนใน MES จริง |
| ภาพและ log | ค้น/ส่งออกตามบอร์ด | กู้คืนและค้นด้วยสิทธิ์พนักงาน |
| การกู้คืน | ไฟดับ แอปเริ่มใหม่ พื้นที่เต็ม | เริ่มงานข้ามกะและจัดการบอร์ดค้าง |
กำหนดค่าเกณฑ์จากแบบสินค้า ความเสี่ยงลูกค้า และสมรรถนะไลน์เดิม ไม่คัดลอกแค็ตตาล็อก เงื่อนไข “ไม่หยุดสามวัน” ไร้ความหมายหากผลิตบอร์ดน้อยมาก หากทดสอบทุกรุ่นสินค้าไม่ทัน ให้ตกลงสินค้าตัวแทนและการรับแบบมีเงื่อนไข กำหนดจำนวนบอร์ด กลุ่มแพด ชนิดตัวอย่างเสีย ข้อมูลที่ยอมให้ขาด และกติกาทดสอบซ้ำก่อนลงนาม
ข้อยกเว้นแปดกรณีที่ต้องเขียนสคริปต์ทดสอบ
พิมพ์ซ้ำ: เก็บ FAIL แรกและเพิ่ม event หลังล้าง/พิมพ์ใหม่ PASS สุดท้ายอย่างเดียวปิดบังจำนวนงานแก้ กำหนดสิทธิ์นำกลับตามข้อกำหนดลูกค้า
รหัสบอร์ดผิด: จำลองฉลากอ่านไม่ได้ รหัสพาเนลอื่น และกรอกมือ บอร์ดที่ระบุไม่ได้ต้องพักให้ผู้มีสิทธิ์แก้ ไม่บันทึก PASS ชั่วคราว
กลุ่มแพดเปลี่ยน: ใช้แบบแก้ไขซึ่งช่องสเตนซิลหรือแพดเปลี่ยน แต่เลือกโปรแกรมเก่า ต้องเตือนรุ่นไม่ตรงและรออนุมัติชิ้นแรก
ส่งซ้ำ: ตัด ACK ของ MES แล้วส่ง event เดิมใหม่ กรองด้วย event ID แต่ไม่ทิ้ง event review ใหม่ กระทบยอดจำนวนหลังฟื้นระบบ
ปรับชดเชยต่อเนื่อง: จำลอง offset เบี่ยงทางเดียวหลายครั้ง ระบบต้องชนเพดานที่อนุมัติแล้วหยุดเพื่อหาสาเหตุ ทดสอบกับรุ่นเครื่องพิมพ์จริง
พื้นที่ mask: แพดที่ยกเว้นต้องแสดงว่าไม่ตรวจ ไม่ใช่แสดงผ่านโดยเงียบ ๆ เมื่อแบบเปลี่ยนต้องอนุมัติ mask ใหม่
เวลาเหลื่อม: ทดสอบกะกลางคืนข้ามวันเมื่อเวลาเครื่องกับ MES ต่างกัน เก็บเวลา event และเวลารับ อย่าใช้เวลาเพียงอย่างเดียวเป็นคีย์เชื่อม
review ข้ามกะ: กะหนึ่งพักบอร์ด อีกกะเปลี่ยนผล ต้องเก็บผู้ตัดสิน เหตุผล ภาพ และสถานะก่อน/หลัง พร้อมสิทธิ์ตามบทบาท
KPI และการขยายทีละขั้น
เปอร์เซ็นต์ NG ของ SPI อย่างเดียวไม่ใช่ผลสำเร็จ เพราะช่วงแรกอาจสูงขึ้นจากการแจ้งเตือนผิด ต้องเชื่อม ความผิดปกติการพิมพ์ → การตรวจพบ → การจัดการ → ผลปลายน้ำ สำหรับบอร์ดเดียวกัน ตัวชี้วัดอาจรวมของเสียจากการพิมพ์ต่อหน่วยที่นิยามไว้ การแจ้งผิดและตรวจพลาด อัตราพิมพ์ซ้ำ เวลาหยุด/ล้างเครื่อง เวลาเปลี่ยนรุ่น ของเสียปลายน้ำและเวลาค้นหลักฐาน ระบุตัวหารว่าเป็นบอร์ด พาเนล ก้อนครีม หรือกะก่อนเทียบสินค้าต่างชนิด
ขั้นตอนที่ควบคุมได้คือ เลือกสินค้าและข้อบกพร่องสำคัญ → เทียบเครื่องด้วยตัวอย่างเดียวกัน → ทำ alert และ manual review ให้นิ่ง → เชื่อม ID/ผลกับ MES → ทดสอบ feedback อัตโนมัติที่จำกัดขอบเขต แต่ละขั้นต้องมีหลักฐานและรายการข้อค้าง เริ่มทุกไลน์พร้อมกันอาจทำให้สร้างโปรแกรมและฝึกคนไม่ทัน ควรทำข้อยกเว้นและบำรุงรักษาให้ลงตัวในไลน์หนึ่งก่อนขยาย
ในโรงงานไทยควรให้วิศวกรรม คุณภาพ จัดซื้อ และ IT/OT ทบทวน RFP ร่วมกันตั้งแต่ต้น ยืนยันผู้ดูแลเครือข่าย ภาษาในการบริการ อะไหล่ท้องถิ่น และข้ออนุมัติลูกค้า หากซื้อกล้องก่อนกำหนดข้อมูล อาจพบภายหลังว่าฟิลด์หรือใบอนุญาตเชื่อมต่อที่ต้องใช้เป็นออปชัน
คำถามที่พบบ่อย
SPI แทน AOI หรือ AXI ได้หรือไม่?
ไม่ได้ SPI วัดครีมก่อนวางชิ้นส่วน AOI มักดูสภาพภายนอกหลังประกอบ ส่วน AXI ใช้รังสีเอกซ์สำหรับจุดที่มองไม่เห็น ควรจัดชุดการตรวจตามแบบบอร์ดและข้อกำหนดลูกค้า แล้วเชื่อมผลด้วยรหัสบอร์ดเพื่อปรับเกณฑ์การพิมพ์
เลือก 2D หรือ 3D SPI?
หากต้องตรวจพื้นที่และตำแหน่ง 2D อาจพอ แต่หากต้องคุมความสูง ปริมาตร หรือส่งข้อมูลกลับเครื่องพิมพ์ ให้ประเมิน 3D พร้อมทดสอบเงา การสะท้อน บอร์ดโก่ง takt และงานบำรุงรักษากับตัวอย่างจริง ไม่อาจรับประกันว่า 3D จะเพิ่ม yield ในทุกไลน์
ติดตั้ง SPI ก่อนมี MES ได้หรือไม่?
ได้ แต่ควรระบุในสัญญาว่าส่งออก ID บอร์ด ฉบับโปรแกรม ค่าวัด ผล และตำแหน่งภาพได้ ตรวจรูปแบบไฟล์/API กับใบอนุญาตตั้งแต่วันนี้ พร้อมกำหนดที่เก็บชั่วคราวและสำรองข้อมูล มิฉะนั้นการเชื่อมภายหลังอาจแพงหรือสูญประวัติ
ก่อนปรึกษาควรเตรียมอะไร?
แผนผังไลน์ รุ่นเครื่องพิมพ์และซอฟต์แวร์ ขนาด/ความโก่งบอร์ด จำนวนรุ่น ตัวอย่างดี/เสีย takt วิธีออกรหัส ประเภทของเสีย และสถานะ MES แม้ข้อมูลยังไม่ครบ การทำรายการสิ่งที่ยังไม่ทราบก็ช่วยกำหนดลำดับการประเมินราคา
ปรึกษาการติดตั้ง SPI และเชื่อม MES ในไทย
TOMAS TECH สนับสนุนการเชื่อมอุปกรณ์ ข้อมูลหน้างานและระบบธุรกิจในโรงงานไทย ก่อนเลือกยี่ห้อเครื่อง ให้สรุปข้อบกพร่องเป้าหมาย รหัสบอร์ด feedback เครื่องพิมพ์ หลักฐาน MES และเกณฑ์ FAT/SAT ไว้ในหน้าเดียว แจ้งจำนวนไลน์ รุ่นเครื่องพิมพ์ สถานะ MES และปัญหาคุณภาพผ่านแบบฟอร์มติดต่อ เพื่อเริ่มกำหนดขอบเขตที่เหมาะสม
แหล่งข้อมูลและขอบเขตการอ้างอิง
- IPC-7525C แนวทางออกแบบสเตนซิล: ขอบเขตที่เผยแพร่ระบุว่าผลการพิมพ์ขึ้นกับหลายตัวแปร ไม่มีชุดกฎออกแบบเดียวที่ใช้ได้ทุกงาน
- IPC-2591 Connected Factory Exchange: กรอบแลกเปลี่ยนข้อมูลอุปกรณ์ กระบวนการและระบบแม่ข่าย ต้องตรวจการติดตั้งของเครื่องแต่ละรุ่น
- IPC-7527: ขอบเขตเกณฑ์รูปลักษณ์ของงานพิมพ์ครีมบัดกรี
- IPC J-STD-005A: ขอบเขตการทดสอบวัสดุครีม; ตรวจฉบับล่าสุดจากตาราง IPC
- ตารางฉบับเอกสาร IPC: แยก IPC-7525, IPC-7527 และ J-STD-005
- Yamaha YSi-SP: ตัวอย่างผลิตภัณฑ์ที่วัดขอบภาพ ความสูง ปริมาตร และส่ง feedback กับระบบที่รองรับ
- ASMPT Process Lens: ตัวอย่าง SPI หลังพิมพ์
- ASMPT ว่าด้วย closed-loop: ตัวอย่างระบบเครื่องพิมพ์ SPI และซอฟต์แวร์ของผู้ขาย
บทความอ้างอิงข้อมูลที่เผยแพร่สาธารณะ ไม่แทนข้อความมาตรฐานฉบับซื้อหรือข้อกำหนดลูกค้า ต้องยืนยันเกณฑ์ การสื่อสารระหว่างเครื่อง และอายุเก็บข้อมูลกับผลิตภัณฑ์และสัญญาจริง


