


“ติดตั้งตามระยะตรวจจับในแคตตาล็อกแล้ว แต่พอเป็นชิ้นงานอะลูมิเนียมกลับไม่ตอบสนอง” “เผลอนำเซนเซอร์ NPN ที่ใช้คุ้นมือในญี่ปุ่นไปต่อกับอินพุต PNP ของเครื่องจักรที่ผลิตในยุโรป” “พอเปลี่ยนเป็นแบบ 2 สาย เอาต์พุตก็ไม่ยอมดับ” ในเรื่องการเลือกพร็อกซิมิตี้เซนเซอร์ เรามักได้รับคำปรึกษาลักษณะนี้จากฝ่ายวิศวกรรมการผลิตและฝ่ายซ่อมบำรุงของโรงงานญี่ปุ่นในประเทศไทย
ประเด็นหลักของบทความนี้มีดังนี้ การเลือกพร็อกซิมิตี้เซนเซอร์ไม่ได้ตัดสินจาก “ระยะตรวจจับในแคตตาล็อก” แต่ตัดสินจาก “ระยะฝั่งปลอดภัยที่แก้ไขตามวัสดุ ขนาด และเงื่อนไขการติดตั้งของชิ้นงานจริง” ค่าแก้ไขตามวัสดุ ความถี่การตอบสนอง และค่าการรบกวนกันระหว่างเซนเซอร์ แตกต่างกันไปตามผู้ผลิตและรุ่น และทุกค่าล้วนเป็นค่าที่มีเงื่อนไขการวัดกำกับอยู่ ดังนั้นจึงต้องตรวจสอบกับดาต้าชีตของรุ่นที่จะใช้ ให้ผู้ขายเขียนหลักฐานนั้นลงใน RFP (เอกสารขอใบเสนอราคา) และยืนยันด้วยชิ้นงานจริงในการทดสอบตรวจรับ (FAT/SAT) โดยแยกเป็น 7 ประเด็นดังนี้
- ระยะตรวจจับในแคตตาล็อกเป็นค่าที่วัดกับแผ่นเหล็กหนา 1 mm (วัตถุตรวจจับมาตรฐาน) Omron นิยาม “ระยะตั้งค่า (setting distance)” ซึ่งเป็นระยะที่ใช้งานได้อย่างเสถียร ไว้ที่ประมาณ 70-80% ของระยะตรวจจับพิกัด ส่วนดาต้าชีตของผู้ผลิตฝั่งยุโรปใช้วิธีเขียนอีกแบบคือ “ระยะทำงานที่รับประกัน Sa”
- ระยะตรวจจับหดลงมากตามวัสดุ เมื่อคำนวณด้วยค่าของผลิตภัณฑ์หนึ่งรุ่นของ Contrinex ทองแดงจะได้ระยะเพียงประมาณ 18% ของเหล็กกล้า ยิ่งไปกว่านั้น ค่าแก้ไขยังต่างกันตามผู้ผลิต ในการคำนวณของบทความนี้ ระยะโดยประมาณของสเตนเลสแยกออกเป็น 4.48 mm และ 5.44 mm
- แบบชีลด์และแบบไม่ชีลด์มีระยะตรวจจับและข้อควรระวังเรื่องโลหะรอบข้างต่างกัน หากติดตั้งเรียงกันก็ต้องเว้นระยะห่างเพื่อป้องกันการรบกวนกันระหว่างเซนเซอร์ด้วย
- ความถี่การตอบสนองเป็นค่าในแคตตาล็อกที่มีเงื่อนไขการวัดกำกับ เมื่อนำไปเทียบกับจำนวนครั้งการตรวจจับที่ต้องการ ต้องคำนึงถึงความแตกต่างของเงื่อนไขด้วย
- ชนิดเอาต์พุตต้องเลือกให้ตรงกับยูนิตอินพุตของ PLC แบบ DC 2 สายต้องตรวจสอบกระแสรั่วและแรงดันตกค้าง แบบ 3 สายต้องตรวจสอบความเข้ากันได้ของ NPN/PNP
- เงื่อนไขด้านสภาพแวดล้อมและการติดตั้ง ได้แก่ ระดับ IP น้ำมันตัดกลึง งานเชื่อม สัญญาณรบกวน แรงบิดขันแน่น และสายเคเบิล เป็นตัวกำหนดอายุการใช้งานและการทำงานผิดพลาด
- นำทั้งหมดข้างต้นมาทำเป็นหัวข้อใน RFP แล้วยืนยันด้วยชิ้นงานจริงและการติดตั้งจริงใน FAT/SAT
อนึ่ง บทความนี้ไม่ได้เป็นการแนะนำหรือจัดอันดับผลิตภัณฑ์ใดโดยเฉพาะ ฟังก์ชันและสมรรถนะของผลิตภัณฑ์เป็น “คำอธิบายหรือคำกล่าวอ้างของผู้ผลิต” ตามเอกสารเผยแพร่ของผู้ผลิต และตัวเลขต่าง ๆ ได้ระบุชื่อบริษัทและซีรีส์กำกับไว้ การคำนวณจำลองในช่วงหลังเป็นตัวเลขสมมติที่ใส่ไว้เพื่ออธิบาย ไม่ใช่ข้อมูลของเครื่องจักรที่มีอยู่จริง บทความนี้ไม่กล่าวถึงราคาหรือจำนวนเงิน
พร็อกซิมิตี้เซนเซอร์คืออะไร: ความแตกต่างของแบบเหนี่ยวนำ แบบคาปาซิทีฟ และแบบแม่เหล็ก
พร็อกซิมิตี้เซนเซอร์คือเซนเซอร์ที่ตรวจจับว่า “มีวัตถุอยู่ใกล้หรือไม่” โดยไม่ต้องสัมผัสวัตถุตรวจจับ คู่มือทางเทคนิคของ Omron แบ่งวิธีตรวจจับออกเป็น 3 แบบ ได้แก่ แบบที่ใช้กระแสไหลวนซึ่งเกิดขึ้นในวัตถุตรวจจับที่เป็นโลหะจากการเหนี่ยวนำแม่เหล็กไฟฟ้า (แบบเหนี่ยวนำ) แบบที่ใช้การเปลี่ยนแปลงของความจุไฟฟ้า (แบบคาปาซิทีฟ) และแบบที่ใช้แม่เหล็กกับรีดสวิตช์ (แบบแม่เหล็ก) Keyence ก็แบ่งกว้าง ๆ เป็น 3 แบบเช่นกัน คือ “แบบออสซิลเลชันความถี่สูง (การเหนี่ยวนำแม่เหล็กไฟฟ้า)” “แบบแม่เหล็ก” และ “แบบคาปาซิทีฟ”
Omron อธิบายว่า JIS C 8201-5-2 เป็นมาตรฐานที่นิยามพร็อกซิมิตี้เซนเซอร์ และนิยามนั้นสอดคล้องกับนิยามของ IEC 60947-5-2
| แบบ | หลักการตรวจจับ (คำอธิบายของผู้ผลิต) | สิ่งที่ตรวจจับได้ | สิ่งรอบข้างที่ต้องระวัง |
|---|---|---|---|
| แบบเหนี่ยวนำ | ใช้สนามแม่เหล็กกระแสสลับของขดลวดทำให้เกิดกระแสไหลวนในโลหะ แล้วตรวจจับการเปลี่ยนแปลงของอิมพีแดนซ์หรือการลดทอนของการออสซิลเลต (Omron, Keyence) | โลหะ (เหล็ก อะลูมิเนียม ทองเหลือง ทองแดง ฯลฯ) | โลหะรอบข้าง |
| แบบคาปาซิทีฟ | ตรวจจับการเปลี่ยนแปลงของความจุไฟฟ้าระหว่างวัตถุตรวจจับกับเซนเซอร์ (Omron) | นอกจากโลหะแล้ว ยังรวมถึงเรซิน ของเหลว ผง ฯลฯ ขึ้นกับค่าคงที่ไดอิเล็กทริก | วัตถุทุกชนิดรอบข้าง |
| แบบแม่เหล็ก | แม่เหล็กกับรีดสวิตช์ (Omron) | แม่เหล็ก | — |
ในเรื่องการเลือกแบบ แคตตาล็อกรวมของ Pepperl+Fuchs (ต่อไปเรียกว่า P+F) แนะนำให้ใช้แบบเหนี่ยวนำหากเป้าหมายเป็นโลหะ ใช้แบบคาปาซิทีฟหากเป็นพลาสติก กระดาษ ของเหลว เม็ด หรือผง และใช้แบบแม่เหล็กหากมีแม่เหล็กอยู่ด้วย งานส่วนใหญ่ในจิ๊กหรือเครื่องจักรอัตโนมัติที่ใช้ตรวจสอบการมีอยู่ของชิ้นงานหรือตำแหน่งของแคลมป์ มักมีเป้าหมายเป็นโลหะ บทความนี้จึงอธิบายโดยเน้นที่แบบเหนี่ยวนำเป็นหลัก ส่วนแนวทางการออกแบบและผลิตตัวจิ๊กเองได้อธิบายไว้ในบทความการออกแบบและผลิตจิ๊ก
ในแบบเหนี่ยวนำเองก็มีหลายชนิด Omron ยกตัวอย่างแบบที่ตรวจจับอะลูมิเนียม (ตรวจจับองค์ประกอบเฟสของความถี่) แบบตรวจจับโลหะทุกชนิด (all-metal) และแบบตอบสนองต่อพัลส์ (สร้างกระแสไหลวนด้วยพัลส์แล้วตรวจจับการเปลี่ยนแปลงตามเวลา) Keyence อธิบายแบบตรวจจับโลหะที่ไม่ใช่เหล็กว่า ใช้คุณสมบัติที่ความถี่การออสซิลเลตจะสูงขึ้นเมื่ออะลูมิเนียมหรือทองแดงเข้าใกล้ และจะต่ำลงเมื่อเป็นโลหะกลุ่มเหล็ก พร้อมหมายเหตุว่า SUS304 มีคุณสมบัติอยู่ตรงกลางระหว่างสองกลุ่มนี้
Omron ยกจุดเด่นของพร็อกซิมิตี้เซนเซอร์ว่า ไม่สึกหรอเพราะไม่สัมผัส อายุการใช้งานยาวเพราะไม่มีหน้าสัมผัส (ไม่รวมแบบแม่เหล็ก) ใช้ได้ในบริเวณที่มีน้ำหรือน้ำมัน แทบไม่ได้รับผลกระทบจากสี และตอบสนองได้เร็ว ในขณะเดียวกันก็ระบุว่าได้รับผลกระทบจากอุณหภูมิแวดล้อม วัตถุรอบข้าง และเซนเซอร์ตัวอื่น การเลือกพร็อกซิมิตี้เซนเซอร์ก็คือการกำจัดเงื่อนไขฝั่ง “ได้รับผลกระทบ” เหล่านี้ทีละข้อนั่นเอง
ศัพท์เกี่ยวกับระยะตรวจจับ: ระยะตรวจจับพิกัด ระยะตั้งค่า Sn/Sr/Sa และวัตถุตรวจจับมาตรฐาน
สิ่งแรกที่ควรทำความเข้าใจในการเลือกพร็อกซิมิตี้เซนเซอร์คือ “ระยะตรวจจับ” ในแคตตาล็อกหมายถึงอะไร ต่อไปนี้คือการจัดระเบียบศัพท์ของผู้ผลิต
ศัพท์ของ Omron
คู่มือทางเทคนิคของ Omron นิยามไว้ดังนี้
| ศัพท์ | นิยามของ Omron |
|---|---|
| วัตถุตรวจจับมาตรฐาน | วัตถุตรวจจับที่กำหนดวัสดุ รูปทรง และขนาดไว้ เพื่อใช้เป็นเกณฑ์วัดสมรรถนะพื้นฐาน |
| ระยะตรวจจับ | ระยะจากพื้นผิวอ้างอิงจนถึงจุดที่เซนเซอร์ทำงาน (หรือคืนสถานะ) เมื่อเคลื่อนวัตถุตรวจจับมาตรฐานตามวิธีที่กำหนด |
| ระยะตั้งค่า | ระยะจากพื้นผิวอ้างอิงที่ใช้งานได้อย่างเสถียรโดยรวมผลของอุณหภูมิและแรงดันไฟฟ้าแล้ว ประมาณ 70-80% ของระยะตรวจจับพิกัด |
| ค่าฮิสเทอรีซิส (ระยะต่าง) | ผลต่างระหว่างระยะที่ทำงานกับระยะที่คืนสถานะ |
ในข้อควรระวังด้านการติดตั้ง Omron แนะนำให้ติดตั้งโดยอิงระยะตั้งค่า เนื่องจากระยะตรวจจับเปลี่ยนไปตามอุณหภูมิและแรงดันไฟฟ้า
เมื่อดูสเปกของ Omron E2E NEXT (DC 3 สาย) เป็นตัวอย่างจริง แม้เป็นแบบชีลด์ M18 เหมือนกัน แต่ระยะและขนาดของวัตถุตรวจจับมาตรฐานก็ต่างกันตามซีรีส์
| ซีรีส์ E2E NEXT (แบบชีลด์ M18) | รุ่น | ระยะตรวจจับ | ระยะตั้งค่า | วัตถุตรวจจับมาตรฐาน (เหล็ก) | ความถี่การตอบสนอง (ค่าเฉลี่ย) |
|---|---|---|---|---|---|
| BASIC Single distance | E2E-X5□18 | 5 mm ±10% | 0-4 mm | 18×18×1 mm | 600 Hz |
| BASIC Double distance | E2E-X8□18 | 8 mm ±10% | 0-6.4 mm | 24×24×1 mm | 500 Hz |
| PREMIUM Triple distance | E2E-X12□18 | 12 mm ±10% | 0-9.6 mm | 36×36×1 mm | 500 Hz |
| PREMIUM Quadruple distance | E2E-X14□18 | 14 mm ±10% | 0-10.6 mm | 42×42×1 mm | 350 Hz |
เมื่อนำระยะตั้งค่าหารด้วยระยะตรวจจับ รุ่น BASIC ทั้ง 2 รุ่นได้ 4÷5 และ 6.4÷8 ซึ่งเท่ากับ 80.0% ทั้งคู่ PREMIUM Triple ได้ 9.6÷12 เท่ากับ 80.0% และ PREMIUM Quadruple ได้ 10.6÷14 ประมาณ 75.7% ทั้งหมดอยู่ในช่วง “ประมาณ 70-80%” ตามนิยามของ Omron โปรดสังเกตด้วยว่า ซีรีส์ที่มีระยะตรวจจับยาวกว่า วัตถุตรวจจับมาตรฐานก็มีขนาดใหญ่กว่าด้วย
วิธีเขียนในดาต้าชีตของผู้ผลิตฝั่งยุโรป (Sn, Sr, Sa)
เอกสารของผู้ผลิตฝั่งยุโรปใช้สัญลักษณ์ Sn, Sr, Su และ Sa แคตตาล็อกรวมฉบับปี 2012 ของ P+F อธิบายว่าเป็นนิยามตาม EN 60947-5-2 ดังนี้
- ระยะทำงานพิกัด sn: ค่า “ระบุ” ที่ไม่คำนึงถึงพิกัดความเผื่อการผลิตหรืออิทธิพลภายนอก เช่น แรงดันไฟฟ้าและอุณหภูมิ
- ระยะทำงานจริง sr: ค่าของเซนเซอร์แต่ละตัวที่วัดที่อุณหภูมิแวดล้อม 23±5°C ภายใต้แรงดันไฟฟ้าและเงื่อนไขการติดตั้งที่กำหนด
- ระยะทำงานใช้งาน su: ค่าที่วัดภายใต้เงื่อนไขที่ขยายช่วงอุณหภูมิและแรงดันไฟฟ้าให้กว้างขึ้น
- ระยะทำงานที่รับประกัน sa: ระยะที่รับประกันการทำงานภายใต้เงื่อนไขที่กำหนด
ดาต้าชีตของ Contrinex (DW-Ax-50x-065) ก็เขียนไว้ว่า “0.9Sn ≤ Sr ≤ 1.1Sn” และ “Sa ≤ (0.81 x Sn)” และระบุว่าข้อมูลวัดตาม IEC 60947-5-2 ที่แหล่งจ่ายไฟ 20-30 VDC และอุณหภูมิแวดล้อม 23°C±5°C
สิ่งที่ต้องระวังในที่นี้คือความสัมพันธ์กับเนื้อหาของมาตรฐาน IEC 60947-5-2 ฉบับที่ 4 (Ed. 4.0) ออกเมื่อวันที่ 18 ตุลาคม 2019 และหน้าแคตตาล็อกของ IEC ระบุว่าการเปลี่ยนแปลงข้อกำหนดเกี่ยวกับช่วงตรวจจับและระยะทำงานเป็นหนึ่งในประเด็นที่แก้ไข บทความนี้ไม่ได้ตรวจสอบเนื้อหาของมาตรฐานโดยตรง จึงถือว่าความสัมพันธ์ระหว่างสัญลักษณ์และตัวเลขข้างต้นเป็นสิ่งที่ “เอกสารของ P+F และ Contrinex อธิบายไว้เช่นนั้น”
ระยะตั้งค่าของ Omron กับ Sa ของผู้ผลิตฝั่งยุโรป มีทั้งชื่อเรียกและที่มาของนิยามต่างกัน อย่าตีความว่าเป็นสิ่งเดียวกัน สิ่งที่เหมือนกันมีเพียงข้อเดียวคือ ไม่ออกแบบโดยวางตำแหน่งไว้ที่ระยะตรวจจับพิกัด (Sn) ตรง ๆ
อนึ่ง ผลิตภัณฑ์รุ่นนี้ของ Contrinex มีสเปกว่า LED จะติดค้างเมื่อวัตถุตรวจจับอยู่ภายใน 0.8 เท่าของระยะทำงานจริง และจะกะพริบเมื่อเกิน 0.8 เท่าแต่ยังอยู่ภายในระยะทำงานจริง เป็นการออกแบบที่แจ้งด้วยการกะพริบว่าอยู่ในช่วงที่มีระยะเผื่อน้อย ใช้ประโยชน์ได้ในการปรับระยะตอนเริ่มเดินเครื่อง
ขนาดของวัตถุตรวจจับมาตรฐาน: วิธีกำหนดของ P+F ตรงกับค่าของ Omron
แคตตาล็อกของ P+F อธิบายว่าแผ่นวัดมาตรฐานเป็นแผ่นเหล็กกล้าสี่เหลี่ยมจัตุรัสหนา 1 mm โดยความยาวด้านเท่ากับค่าที่มากกว่าระหว่าง “เส้นผ่านศูนย์กลางวงกลมแนบในของหน้าตรวจจับ” กับ “3×sn” ลองนำมาใช้กับ Omron E2E NEXT BASIC Double distance แบบชีลด์ (การประมาณเส้นผ่านศูนย์กลางวงกลมแนบในด้วยขนาดเกลียว M เป็นสมมติฐานของบทความนี้)
| รุ่น (Omron) | ขนาดเกลียว | ระยะตรวจจับ | 3×ระยะตรวจจับ | ค่าที่มากกว่า | วัตถุตรวจจับมาตรฐานของ Omron |
|---|---|---|---|---|---|
| E2E-X2□8 | M8 | 2 mm | 6 mm | 8 mm | 8×8×1 mm |
| E2E-X4□12 | M12 | 4 mm | 12 mm | 12 mm | 12×12×1 mm |
| E2E-X8□18 | M18 | 8 mm | 24 mm | 24 mm | 24×24×1 mm |
| E2E-X15□30 | M30 | 15 mm | 45 mm | 45 mm | 45×45×1 mm |
ตรงกันทั้ง 4 รุ่น กล่าวคือ ระยะตรวจจับในแคตตาล็อกเป็นค่าที่วัดกับ แผ่นเหล็กหนา 1 mm ขนาดเท่านี้ หากเป็นรุ่น M18 ระยะ 8 mm ก็คือแผ่นเหล็กขนาด 24 mm สี่เหลี่ยมจัตุรัส ชิ้นงานที่เล็กกว่านี้ เช่น หัวโบลต์หรือเดือยเล็ก ๆ จะมีระยะตรวจจับสั้นลง (Omron, P+F) P+F อธิบายว่า วัตถุขนาดใหญ่ทำให้ระยะทำงานยืดออกเพียงเล็กน้อย แต่วัตถุขนาดเล็กทำให้ระยะลดลงมาก และแนะนำให้ตรวจสอบระยะทำงานเมื่อขนาดต่างจากแผ่นวัดมาตรฐาน
ความแตกต่างของแบบชีลด์และแบบไม่ชีลด์ และผลกระทบของโลหะรอบข้าง
พร็อกซิมิตี้เซนเซอร์มีทั้งแบบชีลด์ (แบบติดตั้งฝังเรียบ หรือ flush mount) และแบบไม่ชีลด์
ตามนิยามของ Omron แบบชีลด์มีฟลักซ์แม่เหล็กรวมตัวอยู่ด้านหน้าเซนเซอร์ และด้านข้างของขดลวดถูกหุ้มด้วยโลหะ จึงติดตั้งฝังในโลหะได้ ส่วนแบบไม่ชีลด์มีฟลักซ์แม่เหล็กแผ่กว้างไปด้านหน้า และด้านข้างของขดลวดไม่ได้หุ้มด้วยโลหะ จึงได้รับผลกระทบจากโลหะรอบข้างได้ง่าย Keyence ก็อธิบายในทำนองเดียวกันว่า แบบชีลด์ใช้งานโดยฝังในโลหะได้ (ยกเว้นซีรีส์ EM) ส่วนแบบไม่ชีลด์มีระยะตรวจจับยาวกว่าแต่ต้องระวังตำแหน่งติดตั้ง
| หัวข้อ | แบบชีลด์ | แบบไม่ชีลด์ |
|---|---|---|
| โครงสร้าง | หุ้มด้านข้างของขดลวดด้วยโลหะ ฟลักซ์แม่เหล็กรวมตัวด้านหน้า (Omron) | ไม่หุ้มด้านข้าง ฟลักซ์แม่เหล็กแผ่ไปด้านหน้า (Omron) |
| การติดตั้ง | ฝังในโลหะได้ | ต้องมีที่ว่างรอบตัว ขนาดให้ตรวจสอบในดาต้าชีตแต่ละรุ่น |
| ระยะตรวจจับ | สั้น | ยาว |
| ตัวอย่างระยะ (Omron E2E NEXT BASIC Double distance) | M12: 4 mm, M18: 8 mm | M12: 8 mm, M18: 16 mm |
แคตตาล็อกของ P+F อธิบายว่า แบบติดตั้งฝังเรียบไม่ต้องมีที่ว่างรอบตัว และเหนือกว่าในด้านการป้องกันทางกลและความทนทานต่อสัญญาณรบกวน แต่ในผลิตภัณฑ์ของบริษัทเอง ระยะทำงานจะเหลือประมาณ 60% ของแบบไม่ฝังเรียบ นี่เป็นคำอธิบายเกี่ยวกับผลิตภัณฑ์ของ P+F ส่วนการเปรียบเทียบขนาดเดียวกันของ Omron E2E NEXT ระยะของแบบชีลด์เป็น 50% ของแบบไม่ชีลด์ (8 mm กับ 16 mm) อัตราส่วนก็ต่างกันตามผู้ผลิตและผลิตภัณฑ์ จึงไม่ควรจำไว้เป็นค่าทั่วไป แต่ให้เปรียบเทียบระหว่างรุ่นที่เป็นตัวเลือกจริง
สำหรับแบบไม่ชีลด์ P+F แสดงในภาพว่าควรเว้นที่ว่างรอบเซนเซอร์เพื่อหลีกเลี่ยงผลกระทบจากโลหะรอบข้าง ขนาดที่เป็นรูปธรรมต้องตรวจสอบจากข้อมูลทางเทคนิคของเซนเซอร์แต่ละรุ่น
สิ่งที่โลหะรอบข้างก่อให้เกิดขึ้น
ข้อควรระวังของ Omron ระบุว่า หากมีโลหะอื่นที่ไม่ใช่วัตถุตรวจจับอยู่ใกล้หน้าตรวจจับ จะเกิดผลกระทบ เช่น ระยะทำงานที่ปรากฏยืดออก คุณลักษณะด้านอุณหภูมิแย่ลง หรือไม่คืนสถานะ โดยเฉพาะระยะห่างจากพื้นผิวโลหะที่ หันหน้าเข้าหา หน้าตรวจจับ จะส่งผลต่อการหดสั้นของระยะตรวจจับ เป็นต้น
Omron ลงตารางขนาดโลหะรอบข้างของแต่ละรุ่นไว้ในแคตตาล็อก โดยค่าเหล่านั้นเป็นค่าเมื่อใช้น็อตที่ให้มาพร้อมเซนเซอร์ และระบุว่าหากเปลี่ยนวัสดุของน็อต ผลกระทบจากโลหะรอบข้างก็จะเปลี่ยนไปด้วย นั่นหมายความว่า แม้เป็นการเปลี่ยนแปลงเล็กน้อย เช่น เปลี่ยนวัสดุโครงยึดของจิ๊กจากเหล็กเป็นวัสดุอื่น หรือเปลี่ยนน็อตเป็นตัวที่มีอยู่ในมือ ก็อาจทำให้สถานะการตรวจจับเปลี่ยนไปได้
สำหรับแบบคาปาซิทีฟ Omron ระบุว่าต้องระวังผลกระทบจาก “วัตถุทุกชนิด” รอบข้าง ไม่ใช่เฉพาะจิ๊กโลหะเท่านั้น แต่รวมถึงฝาครอบเรซิน สายไฟ และมือของพนักงานด้วย
ขั้นตอนการเลือกพร็อกซิมิตี้เซนเซอร์
จากศัพท์ที่อธิบายมาข้างต้น เราได้จัดขั้นตอนการเลือกพร็อกซิมิตี้เซนเซอร์ออกเป็น 8 ขั้น
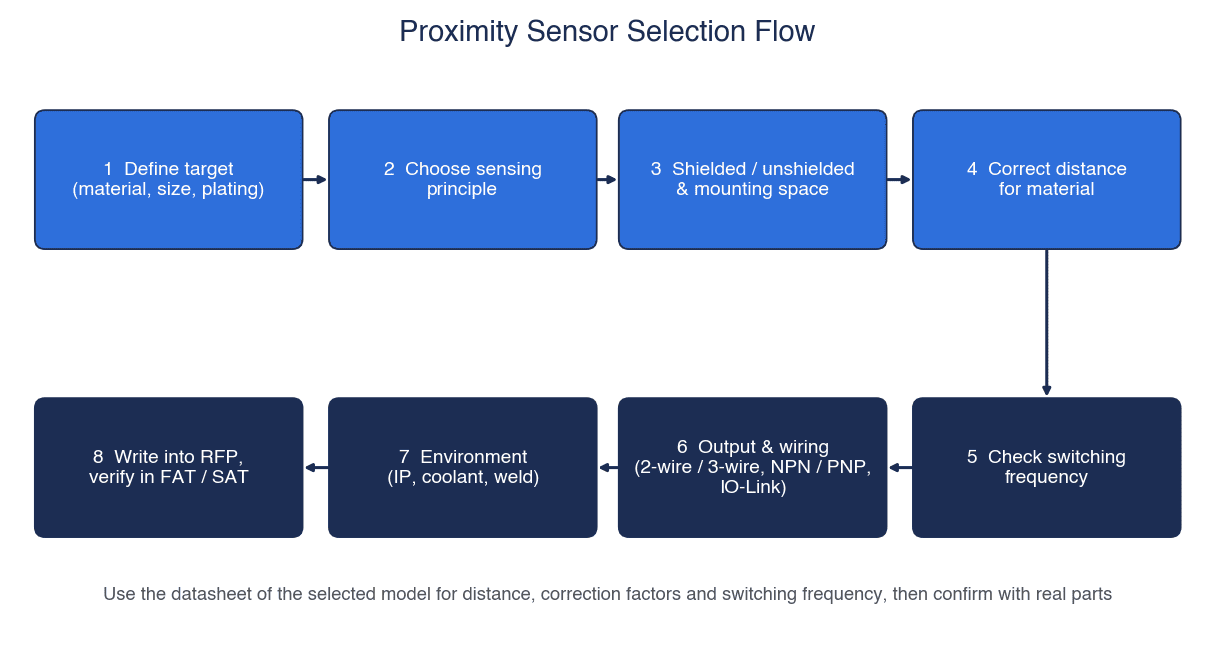
ดังภาพข้างต้น ลำดับคือ (1) กำหนดวัตถุตรวจจับ (วัสดุ ขนาด การชุบ) (2) เลือกวิธีตรวจจับ (3) เลือกแบบชีลด์หรือไม่ชีลด์ไปพร้อมกับพื้นที่ติดตั้ง (4) แก้ไขระยะตามวัสดุ (5) ตรวจสอบความถี่การตอบสนอง (6) กำหนดเอาต์พุตและการต่อสาย (2 สาย/3 สาย, NPN/PNP, IO-Link) (7) ตรวจสอบสภาพแวดล้อม (IP น้ำมันตัดกลึง งานเชื่อม) (8) เขียนลงใน RFP และยืนยันใน FAT/SAT
ลำดับนี้มีเหตุผล การคำนวณระยะทำไม่ได้หากยังไม่ได้กำหนดว่า “จะตรวจจับอะไร” และชนิดเอาต์พุตก็เลือกไม่ได้หากยังไม่ได้กำหนดยูนิตอินพุตฝั่ง PLC ในทางกลับกัน หากกำหนดรุ่นก่อนแล้วค่อยมาปรับวัสดุหรือการต่อสายทีหลัง ก็จะเกิดการแก้งานซ้ำ เช่น “อะลูมิเนียมไม่ตอบสนอง” หรือ “นำ NPN ไปต่อกับอินพุต PNP”
สิ่งที่ต้องตรวจสอบในแต่ละขั้นสรุปเป็นตารางได้ดังนี้
| ขั้น | สิ่งที่ต้องตรวจสอบ | หลักฐานหลัก |
|---|---|---|
| 1 วัตถุตรวจจับ | วัสดุ การชุบและความหนาของชั้นชุบ ความหนาแผ่น ขนาด (เทียบกับวัตถุตรวจจับมาตรฐาน) ทิศทางที่เข้ามา (ด้านหน้าหรือด้านข้าง) | Omron, P+F |
| 2 วิธีตรวจจับ | หากเป็นโลหะใช้แบบเหนี่ยวนำ หากเป็นเรซิน ของเหลว หรือผงใช้แบบคาปาซิทีฟ หากเป็นแม่เหล็กใช้แบบแม่เหล็ก | P+F, Omron |
| 3 การติดตั้ง | แบบชีลด์/ไม่ชีลด์ โลหะรอบข้าง โลหะที่หันหน้าเข้าหา ระยะห่างจากเซนเซอร์ตัวข้างเคียง | Omron, P+F |
| 4 การแก้ไขระยะ | อิงระยะตั้งค่าหรือ Sa แล้วแก้ไขตามวัสดุด้วยค่าแก้ไขหรือกราฟคุณลักษณะในดาต้าชีตของรุ่นที่จะใช้ | Omron, P+F, Contrinex |
| 5 การตอบสนอง | จำนวนครั้งการตรวจจับที่ต้องการ (Hz) กับความถี่การตอบสนองในแคตตาล็อก และเงื่อนไขการวัดของค่านั้น | Omron, P+F |
| 6 เอาต์พุต | กระแสรั่วและแรงดันตกค้างของแบบ 2 สาย, NPN/PNP ของแบบ 3 สาย, NO/NC, ชนิดเอาต์พุตที่รองรับ IO-Link | Omron, P+F |
| 7 สภาพแวดล้อม | ระดับ IP (ระบุถึงชื่อมาตรฐาน) น้ำมันตัดกลึง สะเก็ดและสนามแม่เหล็กจากงานเชื่อม สัญญาณรบกวน สายเคเบิล | Omron, P+F, Balluff, ifm |
| 8 RFP และการทดสอบ | ให้ส่งหลักฐานข้างต้นเป็นเอกสาร แล้วยืนยันด้วยชิ้นงานจริง | — |
หากวัตถุตรวจจับเข้ามาจากด้านข้าง ระยะทำงานจะต่างจากแนวแกน P+F อธิบายเป็นกราฟการตอบสนองตามการเยื้องจากแนวแกน ส่วน Omron อธิบายเป็นภาพ “ระยะตรวจจับและพื้นที่ตรวจจับในแนวนอน” สำหรับชิ้นงานที่ผ่านจากด้านข้าง เช่น ในสายลำเลียง ให้ดูภาพนี้เพื่อกำหนดตำแหน่งติดตั้ง
การแก้ไขระยะตรวจจับตามวัสดุ
ในพร็อกซิมิตี้เซนเซอร์แบบเหนี่ยวนำ ระยะตรวจจับเปลี่ยนไปมากตามวัสดุของวัตถุตรวจจับ ข้อควรระวังของ Omron ระบุว่า ระยะตรวจจับเปลี่ยนไปมากตามวัสดุของวัตถุตรวจจับ และโดยทั่วไปจะสั้นลงสำหรับโลหะที่ไม่เป็นแม่เหล็ก เช่น อะลูมิเนียม
ผลของวัสดุแสดงด้วย “ค่าแก้ไข (correction factor)” ตามคำอธิบายของ ifm ระยะตรวจจับตามวัสดุ = ค่าแก้ไข × ระยะตรวจจับระบุ ดาต้าชีตของ Contrinex ก็เขียนระยะทำงานกับอะลูมิเนียมว่า “Sn × CFAl”
ในที่นี้ ลองคำนวณระยะตามวัสดุโดยใช้เฉพาะค่าแก้ไขที่อยู่ในดาต้าชีตของ Contrinex DW-Ax-50x-065 (Ø6.5, ระยะทำงานพิกัด Sn = 3 mm)

ภาพข้างต้นเป็นการคำนวณจำลอง โดยนำ Sn 3 mm ของ Contrinex DW-Ax-50x-065 คูณด้วยค่าแก้ไขจากดาต้าชีตของบริษัทเดียวกัน (Sn×CF) จากเหล็กกล้า 3.00 mm ระยะลดลงเป็นสเตนเลส (V2A) 2.01 mm ทองเหลือง 1.05 mm อะลูมิเนียม 0.78 mm และทองแดง 0.54 mm
| วัสดุ | ค่าแก้ไขของ Contrinex | Sn×CF (mm) | คูณ ×0.81 เพิ่ม (mm, สมมติฐานของบทความนี้) |
|---|---|---|---|
| เหล็กกล้า (FE 360) | 1 | 3.00 | 2.43 |
| สเตนเลส (V2A) | 0.67 | 2.01 | 1.63 |
| ทองเหลือง | 0.35 | 1.05 | 0.85 |
| อะลูมิเนียม | 0.26 | 0.78 | 0.63 |
| ทองแดง | 0.18 | 0.54 | 0.44 |
คอลัมน์ขวาสุดคือค่า Sn×CF ที่คูณด้วย 0.81 อีกครั้ง 0.81 ยืมมาจากอัตราส่วน “Sa ≤ 0.81×Sn” ในดาต้าชีตฉบับเดียวกัน อย่างไรก็ตาม Sa ในดาต้าชีตเป็นค่าสำหรับวัตถุตรวจจับมาตรฐาน (เหล็กกล้า) การนำ 0.81 ไปคูณกับระยะหลังแก้ไขตามวัสดุจึงเป็น สมมติฐานของบทความนี้ Contrinex ไม่ได้กำหนดวิธีคำนวณนี้ไว้
วิธีอ่านนั้นง่าย แม้เป็นเซนเซอร์ตัวเดียวกัน แต่กับชิ้นงานทองแดงจะได้ระยะเพียงประมาณ 18% (0.54÷3.00) ของเหล็กกล้า เมื่อเทียบด้วยคอลัมน์ขวาสุด (×0.81) ตำแหน่งที่วางได้ที่ 2.43 mm สำหรับเหล็กกล้า หากเป็นทองแดงต้องขยับเข้าไปถึง 0.44 mm จึงจะตรวจจับได้ตามการคำนวณ เมื่อคำนึงถึงความผันแปรของชิ้นงานและการสั่นสะเทือน ระยะเผื่อจะเหลือน้อยมาก หากชิ้นงานโลหะที่ไม่ใช่เหล็กมีมาก นี่จะเป็นเหตุผลในการพิจารณาแบบตรวจจับโลหะทุกชนิด (ค่าแก้ไข 1) หรือแบบตรวจจับโลหะที่ไม่ใช่เหล็ก ซึ่งจะอธิบายในภายหลัง
ดาต้าชีตของ Contrinex ยังเขียนไว้ด้วยว่า ในกรณีติดตั้งแบบฝัง ให้คูณค่าแก้ไขของฐานติดตั้งเพิ่มเข้าไปอีก (Sn, Al = Sn×CFAl×CFemb, Al) แต่ไม่พบตัวเลขค่าแก้ไขของฐานติดตั้งสำหรับผลิตภัณฑ์นี้ในดาต้าชีต จึงไม่ได้ใส่ไว้ในตารางข้างต้น ขอให้จำไว้ว่าระยะอาจเปลี่ยนไปตามเงื่อนไขการติดตั้งได้ด้วย
ค่าแก้ไขต่างกันตามผู้ผลิต: เปรียบเทียบด้วยค่าของ ifm และ P+F
ค่าแก้ไขในบทก่อนเป็นค่าของผลิตภัณฑ์หนึ่งรุ่นของ Contrinex เมื่อนำมาวางเทียบกับค่าที่ผู้ผลิตรายอื่นเผยแพร่ ค่าเหล่านั้นไม่ได้ตรงกัน
| วัสดุ | ifm เซนเซอร์มาตรฐาน | P+F ค่าตัวแทน (แคตตาล็อกปี 2012) | autosen | Contrinex DW-Ax-50x-065 |
|---|---|---|---|---|
| เหล็กกล้า (ค่าอ้างอิง) | 1 | 1 | 1.00 | 1 |
| สเตนเลส | 0.7 | 0.85 | 0.60-1.00 | 0.67 |
| ทองเหลือง | 0.5 | 0.4 | 0.35-0.50 | 0.35 |
| อะลูมิเนียม | 0.4 | 0.4 | 0.30-0.45 | 0.26 |
| ทองแดง | 0.3 | 0.3 | 0.25-0.45 | 0.18 |
P+F เขียนไว้ในแคตตาล็อกของตนว่า ค่าแก้ไขเป็นอัตราส่วนเทียบกับเหล็กกล้า FE 360 (St37) และแตกต่างกันตามรุ่นขึ้นกับวัสดุของตัวเรือนและชีลด์ จึงควรใช้ค่าในดาต้าชีตของแต่ละรุ่น กล่าวคือ ผู้ผลิตเองบอกว่า “อย่านำตารางนี้ไปใช้ตรง ๆ”
เราจะแสดงด้วยการคำนวณจำลองว่าความแตกต่างนี้ส่งผลต่อการออกแบบมากเพียงใด สมมติฐานคือ Omron E2E-X8□18 (แบบชีลด์ M18 ระยะตรวจจับ 8 mm ระยะตั้งค่า 6.4 mm) แต่ค่าแก้ไขไม่ใช่ของ Omron เราลองนำค่าที่ ifm และ P+F เผยแพร่มาใช้แทน (บทความนี้ไม่ได้ข้อมูลคุณลักษณะตามวัสดุของ Omron)
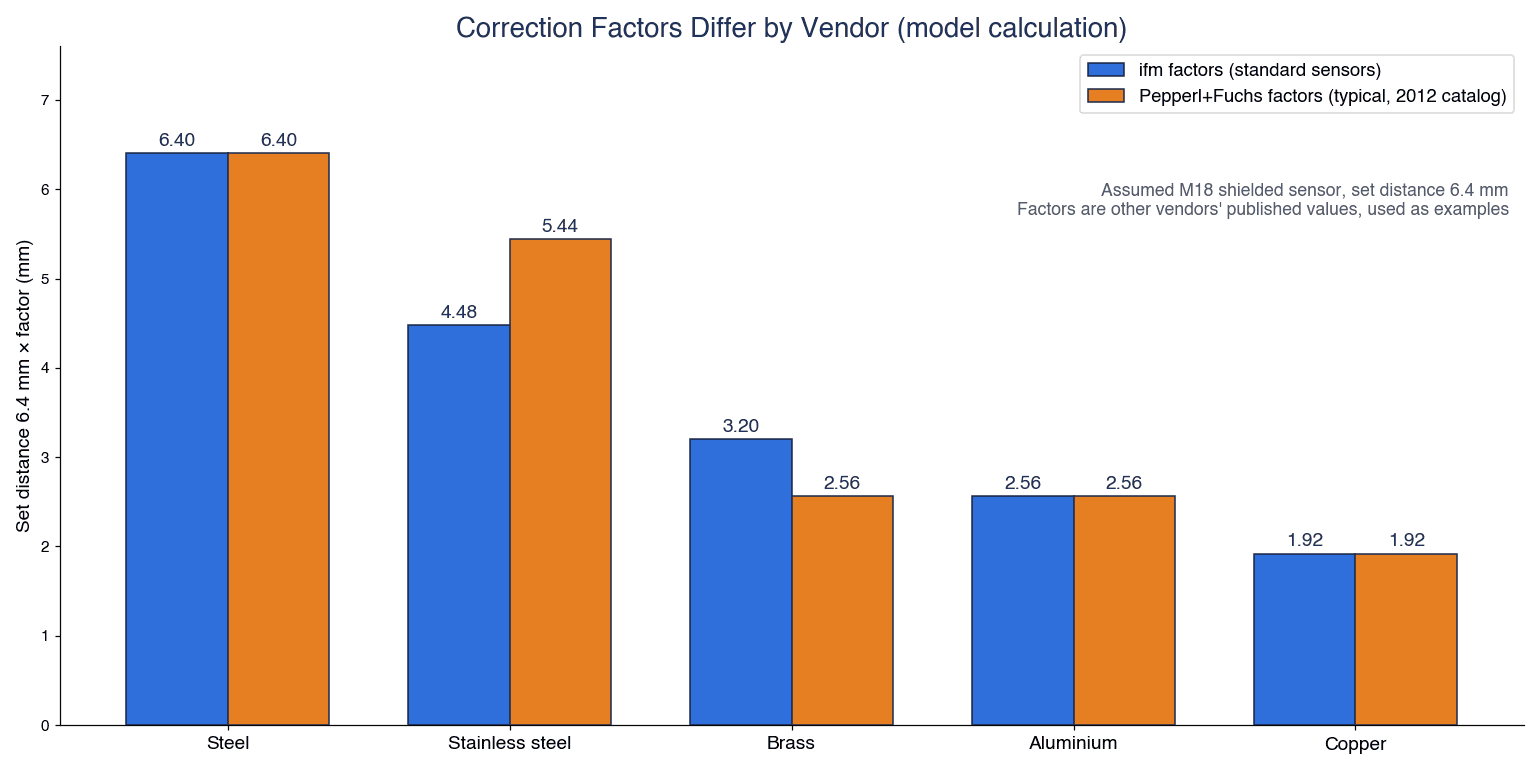
ภาพข้างต้นคือค่าที่ได้จากการนำระยะตั้งค่า 6.4 mm คูณด้วยค่าแก้ไขของ ifm และ P+F ตามลำดับ เหล็กกล้าได้ 6.40 mm ทั้งสองบริษัท สเตนเลสได้ ifm 4.48 mm และ P+F 5.44 mm ทองเหลืองได้ 3.20 mm และ 2.56 mm ส่วนอะลูมิเนียมและทองแดงได้ค่าเท่ากันทั้งสองบริษัทคือ 2.56 mm และ 1.92 mm
| วัสดุ | ค่าแก้ไข ifm | 8 mm×ค่าแก้ไข | 6.4 mm×ค่าแก้ไข | ค่าแก้ไข P+F | 8 mm×ค่าแก้ไข | 6.4 mm×ค่าแก้ไข |
|---|---|---|---|---|---|---|
| เหล็กกล้า | 1 | 8.00 | 6.40 | 1 | 8.00 | 6.40 |
| สเตนเลส | 0.7 | 5.60 | 4.48 | 0.85 | 6.80 | 5.44 |
| ทองเหลือง | 0.5 | 4.00 | 3.20 | 0.4 | 3.20 | 2.56 |
| อะลูมิเนียม | 0.4 | 3.20 | 2.56 | 0.4 | 3.20 | 2.56 |
| ทองแดง | 0.3 | 2.40 | 1.92 | 0.3 | 2.40 | 1.92 |
เฉพาะสเตนเลสอย่างเดียว ระยะตั้งค่าโดยประมาณก็แยกออกเป็น 4.48 mm และ 5.44 mm ต่างกัน 0.96 mm ส่วนทองเหลืองกลับเป็น ifm ที่ได้ระยะยาวกว่า ขึ้นอยู่กับว่าใช้ตารางค่าแก้ไขของใคร ตำแหน่งติดตั้งจะเปลี่ยนไปเกือบ 1 mm
สเตนเลสเป็นวัสดุที่ความแตกต่างตามชนิดก็มากด้วย จากการที่ตารางของ autosen ให้ช่วงค่าสำหรับสเตนเลสไว้ที่ 0.60-1.00 และ Keyence หมายเหตุว่า SUS304 มีคุณสมบัติอยู่ตรงกลางระหว่างเหล็กกับโลหะที่ไม่ใช่เหล็ก ก็จะเห็นได้ว่ายากที่จะใช้ค่าแก้ไขเพียงค่าเดียว
ข้อสรุปคือ อย่าออกแบบด้วยตารางค่าแก้ไขทั่วไป ให้ตรวจสอบด้วยค่าแก้ไขหรือกราฟคุณลักษณะตามวัสดุที่อยู่ในดาต้าชีตของรุ่นที่จะใช้ หากยังไม่มั่นใจ ให้วัดระยะด้วยชิ้นงานจริง หน้าข้อควรระวังของ Omron เองก็ไม่ได้แสดงค่าแก้ไขตามวัสดุเป็นตัวเลข แต่แนะนำให้ดูข้อมูลทางวิศวกรรม (กราฟคุณลักษณะ) ในแคตตาล็อก
ชิ้นงานบาง เล็ก หรือชุบผิว และ Factor 1/แบบตรวจจับโลหะทุกชนิด
นอกจากวัสดุแล้ว ความหนา ขนาด และการชุบผิวของชิ้นงานก็ทำให้ระยะตรวจจับเปลี่ยนไปด้วย
ความหนาและขนาด
ตามข้อควรระวังของ Omron หากชิ้นงานเล็กกว่าวัตถุตรวจจับมาตรฐาน โดยทั่วไประยะตรวจจับจะสั้นลง จึงแนะนำให้ออกแบบโดยใช้ขนาดตั้งแต่วัตถุตรวจจับมาตรฐานขึ้นไป และหากเท่ากันหรือเล็กกว่าก็ให้เผื่อระยะไว้อย่างเพียงพอ
ด้านความหนา โลหะกลุ่มเหล็ก เช่น เหล็กและนิกเกิล ต้องมีความหนาตั้งแต่ 1 mm ขึ้นไป ส่วนโลหะที่ไม่เป็นแม่เหล็ก หากความหนาของฟิล์ม (ชั้นชุบ) ไม่เกิน 0.01 mm จะได้ระยะตรวจจับใกล้เคียงกับวัสดุแม่เหล็ก (แบบตอบสนองต่อพัลส์ เช่น E2V มีคุณลักษณะต่างออกไป) สิ่งที่บางมากและไม่นำไฟฟ้า เช่น ฟิล์มเคลือบระเหย จะตรวจจับไม่ได้
ผลกระทบของการชุบผิว
Omron แสดง “ผลกระทบของการชุบผิว (ตัวอย่างตัวแทน)” เป็นค่าอ้างอิง โดยกำหนดระยะตรวจจับเมื่อไม่ชุบเป็น 100
| ชนิดและความหนาของการชุบ | กรณีวัสดุฐานเป็นเหล็กกล้า | กรณีวัสดุฐานเป็นทองเหลือง |
|---|---|---|
| ไม่ชุบ | 100 | 100 |
| Zn 5-15 μm | 90-120 | 95-105 |
| Cd 5-15 μm | 100-110 | 95-105 |
| Ag 5-15 μm | 60-90 | 85-100 |
| Cu 10-20 μm | 70-95 | 95-105 |
| Cu 5-15 μm | — | 95-105 |
| Cu (5-10 μm) + Ni (10-20 μm) | 70-95 | — |
| Cu (5-10 μm) + Ni (10 μm) + Cr (0.3 μm) | 75-95 | — |
มีตัวอย่างว่า เมื่อชุบเงิน (Ag) บนเหล็กกล้า ระยะตรวจจับจะเหลือ 60-90% ของกรณีไม่ชุบ หมายความว่าชิ้นส่วนที่เปลี่ยนสเปกการชุบภายหลังเพื่อรูปลักษณ์ อาจทำให้การตรวจจับไม่เสถียรได้ ช่องการปรับสภาพผิวในแบบวาดจึงเป็นข้อมูลนำเข้าสำหรับการเลือกเซนเซอร์ด้วย
Factor 1 (ค่าแก้ไข 1)/แบบตรวจจับโลหะทุกชนิด
ในกรณีที่มีชิ้นงานโลหะที่ไม่ใช่เหล็กมาก หรือมีเหล็กและโลหะที่ไม่ใช่เหล็กปะปนกัน ทางเลือกคือเซนเซอร์ที่ระยะต่างกันน้อยตามวัสดุ (ค่าแก้ไข 1) ต่อไปนี้คือกลุ่มผลิตภัณฑ์ของแต่ละบริษัทพร้อมคำอธิบายของผู้ผลิต
| ผู้ผลิตและกลุ่มผลิตภัณฑ์ | คำอธิบายของผู้ผลิต |
|---|---|
| ifm “Kplus” | ช่วงตรวจจับมาตรฐานเดียวสำหรับโลหะทุกชนิด ค่าแก้ไขของสเตนเลส ทองเหลือง อะลูมิเนียม และทองแดงเป็น 1 ทั้งหมด ทนต่อสนามแม่เหล็กไฟฟ้า มี Anti-spatter coating สำหรับงานเชื่อม อุณหภูมิใช้งาน -40 ถึง 85°C สูงสุดถึง IP 68/IP 69K (ทั้งหมดเป็นการนำเสนอผลิตภัณฑ์ของ ifm) |
| P+F “Reduction factor 1” | ตรวจจับโลหะทุกชนิดได้ด้วยระยะทำงานแทบเท่ากัน มีรุ่นระยะทำงานสูงสุด 2-75 mm ทนต่อสนามแม่เหล็กไฟฟ้า (ตามที่ระบุในแคตตาล็อกปี 2012) |
| Balluff “Factor 1” BES05NC (M18) | ตรวจจับเหล็กและโลหะที่ไม่ใช่เหล็กได้ด้วยระยะเท่ากัน ระยะทำงานพิกัด 8 mm เมื่อติดตั้งฝังเรียบ หน้าตรวจจับและตัวเรือนเป็นสเตนเลส 1.4404 (มีการเคลือบ) PNP NO, 10-30 V DC, IP68 |
| Omron | มี “แบบตรวจจับโลหะทุกชนิด” และ “แบบตรวจจับอะลูมิเนียม” ในการแบ่งประเภทตามวิธีตรวจจับ |
| Keyence | รุ่นตรวจจับอะลูมิเนียม (ซีรีส์ ED ตรวจจับเหล็กได้ด้วย ให้ตรวจสอบกับกราฟคุณลักษณะ) |
เอกสารฉบับเดียวกันของ Balluff ยังมี BES05K8 ที่ตรวจจับเฉพาะเหล็ก และ BES05K9 ที่ตรวจจับเฉพาะโลหะที่ไม่ใช่เหล็กด้วย Balluff ยกตัวอย่างการใช้งานโปกาโยเกะเพื่อตรวจสอบวัสดุในชิ้นงานประกอบที่มีอะลูมิเนียมและเหล็กกล้าปะปนกัน เป็นวิธีใช้พร็อกซิมิตี้เซนเซอร์ตัดสินว่า “ติดตั้งชิ้นส่วนที่เป็นวัสดุถูกต้องหรือไม่”
Factor 1 ก็มีจุดอ่อนเช่นกัน autosen ซึ่งเป็นบริษัทจำหน่าย อธิบายว่า เนื่องจากโครงสร้างที่ใช้ขดลวดแกนอากาศ 2 ขด เมื่อวัตถุขนาดเล็กผ่านจากด้านข้างอาจเกิดพัลส์ซ้อนสองครั้ง หากใช้ในงานที่มีชิ้นงานเล็กผ่านตัดหน้า ควรตรวจสอบกับของจริงล่วงหน้า
ความถี่การตอบสนองและฮิสเทอรีซิส: เทียบกับจำนวนครั้งการตรวจจับที่ต้องการ
ในงานอย่างการนับด็อกบนวัตถุหมุนหรือฟันเฟือง หรือการนับชิ้นงานที่ไหลมาด้วยความเร็วสูง ความถี่การตอบสนองจะมีผล
นิยามและเงื่อนไขการวัดของความถี่การตอบสนอง
Omron นิยามความถี่การตอบสนองว่า เป็นจำนวนครั้งการตรวจจับที่เอาต์พุตได้ใน 1 วินาที เมื่อนำวัตถุตรวจจับมาตรฐานเข้าใกล้ซ้ำ ๆ ตามหมายเหตุในตารางสเปกของ E2E NEXT ความถี่การตอบสนองเป็นค่าเฉลี่ย วัดโดยเรียงวัตถุตรวจจับมาตรฐานด้วย “ระยะห่าง 2 เท่าของขนาดวัตถุตรวจจับมาตรฐาน” ที่ระยะ 1/2 ของระยะตรวจจับ P+F ก็แสดงภาพในทำนองเดียวกัน คือเรียงแผ่นวัดด้าน a ด้วยระยะห่าง 2a และวัดที่ระยะ Sn/2
กล่าวคือ ความถี่การตอบสนองในแคตตาล็อกเป็นค่าเมื่อ “ส่งวัตถุขนาดมาตรฐานผ่านด้วยระยะห่าง 2 เท่าของความกว้างวัตถุ ที่ระยะครึ่งหนึ่งของ Sn” ในเงื่อนไขจริงที่ด็อกเล็กกว่า ระยะห่างแคบกว่า หรือระยะไกลกว่า อาจไม่ได้ค่าตามแคตตาล็อก
ค่าของผลิตภัณฑ์มีช่วงกว้าง Omron E2E NEXT (DC 3 สาย) มีแนวโน้มว่ายิ่งขนาดใหญ่และระยะตรวจจับยาว ความถี่การตอบสนองยิ่งต่ำ BASIC Double distance แบบชีลด์มีตั้งแต่ 1,500 Hz ของ M8 ถึง 250 Hz ของ M30 และแบบไม่ชีลด์ M30 อยู่ที่ 100 Hz ส่วน Contrinex DW-Ax-50x-065 ไม่เกิน 1000 Hz
การคำนวณจำลอง: การตรวจจับการหมุนต้องการกี่ Hz
สมมติว่าติดด็อกสำหรับตรวจจับไว้ 12 ตัวด้วยระยะห่างเท่ากันบนจานหมุน แล้วหมุนที่ 1,500 r/min (จำนวนด็อกและความเร็วรอบเป็นสมมติฐานของบทความนี้) เซนเซอร์คือ Omron E2E-X8□18 (ความถี่การตอบสนอง 500 Hz)
| หัวข้อ | การคำนวณ | ผลลัพธ์ |
|---|---|---|
| จำนวนครั้งการตรวจจับที่ต้องการ | 12 ตัว × 1,500 r/min ÷ 60 | 300 Hz |
| อัตราส่วนเทียบกับค่าในแคตตาล็อก | 300 Hz ÷ 500 Hz | 0.60 |
| ความเร็วรอบสูงสุดทางทฤษฎีด้วยเซนเซอร์เดียวกันและด็อก 12 ตัว | 500 Hz × 60 ÷ 12 ตัว | 2,500 r/min |
ตรวจทานการคำนวณ: 1,500 r/min คือ 25 รอบต่อวินาที 25×12 = 300 Hz ส่วน 2,500 r/min คือประมาณ 41.7 รอบต่อวินาที ×12 = 500 Hz
ขอยกตัวอย่างชิ้นงานบนสายลำเลียงไว้ด้วย หากความเร็วลำเลียง 60 m/min (1 m ต่อวินาที) และระยะพิตช์ชิ้นงาน 50 mm (ทั้งสองเป็นค่าสมมติ) จำนวนครั้งการตรวจจับที่ต้องการคือ 1 ÷ 0.05 = 20 Hz ซึ่งต่ำกว่าความถี่การตอบสนองอย่างเพียงพอ
สิ่งที่ขอให้ระวังคือ อย่าตัดสินว่าใช้ได้หรือไม่จากการเปรียบเทียบนี้เพียงอย่างเดียว ค่า 500 Hz ของ E2E-X8□18 เป็นค่าเฉลี่ยเมื่อเรียงวัตถุตรวจจับมาตรฐานขนาด 24×24×1 mm ด้วยระยะห่าง 2 เท่าของขนาดวัตถุ แล้วส่งผ่านที่ระยะ 1/2 ของระยะตรวจจับ หากด็อกเล็กกว่านั้น ระยะห่างแคบกว่า หรือระยะไกลกว่า เงื่อนไขก็ต่างไป นอกจากนี้ ผู้ผลิตก็ไม่ได้กำหนดเกณฑ์ว่าอัตราส่วน 0.60 “หากไม่เกินค่านี้ถือว่าผ่าน” สำหรับงานนับความเร็วรอบ ว่าพร็อกซิมิตี้เซนเซอร์เหมาะสมตั้งแต่แรกหรือไม่ ขอให้พิจารณาร่วมกับบทความการเลือกโรตารีเอ็นโค้ดเดอร์
ฮิสเทอรีซิส (ระยะต่าง)
พร็อกซิมิตี้เซนเซอร์มีค่าฮิสเทอรีซิส ตำแหน่งที่เอาต์พุต ON กับตำแหน่งที่ OFF จึงต่างกัน เป็นกลไกที่ทำให้เอาต์พุตไม่สลับ ON/OFF ไปมาแม้วัตถุตรวจจับจะสั่นเล็กน้อยที่ตำแหน่งหยุด
| ผลิตภัณฑ์ | ค่าฮิสเทอรีซิส |
|---|---|
| Omron E2E NEXT (รุ่นส่วนใหญ่) | ไม่เกิน 15% ของระยะตรวจจับ |
| Omron E2E NEXT Single distance | ไม่เกิน 10% ของระยะตรวจจับ |
| Contrinex DW-Ax-50x-065 | 3-15% ของระยะทำงานจริง |
เพราะมีค่าฮิสเทอรีซิส งานที่ต้องตัดสินตำแหน่งอย่างละเอียดจึงมีข้อจำกัด Omron แนะนำให้ใช้แบบแอมพลิฟายเออร์แยกหากต้องการความแม่นยำสูง สำหรับงานที่ดูว่า “ตำแหน่งที่หยุดถูกต้องหรือไม่” เช่น การยืนยันตำแหน่งแบ่งองศาของโต๊ะโรตารี่อินเด็กซ์ ให้กำหนดรูปทรงด็อกและตำแหน่งติดตั้งโดยตั้งอยู่บนสมมติฐานว่าการตัดสินจะมีช่วงกว้างเท่ากับค่าฮิสเทอรีซิส
ชนิดเอาต์พุต: กระแสรั่วและแรงดันตกค้างของแบบ DC 2 สาย
ในบรรดาชนิดเอาต์พุตของพร็อกซิมิตี้เซนเซอร์ แบบที่เกิดปัญหาบ่อยคือแบบ DC 2 สาย
กลไกของแบบ 2 สาย
แบบ 2 สายใช้สายเดียวกันเป็นทั้งสายไฟเลี้ยงและสายสัญญาณ ตามคำอธิบายของ P+F แบบ 2 สายต่ออนุกรมกับโหลด มีกระแสรั่วเล็กน้อยไหลแม้ในขณะ OFF และเกิดแรงดันตกเล็กน้อยในขณะ ON Omron เตือนว่าหากต่อเฉพาะสายไฟเลี้ยงโดยไม่มีโหลด อาจทำให้อุปกรณ์ภายในเสียหาย จึงต้องต่อโหลดเสมอ Keyence อธิบายว่าแบบ 2 สายต่อสายง่ายและใช้ได้กับทั้งวงจร NPN และ PNP
สเปกของ Omron E2E NEXT DC 2 สาย (Standard model) มีดังนี้
| หัวข้อ | ค่าของ Omron E2E NEXT DC 2 สาย |
|---|---|
| กระแสรั่ว | ไม่เกิน 0.8 mA |
| แรงดันตกค้าง | แบบมีขั้วไม่เกิน 3 V, แบบไม่มีขั้วไม่เกิน 5 V (กระแสโหลด 100 mA, ความยาวสาย 2 m) |
| กระแสโหลด | 3-100 mA |
| แรงดันไฟเลี้ยง | 12-24 VDC |
กระแสรั่วทำให้โหลดไม่ OFF
คู่มือทางเทคนิคของ Omron ระบุว่า ในแบบ 2 สาย แม้เอาต์พุต OFF ก็ยังมีกระแสสูงสุด 0.8 mA ไหลเข้าโหลด จึงต้องตรวจสอบว่ากระแสนี้ไม่ทำให้โหลดทำงาน สูตรการตัดสินมีดังนี้ (ข้อควรระวังของ Omron)
(กระแสรั่ว) × (อิมพีแดนซ์อินพุตของโหลด) < (แรงดันคืนสถานะของโหลด)
ในการคำนวณจำลอง กำหนดกระแสรั่วเป็นค่าสูงสุดของ E2E NEXT DC 2 สาย คือ 0.8 mA และ สมมติให้อิมพีแดนซ์อินพุตของโหลดเป็น 5.6 kΩ และแรงดันคืนสถานะเป็น 5 V (ไม่ใช่สเปกของ PLC รุ่นใดรุ่นหนึ่ง)
| หัวข้อ | การคำนวณ | ผลลัพธ์ |
|---|---|---|
| แรงดันฝั่งโหลดจากกระแสรั่ว | 0.8 mA × 5.6 kΩ | 4.48 V |
| การตัดสิน | เปรียบเทียบ 4.48 V กับ 5 V | 4.48 V < 5 V ตามสูตรถือว่า OFF |
| ระยะเผื่อ | 5 V − 4.48 V | 0.52 V |
ตามสูตรถือว่า OFF แต่ระยะเผื่อมีเพียง 0.52 V เท่านั้น หากอิมพีแดนซ์อินพุตของโหลดสูงกว่านี้อีกเล็กน้อย ก็จะไม่ผ่านสูตรการตัดสิน Omron ระบุว่า โดยทั่วไปยิ่งแรงดันสูง กระแสรั่วยิ่งมาก และต้องระวังเมื่อเปลี่ยนมาแทนลิมิตสวิตช์หรือไมโครสวิตช์
หากระยะเผื่อไม่พอ Omron แนะนำให้ต่อตัวต้านทานบลีดเดอร์ขนานกับโหลด และออกแบบให้ผ่านสูตรข้างต้น ค่าโดยประมาณคือ ที่ 12 VDC ไม่เกิน 15 kΩ และตั้งแต่ 450 mW ขึ้นไป ที่ 24 VDC ไม่เกิน 30 kΩ และตั้งแต่ 0.1 W ขึ้นไป อีกวิธีหนึ่งคือเลือกแบบ 3 สาย ซึ่ง P+F ระบุว่ากระแสรั่วของแบบ 3 สายไม่ต้องนำมาพิจารณา
แรงดันตกค้างทำให้โหลดไม่ ON
ในขณะ ON ก็ยังมีแรงดันค้างอยู่ภายในเซนเซอร์ หากแหล่งจ่าย 24 V และแรงดันตกค้าง 3 V (ค่าสูงสุดของ E2E NEXT DC 2 สาย แบบมีขั้ว) แรงดันที่ตกคร่อมโหลดคือ 24 − 3 = 21 V การแบ่งแรงดันจริงจะเปลี่ยนไปตามกระแสโหลดและความยาวสาย แต่หากแรงดันทำงานของโหลด เช่น รีเลย์ สูงกว่านี้ โหลดจะไม่ ON Omron ก็เขียนไว้ในตัวอย่างการต่อกับโหลดรีเลย์ว่าให้ระวังแรงดันตกค้าง 3 V ของแบบ DC 2 สาย
สำหรับแบบ AC 2 สาย Omron แนะนำให้ต่อตัวต้านทานบลีดเดอร์เพื่อให้กระแสเซนเซอร์อย่างน้อย 10 mA (ที่ 100 VAC ไม่เกิน 10 kΩ และตั้งแต่ 3 W (5 W) ขึ้นไป ที่ 200 VAC ไม่เกิน 20 kΩ และตั้งแต่ 10 W (20 W) ขึ้นไป) หากใช้อุปกรณ์อิเล็กทรอนิกส์ที่ใช้การเรียงกระแสแบบครึ่งคลื่นของไฟ AC เช่น ไทเมอร์ เป็นโหลด การทำงานอาจไม่เสถียรได้
แบบ 3 สาย NPN/PNP กับอินพุต PLC และ NO/NC
แบบ 3 สายแยกการต่อแหล่งจ่ายไฟกับโหลดออกจากกัน ตามคำอธิบายของ P+F มีการป้องกันโหลดเกิน การป้องกันลัดวงจร และการป้องกันต่อขั้วกลับ และกระแสรั่วไม่ต้องนำมาพิจารณา แบบ 3 สายของ Omron E2E NEXT ก็มีการป้องกันต่อขั้วไฟเลี้ยงกลับ การดูดซับเสิร์จ การป้องกันเอาต์พุตลัดวงจร และการป้องกันต่อขั้วเอาต์พุตกลับ
ความแตกต่างของ NPN และ PNP
ตามคำอธิบายของ P+F การต่อโหลดระหว่างเอาต์พุตกับ 0 V คือ PNP (switched high) และการต่อโหลดระหว่างเอาต์พุตกับ +UB คือ NPN (switched low) หากชนิดเอาต์พุตของเซนเซอร์ไม่ตรงกับสเปกของยูนิตอินพุต PLC สัญญาณอินพุตจะไม่เข้า
| หัวข้อ | เอาต์พุต NPN | เอาต์พุต PNP |
|---|---|---|
| วิธีต่อโหลด (P+F) | ระหว่างเอาต์พุตกับ +UB | ระหว่างเอาต์พุตกับ 0 V |
| การทำงานของเอาต์พุต (P+F) | switched low | switched high |
| คำอธิบายของ Omron | เอาต์พุตทรานซิสเตอร์ทั่วไป ต่อเข้ากับ PLC หรือเคาน์เตอร์ได้โดยตรง | ส่วนใหญ่ติดตั้งในเครื่องจักรสำหรับต่างประเทศ เช่น ยุโรป |
ในเรื่องการใช้งานตามภูมิภาค สิ่งที่ยืนยันได้จากเอกสารชั้นต้นมีเพียงคำอธิบายของ Omron ข้างต้นเท่านั้น ไม่มีเอกสารที่แสดงว่าในโรงงานไทยใช้ NPN และ PNP ในสัดส่วนเท่าใด ในโรงงานญี่ปุ่นในไทย บางครั้งเครื่องจักรที่นำมาจากญี่ปุ่นกับเครื่องจักรที่ผลิตในยุโรปจะอยู่ในไลน์เดียวกัน และสเปกยูนิตอินพุตอาจต่างกันในแต่ละเครื่อง เกณฑ์การเลือกไม่ใช่ “แบบไหนใช้มากกว่า” แต่คือการเลือกให้ตรงกับยูนิตอินพุต PLC ของเครื่องจักรนั้น ควรจัดการรุ่นของอะไหล่สำรองแยกตามเครื่องจักร และวางระบบไม่ให้สลับ NPN กับ PNP เพียงเพราะ “เป็น M18 เหมือนกัน” พื้นฐานของอินพุต PLC อธิบายไว้ในบทความพื้นฐาน PLC
NO และ NC
ตามนิยามของ Omron NO คือเอาต์พุต ON เมื่อมีวัตถุอยู่ในพื้นที่ตรวจจับ และ NC คือเอาต์พุต ON เมื่อไม่มีวัตถุ บางรุ่นสลับ NO/NC ได้ การเลือกใช้แบบใดให้กำหนดร่วมกับตรรกะของโปรแกรม PLC และการจัดการเมื่อเกิดความผิดปกติ
ลำดับการจ่ายไฟและตัดไฟ
Omron เตือนว่า เซนเซอร์จะพร้อมตรวจจับภายใน 100 ms หลังจ่ายไฟ จึงควรออกแบบให้จ่ายไฟเซนเซอร์ก่อน และเนื่องจากอาจเกิดพัลส์เอาต์พุตตอนตัดไฟ จึงควรตัดไฟฝั่งโหลดก่อน P+F ระบุเวลาตั้งแต่จ่ายไฟจนพร้อมใช้งานไว้สูงสุด 300 ms (ค่าของผลิตภัณฑ์ P+F) เวลานี้ต่างกันตามผู้ผลิตและผลิตภัณฑ์ ดังนั้นเวลาที่โปรแกรม PLC จะละเว้นอินพุตทันทีหลังจ่ายไฟ ให้กำหนดตามค่าของรุ่นที่จะใช้
การต่ออนุกรม (AND) หรือขนาน (OR) ก็ทำได้ แต่ Omron ระบุว่าบางรุ่นต้องต่อผ่านรีเลย์ และอาจใช้ไม่ได้เนื่องจากผลของพัลส์ผิดพลาดหรือกระแสรั่ว
พร็อกซิมิตี้เซนเซอร์ที่รองรับ IO-Link ได้ข้อมูลอะไรบ้าง
พร็อกซิมิตี้เซนเซอร์ที่รองรับ IO-Link นอกจากเอาต์พุต ON/OFF แล้ว ยังรับส่งสถานะและการตั้งค่าของเซนเซอร์ได้
| ผู้ผลิตและผลิตภัณฑ์ | สิ่งที่จัดการได้ผ่าน IO-Link (คำอธิบายของผู้ผลิต) |
|---|---|
| Omron E2E NEXT | IO-Link Ver 1.1, COM2 (38.4 kbps)/COM3 (230.4 kbps), รอบเวลาต่ำสุด COM2 2.3 ms/COM3 0.4 ms สลับ NO/NC การวินิจฉัยตนเอง การเลือกระยะตัดสินว่าใกล้เกินไป ไทเมอร์ เอาต์พุตไม่เสถียร เอาต์พุตมอนิเตอร์ การอ่านชั่วโมงทำงาน การอ่านอุณหภูมิภายในเซนเซอร์ ฯลฯ |
| เซนเซอร์แบบเหนี่ยวนำของ ifm | ข้อมูลแบบวนรอบ ได้แก่ ค่าการลดทอนปัจจุบัน เอาต์พุตสวิตชิง และสถานะอุปกรณ์ การสอนจุดสวิตช์ (teach) ตัวนับจำนวนครั้งสวิตชิง ตัวนับชั่วโมงทำงาน ตัวนับจำนวนครั้งจ่ายไฟ การระบุตำแหน่งด้วยการกะพริบ LED ฯลฯ |
| Contrinex DW-Ax-50x-065 | IO-Link 1.1, ข้อมูลกระบวนการ 7-bit, COM2 (38.4 kBaud), รอบเวลาต่ำสุด 10.4 ms |
ifm ยกตัวอย่างการใช้งาน ได้แก่ การเฝ้าติดตามระยะอย่างต่อเนื่อง การตรวจจับการยืดของโซ่ ความไม่สมดุลของเพลา และการแยกแยะวัสดุ Omron นำเสนอว่า ผ่าน IO-Link มาสเตอร์ จะทราบตำแหน่งและรายละเอียดของความเสียหายจาก HMI ได้เร็ว ลด MTTR (เวลาเฉลี่ยในการซ่อม) ได้ และการเฝ้าติดตามสภาพช่วยในการบำรุงรักษาเชิงพยากรณ์ (คำกล่าวอ้างของผู้ผลิต)
ระวังข้อจำกัดของชนิดเอาต์พุต
สิ่งที่มักมองข้ามคือ บางผลิตภัณฑ์รองรับ IO-Link เฉพาะบางชนิดเอาต์พุตเท่านั้น ตารางสเปกของ Omron E2E NEXT มีหมายเหตุว่า เอาต์พุต PNP ชนิด NC และเอาต์พุต NPN ทั้งหมดไม่รองรับ IO-Link Contrinex DW-Ax-50x-065 ก็เช่นกัน เมื่อดูจากตารางรุ่น มีเพียงรุ่น PNP NO เท่านั้นที่มีการระบุ IO-Link
ด้วยเหตุนี้ หากจะนำ IO-Link มาใช้กับเครื่องจักรเดิมที่ใช้ NPN เป็นมาตรฐานมาตลอด อาจต้องทบทวนชนิดเอาต์พุตไปด้วย ไม่อาจกล่าวได้ว่าทุกผลิตภัณฑ์เป็นเช่นนั้น แต่เป็นประเด็นที่ควรตรวจสอบชนิดที่รองรับในรุ่นที่เป็นตัวเลือก แนวคิดในการขยาย IO-Link ไปถึงอุปกรณ์ความปลอดภัยได้อธิบายไว้ในบทความการนำ IO-Link Safety มาใช้
สภาพแวดล้อม: ระดับ IP น้ำมันตัดกลึง งานเชื่อม และสัญญาณรบกวน
ระดับ IP และน้ำมันตัดกลึง
ตารางสเปกของ Omron E2E NEXT เขียนโครงสร้างการป้องกันของแบบสายติดตั้งมา (pre-wired) และแบบสายติดตั้งมาพร้อมคอนเนกเตอร์ไว้ว่า “IEC 60529: IP67, ISO 20653 (มาตรฐานเดิม DIN 40050 PART9): IP69K, JIS C 0920 ภาคผนวก 1: IP67G” และยังระบุว่าผ่านเกณฑ์การประเมินชิ้นส่วนทนน้ำมันของ Omron เอง (น้ำมันตัดกลึงตามที่กำหนดใน JIS K 2241:2000 อุณหภูมิไม่เกิน 35°C) IP67 กับ IP69K เป็นการระบุตามมาตรฐานคนละฉบับ ใน RFP จึงควรให้ระบุถึงชื่อมาตรฐานด้วยจึงจะแน่นอน
ด้านน้ำมันตัดกลึง หน้าผลิตภัณฑ์ของ Omron นำเสนอว่า สูตร PVC ใหม่ช่วยป้องกันการบวม การเสื่อมสภาพ และการแตกร้าวของสายเคเบิล และป้องกันการซึมเข้าของน้ำมันตัดกลึงได้สูงสุด 2 ปี อย่างไรก็ตาม หมายเหตุในตารางสเปกระบุชัดว่า “2 ปี” นี้เป็นค่ามัธยฐาน (typical value) ของการออกแบบผลิตภัณฑ์และผลการประเมิน และคาดว่าสมรรถนะจะลดลงโดยเฉลี่ยใน 2 ปีนับจากส่งมอบ จึงควรอ่านเป็นตัวเลขอ้างอิงสำหรับแผนการเปลี่ยน ไม่ใช่ค่ารับประกัน ยังระบุด้วยว่าแบบสายติดตั้งมาจะไม่เป็นไปตามระดับการป้องกันในส่วนที่ปอกฉนวนสายออก สำหรับกระบวนการที่โดนน้ำมันตัดกลึงปริมาณมาก Omron แนะนำแบบทนน้ำมัน E2ER/E2ERZ
เงื่อนไขการทดสอบ IP69K ของ Omron ตามหน้าผลิตภัณฑ์คือ ความดัน 8,000-10,000 kPa น้ำร้อน 80°C และแต่ละมุม 30 วินาที แคตตาล็อกปี 2012 ของ P+F ระบุว่า มี IP65, IP67, IP68 (EN 60529) แล้วแต่ผลิตภัณฑ์ การทดสอบแรงกระแทก 30 G, 11 ms และการทดสอบการสั่นสะเทือน 10-55 Hz แอมพลิจูด 1 mm (IEC 60068-2-6)
การเกาะของเศษโลหะเป็นอีกปัญหาหนึ่ง
Omron เขียนถึงแบบเหนี่ยวนำว่า ตรวจจับได้โดยแทบไม่ได้รับผลกระทบจากสิ่งสกปรก น้ำมัน และน้ำ แต่ในขณะเดียวกันก็ยก “การเกาะและสะสมของผงโลหะ” ไว้ในรายการตรวจสอบ แม้จะทนต่อน้ำมันและน้ำ แต่หากเศษ โลหะ จากการตัดกลึงสะสมบนหน้าตรวจจับ เศษนั้นเองก็อาจกลายเป็นวัตถุตรวจจับได้ บริเวณใกล้งานตัดกลึง ควรใส่รอบการตรวจสอบและทำความสะอาดไว้ในแผนการบำรุงรักษา
สภาพแวดล้อมงานเชื่อม: สะเก็ดเชื่อมและสนามแม่เหล็กจากการเชื่อม
ไลน์เชื่อมเป็นสภาพแวดล้อมที่โหดสำหรับพร็อกซิมิตี้เซนเซอร์ Balluff อธิบายว่า เซนเซอร์แบบเหนี่ยวนำในสภาพแวดล้อมงานเชื่อมมักเสียเร็วจากแรงกระแทกขณะป้อนชิ้นงานและการกัดกร่อนจากสะเก็ดเชื่อม
| ผู้ผลิต | มาตรการสำหรับสภาพแวดล้อมงานเชื่อม (คำอธิบายหรือคำกล่าวอ้างของผู้ผลิต) |
|---|---|
| P+F | เซนเซอร์ weld-immune ที่ทนต่อสนามแม่เหล็กแรงสูงและแข็งแรงทางกล หน้าตรวจจับ PPS แบบเชื่อมขวางป้องกันสะเก็ดเชื่อม ตัวเรือนเป็นทองเหลืองเคลือบ PTFE |
| Balluff | หน้าตรวจจับสเตนเลส (กล่าวอ้างว่าทนต่อการไหม้ทะลุจากสะเก็ดเชื่อมและแรงกระแทก) การเคลือบที่ปรับปรุงแล้ว ความทนต่อสนามแม่เหล็กจากการเชื่อมด้วย Factor 1 สายซิลิโคนทนสะเก็ดเชื่อม |
| ifm | Kplus มี Anti-spatter coating สำหรับงานเชื่อม กล่าวอ้างว่าด้วยความทนต่อสนามแม่เหล็กไฟฟ้า จึงไม่ทำงานผิดพลาดแม้อยู่ใกล้เบรกไฟฟ้า |
Balluff อธิบายผลิตภัณฑ์ Factor 1 ว่า “ทนต่อสนามแม่เหล็กจากการเชื่อมโดยธรรมชาติ (inherently weld-field immune)” แต่นี่เป็นคำกล่าวอ้างของผู้ผลิต ผลลัพธ์อาจเปลี่ยนไปตามกระแสเชื่อมและระยะห่าง ในเซลล์เชื่อมจึงต้องตรวจสอบด้วยเงื่อนไขการเชื่อมจริงของเครื่องจักร เซนเซอร์แม่เหล็กของ ifm ยังมีฟังก์ชันเปิด/ปิดฟิลเตอร์กันสัญญาณรบกวนสำหรับพื้นที่งานเชื่อมผ่าน IO-Link ได้ด้วย
มาตรการป้องกันสัญญาณรบกวน
ข้อควรระวังของ Omron ยกมาตรการตามชนิดของสัญญาณรบกวนไว้ดังนี้
| ชนิดของสัญญาณรบกวน | มาตรการที่ Omron ยกไว้ |
|---|---|
| สัญญาณรบกวนโหมดร่วม (สัญญาณรบกวนจากอินเวอร์เตอร์) | ต่อกราวด์มอเตอร์อินเวอร์เตอร์ (ไม่เกิน 100 Ω) ต่อกราวด์แหล่งกำเนิดสัญญาณรบกวนและฝั่ง 0 V ของแหล่งจ่ายผ่านคาปาซิเตอร์ (ฟิล์มคาปาซิเตอร์ 0.22 μF, 630 V) ใส่ฉนวน เช่น เรซินหรือยาง ระหว่างเซนเซอร์กับแผ่นยึดโลหะ |
| สัญญาณรบกวนแบบแผ่รังสี | ใส่แผ่นชีลด์ทองแดงระหว่างเซนเซอร์กับแหล่งกำเนิดสัญญาณรบกวน (เช่น แหล่งจ่ายไฟแบบสวิตชิง) หรือเพิ่มระยะห่าง |
| สัญญาณรบกวนในสายไฟเลี้ยง | ใส่คาปาซิเตอร์ ฟิลเตอร์กันสัญญาณรบกวน (เฟอร์ไรต์คอร์ หม้อแปลงแยกขดลวด) และวาริสเตอร์ในสายไฟเลี้ยง |
| การเหนี่ยวนำจากสายไฟ | ไม่เดินในท่อหรือรางเดียวกับสายแรงสูงหรือสายกำลัง ใช้ระบบแยก ท่อโลหะเดี่ยว หรือสายชีลด์ |
| เสิร์จ | ใกล้แหล่งกำเนิดเสิร์จขนาดใหญ่ เช่น มอเตอร์หรือเครื่องเชื่อม ให้ใส่ตัวดูดซับเสิร์จที่ฝั่งแหล่งกำเนิด |
ยังระบุไว้ด้วยว่า แหล่งจ่าย DC ให้ใช้หม้อแปลงแยกขดลวด และไม่ใช้หม้อแปลงแบบออโต้ (ขดลวดเดียว)
การติดตั้ง: เกลียวและแรงบิดขันแน่น สายเคเบิล และการรบกวนกันระหว่างเซนเซอร์
แรงบิดขันแน่น
Omron เตือนให้ปฏิบัติตามแรงบิดขันแน่นในแคตตาล็อกเพื่อไม่ให้คลายตัวจากการสั่นสะเทือน ห้ามให้แรงกระแทกมากเกินไป เช่น ใช้ค้อนตอกขณะติดตั้ง (อาจทำให้ความกันน้ำลดลงหรือเสียหาย) และบางรุ่นจำเป็นต้องใช้แหวนจักร อุปกรณ์ที่ให้มาพร้อม E2E NEXT คือน็อตขันยึดและแหวนจักร
แรงบิดขันแน่นที่ยอมให้ได้เปลี่ยนไปมากตามวัสดุตัวเรือน ต่อไปนี้คือแถวที่ยืนยันความสอดคล้องของคอลัมน์ได้ จากตารางในแคตตาล็อกปี 2012 ของ P+F
| เกลียว | สเตนเลส | ทองเหลือง | PBT | PPS |
|---|---|---|---|---|
| M18×1 | 30.0 N·m | 30.0 N·m | 1.5 N·m | 5 N·m |
| M30×1.5 | 30.0 N·m | 30.0 N·m | 3.0 N·m | 10 N·m |
แม้เป็น M18 เหมือนกัน ตัวเรือนโลหะอยู่ที่ 30 N·m ขณะที่ตัวเรือนเรซิน (PBT) อยู่ที่ 1.5 N·m ต่างกันมากกว่าหนึ่งหลัก หากขันตัวเรือนเรซินด้วยความรู้สึกแบบตัวเรือนโลหะ อาจทำให้เสียหายได้ สำหรับรุ่นเส้นผ่านศูนย์กลางเล็กที่ไม่มีเกลียว Contrinex DW-Ax-50x-065 (Ø6.5) กำหนดแรงบิดขันแน่นสูงสุดเมื่อยึดด้วยสกรู M5 ไว้ที่ 0.3 Nm ต้องใช้ค่าในดาต้าชีตของแต่ละรุ่นเสมอ และเขียนไว้ในมาตรฐานการประกอบด้วย
สายเคเบิล
จัดระเบียบการจัดการสายเคเบิลจากข้อควรระวังของ Omron ได้ดังนี้
- แบบแอมพลิฟายเออร์ในตัว ต่อขยายด้วยสายมาตรฐานได้สูงสุด 200 m (ยกเว้นบางรุ่น)
- รัศมีการดัดโค้งไม่น้อยกว่า 3 เท่าของเส้นผ่านศูนย์กลางภายนอกของสาย (สายโคแอกเชียล สายชีลด์ และสายสำหรับหุ่นยนต์ ไม่น้อยกว่า 5 เท่า)
- แรงดึง ไม่เกิน 30 N สำหรับเส้นผ่านศูนย์กลางภายนอกต่ำกว่า 4 mm และไม่เกิน 50 N สำหรับ 4 mm ขึ้นไป ห้ามให้แรงดึงกับสายชีลด์และสายโคแอกเชียล
- ที่อุณหภูมิไม่เกิน 0°C สายพีวีซีจะแข็งตัว หากดัดโค้งอาจขาดได้
- ส่วนฉนวนที่ปลายสายมีไว้สำหรับการตรวจสอบภายในของ Omron และไม่อยู่ในการรับประกัน ให้ตัดและเตรียมปลายสายก่อนใช้งาน
สายที่เดินตามชิ้นส่วนเคลื่อนที่ ให้ระบุรัศมีการดัดโค้งและวิธียึดไว้ในแบบออกแบบ ในจิ๊กที่เซนเซอร์ติดอยู่ใกล้ชิ้นส่วนเคลื่อนที่ เช่น การยืนยันการแคลมป์ของท็อกเกิลแคลมป์ มักมีที่เผื่อให้สายหลบไม่เพียงพอ
ระยะห่างในการติดตั้งเพื่อป้องกันการรบกวนกันระหว่างเซนเซอร์
เมื่อติดตั้งพร็อกซิมิตี้เซนเซอร์เรียงกัน เอาต์พุตอาจไม่เสถียรจากผลของสนามแม่เหล็กกระแสสลับของเซนเซอร์ตัวข้างเคียง แคตตาล็อกปี 2012 ของ P+F กำหนดระยะห่างระหว่างศูนย์กลาง F โดยประมาณเมื่อติดตั้งเรียงกันไว้ที่ไม่น้อยกว่า 2 เท่าของเส้นผ่านศูนย์กลางตัวเรือนสำหรับแบบฝังเรียบ และไม่น้อยกว่า 4 เท่าสำหรับแบบไม่ฝังเรียบ เมื่อนำมาใช้กับ M18 (เส้นผ่านศูนย์กลางตัวเรือน 18 mm) จะได้ดังนี้
| กรณีติดตั้ง M18 เรียงกัน (ค่าประมาณของ P+F) | การคำนวณ | ระยะห่างระหว่างศูนย์กลาง |
|---|---|---|
| แบบฝังเรียบ | 2 × 18 mm | ไม่น้อยกว่า 36 mm |
| แบบไม่ฝังเรียบ | 4 × 18 mm | ไม่น้อยกว่า 72 mm |
นี่เป็นค่าประมาณสำหรับผลิตภัณฑ์ P+F สำหรับผลิตภัณฑ์ Omron ให้ปฏิบัติตามตารางการรบกวนกันระหว่างเซนเซอร์ในแคตตาล็อกของแต่ละรุ่น หากเว้นระยะไม่ได้ Omron แนะนำวิธีติดตั้งสลับกันระหว่างรุ่นที่มีความถี่การออสซิลเลตต่างกัน ส่วน P+F แนะนำให้ใช้รุ่นที่เลื่อนความถี่การออสซิลเลต (สั่งทำตามคำสั่งซื้อ)
ปัญหาที่พบบ่อยและแนวทางแก้ไข
ต่อไปนี้คือสาเหตุและแนวทางแก้ไขที่เขียนไว้ในเอกสารของผู้ผลิต สรุปแยกตามอาการ
| อาการ | สาเหตุ (คำอธิบายของผู้ผลิต) | แนวทางแก้ไขและการตรวจสอบ | แหล่งที่มา |
|---|---|---|---|
| เอาต์พุตไม่เสถียร | การรบกวนกันระหว่างเซนเซอร์ที่ติดตั้งเรียงใกล้กัน | ติดตั้งสลับรุ่นที่มีความถี่ต่างกัน หากความถี่เดียวกันให้เว้นระยะห่างขั้นต่ำ | Omron, P+F |
| ระยะตรวจจับที่ปรากฏยืดออก/ไม่คืนสถานะ/เปลี่ยนตามอุณหภูมิ | โลหะรอบข้าง โดยเฉพาะโลหะที่หันหน้าเข้าหาหน้าตรวจจับ | ปฏิบัติตามตารางโลหะรอบข้างของแต่ละรุ่น ระวังว่าหากเปลี่ยนวัสดุของน็อต ผลกระทบจะเปลี่ยนไป | Omron |
| โหลดไม่ OFF | กระแสรั่วของแบบ 2 สาย | ใช้ตัวต้านทานบลีดเดอร์ให้ผ่านสูตรการตัดสิน หรือเปลี่ยนเป็นแบบ 3 สาย | Omron |
| โหลดไม่ ON | แรงดันตกค้างของแบบ 2 สาย | ตรวจสอบแรงดันทำงานของโหลด | Omron |
| ความกันน้ำลดลง/เสียหาย | ใช้ค้อนตอก ขันเกินแรงบิดขันแน่นที่ยอมให้ได้ | ปฏิบัติตามแรงบิดขันแน่นที่ยอมให้ได้ ตรวจสอบว่าจำเป็นต้องใช้แหวนจักรหรือไม่ | Omron |
| การตรวจจับไม่เสถียรจากการสั่นสะเทือน | สภาพแวดล้อมที่มีการสั่นสะเทือนหรือแรงกระแทก | เผื่อระยะตรวจจับ และป้องกันการคลายตัว | Omron |
| สายขาด/หน้าสัมผัสไม่ดี | ดัดโค้งสายในอุณหภูมิต่ำ ดัดโค้งหรือดึงมากเกินไป | ปฏิบัติตามข้อจำกัดรัศมีการดัดโค้งและแรงดึง | Omron |
| การทำงานผิดพลาด | การเหนี่ยวนำจากการเดินในรางเดียวกับสายกำลัง | แยกระบบ ท่อโลหะ สายชีลด์ | Omron |
| เสียเร็วในเซลล์เชื่อม | แรงกระแทกขณะป้อนชิ้นงานและการกัดกร่อนจากสะเก็ดเชื่อม | หน้าตรวจจับสเตนเลส การเคลือบ ผลิตภัณฑ์ Factor 1 (ข้อเสนอของผู้ผลิต) | Balluff |
| เกิดพัลส์ซ้อนเมื่อวัตถุเล็กผ่านตัดหน้า | โครงสร้างของ Factor 1 (ขดลวดคู่) | สำหรับงานที่มีวัตถุเล็กผ่านตัดหน้า ให้ตรวจสอบล่วงหน้า | autosen |
| สายเสื่อมสภาพ/น้ำมันซึมเข้า | สายบวม เสื่อมสภาพ หรือแตกร้าวจากน้ำมันตัดกลึง | ผลิตภัณฑ์สายทนน้ำมัน หรือคอนเนกเตอร์ทนน้ำมัน | Omron |
สำหรับรายการตรวจสอบในการบำรุงรักษา Omron ยกไว้ ได้แก่ การเยื้อง การคลายตัว หรือการเสียรูปของวัตถุตรวจจับและการติดตั้งเซนเซอร์ การคลายตัว หน้าสัมผัสไม่ดี หรือสายขาดของการเดินสาย การเกาะและสะสมของผงโลหะ และความผิดปกติของอุณหภูมิใช้งานหรือสภาพแวดล้อมรอบข้าง
ความบกพร่องของพร็อกซิมิตี้เซนเซอร์บางครั้งไม่ได้ปรากฏเป็นความเสียหายที่ทำให้เครื่องจักรหยุดนาน แต่ปรากฏเป็นการหยุดสั้น ๆ การหยุดอย่างเช่น สัญญาณ “มีชิ้นงาน” ขาดไปชั่วขณะทำให้ซีเควนซ์ค้างรอ มักไม่ปรากฏในตัวเลข Availability วิธีบันทึกการหยุดเช่นนี้และติดตามสาเหตุเป็นรายเครื่องจักร อธิบายไว้ในบทความแนวทางแก้ปัญหาไมโครสต็อป หากไม่จบแค่การเปลี่ยนเซนเซอร์ แต่บันทึกไว้ว่าตรงกับสาเหตุใดในตารางข้างต้น ก็จะไม่ต้องเจอการหยุดแบบเดิมซ้ำอีก
การเลือกใช้ระหว่างพร็อกซิมิตี้เซนเซอร์กับโฟโตอิเล็กทริกเซนเซอร์
อุปกรณ์ตรวจจับที่ใช้บ่อยคู่กับพร็อกซิมิตี้เซนเซอร์คือโฟโตอิเล็กทริกเซนเซอร์ ต่อไปนี้คือแนวคิดการเลือกใช้ โดยจัดระเบียบจากคุณสมบัติของพร็อกซิมิตี้เซนเซอร์ที่กล่าวถึงในบทความนี้
พร็อกซิมิตี้เซนเซอร์แบบเหนี่ยวนำตรวจจับเฉพาะโลหะ และตามที่ Omron ระบุ แทบไม่ได้รับผลกระทบจากสิ่งสกปรก น้ำมัน และน้ำ และแทบไม่ได้รับผลกระทบจากสีด้วย Keyence ก็อธิบายว่า เนื่องจากตรวจจับเฉพาะโลหะ จึงไม่ได้รับผลกระทบจากการเกาะของฝุ่นหรือน้ำมัน ในทางกลับกัน ดังที่เห็นในบทความนี้ ระยะตรวจจับเปลี่ยนไปมากตามวัสดุและขนาดของชิ้นงาน และตัวระยะตรวจจับเองก็สั้น ในสเปกของ Omron E2E NEXT (DC 3 สาย) ที่อ้างถึงในบทความนี้ มีตั้งแต่ 1.5 mm ของ M8 แบบชีลด์ (BASIC Single distance) ไปจนถึง 30 mm ของ M30 แบบไม่ชีลด์ (BASIC Double distance)
| สิ่งที่ต้องการตรวจจับหรือเงื่อนไข | ตัวเลือกที่พิจารณาในพร็อกซิมิตี้เซนเซอร์ | สถานการณ์ที่ควรเปรียบเทียบกับเซนเซอร์อื่นด้วย |
|---|---|---|
| ชิ้นงาน ด็อก หรือชิ้นส่วนแคลมป์ที่เป็นเหล็ก | แบบเหนี่ยวนำ (รุ่นมาตรฐาน) | — |
| อะลูมิเนียม ทองแดง ทองเหลือง หรือเหล็กกับโลหะที่ไม่ใช่เหล็กปะปนกัน | แบบเหนี่ยวนำชนิดตรวจจับโลหะทุกชนิด ชนิดตรวจจับโลหะที่ไม่ใช่เหล็ก หรือผลิตภัณฑ์ Factor 1 | เมื่อระยะที่ต้องการไม่อยู่ในค่าหลังแก้ไข |
| เรซิน ของเหลว ผง | แบบคาปาซิทีฟ (ระวังผลกระทบจากวัตถุทุกชนิดรอบข้าง) | เมื่อระยะหรือเงื่อนไขรอบข้างของแบบคาปาซิทีฟไม่เหมาะ |
| สิ่งที่มีแม่เหล็ก | แบบแม่เหล็ก | — |
| โลหะในบริเวณที่มีน้ำมัน น้ำ หรือสิ่งสกปรก | แบบเหนี่ยวนำ (Omron อธิบายว่าแทบไม่ได้รับผลกระทบ เศษโลหะจากการตัดกลึงเป็นอีกปัญหาหนึ่ง) | — |
หากวัตถุตรวจจับไม่ใช่โลหะ หรือต้องการตรวจจับจากตำแหน่งที่ระยะตรวจจับของพร็อกซิมิตี้เซนเซอร์ไปไม่ถึง โฟโตอิเล็กทริกเซนเซอร์จะเป็นตัวเลือกเปรียบเทียบ วิธีเลือกแบบของโฟโตอิเล็กทริกเซนเซอร์และการทดสอบตรวจรับ อธิบายไว้ในบทความการเลือกโฟโตอิเล็กทริกเซนเซอร์ การจะใช้พร็อกซิมิตี้เซนเซอร์หรือโฟโตอิเล็กทริกเซนเซอร์ ขึ้นอยู่กับวัสดุของวัตถุตรวจจับ ระยะถึงตำแหน่งตรวจจับ และสภาพแวดล้อมรอบข้าง (น้ำมันตัดกลึง ฝุ่น)
แนวโน้มการลงทุนด้านระบบอัตโนมัติในไทย และทำไมต้องเป็นตอนนี้
ในไทย การยื่นขอส่งเสริมการลงทุนที่เกี่ยวกับระบบอัตโนมัติและหุ่นยนต์ยังคงมีต่อเนื่อง ตัวเลขของ BOI ทั้งหมดเป็น มูลค่าการยื่นขอ รับการส่งเสริมการลงทุน ไม่ใช่มูลค่าการลงทุนจริงหรือมูลค่าที่ได้รับอนุมัติ
| ตัวชี้วัด | ค่า | ขอบเขตและช่วงเวลา | แหล่งที่มา |
|---|---|---|---|
| การยื่นขอรับการส่งเสริมการลงทุนจาก BOI (ทั้งหมด) | ประมาณ 1.47 ล้านล้านบาท 1,299 โครงการ +37% เทียบกับช่วงเดียวกันของปีก่อน | มกราคม-มิถุนายน 2026 ตามมูลค่าการยื่นขอ | BOI ข่าวประชาสัมพันธ์ No.117/2569 |
| ในจำนวนนี้ สาขาเครื่องจักร ระบบอัตโนมัติ และหุ่นยนต์ | ประมาณ 13,100 ล้านบาท 82 โครงการ | เช่นเดียวกับข้างต้น | เช่นเดียวกับข้างต้น |
| มาตรการ Smart and Sustainable Industry (การปรับปรุงเครื่องจักร ดิจิทัล และการนำระบบอัตโนมัติ/หุ่นยนต์มาใช้) | 132 โครงการ ประมาณ 17,200 ล้านบาท | เช่นเดียวกับข้างต้น | เช่นเดียวกับข้างต้น |
| การยื่นขอ FDI จากญี่ปุ่น | ประมาณ 32,800 ล้านบาท 123 โครงการ | เช่นเดียวกับข้างต้น | เช่นเดียวกับข้างต้น |
| การยื่นขอรับการส่งเสริมการลงทุนจาก BOI (ทั้งหมด) | 1.87 ล้านล้านบาท 3,370 โครงการ | ทั้งปี 2025 ตามมูลค่าการยื่นขอ | BOI ข่าวประชาสัมพันธ์ No.124/2569 |
| การติดตั้งหุ่นยนต์อุตสาหกรรมใหม่ทั่วโลก | 603,307 ตัว (+11%) | ทั่วโลก ปี 2025 | IFR World Robotics 2026 |
| การติดตั้งใหม่ในเอเชีย | 457,315 ตัว (+14%, 76% ของการติดตั้งใหม่ทั่วโลก) | เอเชีย ปี 2025 | เช่นเดียวกับข้างต้น |
ในข่าวประชาสัมพันธ์ที่ประกาศผลทั้งปี 2025 (No.124/2569) BOI ยก “Automation and Robotics” เป็นหนึ่งในสาขายุทธศาสตร์ ตามข้อมูลของ IFR จำนวนหุ่นยนต์อุตสาหกรรมที่ใช้งานอยู่ทั่วโลกในปี 2025 อยู่ที่ 5,079,078 ตัว (+9%) และคาดการณ์การติดตั้งใหม่ทั่วโลกในปี 2026 ไว้ที่ 655,000 ตัว Executive Summary ของ IFR ไม่ได้ระบุจำนวนของประเทศไทยแยกไว้
ทำไมต้องทบทวนการเลือกพร็อกซิมิตี้เซนเซอร์ในตอนนี้
เมื่อหุ่นยนต์และเครื่องจักรอัตโนมัติเพิ่มขึ้น จุดที่ใช้พร็อกซิมิตี้เซนเซอร์ เช่น การยืนยันการมีชิ้นงาน จุดเริ่มต้น (origin) และการแคลมป์ ก็เพิ่มขึ้นด้วย แต่พร็อกซิมิตี้เซนเซอร์มักถูกปล่อยให้ผู้ผลิตเครื่องจักรจัดการในฐานะ “ชิ้นส่วนมาตรฐาน” และบางครั้งหลักฐานว่าติดตั้งกับชิ้นงานวัสดุใด ที่ระยะเท่าใด ด้วยชนิดเอาต์พุตใด ก็ไม่ได้เหลืออยู่ที่ฝั่งโรงงาน ในโรงงานที่มีเครื่องจักรจากญี่ปุ่นและยุโรปปะปนกัน ก็เกิดการสลับ NPN กับ PNP หรือแบบ 2 สายกับ 3 สายได้ หากกำหนดให้รับหลักฐานการเลือกเซนเซอร์เป็นเอกสารตั้งแต่ขั้นเขียน RFP ของเครื่องจักรใหม่ การสืบหาสาเหตุการทำงานผิดพลาดหลังเริ่มเดินเครื่องและการจัดการอะไหล่สำรองก็จะง่ายขึ้น
หัวข้อที่ควรเขียนใน RFP
เราได้จัดระเบียบหัวข้อที่ควรเขียนไว้ใน RFP เมื่อสั่งซื้อเครื่องจักรหรือยูนิตที่ใช้พร็อกซิมิตี้เซนเซอร์ แกนหลักคือการให้ผู้ขายส่งเอกสารว่า “เลือกโดยอิงชิ้นงานใด และค่าภายใต้เงื่อนไขใด”
| No. | หัวข้อ | ตัวอย่างเนื้อหาที่เขียน |
|---|---|---|
| 1 | วัตถุตรวจจับ | วัสดุ การชุบและความหนาของชั้นชุบ ความหนาแผ่น ขนาด (เทียบกับวัตถุตรวจจับมาตรฐาน) ทิศทางที่เข้ามา (แนวแกน/แนวขวาง) |
| 2 | ค่าอ้างอิงของระยะออกแบบ | อิงระยะตั้งค่า (Omron) หรือ Sa (ดาต้าชีตของผู้ผลิตฝั่งยุโรป) แทนระยะตรวจจับพิกัดหรือไม่ |
| 3 | หลักฐานการแก้ไขตามวัสดุ | ค่าแก้ไขหรือกราฟคุณลักษณะในดาต้าชีตของรุ่นที่ใช้ ต้องไม่ใช่ตารางค่าแก้ไขทั่วไป |
| 4 | วิธีตรวจจับ | แบบเหนี่ยวนำ/แบบคาปาซิทีฟ/แบบแม่เหล็ก ใช้แบบตรวจจับโลหะทุกชนิด แบบตรวจจับโลหะที่ไม่ใช่เหล็ก หรือ Factor 1 หรือไม่ พร้อมเหตุผล |
| 5 | เงื่อนไขการติดตั้ง | แบบชีลด์/ไม่ชีลด์ ขนาดโลหะรอบข้าง โลหะที่หันหน้าเข้าหา และการรบกวนกันระหว่างเซนเซอร์ (ตามตารางของแต่ละรุ่น) แรงบิดขันแน่นที่ยอมให้ได้ |
| 6 | การตอบสนอง | การคำนวณจำนวนครั้งการตรวจจับที่ต้องการ (Hz) และคำอธิบายความแตกต่างจากเงื่อนไขการวัดความถี่การตอบสนองในแคตตาล็อก |
| 7 | เอาต์พุตและการต่อสาย | หากเป็นแบบ DC 2 สาย ให้เทียบกระแสรั่วและแรงดันตกค้างกับอินพุต PLC หากเป็นแบบ 3 สาย ให้ตรวจความเข้ากันได้ของ NPN/PNP กับยูนิตอินพุต และ NO/NC |
| 8 | IO-Link | หากใช้ ให้ระบุชนิดเอาต์พุตที่รองรับ และข้อมูลที่จะดึงมา (ค่าการลดทอน ค่าระยะ ชั่วโมงทำงาน อุณหภูมิภายใน เอาต์พุตไม่เสถียร ฯลฯ) |
| 9 | สภาพแวดล้อม | ระดับ IP (ระบุถึงชื่อมาตรฐาน) ชนิดน้ำมันตัดกลึงและเงื่อนไขการประเมินความทนน้ำมัน งานเชื่อม (สะเก็ดเชื่อม สนามแม่เหล็ก) ช่วงอุณหภูมิ แหล่งกำเนิดสัญญาณรบกวน |
| 10 | ลำดับการจ่ายไฟ | เวลาตั้งแต่จ่ายไฟจนพร้อมตรวจจับ (ค่าของรุ่นที่ใช้) และการจัดการฝั่ง PLC |
| 11 | สายเคเบิล | ชนิด (ทนน้ำมัน สำหรับงานเชื่อม ฯลฯ) รัศมีการดัดโค้ง วิธียึด มีคอนเนกเตอร์หรือไม่ |
| 12 | การบำรุงรักษา | รายการตรวจสอบ รายการรุ่นอะไหล่สำรอง (ระบุถึงชนิดเอาต์พุต) การจัดหาและการสนับสนุนภายในประเทศไทย |
โดยเฉพาะข้อ 3 “หลักฐานการแก้ไขตามวัสดุ” และข้อ 5 “เงื่อนไขการติดตั้ง” ความละเอียดที่ผู้ผลิตเครื่องจักรแต่ละรายให้ได้นั้นแตกต่างกัน หากเขียนไว้ใน RFP ตั้งแต่แรก ก็จะเปรียบเทียบได้ตั้งแต่ขั้นใบเสนอราคา
หัวข้อตรวจสอบในการทดสอบตรวจรับ (FAT/SAT)
ในการทดสอบตรวจรับ ให้ยืนยันด้วยชิ้นงานจริงและการติดตั้งจริง ไม่ใช่เพียงว่า “ตอบสนองแล้ว” แต่ต้องดูว่าตอบสนองในสภาพที่มีระยะเผื่อหรือไม่ เกณฑ์ตัวเลขสำหรับผ่านหรือไม่ผ่าน ให้ กำหนดจากค่าในดาต้าชีตของรุ่นที่ใช้และเกณฑ์ของบริษัทเอง และเขียนไว้ใน RFP และแผนการทดสอบล่วงหน้า
| หัวข้อตรวจสอบ | วิธีทดสอบ | วิธีกำหนดเกณฑ์ผ่าน |
|---|---|---|
| ระยะตรวจจับกับชิ้นงานจริง | วัดระยะที่ทำงานและระยะที่คืนสถานะด้วยชิ้นงานที่มีวัสดุ การชุบ และขนาดจริง | ค่าหลังแก้ไขในดาต้าชีต และระยะเผื่อที่บริษัทกำหนดเอง |
| ระยะเผื่อของตำแหน่งติดตั้ง | บันทึกผลต่างระหว่างระยะติดตั้งกับระยะทำงานที่วัดได้จริง หากเป็นรุ่นที่แสดงระยะเผื่อด้วย LED ให้ตรวจสอบสถานะนั้นด้วย | ระยะเผื่อที่บริษัทกำหนดเอง |
| การเข้ามาจากด้านข้าง | หากชิ้นงานบนสายลำเลียงผ่านจากด้านข้าง ให้ยืนยันการตรวจจับที่ตำแหน่งผ่านจริง | เป็นไปตามสเปกหรือไม่ |
| การตอบสนอง | เทียบค่านับว่าไม่มีการตรวจจับตกหล่นที่ความเร็วรอบและความเร็วลำเลียงจริง | บริษัทกำหนดเอง เช่น ไม่มีการตกหล่นเลย |
| โลหะรอบข้างและการรบกวนกันระหว่างเซนเซอร์ | ในสภาพที่ติดตั้งเซนเซอร์ครบทุกตัว ตรวจสอบว่าผลของเซนเซอร์ข้างเคียงหรือโครงยึดไม่ทำให้เอาต์พุตไม่เสถียร | ไม่มีเอาต์พุตไม่เสถียร |
| เอาต์พุตและการต่อสาย | แบบ 2 สาย: โหลด OFF แน่นอนเมื่อ OFF และ ON แน่นอนเมื่อ ON หรือไม่ แบบ 3 สาย: ความเข้ากันได้ของ NPN/PNP กับยูนิตอินพุต | เป็นไปตามสเปกหรือไม่ |
| การจ่ายไฟและตัดไฟ | ไม่มีอินพุตผิดพลาดทันทีหลังจ่ายไฟและขณะตัดไฟหรือไม่ | เป็นไปตามสเปกหรือไม่ |
| การขันแน่นและการเดินสาย | แรงบิดขันแน่น แหวนจักร รัศมีการดัดโค้งและการยึดสายเคเบิล | ค่าในดาต้าชีต |
| สภาพแวดล้อม | เดินเครื่องภายใต้เงื่อนไขการทำงานจริง ใกล้น้ำมันตัดกลึง งานเชื่อม และแหล่งกำเนิดสัญญาณรบกวน | ไม่มีการทำงานผิดพลาด |
FAT (การทดสอบก่อนส่งออกจากโรงงาน) ทำที่โรงงานของผู้ผลิตเครื่องจักร ส่วน SAT (การทดสอบตรวจรับ ณ สถานที่ติดตั้ง) ทำที่โรงงานของบริษัทในไทย ล็อตของชิ้นงาน สเปกการชุบ และการมีเครื่องเชื่อมหรืออินเวอร์เตอร์อยู่รอบข้างจะเปลี่ยนไปที่หน้างาน การยืนยันระยะตรวจจับและการทำงานผิดพลาดจึงควรทำซ้ำใน SAT ด้วยจึงจะแน่นอน
คำถามที่พบบ่อย
ในการเลือกพร็อกซิมิตี้เซนเซอร์ ควรตรวจสอบอะไรก่อน?
วัตถุตรวจจับ ตรวจสอบวัสดุ (เป็นเหล็กหรือไม่ใช่เหล็ก ชนิดของสเตนเลส) การชุบและความหนาของชั้นชุบ ความหนาแผ่น และขนาด ระยะตรวจจับในแคตตาล็อกเป็นค่าที่วัดกับแผ่นเหล็กหนา 1 mm (วัตถุตรวจจับมาตรฐาน) หากวัสดุและขนาดต่างไป ระยะก็จะเปลี่ยน ดังนั้นหากยังไม่ได้กำหนดวัตถุตรวจจับ ก็เลือกรุ่นไม่ได้
ระยะตรวจจับของพร็อกซิมิตี้เซนเซอร์ใช้ตามค่าในแคตตาล็อกได้หรือไม่?
ไม่ใช้ตามนั้นตรง ๆ Omron นิยาม “ระยะตั้งค่า” ซึ่งใช้งานได้อย่างเสถียรโดยรวมผลของอุณหภูมิและแรงดันไฟฟ้าแล้ว ไว้ที่ประมาณ 70-80% ของระยะตรวจจับพิกัด และแนะนำให้ติดตั้งโดยอิงระยะตั้งค่า ดาต้าชีตของผู้ผลิตฝั่งยุโรปเขียนระยะทำงานที่รับประกัน Sa ไว้ จากนั้นยังต้องแก้ไขตามวัสดุ ขนาด และเงื่อนไขการติดตั้งอีก
ตรวจจับอะลูมิเนียมหรือสเตนเลสได้หรือไม่?
ตรวจจับได้ แต่ระยะจะสั้นลง ตามค่าแก้ไขในดาต้าชีตของ Contrinex DW-Ax-50x-065 อะลูมิเนียมเป็น 0.26 เท่าของเหล็กกล้า และสเตนเลส (V2A) เป็น 0.67 เท่า ค่าแก้ไขต่างกันตามผู้ผลิตและรุ่น จึงต้องตรวจสอบกับดาต้าชีตของรุ่นที่จะใช้ หากมีโลหะที่ไม่ใช่เหล็กมาก ก็พิจารณาเซนเซอร์แบบตรวจจับโลหะทุกชนิดหรือ Factor 1 ได้
แบบชีลด์และแบบไม่ชีลด์ต่างกันอย่างไร?
แบบชีลด์มีด้านข้างของขดลวดหุ้มด้วยโลหะ ติดตั้งฝังในโลหะได้ แต่ระยะตรวจจับจะสั้นลง แบบไม่ชีลด์มีระยะยาวกว่า แต่ได้รับผลกระทบจากโลหะรอบข้างได้ง่าย และต้องมีที่ว่างรอบตัว สำหรับ M18 ของ Omron E2E NEXT แบบชีลด์ได้ 8 mm และแบบไม่ชีลด์ได้ 16 mm
ควรเลือกแบบ 2 สายหรือแบบ 3 สาย?
หากเน้นความง่ายในการต่อสายให้เลือกแบบ 2 สาย หากเน้นระยะเผื่อฝั่งโหลดให้เลือกแบบ 3 สาย แบบ 2 สายมีกระแสรั่ว (Omron E2E NEXT DC 2 สาย ไม่เกิน 0.8 mA) ไหลแม้ขณะ OFF และมีแรงดันตกค้างแม้ขณะ ON จึงต้องเทียบกับสเปกของอินพุต PLC หรือโหลด P+F ระบุว่ากระแสรั่วของแบบ 3 สายไม่ต้องนำมาพิจารณา
NPN กับ PNP ต่างกันอย่างไร? โรงงานในไทยใช้แบบไหน?
ตามคำอธิบายของ P+F NPN ต่อโหลดระหว่างเอาต์พุตกับ +UB ส่วน PNP ต่อระหว่างเอาต์พุตกับ 0 V Omron อธิบายว่าเอาต์พุต PNP ส่วนใหญ่ติดตั้งในเครื่องจักรสำหรับต่างประเทศ เช่น ยุโรป ไม่มีเอกสารที่แสดงสัดส่วนในโรงงานไทย จึงให้เลือกตามยูนิตอินพุต PLC ของแต่ละเครื่องจักร
ค่าใช้จ่ายของพร็อกซิมิตี้เซนเซอร์เท่าไร?
ค่าใช้จ่ายเปลี่ยนไปตามรุ่น จำนวน แบบสายเคเบิลหรือคอนเนกเตอร์ รองรับ IO-Link หรือไม่ และสเปกทนสภาพแวดล้อม เช่น ทนน้ำมันหรือสำหรับงานเชื่อม บทความนี้จึงไม่กล่าวถึงจำนวนเงิน เมื่อจะเปรียบเทียบ หากกำหนดวัตถุตรวจจับ ค่าอ้างอิงของระยะ ชนิดเอาต์พุต และเงื่อนไขสภาพแวดล้อมให้คงที่ใน RFP ก่อนขอใบเสนอราคา ก็จะหลีกเลี่ยงความผิดพลาดจากการนำใบเสนอราคาที่เงื่อนไขต่างกันมาเปรียบเทียบกันได้
สรุป
- การเลือกพร็อกซิมิตี้เซนเซอร์ไม่ได้ตัดสินจากระยะตรวจจับในแคตตาล็อก แต่ตัดสินจากระยะฝั่งปลอดภัยที่แก้ไขตามวัสดุ ขนาด และเงื่อนไขการติดตั้งของชิ้นงานจริง
- ระยะตรวจจับในแคตตาล็อกเป็นค่าที่วัดกับแผ่นเหล็กหนา 1 mm (วัตถุตรวจจับมาตรฐาน) Omron ใช้ระยะตั้งค่า (ประมาณ 70-80% ของพิกัด) ส่วนดาต้าชีตของผู้ผลิตฝั่งยุโรปใช้วิธีเขียนอีกแบบคือ Sa ทั้งสองอย่างไม่ควรถือว่าเป็นสิ่งเดียวกัน
- ระยะหดลงมากตามวัสดุ ตามค่าแก้ไขของผลิตภัณฑ์หนึ่งรุ่นของ Contrinex ทองแดงได้ประมาณ 18% ของเหล็กกล้า ค่าแก้ไขต่างกันตามผู้ผลิต ระยะโดยประมาณของสเตนเลสแยกออกเป็น 4.48 mm และ 5.44 mm ตามค่าของ ifm และ P+F (การคำนวณของบทความนี้)
- อย่าออกแบบด้วยตารางค่าแก้ไขทั่วไป ให้ตรวจสอบด้วยค่าแก้ไขและกราฟคุณลักษณะในดาต้าชีตของรุ่นที่จะใช้ หากมีโลหะที่ไม่ใช่เหล็กมาก ผลิตภัณฑ์แบบตรวจจับโลหะทุกชนิดหรือ Factor 1 ก็เป็นตัวเลือกได้
- แบบชีลด์และแบบไม่ชีลด์มีระยะและการจัดการโลหะรอบข้างต่างกัน หากติดตั้งเรียงกัน ให้เว้นระยะห่างเพื่อป้องกันการรบกวนกันระหว่างเซนเซอร์
- ความถี่การตอบสนองเป็นค่าที่มีเงื่อนไขการวัดกำกับ เมื่อเทียบกับจำนวนครั้งการตรวจจับที่ต้องการ ให้คำนึงถึงความแตกต่างของเงื่อนไข และยืนยันกับของจริง
- แบบ DC 2 สายต้องเทียบกระแสรั่วและแรงดันตกค้างกับอินพุต PLC และโหลด แบบ 3 สายต้องเลือก NPN/PNP ให้ตรงกับยูนิตอินพุต IO-Link ต้องตรวจสอบชนิดเอาต์พุตที่รองรับ
- ระดับ IP ให้ระบุถึงชื่อมาตรฐาน เขียนเงื่อนไขน้ำมันตัดกลึง งานเชื่อม สัญญาณรบกวน แรงบิดขันแน่น และสายเคเบิลลงใน RFP และยืนยันด้วยชิ้นงานจริงและการติดตั้งจริงใน FAT/SAT
TOMAS TECH ให้การสนับสนุนบริษัทผู้ผลิตญี่ปุ่นในประเทศไทยด้านการออกแบบระบบควบคุมและการออกแบบระบบไฟฟ้าของเครื่องจักรอัตโนมัติ จิ๊ก และอุปกรณ์ลำเลียง ท่านสามารถปรึกษาเราได้ตั้งแต่ขั้นการสืบหาสาเหตุการทำงานผิดพลาดของเซนเซอร์ในเครื่องจักรที่มีอยู่ การจัดระเบียบสเปกเซนเซอร์ ไปจนถึงการจัดทำ RFP ติดต่อเราได้ที่หน้าติดต่อเรา
ข้อมูลอ้างอิง
- OMRON, Technical Guide: Proximity Sensors — Introduction: https://www.ia.omron.com/support/guide/41/introduction.html
- OMRON, Technical Guide: Proximity Sensors — Explanation of Terms: https://www.ia.omron.com/support/guide/41/explanation_of_terms.html
- OMRON, Technical Guide: Proximity Sensors — Further Information: https://www.ia.omron.com/support/guide/41/further_information.html
- OMRON, Safety Precautions for All Proximity Sensors: https://www.ia.omron.com/product/cautions/41/safety_precautions.html
- OMRON, E2E NEXT Proximity Sensor / Specifications: https://www.ia.omron.com/products/family/3790/specification.html
- OMRON, E2E NEXT Proximity Sensor / Features: https://www.ia.omron.com/products/family/3790/
- Pepperl+Fuchs, Factory Automation SENSORS AND SYSTEMS แคตตาล็อก (ฉบับปี 2012): https://files.pepperl-fuchs.com/online-catalogs/245613/files/assets/basic-html/page31.html
- Contrinex, Datasheet INDUCTIVE SENSOR DW-Ax-50x-065: https://static.rapidonline.com/pdf/08-8302_v1.pdf
- Balluff, Steel Face Factor 1 and Ferrous / Non-Ferrous Proximity Sensors (Doc. no. 941972): https://assets.balluff.com/WebBinary1/DRW_941972_01_000.pdf
- ifm electronic, Inductive Kplus sensors with correction factor 1: https://www.ifm.com/my/en/shared/technologies/kplus/one-sensing-range-for-all-metals
- ifm electronic, IO-Link device features: https://www.ifm.com/sg/en/shared/io-link/technology/device-features
- autosen, Correction factors for inductive sensors – Factor 1: https://autosen.com/en/Worth-knowing/Applications-solutions/Correction-factors-for-inductive-sensors
- KEYENCE, Sensor Basics: What is an Inductive Proximity Sensor?: https://www.keyence.com/ss/products/sensor/sensorbasics/proximity/info/
- KEYENCE, Sensor Basics: Categorization: https://www.keyence.com/ss/products/sensor/sensorbasics/proximity/classification/
- KEYENCE, Sensor Basics: Features: https://www.keyence.com/ss/products/sensor/sensorbasics/proximity/feature/
- IEC Webstore, IEC 60947-5-2:2019: https://webstore.iec.ch/en/publication/32517
- BOI ข่าวประชาสัมพันธ์ No.117/2569 (2026-07-23): https://www.boi.go.th/upload/content/PR117_2569EN.pdf
- BOI ข่าวประชาสัมพันธ์ No.124/2569 (2026-08-04): https://www.boi.go.th/upload/content/No.124_2569.pdf
- IFR, Executive Summary World Robotics 2026 – Industrial Robots: https://ifr.org/img/worldrobotics/Executive_Summary_WR_2026_-_Industrial_Robots.pdf


