


การเลือกโฟโตอิเล็กทริกเซนเซอร์ สำหรับสายการผลิตควรเริ่มจากเหตุการณ์ที่ต้องตรวจจับ ไม่ใช่ตัวเลขระยะตรวจจับสูงสุดในแค็ตตาล็อก ขวดใส ชิ้นส่วนโลหะผิวเงา ชิ้นงานพลาสติกสีดำ และบรรจุภัณฑ์ต่างสีทำให้ปริมาณแสงที่ตัวรับได้รับต่างกัน บทความนี้จัดเกณฑ์เลือกแบบลำแสงผ่าน แบบสะท้อนกลับจากรีเฟลกเตอร์ และแบบสะท้อนจากชิ้นงาน พร้อมวิธีทดลองชิ้นงานจริง ตรวจความเข้ากันได้กับ PLC เปรียบเทียบต้นทุนติดตั้ง และทดสอบ FAT/SAT สำหรับโรงงานในประเทศไทย
เนื้อหานี้เป็นแนวทางทั่วไป สมรรถนะขึ้นอยู่กับรุ่น การตั้งค่า และการติดตั้ง โฟโตอิเล็กทริกเซนเซอร์ตรวจจับวัตถุทั่วไปไม่ใช่อุปกรณ์ป้องกันบุคคล คำเตือนด้านความปลอดภัยของ Omron ระบุว่าไม่ควรนำไปใช้แทนอุปกรณ์นิรภัยสำหรับเครื่องปั๊มหรือการป้องกันคน ต้องออกแบบความปลอดภัยแยกต่างหากด้วยอุปกรณ์ที่เหมาะกับหน้าที่นั้น
กำหนดเหตุการณ์ตรวจจับก่อนเลือกเซนเซอร์
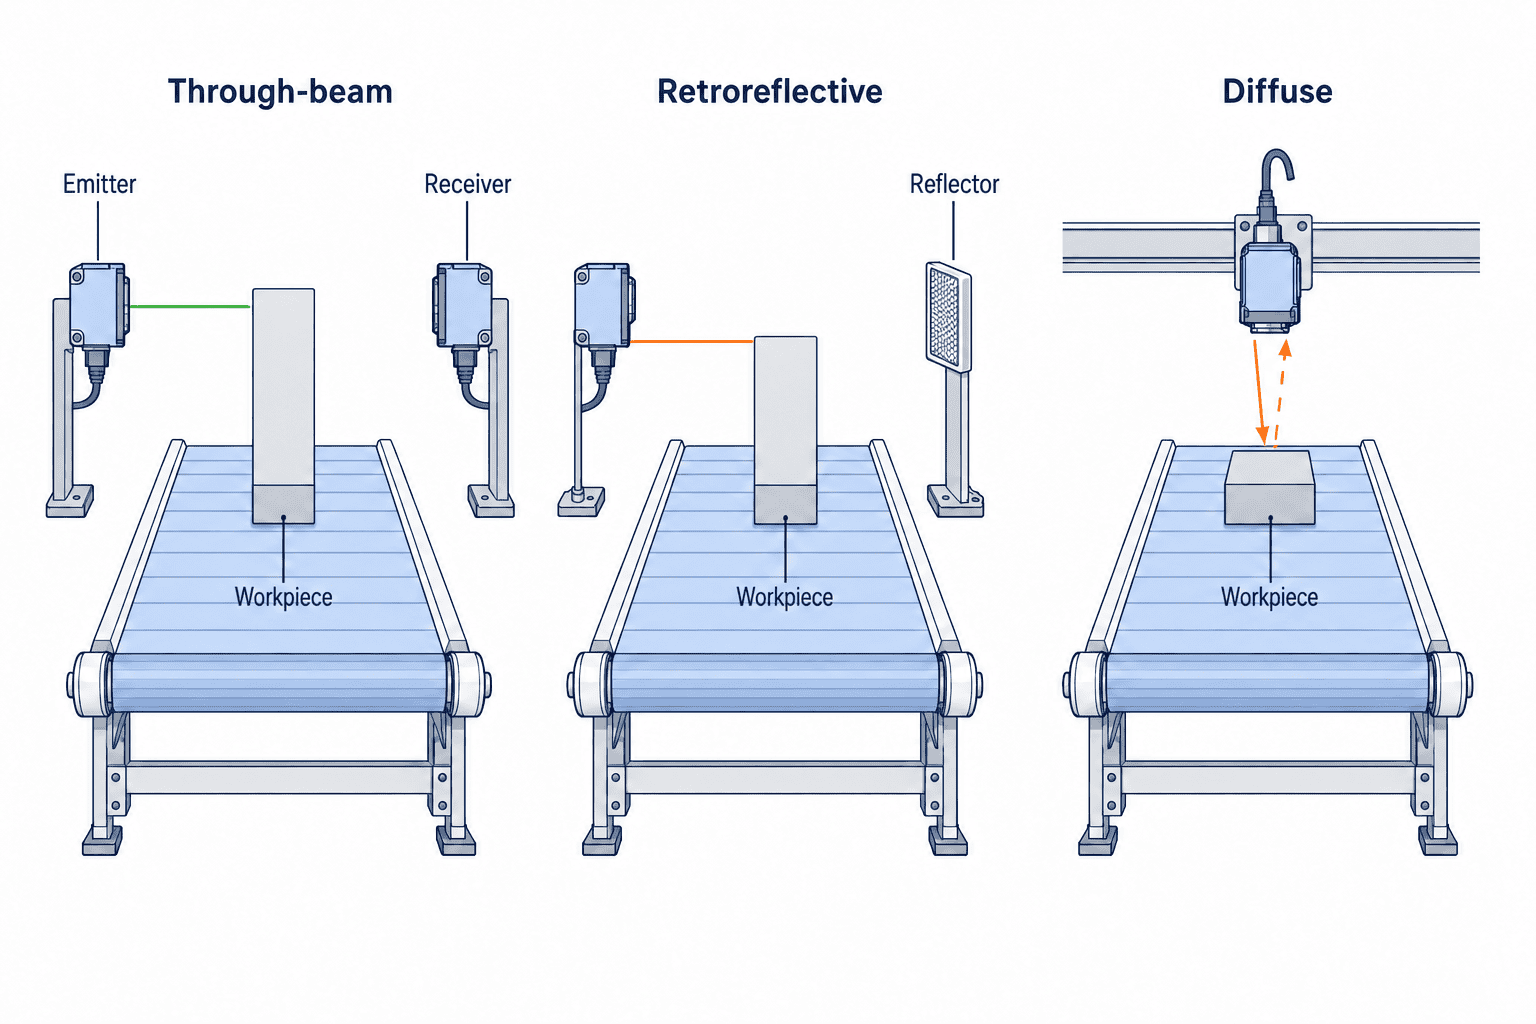
เซนเซอร์ชนิดนี้เปลี่ยนความเปลี่ยนแปลงของแสงที่ได้รับเป็นสัญญาณไฟฟ้า แสงอาจถูกชิ้นงานบังหรือสะท้อนกลับ คำอธิบายทางเทคนิคของ Omron แบ่งหลักการพื้นฐานเป็นแบบลำแสงผ่าน แบบสะท้อนกลับจากรีเฟลกเตอร์ และแบบสะท้อนจากชิ้นงาน แต่ชื่อหลักการยังไม่เพียงพอสำหรับออกใบสั่งซื้อ ต้องระบุทั้งสภาพที่ “ต้องตรวจพบ” และสภาพที่ “ห้ามตรวจพบ”
ตัวอย่างข้อกำหนดที่ใช้ได้คือ “นับขวดใสหนึ่งครั้งเมื่อผ่านจุดที่กำหนด แม้ปริมาณน้ำหรือฉลากเปลี่ยน” หรือ “อนุญาตให้เครื่องจ่ายกาวทำงานเฉพาะเมื่อชิ้นส่วนพลาสติกสีดำวางสนิท โดยไม่ตอบสนองต่อแผ่นสเตนเลสด้านหลัง” ประโยคเหล่านี้กำหนดชิ้นงาน ตำแหน่ง พื้นหลัง และผลต่อการควบคุมในคราวเดียว คำว่า “ตรวจว่ามีชิ้นงาน” อย่างเดียวเปิดช่องให้รุ่นที่ผ่านการสาธิตด้วยตัวอย่างง่าย ๆ ล้มเหลวกับงานจริง
เก็บข้อมูลวัสดุ สี ความใส ผิว ขนาดเล็กสุด มุมเอียง ความเร็ว การสั่น ระยะติดตั้ง พื้นหลัง แสงรอบข้าง ฝุ่น น้ำมัน น้ำ วิธีทำความสะอาด และสเปกอินพุต PLC หากมีหลายรุ่นสินค้า ต้องเตรียมทั้งชิ้นที่ตรวจยากที่สุดและชิ้นที่อาจทำให้ตรวจผิดง่ายที่สุด รูปถ่ายช่วยคัดตัวเลือกได้ แต่การรับมอบต้องใช้ชิ้นงานจริง
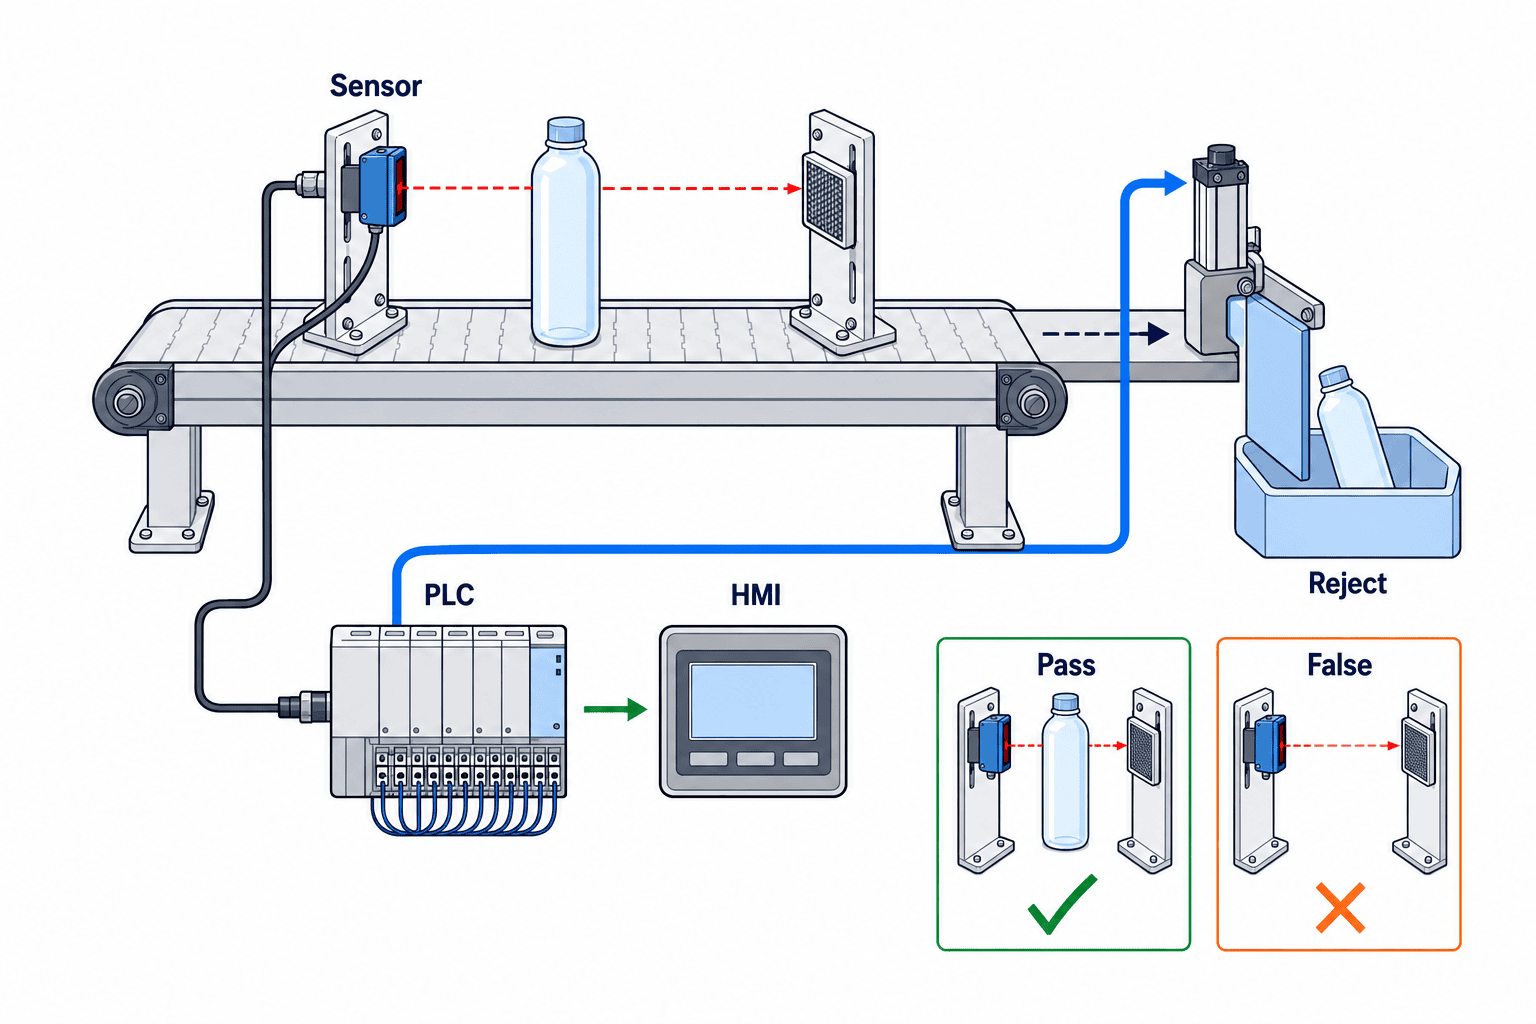
เขียนกรณีถูกและกรณีผิดเป็นคู่
สำหรับขวด ให้ทดสอบขวดเปล่า ขวดเต็ม ฉลากหลายแบบ หยดน้ำ และเงาสะท้อนจากราง สำหรับการตรวจว่าชิ้นงานนั่งในจิ๊ก ให้ทดสอบวางถูก ยกไม่สุด เอียง ใช้ชิ้นส่วนคล้ายกัน และจิ๊กว่าง ชิ้นงานอาจบังลำแสงเพียงช่วงสั้น จึงต้องกำหนดว่า PLC จะยอมรับการเปลี่ยนสถานะทันทีหรือรอให้สัญญาณนิ่ง เวลาตอบสนองของเซนเซอร์ ตัวกรองอินพุต และความเร็วสายพานต้องพิจารณาร่วมกัน
ต้องกำหนดสภาวะปกติของสัญญาณด้วย โหมด Light-ON และ Dark-ON ให้ลอจิกต่างกันตาม คู่มือคำศัพท์ของ Omron ทำตารางแสดงเอาต์พุตเซนเซอร์ บิต PLC ข้อความ HMI และการตอบสนองเมื่อผิดปกติ อย่าสรุปว่าการเลือกตรรกะ ON/OFF ของเซนเซอร์ทั่วไปทำให้ระบบเป็นวงจรนิรภัย
เลือกหลักการจากพื้นที่ติดตั้ง
หากติดอุปกรณ์ได้ทั้งสองด้านของแนวชิ้นงาน แบบลำแสงผ่านเป็นตัวเลือกแรกที่ควรทดลอง ตัวส่งและตัวรับอยู่ตรงข้ามกัน ชิ้นงานทึบแสงบังลำแสง จึงพึ่งการสะท้อนจากผิวชิ้นงานน้อยกว่า แต่ต้องมีจุดยึด สายไฟ และการตั้งแนวทั้งสองด้าน ชิ้นงานใสอาจไม่บังแสงพอ และชิ้นเล็กอาจพลาดแนวลำแสง คู่มือการเลือกของ Banner ยกแบบลำแสงผ่านเป็นตัวเลือกสำคัญสำหรับวัตถุทึบแสง พร้อมให้ดูความต่างของสัญญาณและปริมาณแสงสำรอง
หากเดินสายไปอีกด้านยาก แต่ติดรีเฟลกเตอร์ได้ ให้ทดลองแบบสะท้อนกลับจากรีเฟลกเตอร์ ตัวส่งและตัวรับอยู่ในตัวเดียวกัน ชิ้นงานเปลี่ยนเส้นทางแสงกลับ ผิวเงาอาจสะท้อนแสงแทนรีเฟลกเตอร์ ส่วนของใสอาจลดแสงไม่พอ จึงควรทดลองรุ่นโพลาไรซ์หรือรุ่นสำหรับของใสตามชิ้นงานจริง รวมกรณีรีเฟลกเตอร์สกปรก เคลื่อนตำแหน่ง และมีหยดน้ำหลังล้าง
หากติดได้เฉพาะด้านชิ้นงานและไม่สะดวกติดรีเฟลกเตอร์ แบบสะท้อนจากชิ้นงานเป็นทางเลือก การตอบสนองจะเปลี่ยนตามสี ความเงา ระยะ และมุม หากมีรางหรือแผ่นโลหะสว่างอยู่ด้านหลัง ให้เพิ่มรุ่นตัดพื้นหลังหรือกำหนดระยะเข้าเปรียบเทียบ เอกสารเลือกตามการใช้งานของ ifm รวมแบบตัดพื้นหลังเป็นหนึ่งในตัวเลือก แต่ไม่ได้หมายความว่าตัดพื้นหลังทุกชนิดได้ ต้องทดสอบระยะห่างจริง
| หลักการ | สิ่งที่ต้องติดตั้ง | กรณีเริ่มพิจารณา | ความเสี่ยงที่ต้องทดสอบ |
|---|---|---|---|
| ลำแสงผ่าน | ตัวส่งและตัวรับสองด้าน | วัตถุทึบแสงบนสายพาน | วัตถุใสและชิ้นเล็กพ้นลำแสง |
| สะท้อนกลับ | รีเฟลกเตอร์และทางแสง | เดินสายด้านเดียว | ผิวเงา ของใส รีเฟลกเตอร์สกปรก |
| สะท้อนจากชิ้นงาน | แสงสะท้อนจากผิวงาน | ตรวจระยะใกล้ด้านเดียว | สีดำ ผิวเงา มุม และพื้นหลัง |
| ตัดพื้นหลัง | ระยะระหว่างงานกับพื้นหลัง | พื้นหลังอยู่ใกล้งาน | ความสูงงานและตำแหน่งพื้นหลัง |
ตารางนี้ช่วยคัดรายการทดลอง ไม่ได้ตัดสินรุ่นโดยตัวเอง ตัวช่วยเลือกตามการใช้งานของ ifm ช่วยหาตัวเลือก แต่การยอมรับต้องอาศัยเครื่องจักรและชิ้นงานของโรงงาน
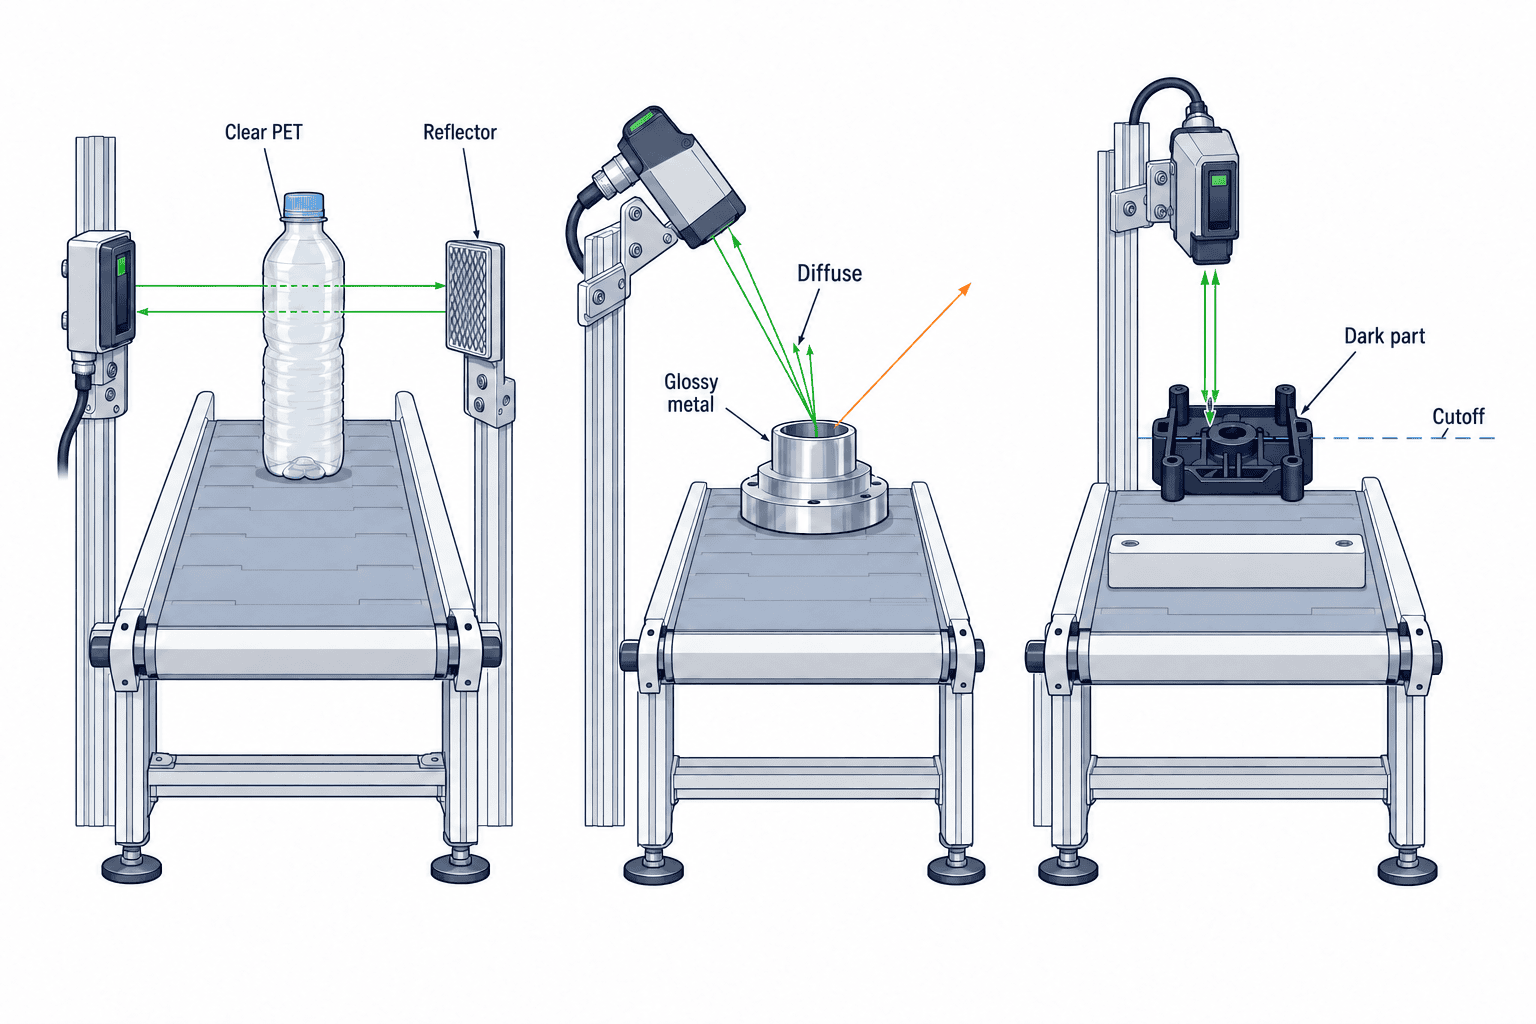
แยกการทดลองชิ้นงานใส ผิวเงา และสีดำ
ขวด PET ใสหรือฟิล์มอาจทำให้แสงที่ตัวรับเปลี่ยนเพียงเล็กน้อย มุม แนวรอยขึ้นรูป หยดน้ำ ระดับของเหลว และฉลากทำให้ผลเปลี่ยน คู่มือวัตถุใสของ Banner ให้เลือกหลักการตามวัสดุและหน้างาน คำแนะนำของ KEYENCE ยังยกตัวอย่างความสัมพันธ์ระหว่างทิศทางชิ้นงานกับแกนแสง ควรทดสอบที่ความสูงและมุมเดินจริง
โลหะขัดเงาหรือซองเคลือบโลหะมีปัญหาทิศทางการสะท้อน มุมเปลี่ยนเล็กน้อยทำให้แสงกลับเปลี่ยนมาก เปรียบเทียบแบบลำแสงผ่าน แบบสะท้อนกลับชนิดโพลาไรซ์ และแบบอาศัยระยะ ทดสอบมุมปกติสูงสุดและต่ำสุด รอยขีด น้ำมัน และแสงสว่าง หากต้องเอียงเซนเซอร์ ให้ระบุมุมอ้างอิงบนแบบเครื่องจักร เพื่อให้ช่างตั้งกลับได้หลังซ่อม
พลาสติกสีดำมักสะท้อนแสงกลับน้อยกว่าตัวอย่างมาตรฐานสีขาว ระยะในแค็ตตาล็อกของรุ่นสะท้อนจากชิ้นงานจึงไม่ใช่คำตอบสำหรับทุกสี นิยามระยะของ Omron อธิบายเงื่อนไขชิ้นงานมาตรฐาน ทดลองล็อตจริงหลายสี ผิว มุม และระยะ บันทึกค่าที่หน้าจอรับแสงหรือระยะเผื่อการทำงาน ถ้าใช้การบังลำแสงแทนการสะท้อนจากผิวได้ ก็ควรเทียบแบบลำแสงผ่าน
ขนาดชิ้นงานกับจุดแสงเป็นคนละเรื่องกับระยะ
เซนเซอร์ตรวจได้ไกลไม่ได้แปลว่าตรวจหมุดเล็กหรือขอบฟิล์มบางได้ ลำแสงกว้างอาจยังเข้าตัวรับแม้ชิ้นเล็กตัดผ่าน คู่มือเทคนิคของ Omron แยกเงื่อนไขวัตถุเล็กสุด การปรับความไว และการใช้สลิต สลิตช่วยจับชิ้นเล็กได้แต่ลดแสงที่ตัวรับ จึงต้องตรวจผลต่อความทนต่อฝุ่นด้วย รวมชิ้นงานคด เอียง และตำแหน่งที่คลาดเคลื่อนตามจริง
ตรวจระยะและเวลาตอบสนองกับวงจรควบคุม
ระยะตามแค็ตตาล็อกของแต่ละหลักการใช้ชิ้นงานอ้างอิง รีเฟลกเตอร์ และการตั้งค่าต่างกัน ให้เปรียบเทียบที่ระยะติดตั้งจริง พร้อมชิ้นงานและอุปกรณ์เสริมตามใบเสนอราคา บันทึกรุ่น ค่าเซ็ต ระดับแสง มุมคลาดเคลื่อน เวลาตอบสนอง แหล่งจ่าย และเอาต์พุต
เมื่อสายพานวิ่งเร็วขึ้น เวลาที่ชิ้นงานบังแสงสั้นลง ความกว้างที่บังจริงหารด้วยความเร็วให้ค่าประมาณเบื้องต้น แต่การรับมอบต้องรวมเวลาตอบสนองของเซนเซอร์ ตัวกรองอินพุต รอบสแกน PLC และตรรกะนับ ทดลองชิ้นงานต่อเนื่องระยะชิด หยุดค้าง ถอยหลัง และซ้อนกัน หากต้องนับ ให้กำหนดขอบสัญญาณที่นับหนึ่งครั้งและการจัดการเมื่อชิ้นงานติดค้าง หากต้องยืนยันการวางชิ้นงาน ให้กำหนดเวลาสัญญาณนิ่งก่อนเริ่มขั้นตอนถัดไป บทความพื้นฐาน PLC อธิบายตัวควบคุม ส่วนบทความนี้กำหนดคุณภาพของอินพุตจากการตรวจจับ
ขายึดอาจขยับจากการสั่นและการซ่อม ตรวจตำแหน่งที่แย่ที่สุดในขอบเขตความคลาดเคลื่อน ไม่ดูแต่ตำแหน่งกลาง ถ่ายรูปและระบุขนาดอ้างอิงพร้อมวิธีจัดแนวหลังเปลี่ยนเซนเซอร์ รุ่นอะไหล่เดียวกันก็ไม่ช่วยให้กลับมาเดินเครื่องเร็วหากไม่มีวิธีตั้งลำแสงซ้ำ
เผื่อฝุ่น น้ำ และแสงรบกวน
ฝุ่น ฟิล์มน้ำมัน น้ำล้าง และหยดน้ำทำให้แสงที่ได้รับเปลี่ยนหลังเริ่มใช้ ค่า excess gain คือพลังงานแสงที่รับเทียบกับเกณฑ์เปลี่ยนเอาต์พุต Banner อธิบายแนวทางตามสภาพแวดล้อม แต่ตัวเลขตัวอย่างของผู้ผลิตไม่ใช่การรับประกันทั่วไป ต้องดูกราฟของรุ่นที่เลือก ณ ระยะจริง และบันทึกสถานะก่อนกับหลังทำความสะอาด
ระดับ IP ของตัวเรือนต่างจากความสามารถตรวจจับเมื่อมีหยดน้ำบนเลนส์ FAQ ของ Omron ระบุว่าน้ำบนผิวเลนส์อาจทำให้ทำงานผิด แม้ตัวเครื่องมีระดับ IP67 งานล้างต้องระบุทิศทางน้ำยา วัสดุเช็ด และรอบทำความสะอาด รวมถึงตรวจความทนของวัสดุหากมีน้ำมัน
ทดลองกลางวัน กลางคืน ฝาครอบเปิด ไฟงาน และตัวส่งแสงที่อยู่ใกล้กัน หากลำแสงจากจุดหนึ่งเข้าตัวรับอีกจุด อาจเกิดการรบกวน แม้รุ่นมีฟังก์ชันป้องกัน ต้องทดลองจำนวนและระยะติดตั้งจริง บันทึกแผ่นบังและทิศลำแสงเพื่อให้การเพิ่มเซนเซอร์ภายหลังไม่รบกวนของเดิม
จับคู่เอาต์พุต PNP/NPN กับอินพุต PLC
การตรวจจับทางแสงดีแค่ไหนก็ใช้ไม่ได้ถ้าต่อไฟฟ้าไม่ตรง ระบุแรงดัน กระแส ชนิดเอาต์พุต PNP/NPN โหลด โหมด Light-ON/Dark-ON ขั้วต่อ และสาย รายการผลิตภัณฑ์ SICK และ เครื่องมือเลือกของ ifm ชี้ให้เห็นว่าตัวเลือกไฟฟ้าอยู่คู่กับหลักการแสง สำหรับเครื่องจากญี่ปุ่นที่แก้ไขในไทย ให้ตรวจคอมมอนของอินพุต PLC และอะไหล่ในประเทศ
PNP กับ NPN ไม่ใช่อันดับคุณภาพ เลือกให้ตรงวงจรอินพุตและแหล่งจ่าย ตรวจผังขั้ว เงื่อนไข ON และรหัสรุ่นเต็มถึงตัวท้าย ระหว่างเริ่มเดินเครื่องให้ดูทั้งมิเตอร์และหน้าจอ PLC อย่าใช้สีสายอย่างเดียวเป็นหลัก เก็บรหัสรุ่นเดียวกันในใบเสนอราคา แบบไฟฟ้า และบัญชีอะไหล่
สายไฟต้องเผื่อการงอ น้ำมัน น้ำยา จุดรบกวนไฟฟ้า และการป้องกันขั้วต่อ บันทึกค่าความไวเริ่มต้น ผู้มีสิทธิเปลี่ยน และวิธีบันทึกการเปลี่ยน หากรุ่นมี IO-Link หรือข้อมูลแสงรับได้ ต้องกำหนดผู้ติดตามข้อมูลและเงื่อนไขที่นำไปสู่การทำความสะอาดหรือเปลี่ยนตัว มิฉะนั้นข้อมูลที่เก็บจะไม่ช่วยการซ่อม
สัญญาณ OFF จากอินพุตเดียวอาจหมายถึงไม่มีชิ้นงาน สายขาด ไฟดับ เลนส์สกปรก หรือแนวแสงเสีย ต้องกำหนดการตรวจวินิจฉัยและการตอบสนองของกระบวนการ เรื่องนี้เป็นการควบคุมคุณภาพและขั้นตอน ไม่ใช่หน้าที่นิรภัยสำหรับป้องกันคน
ทดลองกรณีขอบเขตใน PoC และตรวจซ้ำที่ FAT/SAT
การสาธิตด้วยตัวอย่างง่ายไม่วัดการพลาดหรือการตรวจผิดในผลิตจริง ตกลงนิยามผลถูก ผลผิด จำนวนครั้ง และวิธีบันทึกล่วงหน้า แยกข้อมูลตามรุ่นสินค้า ล็อต แสง ฝุ่น ความเร็ว และตำแหน่ง ไม่มีอัตรา “ตรวจได้ 99.9%” ที่ใช้ร่วมกันทุกงาน เกณฑ์ต้องมาจากความเสี่ยงสินค้าหลุดและต้นทุนหยุดเครื่องของโรงงาน
สำหรับขวดใสให้ทดลองเปล่า/เต็ม มี/ไม่มีฉลาก แห้ง/มีหยดน้ำ สำหรับโลหะให้เปลี่ยนมุมและคราบน้ำมัน สำหรับพลาสติกสีดำให้ใช้ล็อตเข้มสุด สำหรับสายพานให้ใช้ความเร็วสูงสุดและช่องว่างสั้นสุด ถอดขายึดและติดใหม่เพื่อดูการตั้งซ้ำ ให้ช่างซ่อมและผู้ปฏิบัติงานทดลองตั้งจริง บันทึกรุ่น ค่าเซ็ต รีเฟลกเตอร์/สลิต ความสูงลำแสง สัญญาณ PLC ผล ภาพ และวิธีทำซ้ำ หากบางครั้งพลาด ต้องหาสาเหตุทางแสง ไฟฟ้า หรือ PLC ก่อนปิดปัญหา
FAT คือการรับมอบก่อนส่งจากผู้สร้างเครื่อง นำชิ้นงานจริงไปตรวจทั้งสัญญาณเซนเซอร์และการตอบสนอง PLC SAT คือการตรวจที่โรงงานปลายทางภายใต้แสง เครื่องรอบข้าง งานล้าง ระยะสาย และความเร็วจริง หากปรับค่าระหว่าง FAT กับ SAT ให้บันทึกเหตุผลและทดสอบกรณีที่ได้รับผลกระทบใหม่ นับผลตรวจผิดในสภาพที่ไม่ควรตรวจด้วย รวมการหยุด คัดออก และแจ้งเตือนเมื่อกระบวนการกำหนด
เปรียบเทียบต้นทุนติดตั้งทั้งหมด
จุดตรวจแบบลำแสงผ่านต้องมีสองหัว สองขายึด และสาย แบบสะท้อนกลับต้องมีรีเฟลกเตอร์และการป้องกัน แบบสะท้อนชิ้นงานอาจต้องจัดการพื้นหลัง ให้แยกราคาเซนเซอร์ รีเฟลกเตอร์ สลิต ขายึด สาย คอนเนกเตอร์ อินพุต PLC โปรแกรม งานติดตั้ง ทดลอง อะไหล่ และบริการในไทย ราคาตัวเครื่องต่ำอาจแพงกว่าเมื่อเกิดการหยุดซ้ำจากฝุ่นหรือแนวแสงเสีย
ตรวจสต็อกผู้แทนในไทย ระยะเวลาหาอะไหล่ เครื่องมือตั้งค่า เอกสาร และความเข้ากันได้ของรุ่นทดแทน รุ่นในตระกูลเดียวกันอาจมีเอาต์พุต ขั้วต่อ หรือรูยึดต่างกัน จะระบุรุ่นตายตัวหรือเปิดรับเทียบเท่าก็ได้ แต่ต้องเขียนการทดสอบรับมอบกับชิ้นงานจริง และการทดสอบซ้ำเมื่อเสนอรุ่นทดแทน
ใบเลือกเซนเซอร์ที่ฝ่ายจัดซื้อใช้ร่วมกับหน้างาน
รวบรวมรายการต่อไปนี้ในแผ่นเดียวพร้อมรูปแสดงทางเดินแสง กรอกค่าที่วัดได้บนเครื่องจริง ไม่ใช้ระยะหรือเวลาหน่วงมาตรฐานเดียวกับทุกสายการผลิต เก็บฉบับที่ใช้ตัดสินใจไว้กับใบเสนอราคาและบันทึกการรับมอบ เมื่อเพิ่มรุ่นสินค้าในอนาคตจะทราบว่าขอบเขตเดิมครอบคลุมหรือไม่
| หัวข้อสเปก | สิ่งที่ต้องบันทึก | ผู้รับผิดชอบ |
|---|---|---|
| เหตุการณ์ | สถานะ ON/OFF และการตอบสนอง | วิศวกรรมการผลิต คุณภาพ |
| ชิ้นงาน | วัสดุ สี ความใส ขนาด ตำแหน่ง | ผลิต คุณภาพ |
| เส้นทางแสง | ระยะ พื้นที่ยึด พื้นหลัง รีเฟลกเตอร์ | ผู้สร้างเครื่อง ซ่อมบำรุง |
| เวลา | ความเร็ว ระยะห่าง การย้อนกลับ ตัวกรอง PLC | วิศวกรควบคุม |
| สิ่งแวดล้อม | แสง ฝุ่น น้ำมัน น้ำ น้ำยา | หน้างาน ซ่อมบำรุง |
| ไฟฟ้า | แรงดัน PNP/NPN ขั้วต่อ อะไหล่ | ควบคุม จัดซื้อ |
| การรับมอบ | กรณีถูก/ผิด เกณฑ์ FAT/SAT | ผู้ซื้อ ผู้ขาย |
หากออกแบบจิ๊กให้ใส่ชิ้นงานผิดทิศทางไม่ได้ อาจไม่ต้องให้เซนเซอร์แยกภาพที่ซับซ้อน บทความการออกแบบจิ๊กและ poka-yoke อธิบายการแบ่งหน้าที่ระหว่างป้องกันด้วยรูปทรงและตรวจด้วยเซนเซอร์ บทความนี้เจาะการพิสูจน์ประสิทธิภาพทางแสงหลังตัดสินใจแล้วว่าต้องมีเซนเซอร์
เปรียบเทียบข้อเสนอผู้ขายด้วยเงื่อนไขทดลองเดียวกัน
ถามผู้ขายแต่ละรายว่าเหตุใดจึงเลือกหลักการทางแสงนี้สำหรับชิ้นงานและพื้นหลังของเรา ชิ้นงานจริงแบบใดตรวจยากที่สุด สิ่งใดทำให้เกิดสัญญาณผิดง่ายที่สุด ได้ทดลองตัวอย่างอะไรแล้ว ต้องใช้รีเฟลกเตอร์ สลิต และขายึดชนิดใด และที่ระยะติดตั้งจริงยังมีแสงสำรองเท่าไร เงื่อนไขที่ไม่ได้ทดลองต้องเขียนว่า “ยังไม่ได้ทดสอบ” ไม่ใช่ถือว่าผ่านจากการคาดเดา สำหรับวัตถุใสให้ถามเรื่องฉลากกับหยดน้ำ สำหรับผิวเงาให้ถามมุมกับน้ำมัน และสำหรับวัตถุสีดำให้ถามความต่างของล็อตกับผิว
สอบถามส่วนเครื่องจักรด้วยว่า รหัสรุ่นเต็มให้แรงดัน เอาต์พุต ขั้วต่อ และสายที่ตรงกับ PLC หรือไม่ ช่างซ่อมในไทยตั้งแนวแสงและค่าเดิมหลังเปลี่ยนได้หรือไม่ มีรุ่นเดียวกันหรือรุ่นทดแทนที่อนุมัติแล้วในสต็อกหรือไม่ ใครรับผิดชอบวิเคราะห์อาการตรวจพลาดเป็นครั้งคราว และการใช้รุ่นทดแทนต้องทดสอบใหม่กรณีใด กำหนดเจ้าของการทดสอบ ตัวอย่าง และบันทึกผล FAT/SAT ในใบเสนอราคา
เปรียบเทียบจำนวนจุดตรวจและขอบเขตการรับมอบที่เท่ากัน บางใบเสนอราคามีเพียงหัวเซนเซอร์ แต่อีกใบรวมโปรแกรม PLC ขายึด SAT และอะไหล่ เติมรายการที่ขาดก่อนเทียบยอดรวม ความผิดพลาดแบบตรวจไม่พบ ตรวจเกิน ต่อไฟไม่ตรง และติดตั้งไม่ได้ต้องเป็นเงื่อนไขตัดออกก่อน จากนั้นค่อยเทียบราคา ความสะดวกในการทำความสะอาด ความสามารถตั้งค่าซ้ำ และบริการในไทย การสาธิตด้วยตัวอย่างสะอาดชิ้นเดียวไม่ชดเชยความล้มเหลวกับกรณีขอบเขตที่หน้างานกำหนด
ตรวจสอบต่อหลังเริ่มผลิตจริง
ผลรับมอบวันติดตั้งเป็นจุดเริ่มต้น การตรวจตามรอบควรรวมเลนส์และรีเฟลกเตอร์ ขายึด ระดับลำแสง การสึกของสาย ค่าที่หน้าจอรับแสง และการทดลองด้วยชิ้นงานจริง กำหนดรอบตามฝุ่นและประวัติหยุดของสายการผลิตตนเอง หากอ่านค่ารับแสงได้ ให้ใช้ชิ้นอ้างอิงเดียวกันที่ตำแหน่งหยุดเดียวกันทุกครั้ง แนวโน้มลดลงจึงนำไปสู่การตรวจ ไม่ควรเปลี่ยนเซนเซอร์เพราะตัวเลขเดียวเปลี่ยนโดยไม่ตรวจความสะอาด แนวติดตั้ง ชิ้นงาน และพื้นหลัง
ตัวอย่างมาตรฐานของฝ่ายซ่อมก็เสื่อมได้ ขวดใสอาจเหลือง ชิ้นส่วนพลาสติกอาจเป็นรอย ระบุหมายเลขชิ้นส่วนและรุ่นแก้ไขของตัวอย่างถูกกับตัวอย่างที่ต้องไม่ตรวจ กำหนดที่เก็บและเกณฑ์เปลี่ยน หลังเปลี่ยนเซนเซอร์หรือปรับความไว ให้ทดลองชิ้นงานปกติ ชิ้นงานที่ตรวจยากที่สุด และสิ่งที่เคยทำให้เกิดการตรวจผิด บันทึกผู้อนุมัติกลับมาเดินเครื่องและเหตุผลหากข้ามการทดลองข้อใด
การควบคุมการเปลี่ยนแปลงต้องมองรอบเซนเซอร์ด้วย รางโลหะใหม่ โคมไฟใหม่ ฝาครอบรีเฟลกเตอร์ น้ำยาล้าง หรือสีสินค้าใหม่อาจเปลี่ยนแสงที่รับได้ ให้แบบฟอร์มแก้ไขเครื่องมีช่อง “ผลต่อจุดตรวจนี้” และทดลองซ้ำกรณีที่ได้รับผลกระทบ เก็บค่าปกติไว้พร้อมประวัติผิดปกติ เพื่อเทียบว่าก่อนหยุดเป็นครั้งคราวมีอะไรเปลี่ยน หลักฐาน PoC และ FAT/SAT จะได้ใช้ต่อได้ตลอดอายุการใช้งาน
คำถามที่พบบ่อย
ควรลองแบบลำแสงผ่านหรือแบบสะท้อนกลับก่อน?
หากติดได้สองด้านและชิ้นงานบังแสงแน่นอน ให้เริ่มแบบลำแสงผ่าน หากเดินสายอีกด้านไม่ได้แต่ติดรีเฟลกเตอร์ได้ ให้ลองแบบสะท้อนกลับ ของใสและผิวเงาต้องใช้ตัวอย่างจริงตัดสิน
เซนเซอร์สำหรับขวดใสหนึ่งรุ่นตรวจทุกขวดได้ไหม?
สรุปเช่นนั้นไม่ได้ รูปทรง ของเหลว ฉลาก หยดน้ำ รีเฟลกเตอร์ และค่าเซ็ตมีผล ทดสอบทุกกลุ่มสินค้าที่เกี่ยวข้องและกำหนดวิธีเปลี่ยนรุ่น
PNP ดีกว่า NPN หรือไม่?
เลือกตามวงจรอินพุต PLC และแหล่งจ่าย ตรวจรุ่นโมดูล คอมมอน ผังขั้ว และรหัสรุ่นเซนเซอร์เต็ม
IP67 ป้องกันตรวจผิดหลังล้างได้ไหม?
IP ระบุการป้องกันน้ำเข้าตัวเรือนตามเงื่อนไขที่กำหนด หยดน้ำบนเลนส์ยังเปลี่ยนทางแสง ต้องพิสูจน์ใน SAT หลังล้างจริง
เพิ่มความไวเมื่อเกิดการตรวจผิดดีไหม?
อาจกลบอาการแต่ทำให้รับพื้นหลังหรือซ่อนผลจากฝุ่น ตรวจระดับแสง แนวติดตั้ง แสงรอบข้าง และอินพุต PLC พร้อมกัน บันทึกค่าก่อน/หลังแล้วทดสอบซ้ำ
สรุป
การเลือกโฟโตอิเล็กทริกเซนเซอร์คือการเชื่อมเหตุการณ์ตรวจจับ ชิ้นงานจริง ทางแสง สภาพแวดล้อม อินพุต PLC และหลักฐานรับมอบเป็นสเปกเดียว คัดหลักการจากข้อจำกัดการติดตั้ง แล้วท้าทายรุ่นที่เลือกด้วยชิ้นงานใส เงา ดำ เล็ก และสภาพสกปรก รวมอุปกรณ์เสริมและงานควบคุมในราคา และตรวจเงื่อนไขเดียวกันที่ FAT กับ SAT
หากโรงงานในไทยยังอยู่ช่วงกำหนดว่าควรตรวจอะไรบนสายพาน จิ๊ก หรือสถานีตรวจสอบ สามารถนำตัวอย่างชิ้นงานและข้อกำหนดเบื้องต้นมาปรึกษา TOMAS TECH ได้ แม้ยังไม่ได้เลือกรุ่นเซนเซอร์ เราช่วยแยกข้อกำหนดทางแสง การติดตั้ง และ PLC ให้ชัดก่อนจัดซื้อ


