


เมื่อจัดหางานออกแบบและผลิตจิ๊กในประเทศไทย แบบและราคาเพียงอย่างเดียวไม่เพียงพอ ผู้ขายอาจส่งมอบชิ้นงานโลหะที่ผลิตได้ดี แต่ผู้ซื้อกลับไม่ได้ “อินเทอร์เฟซของกระบวนการที่วัดและทำซ้ำได้” ข้อกำหนดจัดซื้อควรเชื่อมระบบดาตัมของผลิตภัณฑ์ แนวคิดการกำหนดตำแหน่งและแคลมป์ งบประมาณความคลาดเคลื่อน แผน MSA/การตรวจรับ ขีดจำกัดการสึกหรอ และข้อมูลควบคุมการเปลี่ยนแปลง บทความนี้เรียงลำดับงานตั้งแต่ RFQ ไปจนถึง FAT, SAT และการบำรุงรักษาสำหรับจิ๊กผลิต จิ๊กตรวจสอบ และจิ๊กเชื่อมในโรงงานไทย
การออกแบบและผลิตจิ๊กต้องซื้อ “ความสามารถในการทำซ้ำ” ไม่ใช่เพียงโลหะ
คุณค่าของจิ๊กอยู่ที่ความสามารถในการนำชิ้นงานมาวาง ยึด ผลิต หรือตรวจสอบเทียบกับข้อกำหนดเดิมได้ แม้ผู้ปฏิบัติงาน ล็อต เวลา หรือสภาพเครื่องเปลี่ยนไป ดังนั้นคำถามจัดซื้อไม่ใช่แค่ “ผลิตรูปทรงนี้ได้หรือไม่” แต่คือ “ใช้อะไรเป็นจุดอ้างอิง จำกัดชิ้นงานอย่างไร เงื่อนไขใดถือว่าผ่าน และทั้งสองฝ่ายพิสูจน์ได้อย่างไร”
การตรวจรับเฉพาะชุดประกอบที่เสร็จแล้วมีช่องว่างสำคัญ ผู้ซื้ออาจไม่เห็นว่าตัวกำหนดตำแหน่งจริงสอดคล้องกับระบบดาตัมในแบบผลิตภัณฑ์หรือไม่ ความคลาดเคลื่อนของจิ๊ก ความแปรผันของชิ้นงาน การเสียรูปจากแคลมป์ อุณหภูมิ และความไม่แน่นอนของการวัดอาจถูกรวมเป็นผลผ่าน/ไม่ผ่านเพียงค่าเดียว และไม่มีข้อมูลควบคุมสำหรับคืนสมรรถนะหลังสึกหรอหรือหลังเปลี่ยนแบบ
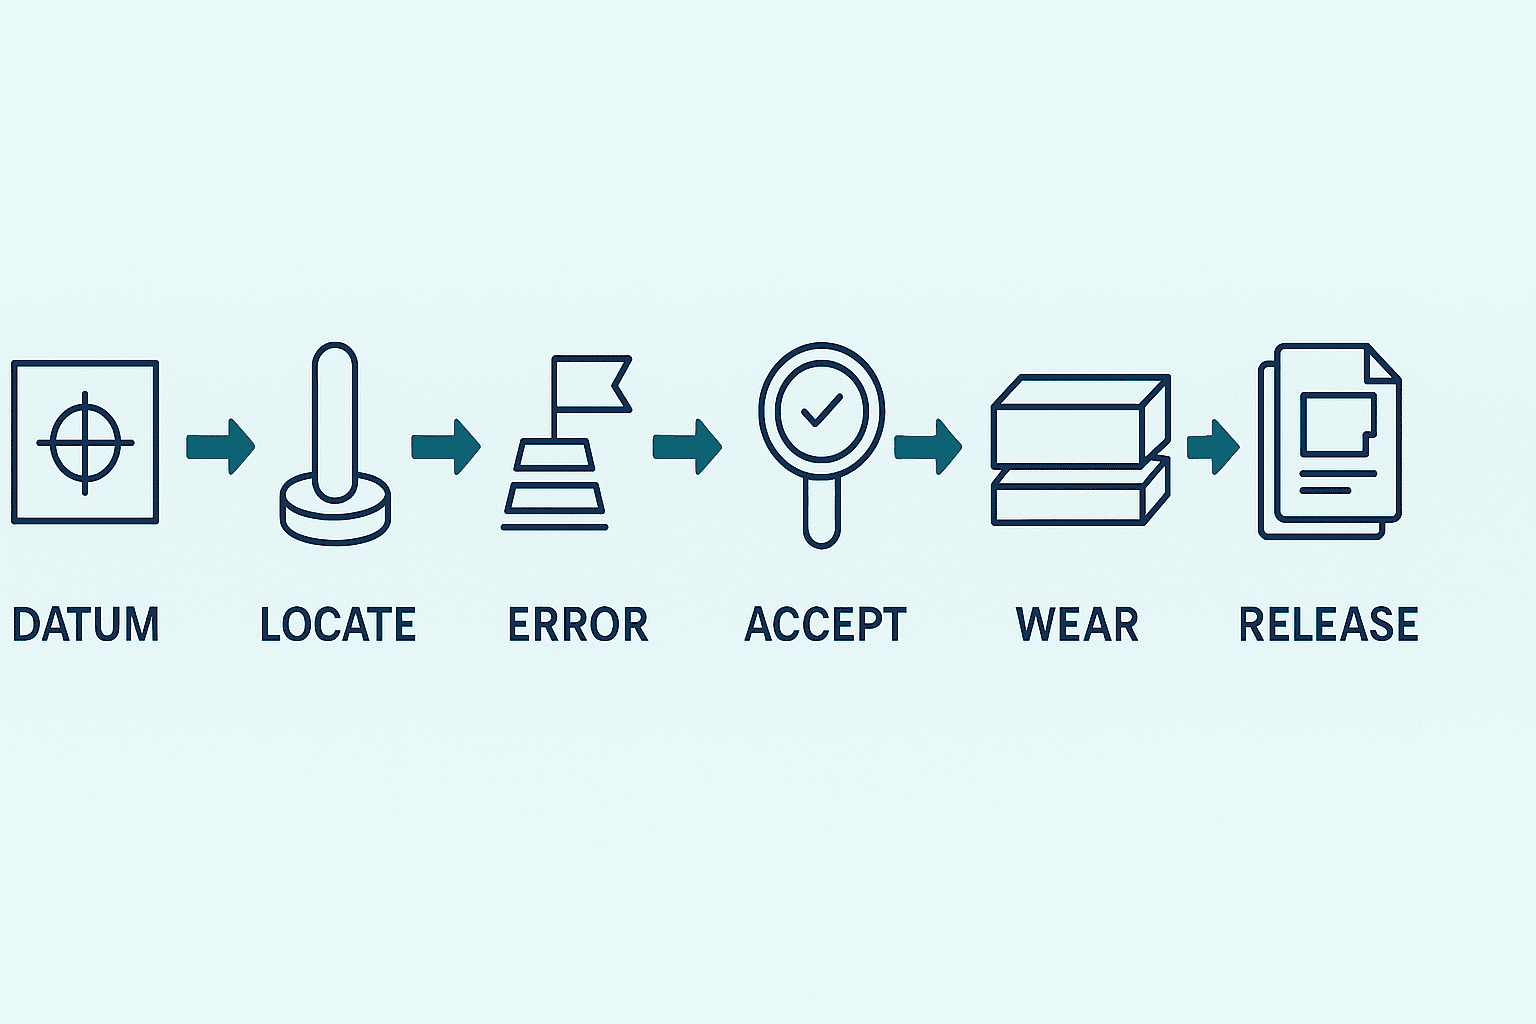
ควรจัดซื้อจิ๊กในรูปของบันทึกที่เชื่อมโยงกันหกชุด:
- ระบบดาตัมผลิตภัณฑ์: ผิว รู แกน หรือระนาบกึ่งกลางใดเป็นฐานอ้างอิง
- แนวคิดการกำหนดตำแหน่งและแคลมป์: จำกัดองศาอิสระและส่งแรงปฏิกิริยาอย่างไร
- งบประมาณความคลาดเคลื่อน: แบ่งปัจจัยความคลาดเคลื่อนและสำรองระยะออกแบบอย่างไร
- แผน MSA และการตรวจรับ: ใช้ชิ้นงาน เครื่องมือ สภาพแวดล้อม และกฎตัดสินใด
- ขีดจำกัดการสึกหรอและบำรุงรักษา: ชิ้นส่วนเปลี่ยน จุดตรวจ สภาพใหม่ และขีดจำกัดใช้งาน
- การควบคุมการเปลี่ยนแปลงและข้อมูลส่งมอบ: แบบ CAD ต้นฉบับ BOM, I/O, ซอฟต์แวร์ และประวัติแก้ไข
เอกสารเหล่านี้ต้องอ้างอิงข้ามกันได้ หากดาตัมผลิตภัณฑ์เปลี่ยน การวิเคราะห์ผลกระทบต้องไปถึงแนวคิดตำแหน่ง งบความคลาดเคลื่อน ชิ้นงาน FAT โปรแกรมตรวจ และแบบอะไหล่ การเชื่อมโยงนี้ทำให้ใบเสนอราคาหลายรายเปรียบเทียบกันบนผลส่งมอบเดียวกัน
ตกลงดาตัมผลิตภัณฑ์และแนวคิดจิ๊กกำหนดตำแหน่งก่อน
ISO 5459:2024 กำหนดคำศัพท์ กฎ และวิธีการสำหรับดาตัมและระบบดาตัมในเอกสารผลิตภัณฑ์ทางเทคนิค และแยกระหว่างข้อกำหนดกับตัวดำเนินการตรวจสอบทางกายภาพหรือคณิตศาสตร์ที่อาจใช้ได้ ความแตกต่างนี้สำคัญต่อจิ๊ก เพราะดาตัมอุดมคติในแบบไม่ใช่สิ่งเดียวกับวิธีที่แผ่นรอง พิน V-block หัวจับ หรือโพรบสร้างฐานอ้างอิงบนชิ้นงานจริง
ISO 1101:2017 กำหนดภาษาสัญลักษณ์และกฎตีความค่าความคลาดเคลื่อนเชิงเรขาคณิตด้านรูปทรง ทิศทาง ตำแหน่ง และการแกว่ง ผู้ผลิตจิ๊กจึงควรไม่เพียงอ่านสัญลักษณ์ได้ แต่ต้องอธิบายว่าจุดสัมผัสและแรงแคลมป์ไม่ขัดกับข้อกำหนดที่กระบวนการหรือการตรวจต้องทำให้เกิดขึ้น
ใช้หลักการกำหนดตำแหน่ง 3-2-1 อย่างระมัดระวัง
หลัก 3-2-1 เป็นแบบจำลองที่มีประโยชน์สำหรับจำกัดวัตถุแข็ง โดยให้จุดสัมผัสสามจุดสร้างฐานหลัก สองจุดสร้างฐานรอง และหนึ่งจุดสร้างฐานลำดับสาม เพื่อจำกัดองศาอิสระที่จำเป็นโดยไม่ซ้ำซ้อน RFQ ไม่ควรเขียนเพียง “ใช้ 3-2-1” แต่ควรให้ผู้ขายแสดงตำแหน่งและรูปทรงจุดสัมผัส ทิศแรงปฏิกิริยา ทางเข้าใส่ชิ้นงาน การทำความสะอาด และความสัมพันธ์กับพิกัดความเผื่อของผลิตภัณฑ์
หลักการนี้ไม่แทนการวิเคราะห์ทางวิศวกรรม แผ่นบาง พลาสติก ผิวหล่อ ยาง หรือชุดประกอบก่อนเชื่อมที่ไม่เสถียรอาจเสียรูปหรือวางตัวไม่แน่นอน การใช้ 3-2-1 แบบตรงไปตรงมาอาจบังคับชิ้นงานให้เป็นรูปตามจิ๊กแทนที่จะวางตามสภาพธรรมชาติ อาจต้องใช้ฐานรองหลายจุด รังรองรับตามรูปทรง กลไกลอย การแบ่งแรงเท่า ๆ กัน หรือสุญญากาศ โดยวิเคราะห์ความแข็ง การสัมผัส การเสียรูป และความแปรผันตามชิ้นงานจริง
ถือความเสียหายของดาตัมและสิ่งปนเปื้อนเป็นเงื่อนไขออกแบบ
เศษตัด สะเก็ดเชื่อม น้ำมัน หรือฝุ่นรอบพินกำหนดตำแหน่ง แผ่นรอง และบูชอาจยกชิ้นงานออกจากฐานอ้างอิง คำว่า “ให้พนักงานทำความสะอาด” ยังไม่ใช่มาตรการครบถ้วน ควรทบทวนร่องระบาย ทิศทางลม รูปทรงสัมผัสที่ไม่กักสิ่งสกปรก การมองเห็นผิวทำความสะอาด แผ่นรองที่เปลี่ยนได้ และความจำเป็นของเซ็นเซอร์ยืนยันการนั่งสนิท
ต้องประเมินความเสียหายต่อดาตัมของชิ้นงานด้วย พินแข็งอาจสร้างแรงเฉพาะจุดบนวัสดุอ่อน ระบุพื้นที่สัมผัส วัสดุ การปรับสภาพผิว รูปปลาย แรงที่ยอมรับ และวิธีเปลี่ยน รวมทั้งตรวจรอยกด รอยขีดและการหลุดของผิวเคลือบใน FAT และ SAT
กำหนดพิกัดความเผื่อจิ๊กจากงบประมาณความคลาดเคลื่อน
คำว่า “ทำจิ๊กให้ละเอียดกว่าชิ้นงาน” ไม่ใช่เหตุผลการออกแบบ ต้องระบุความแปรผันผลิตภัณฑ์ ความคลาดเคลื่อนจากการผลิตและประกอบตัวกำหนดตำแหน่ง ระยะหลวม การเสียรูปจากแคลมป์ การเคลื่อนของเครื่องมือ การวัด อุณหภูมิ และการสึกหรอ แล้วตกลงว่าปัจจัยใดใช้กรณีเลวร้ายสุด ปัจจัยใดประเมินเชิงสถิติ และเก็บระยะปรับหรือระยะสำรองไว้ที่ใด
ISO 286-1:2010 กำหนดระบบรหัส ISO สำหรับพิกัดความเผื่อ ค่าคลาด และสวมประกอบของทรงกระบอกและผิวตรงข้ามขนานกัน โดย ISO ยืนยันมาตรฐานอีกครั้งเมื่อ 19 มิถุนายน 2026 มาตรฐานช่วยสร้างภาษากลางสำหรับพิน บูช เพลา รู และส่วนเลื่อน แต่ไม่ได้พิสูจน์สมรรถนะของจิ๊กทั้งชุดโดยอัตโนมัติ
ใช้ตารางงบความคลาดเคลื่อนเพื่อเปิดเผยสมมติฐาน
ตารางต่อไปนี้เป็นตัวอย่าง RFQ สมมติทั้งหมด ตัวเลขไม่ใช่กฎสากลหรือคำแนะนำ ต้องแทนที่ด้วยค่าจากแบบผลิตภัณฑ์ กระบวนการ วัสดุ สภาพแวดล้อม และวิธีวัดของโครงการจริง
| ปัจจัย | การจัดสรรสมมติ | วิธีตรวจ | ผู้รับผิดชอบ |
|---|---|---|---|
| การผลิตและประกอบฐานดาตัม | ±0.015 mm | วัดฐานและตรวจประกอบ | ผู้ผลิตจิ๊ก |
| ระยะหลวมตัวกำหนดตำแหน่ง | ±0.010 mm | วัดพิน/รูและคำนวณ | ผู้ผลิตจิ๊ก |
| การเสียรูปจากแคลมป์ | ±0.020 mm | เปรียบเทียบก่อนและหลังแคลมป์ | ผู้ซื้อและคุณภาพ |
| ผลจากอุณหภูมิและสิ่งแวดล้อม | ±0.010 mm | ทดสอบซ้ำพร้อมบันทึกอุณหภูมิ | ทีมคุณภาพ |
| ระยะเผื่อความไม่แน่นอนการวัด | ±0.015 mm | MSA และข้อมูลสอบเทียบ | ทีมคุณภาพ |
| การเปลี่ยนแปลงเมื่อสึกหรอ | ±0.020 mm | วัดใหม่หลังทดสอบความทนทาน | ผู้ผลิตจิ๊ก |
วิธีรวมค่าก็ต้องกำหนดตามโครงการ ระบุว่าจะบวกทั้งหมด ใช้วิธีรวมอื่นหลังตรวจสมมติฐาน จำลอง หรือยืนยันด้วยการวัด ค่า Cpk, GR&R, อัตราส่วนความแม่นยำ และการแบ่งพิกัดความเผื่อไม่ใช่เกณฑ์สากล กำหนดค่าและแผนตัวอย่างจากข้อกำหนดลูกค้า ความเสี่ยง ความละเอียดการวัด ปริมาณ และสมรรถนะกระบวนการ
นำการดริฟต์จากความร้อนและเวลาเข้าสู่การตรวจรับ
จิ๊กอาจผ่าน FAT ในห้องควบคุม แต่เลื่อนเมื่อเครื่องจริงร้อนขึ้น อุณหภูมิกลางวันเปลี่ยน หรือความร้อนเชื่อมและน้ำมันสะสม ควรทบทวนการขยายตัวของวัสดุ แหล่งความร้อน เวลาวอร์มอัป ช่วงเวลาวัด เซ็นเซอร์อุณหภูมิ และการชดเชย
การตรวจรับต้องทำซ้ำได้หลังเริ่มเครื่อง ระหว่างสภาวะคงที่ หลังทำความสะอาด และหลังเปลี่ยนชิ้นส่วนสึกหรอ แทนคำกำกวมว่า “อุณหภูมิห้อง” ด้วยรายการข้อมูลสภาพแวดล้อมและช่วงที่โครงการอนุญาต
เปรียบเทียบแคลมป์มือ ลม และไฮดรอลิกตามหน้าที่
แคลมป์ไม่ใช่อุปกรณ์กดให้แรงที่สุด แต่ต้องส่งแรงปฏิกิริยาที่เสถียรไปยังตัวกำหนดตำแหน่ง ต้านแรงจากการผลิตหรือวัด และปล่อยชิ้นงานโดยไม่เสียหาย
แคลมป์มือ
ท็อกเกิล สกรู และแคมแบบมือเข้าใจง่ายและบำรุงง่าย แต่ต้องควบคุมความต่างแรงของผู้ปฏิบัติงาน การลืมแคลมป์ และลำดับผิด หากแรงสำคัญให้ใช้วิธีควบคุมที่เหมาะสมร่วมกับการตรวจปลายระยะ เซ็นเซอร์ยืนยัน และมาตรฐานงาน งานซ้ำบ่อยต้องทดสอบท่าข้อมือ การจับ ระยะเอื้อม แรงที่ใช้ และจุดหนีบกับพนักงานจริง
แคลมป์ลม
ระบบลมทำงานเร็วและเชื่อมระบบควบคุมได้ดี แต่ต้องกำหนดผลของแรงดันจ่าย การรั่ว การอัดตัว การระบาย และสภาพปลอดภัยเมื่อไฟหรือแรงดันหาย สัญญาณสวิตช์แรงดันเพียงอย่างเดียวอาจไม่ยืนยันว่าชิ้นงานนั่งสนิทหรือรับแรงแล้ว ควรแยกตำแหน่งกระบอก แรงดัน และการมีชิ้นงาน แล้วนิยามชุดสัญญาณที่อนุญาตให้เครื่องเริ่ม
แคลมป์ไฮดรอลิก
ไฮดรอลิกให้แรงสูงในพื้นที่กะทัดรัด แต่ต้องทบทวนแรงเกิน การรั่ว อุณหภูมิต่อความหนืด การบำรุงท่อ และแรงดันค้าง แรงดันคงที่ไม่ได้รับประกันการเสียรูปคงที่เมื่อจุดสัมผัสหรือพื้นที่รับแรงเปลี่ยน เก็บเหตุผลของแรง ค่าแรงดัน รีลีฟ การเฝ้าติดตาม และการยืนยันปล่อยไว้ในเอกสารออกแบบและตรวจรับ
ไม่ว่าใช้แบบใด ต้องพิสูจน์ว่าชิ้นงานนั่งก่อนแคลมป์ แคลมป์ไม่ทำให้ตำแหน่งเลื่อน ทนแรงกระบวนการและการหดตัวจากเชื่อม และเข้าสภาพปลอดภัยเมื่อผิดปกติ
ออกแบบจิ๊กตรวจสอบไปจนถึงกฎตัดสิน
ผลจากโพรบ เกจ เซ็นเซอร์ หรือซอฟต์แวร์ไม่ได้พิสูจน์ความสอดคล้องของผลิตภัณฑ์โดยอัตโนมัติ ผู้ขายและทีมคุณภาพต้องอธิบายว่าผลเชื่อมกับข้อกำหนดอย่างไร
ISO 14253-1:2017 กำหนดกฎตัดสินเพื่อพิสูจน์ความสอดคล้องหรือไม่สอดคล้องโดยคำนึงถึงความไม่แน่นอนการวัด รวมถึงค่าใกล้ขีดจำกัด ข้อกำหนดตรวจรับจึงต้องนิยามความไม่แน่นอน กฎตัดสิน การวัดซ้ำ การกักกัน และการจัดการข้อโต้แย้ง ไม่ใช่เพียงค่าบนจอ
ISO 1938-1:2026 ซึ่งเผยแพร่เดือนพฤษภาคม 2026 กำหนดลักษณะด้านมาตรวิทยาและการออกแบบ ขีดสูงสุดที่ยอมได้ในสภาพใหม่และขีดสึกหรอ และการใช้เกจลิมิตธรรมดาสูงสุด 500 mm หากใช้ GO/NO-GO ต้องจัดการการยืนยันสภาพใหม่ ขีดสึกหรอ การระบุ การสอบเทียบ การเก็บ และการเปลี่ยนเป็นระบบเดียว
แนวทาง Gauge R&R ของ NIST กล่าวถึง repeatability, reproducibility, stability, bias, resolution, linearity, hysteresis, drift และ uncertainty เป็นคุณลักษณะของกระบวนการวัด จึงไม่ควรลด MSA เหลือค่า GR&R เดียว แต่เลือกคุณลักษณะให้ตรงกับช่วงเวลา ช่วงวัด ผู้ปฏิบัติงาน และสภาพผลิตภัณฑ์
Golden part และ worst-case part
FAT ที่ใช้เฉพาะ golden part ไม่สามารถแสดงการตอบสนองต่อชิ้นงานใกล้ขีดจำกัด การเสียรูป การขาดชิ้นส่วน การวางกลับด้าน หรือสิ่งปนเปื้อนได้ ผู้ซื้อกับทีมคุณภาพควรอนุมัติชุดที่สอบกลับได้ ประกอบด้วยชิ้นงานดีตัวแทน ชิ้นงานไม่สอดคล้องที่ทราบค่า สภาพใกล้ขีดจำกัด ความแปรผันรูปทรง และการวางผิดโดยตั้งใจ พร้อมผลที่คาดหวังของแต่ละชิ้น
คำว่า worst case ต้องมาจากพิกัดความเผื่อ การเสียรูปจากกระบวนการ รุ่นซ้าย/ขวา สภาพผิว อุณหภูมิ และลำดับแคลมป์ หากยังไม่มีชิ้นงานจริง ให้บันทึกขอบเขตที่พิสูจน์ด้วยมาสเตอร์แทนหรือการจำลอง ระบุสิ่งที่ยังไม่ตรวจ และปิดที่ SAT
รวมความร้อน สะเก็ด และการหดตัวในจิ๊กเชื่อม
จิ๊กเชื่อมไม่ได้เพียงรักษามิติก่อนเชื่อม แต่ต้องออกแบบร่วมกับลำดับเชื่อม ความร้อน การหดตัว การเข้าถึง มุมหัวเชื่อม กราวด์ ควัน สะเก็ด และการถอดชิ้นงาน
สะเก็ดบนฐานหรือพินอาจรบกวนการนั่ง ควรพิจารณาฝาครอบ ปลายเปลี่ยนได้ รูปทรงที่ระบายสิ่งสกปรก ทางเข้าเครื่องมือทำความสะอาด และวิธีบำรุงที่มีเหตุผล การเลือกวัสดุหรือผิวต้องประเมินอายุ ความปลอดภัย การเปลี่ยน และผลต่อชิ้นงาน
หากใช้แรงจิ๊กกดการหดตัวอย่างเดียว ชิ้นงานอาจคืนตัวหลังปล่อยหรือเกิดความเค้นค้าง ตรึงลำดับเชื่อม การแต้ม จุดยึด และเวลาปล่อยแคลมป์เป็นเงื่อนไขกระบวนการและทวนสอบเมื่อเปลี่ยน สำหรับหุ่นยนต์เชื่อม ต้องซิงโครไนซ์พิกัดจิ๊ก TCP จุดกำเนิดชิ้นงาน พื้นที่ชน และ I/O เซ็นเซอร์
สร้าง poka-yoke เซ็นเซอร์ และ I/O จากโหมดความล้มเหลว
Poka-yoke ไม่ใช่การเพิ่มจำนวนเซ็นเซอร์ แต่คือการป้องกันทางกายภาพ ตรวจพบก่อนเริ่ม หรือทำให้เหตุการณ์สอบกลับได้ ระบุการสับสนซ้าย/ขวา การกลับด้าน ขาดชิ้นส่วน นั่งไม่สุด แคลมป์ไม่ครบ ผิดรุ่น พินหัก และเศษติด แล้วกำหนดการป้องกัน การตรวจ และปฏิกิริยา
เซ็นเซอร์ก็เสียได้ ให้คิดถึงสัญญาณค้าง ON สายขาด ตำแหน่งคลาด สิ่งสกปรก และการบายพาส กำหนด diagnostics, timeout, การตรวจสถานะขัดแย้ง และ start-up test เมื่อเชื่อม PLC หรือหุ่นยนต์ ให้ระบุชื่อสัญญาณ ทิศทาง สถานะปกติ/ปลอดภัย เวลา interlock alarm การกู้คืน และวิธีจำลองใน I/O list กับ sequence
หากจิ๊กมีซอฟต์แวร์ ให้รวมโปรแกรม พารามิเตอร์ recipe backup สภาพแวดล้อมพัฒนา licence วิธีส่งมอบ credential ขอบเขต source code และประวัติเปลี่ยนใน release pack การตรวจรับควรพิสูจน์การ restore บนฮาร์ดแวร์ทดแทนหรือคอมพิวเตอร์ที่ได้รับอนุญาต ไม่ใช่เพียงมีไฟล์
ไม่เพิ่ม ergonomics และ machine safety ตอนท้าย
ทบทวนน้ำหนัก ท่าจับ มุมข้อมือ การมองเห็น ระยะเอื้อม ขอบคม จุดหนีบ การตก และการเคลื่อนไหวไม่ตั้งใจทุกจุดที่ผู้ปฏิบัติงานสัมผัส ความเสี่ยงอาจเปลี่ยนเมื่อจิ๊กเดี่ยวถูกติดหลังประตูเครื่อง ข้างสายพาน หรือในเซลล์หุ่นยนต์ SAT จึงต้องใช้เครื่อง สภาพแวดล้อม และพนักงานจริง
OSHA 1910.212 กำหนดการป้องกันอันตรายจากจุดปฏิบัติงาน จุดหนีบ ส่วนหมุน เศษ และประกาย และระบุว่าเครื่องมือมือพิเศษช่วยเสริมแต่ไม่แทน guarding ให้ใช้เป็นข้อเตือนใจด้านออกแบบทั่วไป ไม่ใช่คำแนะนำกฎหมายไทย ผู้มีคุณสมบัติต้องตรวจข้อกฎหมายไทย มาตรฐานลูกค้า และการประเมินความเสี่ยงเครื่องจักรที่ใช้จริง
แคลมป์ ประตู ม่านแสง หยุดฉุกเฉิน และการคงแรงเมื่อแรงดันหายซึ่งเกี่ยวกับฟังก์ชันความปลอดภัย ไม่ควรปิดใน RFQ จิ๊กเพียงลำพัง ต้องให้ผู้สร้างเครื่องและเจ้าของความปลอดภัยร่วม review และกำหนดผู้รับผิดชอบ risk assessment, circuit design, validation และเอกสาร
Workflow การออกแบบและผลิตจิ๊ก
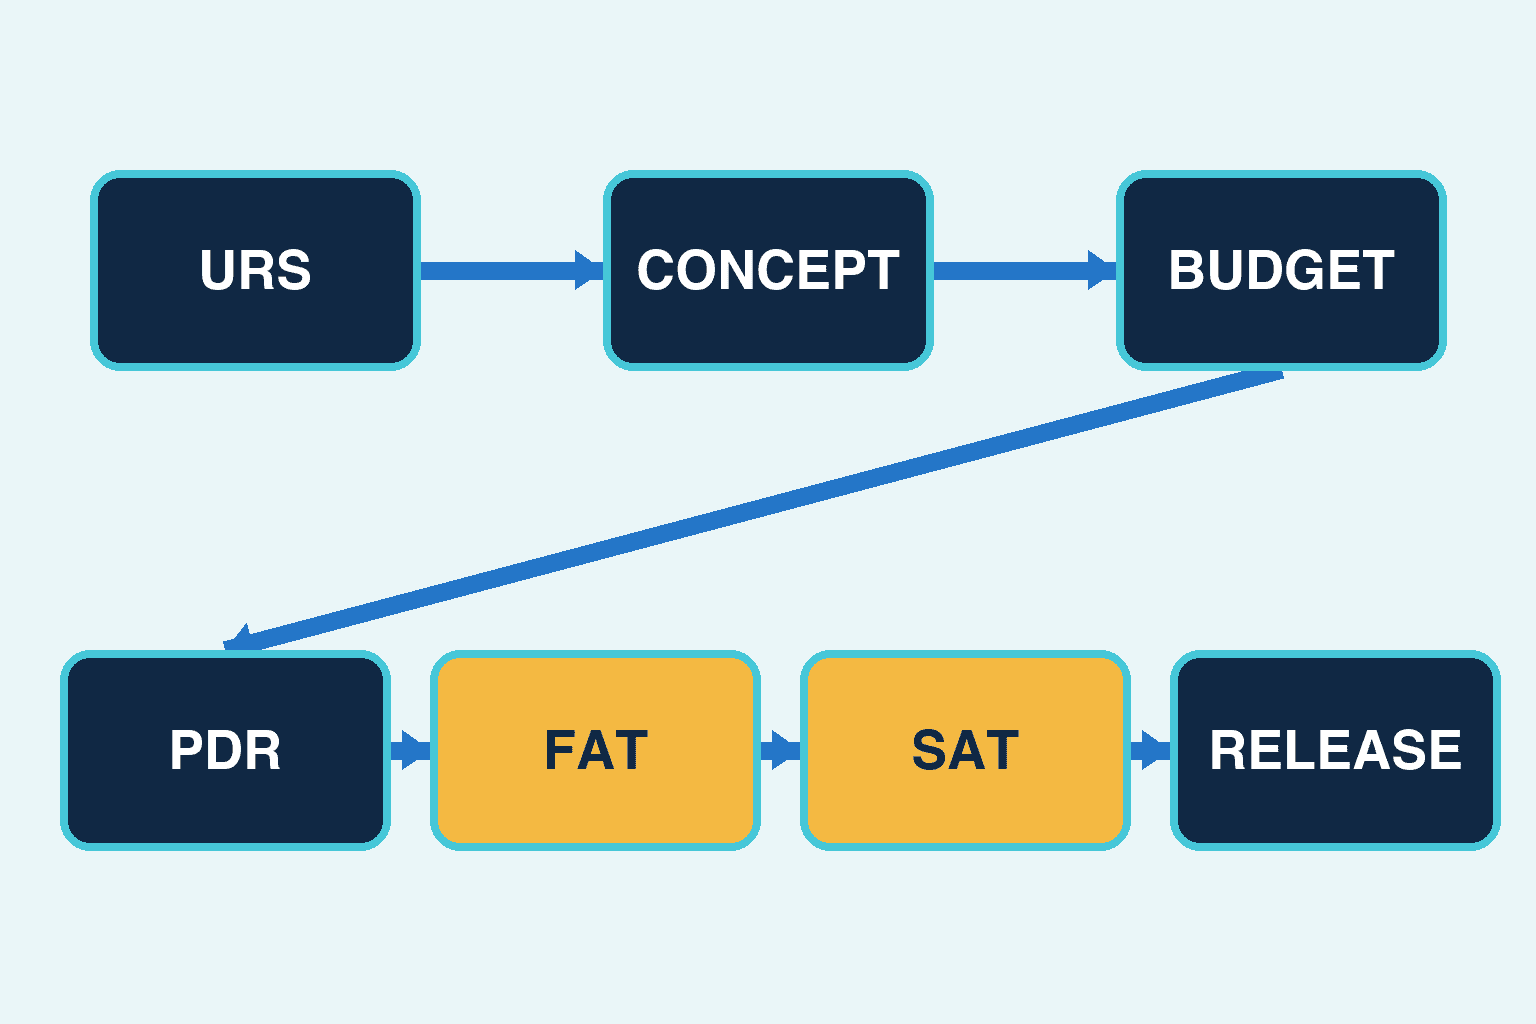
จัดการงานเป็น gate เชื่อมกันตั้งแต่ URS/RFQ ถึงบำรุงรักษา แต่ละช่วงพิสูจน์สิ่งที่ตัดสินไว้ก่อนหน้า และการเปลี่ยนต้องย้อนประเมินหลักฐานที่ได้รับผลกระทบ
URS/RFQ: กำหนดการใช้งานและหลักฐานตรวจรับ
ผู้ซื้อส่งข้อมูลผลิตภัณฑ์ 2D/3D ที่อนุมัติ revision ระบบดาตัม พิกัดความเผื่อ เงื่อนไขกระบวนการ อินเทอร์เฟซเครื่อง รุ่น สภาพแวดล้อม ความปลอดภัย และผลส่งมอบ จุดที่ยังไม่ตัดสินต้องระบุว่าไม่ตัดสิน พร้อมเจ้าของและ gate ตัดสิน ใบเสนอราคาควรมี concept สมมติฐาน ข้อยกเว้น กำหนดการ verification plan แนวทางบำรุง และฐานการเปลี่ยนแปลง
Review ดาตัมและแนวคิดกำหนดตำแหน่ง
ลากความเชื่อมโยงจากข้อกำหนดผลิตภัณฑ์ไปแต่ละจุดยึด ทบทวนองศาอิสระ แรงปฏิกิริยา ลำดับแคลมป์ ทางหนีเศษ การถอด รอย และการวางผิด ให้ผู้สร้างเครื่องตรวจพิกัดเครื่อง การเข้าถึงของหุ่นยนต์ สาธารณูปโภค และ guarding
Review พิกัดความเผื่อและงบความคลาดเคลื่อน
แสดงวงรอบหน้าที่ก่อนบีบ tolerance ของชิ้นส่วน ห้ามระบุค่าที่ตรวจไม่ได้ ต้องกำหนดฐานวัด เครื่องมือ อุณหภูมิ และสภาพประกอบ หากมี shim, eccentric, locator ปรับได้ หรือ bush เปลี่ยนได้ ให้กำหนดการปรับ การล็อก การป้องกันการแก้ และการตรวจซ้ำ
Design review และ prototype/PDR
ทบทวนแบบ CAD ต้นฉบับ BOM วัสดุ ผิว ชิ้นส่วนซื้อ เซ็นเซอร์ I/O วงจรลมหรือไฮดรอลิก การบำรุง ความปลอดภัย และแผนตรวจ ไม่ใช่ดูเฉพาะโมเดล 3D ใช้ prototype หรือ PDR ปิดความไม่แน่นอนของจุดสัมผัส การเสียรูป การใช้งาน และการตรวจจับก่อนผลิตจริง
FAT: รวบรวมหลักฐานฝั่งผู้ขาย
ใช้ golden part และ worst-case part ตรวจการนั่ง แคลมป์ มิติ การวัด poka-yoke ปฏิกิริยาผิดปกติ การทำซ้ำ การทำความสะอาด การเปลี่ยน และบันทึกข้อมูล รายการไม่จบต้องอยู่ใน punch list พร้อมเจ้าของ กำหนด และเงื่อนไขทดสอบซ้ำที่ SAT
SAT: ปิดอินเทอร์เฟซจริง
SAT ไม่ใช่สำเนา FAT ทดสอบกับเครื่องจริง ระบบจ่าย สภาพแวดล้อม เศษ วัสดุ พนักงาน และระบบก่อน/หลัง รวมพิกัดเครื่อง การเคลื่อนหุ่นยนต์ อินเทอร์เฟซการผลิต การเก็บข้อมูล และ recovery
Release pack, preventive maintenance และ change control
รับแบบอนุมัติ native CAD และไฟล์แลกเปลี่ยน BOM รุ่นชิ้นส่วนซื้อ วงจร I/O ซอฟต์แวร์ PLC/HMI/robot/inspection backup setting บันทึกสอบเทียบและตรวจ ผล FAT/SAT คู่มือใช้งาน/ทำความสะอาด/บำรุง รายการอะไหล่ หลักฐานอบรม และ revision history
การบำรุงต้องระบุว่าตรวจอะไร ด้วยวิธีใด เมื่อใดต้องเปลี่ยน และหลังเปลี่ยนต้องทวนสอบอะไร Change control ต้องเชื่อมการเปลี่ยนผลิตภัณฑ์ จิ๊ก เครื่อง และซอฟต์แวร์ แล้วประเมินดาตัม ความคลาดเคลื่อน การวัด อะไหล่ เอกสาร และการอบรมใหม่
ใส่ responsibility matrix ใน RFQ
ความรับผิดชอบกำกวมทำให้ launch ช้าได้เท่าข้อบกพร่องทางเทคนิค ปรับตารางนี้ตามสัญญาและระบุผู้สร้าง ตรวจ อนุมัติ หรือส่งข้อมูลให้ชัด
| ผลส่งมอบ/การตัดสิน | ผู้ซื้อ | ผู้ผลิตจิ๊ก | ผู้สร้างเครื่อง | ทีมคุณภาพ |
|---|---|---|---|---|
| ข้อกำหนดผลิตภัณฑ์และอนุมัติดาตัม | นำและอนุมัติ | ทบทวนเทคนิค | ตรวจอินเทอร์เฟซ | ตรวจ tolerance/inspection |
| แนวคิด locating/clamping | ให้ความต้องการ | นำ | ตรวจการชนและเครื่อง | ตรวจผลต่อการวัด |
| งบความคลาดเคลื่อน | อนุมัติความเสี่ยง | ให้เหตุผลส่วนจิ๊ก | ให้เหตุผลส่วนเครื่อง | uncertainty/decision rule |
| Safety/ergonomics | ให้ use case และอนุมัติ | แก้ hazard ของจิ๊ก | รวม safety เครื่อง | สนับสนุน audit/record |
| FAT | ส่งชิ้นงาน ร่วม และอนุมัติ | วางแผน ทำ แก้ | จำลองการเชื่อม | อนุมัติการวัด/ตัดสิน |
| SAT | ประสานไซต์และอนุมัติ | แก้จิ๊ก | รวมเครื่องและ recovery | อนุมัติการวัดจริง |
| Release/spares | รับและควบคุม config | ส่งเอกสาร/อะไหล่ | ส่ง software/circuit | เก็บ calibration/inspection |
| Change control | เปิด change และตัดสิน | วิเคราะห์/แก้จิ๊ก | วิเคราะห์ผลเครื่อง | กำหนด revalidation |
อย่าจบด้วยคำกำกวมว่า “สนับสนุน” ให้แยกผู้ทำ ผู้ตรวจ ผู้อนุมัติ และผู้ให้ข้อมูล โดยเฉพาะการอนุมัติดาตัม กฎตัดสินตรวจรับ และความรับผิดชอบความปลอดภัยทั้งเครื่องต้องชัดก่อนออกสัญญา
Checklist RFQ สำหรับจิ๊กผลิต ตรวจ และเชื่อม
ข้อมูลผลิตภัณฑ์และกระบวนการ
- หมายเลขชิ้นส่วน revision ข้อมูล 2D/3D ที่อนุมัติ วัสดุ และสภาพผิว
- ระบบดาตัม geometric tolerance ลักษณะสำคัญ และวิธีตรวจ
- ใช้ผลิต ตรวจ หรือเชื่อม และกระบวนการก่อน/หลัง
- รุ่น ซ้าย/ขวา changeover และป้องกันรุ่นผิด
- แรงกระบวนการ ลำดับเชื่อม ความร้อน เศษ น้ำมัน ฝุ่น และการล้าง
- ไซต์ เครื่อง utilities และ communication
แนวคิดจิ๊ก
- Locator/clamp ที่จำกัดแต่ละองศาอิสระ
- วัสดุสัมผัส ความแข็ง ผิว และความเปลี่ยนได้
- ป้องกันดาตัมเสียหาย การเสียรูป รอย และสิ่งปนเปื้อน
- เหตุผลเลือก manual/pneumatic/hydraulic และสภาพปลอดภัย
- Poka-yoke, seating, clamping และ variant sensing
- การทำความสะอาด เป่าลม ทางหนีเศษ/สะเก็ด และระบาย
Accuracy, measurement และ acceptance
- Error budget สมมติฐาน และความสัมพันธ์กับ product tolerance
- ฐานวัด เครื่องมือ uncertainty และ decision rule
- MSA characteristic ผู้ปฏิบัติงาน ชิ้นงาน การทำซ้ำ และสภาพแวดล้อม
- Golden, known nonconforming และ worst-case parts
- FAT/SAT test หลักฐาน และปิด punch list
- ตรวจสภาพใหม่ หลังปรับ เมื่อสึก และหลังเปลี่ยน
Safety, service และ handover
- Hazard, guard, interlock, emergency และ residual pressure
- ท่าทาง ระยะเอื้อม ยก จุดหนีบ และขอบคม
- Wear parts, spares, standard parts, local availability และ lead time
- วิธีตรวจ ทำความสะอาด เปลี่ยน และคืนสภาพ
- Drawings, native CAD, BOM, circuit, I/O และ software
- Backup/restore, training, warranty, service และ change control
Template ตารางตรวจรับเชิงปริมาณ
ตัวเลขทั้งหมดต่อไปนี้เป็นตัวอย่างสมมติเพื่อแสดงโครงสร้างตาราง ไม่ใช่กฎอุตสาหกรรม คำแนะนำ หรือการรับประกันของ TOMAS TECH ต้องแทนด้วยค่าที่มีเหตุผลจากแบบ ความเสี่ยง ความสามารถการวัด สภาพแวดล้อม และ safety ของโครงการ
| รายการตรวจรับ | ข้อกำหนดสมมติ | เงื่อนไขทดสอบสมมติ | หลักฐาน |
|---|---|---|---|
| Repeatability ตำแหน่งฐาน | ช่วงไม่เกิน 0.030 mm | ชิ้นงานสมมติ 10 ชิ้น ใส่ชิ้นละ 3 ครั้ง | Raw data, temperature, instrument ID |
| การเสียรูปจากแคลมป์ | ต่างก่อน/หลังไม่เกิน 0.040 mm | แผ่นบางสมมติ 5 ชิ้น | ตารางรายตำแหน่ง |
| ตรวจการวางผิด | หยุดครบ 8 กรณีสมมติ | ผิดซ้าย/ขวา ขาด กลับด้าน ฯลฯ | I/O log, alarm history |
| Cycle time | เป้าหมายสมมติไม่เกิน 45 วินาที | พนักงานและเครื่องจริง | Time record, video |
| ดาตัมเปลี่ยนหลังทนทาน | ไม่เกิน 0.050 mm หลังทดสอบสมมติ | หลัง 5,000 cycle สมมติ | Before/after data, wear photos |
| Restoration | เปลี่ยนสมมติภายใน 60 นาที | ใช้อะไหล่และคู่มือ released | Work record, repeat acceptance |
ค่าต้องมาพร้อมสภาพชิ้นงาน ทิศ เครื่องมือ สภาพแวดล้อม วิธีทำซ้ำ raw data และผู้ตัดสิน ผลใกล้ limit ให้ใช้กฎตัดสินตาม ISO 14253-1 ที่โครงการกำหนด และห้ามวัดซ้ำจนได้ค่าที่ต้องการ
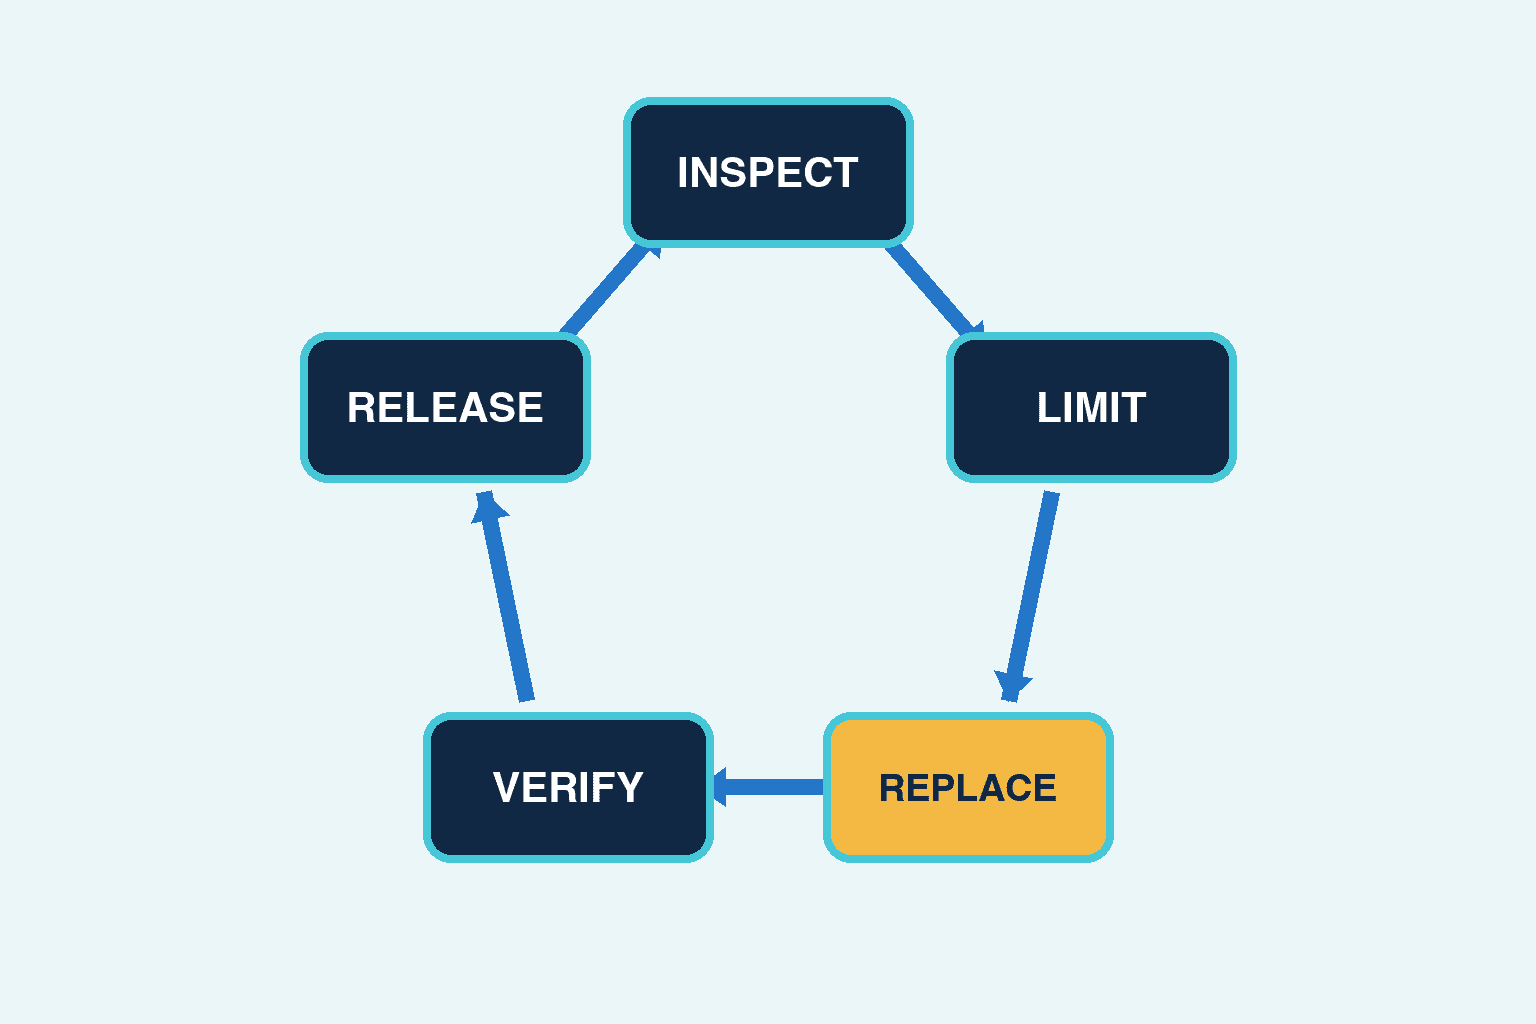
กำหนด wear parts และ spare strategy ขณะจิ๊กยังใหม่
พิน บูช แผ่นรอง ปลายแคลมป์ ซีล ท่อ เซ็นเซอร์ สาย และสปริงมีอายุไม่เท่ากัน กำหนด failure mode วิธีตรวจ ขีดเปลี่ยน เวลาเปลี่ยน การทวนสอบหลังเปลี่ยน และ stock class ต่อชิ้น
จำแนกอะไหล่ด้วยผลกระทบ downtime และ lead time ไม่ใช่ “หนึ่งชุด” ชิ้นส่วนผลิตในประเทศต้องมี released drawing วัสดุ heat treatment ผิว และ inspection ชิ้นส่วนซื้อมีรุ่นแน่นอนและขั้นตอนอนุมัติของแทน เซ็นเซอร์หรือ controller ที่ใช้ software ต้องมี config backup และ restoration test
เปลี่ยนขีดสึกหรอจากการมองด้วยตาเป็นตัวชี้วัดที่วัดได้ เช่น มิติ ระยะคลอน แรงยึด sensing margin การรั่ว หรือสภาพผิว เชื่อม record กับ defect และ downtime หลังเปลี่ยนต้องยืนยันดาตัม แคลมป์ poka-yoke และ MSA ที่จำเป็น
เงื่อนไขพาณิชย์เมื่อจัดหาจิ๊กในประเทศไทย
เปรียบเทียบจำนวน design review, prototype, FAT, installation, SAT, training, document, spares, travel, change และ warranty บนขอบเขตเดียวกัน ไม่ใช่ราคาเริ่มต้นอย่างเดียว ใบเสนอราคาถูกที่ตัดหลักฐานหรือ native data ออกอาจสร้างค่าใช้จ่ายและความเสี่ยง launch ภายหลัง
ผูก payment milestone กับผลส่งมอบที่อนุมัติได้ เช่น concept approval, detailed design approval, PDR closure, FAT acceptance, SAT acceptance และ final record Change order ต้องบันทึกไม่เพียงราคา/เวลา แต่ยัง error budget, acceptance test, spares และเอกสารที่ได้รับผลกระทบ
BOI ประเทศไทยรายงานการอนุมัติช่วงครึ่งแรกปี 2026 จำนวน 1,300 โครงการ มูลค่าประมาณ 1.31 ล้านล้านบาท รวม 17.2 พันล้านบาทสำหรับการปรับปรุงเครื่องจักร เทคโนโลยีดิจิทัล ระบบอัตโนมัติ และหุ่นยนต์ นี่คือบริบทมหภาค ไม่ได้แปลว่าจิ๊กแต่ละตัวมีสิทธิ์ ดู ประกาศ BOI
BOI Investment Promotion Guide ระบุว่าโครงการเพิ่มประสิทธิภาพด้วย automation/robotics ที่เข้าเงื่อนไขอาจได้รับยกเว้นภาษีเงินได้นิติบุคคล 3 ปี โดยมีเพดาน 50% ของเงินลงทุนที่เข้าเกณฑ์ หรือ 100% เมื่อการเชื่อมโยง automation ภายในประเทศที่เข้าเกณฑ์ถึงอย่างน้อย 30% ต้องยืนยันเงื่อนไขล่าสุดกับ BOI ก่อนทำงบ และอย่าถือว่าจิ๊กเดี่ยวเข้าเกณฑ์อัตโนมัติ
หากต้องการมองความเสี่ยงของโครงการทั้งระบบ อ่าน ความเสี่ยงและ gate ตรวจรับของโครงการ automation ในไทย และสำหรับจุดต่อระหว่างจิ๊ก คน และหุ่นยนต์ ดู แนวทางนำ collaborative robot มาใช้ในโรงงานไทย
คำถามที่พบบ่อย
ต้องมีข้อมูลอะไรขั้นต่ำเพื่อขอใบเสนอราคางานออกแบบและผลิตจิ๊ก?
ส่งข้อมูลผลิตภัณฑ์ 2D/3D ที่อนุมัติ revision ดาตัม geometric tolerance เงื่อนไขกระบวนการ รุ่น machine interface สภาพแวดล้อม safety, FAT/SAT และ release data ระบุจุดไม่ตัดสินพร้อมเจ้าของและ gate เปรียบเทียบ concept, error budget, verification, maintenance และ change scope บนฐานเดียวกับราคา
หลัก 3-2-1 ทำให้จิ๊กกำหนดตำแหน่งเสถียรเสมอหรือไม่?
ไม่เสมอ เป็นแนวคิดจำกัดวัตถุแข็งที่มีประโยชน์ แต่แผ่นบาง ชิ้นส่วนยืดหยุ่น ผิวหล่อ และชุดก่อนเชื่อมอาจเสียรูปที่จุดสัมผัส วิเคราะห์ stiffness, load และ datum stability แล้วพิจารณา contour, multi-point, equalised หรือ floating support ตามงาน
พิกัดความเผื่อจิ๊กควรเป็นสัดส่วนเท่าไรของพิกัดผลิตภัณฑ์?
ไม่มีสัดส่วนสากล ต้องทำ error budget ของ locating, clearance, deformation, equipment, temperature, wear และ measurement uncertainty ค่า Cpk, GR&R, accuracy ratio และ allocation ต้องกำหนดจากความเสี่ยงและหลักฐานของโครงการ ไม่ควรใช้เกณฑ์ที่ไม่มีแหล่งอ้างอิงเป็นข้อบังคับทั่วไป
FAT ของจิ๊กตรวจสอบควรใช้ชิ้นงานอะไร?
ใช้ golden part ที่สอบกลับได้ร่วมกับ known nonconforming, near-limit, shape variation และ misload พร้อม uncertainty, decision rule, operator, environment และ raw data รายการที่ต้องใช้เครื่องจริงเท่านั้นจึงย้ายไป SAT อย่างชัดเจน
การบำรุงจิ๊กเชื่อมควรให้ความสำคัญกับอะไร?
ตรวจฐานดาตัม พิน ปลายแคลมป์ การป้องกันสะเก็ด กราวด์ ท่อสาย เซ็นเซอร์ และชิ้นส่วนเปลี่ยนตาม failure mode หากลำดับหรือความร้อนเชื่อมเปลี่ยน ผลการหดตัวอาจเปลี่ยนแม้จิ๊กเดิม จึงต้องจัดเป็น process change และ revalidate
สรุป: เชื่อมหกบันทึกเป็นหลักฐานตรวจรับเดียว
ความสำเร็จของการออกแบบและผลิตจิ๊กไม่ใช่เพียงส่งชิ้นส่วนกลึงที่แม่นยำ ต้องเชื่อมดาตัมผลิตภัณฑ์ locating/clamping, error budget, MSA/acceptance, wear/maintenance และ controlled release แล้วพาหลักฐานผ่าน URS/RFQ, concept review, design, PDR, FAT, SAT และ maintenance จึงจะคืนฐานเดิมได้เมื่อการผลิตเปลี่ยน เปลี่ยนอะไหล่ หรือแก้ผลิตภัณฑ์
หากกำลังจัดทำ RFQ หรือแผนตรวจรับจิ๊กผลิต จิ๊กตรวจ หรือจิ๊กเชื่อมในไทย คุณสามารถ ปรึกษา TOMAS TECH ได้ตั้งแต่ขั้นวางแผน เราช่วยจัดระบบดาตัม ความรับผิดชอบ การทวนสอบ และเงื่อนไขส่งมอบก่อนแบบทั้งหมดจะปิดได้
แหล่งอ้างอิง
- ISO 5459:2024 — Datums and datum systems
- ISO 1101:2017 — Geometrical tolerancing
- ISO 286-1:2010 — ISO code system for tolerances on linear sizes
- ISO 14253-1:2017 — Decision rules for conformity
- ISO 1938-1:2026 — Plain limit gauges
- NIST — Gauge R&R and measurement-process characterization
- OSHA 1910.212 — General requirements for all machines
- Thailand BOI — H1 2026 investment approvals
- Thailand BOI — Investment Promotion Guide


