


Khi bắt đầu tính chuyện thay mới thiết bị hay tự động hóa nhà máy, có một từ chắc chắn sẽ xuất hiện là “PLC”. Nó nằm trong báo giá của nhà chế tạo máy, nằm trong bản đặc tả tủ điện điều khiển như một điều hiển nhiên, nhưng số lần chúng ta được giải thích tử tế rằng PLC rốt cuộc là thiết bị gì và nó làm việc gì thì lại ít đến bất ngờ. Bài viết này dành cho người lần đầu tiếp xúc với PLC, đi từ định nghĩa, cấu hình cơ bản, nguyên lý hoạt động, cách đọc sơ đồ bậc thang cho tới sự khác nhau giữa các chủng loại, tháo gỡ từng thuật ngữ chuyên môn một.
PLC là gì – định nghĩa về bộ điều khiển công nghiệp vận hành máy móc trong nhà máy
Tên gọi đầy đủ của PLC và cách gọi “sequencer”
PLC là chữ viết tắt của Programmable Logic Controller, trong tiếng Việt thường được gọi là bộ điều khiển logic khả trình. Nói gọn trong một câu, đây là một máy tính công nghiệp cỡ nhỏ quyết định trình tự hoạt động của máy móc bằng một chương trình có thể ghi lại được.
Tại hiện trường, cách gọi “sequencer” cũng rất phổ biến. Đó là tên thương mại dòng sản phẩm PLC của Mitsubishi Electric lan rộng thành tên gọi chung, còn xét về chủng loại thiết bị thì nó chính là PLC. Ở các nhà máy Nhật Bản tại Thái Lan, chuyện nhân viên người Nhật gọi là “sequencer” còn kỹ sư bản địa gọi là “PLC” xảy ra thường xuyên. Chỉ cần hiểu rằng cả hai đang nói về cùng một thứ là sẽ không còn rối.
Hiệp hội Các nhà sản xuất Thiết bị Điện Nhật Bản (JEMA) định vị PLC là “thành phần chủ chốt để xây dựng hệ thống”, đã tiến hóa từ một thiết bị điều khiển trình tự đơn thuần thành thiết bị đảm nhận cả tính toán điều khiển, xử lý thông tin và kết nối mạng. Nói cách khác, ngày nay PLC không dừng lại ở “cái hộp cho máy chạy theo thứ tự” mà còn là điểm nút kết nối dữ liệu của nhà máy.
Việc PLC đảm nhận là “đọc đầu vào, phán đoán điều kiện, điều khiển đầu ra”
Công việc của PLC có thể tóm lược lại thành ba dòng đơn giản đến kinh ngạc.
- Đọc trạng thái của các cảm biến và công tắc ngoài hiện trường (đầu vào)
- Đối chiếu với các điều kiện đã định trước để phán đoán cần làm gì (tính toán)
- Xuất tín hiệu điều khiển động cơ, van, đèn báo (đầu ra)
Ví dụ “nếu nắp che an toàn đã đóng, và vật liệu đã ở đúng vị trí, và nút vận hành được nhấn thì cho băng tải chạy”. PLC chính là thiết bị bắt máy móc thực thi nguyên văn câu đó. Phía thiết bị đầu vào thường đấu nối công tắc hành trình, cảm biến quang điện, cảm biến tiệm cận, nút nhấn, cảm biến nhiệt độ; phía thiết bị đầu ra là khởi động từ, van điện từ, đèn báo, biến tần, bộ khuếch đại servo.
Khác biệt so với máy tính cá nhân và bo mạch vi điều khiển
Câu hỏi “nếu cũng là máy tính thì dùng máy tính công nghiệp hay bo mạch vi điều khiển giá rẻ có được không” là hoàn toàn tự nhiên. Lý do PLC vẫn liên tục được chọn trong nhà máy là vì ngay từ đầu nó đã có sẵn những tính chất sau.
- Chu kỳ hoạt động được bảo đảm. Nhờ cơ chế quét sẽ trình bày ở phần sau, thời gian xử lý nằm trong một khoảng có thể dự đoán. Không có chuyện đột nhiên chậm lại vì tiến trình chạy nền như các hệ điều hành đa dụng.
- Chịu được môi trường điện tại hiện trường. Vào/ra 24V một chiều, chống nhiễu, cách ly và dải nhiệt độ làm việc rộng đều là tiêu chuẩn.
- Được thiết kế với tiền đề là không được dừng. Nhiều model không có ổ cứng hay quạt, và được tính toán để chạy liên tục nhiều năm mà không tắt nguồn.
- Nhân viên bảo trì có thể đụng vào. Vì có sơ đồ bậc thang là ký pháp chung nên người không phải tác giả chương trình vẫn lần theo được mạch.
- Có thể bổ sung vào/ra về sau. Chỉ cần lắp thêm module là mở rộng được số điểm.
Nói cách khác, PLC không phải là “máy tính chạy nhanh” mà là “máy tính làm đúng công việc đã định, trong đúng khoảng thời gian đã định, suốt nhiều năm không dừng”. Chính khác biệt về triết lý thiết kế này là lý do PLC tồn tại như một chủng loại sản phẩm suốt hơn 50 năm.
Cấu hình cơ bản của PLC – CPU, module vào/ra, module nguồn và phần mềm lập trình
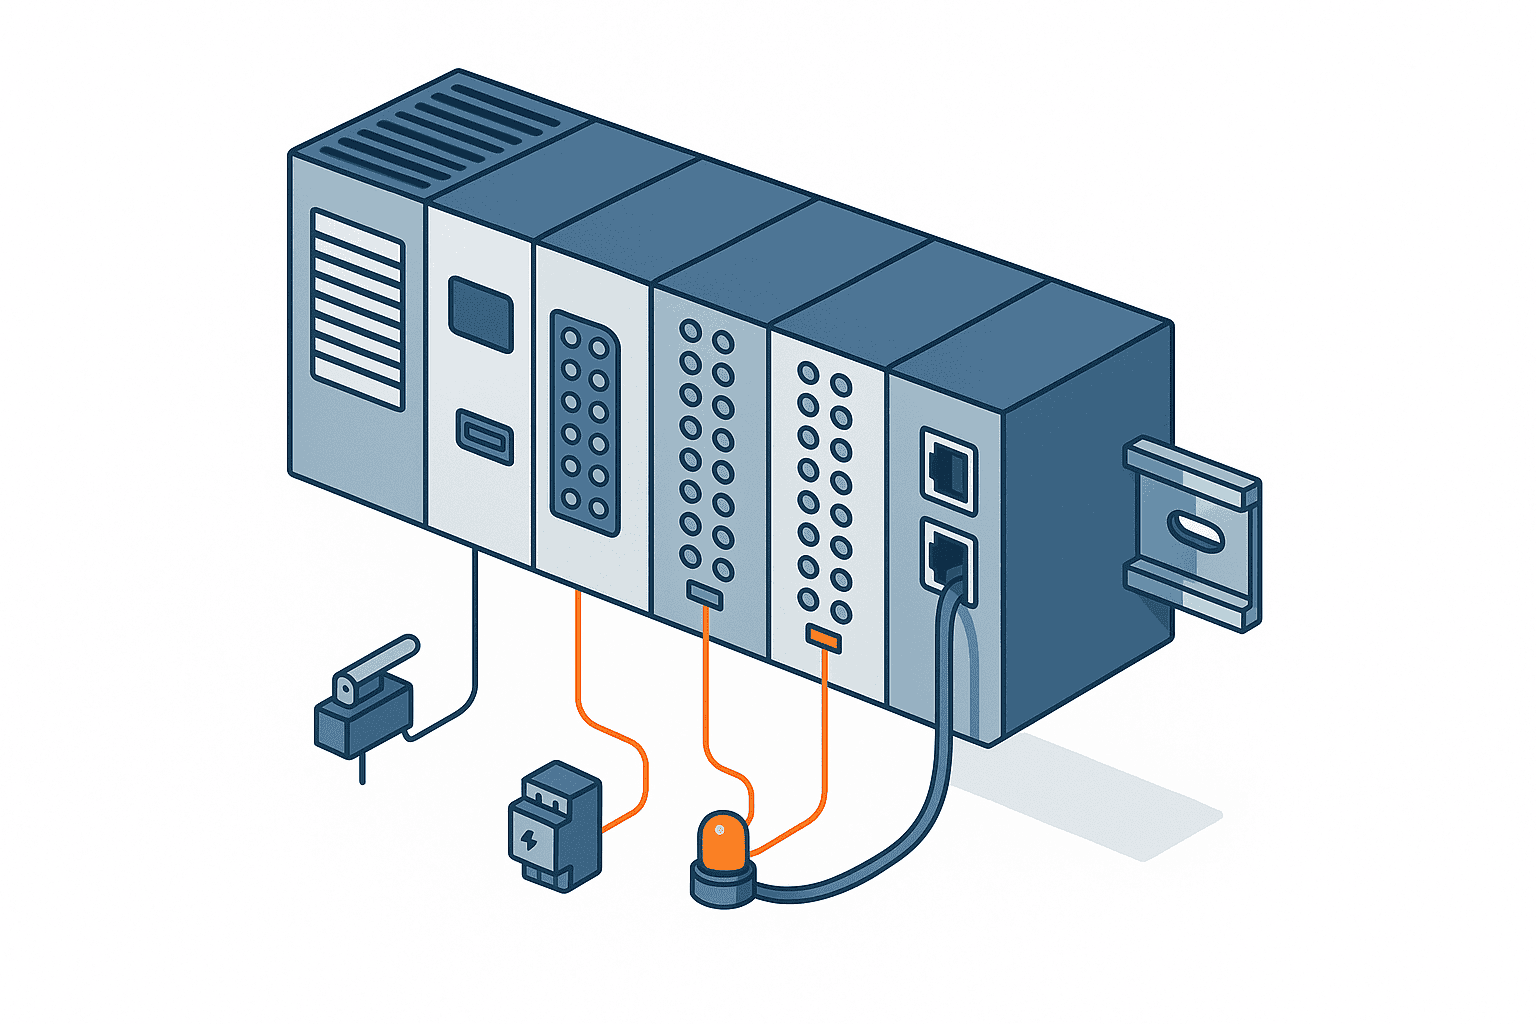
PLC được tạo thành từ tổ hợp nhiều module. Lấy dòng MELSEC iQ-R của Mitsubishi Electric làm ví dụ, hệ thống được mô tả gồm module CPU, module đế, module nguồn, module vào/ra, module analog, module điều khiển nhiệt độ, module định vị và chuyển động, module đếm tốc độ cao, module mạng. Tên gọi có khác nhau đôi chút tùy hãng, nhưng cách phân chia vai trò thì gần như giống nhau ở mọi hãng.
Module CPU – bộ não thực thi chương trình
Đây là module lưu trữ và thực thi chương trình. Toàn bộ chuỗi xử lý đọc trạng thái đầu vào, tính toán rồi quyết định đầu ra đều diễn ra tại đây. Dung lượng bộ nhớ (số bước chương trình có thể lưu) và tốc độ xử lý là hai thông số chính, đồng thời là yếu tố trung tâm quyết định phân hạng của model. Thông thường mặt trước có công tắc chuyển chế độ chạy và dừng, các đèn LED báo lỗi và khe cắm thẻ nhớ.
Module đầu vào và module đầu ra – điểm tiếp xúc với hiện trường
Module đầu vào chuyển tín hiệu từ cảm biến và công tắc thành dữ liệu mà PLC xử lý được. Ngược lại, module đầu ra chuyển kết quả phán đoán của PLC thành tín hiệu điện đưa tới thiết bị hiện trường.
Vào/ra số (tín hiệu bật tắt) là dạng cơ bản, nhưng còn có các module theo từng mục đích như module analog xử lý giá trị liên tục của điện áp hoặc dòng điện, module đầu vào nhiệt độ đấu trực tiếp cặp nhiệt điện hoặc nhiệt điện trở, module đếm tốc độ cao để đếm xung tần số cao.
Cũng cần lưu ý rằng, chính vì module vào/ra đấu nối vật lý với hệ thống dây dẫn ngoài hiện trường nên đây cũng là phần dễ hỏng nhất. Trong “Khảo sát người dùng PLC năm tài chính 2024” do JEMA thực hiện từ tháng 8 đến tháng 10 năm 2024 (báo cáo công bố tháng 3 năm 2025), vị trí hỏng hóc của PLC tại các nhà chế tạo thiết bị nhiều nhất là “I/O” với 52.0%, tiếp theo là “nguồn” 38.2% và “CPU” 23.0%. Khi cân nhắc dự phòng module và dư số điểm ở giai đoạn thiết kế, xu hướng này rất đáng ghi nhớ.
Module nguồn và module đế – nền móng đỡ cả hệ thống
Module nguồn đảm nhận việc cấp điện cho module CPU và các module vào/ra. Module đế là nền để gắn từng module lên và kết nối chúng với nhau qua bus nội bộ. Ở các PLC dạng compact, những thành phần này được tích hợp chung với CPU.
Phần mềm lập trình – công cụ dạy việc cho PLC
Chỉ riêng phần cứng PLC thì không làm được gì. Người ta soạn chương trình bằng phần mềm kỹ thuật trên máy tính rồi nạp xuống PLC qua USB hoặc Ethernet. Các ví dụ tiêu biểu là GX Works của Mitsubishi Electric, KV STUDIO của Keyence, Sysmac Studio của Omron, TIA Portal của Siemens và Studio 5000 của Rockwell.
Điều hay bị bỏ sót là mỗi hãng dùng một phần mềm riêng biệt và phần lớn là bản quyền có phí. Không có chuyện “cứ mua PLC về là lập trình được ngay”; chi phí bản quyền phần mềm và việc bảo đảm có kỹ sư biết dùng nó là một cặp đi liền nhau. Khi cân nhắc đầu tư, hãy đưa khoản này vào ngân sách ngay từ đầu.
Module mạng – kết nối dữ liệu của nhà máy
Đây là module để nối các PLC với nhau, hoặc nối PLC với hệ thống cấp trên. Theo câu trả lời của các nhà chế tạo thiết bị trong cùng khảo sát của JEMA, mạng được áp dụng ở cấp bộ điều khiển là “EtherNet/IP” với 54.3% và “CC-Link IE” với 41.9%; ở cấp thiết bị thì “CC-Link” vượt trội với 67.0%. Việc chọn chuẩn truyền thông nào được quyết định bởi cả mức độ tương thích với thiết bị hiện có lẫn khả năng mở rộng trong tương lai.
Khác biệt giữa điều khiển bằng rơ le và PLC – vì sao PLC ra đời
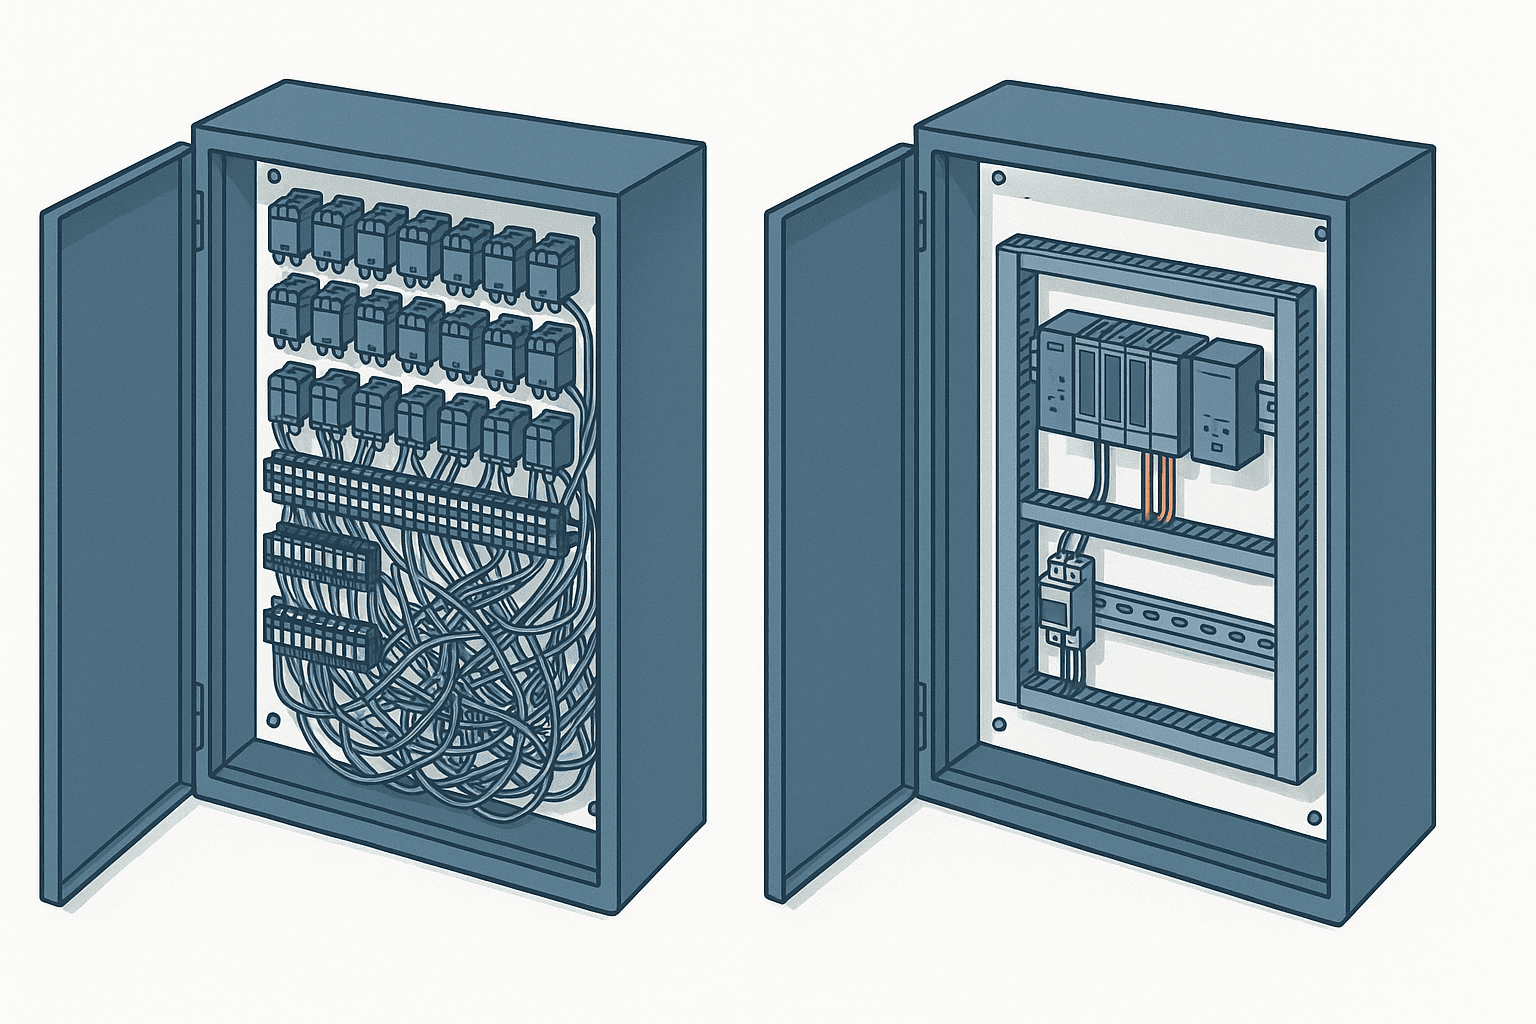
Tiền sử mang tên tủ điều khiển rơ le
Trước khi PLC xuất hiện, trình tự hoạt động của máy móc được hiện thực hóa bằng mạch ghép từ các rơ le (rơ le điện từ). Rơ le là linh kiện mà khi cho dòng chạy qua cuộn dây thì tiếp điểm chuyển trạng thái; người ta đấu dây hàng chục, hàng trăm con như vậy để tạo ra logic kiểu “nếu A và B thì C”.
Cách làm này có một điểm yếu chí mạng, đó là muốn thay đổi hoạt động thì chỉ còn cách đi lại dây. Sản phẩm sản xuất thay đổi thì phải mở tủ, rút cắm lại dây, vẽ lại bản vẽ rồi kiểm tra hoạt động. Chuyện việc đó kéo dài vài ngày là không hiếm. Bản thân rơ le cũng là vật tư tiêu hao có tiếp điểm cơ khí, số lượng càng nhiều thì xác suất hỏng càng cao, và việc dò tìm xem chỗ nào đang tiếp xúc kém cũng rất vất vả.
Yêu cầu của GM năm 1968 và chiếc Modicon 084
Bước ngoặt là năm 1968. Bộ phận Hydra-Matic của General Motors (Hoa Kỳ) mở thầu công khai các đề xuất nhằm thay thế hệ thống rơ le đấu cứng bằng giải pháp điện tử. Bối cảnh đằng sau chính là giới hạn tự thân của phương thức rơ le đã nêu ở phần trên, đó là “mỗi lần thay đổi lại phải làm lại dây và bản vẽ” và “khoanh vùng sự cố rất tốn công”.
Đơn vị trúng thầu là Bedford Associates, và vì đây là dự án thứ 84 của công ty nên thiết bị được đặt tên “084”, hoàn thành và bàn giao vào năm 1969. Đây được xem là chiếc PLC đầu tiên trên thế giới. Richard (Dick) Morley, người tham gia phát triển, về sau được gọi là “cha đẻ của PLC”. Công ty này sau đó thành lập Modicon, tên bắt nguồn từ Modular Digital Controller. Hiện nay thương hiệu Modicon thuộc sở hữu của Schneider Electric.
Lịch sử này chứa hai gợi ý quan trọng để hiểu PLC ngày nay. Thứ nhất, PLC ra đời để “thay đổi hoạt động mà không phải viết lại hệ thống dây”. Thứ hai, để kỹ thuật viên điện tại hiện trường sử dụng được ngay, người ta đã chọn một ký pháp giống với sơ đồ mạch rơ le. Điều thứ hai chính là nguồn gốc của sơ đồ bậc thang sẽ bàn ở chương sau.
Sắp xếp lại khác biệt giữa điều khiển rơ le và PLC
Đặt cạnh nhau theo từng góc nhìn, khác biệt của hai bên như sau.
| Góc nhìn | Điều khiển bằng rơ le | Điều khiển bằng PLC |
|---|---|---|
| Thay đổi hoạt động | Phải đi lại toàn bộ dây | Chỉ cần sửa lại chương trình |
| Kích thước tủ | To ra tỉ lệ với quy mô logic | Chỉ thêm module nên vẫn gọn |
| Khối lượng đấu dây | Logic nhiều thì dây tăng theo | Chỉ đấu dây với thiết bị vào/ra |
| Khoanh vùng sự cố | Dựa vào nhìn bằng mắt và đo thông mạch | Xem trạng thái nội bộ bằng chức năng giám sát |
| Độ phức tạp của logic | Càng phức tạp càng thiếu thực tế | Xử lý được cả timer, tính toán, truyền thông |
| Chi phí đầu tư ban đầu | Quy mô nhỏ thì rẻ | Cần chi phí ban đầu cho phần cứng và phần mềm |
| Vật tư bảo trì | Thay định kỳ do mòn tiếp điểm | Thay module khi lão hóa theo thời gian |
Điều rút ra được từ bảng so sánh này là một cấu trúc rõ ràng, khi quy mô còn nhỏ thì rơ le rẻ hơn, nhưng vượt qua một quy mô nhất định thì PLC chiếm ưu thế áp đảo.
Vì sao rơ le vẫn còn tồn tại
Để tránh hiểu lầm, xin nói thêm rằng rơ le chưa hề biến mất khỏi nhà máy. Module đầu ra của PLC không xử lý trực tiếp được dòng lớn, nên việc đóng cắt mạch động lực của động cơ vẫn là vai trò của khởi động từ (contactor). Ngoài ra, các chức năng an toàn như dừng khẩn cấp hay khóa liên động cửa an toàn, về nguyên tắc phải được cấu thành độc lập bằng rơ le an toàn hoặc PLC an toàn, không trộn lẫn vào chương trình PLC thông thường. Mục đích là tránh việc chức năng an toàn bị mất đi vì một lỗi phần mềm, và đây là cách làm thiết kế phù hợp với tinh thần mà các tiêu chuẩn an toàn máy như ISO 13849-1 và IEC 62061 yêu cầu. Ngay ở giai đoạn nhập môn, chỉ cần nắm chắc một điểm rằng “logic để cho máy chạy” và “mạch an toàn để dừng máy” là hai thứ khác nhau.
Cơ chế và nguyên lý hoạt động của PLC – hiểu về thời gian quét

Khái niệm quét (thực thi theo chu kỳ)
Điều bản chất nhất trong nguyên lý hoạt động của PLC là “quét”. PLC chạy chương trình một vòng từ trên xuống dưới, xong thì quay lại đầu, và lặp đi lặp lại như vậy suốt thời gian còn cấp nguồn. Một vòng như thế gọi là một lần quét, thời gian của một vòng gọi là thời gian quét (thời gian chu kỳ).
Trong tài liệu kỹ thuật Siemens công bố cho dòng S7-1500, một chu kỳ được định nghĩa gồm “cập nhật ảnh tiến trình của đầu vào”, “xử lý chương trình theo chu kỳ” và “cập nhật ảnh tiến trình của đầu ra”. Cụ thể, trình tự là CPU đọc trạng thái các module đầu vào rồi ghi vào bộ nhớ nội bộ (ảnh tiến trình), thực thi chương trình người dùng trong khi tham chiếu bộ nhớ đó, rồi ghi kết quả ra các module đầu ra.
Điểm quan trọng ở đây là trong lúc chương trình đang chạy thì trạng thái đầu vào được giữ cố định. Nếu dòng đầu tiên và dòng cuối cùng của chương trình cùng tham chiếu một đầu vào thì chắc chắn nhận về cùng một giá trị. Chính nhờ tính chất “đầu vào không đổi trong suốt một vòng” mà hoạt động trở nên tái lập được và việc gỡ lỗi mới khả thi. Các hãng PLC Nhật Bản gọi phương thức này là phương thức refresh. Ngược lại còn có phương thức trực tiếp, đọc ghi thẳng vào/ra thực mỗi lần thực thi lệnh, được dùng xen kẽ ở những chỗ cần đáp ứng nhanh hơn.
Thời gian quét vào khoảng bao nhiêu
Thời gian quét thay đổi theo quy mô chương trình và hiệu năng của model. Cũng trong tài liệu của Siemens, ví dụ về thống kê thời gian chu kỳ của TIA Portal cho thấy màn hình có thời gian chu kỳ dao động trong khoảng từ 7 mili giây đến 12 mili giây với giá trị hiện tại là 10 mili giây. Cảm nhận thực tế trong công việc là vài mili giây với thiết bị quy mô nhỏ và vài chục mili giây với dây chuyền quy mô lớn.
Ngoài ra, với S7-1500 của Siemens, CPU có giám sát thời gian chu kỳ và thời gian chu kỳ tối đa mặc định là 150 mili giây. Giá trị này có thể đổi bằng tham số, nhưng nếu vượt quá thì OB lỗi thời gian (OB80) sẽ được gọi, và trong trường hợp chẳng hạn OB80 không được chuẩn bị sẵn thì CPU chuyển sang trạng thái STOP. Nghĩa là ràng buộc “viết chương trình quá nhiều thì thiết bị dừng” đã được cài sẵn ở phía phần cứng.
Những tình huống mà thời gian quét trở nên quan trọng
Ở giai đoạn nhập môn, chỉ cần hiểu “thời gian quét bằng thời gian chạy hết một vòng chương trình” là đủ, nhưng trong thực tế nó chắc chắn gây vấn đề ở các tình huống sau.
- Khi dùng cảm biến phát hiện phôi chạy qua với tốc độ cao, nếu thời gian phôi đi qua ngắn hơn thời gian quét thì sẽ bỏ sót tín hiệu
- Thời gian đáp ứng tính từ lúc đầu vào thay đổi đến khi phản ánh ra đầu ra, ngắn nhất cũng bằng một lần quét cộng với độ trễ của vào/ra, và dài nhất là hai lần quét cộng với độ trễ của vào/ra
- Nếu để chương trình phình to lên vì bổ sung chức năng thì ngay cả nhịp hoạt động sẵn có cũng bị thay đổi theo
Vì vậy cần có các biện pháp xử lý về mặt thiết kế như dùng đầu vào ngắt hoặc module đếm tốc độ cao cho việc phát hiện tốc độ cao, tách những xử lý cần bảo đảm chu kỳ sang chương trình thực thi theo chu kỳ cố định. Về phía bên đặt hàng thiết bị, chỉ cần hỏi được một câu “việc phát hiện này có kịp với thời gian quét không” là đã giảm đáng kể nguy cơ phải làm lại.
Cơ bản về cách đọc sơ đồ bậc thang – tiếp điểm thường mở, tiếp điểm thường đóng và cuộn dây
Vì sao lại gọi là “bậc thang”
Sơ đồ bậc thang (Ladder Diagram, LD) là hình thức biểu diễn chương trình bằng cách bắc các thanh ngang giữa hai đường dọc bên trái và bên phải. Vì hình dáng đó giống cái thang nên nó được gọi là ladder. Ta hình dung đường dọc bên trái là cực dương của nguồn, đường dọc bên phải là cực âm, và đọc từng thanh ngang, tiếng Anh gọi là rung, theo nghĩa “nếu điện chạy được từ trái sang phải thì đầu ra bật”.
Như đã nhắc ở chương trước, ký pháp này được thiết kế cho giống sơ đồ mạch rơ le. Đó là một sáng kiến để kỹ thuật viên điện tại hiện trường hiểu được mạch mà không phải học một ngôn ngữ mới. Quyết định đó đến nay vẫn còn nguyên giá trị. Nhìn vào câu trả lời của các nhà chế tạo thiết bị trong khảo sát năm tài chính 2024 của JEMA, ngôn ngữ được dùng chính tại các cơ sở đã áp dụng IEC 61131-3 là “LD (ngôn ngữ sơ đồ bậc thang)” với 88.9%, còn ở các cơ sở chưa áp dụng là 92.1%, cả hai đều quanh mức 90%. Sự cân nhắc về tính tương thích từ nửa thế kỷ trước đến giờ vẫn đang chống đỡ cho một chuẩn thực tế.
Ghi nhớ ba ký hiệu cơ bản
Trong sơ đồ bậc thang, những ký hiệu cần nhớ đầu tiên chỉ có ba.
- Tiếp điểm thường mở (normally open). Được vẽ bằng hai vạch dọc, cho điện đi qua khi điều kiện tương ứng thành lập. Nó mang nghĩa “nếu công tắc này bật”.
- Tiếp điểm thường đóng (normally closed). Là ký hiệu hai vạch dọc có gạch chéo, cho điện đi qua khi điều kiện không thành lập. Nó mang nghĩa “nếu công tắc này tắt”.
- Cuộn dây đầu ra. Là ký hiệu giống cặp dấu ngoặc tròn, bật lên khi có điện tới từ bên trái trên thanh ngang đó.
Và cách sắp xếp các tiếp điểm sẽ tạo ra logic. Mắc nối tiếp là AND (và), mắc song song là OR (hoặc). Câu ở đầu bài “nếu nắp che an toàn đã đóng, và vật liệu đã ở đúng vị trí, và nút vận hành được nhấn thì cho băng tải chạy” có thể biểu diễn thành một thanh ngang duy nhất, nối tiếp ba tiếp điểm thường mở và đặt cuộn dây đầu ra của băng tải ở đầu bên phải.
Mạch tự giữ, một khuôn mẫu kinh điển
Thứ ta gặp ngay khi bắt đầu đọc sơ đồ bậc thang là mạch tự giữ. Nút nhấn chỉ bật trong lúc còn giữ tay, nhưng thiết bị thì phải tiếp tục chạy cả sau khi buông tay. Vì vậy, người ta mắc song song tiếp điểm của chính cuộn dây đầu ra với nút nhấn.
Một khi đầu ra đã bật, dù buông tay khỏi nút nhấn thì điện vẫn tiếp tục chạy qua tiếp điểm của chính nó và trạng thái được duy trì. Nút dừng thì dùng tiếp điểm thường đóng, chỉ khi nút này được nhấn thì mạch mới bị cắt và đầu ra tắt. Khuôn mẫu “khởi động – duy trì – dừng” này là nền tảng của gần như mọi chương trình thiết bị.
Timer, counter và device
Tiếp theo là khái niệm về thời gian và số lần. Timer là chức năng “bật lên sau một khoảng thời gian chỉ định kể từ khi điều kiện thành lập”, còn counter là chức năng “đếm số lần điều kiện thành lập”. Chỉ cần thêm hai thứ này là đã lập được những hoạt động thực dụng như quản lý thời gian sấy hay xuất hàng theo số lượng quy định.
Còn một thứ nữa không thể né tránh khi đọc sơ đồ bậc thang, đó là “device”. Device là địa chỉ được đặt cho bộ nhớ bên trong PLC, trong đó đầu vào được gán ký hiệu X, đầu ra là Y, rơ le phụ trợ nội bộ là M, dữ liệu là D (ký hiệu khác nhau tùy hãng). Việc ký hiệu trên bản vẽ tương ứng với thiết bị hiện trường nào thì được ghi trong bảng phân bổ vào/ra (danh sách I/O). Công việc đọc chương trình thực chất là công việc đối chiếu danh sách I/O này với bản vẽ, và bảng danh sách đó có được lập chỉn chu hay không sẽ ảnh hưởng rất lớn tới khả năng bảo trì về sau.
Các ngôn ngữ ngoài sơ đồ bậc thang và IEC 61131-3
Ngôn ngữ lập trình PLC được chuẩn hóa trong tiêu chuẩn quốc tế IEC 61131-3. Phiên bản mới nhất là ấn bản thứ 4 phát hành ngày 22 tháng 5 năm 2025, quy định nhóm ngôn ngữ gồm ngôn ngữ dạng văn bản ST (văn bản có cấu trúc) cùng các ngôn ngữ đồ họa LD (sơ đồ bậc thang) và FBD (sơ đồ khối chức năng), đồng thời định nghĩa các thành phần của SFC (biểu đồ chức năng tuần tự) dùng để cấu trúc hóa chương trình. Ấn bản thứ 4 bổ sung chuỗi ký tự UTF-8 cùng các hàm liên quan, và các mục được thêm, bị loại bỏ hoặc không còn khuyến nghị so với bản năm 2013 được tổng hợp trong phụ lục B.
Về cách dùng phân vai trong thực tế, tổ hợp phổ biến là logic bật tắt dùng LD, các xử lý nhiều công thức và rẽ nhánh điều kiện dùng ST, việc đóng gói thành khối các chức năng dùng lặp lại nhiều lần dùng FBD, còn diễn đạt thứ tự các công đoạn thì dùng SFC. Trong khảo sát của JEMA cũng vậy, sau LD là FBD với 37.8% và ST với 28.9%, trong đó tỷ lệ sử dụng FBD và ST đều tăng khoảng 10 điểm phần trăm so với lần khảo sát trước. Hiện trạng là ngành đang dịch chuyển dần từ thời kỳ chỉ có mỗi ladder sang việc dùng kết hợp nhiều ngôn ngữ.
Cũng trong khảo sát đó, tỷ lệ nhận biết IEC 61131-3 gồm “có biết” 21.4% cộng với “biết sơ lược” 16.4% là 37.8%; về tình hình áp dụng thì “đã áp dụng” là 28.3%, và kể cả cộng thêm “đang lên kế hoạch áp dụng” và “đang cân nhắc áp dụng” cũng chỉ dừng ở 45.3%. Có một chỗ rất dễ hiểu lầm, đó là dù có tiêu chuẩn quốc tế thì cũng không có nghĩa chương trình chạy nguyên xi trên PLC của bất kỳ hãng nào. Trên thực tế vẫn còn rất nhiều lệnh và chức năng riêng của từng hãng, nên việc chuyển đổi sang model khác sẽ phát sinh khối lượng công việc chuyển đổi tương ứng.
Các loại PLC – dạng compact và dạng module, cách chọn phân hạng model
Các loại PLC trước hết chia làm hai theo cấu trúc vỏ máy.
Dạng compact (dạng tích hợp, dạng trọn gói)
Là loại có CPU, nguồn và vào/ra nằm gọn trong một vỏ máy. Nó phù hợp với máy nhỏ có vài chục điểm vào/ra, thiết bị vận chuyển hoạt động độc lập, hoặc việc lắp thêm điều khiển cho thiết bị hiện có. Diện tích lắp đặt nhỏ, giá cũng dễ chịu, và có thể thêm module mở rộng khi cần. Nếu là quy mô lần đầu triển khai PLC thì trong đa số trường hợp, việc cân nhắc sẽ bắt đầu từ phân hạng này.
Dạng module (dạng khối xây dựng)
Là loại cấu thành bằng cách cắm các module nguồn, CPU, vào/ra, mạng lên module đế. Ngoài việc tăng được nhiều số điểm vào/ra, ta còn chọn thêm đúng phần cần thiết trong các chức năng như analog, nhiệt độ, định vị, truyền thông. Khi hỏng hóc thì thay được theo từng module nên còn có lợi thế về bảo trì là khôi phục dây chuyền nhanh. Với cả dây chuyền sản xuất hoặc tủ điều khiển quản lý nhiều thiết bị thì loại này được chọn.
Ước lượng quy mô dựa trên số điểm vào/ra
Thước đo đầu tiên để nghĩ về “công ty mình cần phân hạng nào” chính là số điểm vào/ra. Trong khảo sát năm tài chính 2024 của JEMA, nếu xét PLC mà các nhà chế tạo thiết bị đang dùng theo số điểm vào/ra thì nhóm “từ 32 điểm đến dưới 128 điểm” chiếm nhiều nhất với 39.6%, tức khoảng 40%, tiếp theo là “từ 128 điểm đến dưới 256 điểm” với 25.0% và “dưới 32 điểm” với 18.3%. Nghĩa là phần lớn PLC đang thực sự được sử dụng nằm ở quy mô từ vài chục đến vài trăm điểm.
Chỉ cần đếm xem có bao nhiêu cảm biến và công tắc, bao nhiêu động cơ và van là ước lượng được xấp xỉ số điểm cần thiết. Khi đó, thông lệ trong thực tế là chừa dư khoảng 20% để tính đến việc mở rộng trong tương lai.
PLC chuyên dụng theo mục đích
Ngoài hai phân loại trên còn có nhóm sản phẩm chuyên biệt theo mục đích, ví dụ PLC an toàn dành cho dừng khẩn cấp và giám sát cửa an toàn, bộ điều khiển chuyển động xử lý hoạt động phối hợp của các động cơ servo, hay các model độ tin cậy cao cho ngoài trời và môi trường khắc nghiệt. Ngoài ra những năm gần đây ngày càng nhiều model tích hợp chức năng edge, cho PLC khả năng thu thập dữ liệu và kết nối đám mây để gửi kết quả sản xuất lên hệ thống cấp trên.
Còn về việc chọn hãng, các trục cần so sánh như thế mạnh riêng của từng thương hiệu, tồn kho và mạng lưới đại lý tại Thái Lan, dự báo thời điểm kết thúc cung cấp linh kiện đã vượt quá phạm vi của một bài nhập môn. Nếu bạn đã bước vào giai đoạn so sánh cụ thể, hãy tham khảo Chọn PLC 2026 – so sánh 4 thương hiệu lớn và thời điểm kết thúc cung cấp linh kiện.
Quy trình ra quyết định cho doanh nghiệp sản xuất lần đầu cân nhắc triển khai PLC tại Thái Lan
Ở các doanh nghiệp sản xuất Nhật Bản đầu tư vào Thái Lan, đặc biệt là các nhà máy quy mô vừa và nhỏ, không hiếm trường hợp bắt gặp từ PLC đúng vào giai đoạn “cũng muốn đẩy mạnh tự động hóa rồi nhưng chưa biết bắt đầu từ đâu”. Phần này sắp xếp lại cách tiến hành cân nhắc thành năm bước.
Bước 1 – viết ra hoạt động muốn tự động hóa theo dạng “đầu vào” và “đầu ra”
Trước khi bàn chuyện kỹ thuật, hãy viết thành câu văn hoạt động mà bạn muốn hiện thực hóa, bằng ngôn ngữ nào cũng được. Trên cơ sở đó, liệt kê những thứ “nhìn, phát hiện” xuất hiện trong câu văn ấy thành đầu vào, và những thứ “làm chạy, làm dừng, báo hiệu” thành đầu ra. Đây chính là bản phôi của danh sách I/O và trở thành ngôn ngữ chung khi đi hỏi báo giá. Nếu bên đặt hàng làm xong việc này trước thì độ chính xác của báo giá và mức độ dễ so sánh giữa các báo giá sẽ nâng lên một bậc.
Bước 2 – vạch ranh giới giữa tự làm và thuê ngoài
Công việc liên quan tới PLC chia thành bốn nhóm lớn.
- Quyết định đặc tả điều khiển (muốn máy hoạt động thế nào)
- Thiết kế và chế tạo tủ điều khiển (phần cứng)
- Phát triển chương trình PLC (phần mềm)
- Bảo trì và cải tạo sau khi đưa vào vận hành
Trong đó, quyết định đặc tả điều khiển về nguyên tắc là lĩnh vực phải giữ lại trong nội bộ công ty. Nếu phó thác phần này ra bên ngoài thì mỗi lần muốn thay đổi hoạt động về sau lại phải thuê ngoài, khiến chi phí bảo trì neo cao một cách có cấu trúc. Ngược lại, chế tạo tủ và phát triển chương trình ban đầu là những lĩnh vực dễ mượn sức bên ngoài. Điểm dung hòa thực tế là vừa xây dựng đội ngũ bảo trì nội bộ đọc được sơ đồ bậc thang, vừa giao phần thiết kế và chế tạo cho nhà thầu chuyên môn.
Bước 3 – quyết định làm tủ điều khiển ở đâu
PLC không chạy một mình mà được lắp vào tủ điều khiển cùng aptomat, bộ nguồn, cầu đấu, khởi động từ. Tại Thái Lan có các đơn vị chế tạo được tủ điều khiển, nên so với việc nhập khẩu tủ thành phẩm từ Nhật Bản thì lựa chọn về thời gian giao hàng và vận chuyển rộng hơn. Mặt khác, thực tế cũng cho thấy chất lượng đấu dây và cách lưu lại bản vẽ dễ chênh lệch tùy theo từng nhà chế tạo tủ. Những gì cần ghi rõ thành đặc tả khi đặt hàng đã được tổng hợp trong Hướng dẫn đặt hàng thiết kế và chế tạo tủ điều khiển tại Thái Lan.
Bước 4 – chọn nơi nhận phát triển chương trình
Khi thuê ngoài phát triển chương trình, chọn chỉ theo giá thì sau này sẽ khổ. Lý do là quyền đối với mã nguồn, ngôn ngữ ghi chú thích, cách lưu lại lịch sử thay đổi, điều kiện xử lý cải tạo sau khi đưa vào vận hành đều cần được thống nhất ngay từ giai đoạn hợp đồng. Cách chọn nhà thầu và các mục cần xác nhận khi ký hợp đồng được bàn kỹ trong Hướng dẫn thuê ngoài phát triển chương trình PLC.
Bước 5 – đưa bảo trì và tài liệu hóa vào thiết kế ngay từ đầu
Theo khảo sát của JEMA, nguyên nhân phát sinh bất thường của PLC tại các nhà chế tạo thiết bị nổi bật nhất là “hỏng linh kiện do lão hóa theo thời gian” với 62.2%, tiếp sau là “lỗi lập trình” 28.8%, “đấu nối kém” 21.2% và “yếu tố môi trường” 17.9%. Vì lão hóa theo thời gian là điều không tránh được, nên việc bảo đảm vật tư dự phòng, nắm thông tin về model ngừng sản xuất, và sao lưu chương trình cùng lưu giữ bản vẽ mới nhất trở thành những biện pháp thực tế để giữ tỷ lệ vận hành.
Đặc biệt việc sao lưu rất hay bị xem nhẹ. Tình trạng thiết bị mà “chương trình chỉ tồn tại bên trong PLC, còn người phụ trách thì đã nghỉ việc” cũng không hiếm gặp ở các nhà máy tại Thái Lan. Nếu CPU hỏng trong tình trạng này thì phải phân tích lại hoạt động từ con số không, và có khi mất vài tuần mới khôi phục xong.
Những điểm cần cân nhắc riêng của Thái Lan
Khi triển khai tại Thái Lan, có vài điểm mà tiền đề khác với Nhật Bản.
- Môi trường nguồn điện. Cần cân nhắc sớm xem có cần thiết bị chống sét lan truyền và bộ lưu điện hay không, để đối phó với xung sét và mất điện tức thời.
- Nhân lực và ngôn ngữ. Nếu để chú thích chương trình và hiển thị trên màn hình cảm ứng chỉ bằng tiếng Nhật thì nhân viên bảo trì người Thái không đụng vào được. Nên đưa việc ghi song song tiếng Anh hoặc tiếng Thái vào đặc tả.
- Chi phí nhân công tăng. Lương tối thiểu tại Bangkok đã được nâng lên 400 baht một ngày kể từ ngày 1 tháng 7 năm 2025. Trước đó là 372 baht, tức tăng 28 baht, tương đương khoảng 7.5%. Ước tính có khoảng 700,000 lao động thuộc diện áp dụng, và điều này tác động trực tiếp tới quyết định đầu tư tiết giảm nhân lực.
- Khó tuyển được người. Trong khảo sát mà JETRO thu về câu trả lời từ 5,109 doanh nghiệp Nhật Bản tại châu Á và châu Đại Dương, thực hiện từ ngày 19 tháng 8 đến ngày 17 tháng 9 năm 2025, có tới 34.3% doanh nghiệp trả lời rằng “việc tuyển dụng đang trở nên khó khăn” trong hai năm gần đây, và lý do là yêu cầu về mức lương tăng cao chiếm khoảng 70%. Có thể thấy tình thế đang khiến lựa chọn tăng người để ứng phó trở nên khó thực hiện.
Trong môi trường “không tuyển được người, lương thì tăng”, tự động hóa bằng PLC không còn đơn thuần là nâng cao hiệu suất mà trở thành phương tiện để duy trì sản xuất. Đây chính là bối cảnh khiến các yêu cầu tư vấn triển khai PLC tại Thái Lan đang tăng lên.
Kết nối PLC với IoT và AI – từ “vận hành” sang “trực quan hóa”
Cuối cùng là một câu chuyện mà ngay ở giai đoạn nhập môn, biết được sẽ giúp mở rộng tầm nhìn. PLC vừa là thiết bị điều khiển, vừa là thiết bị nắm giữ dữ liệu sản xuất chính xác nhất trong nhà máy. Đã làm ra bao nhiêu sản phẩm, đã dừng bao nhiêu lần, cảm biến nào bật lúc nào. Tất cả những thứ đó đều đang tồn tại trong các device bên trong PLC.
Trước đây dữ liệu này bị đóng kín trong tủ điều khiển, nhưng nay cấu hình hút giá trị từ PLC lên qua các giao thức như EtherNet/IP hay OPC UA rồi nối vào hệ thống quản lý sản xuất và bảng điều khiển đã trở nên phổ biến. Hơn nữa, những năm gần đây các nỗ lực dùng AI phân tích dạng sóng rung động và dòng điện thu thập được để phát hiện dấu hiệu hỏng hóc cũng đã bước vào giai đoạn ứng dụng thực tế.
Ở giai đoạn lần đầu triển khai PLC thì chưa cần làm tới mức đó. Tuy nhiên, nếu có khả năng sau này sẽ lấy dữ liệu ra thì chỉ cần chọn model có cổng Ethernet và cho sẵn số lượng sản xuất cùng nguyên nhân dừng máy vào các device, khối lượng phải làm lại khi bổ sung về sau sẽ giảm đi rất nhiều. Đây là một quyết định hiệu quả về chi phí, giữ lại lựa chọn cho tương lai mà hầu như không làm tăng đầu tư ban đầu.
Câu hỏi thường gặp (FAQ)
PLC là gì
PLC là chữ viết tắt của Programmable Logic Controller, một thiết bị điều khiển công nghiệp thường được gọi là bộ điều khiển logic khả trình. Nó đọc tín hiệu đầu vào từ cảm biến và công tắc, phán đoán theo chương trình đã được ghi sẵn, rồi điều khiển các thiết bị đầu ra như động cơ và van. Vì hoạt động được quyết định bằng chương trình chứ không phải bằng hệ thống dây, nên nó đáp ứng linh hoạt khi thay đổi mặt hàng sản xuất.
PLC và sequencer khác nhau ra sao
Xét về thiết bị thì là cùng một thứ. “Sequencer” là cách gọi thông tục hình thành do tên thương mại dòng sản phẩm PLC của Mitsubishi Electric lan rộng, còn tên gọi phổ thông là PLC hay bộ điều khiển logic khả trình. Tại hiện trường cả hai cách gọi cùng tồn tại, nhưng thứ mà chúng chỉ đến thì không khác nhau.
PLC và điều khiển bằng rơ le khác nhau ra sao
Khác biệt lớn nhất là cách thay đổi hoạt động. Ở điều khiển bằng rơ le, chính hệ thống dây biểu diễn logic, nên muốn thay đổi hoạt động thì phải đi lại dây bên trong tủ. Với PLC thì chỉ cần sửa lại chương trình. Ngoài ra, logic càng phức tạp thì tủ rơ le càng to ra và khối lượng dây càng tăng, trong khi PLC dù quy mô tăng thì kích thước phần cứng gần như không đổi. Tuy vậy, các chức năng an toàn như dừng khẩn cấp thì đến nay về nguyên tắc vẫn được cấu thành bằng rơ le an toàn hoặc PLC an toàn.
Có thể tự học để đọc được sơ đồ bậc thang không
Nếu là cách đọc cơ bản thì hoàn toàn tự học được. Chỉ cần nhớ ba ký hiệu là tiếp điểm thường mở, tiếp điểm thường đóng, cuộn dây đầu ra, cùng quy tắc nối tiếp là AND và song song là OR, bạn sẽ lần theo được các mạch đơn giản. Để đọc chương trình thiết bị thực tế thì ngoài ra còn cần hiểu timer, counter và quan hệ tương ứng trong bảng phân bổ vào/ra. Các hãng PLC đều có tài liệu học tập và phần mềm mô phỏng cho người mới, nên không có máy thật vẫn bắt đầu luyện tập được.
Nên chọn loại PLC như thế nào
Trước tiên hãy đếm số điểm vào/ra để phán đoán xem dạng compact có đủ hay cần tới dạng module. Nhìn vào PLC mà các nhà chế tạo thiết bị đang dùng trong khảo sát của JEMA, khoảng 40% nằm ở quy mô từ 32 điểm đến dưới 128 điểm, và phần lớn thiết bị quy mô vừa và nhỏ nằm gọn trong khoảng này. Tiếp theo hãy xác nhận có cần các chức năng đặc biệt như đầu vào analog hay định vị hay không, cần chuẩn truyền thông nào, và còn dư địa mở rộng trong tương lai tới đâu. Việc chọn hãng nằm ở công đoạn sau đó, so sánh bao gồm cả đội ngũ hỗ trợ tại địa phương và tính liên tục của nguồn cung.
Có mốc nào cho tuổi thọ và thời điểm thay mới PLC không
Không có một con số năm áp dụng chung, nhưng trong thực tế người ta thường lấy mốc 10 đến 15 năm để cân nhắc thay mới. Kết quả hỏi các nhà chế tạo thiết bị về khoảng thời gian kỳ vọng không hỏng hóc của PLC trong khảo sát năm tài chính 2024 của JEMA cũng cho thấy “10 năm” chiếm 56.3% và “từ 15 năm trở lên” chiếm 37.3%, cộng lại là hơn 90% cơ sở kỳ vọng từ 10 năm trở lên. Tuy nhiên, căn cứ để phán đoán không nằm ở số năm vận hành mà nằm ở thông báo ngừng sản xuất và ngừng tiếp nhận sửa chữa của hãng, cùng khả năng mua được linh kiện thay thế. Cũng trong khảo sát đó, hơn 60% nguyên nhân bất thường được cho là hỏng linh kiện do lão hóa theo thời gian, nên thay vì cuống lên sau khi đã hỏng, việc định kỳ kiểm tra thông tin kết thúc cung cấp và thay mới theo kế hoạch rốt cuộc lại rẻ hơn.
Ở Thái Lan có được hỗ trợ bảo trì PLC không
Các hãng lớn đều có mạng lưới bán hàng và hỗ trợ tại Thái Lan, và với các model thông dụng thì việc mua linh kiện cũng khép kín được trong nước. Tuy nhiên, với các mã sản phẩm dành riêng cho thị trường Nhật Bản, hoặc phần điều khiển do nhà chế tạo máy Nhật tự tích hợp, số kỹ thuật viên xử lý được tại địa phương có thể hạn chế. Khi triển khai, việc nhất định phải nhận đủ bản sao lưu chương trình, trọn bộ bản vẽ và bảng phân bổ I/O rồi lưu giữ ở dạng đọc được tại chỗ sẽ quyết định khả năng bảo trì về sau.
Tổng kết
PLC là bộ điều khiển công nghiệp đọc tín hiệu đầu vào từ cảm biến, phán đoán theo chương trình và điều khiển các thiết bị đầu ra. Nó ra đời để thay thế tủ điều khiển rơ le, đáp lại yêu cầu của General Motors năm 1968, và chính vì xuất thân đó mà sơ đồ bậc thang, một ký pháp giống sơ đồ mạch rơ le, đến nay vẫn giữ vị trí chủ đạo.
Cấu hình cơ bản gồm bốn thành phần là module CPU, module vào/ra, module nguồn và phần mềm lập trình, cộng thêm các module mạng và chức năng đặc biệt. Hạt nhân của nguyên lý hoạt động là quét, tức lặp lại với tốc độ cao chuỗi thu nhận đầu vào, thực thi chương trình và phản ánh ra đầu ra. Về chủng loại thì chia theo cấu trúc vỏ máy thành dạng compact và dạng module, còn thước đo đầu tiên khi lựa chọn là số điểm vào/ra.
Ở giai đoạn lần đầu cân nhắc PLC, điều quan trọng nhất không phải là chi tiết kỹ thuật, mà là viết ra hoạt động muốn hiện thực hóa theo cách phân rã thành đầu vào và đầu ra, đồng thời giữ lại quyền quyết định đặc tả điều khiển trong nội bộ công ty. Chỉ cần nắm chắc hai điểm này, việc chọn model và chọn nhà thầu về sau sẽ đều có thể phán đoán ngược lại từ mục đích.
TOMAS TECH hỗ trợ trọn gói cho các khách hàng là doanh nghiệp sản xuất Nhật Bản đặt cơ sở tại Thái Lan, từ thiết kế và chế tạo tủ điều khiển dùng PLC, phát triển chương trình, cho tới thu thập và trực quan hóa dữ liệu của thiết bị hiện có. Chúng tôi cũng hoan nghênh những trao đổi ngay ở giai đoạn còn đang cân nhắc, kiểu như “vẫn chưa quyết có tự động hóa hay không” hoặc “muốn biết thiết bị của công ty mình có hợp với PLC hay không”. Sau khi nghe về hiện trạng thiết bị và các vướng mắc, chúng tôi sẽ cùng bạn sắp xếp xem nên bắt tay từ đâu, vậy nên hãy liên hệ thoải mái qua trang liên hệ.
Tài liệu tham khảo
- IEC 61131-3:2025 Programmable controllers – Part 3: Programming languages(IEC Webstore)
- IEC 61131-3 and PLCopen(PLCopen)
- 2024年度 PLC(プログラマブルコントローラ)ユーザ調査 報告書 2025年3月(一般社団法人日本電機工業会)
- プログラマブルコントローラ(一般社団法人日本電機工業会)
- SIMATIC S7-1500 Cycle and response times Function Manual(Siemens)
- シーケンサ MELSEC iQ-Rシリーズ 製品ラインアップ(三菱電機)
- バンコクの最低賃金、日額400バーツに引き上げ(ジェトロ ビジネス短信)
- 2025年度 海外進出日系企業実態調査(アジア・オセアニア編)(ジェトロ)
- Programmable logic controller — History(Wikipedia)
- Modicon, Inc.(Wikipedia)


