


Việc chọn đồ gá thay nhanh không thể chỉ dựa vào số giây tháo lắp. Với nhà máy tại Thái Lan chạy nhiều biến thể trên cùng máy gia công hoặc trạm lắp ráp, phương án đầu tư chỉ có giá trị khi chuẩn định vị của phôi được khôi phục sau mỗi lần đổi, đồ gá sai không thể được chấp nhận như đồ gá đúng, và máy chỉ khởi động an toàn sau khi phê duyệt sản phẩm đầu tiên. Bài viết này đi từ tấm đế cố định và tấm đồ gá tháo được tới yêu cầu báo giá, thử nghiệm tại nhà chế tạo (FAT) và nghiệm thu tại hiện trường (SAT).
Phạm vi ở đây là đồ gá giữ phôi gắn vào bàn máy hoặc trạm làm việc. Bộ thay dụng cụ ở cổ tay robot và bộ thay pallet tự động có giao diện và rủi ro khác. Có thể đọc thêm hướng dẫn mua bộ thay dụng cụ robot và hướng dẫn đặt thiết kế, chế tạo đồ gá.
1. Xác định chính xác thứ được thay khi đổi mã hàng
Tên mã A, B và C không đủ cho người thiết kế. Với từng biến thể, hãy liệt kê kích thước phôi, bề mặt chuẩn, hướng đưa vào, vùng tiếp cận của dụng cụ, khối lượng đồ gá, dây điện và ống khí, cũng như phoi, dầu, bụi hoặc nước rửa. Cần quyết định chỉ thay ổ gá nhỏ trên một tấm chung, thay cả tấm đồ gá, hay chuyển toàn bộ trạm bằng xe đẩy. Mỗi ranh giới yêu cầu cách định vị, khóa, vận chuyển và bảo vệ khác nhau.
Một tấm phù hợp với A có thể chắn đường dụng cụ của B; C có thể cần đầu nối cảm biến. Đồ gá “dùng chung cho mọi mã” đôi khi dẫn tới quá nhiều điểm phải chỉnh. Các tấm riêng có thể giúp chuẩn bị mã kế tiếp bên ngoài máy. Jergens giới thiệu bộ thay nhanh cho phép một tấm hoạt động trên máy trong khi tấm khác được nạp phôi ở ngoài. Đây là ví dụ về cấu hình sản phẩm, không phải cam kết thời gian tiết kiệm tại nhà máy của bạn.
Tài liệu đầu tiên nên là ma trận chuyển mã gồm mã sản phẩm, ID tấm gá, chuẩn, điểm nối, cách kẹp, chương trình, bước chuẩn bị và phép kiểm tra sản phẩm đầu tiên. Với mã tương lai chưa có bản vẽ, ghi riêng dải kích thước giả định. Ma trận này phân định việc nhà cung cấp phải thiết kế và quyết định nào thuộc nhà máy.
2. Xác định trọn vẹn giao diện thay đồ gá
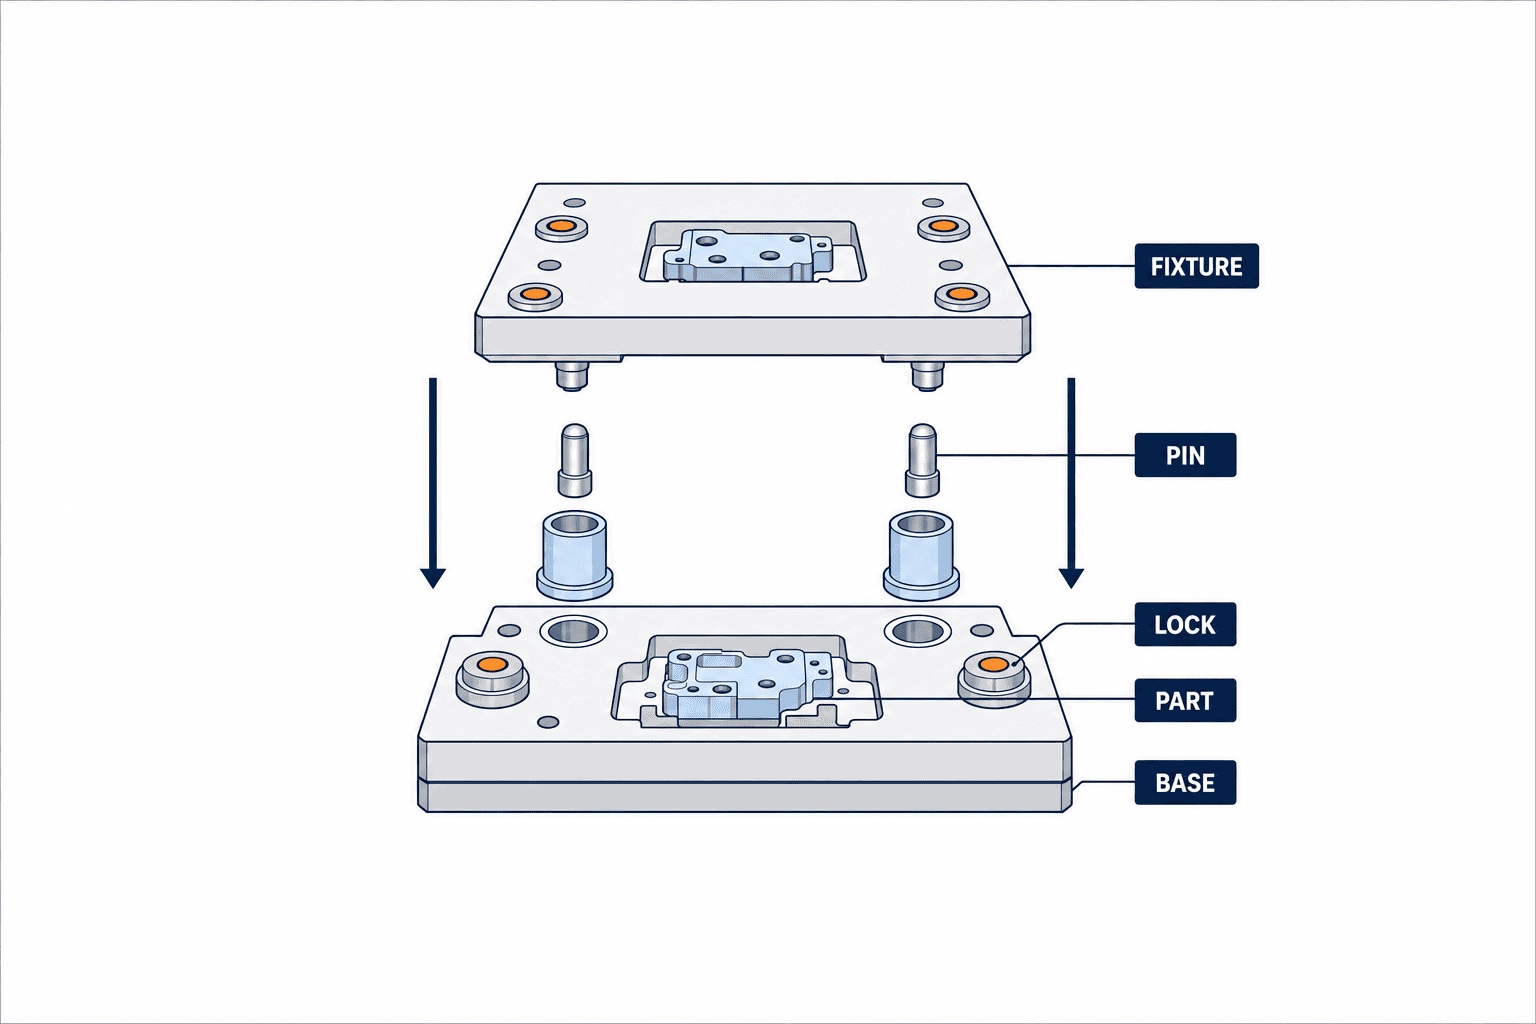
Chia hệ thống thành sáu phần: tấm đế cố định trên máy; tấm đồ gá của từng mã; chốt, bạc, bu lông khóa định vị; kẹp giữ phôi; cảm biến xác nhận ID, độ áp sát và trạng thái khóa; quy trình vận chuyển, bảo quản, vệ sinh. Một yêu cầu báo giá chỉ ghi “bộ đồ gá thay nhanh” thường bỏ sót giá lưu trữ, bạc dự phòng, đầu nối hoặc phôi thử.
Bản vẽ phải thể hiện chuẩn của tấm đế liên hệ thế nào với tọa độ máy hay robot. Không được nhầm chuẩn của giao diện tấm gá với chuẩn sản phẩm. Đế có thể lặp lại rất tốt nhưng cách người vận hành đặt phôi lên từng tấm lại khác nhau. Hãy đánh giá chức năng định vị, kẹp và đỡ phôi riêng biệt, ngay cả khi một cơ cấu kết hợp chúng.
Đối tượng nghiệm thu là một trạm tạo ra sản phẩm đạt sau khi đổi mã, không phải một tấm đồ gá rời. Bổ sung quỹ đạo robot, vùng nhìn camera, khoảng hở dụng cụ, hàng rào và kiểm tra sản phẩm đầu tiên. Nghiên cứu của NIST về dây chuyền linh hoạt lưu ý rằng thời gian chuyển mã còn có điều chỉnh dụng cụ và kiểm tra an toàn, chất lượng. Chỉ tính giây mở khóa tấm gá sẽ đánh giá thấp thời gian dừng thực tế.
3. Đo toàn bộ thời gian dừng trước khi tính hoàn vốn
Đặt mốc đầu là sản phẩm đạt cuối cùng của mã cũ và mốc cuối là lúc mã mới sản xuất ổn định các sản phẩm đạt. Ghi riêng dừng an toàn, tháo, vệ sinh, di chuyển, lắp, nối dây, chọn chương trình, chạy thử không tải, đo sản phẩm đầu, phê duyệt và chạy lại. Đo lặp với nhiều cặp mã và ca làm. Lưu video, mốc giờ, người thực hiện và trạng thái phôi. Một con số trung bình có thể che giấu vấn đề dây nối chỉ xảy ra ở mã C.
Tách công việc phải làm khi máy dừng khỏi công việc chuẩn bị được bên ngoài. Giá trị của tấm thay có thể nằm ở chuẩn bị ngoại tuyến chứ không chỉ mở bu lông nhanh hơn. Nếu không có bàn chuẩn bị, không có tấm thứ hai hoặc không thể di chuyển tấm đã đặt phôi an toàn, lợi ích dự kiến sẽ không xuất hiện. Yêu cầu nhà thầu trình diễn toàn bộ đường đi và thao tác của người vận hành.
Bảng đầu tư cần tách thời gian dự kiến giảm, số lần đổi mã, giá trị thời gian tại nút thắt, chi phí tấm và giá lưu trữ, thay đổi điều khiển, vệ sinh và phụ tùng hao mòn. Không cộng cùng một phút vừa thành giảm nhân công vừa thành tăng công suất nếu chưa chứng minh từng lợi ích. Chỉ quy đổi công suất tăng thành doanh thu khi có nhu cầu và đúng nút thắt. Tính hoàn vốn từ dữ liệu nhà máy, không lấy ví dụ quảng cáo.
| Hạng mục | Bằng chứng trước đầu tư | Cách nghiệm thu |
|---|---|---|
| Thời gian dừng | Video và thời điểm theo cặp mã | Đo lặp với cùng định nghĩa đầu/cuối |
| Vị trí | Chuẩn máy và kích thước phôi | Tháo lắp lặp và đo sản phẩm đầu |
| Lắp sai đồ gá | Tấm khác có đặt lên đế được không | Thử từ chối tổ hợp sai |
| Giữ chặt và va chạm | Lực và đường chạy dụng cụ | Kiểm tra tải tối đa và khoảng hở |
| Đổi an toàn | Hàng rào, năng lượng dư, đường tiếp cận | Đánh giá rủi ro và thử khôi phục |
| Bảo trì | Vệ sinh, hao mòn, hiệu chuẩn | Kỹ thuật viên tại chỗ thao tác thử |
4. Không chọn bằng một trị số độ lặp lại
Độ lặp lại trong tài liệu nhà sản xuất thường mô tả khả năng tấm trở về vị trí trên đế trong điều kiện quy định; đó không phải dung sai kích thước sản phẩm. Chẳng hạn Jergens công bố ±0,013 mm cho tấm gá Ball Lock. Đây là số liệu của sản phẩm đó, không phải bảo đảm cho cả trạm của bạn. Lắp đặt đế, ổ đặt phôi, biến dạng kẹp, nhiệt độ máy, lực gia công, bụi bẩn và độ không đảm bảo đo đều ảnh hưởng kết quả. Không so trực tiếp các số trong catalogue nếu điều kiện thử khác nhau.
Quy định rõ tháo lắp bộ phận nào, bao nhiêu lần, đo tại điểm nào, bằng dụng cụ nào và trong điều kiện gì. Bi chuẩn hoặc chốt kiểm có thể cho thấy dao động X/Y/Z và góc xoay; sau đó đo sản phẩm thật đầu tiên sau mỗi lần đổi. Giới hạn phải xuất phát từ dung sai sản phẩm và phương pháp đo. Tách sai lệch giao diện khỏi sai lệch đặt phôi giúp tìm nguyên nhân nhanh hơn.
Chốt định vị không thay thế kẹp; kẹp không thay thế định vị. Dù một cơ cấu đảm nhiệm cả hai, vẫn phải kiểm tra lực và hao mòn. Quá nhiều điểm kẹp có thể gây siêu định vị. Phoi, màng dầu, vết móp và giãn nở nhiệt có thể ngăn tấm áp sát, do đó phải thiết kế bảo vệ bề mặt và cách vệ sinh khả thi.
5. Ngăn lắp sai tấm và khóa chưa hết
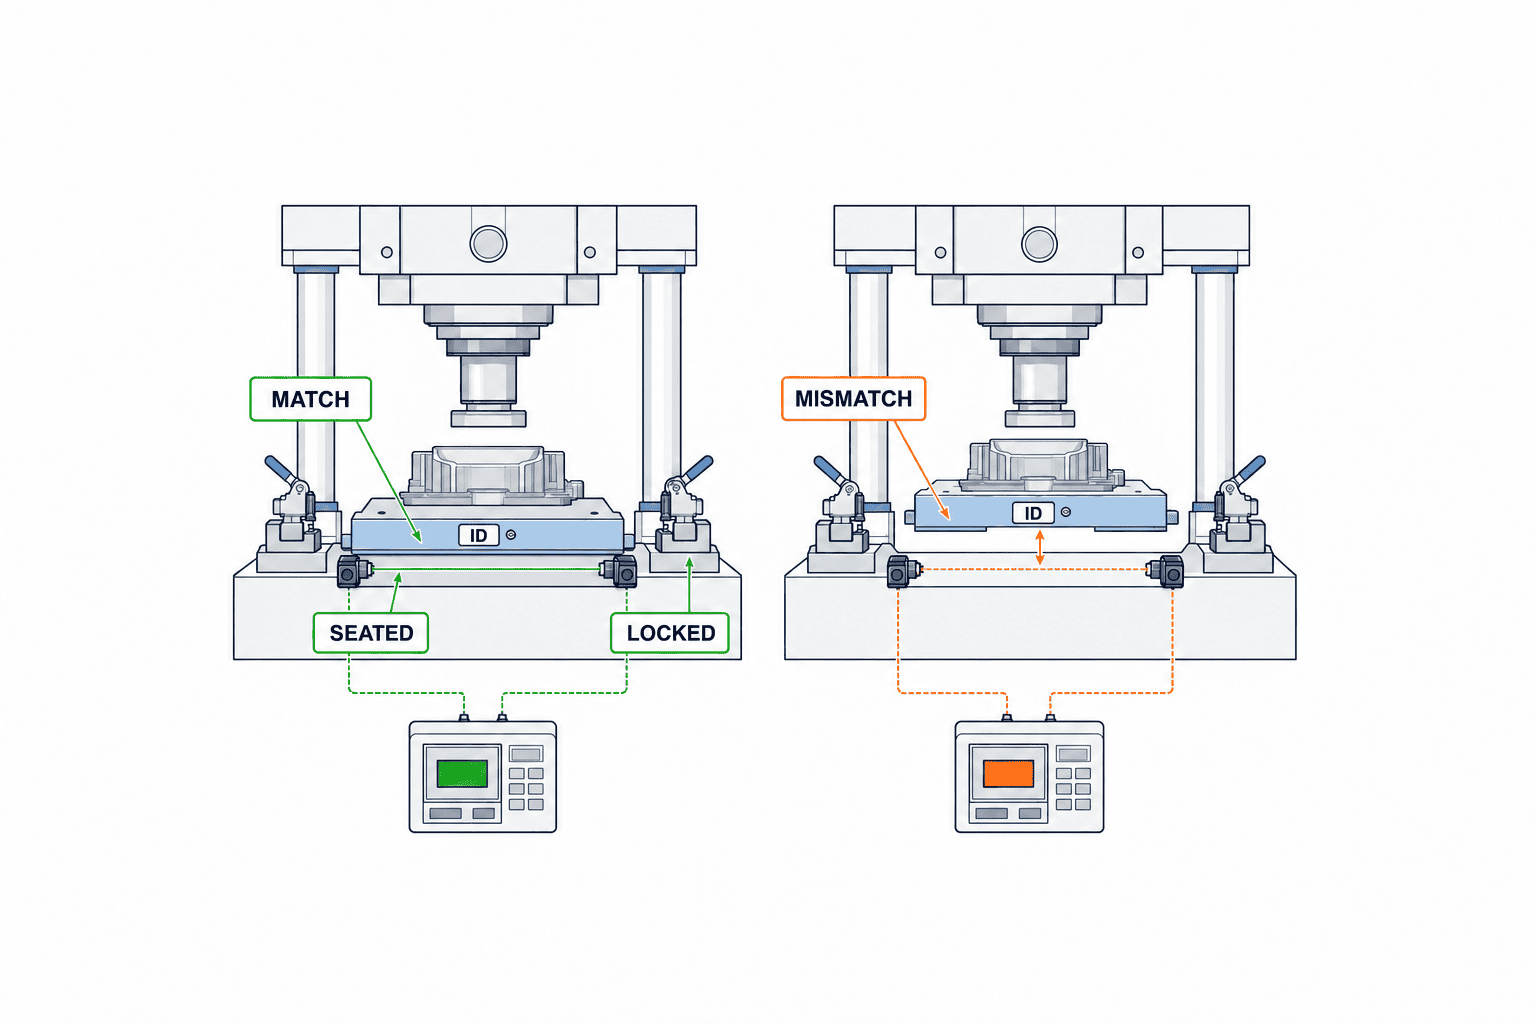
Nếu tấm sai mã vẫn đặt vừa lên đế, cần thiết kế phản ứng khi người vận hành đọc nhầm nhãn. Có thể dùng hình khóa bất đối xứng, bước chốt khác nhau, đọc ID tấm so với lệnh sản xuất, và tín hiệu xác nhận áp sát/khóa riêng biệt. Nhãn và hướng dẫn vẫn cần thiết, nhưng không nên là lớp phòng ngừa duy nhất cho lỗi dự đoán được.
Đọc đúng ID không chứng minh tấm đã áp sát. Thử ID đúng nhưng tấm bị kê cao, khóa một phần, dây cảm biến đứt, và khởi động nguồn với giá trị OK cũ còn lưu. Điều kiện cho phép chạy phải xét mã được chọn, ID tấm, áp sát, khóa, có phôi và điều kiện hàng rào trong một chuỗi trạng thái rõ ràng. Tấm sai, mất liên lạc hay dừng giữa lúc đổi không được dẫn đến máy tự chạy lại.
OMRON mô tả việc kết hợp bộ phận thay nhanh với cài đặt tự động cho các loại sản phẩm bao bì. Tuy nhiên, đổi “công thức” bằng nút bấm không loại trừ nhầm lẫn cơ khí. Chương trình được chọn phải được đối chiếu với tấm đang gắn thật trên máy.
6. Thiết kế cả vận chuyển, lưu trữ và vệ sinh
Tấm nặng hoặc lệch trọng tâm không thể gọi là thay tay đơn giản. Xác định khối lượng, trọng tâm, điểm cầm hoặc nâng, cao độ xe chuyển, hướng di chuyển, bậc nền và chống lật giá lưu trữ. Bảo vệ bề mặt chuẩn khi lưu kho. Nếu phải rửa và sấy khô, ghi điều kiện trước khi tái sử dụng.
Phoi hoặc bột nhựa trên tấm đế có thể nâng tấm gá dù thông số định vị rất tốt. Thổi khí có thể đẩy bụi sang vùng nguy hiểm; bề mặt nhìn rõ và lau được đôi khi hiệu quả hơn. Đưa bạc, gioăng, kẹp và dây dự phòng cùng tiêu chí thay vào phạm vi mua sắm.
Nếu chuẩn bị mã kế tiếp ở ngoài máy, kiểm tra việc nạp và đo phôi ngay trên giá chuẩn bị. Giá nên không cho đặt ngược tấm, có vị trí riêng cho từng mã và cho phép kiểm tra hư hại. Một hệ thống có thể qua FAT nhưng không sử dụng an toàn ở SAT vì thiếu xe hoặc dụng cụ nâng.
7. Trọng tâm nghiệm thu khác nhau theo loại trạm
Trạm gia công cần kiểm chứng lực giữ, quỹ đạo dao, dung dịch và phoi, cùng quan hệ với gốc máy. Ở điều kiện cắt lớn nhất được phê duyệt, tấm phải cố định và kích thước sản phẩm phải đạt sau ổn định nhiệt. Ngăn việc chạy sai chương trình hoặc sai work offset.
Trạm lắp ráp cần kiểm tra hướng cấp linh kiện, không gian tay người, lực siết, khoảng hở robot hoặc súng vặn, xác nhận kẹp và lấy sản phẩm ra. Vị trí đồ gá ổn định không bù được vị trí linh kiện cấp vào biến thiên quá lớn. Đừng giảm khối lượng tấm đến mức mất độ cứng khi chịu lực lắp ráp.
Trạm kiểm tra cần chú ý chuyển chuẩn đo, vùng nhìn cảm biến, chiếu sáng, hiệu chuẩn và kiểm mẫu chuẩn sau mỗi lần đổi. Nếu cùng tấm được chuyển giữa máy sản xuất và máy kiểm tra, xác minh quan hệ tọa độ bằng sản phẩm thật. “Cùng tiêu chuẩn giao diện” chưa chứng minh hai phép đo cho kết quả giống nhau.
8. Đưa thao tác đổi đồ gá vào đánh giá an toàn
Trong lúc đổi mã, người vận hành tiếp cận vùng không thể chạm khi máy chạy tự động. Đánh giá cô lập điện và khí, áp suất dư, trục rơi bởi trọng lực, khởi động ngoài ý muốn, điểm kẹp, dụng cụ sắc và xe đẩy theo từng nhiệm vụ. Hướng dẫn OSHA về robot xem robot, dụng cụ cuối tay, cảm biến, đồ gá, bộ điều khiển và bảo vệ là một ứng dụng tích hợp cần đánh giá rủi ro. ISO 10218-2:2025 đề cập tích hợp, lắp đặt, chạy thử, vận hành và bảo trì ứng dụng, trạm robot công nghiệp. Cần xác định phạm vi áp dụng và yêu cầu địa phương của từng dự án.
Tên gọi “robot cộng tác” không tự quyết định có cần hàng rào hay không. Đánh giá nguy cơ từ dụng cụ và phôi, chế độ đổi, dạy robot, tốc độ, tiếp cận và khởi động lại cho cả trạm. Thiết kế bắt người dùng vô hiệu hóa mạch an toàn mỗi lần đổi sẽ phá hỏng cách vận hành hằng ngày. Cập nhật đánh giá FAT tại SAT theo sàn thực tế, máy lân cận và người sử dụng.
9. Viết RFP với các điều kiện biên cụ thể
Đính kèm danh mục mã, bản vẽ 2D/3D có kiểm soát phiên bản, dung sai, khối lượng và lực tối đa, bản vẽ vị trí lắp, video đổi mã hiện tại, điện khí, ca làm, chu kỳ mục tiêu, yêu cầu an toàn và lịch trình. Chốt một phiên bản bản vẽ trước khi báo giá. Chia sẻ thiết kế khách hàng theo thỏa thuận bảo mật phù hợp.
Yêu cầu bên chào giá so sánh ít nhất phương án cải tiến bu lông hiện hữu, đế chuẩn với khóa tay, và khóa tự động có xác nhận ID nếu cần. Cùng dùng một bảng chi phí: thiết bị ban đầu, chi phí thêm một mã, giả định thời gian dừng, vệ sinh, vật tư hao mòn, đào tạo và nghiệm thu. Tách độ lặp lại catalogue khỏi kế hoạch thử bằng phôi thực tế.
Ghi rõ ai lắp và căn đế, số tấm, xe và giá, cảm biến, đi dây, sửa PLC/HMI, sao lưu chương trình, hướng dẫn bằng ngôn ngữ tại xưởng, đào tạo, FAT và SAT. Với máy đang sản xuất, thỏa thuận thời gian dừng và kế hoạch quay lại cấu hình cũ. Xác định ai được thiết kế tấm mới và ai duyệt tính tương thích.
10. So sánh chi phí trong suốt vòng đời giao diện
Đế rẻ có thể rất tốn nếu mỗi mã mới đều phải phay sửa đế. So sánh bản vẽ giao diện, khả năng mua phụ tùng, quyền chế tạo tấm mới và điều kiện mua vật tư hao mòn. Khóa độc quyền có thể ngăn lắp sai nhưng tăng lệ thuộc một nguồn; hãy xác định ranh giới giữa linh kiện tiêu chuẩn và chi tiết đặt riêng.
“Đổi trong một phút” có thể không bao gồm tháo phôi, vệ sinh hoặc duyệt sản phẩm đầu. Đối chiếu điều kiện trình diễn với xưởng của bạn và ghi chênh lệch vào giả định báo giá. Đòi dữ liệu về mã được thử, số lượt, số người, thời gian dừng và độ biến thiên đứng sau mọi tuyên bố tiết kiệm thời gian.
Khi chuẩn bị mất, ai đo và khắc phục? Nhân viên bảo trì tại Thái Lan có thể đổi chốt hoặc bạc, đo lại đế và khôi phục chương trình từ bản sao không? Nếu phải gọi nhà cung cấp, thỏa thuận thời gian phản hồi và phụ tùng quan trọng.
11. FAT phải cố ý tạo lỗi để kiểm tra
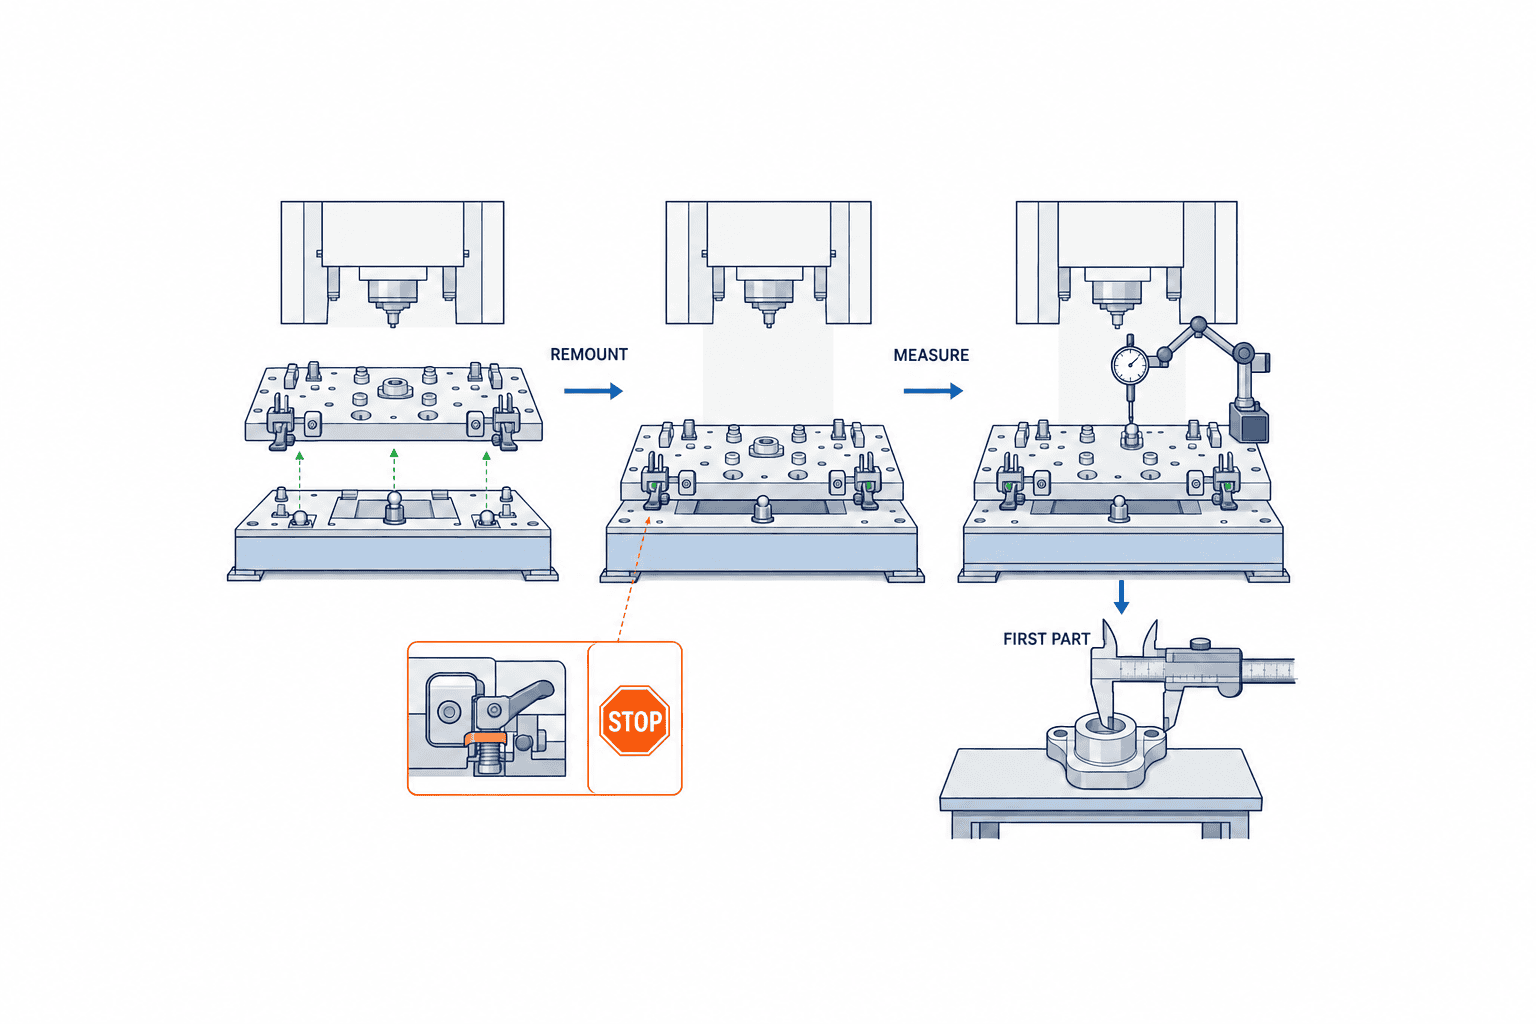
Đừng chỉ nghiệm thu mã dễ nhất. Chọn phôi nặng nhất, chi tiết nhỏ nhất hoặc hình dạng gần giống dễ nhầm, và mã có kết nối cảm biến. Tháo lắp nhiều lần. Ghi dao động vị trí, trạng thái khóa/áp sát, kích thước sản phẩm thực và toàn bộ thời gian đổi. Thống nhất số lần lặp và giới hạn trước khi thử.
Mô phỏng lỗi một cách an toàn: tấm sai mã, khóa một phần, dị vật trên bề mặt chuẩn, ngắt dây cảm biến, mất rồi có lại điện và dừng khẩn cấp giữa quá trình đổi. Kết quả mong đợi không chỉ là “máy không chạy”; HMI phải chỉ nguyên nhân và người vận hành khôi phục mà không ứng biến nguy hiểm. Tín hiệu OK cũ vẫn còn sau khi rút cảm biến là lỗi nghiệm thu.
Lưu phiên bản bản vẽ/phần mềm, ID phôi thử, thiết bị đo, kết quả, việc còn mở, hạn khắc phục và điều kiện thử lại. Video hữu ích nhưng không thay cho số đo và biên bản chấp nhận.
12. SAT phải phản ánh biến thiên tại xưởng thật
Ở nơi lắp đặt, dùng đúng các mã hàng, người vận hành, điện khí, nhiệt độ, phoi, tải và luồng di chuyển lân cận. Không kết luận từ một chu kỳ chạy thành công. Đổi qua lại giữa các mã và ghi sản phẩm đầu bị loại, thao tác chỉnh, cảnh báo và thời gian tới sản xuất ổn định. Thỏa thuận trước cách chạy tạm và thanh toán nếu chưa đạt tiêu chí.
Đào tạo thao tác thường, kiểm bẩn, xử lý cảnh báo khóa một phần hoặc ID không khớp, nâng an toàn và báo cáo khi chuẩn lệch. Hướng dẫn phải dùng ngôn ngữ mà công nhân thực sự đọc. Nhân viên bảo trì cần biết phải đo lại những gì sau khi thay phụ tùng hao mòn.
Bàn giao ma trận đổi mã, CAD/bản vẽ, tọa độ chuẩn, chương trình PLC/HMI, bản sao lưu, danh mục phụ tùng, kỳ bảo dưỡng, hồ sơ FAT/SAT, đánh giá rủi ro và tồn đọng. Mã mới phải bắt đầu từ bộ tài liệu được kiểm soát này, không dựa vào lời hứa miệng rằng “đế rất linh hoạt”.
13. Sau chạy máy, theo dõi ba loại thời gian
Tách (1) thời gian đổi cơ khí, (2) thời gian tới sản phẩm đầu được duyệt và (3) thời gian từ lệnh chuyển mã tới sản xuất ổn định. Tháo lắp nhanh hơn nhưng chỉnh sản phẩm đầu lâu hơn thì lợi ích giao hàng vẫn thấp. Ghi số lần đổi theo mã, cảnh báo ID/áp sát/khóa, số lần đo lại sản phẩm đầu, vệ sinh và thay chi tiết hao mòn. Phân biệt cảnh báo phát hiện lỗi thật với báo giả do bố trí cảm biến kém; chỉ nhìn tổng số cảnh báo có thể tạo động lực vô hiệu hóa cảm biến.
Mỗi khi thêm mã, cập nhật ma trận đổi mã. Tấm đặt vừa vào đế mới là điều kiện đầu tiên. Kiểm lại lực, đường dụng cụ, khoảng an toàn, nhận dạng, đo sản phẩm đầu và chỗ lưu trữ. Giữ hồ sơ thay đổi và tái nghiệm thu để truy vết khác biệt chất lượng về sau.
14. Năm sai lầm khi mua hệ thống thay đồ gá
- Mua theo độ lặp lại catalogue. Bổ sung kế hoạch đo chuẩn phôi thật và chất lượng cuối.
- Chỉ dùng tốc độ mở khóa làm KPI. Tính cả duyệt sản phẩm đầu và sản xuất ổn định, tránh chỉ chuyển việc sang ngoài máy.
- Chỉ dùng nhãn màu để nhận dạng. Thêm khóa cơ khí và xác nhận ID/áp sát/khóa theo mức rủi ro.
- Bỏ vận chuyển khỏi phạm vi. Dự toán xe, giá, điểm nâng, bảo vệ chuẩn và phụ tùng từ đầu.
- FAT chỉ chạy tốt một chu kỳ. Đổi mã lặp, mô phỏng lỗi an toàn, đo kích thước và ghi cách phục hồi.
Danh sách kiểm tra một trang trước khi đặt hàng
Trước khi duyệt yêu cầu, tập hợp sản xuất, bảo trì, chất lượng, an toàn và mua hàng trước cùng một bản vẽ. Sản xuất xác nhận trình tự đổi và số người. Bảo trì kiểm điểm tiếp cận và phụ tùng. Chất lượng chốt chuẩn phôi và quyết định sản phẩm đầu. An toàn kiểm chế độ đổi và phục hồi. Mua hàng xác nhận giá và thời gian giao tấm cho mã tương lai. Bảng thông số kỹ thuật một mình không đủ để duyệt khi các bên này chưa thống nhất. Nếu đến lúc bàn giao mới phát hiện đồ gá chạy được nhưng không đo được, hoặc mỗi lần đổi phải tháo hàng rào, chi phí và lịch khởi động đều bị ảnh hưởng.
Trong danh sách, ghi mã thuộc và ngoài phạm vi, bản vẽ giao diện đế có kiểm soát, số lượng tấm, khối lượng phôi và đồ gá tối đa, nguy cơ, điểm đo, giới hạn, số lượt thử, ngôn ngữ vận hành và dụng cụ nâng. Mục chưa quyết định cần có người phụ trách và hạn chót, không để trống. Yêu cầu nhà thầu chỉ rõ phương án khác đáp ứng hay thay đổi yêu cầu nào. Giá giảm đi cùng tiêu chí nghiệm thu yếu hơn không phải báo giá tương đương.
Khi khảo sát, chụp và đo chiều rộng lối đi, chỗ đặt giá, dụng cụ vệ sinh, đầu nối điện khí và cách giao ca. Xe lọt bản vẽ bố trí vẫn có thể va máy bên cạnh ngoài thực tế. Với cải tạo máy đang chạy, lên kế hoạch chuyển sản xuất khi lắp đặt và quay về đồ gá cũ nếu sản phẩm đầu chưa ổn. Đây là điều kiện để khởi động có kiểm soát.
Chuyển tiêu chí nghiệm thu thành phép thử thực hiện được tại xưởng
Không dừng yêu cầu ở câu “đạt độ lặp lại”. Hãy viết thành hướng dẫn để kỹ thuật viên thực hiện. Xác nhận vị trí đế và gốc máy, lắp tấm đã vệ sinh đúng chiều, ghi tín hiệu khóa và áp sát, rồi đo chốt hoặc bi chuẩn. Sau đó tháo tấm, lắp tấm của mã khác và quay lại mã ban đầu. Chuỗi đổi qua lại này bộc lộ ảnh hưởng bảo quản và vận chuyển mà thao tác tháo rồi gắn lại cùng một tấm có thể bỏ sót. Ghi thứ tự, số lần lặp, độ phân giải thiết bị đo, nhiệt độ và quy tắc đạt/không đạt trên phiếu thử.
Với sản phẩm đầu, kiểm kích thước quan trọng và vết kẹp hoặc hư hại chứ không chỉ trị số định vị của đồ gá. Nếu có công đoạn sau, theo dõi cả độ lắp khớp và số đo ở đó. Ghi người đo, ID thiết bị đo, phiên bản bản vẽ, lô phôi, chương trình đã chạy và ID của từng tấm gá. Khi không đạt, phiếu cần chỉ ra phải kiểm lại giao diện, cách đặt phôi, cài đặt máy hay phương pháp đo, giúp tránh tranh cãi trách nhiệm lúc nghiệm thu.
Đừng chỉ thử trong điều kiện sạch hoàn hảo. Mô phỏng dị vật an toàn khi máy đã dừng, xác nhận hệ thống phát hiện và không báo khóa hoàn tất. Sau đó vệ sinh theo quy trình chuẩn và đo lại để chứng minh đã phục hồi. Khi đại diện sản xuất, chất lượng và bảo trì ghi kết quả trên cùng một phiếu, hồ sơ đó còn dùng làm chuẩn kiểm tra định kỳ sau này.
15. Câu hỏi thường gặp về chọn đồ gá thay nhanh
Chi phí phụ thuộc vào những gì?
Các yếu tố chính gồm sửa đế, số tấm theo mã, cơ cấu định vị và khóa, lực giữ, cảm biến, sửa PLC/HMI, xe và giá, FAT/SAT. Hãy yêu cầu báo riêng chi phí ban đầu và chi phí thêm một mã. So sánh chi phí vòng đời của các phương án thay vì dùng “giá thị trường” không rõ điều kiện.
Có thể chỉ dựa vào độ lặp lại của nhà cung cấp không?
Không. Đó là kết quả giao diện/sản phẩm trong phép thử xác định; kích thước thành phẩm còn chịu tác động từ lắp đặt đế, đặt phôi, kẹp, nhiệt và phép đo. Đưa cả tháo lắp lặp và đo sản phẩm đầu thật vào hợp đồng.
Nên thay bằng tay hay tự động?
So tần suất đổi, khối lượng tấm, an toàn, giá trị thời gian máy dừng, khả năng thêm mã và bảo trì. Hệ thủ công có chuẩn bị ngoại tuyến và định vị chắc chắn có thể là đủ. Khóa tự động bổ sung cảm biến, xử lý lỗi và bảo dưỡng.
Thêm mã mới có phải làm lại SAT toàn bộ?
Xác định phạm vi đánh giá lại từ thay đổi thực. Tấm mới có thể đổi tải, quỹ đạo, lực kẹp, cảm biến hoặc bảo vệ dù vẫn lắp vừa đế cũ. Không nhất thiết thử lại mọi mục, nhưng phải ghi cái đã thay và cái đã xác minh.
Cách này dùng được cho trạm robot không?
Có, khi ranh giới thay là trạm giữ phôi cố định. Đánh giá thêm quỹ đạo robot, nguy cơ va chạm dụng cụ, hàng rào và khởi động lại trên toàn trạm. Bộ thay dụng cụ gắn ở cổ tay robot là một hạng mục mua sắm khác.
Kết luận
Đồ gá thay nhanh là một giao diện giúp nhà máy sản xuất nhiều mã với chuẩn lặp lại và thao tác an toàn. Bắt đầu từ ma trận chuyển mã và thời gian dừng đo được. Thiết kế định vị, giữ, nhận dạng, vệ sinh và vận chuyển cùng nhau. So sánh chi phí mã tương lai và bảo trì, rồi thử tháo lắp lặp và phục hồi an toàn ở cả FAT và SAT.
Nếu nhà máy tại Thái Lan của bạn đang chọn phương án đổi đồ gá hoặc cải tạo trạm hiện có, có thể trao đổi với TOMAS TECH ngay từ giai đoạn xem xét. Danh mục mã, video chuyển mã hiện tại, bản vẽ và hồ sơ lỗi/chờ máy sẽ giúp xác định giao diện và bằng chứng nghiệm thu trước khi đặt hàng.
Tài liệu tham khảo
- NIST, Flexible Lines with Setups — điều chỉnh dụng cụ và kiểm tra an toàn, chất lượng khi đổi mã.
- Jergens, Ball Lock Mounting System Overview — ví dụ giao diện định vị/khóa; trị số áp dụng cho sản phẩm cụ thể.
- Jergens, Ball Lock Quick Change Kits — chuẩn bị trên tấm thứ hai ngoài máy.
- OMRON, Reduce Change-Over Time — bộ phận thay nhanh cùng cài đặt điều khiển.
- OSHA, Industrial Robot Safety Technical Manual — đánh giá rủi ro của ứng dụng tích hợp.
- ISO, ISO 10218-2:2025 — phạm vi tích hợp và vận hành trạm robot công nghiệp.


