


Khi thuê ngoài thiết kế và chế tạo đồ gá tại Thái Lan, bản vẽ và giá chào chưa đủ. Nhà cung cấp có thể giao một cụm kim loại gia công đẹp nhưng người mua vẫn không có “giao diện quy trình đo được và tái lập được”. Đặc tả mua hàng cần nối hệ chuẩn của sản phẩm, phương án định vị/kẹp, ngân sách sai số, MSA và kế hoạch nghiệm thu, giới hạn mòn, dữ liệu bàn giao và kiểm soát thay đổi. Bài viết này trình bày chuỗi bằng chứng từ RFQ qua FAT, SAT đến bảo trì cho đồ gá sản xuất, kiểm tra và hàn tại nhà máy ở Thái Lan.
Thiết kế và chế tạo đồ gá là mua khả năng tái lập, không chỉ mua kim loại
Giá trị của đồ gá nằm ở việc các công nhân, lô và điều kiện khác nhau vẫn có thể đặt, giữ, gia công hoặc kiểm tra sản phẩm theo cùng yêu cầu. Câu hỏi mua hàng vì thế không chỉ là “có chế tạo được hình dạng này không?” mà là “đâu là chuẩn, chi tiết được khống chế thế nào, kết quả nào được chấp nhận và hai bên chứng minh bằng cách nào?”
Chỉ nghiệm thu cụm hoàn thiện để lại những khoảng trống lớn. Người mua không thấy bộ phận định vị vật lý có đại diện đúng hệ chuẩn trên bản vẽ sản phẩm hay không. Sai số đồ gá, biến thiên chi tiết, biến dạng kẹp, nhiệt độ và độ không đảm bảo đo có thể bị trộn vào một kết quả đạt/không đạt. Sau khi mòn hoặc thay đổi kỹ thuật, cũng có thể không còn dữ liệu được kiểm soát để khôi phục hiệu năng.
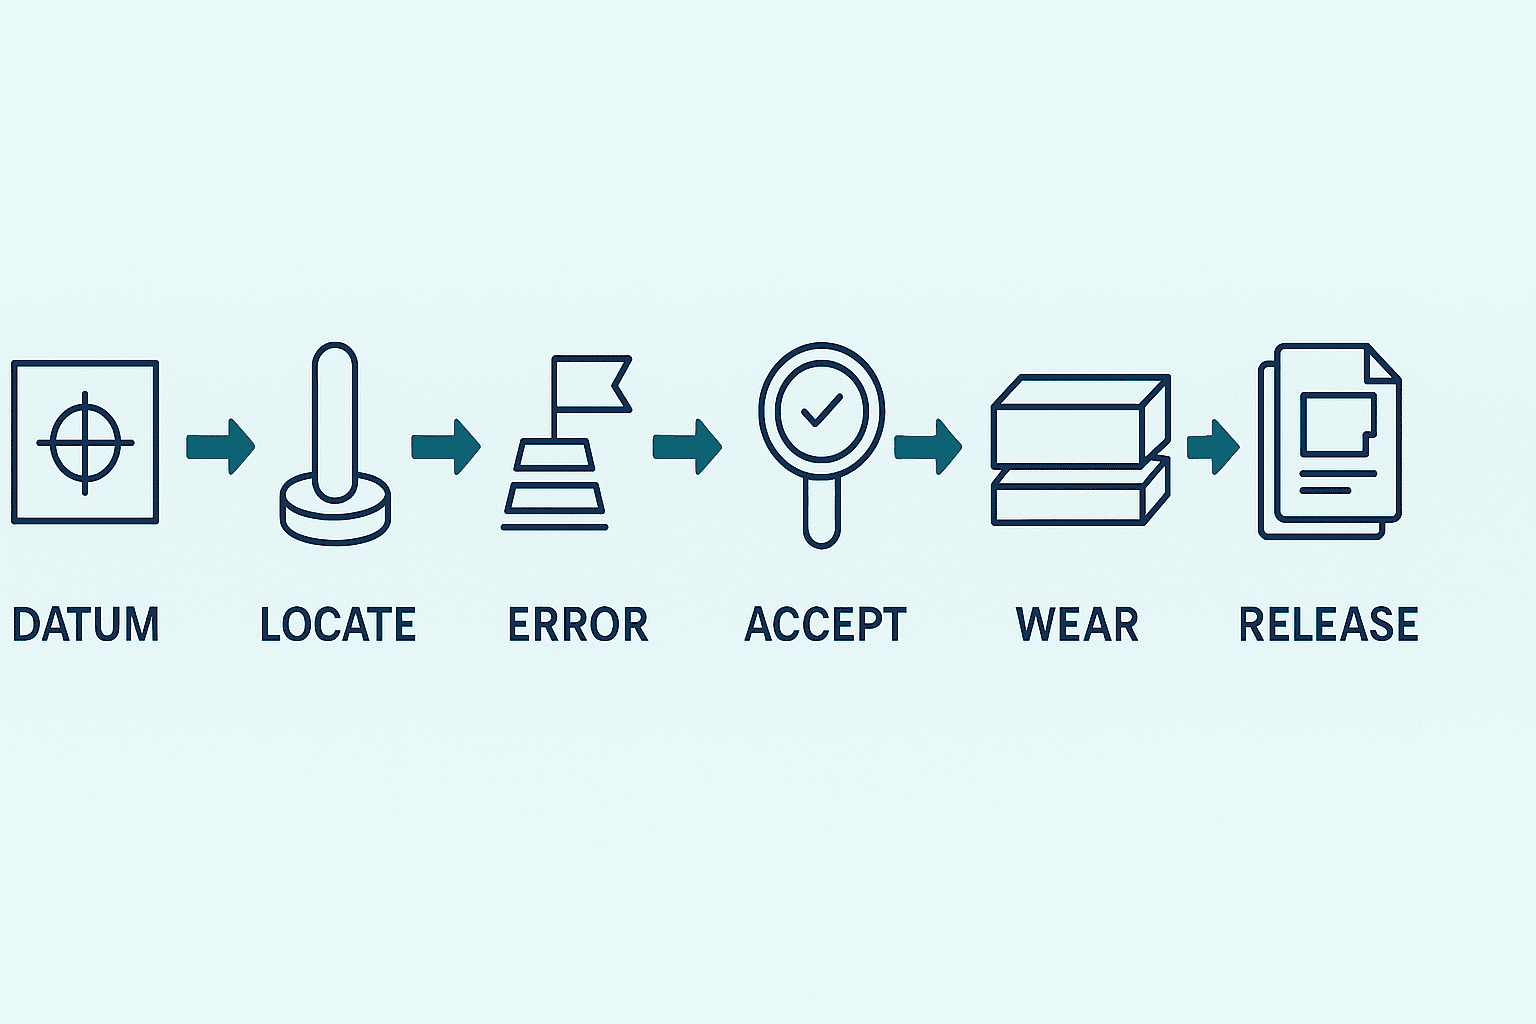
Hãy mua đồ gá dưới dạng sáu hồ sơ liên kết:
- Hệ chuẩn sản phẩm: bề mặt, lỗ, trục hay mặt phẳng tâm nào tạo tham chiếu.
- Phương án định vị và kẹp: khống chế bậc tự do và truyền phản lực ra sao.
- Ngân sách sai số: phân bổ các tác nhân và giữ biên thiết kế thế nào.
- MSA và kế hoạch nghiệm thu: chi tiết, thiết bị đo, môi trường và quy tắc quyết định nào chứng minh kết quả.
- Giới hạn mòn và bảo trì: chi tiết thay thế, điểm kiểm tra, giới hạn trạng thái mới và giới hạn sử dụng.
- Kiểm soát thay đổi và dữ liệu phát hành: bản vẽ, CAD gốc, BOM, I/O, phần mềm và lịch sử sửa đổi.
Sáu hồ sơ phải tham chiếu chéo. Khi chuẩn sản phẩm đổi, đánh giá tác động phải đi tới phương án định vị, ngân sách sai số, bộ chi tiết FAT, chương trình kiểm tra và bản vẽ phụ tùng. Tính truy xuất này biến nhiều báo giá thành sự so sánh cùng một phạm vi bàn giao.
Thống nhất hệ chuẩn và phương án đồ gá định vị trước tiên
ISO 5459:2024 quy định thuật ngữ, quy tắc và phương pháp cho chuẩn và hệ chuẩn trong tài liệu sản phẩm kỹ thuật. Tiêu chuẩn cũng phân biệt đặc tả với toán tử kiểm chứng vật lý hoặc toán học có thể dùng. Điều này rất quan trọng: chuẩn lý tưởng trên bản vẽ không đồng nhất với cách tấm tỳ, chốt, khối V, mâm kẹp hay đầu dò hiện thực hóa chuẩn trên chi tiết thật.
ISO 1101:2017 định nghĩa ngôn ngữ ký hiệu và quy tắc diễn giải dung sai hình học về hình dạng, phương hướng, vị trí và độ đảo. Nhà cung cấp không chỉ cần đọc ký hiệu mà còn phải giải thích vì sao điểm tiếp xúc và lực kẹp phù hợp với yêu cầu mà quá trình sản xuất hoặc kiểm tra phải hiện thực hóa.
Dùng nguyên lý định vị 3-2-1 có điều kiện
Nguyên lý 3-2-1 là mô hình hữu ích để khống chế vật rắn: ba điểm tạo chuẩn sơ cấp, hai điểm tạo chuẩn thứ cấp và một điểm tạo chuẩn thứ ba, nhờ đó khống chế các bậc tự do cần thiết mà không dư ràng buộc. RFQ không nên chỉ ghi “dùng 3-2-1”; hãy yêu cầu sơ đồ vị trí và hình học tiếp xúc, hướng phản lực, đường đưa chi tiết vào, khả năng vệ sinh và quan hệ với dung sai sản phẩm.
Nguyên lý không thay thế phân tích kỹ thuật. Tấm mỏng, nhựa, bề mặt đúc, cao su hoặc cụm trước hàn không ổn định có thể biến dạng hay tựa không chắc. Áp dụng máy móc có thể ép chi tiết theo hình đồ gá thay vì định vị trạng thái tự nhiên. Có thể cần đỡ nhiều điểm, ổ tựa theo biên dạng, cơ cấu nổi, cân bằng tải hoặc chân không. Phải đánh giá độ cứng, tiếp xúc, biến dạng và biến thiên theo chi tiết thật.
Đưa hư hại chuẩn và nhiễm bẩn vào điều kiện thiết kế
Phoi, bắn tóe hàn, dầu hoặc bụi quanh chốt định vị, tấm tỳ và bạc có thể làm chi tiết nổi khỏi chuẩn. “Công nhân sẽ vệ sinh” chưa phải kiểm soát đầy đủ. Cần review rãnh thoát, hướng thổi khí, hình tiếp xúc không giữ cặn, tầm nhìn tới mặt vệ sinh, tấm tỳ thay được và nhu cầu cảm biến xác nhận chi tiết đã ngồi đúng.
Cũng phải đánh giá hư hại chuẩn trên sản phẩm. Chốt cứng có thể gây ứng suất cục bộ trên vật liệu mềm. Hãy đưa diện tích tiếp xúc, vật liệu, xử lý bề mặt, hình đầu, tải cho phép và phương pháp thay thế vào đặc tả; FAT và SAT cần kiểm tra vết lõm, xước và bong lớp phủ cùng với kích thước.
Xây dung sai thiết kế đồ gá từ ngân sách sai số
“Làm đồ gá chặt hơn sản phẩm” không phải cơ sở thiết kế. Liệt kê biến thiên sản phẩm, sai số chế tạo/lắp bộ định vị, khe hở, biến dạng kẹp, chuyển động máy, phép đo, nhiệt độ và mòn. Thống nhất yếu tố nào dùng trường hợp xấu nhất, yếu tố nào được đánh giá thống kê và phần nào giữ điều chỉnh hoặc dự phòng.
ISO 286-1:2010 định nghĩa hệ mã ISO cho dung sai, sai lệch và lắp ghép của hình trụ và hai bề mặt song song đối diện. ISO đã xác nhận lại tiêu chuẩn ngày 19 tháng 6 năm 2026. Đây là ngôn ngữ chung hữu ích cho chốt, bạc, trục, lỗ và phần trượt, nhưng không tự chứng minh năng lực toàn bộ đồ gá.
Dùng bảng ngân sách sai số để công khai giả định
Bảng dưới đây là ví dụ RFQ hoàn toàn giả định. Mọi con số không phải quy tắc thiết kế chung hay khuyến nghị. Cần thay bằng giá trị từ bản vẽ, quy trình, vật liệu, môi trường và cách đo của dự án thật.
| Tác nhân | Phân bổ giả định | Cách kiểm | Chủ trì |
|---|---|---|---|
| Chế tạo và lắp mặt tỳ chuẩn | ±0,015 mm | Đo chuẩn và kiểm lắp | Nhà cung cấp đồ gá |
| Khe hở bộ định vị | ±0,010 mm | Đo chốt/lỗ và tính | Nhà cung cấp đồ gá |
| Biến dạng do kẹp | ±0,020 mm | So sánh trước/sau kẹp | Người mua và chất lượng |
| Ảnh hưởng nhiệt/môi trường | ±0,010 mm | Lặp phép thử kèm nhiệt độ | Nhóm chất lượng |
| Phần dành cho độ không đảm bảo đo | ±0,015 mm | MSA và thông tin hiệu chuẩn | Nhóm chất lượng |
| Thay đổi ở trạng thái mòn | ±0,020 mm | Đo lại sau thử độ bền | Nhà cung cấp đồ gá |
Cách tổng hợp cũng do dự án quy định. Nêu rõ cộng số học, dùng phương pháp khác sau khi kiểm giả định, mô phỏng hay xác nhận bằng đo. Cpk, GR&R, tỷ lệ độ chính xác và phân bổ dung sai không có ngưỡng bắt buộc chung. Hãy đặt giá trị nghiệm thu và kế hoạch lấy mẫu từ yêu cầu khách hàng, rủi ro, độ phân giải đo, sản lượng và năng lực quy trình.
Đưa trôi nhiệt và thời gian vào nghiệm thu
Đồ gá có thể qua FAT trong phòng kiểm soát nhưng dịch chuyển sau khi máy thật nóng lên, môi trường ban ngày đổi hoặc nhiệt hàn và nhiệt dầu tích lũy. Review giãn nở vật liệu, nguồn nhiệt, warm-up, thời điểm đo, cảm biến nhiệt và nhu cầu bù.
Nghiệm thu phải tái lập được sau khởi động, khi vận hành ổn định, sau vệ sinh và sau thay chi tiết mòn. Thay cụm từ mơ hồ “nhiệt độ phòng” bằng dữ liệu môi trường phải ghi và phạm vi dự án cho phép.
So sánh kẹp tay, khí nén và thủy lực theo chức năng
Kẹp không chỉ là cơ cấu ép mạnh. Nó cần tạo phản lực ổn định về bộ định vị, chịu tải gia công hoặc kiểm tra và nhả chi tiết không gây hư hại.
Kẹp tay
Toggle, vít và cam tay dễ hiểu, dễ bảo trì nhưng phải quản lý khác biệt lực giữa công nhân, quên kẹp và sai trình tự. Nếu lực quan trọng, kết hợp cách kiểm soát phù hợp với xác nhận cuối hành trình, cảm biến kẹp hoàn tất và thao tác chuẩn. Với công việc lặp thường xuyên, xác nhận tư thế cổ tay, cách nắm, tầm với, lực cần và điểm kẹp tay bằng người vận hành thật.
Kẹp khí nén
Khí nén phù hợp chuyển động nhanh và tích hợp điều khiển nhưng phải quy định biến động áp cấp, rò, tính nén, xả và trạng thái an toàn khi mất điện hoặc áp. Tín hiệu công tắc áp đơn lẻ có thể không chứng minh chi tiết đã ngồi hoặc nhận đủ phản lực. Tách vị trí xy lanh, áp suất và sự có mặt của chi tiết, rồi định nghĩa tổ hợp cho phép máy chạy.
Kẹp thủy lực
Thủy lực tạo lực lớn trong không gian nhỏ nhưng cần review lực quá mức, rò dầu, độ nhớt theo nhiệt độ, bảo trì ống và áp dư. Áp đặt cố định không bảo đảm biến dạng cố định nếu điểm tiếp xúc hay diện tích chịu lực đổi. Lưu cơ sở lực, áp đặt, relief, giám sát và xác nhận nhả trong tài liệu thiết kế/nghiệm thu.
Với mọi phương án, chứng minh chi tiết ngồi trước khi kẹp, thao tác kẹp không đẩy lệch vị trí, hệ thống chịu lực quy trình và co ngót hàn, đồng thời về trạng thái an toàn khi bất thường.
Thiết kế đồ gá kiểm tra tới cả quy tắc quyết định
Kết quả từ đầu dò, dưỡng, cảm biến hoặc phần mềm không tự động chứng minh sản phẩm phù hợp. Nhà cung cấp và chất lượng phải giải thích kết quả nối với đặc tả thế nào.
ISO 14253-1:2017 thiết lập quy tắc quyết định chứng minh phù hợp/không phù hợp khi tính tới độ không đảm bảo đo, kể cả giá trị gần giới hạn. Đặc tả nghiệm thu vì vậy cần quy định độ không đảm bảo, quy tắc quyết định, đo lại, cách ly và xử lý tranh chấp, không chỉ giá trị hiển thị.
ISO 1938-1:2026, xuất bản tháng 5 năm 2026, quy định đặc tính đo lường/thiết kế, giới hạn tối đa cho phép khi mới và khi mòn, cùng cách dùng dưỡng giới hạn trơn tới 500 mm. Nếu dùng GO/NO-GO, phải quản lý xác nhận lúc mới, giới hạn mòn, nhận dạng, hiệu chuẩn, bảo quản và thay thế như một hệ thống.
Hướng dẫn Gauge R&R của NIST xem repeatability, reproducibility, stability, bias, resolution, linearity, hysteresis, drift và uncertainty là đặc tính của quá trình đo. Không nên rút MSA còn một số GR&R; chọn đặc tính cần cho khoảng thời gian, dải đo, người vận hành và trạng thái sản phẩm.
Golden part và worst-case part
FAT chỉ với golden part không thể chứng minh phản ứng trước trạng thái gần giới hạn, biến dạng, thiếu linh kiện, lắp ngược hay nhiễm bẩn. Người mua và chất lượng nên phê duyệt bộ có truy xuất gồm chi tiết tốt đại diện, chi tiết không phù hợp đã biết, tình huống gần giới hạn, biến thiên hình dạng và cố ý nạp sai. Mỗi mẫu phải có kết quả kỳ vọng.
Hãy định nghĩa worst case từ dung sai, biến dạng quy trình, biến thể trái/phải, trạng thái bề mặt, nhiệt độ và thứ tự kẹp. Nếu chưa có chi tiết thật, ghi phạm vi đã chứng minh bằng master thay thế hay mô phỏng, liệt kê điểm chưa kiểm và đóng ở SAT.
Tích hợp nhiệt, bắn tóe và co ngót vào đồ gá hàn
Đồ gá hàn không chỉ giữ kích thước trước hàn. Thiết kế cần bao gồm trình tự hàn, nhiệt vào, co ngót, khả năng tiếp cận, góc mỏ, tiếp địa, khói, bắn tóe và lấy sản phẩm ra.
Bắn tóe trên mặt tỳ hay chốt có thể phá trạng thái ngồi. Xem xét tấm chắn, đầu thay được, hình học tự thoát cặn, lối cho dụng cụ vệ sinh và phương pháp bảo trì có cơ sở. Mọi chọn vật liệu hay xử lý bề mặt cần đánh giá tuổi thọ, an toàn, khả năng thay và tác động lên sản phẩm.
Nếu chỉ dùng lực lớn để ép co ngót, chi tiết có thể bật lại sau nhả hoặc giữ ứng suất dư. Đóng băng trình tự hàn, đính, điểm khống chế và thời điểm nhả như điều kiện quy trình rồi tái xác nhận khi đổi. Với hàn robot, đồng bộ tọa độ đồ gá, TCP, gốc workpiece, vùng va chạm và sửa đổi I/O cảm biến.
Xây poka-yoke, cảm biến và I/O từ failure mode
Poka-yoke không phải chỉ tiêu số lượng cảm biến. Đó là thiết kế ngăn lỗi bằng hình học, phát hiện trước chạy, hoặc làm sự kiện truy xuất được. Liệt kê nhầm trái/phải, ngược chiều, thiếu chi tiết, chưa ngồi, chưa kẹp, sai biến thể, gãy chốt và kẹt phoi, rồi gán biện pháp ngăn ngừa, phát hiện và phản ứng.
Cảm biến cũng có failure mode: kẹt ON, đứt cáp, lệch vị trí, bẩn và bypass. Quy định chẩn đoán, timeout, kiểm trạng thái mâu thuẫn và start-up test. Khi nối PLC/robot, ghi tên tín hiệu, chiều, trạng thái thường/an toàn, timing, interlock, alarm, recovery và cách mô phỏng trong danh sách I/O và sequence.
Nếu đồ gá có phần mềm, đưa chương trình, tham số, recipe, backup, môi trường phát triển, licence, cách bàn giao credential, phạm vi source và lịch sử đổi vào release pack. Nghiệm thu cần chứng minh restore trên phần cứng thay hoặc máy tính được phép, không chỉ kiểm có file.
Không bổ sung công thái học và an toàn máy ở phút cuối
Tại mọi điểm người vận hành chạm, review cách nâng, góc cổ tay, tầm nhìn, tầm với, cạnh sắc, điểm kẹp, rơi và chuyển động ngoài ý muốn. Rủi ro có thể đổi khi một đồ gá riêng lẻ được đặt sau cửa máy, cạnh băng tải hoặc trong cell robot. SAT vì thế cần máy, môi trường và người thật.
OSHA 1910.212 yêu cầu che chắn trước nguy cơ tại điểm thao tác, điểm kẹp, bộ phận quay, phoi và tia lửa; dụng cụ tay đặc biệt chỉ bổ sung chứ không thay che chắn. Chỉ dùng đây như nhắc nhở thiết kế chung, không phải tư vấn pháp luật Thái Lan. Người có năng lực phải xác nhận riêng pháp luật Thái, chuẩn khách hàng và yêu cầu đánh giá rủi ro máy áp dụng.
Kẹp, cửa, màn sáng, dừng khẩn và giữ áp khi mất nguồn có liên quan chức năng an toàn không thể khép lại chỉ trong RFQ đồ gá. Mời nhà chế tạo thiết bị và chủ sở hữu an toàn tham gia review, đồng thời phân công risk assessment, circuit design, validation và tài liệu.
Quy trình thực tế cho thiết kế và chế tạo đồ gá
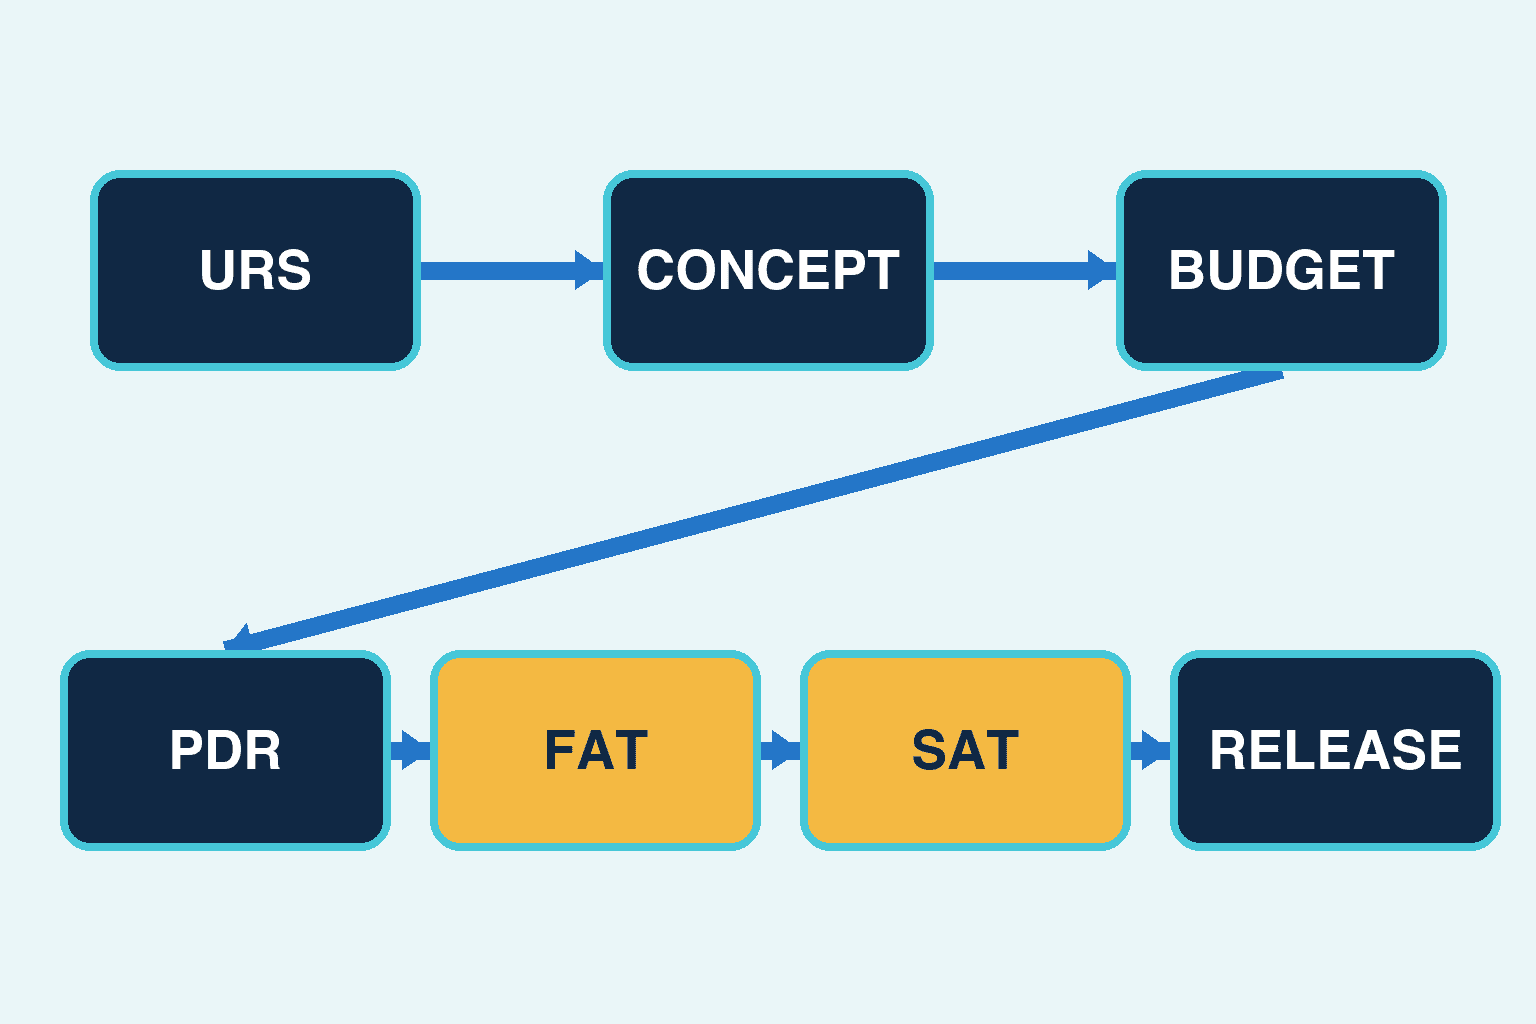
Quản lý mua hàng thành các gate nối từ URS/RFQ tới bảo trì. Mỗi bước kiểm chứng quyết định trước đó, còn thay đổi phải quay lại bằng chứng bị ảnh hưởng.
URS/RFQ: định nghĩa sử dụng và bằng chứng nghiệm thu
Người mua cung cấp mô hình/bản vẽ sản phẩm đã duyệt, revision, hệ chuẩn, dung sai, điều kiện quy trình, giao diện máy, biến thể, môi trường, an toàn và deliverable. Điểm chưa quyết phải ghi “chưa quyết” cùng chủ sở hữu và gate quyết định. Yêu cầu báo giá có concept, giả định, loại trừ, tiến độ, verification plan, phương án bảo trì và cơ sở quản lý thay đổi.
Review hệ chuẩn và phương án định vị
Truy từng yêu cầu sản phẩm tới điểm khống chế. Review bậc tự do, phản lực, thứ tự kẹp, thoát cặn, tháo sản phẩm, hư hại và nạp sai. Nhà chế tạo máy cần kiểm tọa độ, lối robot, utilities và giao diện che chắn.
Review dung sai và ngân sách sai số
Hiển thị vòng chức năng trước khi siết dung sai từng chi tiết. Không ghi dung sai không đo được; xác định chuẩn đo, thiết bị, nhiệt độ và trạng thái lắp. Với shim, eccentric, locator chỉnh được hay bush thay được, quy định cách chỉnh, khóa, chống can thiệp và kiểm lại.
Design review và prototype/PDR
Review bản vẽ, CAD gốc, BOM, vật liệu, xử lý, linh kiện mua, cảm biến, I/O, mạch khí/thủy lực, khả năng bảo trì, an toàn và kế hoạch kiểm tra, không chỉ mô hình ba chiều. Dùng prototype hoặc PDR để đóng bất định về tiếp xúc, biến dạng, thao tác và phát hiện trước gia công cuối.
FAT: tập hợp bằng chứng phía nhà cung cấp
Dùng golden và worst-case part để kiểm trạng thái ngồi, kẹp, kích thước, phép đo, poka-yoke, phản ứng bất thường, lặp, vệ sinh, thay thế và dữ liệu. Điểm chưa xong phải vào punch list với chủ trì, hạn và điều kiện kiểm lại rõ tại SAT.
SAT: đóng giao diện thật
SAT không phải bản sao FAT. Thử với máy thật, utilities, môi trường, phoi, vật liệu, người vận hành và hệ trước/sau. Bao gồm tọa độ máy, chuyển động robot, giao diện sản xuất, thu dữ liệu và recovery.
Release pack, preventive maintenance và change control
Nhận bản vẽ duyệt, CAD gốc và dạng trao đổi, BOM, mã linh kiện mua, mạch, I/O, phần mềm PLC/HMI/robot/inspection, backup cấu hình, hồ sơ hiệu chuẩn/kiểm tra, kết quả FAT/SAT, hướng dẫn vận hành/vệ sinh/bảo trì, danh sách phụ tùng, bằng chứng đào tạo và lịch sử revision.
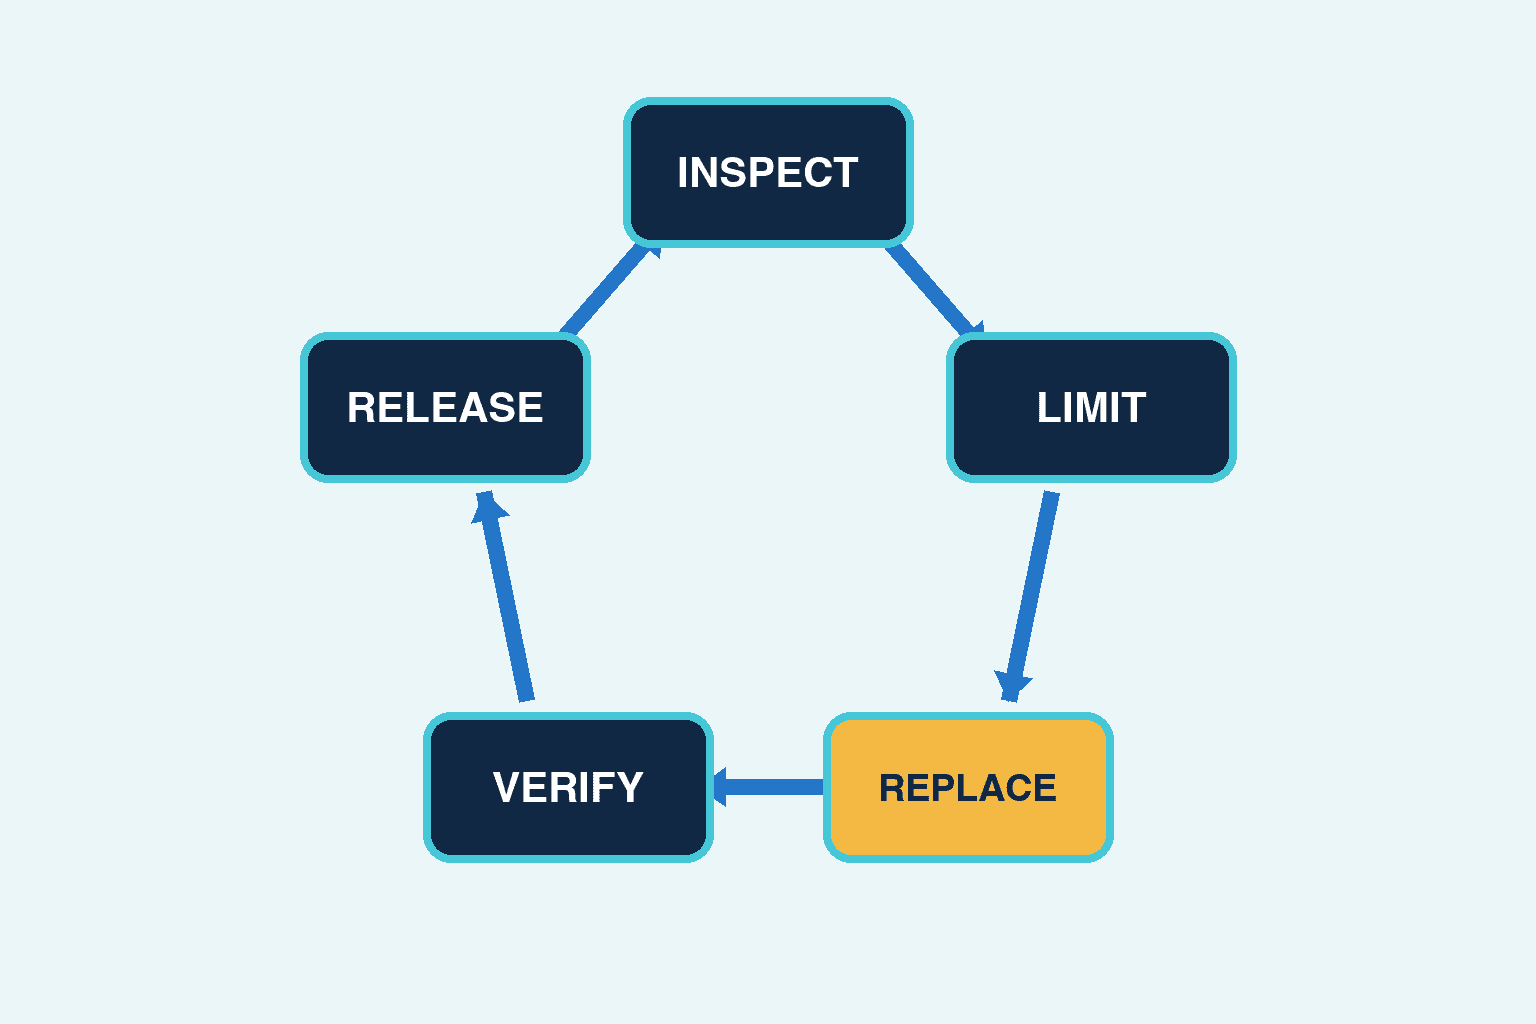
Bảo trì phải nói kiểm gì, bằng cách nào, khi nào thay và kiểm lại gì sau thay. Change control phải nối đổi sản phẩm, đồ gá, thiết bị và phần mềm; đánh giá lại chuẩn, sai số, phép đo, phụ tùng, tài liệu và đào tạo.
Đưa ma trận trách nhiệm vào RFQ
Trách nhiệm mơ hồ có thể làm chậm khởi động như lỗi kỹ thuật. Hãy điều chỉnh bảng theo hợp đồng và chỉ rõ bên tạo, review, phê duyệt hoặc cung cấp thông tin.
| Deliverable/quyết định | Người mua | Nhà cung cấp đồ gá | Nhà chế tạo thiết bị | Nhóm chất lượng |
|---|---|---|---|---|
| Yêu cầu sản phẩm và duyệt chuẩn | Chủ trì/duyệt | Review kỹ thuật | Review giao diện | Review dung sai/kiểm tra |
| Concept định vị/kẹp | Đưa yêu cầu | Chủ trì | Kiểm va chạm/liên kết máy | Kiểm ảnh hưởng đo |
| Error budget | Duyệt yêu cầu/rủi ro | Cơ sở phần đồ gá | Cơ sở phần thiết bị | Uncertainty/decision rule |
| Safety/ergonomics | Đưa điều kiện và duyệt | Xử lý hazard đồ gá | Tích hợp an toàn máy | Hỗ trợ audit/hồ sơ |
| FAT | Cấp part, witness, duyệt | Lập kế hoạch, làm, sửa | Mô phỏng kết nối | Duyệt đo/quyết định |
| SAT | Điều phối site, duyệt | Sửa đồ gá | Tích hợp máy/recovery | Duyệt phép đo thực |
| Release/spares | Nhận và quản lý cấu hình | Giao hồ sơ/spares | Giao software/circuit | Giữ calibration/inspection |
| Change control | Khởi tạo và quyết | Phân tích/sửa đồ gá | Phân tích thiết bị | Định revalidation |
Đừng kết thúc bằng từ mơ hồ “hỗ trợ”. Phân biệt người làm, review, phê duyệt và cấp thông tin. Phê duyệt cuối hệ chuẩn, quy tắc quyết định nghiệm thu và trách nhiệm an toàn toàn máy phải rõ trước trao hợp đồng.
Checklist RFQ cho đồ gá sản xuất, kiểm tra và hàn
Thông tin sản phẩm và quy trình
- Mã part, revision, dữ liệu hai/ba chiều đã duyệt, vật liệu và bề mặt
- Hệ chuẩn, dung sai hình học, đặc tính quan trọng, phương pháp kiểm
- Dùng cho sản xuất, kiểm tra hay hàn và quy trình liền kề
- Biến thể, trái/phải, changeover và ngăn sai model
- Lực quy trình, trình tự hàn, nhiệt, phoi, dầu, bụi và vệ sinh
- Site, machine, utilities và communication
Concept đồ gá
- Locator và clamp khống chế từng bậc tự do
- Vật liệu tiếp xúc, độ cứng, xử lý và khả năng thay
- Kiểm soát hư hại chuẩn, biến dạng, vết và cặn
- Cơ sở chọn manual/pneumatic/hydraulic và trạng thái an toàn
- Poka-yoke, seating, clamping và variant sensing
- Vệ sinh, thổi, thoát phoi/bắn tóe và thoát chất lỏng
Độ chính xác, phép đo và nghiệm thu
- Error budget, giả định và quan hệ với dung sai sản phẩm
- Chuẩn đo, thiết bị, uncertainty và decision rule
- Đặc tính MSA, operator, part, repetition và environment
- Golden, known nonconforming và worst-case parts
- FAT/SAT, bằng chứng và đóng punch list
- Kiểm trạng thái mới, sau chỉnh, khi mòn và sau thay
An toàn, dịch vụ và bàn giao
- Hazard, guard, interlock, emergency và residual pressure
- Tư thế, tầm với, nâng, điểm kẹp và cạnh sắc
- Wear parts, spares, standard parts, khả năng mua địa phương và lead time
- Cách kiểm, vệ sinh, thay và khôi phục
- Bản vẽ, native CAD, BOM, circuit, I/O và software
- Backup/restore, training, warranty, service và change control
Mẫu bảng nghiệm thu định lượng
Mọi con số dưới đây là ví dụ giả định hoàn toàn để minh họa cấu trúc bảng. Không phải quy tắc ngành, khuyến nghị hay bảo đảm của TOMAS TECH. Thay từng giá trị bằng cơ sở từ bản vẽ, rủi ro quy trình, năng lực đo, môi trường và an toàn của dự án.
| Hạng mục | Yêu cầu giả định | Điều kiện thử giả định | Bằng chứng |
|---|---|---|---|
| Độ lặp vị trí chuẩn | Khoảng không quá 0,030 mm | Mười chi tiết giả định, mỗi chiếc nạp ba lần | Raw data, nhiệt độ, instrument ID |
| Biến dạng kẹp | Chênh trước/sau không quá 0,040 mm | Năm chi tiết tấm mỏng giả định | Bảng theo vị trí |
| Phát hiện nạp sai | Dừng đủ tám tình huống giả định | Trái/phải, thiếu, ngược và khác | I/O log, alarm history |
| Cycle time | Mục tiêu giả định không quá 45 giây | Người vận hành và thiết bị thật | Time record, video |
| Thay đổi chuẩn sau độ bền | Không quá 0,050 mm sau thử giả định | Sau 5.000 chu kỳ giả định | Before/after data, ảnh mòn |
| Khôi phục | Thay giả định trong 60 phút | Dùng spare và hướng dẫn đã release | Work record, nghiệm thu lại |
Ghép giá trị với trạng thái part, hướng, dụng cụ, môi trường, cách lặp, dữ liệu gốc và người quyết định. Kết quả gần giới hạn áp dụng quy tắc dự án dựa trên ISO 14253-1, không được đo lặp cho tới khi xuất hiện giá trị thuận tiện.
Xác định chi tiết mòn và chiến lược phụ tùng từ lúc đồ gá còn mới
Chốt, bạc, tấm tỳ, đầu kẹp, seal, hose, sensor, cable và spring không có cùng tuổi thọ. Với từng món, định failure mode, cách kiểm, giới hạn thay, thời gian thay, xác nhận sau thay và nhóm tồn kho.
Phân loại spare theo tác động downtime và lead time, không ghi “một bộ” mơ hồ. Phần có thể chế tạo địa phương cần released drawing, vật liệu, nhiệt luyện, xử lý bề mặt và yêu cầu kiểm. Linh kiện mua cần mã chính xác và thủ tục duyệt thay thế. Sensor/controller cần phần mềm riêng phải có backup cấu hình và restoration test.
Chuyển giới hạn mòn từ đánh giá bằng mắt sang chỉ báo đo được: kích thước, độ rơ, lực giữ, sensing margin, rò hoặc trạng thái bề mặt. Nối lịch sử kiểm với lỗi sản phẩm và downtime. Sau thay, xác nhận lại chuẩn, kẹp, poka-yoke và đặc tính MSA cần thiết.
Điều kiện thương mại khi đặt đồ gá tại Thái Lan
So sánh design review, prototype, FAT, lắp đặt, SAT, đào tạo, tài liệu, spare, đi lại, change và warranty trên cùng ranh giới, không chỉ giá ban đầu. Báo giá thấp vì bỏ bằng chứng hoặc dữ liệu gốc có thể tạo chi phí và rủi ro khởi động sau này.
Nối payment milestone với deliverable có thể duyệt như concept approval, detailed design approval, đóng PDR, FAT, SAT và nhận final record. Change order không chỉ ghi giá/tiến độ mà còn ghi error budget, acceptance test, spares và tài liệu bị tác động.
BOI Thái Lan báo cáo phê duyệt H1 2026 gồm 1.300 dự án trị giá khoảng 1,31 nghìn tỷ THB, trong đó 17,2 tỷ THB dành cho nâng cấp máy móc, công nghệ số, tự động hóa và robot. Đây chỉ là bối cảnh vĩ mô, không có nghĩa một đồ gá riêng lẻ đủ điều kiện. Xem thông báo BOI.
BOI Investment Promotion Guide nêu dự án nâng cao hiệu quả bằng automation/robotics đủ điều kiện có thể được miễn thuế thu nhập doanh nghiệp ba năm, tối đa 50% khoản đầu tư đủ điều kiện, hoặc 100% nếu liên kết automation trong nước đủ điều kiện đạt ít nhất 30%. Cần xác nhận điều kiện và khả năng áp dụng hiện tại với BOI trước khi lập ngân sách; không giả định một đồ gá độc lập tự động đủ điều kiện.
Để xem bối cảnh gate và rủi ro dự án rộng hơn, đọc rủi ro thất bại dự án tự động hóa tại Thái Lan. Về giao diện giữa đồ gá, người và robot, xem hướng dẫn triển khai robot cộng tác tại Thái Lan.
Câu hỏi thường gặp
Cần thông tin gì để báo giá thiết kế và chế tạo đồ gá?
Cung cấp dữ liệu hai/ba chiều đã duyệt, revision, chuẩn, dung sai hình học, điều kiện quy trình, biến thể, giao diện máy, môi trường, an toàn, FAT/SAT và dữ liệu phát hành. Đánh dấu điểm chưa quyết, chủ sở hữu và gate. So sánh concept, error budget, verification, maintenance và change scope cùng cơ sở với giá.
Nguyên lý 3-2-1 có luôn làm đồ gá định vị ổn định không?
Không. Đây là khái niệm khống chế vật rắn hữu ích, nhưng tấm mỏng, chi tiết mềm, bề mặt đúc và cụm trước hàn có thể biến dạng tại điểm tiếp xúc. Phân tích độ cứng, tải và độ ổn định chuẩn; cân nhắc contour, nhiều điểm, cân bằng hay floating support theo ứng dụng.
Dung sai đồ gá nên bằng tỷ lệ nào của dung sai sản phẩm?
Không có tỷ lệ chung. Lập ngân sách sai số cho định vị, khe hở, biến dạng, thiết bị, nhiệt độ, mòn và độ không đảm bảo đo. Cpk, GR&R, tỷ lệ độ chính xác và phân bổ phải theo rủi ro/bằng chứng dự án; không áp ngưỡng không dẫn nguồn như quy tắc bắt buộc.
FAT đồ gá kiểm tra nên dùng chi tiết nào?
Dùng golden part truy xuất được cùng chi tiết không phù hợp đã biết, gần giới hạn, biến thiên hình dạng và nạp sai. Bao gồm uncertainty, decision rule, operator, environment và raw data. Chỉ chuyển mục thật sự cần máy lắp đặt sang danh sách đóng SAT rõ ràng.
Bảo trì đồ gá hàn nên ưu tiên gì?
Kiểm mặt tỳ chuẩn, chốt, đầu kẹp, chống bắn tóe, tiếp địa, utilities, cảm biến và chi tiết thay theo failure mode. Đổi trình tự hay nhiệt hàn có thể đổi co ngót dù đồ gá không đổi, nên phải coi là thay đổi quy trình và tái xác nhận.
Kết luận: nối sáu hồ sơ thành một bộ bằng chứng nghiệm thu
Thiết kế và chế tạo đồ gá thành công không chỉ là giao chi tiết gia công chính xác. Hãy nối chuẩn sản phẩm, định vị/kẹp, error budget, MSA/acceptance, wear/maintenance và controlled release, rồi mang bằng chứng qua URS/RFQ, concept review, design, PDR, FAT, SAT và maintenance. Nhờ đó chuẩn có thể được khôi phục khi sản xuất biến thiên, thay phụ tùng hoặc sửa sản phẩm.
Nếu bạn đang xây RFQ hoặc kế hoạch nghiệm thu đồ gá sản xuất, kiểm tra hay hàn tại Thái Lan, có thể trao đổi với TOMAS TECH ngay từ giai đoạn lập kế hoạch. Chúng tôi hỗ trợ cấu trúc hệ chuẩn, trách nhiệm, xác minh và điều kiện bàn giao trước khi mọi bản vẽ được chốt.
Tài liệu tham khảo
- ISO 5459:2024 — Datums and datum systems
- ISO 1101:2017 — Geometrical tolerancing
- ISO 286-1:2010 — ISO code system for tolerances on linear sizes
- ISO 14253-1:2017 — Decision rules for conformity
- ISO 1938-1:2026 — Plain limit gauges
- NIST — Gauge R&R and measurement-process characterization
- OSHA 1910.212 — General requirements for all machines
- Thailand BOI — H1 2026 investment approvals
- Thailand BOI — Investment Promotion Guide


