


Giới thiệu: ba điều cần quyết định trước khi triển khai giám sát hàn laser
Nếu nhà máy của bạn đang cân nhắc triển khai giám sát hàn laser, có thể bạn đang gặp những khó khăn sau. Bề ngoài mối hàn đẹp nhưng vẫn lẫn những mối hàn ngấu không đủ sâu. Khe hở giữa tấm trên và tấm dưới quá lớn, nên có những mối hàn trông như đã dính nhưng thực ra chưa liên kết. Kiểm tra cắt mặt cắt ngang và thử kéo theo hình thức lấy mẫu thì không thể bao quát toàn bộ sản phẩm. Và khách hàng đang yêu cầu lưu hồ sơ chất lượng của từng mối hàn theo từng linh kiện.
Bài viết này cho rằng điều cần quyết định trước khi triển khai giám sát hàn laser không phải là loại cảm biến, mà là ba điều sau.
- Muốn phát hiện khuyết tật gì: lập bảng đối chiếu giữa khuyết tật và nguyên nhân. Lý do là mỗi phương pháp quan sát những đối tượng khác nhau
- Xây dựng và duy trì chuẩn hàng đạt cùng phạm vi cho phép như thế nào: quyết định cả cách xử lý khi lô vật liệu hoặc điều kiện thay đổi
- Gắn tín hiệu và kết quả đánh giá của từng mối hàn với mã linh kiện (số sê-ri), lưu ở đâu, và chuyển sang MES hay hồ sơ chất lượng ra sao
Phương pháp photodiode là phương pháp đánh giá tương quan, đối chiếu ánh sáng phát ra từ quá trình hàn với dữ liệu chuẩn. Phương pháp OCT dùng ánh sáng đo chuyên dụng để đo độ sâu. Tuy nhiên OCT cũng có những điều kiện, như việc định vị điểm đo, phạm vi đo, và khả năng đánh giá thấp độ sâu ở mối hàn không ổn định. Với phương pháp nào cũng vậy, nếu chưa quyết định trước chuẩn hàng đạt thì không thể đánh giá.
Ngoài ra, các tiêu chuẩn về hàn như ISO 13919 quy định cấp chất lượng của mối hàn, quy trình thực hiện, thiết bị và an toàn. Trong phần tóm tắt chính thức mà chúng tôi đã xem lần này, không thấy tiêu chí đạt hay không đạt cho giám sát trong quá trình (in-process). Vì vậy, bài viết này cho rằng tiêu chí đạt hay không đạt của việc giám sát cần được thỏa thuận với khách hàng và xác nhận qua FAT và SAT.
Xin lưu ý trước. Bài viết này không phải là khuyến nghị hay xếp hạng sản phẩm. Chức năng sản phẩm được giới thiệu theo mô tả trong tài liệu công khai của từng công ty. Ước tính chi phí và hiệu quả là số liệu giả định dành riêng cho bài viết này. Về tiêu chuẩn, bài viết chỉ đề cập trong phạm vi đã xác nhận được qua phần tóm tắt chính thức, và không đề cập đến các giá trị dung sai bằng số trong nội dung tiêu chuẩn. Việc giám sát hàn điện trở (hàn điểm) được trình bày trong bài viết về giám sát hàn điện trở, còn bài viết này chỉ tập trung vào hàn laser.
Vì sao các nhà máy tại Thái Lan đang phải đặt vấn đề giám sát chất lượng hàn laser lúc này
Xung quanh ngành ô tô và pin tại Thái Lan, nội dung sản xuất đang thay đổi. Chúng ta xem các con số kèm theo phạm vi và thời điểm của chúng.
Theo Placera (ngày 28/9/2026), trang đăng lại tin của hãng thông tấn, số liệu do Liên đoàn Công nghiệp Thái Lan (FTI) công bố cho thấy sản lượng ô tô của Thái Lan trong tháng 8/2026 là 124.646 xe, tăng +10,93% so với cùng kỳ năm trước. Cùng tháng đó, doanh số trong nước tăng +25,6% so với cùng kỳ, còn xuất khẩu ở mức −2,0% so với cùng kỳ. Theo NST (ngày 25/8/2026), sản lượng tháng 7 là 117.383 xe, tăng +6,12% so với cùng kỳ năm trước. Mặt khác, FTI đã điều chỉnh giảm dự báo sản lượng năm 2026. Mức tăng theo từng tháng và dự báo cả năm không nhất thiết đi cùng một hướng.
Đầu tư cho điện hóa cũng vẫn tiếp tục. Theo The Nation (ngày 3/7/2026), tính đến tháng 5/2026, Ủy ban Đầu tư Thái Lan (BOI) đã phê duyệt ưu đãi đầu tư cho 198 dự án liên quan đến EV, với tổng giá trị hơn 137 tỷ baht. Trong đó, pin và ESS (lưu trữ năng lượng cố định) chiếm 57 dự án, 33,5 tỷ baht. Đây là con số trên cơ sở phê duyệt, không phải số tiền đã thực sự đầu tư. Ngoài ra, bài báo không cho biết trong 57 dự án đó có bao nhiêu dự án sản xuất cell, mô-đun, pack và ESS.
Về các trường hợp cụ thể, Just Auto (ngày 13/3/2025) đưa tin khoản đầu tư khoảng 1 tỷ USD của Sunwoda Automotive Energy Technology (Thailand) vào sản xuất cell pin cho EV và ESS đã được một ủy ban của Chính phủ Thái Lan phê duyệt. Nhà máy thứ nhất đặt tại tỉnh Chonburi, dự kiến tạo việc làm cho hơn 1.000 người. Đây cũng là tin tại thời điểm phê duyệt, và không nêu thời điểm đi vào vận hành. Ngoài ra, theo Just Auto (ngày 1/3/2024), Svolt đã liên doanh với Banpu Next để khởi động nhà máy lắp ráp mô-đun và pack pin tại Chonburi và bắt đầu sản xuất hàng loạt. Đây không phải sản xuất cell, mà là lắp ráp mô-đun và pack.
Đây là số liệu ở cấp quốc gia hoặc của từng công ty, không áp dụng nguyên trạng cho nhà máy của bạn đọc. Tuy nhiên, ở mô-đun và pack pin, động cơ điện và linh kiện thân xe, việc hàn laser các thanh cái (busbar), tab và hairpin là lĩnh vực dễ gia tăng. Bài viết này nhận định rằng sẽ có thêm nhiều trường hợp mà hoạt động audit của khách hàng và yêu cầu chất lượng mở rộng đến hồ sơ của từng điểm hàn.
Giám sát hàn laser là gì: ba giai đoạn pre, in, post
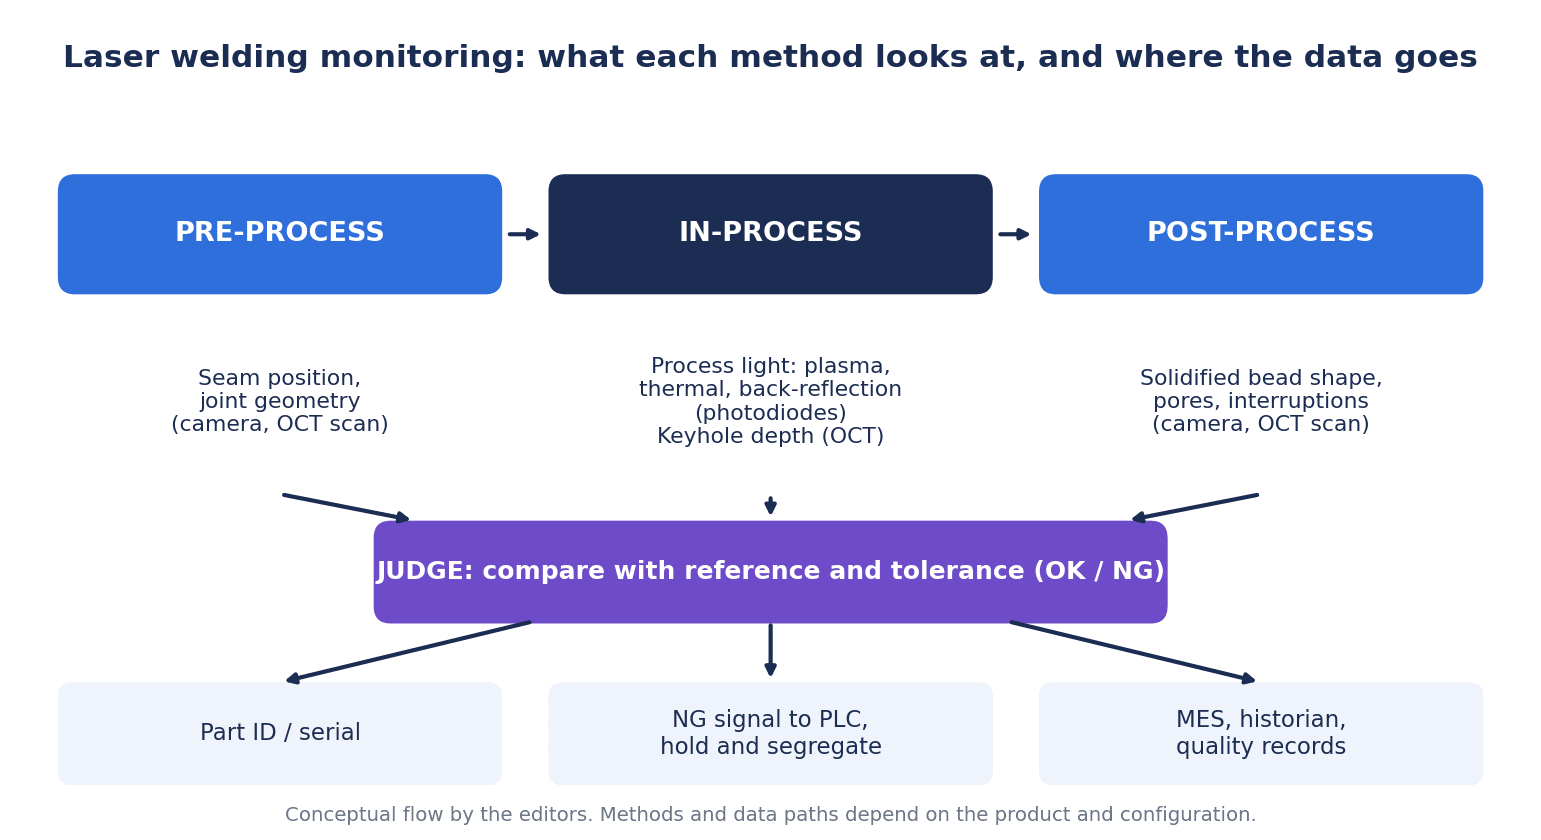
Việc giám sát hàn laser sẽ dễ sắp xếp hơn khi chia thành ba giai đoạn theo trình tự thời gian.
| Giai đoạn | Quan sát gì | Ví dụ mô tả trong tài liệu công khai |
|---|---|---|
| pre (trước khi hàn) | Hình dạng mối ghép, vị trí thực tế của đường hàn, sai lệch chế tạo của linh kiện | Blackbird (iQLASE) mô tả rằng chùm tia đo của OCT đi trước tia laser để phân tích hình dạng và vị trí thực tế của mép, mối hàn góc và mối hàn chồng |
| in (trong khi hàn) | Ánh sáng, nhiệt độ, độ sâu keyhole v.v. trong khi hàn | Blackbird mô tả rằng chùm tia đo đi vào keyhole và đo độ sâu ngấu cùng các thông số khác. Phương pháp photodiode cũng thuộc giai đoạn này |
| post (sau khi hàn) | Hình dạng đường hàn (bead), phần lồi mối hàn, rỗ khí, đường hàn bị đứt quãng | Blackbird mô tả rằng sau khi hàn sẽ phân tích hình dạng đường hàn và các thông số khác. Kiểm tra ngoại quan bằng camera cũng thuộc giai đoạn này |
Trong bài viết của bbr (ngày 4/3/2026), Blackbird giải thích cách tiếp cận dùng một hệ OCT để xử lý cả ba giai đoạn như trên. IPG Photonics cũng mô tả rằng LDD của hãng đo trực tiếp không chỉ độ sâu mối hàn mà còn vị trí đường hàn, biên dạng mặt cắt ngang và bề mặt của đường hàn đã hoàn thành.
Về phía nghiên cứu, Baader và cộng sự (EDPC 2021, FAU) cho rằng OCT có triển vọng cho việc giám sát pre, in và post trong hàn hairpin. Đồng thời, họ cũng viết rằng hairpin đòi hỏi đường đi của chùm tia phức tạp và tốc độ tiêu điểm cao, nên OCT hiện có đang gặp thách thức lớn.
Trọng tâm của bài viết này là giám sát in (trong khi hàn). Kiểm tra ngoại quan dùng hình ảnh để đánh giá đường hàn sau khi hàn được trình bày chi tiết trong bài viết về kiểm tra ngoại quan đường hàn bằng AI. Kiểm tra ngoại quan mạnh ở các khuyết tật lộ ra trên bề mặt, nhưng việc liên kết không đủ giữa các tấm hay độ sâu ngấu thì khó nhìn thấy từ bề mặt. Đây là lý do chính để cân nhắc giám sát trong quá trình.
Phương pháp photodiode quan sát gì
Phương pháp photodiode thu ánh sáng phát ra từ quá trình hàn trong khi hàn và quan sát sự thay đổi cường độ của ánh sáng đó.
Chianese và cộng sự (năm 2022, ASME Journal of Manufacturing Science and Engineering) giải thích rằng các cảm biến thụ động như photodiode thu thập tín hiệu gián tiếp, và tín hiệu đó được liên hệ tương quan với các đặc trưng của mối hàn bằng phương pháp thống kê hoặc học máy. Theo bài báo này, photodiode rẻ và có cấu tạo đơn giản. Và photodiode thu thông tin từ ba loại ánh sáng sau.
| Tín hiệu | Ánh sáng gì | Dải điển hình mà bài báo nêu (với laser gia công vùng cận hồng ngoại) |
|---|---|---|
| Ánh sáng plasma | Phát xạ từ hơi kim loại hoặc chùm plasma | 300–700 nm |
| Ánh sáng phản xạ | Phản xạ của laser gia công | 1020–1090 nm |
| Bức xạ nhiệt | Trạng thái nhiệt của vùng gia công (quan sát nhiệt độ của cả vũng hàn nóng chảy và chùm hơi) | 1200–2000 nm |
Các dải này được bài báo trích dẫn từ một tài liệu khác.
Bài báo này là nghiên cứu hướng đến tab pin. Điều kiện là mối ghép chồng giữa đồng mạ Ni 300 µm và thép mạ Ni 300 µm, được hàn laser từ xa (remote laser welding). Trong điều kiện của bài báo này, sự biến động khe hở giữa các chi tiết có thể chẩn đoán được qua sự thay đổi dạng bậc của tín hiệu ánh sáng plasma (và nhiệt độ). Bài báo báo cáo rằng khi khe hở vượt quá 100 µm, mối hàn chuyển dạng bậc từ mối hàn tốt sang liên kết không đủ hoặc không liên kết. Đóng góp của ánh sáng phản xạ vào việc phát hiện khe hở được cho là yếu. Ngoài ra, bài báo viết rằng hệ số tương quan giữa tín hiệu ánh sáng plasma và tín hiệu nhiệt độ vượt quá 94%, và khi độ ngấu sâu hơn thì cường độ và độ dao động của cả hai tín hiệu đều tăng mạnh.
Tuy nhiên, giá trị 100 µm này là kết quả với vật liệu, độ dày tấm và điều kiện này. Đây không phải giá trị có thể dùng làm khe hở cho phép chung. Chính bài báo cũng nêu rằng có những vùng chồng lấn trong không gian đặc trưng, nên có thể xảy ra âm tính giả (bỏ sót hàng lỗi) và dương tính giả (đánh giá hàng đạt là hàng lỗi). Ngoài ra, trong số các tác giả của bài báo có nhân viên của Precitec, và Precitec là một trong các bên tài trợ.
Về phía sản phẩm, Precitec mô tả rằng Laser Welding Monitor (LWM) của hãng so sánh theo thời gian thực “dấu vân tay” quá trình đặc trưng của từng mối hàn với dữ liệu chuẩn đã định nghĩa trước để phát hiện sai lệch, và ghi lại dữ liệu quá trình của từng mối hàn. 4D Photonics cũng mô tả rằng hệ thống của hãng đánh giá tín hiệu bằng các ngưỡng cảnh báo được điều chỉnh theo từng ứng dụng.
Cũng có những mô tả từ phía ngược lại. Một nhà phát triển của Laser Depth Dynamics, đơn vị phát triển công nghệ đo giao thoa nội tuyến thuộc họ OCT, đã viết trong bài báo trên Laser Focus World (năm 2015) rằng hệ photodiode không đo trực tiếp độ sâu ngấu, và cần được huấn luyện cho từng máy cụ thể bằng cách so sánh với thử nghiệm phá hủy. Đây là mô tả từ phía bên phát triển phương pháp cạnh tranh, nên không nhất thiết là đánh giá trung lập. Tuy nhiên, bài viết này cho rằng luận điểm “để xây dựng chuẩn cần đối chiếu với thử nghiệm phá hủy” là điều đáng nắm rõ dù chọn phương pháp nào.
Phương pháp OCT quan sát gì
Phương pháp OCT (chụp cắt lớp quang học kết hợp) không dùng ánh sáng phát ra từ quá trình hàn, mà dùng ánh sáng đo chuyên dụng để đo độ sâu.
Ông Kogel-Hollacher của Precitec đã giải thích như sau trong bài viết trên tạp chí The Laser User (năm 2019). OCT là phương pháp dựa trên giao thoa độ kết hợp thấp. Khác với các cảm biến khác dùng phát xạ sinh ra trong quá trình gia công, OCT ghép một nguồn sáng chuyên dụng vào đường quang của laser gia công. Bằng cách đo hiệu số giữa đường quang tham chiếu và đường quang đo, có thể biết được độ sâu keyhole cùng các thông số khác. Ông cũng viết rằng độ chính xác của phép đo bằng giao thoa không bị ảnh hưởng bởi bức xạ từ mao quản hơi (vapor capillary).
Precitec mô tả rằng IDM của hãng đo độ sâu mối hàn dưới dạng giá trị tuyệt đối, không phụ thuộc vào ánh sáng quá trình, bức xạ nhiệt hay phản xạ. Theo hãng, công nghệ TwinTec đo đồng thời độ sâu keyhole và khoảng cách đến bề mặt chi tiết để tính ra độ sâu mối hàn tuyệt đối. Hãng mô tả rằng IDM ghi dữ liệu ở tối đa 70 kHz, và cũng có thể điều khiển công suất laser theo thời gian thực để giữ độ sâu mối hàn không đổi.
IPG Photonics mô tả rằng LDD đưa một chùm tia đo công suất thấp đi qua cùng hệ quang học với chùm tia hàn, và đo độ sâu keyhole “up to 40 mm and beyond”. Hãng mô tả rằng giá trị đo khớp với kết quả thử nghiệm phá hủy “within microns”. Trong bài báo trên Laser Focus World năm 2015, nhà phát triển của Laser Depth Dynamics (đơn vị phát triển công nghệ này, sau đó được IPG thương mại hóa) viết rằng ánh sáng cận hồng ngoại công suất thấp 800–900 nm được đưa vào keyhole, với độ chính xác khoảng 20 µm và tốc độ lấy mẫu trên 200 kHz. Đây là mô tả của Laser Depth Dynamics tại thời điểm năm 2015.
OCT cũng có những điều kiện.
- Vị trí điểm đo: Ông Kogel-Hollacher viết rằng định vị chính xác điểm đo của OCT là chìa khóa để đưa vào sản xuất công nghiệp. Precitec mô tả rằng hãng đã phát triển một mô-đun chuyên dụng để giữ vị trí trước các ảnh hưởng như nhiệt.
- Phạm vi đo: Ông viết rằng giới hạn chỉ nằm ở kích thước điểm đo so với điểm laser gia công và phạm vi đo theo phương trục. Giá trị phạm vi đo được công bố khác nhau tùy sản phẩm và cấu hình. TRUMPF nêu phạm vi đo độ sâu mối hàn điển hình của VisionLine OCT Check là 0,5–5 mm (tùy thiết kế quá trình và cấu hình quang học). Precitec ghi độ sâu đo của IDM là tối đa 10 mm.
- Đánh giá thấp ở mối hàn không ổn định: Will và cộng sự (Micromachines 2022, FAU và các đơn vị khác) cho rằng trong hàn laser đồng, có thể giám sát độ sâu ngấu trong quá trình bằng OCT. Tuy nhiên, họ nêu rằng phương pháp tính độ sâu mối hàn bằng xử lý thống kê tín hiệu OCT thô và lập bản đồ keyhole chỉ áp dụng được cho quá trình hàn ổn định. Họ cũng viết rằng để xác định vị trí tối ưu của một chùm tia đo đơn, cần lập bản đồ keyhole tốn nhiều thời gian. Họ báo cáo rằng ở mối hàn ngấu sâu không ổn định, chùm tia đo không hướng vào đáy keyhole mà chạm vào phần kim loại nóng chảy dâng lên, nên có xu hướng đánh giá thấp độ sâu mối hàn.
- Nhiễu: Bài báo này nêu rằng tín hiệu OCT có nhiễu bắt nguồn từ thiết bị và nhiễu bắt nguồn từ quá trình, như sự thay đổi đường quang do chùm hơi, khiến việc xác định vị trí độ sâu keyhole trở nên khó khăn.
Vì vậy, bài viết này không coi “độ sâu keyhole = độ sâu ngấu” một cách vô điều kiện. Cách nhìn thực tế là khi mối hàn ổn định, vị trí đo chính xác và nằm trong phạm vi đo, giá trị OCT là manh mối tốt cho độ sâu ngấu. Ngay cả khi chọn OCT, cũng không thể bỏ qua công đoạn đối chiếu độ sâu đã xác nhận bằng thử nghiệm phá hủy với giá trị OCT.
Phương pháp camera và việc kết hợp các phương pháp
Phương pháp thứ ba là camera. Trong bài viết trên tạp chí chuyên ngành Wiley Industry News (năm 2021), Lessmüller mô tả camera WELDEYE dùng camera có bộ lọc thông cao để thu hình ảnh trực tiếp của đường hàn đã đông đặc, phục vụ giám sát quá trình và kiểm tra đường hàn khi hàn vỏ pin. Trong cùng bài viết, hãng nêu WELDCHECK, hệ photodiode giám sát bức xạ của plasma và hơi kim loại, cho ứng dụng hàn thanh cái.
Trong thông cáo ngày 24/6/2025, TRUMPF giới thiệu VisionLine Inspect, dùng AI để phát hiện khuyết tật đường hàn từ hình ảnh camera. Trong cùng thông cáo, hãng trình bày giải pháp trong đó OCT giám sát độ sâu mối hàn và khoảng cách giữa laser và chi tiết, như một giải pháp tích hợp laser, hệ quang học và cảm biến. Các ứng dụng được nêu là pin xe điện và hairpin của động cơ điện. Thông cáo không ghi con số định lượng về hiệu quả.
Mặt khác, Precitec mô tả rằng đối với liên kết không đủ do khe hở giữa tấm trên và tấm dưới (false friend), khác với kiểm tra bằng mắt hay bằng camera, LWM có thể phát hiện một cách chắc chắn. Đây là khẳng định của hãng. Bài viết này cho rằng nên đọc mô tả này như một ví dụ cho luận điểm: phương pháp phù hợp với khuyết tật không nhìn thấy từ bề mặt khác với phương pháp phù hợp với khuyết tật lộ ra trên bề mặt.
Khi đặt mô tả của các hãng cạnh nhau, có thể thấy nhiều cấu hình kết hợp nhiều phương pháp được đưa ra, thay vì dùng một phương pháp để quan sát tất cả. Precitec mô tả rằng IDM có thể tích hợp với LWM. Giải pháp tích hợp của TRUMPF cũng kết hợp OCT và camera. Lessmüller mô tả việc sử dụng OCT, photodiode và camera tùy theo từng công đoạn trong sản xuất pin.
Trước khi xem xét việc kết hợp, cần nắm rằng với phương pháp nào thì cuối cùng cũng đưa ra một “kết quả đánh giá”, rồi ghi kết quả đó cùng mã linh kiện và chuyển sang MES hoặc hồ sơ chất lượng. Hình dưới đây minh họa ở mức khái niệm vị trí mà ba giai đoạn và ba phương pháp quan sát, cùng luồng từ đánh giá đến ghi hồ sơ.
Chọn phương pháp từ khuyết tật cần phát hiện: bảng đối chiếu khuyết tật và nguyên nhân
Điểm xuất phát để chọn phương pháp là “muốn phát hiện khuyết tật gì”. Chúng tôi đã lập bảng kèm nguồn về mối quan hệ giữa khuyết tật và nguyên nhân đã xác nhận được qua tài liệu công khai và nghiên cứu.
| Khuyết tật hoặc trạng thái | Nguyên nhân hoặc mối quan hệ ghi trong nguồn | Điều được mô tả là thấy được qua giám sát | Nguồn |
|---|---|---|---|
| Liên kết không đủ (false friend), thiếu tiết diện kết nối | Khe hở giữa tấm trên và tấm dưới quá lớn | Mô tả rằng LWM phát hiện được | Precitec |
| Khuyết tật do khe hở | Khe hở là nguyên nhân gây hàn thiếu đầy (underfill), độ bền thấp và rỗ khí. Nguyên nhân của khe hở là thiết kế chi tiết, dung sai chế tạo và đồ gá không đủ | Không ghi | AMADA WELD TECH |
| Không liên kết ở tab đồng và thép | Xấu đi dạng bậc khi khe hở vượt quá 100 µm (vật liệu và điều kiện cụ thể) | Thay đổi dạng bậc của tín hiệu ánh sáng plasma và nhiệt độ | Chianese và cộng sự (2022) |
| Rỗ khí | Che phủ khí không phù hợp, bẩn, làm sạch trước không đủ | Không ghi | AMADA WELD TECH |
| Rỗ, lỗ xuyên | Có thể sinh ra do bắn tóe (vật liệu bị phun ra). Bắn tóe có thể do bẩn gây ra | Mô tả rằng phát hiện bắn tóe nhờ tốc độ lấy mẫu cao | Precitec |
| Mối hàn không đều, hàn thiếu | Biến động công suất laser, lệch tiêu điểm | Mô tả rằng LWM phát hiện được | Precitec |
| Suy giảm chất lượng mối hàn | Bẩn trên bề mặt chi tiết (dầu, bụi, gỉ) | Mô tả rằng đánh giá được độ sạch của chi tiết | Precitec |
| Nứt | Vũng hàn nóng chảy không đủ, luyện kim của vật liệu (hàm lượng cacbon hoặc hydro), năng lượng hàn không phù hợp | Không ghi | AMADA WELD TECH |
| Quá nhiệt (đường hàn rộng và sâu) | Che phủ khí không phù hợp, nhiệt phân bố lệch, nhiệt đầu vào quá lớn | Không ghi | AMADA WELD TECH |
| Ngấu quá sâu hoặc không đủ (đồng) | Ngấu quá sâu gây hư hại xung quanh, ngấu không đủ làm giảm diện tích kết nối và là yếu tố gây hỏng | Đo độ sâu bằng OCT (nghiên cứu) | Will và cộng sự (2022) |
| Mất khí bảo vệ, chi tiết đặt không đúng vị trí, mất công suất, lệch tiêu điểm, ngấu không đủ | Không ghi | Phát hiện được trong trường hợp đưa LWM vào sử dụng (trường hợp năm 2005) | Laser Focus World |
Nếu suy luận từ bảng này về mặt mạnh và mặt yếu của từng phương pháp, có thể đọc như sau. Đây không phải mô tả của nguồn, mà là cách nhìn của bài viết này.
- Thay đổi trạng thái của quá trình (biến động công suất, lệch tiêu điểm, khe hở, bẩn trên bề mặt chi tiết, bắn tóe) dễ thể hiện thành thay đổi của ánh sáng phát ra từ quá trình, và xuất hiện nhiều trong mô tả về phương pháp photodiode.
- Bản thân độ sâu (ngấu quá sâu hoặc không đủ) là đối tượng đo trực tiếp của phương pháp OCT. Tuy nhiên, kèm theo các điều kiện ở chương trước.
- Hình dạng lộ ra trên bề mặt (đường hàn đứt quãng, phần lồi mối hàn, rỗ trên bề mặt) là đối tượng của camera và lần quét sau khi hàn của OCT.
- Những khuyết tật có nguyên nhân nằm ở luyện kim hoặc nhiệt đầu vào, như nứt và quá nhiệt, là các mục mà tài liệu sản phẩm đã xem lần này không ghi rõ mối liên hệ với việc giám sát. Trong RFP, đây là các mục cần yêu cầu nhà cung cấp đưa ra căn cứ phát hiện.
“Không ghi” trong bảng không có nghĩa là không thấy được qua giám sát. Nó có nghĩa là trong tài liệu đã xem lần này, mối liên hệ đó không được ghi.
Quy tắc (1): quyết định khuyết tật cần phát hiện
Khuyết tật cần phát hiện thay đổi tùy theo chi tiết được hàn, và khuyết tật đó gây ra điều gì ở công đoạn sau hoặc tại khách hàng. Dưới đây sắp xếp theo từng ứng dụng, trong phạm vi đã xác nhận được qua nghiên cứu và mô tả của các hãng.
Tab và thanh cái của pin
Chianese và cộng sự viết rằng mối hàn kết nối tab cần đáp ứng các yêu cầu về độ bền cơ học, độ dẫn điện và nhiệt với độ lặp lại cao. Họ cũng nêu rằng nếu điện trở không đồng đều trong cùng một pack thì tải dòng điện sẽ bị lệch, dẫn đến suy giảm hiệu năng pin và lão hóa không đồng đều. Precitec mô tả rằng hãng giám sát các mối hàn foil-to-tab, cap-to-can và kết nối cực ở cell, mô-đun và pack pin, và có thể thấy trong quá trình những thay đổi về năng lượng đưa vào, vị trí chi tiết và trạng thái bề mặt.
Ở ứng dụng này, các ứng viên khuyết tật cần phát hiện là liên kết không đủ do khe hở, suy giảm chất lượng do bẩn trên bề mặt chi tiết, và ngấu không đủ. Nếu đếm riêng khuyết tật được phát hiện ở kiểm tra thông điện của công đoạn sau và khuyết tật chỉ được phát hiện sau khi đã đến tay khách hàng, việc quyết định ưu tiên khuyết tật nào sẽ dễ hơn.
Hairpin (stator của động cơ dẫn động)
Will và cộng sự viết rằng hàn đồng đang ngày càng quan trọng ở hairpin của stator. Baader và cộng sự cho rằng OCT có thể dùng để phát hiện sai lệch chế tạo trước khi hàn và đánh giá hình dạng sau khi hàn, đồng thời nêu rằng đường đi của chùm tia phức tạp và tốc độ tiêu điểm cao của hairpin là thách thức lớn đối với OCT hiện có. Về phía sản phẩm, TRUMPF nêu hairpin là một ứng dụng, còn 4D Photonics nêu rỗ trong hàn hairpin là ví dụ phát hiện.
Ở ứng dụng này, các ứng viên là ngấu quá sâu và không đủ, rỗ, và sai lệch vị trí trước khi hàn. Tùy theo muốn phát hiện sai lệch vị trí trước khi hàn hay muốn quan sát độ sâu trong khi hàn, phương pháp và cách lắp đặt cũng khác nhau.
Thân xe, linh kiện kết cấu, hệ truyền động
Precitec nêu các ứng dụng của LWM là thân xe, kết cấu, hệ truyền động và linh kiện an toàn, còn ứng dụng của IDM là hàn ngấu sâu cho thân xe và linh kiện kết cấu. Laser Focus World (năm 2005) đưa tin về trường hợp một nhà sản xuất linh kiện ô tô tại Mexico, để đáp ứng yêu cầu chất lượng của VW, đã đưa LWM của Precitec vào hàn từ xa thanh tăng cứng cửa bằng thép cường độ cao. Trong trường hợp năm 2005 này, được cho là đã phát hiện được mất khí bảo vệ, chi tiết đặt không đúng vị trí, mất công suất laser, lệch tiêu điểm và ngấu không đủ. Đây là trường hợp của thời điểm đó, không thể hiện hiệu năng của sản phẩm hiện nay.
Cách lập danh sách khuyết tật
Bài viết này khuyến nghị lập danh sách khuyết tật theo các bước sau.
- Đếm các lỗi hàn trong 12 tháng qua, chia thành lỗi được phát hiện tại khách hàng và lỗi được phát hiện trong nội bộ
- Với từng lỗi, ghi các nguyên nhân khả dĩ dựa trên kết quả cắt mặt cắt ngang hoặc thử kéo (lấy bảng ở chương trước làm nền)
- Phân loại nguyên nhân là thay đổi trạng thái quá trình, độ sâu, hay hình dạng bề mặt
- Liệt kê các đặc tính yêu cầu đối với mối hàn (độ bền, độ dẫn điện, độ kín khí, v.v.) trong bản vẽ và yêu cầu chất lượng của khách hàng
- Đặt thứ tự ưu tiên, rồi chia thành “điều muốn phát hiện bằng giám sát” và “điều xử lý bằng biện pháp ngoài giám sát (đồ gá, làm sạch trước, kiểm tra ngoại quan)”
Bước cuối cùng rất quan trọng. Ví dụ, nếu nguyên nhân của khe hở nằm ở dung sai chi tiết hoặc đồ gá, thì phát hiện bằng giám sát và không để xảy ra nhờ đồ gá là hai biện pháp khác nhau.
Quy tắc (2): xây dựng và duy trì chuẩn hàng đạt cùng phạm vi cho phép
Dù đã quyết định phương pháp, nếu chưa xác định thế nào là hàng đạt thì không thể đưa ra kết quả đánh giá. Việc xây dựng chuẩn có hai mặt: xây dựng và duy trì.
Xây dựng chuẩn
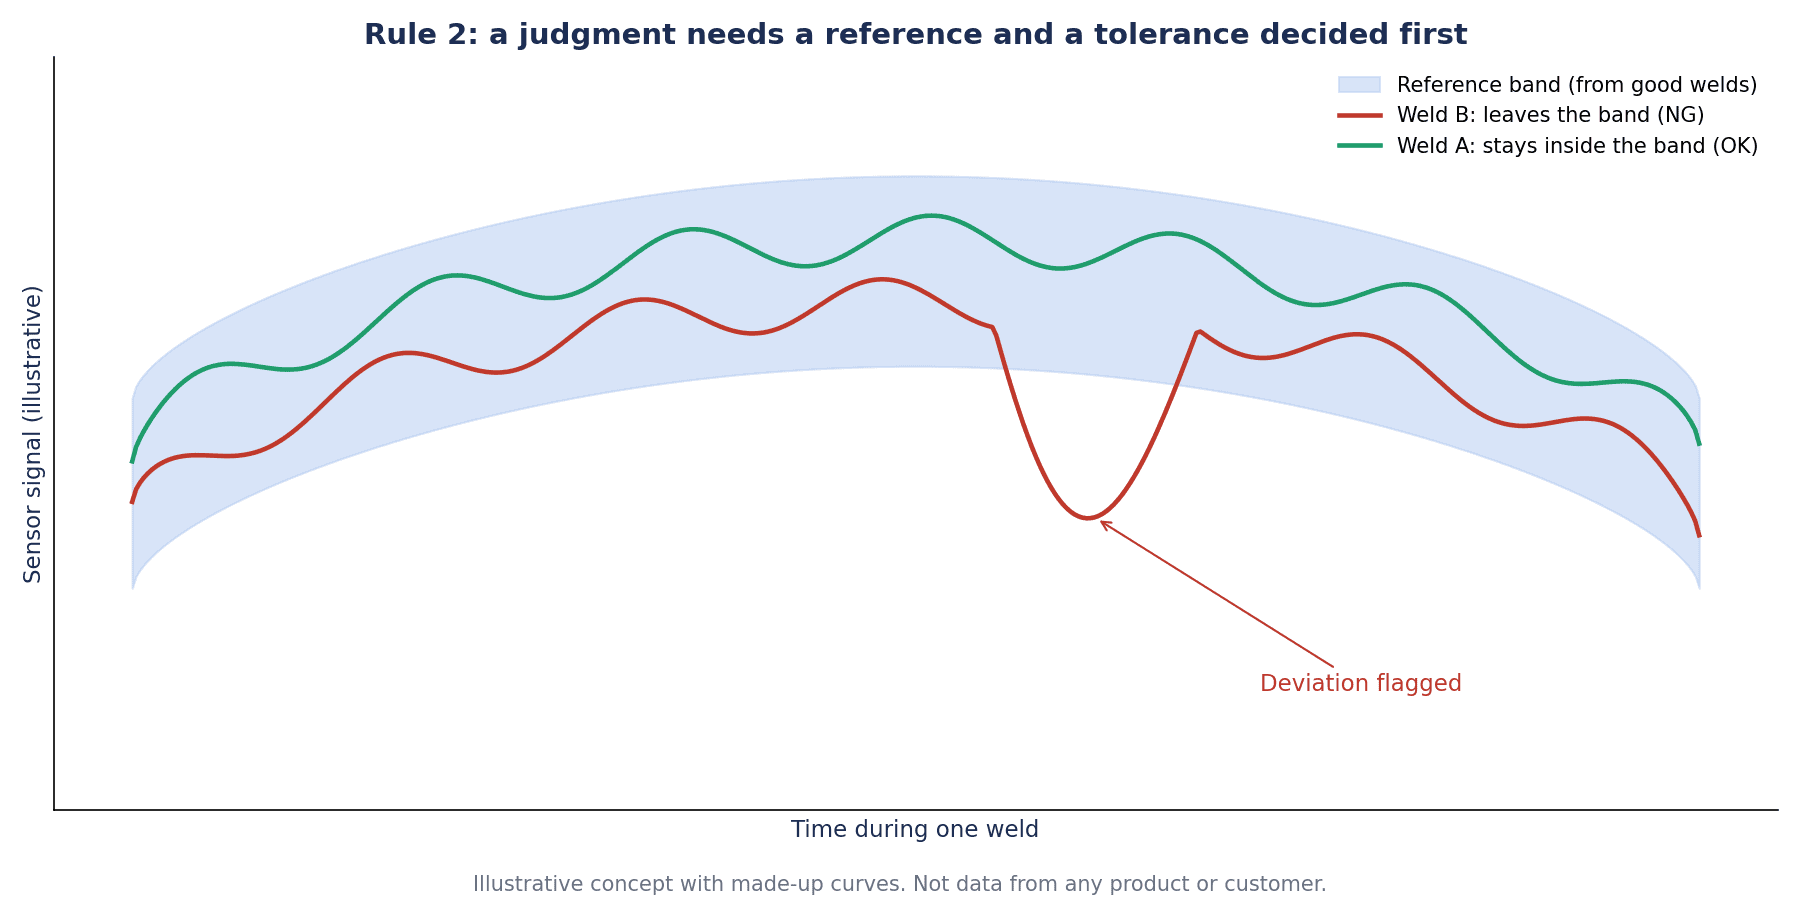
Dù là phương pháp photodiode hay OCT, điểm xuất phát đều là thu thập xem “ở mối hàn đạt, tín hiệu xuất hiện như thế nào”. Precitec mô tả rằng LWM so sánh tín hiệu của từng mối hàn với dữ liệu chuẩn đã định nghĩa trước. 4D Photonics mô tả rằng ngưỡng cảnh báo được điều chỉnh theo từng ứng dụng. Nói cách khác, điều có thể đọc ra từ mô tả của các hãng là chuẩn và ngưỡng được xây dựng riêng cho từng nhà máy và từng chi tiết.
Khi xây dựng chuẩn, nếu chỉ nhìn tín hiệu thì không biết được đạt hay không đạt. Nhà phát triển của Laser Depth Dynamics đã giới thiệu ở trên viết rằng hệ photodiode cần được huấn luyện cho từng máy bằng cách so sánh với thử nghiệm phá hủy. Mô tả này xuất phát từ lập trường của nhà phát triển, nhưng bài viết này cho rằng dù dùng phương pháp nào cũng cần có công đoạn đối chiếu tín hiệu với kết quả cắt mặt cắt ngang và thử kéo để quyết định chuẩn. Với OCT cũng vậy, cần xác nhận bằng thử nghiệm phá hủy xem độ sâu đo được có khớp với độ ngấu trên mặt cắt ngang hay không.
Khi xây dựng chuẩn, cũng tạo cả những mối hàn có điều kiện được thay đổi có chủ đích. Nếu dùng các mẫu lỗi như tạo khe hở, làm lệch tiêu điểm, làm bẩn bề mặt chi tiết để xem tín hiệu thay đổi thế nào, bạn sẽ có thể giải thích được căn cứ của ngưỡng.
Duy trì chuẩn
Chuẩn không phải xây dựng một lần là xong. Precitec thừa nhận rằng tín hiệu có thể lệch có hệ thống do lô vật liệu mới hoặc thay đổi đặc tính của chi tiết, và mô tả rằng phần mềm của hãng phát hiện điều đó và có thể tự động điều chỉnh tham số mà không cần học lại toàn bộ quá trình.
Từ đây có thể thấy những điều cần quyết định trong RFP và vận hành.
- Khi lô vật liệu hoặc nhà cung cấp chi tiết thay đổi, ai sẽ cập nhật chuẩn và dựa vào đâu
- Nếu có chức năng điều chỉnh tự động, giao cho hệ thống tự động đến mức nào và từ mức nào thì cần người phê duyệt
- Lưu lịch sử cập nhật chuẩn (khi nào, ai, vì sao) ở đâu
- Sau khi bảo trì hệ quang học hoặc thay thế linh kiện, dùng mối hàn xác nhận nào để kiểm tra chuẩn còn hiệu lực
Ngưỡng, và cân bằng giữa phát hiện thừa và bỏ sót
Nếu đặt ngưỡng chặt thì bỏ sót giảm, nhưng phát hiện thừa, tức đánh giá hàng đạt là hàng lỗi, sẽ tăng. Nếu nới lỏng thì ngược lại. Bài báo của Chianese và cộng sự cũng nêu rằng cả âm tính giả và dương tính giả đều có thể xảy ra. Chấp nhận loại nào đến mức nào thì không thể quyết định chỉ bằng kỹ thuật. Điều đó phụ thuộc vào việc khuyết tật có thể bắt được ở công đoạn sau hay không, điều gì xảy ra nếu lọt đến khách hàng, và công sức đánh giá lại các chi tiết bị phát hiện thừa là bao nhiêu. Cách nghĩ về phát hiện thừa và bỏ sót cũng được sắp xếp trong bài viết về giảm phát hiện thừa trong kiểm tra ngoại quan bằng AI. Đó là chủ đề kiểm tra bằng hình ảnh, nhưng cách nghĩ về việc quyết định ngưỡng là giống nhau.
Hình dưới đây minh họa dải chuẩn (envelope) mà tín hiệu của hàng đạt nằm trong đó, và tín hiệu sai lệch ra khỏi dải. Đây là dạng sóng giả định, không ghi giá trị số.
Quy tắc (3): gắn với mã linh kiện, ghi hồ sơ và chuyển sang MES
Nếu không biết kết quả đánh giá của việc giám sát thuộc về mối hàn nào của linh kiện nào, thì nó không trở thành hồ sơ truy xuất nguồn gốc. Cơ chế gắn tín hiệu và kết quả đánh giá của từng mối hàn với mã linh kiện là hạng mục cần quyết định với mức quan trọng ngang với việc chọn cảm biến. Toàn cảnh về cách đánh mã và đọc mã linh kiện được trình bày trong bài viết về truy xuất nguồn gốc theo số sê-ri.
Mô tả về liên kết dữ liệu đã xác nhận được trong tài liệu công khai của các hãng như sau.
- Precitec: hãng mô tả rằng toàn bộ dữ liệu quá trình liên quan được lưu và lập hồ sơ cho từng chi tiết, cung cấp truy xuất nguồn gốc xuyên suốt cho công đoạn hàn được giám sát. Hãng cho rằng việc kết hợp nhận dạng duy nhất của chi tiết với tích hợp vào hệ thống sản xuất cấp trên sẽ tạo nền tảng cho đảm bảo chất lượng và phân tích quá trình. Hãng ghi rằng giao tiếp với MES qua OPC-UA, và tương thích với TRUMPF QDS cùng các hệ thống khác.
- TRUMPF: trong tài liệu giới thiệu Smart Services, hãng mô tả rằng Quality Data Storage (QDS) chuyển dữ liệu quá trình và chất lượng đã được cấu trúc hóa sang hệ thống quản lý dữ liệu của khách hàng, hỗ trợ truy xuất nguồn gốc gắn với chi tiết và phân tích dữ liệu chất lượng. Giao diện là OPC UA, fieldbus và I/O số. Cùng tài liệu đó có ghi chú về các model áp dụng QDS, còn trang VisionLine OCT Check lại đề cập riêng đến QDS 2.0. Phạm vi áp dụng cần xác nhận theo model và phiên bản.
- Coherent: hãng mô tả rằng Laser FrameWork có thể điều khiển job bằng lệnh từ hệ thống cấp trên như Host hoặc MES, nhận dữ liệu riêng của từng sản phẩm như số sê-ri, và thu thập dữ liệu phục vụ truy xuất nguồn gốc. Hãng nêu MQTT, ProfiNet và các phương thức khác làm phương thức kết nối. Cùng trang đó không ghi rõ OPC UA.
- IPG Photonics, nLIGHT plasmo, 4D Photonics: IPG mô tả rằng phần mềm lập danh mục tất cả các mối hàn và theo dõi xu hướng. Thông tin sản phẩm trên trang bán hàng của plasmo nêu lưu trữ dữ liệu tích hợp, dashboard và lập hồ sơ truy xuất nguồn gốc. 4D Photonics nêu xuất, phân tích và lập hồ sơ dữ liệu đã ghi.
Về tiêu chuẩn ngành, nhóm công tác chung của OPC Foundation và VDMA đã ban hành mô hình thông tin OPC UA cho hệ thống laser (OPC 40530 “OPC UA for Laser Systems”). Đây là mô hình thông tin của hệ thống laser, bao gồm nguồn phát laser cùng bộ điều khiển, hệ quang học, hệ làm mát và các thành phần khác. Từ phần tóm tắt đã xem lần này, không thể đánh giá được đây có phải là mô hình chuẩn xử lý tín hiệu và kết quả đánh giá của giám sát chất lượng mối hàn hay không. Về cách triển khai liên kết qua OPC UA, có thể tham khảo thêm bài viết về chuyển đổi sang OPC UA 1.05.
Lưu dạng sóng ở đâu và bao nhiêu
Tùy theo chỉ lưu kết quả đánh giá (OK, NG và giá trị đặc trưng) hay lưu cả dạng sóng, thiết kế nơi lưu trữ sẽ khác nhau. Các hãng có ghi tần số lấy mẫu (LWM 8.50 của Precitec tối đa 50 kHz, IDM tối đa 70 kHz, 4D Photonics 100 kHz, trang bán hàng của plasmo ghi tối đa 250.000 mẫu mỗi giây). Tuy nhiên, lần này chúng tôi không tìm được tài liệu gốc nào đưa ra mức tham khảo về lượng dữ liệu cho mỗi điểm hàn hay thời gian lưu trữ. Lượng dữ liệu thay đổi lớn tùy số kênh, thời gian hàn và định dạng lưu, nên đây là hạng mục cần nhờ nhà cung cấp ước tính theo điều kiện của công ty mình. Cách nghĩ về nơi lưu trữ khi lưu dạng sóng lâu dài và tìm kiếm được sắp xếp trong bài viết về lựa chọn historian công nghiệp.
Xử lý chi tiết bị đánh giá NG như thế nào
Khi hệ giám sát đưa ra kết quả NG, cần có luồng xử lý gồm đưa chi tiết đó ra khỏi chuyền, giữ lại, đánh giá lại và quyết định cách xử lý. Nếu không nối liền từ tín hiệu NG gửi đến PLC và cơ chế loại bỏ, hồ sơ mã và kết quả đánh giá của chi tiết bị giữ lại, cho đến hồ sơ kết quả đánh giá lại, thì dù hồ sơ có được lưu, chúng cũng không kết nối với nhau trong vận hành. Việc vận hành giữ lại và cách ly được trình bày trong bài viết về hệ thống quản lý giữ hàng chất lượng.
Tiêu chuẩn quy định những gì, và không quy định những gì
Chúng tôi đã xác nhận các tiêu chuẩn chính liên quan đến hàn laser qua phần tóm tắt trên trang chính thức của ISO và IEC. Do chưa mua và đọc toàn văn tiêu chuẩn, bài viết không đề cập đến các giá trị số trong nội dung quy định.
| Số hiệu và phiên bản tiêu chuẩn | Tên (tóm tắt) | Nội dung quy định (tóm tắt chính thức) |
|---|---|---|
| ISO 13919-1:2019 | Mối hàn chùm điện tử và hàn laser, cấp chất lượng đối với khuyết tật, phần 1 (thép, niken, titan và hợp kim của chúng) | Nêu cấp chất lượng đối với khuyết tật theo 3 mức (B là nghiêm ngặt nhất). Độ dày tấm từ 0,5 mm trở lên. Các mức chỉ chất lượng chế tạo, không phải việc sản phẩm có phù hợp với mục đích sử dụng (fitness-for-purpose) hay không |
| ISO 13919-2:2021 | Như trên, phần 2 (nhôm, magie và hợp kim của chúng, đồng nguyên chất) | 3 mức, độ dày tấm từ 0,5 mm trở lên. Áp dụng trực tiếp cho kiểm tra bằng mắt. Không bao gồm chi tiết về phương pháp phát hiện hoặc đo kích thước bằng các phương tiện không phá hủy khác |
| ISO 15609-4:2009 | Đặc tả quy trình hàn (WPS), phần 4, hàn laser | Yêu cầu về nội dung cần ghi trong WPS cho hàn laser. Liệt kê các biến ảnh hưởng đến chất lượng và đặc tính của mối hàn |
| ISO 15614-11:2025 | Thử nghiệm quy trình hàn, phần 11, hàn chùm điện tử và hàn laser | Yêu cầu đối với thử nghiệm quy trình của WPS. Áp dụng cho cả chế tạo mới và sửa chữa |
| ISO 22827-1:2005 | Thử nghiệm nghiệm thu máy hàn laser Nd:YAG, phần 1, thiết bị laser | Thử nghiệm nghiệm thu bộ phận phát, hệ truyền dẫn quang và thiết bị khí của máy hàn laser Nd:YAG truyền dẫn bằng sợi quang |
| ISO 22827-2:2005 | Như trên, phần 2, cơ cấu di chuyển | Thử nghiệm nghiệm thu độ chính xác của cơ cấu di chuyển 2 chiều |
| ISO 11553-1:2020 | An toàn máy, máy gia công laser, phần 1, yêu cầu an toàn laser | Nguy hiểm do bức xạ laser của máy gia công laser, yêu cầu an toàn, và thông tin mà nhà sản xuất phải cung cấp |
| IEC 60825-1:2014 | An toàn sản phẩm laser, phần 1, phân loại thiết bị và yêu cầu | Phân cấp sản phẩm laser theo mức độ nguy hiểm, việc cung cấp thông tin của nhà sản xuất, cảnh báo bằng nhãn và hướng dẫn sử dụng |
| ISO 3834-1:2021 | Yêu cầu chất lượng đối với hàn nóng chảy vật liệu kim loại, phần 1 | Tổng quan bộ ISO 3834 và tiêu chí lựa chọn mức yêu cầu chất lượng |
Điều có thể nói từ bảng này là: những gì tiêu chuẩn quy định là cấp chất lượng đối với khuyết tật của mối hàn, quy trình và thử nghiệm thực hiện, nghiệm thu thiết bị, an toàn và khung quản lý chất lượng hàn. Phần tóm tắt của ISO 13919-2 nêu rằng tiêu chuẩn được áp dụng trực tiếp cho kiểm tra bằng mắt, và không bao gồm chi tiết về phương pháp phát hiện hoặc đo kích thước bằng các phương tiện không phá hủy khác. ISO 22827 là tiêu chuẩn có tên gọi gắn với máy hàn laser Nd:YAG, và từ phần tóm tắt chính thức không thể đánh giá được liệu nó có áp dụng cho máy dùng nguồn phát khác như laser sợi quang hay không.
Và trong phần tóm tắt chính thức đã xem lần này, không thấy mô tả về phương pháp hay tiêu chí đạt hay không đạt của giám sát trong quá trình (photodiode, OCT và các phương pháp khác). Do chưa xem toàn văn nên không thể khẳng định “không có quy định”, nhưng bài viết này cho rằng ít nhất thì tình trạng hiện nay không phải là chỉ cần chỉ định số hiệu tiêu chuẩn là quyết định được đạt hay không đạt của việc giám sát. Vì vậy, cách tiến hành thực tế là thỏa thuận với khách hàng về điều gì bị coi là NG trong giám sát và xác nhận qua FAT và SAT.
Về mặt an toàn, bài viết này cho rằng ngay cả khi lắp thêm thiết bị giám sát về sau cũng cần xác nhận. OCT là phương pháp đưa ánh sáng đo vào đường quang của laser gia công, còn photodiode và camera cũng được lắp trên hệ quang học hoặc khu vực xung quanh. Trong trường hợp có cải tạo hệ quang học hoặc thay đổi quy trình mở và đóng vỏ che chắn, bài viết này khuyến nghị xác nhận với nhà sản xuất thiết bị theo góc độ an toàn và cung cấp thông tin mà ISO 11553-1 và IEC 60825-1 yêu cầu.
Hồ sơ và truy xuất nguồn gốc mà khách hàng yêu cầu
Việc lưu hồ sơ của từng mối hàn nhằm mục đích gì sẽ được suy ngược từ yêu cầu của khách hàng. Với linh kiện ô tô, vấn đề đặt ra là định vị hồ sơ hàn như thế nào trong cơ chế truy xuất nguồn gốc theo yêu cầu chất lượng của khách hàng và IATF 16949. Toàn cảnh được trình bày trong bài viết về IATF 16949 và truy xuất nguồn gốc linh kiện ô tô.
Trong lĩnh vực pin, xu hướng yêu cầu ghi chép và công bố thông tin trong suốt vòng đời sản phẩm đang lan rộng. Ví dụ, hộ chiếu pin của EU là một trường hợp tiêu biểu (bài viết về ứng phó hộ chiếu pin EU). Tuy nhiên, hộ chiếu pin không yêu cầu dữ liệu giám sát hàn. Bài viết này cho rằng nên nhìn nhận đây là một trong những bối cảnh mà yêu cầu về hồ sơ đang gia tăng nói chung.
Bài viết này khuyến nghị thỏa thuận trước với khách hàng về các điểm sau. Đây không phải kết quả xác nhận tiêu chuẩn hay tài liệu của khách hàng, mà là sự sắp xếp mang tính suy luận.
- Với từng mối hàn, chỉ lưu kết quả đánh giá, hay lưu cả giá trị đặc trưng, hay lưu cả dạng sóng
- Phạm vi có thể truy xuất hồ sơ bằng mã linh kiện (theo từng linh kiện, theo từng lô)
- Thời gian lưu trữ và nơi lưu trữ, định dạng xuất ra khi khách hàng yêu cầu hồ sơ
- Cách xử lý chi tiết bị hệ giám sát đánh giá NG, và hồ sơ của việc xử lý đó
- Có cần thông báo cho khách hàng khi thay đổi chuẩn giám sát hay không
Những điểm này có thể khác nhau tùy khách hàng. Bằng cách chuyển nội dung đã thỏa thuận vào RFP và tiêu chí nghiệm thu, thông số của thiết bị giám sát và cơ chế ghi hồ sơ sẽ được kết nối với yêu cầu của khách hàng.
Chức năng đã xác nhận được ở các sản phẩm
Chúng tôi sắp xếp theo thứ tự bảng chữ cái các chức năng đã xác nhận được trong tài liệu công khai của các nhà cung cấp chính. Đây không phải khuyến nghị hay so sánh hơn kém. Tần số lấy mẫu và phạm vi đo có đối tượng đo và định nghĩa khác nhau tùy sản phẩm, nên không thể so sánh bằng độ lớn của con số.
| Nhà cung cấp (sản phẩm) | Phương pháp | Chức năng chính xác nhận được qua thông tin chính thức | Mô tả về liên kết dữ liệu |
|---|---|---|---|
| 4D Photonics (bán hàng và dịch vụ do ABICOR BINZEL đảm nhận) | Photodiode | 4D Photonics mô tả rằng 4D.TWO lấy mẫu 3 dải gồm khả kiến, cận hồng ngoại và bước sóng laser ở 100 kHz, có hơn 42 kênh thô. Mô tả rằng 4D.watcher đánh giá bằng ngưỡng cảnh báo theo từng ứng dụng và phân loại khuyết tật bằng cách kết hợp nhiều cảm biến | Mô tả việc xuất, phân tích và lập hồ sơ dữ liệu đã ghi. Không xác nhận được phương thức truyền thông trong tài liệu chính thức |
| Coherent (SmartWeld+, Laser FrameWork) | Nhóm cảm biến đặc tính plasma và nhiệt độ bề mặt (tùy chọn âm học) | Coherent mô tả rằng SmartWeld+ dùng nhóm cảm biến quan sát đặc tính plasma và nhiệt độ bề mặt, và dùng cảm biến âm học tùy chọn để quan sát nứt nóng và các khuyết tật khác | Mô tả việc nhận số sê-ri và dữ liệu khác từ MES để thu thập dữ liệu phục vụ truy xuất nguồn gốc. MQTT, ProfiNet và các phương thức khác. Cùng trang không ghi rõ OPC UA |
| IPG Photonics (LDD) | Đo giao thoa nội tuyến (họ OCT) | IPG mô tả rằng chùm tia đo trong cùng hệ quang học với chùm tia hàn đo độ sâu keyhole, đồng thời đo cả vị trí đường hàn, biên dạng mặt cắt ngang và bề mặt đường hàn | Mô tả rằng phần mềm lập danh mục tất cả các mối hàn và theo dõi xu hướng. Không xác nhận được phương thức truyền thông trong tài liệu chính thức |
| iQLASE (trước đây là Lessmüller, Blackbird) | OCT, photodiode, camera | Trong bài viết trên tạp chí chuyên ngành, Lessmüller mô tả việc áp dụng OCT, WELDCHECK (photodiode) và WELDEYE (camera) cho sản xuất pin. Blackbird mô tả việc dùng OCT ở 3 giai đoạn pre, in và post | Không xác nhận được trong tài liệu chính thức |
| nLIGHT plasmo (processobserver) | Cảm biến họ diode | Theo thông tin sản phẩm trên trang bán hàng, đo bức xạ quang của mối hàn ở tối đa 250.000 mẫu mỗi giây, có 3 kiểu on-axis, off-axis và tích hợp vào laser. Có chức năng tự động điều chỉnh tham số | Theo thông tin sản phẩm trên trang bán hàng, có lưu trữ dữ liệu tích hợp, dashboard và lập hồ sơ truy xuất nguồn gốc |
| Precitec (LWM, IDM) | LWM là photodiode, IDM là OCT | Precitec mô tả rằng LWM so sánh với dữ liệu chuẩn để phát hiện sai lệch, và có thể tự động điều chỉnh tham số trước sự lệch tín hiệu do thay đổi lô vật liệu. Mô tả rằng LWM AI phân loại các khuyết tật đặc thù của ứng dụng. Mô tả rằng IDM đo độ sâu mối hàn dưới dạng giá trị tuyệt đối và có thể điều khiển công suất laser | LWM có TCP/IP, fieldbus, I/O số, OPC-UA để liên kết MES (tương thích với TRUMPF QDS và các hệ thống khác). Mô tả việc lưu dữ liệu theo từng chi tiết. IDM có Ethernet, RS422, analog |
| TRUMPF (VisionLine OCT Check, VisionLine Inspect) | OCT, camera | TRUMPF mô tả rằng OCT Check đo độ sâu keyhole đồng bộ với quá trình, và đo cả hình dạng đường hàn đã đông đặc bằng lần quét OCT bổ sung. Bao gồm chức năng phát hiện vị trí và nhận dạng đặc trưng 3D. Mô tả rằng Inspect phát hiện khuyết tật đường hàn bằng camera và AI | Mô tả rằng có thể lưu và truy xuất dữ liệu bằng QDS 2.0. Giao diện của QDS là OPC UA, fieldbus, I/O số (cần xác nhận model áp dụng) |
Ngoài ra, iQLASE là công ty (tại Munich) được hình thành từ việc hợp nhất Lessmüller và Blackbird. Trong phạm vi đã xác nhận lần này, chúng tôi không tìm thấy giá công khai trên trang chính thức của bất kỳ nhà cung cấp nào.
Bảng là danh sách những điều đã xác nhận được trong tài liệu công khai, không phải toàn bộ chức năng của sản phẩm. Ngoài ra, dù trang sản phẩm có ghi các ứng dụng như pin hay hairpin, không chắc rằng vật liệu và độ dày tấm của công ty bạn sẽ cho kết quả tương tự. Đây là hạng mục cần xác nhận qua FAT ở chương sau. Cách chọn toàn bộ cell hàn (robot, đồ gá, hàng rào an toàn, v.v.) được trình bày trong bài viết về triển khai robot hàn.
Yêu cầu ghi trong RFP và tiêu chí nghiệm thu FAT, SAT
Chúng ta chuyển ba quy tắc đã nêu vào RFP và tiêu chí nghiệm thu. Bảng dưới đây là ví dụ về các hạng mục ghi trong RFP.
| Hạng mục | Ví dụ nội dung ghi trong RFP |
|---|---|
| Khuyết tật cần phát hiện và mục tiêu phát hiện | Danh sách khuyết tật (quy tắc (1)) và mục tiêu phát hiện cho từng khuyết tật. Giá trị số của tỷ lệ phát hiện và tỷ lệ phát hiện thừa ghi theo giá trị đã thống nhất với khách hàng |
| Phương pháp và vị trí lắp đặt | Đề xuất phương pháp và căn cứ cho thấy có thể phát hiện khuyết tật đó. Vị trí tích hợp vào hệ quang học, khả năng tương thích với đầu hàn hiện có |
| Quy trình xây dựng chuẩn | Số mối hàn của mẫu đạt và mẫu lỗi, phương pháp đối chiếu với thử nghiệm phá hủy (cắt mặt cắt ngang, thử kéo), cách quyết định ngưỡng |
| Quy trình cập nhật chuẩn | Ai cập nhật, khi nào, dựa trên sự kiện gì. Phạm vi điều chỉnh tự động và việc phê duyệt của con người. Lưu lịch sử cập nhật |
| Xử lý khi thay đổi lô vật liệu | Mối hàn xác nhận khi lô thay đổi, phát hiện và xử lý sự lệch tín hiệu |
| Xuất kết quả đánh giá | Tín hiệu NG gửi đến PLC, cơ chế loại bỏ, điều kiện dừng chuyền |
| Gắn với mã linh kiện | Cách nhận mã linh kiện (từ MES, từ thiết bị đọc), gắn với hồ sơ của từng mối hàn |
| Thời gian lưu trữ và nơi lưu trữ | Lưu kết quả đánh giá, giá trị đặc trưng hay dạng sóng, ở đâu, trong bao nhiêu năm. Ước tính lượng dữ liệu theo điều kiện của công ty mình |
| Giao diện | Phương thức như OPC UA, fieldbus, và các mục dữ liệu được chuyển |
| An toàn laser | Xác nhận an toàn đi kèm cải tạo hệ quang học, phân chia vai trò với nhà sản xuất thiết bị |
| Đào tạo | Đào tạo cách đọc kết quả đánh giá, cập nhật chuẩn, xử lý chi tiết NG |
FAT (thử nghiệm nghiệm thu tại nhà máy của nhà cung cấp)
Trong FAT, xác nhận xem có phát hiện được các mẫu lỗi được tạo có chủ đích hay không. Chuẩn bị các mẫu tương ứng với danh sách khuyết tật, như mẫu có khe hở, mẫu bị lệch tiêu điểm, mẫu có bề mặt chi tiết bị làm bẩn. Đồng thời, xác nhận cả việc hệ thống không phát hiện thừa hàng đạt. Điều quan trọng là lấy cả hai điều, phát hiện được hàng lỗi và cho hàng đạt đi qua, làm điều kiện đạt. Cách đặt mua thiết bị kiểm tra và tiến hành thử nghiệm nghiệm thu cũng được sắp xếp trong bài viết về tự động hóa thiết bị kiểm tra.
SAT (thử nghiệm nghiệm thu tại hiện trường)
Trong SAT, vận hành trong một khoảng thời gian nhất định với điều kiện sản xuất hàng loạt, và đối chiếu kết quả đánh giá với kết quả thử nghiệm phá hủy. Trong khoảng thời gian này, cũng xác nhận tín hiệu thay đổi thế nào khi lô vật liệu thay đổi và quy trình cập nhật chuẩn có hoạt động hay không. Cũng xác nhận việc gắn với mã linh kiện được ghi đầy đủ không bỏ sót, và có thể truy xuất từ MES hoặc nơi lưu trữ.
Bài viết này không khuyến nghị một con số cụ thể cho mục tiêu tỷ lệ phát hiện. Lý do là mục tiêu thay đổi tùy mức độ quan trọng của chi tiết, khả năng bắt được ở công đoạn sau và yêu cầu của khách hàng. Cách làm là ghi “giá trị đã thống nhất với khách hàng” vào RFP và tiêu chí nghiệm thu, rồi xác nhận giá trị đó qua FAT và SAT.
Ước tính mô hình chi phí và hiệu quả (số liệu giả định)
Dưới đây là ước tính dựa trên số liệu giả định dành riêng cho bài viết này. Giả định là một nhà máy lắp ráp mô-đun pin vốn Nhật tại Thái Lan (hoặc nhà máy linh kiện truyền động điện), có một chuyền hàn laser thanh cái và tab. Hiện tại, nhà máy kiểm soát chất lượng bằng cắt mặt cắt ngang và thử kéo theo hình thức lấy mẫu, cùng kiểm tra ngoại quan.
Tiền đề về tổn thất như sau. Hàng lỗi lọt đến khách hàng và sửa chữa trong nội bộ được tính là hai sự việc riêng biệt. Không có chuyện cùng một lỗi bị tính hai lần.
| Hạng mục | Tiền đề | Số tiền (THB/năm) |
|---|---|---|
| Xử lý khiếu nại do lỗi hàn lọt đến khách hàng (phân loại, trả hàng, điều tra) | 4 vụ/năm × 250.000 THB | 1.000.000 |
| Phế phẩm và sửa chữa do lỗi hàn được phát hiện ở công đoạn sau trong nội bộ (kiểm tra thông điện và các kiểm tra khác) | Giả định | 440.000 |
| Tổng cộng | 1.440.000 |
Biện pháp là triển khai giám sát trong quá trình, quy trình xây dựng và cập nhật chuẩn, gắn với mã linh kiện và liên kết MES.
| Hạng mục | Số tiền (THB) |
|---|---|
| Cảm biến và tích hợp vào hệ quang học | 1.000.000 |
| Hàn thử và thử nghiệm phá hủy để xây dựng chuẩn | 300.000 |
| Gắn mã linh kiện và liên kết MES | 300.000 |
| Đào tạo và FAT, SAT | 200.000 |
| Tổng chi phí ban đầu | 1.800.000 |
| Chi phí vận hành hằng năm (bảo trì, cập nhật chuẩn, lưu trữ dữ liệu) | 120.000/năm |
Ước tính hiệu quả như sau.
| Trường hợp | Mức giảm tổn thất | Hiệu quả hằng năm | Hiệu quả ròng hằng năm | Số năm hoàn vốn |
|---|---|---|---|---|
| Trường hợp cơ sở | 50% | 1.440.000 × 50% = 720.000 THB | 720.000 − 120.000 = 600.000 THB | 1.800.000 ÷ 600.000 = 3,0 năm |
| Độ nhạy (hiệu quả chỉ bằng một phần tư) | 25% | 1.440.000 × 25% = 360.000 THB | 360.000 − 120.000 = 240.000 THB | 1.800.000 ÷ 240.000 = 7,5 năm |
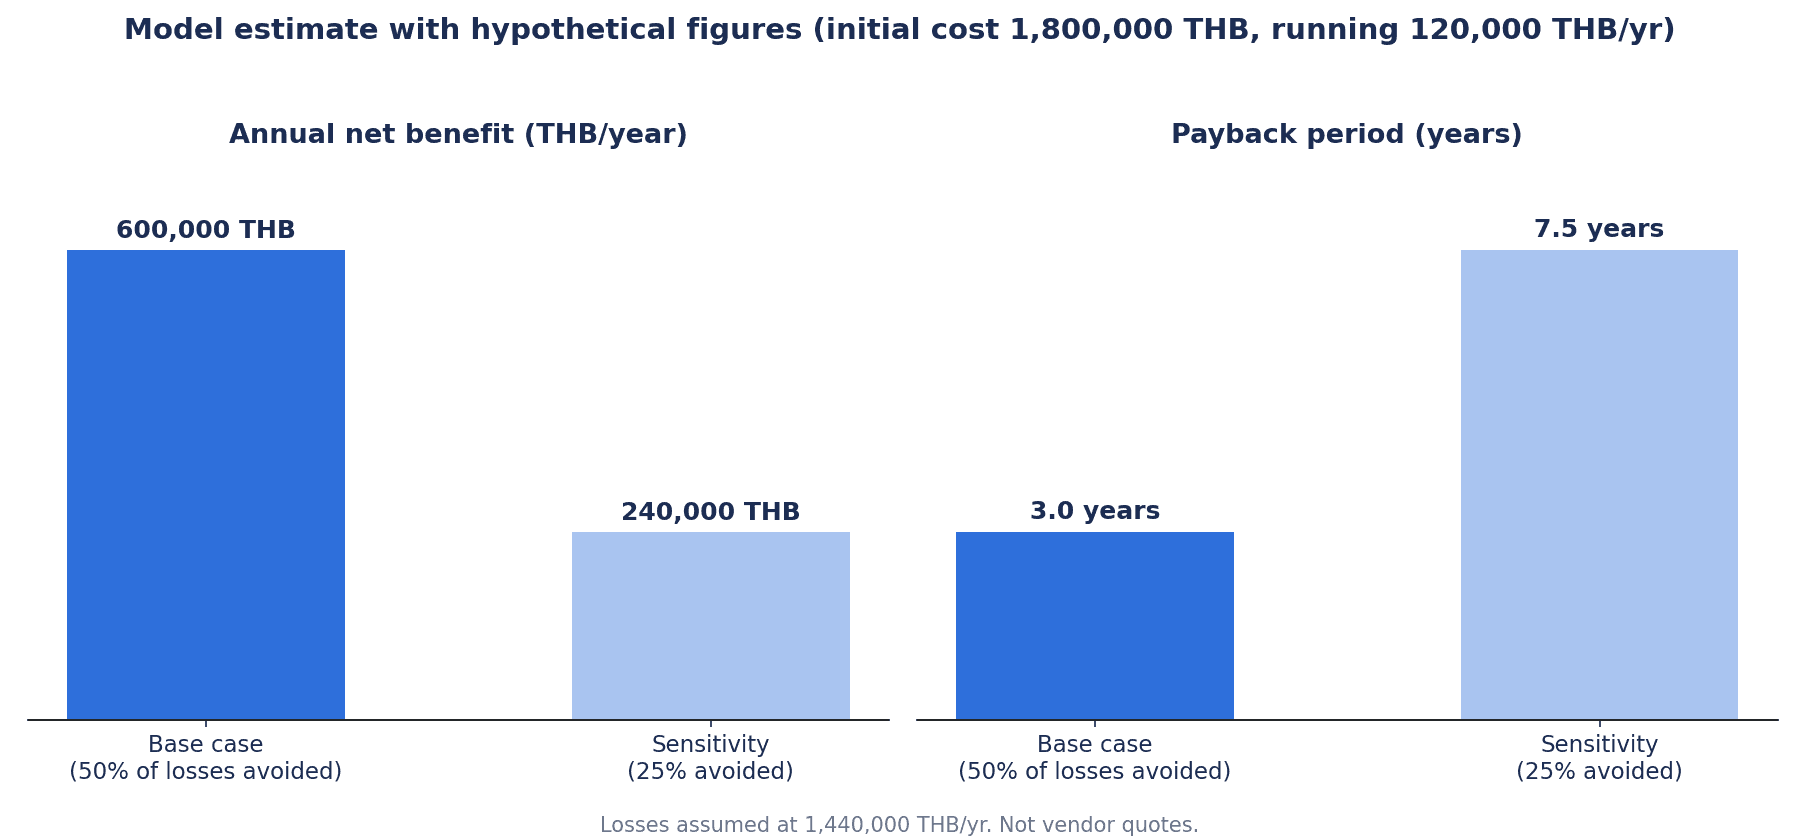
Cách đọc ước tính này như sau.
- Tỷ lệ hiệu quả (50% và 25%) là giả định. Hiệu quả thực tế phụ thuộc vào việc có thể phát hiện khuyết tật nào bằng giám sát và cách xử lý sau khi phát hiện.
- Bài viết này cho rằng điều có tác dụng nhất là việc xây dựng chuẩn trong quy tắc (2). Nếu chưa quyết định chuẩn hàng đạt, việc giám sát sẽ nghiêng về phát hiện thừa hoặc bỏ sót. Nếu nghiêng về phát hiện thừa, việc đánh giá lại và loại bỏ hàng đạt sẽ tăng, còn nếu nghiêng về bỏ sót thì hàng lỗi lọt đến khách hàng sẽ không giảm.
- Trường hợp khách hàng coi hồ sơ của từng mối hàn là điều kiện giao dịch, giá trị đó (duy trì đơn hàng) không được đưa vào ước tính này.
- Trước khi triển khai, bài viết này khuyến nghị đếm số lỗi hàn trong 12 tháng qua (chia theo khách hàng và nội bộ) và chi phí kiểm tra lấy mẫu. Khi thay tiền đề của ước tính bằng số liệu của công ty mình, đó sẽ trở thành căn cứ để ra quyết định.
- Cho đến khi đã xác nhận qua FAT và SAT, cùng 3 tháng vận hành, rằng hệ thống phát hiện được các mẫu lỗi có chủ đích và ít phát hiện thừa, thì chưa tính vào hiệu quả sẽ an toàn hơn.
Bổ sung về chi phí. Trên trang chính thức của các nhà cung cấp chính (Precitec, IPG, TRUMPF, plasmo, 4D Photonics, Coherent, iQLASE), chúng tôi không tìm thấy giá công khai. Trang bán hàng của plasmo cũng không đăng giá. Giá được cho là sẽ thay đổi lớn tùy cấu hình về phương pháp, số kênh, tích hợp vào hệ quang học, phần mềm và liên kết dữ liệu. Chi phí ban đầu ở trên chỉ là con số đặt tạm để ước tính, vui lòng xác nhận số tiền thực tế bằng cách lấy báo giá qua RFP.
Câu hỏi thường gặp
Giám sát hàn laser là gì?
Đây là cơ chế dùng cảm biến để quan sát trạng thái mối hàn trước, trong và sau khi hàn laser, và đánh giá đạt hay không đạt. Trước khi hàn, quan sát vị trí đường hàn và hình dạng mối ghép. Trong khi hàn, quan sát ánh sáng phát ra từ quá trình và độ sâu keyhole. Sau khi hàn, quan sát hình dạng đường hàn. Trọng tâm của bài viết này là giám sát trong khi hàn (in-process), với ba phương pháp là photodiode, OCT và camera.
OCT và photodiode khác nhau thế nào?
Phương pháp photodiode là phương pháp đánh giá tương quan, thu ánh sáng phát ra từ quá trình trong khi hàn (ánh sáng plasma, bức xạ nhiệt, ánh sáng phản xạ) và so sánh với dữ liệu chuẩn để tìm sai lệch. Phương pháp OCT đưa ánh sáng đo chuyên dụng vào đường quang và đo độ sâu keyhole cùng các thông số khác bằng giao thoa. Vì hai phương pháp quan sát những đối tượng khác nhau, điểm xuất phát là chọn theo khuyết tật cần phát hiện. Với cả hai, đều cần quyết định trước chuẩn hàng đạt.
Có thể đo độ sâu ngấu bằng OCT không?
Theo nghiên cứu và mô tả của các hãng, việc giám sát độ sâu ngấu trong quá trình bằng OCT được cho là khả thi. Tuy nhiên, có những điều kiện về định vị điểm đo và phạm vi đo, và nghiên cứu về đồng đã báo cáo xu hướng đánh giá thấp độ sâu ở mối hàn ngấu sâu không ổn định. Bài viết này khuyến nghị không mặc định độ sâu keyhole và độ sâu ngấu là một, mà đối chiếu và xác nhận bằng thử nghiệm phá hủy.
Kiểm tra hàn tab pin như thế nào?
Với tab và thanh cái, các ứng viên chính là liên kết không đủ do khe hở, bẩn trên bề mặt chi tiết và ngấu không đủ. Trong nghiên cứu với đối tượng là tab đồng và thép, sự biến động khe hở có thể chẩn đoán được qua sự thay đổi dạng bậc của tín hiệu ánh sáng plasma và nhiệt độ. Tuy nhiên, đây là kết quả với vật liệu và độ dày tấm cụ thể. Trình tự tiến hành là tạo mẫu lỗi bằng chi tiết của công ty mình, đối chiếu tín hiệu với kết quả cắt mặt cắt ngang và thử kéo để xây dựng chuẩn, rồi lưu kết quả đánh giá của từng mối hàn gắn với mã linh kiện.
Tiêu chí đạt hay không đạt của việc giám sát có được quy định trong tiêu chuẩn không?
Trong phần tóm tắt chính thức của ISO 13919 và các tiêu chuẩn khác đã xem lần này, không thấy mô tả về phương pháp hay tiêu chí đạt hay không đạt của giám sát trong quá trình. Tiêu chuẩn quy định cấp chất lượng đối với khuyết tật của mối hàn, quy trình và thử nghiệm thực hiện, nghiệm thu thiết bị, an toàn và các nội dung khác. Bài viết này cho rằng cách tiến hành thực tế là thỏa thuận tiêu chí đạt hay không đạt của việc giám sát với khách hàng và xác nhận qua FAT và SAT.
Lưu dữ liệu hàn và gắn với chi tiết như thế nào?
Nhận mã linh kiện từ MES hoặc thiết bị đọc, rồi lưu kết quả đánh giá và giá trị đặc trưng (cùng dạng sóng nếu cần) của từng mối hàn cùng với mã đó. Các hãng mô tả việc liên kết qua OPC UA, fieldbus và các phương thức khác. Do không xác nhận được mức tham khảo của ngành về lượng dữ liệu cho mỗi điểm hàn hay thời gian lưu trữ, cần nhờ nhà cung cấp ước tính theo điều kiện của công ty mình, và quyết định nơi lưu trữ cùng thời gian lưu trữ theo yêu cầu của khách hàng.
Chi phí giám sát hàn laser là bao nhiêu?
Trên trang chính thức của các nhà cung cấp chính, chúng tôi không tìm thấy giá công khai. Chi phí thay đổi tùy cấu hình về phương pháp, số kênh, tích hợp vào hệ quang học, phần mềm và liên kết dữ liệu. Trong ước tính giả định của bài viết này, chi phí ban đầu được đặt là 1.800.000 THB và chi phí vận hành hằng năm là 120.000 THB. Thời gian hoàn vốn là 3,0 năm nếu giảm được một nửa tổn thất, và 7,5 năm nếu giảm được một phần tư. Vui lòng đưa ra quyết định thực tế dựa trên số lỗi của công ty mình và báo giá qua RFP.
Tóm tắt
- Điều cần quyết định trước khi triển khai giám sát hàn laser không phải là loại cảm biến, mà là ba điều: (1) khuyết tật cần phát hiện, (2) cách xây dựng và duy trì chuẩn hàng đạt cùng phạm vi cho phép, (3) việc gắn với mã linh kiện và nơi chuyển hồ sơ đến.
- Phương pháp photodiode là đánh giá tương quan, so sánh ánh sáng của quá trình với chuẩn. Phương pháp OCT đo độ sâu bằng ánh sáng đo. OCT cũng có những điều kiện về vị trí điểm đo, phạm vi đo và việc đánh giá thấp ở mối hàn không ổn định.
- Phương pháp được chọn từ bảng đối chiếu khuyết tật và nguyên nhân. Liên kết không đủ và ngấu không đủ, vốn không lộ ra trên bề mặt, là những khuyết tật khó kiểm soát chỉ bằng kiểm tra ngoại quan.
- Chuẩn được xây dựng bằng cách đối chiếu với thử nghiệm phá hủy, và quy trình cập nhật theo thay đổi lô vật liệu hay các thay đổi khác được ghi vào RFP.
- Chỉ khi gắn kết quả đánh giá của từng mối hàn với mã linh kiện, và kết nối đến MES, nơi lưu trữ và việc vận hành giữ lại chi tiết NG, thì mới trở thành hồ sơ truy xuất nguồn gốc.
- Trong phần tóm tắt chính thức của các tiêu chuẩn đã xem lần này, không thấy tiêu chí đạt hay không đạt cho giám sát trong quá trình. Tiêu chí đạt hay không đạt được thỏa thuận với khách hàng và xác nhận qua FAT và SAT.
- Trong ước tính giả định, nếu giảm được một nửa tổn thất thì hoàn vốn trong 3,0 năm, nếu giảm được một phần tư thì 7,5 năm. Trước khi triển khai, vui lòng bắt đầu bằng việc đếm các lỗi trong 12 tháng qua, chia theo khách hàng và nội bộ.
Ngay cả ở giai đoạn cân nhắc ban đầu, chẳng hạn sắp xếp xem nên giám sát khuyết tật nào của mối hàn nào trước, cách tạo mẫu lỗi, hay thiết kế việc gắn với mã linh kiện và liên kết MES, bạn đều có thể trao đổi với TOMAS TECH. Kể cả khi chưa quyết định phương pháp hay sản phẩm cũng không sao. Vui lòng liên hệ tại đây.
Tài liệu tham khảo
- Precitec “Laser Welding Monitor LWM”
- Precitec “Precitec IDM (Welding depth measurement)”
- IPG Photonics “Real-time laser weld measurement (LDD)”
- Chianese et al. “Characterization of Photodiodes … Copper-to-Steel Battery Tab Connectors” ASME JMSE 144(7), năm 2022 (bản công khai trên WRAP)
- Will et al. “Algorithms for Weld Depth Measurement in Laser Welding of Copper with Scanning OCT” Micromachines, năm 2022
- Laser Focus World “Monitoring laser welding”, năm 2005
- Laser Focus World “Direct measurement of laser weld depth with inline coherent imaging”, năm 2015
- The Laser User Issue 92 “Laser Welding Using Optical Coherence Tomography”, năm 2019 (PDF đăng trên trang Precitec)
- AMADA WELD TECH “Laser Welding Metals: Troubleshooting 4 Common Issues”, ngày 13/12/2024
- TRUMPF “new TRUMPF solution boosts welding quality and efficiency”, ngày 24/6/2025
- TRUMPF “VisionLine OCT Check”
- bbr “Remote Laser Welding: Real-Time Control and Inspection”, ngày 4/3/2026
- Wiley Industry News “Smart monitoring of battery welding processes”, năm 2021
- hyfindr “processobserver – Online Process Monitoring” (thông tin sản phẩm nLIGHT plasmo)
- Baader et al. “Potentials of OCT for Process Monitoring in Laser Welding of Hairpin Windings” EDPC 2021 (FAU CRIS)
- Wirtschaftsforum “iQLASE GmbH”
- ABICOR BINZEL “Laser process monitoring WeldWatcher” (4D Photonics)
- Coherent “Laser FrameWork Integration & Connectivity”
- ISO “ISO 13919-1:2019”
- EVS “ISO 13919-1:2019” thông tin thư mục
- ISO “ISO 13919-2:2021”
- ISO “ISO 15609-4:2009”
- ISO “ISO 15614-11:2025”
- ISO “ISO 22827-1:2005”
- ISO “ISO 22827-2:2005”
- ISO “ISO 11553-1:2020”
- IEC Webstore “IEC 60825-1:2014”
- ISO “ISO 3834-1:2021”
- TRUMPF “Smart Services laser systems” (tài liệu giới thiệu PDF)
- OPC Foundation “OPC 40530 OPC UA for Laser Systems”
- Placera “Bilproduktionen i Thailand ökade nära 11 procent i augusti”, ngày 28/9/2026
- NST “Thailand car production rises 6.1pct on year in July”, ngày 25/8/2026
- The Nation “Thailand EV investment tops 137bn baht as BOI targets ASEAN hub”, ngày 3/7/2026
- Just Auto “Thailand approves Sunwoda’s $1bn EV battery cell production facilities”, ngày 13/3/2025
- Just Auto “Svolt starts EV battery production in Thailand”, ngày 1/3/2024


