


Khi bắt đầu xem xét hệ thống quản lý sản xuất cho sản xuất đa chủng loại số lượng nhỏ, nhiều nhà máy gặp cùng một bức tường. Đã đưa phần mềm đóng gói vào, hoặc đã xem demo và được nói rằng “cái gì cũng làm được”. Vậy mà kế hoạch sản xuất vẫn được lập bằng Excel, phiếu chỉ thị giấy vẫn được chuyển đi khắp xưởng, và số mã hàng gần như tháng nào cũng tăng. Ở các doanh nghiệp Nhật đang vận hành nhà máy sản xuất theo đơn hàng tại Ayutthaya, Chonburi, Rayong và vùng lân cận Bangkok, Thái Lan, trong các lĩnh vực gia công kim loại, đúc nhựa, dập chính xác, gia công đồ gá và linh kiện, linh kiện điện tử, đây không phải là cảnh hiếm gặp.
Bài viết này là hướng dẫn thực tế dành cho giám đốc nhà máy, trưởng phòng quản lý sản xuất và người phụ trách IT tại những nhà máy như vậy, sắp xếp lại các câu hỏi khi nhà máy đa chủng loại số lượng nhỏ chọn hệ thống quản lý sản xuất: “quyết định điều gì trước, yêu cầu gì ở nhà cung cấp, so sánh như thế nào, với chi phí bao nhiêu và triển khai ra sao”.
Bài viết này chỉ có một luận điểm. Ở nhà máy đa chủng loại số lượng nhỏ, hệ thống quản lý sản xuất “không phù hợp” không phải vì thiếu chức năng. Mà là vì nhà máy chọn sản phẩm khi chưa quyết định 4 điểm sau cho phù hợp với hình thái đơn hàng của chính mình.
- (1) Cách tổ chức mã hàng và BOM (định mức vật tư)
- (2) Đơn vị lập kế hoạch và cách xử lý thời gian chuyển đổi
- (3) Mức độ chi tiết khi thu thập dữ liệu thực tế
- (4) Phương pháp tính giá thành
Trước khi so sánh danh sách chức năng trong catalogue sản phẩm, hãy phân loại hình thái sản xuất của nhà máy theo “tần suất đặt hàng × cỡ lô” và viết sẵn câu trả lời cho 4 điểm trên. Trong RFP (hồ sơ mời đề xuất), thay vì hỏi “có chức năng này không”, hãy giao cho nhà cung cấp 3 đơn hàng thực tế của nhà máy và yêu cầu họ chạy trọn vẹn từ đầu đến cuối trong buổi demo. Đây là cách tiến hành mà bài viết này đề xuất.
Lưu ý, bài viết này không khuyến nghị sản phẩm cụ thể nào và không xếp hạng sản phẩm. Đây cũng không phải là tư vấn pháp lý hay thuế. Mọi số tiền, số giờ và số lượng trong phần tính toán đều là số giả định được đặt ra riêng cho bài viết này.
Vì sao bây giờ cần xem lại hệ thống quản lý sản xuất cho sản xuất đa chủng loại số lượng nhỏ
Sản lượng và đơn hàng đang tăng
Các số liệu gần đây của ngành chế tạo Thái Lan cho thấy đơn hàng đang tăng. Theo Reuters, chỉ số sản xuất công nghiệp chế tạo (MPI) của Bộ Công nghiệp Thái Lan tháng 8/2026 tăng +4.44% so với cùng kỳ năm trước, cao hơn mức dự báo +1.0% trong khảo sát của Reuters. Giám đốc Văn phòng Kinh tế Công nghiệp (OIE) nêu các yếu tố thúc đẩy là sản xuất sản phẩm điện tử tăng, các biện pháp kích thích kinh tế của chính phủ và đồng baht yếu. Tuy nhiên, vào thời điểm này Bộ Công nghiệp đã sửa đổi phương pháp tính MPI, chẳng hạn bổ sung các sản phẩm điện tử mới và thay đổi trọng số. Cần lưu ý rằng số liệu từ tháng 8/2026 trở đi không thể so sánh đơn giản với chuỗi số liệu cũ.
Chỉ số PMI ngành chế tạo Thái Lan của S&P Global tháng 9/2026 là 54.3 (tháng 8 là 53.8), mức cao nhất kể từ tháng 12/2025. Theo Trading Economics, sản lượng mở rộng với tốc độ nhanh nhất trong 9 tháng và đơn hàng mới mạnh nhất trong 6 tháng, trong khi việc làm giảm nhẹ do giảm tự nhiên.
Xuất khẩu cũng theo cùng hướng. Theo Nation Thailand, xuất khẩu của Thái Lan tháng 8/2026 tăng +24.3% so với cùng kỳ, trong đó xuất khẩu sản phẩm công nghiệp tăng +27.1%. Động lực được cho là nhu cầu sản phẩm điện tử nhờ đầu tư hạ tầng AI.
Hồ sơ xin ưu đãi đầu tư thiết bị và số hóa cũng tăng
Theo thông cáo báo chí của BOI (Ủy ban Đầu tư Thái Lan) ngày 23/7/2026, số hồ sơ xin ưu đãi đầu tư trong nửa đầu năm 2026 là 1,299 hồ sơ, khoảng 1.47 nghìn tỷ baht, tăng +37% so với cùng kỳ năm trước. Trong đó, chương trình “Smart and Sustainable Industry”, tức là các hoạt động nâng cao năng suất bằng cách thay mới máy móc, đưa công nghệ số vào và tích hợp tự động hóa, robot, đã nhận 132 hồ sơ, khoảng 17.2 tỷ baht trong nửa đầu năm. Xu hướng làm mới bên trong nhà máy đang thể hiện qua các con số.
Chi phí “thêm người để xoay xở” đang tăng
Mặt khác, chi phí vận hành dựa vào con người không giảm. Theo phân tích của hãng luật Tilleke & Gibbins, lương tối thiểu có hiệu lực từ ngày 1/1/2025 là 337–400 baht/ngày tùy tỉnh (trước khi điều chỉnh là 330–370 baht). Ngoài ra, theo phân tích của Chambers, việc đóng góp vào Quỹ Phúc lợi Người lao động đã bắt đầu từ ngày 1/10/2026. Đối tượng là người sử dụng lao động có từ 10 nhân viên trở lên; từ tháng 10/2026 đến tháng 9/2031, người lao động và người sử dụng lao động mỗi bên đóng 0.25% tiền lương (các doanh nghiệp đã có quỹ dự phòng (provident fund) v.v. được miễn).
Đơn hàng tăng, nhưng số chủng loại cũng tăng. Cách hấp thụ việc lập lại kế hoạch, kiểm tra tiến độ và xử lý đơn hàng gấp chen ngang bằng cách thêm người đang dần trở nên không còn hợp lý về chi phí. Nhà máy càng đa chủng loại số lượng nhỏ thì khối lượng “công việc điều phối vốn được hấp thụ bằng con người” này càng lớn, nên có thể nói ý nghĩa của việc xem lại hệ thống quản lý sản xuất càng lớn.
Sản xuất đa chủng loại số lượng nhỏ là gì: sắp xếp các hình thái sản xuất
Định nghĩa và đặc điểm
Sản xuất đa chủng loại số lượng nhỏ là hình thái sản xuất nhiều loại sản phẩm, mỗi loại với số lượng ít. Báo cáo năm 2025 của Tổ chức Nghiên cứu Khoa học Ứng dụng Hà Lan (TNO) mô tả hệ thống sản xuất HMLV (High-Mix Low-Volume) là hệ thống “sản xuất các sản phẩm đa dạng (high-mix) với số lượng nhỏ (low-volume)”, tập trung vào sản xuất sản phẩm đơn chiếc hoặc các lô nhỏ của cùng một sản phẩm.
Nói chung, sản xuất theo đơn hàng là hình thái làm sản phẩm theo đặc tả do khách hàng chỉ định, còn sản xuất để tồn kho là hình thái dự báo nhu cầu, làm sản phẩm trước và xuất hàng từ kho. Nhà máy đa chủng loại số lượng nhỏ mà bài viết này hướng tới chủ yếu là nhà máy sản xuất theo đơn hàng.
Báo cáo của TNO nêu điểm yếu của sản xuất đa chủng loại số lượng nhỏ là do chuyển đổi thường xuyên và lợi thế kinh tế theo quy mô thấp, nên chi phí trên mỗi sản phẩm nhìn chung cao hơn so với sản xuất ít chủng loại số lượng lớn. Báo cáo cũng chỉ ra rằng các phương pháp lập lịch truyền thống và các công cụ thương mại thường không đáp ứng đủ những phức tạp đặc thù của sản xuất đa chủng loại số lượng nhỏ như chuyển đổi vật liệu, thời gian chuyển đổi, đơn hàng gấp chen ngang và tính linh hoạt của công việc. Nhà sản xuất máy công cụ Brother Industries, trong bài giải thích của mình, cũng nêu các nhược điểm: vì mỗi sản phẩm có linh kiện khác nhau nên việc chuyển đổi và quản lý công đoạn trở nên phức tạp, việc chuyển đổi thường xuyên làm giảm thời gian vận hành thực, và gánh nặng đào tạo người lao động lớn.
Các kiểu đơn hàng: lặp lại, cấu hình theo đơn và thiết kế theo đơn
Nhìn từ phía hệ thống quản lý sản xuất, hình thái sản xuất không chỉ có một. Tài liệu cũ về hoạch định sản xuất (PP) của SAP xử lý sản xuất theo đơn hàng (bao gồm cấu hình biến thể), sản xuất để tồn kho, sản xuất lặp lại, công nghiệp quá trình và kanban như những kiểu sản xuất riêng biệt. Microsoft Dynamics 365 Supply Chain Management (sau đây gọi là D365 SCM) cho biết, với khái niệm “sản xuất hợp nhất” (unified manufacturing), có thể vận hành đồng thời trong cùng một cơ chế các lệnh sản xuất (sản xuất một sản phẩm hoặc biến thể cụ thể dựa trên BOM và routing), lệnh theo mẻ (kiểu công thức), kanban (lean lặp lại) và dự án (gộp sản phẩm và dịch vụ theo ngân sách và tiến độ). Tuy nhiên, phần sản xuất của dự án không thể thực hiện bằng kanban.
Điều rút ra từ đây là: trong một nhà máy, việc tồn tại song song “mặt hàng gần với sản xuất lặp lại”, “mặt hàng chọn và kết hợp đặc tả (cấu hình theo đơn hàng, CTO)” và “mặt hàng thiết kế riêng cho từng đơn (thiết kế theo đơn hàng, ETO)” là chuyện bình thường, và hệ thống cũng chuẩn bị cách xử lý riêng cho từng loại. Về thiết kế theo dõi giá thành và tiến độ theo số lệnh sản xuất (seiban) cho các mặt hàng thiết kế theo đơn hàng, xin xem chi tiết trong bài về triển khai hệ thống quản lý Seiban.
Phân loại 4 nhóm theo tần suất đặt hàng × cỡ lô
Có một khung dễ hiểu để phân loại mặt hàng của nhà máy. Phần Hỏi đáp (Q&A) của J-Net21 thuộc Tổ chức Doanh nghiệp vừa và nhỏ Nhật Bản (SMRJ), khi trả lời về cách ngành dập chính xác ứng phó với xu hướng đa chủng loại số lượng nhỏ, khuyến nghị chia sản phẩm thành 4 nhóm theo tần suất đặt hàng và cỡ lô.
| Phân loại | Phương châm ứng phó của J-Net21 | Trọng tâm yêu cầu với hệ thống quản lý sản xuất (sắp xếp của bài viết này) |
|---|---|---|
| Tần suất cao, lô lớn | Dây chuyền chuyên dụng / tồn kho | Sản xuất lặp lại, kế hoạch bổ sung tồn kho, kanban, giá thành định mức |
| Tần suất cao, lô nhỏ | Tồn kho chiến lược | Tồn kho bán thành phẩm và linh kiện dùng chung, điểm đặt hàng lại, lập lại kế hoạch nhanh, thứ tự gom các lần chuyển đổi |
| Tần suất thấp, lô lớn | Sản xuất theo đơn hàng | Tính nhu cầu vật tư từ đơn hàng, thời gian chờ đặt mua vật liệu, lập lịch theo năng lực hữu hạn |
| Tần suất thấp, lô nhỏ | Sản xuất theo đơn hàng | Cấu trúc không làm tăng dữ liệu chủ mã hàng, lập lịch có tính thời gian chuyển đổi, giá thành và tiến độ theo số lệnh sản xuất (seiban), liên kết với báo giá |
Với các sản phẩm sản xuất theo đơn hàng, J-Net21 khuyến nghị rút ngắn thời gian chuyển đổi bằng cách thay đổi bố trí mặt bằng và cải tiến phương pháp làm việc. Cột ngoài cùng bên phải là phần do bài viết này sắp xếp, cho biết cần yêu cầu gì ở hệ thống đối với từng nhóm.
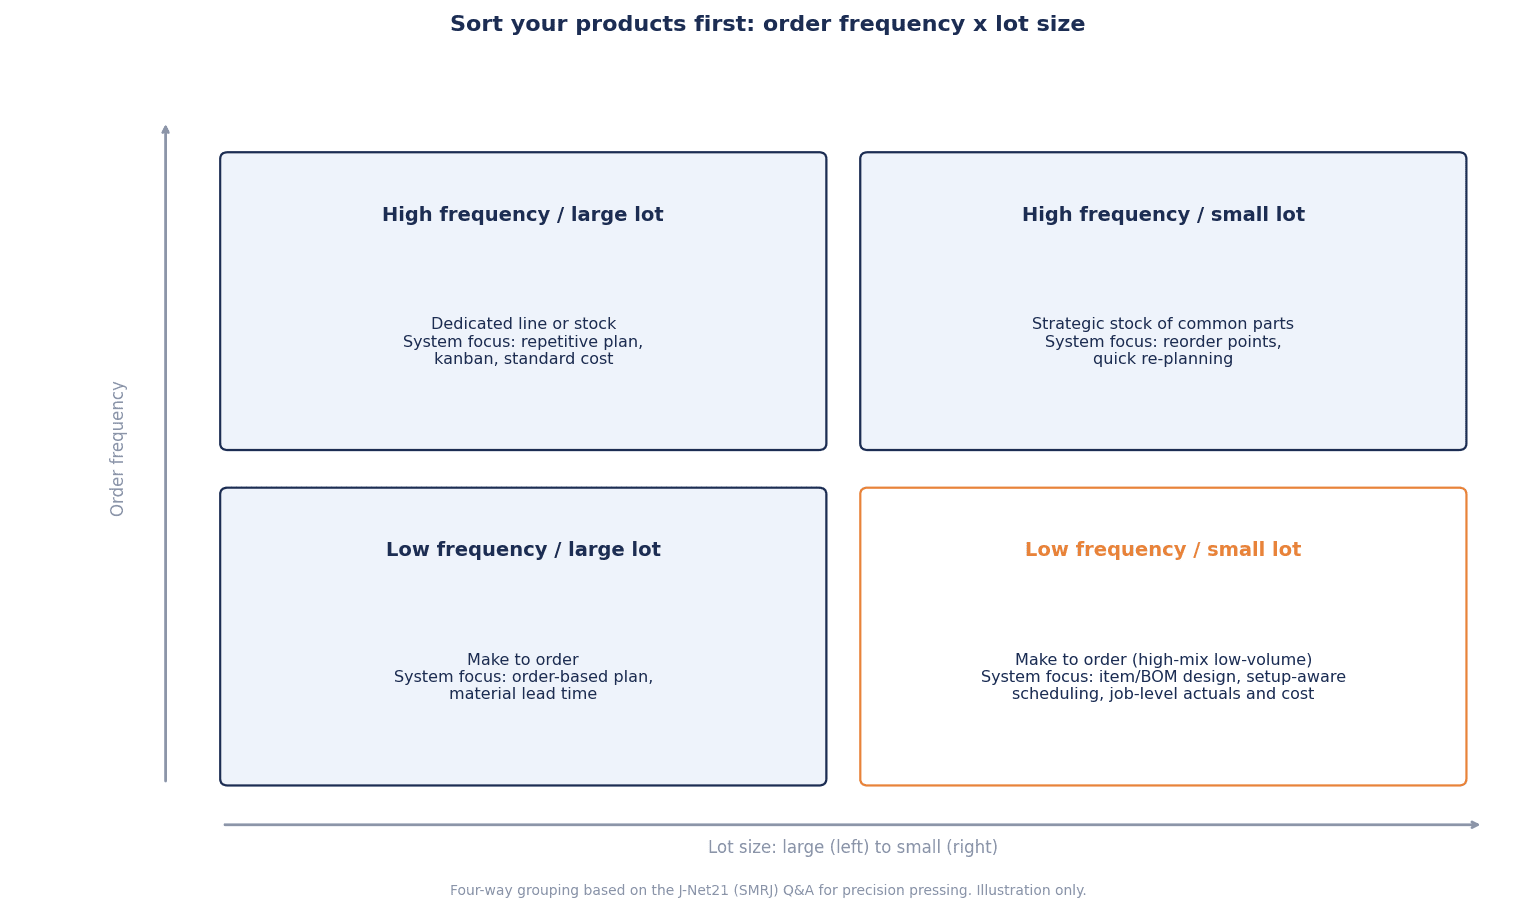
Hình trên chia mặt hàng thành 4 nhóm theo tần suất đặt hàng và cỡ lô, và liệt kê trọng tâm yêu cầu với hệ thống cho từng nhóm. Nếu ngay từ đầu đếm xem các mã hàng đang hoạt động của nhà máy phân bố thế nào trong 4 ô này, việc viết yêu cầu về sau sẽ dễ hơn. Ví dụ, nếu phần lớn là mặt hàng tần suất thấp, lô nhỏ thì cách tổ chức dữ liệu chủ mã hàng và quản lý theo seiban sẽ là trọng tâm của yêu cầu; nếu nhiều mặt hàng tần suất cao, lô nhỏ thì thứ tự chuyển đổi và tồn kho chiến lược sẽ là trọng tâm.
4 lý do hệ thống quản lý sản xuất không phù hợp
Có chức năng nhưng không được dùng
Khi tình trạng “đã có hệ thống nhưng Excel vẫn không biến mất” kéo dài ở nhà máy đa chủng loại số lượng nhỏ, người ta thường quy nguyên nhân cho việc thiếu chức năng. Tuy nhiên, nhận định của bài viết này là trên thực tế, nguyên nhân thường là đã chọn sản phẩm trong khi vẫn trì hoãn 4 quyết định thiết kế sau.
- Cách tổ chức mã hàng và BOM: tạo mã hàng cho mỗi đơn hàng, hay biểu diễn bằng mặt hàng có thể cấu hình cùng các tùy chọn
- Đơn vị lập kế hoạch và cách xử lý thời gian chuyển đổi: công đoạn nào được lập kế hoạch theo năng lực hữu hạn, và có giữ thời gian chuyển đổi tùy theo thứ tự hay không
- Mức độ chi tiết khi thu thập dữ liệu thực tế: lấy thời điểm bắt đầu, kết thúc cho từng tác vụ, hay báo cáo gộp
- Phương pháp tính giá thành: giá thành định mức, hay giá thành thực tế, giá thành theo từng đơn
4 điểm này trông có vẻ có thể quyết định sau khi đã chọn sản phẩm. Nhưng trên thực tế, mỗi sản phẩm có cách tổ chức mà nó làm tốt, và một khi việc triển khai đã tiến triển thì rất khó thay đổi.
Điểm không phù hợp được phát hiện ở giai đoạn sau
Công ty tư vấn triển khai ERP Panorama Consulting, trong 2026 ERP Report (công bố ngày 4/3/2026, đối tượng là các tổ chức quy mô vừa đến lớn trên thế giới), cho biết hơn 25% tổ chức vượt ngân sách dự án, và nguyên nhân chính là “nhu cầu công nghệ bổ sung”. Công ty này nhận xét rằng các điểm không phù hợp (fatal misfits) được phát hiện ở giai đoạn sau của dự án, dẫn đến bổ sung công nghệ, mở rộng phạm vi và phát triển tùy biến.
Cũng có khảo sát cho thấy độ khó của tích hợp. Trong khảo sát của Rockwell Automation (đưa tin tháng 7/2026; 1,560 người ra quyết định về vận hành sản xuất và công nghiệp tại 17 quốc gia trả lời; đây không phải số liệu riêng của Thái Lan), 93% đang vận hành MES (hệ thống điều hành sản xuất) ở ít nhất một cơ sở, trong khi chỉ 28% đã triển khai toàn công ty, và 23% đã tích hợp hoàn toàn với ERP, PLM, chất lượng và OT. Yêu cầu số 1 khi mua MES là tích hợp (44%).
Để kéo các điểm không phù hợp vốn bị phát hiện ở giai đoạn sau lên giai đoạn đầu, chỉ có cách viết trước 4 quyết định thiết kế và kiểm chứng chúng bằng đơn hàng thực tế. Các chương sau sẽ lần lượt xem xét từng điểm trong 4 điểm này.
Cách tổ chức mã hàng và BOM: thiết kế không làm tăng số mã hàng
Cơ chế khiến mã hàng tăng mãi
Điều thường thấy nhất ở nhà máy đa chủng loại số lượng nhỏ là cách vận hành “sao chép một mã hàng tương tự và tạo mã hàng mới chỉ thay đổi một chút”. Cách này bắt đầu nhanh, nhưng loại đơn hàng càng tăng thì dữ liệu chủ mã hàng, BOM, routing và đơn giá cũng tăng theo cùng số lượng, và không còn biết cái nào là mới nhất.
Khái niệm mặt hàng có thể cấu hình (cấu hình biến thể)
Ngược lại, các ERP lớn có cơ chế “không tạo dữ liệu chủ mã hàng cho từng tổ hợp”. Cấu hình biến thể (variant configuration) của SAP biểu diễn biến thể bằng đặc tính (characteristics) và giá trị, và bao phủ mọi biến thể bằng 1 mặt hàng có thể cấu hình cùng super BOM và super routing chứa tất cả lựa chọn. Trong ví dụ của SAP Learning, xe nâng về lý thuyết có thể có 17,010 biến thể, nhưng nhờ các ràng buộc cấm tổ hợp không hợp lệ (object dependencies), số biến thể được thu hẹp về mức thực tế, và không cần tạo tới 17,010 bản ghi dữ liệu chủ mã hàng, BOM, quy trình thao tác, tính giá thành và giá bán.
“Cấu hình sản phẩm” của D365 SCM cũng theo cùng cách nghĩ. Theo tài liệu của Microsoft, mô hình cấu hình dùng thuộc tính (attribute) để kiểm soát việc có áp dụng dòng BOM hay thao tác của routing hay không, cũng như giá trị thuộc tính (ví dụ: chiều dài vật liệu, thời gian gia công của công đoạn mài); mỗi cấu hình được cấp một ID cấu hình duy nhất và dùng để theo dõi tồn kho. Việc cấu hình có thể thực hiện từ dòng đơn bán hàng, dòng báo giá, dòng đơn mua hàng, dòng lệnh sản xuất, v.v. Ngoài ra, với cấu hình theo đơn hàng, bán thành phẩm có thể được lưu kho dưới dạng linh kiện dùng chung thay vì thành phẩm, nên tài liệu cho rằng có thể giảm vốn nằm trong tồn kho.
Lưu ý: số lượng giá trị miền và công sức chuyển đổi
Tuy nhiên, mô hình cấu hình cũng có điểm cần lưu ý. Cũng tài liệu đó của Microsoft lưu ý rằng nếu tạo quá nhiều giá trị miền (lựa chọn) cho thuộc tính thì bộ cấu hình sẽ chậm. Tài liệu cũng cho biết để chuyển từ sản xuất để tồn kho sang cấu hình theo đơn hàng, cần phân tích cấu trúc sản phẩm, xác định họ sản phẩm và thành phần hóa linh kiện. Nói cách khác, mặt hàng kiểu cấu hình không phải là “chức năng cứ đưa vào là dùng được”, mà chính là công việc thiết kế dữ liệu chủ.
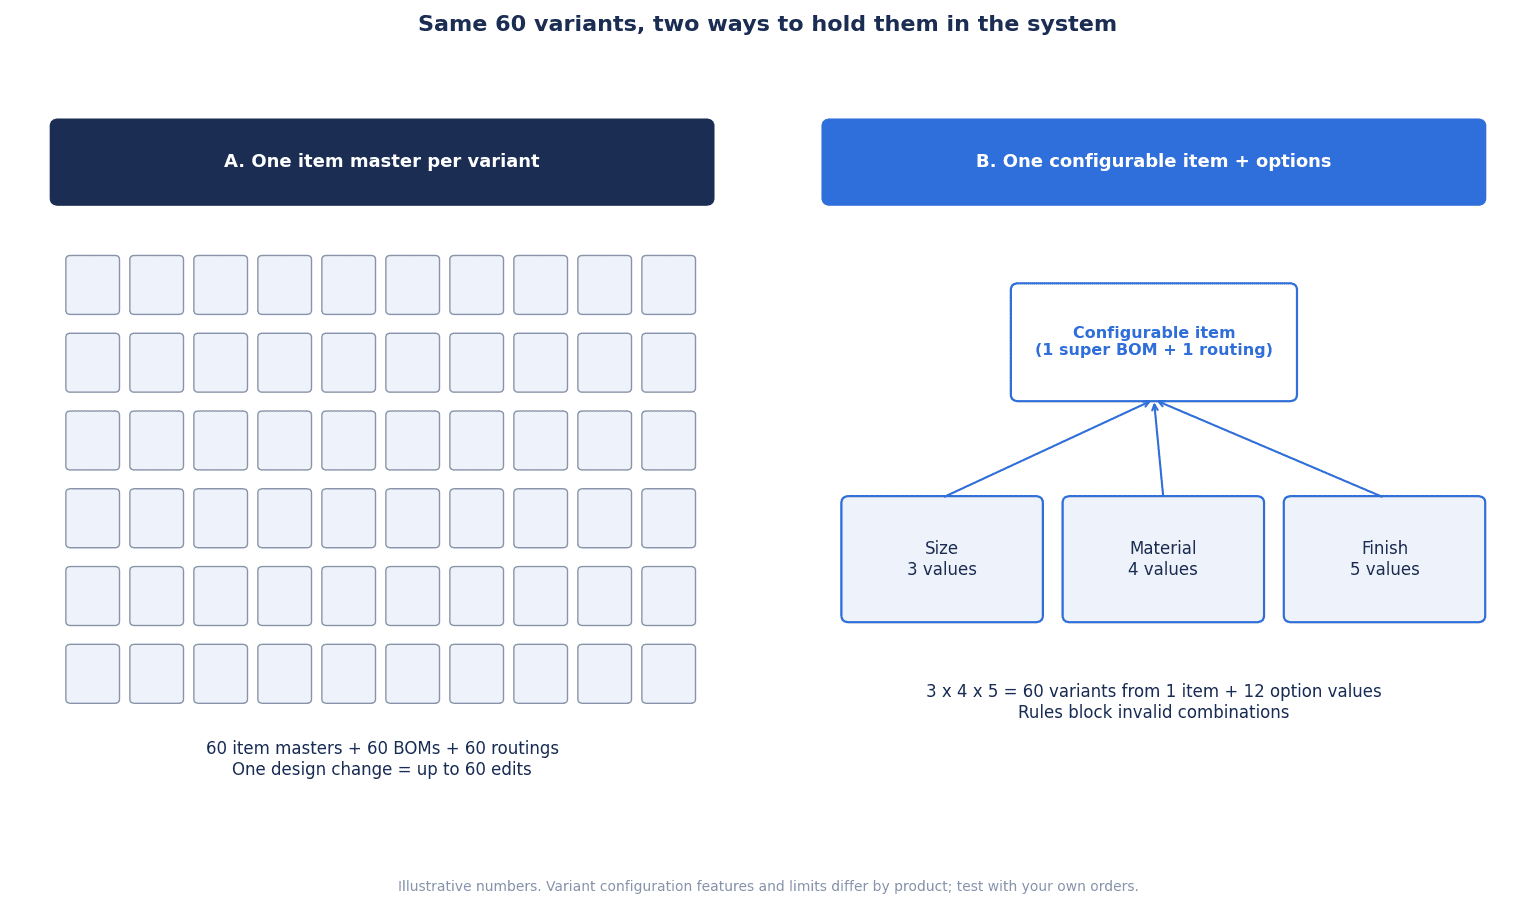
Hình trên so sánh hai phương thức bằng số giả định. Ví dụ, nếu lựa chọn của một sản phẩm là “3 loại kích thước × 4 loại vật liệu × 5 loại xử lý bề mặt” thì số tổ hợp là 3×4×5 = 60.
| Phương thức | Số bản ghi dữ liệu chủ mã hàng (ví dụ với số giả định) | Điều dễ xảy ra |
|---|---|---|
| Tạo dữ liệu chủ cho từng mã hàng (sao chép mặt hàng tương tự) | 60 bản ghi (BOM và routing cũng mỗi loại 60 bản ghi) | Mỗi lần sửa đổi phải sửa 60 bản ghi. Mã hàng cũ còn sót lại |
| Mặt hàng có thể cấu hình + tùy chọn | 1 mặt hàng cấu hình + 12 giá trị tùy chọn (3 + 4 + 5) | Tốn công thiết kế quy tắc cấu hình ban đầu. Cần ràng buộc cho các tổ hợp không hợp lệ |
Không có phương thức nào đúng tuyệt đối. Với hàng thiết kế theo đơn hàng tần suất thấp, lô nhỏ, mà phần lớn đặc tả được quyết định bởi bản vẽ của từng lần, có trường hợp quản lý theo seiban phù hợp hơn là xây dựng mô hình cấu hình. Ngược lại, nếu có nhiều mặt hàng mà đơn hàng đến dưới dạng tổ hợp các lựa chọn, thì cách tổ chức kiểu cấu hình đáng được xem xét. Quyết định trước cho từng nhóm mặt hàng sẽ dùng phương thức nào chính là yêu cầu thứ nhất.
Quy trình chuẩn hóa dữ liệu chủ mã hàng, BOM và routing trong 90 ngày được tổng hợp trong bài về quản lý dữ liệu chủ trong sản xuất. Ngoài ra, cách thu hẹp lựa chọn ngay từ giai đoạn báo giá của bộ phận kinh doanh và kết nối liền mạch đến chỉ thị sản xuất được trình bày trong bài về triển khai CPQ sản xuất.
Lập kế hoạch sản xuất high-mix low-volume: năng lực hữu hạn và thời gian chuyển đổi
Vì sao kế hoạch phụ tải vô hạn không được dùng ở xưởng
Trong lập kế hoạch sản xuất high-mix low-volume, lý do lớn nhất khiến Excel không biến mất là kế hoạch của hệ thống được lập trên giả định “năng lực không có giới hạn”. Tài liệu D365 SCM của Microsoft định nghĩa năng lực hữu hạn là “phương pháp xác định lượng có thể sản xuất trong một khoảng thời gian có tính đến ràng buộc nguồn lực”, và giải thích rằng nó tạo ra lịch thực tế hơn so với phụ tải vô hạn. Khi năng lực không đủ, ngày hoàn thành bị lùi lại và công việc được phân bổ vào thời điểm năng lực còn trống.
Cũng tài liệu đó nêu các lưu ý thực tế. Trong D365 SCM, năng lực hữu hạn cần được bật ở 3 chỗ: thiết lập toàn cục, kế hoạch tổng thể (master plan) và từng nguồn lực. Khi năng lực thay đổi theo yêu cầu, chẳng hạn do ca làm việc, thời gian xử lý sẽ không được tính đúng, nên tài liệu cho rằng không nên dùng chức năng năng lực hữu hạn. Tài liệu cũng viết rằng hàng rào thời gian (time fence) 1 ngày rất có thể là quá ngắn với nhiều doanh nghiệp sản xuất. Điều kiện khác nhau tùy sản phẩm, nhưng cần nắm rằng đằng sau một câu “hỗ trợ năng lực hữu hạn” có những thiết lập và giả định như vậy. Thiết kế kế hoạch năng lực hữu hạn xử lý đồng thời máy móc, nhân lực và vật tư được giải thích chi tiết trong bài về triển khai hoạch định công suất hữu hạn.
Lập lịch có tính thời gian chuyển đổi: có giữ được thời gian chuyển đổi theo thứ tự không
Điều có tác dụng nhất trong lập kế hoạch đa chủng loại số lượng nhỏ là cách xử lý chuyển đổi. Ngay trên cùng một thiết bị, thời gian chuyển đổi thay đổi tùy theo trước đó đã chạy gì. Từ nhựa màu nhạt sang nhựa màu đậm thì ngắn, ngược lại thì dài. Cùng dòng khuôn thì ngắn, khác dòng thì dài. Hệ thống có giữ được thời gian chuyển đổi phụ thuộc thứ tự như vậy hay không là điểm kiểm tra trọng tâm khi xem xét phần mềm lập lịch sản xuất (APS).
Như báo cáo của TNO đã chỉ ra, chuyển đổi vật liệu, thời gian chuyển đổi và đơn hàng gấp chen ngang là những lĩnh vực mà phương pháp truyền thống và công cụ thương mại khó xử lý. Luận văn thạc sĩ của MIT (tháng 5/2024) cũng xem việc lập lịch cho job shop đa chủng loại số lượng nhỏ là bài toán gồm yêu cầu sản xuất đa dạng, tối ưu hóa việc sử dụng nguồn lực và tối thiểu hóa thời gian chờ (lead time).
Khi xem xét phần mềm lập lịch sản xuất có tính thời gian chuyển đổi, kiểm tra cụ thể 3 điểm sau sẽ giúp thấy rõ khác biệt giữa các sản phẩm.
- Có giữ được thời gian chuyển đổi theo tổ hợp “mặt hàng trước → mặt hàng sau” thay vì “giá trị cố định cho từng mặt hàng” không
- Có đề xuất được thứ tự gom các lần chuyển đổi (chạy liên tiếp cùng một dòng) trong phạm vi vẫn giữ được ngày giao hàng không
- Có phân chia được cách dùng, chẳng hạn chỉ lập kế hoạch chi tiết theo năng lực hữu hạn cho công đoạn nút thắt cổ chai và xử lý thô các công đoạn khác, không
Cải tiến để rút ngắn chính thời gian chuyển đổi cũng là việc nên làm trước khi có hệ thống. Cách phân tích chuyển đổi bằng SMED và dữ liệu được trình bày trong bài về phân tích giảm thời gian chuyển đổi.
Đơn hàng gấp chen ngang và khoảng thời gian đóng băng
Ở nhà máy đa chủng loại số lượng nhỏ, đơn hàng gấp chen ngang là chuyện hằng ngày. Nếu mỗi lần có đơn chen ngang lại lập lại toàn bộ kế hoạch, xưởng sẽ không còn tin vào kế hoạch đã chốt từ hôm trước. Vì vậy cần có khoảng thời gian đóng băng, tức là “về nguyên tắc không thay đổi kế hoạch trong khoảng thời gian này”, cùng quy tắc phê duyệt khi đưa ngoại lệ vào. Điều cần ở hệ thống là: thiết lập được khoảng thời gian đóng băng, cho thấy được ảnh hưởng đến lịch phía sau khi đưa đơn chen ngang vào, và lưu lại lịch sử thay đổi. Cách quyết định khoảng thời gian đóng băng và vận hành phê duyệt thay đổi được tổng hợp trong bài về thiết lập khoảng thời gian đóng băng kế hoạch sản xuất.
Mức độ chi tiết thu thập dữ liệu thực tế: lô càng nhỏ, nhập liệu càng nhiều
Đếm số lần nhập liệu cho mỗi lô
Ở nhà máy đa chủng loại số lượng nhỏ, số đơn hàng chạy trong một ngày nhiều nên số lần nhập dữ liệu thực tế cũng tăng. Nếu với mỗi lô phải nhập “bắt đầu”, “kết thúc”, “số lượng” và “lỗi”, thì khi số đơn hàng tăng gấp đôi, lượng nhập liệu cũng tăng gấp đôi. Khi nhà máy vốn vận hành bằng báo cáo ngày trên giấy chuyển sang hệ thống, gánh nặng nhập liệu này trở thành nguyên nhân khiến xưởng phản kháng.
Ghi nhận theo thời gian ước tính hay theo thời gian thực tế
Tùy sản phẩm, có những thiết lập giúp giảm gánh nặng này. Theo tài liệu “Đăng ký điều hành sản xuất” (Registration for manufacturing execution) của D365 SCM, người lao động đăng ký thời gian của công việc sản xuất và lượng tiêu hao mặt hàng trên màn hình điều hành tại xưởng, và sau khi được phê duyệt, dữ liệu được chuyển sang các module liên quan. Bằng cách phê duyệt và chuyển liên tục, người quản lý có thể theo dõi giá thành thực tế của lệnh sản xuất.
Cũng tài liệu đó cho biết, trong thiết lập nhóm routing, có thể chọn ghi nhận theo thời gian ước tính tại thời điểm bắt đầu công việc, hay ghi nhận theo thời gian thực tế tại thời điểm dừng hoặc hoàn thành. Ngoài ra, hệ thống còn hỗ trợ gộp công việc (job bundling), tức là bắt đầu nhiều công việc cùng lúc và chia thời gian theo khóa phân bổ, cũng như đăng ký công việc gián tiếp như họp, vệ sinh, bảo trì.
Với nhà máy đa chủng loại số lượng nhỏ, đây là một lựa chọn quan trọng.
- Ghi nhận theo thời gian ước tính: nhập liệu ít, nhưng không biết thời gian thực tế đã mất. Giá thành sẽ là giá trị gần với định mức
- Ghi nhận theo thời gian thực tế: nhập liệu tăng, nhưng lưu lại được thời gian thực tế của chuyển đổi và gia công. Độ chính xác của lần báo giá và lập kế hoạch tiếp theo được nâng lên
Không cần lấy thời gian thực tế ở mọi công đoạn. Cách phân chia thực tế là chỉ lấy thời gian thực tế ở công đoạn nút thắt cổ chai và các công đoạn có thời gian chuyển đổi dài, còn lại ghi nhận theo thời gian ước tính. Cũng có các cách như giảm công nhập liệu bằng mã vạch hay máy tính bảng, hoặc lấy tự động từ thiết bị. Cách xác định yêu cầu và nghiệm thu cho việc thu thập dữ liệu thực tế tự động được trình bày trong bài về triển khai thu thập sản lượng thực tế tự động.
Giá thành: giá thành định mức, hay giá thành thực tế, giá thành theo từng đơn
Nhà máy phù hợp và không phù hợp với giá thành định mức
Phương pháp tính giá thành cũng là điểm gây khó khăn về sau ở nhà máy đa chủng loại số lượng nhỏ. Tài liệu của Microsoft Dynamics 365 Business Central (sau đây gọi là Business Central) cho biết phương pháp giá thành định mức được dùng “khi kiểm soát chi phí là quan trọng”, “khi đánh giá chi phí vật liệu trực tiếp, chi phí nhân công trực tiếp và chi phí sản xuất chung trong sản xuất lặp lại”, và “khi có kỷ luật và nhân lực để duy trì định mức”. Sau khi có giá thành thực tế, chênh lệch sẽ được điều chỉnh. Tài liệu cũng viết rằng phương pháp giá thành định mức “dễ dùng nhưng cần được bảo trì thích hợp”.
Áp dụng vào nhà máy đa chủng loại số lượng nhỏ thì ở nhà máy mà mã hàng tăng mỗi tháng và mỗi sản phẩm có công đoạn, vật liệu khác nhau, việc giữ định mức của mọi mặt hàng luôn cập nhật là một gánh nặng lớn. Mặt khác, về phương pháp đích danh (Specific), cũng tài liệu đó cho biết phương pháp này phù hợp với mặt hàng dễ nhận diện và có đơn giá tương đối cao, mặt hàng thuộc đối tượng quản lý theo quy định, và mặt hàng có số sê-ri, đồng thời cần theo dõi mặt hàng (item tracking) ở cả nhập kho lẫn xuất kho.
Điều muốn nói ở đây không phải là “vì đa chủng loại số lượng nhỏ nên không dùng được giá thành định mức”. Cách thực tế là phân chia phương pháp theo từng nhóm mặt hàng, chẳng hạn dùng giá thành định mức cho hàng tần suất cao gần với sản xuất lặp lại, và tập hợp giá thành thực tế theo seiban hoặc theo lệnh sản xuất cho hàng thiết kế theo đơn hàng.
Quyết định phương pháp giá thành trước khi triển khai
Điều cần lưu ý là phương pháp giá thành khó thay đổi về sau. Tài liệu của Business Central ghi rõ rằng mặt hàng đã có bút toán sổ cái mặt hàng (item ledger entry) thì không thể thay đổi phương pháp tính giá thành. Ngoài ra, với phương pháp giá thành định mức, đơn giá trên thẻ mặt hàng dựa trên giá thành định mức và người dùng không thể chỉnh sửa. Đặc tả khác nhau tùy sản phẩm, nhưng cách làm “cứ bắt đầu vận hành đã, giá thành tính sau” chính là trì hoãn một quyết định khó quay lại. Trước khi triển khai, cần để bộ phận kế toán và bộ phận quản lý sản xuất quyết định phương pháp giá thành cho từng nhóm mặt hàng.
Các loại sản phẩm và cách kết hợp
4 loại
Các sản phẩm được xem xét trong lĩnh vực quản lý sản xuất có thể chia thành 4 loại lớn sau.
| Loại | Vai trò chính | Điểm cần xem ở nhà máy đa chủng loại số lượng nhỏ |
|---|---|---|
| Module sản xuất của ERP | Xử lý đơn hàng, mua hàng, tồn kho, lệnh sản xuất, giá thành và kế toán trên cùng một dữ liệu | Cách tổ chức mã hàng và BOM, phương pháp giá thành, liên động với kế toán |
| Phần mềm đóng gói quản lý sản xuất | Dành cho nhà máy sản xuất theo đơn hàng, xử lý seiban, công đoạn, tiến độ và giá thành | Hỗ trợ seiban và đơn hàng thiết kế riêng, dễ dùng tại xưởng, liên kết với kế toán |
| MES (hệ thống điều hành sản xuất) | Xử lý chỉ thị công việc, dữ liệu thực tế, chất lượng và dữ liệu thiết bị tại xưởng | Mức độ chi tiết dữ liệu thực tế, thiết bị đầu cuối, kết nối với thiết bị |
| APS (phần mềm lập lịch sản xuất) | Lập lịch có tính năng lực hữu hạn và thời gian chuyển đổi | Chuyển đổi phụ thuộc thứ tự, lập lại kế hoạch khi có đơn chen ngang, liên kết với hệ thống cấp trên |
Không cần một sản phẩm đáp ứng tất cả. Tổ hợp như giữ đơn hàng, tồn kho và giá thành trên ERP, dùng APS để lập lịch cho công đoạn nút thắt cổ chai, và lấy dữ liệu thực tế bằng MES hoặc máy tính bảng cũng thường được xem xét. Tuy nhiên, càng kết hợp nhiều thì công việc tích hợp càng tăng. Trong khảo sát của Rockwell ở chương trước, việc chỉ có 23% đã tích hợp hoàn toàn với ERP và các hệ thống khác cho thấy độ khó của việc kết hợp.
Tham khảo giá công bố
Để làm mốc tham khảo về giá, dưới đây là các giá niêm yết đã được công bố. Tất cả đều là giá niêm yết công bố trên trang web Mỹ (tại thời điểm xem ngày 9/10/2026), không bao gồm giá tại Thái Lan hay chi phí của đối tác triển khai. Đây không phải là khuyến nghị sản phẩm cụ thể nào.
- Microsoft Dynamics 365 Business Central: Essentials 80 USD, Premium 110 USD, Team Members 8 USD (đều là cho 1 người dùng/1 tháng, thanh toán theo năm). Chức năng sản xuất nằm trong Premium
- Microsoft Dynamics 365 Supply Chain Management: 210 USD, Premium 300 USD (1 người dùng/1 tháng, thanh toán theo năm). Trang ghi rõ giá chỉ mang tính tham khảo và khác nhau tùy tiền tệ, khu vực
- Odoo: gói Standard / Custom bao gồm tất cả ứng dụng, kể cả sản xuất (MRP), với mức hiển thị khoảng từ hơn 10 USD đến mức hơn 30 USD cho 1 người dùng/1 tháng (mức hiển thị thay đổi theo thanh toán năm hay tháng và ưu đãi năm đầu)
Phí bản quyền chỉ là một phần của tổng chi phí. Cách ước tính chi phí và cách nghĩ về tổng chi phí sở hữu (TCO) trong 3 năm được sắp xếp trong bài về chi phí hệ thống quản lý sản xuất.
Nhân lực nội bộ cũng là một phần chi phí
Điều dễ bị bỏ sót là nhân lực nội bộ. Theo số liệu Panorama Consulting trích dẫn từ 2019 ERP Report, việc triển khai ERP ở doanh nghiệp vừa và nhỏ cần trung bình 7 người, ở doanh nghiệp lớn cần trung bình 24 người làm toàn thời gian từ nội bộ (đây là khảo sát năm 2019, dữ liệu đã cũ). Quan trọng hơn bản thân con số là điểm cần quyết định ngay từ đầu: “trong thời gian triển khai, từ bộ phận quản lý sản xuất và xưởng, ai sẽ dành bao nhiêu phần trăm thời gian”.
Tính toán chi phí theo mô hình (số giả định)
Ở đây, hiệu quả và chi phí khi một nhà máy đa chủng loại số lượng nhỏ triển khai hệ thống quản lý sản xuất được tính bằng các số giả định. Số người, số mã hàng, số giờ, đơn giá và chi phí dưới đây đều là số giả định được đặt ra riêng cho bài viết này. Khi ra quyết định thực tế, hãy thay bằng số liệu của chính nhà máy.
Giả định của mô hình
- Nhà máy sản xuất theo đơn hàng trong lĩnh vực gia công kim loại và đúc nhựa, 150 nhân viên
- 2,400 mã hàng đang hoạt động, 600 lệnh sản xuất mỗi tháng, 25 người dùng hệ thống
- Đơn vị tiền tệ là baht Thái (THB)
Hiệu quả (1): công việc lập kế hoạch và kiểm tra tiến độ
- Công việc lập lại kế hoạch và kiểm tra tiến độ giảm từ 300 giờ/tháng xuống 150 giờ (giảm 150 giờ)
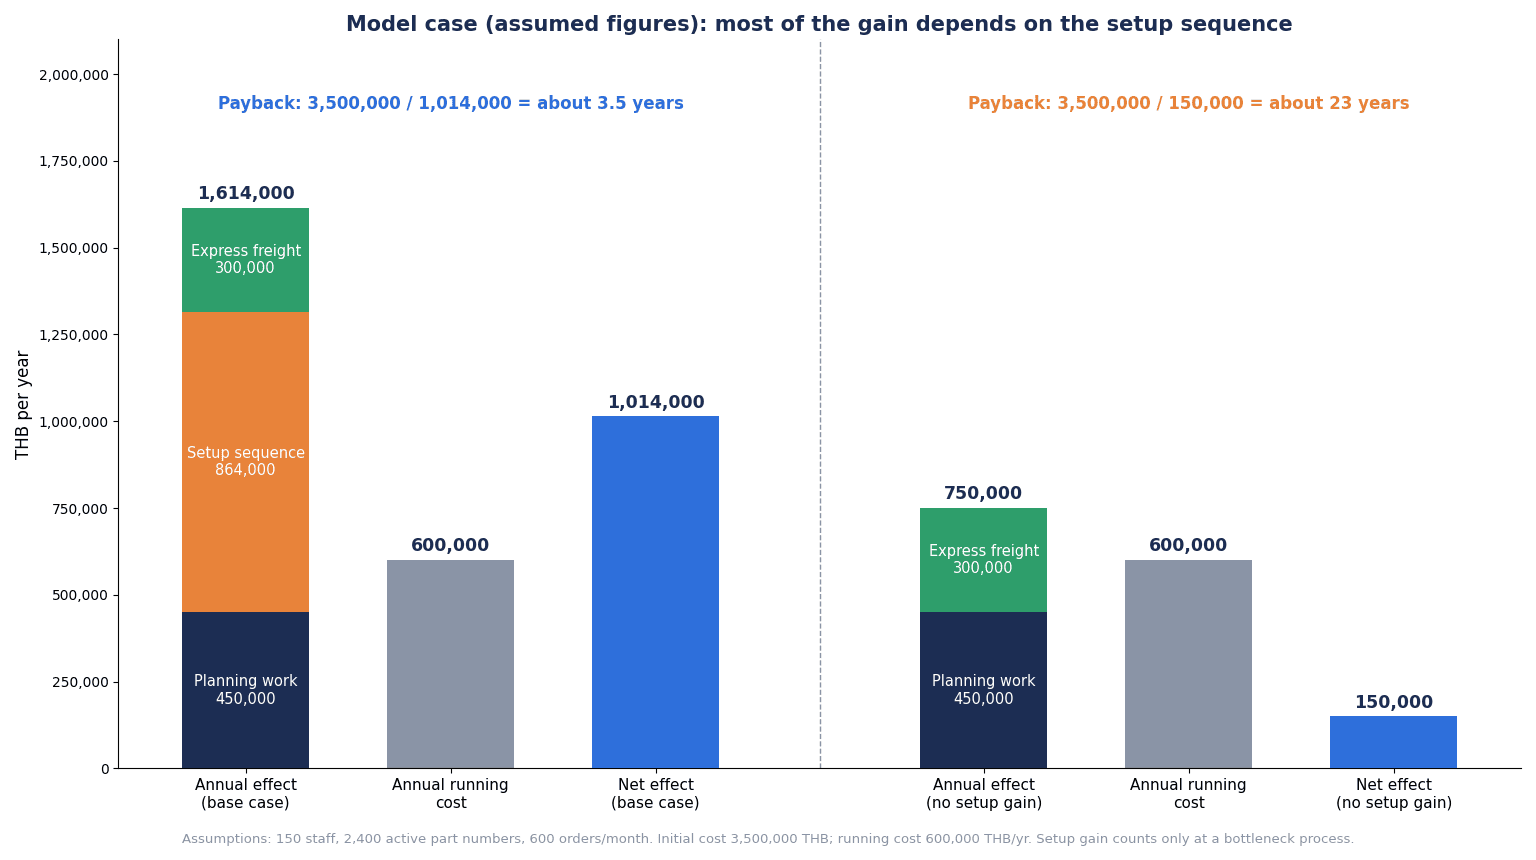
- Với đơn giá theo giờ 250 baht: 150 giờ × 12 tháng × 250 baht = 450,000 baht/năm
Hiệu quả (2): xem lại thứ tự chuyển đổi
- Công đoạn nút thắt cổ chai có 400 giờ chuyển đổi mỗi tháng; nếu xem lại thứ tự để giảm 15% trong đó thì 400 × 15% = 60 giờ/tháng
- Tính theo năm là 60 giờ × 12 tháng = 720 giờ
- Với giá trị gia tăng trên mỗi giờ thiết bị là 1,200 baht: 720 giờ × 1,200 baht = 864,000 baht/năm
- Hiệu quả này chỉ thành hiện thực khi ở công đoạn nút thắt cổ chai, có thể đưa thêm đơn hàng vào khoảng thời gian được giải phóng
Hiệu quả (3): chi phí vận chuyển gấp
- Chi phí vận chuyển gấp để bù lại việc giao hàng trễ giảm từ 40,000 baht/tháng xuống 15,000 baht
- Chênh lệch là 25,000 baht/tháng, 25,000 × 12 tháng = 300,000 baht/năm
Tổng hiệu quả và thời gian hoàn vốn
| Hạng mục | Cách tính | Hiệu quả hằng năm |
|---|---|---|
| (1) Công việc lập kế hoạch và kiểm tra tiến độ | 150 giờ × 12 × 250 baht | 450,000 THB |
| (2) Xem lại thứ tự chuyển đổi | 60 giờ × 12 × 1,200 baht | 864,000 THB |
| (3) Chi phí vận chuyển gấp | 25,000 baht × 12 | 300,000 THB |
| Tổng | 450,000 + 864,000 + 300,000 | 1,614,000 THB |
Chi phí được đặt như sau.
- Chi phí ban đầu: 3,500,000 baht (bản quyền, triển khai, chuẩn hóa dữ liệu chủ, chuyển đổi dữ liệu)
- Chi phí hằng năm: 600,000 baht (thuê bao, bảo trì)
Cách tính như sau.
- Hiệu quả ròng hằng năm: 1,614,000 − 600,000 = 1,014,000 baht/năm
- Thời gian hoàn vốn: 3,500,000 ÷ 1,014,000 ≈ 3.45 → khoảng 3.5 năm
Độ nhạy: trường hợp chuyển đổi không phải là nút thắt cổ chai
Hiệu quả (2) dựa trên tiền đề là chuyển đổi đang chiếm năng lực của công đoạn nút thắt cổ chai, và có thể đưa thêm đơn hàng vào thời gian được giải phóng. Ở nhà máy không như vậy, hiệu quả (2) bằng 0.
- Hiệu quả: 450,000 + 300,000 = 750,000 baht/năm
- Hiệu quả ròng hằng năm: 750,000 − 600,000 = 150,000 baht/năm
- Thời gian hoàn vốn: 3,500,000 ÷ 150,000 ≈ 23.3 → khoảng 23 năm. Trên thực tế là không thể hoàn vốn
Cách đọc phép tính
Trong mô hình này, hơn một nửa hiệu quả (864,000 baht trong 1,614,000 baht, khoảng 54%) đến từ việc xem lại thứ tự chuyển đổi. Nói cách khác, trước khi quyết định triển khai, việc cần làm trước là đo xem công đoạn nút thắt cổ chai có đang bị tắc vì chuyển đổi hay không. Ở nhà máy mà chuyển đổi không gây tắc, dù bỏ ra cùng mức chi phí cũng có khả năng không hoàn vốn được. Trong trường hợp đó, có thể cân nhắc các quyết định như thu hẹp phạm vi triển khai vào việc giảm công việc văn phòng để hạ chi phí, hoặc cải tiến chuyển đổi trước.
Những gì không đưa vào phép tính này
- Cải thiện chất lượng, giảm tồn kho, giảm làm thêm giờ
- Ứng phó với khó khăn tuyển dụng
- Thuế và ưu đãi BOI (bài viết này không đề cập)
Cách chọn hệ thống quản lý sản xuất: các mục cần kiểm tra trong RFP và demo
Không hỏi có chức năng hay không, mà hỏi bằng kịch bản
Điểm mấu chốt trong cách chọn hệ thống quản lý sản xuất là không hỏi “có chức năng này không”. Phần lớn sản phẩm, nếu được hỏi, đều có thể trả lời “có”. Vấn đề là với đơn hàng của nhà máy, chức năng đó chạy được với bao nhiêu thiết lập và thao tác thủ công.
Vì vậy, hãy chọn 3 đơn hàng thực tế của nhà máy, giao trước cho nhà cung cấp và yêu cầu họ chạy trọn vẹn từ đầu đến cuối trong buổi demo (kiểm thử theo kịch bản).
- Đơn hàng thông thường: một đơn hàng rất bình thường thuộc nhóm mặt hàng có số lượng đơn nhiều nhất. Chạy từ nhận đơn, đặt mua vật liệu, chỉ thị sản xuất, dữ liệu thực tế, xuất hàng đến giá thành
- Đơn hàng gấp chen ngang: đơn hàng gấp đến sau khi kế hoạch đã được lập. Xem ảnh hưởng đến lịch hiện có, cách xử lý khoảng thời gian đóng băng và việc sắp xếp lại chuyển đổi
- Đơn hàng có thay đổi thiết kế: đơn hàng bị thay đổi đặc tả giữa chừng quá trình sản xuất. Xem cách xử lý phiên bản BOM, bán thành phẩm dở dang và giá thành
Khi lập danh sách chức năng đầy đủ, có thể tham khảo bài về chức năng hệ thống quản lý sản xuất và yêu cầu RFP. Bài viết này tổng hợp thành bảng các mục cần kiểm tra đặc biệt ở nhà máy đa chủng loại số lượng nhỏ.
Các mục kiểm tra
| STT | Mục kiểm tra | Điều cần xác nhận khi demo và nghiệm thu |
|---|---|---|
| 1 | 3 kịch bản kiểm thử | Có chạy trọn vẹn được 3 đơn hàng thực tế của nhà máy trên màn hình, từ nhận đơn đến giá thành không. Ở đâu giữa chừng cần Excel hoặc thao tác thủ công |
| 2 | Cách tổ chức mã hàng và BOM | Có chọn được giữa phương thức tạo mã hàng và phương thức mặt hàng có thể cấu hình cho từng nhóm mặt hàng không. Công sức tạo mặt hàng tương tự và sửa đổi thế nào |
| 3 | Cách xử lý chuyển đổi | Có giữ được thời gian chuyển đổi theo “mặt hàng trước → mặt hàng sau” không. Có đề xuất được thứ tự gom các lần chuyển đổi không |
| 4 | Phạm vi năng lực hữu hạn | Có chọn được nguồn lực nào lập kế hoạch theo năng lực hữu hạn không. Ca làm việc và làm thêm giờ được xử lý thế nào |
| 5 | Đơn chen ngang và khoảng thời gian đóng băng | Có thiết lập được khoảng thời gian đóng băng, cho thấy ảnh hưởng của đơn chen ngang và lưu lại lịch sử thay đổi không |
| 6 | Mức độ chi tiết dữ liệu thực tế | Có chọn được ghi nhận theo thời gian ước tính hay theo thời gian thực tế cho từng công đoạn không. Có hỗ trợ bắt đầu nhiều công việc cùng lúc không |
| 7 | Phương pháp giá thành | Có phân chia được phương pháp giá thành theo từng nhóm mặt hàng không. Sau khi bắt đầu vận hành, có thể thay đổi đến phạm vi nào |
| 8 | Chuyển đổi dữ liệu chủ | Có thể nhập mã hàng, BOM, routing từ Excel hoặc hệ thống cũ theo định dạng nào. Ai sẽ chuẩn hóa |
| 9 | Giao diện đa ngôn ngữ | Có hỗ trợ màn hình và biểu mẫu bằng tiếng Thái, tiếng Anh, tiếng Nhật không. Có chuyển đổi được ngôn ngữ của tên hàng và phiếu chỉ thị không |
| 10 | Thiết bị đầu cuối tại xưởng | Với máy tính bảng, mã vạch và lấy dữ liệu từ thiết bị, có thể giảm số lần nhập liệu tại xưởng đến mức nào |
| 11 | Liên kết bên ngoài | Phương thức liên kết dữ liệu với kế toán, CAD/PLM, phần mềm lập lịch, thiết bị, và việc gửi lại khi có lỗi |
| 12 | Khóa và phân quyền | Có phân chia được quyền sửa kế hoạch, dữ liệu chủ và dữ liệu thực tế theo vai trò không. Cách xử lý khi chỉnh sửa đồng thời |
| 13 | Hệ thống bảo trì | Đầu mối bảo trì trong nước Thái Lan, ngôn ngữ hỗ trợ, thời gian hỗ trợ, cách xác định chi phí khi sửa đổi |
Trong kiểm thử nghiệm thu, hãy đưa vào không chỉ các đơn hàng bình thường mà cả những điều kiện cố ý làm khó. Ví dụ: cho các tổ hợp có thời gian chuyển đổi dài chạy liên tiếp, đưa đơn chen ngang vào trong khoảng thời gian đóng băng, hoặc thay đổi phiên bản BOM giữa chừng quá trình sản xuất. Các góc nhìn khi đặt nhiều sản phẩm cạnh nhau để so sánh cũng được sắp xếp trong bài so sánh hệ thống quản lý sản xuất và bài so sánh phần mềm lập lịch sản xuất.
Cách triển khai: 90 ngày từ kiểm kê hình thái sản xuất đến kiểm thử theo kịch bản
Đây là mốc tham khảo về những việc cần làm trong 90 ngày trước khi quyết định sản phẩm. Thời gian sẽ thay đổi tùy quy mô nhà máy và số mã hàng.
Ngày 1–30: kiểm kê hình thái sản xuất
- Chia các mã hàng đang hoạt động thành 4 nhóm theo tần suất đặt hàng × cỡ lô (dựa trên dữ liệu đơn hàng thực tế của 1 năm gần nhất)
- Với từng nhóm mặt hàng, viết “câu trả lời tạm thời” cho (1) cách tổ chức mã hàng và BOM, (2) đơn vị lập kế hoạch và cách xử lý chuyển đổi, (3) mức độ chi tiết dữ liệu thực tế, (4) phương pháp giá thành
- Xác định công đoạn nút thắt cổ chai và đo thời gian chuyển đổi của công đoạn đó trong 1 tháng (làm cơ sở cho hiệu quả (2) trong phép tính)
- Đo xem việc lập lại kế hoạch và kiểm tra tiến độ tốn bao nhiêu giờ mỗi tháng
Ngày 31–60: chuẩn bị yêu cầu và kịch bản
- Thống nhất câu trả lời cho 4 điểm giữa kế toán, quản lý sản xuất, xưởng và kinh doanh. Đặc biệt, phương pháp giá thành được quyết định cùng kế toán
- Chọn 3 đơn hàng cho kiểm thử theo kịch bản (đơn hàng thông thường, đơn hàng gấp chen ngang, đơn hàng có thay đổi thiết kế)
- Kiểm kê hiện trạng dữ liệu chủ (mã hàng trùng lặp, phiên bản BOM, có hay không có routing)
- Viết RFP và giao cho các nhà cung cấp ứng viên cùng với 3 đơn hàng
Ngày 61–90: demo và kiểm thử theo kịch bản
- Trong buổi demo của từng nhà cung cấp, yêu cầu chạy trọn vẹn 3 đơn hàng
- Lập danh sách những chỗ giữa chừng cần thao tác thủ công hoặc phát triển bổ sung, và so sánh giữa các nhà cung cấp
- Đặt lại phép tính hiệu quả bằng các số đã đo. Đặc biệt, xác nhận xem hiệu quả từ chuyển đổi có đạt được hay không
- Quyết định kế hoạch nhân lực nội bộ (ai, dành bao nhiêu phần trăm thời gian, trong bao nhiêu tháng)
Mục tiêu của 90 ngày không phải là quyết định sản phẩm, mà là có đủ “4 câu trả lời phù hợp với hình thái đơn hàng của nhà máy” và “kết quả kiểm chứng các câu trả lời đó”. Làm được đến đó thì việc so sánh sản phẩm sẽ không còn là so danh sách chức năng, mà là so khối lượng thao tác thủ công và phát triển bổ sung.
Những điểm cần đặc biệt kiểm tra ở nhà máy tại Thái Lan
Đa ngôn ngữ và gánh nặng nhập liệu tại xưởng
Ở nhà máy tại Thái Lan, việc phân chia như quản lý dùng tiếng Nhật, văn phòng dùng tiếng Anh hoặc tiếng Thái, xưởng dùng tiếng Thái là chuyện bình thường. Nếu không sắp xếp trước ai xem màn hình, biểu mẫu, phiếu chỉ thị công việc và tên hàng bằng ngôn ngữ nào, sau khi triển khai sẽ phải làm lại biểu mẫu. Ngoài ra, sự dễ dàng nhập liệu đối với người lao động tại xưởng cũng quan trọng ngang với mức độ chi tiết dữ liệu thực tế. Nếu nhập liệu trở thành gánh nặng, dữ liệu sẽ bị nhập gộp về sau, và việc so sánh kế hoạch với thực tế mất ý nghĩa.
Quan hệ với tự động hóa phía thiết bị
Ở nhà máy đa chủng loại số lượng nhỏ, không chỉ hệ thống quản lý sản xuất mà tự động hóa thiết bị cũng có khi được xem xét đồng thời. Ý tưởng thiết bị giúp giảm tổn thất do chuyển đổi được trình bày trong bài về tự động hóa sản xuất đa chủng loại và sản lượng biến động. Nếu kế hoạch hệ thống và kế hoạch thiết bị tiến hành riêng rẽ, có khi cả hai cùng tiến triển trong khi chưa quyết định dữ liệu thực tế được lấy từ thiết bị hay do người nhập, nên sẽ an toàn hơn nếu thống nhất đầu mối của hai bên.
BOI và hỗ trợ số hóa của khu vực công
Chương trình “Smart and Sustainable Industry” của BOI là khung ưu đãi đầu tư nhắm đến việc đưa công nghệ số và tự động hóa vào, và như đã thấy ở trên, đã có 132 hồ sơ trong nửa đầu năm 2026. Tuy nhiên, khoản đầu tư của nhà máy có thuộc đối tượng hay không và có những ưu đãi gì là phán đoán riêng cho từng trường hợp, nên bài viết này không đề cập. Hãy xác nhận với BOI.
Dành cho doanh nghiệp vừa và nhỏ, còn có chương trình “SMEs Growth 2026” do Cơ quan Phát triển Giao dịch Điện tử Thái Lan (ETDA) chủ trì. Theo OpenGov Asia, mức độ trưởng thành số của SME trung bình là 2.45 trên thang điểm tối đa 4.00; năm 2026 chương trình được triển khai tại 16 tỉnh thuộc 4 vùng, với sự phối hợp của depa, OSMEP, SME D Bank và TCG. Ngành chế tạo cũng thuộc đối tượng. Tuy nhiên, ngân sách và tỷ lệ hỗ trợ không được ghi trong bài báo. Việc có sử dụng được hay không, hãy xác nhận với từng cơ quan.
Câu hỏi thường gặp
Sản xuất đa chủng loại số lượng nhỏ là gì?
Là hình thái sản xuất nhiều loại sản phẩm, mỗi loại với số lượng ít. Báo cáo năm 2025 của TNO Hà Lan mô tả đây là hình thái tập trung vào sản xuất sản phẩm đơn chiếc hoặc các lô nhỏ của cùng một sản phẩm, và cho rằng do chuyển đổi thường xuyên và lợi thế kinh tế theo quy mô thấp, chi phí trên mỗi sản phẩm nhìn chung cao hơn so với sản xuất ít chủng loại số lượng lớn. Khi chia mặt hàng thành 4 nhóm theo tần suất đặt hàng và cỡ lô (phân loại của J-Net21), có thể thấy ngay trong nhà máy của mình những mặt hàng nào thuộc loại đa chủng loại số lượng nhỏ.
Cách chọn hệ thống quản lý sản xuất phù hợp với sản xuất đa chủng loại số lượng nhỏ?
Trước khi so sánh có hay không có chức năng, hãy quyết định 4 điểm phù hợp với hình thái đơn hàng của nhà máy: (1) cách tổ chức mã hàng và BOM, (2) đơn vị lập kế hoạch và cách xử lý chuyển đổi, (3) mức độ chi tiết khi thu thập dữ liệu thực tế, (4) phương pháp tính giá thành. Sau đó, giao cho nhà cung cấp 3 đơn hàng thực tế của nhà máy (đơn hàng thông thường, đơn hàng gấp chen ngang, đơn hàng có thay đổi thiết kế) và yêu cầu họ chạy trọn vẹn trong buổi demo. So sánh bằng khối lượng thao tác thủ công và phát triển bổ sung cần đến giữa chừng sẽ thấy rõ sự khác biệt.
Có cần phần mềm lập lịch sản xuất không?
Tùy nhà máy. Ở nhà máy có công đoạn nút thắt cổ chai, và tại đó thời gian chuyển đổi thay đổi lớn tùy tổ hợp mặt hàng trước và sau, hiệu quả của phần mềm lập lịch xử lý được chuyển đổi phụ thuộc thứ tự sẽ lớn. Trong phép tính giả định của bài viết này, hơn một nửa hiệu quả cũng đến từ việc xem lại thứ tự chuyển đổi. Ngược lại, nếu chuyển đổi không phải là nút thắt cổ chai, có trường hợp chức năng lập kế hoạch của ERP hoặc phần mềm đóng gói quản lý sản xuất là đủ. Chúng tôi khuyến nghị trước tiên hãy đo thời gian chuyển đổi của công đoạn nút thắt cổ chai.
Chi phí khoảng bao nhiêu?
Chi phí thay đổi lớn tùy sản phẩm, số người dùng, phạm vi triển khai và khối lượng chuẩn hóa dữ liệu chủ. Ví dụ về giá niêm yết đã công bố: trên trang web Mỹ, Premium của Microsoft Dynamics 365 Business Central là 110 USD cho 1 người dùng/1 tháng, Supply Chain Management là 210 USD (xem ngày 9/10/2026, thanh toán theo năm), nhưng giá tại Thái Lan và chi phí của đối tác triển khai là riêng. Trong phép tính giả định của bài viết này, chi phí ban đầu được đặt là 3,500,000 baht và chi phí hằng năm là 600,000 baht. Về cách nghĩ về tổng chi phí, xin tham khảo thêm bài về chi phí.
Có chuyển từ Excel sang được không?
Được, nhưng chúng tôi không khuyến nghị chép nguyên Excel vào hệ thống. Lý do là bảng kế hoạch sản xuất trên Excel thường lẫn lộn mã hàng trùng lặp, BOM cũ, và các điều chỉnh chuyển đổi được đưa vào theo phán đoán cá nhân. Trước tiên hãy kiểm kê dữ liệu chủ mã hàng, BOM và routing, quyết định cách tổ chức cho từng nhóm mặt hàng rồi mới chuyển đổi. Định dạng chuyển đổi và ai sẽ chuẩn hóa dữ liệu chủ, hãy xác nhận với nhà cung cấp ở giai đoạn RFP.
Không dùng được giá thành định mức sao?
Không phải là không dùng được. Tài liệu của Business Central cho rằng phương pháp giá thành định mức phù hợp với sản xuất lặp lại và với trường hợp có kỷ luật và nhân lực để duy trì định mức. Ngay cả ở nhà máy đa chủng loại số lượng nhỏ, có cách nghĩ phân chia theo nhóm mặt hàng, như dùng giá thành định mức cho hàng tần suất cao gần với sản xuất lặp lại, và giá thành thực tế theo seiban hoặc theo lệnh sản xuất cho hàng thiết kế theo đơn hàng. Tuy nhiên, mặt hàng đã có bút toán sổ cái mặt hàng thì không thể thay đổi phương pháp tính giá thành (trường hợp Business Central), nên cần quyết định trước khi triển khai.
Thời gian triển khai khoảng bao lâu?
Vì thay đổi lớn tùy sản phẩm và phạm vi nên không thể nói một thời gian chung. Bài viết này đưa ra mốc tham khảo là trong 90 ngày trước khi quyết định sản phẩm, tiến hành kiểm kê hình thái sản xuất, thống nhất yêu cầu cho 4 điểm và kiểm thử theo kịch bản. Về nhân lực nội bộ trong thời gian triển khai, Panorama Consulting trong 2019 ERP Report đưa ra con số trung bình 7 người toàn thời gian ở doanh nghiệp vừa và nhỏ (dữ liệu đã cũ). Quyết định trước ai dành bao nhiêu thời gian cũng quan trọng ngang với thời gian triển khai.
Tổng kết
- Ở nhà máy đa chủng loại số lượng nhỏ, hệ thống quản lý sản xuất không phù hợp thường không phải do thiếu chức năng, mà do chọn sản phẩm khi chưa quyết định 4 điểm: (1) cách tổ chức mã hàng và BOM, (2) đơn vị lập kế hoạch và cách xử lý chuyển đổi, (3) mức độ chi tiết dữ liệu thực tế, (4) phương pháp giá thành
- Trước tiên, chia các mã hàng đang hoạt động thành 4 nhóm theo tần suất đặt hàng × cỡ lô (J-Net21), và viết câu trả lời cho 4 điểm theo từng nhóm mặt hàng
- Ở nhà máy có số mã hàng tăng mãi, xem xét phương thức biểu diễn bằng mặt hàng có thể cấu hình và tùy chọn. Tuy nhiên, thiết kế quy tắc cấu hình chính là công việc thiết kế dữ liệu chủ
- Trong lập kế hoạch, xác nhận thời gian chuyển đổi phụ thuộc thứ tự, phạm vi năng lực hữu hạn, cách xử lý đơn chen ngang và khoảng thời gian đóng băng
- Không cần lấy dữ liệu thực tế chi tiết ở mọi công đoạn; cách phân chia thực tế là tập trung vào công đoạn nút thắt cổ chai và các công đoạn có thời gian chuyển đổi dài
- Phương pháp giá thành khó thay đổi về sau (ở Business Central, mặt hàng đã có bút toán sổ cái mặt hàng thì không thể thay đổi), nên quyết định cùng kế toán trước khi triển khai
- Trong phép tính giả định, hơn một nửa hiệu quả đến từ việc xem lại thứ tự chuyển đổi. Nếu chuyển đổi không phải là nút thắt cổ chai, thời gian hoàn vốn kéo dài đến khoảng 23 năm. Đo chuyển đổi ở công đoạn nút thắt cổ chai trước khi triển khai
- Trong RFP, không hỏi có chức năng hay không, mà yêu cầu chạy trọn vẹn 3 đơn hàng thực tế của nhà máy (đơn hàng thông thường, đơn hàng gấp chen ngang, đơn hàng có thay đổi thiết kế) trong buổi demo
TOMAS TECH hỗ trợ sắp xếp yêu cầu cho hệ thống quản lý sản xuất, thiết kế dữ liệu chủ và cách tiến hành chọn sản phẩm, phù hợp với hình thái đơn hàng của các nhà máy tại Thái Lan. Quý vị có thể liên hệ ngay cả ở giai đoạn trước khi chọn sản phẩm, ví dụ giai đoạn chia mặt hàng của nhà máy thành 4 nhóm theo tần suất đặt hàng × cỡ lô, hay giai đoạn chọn đơn hàng dùng cho kiểm thử theo kịch bản. Vui lòng liên hệ qua biểu mẫu này.
Tài liệu tham khảo
- The Star (Reuters): Thai August factory output rises 4.44% y/y, beats forecast (30/9/2026)
- Trading Economics: Thailand Industrial Output Growth Beats Forecasts (30/9/2026)
- Trading Economics: Thailand Manufacturing Sector Hits 9-Month High (1/10/2026)
- Nation Thailand: Thai exports surge 24.3% in August as AI demand lifts electronics (25/9/2026)
- BOI: Press Release No.117/2569 (23/7/2026)
- Tilleke & Gibbins: Thailand Increases Minimum Wage across All Provinces (2/1/2025)
- Chambers: Thailand Employee Welfare Fund Contributions to Commence (19/8/2026)
- OpenGov Asia: Thailand expands SMEs Growth 2026 programme (6/5/2026)
- TNO: Performance engineering of high-mix low-volume production systems (14/3/2025)
- SAP Help: Production Planning and Control (PP)
- SAP Learning: Introducing Variant Configuration
- Microsoft Learn: Product configuration overview
- Microsoft Learn: Understand unified manufacturing
- Microsoft Learn: Finite capacity planning and scheduling
- Microsoft Learn: Registration for manufacturing execution
- Microsoft Learn: Design details – Costing methods (Business Central)
- Microsoft Learn: About unit cost calculation (Business Central)
- J-Net21 (SMRJ): Hỏi đáp về nâng cao hiệu quả sản xuất đa chủng loại số lượng nhỏ
- MIT DSpace: Scheduling in a High-Mix Low-Volume Job Shop (5/2024)
- Brother: What Is High-Mix Low-Volume Production? (13/5/2026)
- MarketScale: Rockwell Automation report: 93% of manufacturers have MES (17/7/2026)
- Panorama Consulting: Công bố 2026 ERP Report (4/3/2026)
- Panorama Consulting: How Much Does It Cost To Implement An ERP System On Average? (1/3/2020)
- Microsoft: Business Central pricing (xem ngày 9/10/2026)
- Microsoft: Supply Chain Management pricing (xem ngày 9/10/2026)
- Odoo: Pricing (xem ngày 9/10/2026)


