


Phân tích giảm thời gian chuyển đổi không nên bắt đầu bằng cảm biến đắt tiền hay khẩu hiệu yêu cầu công nhân thao tác nhanh hơn. Hãy thống nhất một ranh giới: từ sản phẩm đạt cuối cùng của mã hàng cũ đến sản phẩm đạt đầu tiên của mã hàng mới, rồi ghi nhận chờ đợi, di chuyển, tháo lắp, điều chỉnh, xác nhận và chất lượng sản phẩm đầu trên cùng một dòng thời gian. Bài viết hướng dẫn nhà máy tại Thái Lan triển khai baseline, PoC 30 ngày, RFP và nghiệm thu mà không đánh đổi an toàn.
1. Thống nhất ranh giới trước khi đặt mục tiêu tốc độ
Kế hoạch sản xuất có thể tính thời gian dừng theo lịch; bảo trì tính từ lúc máy dừng đến lúc khởi động; chất lượng tính đến khi duyệt sản phẩm đầu; người vận hành chỉ tính thao tác đổi đồ gá. Cùng một lần chuyển đổi nhưng các con số không thể so sánh.
Hướng dẫn Lean của NIST sử dụng ranh giới thực tế từ sản phẩm đạt cuối cùng đến sản phẩm đạt đầu tiên. Phạm vi này gồm chờ vật liệu, tìm dụng cụ, vệ sinh, đổi đồ gá, nhập thông số, chạy thử, đo, điều chỉnh lại và sản phẩm đầu không đạt.
| Nội dung định nghĩa | Điều phải thống nhất | Bằng chứng |
|---|---|---|
| Bắt đầu | Thời điểm xác nhận sản phẩm đạt cuối cùng của mã cũ | Sản lượng, kết quả chất lượng, sự kiện PLC |
| Kết thúc | Thời điểm xác nhận sản phẩm đạt đầu tiên của mã mới | Duyệt mẫu đầu, kiểm tra, sản lượng |
| Loại trừ | Cách xử lý nghỉ, hỏng máy, thiếu vật liệu | Mã lý do và quy tắc phê duyệt |
| Chất lượng | Điều kiện “đạt”, không chỉ máy chạy lại | Giá trị đo, giới hạn, người duyệt |
| An toàn | Kiểm soát năng lượng nguy hiểm, che chắn, kiểm tra | Quy trình được duyệt và hồ sơ thực hiện |
Tách tổng thời gian thành chuẩn bị, dừng an toàn, tháo, vệ sinh, lắp, cài đặt, chạy thử, đo, hiệu chỉnh và phê duyệt. Chỉ loại bỏ lãng phí, chờ và làm lại; không bao giờ ghi nhận “tiết kiệm” bằng cách bỏ kiểm soát năng lượng nguy hiểm, che chắn máy hoặc bước kiểm tra an toàn.
Không chỉ nhìn giá trị trung bình. Theo dõi trung vị P50, P90, giá trị dài nhất, tỷ lệ đạt ngay lần đầu và số lần chỉnh lại theo từng cặp sản phẩm.
| KPI | Cách tính | Ý nghĩa |
|---|---|---|
| Tổng thời gian chuyển đổi | Thời điểm first-good − last-good | Chỉ số chung |
| P50 / P90 | Phân bố theo cặp sản phẩm | Mức điển hình và biến động xấu |
| Đạt lần đầu | Số lần không chỉnh lại ÷ tổng số | Cân bằng tốc độ và chất lượng |
| Tỷ lệ ngoại vi hóa | Việc chuyển ra ngoài downtime ÷ việc mục tiêu | Tiến độ SMED |
| Tỷ lệ chờ | Thời gian chờ ÷ tổng thời gian | Tổn thất vật tư, người, duyệt, thông tin |
| Sai lệch an toàn | Vi phạm quy trình và near miss | Ràng buộc độc lập phải bằng 0 |
2. Thu thập baseline trước khi thay đổi công việc
Trong 1–2 tuần, chọn các cặp sản phẩm đổi thường xuyên, mất nhiều thời gian hoặc dao động lớn và quan sát phương pháp hiện tại. Ghi máy, mã cũ/mới, lot, thời điểm đầu/cuối, sự kiện con, số người, mã lý do, kết quả mẫu đầu, số lần hiệu chỉnh và lý do gián đoạn.
PLC/MES có thể ghi dừng máy, chế độ, recipe, cycle, alarm và kết quả kiểm tra. Tablet, barcode, nút hoặc phiếu quan sát phải bổ sung các sự kiện như “không tìm thấy dụng cụ” hay “chờ người duyệt”. Nếu dùng video, cần xác định trước mục đích, thời hạn lưu, quyền truy cập, thông báo cho nhân viên, luật địa phương và quy định công ty; chỉ dùng làm bằng chứng cải tiến quy trình, không giám sát cá nhân.
Như hướng dẫn đo cycle time, phải đồng bộ đồng hồ PLC, máy kiểm tra, tablet và MES. Nếu không, thời gian chờ có thể âm và nguyên nhân xuất hiện sau kết quả. Khởi đầu với ít mã: vật liệu, dụng cụ, người, chỉ thị/phê duyệt, vệ sinh, thay thế, di chuyển, cài đặt, chạy thử, đo, chỉnh lại, bất thường thiết bị và biện pháp an toàn.
Không xếp hạng cá nhân. Cơ cấu sản phẩm, tình trạng đồ gá, thời điểm cấp vật tư và tình trạng máy đều ảnh hưởng. Đơn vị cải tiến là sự kiện và điều kiện hệ thống.
3. Tách setup nội bộ và setup ngoại vi
Lean Enterprise Institute định nghĩa SMED là hướng tới số phút một chữ số—dưới 10 phút—với trọng tâm tách internal setup và external setup. Tên gọi này không bảo đảm mọi công đoạn đều có thể hoặc nên dưới 10 phút. Thiết bị, sản phẩm, an toàn, chất lượng và yêu cầu áp dụng quyết định target condition phù hợp.
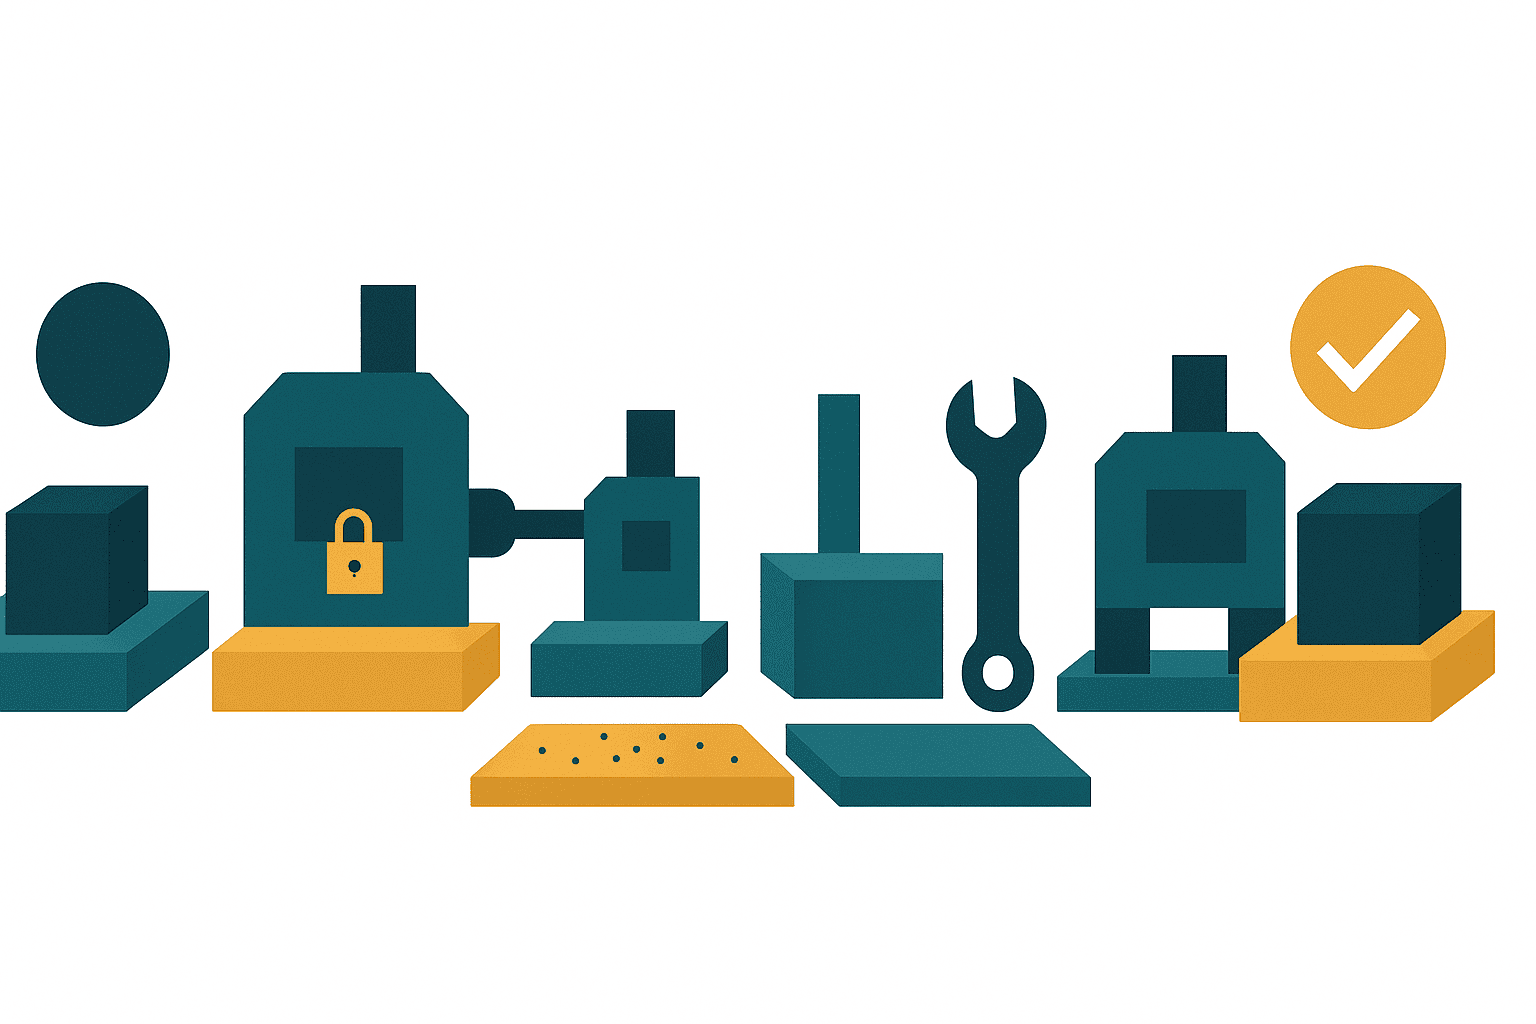
Internal setup là việc cần dừng thiết bị. External setup có thể thực hiện an toàn trước hoặc sau downtime. Với từng việc nội bộ hiện tại, hãy hỏi: có thật sự phải chờ máy dừng không?
| Sự kiện hiện tại | Phân loại | Phương án | Kiểm soát cần có |
|---|---|---|---|
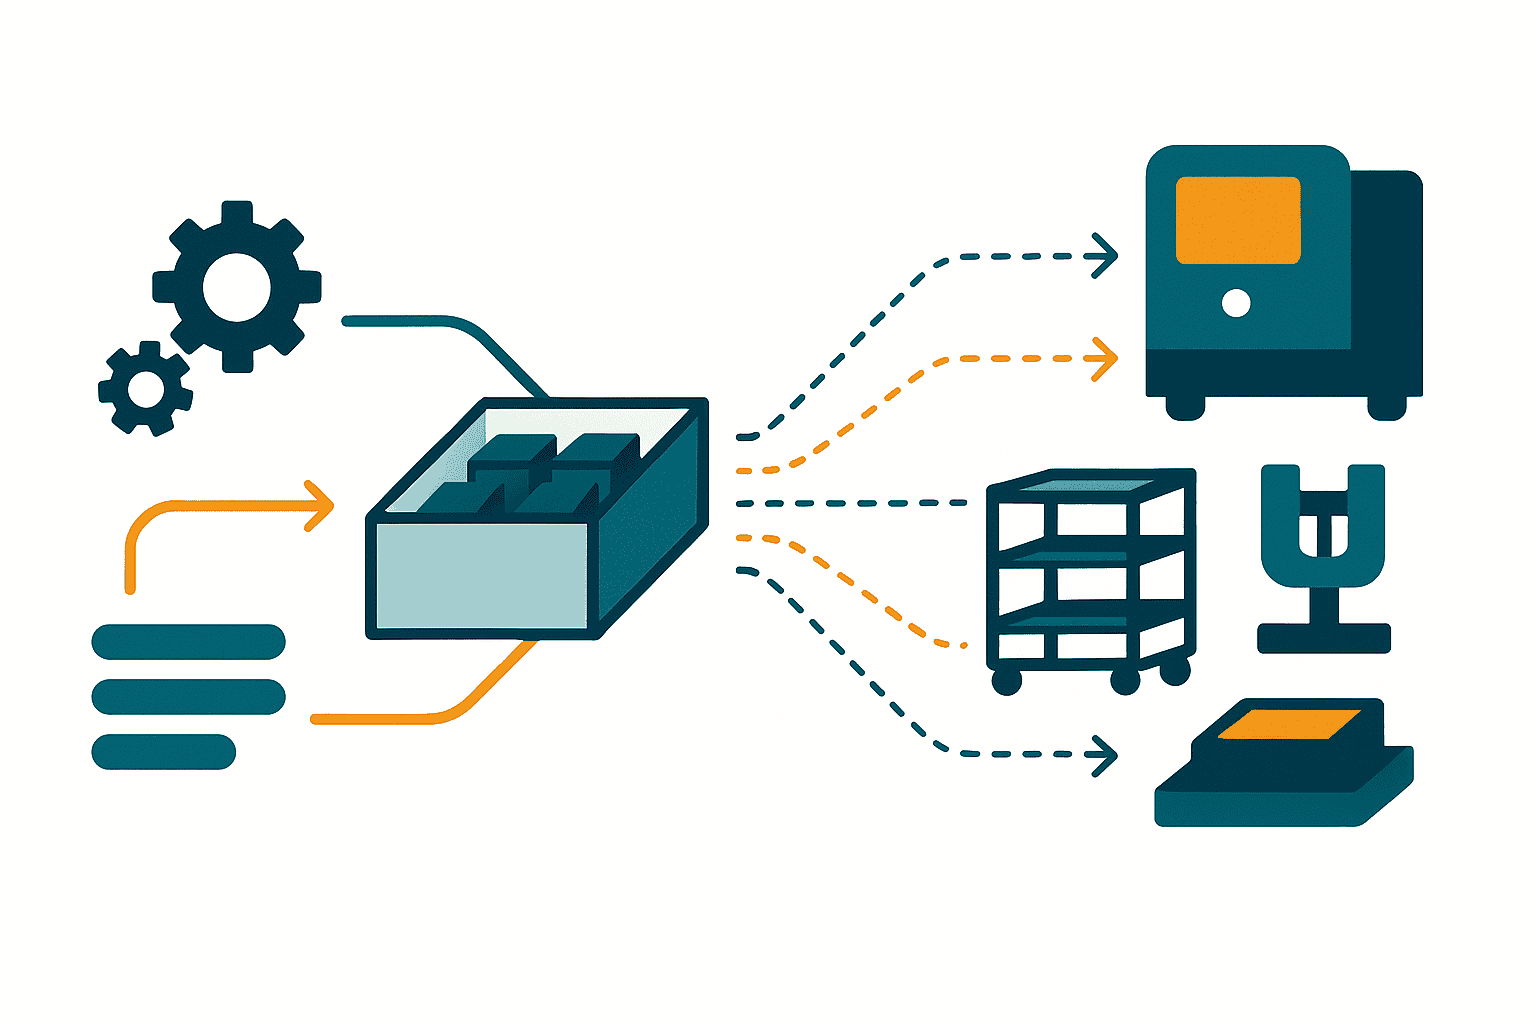
| Tìm dụng cụ cho mã kế | Nội bộ | Xe dụng cụ được kitting trước | Xác nhận đủ trước khi dừng |
| Vật liệu, nhãn | Nội bộ | Bộ đã xác minh đặt gần line | Chống nhầm và đúng điều kiện lưu |
| Nhập recipe | Nội bộ | Nạp trước recipe đã duyệt | Quyền, revision, xác nhận mã hàng |
| Gia nhiệt đồ gá | Nội bộ | Gia nhiệt bằng thiết bị riêng | Đánh giá bỏng, cháy, chất lượng |
| Cô lập năng lượng nguy hiểm | Nội bộ | Không đặt mục tiêu loại bỏ | Thực hiện đủ quy trình đã duyệt |
| Kiểm tra mẫu đầu | Nội bộ | Chuẩn bị đo bên ngoài, giữ bước kiểm | Hiệu chuẩn và quyền phê duyệt |
Ngoại vi hóa không chỉ là làm sớm. Cần kiểm soát nhận dạng, revision được duyệt, vị trí lưu và readiness gate. Trước khi dừng theo kế hoạch, xác nhận đủ vật liệu, dụng cụ, đồ gá, recipe, thiết bị đo và nhân sự.
4. Dùng ECRS, song song và preset theo đúng thứ tự
Áp dụng ECRS: Eliminate, Combine, Rearrange, Simplify. Trước hết bỏ nhập trùng, duyệt trùng, di chuyển và tìm kiếm không cần thiết; tiếp theo ngoại vi hóa và đổi trình tự; cuối cùng mới đơn giản hóa phần việc còn lại.
Thêm người thứ hai không tự động giảm một nửa thời gian. Chỉ song song hóa các việc không can thiệp nhau. Nếu dùng chung cẩu, cùng vùng nguy hiểm hoặc làm mờ trách nhiệm cô lập năng lượng, phải giữ tuần tự. Chuẩn hóa vai trò, tín hiệu, xác nhận hoàn tất và quyền dừng.
Có thể preset vị trí, áp suất, nhiệt độ, chiều dài dụng cụ, độ rộng guide hoặc recipe ngoài downtime khi an toàn. Stopper, thước, connector chống cắm nhầm và xe chuyên dụng giúp lặp lại, nhưng mọi thay đổi cơ khí hay phần mềm đều cần đánh giá rủi ro và xác minh chất lượng. Mục tiêu là đạt đúng điều kiện ngay lần đầu, không nới tiêu chí mẫu đầu.
Công việc chuẩn là phương pháp an toàn, lặp lại được chứ không phải sao chép người nhanh nhất. Nội dung gồm trình tự, vai trò, vật tư, thời gian kỳ vọng, chất lượng, điều kiện an toàn, phản ứng bất thường, cách ghi, kiểm soát revision và đào tạo.
Giới thiệu TPS chính thức của Toyota trình bày just-in-time, jidoka, kaizen và loại bỏ lãng phí. Trong chuyển đổi, cần chuẩn bị đúng thứ đúng lúc và làm bất thường trở nên hữu hình thay vì che bằng tồn kho.
5. Thiết kế dữ liệu sự kiện trước dashboard
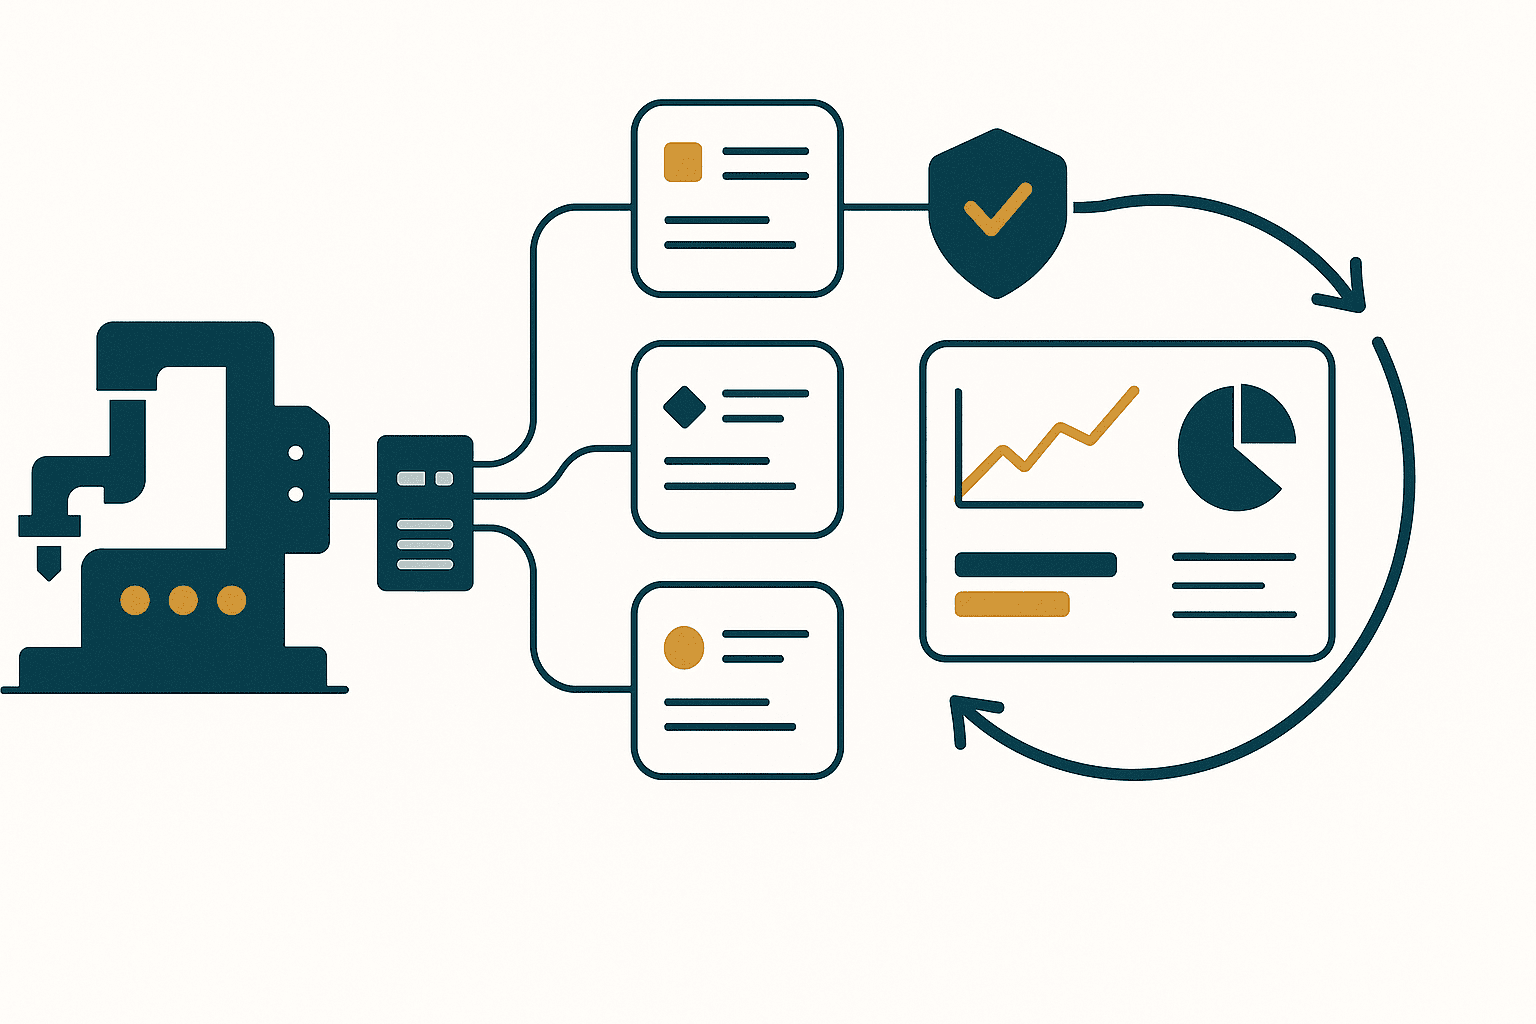
Xác định ai ghi gì, hệ thống nào là nguồn chuẩn và cách giữ audit trail khi sửa. Mô hình thực tế gồm năm nhóm.
| Nhóm dữ liệu | Trường chính | Điểm thiết kế |
|---|---|---|
| Changeover header | ID, máy, mã trước/sau, đầu/cuối, ca | Duy nhất và hỗ trợ qua ngày |
| Event detail | Loại, đầu/cuối, internal/external, vai trò | Cho phép chồng lấn khi song song |
| Quality result | Giá trị, đạt/không, số mẫu, người duyệt | Liên kết sản phẩm “đạt” đầu tiên |
| Reason master | Mã, nhóm, hiệu lực, ngôn ngữ | Giữ đúng nghĩa lịch sử |
| Improvement action | Giả thuyết, chủ trì, hạn, trước/sau | Truy ngược quyết định về bằng chứng |
Đặt tiêu chí nghiệm thu dữ liệu: tỷ lệ thiếu sự kiện bắt buộc, clock drift, sự kiện trùng, thời gian chưa phân loại, tỷ lệ nối với mẫu đầu và tỷ lệ sửa tay. Nếu tổng trên dashboard khác quan sát, phải sửa hệ đo trước khi tối ưu.
Kết nối tổn thất với cải thiện OEE nhưng không chạy theo OEE đơn lẻ. Chuyển nhanh hơn mà tăng phế phẩm đầu hoặc micro-stop thì không phải cải tiến. Màn hình tiến độ sản xuất nên hiển thị sẵn sàng, đang chuyển đổi, chờ duyệt mẫu đầu và đã phục hồi cùng kế hoạch/thực tế.
6. PoC 30 ngày trong phạm vi nhỏ
PoC kiểm tra tổn thất nào đáng kể và biện pháp nào lặp lại được. Chọn một máy hoặc một họ sản phẩm với trưởng line, kỹ thuật sản xuất, chất lượng, bảo trì, IT/OT và EHS.
| Ngày | Công việc | Kết quả / quyết định |
|---|---|---|
| 1–5 | Thống nhất định nghĩa, đồng bộ giờ, quan sát | Data dictionary, phương pháp hiện tại, biên an toàn |
| 6–12 | Baseline và Pareto sự kiện | P50/P90, first-pass, tổn thất chính |
| 13–18 | Thử ngoại vi hóa, kitting, preset | Đối sách, rà soát rủi ro, chuẩn mới |
| 19–25 | Lặp qua nhiều ca bằng Kata/PDCA | Dao động, sai lệch, nhật ký bài học |
| 26–30 | Đánh giá hiệu quả, dữ liệu, khả năng nhân rộng | Báo cáo PoC, yêu cầu RFP, go/no-go |
Ví dụ Toyota Kata của NIST minh họa việc đặt target condition cụ thể và lặp PDCA. Ví dụ: “Giảm P90 A→B từ 45 xuống 30 phút, duy trì first-pass ≥95% và sai lệch an toàn bằng 0.” Xác minh qua nhiều lần và nhiều ca, không dùng một kết quả tốt nhất.
Mỗi tuần cần ghi lại năm câu hỏi: tuần trước kỳ vọng điều gì, thực tế đã xảy ra gì, học được gì từ khoảng cách đó, thử nghiệm tiếp theo là gì và khi nào sẽ kiểm tra. Trước khi cam kết tự động hóa, hãy thử các giả thuyết chi phí thấp như đổi vị trí xe dụng cụ, thêm checklist sẵn sàng hoặc thay thời điểm phê duyệt.
7. Chuyển bài học thành RFP và nghiệm thu
“Trực quan hóa changeover” chưa đủ để so sánh chào giá. RFP phải nêu máy, tín hiệu PLC, dữ liệu nhập tay, chu kỳ kết nối, thời hạn lưu, đồng bộ thời gian, master sản phẩm, quyền, ngôn ngữ, giao tiếp MES/ERP, cybersecurity, ranh giới bảo trì, source/configuration bàn giao và đào tạo.
| Phạm vi RFP | Yêu cầu mẫu | Nghiệm thu mẫu |
|---|---|---|
| Phát hiện sự kiện | Last good, stop, recipe, first good | Đối chiếu test lot kiểm soát |
| Nhập tay | Lý do, sửa, ghi chú, offline | Thử thiếu, gửi lại và xung đột |
| Thời gian | Nguồn giờ chung | Đo drift giữa thiết bị |
| Phân tích | P50/P90, cặp mã, Pareto | Tính lại từ dữ liệu biết trước |
| Nối chất lượng | Gắn mẫu đầu với event ID | Theo dõi fail, retest, approval |
| Audit | Quyền xem/sửa/duyệt và lịch sử | Thử từng vai trò và correction |
| Tính sẵn sàng | Buffer khi mất mạng | Ngắt/nối và xác nhận không mất |
| Bàn giao | Tag, sơ đồ, setting, backup, đào tạo | Restore và so hồ sơ |
Kiểm thử end-to-end từ raw event đến aggregate, kết quả chất lượng, màn hình và export. Bao gồm mất mạng, lệch giờ, hủy đổi mã, mẫu đầu fail, qua ngày, sự kiện song song và sửa tay.
8. Lập hiệu quả đầu tư không đếm trùng
Số phút tiết kiệm không tự động trở thành doanh thu. Cần có nhu cầu, đúng bottleneck, nhân lực, vật liệu và công đoạn sau. Tách giảm OT, giảm phí khẩn cấp/thuê ngoài, tăng throughput, giảm tồn kho, ổn định giao hàng và giảm phế mẫu đầu; không đưa cùng một giờ vào nhiều lợi ích.
Tính giờ thu hồi năm = thời gian giảm mỗi lần × số lần năm, sau đó dùng hệ số sử dụng thực tế. Định giá sản lượng tăng bằng contribution margin, không phải doanh thu gộp. Tổng đầu tư gồm kỹ thuật, kết nối, cybersecurity, đào tạo, sửa chuẩn, bảo trì, license và data governance.
Trường hợp Brighton NC Machine Corporation tại Brighton, Michigan do NIST đăng báo cáo changeover giảm 70%, travel giảm 98%, new sales 460.000 USD và cost savings 125.000 USD. Đây là kết quả của một doanh nghiệp trong điều kiện riêng, không phải bảo đảm chung hay cam kết kết quả của TOMAS TECH.
Chỉ như bối cảnh vĩ mô, báo cáo Q1 2026 của NESDC nêu sản xuất Thái Lan tăng 0,9% so với cùng kỳ và công suất sử dụng trung bình 61,26%, so với 57,50% quý trước và 61,61% một năm trước. Thống kê quốc gia không chứng minh giới hạn hay hiệu quả của từng nhà máy.
Thông báo chính thức H1 2026 của BOI Thái Lan cho bối cảnh đầu tư hiện tại. Bài viết không xác định dự án có đủ điều kiện ưu đãi hay không; cần xác nhận chương trình, hoạt động, thời điểm và bằng chứng mới nhất với BOI và cố vấn phù hợp.
| Lớp hiệu quả | Ví dụ | Lỗi cần tránh |
|---|---|---|
| Kỹ thuật | Phút, P90, first-pass, travel | Chọn một lần tốt nhất |
| Vận hành | Giờ thu hồi, OT, tuân thủ kế hoạch, tồn kho | Đếm một giờ nhiều lần |
| Tài chính | Contribution, avoided cost, TCO | Coi doanh thu là lợi nhuận |
9. Xem an toàn và quản lý thay đổi là ràng buộc độc lập
Chuyển đổi có thể có nguy cơ điện, khí nén, thủy lực, trọng lực, nhiệt, quay, hóa chất và năng lượng tích trữ. Kiểm soát năng lượng nguy hiểm, che chắn và kiểm tra an toàn không phải lãng phí để xóa. Người có thẩm quyền và năng lực phải xác định kiểm soát từ đánh giá rủi ro thiết bị, hướng dẫn nhà sản xuất, EHS công ty, yêu cầu khách hàng, luật địa phương và tiêu chuẩn áp dụng.
Hướng dẫn minor servicing exception của OSHA mô tả ngoại lệ chỉ khi công việc trong lúc sản xuất đồng thời là routine, repetitive và integral to production—đủ cả ba—và có effective alternative protection. Một điều kiện không đủ để bỏ lockout/tagout. OSHA là khung của Hoa Kỳ, không được trình bày như nghĩa vụ hay ngoại lệ pháp lý thống nhất cho mọi cơ sở tại Thái Lan. Phải kiểm tra luật Thái, nhà sản xuất, yêu cầu khách hàng, EHS nội bộ và tiêu chuẩn áp dụng theo từng dự án.
Quick clamp, connector, guide, xe và nạp recipe tự động có thể tạo nguy cơ nhầm mã, kẹp, rơi, khởi động bất ngờ hoặc thay đổi lối tiếp cận. Rà soát với kỹ thuật, chất lượng, bảo trì và EHS; cập nhật bản vẽ, risk assessment, công việc chuẩn, phụ tùng và đào tạo. Mọi biện pháp tạm thời phải có người chịu trách nhiệm và ngày hết hạn, đồng thời được xác minh qua nhiều lần trước khi trở thành biện pháp lâu dài.
Bài viết không phải tư vấn pháp lý, quy trình an toàn hay đánh giá rủi ro riêng cho thiết bị. Cô lập, thử nghiệm, sửa đổi và đưa máy hoạt động lại phải do người được ủy quyền, có năng lực thực hiện theo quy trình duyệt và dữ liệu đúng.
10. Câu hỏi thường gặp
Nên đo thời gian chuyển đổi từ đâu đến đâu?
Từ sản phẩm đạt cuối cùng của mã cũ đến sản phẩm đạt đầu tiên của mã mới. Phải ghi điều kiện chất lượng và quy tắc loại trừ; dừng ở thời điểm máy chạy lại sẽ che giấu chạy thử, điều chỉnh và sản phẩm lỗi.
SMED có bảo đảm luôn dưới 10 phút không?
Không. SMED hướng tới số phút một chữ số bằng cách tách setup nội bộ/ngoại vi nhưng không phải bảo đảm phổ quát, cũng không cần áp cùng mục tiêu cho mọi công đoạn.
Cải thiện OEE có phải chỉ cần giảm changeover?
Không. Cần theo dõi chất lượng mẫu đầu, micro-stop, tốc độ, P90, tuân thủ lịch và an toàn cùng OEE.
Đo cycle time có giống đo changeover không?
Không. Cycle time là một chu kỳ sản xuất bình thường; changeover là giai đoạn chuyển sản phẩm. Hai phép đo có thể dùng chung sự kiện PLC, đồng bộ giờ và liên kết chất lượng.
Trực quan hóa line có luôn cần cảm biến mới không?
Không. Dữ liệu PLC, máy kiểm tra, MES hiện có kết hợp nhập đơn giản có thể đủ cho PoC. Chỉ thêm cảm biến khi chứng minh thiếu dữ liệu ảnh hưởng quyết định.
PoC 30 ngày thành công được đánh giá thế nào?
Đánh giá độ đủ dữ liệu, P50/P90, chất lượng first-pass, sai lệch an toàn bằng 0, lặp được giữa các ca và yêu cầu đủ rõ để lập RFP—không chỉ tỷ lệ giảm lớn nhất.
Tăng nhân sự có giúp giảm thời gian chuyển đổi không?
Chỉ khi các công việc có thể chạy song song mà không cản trở nhau. Thêm người không giải quyết thời gian chờ, thiếu dụng cụ, phê duyệt không rõ hoặc hiệu chỉnh lặp lại; còn có thể gây chật chội và tăng rủi ro. Trước hết hãy loại bỏ và ngoại vi hóa công việc có thể tránh, sau đó xác định vai trò, tài nguyên dùng chung và tín hiệu hoàn tất an toàn cho phần việc song song.
Kết luận: cải tiến changeover như một chuỗi sự kiện
Giảm chuyển đổi bền vững không đến từ một lần bấm giờ hay tăng người. Hãy định nghĩa last-good đến first-good, phân loại internal/external setup, chờ, di chuyển, điều chỉnh và chất lượng mẫu đầu; sau đó thử ECRS, ngoại vi hóa, song song an toàn và preset. Dùng PoC 30 ngày để xác nhận biến động và khả năng lặp trước khi mua hệ thống lớn. Kiểm soát năng lượng nguy hiểm, che chắn và kiểm tra an toàn là ràng buộc độc lập, không phải mục tiêu rút ngắn.
Nếu cần xây dựng PoC dữ liệu chuyển đổi, tích hợp PLC/MES, dashboard hoặc RFP cho nhà máy tại Thái Lan, hãy liên hệ TOMAS TECH. Chúng tôi có thể bắt đầu từ phạm vi thử nhỏ và tiêu chí nghiệm thu đo được.
Tài liệu tham khảo
- Lean Enterprise Institute: Single-Minute Exchange of Die
- NIST: Improvement Effort Reduces Changeover Time
- NIST: Toyota Kata — A Lean Strategy for Keeping Pace With Change
- NIST: Lean Manufacturing — Don’t Leave Home Without It
- OSHA: Minor Servicing Exception
- Toyota Motor Corporation: Toyota Production System
- Thailand BOI: Investment Applications in H1 2026
- NESDC: Thai Economic Performance in Q1 2026


